Фиксатор резьбы средней прочности - это решение для узлов, где нужна надежная защита от ослабления и вибрации, но при этом сохраняется возможность разборки ручным инструментом. Выбирать его нельзя только по цвету или названию производителя: результат зависит от материала резьбы, наличия загрязнений и конкретных параметров фиксирующего эффекта. Инженеры и закупщики сталкиваются с множеством вариантов на рынке, и разница между похожими на вид продуктами может быть критична для надежности узла и удобства его обслуживания.
В этой статье разберем, как правильно подойти к выбору среднепрочного фиксатора на основе международного стандарта ISO 10964, реальных параметров breakaway torque и prevailing torque, а также практических советов из технических листов производителей.
Что означает «средняя прочность» в техлистах
Термин «средняя прочность» или «средняя фиксация» - это не стандартное определение, а удобный ярлык производителей.
Его реальный смысл раскрывается через параметры, которые измеряются по международному методу ISO 10964. Этот стандарт устанавливает способ испытания крутящего момента на резьбовых соединениях для сравнительной оценки анаэробных фиксаторов.
В техлистах для среднепрочных составов приводят два ключевых параметра: breakaway torque (момент срыва - усилие, необходимое для первого откручивания гайки или винта после полного отверждения) и prevailing torque (усилие удержания при вращении). Типичные значения для М10 стали составляют breakaway torque в диапазоне 12–25 N·m и prevailing torque около 5 N·m. Эти цифры позволяют оценить, легко ли будет разобрать узел ручным инструментом на практике.
Стандарт ISO 10964 и его роль в выборе
ISO 10964 - международный метод оценки фиксирующего эффекта анаэробных клеев в резьбовых сборках. Производители используют его для тестирования на специальных образцах, чаще всего на M10, после 24 часов отверждения при 22 °C. Благодаря единому стандарту можно сравнивать фиксаторы разных производителей и убедиться, что продукт подходит именно для разборных узлов.
Однако важно помнить: цифры в техлисте - это результаты испытаний в контролируемых условиях на конкретной тестовой конфигурации. В реальном узле значения могут отличаться в зависимости от диаметра резьбы, материала деталей и условий окружающей среды. Поэтому техлист - это руководство, а не гарантия точного совпадения с производством.
Влияние материала подложки на выбор среднепрочного фиксатора
Один и тот же фиксатор средней прочности ведет себя по-разному на разных материалах.
Это критичный момент при подборе: если в техлисте указаны параметры для оцинкованной стали, а вы берете состав для нержавейки, результат может быть неожидан.
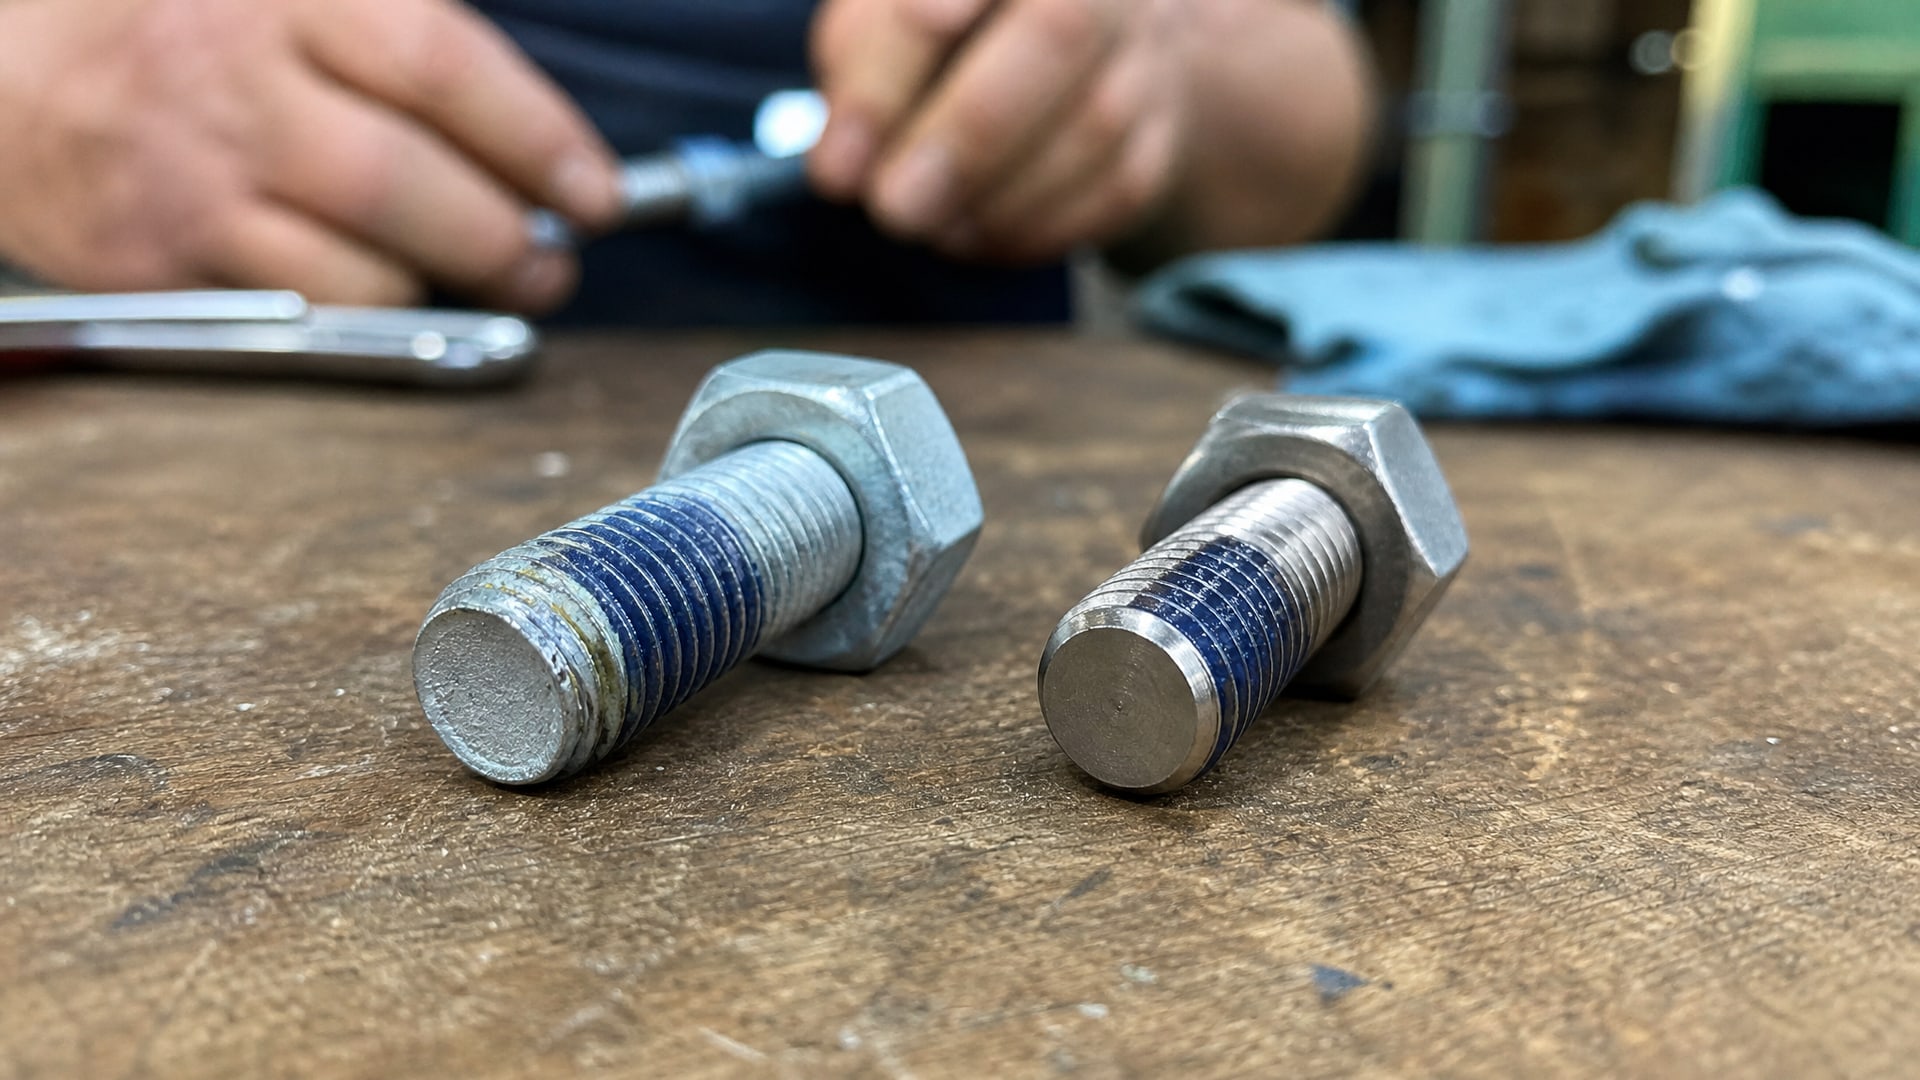
На оцинкованной паре M10 типичные значения - breakaway 15 N·m и prevailing 5 N·m. На нержавейке стали те же параметры часто снижаются до 12 N·m и 3 N·m соответственно. Это происходит потому, что нержавейка взаимодействует с компонентами фиксатора иначе, чем углеродистая сталь или оцинковка. Алюминий требует еще более тщательного подбора, так как анаэробные клеи могут давать непредсказуемые результаты на его поверхности.
Практическое значение для разборки
Поскольку для разборного узла желательно иметь breakaway torque в диапазоне 12–25 N·m (что допускает откручивание ручным инструментом), важно проверить в техлисте именно параметры для вашего материала. Если для нержавейки breakaway составляет 12 N·m, это уже нижняя граница, и узел разберется легче, чем на оцинковке с 15 N·m. При выборе между вариантами приоритет - материал, из которого сделаны ваши детали.
Роль масла и загрязнений в поведении среднепрочного фиксатора
Анаэробные фиксаторы резьбы чувствительны к загрязнениям и остаточному маслу на деталях.
Если на винте или гайке есть смазка из процесса производства или хранения, обычный средний фиксатор может теряет часть своей фиксирующей способности. Производители обозначают такие составы пометкой oil tolerant - они предназначены для работы в условиях присутствия масла.
Для узла, на котором остаточное масло неизбежно, стоит выбирать именно oil-tolerant версию среднепрочного фиксатора. В техлистах для таких составов часто указаны два набора параметров: один для чистых поверхностей, другой для деталей с маслом. Разница может быть значительной - в некоторых случаях breakaway torque снижается на 30–40 %.
Подготовка поверхности как альтернатива
Если вы используете обычный фиксатор средней прочности (без пометки oil tolerant), подготовка поверхности - обезжиривание растворителем или протирка сухой тряпкой - часто восстанавливает ожидаемый фиксирующий эффект. Однако для серийного производства или узлов, которые собираются в неконтролируемых условиях, проще взять сразу oil-tolerant состав и не полагаться на постоянство подготовки.
Выбор по размеру резьбы и диаметру
Параметры в техлистах обычно приводят для M10 - это так называемый эталонный размер для испытаний по ISO 10964.
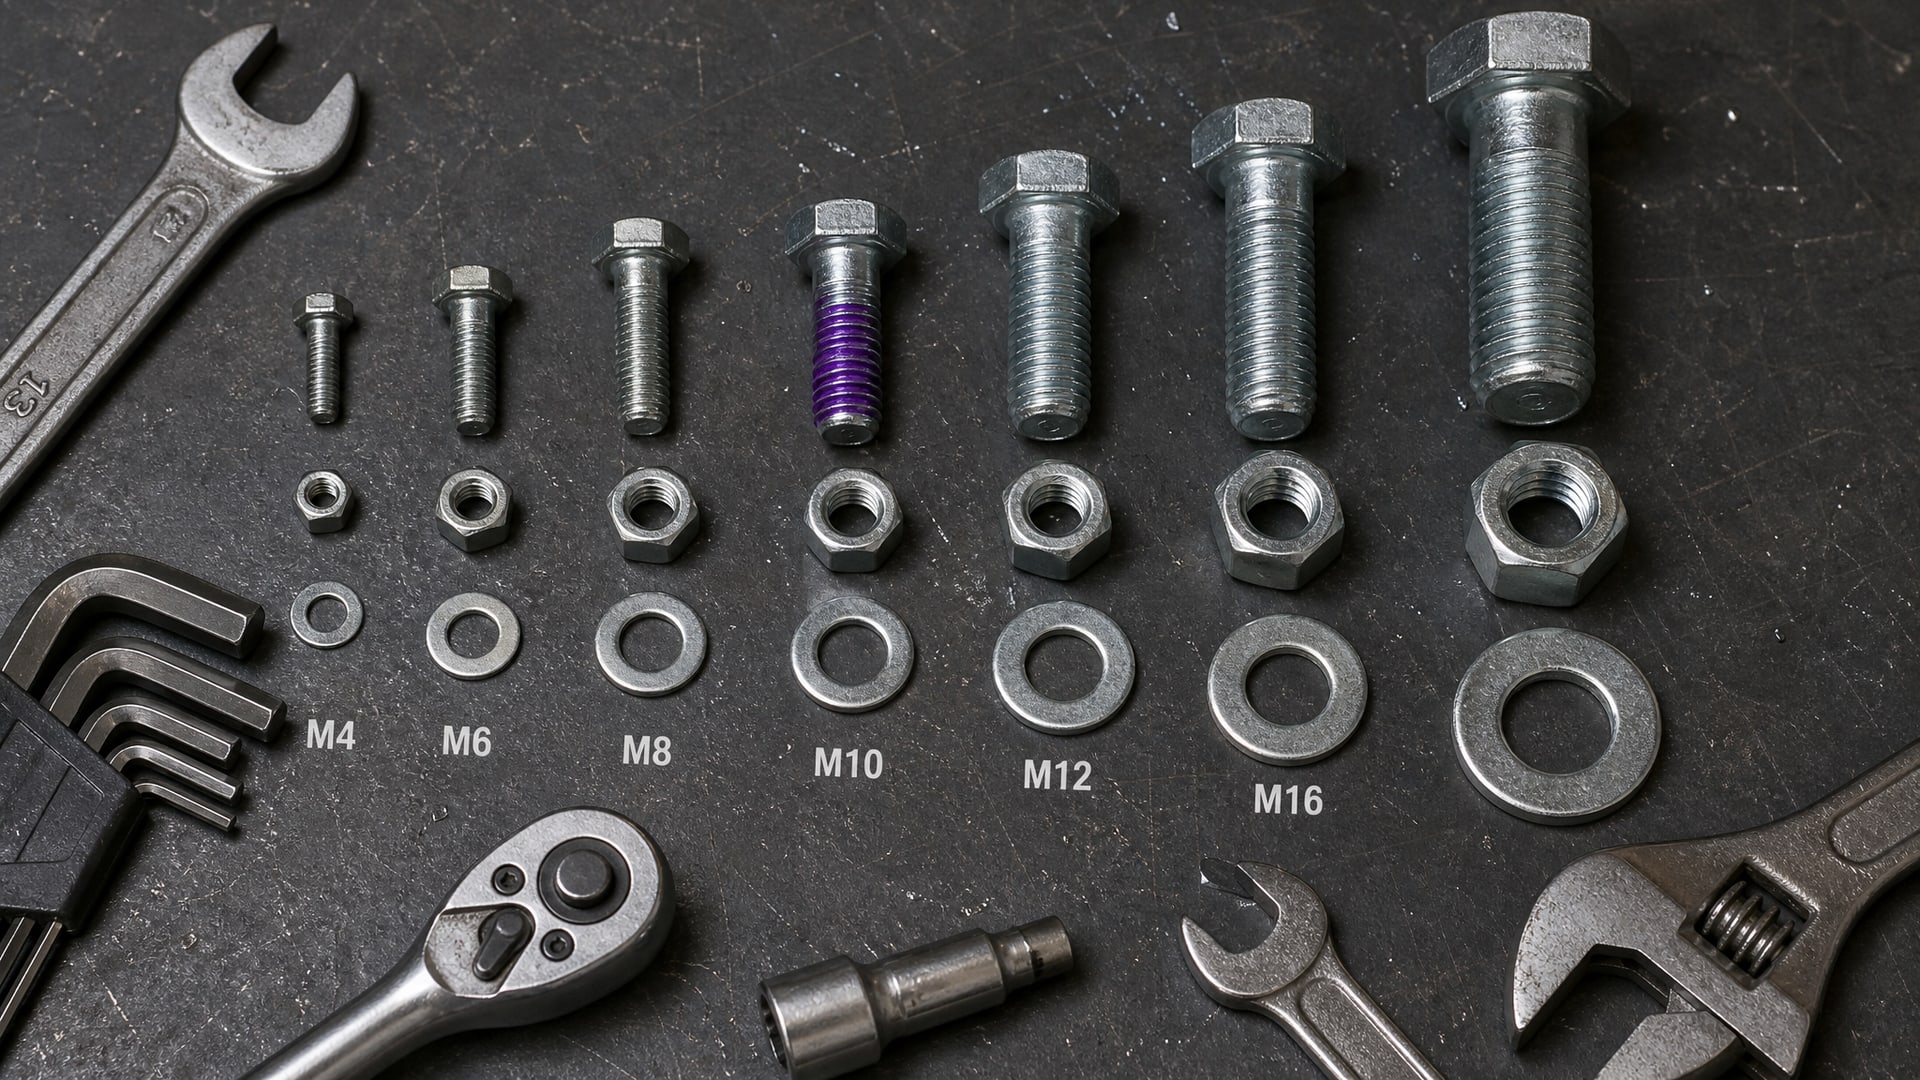
Однако на практике фиксаторы используют на резьбе M4, M6, M8, M12, M16 и других диаметрах. Фиксирующий эффект зависит от площади контакта в резьбе, поэтому на меньшей резьбе момент срыва будет ниже, чем на M10, даже если сам фиксатор не изменился.
Для мелкой резьбы (M4–M6) breakaway torque может снизиться в 2–3 раза по сравнению с M10. Это означает, что средний фиксатор, который разбирается легко на M10, может быть уже более жестким для M6. В обратную сторону - на крупной резьбе (M16–M20) параметры растут. Поэтому при выборе фиксатора нужно учитывать не только техлист, но и ожидаемые нагрузки именно на вашем диаметре.
Время отверждения и температура как факторы разборимости
Анаэробный фиксатор начинает отверждаться в кислород-дефицитной зоне резьбового контакта сразу после сборки, но полное отверждение происходит за 24 часа при комнатной температуре (22 °C).
Технические листы почти всегда указывают параметры breakaway torque и prevailing torque именно после этого времени.
Если узел разобрать в первые часы после сборки, фиксирующий эффект будет слабее, и открутить крепеж получится легче. С другой стороны, если деталь подвергалась нагреву (например, в окрасочной камере при 60–80 °C), отверждение ускоряется, и breakaway torque возрастает. Некоторые фиксаторы указывают альтернативное время отверждения - например, 4–6 часов при 55 °C.
Для разборного узла, который может быть разобран в любой момент эксплуатации, это означает, что момент срыва со временем только растет. Узел, легко открученный через сутки после сборки, может стать заметно жестче через неделю или месяц. Это важно учитывать, если разборка планируется не сразу, а в процессе обслуживания.
Анаэробный фиксатор и требования к демонтажу
Одна из главных причин выбора среднепрочного фиксатора - возможность разборки узла ручным инструментом без нагрева или специального оборудования.
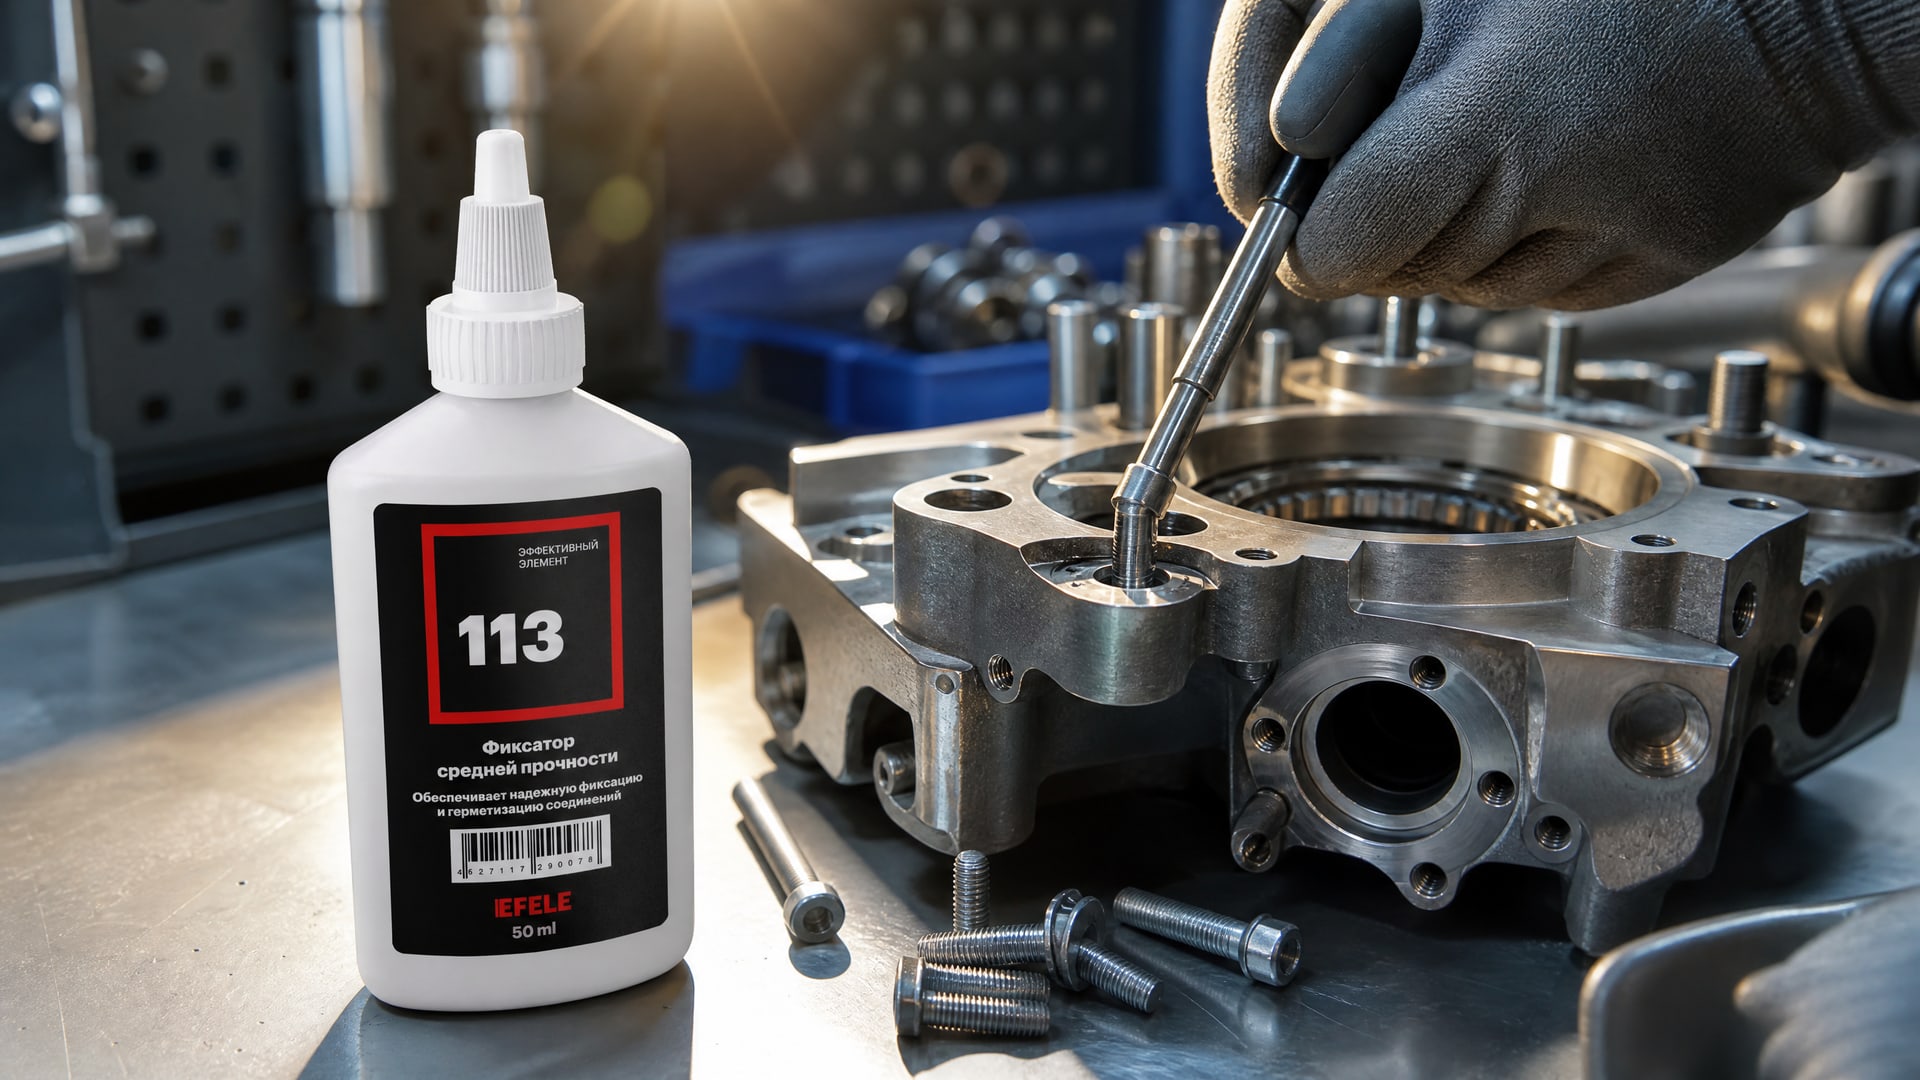
В технических листах это обычно описывается фразой removable with hand tools. Такой подход подходит для узлов, которые регулярно разбираются в ходе обслуживания или переналадки оборудования.
Однако «разборка ручным инструментом» не означает, что гайка открутится как масло. На практике нужен подходящий ключ (обычно головка или кольцо, а не разводной), и усилие может потребоваться значительное - в диапазоне 10–20 N·m в зависимости от конструкции. Для узлов, на которых требуется частая разборка, стоит предусмотреть правильный инструмент и обучить персонал к тому, что откручивание займет больше усилия, чем без фиксатора.
Для узлов, которые требуют надежной фиксации, но при этом должны быть доступны для периодического обслуживания, оптимальным выбором станет анаэробный фиксатор резьбы средней прочности, такой как EFELE 113. Этот состав обеспечивает достаточный момент срыва для защиты от вибрации, но остается в пределах, удобных для ручной разборки даже через длительное время после сборки.
Сравнение среднепрочного фиксатора с низкопрочным и высокопрочным
Чтобы понять логику выбора среднепрочного фиксатора, полезно сравнить три основные категории по ISO 10964.
| Категория | Breakaway torque на M10 | Prevailing torque на M10 | Применение | Разборка |
|---|---|---|---|---|
| Низкопрочный | 2–5 N·m | 1–2 N·m | Узлы, часто требующие разборки | Легко, часто без инструмента |
| Средний | 12–25 N·m | 5 N·m | Узлы с периодическим обслуживанием | Ручным инструментом, требует усилия |
| Высокопрочный | 25–35 N·m+ | 8 N·m+ | Критичные узлы, не разбираемые регулярно | Требует нагрева или спецоборудования |
Низкопрочные составы используют для защиты от непреднамеренного ослабления, когда узел почти никогда не разбирается, но случайное откручивание недопустимо. Высокопрочные - для ответственных узлов, где вибрация и нагрузки очень велики, и разборка предполагается редко или вообще не предполагается. Средний вариант - золотая середина, когда нужна защита и в то же время сохраняется работоспособность при обслуживании.
Низковязкие проникающие версии среднепрочных фиксаторов
Не все анаэробные фиксаторы средней прочности одинаковы по консистенции.
Некоторые выпускаются в низковязком варианте, предназначенном для проникновения в уже собранные соединения. Такие составы называют penetrating threadlocker или wicking formulation. Они обычно имеют вязкость ниже стандартного фиксатора, что позволяет им втягиваться в резьбу за счет капиллярных сил даже после сборки узла.
Низковязкие версии средней прочности подходят для узлов, которые уже собраны и требуют локально укрепить резьбу, не разбирая соединение. Однако они менее удобны для новой сборки, так как сложнее дозировать нанесение, и часть состава может вытечь наружу. Если узел планируется собирать заново, лучше использовать обычный (не проникающий) средний фиксатор.
Часто задаваемые вопросы
Чем отличается средний фиксатор резьбы от низкопрочного и высокопрочного?
Средний фиксатор обеспечивает breakaway torque в диапазоне 12–25 N·m на M10, что позволяет разбирать узел ручным инструментом, но защищает от вибрации. Низкопрочный дает 2–5 N·m и разбирается без усилий, высокопрочный -25–35 N·m и требует нагрева для разборки. Выбор зависит от баланса между надежностью узла и удобством обслуживания.
Почему одинаковый фиксатор средней прочности по-разному работает на стали и нержавейке?
Нержавейка и углеродистая сталь по-разному реагируют с компонентами анаэробного клея. На нержавейке breakaway torque часто на 15–30 % ниже, чем на обычной стали. Поэтому в техлисте всегда указывают результаты для конкретного материала подложки, и при выборе это нужно учитывать.
Обязательно ли обезжиривать деталь перед нанесением среднепрочного фиксатора?
Если деталь содержит остаточное масло, рекомендуется либо обезжирить растворителем, либо выбрать фиксатор с пометкой oil tolerant. Обычный средний фиксатор на масляной поверхности может дать на 30–40 % ниже фиксирующий эффект. Oil-tolerant версии специально разработаны для работы в таких условиях.
Через сколько времени после сборки можно разбирать узел со средним фиксатором?
Теоретически разбирать можно сразу, но в первые часы фиксирующий эффект будет ниже заявленного в техлисте (так как отверждение еще не завершилось). Полное отверждение занимает 24 часа при 22 °C. С течением времени breakaway torque растет, поэтому узел, разобранный через месяц, потребует большего усилия, чем через сутки.
Какой фиксатор резьбы выбрать, если деталь будет часто разбираться?
Для частой разборки стоит выбирать низкопрочный фиксатор (breakaway 2–5 N·m), так как средний может со временем вызывать сложность при разборке. Если же критична надежность от вибрации, выбирайте средний и предусмотрите правильный инструмент и обучение персонала к более высокому усилию при разборке.
Заключение
Выбор среднепрочного фиксатора резьбы для разборного узла - это задача, требующая внимания к деталям, а не просто покупка первого попавшегося флакона с подходящим названием. Критерии выбора - это параметры ISO 10964 (breakaway torque и prevailing torque), материал подложки, наличие масла на деталях и требуемая периодичность разборки. Один и тот же фиксатор может вести себя совершенно по-разному в зависимости от этих факторов.
На практике закупщик или инженер должны сверить техлист с условиями своего узла: материал крепежа, диаметр резьбы, среда эксплуатации, наличие загрязнений, температура и время между сборкой и разборкой. Это позволит не только гарантировать надежность узла против ослабления, но и сохранить возможность его обслуживания ручным инструментом. Начните с техлиста и параметров вашего материала, сопоставьте breakaway torque с требуемым моментом затяжки, и результат будет предсказуем.