Вал-втулочный фиксатор - это анаэробный состав, который заполняет микрозазоры между валом и втулкой, обеспечивая надежную фиксацию без механических крепежей. Правильный выбор фиксатора зависит не столько от названия продукта, сколько от трех параметров: типа посадки по ГОСТ/ISO, величины зазора в соединении и температурного диапазона эксплуатации. Статья поможет инженерам и закупщикам разобраться, какой состав подходит для подшипников скольжения, как определить нужную вязкость и на какие характеристики ориентироваться при выборе.
Во многих цехах монтаж подшипников и втулок все еще делают старым способом - с шпонками, стопорными кольцами и ненадежной фиксацией. Вал-втулочный фиксатор предлагает альтернативу: он работает с существующими допусками посадок и добавляет высокую прочность соединения буквально несколькими каплями состава.
Определение типа посадки и зазора в соединении
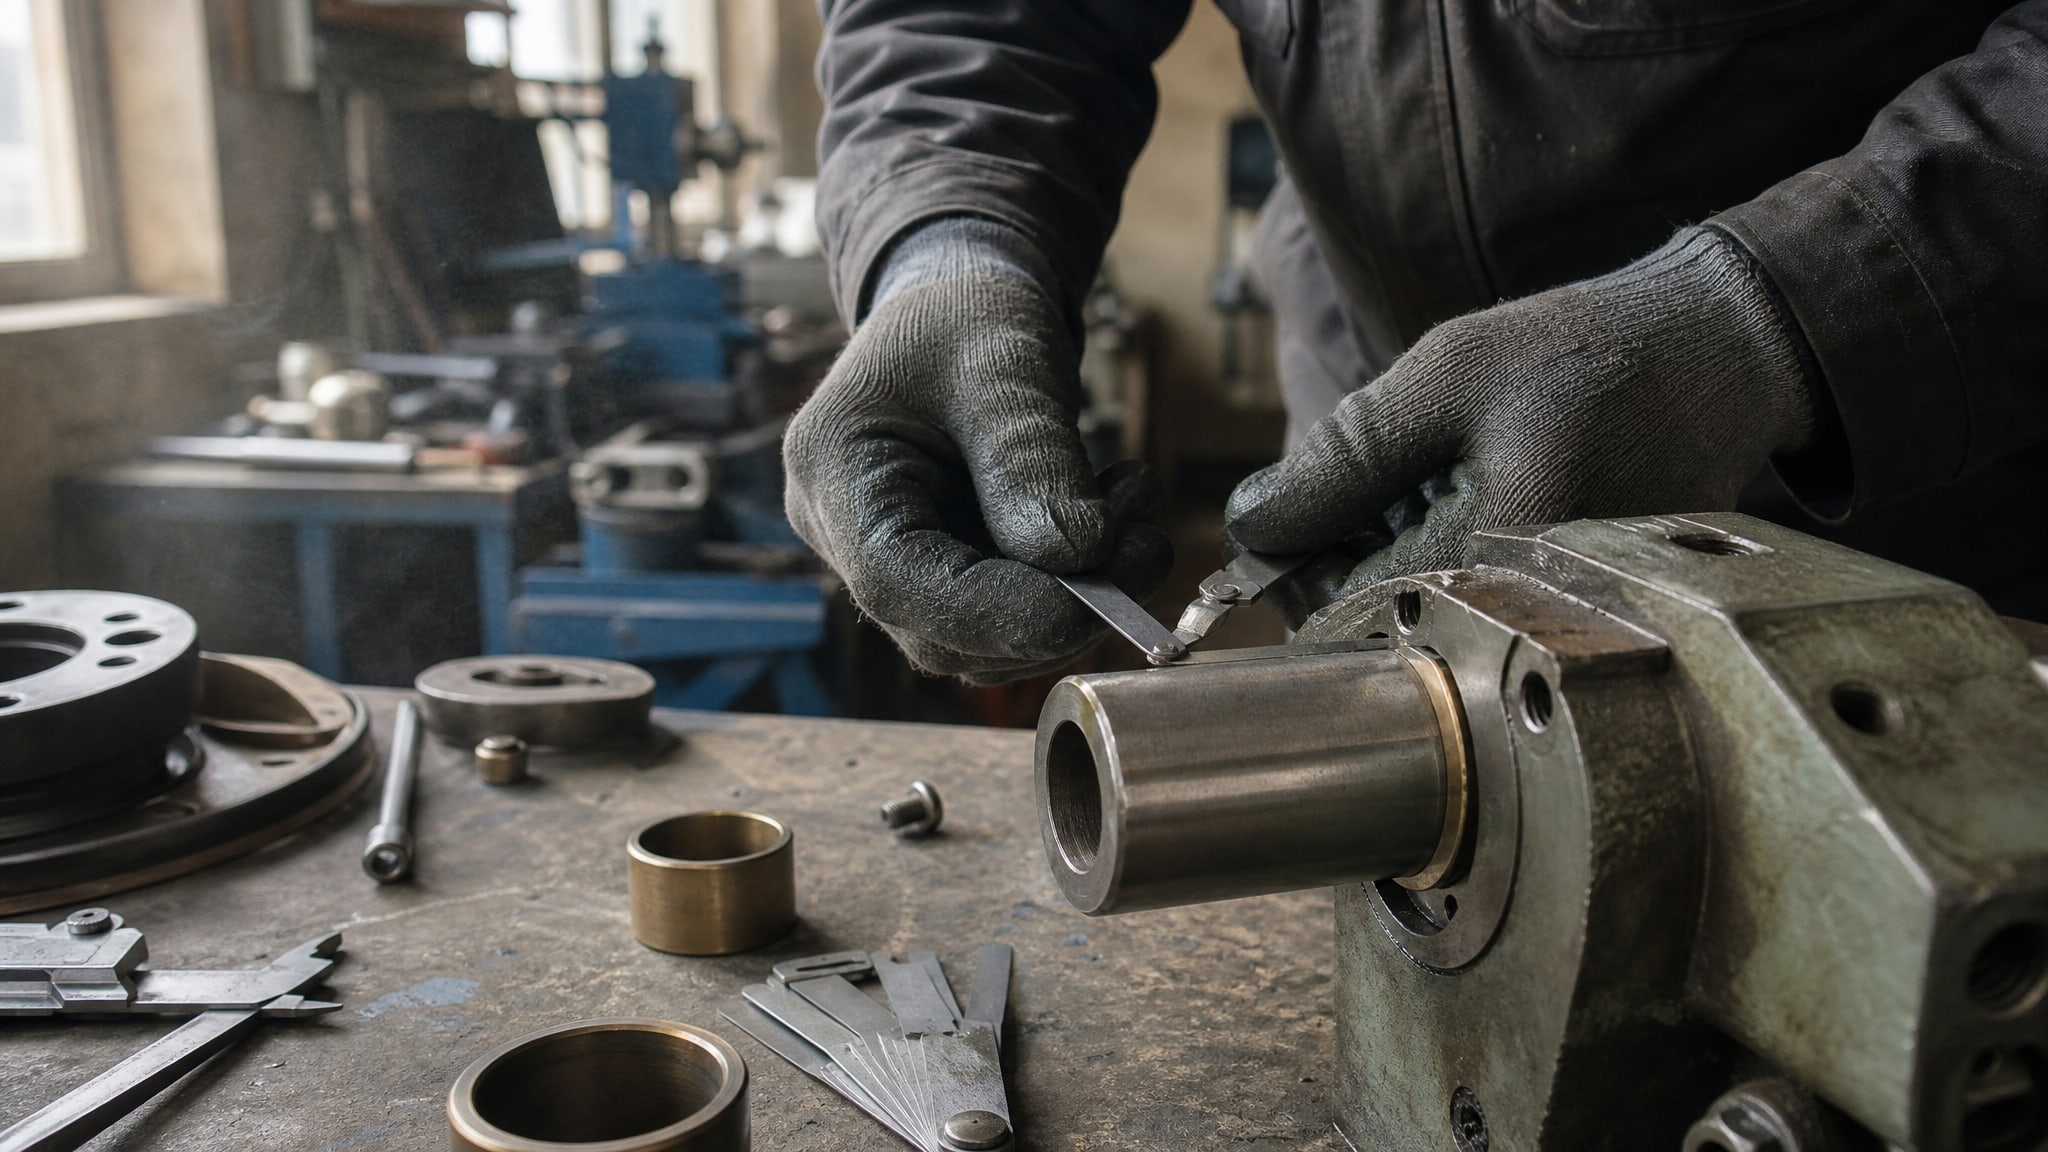
Первый шаг при выборе вал-втулочного фиксатора - определить фактический зазор между валом и втулкой.
Это не просто теоретическое значение из таблицы допусков: нужно измерить или уточнить реальный зазор в вашей конкретной паре деталей.
ГОСТ 12214-66 устанавливает стандартные посадочные поля для втулок с буртиком: H7 (для скользящей посадки), g6 (переходная) и f9 (посадка с зазором). Для валов соответствующие поля указывают, какой допуск на диаметр применен. Материал втулок в ГОСТ определен строго: для диаметров до 20 мм используют сталь У8А, свыше 20 мм - сталь 20Х, с твердостью 56–61 HRC.
Если в вашем техническом рисунке указана посадка H7/h6 (скользящая), зазор будет минимальным - в этом случае подходят низковязкие фиксаторы. Если посадка H7/g6 (переходная), зазор уже больше, и нужен состав вязче. Особенно важно это при посадке H7/f9, где зазор может быть несколько сотых миллиметра.
На производстве такие допуски проверяют манометром зазора или расчетом по допускам ISO/ГОСТ. Если зазор не превышает 0,15 мм, берут низковязкий анаэробный состав; если зазор больше, то составы вязкостью более 2000 мПа·с, чтобы он не вытекал из соединения до полимеризации.
Классификация анаэробных фиксирующих составов по вязкости и прочности
Анаэробные вал-втулочные фиксаторы делятся на несколько групп в зависимости от назначения и вязкости.
Понимание этого разделения помогает не запутаться в каталогах и подобрать ровно то, что нужно для вашего оборудования.
Составы для малых зазоров (до 0,15 мм)
Эти составы имеют низкую вязкость и быстро проникают в тонкие щели между валом и втулкой. Они применяются для точных посадок (скользящих и переходных по ISO). Полимеризация происходит за 4–10 минут на стали, что дает оператору время на корректировку детали до фиксации. Такие составы часто называют «быстроотверждаемыми» и ориентированы на участки с интенсивным монтажом.
Для соединений, где требуется возможность демонтажа после посадки, низковязкие составы предпочтительны: они создают прочное соединение, но при необходимости ремонта деталь можно отделить при нагреве или с небольшой механической нагрузкой.
Составы для средних и больших зазоров (0,15–0,25 мм)
К этой группе относят анаэробные фиксаторы повышенной вязкости. Они заполняют более крупные микропоры и полости в посадке, обеспечивают лучшую герметичность и предотвращают вытечку состава. Примером такого класса является фиксирующий состав, применяемый при зазоре до 0,25 мм с высокой прочностью соединения. Рабочие характеристики таких составов: фиксация на стали в 4 минуты, технологическая прочность (возможность первой нагрузки) -15 минут, рабочий диапазон температур от -55 °C до +150 °C.
Эти составы часто выбирают для подшипников скольжения, где важна как прочность, так и надежность герметизации соединения. На больших производствах их используют при монтаже гильз в корпуса и втулок на валы энергетического оборудования.
Высокопрочные фиксаторы (для нагруженных соединений)
Отдельную группу составляют анаэробные фиксаторы высокой прочности, которые создают практически неразъемные соединения. Они применяются, когда вибрация, вращение или боковые нагрузки требуют максимальной надежности. Однако выбор высокопрочного состава не всегда оправдан: если подшипник нужно будет демонтировать при ремонте, демонтаж потребует специальной техники или нагрева до высоких температур.
Влияние материала поверхности и подготовки к монтажу
Анаэробные фиксаторы работают исключительно на металлических поверхностях и требуют правильной подготовки, чтобы полимеризация прошла полностью и равномерно.
Требования к чистоте и материалу
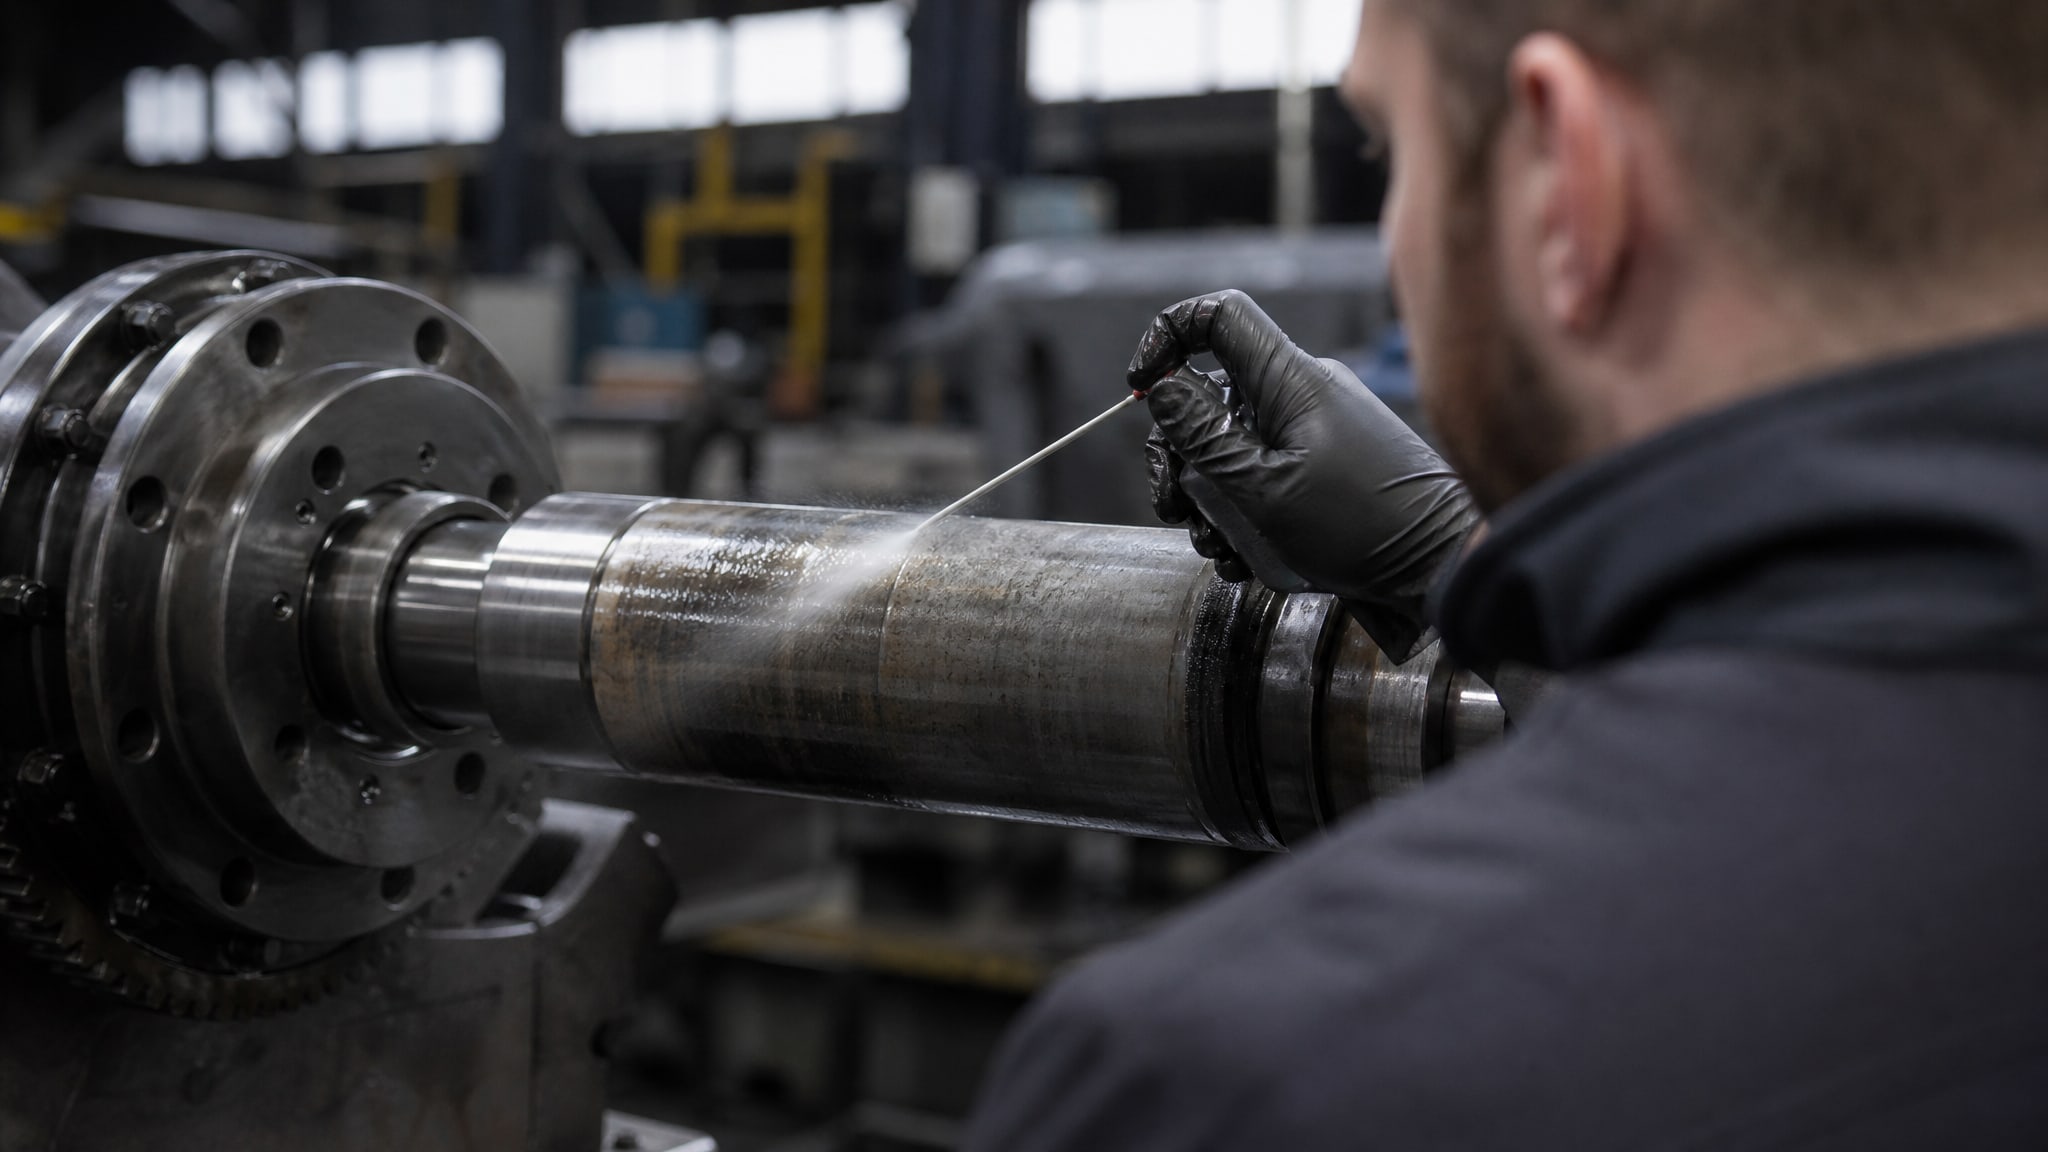
Вал-втулочные фиксаторы полимеризуются в отсутствии воздуха, активизируясь металлическими поверхностями (особенно пассивными металлами и железом). Это означает, что масло, консистентная смазка, ржавчина и загрязнения замедляют или блокируют полимеризацию. Перед нанесением состава детали обезжиривают: протирают чистой тканью, смоченной в органическом растворителе, или используют ультразвуковую ванну.
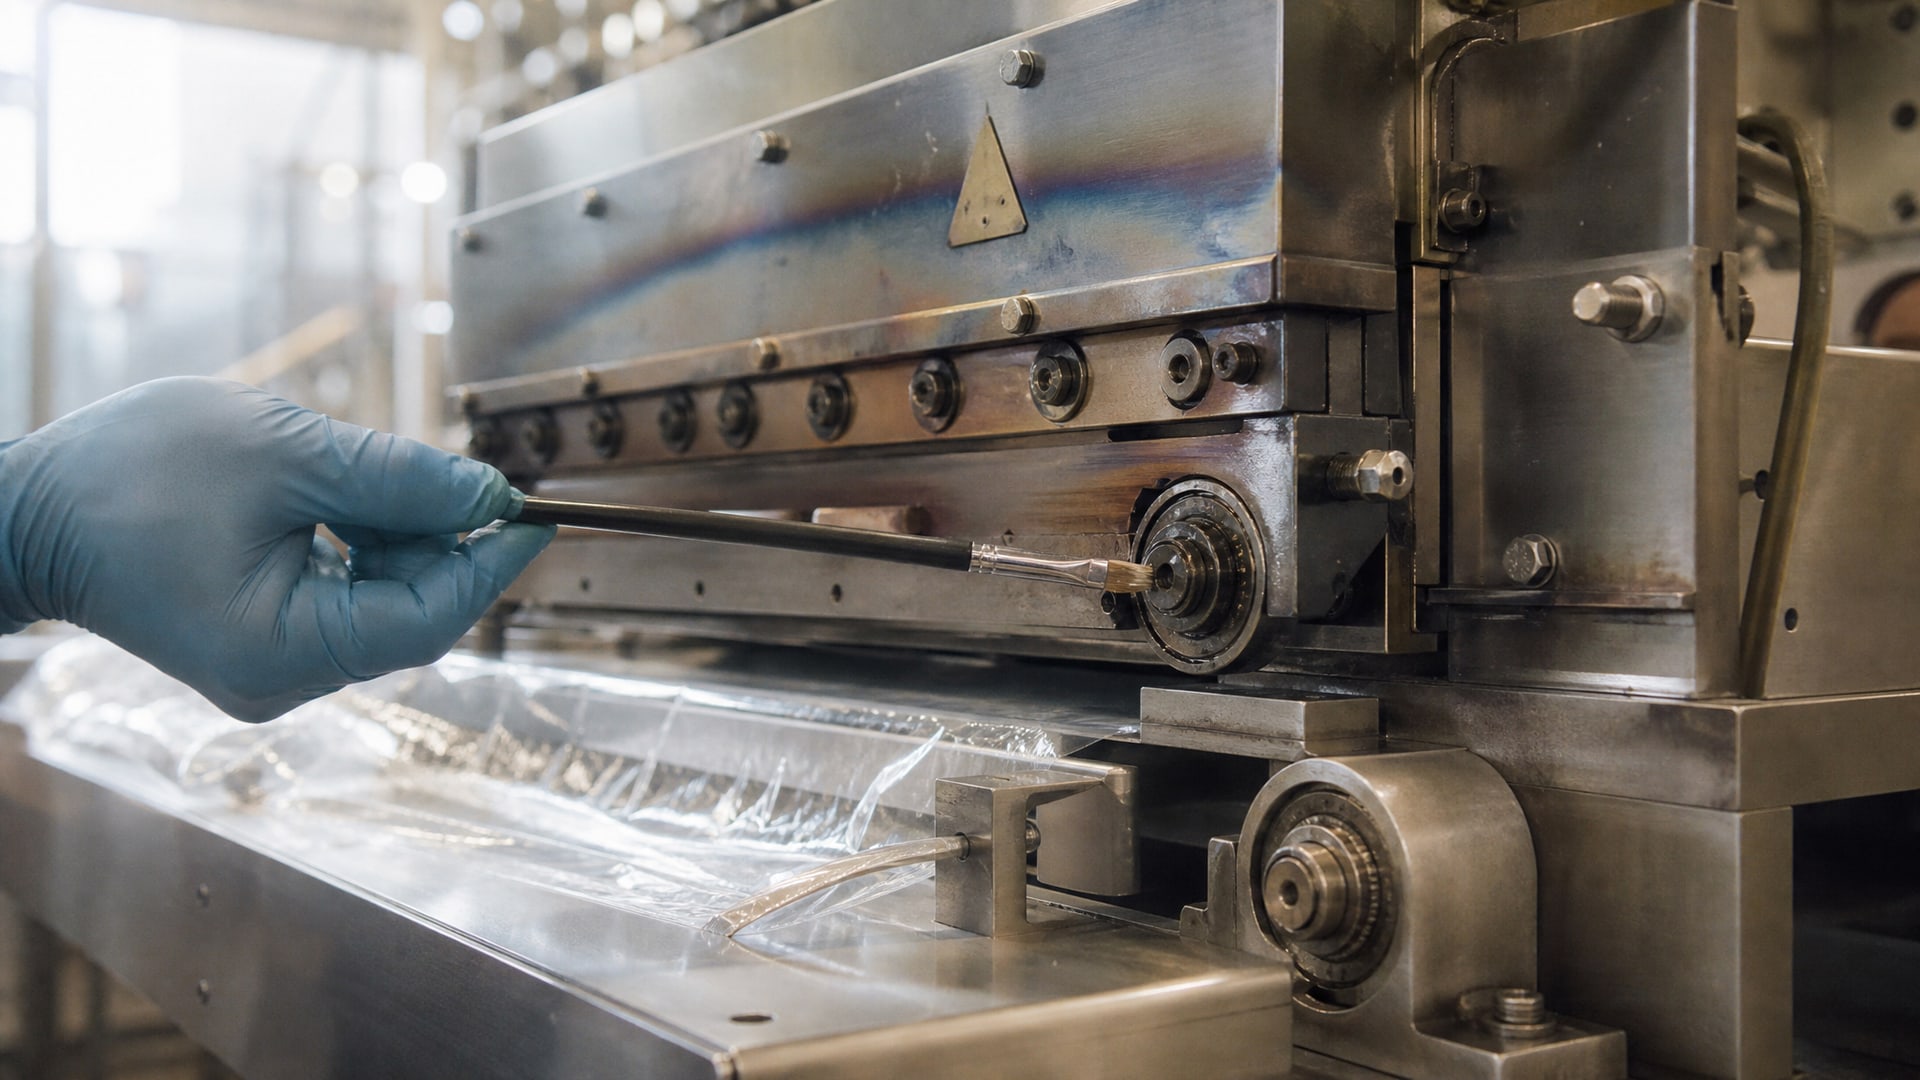
На практике монтажники часто используют простой метод: протирают вал и гнездо втулки чистой тряпкой, а затем проходят по поверхности малярной кистью, смоченной в растворителе (например, ацетоне или уайт-спирите). Это занимает 2–3 минуты, но кратно повышает надежность сцепления состава с металлом.
Материал втулки также имеет значение: обычная сталь обеспечивает быструю полимеризацию, латунь и медь реагируют медленнее, а алюминий требует дополнительной активации (грунтовки). Для подшипников скольжения и металлокерамических втулок составы работают без проблем, но нужно убедиться в совместимости состава с материалом конкретного подшипника, если это необычный сплав.
Обезжиривание и активирующие составы
Для ненадежных поверхностей (например, с тонким слоем консистентной смазки от предыдущей сборки) используют активирующие составы - они ускоряют полимеризацию и гарантируют, что фиксатор схватится даже при неидеальной чистоте. Активаторы наносят на одну из сопрягаемых поверхностей за несколько секунд до нанесения фиксатора.
На участках с частым монтажом (например, линии сборки подшипников) активаторы используют систематически: это снижает вероятность брака и ускоряет цикл производства. При этом следуют технологии: активатор - несколько секунд паузы - нанесение фиксатора - немедленная сборка деталей.
Технология монтажа вал-втулочных фиксаторов для подшипников скольжения
Правильное нанесение состава и сборка деталей - это не просто логистика, а ключевой фактор в достижении предусмотренной конструкцией прочности и надежности соединения.
Подготовка поверхностей
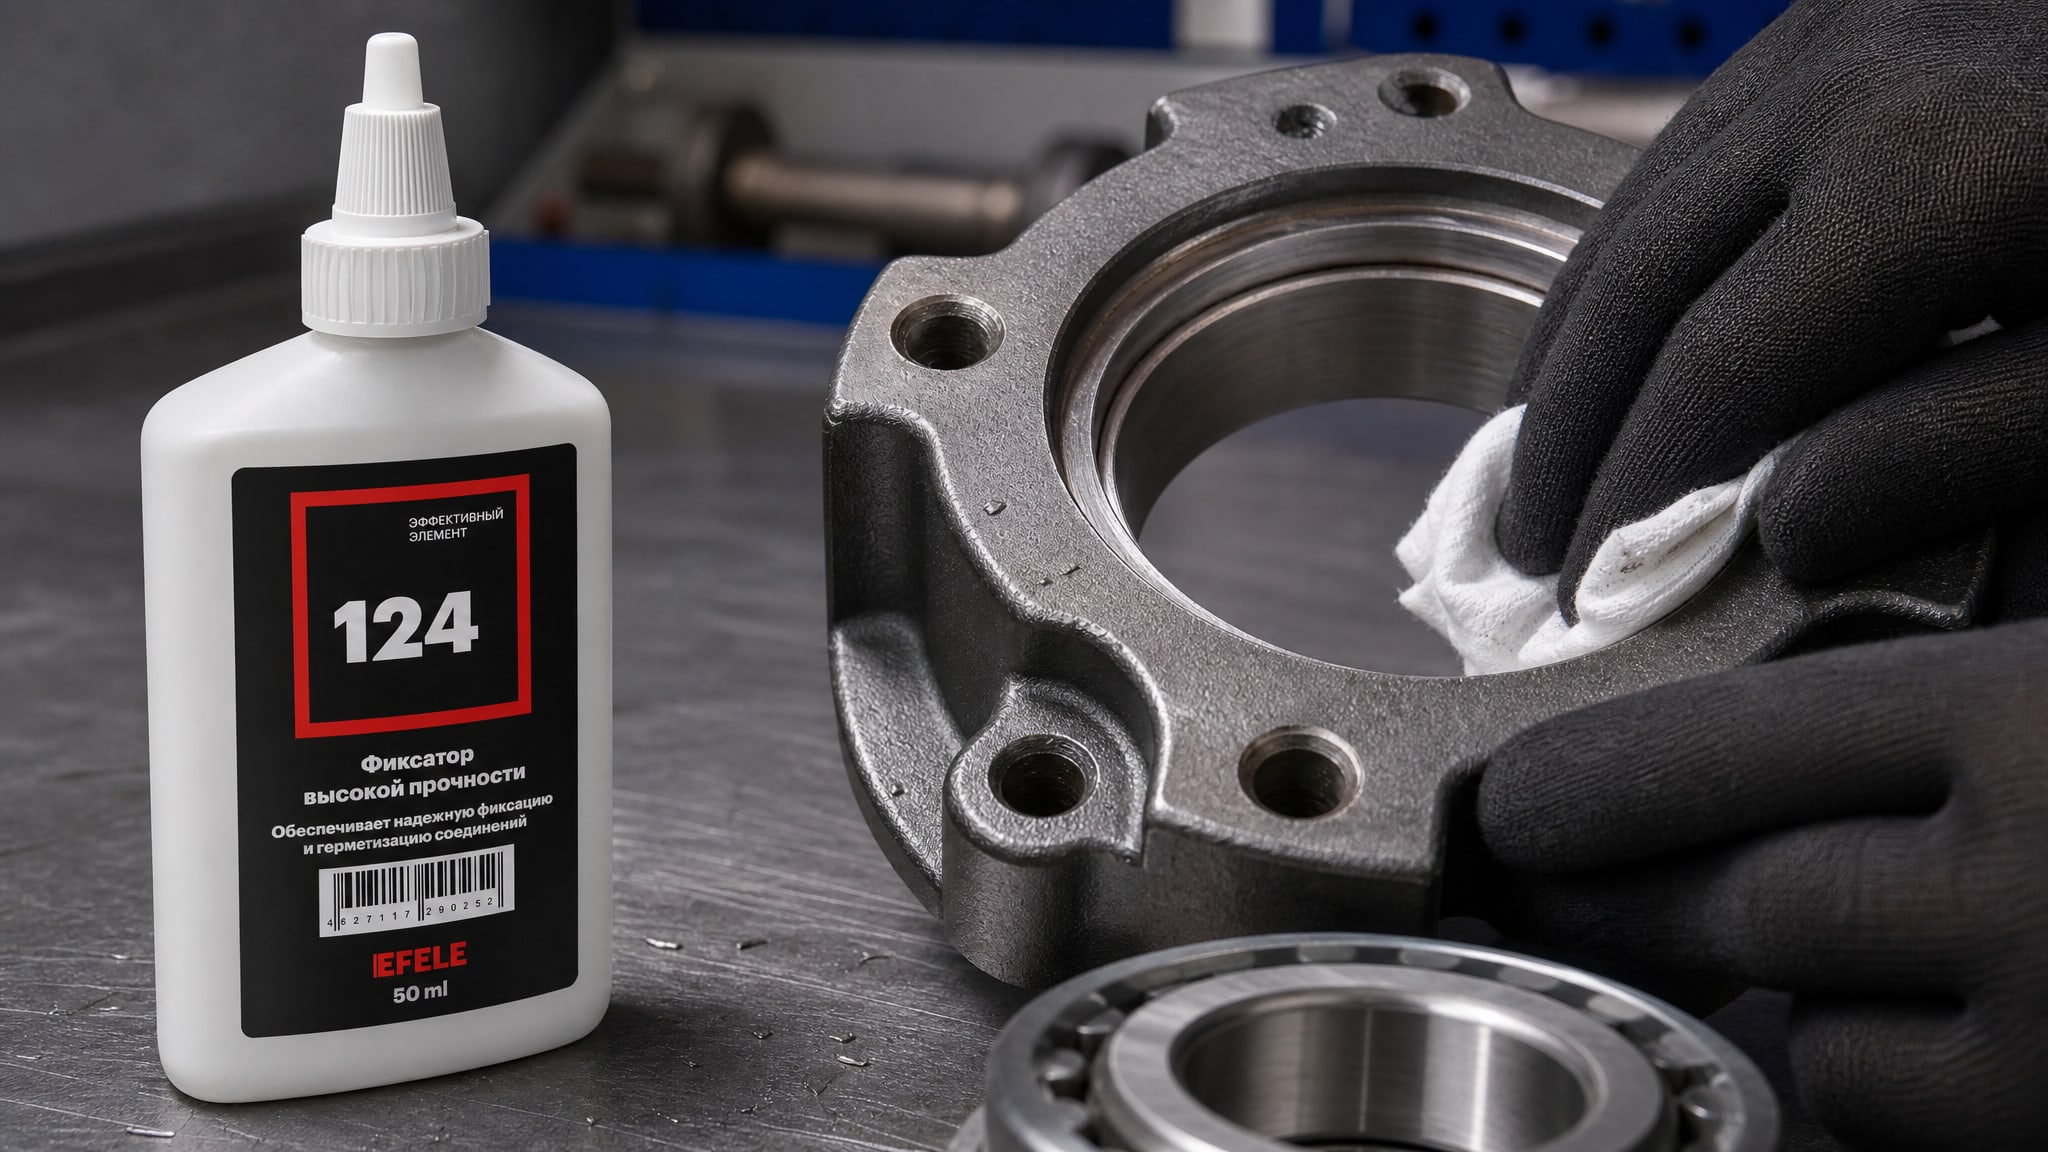
Перед нанесением состава поверхности очищают от грязи, пыли и консистентной смазки. Для легкого загрязнения достаточно протирки чистой сухой тканью; при наличии масла нужно обезжирить растворителем. Влагу удаляют салфеткой, так как вода замедляет полимеризацию анаэробного состава.
Дозирование и нанесение
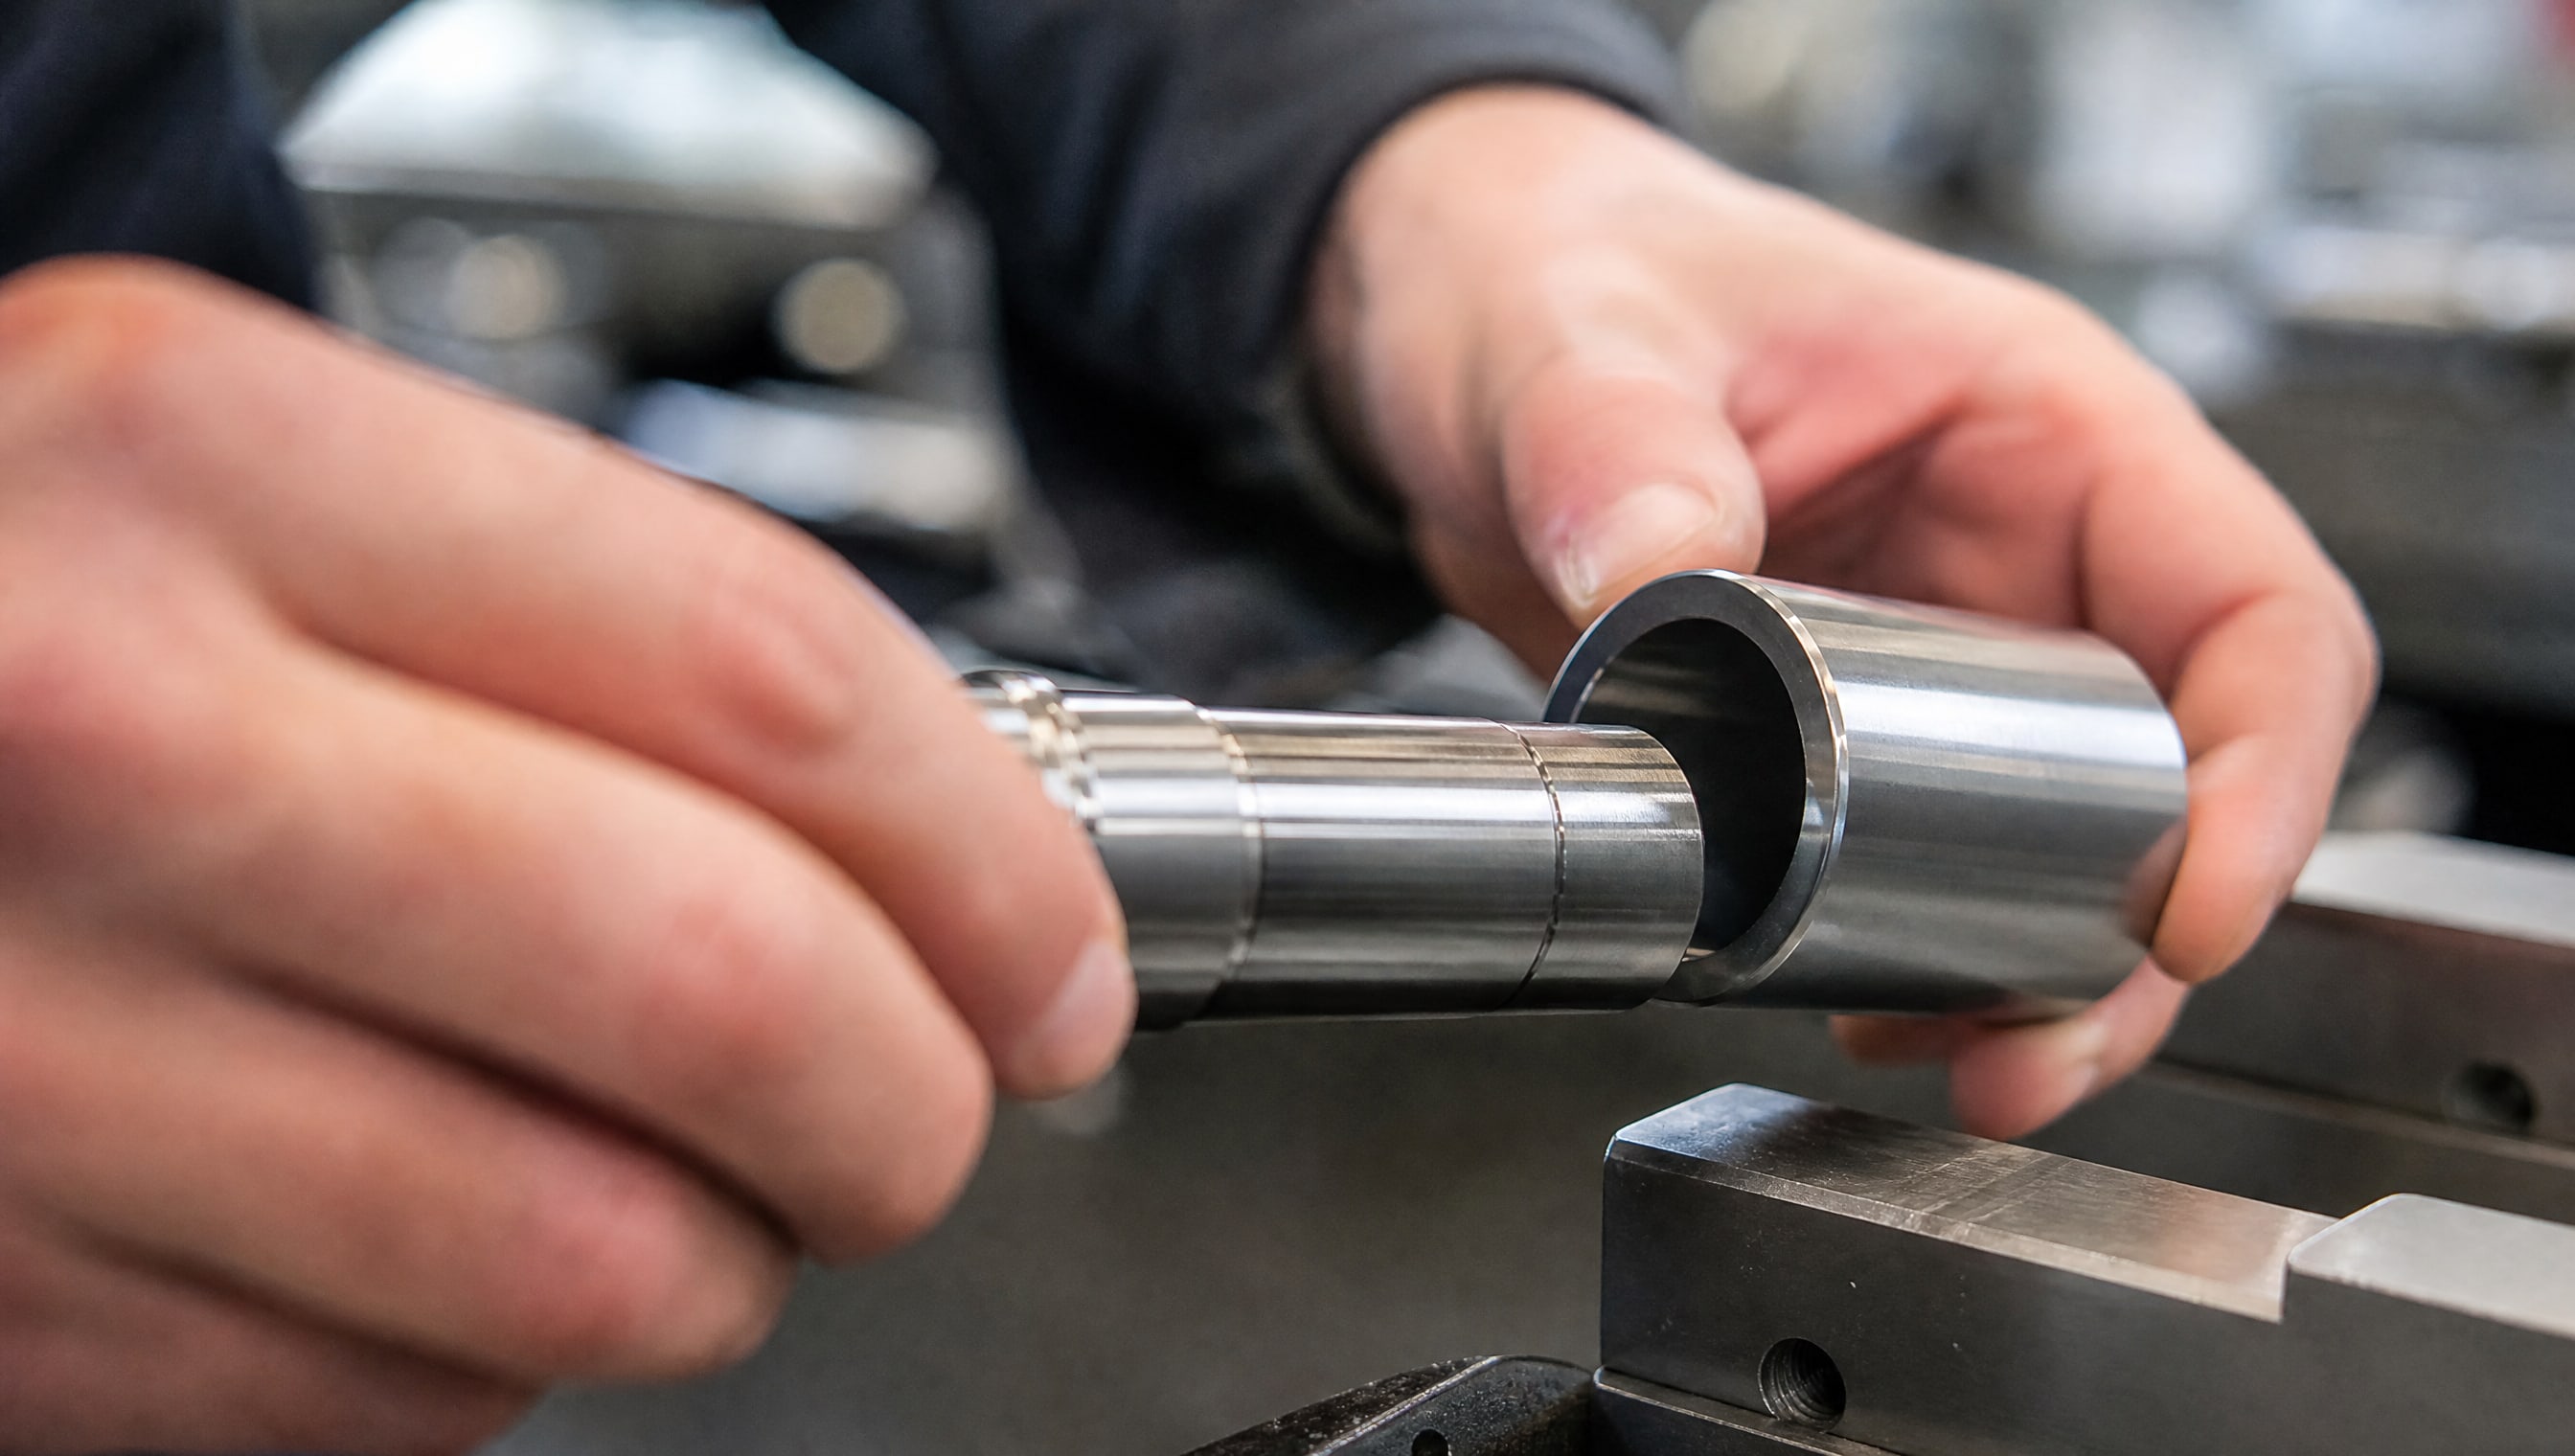
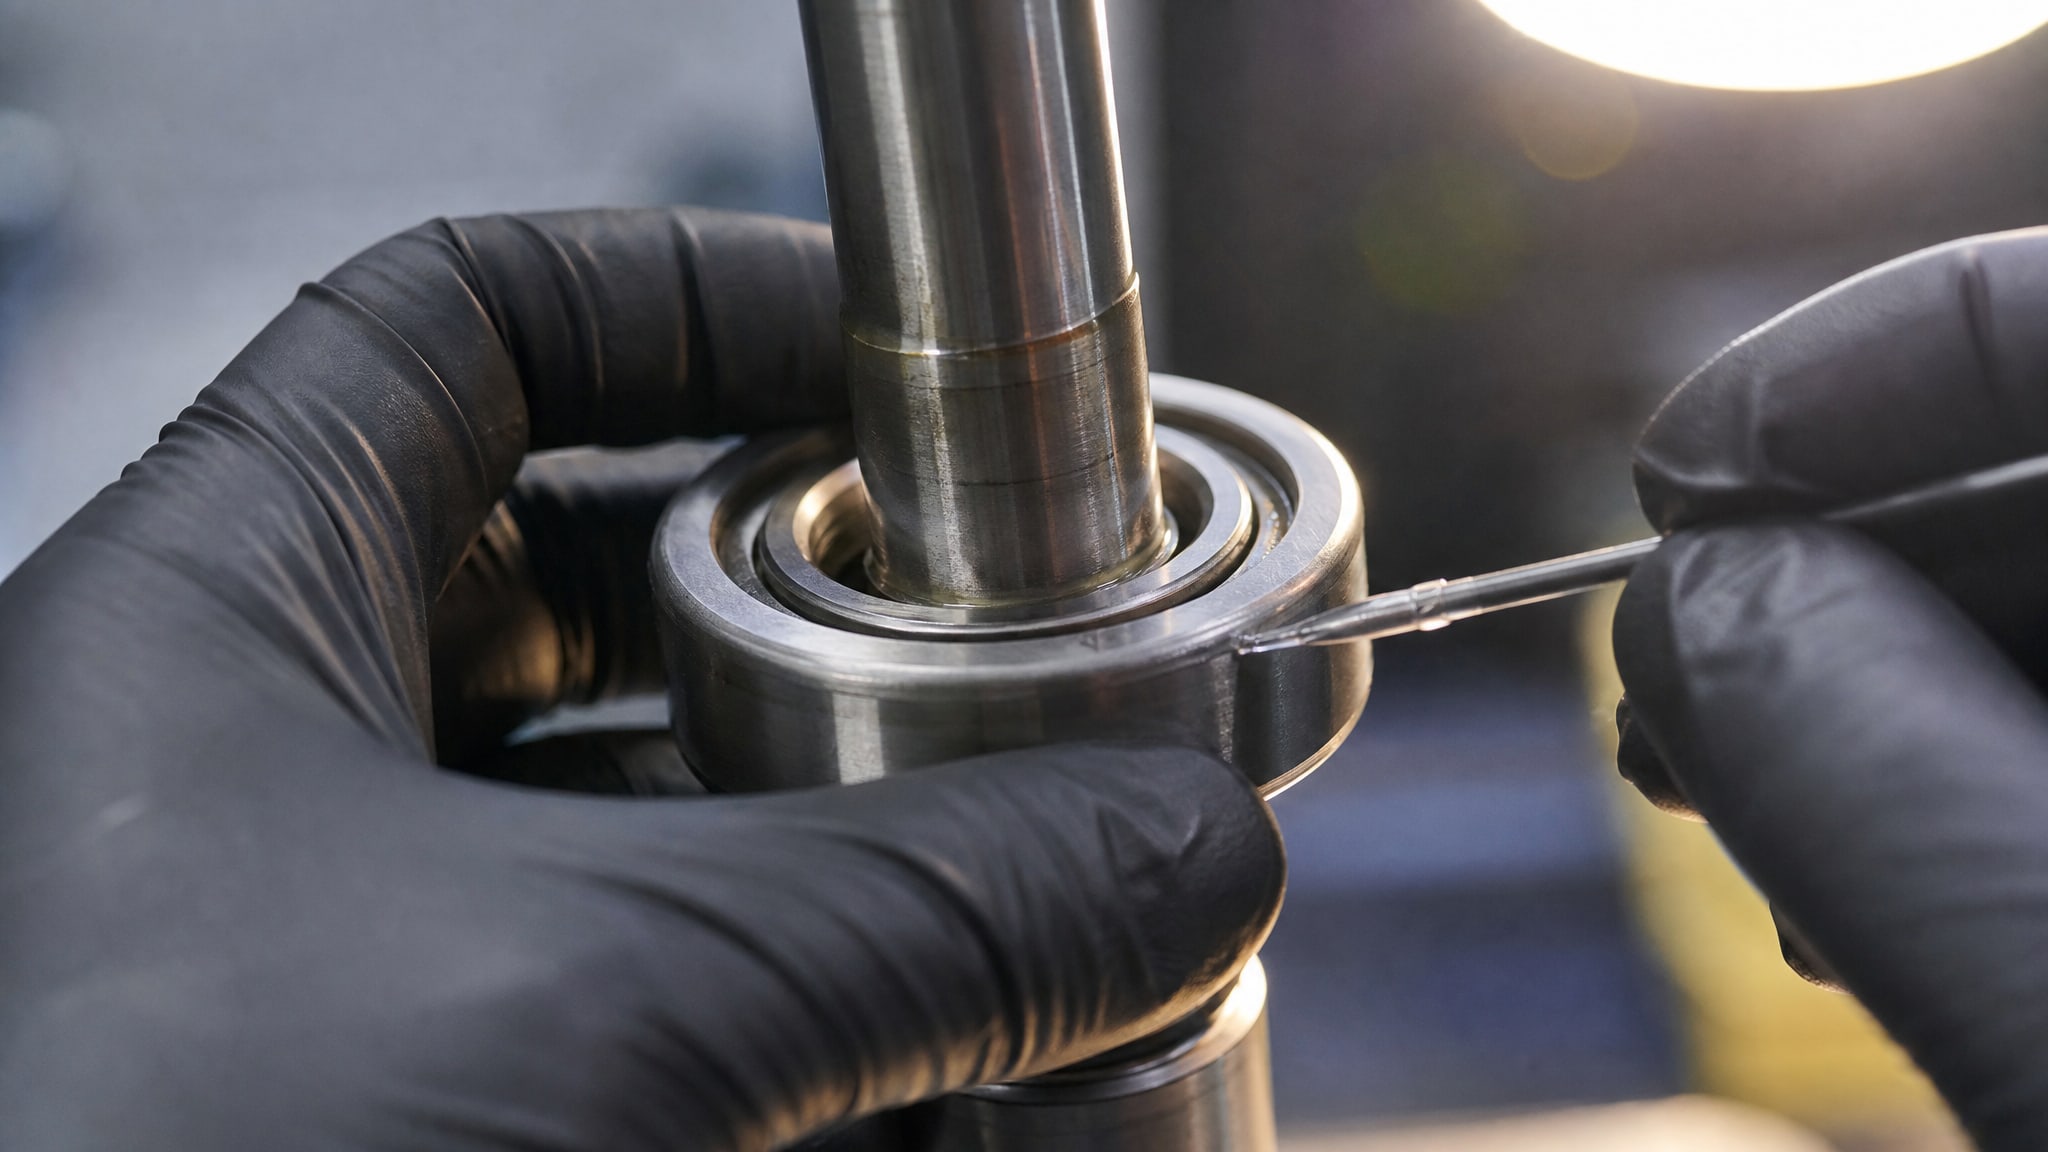
Фиксатор наносят тонкой пленкой - обычно несколько капель или тонкую полоску по всей длине контакта вала. Излишек не повысит прочность и только затруднит сборку. EFELE 124 - анаэробный клей для фиксации вал-втулочных соединений с зазором до 0,15 мм - поставляется в удобной расфасовке, которая позволяет точно дозировать состав без переизбытка.
На практике монтажники наносят состав на вал (движущуюся деталь), а не на втулку, так это гарантирует равномерное распределение пленки по всей контактной поверхности при введении вала в гнездо.
Немедленная сборка и фиксация
После нанесения состава деталь вводят в гнездо и удерживают в правильном положении. Время, в течение которого нужно держать деталь неподвижно, зависит от состава и называется временем фиксации: для большинства составов это 4 минуты на стали при комнатной температуре. После этого деталь может выдерживать небольшие нагрузки.
Полная рабочая прочность достигается при так называемой технологической прочности: это 15 минут после сборки. В течение этого времени оборудование лучше не нагружать. На производстве соблюдают простое правило: сборка - фиксация - ожидание 15 минут - проверка геометрии - первый запуск.
Температурный контроль
Полимеризация анаэробного состава замедляется при низких температурах и ускоряется при нагреве. В холодном цехе (ниже +10 °C) время ждать может быть в 2–3 раза больше, чем при +20 °C. На сборочных участках с интенсивным производством часто применяют локальный нагрев с помощью инфракрасной лампы или тепловентилятора, чтобы ускорить процесс.
Также нужно учитывать, что максимальный рабочий диапазон температур составляет -55…+150 °C (или +175 °C для отдельных составов). Если подшипник будет работать выше верхнего предела, рабочие свойства фиксатора снижаются: можно потерять герметичность и, как следствие, проникновение загрязнений в соединение.
Выбор фиксатора в зависимости от конструкции подшипника
Подшипники скольжения различаются по материалу, размерам и условиям работы, и это прямо влияет на выбор фиксатора.
Легкие и средние подшипники (малые нагрузки, низкие скорости)
Для подшипников скольжения с малыми нагрузками и скоростями вращения (например, в лебедках, подъемниках, вспомогательном оборудовании) выбирают низковязкие быстроотверждаемые составы. Они позволяют собрать деталь за короткое время, не требуют специальной подготовки и обеспечивают надежную фиксацию.
Нагруженные подшипники (высокие скорости и нагрузки)
Для энергетического оборудования, насосов, компрессоров и других машин, где подшипник испытывает вибрацию, вращение и боковые нагрузки, рекомендуют составы средней-высокой вязкости. Они лучше герметизируют соединение, предотвращают вытечку смазки из подшипника и обеспечивают более надежную фиксацию при циклических нагрузках.
Подшипники из специальных материалов (металлокерамика, композиты)
Для подшипников из металлокерамики, бронзографита и других композитных материалов важно проверить совместимость состава. Большинство коммерческих вал-втулочных фиксаторов работают со специальными материалами, но предварительно рекомендуется проверить этот момент в технической карточке состава или проконсультироваться с производителем.
Сравнение анаэробных фиксаторов и альтернативных методов фиксации
На практике инженеры и закупщики часто сравнивают вал-втулочные фиксаторы с традиционными способами фиксации втулок без шпонок.
| Метод фиксации | Прочность | Надежность герметизации | Время сборки | Удобство демонтажа | Стоимость (расход на одно соединение) |
|---|---|---|---|---|---|
| Шпонка и шпоночный паз | Высокая | Низкая | 10–15 мин | Хорошо | Среднее |
| Стопорное кольцо | Средняя | Низкая | 5–10 мин | Сложно | Низкое |
| Вал-втулочный фиксатор | Высокая | Высокая | 3–5 мин (плюс время схватывания) | Удовлетворительно (с нагревом) | Низкое |
| Натяг (перепрессовка) | Очень высокая | Очень высокая | 2–3 мин | Сложно | Среднее (оборудование) |
Вал-втулочные фиксаторы выигрывают по скорости монтажа и герметичности, особенно когда нужна фиксация втулок и гильз в корпуса. Они не требуют специального оборудования (в отличие от натяга) и работают с существующими допусками валов и втулок. На больших производствах переход на анаэробные фиксаторы часто означает сокращение времени сборки на 25–40% и снижение брака из-за неправильной посадки.
Часто задаваемые вопросы
Какой зазор максимально допустим при использовании вал-втулочного фиксатора?
Стандартные анаэробные фиксаторы работают при зазорах до 0,15–0,25 мм в зависимости от вязкости состава. Более вязкие составы могут заполнять зазоры до 0,25 мм. Если зазор больше, состав просто вытекает из соединения до полимеризации. В этом случае выбирают либо состав еще большей вязкости, либо предварительно уменьшают зазор механической обработкой деталей.
Можно ли применять вал-втулочный фиксатор вместо правильной посадки по ГОСТ?
Нет, фиксатор - это дополнение к правильной механике соединения, а не замена. Он компенсирует микрозазоры и повышает надежность, но выбор посадки (H7, g6, f9) остается основой. Если вал и втулка имеют недопустимый люфт, никакой фиксатор не спасет: нужна правильная геометрия деталей.
Как быстро схватывается вал-втулочный фиксатор?
На стали при +20 °C время фиксации (полимеризация к первой нагрузке) составляет 4 минуты. Технологическая прочность (полная готовность к работе) достигается за 15 минут. При нагреве (например, до +40 °C) время сокращается в 1,5 раза. При холоде (ниже +10 °C) может увеличиться в 2–3 раза.
Нужно ли активировать поверхность перед нанесением фиксатора?
На чистых и обезжиренных металлических поверхностях активация не требуется. Но если есть сомнения в чистоте (например, на участках с частым монтажом или при работе с деталями, хранившимися во влажном помещении), использование активатора гарантирует надежную полимеризацию и сокращает время ожидания.
Какая температура рабочего диапазона достаточна для подшипников скольжения?
Стандартный диапазон составов: -55…+150 °C. Для большинства промышленного оборудования этого достаточно. Если подшипник работает выше +150 °C (например, в нефтяных компрессорах или высокотемпературных прессах), нужно уточнить возможность применения специальных составов у производителя или выбрать альтернативный метод фиксации.
Заключение
Вал-втулочный фиксатор - это надежный, быстрый и экономичный способ фиксации подшипников скольжения и втулок без механических крепежей. Правильный выбор состава зависит от трех ключевых параметров: величины зазора в соединении (до 0,15 мм или до 0,25 мм), требуемого времени схватывания и температурного диапазона эксплуатации. Начните с определения посадки по ГОСТ 12214-66 или ISO, измерьте или уточните фактический зазор, проверьте температурные условия работы - и выбор состава будет очевидным.
Внедрение вал-втулочных фиксаторов на производстве требует небольших изменений в технологии: обезжиривание поверхностей, точное дозирование состава и соблюдение времени фиксации. На практике это окупается сокращением времени сборки, снижением брака и повышением надежности оборудования. Если вы еще не применяли такие составы, начните с пилотного проекта на одном из участков - результаты обычно убеждают инженеров и снабженцов перейти на этот метод как на стандарт.