РПС
Производство и поставки продуктов:
СОЖ, СОТС, масла, смазки, очистители,
специальные смазочные покрытия
+7 (831) 217-22-12
+7 (903) 602-12-07
Заказать звонок
Компания
  • О компании
  • Вакансии
  • Реквизиты
  • Контакты
Каталог
  • BECHEM
    BECHEM
    • Антифрикционные покрытия
    • Защита от коррозии и очистители
      • Защита от коррозии
      • Очистители
    • Пасты и спреи
      • Пасты
      • Спреи
    • Смазки
      • Арматурные смазки
      • Смазки для железнодорожных применений
      • Смазки для открытых и закрытых передач
      • Смазки для пластмасс
      • Смазки для подшипников качения и скольжения
      • Смазки для ходовой части и тормозных систем
      • Смазки для электроконтактов
    • Смазочные масла
      • Гидравлические жидкости
      • Индустриальные редукторные и циркуляционные масла
      • Масла для компрессоров и пневматических инструментов
      • Масла для цепей
      • Силиконовые масла
    • Смазочные материалы для пищевой и фармацевтической промышленностей
      • Смазки для пищевой и фармацевтической промышленностей
      • Смазочные масла для пищевой и фармацевтической промышленностей
    • СОТС для операций обработки давлением
      • Масла для холодного прессования
      • СОТС для волочения труб
      • СОТС для листовой формовки
      • СОТС для объемной формовки
    • СОТС для процессов металлообработки со снятием стружки
      • Berufluid
      • Водосмешиваемые смазочно-охлаждающие жидкости
      • Не смешиваемые с водой смазочно-охлаждающие среды
      • Оборудование для обслуживания СОЖ и СОТС
      • Сервисные продукты по обслуживанию СОЖ и СОТС
    • Экологичные смазочные и технологические материалы
      • Экологичные смазки
      • Экологичные смазочные масла
      • Экологичные смазочные материалы для железных дорог
  • EFELE
    EFELE
    • Анаэробные составы
    • Антифрикционные покрытия
    • Жидкие уплотнители
    • Защитные покрытия
    • Масла
    • Материалы в дозаторах
    • Материалы с пищевым допуском
    • Оборудование
    • Очистители
    • Пасты
    • Смазки
    • СОЖ
  • ВЕЗДЕШКА
    ВЕЗДЕШКА
  • YUNPRO
    YUNPRO
    • Смазки общего назначения
    • Жидкости для металлообработки
      • Эмульгированные СОЖ
      • Чистые технологические масла
      • Разделительные агенты
    • Специальные смазки
      • Высокотемпературные смазки
      • Водостойкие смазки для тяжелых условий эксплуатации
      • Малошумные смазки
      • Смазки для высокоскоростных подшипников
      • Автомобильные смазки
      • Смазки для тросов
      • Смазки для открытых зубчатых передач
    • Промышленные масла
      • Турбинные масла
      • Цепные масла
      • Железнодорожные масла
      • Масла для шин
      • Гидравлические масла
      • Трансмиссионные масла
      • Циркуляционные масла
      • Компрессорные масла
  • Газпромнефть
    Газпромнефть
    • Индустриальные смазочные материалы (IND)
      • Гидравлические масла
      • Индустриальные масла Gazpromneft без присадок
      • Компрессорные масла
      • Масла для бумагоделательных машин
      • Масла для направляющих скольжения
      • Масла для прокатных станов
      • Масла закалочные и теплоносители
      • Масла разделительные
      • Масла-мягчители
      • Осевые масла
      • Пластичные смазки Gazpromneft
      • Редукторные масла
      • Трансмиссионно-гидравлические масла
      • Турбинные масла
      • Циркуляционные масла
    • Смазочные материалы для коммерческого транспорта (CVL)
      • G-Family
      • Gazpromneft
    • Смазочные материалы для потребительского сегмента (PVL)
      • G-Family
      • Gazpromneft
  • MODENGY
    MODENGY
    • Адаптивные смазочные материалы
    • Антифрикционные покрытия
    • Графеновые смазочные материалы
    • Оборудование
    • Очистители
    • Специальные растворители
    • Твердосмазочные пасты
    • Функциональные покрытия
  • РПС
    РПС
    • Очистители
    • Смазки
  • Оборудование
    Оборудование
    • pH-метр для СОТС, СОЖ
    • Биоконтроль
    • Ручной рефрактометр
    • Пневмосистема для перекачки жидкости
    • Кондуктометр
    • Скиммер Bandskimmer
    • Смеситель для приготовления эмульсии
    • Скиммер для СОЖ M-12/30
    • Скиммер для СОЖ M-11/30
    • Скиммер для СОЖ M-10/30
    • Скиммер для СОЖ M-02/30
    • Скиммер для СОЖ M-01/30
    • Скиммер для СОЖ M-00/30
    • Скиммер для СОЖ C-12/30
    • Скиммер для СОЖ C-11/30
    • Скиммер для СОЖ C-10/30
    • Скиммер для СОЖ C-02/30
    • Скиммер для СОЖ C-01/30
    • Скиммер для СОЖ C-00/30
  • Смазка как Краска
    Смазка как Краска
Статьи
Новости
Библиотека
Контакты
    РПС
    Компания
    • О компании
    • Вакансии
    • Реквизиты
    • Контакты
    Каталог
    • BECHEM
      BECHEM
      • Антифрикционные покрытия
      • Защита от коррозии и очистители
        • Защита от коррозии
        • Очистители
      • Пасты и спреи
        • Пасты
        • Спреи
      • Смазки
        • Арматурные смазки
        • Смазки для железнодорожных применений
        • Смазки для открытых и закрытых передач
        • Смазки для пластмасс
        • Смазки для подшипников качения и скольжения
        • Смазки для ходовой части и тормозных систем
        • Смазки для электроконтактов
      • Смазочные масла
        • Гидравлические жидкости
        • Индустриальные редукторные и циркуляционные масла
        • Масла для компрессоров и пневматических инструментов
        • Масла для цепей
        • Силиконовые масла
      • Смазочные материалы для пищевой и фармацевтической промышленностей
        • Смазки для пищевой и фармацевтической промышленностей
        • Смазочные масла для пищевой и фармацевтической промышленностей
      • СОТС для операций обработки давлением
        • Масла для холодного прессования
        • СОТС для волочения труб
        • СОТС для листовой формовки
        • СОТС для объемной формовки
      • СОТС для процессов металлообработки со снятием стружки
        • Berufluid
        • Водосмешиваемые смазочно-охлаждающие жидкости
        • Не смешиваемые с водой смазочно-охлаждающие среды
        • Оборудование для обслуживания СОЖ и СОТС
        • Сервисные продукты по обслуживанию СОЖ и СОТС
      • Экологичные смазочные и технологические материалы
        • Экологичные смазки
        • Экологичные смазочные масла
        • Экологичные смазочные материалы для железных дорог
    • EFELE
      EFELE
      • Анаэробные составы
      • Антифрикционные покрытия
      • Жидкие уплотнители
      • Защитные покрытия
      • Масла
      • Материалы в дозаторах
      • Материалы с пищевым допуском
      • Оборудование
      • Очистители
      • Пасты
      • Смазки
      • СОЖ
    • ВЕЗДЕШКА
      ВЕЗДЕШКА
    • YUNPRO
      YUNPRO
      • Смазки общего назначения
      • Жидкости для металлообработки
        • Эмульгированные СОЖ
        • Чистые технологические масла
        • Разделительные агенты
      • Специальные смазки
        • Высокотемпературные смазки
        • Водостойкие смазки для тяжелых условий эксплуатации
        • Малошумные смазки
        • Смазки для высокоскоростных подшипников
        • Автомобильные смазки
        • Смазки для тросов
        • Смазки для открытых зубчатых передач
      • Промышленные масла
        • Турбинные масла
        • Цепные масла
        • Железнодорожные масла
        • Масла для шин
        • Гидравлические масла
        • Трансмиссионные масла
        • Циркуляционные масла
        • Компрессорные масла
    • Газпромнефть
      Газпромнефть
      • Индустриальные смазочные материалы (IND)
        • Гидравлические масла
        • Индустриальные масла Gazpromneft без присадок
        • Компрессорные масла
        • Масла для бумагоделательных машин
        • Масла для направляющих скольжения
        • Масла для прокатных станов
        • Масла закалочные и теплоносители
        • Масла разделительные
        • Масла-мягчители
        • Осевые масла
        • Пластичные смазки Gazpromneft
        • Редукторные масла
        • Трансмиссионно-гидравлические масла
        • Турбинные масла
        • Циркуляционные масла
      • Смазочные материалы для коммерческого транспорта (CVL)
        • G-Family
        • Gazpromneft
      • Смазочные материалы для потребительского сегмента (PVL)
        • G-Family
        • Gazpromneft
    • MODENGY
      MODENGY
      • Адаптивные смазочные материалы
      • Антифрикционные покрытия
      • Графеновые смазочные материалы
      • Оборудование
      • Очистители
      • Специальные растворители
      • Твердосмазочные пасты
      • Функциональные покрытия
    • РПС
      РПС
      • Очистители
      • Смазки
    • Оборудование
      Оборудование
      • pH-метр для СОТС, СОЖ
      • Биоконтроль
      • Ручной рефрактометр
      • Пневмосистема для перекачки жидкости
      • Кондуктометр
      • Скиммер Bandskimmer
      • Смеситель для приготовления эмульсии
      • Скиммер для СОЖ M-12/30
      • Скиммер для СОЖ M-11/30
      • Скиммер для СОЖ M-10/30
      • Скиммер для СОЖ M-02/30
      • Скиммер для СОЖ M-01/30
      • Скиммер для СОЖ M-00/30
      • Скиммер для СОЖ C-12/30
      • Скиммер для СОЖ C-11/30
      • Скиммер для СОЖ C-10/30
      • Скиммер для СОЖ C-02/30
      • Скиммер для СОЖ C-01/30
      • Скиммер для СОЖ C-00/30
    • Смазка как Краска
      Смазка как Краска
    Статьи
    Новости
    Библиотека
    Контакты
      РПС
      • Компания
        • Назад
        • Компания
        • О компании
        • Вакансии
        • Реквизиты
        • Контакты
      • Каталог
        • Назад
        • Каталог
        • BECHEM
          • Назад
          • BECHEM
          • Антифрикционные покрытия
          • Защита от коррозии и очистители
            • Назад
            • Защита от коррозии и очистители
            • Защита от коррозии
            • Очистители
          • Пасты и спреи
            • Назад
            • Пасты и спреи
            • Пасты
            • Спреи
          • Смазки
            • Назад
            • Смазки
            • Арматурные смазки
            • Смазки для железнодорожных применений
            • Смазки для открытых и закрытых передач
            • Смазки для пластмасс
            • Смазки для подшипников качения и скольжения
            • Смазки для ходовой части и тормозных систем
            • Смазки для электроконтактов
          • Смазочные масла
            • Назад
            • Смазочные масла
            • Гидравлические жидкости
            • Индустриальные редукторные и циркуляционные масла
            • Масла для компрессоров и пневматических инструментов
            • Масла для цепей
            • Силиконовые масла
          • Смазочные материалы для пищевой и фармацевтической промышленностей
            • Назад
            • Смазочные материалы для пищевой и фармацевтической промышленностей
            • Смазки для пищевой и фармацевтической промышленностей
            • Смазочные масла для пищевой и фармацевтической промышленностей
          • СОТС для операций обработки давлением
            • Назад
            • СОТС для операций обработки давлением
            • Масла для холодного прессования
            • СОТС для волочения труб
            • СОТС для листовой формовки
            • СОТС для объемной формовки
          • СОТС для процессов металлообработки со снятием стружки
            • Назад
            • СОТС для процессов металлообработки со снятием стружки
            • Berufluid
            • Водосмешиваемые смазочно-охлаждающие жидкости
            • Не смешиваемые с водой смазочно-охлаждающие среды
            • Оборудование для обслуживания СОЖ и СОТС
            • Сервисные продукты по обслуживанию СОЖ и СОТС
          • Экологичные смазочные и технологические материалы
            • Назад
            • Экологичные смазочные и технологические материалы
            • Экологичные смазки
            • Экологичные смазочные масла
            • Экологичные смазочные материалы для железных дорог
        • EFELE
          • Назад
          • EFELE
          • Анаэробные составы
          • Антифрикционные покрытия
          • Жидкие уплотнители
          • Защитные покрытия
          • Масла
          • Материалы в дозаторах
          • Материалы с пищевым допуском
          • Оборудование
          • Очистители
          • Пасты
          • Смазки
          • СОЖ
        • ВЕЗДЕШКА
        • YUNPRO
          • Назад
          • YUNPRO
          • Смазки общего назначения
          • Жидкости для металлообработки
            • Назад
            • Жидкости для металлообработки
            • Эмульгированные СОЖ
            • Чистые технологические масла
            • Разделительные агенты
          • Специальные смазки
            • Назад
            • Специальные смазки
            • Высокотемпературные смазки
            • Водостойкие смазки для тяжелых условий эксплуатации
            • Малошумные смазки
            • Смазки для высокоскоростных подшипников
            • Автомобильные смазки
            • Смазки для тросов
            • Смазки для открытых зубчатых передач
          • Промышленные масла
            • Назад
            • Промышленные масла
            • Турбинные масла
            • Цепные масла
            • Железнодорожные масла
            • Масла для шин
            • Гидравлические масла
            • Трансмиссионные масла
            • Циркуляционные масла
            • Компрессорные масла
        • Газпромнефть
          • Назад
          • Газпромнефть
          • Индустриальные смазочные материалы (IND)
            • Назад
            • Индустриальные смазочные материалы (IND)
            • Гидравлические масла
            • Индустриальные масла Gazpromneft без присадок
            • Компрессорные масла
            • Масла для бумагоделательных машин
            • Масла для направляющих скольжения
            • Масла для прокатных станов
            • Масла закалочные и теплоносители
            • Масла разделительные
            • Масла-мягчители
            • Осевые масла
            • Пластичные смазки Gazpromneft
            • Редукторные масла
            • Трансмиссионно-гидравлические масла
            • Турбинные масла
            • Циркуляционные масла
          • Смазочные материалы для коммерческого транспорта (CVL)
            • Назад
            • Смазочные материалы для коммерческого транспорта (CVL)
            • G-Family
            • Gazpromneft
          • Смазочные материалы для потребительского сегмента (PVL)
            • Назад
            • Смазочные материалы для потребительского сегмента (PVL)
            • G-Family
            • Gazpromneft
        • MODENGY
          • Назад
          • MODENGY
          • Адаптивные смазочные материалы
          • Антифрикционные покрытия
          • Графеновые смазочные материалы
          • Оборудование
          • Очистители
          • Специальные растворители
          • Твердосмазочные пасты
          • Функциональные покрытия
        • РПС
          • Назад
          • РПС
          • Очистители
          • Смазки
        • Оборудование
          • Назад
          • Оборудование
          • Оборудование для обслуживания cмазочно-охлаждающих жидкостей (СОЖ)
        • Смазка как Краска
      • Статьи
      • Новости
      • Библиотека
      • Контакты
      • Подбор СОЖ для металлообработки
      • Подбор СОЖ для волочения
      • +7 (831) 217-22-12
        • Назад
        • Телефоны
        • +7 (831) 217-22-12
        • +7 (903) 602-12-07
        • Заказать звонок
      г. Нижний Новгород,
      пр. Гагарина, д. 166, офисы 320, 323
      • Главная
      • Информация
      • Тренды
      • Как выбрать вал-втулочный фиксатор по зазору и температуре эксплуатации

      Как выбрать вал-втулочный фиксатор по зазору и температуре эксплуатации

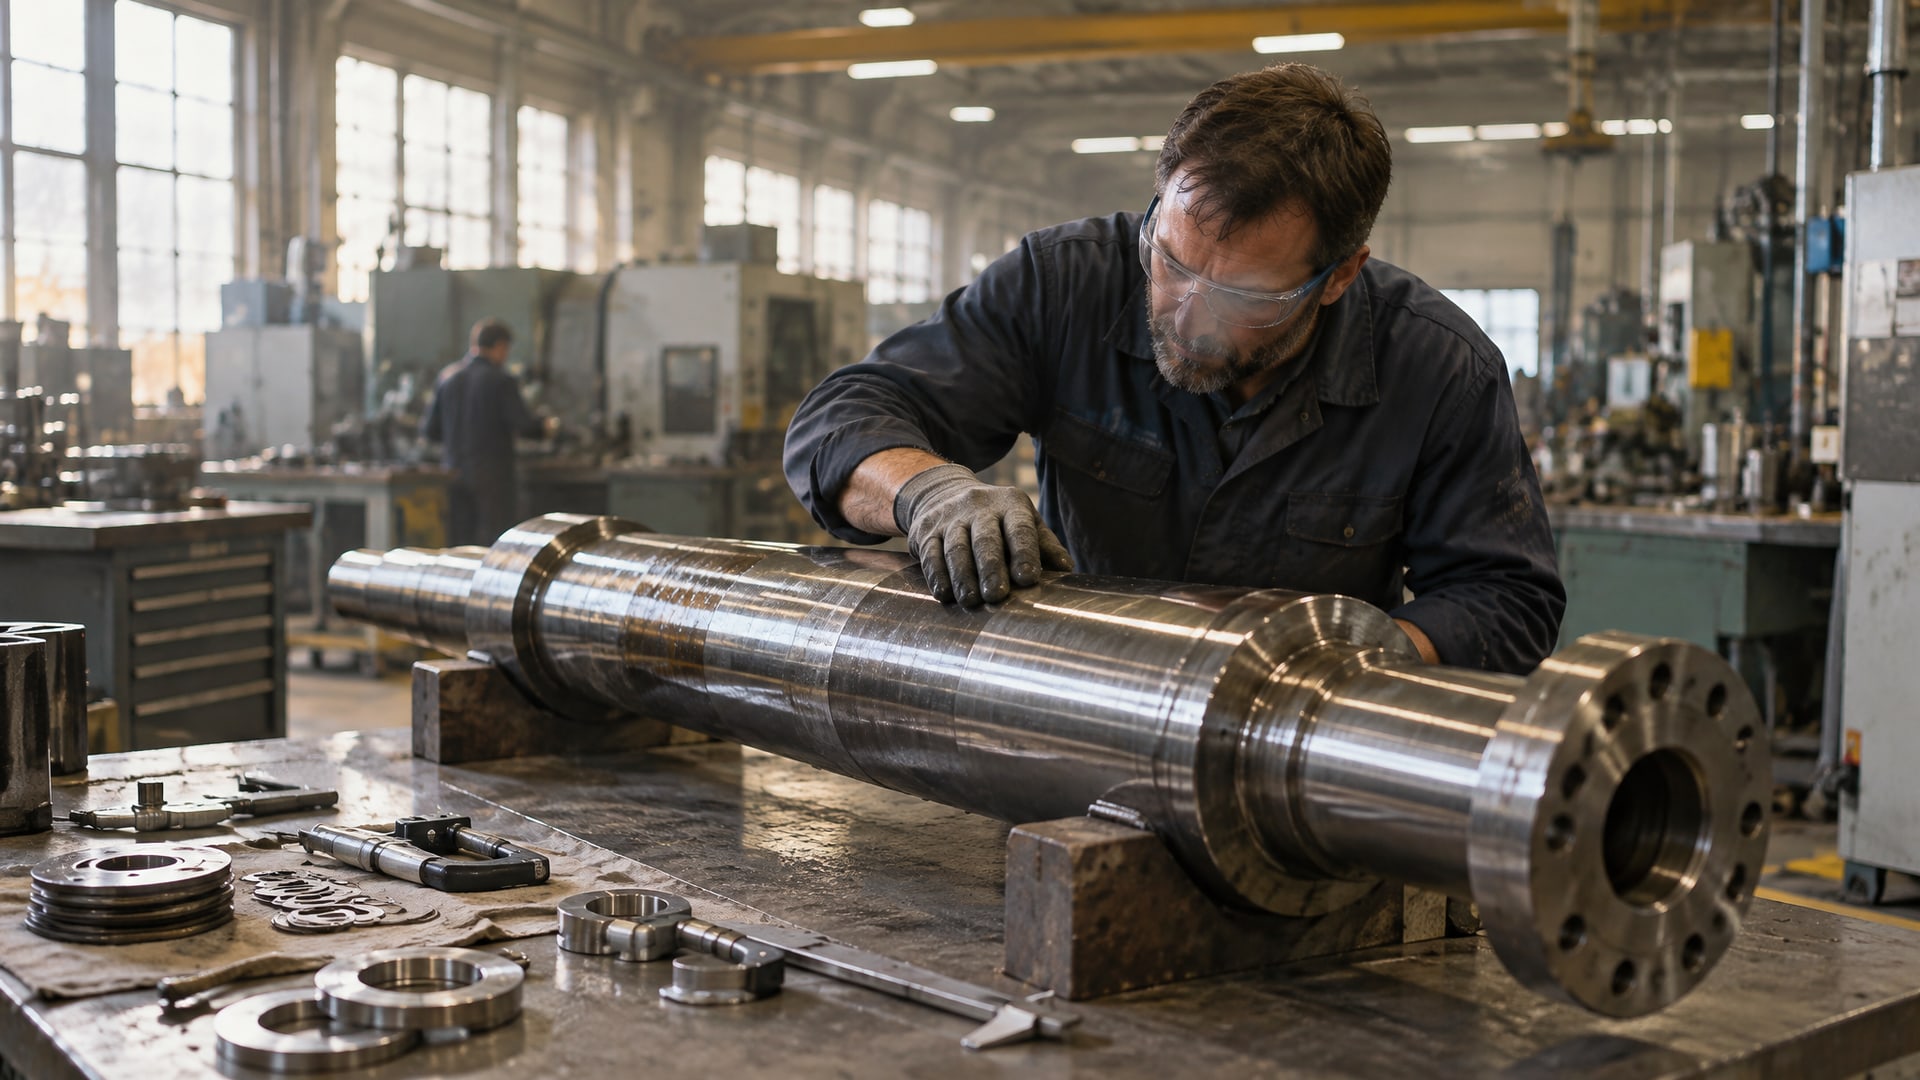
      Инженер внимательно осматривает вал-втулочный фиксатор, контролируя допустимый зазор.
      Узнайте, как выбрать вал-втулочный фиксатор по зазору, температуре и материалу для обеспечения надежности соединения.

      Вал-втулочный фиксатор - это анаэробный состав для фиксации цилиндрических соединений, которые работают под нагрузкой и испытывают вибрацию. Выбор правильного фиксатора зависит не от названия бренда и не от «универсальности» состава, а от трех конкретных параметров: диаметрального зазора детали, температуры ее эксплуатации и материала поверхности. Ошибка в любом из этих параметров приводит к недостаточной прочности соединения, медленному отверждению или преждевременному отказу узла в работе. Инженеры и закупщики, отвечающие за надежность оборудования, должны уметь быстро ориентироваться в технических характеристиках фиксаторов и правильно сопоставлять их со своей конкретной задачей.

      Эта статья объясняет алгоритм выбора вал-втулочного фиксатора, показывает, как измерить и интерпретировать зазор, какие температурные классы существуют и как не ошибиться с вязкостью состава. Вы узнаете, почему «высокотемпературный» фиксатор может не подойти для вашей детали и когда требуется активатор для ускорения отверждения.

      Основные параметры выбора вал-втулочного фиксатора


      Успешное применение анаэробного фиксатора начинается с понимания того, какие параметры детали определяют его работоспособность. 

      Любой производитель при выборе состава указывает три ключевых характеристики: допустимый диаметральный зазор, непрерывную рабочую температуру и тип материала основания. Эти параметры не являются независимыми - они взаимосвязаны и должны рассматриваться вместе.

      Анаэробные вал-втулочные фиксаторы предназначены для двух типов посадок: соединений с зазором (втулка свободно надевается на вал) и посадок с натягом (втулка запрессовывается на вал под нагревом или механическим усилием). В обоих случаях задача фиксатора одинакова: заполнить оставшееся пространство между поверхностями, заклинить движение и передавать нагрузки. Если это пространство слишком велико, состав не заполнит его полностью, и прочность упадет. Если поверхности предварительно плохо подготовлены, отверждение замедлится или не произойдет вообще.

      Для «обычных» высоковязких анаэробных фиксаторов производители указывают рабочий диаметральный зазор примерно до 0,25–0,38 мм. Более «тонкие» низковязкие составы работают с зазорами меньше - в диапазоне 0,10–0,15 мм. Это различие критично: если попытаться применить низковязкий фиксатор для зазора 0,30 мм, состав будет вытекать из соединения и не будет обеспечивать достаточную фиксацию.

      Диаметральный зазор: как измерить и что это означает


      Измерение реального зазора между валом и втулкой - это не рекомендация, а обязательная предпосылка правильного выбора. 
      Металлическая стружка у режущей кромки инструмента

      Многие специалисты полагаются на описание посадки в чертеже (например, «посадка H7/g6») и угадывают вязкость, но это приводит к ошибкам. Чертеж описывает допуск на размеры, а не гарантирует конкретный зазор в вашем случае; реальный зазор может оказаться больше из-за износа втулки или меньше из-за частичной коррозии.

      Диаметральный зазор измеряют микрометром или штангелем: разница между внутренним диаметром втулки и наружным диаметром вала, выраженная как радиальный зазор (половину этого значения иногда называют радиальным зазором; в документации производителей часто используют диаметральный зазор). Например, если внутренний диаметр втулки 30,10 мм, а наружный диаметр вала 30,00 мм, то диаметральный зазор равен 0,10 мм.

      Оптимальная прочность большинства фиксаторов достигается при малых зазорах в диапазоне 0,025–0,075 мм. При зазоре 0,10 мм прочность начинает снижаться, а при 0,25–0,30 мм падает заметно. Это происходит не потому, что состав «не хватает», а потому, что большой объем полостей требует больше материала, и он не может полностью затвердеть в центре, сохраняя необходимую жесткость по всему объему.

      Если ваш зазор близок к верхней границе допустимого (например, 0,20–0,25 мм), следует выбирать более вязкий retaining compound, специально рассчитанный на заполнение больших зазоров. Такие составы имеют определенные обозначения в технических паспортах производителей. Если же зазор небольшой (до 0,10 мм), подойдут низко- или средневязкие составы, которые легче проникают в узкие щели и быстрее затвердевают.

      Температура эксплуатации и выбор типа фиксатора


      Температурные характеристики вал-втулочного фиксатора нередко становятся решающим фактором, особенно если узел работает на электродвигателях, муфтах, шкивах или подшипниках. 
      Рабочий осматривает обработанную деталь

      Важно различать два понятия: кратковременный температурный максимум и непрерывная рабочая температура. Первый может быть выше, но именно на непрерывную температуру нужно ориентироваться при выборе.

      Типичный непрерывный рабочий диапазон для многих анаэробных фиксаторов - примерно от −55 °C до +150 °C. Это означает, что если ваш узел нормально работает при температуре −40 °C и +140 °C, стандартный фиксатор справится. Но если рабочая температура поднимается до +180 °C или выше, нужны специальные высокотемпературные составы. Некоторые выпускаются с диапазоном до +175 °C, другие до +230 °C. Разница в составе химическая: в высокотемпературных вариантах используются другие полимерные смолы и присадки, которые сохраняют вязкость и адгезию при нагреве.

      Стандартные низковязкие фиксаторы обычно работают до +150 °C; высоковязкие retaining compounds могут доходить до +175–+180 °C. Для температур выше +180 °C требуется специальный высокотемпературный состав, рассчитанный на +230 °C и выше. Использование «универсального» состава при высокой температуре приводит к размягчению полимера, потере жесткости соединения и микросдвигам под нагрузкой.

      На практике рекомендация простая: выбирать состав по температурному классу с небольшим запасом относительно максимальной рабочей температуры узла. Если известно, что узел может кратковременно нагреваться до +160 °C, выбирают фиксатор с диапазоном до +175 °C, а не до +150 °C.

      Вязкость и ее роль в заполнении зазора


      Вязкость анаэробного фиксатора - это не просто «густота», а способность состава проникать в зазор и заполнять его полностью. 
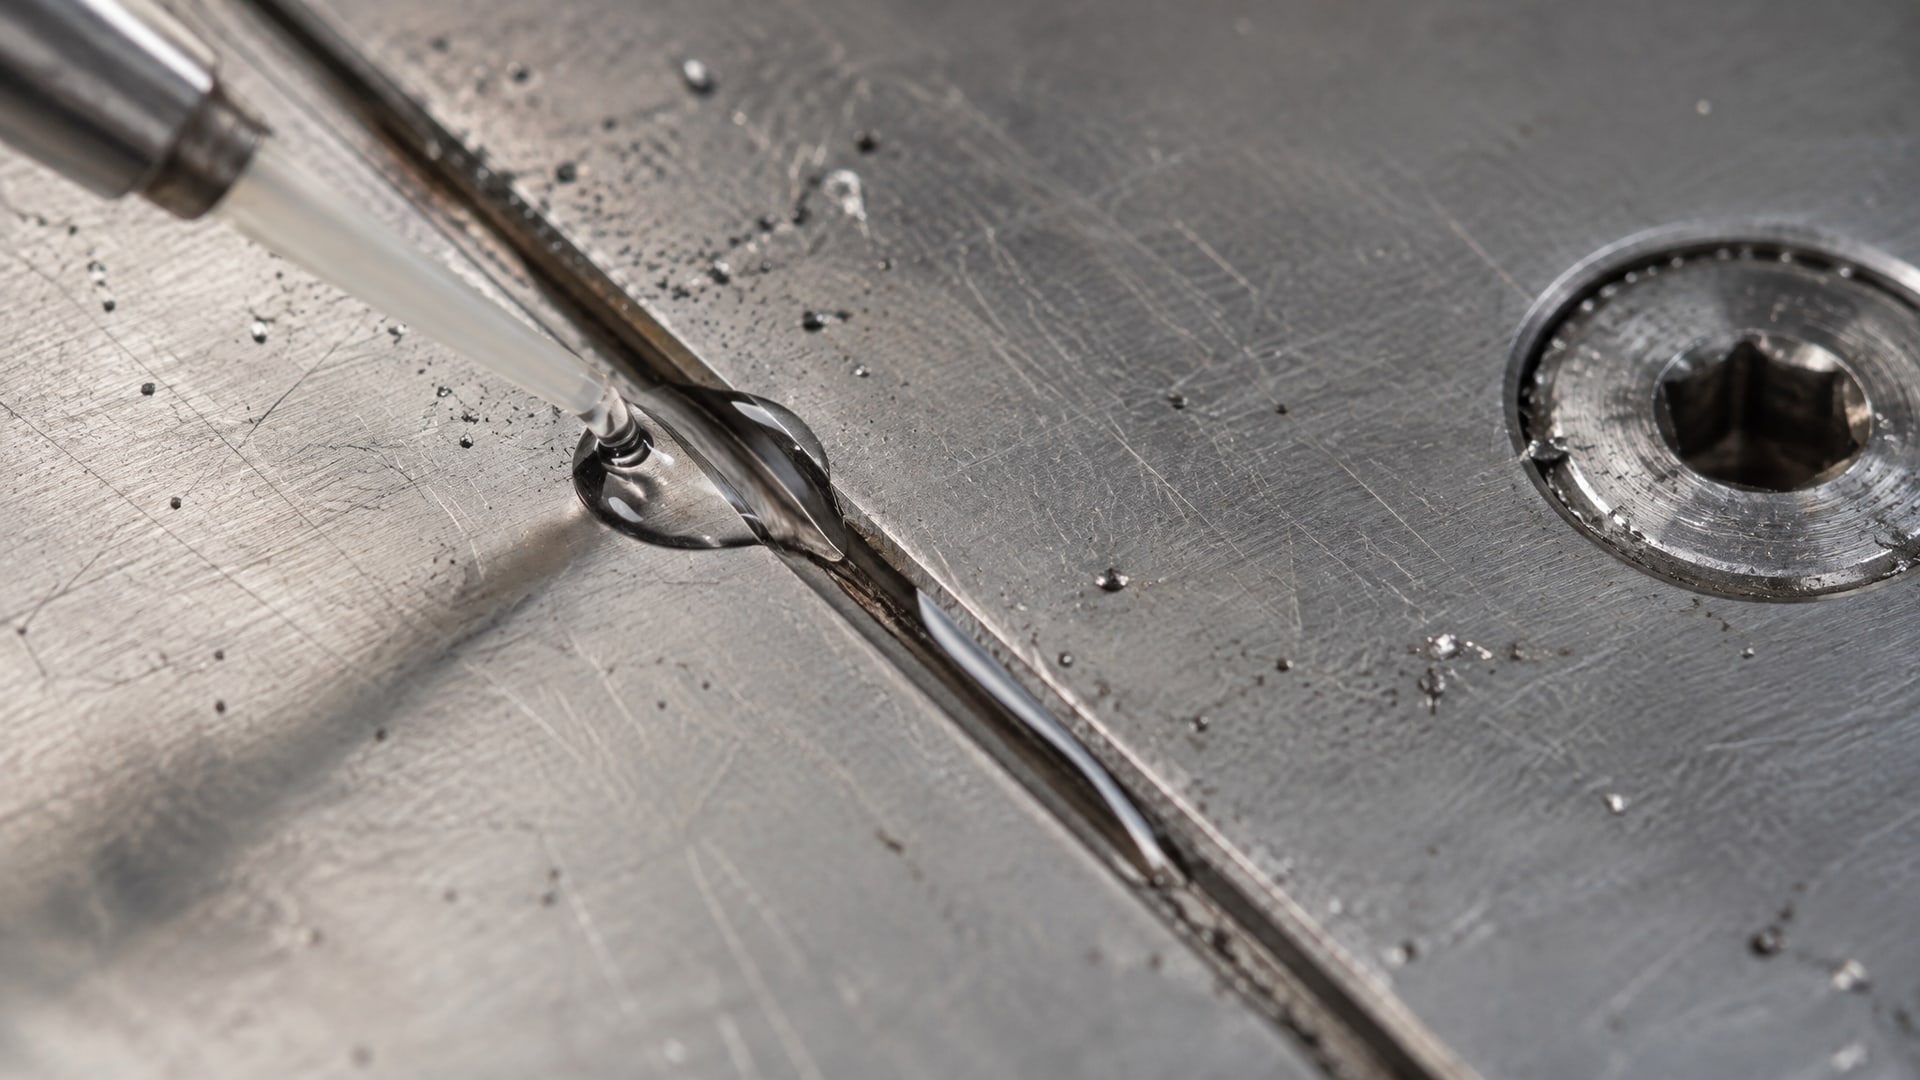
      Металлическая поверхность с валом втулочным фиксатором, заполняющим узкую канавку.

      Низковязкие составы текут легко, быстро заполняют узкие щели и подходят для малых диаметральных зазоров (до 0,10–0,15 мм). Высоковязкие составы медленнее проникают в узкие полости, но лучше держат форму и могут заполнять большие зазоры (0,20–0,38 мм), не вытекая из соединения.

      Часто встречается ошибка: если зазор большой, закупщик пытается «налить больше состава» или выбирает самый вязкий фиксатор, ожидая улучшения. Это не решает проблему. Прочность соединения ограничена объемом материала и его способностью полностью затвердеть. При росте зазора материала требуется больше, но и время отверждения удлиняется, особенно если поверхности не активны по отношению к анаэробным смолам. Лучший подход - минимизировать зазор механически (правильная обработка вала и втулки) и затем выбрать вязкость, соответствующую полученному зазору.

      Материал поверхности и роль активаторов


      На активных металлах - стали, чугуне, цветных сплавах с активной окисью - анаэробные фиксаторы отверждаются быстро и без дополнительных средств. 

      Закись железа, медь и другие активные оксиды катализируют полимеризацию смолы, и уже через несколько минут соединение набирает первоначальную прочность.

      На пассивных, инертных поверхностях - нержавейке, алюминиевых сплавах, анодированных и некоторых покрытых основаниях - отверждение может замедляться или не происходить вообще без активатора. В этих случаях используют праймер или активатор (обычно этаноламин или его производные), который наносят на поверхность перед сборкой. Активатор «пробуждает» катализирующие свойства поверхности, и отверждение идет нормально.

      При выборе фиксатора важно уточнить, из какого материала изготовлены вал и втулка. Если это нержавеющая сталь, в техническом паспорте нужно проверить, есть ли рекомендация по активатору и какой именно. Без активатора на нержавейке фиксатор может остаться неотвержденным или отвердеть за 12–24 часа, а не за несколько минут, что затруднит производственный график.

      Быстроотверждаемые составы: за и против


      Спрос на быстротвердеющие вал-втулочные фиксаторы высокий, особенно на сборочных конвейерах, где время - деньги. 

      Такие составы достигают технологической прочности (достаточной для перемещения детали) за 5–15 минут вместо стандартных 20–30 минут или даже часа для обычных составов. Однако скорость отверждения - это не панацея.

      Быстроотверждаемые составы часто имеют более узкий допуск по зазору: они хорошо работают в диапазоне 0,05–0,10 мм, но при зазоре 0,20 мм ведут себя нестабильно. Это происходит потому, что быстрое отверждение требует интенсивной экзотермической реакции, которая может вызвать деформацию или пузырение при большом объеме материала. Кроме того, скорость схватывания не заменяет правильную подготовку поверхности: если детали грязные, влажные или окислены, даже быстротвердеющий состав может не отвердеть или отвердеть с трещинами.

      На практике быстротвердеющие фиксаторы выбирают только в том случае, если уверены в малом зазоре (до 0,10 мм), поверхности подготовлены (вычищены, обезжирены), и монтаж происходит в контролируемых условиях. Для неуверенных ситуаций (большой зазор, влажная среда, пассивные металлы) лучше использовать стандартные составы, которые более устойчивы к внешним факторам.

      Герметизирующие свойства и дополнительные функции


      Помимо фиксации, многие анаэробные вал-втулочные фиксаторы обладают герметизирующим эффектом: заполняют микрозазоры между поверхностями и препятствуют утечке смазки или проникновению влаги. 

      Это особенно важно для узлов, работающих во влажной среде, в присутствии агрессивных сред или в системах, где масло должно оставаться в замкнутом объеме.

      Герметизирующий эффект не требует отдельного выбора: он есть в стандартном составе фиксатора и работает автоматически при отверждении. Однако нужно помнить, что герметизация не заменяет использование статических уплотнений (резиновых прокладок, манжет) в критичных местах. Фиксатор - добавочный слой защиты, а не основное уплотнение.

      Когда вал-втулочное соединение должно выдерживать не только механическую нагрузку, но и герметичность под давлением, например в гидравлических муфтах или торцовых уплотнениях подшипников, вязкость и объем фиксатора становятся еще более важными. В таких случаях рекомендуется выбирать состав с запасом по вязкости и проверять техпаспорт на предмет указания герметичности.

      Таблица подбора вал-втулочного фиксатора по основным параметрам

      Диаметральный зазорВязкость составаРабочая температураРекомендуемый тип
      0,025–0,075 ммНизкая / средняя−55 °C…+150 °CСтандартный низковязкий фиксатор
      0,10–0,15 ммСредняя−55 °C…+150 °CСтандартный средневязкий фиксатор
      0,15–0,25 ммВысокая−55 °C…+175 °CВысоковязкий retaining compound
      0,20–0,38 ммВысокая−55 °C…+175 °CСиловой высоковязкий состав
      0,10–0,15 ммСредняя+150 °C…+230 °CВысокотемпературный фиксатор
      Малый (до 0,10 мм)Низкая−55 °C…+150 °CБыстроотверждаемый состав

      Алгоритм выбора: пошаговый подход


      Правильный выбор вал-втулочного фиксатора следует начинать с измерений и анализа, а не с названия продукта. 

      Шаг 1. Измерить диаметральный зазор. Провести измерения микрометром или штангелем в нескольких местах (минимум три точки по окружности). Использовать среднее значение. Это определит диапазон допустимой вязкости.

      Шаг 2. Уточнить рабочую температуру узла. Найти в технической документации оборудования или назначении детали непрерывную максимальную рабочую температуру. Это может быть: корпус электродвигателя (+80–+120 °C), вал редуктора (+60–+90 °C), опора подшипника узла (+50–+150 °C в зависимости от смазки). Выбрать класс фиксатора с запасом, но не избыточный.

      Шаг 3. Определить материал поверхностей. Записать материал вала и втулки (сталь, нержавейка, алюминий, медь, сплав и т.д.), наличие покрытия (анодирование, хромирование, оксидирование). Это определит, нужен ли активатор.

      Шаг 4. Выбрать вязкость из таблицы производителя. Найти техпаспорт (TDS) фиксатора и сверить рекомендуемый диапазон зазора, температурный класс и совместимость с материалом.

      Шаг 5. Проверить время отверждения и возможность использования активатора. Если материалы пассивные (нержавейка, анодированный алюминий), определить, требуется ли праймер и какой именно.

      Шаг 6. Провести пробную сборку. На нескольких образцах собрать узел с выбранным фиксатором, выдержать требуемое время отверждения и проверить прочность соединения на разрыв или сдвиг. Если возможно, провести испытание на вибростойкость или температурный цикл.

      Практические примеры подбора


      Пример 1: Малый вал с втулкой из стали, зазор 0,08 мм, работа при +80 °C. 
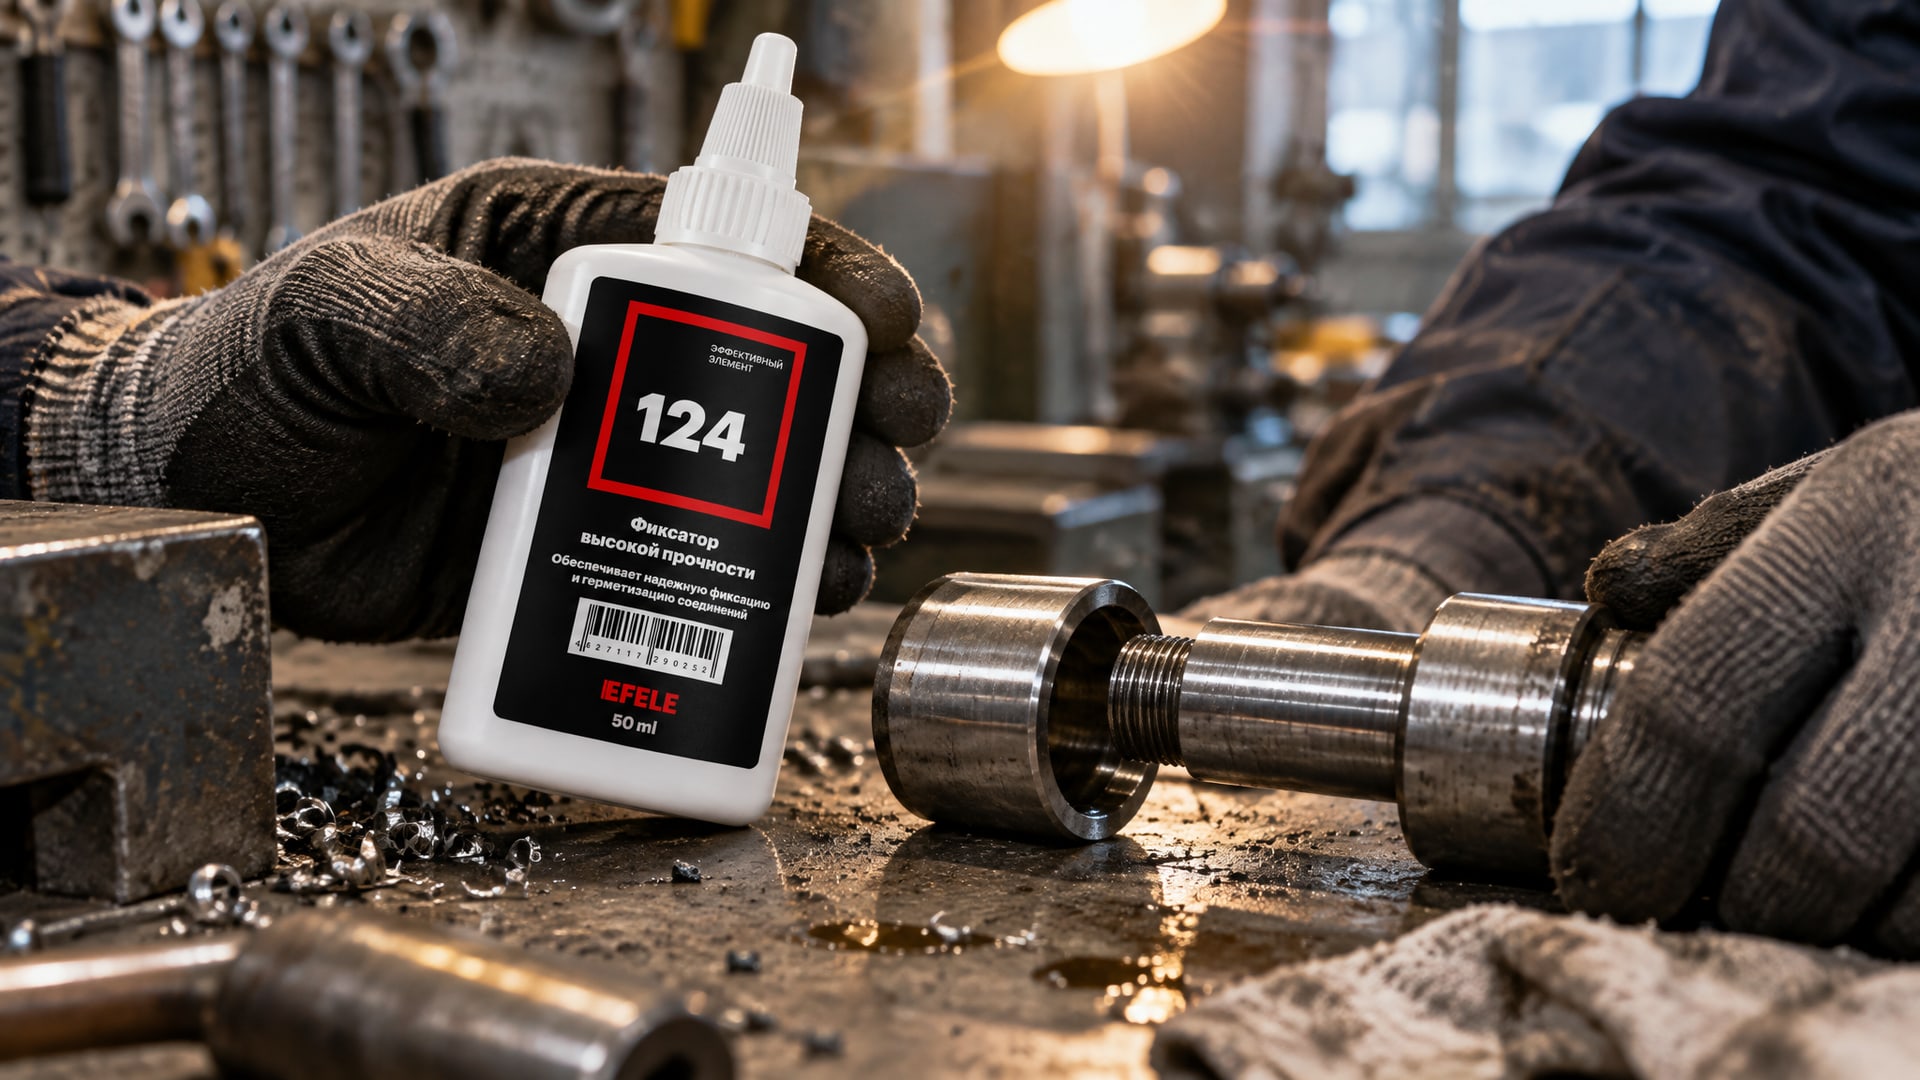
      Рука наносит EFELE 124 (анаэробный клей) на вал-втулочный фиксатор.

      Диаметральный зазор малый, температура нормальная. Подойдет стандартный низковязкий или средневязкий фиксатор. Сталь - активный материал, активатор не требуется. Время отверждения - обычное, 20–30 минут до технологической прочности. Рекомендуется использование EFELE 124: состав с низкой вязкостью, рабочий диапазон −55 °C…+150 °C, диапазон зазора до 0,15 мм. После нанесения тонкой пленки на вал и втулку детали собирают и выдерживают 20–30 минут перед нагрузкой.

      Пример 2: Ответственный подшипник с алюминиевой втулкой, зазор 0,18 мм, работа при +160 °C.

      Диаметральный зазор средний, температура высокая. Нужен высоковязкий высокотемпературный фиксатор. Алюминий (особенно если анодирован) - пассивный материал, требуется активатор. Рекомендуется выбирать состав с рабочим диапазоном +150 °C…+230 °C и зазором до 0,25 мм. Перед сборкой на вал и втулку наносят активатор, ждут 2–3 минуты (согласно инструкции), затем наносят фиксатор. Время отверждения может быть дольше (40–50 минут) из-за температуры. Для этого случая подходит EFELE 126: анаэробный герметик для вал-втулочных соединений с зазором до 0,25 мм и рабочей температурой до +180 °C; совместим с алюминием и требует активатора для пассивных поверхностей.

      Пример 3: Быстрая сборка на конвейере, малый зазор 0,06 мм, сталь, температура +70 °C.

      Зазор очень малый, материал активный, условия благоприятные. Подойдет быстротвердеющий состав с временем схватывания 5–15 минут. Фиксатор наносят на вал, втулку собирают быстро, излишки убирают, и через 10–15 минут деталь готова к следующей операции.

      Часто задаваемые вопросы

      Может ли один фиксатор подойти для разных зазоров?

      Нет. Каждый анаэробный фиксатор имеет оптимальный и максимальный допуск по диаметральному зазору. Низковязкие составы работают до 0,10–0,15 мм, высоковязкие до 0,25–0,38 мм. Использование низковязкого состава для больших зазоров приведет к утечке фиксатора из соединения и недостаточной прочности. Обратное применение (высоковязкий состав для малого зазора) проблемы не создаст, но будет неэкономичным.

      Нужен ли активатор, если вал из стали?

      На стали, чугуне и большинстве цветных сплавов (медь, латунь, бронза) активатор обычно не требуется: естественные оксиды этих металлов достаточно активны для отверждения анаэробного фиксатора. На нержавейке, алюминии, анодированных и хромированных поверхностях активатор часто требуется; уточнять в техпаспорте конкретного состава.

      Что означает «время фиксации» в техпаспорте?

      Это время, за которое фиксатор набирает достаточную прочность, чтобы деталь можно было нагружать без риска поворота или проскальзывания. Обычно это 20–30 минут для стандартных составов при +23 °C и нормальной влажности. При более высокой температуре отверждение идет быстрее, при низкой - медленнее. Полное отверждение (максимальная прочность) может занять 12–24 часа.

      Почему большой зазор требует более вязкого фиксатора?

      Большой зазор означает, что состав должен заполнить большой объем между поверхностями, не вытекая. Низковязкий состав в этом случае будет стекать из щели под действием силы тяжести или давления. Высоковязкий состав держит форму лучше и может полностью заполнить полость. Кроме того, при малом зазоре отверждение происходит быстрее, потому что материал в тонком слое контактирует с кислородом меньше.

      Можно ли использовать вал-втулочный фиксатор для резьбовых соединений?

      Нет. Вал-втулочные фиксаторы (retaining compounds) предназначены для цилиндрических поверхностей с зазором или натягом. Для резьб используются резьбовые фиксаторы (threadlocker), которые имеют другой состав, вязкость и механизм работы. Применение «не того» фиксатора приведет к неправильному отверждению и отсутствию фиксации.

      Заключение

      Выбор вал-втулочного фиксатора - это не произвол и не выбор по названию. Это результат трех последовательных измерений и проверок: диаметрального зазора, непрерывной рабочей температуры и материала поверхностей. Оптимальная прочность соединения достигается при зазоре 0,025–0,075 мм с использованием стандартного состава, подобранного по вязкости и температурному классу. На пассивных металлах требуется активатор. Если вы правильно сопоставили эти параметры, результат будет предсказуем и надежен.

      Первый практический шаг: возьмите микрометр, измерьте реальный зазор вала и втулки в вашей конструкции, найдите в технической документации рабочую температуру узла, уточните материал поверхностей и уже затем обратитесь к техпаспорту производителя фиксатора. Не ищите универсальный состав - его не существует. Ищите состав, который точно соответствует вашим измеренным параметрам.
      Назад к списку Следующая статья
      Категории
      • Обзоры922
      Это интересно
      • Широкий план горячих деталей промышленного станка с термозащитой, наблюдаемых работником в цеху.
        Технические характеристики покрытий в условиях высоких температур: сравнение и применение
      • Руки наносят прозрачное маслянистое покрытие на ржавый болт на металлической трубе.
        Как открутить заржавевший болт: методы и смазки для прикипевших соединений
      • Смазка с пищевым допуском защищает узлы чистого конвейера на пищевом производстве.
        Почему обычный силиконовый спрей может не выдержать температуру на экструдере
      • Монтажник на грязном верстаке пытается правильно наносить анаэробный герметик на детали.
        Типичные ошибки при использовании анаэробных фиксаторов и герметиков
      • Запыленный гараж с открытой дверью, грязные ролики и направляющие.
        Чем смазать ролики ворот: полная инструкция для гаражных, откатных и секционных систем
      Компания
      О компании
      Вакансии
      Реквизиты
      Каталог
      BECHEM
      EFELE
      ВЕЗДЕШКА
      YUNPRO
      Газпромнефть
      MODENGY
      РПС
      Оборудование
      Смазка как Краска
      Статьи
      Тренды
      Новости
      Библиотека
      Контакты
      Наши контакты

      +7 (831) 217-22-12
      +7 (903) 602-12-07
      Пн. – Пт.: с 8:00 до 17:00
      г. Нижний Новгород,
      пр. Гагарина, д. 166, офисы 320, 323
      Условия использования сайта Политика конфиденциальности
      © 2026 Все права защищены.

      Все материалы сайта https://rps-nn.ru принадлежат ООО "НОВЫЕ РЕШЕНИЯ" ИНН 5751054390

      Заказ бесплатного образца

      Мы можем предоставить вам образец.

      Заполните форму и мы свяжемся с вами для принятия решения.

      Бесплатный образец предоставляется только для юридических лиц


      отправить заявку
      Нажимая на кнопку, вы даете согласие на обработку своих персональных данных.
      Спасибо, ваша заявка отправлена.
      Мы свяжемся с вами в ближайшее время
      Подбор СОЖ
      Подбор СОЖ для металлообработки
      Подбор СОЖ для волочения