Классическая схема крепления подшипников - горячая посадка или стопорная шпонка - требует специального оборудования, занимает время и несет риск теплового повреждения сопрягаемых деталей. Однако существует проверенный альтернативный метод: фиксация подшипников анаэробными вал-втулочными составами. Такой подход позволяет надежно закрепить втулку, корпус или кольцо подшипника на валу при комнатной температуре, без предварительного нагрева, и обеспечивает прочность, сравнимую с механическими способами. Эта статья расскажет, как правильно подобрать посадку, подготовить поверхности и нанести состав, чтобы получить долговечное соединение.
Метод одинаково эффективен для цилиндрических втулок, предварительно запрессованных корпусов и сборки небольших опор прямо в цехе. Особенно полезен он на предприятиях, где нет доступа к гидравлическому съемнику или нагревательному оборудованию.
Когда шпонка и нагрев неприемлемы: реальные ситуации
Горячая посадка требует специального оборудования - гидравлического съемника, нагревательного элемента или масляной ванны.
На небольших производствах или в ремонтных мастерских такое оборудование не всегда в наличии. Кроме того, нагрев может повредить чувствительные к температуре узлы: электромагниты, датчики, полимерные уплотнения. Шпонка же занимает место в пазу вала, усложняет конструкцию и требует точного совпадения диаметра и глубины паза с допусками подшипника.
Фреттинг - микросдвиг между кольцом подшипника и валом под нагрузкой - одна из наиболее частых причин выхода из строя узлов, где использована только геометрическая посадка без дополнительного крепления. Даже при правильно выбранном допуске вибрация и циклические нагрузки вызывают окисление контактной поверхности и разрушение микро-неровностей, что со временем приводит к проворачиванию кольца на валу.
Анаэробный фиксирующий состав заполняет зазор между валом и внутренним кольцом подшипника (или втулкой), и после отверждения образует тонкий, но прочный слой, который предотвращает сдвиг. При этом не требуется ни предварительный нагрев, ни механическая обработка вала для установки шпонки.
Выбор посадки по ISO 286: основа надежного крепления
Перед тем как наносить фиксирующий состав, необходимо убедиться, что диаметральный зазор между валом и отверстием подшипника соответствует рекомендациям производителя.
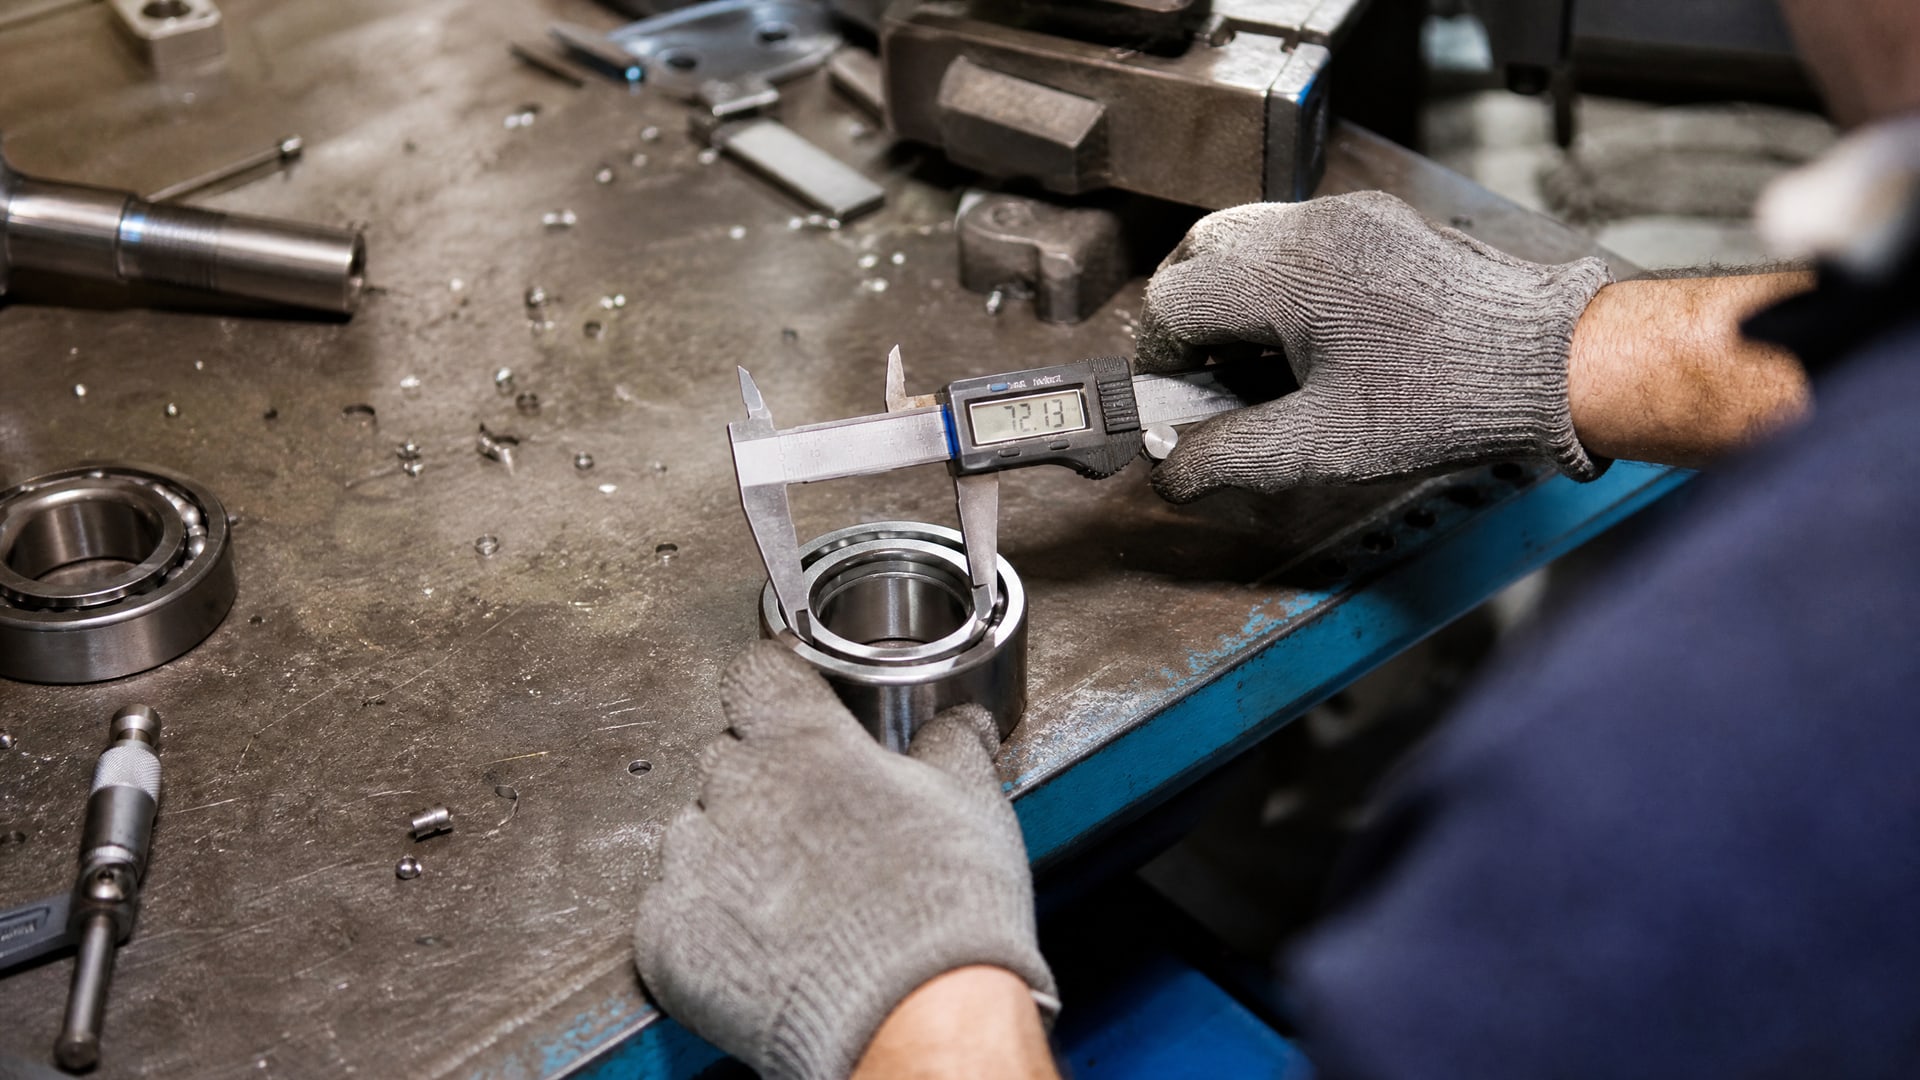
Все допуски и результирующие посадки для подшипников определяют по ISO 286, независимо от того, применяется ли горячая посадка, шпонка или анаэробная фиксация.
Типовые посадки для подшипниковых корпусов при неподвижном наружном кольце: - h6/H7 - clearance fit (легкая нагрузка, стационарная работа); - g6/H7 - очень малый зазор, для предварительного натяга; - j6/H7 и k6/H7 - переходные посадки с малым натягом.
Для фиксации подшипника анаэробным составом оптимальнее выбирать посадку с небольшим зазором (не более 0,075 мм по диаметру), поскольку именно в этом диапазоне состав гарантирует максимальную прочность. Большие зазоры требуют перехода на metal-filled compounds, которые содержат частицы металла и пригодны для восстановления или сборки изношенных сопряжений.
Выбор конкретной посадки зависит от режима работы, типа нагрузки, частоты вращения и рекомендаций производителя подшипника, а не только от диаметра вала или корпуса.
Подготовка поверхностей: чистота как залог прочности
Качество фиксации анаэробным составом на 80 % зависит от подготовки поверхностей.
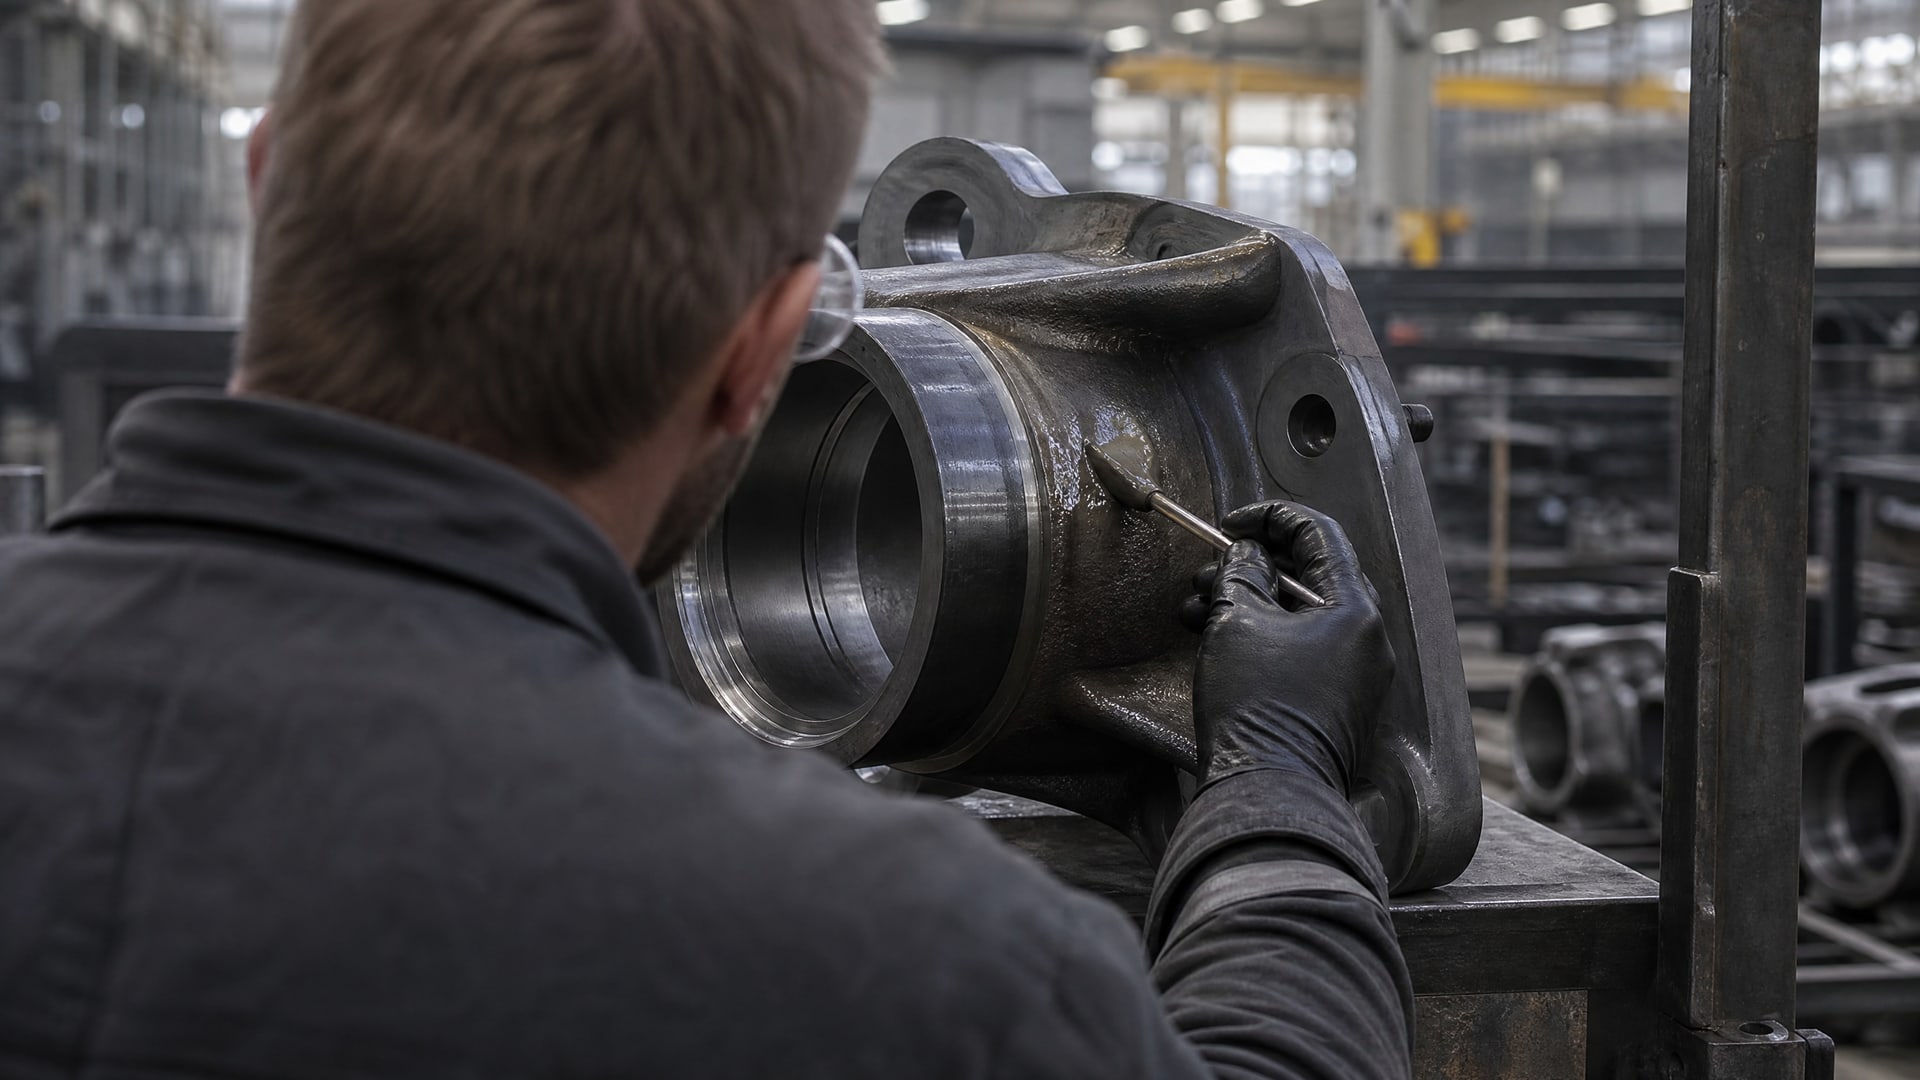
Состав работает за счет химической полимеризации, которая начинается при контакте с металлом и отсутствии кислорода в зазоре. Любое загрязнение - масло, смазка, окись, пыль - блокирует эту реакцию или ослабляет адгезию.
Порядок подготовки:
Очистить поверхности жесткой щеткой или абразивной салфеткой до металлического блеска.
Протереть обезжиривающим растворителем (спирт, ацетон) и дать полностью просохнуть.
Проверить шероховатость поверхности контактной части вала и внутреннего отверстия подшипника: рекомендуемый диапазон Ra составляет 1,6–3,2 мкм.
Излишне гладкие (полированные) поверхности снижают адгезию; слишком грубые (более 3,2 мкм) могут потребовать больше состава и давать неравномерное распределение. Если вал уже был покрыт маслом, его нужно обезжирить дополнительно - просто протирка тряпкой недостаточна.
Технология нанесения фиксирующего состава
Правильное нанесение - залог равномерного заполнения зазора и предсказуемой прочности соединения.
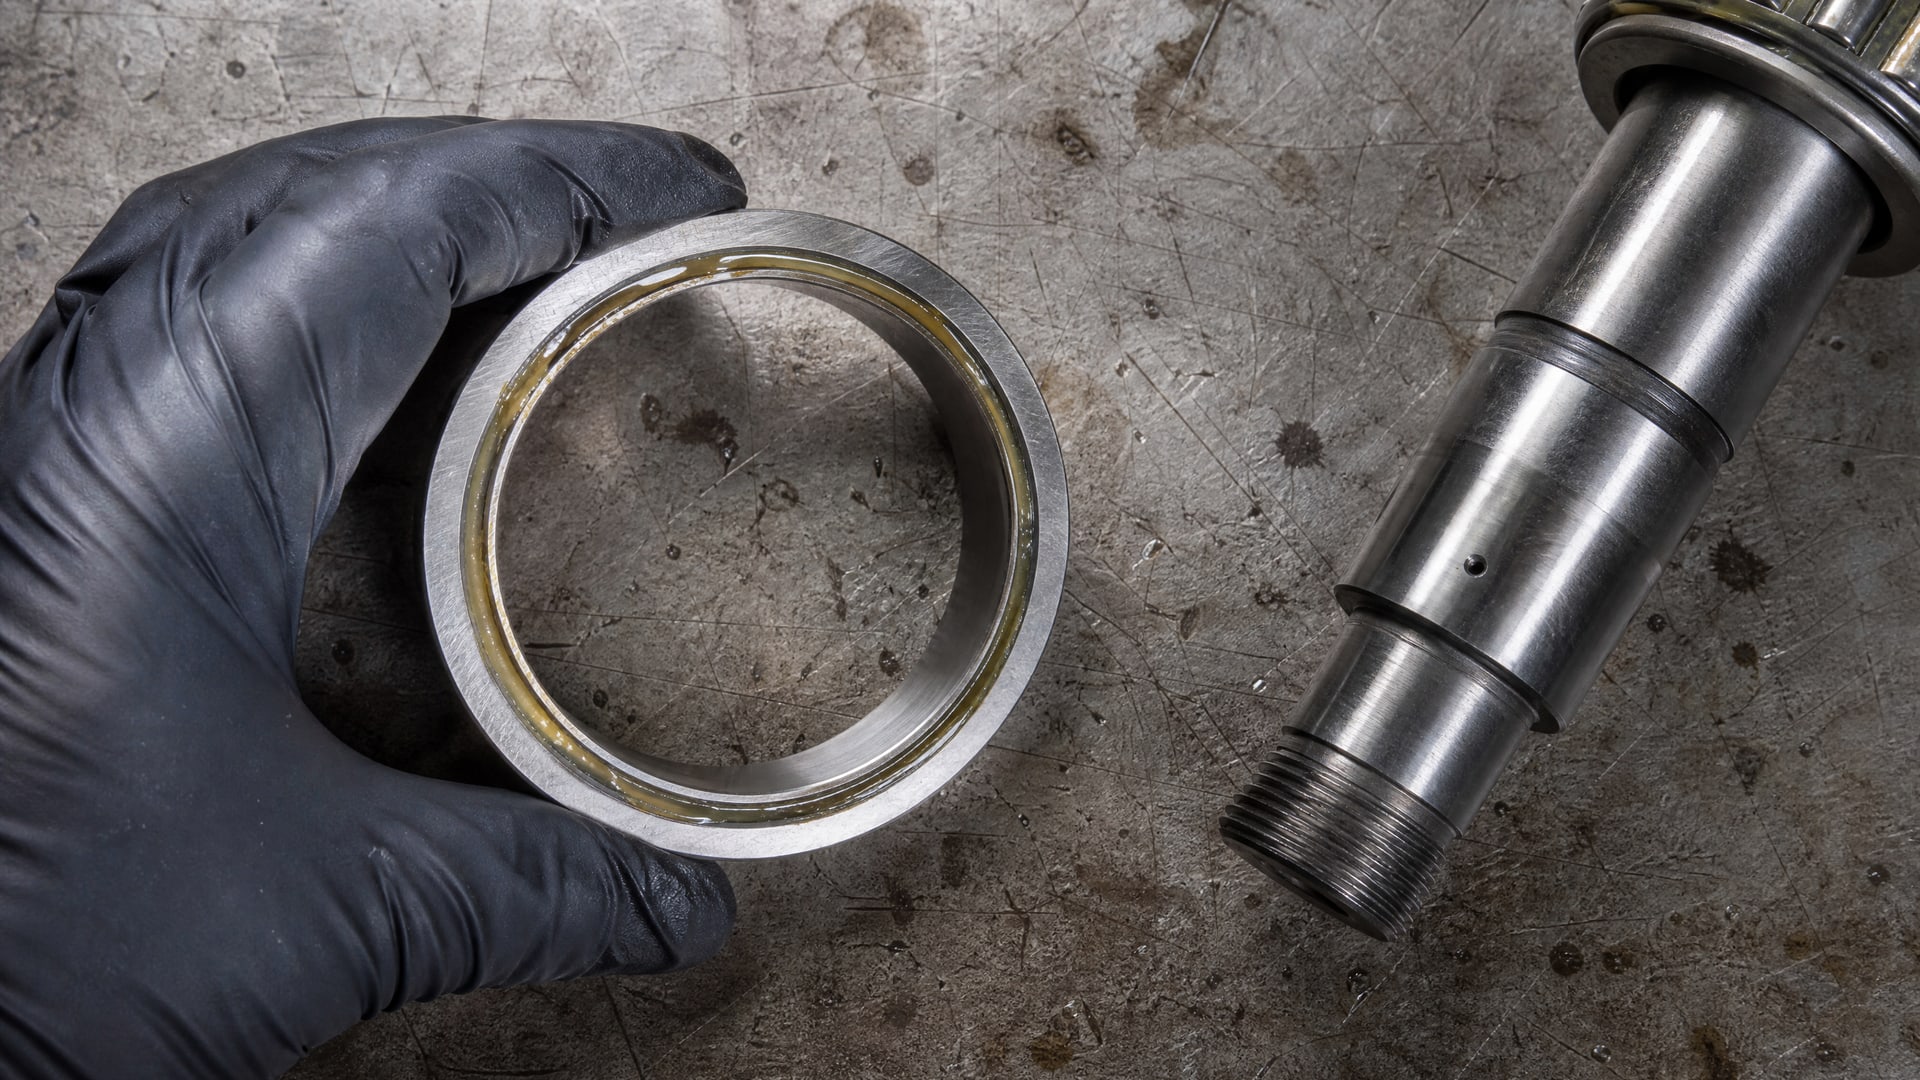
Техника нанесения:
Нанести состав тонкой полоской по окружности на внутреннее кольцо подшипника или на вал. Избыток нежелателен: он может мигрировать в соседние узлы (подшипник, резьбу) и затруднить последующий разборку.
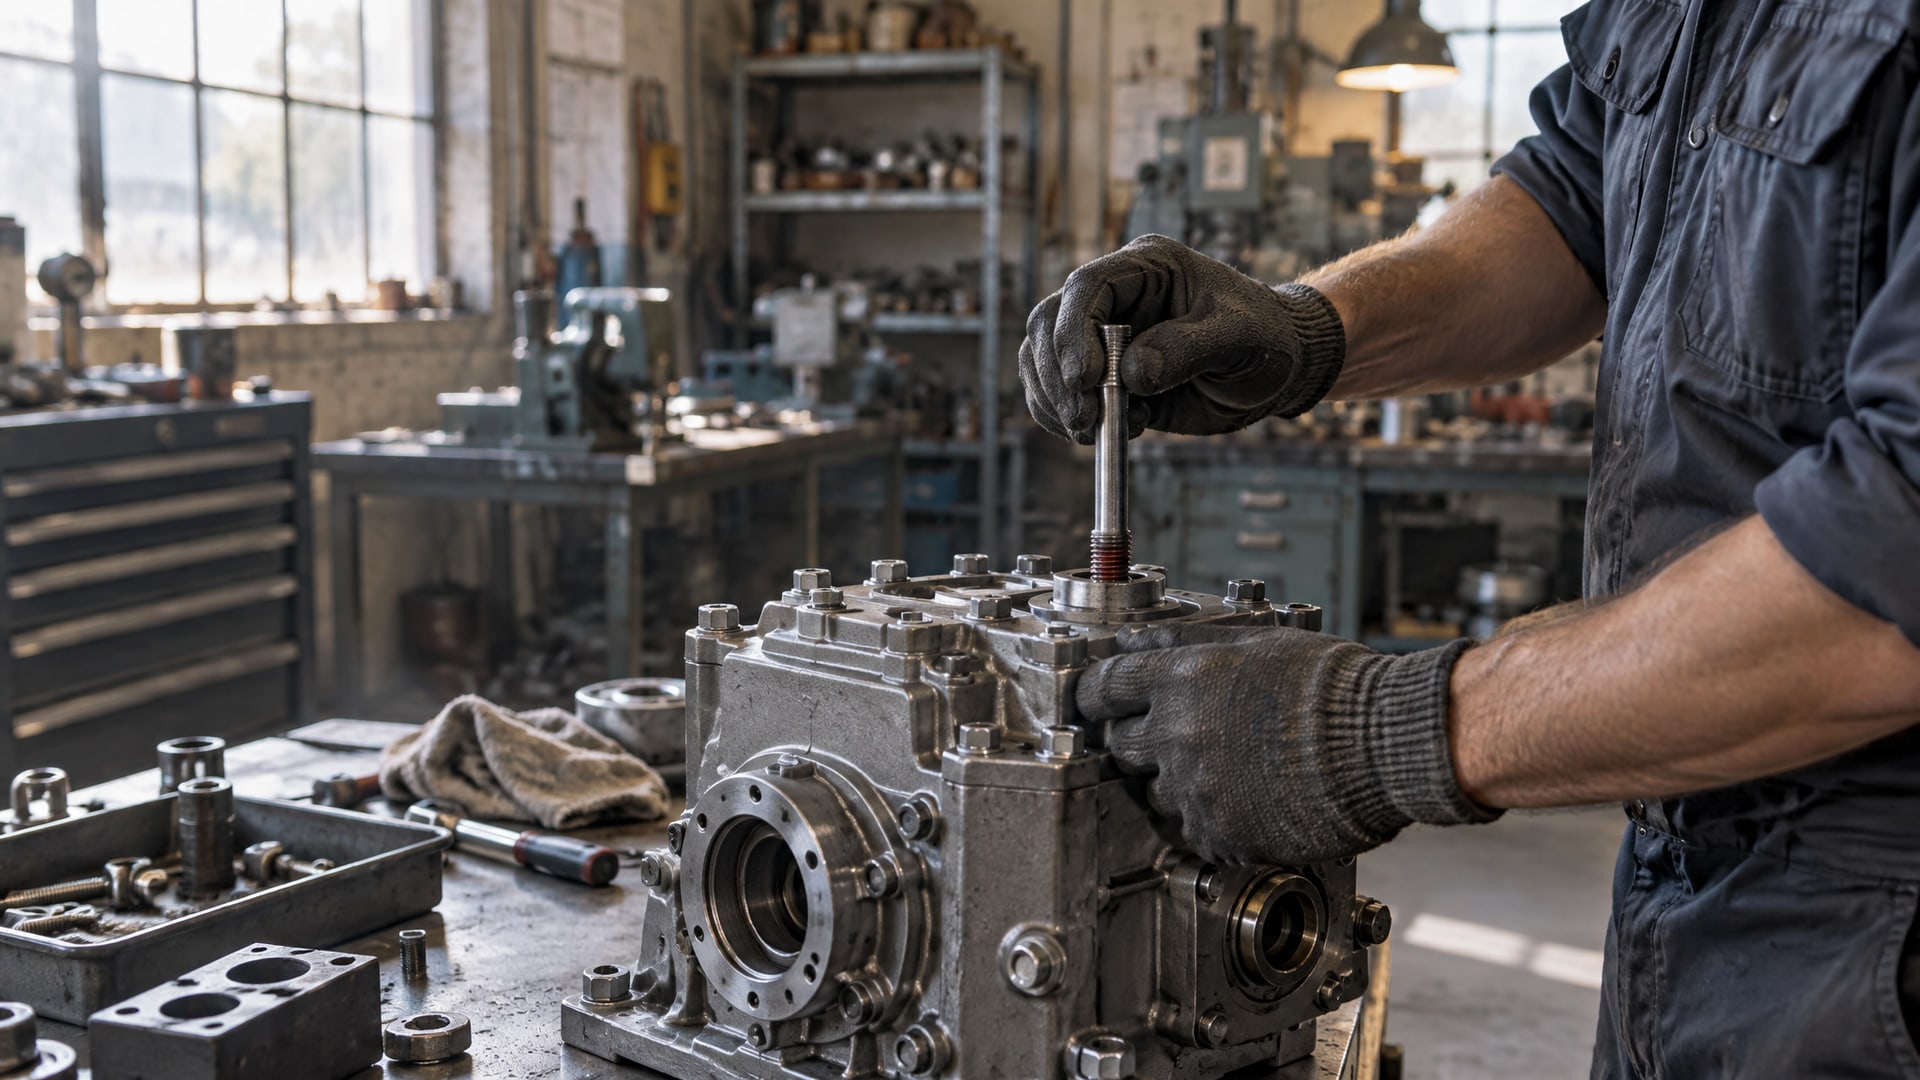
Вставить вал в корпус (или подшипник на вал) и сразу же провернуть несколько раз для равномерного распределения состава в зазоре.
Оставить узел неподвижным на время отверждения. В зависимости от типа состава и температуры окружающей среды полное отверждение наступает за 24 часа при +20 °C.
На пассивных металлах (нержавеющая сталь, некоторые алюминиевые сплавы) или при низких температурах рекомендуется использовать активатор - специальный ускоритель полимеризации. Активатор наносят на одну из сопрягаемых поверхностей перед нанесением фиксирующего состава.
Анаэробные вал-втулочные фиксаторы: как они работают
Анаэробные фиксирующие составы - это однокомпонентные полимеры, которые отверждаются в отсутствие кислорода.
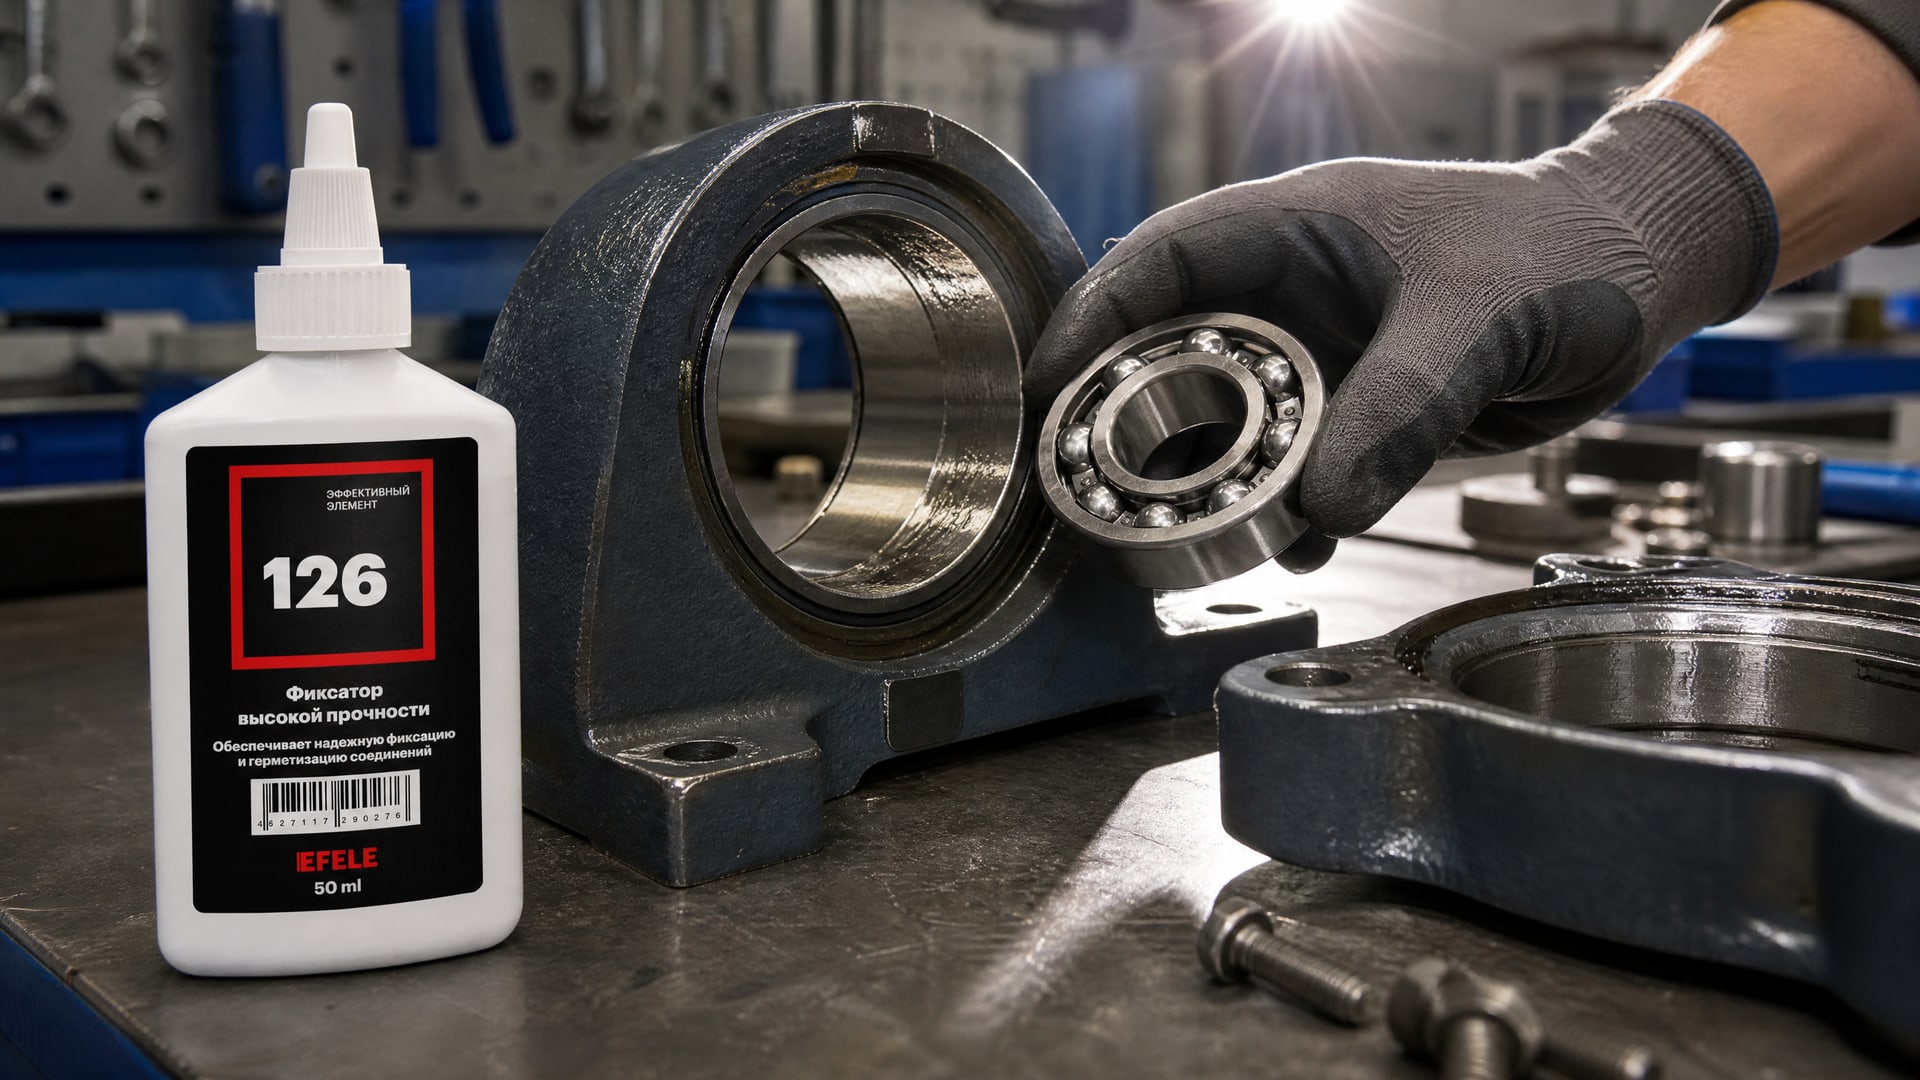
В открытом воздухе они остаются жидкими и текучими; при попадании в зазор между двумя металлическими поверхностями (где кислорода нет) начинается химическая полимеризация, и состав становится прочным пластиком.
Такие составы рассчитаны на цилиндрические соединения: bearing on shafts, bushings, sleeves, housings. Они обеспечивают герметичность и механическую прочность, препятствуя фреттингу и микровибрации.
Ключевые свойства:
Термостойкость в диапазоне -55…+150 °C (для стандартных типов) или до +180 °C (для специальных высокотемпературных составов).
Прочность на сдвиг обычно 15–25 МПа, что достаточно для удержания втулок и малых подшипников при нормальных производственных нагрузках.
Вязкость подобрана так, чтобы состав проникал в микрозазоры, но не был слишком текучим и не вытекал.
На производственных участках в цехах фасовки, сборочных и ремонтных службах укоренилась практика применения именно такого рода составов для быстрой и надежной фиксации подшипников на валах без нагрева. EFELE 126 - вариант анаэробного вал-втулочного фиксатора, который обеспечивает высокую прочность соединения и сохраняет работоспособность до +180 °C, что позволяет использовать его и в более теплонапряженных узлах.
Демонтаж и разборка без разрушения
Главное преимущество анаэробной фиксации перед некоторыми другими методами крепления - возможность разборки без разрушения деталей.
Отвержденный слой не срезается и не скалывается, а размягчается при нагреве.
Для демонтажа нужно нагреть узел примерно до 250–254 °C (локально, феном или спиртовой горелкой) и держать в горячем состоянии, пока детали не будут разобраны. Нагрев заметно снижает прочность полимерного слоя, и детали легко разъединяются без риска повреждения посадочных поверхностей.
Если регулярная разборка входит в план техническою обслуживания, некоторые производители предлагают временные и съемные варианты фиксирующих составов, которые отверждаются быстрее и разбираются уже при +150…+200 °C. Выбор между постоянной и съемной версией зависит от конкретной задачи.
Фиксация подшипников на валу: особенности крепления вращающихся элементов
Подшипник на валу работает при условиях, отличных от корпусного монтажа.
Внутреннее кольцо подшипника находится в контакте с валом и передает на него крутящий момент. Поэтому зазор и шероховатость вала критичны.
Вал обычно изготавливают с допуском на чистовую обработку в диапазоне h6 или g6 (по ISO 286). Внутреннее кольцо подшипника имеет посадочное отверстие с допуском, согласованным с валом. Правильная сборка предполагает, что внутреннее кольцо сидит на валу с очень малым зазором (порядка 0,01–0,05 мм), и анаэробный состав заполняет именно этот промежуток.
Вращение вала при полимеризации не допускается: узел должен оставаться неподвижным минимум 24 часа после сборки. Нарушение этого условия приводит к вырыванию не полностью затвердевшего слоя и потере адгезии.
При последующей эксплуатации отверженный слой выдерживает высокие касательные напряжения благодаря тому, что молекулы полимера "втягиваются" в микрошероховатости вала. Чем лучше подготовлена поверхность, тем выше механическое сцепление.
Выбор между разными типами фиксирующих составов
На рынке представлены несколько разновидностей анаэробных фиксирующих составов, различающихся вязкостью, скоростью отверждения, термостойкостью и предельным диаметральным зазором.
| Характеристика | Стандартный состав (0–0,075 мм) | Metal-filled состав (0–0,5 мм) | Высокотемпературный (0–0,075 мм) |
|---|---|---|---|
| Диаметральный зазор | До 0,075 мм | До 0,5 мм | До 0,075 мм |
| Прочность на сдвиг (МПа) | 15–25 | 20–30 | 15–25 |
| Рабочая температура (°C) | -55…+150 | -55…+150 | -55…+180 |
| Применение | Новые узлы с точной посадкой | Восстановление изношенных сопряжений | Тепловые узлы, близко к источнику тепла |
| Время отверждения (ч) | 24 | 24–48 | 24 |
Как выбрать:
Измерить или рассчитать диаметральный зазор между валом и отверстием подшипника по чертежу.
Если зазор до 0,075 мм - применить стандартный состав.
Если зазор 0,075–0,5 мм (например, при восстановлении или переборке старых узлов) - перейти на metal-filled.
Если узел работает близко к источнику тепла и требуется стойкость выше +150 °C - выбрать высокотемпературный вариант.
Стандартные составы дешевле и быстрее отверждаются; metal-filled составы дороже, но пригодны для операций восстановления.
Часто задаваемые вопросы
Может ли подшипник проворачиваться на валу, если его закрепить только анаэробным составом без шпонки?
Нет, при правильной подготовке поверхностей и нанесении состава, соответствующего величине зазора, подшипник не будет проворачиваться. Анаэробный фиксирующий состав как раз предназначен для цилиндрических соединений подшипников, втулок и корпусов, препятствуя фреттингу и микросдвигу. Прочность на сдвиг такого крепления -15–25 МПа - достаточна для большинства производственных задач. Однако нужно убедиться, что подготовка поверхностей была тщательной, а зазор соответствует выбранному типу состава.
Какое время требуется для полного отверждения состава перед использованием узла?
При комнатной температуре (+20 °C) полное отверждение анаэробного состава обычно наступает за 24 часа. На холоде процесс замедляется; для ускорения можно использовать активатор, который сокращает время отверждения до 2–4 часов. На производстве принято выдерживать узел неподвижно минимум одни сутки, чтобы исключить риск подвижности соединения при начальной нагрузке.
Как я могу разобрать соединение, зафиксированное анаэробным составом, если понадобится ремонт?
Отверженный анаэробный состав размягчается при локальном нагреве примерно до 250–254 °C. Нужно нагреть узел (феном, спиртовой горелкой или нагревательным элементом) и затем разъединить детали, пока соединение еще горячее. Нагрев не повреждает вал или подшипник, так что разборка может проводиться многократно без потери целостности деталей.
Подходит ли анаэробный состав для фиксации втулок в неподвижном корпусе?
Да, втулки в корпусных отверстиях (например, направляющие втулки стаканов или корпусных стенок) часто крепят анаэробными составами. Техника аналогична: чистка, обезжиривание, нанесение состава на внешнюю поверхность втулки, вставка в корпус и выдержка 24 часа. Преимущество в том, что можно избежать горячей посадки и деформации тонкостенных корпусов.
Что будет, если нанести слишком много состава?
Избыток состава нежелателен. Излишний материал может мигрировать за пределы зазора и попасть в соседние узлы - на поверхность подшипника, в резьбовые соединения или на уплотнения, затруднив последующую разборку. Рекомендуется наносить состав тонкой полоской по окружности, а не заливать все отверстие сразу. Правило: вязкость состава такова, что он самостоятельно распределится в зазоре при сборке.
Заключение
Фиксация подшипника в корпусе без шпонки и горячей посадки - вполне реальный и проверенный метод, когда речь идет об анаэробных вал-втулочных составах. Успех зависит от трех ключевых факторов: правильного выбора посадки по ISO 286, тщательной подготовки поверхностей (чистота, обезжиривание, контроль шероховатости в диапазоне 1,6–3,2 мкм) и выбора состава, соответствующего величине диаметрального зазора (стандартный для зазоров до 0,075 мм, metal-filled для больших зазоров).
Практический шаг: перед сборкой измерьте диаметральный зазор между валом и отверстием подшипника по чертежу или допускам производителя, подготовьте обе поверхности механической очисткой и обезжириванием, выберите тип состава, соответствующий вашему зазору, и выдержите узел неподвижным минимум 24 часа перед вводом в работу. При необходимости разборки локально нагрейте соединение до 250–254 °C. Такой подход экономит время, снижает требования к специальному оборудованию и обеспечивает надежность, сравнимую с механическими способами крепления.