Вырубные прокладки остаются традиционным решением для уплотнения фланцевых соединений, но они имеют существенные недостатки: вымываются при колебаниях температуры, деградируют под действием масла и химии, требуют частой замены и создают простои при разборке. Анаэробные герметики предлагают принципиально иной подход - они отверждаются в отсутствие воздуха и при контакте с металлом, заполняя мелкие неровности поверхности и формируя монолитный герметичный шов, который не требует замены прокладок на весь срок эксплуатации соединения.
Эта статья поможет инженерам, закупщикам и техническим специалистам понять, когда переход на анаэробные герметики экономически и технически оправдан, как правильно подготовить поверхность, нанести состав и собрать фланец, чтобы получить надежное герметичное соединение, которое выдержит заявленный рабочий режим.
Когда анаэробный герметик заменяет прокладку
Переход на анаэробные герметики имеет смысл в строго определенных условиях.
Главное требование - фланцы должны быть жесткими и точно обработанными, способными обеспечить малый и равномерный зазор между плоскостями. На таких конструкциях герметик заполняет микропоры и мелкие риски поверхности, создавая надежный барьер против утечек.
Поэтому переход на жидкую герметизацию эффективен на:
Промышленных насосах и компрессорах, где фланцы компактны и имеют гидравлическое прижатие.
Газопроводных сетях с жесткой стальной арматурой и низкой динамической нагрузкой.
Циркуляционных системах смазки и охлаждения в машиностроении.
Пищевых и фармацевтических производствах, где требуется высокая гигиеничность и минимальные остатки прокладочного материала.
В то же время вырубные прокладки остаются единственным решением там, где фланцы имеют коробление, усадку или чрезмерный люфт при сборке. Гибкая прокладка компенсирует неровности; герметик же просто вытечет.
Подготовка поверхности: почему это критично
Анаэробные герметики работают адгезионно - они прилипают к чистой металлической поверхности.
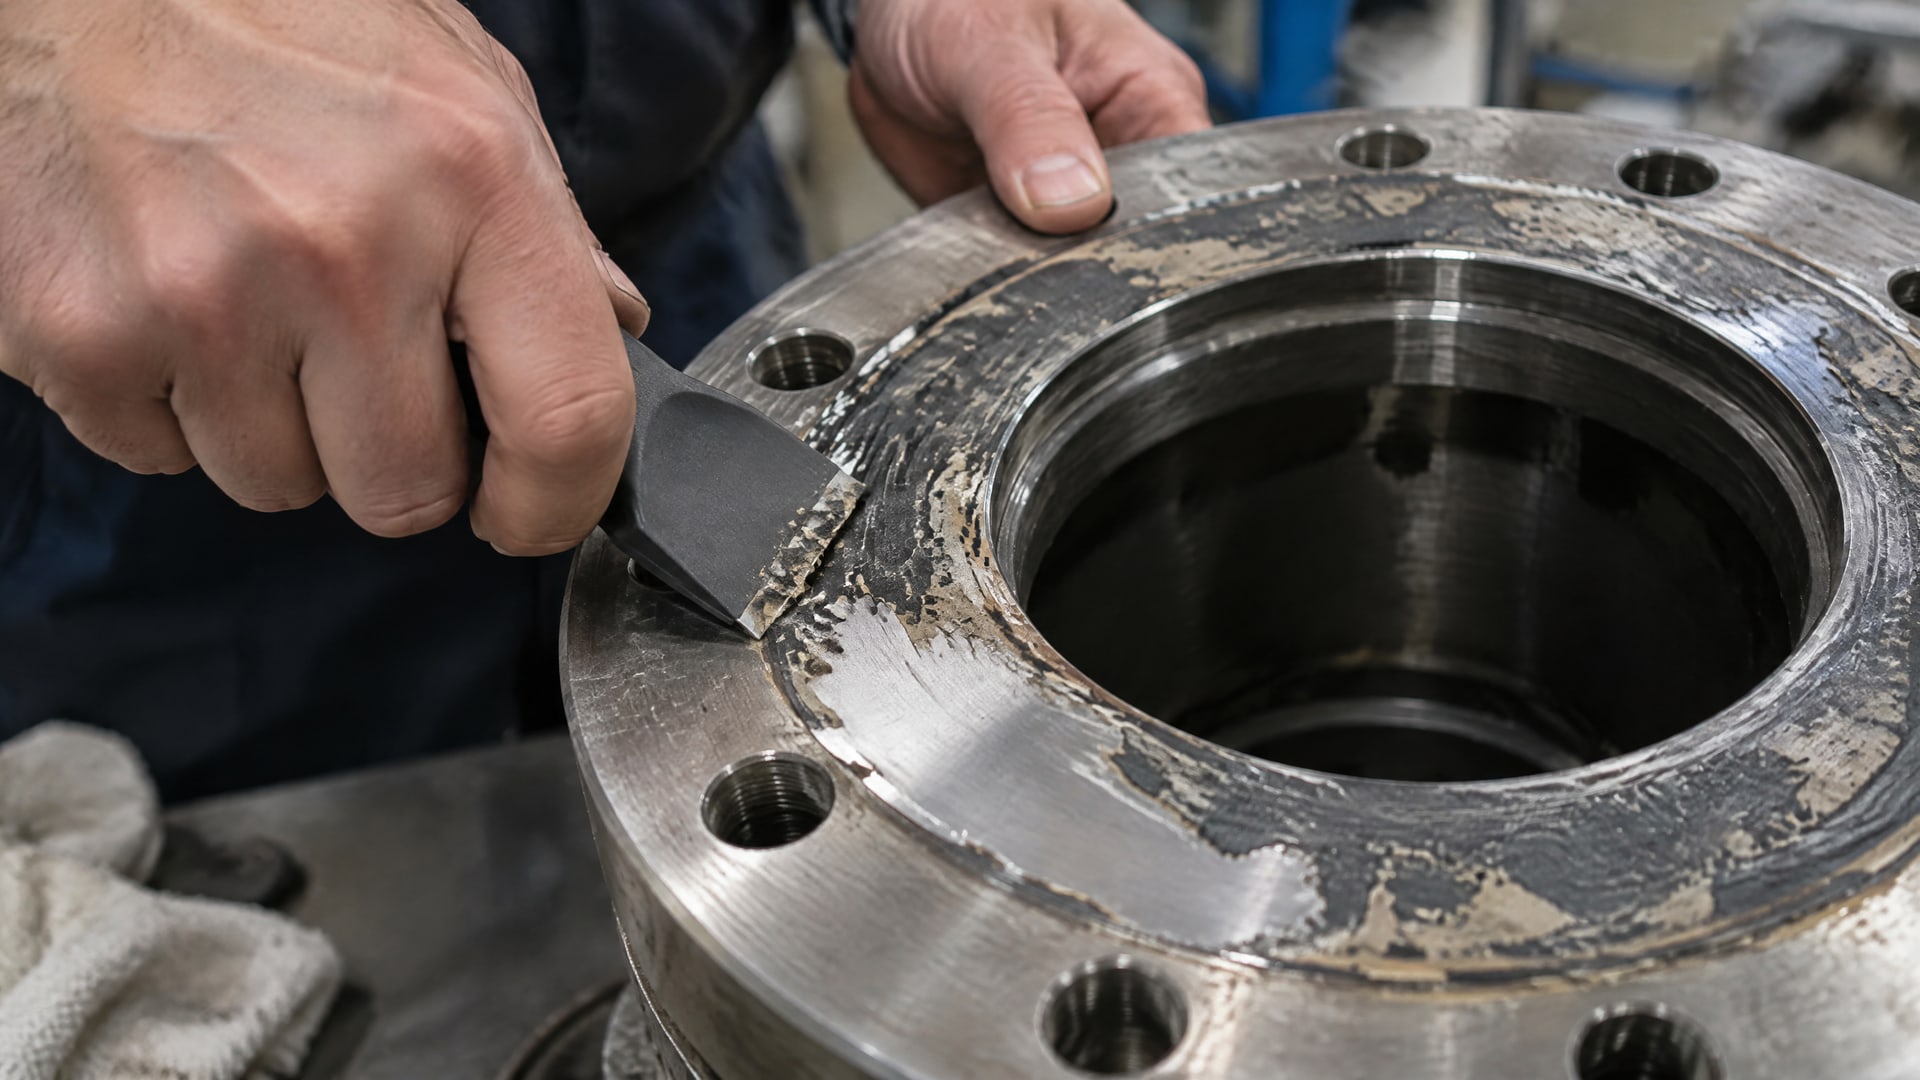
Остатки старой прокладки, ржавчина, масло, жир и влага создают барьер между герметиком и металлом, и соединение теряет герметичность.
Полное удаление старого материала
Начните с механического удаления остатков прокладки. Используйте пластиковые скребки, деревянные или резиновые шпатели - они не повредят плоскость фланца. Ни в коем случае не применяйте лезвия, жесткие металлические щетки или абразивные круги: они царапают поверхность и создают новые микротрещины, через которые герметик просто вытечет.
Для упрямых отложений эффективен легкий тепловой разогрев феном или горячей водой - прокладочный материал размягчится и будет легче удаляться тупым инструментом.
Обезжиривание и сушка
После механической очистки протрите фланец чистой тряпкой, смоченной в растворителе (спирт, ацетон или специальный обезжириватель). Повторите процесс несколько раз, пока тряпка не будет выходить чистой. Не поленитесь - масляная пленка толщиной в несколько микрон полностью блокирует адгезию герметика.
Затем подождите, пока поверхность полностью высохнет. Если влага или остатки растворителя остались, герметик схватывается неравномерно и может локально отслоиться. Проверьте высыхание осмотром и легким касанием пальцем - поверхность должна быть матовой и совершенно сухой.
Мелкие царапины и риски, которые остались после удаления прокладки, - это нормально. Анаэробный герметик как раз и предназначен для заполнения таких неровностей. Глубокие выбоины или сколы требуют шлифовки или профессиональной обработки фланца.
Технология нанесения герметика
Правильное нанесение - это непрерывный валик герметика, который обеспечивает плотное прижатие при затяжке и полное заполнение микропустот.
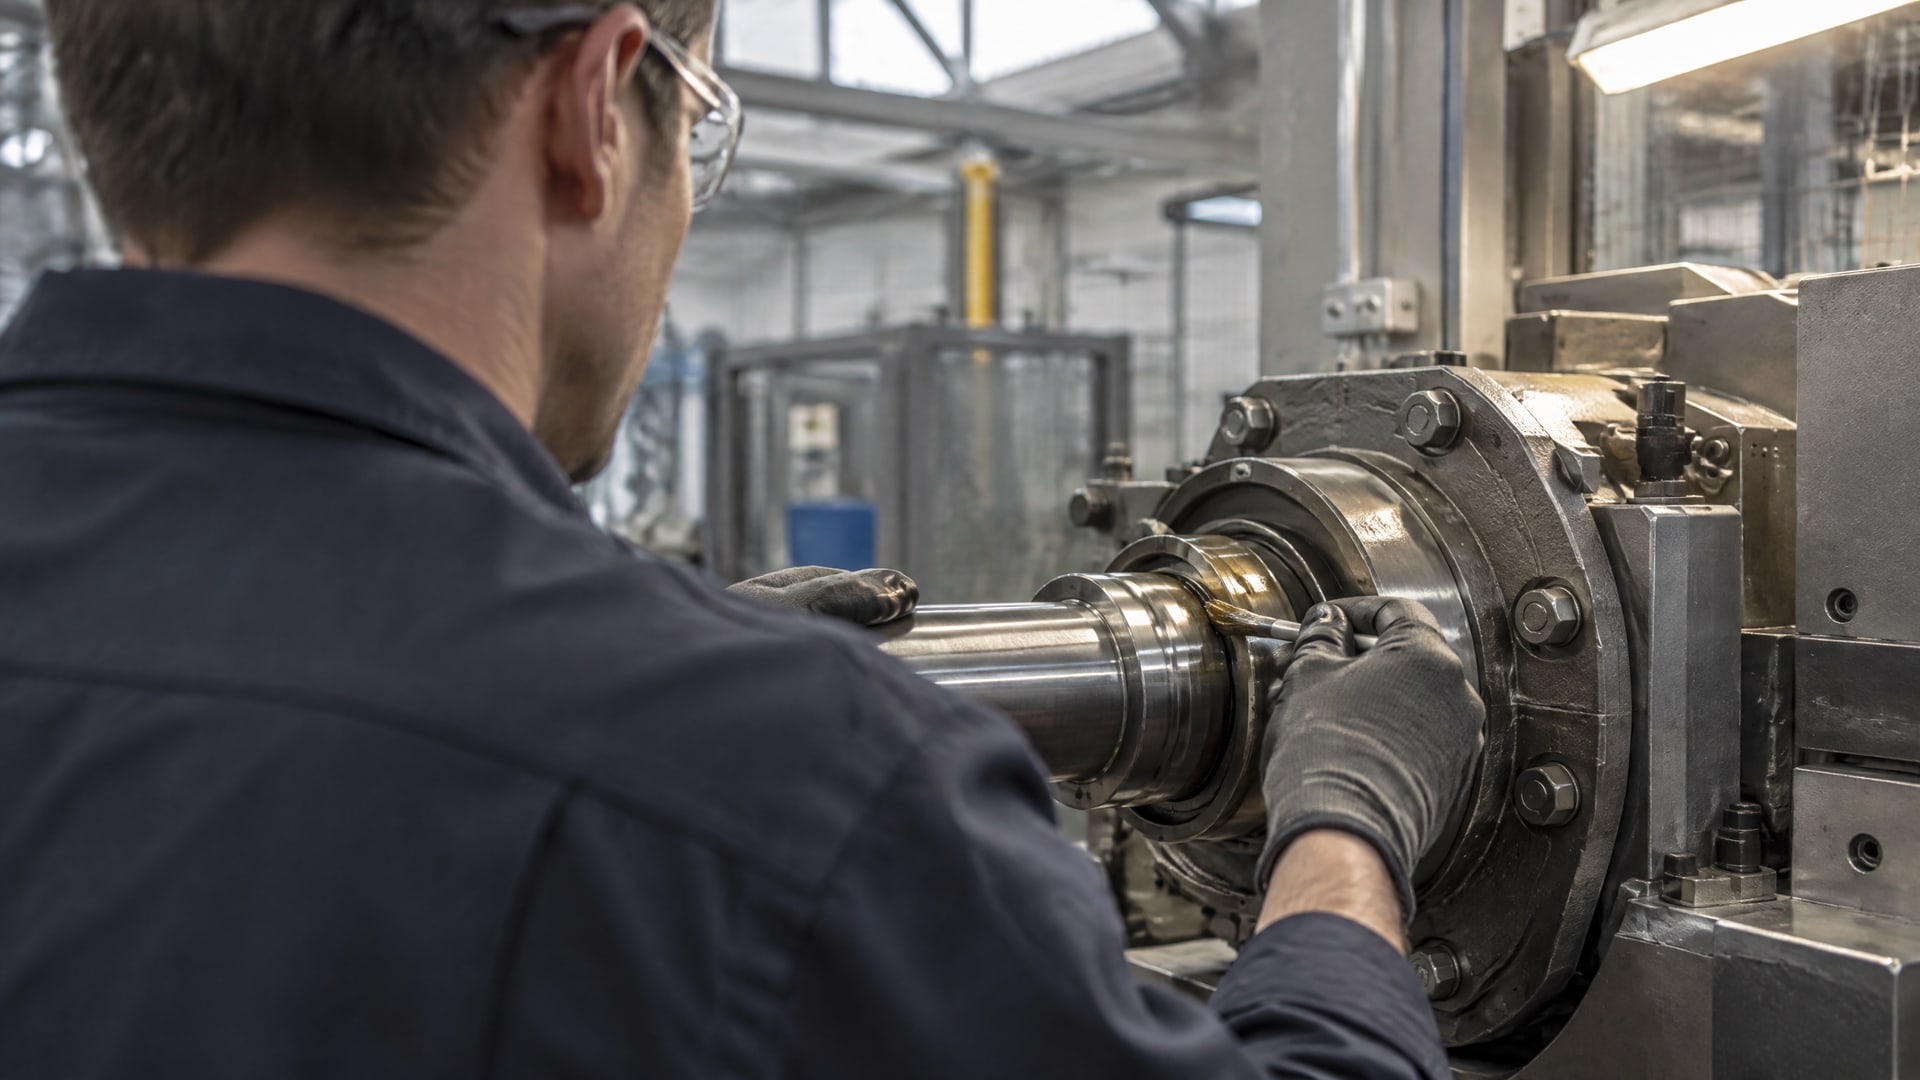
Схема нанесения
Герметик наносят на одну сторону фланца близко к внутреннему краю (со стороны уплотняемой полости). Валик должен быть непрерывным и располагаться так, чтобы при затяжке болтов герметик выдавливался равномерно по всей плоскости. Все болтовые отверстия должны быть обойдены - герметик не должен попадать в отверстия и затруднять сборку.
На маленьких фланцах валик наносят вручную из тюбика. На больших фланцах (свыше 200 мм) рекомендуют применять ролик или дозирующую головку, чтобы обеспечить равномерность и избежать пропусков.
Активатор при пассивных металлах
Анаэробные герметики отверждаются быстрее на активных металлах (медь, железо с окислами). Если фланцы из нержавеющей стали, алюминия или имеют покрытие, либо если работы проводятся при температуре ниже +15 °C, используйте активатор (ускоритель отверждения). Активатор наносят тонким слоем на подготовленную сухую поверхность перед нанесением герметика; он ускоряет схватывание в 3-5 раз и предотвращает слишком медленное твердение.
Излишки герметика
После нанесения герметик остается жидким до момента затяжки болтов. Излишки, которые выдавливаются из соединения при прижатии, остаются жидкими на воздухе долгое время. Их нужно убрать салфеткой или тряпкой до пуска фланца в работу - затвердевшие наружные остатки попадают в систему или создают утечки по краям.
Затяжка болтов и начало отверждения
Затяжка - это не просто закручивание болтов.
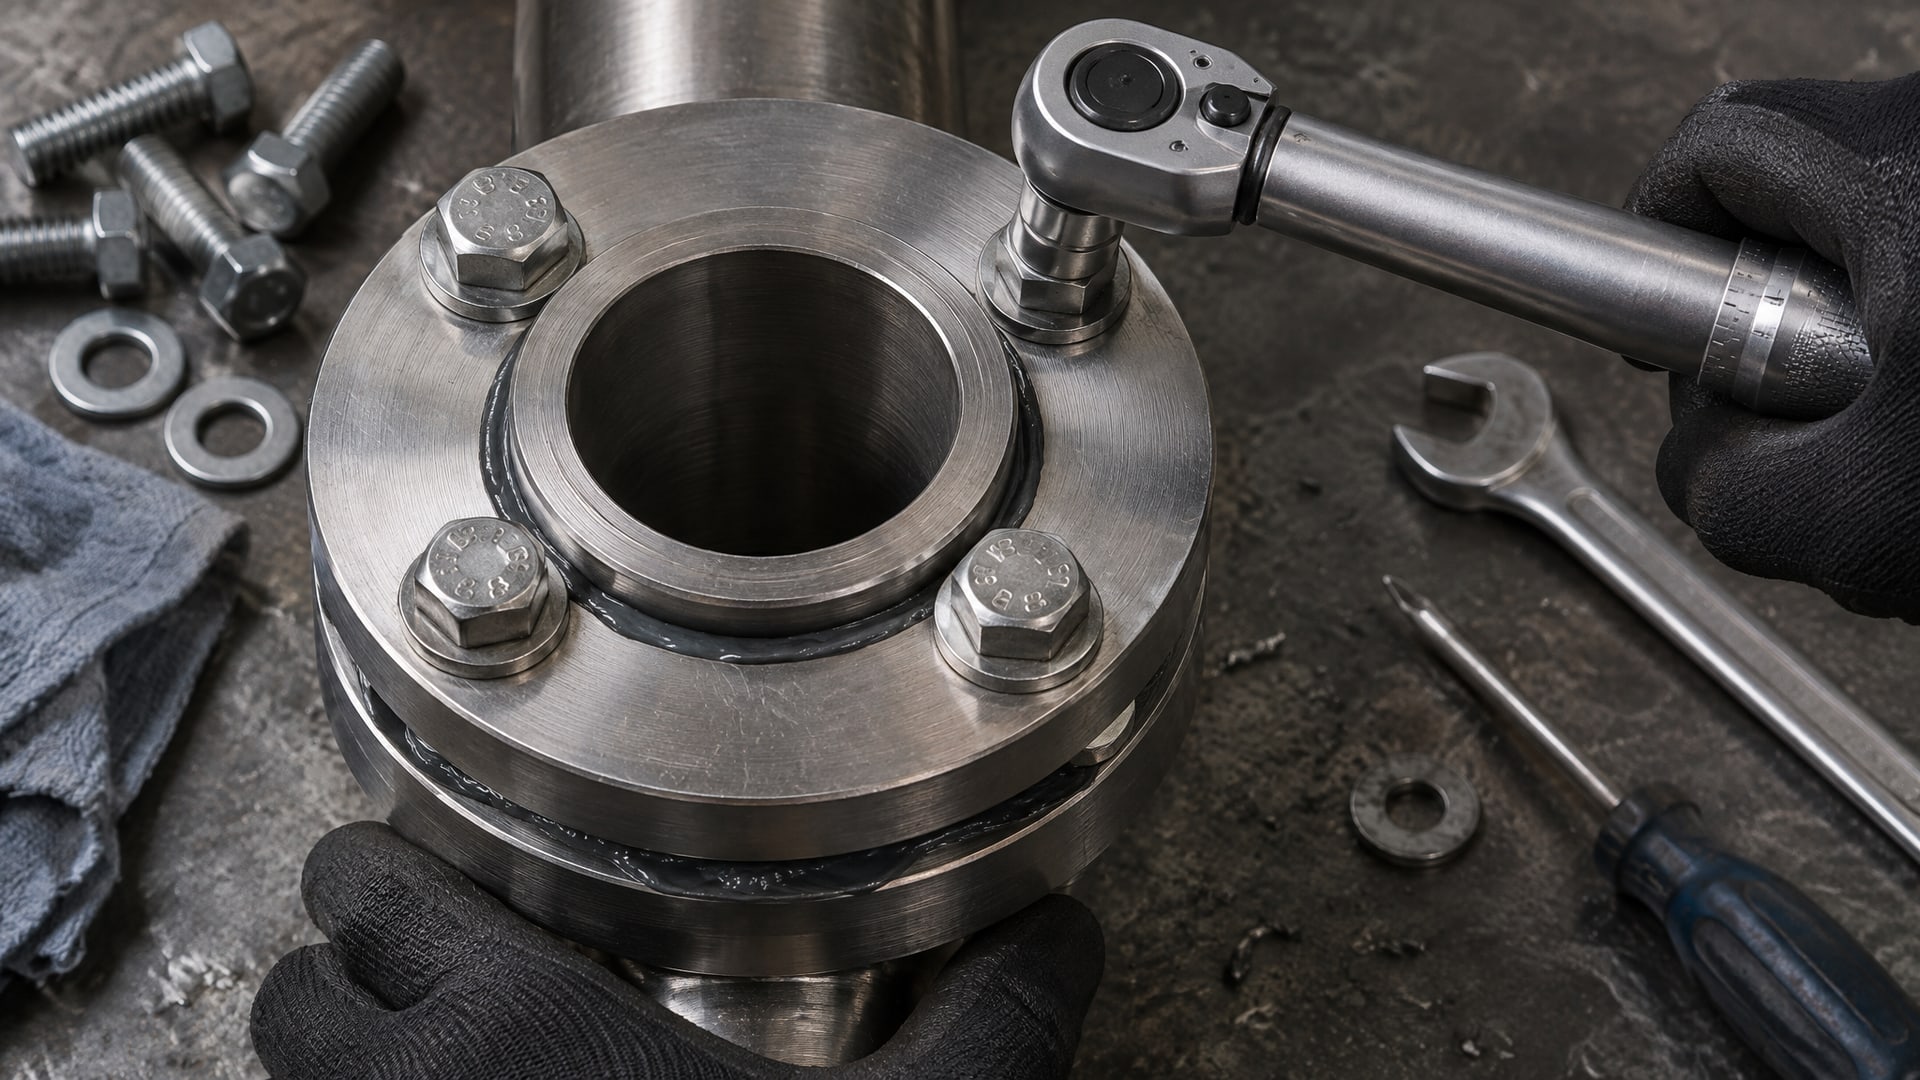
Она определяет плотность прижатия фланцев и скорость заполнения щели герметиком.
Сборку начните сразу после нанесения герметика - не ждите длительное время. Затягивайте болты в крестовом (звездообразном) порядке, чтобы давление распределялось равномерно и фланцы не скашивались. Момент затяжки должен соответствовать спецификации производителя оборудования. Чрезмерная затяжка вызывает чрезмерный сдвиг фланцев, что может привести к излишнему выдавливанию герметика и локальным пустотам; недостаточная затяжка оставляет зазор, в котором герметик будет медленно твердеть неравномерно.
Первая возвратность в работу наступает примерно через 1 час для активных металлических фланцев. Однако полное отверждение герметика достигается примерно через 24 часа. До полного затвердения соединение должно находиться под нагрузкой (давлением) для стабилизации геометрии, или быть полностью неподвижно. Любые вибрации, толчки или изменение давления в течение первых часов могут нарушить процесс твердения.
Условия применения и выбор герметика
Надежность герметизации зависит от правильного выбора состава по условиям работы.
| Условие применения | Требование к герметику | Примечание |
|---|---|---|
| Рабочая температура от -55 °C до +150 °C | Герметик должен иметь расширенный температурный диапазон | Обычные составы работают в диапазоне -20...+100 °C |
| Работа в условиях вибрации | Высокая вязкость и упругость при отверждении | Герметик должен поглощать энергию колебаний |
| Контакт с минеральными маслами | Стойкость к маслорастворимым соединениям | Часть герметиков набухает в масле; требуется специальный состав |
| Контакт с охлаждающей жидкостью или гликолями | Устойчивость к гидролизу и полярным жидкостям | Заполняющая смазка должна быть масляной, не водной |
| Газопроводные сети и криогенные среды | Пластичность при низких температурах, герметичность при перепадах давления | Требуется герметик специальной рецептуры |
На практике на фланцах промышленных систем смазки нередко возникает ситуация, когда прокладка постоянно вымывается циркулирующим маслом, происходит фреттинг-коррозия металла и соединение начинает течь. В таких случаях анаэробный жидкий уплотнитель, который плотно заполняет зазор и не поддается вымыванию, оказывается более долговечным решением. EFELE 143 способен полностью заменить вырубную прокладку на таких участках, обеспечивая герметичность на весь цикл между техническим обслуживанием.
Перед выбором герметика обязательно получите техлист производителя (TDS) и сверьте температурный диапазон, совместимость с циркулирующей средой, время отверждения и допустимые размеры зазоров.
Разборка и повторное использование соединения
Одно из преимуществ герметизации анаэробными составами - соединение легко разбирается для профилактики или замены внутренних элементов.
Разборка выполняется обычным инструментом. Герметик не «приклеивает» фланцы намертво - он лишь заполняет щель и твердеет, создавая уплотнение. При разборке герметик частично остается на фланцах в виде корочки.
Для облегчения снятия крышки применяют выжимные винты (если фланец предусмотрен такими отверстиями), упоры или пластиковые/деревянные монтажные приспособления. Никогда не используйте молоток, монтировку или агрессивный инструмент, который может повредить плоскость фланца.
После разборки оставшиеся остатки герметика удаляются теми же методами, что и старая прокладка: пластиковыми скребками и растворителем. После очистки и обезжиривания фланец готов к новой герметизации.
Часто задаваемые вопросы
Можно ли использовать анаэробный герметик на мягких фланцах или резиновых прокладках?
Нет. Анаэробные герметики разработаны для жестких металлических фланцев. На мягких, гибких или деформируемых поверхностях герметик не образует надежного уплотнения, так как при нагреве или вибрации основание двигается, и герметик теряет контакт. Для таких конструкций остаются традиционные вырубные или листовые прокладки.
Нужен ли активатор при низкой температуре в цехе?
Да. При температуре ниже +15 °C и на пассивных металлах (нержавеющая сталь, алюминий) герметик отверждается слишком медленно. Активатор ускоряет процесс в 3-5 раз, обеспечивая возврат в работу уже через несколько часов вместо суток. Без активатора вы рискуете получить незатвердевший герметик при первой нагрузке.
Как часто нужно менять герметизированное соединение?
Если герметик выбран правильно и нанесен по технологии, герметичность соединения сохраняется на весь срок эксплуатации - нет необходимости в плановой замене прокладок. Повторная разборка требуется только при техническом обслуживании внутренних элементов, замене уплотнителей или ремонте.
Можно ли оставить старую прокладку и нанести герметик сверху?
Нет. Остатки старой прокладки создают слой, изолирующий герметик от металла. Герметик не будет прилипать и просто выдавится при затяжке. Обязательна полная очистка поверхности до голого металла.
Допускается ли замена прокладок фланцевых соединений газопроводов на герметик?
Это зависит от внутреннего регламента предприятия и класса давления газопровода. В источниках технического характера подтверждается применимость анаэробных герметиков для газопроводной арматуры при наличии жестких фланцев и точной обработки поверхности. Однако для ответственных объектов и внешних газопроводов требуется согласование с проектной организацией и органами надзора.
Заключение
Переход с вырубных прокладок на анаэробные герметики оправдан для жестких металлических фланцев в системах, где требуется долговечность, надежность и минимум простоев на замену прокладок. Ключ к успеху - тщательная подготовка поверхности (полное удаление старого материала, обезжиривание и сушка), правильное нанесение непрерывного валика, крестовая затяжка болтов и соблюдение времени отверждения перед нагрузкой.
Если в вашем цехе стоит задача снизить затраты на обслуживание фланцевых соединений или повысить герметичность при колебаниях температуры и вибрации, начните с малого - испытайте герметик на одном участке некритичного оборудования, проверьте время схватывания и поведение при рабочих условиях. После успешного испытания масштабируйте решение на остальные соединения.