РПС
Производство и поставки продуктов:
СОЖ, СОТС, масла, смазки, очистители,
специальные смазочные покрытия
+7 (831) 217-22-12
+7 (903) 602-12-07
Заказать звонок
Компания
  • О компании
  • Вакансии
  • Реквизиты
  • Контакты
Каталог
  • BECHEM
    BECHEM
    • Антифрикционные покрытия
    • Защита от коррозии и очистители
      • Защита от коррозии
      • Очистители
    • Пасты и спреи
      • Пасты
      • Спреи
    • Смазки
      • Арматурные смазки
      • Смазки для железнодорожных применений
      • Смазки для открытых и закрытых передач
      • Смазки для пластмасс
      • Смазки для подшипников качения и скольжения
      • Смазки для ходовой части и тормозных систем
      • Смазки для электроконтактов
    • Смазочные масла
      • Гидравлические жидкости
      • Индустриальные редукторные и циркуляционные масла
      • Масла для компрессоров и пневматических инструментов
      • Масла для цепей
      • Силиконовые масла
    • Смазочные материалы для пищевой и фармацевтической промышленностей
      • Смазки для пищевой и фармацевтической промышленностей
      • Смазочные масла для пищевой и фармацевтической промышленностей
    • СОТС для операций обработки давлением
      • Масла для холодного прессования
      • СОТС для волочения труб
      • СОТС для листовой формовки
      • СОТС для объемной формовки
    • СОТС для процессов металлообработки со снятием стружки
      • Berufluid
      • Водосмешиваемые смазочно-охлаждающие жидкости
      • Не смешиваемые с водой смазочно-охлаждающие среды
      • Оборудование для обслуживания СОЖ и СОТС
      • Сервисные продукты по обслуживанию СОЖ и СОТС
    • Экологичные смазочные и технологические материалы
      • Экологичные смазки
      • Экологичные смазочные масла
      • Экологичные смазочные материалы для железных дорог
  • EFELE
    EFELE
    • Анаэробные составы
    • Антифрикционные покрытия
    • Жидкие уплотнители
    • Защитные покрытия
    • Масла
    • Материалы в дозаторах
    • Материалы с пищевым допуском
    • Оборудование
    • Очистители
    • Пасты
    • Смазки
    • СОЖ
  • ВЕЗДЕШКА
    ВЕЗДЕШКА
  • YUNPRO
    YUNPRO
    • Смазки общего назначения
    • Жидкости для металлообработки
      • Эмульгированные СОЖ
      • Чистые технологические масла
      • Разделительные агенты
    • Специальные смазки
      • Высокотемпературные смазки
      • Водостойкие смазки для тяжелых условий эксплуатации
      • Малошумные смазки
      • Смазки для высокоскоростных подшипников
      • Автомобильные смазки
      • Смазки для тросов
      • Смазки для открытых зубчатых передач
    • Промышленные масла
      • Турбинные масла
      • Цепные масла
      • Железнодорожные масла
      • Масла для шин
      • Гидравлические масла
      • Трансмиссионные масла
      • Циркуляционные масла
      • Компрессорные масла
  • Газпромнефть
    Газпромнефть
    • Индустриальные смазочные материалы (IND)
      • Гидравлические масла
      • Индустриальные масла Gazpromneft без присадок
      • Компрессорные масла
      • Масла для бумагоделательных машин
      • Масла для направляющих скольжения
      • Масла для прокатных станов
      • Масла закалочные и теплоносители
      • Масла разделительные
      • Масла-мягчители
      • Осевые масла
      • Пластичные смазки Gazpromneft
      • Редукторные масла
      • Трансмиссионно-гидравлические масла
      • Турбинные масла
      • Циркуляционные масла
    • Смазочные материалы для коммерческого транспорта (CVL)
      • G-Family
      • Gazpromneft
    • Смазочные материалы для потребительского сегмента (PVL)
      • G-Family
      • Gazpromneft
  • MODENGY
    MODENGY
    • Адаптивные смазочные материалы
    • Антифрикционные покрытия
    • Графеновые смазочные материалы
    • Оборудование
    • Очистители
    • Специальные растворители
    • Твердосмазочные пасты
    • Функциональные покрытия
  • РПС
    РПС
    • Очистители
    • Смазки
  • Оборудование
    Оборудование
    • pH-метр для СОТС, СОЖ
    • Биоконтроль
    • Ручной рефрактометр
    • Пневмосистема для перекачки жидкости
    • Кондуктометр
    • Скиммер Bandskimmer
    • Смеситель для приготовления эмульсии
    • Скиммер для СОЖ M-12/30
    • Скиммер для СОЖ M-11/30
    • Скиммер для СОЖ M-10/30
    • Скиммер для СОЖ M-02/30
    • Скиммер для СОЖ M-01/30
    • Скиммер для СОЖ M-00/30
    • Скиммер для СОЖ C-12/30
    • Скиммер для СОЖ C-11/30
    • Скиммер для СОЖ C-10/30
    • Скиммер для СОЖ C-02/30
    • Скиммер для СОЖ C-01/30
    • Скиммер для СОЖ C-00/30
  • Смазка как Краска
    Смазка как Краска
Статьи
Новости
Библиотека
Контакты
    РПС
    Компания
    • О компании
    • Вакансии
    • Реквизиты
    • Контакты
    Каталог
    • BECHEM
      BECHEM
      • Антифрикционные покрытия
      • Защита от коррозии и очистители
        • Защита от коррозии
        • Очистители
      • Пасты и спреи
        • Пасты
        • Спреи
      • Смазки
        • Арматурные смазки
        • Смазки для железнодорожных применений
        • Смазки для открытых и закрытых передач
        • Смазки для пластмасс
        • Смазки для подшипников качения и скольжения
        • Смазки для ходовой части и тормозных систем
        • Смазки для электроконтактов
      • Смазочные масла
        • Гидравлические жидкости
        • Индустриальные редукторные и циркуляционные масла
        • Масла для компрессоров и пневматических инструментов
        • Масла для цепей
        • Силиконовые масла
      • Смазочные материалы для пищевой и фармацевтической промышленностей
        • Смазки для пищевой и фармацевтической промышленностей
        • Смазочные масла для пищевой и фармацевтической промышленностей
      • СОТС для операций обработки давлением
        • Масла для холодного прессования
        • СОТС для волочения труб
        • СОТС для листовой формовки
        • СОТС для объемной формовки
      • СОТС для процессов металлообработки со снятием стружки
        • Berufluid
        • Водосмешиваемые смазочно-охлаждающие жидкости
        • Не смешиваемые с водой смазочно-охлаждающие среды
        • Оборудование для обслуживания СОЖ и СОТС
        • Сервисные продукты по обслуживанию СОЖ и СОТС
      • Экологичные смазочные и технологические материалы
        • Экологичные смазки
        • Экологичные смазочные масла
        • Экологичные смазочные материалы для железных дорог
    • EFELE
      EFELE
      • Анаэробные составы
      • Антифрикционные покрытия
      • Жидкие уплотнители
      • Защитные покрытия
      • Масла
      • Материалы в дозаторах
      • Материалы с пищевым допуском
      • Оборудование
      • Очистители
      • Пасты
      • Смазки
      • СОЖ
    • ВЕЗДЕШКА
      ВЕЗДЕШКА
    • YUNPRO
      YUNPRO
      • Смазки общего назначения
      • Жидкости для металлообработки
        • Эмульгированные СОЖ
        • Чистые технологические масла
        • Разделительные агенты
      • Специальные смазки
        • Высокотемпературные смазки
        • Водостойкие смазки для тяжелых условий эксплуатации
        • Малошумные смазки
        • Смазки для высокоскоростных подшипников
        • Автомобильные смазки
        • Смазки для тросов
        • Смазки для открытых зубчатых передач
      • Промышленные масла
        • Турбинные масла
        • Цепные масла
        • Железнодорожные масла
        • Масла для шин
        • Гидравлические масла
        • Трансмиссионные масла
        • Циркуляционные масла
        • Компрессорные масла
    • Газпромнефть
      Газпромнефть
      • Индустриальные смазочные материалы (IND)
        • Гидравлические масла
        • Индустриальные масла Gazpromneft без присадок
        • Компрессорные масла
        • Масла для бумагоделательных машин
        • Масла для направляющих скольжения
        • Масла для прокатных станов
        • Масла закалочные и теплоносители
        • Масла разделительные
        • Масла-мягчители
        • Осевые масла
        • Пластичные смазки Gazpromneft
        • Редукторные масла
        • Трансмиссионно-гидравлические масла
        • Турбинные масла
        • Циркуляционные масла
      • Смазочные материалы для коммерческого транспорта (CVL)
        • G-Family
        • Gazpromneft
      • Смазочные материалы для потребительского сегмента (PVL)
        • G-Family
        • Gazpromneft
    • MODENGY
      MODENGY
      • Адаптивные смазочные материалы
      • Антифрикционные покрытия
      • Графеновые смазочные материалы
      • Оборудование
      • Очистители
      • Специальные растворители
      • Твердосмазочные пасты
      • Функциональные покрытия
    • РПС
      РПС
      • Очистители
      • Смазки
    • Оборудование
      Оборудование
      • pH-метр для СОТС, СОЖ
      • Биоконтроль
      • Ручной рефрактометр
      • Пневмосистема для перекачки жидкости
      • Кондуктометр
      • Скиммер Bandskimmer
      • Смеситель для приготовления эмульсии
      • Скиммер для СОЖ M-12/30
      • Скиммер для СОЖ M-11/30
      • Скиммер для СОЖ M-10/30
      • Скиммер для СОЖ M-02/30
      • Скиммер для СОЖ M-01/30
      • Скиммер для СОЖ M-00/30
      • Скиммер для СОЖ C-12/30
      • Скиммер для СОЖ C-11/30
      • Скиммер для СОЖ C-10/30
      • Скиммер для СОЖ C-02/30
      • Скиммер для СОЖ C-01/30
      • Скиммер для СОЖ C-00/30
    • Смазка как Краска
      Смазка как Краска
    Статьи
    Новости
    Библиотека
    Контакты
      РПС
      • Компания
        • Назад
        • Компания
        • О компании
        • Вакансии
        • Реквизиты
        • Контакты
      • Каталог
        • Назад
        • Каталог
        • BECHEM
          • Назад
          • BECHEM
          • Антифрикционные покрытия
          • Защита от коррозии и очистители
            • Назад
            • Защита от коррозии и очистители
            • Защита от коррозии
            • Очистители
          • Пасты и спреи
            • Назад
            • Пасты и спреи
            • Пасты
            • Спреи
          • Смазки
            • Назад
            • Смазки
            • Арматурные смазки
            • Смазки для железнодорожных применений
            • Смазки для открытых и закрытых передач
            • Смазки для пластмасс
            • Смазки для подшипников качения и скольжения
            • Смазки для ходовой части и тормозных систем
            • Смазки для электроконтактов
          • Смазочные масла
            • Назад
            • Смазочные масла
            • Гидравлические жидкости
            • Индустриальные редукторные и циркуляционные масла
            • Масла для компрессоров и пневматических инструментов
            • Масла для цепей
            • Силиконовые масла
          • Смазочные материалы для пищевой и фармацевтической промышленностей
            • Назад
            • Смазочные материалы для пищевой и фармацевтической промышленностей
            • Смазки для пищевой и фармацевтической промышленностей
            • Смазочные масла для пищевой и фармацевтической промышленностей
          • СОТС для операций обработки давлением
            • Назад
            • СОТС для операций обработки давлением
            • Масла для холодного прессования
            • СОТС для волочения труб
            • СОТС для листовой формовки
            • СОТС для объемной формовки
          • СОТС для процессов металлообработки со снятием стружки
            • Назад
            • СОТС для процессов металлообработки со снятием стружки
            • Berufluid
            • Водосмешиваемые смазочно-охлаждающие жидкости
            • Не смешиваемые с водой смазочно-охлаждающие среды
            • Оборудование для обслуживания СОЖ и СОТС
            • Сервисные продукты по обслуживанию СОЖ и СОТС
          • Экологичные смазочные и технологические материалы
            • Назад
            • Экологичные смазочные и технологические материалы
            • Экологичные смазки
            • Экологичные смазочные масла
            • Экологичные смазочные материалы для железных дорог
        • EFELE
          • Назад
          • EFELE
          • Анаэробные составы
          • Антифрикционные покрытия
          • Жидкие уплотнители
          • Защитные покрытия
          • Масла
          • Материалы в дозаторах
          • Материалы с пищевым допуском
          • Оборудование
          • Очистители
          • Пасты
          • Смазки
          • СОЖ
        • ВЕЗДЕШКА
        • YUNPRO
          • Назад
          • YUNPRO
          • Смазки общего назначения
          • Жидкости для металлообработки
            • Назад
            • Жидкости для металлообработки
            • Эмульгированные СОЖ
            • Чистые технологические масла
            • Разделительные агенты
          • Специальные смазки
            • Назад
            • Специальные смазки
            • Высокотемпературные смазки
            • Водостойкие смазки для тяжелых условий эксплуатации
            • Малошумные смазки
            • Смазки для высокоскоростных подшипников
            • Автомобильные смазки
            • Смазки для тросов
            • Смазки для открытых зубчатых передач
          • Промышленные масла
            • Назад
            • Промышленные масла
            • Турбинные масла
            • Цепные масла
            • Железнодорожные масла
            • Масла для шин
            • Гидравлические масла
            • Трансмиссионные масла
            • Циркуляционные масла
            • Компрессорные масла
        • Газпромнефть
          • Назад
          • Газпромнефть
          • Индустриальные смазочные материалы (IND)
            • Назад
            • Индустриальные смазочные материалы (IND)
            • Гидравлические масла
            • Индустриальные масла Gazpromneft без присадок
            • Компрессорные масла
            • Масла для бумагоделательных машин
            • Масла для направляющих скольжения
            • Масла для прокатных станов
            • Масла закалочные и теплоносители
            • Масла разделительные
            • Масла-мягчители
            • Осевые масла
            • Пластичные смазки Gazpromneft
            • Редукторные масла
            • Трансмиссионно-гидравлические масла
            • Турбинные масла
            • Циркуляционные масла
          • Смазочные материалы для коммерческого транспорта (CVL)
            • Назад
            • Смазочные материалы для коммерческого транспорта (CVL)
            • G-Family
            • Gazpromneft
          • Смазочные материалы для потребительского сегмента (PVL)
            • Назад
            • Смазочные материалы для потребительского сегмента (PVL)
            • G-Family
            • Gazpromneft
        • MODENGY
          • Назад
          • MODENGY
          • Адаптивные смазочные материалы
          • Антифрикционные покрытия
          • Графеновые смазочные материалы
          • Оборудование
          • Очистители
          • Специальные растворители
          • Твердосмазочные пасты
          • Функциональные покрытия
        • РПС
          • Назад
          • РПС
          • Очистители
          • Смазки
        • Оборудование
          • Назад
          • Оборудование
          • Оборудование для обслуживания cмазочно-охлаждающих жидкостей (СОЖ)
        • Смазка как Краска
      • Статьи
      • Новости
      • Библиотека
      • Контакты
      • Подбор СОЖ для металлообработки
      • Подбор СОЖ для волочения
      • +7 (831) 217-22-12
        • Назад
        • Телефоны
        • +7 (831) 217-22-12
        • +7 (903) 602-12-07
        • Заказать звонок
      г. Нижний Новгород,
      пр. Гагарина, д. 166, офисы 320, 323
      • Главная
      • Информация
      • Тренды
      • Нанесение покрытия винтов компрессора: технология и контроль качества

      Нанесение покрытия винтов компрессора: технология и контроль качества

      Нанесение покрытия винтов компрессора вручную на производстве.
      Нанесение покрытия винтов компрессора снижает трение, предотвращает задиры и защищает от коррозии, увеличивая срок службы оборудования.

      Антифрикционное покрытие на винтовой паре компрессора - это не смазка, а полимерная пленка с твердыми смазочными наполнителями (MoS₂, графит, ПТФЭ), которая снижает трение, предотвращает задиры рабочих органов и защищает от коррозии. Для компрессоров сухого сжатия, где масло или пластичная смазка неэффективны либо нежелательны, такие покрытия критичны: они работают как динамическое уплотнение и снижают износ винтов на 30–50 % за счет сниженного коэффициента трения.

      Статья предназначена для технических специалистов, инженеров и снабженцев, которые готовят роторы компрессора к восстановлению или планируют модернизацию. Вы узнаете пошаговую технологию подготовки поверхности, выбора режима нанесения, полимеризации и контроля качества слоя - от первой очистки до ввода отремонтированного агрегата в эксплуатацию.

      Назначение антифрикционного покрытия на винтовой паре


      Винтовой компрессор сухого сжатия работает без масла в камере сжатия: два винта вращаются во взаимодействии, создавая зоны сжатия, которые постепенно уменьшаются и повышают давление газа. 

      Без масляной пленки винты испытывают высокое контактное давление, гидро- и фреттинг-износ, задиры при холодных пусках и под воздействием пыли.

      Антифрикционное твердосмазочное покрытие компенсирует отсутствие масла. Его полимерная матрица удерживает микрочастицы MoS₂ и графита, которые при трении образуют тонкую смазывающую пленку прямо на поверхности винтов. Эта пленка снижает коэффициент трения с 0,15–0,20 (голый металл) до 0,05–0,10 (с покрытием), что уменьшает локальный нагрев, износ и риск задиров на 30–50 %. Кроме того, полимерная основа образует барьер против коррозии и влаги, что продлевает ресурс роторов при влажных условиях.

      Такие покрытия особенно востребованы при восстановлении изношенных роторов, замене компрессорных блоков и модернизации агрегатов, где требуется максимальная надежность под нагревом, влагой и пылью.

      Состав и свойства антифрикционного покрытия


      Антифрикционное покрытие состоит из трех компонентов: 
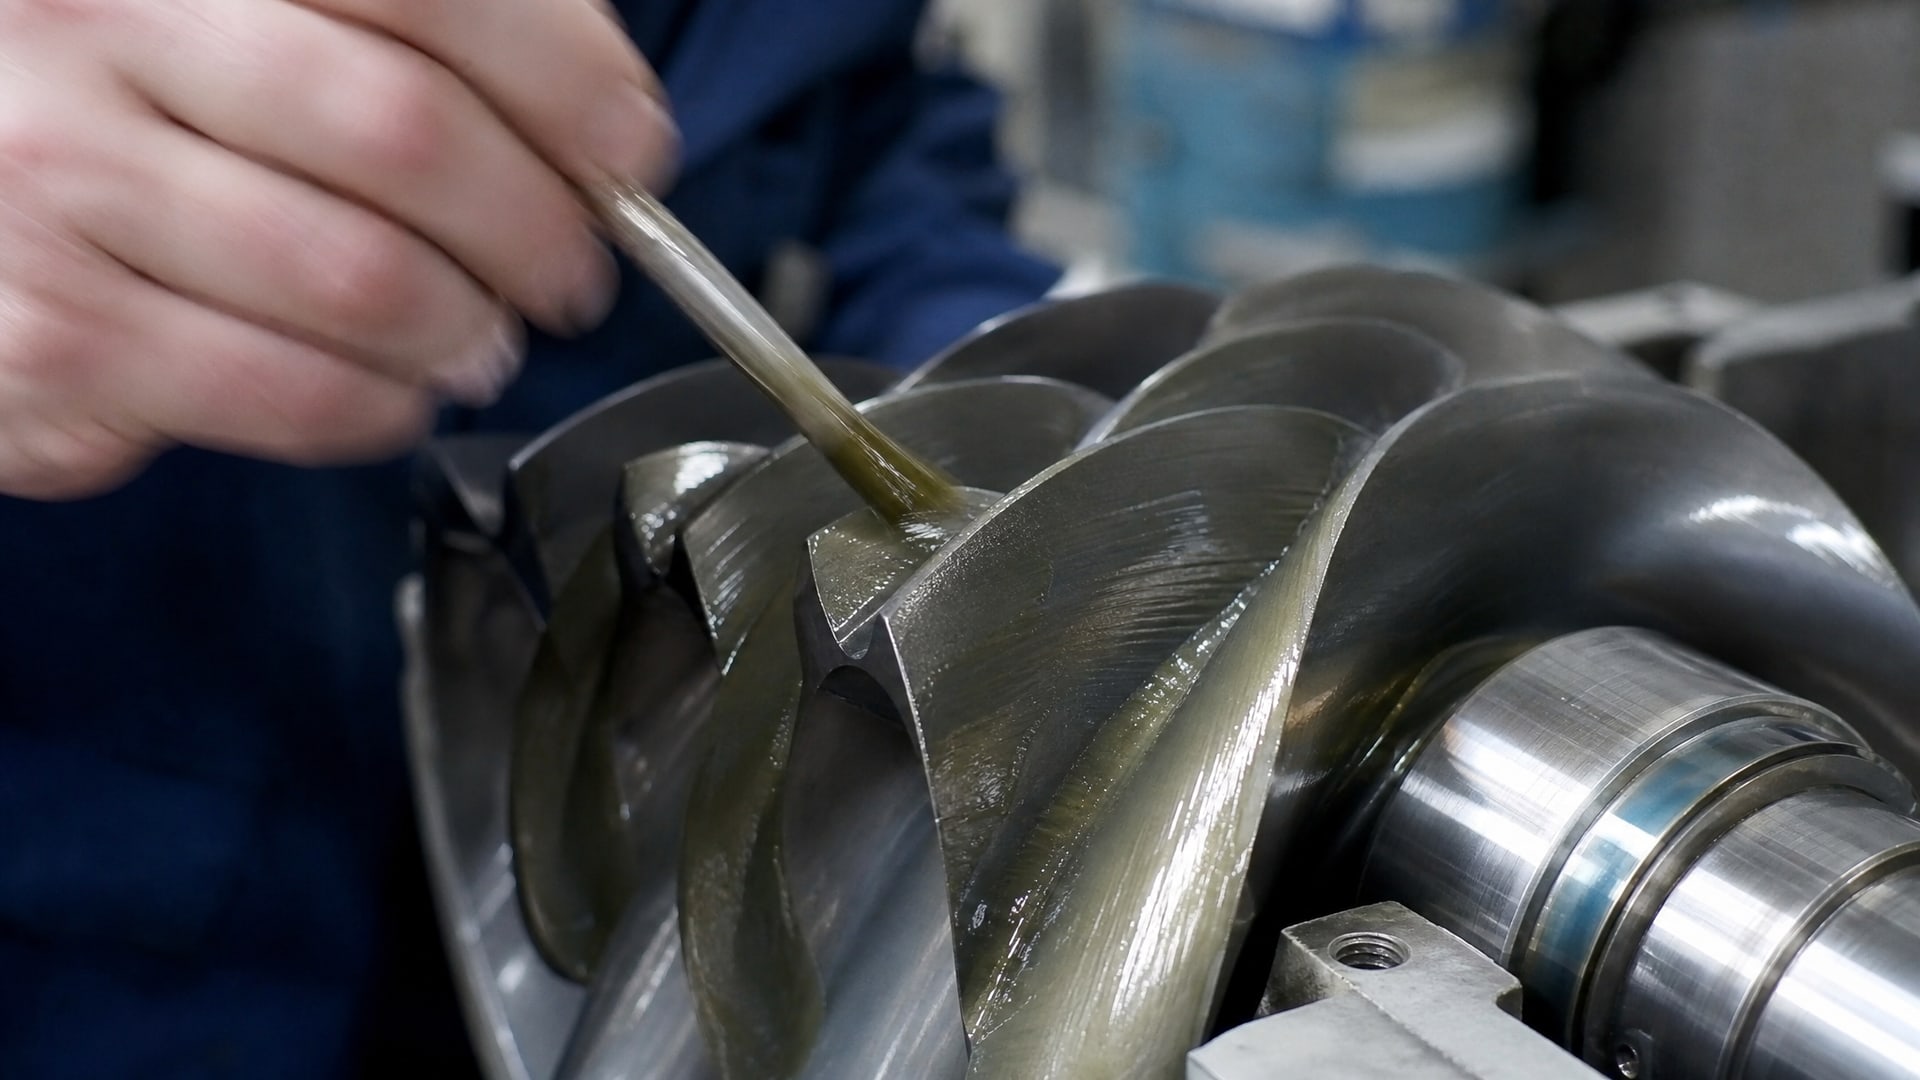
      Деталь винта с антифрикционным покрытием, демонстрирующая нанесение покрытия винтов.

      • Полимерная матрица - держит твердые частицы на поверхности и обеспечивает адгезию к металлу (сцепление со сталью, титаном, алюминием);

      • Твердые смазочные наполнители - MoS₂ (сульфид молибдена), графит, ПТФЭ (политетрафторэтилен). Они снижают трение и переносят нагрузку без жидкого масла;

      • Растворитель - испаряется перед полимеризацией, необходим для нанесения методом распыления.

      На практике покрытие наносится в виде аэрозоля или жидкого состава толщиной 15–50 микрометров (зависит от конкретного материала). Этот слой тонкий, не влияет на габариты зазоров в компрессоре и не нарушает посадку рабочих пар. Твердые частицы в составе не «растворяются» и не «смываются» маслом - они остаются в полимерной матрице как микроскопические подшипники, обеспечивая граничное смазывание прямо при контакте винтов.

      Подготовка поверхности винтов: от очистки до активации


      Качество адгезии покрытия зависит от чистоты основания на 80 %. 
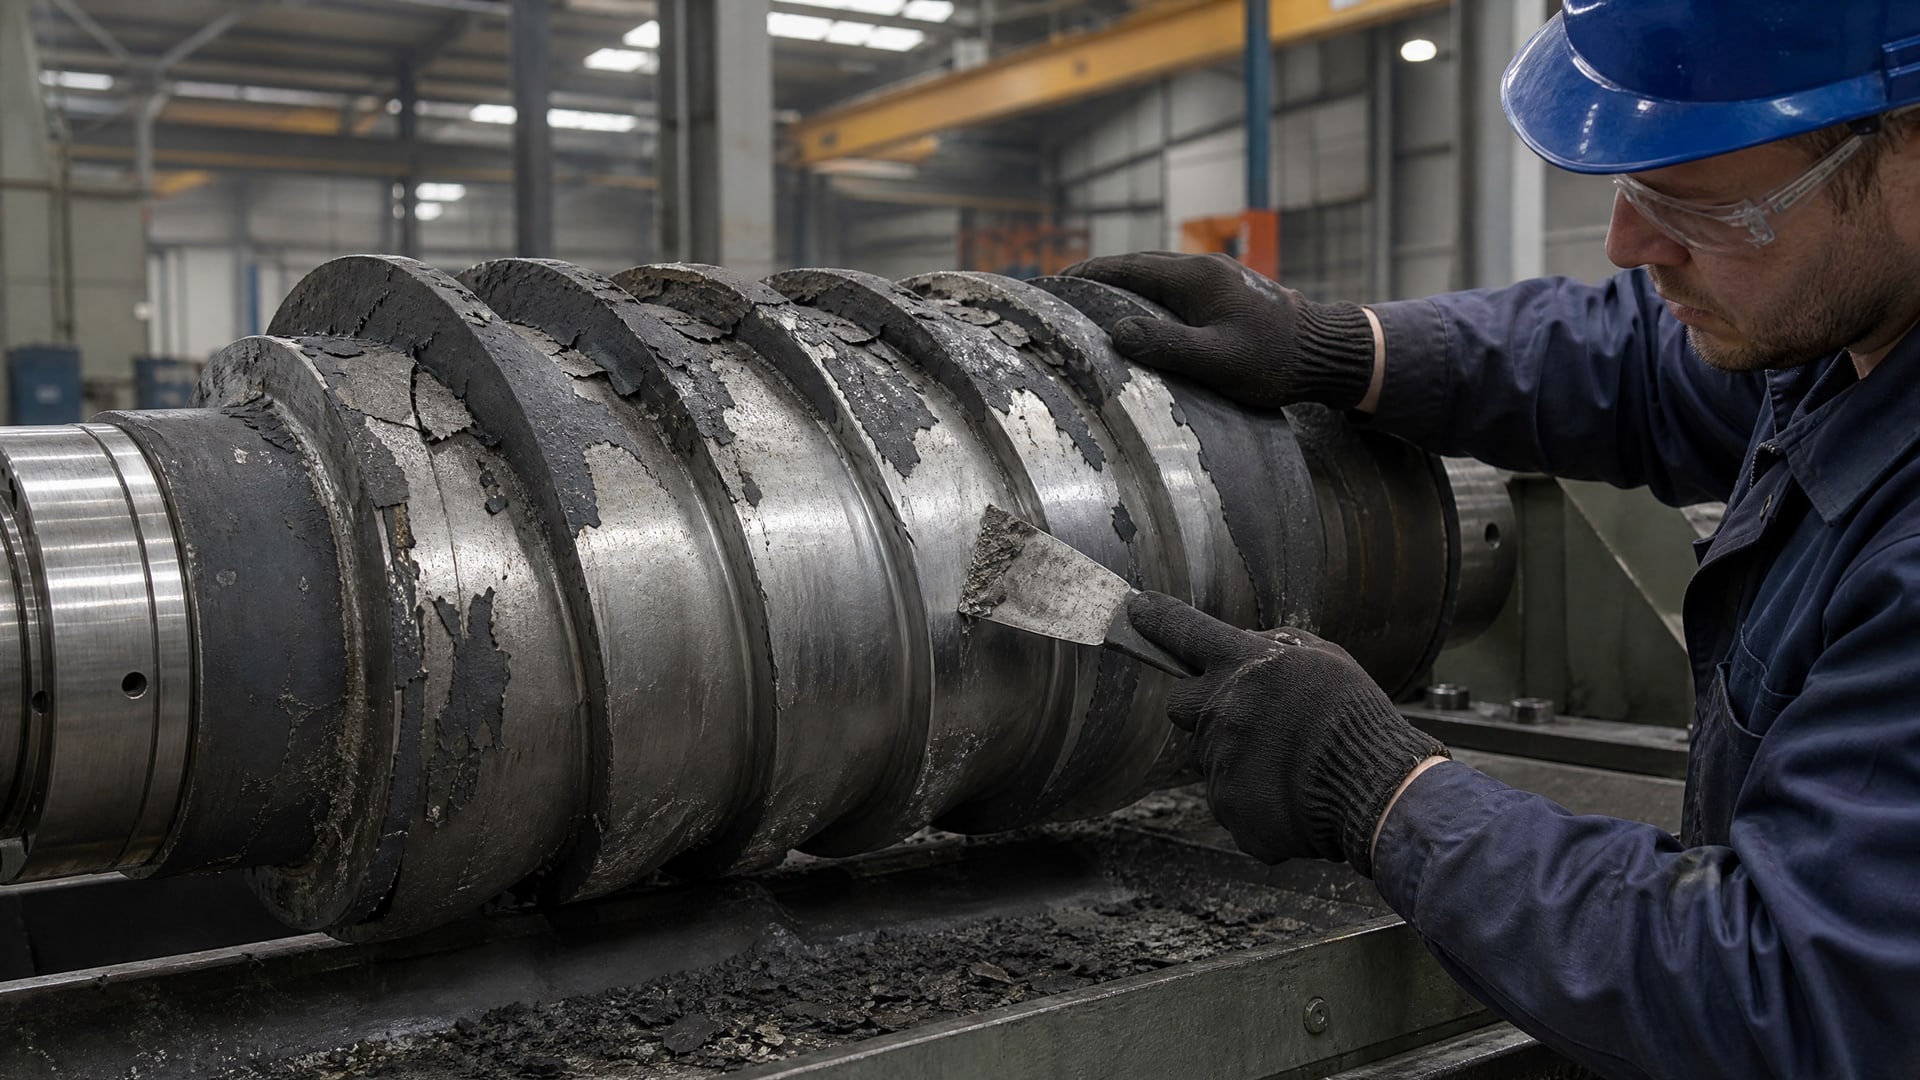
      Рабочий аккуратно удаляет старое покрытие с винта компрессора, подготавливая поверхность к нанесению нового.

      Даже микрослой масла, пыли или ржавчины вызывает отслаивание покрытия в ходе работы. Подготовка поверхности винтов состоит из четырех этапов.

      Удаление грубых загрязнений и старого покрытия

      При ремонте компрессора на роторах часто остаются остатки старого покрытия, окисленное масло, отложения пыли и продукты износа. Их нужно полностью удалить.

      Механические методы: абразивно-дробеструйная обработка окисью алюминия или литой стали с зерном около 55 микрометров активирует поверхность и обеспечивает микрошероховатость для лучшей адгезии. Для стали, титана, алюминия и их сплавов этот способ применяется часто. Альтернатива - шлифовка проволочной щеткой или полировка абразивной бумагой, но это медленнее и менее эффективно на сложных профилях винтов.

      Химические методы: погружение деталей в органический растворитель (ацетон, спирт) удаляет масло и легкие загрязнения. Для более стойких окислов подходит щелочная мойка в щелочных растворах при температуре 40–60 °C с ультразвуком, если есть такое оборудование.

      Обезжиривание и промывка

      После механической очистки остаются микроскопические частицы абразива, масло из старого покрытия и пыль. Обезжиривание проводится в два этапа:

      1. Первая промывка - окунание или распыление органического растворителя (ацетон, этиловый спирт, уайт-спирит) с целью растворить и смыть остатки масла. Детали протирают чистой безворсовой тканью или продувают сжатым воздухом.

      2. Вторая промывка - в чистом растворителе (лучше другой порции) для полного удаления остатков. Важно не использовать одну и ту же ванну дважды - она загрязняется и переносит грязь на деталь.

      Если после обезжиривания виток винта случайно касается руки или загрязняется пылью, процедуру повторяют полностью - даже микрослой грязи нарушит адгезию.

      Сушка и контроль влажности

      После промывки на поверхности остается влага, которая препятствует полимеризации и вызывает образование пузырьков под слоем покрытия.

      Сушка проводится естественным путем при температуре 20 ± 4 °C и влажности воздуха ниже 50 % - в течение 30–60 минут. Если влажность выше (в цехе летом или во влажном помещении), используют сушильный шкаф при температуре 60–80 °C, где детали высыхают за 15–20 минут. После сушки винты помещают в чистый, закрытый контейнер, чтобы они не впитали новую влагу.

      Непосредственное перед нанесением - финальная проверка

      За 10–15 минут до нанесения деталь протирают на предмет новой пыли и влаги. Если прошло более часа с момента сушки, или цех влажный, винты протирают чистой безворсовой тканью, слегка смоченной органическим растворителем. Это гарантирует, что поверхность действительно готова к нанесению.

      Технология нанесения покрытия


      Нанесение антифрикционного покрытия проводится распылением в контролируемых условиях. 
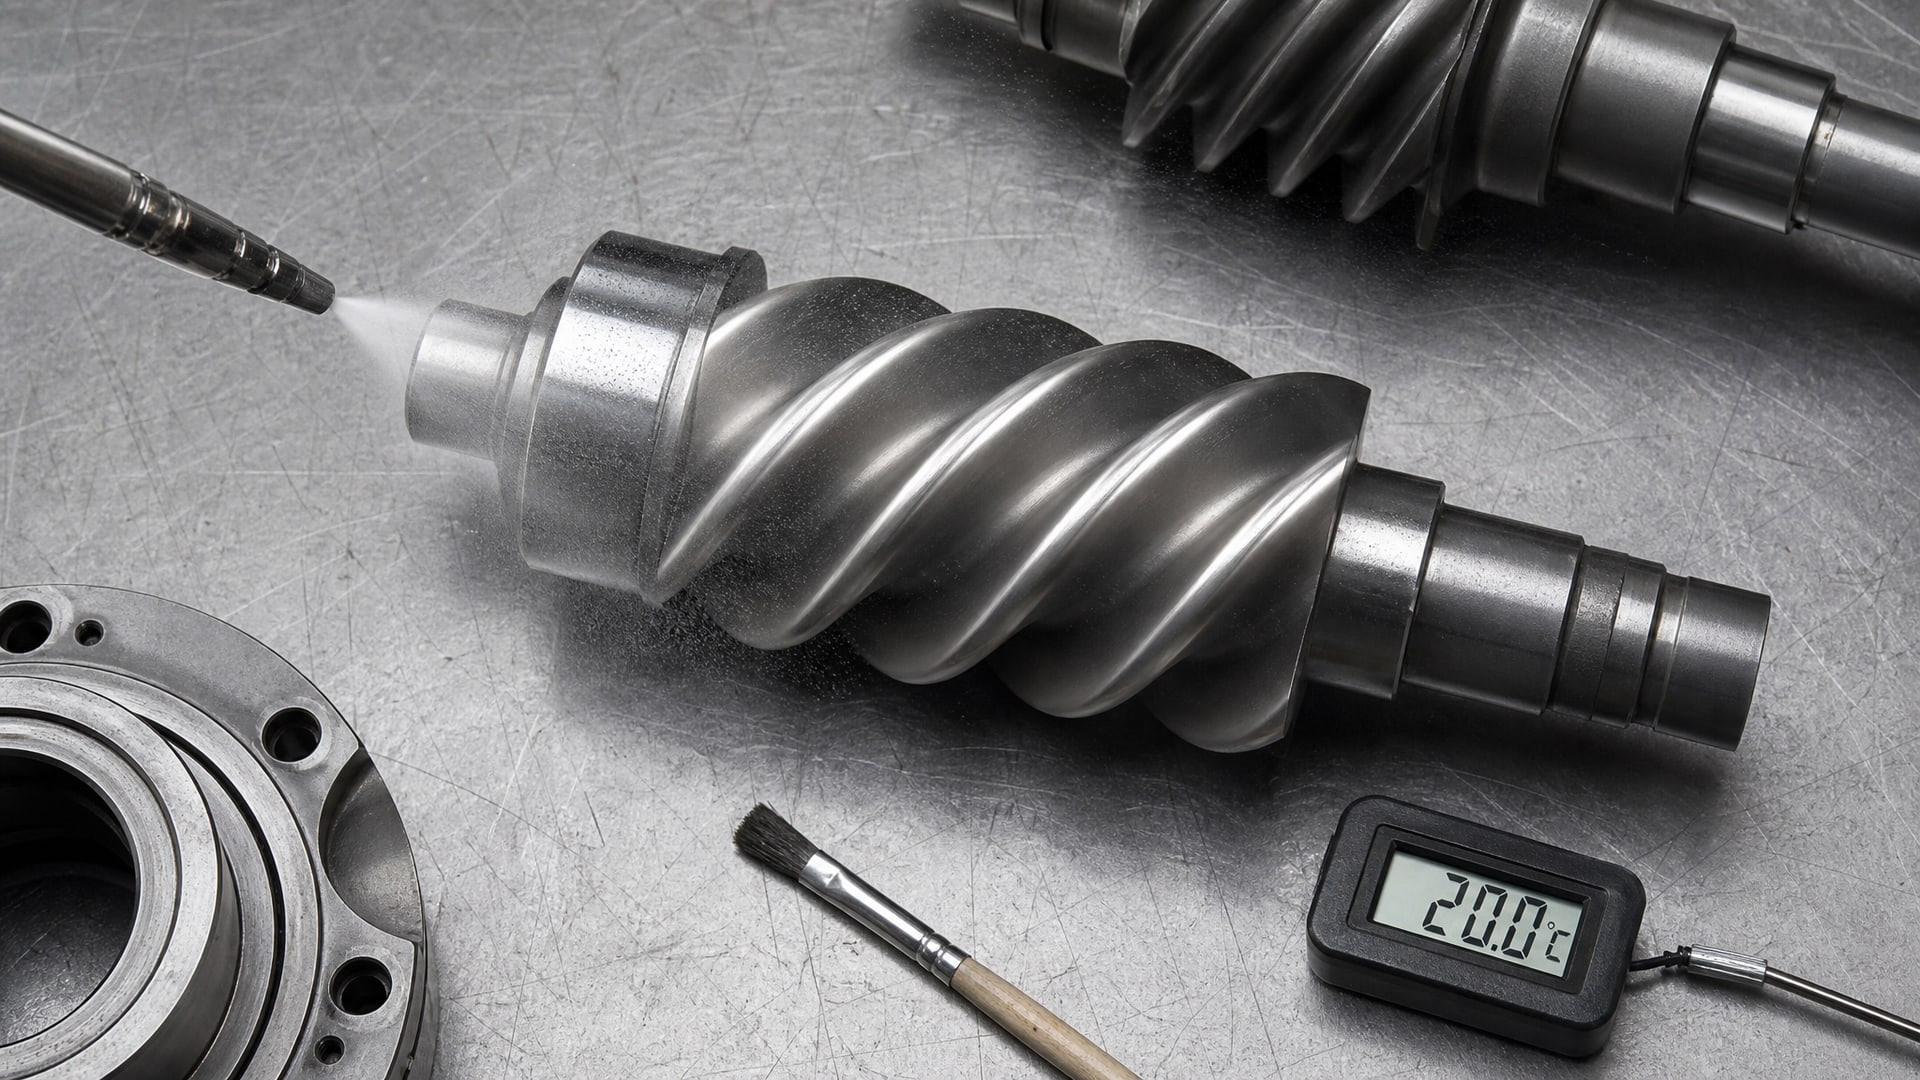
      Нанесение покрытия винтов компрессора распылением, видимый тонкий слой на одном из элементов, рядом лежат инструменты.

      Условия помещения и оборудование

      • Температура воздуха: 20 ± 4 °C. Ниже 16 °C полимеризация замедляется, выше 24 °C растворитель испаряется слишком быстро, образуются поры. В производстве для этого арендуют малярные кабины с кондиционированием или работают в теплое время года.

      • Относительная влажность: ниже 50 %. Высокая влажность вызывает конденсацию влаги в слое, что приводит к отслаиванию и пузырьков при полимеризации.

      • Очищенный сжатый воздух давлением 3–4 бар. Загрязненный воздух (масляные аэрозоли, вода, пыль из воздушного компрессора) портит слой; используют фильтры-регуляторы и осушители воздуха.

      Подготовка материала и распыления

      Перед нанесением флакон или емкость с покрытием встряхивают в течение 1–2 минут, чтобы твердые частицы (MoS₂, графит) равномерно распределились по объему. Если покрытие расслоилось (время хранения более 6 месяцев), встряхивание продлевают до 3–5 минут.

      Аэрозольный баллон держат на расстоянии 15–25 см от поверхности, под углом 45–90 градусов к детали. Сопло распылителя направляют перпендикулярно поверхности винта, чтобы избежать подтеков и обеспечить равномерное нанесение.

      Техника нанесения слоев

      Покрытие наносится несколькими тонкими слоями, а не одним толстым. Типовой режим:

      • Первый слой - легкое распыление, 2–3 секунды на участок, достаточно, чтобы поверхность стала влажной, но не стекала.

      • Выдержка между слоями -5–10 минут (зависит от условий и типа материала). За это время растворитель из первого слоя испаряется частично, и второй слой лучше прилипает.

      • Второй и третий слои - повторяют с той же интенсивностью и выдержкой.

      • Толщина итогового слоя - обычно 15–50 микрометров, что проверяется толщиномером после полимеризации (или указывается в техдокументации конкретного покрытия).

      Распыление проводят в хорошо вентилируемом помещении или малярной кабине, чтобы пары растворителя не накапливались и не влияли на качество слоя.

      Полимеризация: режимы и особенности отверждения


      После нанесения покрытие не полностью готово к работе - требуется полимеризация (отверждение), при которой растворитель полностью испаряется и полимерная матрица затвердевает, фиксируя твердые смазочные частицы. 

      Режим естественной сушки

      При комнатной температуре 20 ± 4 °C и относительной влажности ниже 50 %, деталь высыхает естественным путем не менее 12 часов. За этот период растворитель испаряется, и покрытие достигает 90 % твердости. Полная твердость может формироваться еще 24–48 часов, но детали разрешено собирать и монтировать через 12 часов.

      Этот режим удобен для небольших деталей и когда нет спешки. Недостаток - зависимость от погоды и климата цеха; если влажность выше 50 % или температура ниже 16 °C, сушка растягивается на 24–36 часов.

      Ускоренная полимеризация в печи

      Для ускорения применяют нагрев: детали помещают в сушильный шкаф или печь при температуре 170 °C не менее 20 минут. За счет тепла растворитель испаряется за 10–15 минут, и полимер затвердевает за оставшееся время. После извлечения из печи покрытие готово к сборке сразу (после охлаждения до 50–60 °C).

      Температура 170 °C выбирается как компромисс: она достаточна для быстрого отверждения, но не повреждает полимерную матрицу. Выше 200 °C матрица начинает разлагаться и теряет адгезию. Ниже 140 °C сушка растягивается на часы.

      Критическое правило: читай ТДС

      Точный режим полимеризации указывается в техническом паспорте (ТДС) конкретного покрытия. Разные производители используют разные полимеры и наполнители, поэтому режим может различаться. Типовые варианты (12 часов при 20 °C или 20 минут при 170 °C) - это рекомендации, не закон. Производитель может указать, например, 24 часа при 15 °C или 30 минут при 140 °C. Игнорирование ТДС приводит к неполной полимеризации, низкой твердости и отслаиванию.

      Контроль качества покрытия


      После нанесения и полимеризации качество проверяют несколькими методами. 

      Визуальный осмотр

      Покрытие должно быть равномерного цвета, без потеков, наплывов и обнаженных участков. Если видны области без покрытия (особенно на кромках и впадинах), требуется локальное дополнительное нанесение и повторная полимеризация.

      Проверка адгезии (сцепления)

      Простой тест - царапина ногтем или пластиковой карточкой: слой не должен отслаиваться или трескаться. Более строгий контроль - метод решетки (crosshatch adhesion test): на покрытие наносят сетку из 6–10 параллельных линий в одну сторону и столько же в другую, с шагом 1 мм. Затем липкой лентой быстро отрывают верхний слой сетки. Если под лентой осталось менее 5 % площади без покрытия, адгезия хорошая. Если отслоилась большая часть - покрытие нанесено неправильно (плохая подготовка поверхности, неправильный режим полимеризации, загрязнение).

      Измерение толщины

      Толщиномер (электромагнитный или электростатический) проверяет толщину слоя на разных участках винта. Типовой диапазон -15–50 микрометров, но конкретные значения указаны в ТДС. Если толщина менее 10 микрометров, покрытие неэффективно и требует дополнительного слоя.

      Контроль чистоты и полноты

      После полимеризации деталь осматривают на предмет пыли, отпечатков пальцев и загрязнений. Если они есть, их мягко убирают безворсовой тканью, не рискуя повредить свежее покрытие. Перед сборкой компрессора убедитесь, что все поверхности винтов равномерно покрыты, включая концы, кромки и впадины профиля.

      Типичные ошибки и способы их избежать

      Нанесение по загрязненной поверхности

      Проблема: если винт остался с микрослоем масла, пыли или окисла, покрытие не прилипает, отслаивается в первые же часы работы компрессора.

      Решение: повторить полную подготовку поверхности. Не стоит надеяться, что «толстый слой компенсирует». Лучше потратить 1–2 часа на переподготовку, чем переделывать работу через неделю.

      Когда ремонтируют отремонтированный компрессор (на заводе пытались ранее нанести покрытие, но оно не держалось), старое покрытие полностью удаляют абразивной очисткой, потом обезжиривают с нуля.

      Неправильный режим полимеризации

      Проблема: если деталь положили в холодный цех при 5 °C, полимеризация затягивается на 2–3 суток. Если «ускорили» до 250 °C, полимер подгорел, покрытие потеряло гибкость и потрескалось при вибрации компрессора.

      Решение: следить за микроклиматом. Если температура или влажность превышают допуски, использовать сушильный шкаф с регулятором.

      Забыли про старое покрытие

      Проблема: при ремонте винтов оставили остатки прежнего покрытия или масла, попытались нанести новое поверх. Результат - расслоение, задиры на первые десятки часов работы.

      Решение: перед нанесением нового покрытия всегда проверить, что поверхность голая и чистая. Если были сомнения - провести повторную механическую очистку.

      Сборка до полного отверждения

      Проблема: деталь собрали в компрессор через 6 часов после естественной сушки (вместо 12), покрытие мягкое, вибрация и трение разминают его прямо в работе, защиты нет.

      Решение: точно следовать режиму полимеризации. Если поспешность - применить ускоренное отверждение в печи, которое дает готовый результат за 30 минут, вместо ожидания 12 часов.

      Интеграция в процесс ремонта компрессора


      На практике нанесение антифрикционного покрытия встраивается в циклограмму капитального ремонта компрессорного блока: 
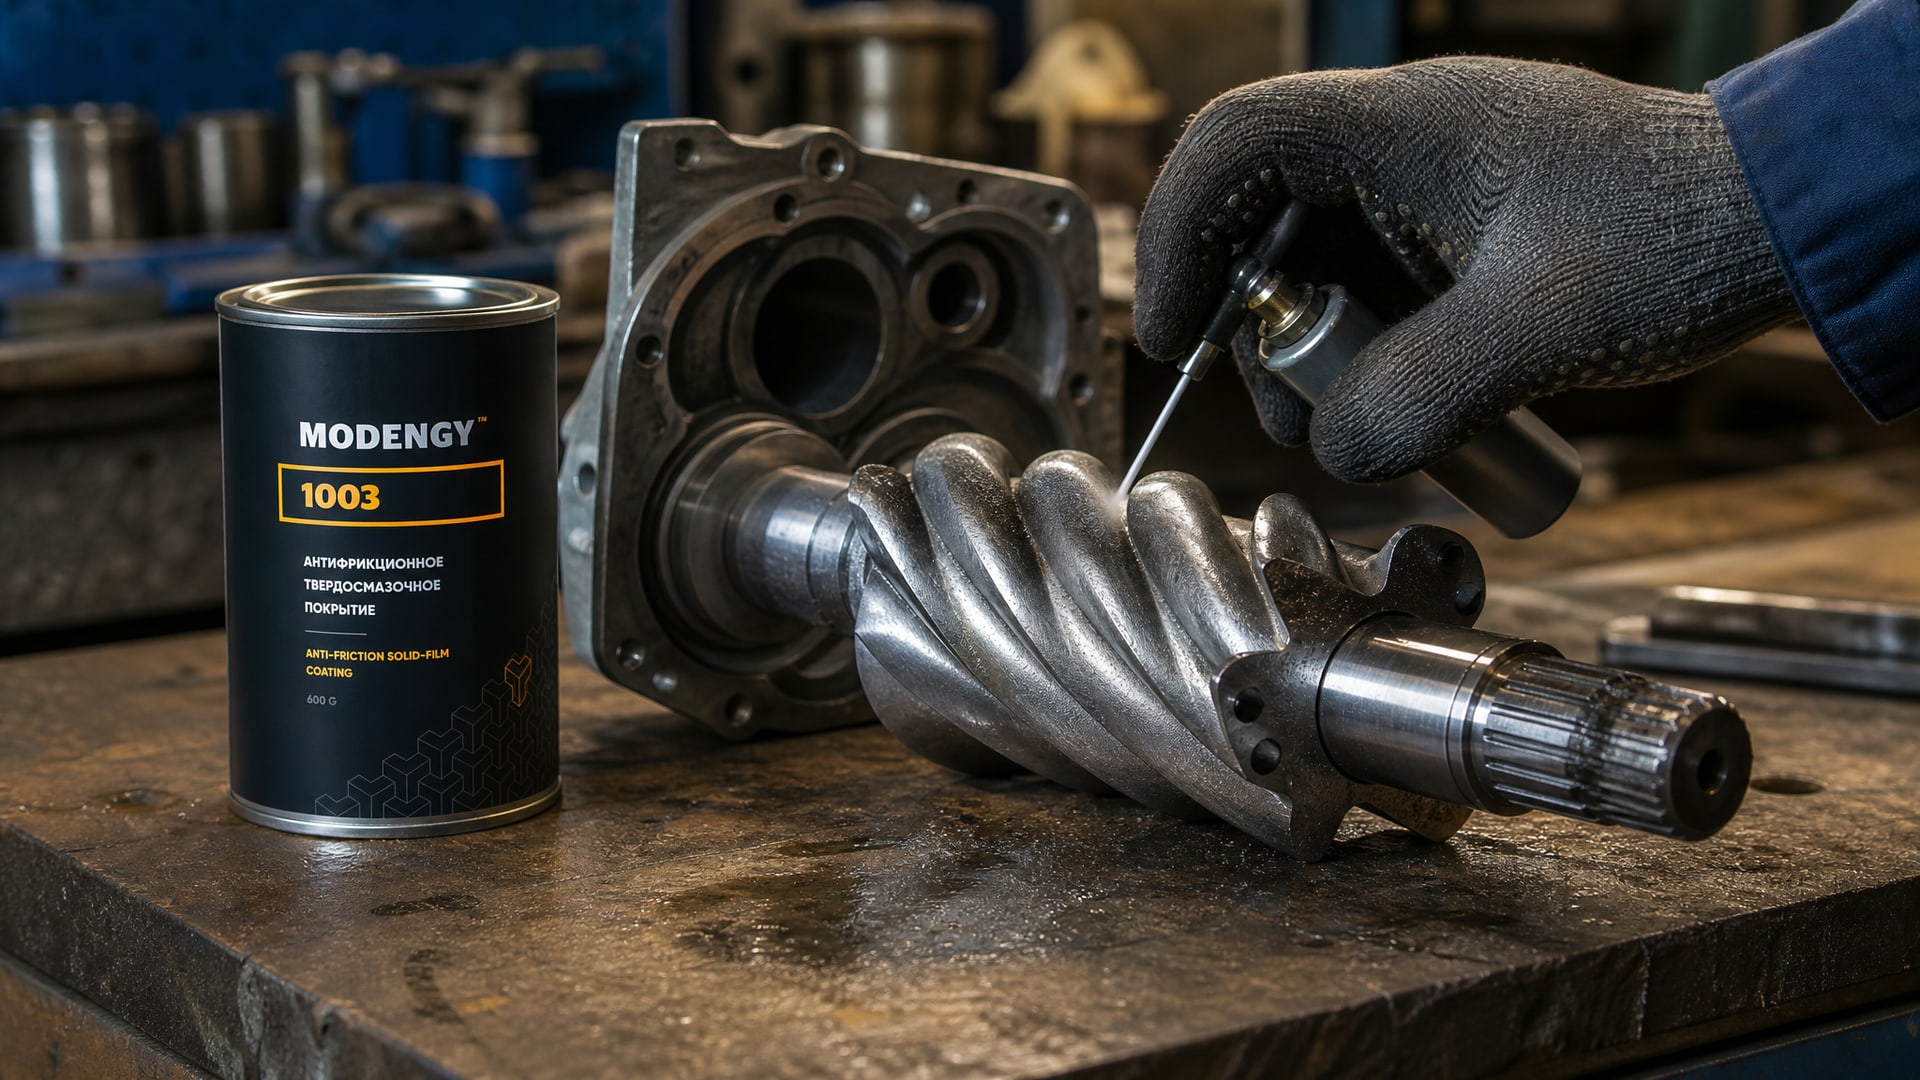
      Нанесение покрытия MODENGY 1003 на винты для снижения трения.

      1. Разборка компрессора, откручивание роторов.

      2. Очистка от старого масла, грязи и окислов (щетка, промывка).

      3. Подготовка поверхности винтов (абразивная очистка или щелочная мойка, обезжиривание, сушка).

      4. Нанесение покрытия в малярной кабине или вентилируемом отсеке.

      5. Полимеризация -12 часов при комнатной температуре или 20 минут в печи при 170 °C.

      6. Контроль качества - осмотр, проверка адгезии, измерение толщины.

      7. Сборка компрессора, тестирование.

      Для снижения трения и продления ресурса винтовой пары при высоких нагрузках и частых холодных пусках на производстве часто используют специализированные твердосмазочные композиции: MODENGY 1003 применяется для винтов компрессоров, работающих в режиме сухого сжатия, так как полимерная матрица обеспечивает стойкость к вымыванию и фреттингу, а полимеризация возможна при комнатной температуре без печи, что экономит время простоя оборудования.

      После сборки компрессор запускают на минимальном давлении (0,5–1 бар) на 30–60 минут, чтобы покрытие привыкло к нагрузке и температуре. При этом наблюдают за вибрацией и температурой на корпусе - они не должны измениться в худшую сторону. Далее давление поднимают до рабочего.

      Часто задаваемые вопросы

      Чем антифрикционное покрытие отличается от обычной смазки?

      Это полимерное твердосмазочное покрытие, а не жидкая или пластичная смазка. Смазка требует постоянной подачи (централизованная система, масленка), а покрытие наносится один раз и работает весь период между ремонтами. Кроме того, смазка в компрессоре сухого сжатия вызовет загрязнение воздуха, а покрытие этого не допускает, так как твердые частицы запечатаны в полимерной матрице.

      Можно ли наносить покрытие в обычных цеховых условиях?

      Можно, но при условии: температура 20 ± 4 °C, влажность ниже 50 %, чистое сжатое воздухом давлением 3–4 бар, хорошая вентиляция. Если цех влажный, холодный или пыльный, лучше арендовать малярную кабину или перенести работу в лучшие условия. Неправильный климат сведет все старания на нет.

      Сколько времени полимеризуется покрытие?

      При естественной сушке -12 часов при комнатной температуре. При ускоренном режиме -20 минут при 170 °C в печи. Полная твердость достигается через 24–48 часов, но детали разрешено собирать через 12 часов естественной сушки или сразу после охлаждения из печи.

      Нужно ли проверять толщину слоя после нанесения?

      Да, это важно. Толщина должна быть в диапазоне 15–50 микрометров (точное значение - в ТДС материала). Слишком тонкое покрытие неэффективно, слишком толстое может трескаться при вибрации. Толщиномер - дешевый и быстрый способ контроля.

      Что делать, если покрытие отслоилось через неделю после сборки?

      Вероятные причины: плохая подготовка поверхности (масло, пыль, влага), неправильная полимеризация (холод, высокая влажность), или сборка до полного отверждения. Требуется полная переделка: повторная очистка, обезжиривание, нанесение и полимеризация по ТДС.

      Заключение

      Технология нанесения антифрикционного покрытия на винтовую пару компрессора - это не сложный процесс, но требующий внимания к деталям. Главная роль принадлежит подготовке поверхности: 80 % успеха зависит от того, насколько тщательно удалены масло, ржавчина и пыль. Второй важный фактор - соблюдение режима полимеризации согласно техническому паспорту конкретного материала.

      На практике цикл занимает 12–48 часов (в зависимости от выбора режима), а окупается за счет снижения износа винтов, продления ресурса компрессора на 1–2 года и сокращения аварийных остановок. Для любого предприятия, восстанавливающего винтовые компрессоры, внедрение такого покрытия - это не тренд, а стандартная практика, подтвержденная десятилетиями применения в отрасли.
      Назад к списку Следующая статья
      Категории
      • Обзоры933
      Это интересно
      • Толстые резиновые листы режет вращающийся нож, на лезвии видны налипшие частицы.
        Антифрикционное покрытие инструмента для резки резины: снижение трения и износа промышленных ножей
      • В цеху большой станок ЧПУ режет чугун, образуя пыль и шлам, а липкие отложения сож чугун видны в циркулирующей смазочно-охлаждающей жидкости.
        Липкие отложения в СОЖ при обработке чугуна: причины и способы профилактики
      • Открытый редуктор триммера с зубчатыми шестернями, покрытыми слоем густой смазки, на деревянном верстаке.
        Смазка для редуктора триммера: выбор, защита от коррозии и правильное нанесение
      • Широкий вид чистого цеха с линиями фасовочного оборудования, на подвижных частях видна смазка для низких температур.
        Смазка для низких температур: выбор и применение на фасовочном оборудовании
      • Нижняя часть алюминиевой банки движется по металлической направляющей линии розлива, где нанесен слой силиконовой смазки применение.
        Силиконовая смазка применение: защита алюминиевой банки при транспортировке на линии розлива
      Компания
      О компании
      Вакансии
      Реквизиты
      Каталог
      BECHEM
      EFELE
      ВЕЗДЕШКА
      YUNPRO
      Газпромнефть
      MODENGY
      РПС
      Оборудование
      Смазка как Краска
      Статьи
      Тренды
      Новости
      Библиотека
      Контакты
      Наши контакты

      +7 (831) 217-22-12
      +7 (903) 602-12-07
      Пн. – Пт.: с 8:00 до 17:00
      г. Нижний Новгород,
      пр. Гагарина, д. 166, офисы 320, 323
      Условия использования сайта Политика конфиденциальности
      © 2026 Все права защищены.

      Все материалы сайта https://rps-nn.ru принадлежат ООО "НОВЫЕ РЕШЕНИЯ" ИНН 5751054390

      Заказ бесплатного образца

      Мы можем предоставить вам образец.

      Заполните форму и мы свяжемся с вами для принятия решения.

      Бесплатный образец предоставляется только для юридических лиц


      отправить заявку
      Нажимая на кнопку, вы даете согласие на обработку своих персональных данных.
      Спасибо, ваша заявка отправлена.
      Мы свяжемся с вами в ближайшее время
      Подбор СОЖ
      Подбор СОЖ для металлообработки
      Подбор СОЖ для волочения