Анаэробный фиксатор резьбы - это не просто смазка или герметик. Это композитный материал, который полимеризуется без доступа воздуха в зазоре резьбовой пары и создает неразъемное или контролируемо-разъемное соединение. Когда соединение работает в условиях теплового воздействия, выбор становится критичным: обычный фиксатор потеряет удерживающую способность уже при +60…+80 °C, а высокотемпературный сохранит ее вплоть до +200…+350 °C в зависимости от конкретного состава.
Эта статья помогает инженерам, закупщикам и техническим специалистам выбрать анаэробный фиксатор резьбы не по цвету и рекламе, а по реальным параметрам узла: температуре работы, размеру резьбы, зазору, требуемой прочности и режиму обслуживания. Вы узнаете, какие факторы определяют выбор, какие ошибки совершают при покупке, и как сопоставить технические характеристики разных составов.
Почему выбор фиксатора зависит от температуры
Анаэробные фиксаторы работают благодаря полимеризации смолистого основания в присутствии металлических ионов, и эта химическая связь имеет предел термостойкости.
Обычные среднепрочные фиксаторы рассчитаны на рабочие диапазоны примерно –40 °C до +60…+80 °C. Как только температура превышает этот предел, полимеризованная матрица начинает размягчаться, и момент откручивания (удерживающая сила) падает.
Высокотемпературные анаэробные фиксаторы используют молекулярную структуру с более стойкими к нагреву связями. В результате рабочий диапазон расширяется до +150…+200 °C, +230…+250 °C и даже +350 °C у специальных составов. Выбор по паспортной температуре - не перестраховка, а необходимость. Соединение на двигателе, выхлопной системе, редукторе, в печи или на открытом солнце требует именно того класса фиксатора, который указан для этого температурного окна.
Испытания по ISO 10964 показывают, что момент откручивания (прочность на кручение) хорошего высокотемпературного фиксатора остается стабильным в пределах своего диапазона, а выход за границу ведет к потере удерживающей способности. Поэтому первый вопрос при выборе - не «какой лучше», а «какая температура на узле».
Какие параметры смотреть в паспорте высокотемпературного фиксатора
Когда вы сравниваете два высокотемпературных анаэробных фиксатора, ориентируйтесь на пять ключевых показателей:
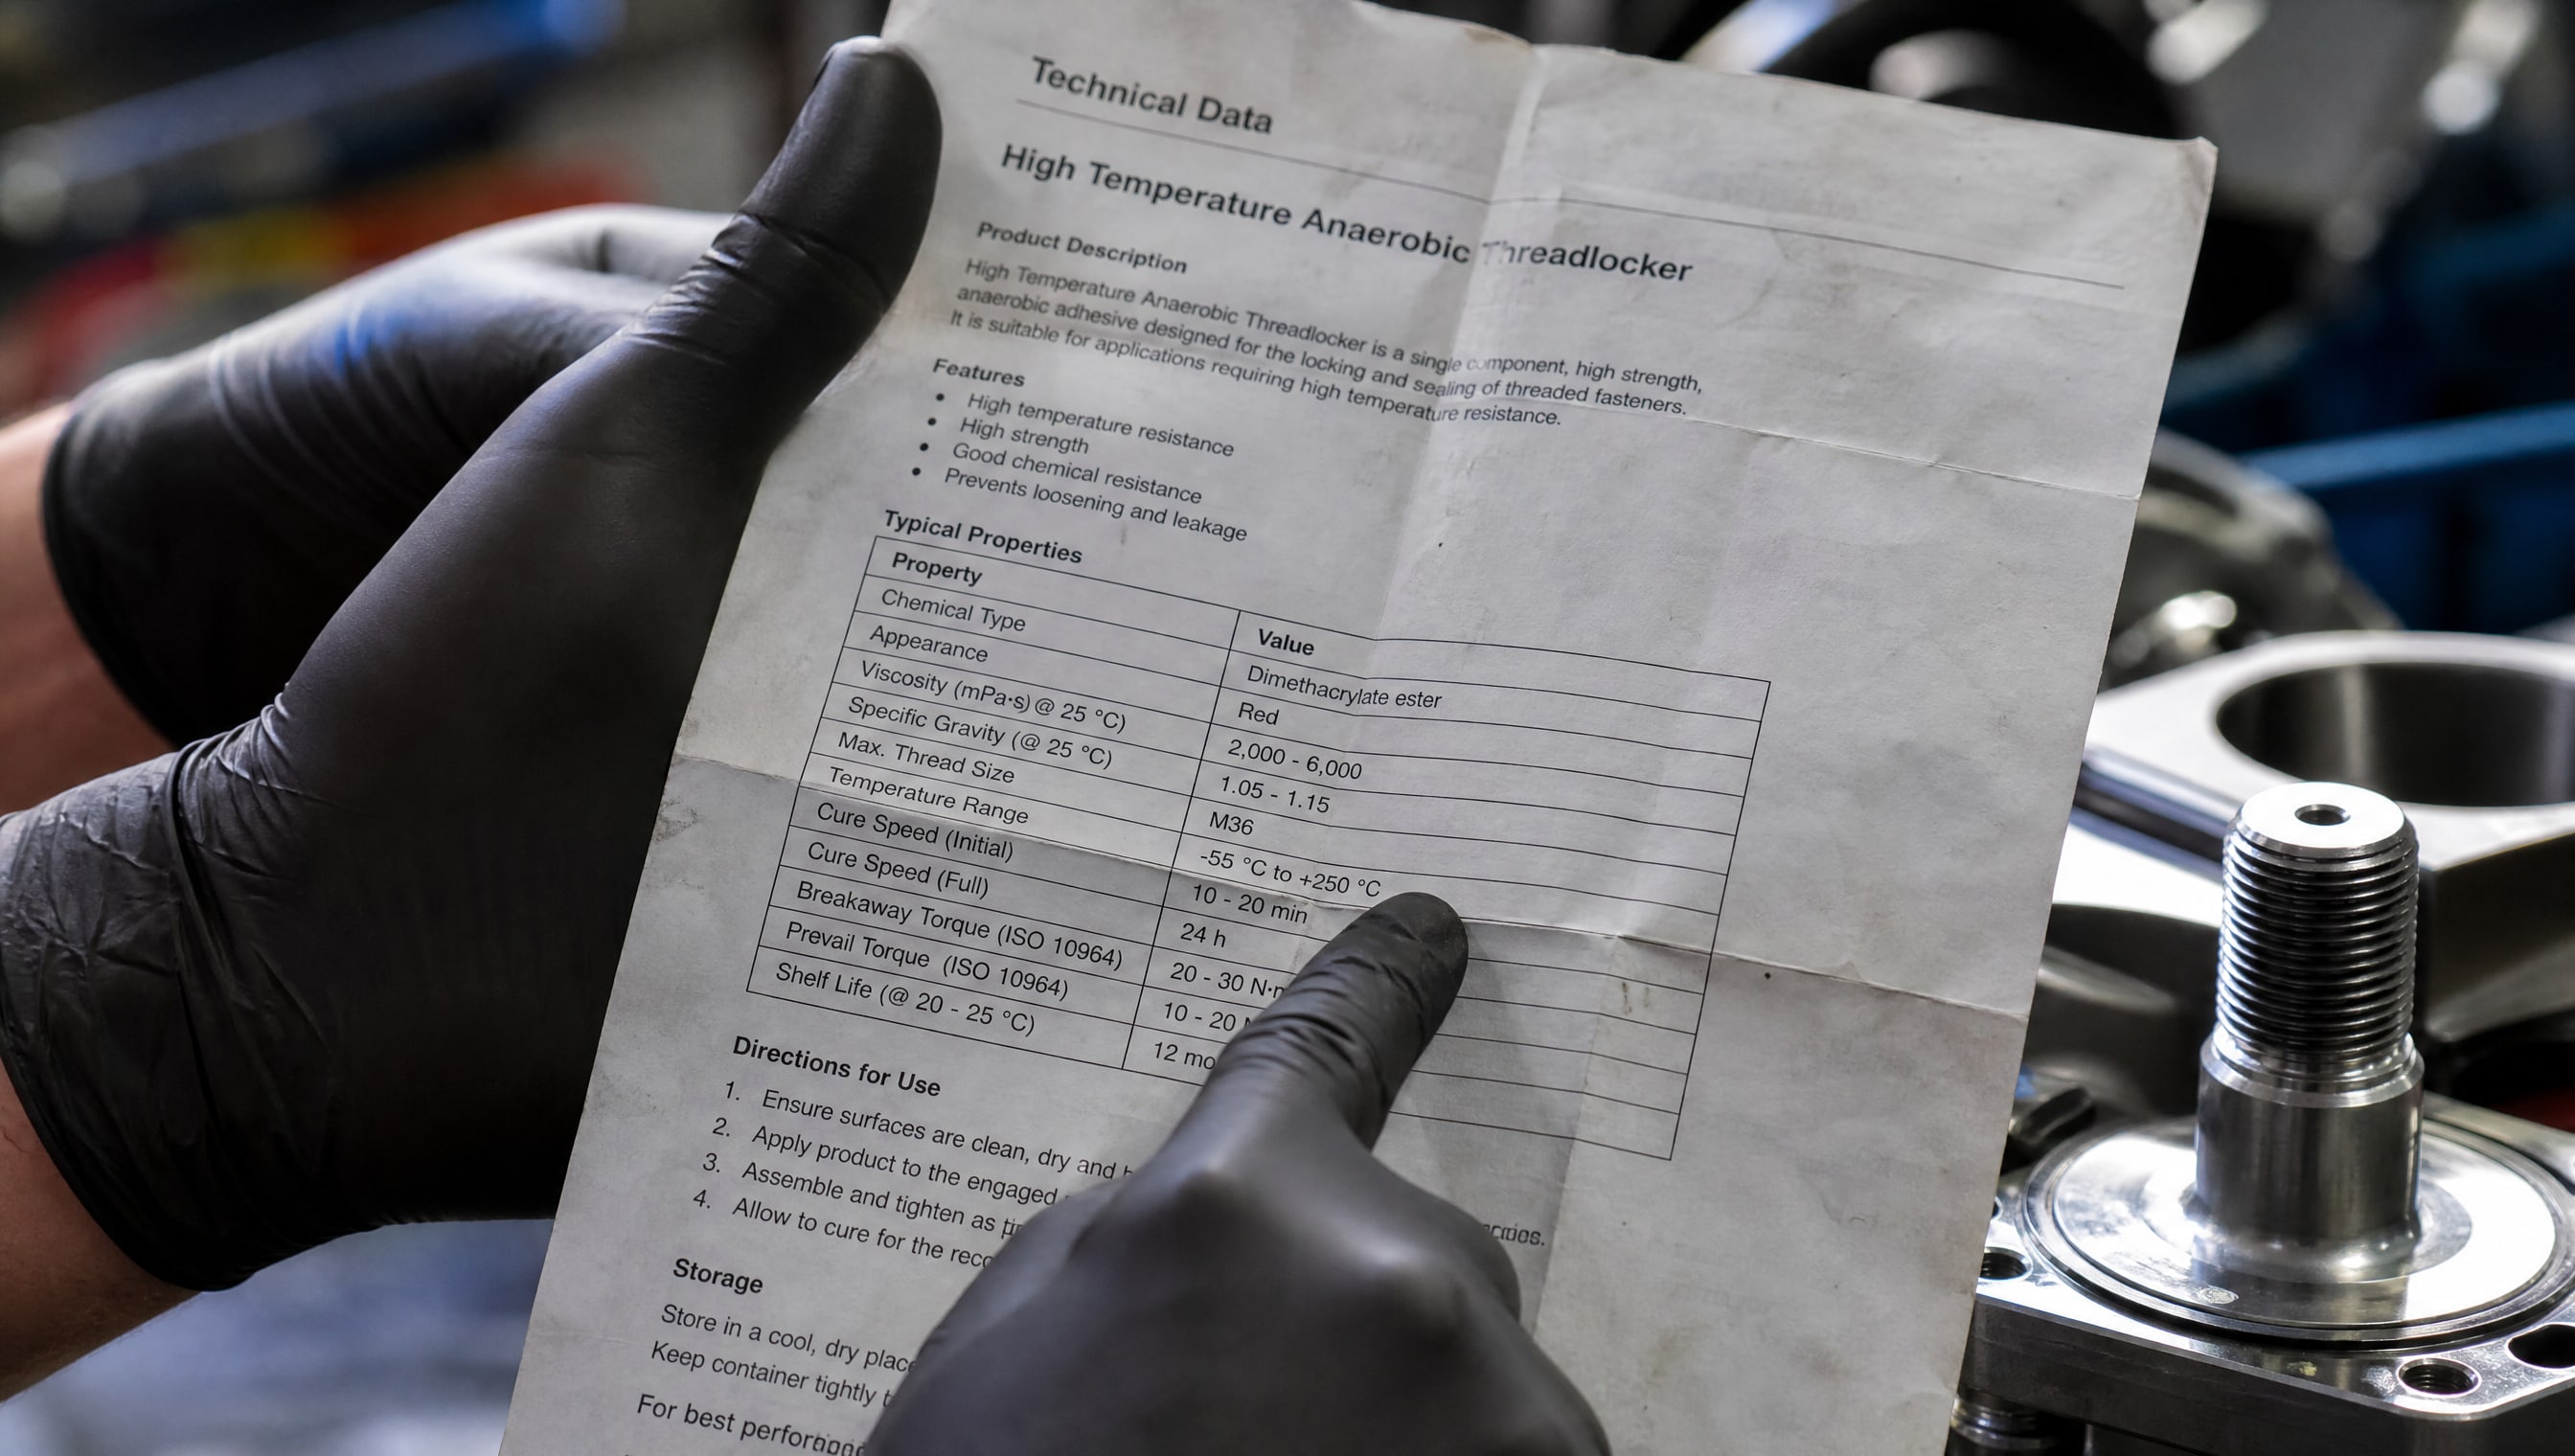
Рабочий температурный диапазон. В паспортах встречаются значения типа «–55 °C до +200 °C» или «–60 °C до +250 °C». Выбирайте состав, верхний предел которого превышает максимальную температуру узла на 10–20 °C (запас на локальный нагрев и термоциклы). Если узел работает при +150 °C, берите фиксатор с верхним пределом минимум +180…+200 °C.
Момент откручивания (сдвиг). В источниках фигурируют значения 20–48 Н·м для резьб M6–M12 и предел прочности на сдвиг 17–27,6 МПа. Этот параметр говорит, с какой силой компонент будет «прикипать» к резьбе. Для неразъемных соединений берите более высокие значения, для обслуживаемых узлов - средние.
Максимальный размер резьбы. Типичные ограничения - M36 или M80. Если у вас резьба M64, состав с лимитом M36 не подойдет, нужен именно для крупного крепежа.
Заполняемый зазор (диаметральный). В паспортах указывают 0,25–0,30 мм. Это расстояние между внутренним диаметром гайки и наружным диаметром стержня. Если зазор больше - фиксатор протечет. Если меньше - будет заполнен не полностью и может не сработать.
Время полимеризации. Первичная фиксация наступает через 5–30 минут (в зависимости от состава и температуры узла), полная прочность - через 24 часа. Если нужна срочность, смотрите на быстрополимеризующиеся составы с указанием времени фиксации не более 10–15 минут.
Вязкость (обычно 4000–15000 мПа·с) показывает, насколько густой состав и удобно ли его наносить шприцом или кистью на вертикальные поверхности.
Высокотемпературный против среднепрочного: почему нельзя путать
Один из главных вопросов, которые задают закупщики: «Почему не взять универсальный синий фиксатор - ведь он дешевле?» Ответ лежит в химии.
Обычный среднепрочный фиксатор (часто окрашиваемый синим) полимеризуется при комнатной температуре и поддерживает удерживающую способность примерно до +60…+80 °C. Выше этого предела молекулярные связи в полимеризованной пленке начинают нарушаться, и фиксатор теряет свойства.
Высокотемпературный фиксатор использует другую химическую формулировку: более термостойкие смолы, иные катализаторы и добавки. Его рабочий диапазон начинается с той же комнатной температуры, но верхний предел сдвинут на 100–250 °C. Такая разница не может быть достигнута просто покраской или маркировкой - это другой материал.
На практике это означает: если вы нанесете обычный синий фиксатор на болт, который нагревается до +150 °C, соединение разослабнется через несколько часов или дней работы. Гайка будет откручиваться, болт выпадет, и может произойти отказ узла. Высокотемпературный фиксатор в том же узле останется в норме весь срок эксплуатации.
Фиксаторы резьбы: как подобрать по режиму обслуживания
Еще один критерий выбора - нужна ли разборка соединения во время эксплуатации.
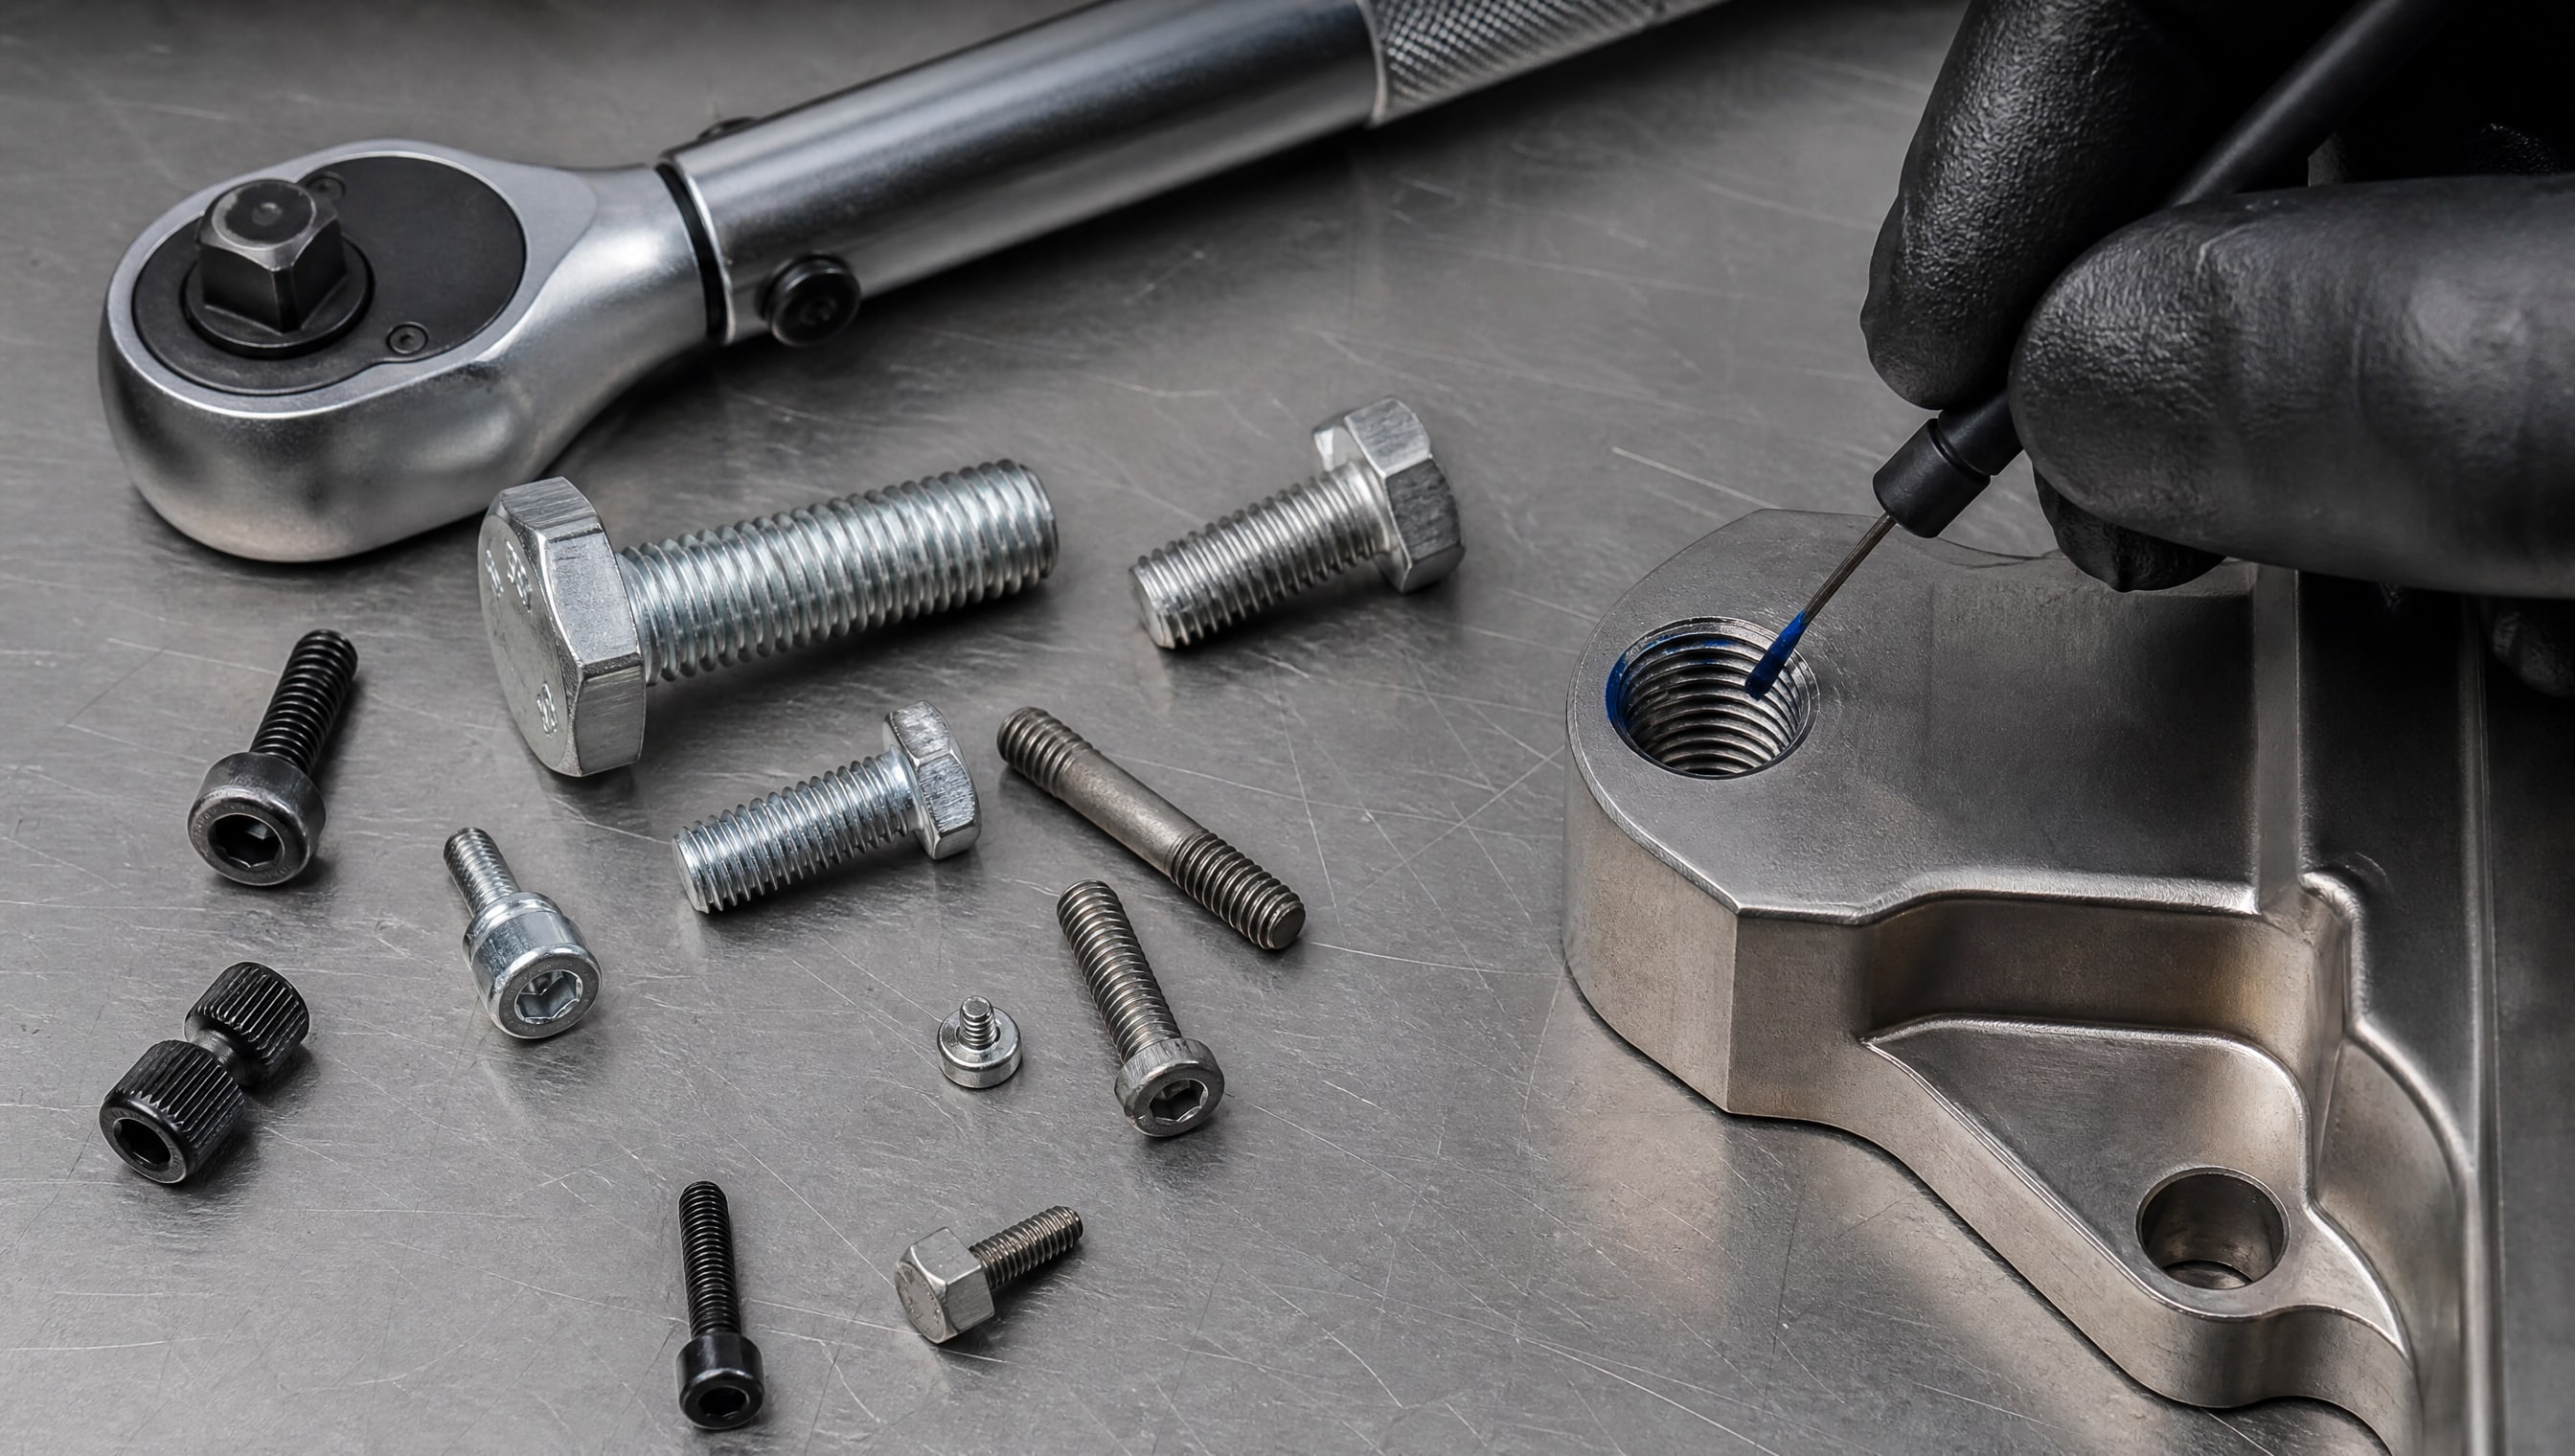
Здесь фиксаторы делят примерно на три класса прочности, и для нагретых узлов логика выбора особенна.
Низкая прочность. Соединение легко разбирается стандартным инструментом; удерживающая сила примерно 5–12 Н·м. Для горячих узлов почти не используется, так как при охлаждении и повторном нагреве может самопроизвольно ослабнуть.
Средняя прочность. Требуется приложить усилие, но разборка возможна без специального инструмента. Момент откручивания 20–30 Н·м. Для нагретых узлов, которые иногда нужно обслуживать (замена сальника, проверка, чистка), это оптимальный выбор. Высокотемпературный средне-прочный фиксатор позволяет работать до +150…+200 °C и разбираться при необходимости.
Высокая прочность. Разборка требует значительного усилия или даже перегрева узла. Момент откручивания 40–48 Н·м и выше. Подходит для соединений, которые собираются один раз и разбираются только при капитальном ремонте. Часто применяется в авиации, судостроении, газотурбинных установках.
Для горячих соединений рекомендуется выбирать по режиму эксплуатации: если узел нужно обслуживать, берите среднюю или средне-высокую прочность в паре с высокотемпературным составом; если сборка окончательная - высокую прочность.
Когда выбирать высокотемпературный анаэробный фиксатор: практические сценарии
Выбирайте высокотемпературный фиксатор резьбы, если:
Узел работает выше +100…+150 °C - двигатели, выхлопы, редукторы, печи, котлы, системы охлаждения с циркуляцией горячей жидкости.
Есть термоциклы - узел периодически нагревается и охлаждается (например, фланец на трубопроводе, датчик на горячей поверхности). При охлаждении материалы сжимаются неравномерно, возникает виброусталость; высокотемпературный фиксатор лучше держит такие нагрузки.
Соединение подвергается вибрации на нагреве - компрессоры, насосы, редукторы. Тепло размягчает обычный фиксатор, вибрация его шевелит, и соединение быстро ослабнет.
Требуется запас по безопасности - критичные узлы, отказ которых опасен (крепеж маслосборника, датчика в системе охлаждения двигателя). Высокотемпературный фиксатор даст дополнительный запас.
Для соединений, работающих при комнатной температуре или до +50…+60 °C, высокотемпературный фиксатор не требуется и экономически не обоснован. Стандартный среднепрочный фиксатор справится лучше и обойдется дешевле.
Синий, красный, зеленый: что на самом деле означает цвет фиксатора
Проверив паспорта высокотемпературных фиксаторов, видно, что цвет - это только визуальный код производителя, не связанный с прочностью или термостойкостью.
Один производитель выпускает высокотемпературный фиксатор синим, другой - красным или зеленым. Третий выпускает средне-прочный фиксатор разных цветов для разных рынков.
Поэтому вопрос «фиксатор резьбы синий какой лучше» или «красный какой выбрать» - это ловушка. Правильный подход:
Откройте паспорт и посмотрите рабочий диапазон температур, момент откручивания, максимальную резьбу и зазор.
Сравните минимум два состава по этим параметрам, а не по цвету.
Уточните у продавца или производителя, подходит ли данный фиксатор именно для вашего узла (температура, размер резьбы, режим нагрузки).
Купите пробную партию и проверьте на узле, если критичность высока.
Известные условные обозначения по цвету встречаются в европейской и американской практике (синий = средняя прочность, красный = высокая, зеленый = низкая вязкость), но в России и в линейках разных производителей это не соблюдается. Рассчитывать только на цвет опасно.
Зазор, размер резьбы и вязкость: три часто упускаемых параметра
Помимо температуры и прочности, есть три практических вопроса, которые часто игнорируют при выборе, а потом получают брак или порчу:
Зазор между резьбами. Максимальный диаметральный зазор для высокотемпературных фиксаторов обычно составляет 0,25–0,30 мм. Это расстояние между внутренней резьбой гайки и наружной резьбой болта. Если резьбы разбиты, зазор превышает норму, и фиксатор просто вытечет наружу, не срабатывая. Перед нанесением проверьте геометрию резьб или выберите специальный заполняющий состав (обычно более вязкий).
Максимальный размер крепежа. В паспортах встречаются ограничения типа M36, M40, M52, M80. Это предел, выше которого фиксатор может не обеспечить нужную равномерность заполнения и полимеризации. Если у вас резьба M64, ищите состав, специально заявленный для этого диапазона.
Вязкость. Для стандартного нанесения кистью или шприцом подходит вязкость 4000–8000 мПа·с; такой состав легко заполняет зазор и не стекает со складок резьбы. Если соединение вертикальное или требуется быстрое заполнение по всей длине, ищите более жидкий вариант (3000–5000 мПа·с). Для особо крупных резьб может потребоваться высоковязкий состав (10000–15000 мПа·с) с лучшей адгезией к металлу.
Игнорирование хотя бы одного из этих трех параметров часто приводит к «ненадежной фиксации», хотя причина - неправильный выбор или подготовка, не дефект фиксатора.
Время полимеризации и нагрузка: распространенная ошибка
Многие техники и закупщики думают, что фиксатор начинает работать сразу после нанесения.
На самом деле полимеризация идет в два этапа: первичная фиксация и полная прочность.
Первичная фиксация наступает примерно через 5–30 минут (в зависимости от состава и материала резьб). На этом этапе соединение уже можно немного нагружать, но это не полная прочность. Если вы разберете соединение через 10 минут, фиксатор еще не полностью сцепился, и разборка может быть не идеальной.
Полная полимеризация идет 24 часа. После 24 часов фиксатор развивает полный момент откручивания, указанный в паспорте. До этого времени нагружать соединение следует с осторожностью. Если узел работает при высокой температуре, рекомендуется выждать полные 24 часа перед запуском (хотя бы ночь при поднятой температуре).
Если у вас есть срочность и нужна фиксация за 5–10 минут, смотрите в паспортах на графики «время до первичной фиксации» и выбирайте составы с минимальным временем. Но помните: ускоренная фиксация часто означает, что полная прочность все равно наступает через 12–24 часа.
Для высокотемпературных узлов, где есть вибрация и циклические нагрузки, ждать полной полимеризации особенно важно. Незавершенный процесс полимеризации + вибрация + нагрев - это путь к ослаблению соединения.
Как выбрать высокотемпературный фиксатор для конкретного узла
Алгоритм выбора простой:
1. Узнайте температуру узла. Проверьте тех.паспорт оборудования или измерьте (тепловизор, термопара). Имейте в виду локальный нагрев: соединение может работать на 20–30 °C выше, чем среднее значение.
2. Определите размер резьбы и зазор. Измерьте или найдите в документации размер болта/гайки (M6, M12, M20 и т.д.). Проверьте, нет ли разбитой резьбы; если есть, нужен заполняющий состав.
3. Выберите класс прочности. Нужна ли разборка соединения? Если да, ищите среднюю прочность; если нет - высокую.
4. Найдите высокотемпературный фиксатор, который соответствует трем первым пунктам. Рабочая температура должна быть выше вашей на 20–30 °C, размер резьбы - в допустимом диапазоне, прочность - как выбрали.
5. Проверьте время полимеризации. Если у вас есть возможность ждать 24 часа - выбор велик. Если нужна срочность, ищите составы с первичной фиксацией за 5–10 минут.
6. Купите и протестируйте на пробном узле, если критичность высока. Убедитесь, что паспортные характеристики совпадают с реальной работой.
Применение EFELE 115 при высокотемпературной фиксации
Для соединений, работающих в условиях повышенных температур, важно выбирать состав, который не размягчается и не теряет удерживающую способность при нагреве.
Когда резьбовое соединение регулярно подвергается воздействию температур в диапазоне +150…+180 °C - будь то фланец на горячем трубопроводе, крепеж датчика на выхлопе двигателя или элемент редуктора - обычная среднепрочная смазка окажется неэффективна. EFELE 115 выбирают именно как решение такого класса: его формулировка обеспечивает стабильность полимеризованного слоя при непрерывном тепловом воздействии, а момент откручивания остается предсказуемым в пределах указанного диапазона. Это позволяет избежать саморазборки узла при термоциклах, которая часто происходит с неправильно подобранным фиксатором.
Часто задаваемые вопросы
Какой фиксатор резьбы выбрать для узла, который нагревается до +180 °C?
Нужен анаэробный фиксатор с рабочим диапазоном минимум +180…+200 °C (верхний предел). Смотрите в паспорте пункты «рабочая температура» или «тепловой предел». Обычный синий фиксатор для этого не подходит. Выбирайте составы, специально маркированные как «высокотемпературные» или «термостойкие». Момент откручивания должен быть указан именно для высокотемпературной версии, не для стандартной.
Почему фиксатор резьбы не подходит при +120 °C, хотя в паспорте написано +200 °C?
Возможные причины: выбран обычный (не высокотемпературный) фиксатор, который держит только до +60…+80 °C; зазор превышал допустимые 0,25–0,30 мм и фиксатор вытекал; полимеризация была неполной (соединение нагружено раньше 24 часов); размер резьбы вышел за пределы допуска; локальный нагрев значительно выше +120 °C, чем предполагалось. Проверьте паспорт еще раз и температуру узла более тщательно.
Синий или красный фиксатор выбрать для горячего соединения?
Цвет - не критерий. Смотрите паспорт: температура, прочность, размер резьбы. Один производитель выпускает высокотемпературный фиксатор красным, другой - синим. Правильный выбор - по техническим параметрам, а не по цвету.
Можно ли использовать один и тот же фиксатор для резьб M6 и M36?
Нет. В паспорте указан максимальный размер резьбы (например, M36 или M80). Если вы наносите фиксатор на M36, а паспорт говорит M36, то лимит достигнут. Для M40 нужен другой состав. Проверьте максимальный размер в паспорте перед покупкой.
Почему нельзя просто нагреть соединение после нанесения фиксатора, чтобы ускорить полимеризацию?
Анаэробные фиксаторы полимеризуются при комнатной температуре за счет каталитического действия металлических ионов. Нагрев может ускорить процесс, но резко повысить температуру выше рекомендуемой (обычно это +20…+60 °C для ускорения) опасно: возможна неравномерная полимеризация, образование пор, потеря адгезии или даже испарение летучих компонентов. Правильный подход - дать состав полимеризоваться при комнатной температуре минимум 24 часа, затем уже работать при рабочей температуре.
Заключение
Выбор анаэробного фиксатора резьбы для нагретого соединения - это не случайное решение, а результат анализа пяти параметров: температуры узла, размера резьбы, заполняемого зазора, требуемой прочности и времени полимеризации. Цвет фиксатора (синий, красный, зеленый) - визуальный код производителя, а не указатель на его свойства.
Главное правило: если узел работает выше +100…+150 °C, нужен именно высокотемпературный анаэробный фиксатор с верхним температурным пределом не менее +180…+200 °C. Обычный среднепрочный фиксатор потеряет удерживающую способность и допустит саморазборку соединения. Второе правило: ждите полные 24 часа перед нагружением узла, даже если первичная фиксация наступила раньше. Третье: всегда проверьте паспорт на соответствие вашей резьбе, зазору и режиму обслуживания.
Следующий шаг - откройте паспорта двух-трех высокотемпературных фиксаторов для вашего диапазона температур, сопоставьте параметры, купите пробную упаковку и протестируйте на малокритичном узле. Это даст вам уверенность перед применением на ответственном оборудовании.