Выбор анаэробного фиксатора резьбы - это не покупка по цвету упаковки, а расчет параметров: диаметр болта, температура в узле, материал детали и частота разборки определяют, какой состав удержит соединение и не превратится в якорь при демонтаже. Закупщики и инженеры часто сталкиваются с ситуацией, когда универсальный фиксатор подводит: резьба срывается, состав не полимеризуется на латуни или держит так крепко, что разобрать узел реально только с кислородной линией. Статья разбирает, как пройти от запроса «какой фиксатор резьбы лучше» к конкретному выбору через параметры узла, без ориентира на цвет и маркетинговые обещания.
Как работает выбор фиксатора по диаметру резьбы
Анаэробные составы имеют верхний и нижний пределы по диаметру: фиксатор, оптимизированный под М2–М10, может не полимеризоваться равномерно на М24, а состав для М6–М24 будет излишне вязким для тонких резьб.
Это связано с физикой отверждения: полимеризация происходит в щели между витками, и вязкость состава подбирают так, чтобы капиллярные силы заполнили зазор за 10–20 минут, но не вытекли наружу. Типовые диапазоны - до M20, до M36 и M8–M50 в зависимости от линейки продуктов; производители указывают диапазон в паспорте не просто так, а исходя из тестирования на соответствующих болтах.
Если на вашем участке работают резьбы разных калибров - например, М5 на приборных сборках и М30 на редукторах - один универсальный фиксатор не закроет оба случая оптимально. Нужно либо выбрать несколько составов под разные диапазоны, либо согласовать выбор с допусками эксплуатации. Практика показывает: узкий диапазон диаметров (М8–М12 в цехе) лучше закрыть одним составом, оптимизированным под эту вилку. Если диапазон растянут (М3–М50), придется либо жертвовать оптимальностью под один типоразмер, либо закупить два-три фиксатора.
Прочность фиксатора: красный, синий и условия разборки
Прочность фиксатора резьбы связана с его кодом по цвету: синий указывает на среднюю прочность, красный - на высокую.
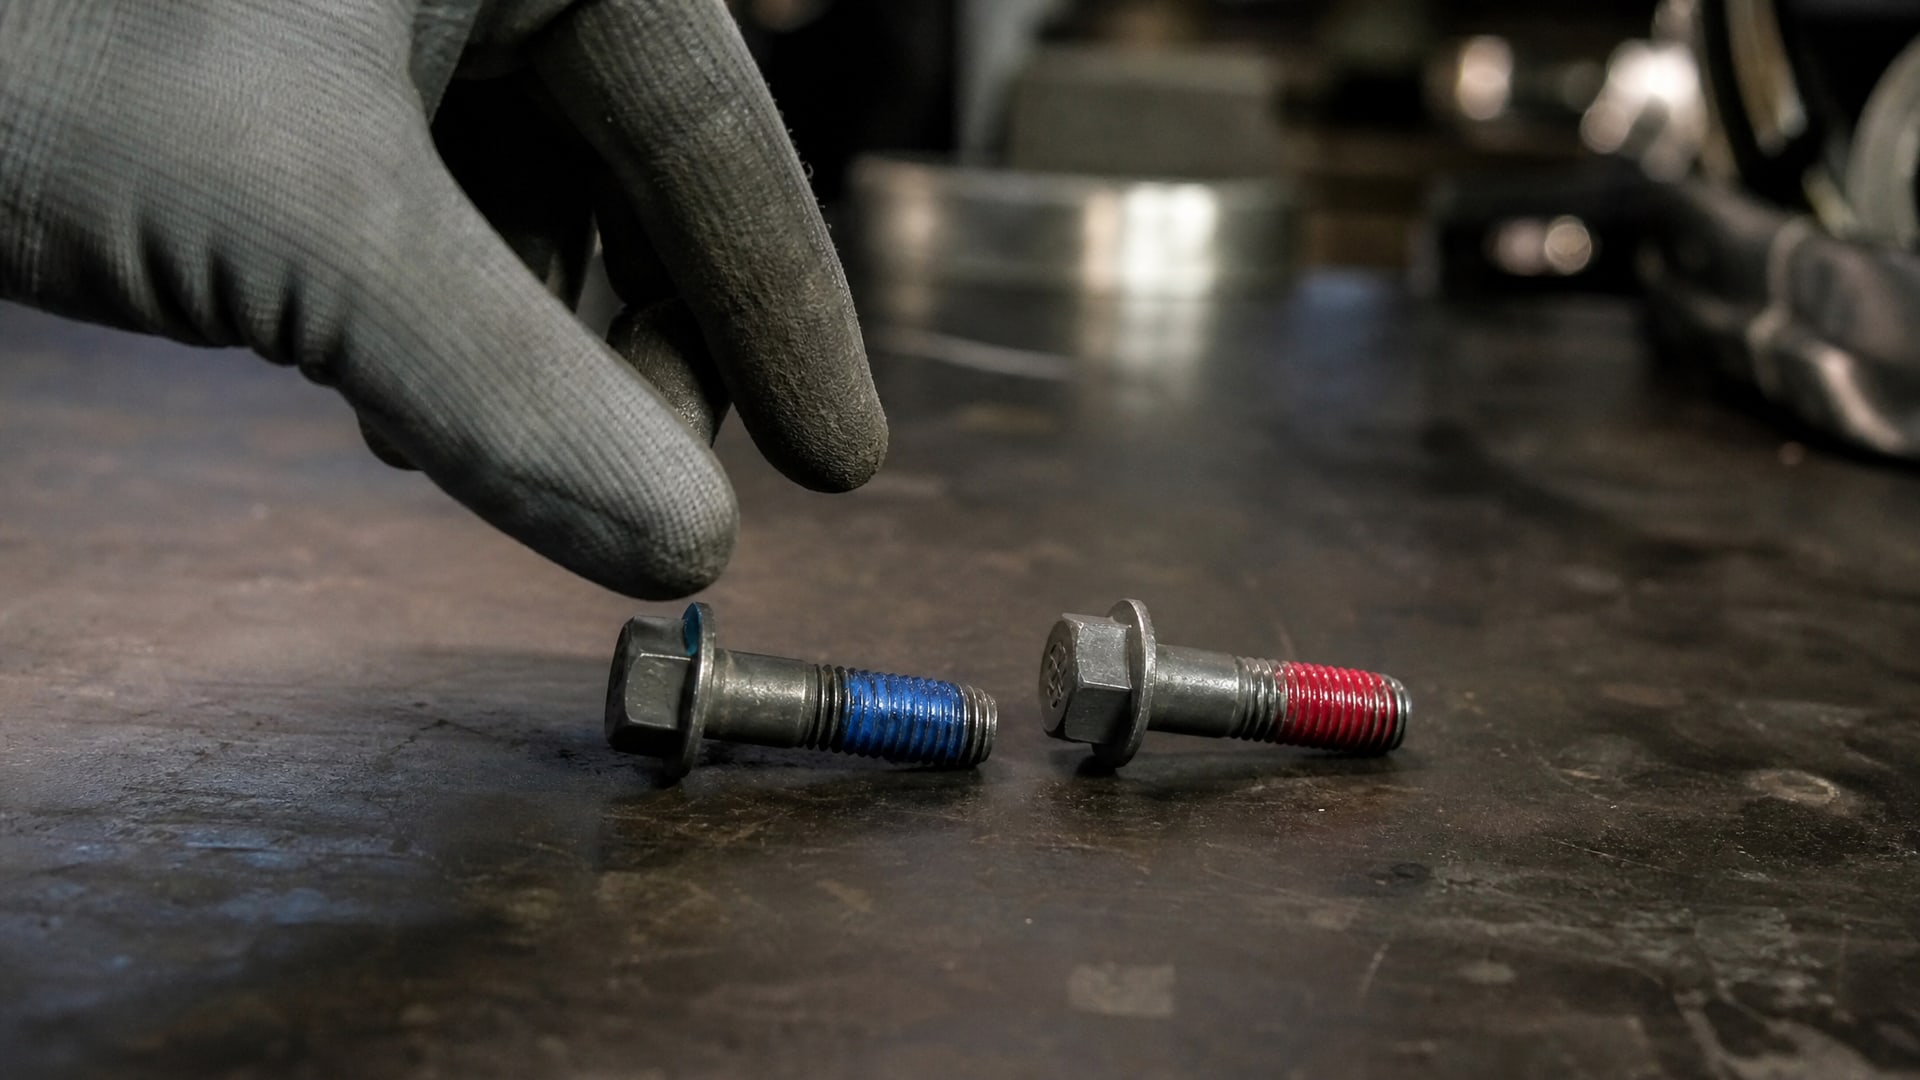
Для болта M10 среднепрочный состав держит момент отворачивания около 4 Н·м, высокопрочный -15 Н·м и выше. Критерий по стандарту DIN 54454 определяет соединение как трудноразъемное при моменте свыше 15 Н·м; это важно при расчете сил для разборки на производстве.
Однако «чем сильнее, тем лучше» - распространенное заблуждение. На участках, где резьбовые соединения регулярно обслуживаются (снять и поставить болт 2–3 раза в месяц), высокопрочный фиксатор создаст проблемы: потребуется больше усилия, выше риск срыва резьбы, чаще ломаются ключи и головки. Для таких соединений выбирают низкую или среднюю прочность, чтобы разборка оставалась возможной штатным инструментом. Высокопрочный фиксатор имеет смысл на редко разбираемых узлах, под длительное хранение, в условиях вибрации и ударных нагрузок.
Материал болта и скорость полимеризации
Материал деталей (сталь, латунь, медь, бронза, алюминий, анодированные поверхности) влияет на скорость и полноту отверждения анаэробного состава.
Сталь и чугун - наиболее благоприятный субстрат: полимеризация идет быстро, без задержек. Латунь, медь и их сплавы замедляют процесс, а анодированные поверхности требуют особого внимания: оксидный слой на алюминии может воспрепятствовать началу полимеризации.
Для медных и латунных деталей, а также анодированных алюминиевых сборок, часто необходим активатор - дополнительное вещество, которое инициирует отверждение на поверхности материала, где реакция идет медленно. Паспорт фиксатора указывает, требуется ли активатор для конкретного материала; пропустить этот момент - означает получить невысохший состав и соединение без фиксации. Перед закупкой партии фиксатора стоит проверить спецификацию для материала вашего узла: если требуется активатор, нужно приобрести его вместе с основным составом.
Температурный режим и запас теплостойкости
Анаэробные фиксаторы работают в диапазоне примерно −60 до +150 °C как базовая норма; отдельные высокотемпературные составы выдерживают до +180 °C в критичных условиях.
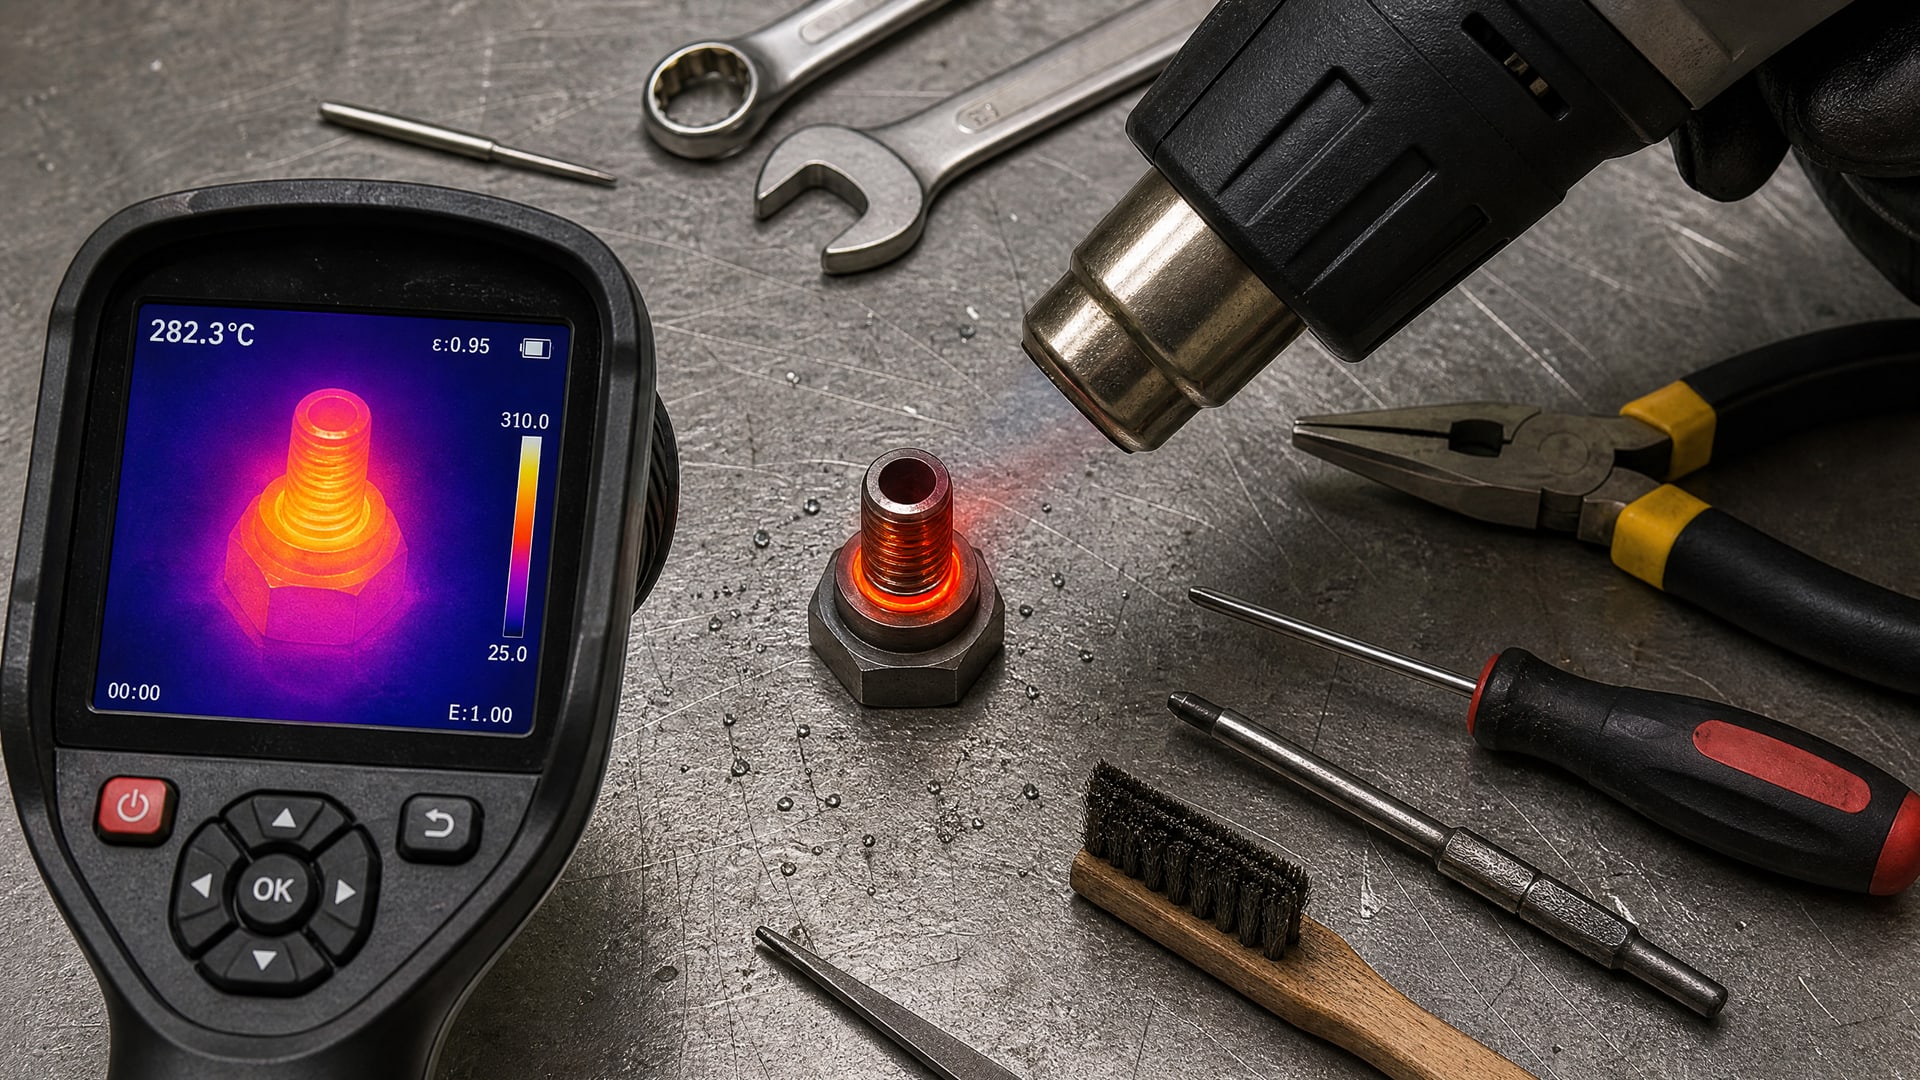
Однако при выборе нельзя ориентироваться только на среднюю температуру окружающей среды: локальная температура в резьбовом узле, особенно на редукторах, двигателях и гидросистемах, может быть на 20–30 °C выше за счет фрикционного выделения тепла и нагрева при ударных нагрузках.
Практика рекомендует закладывать температурный запас: если узел работает номинально при +80 °C, нужно выбрать фиксатор с верхним пределом не ниже +110…+120 °C. Запас учитывает переходные режимы, неравномерный нагрев и возможные сбои в системе охлаждения. Также важно помнить: при нагреве вязкость фиксатора снижается (состав становится жидче), что может привести к микровымыванию в узле с вибрацией. Это еще один аргумент в пользу запаса - чтобы даже при нагреве состав сохранял достаточную адгезию и не вытекал из щели.
Зазор в резьбе и выбор заполняющего состава
Рабочий зазор между витками в нормальной резьбе укладывается в 0,4 мм; это значение - опорная точка для подбора вязкости и заполняющей способности фиксатора.
Если резьба изношена, повреждена или имеет производственный брак (слишком большой допуск), зазор может быть больше, и обычный фиксатор не сможет его заполнить: состав вытечет наружу, не создав надежного соединения.
В таких случаях применяют фиксаторы с повышенной заполняющей способностью - обычно более вязкие составы или смеси с наполнителями. На производстве при наличии изношенной резьбы рекомендуют провести пилотное испытание на пробном узле: смонтировать пару болтов с предполагаемым фиксатором, проверить время фиксации, момент отворачивания и убедиться, что состав равномерно распределился. Это дороговато в смысле времени, но дешевле, чем потом переделывать всю партию или сталкиваться с отказами в полевых условиях.
Как выбирать фиксатор резьбы: пошаговый алгоритм
1. Определить диаметр резьбы и диапазон резьб на участке. Если работаете с М5–М10, ищите фиксатор под этот диапазон; если М6–М50, нужно решить, будет ли один состав или несколько.
2. Проверить материал деталей: сталь, латунь, анодированный или другой. Уточнить в паспорте, требуется ли активатор.
3. Установить рабочую температуру узла и добавить запас +20–30 °C. Выбрать фиксатор с верхним пределом не ниже расчетного значения.
4. Оценить условия эксплуатации: вибрация, вращение, ударные нагрузки, частота разборки. Для редкой разборки берут высокопрочный; для частого обслуживания - среднюю или низкую прочность.
5. Уточнить допустимый момент отворачивания из паспорта оборудования или расчета: к этому значению привязана прочность фиксатора (табличные ориентиры: M10 среднепрочный -4 Н·м, высокопрочный -15 Н·м).
6. Проверить зазор в резьбе: если подозреваете износ, поместить калибр или микрометр. При зазоре больше 0,4 мм нужен состав с повышенной заполняющей способностью.
7. Провести пилотный тест на нескольких болтах перед закупкой большой партии, особенно если материал нестандартный или условия неопределенные.
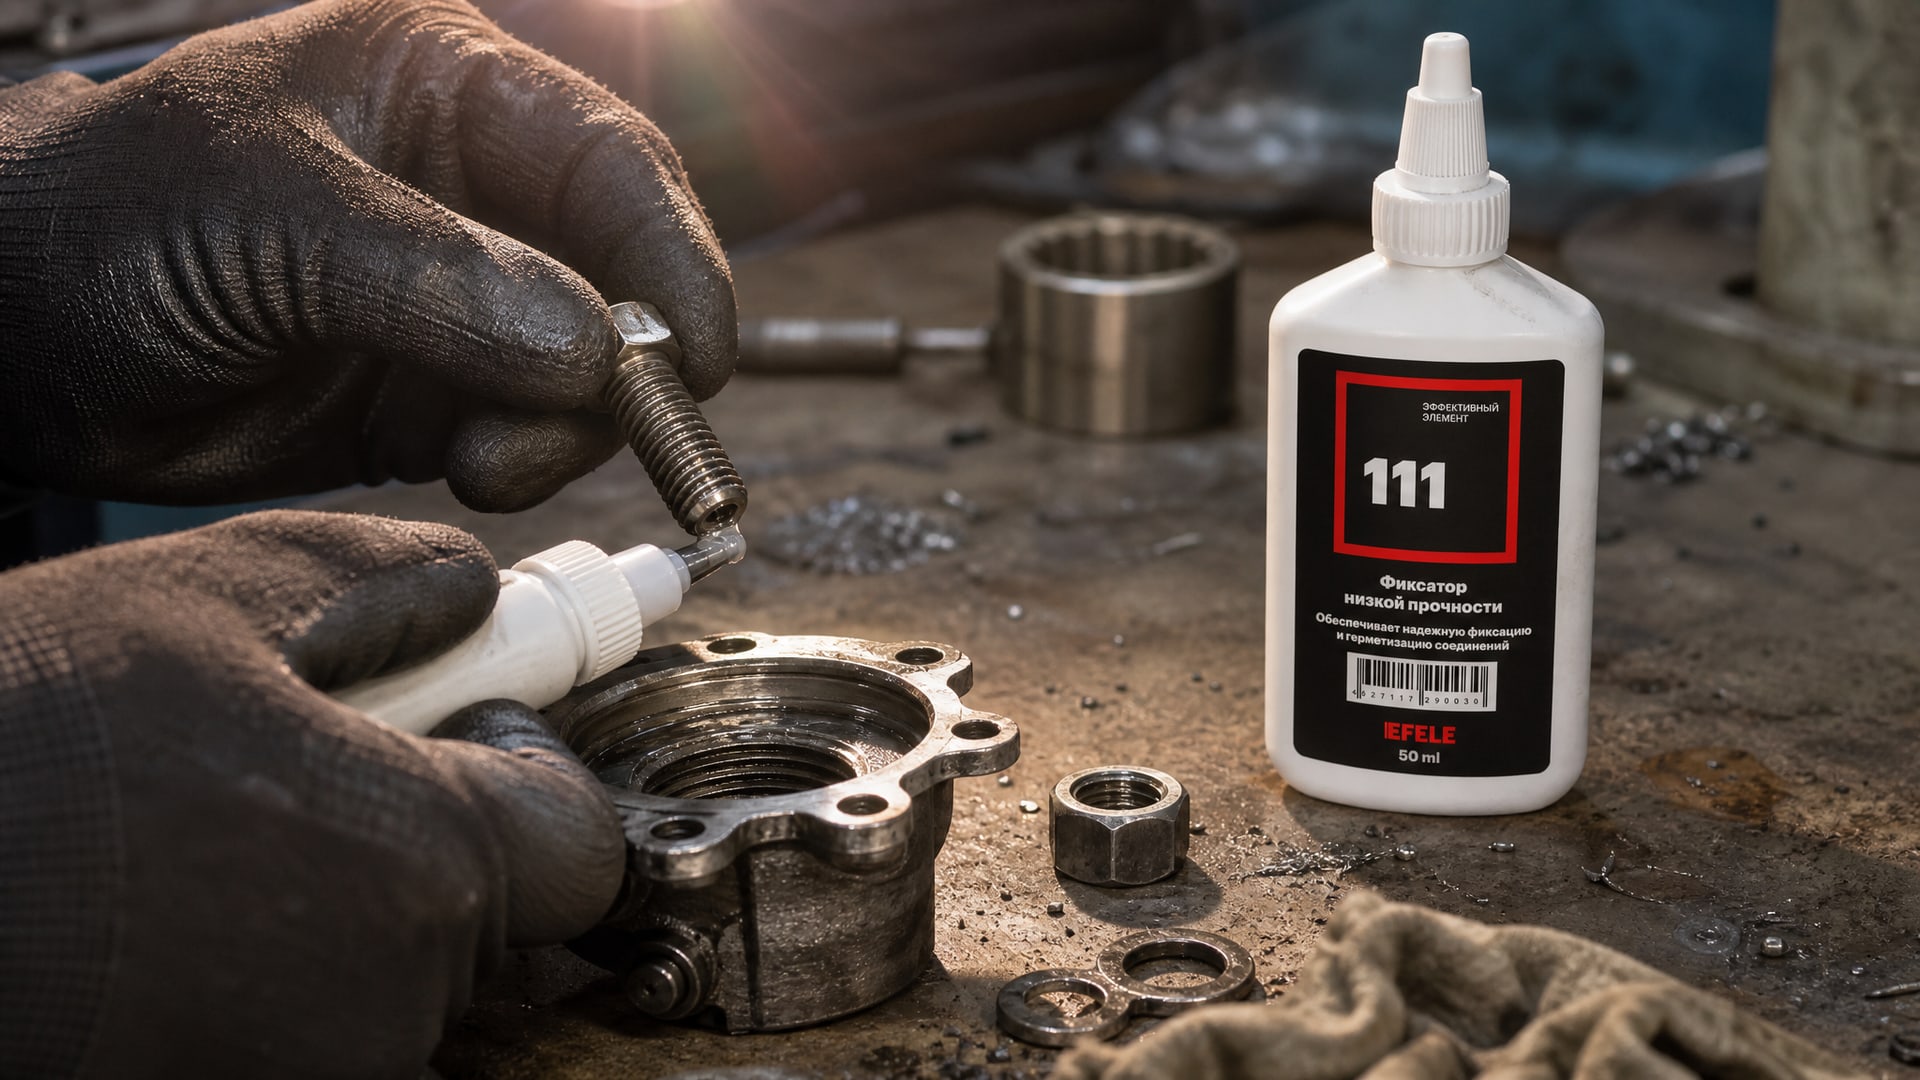
Для соединений, которые разбираются нечасто и работают в нормальном температурном диапазоне, хорошо себя зарекомендовал EFELE 115, обеспечивающий высокую прочность фиксации и выдерживающий нагрев до необходимых пределов. На участках с частым техническим обслуживанием, где болты приходится снимать и ставить неоднократно, для соединений до М20 подойдет EFELE 111 - низкопрочный состав, который надежно держит без избыточного сопротивления при разборке.
Часто задаваемые вопросы
Фиксатор красный или синий - какая разница?
Цвет указывает на прочность: синий обычно означает среднюю прочность (момент отворачивания ~4 Н·м для М10), красный - высокую (~15 Н·м и выше). Выбор между ними зависит не от цвета, а от того, как часто вы разбираете узел: для регулярного обслуживания берите синий, для редкой разборки - красный.
Какой фиксатор резьбы выбрать для высоких температур?
Начните с диапазона −60…+150 °C и добавьте +20–30 °C запаса к фактической температуре узла. Если расчет показывает, что нужно выдержать +130 °C и выше, ищите специальные высокотемпературные составы, которые работают до +180 °C; проверьте паспорт фиксатора и материал деталей - материал влияет на скорость отверждения, особенно при нагреве.
Как узнать, требуется ли активатор?
Посмотрите в паспорт фиксатора раздел «Материалы» или «Требование активатора»: если материал болта - латунь, медь, бронза, анодированный или алюминий, часто указано, что активатор необходим. На стали и чугуне активатор не нужен. Если сомневаетесь, проведите пилотный тест на паре болтов с и без активатора, чтобы убедиться в скорости полимеризации.
Какой максимальный диаметр резьбы выдержит фиксатор?
Максимум зависит от конкретного состава и указан в паспорте: встречаются фиксаторы до M20, M36, M50 и выше. Превышение лимита может привести к неполной полимеризации из-за вязкости. Если вы работаете на границе (например, М32 с фиксатором до M36), заложите запас - проведите испытание на паре болтов, чтобы проверить время фиксации и равномерность заполнения зазора.
Какое время полимеризации фиксатора резьбы?
Первичная фиксация (когда можно начинать работать с узлом) -10–20 минут; полная полимеризация (максимальная прочность) - около 24 часов. Учитывайте это при планировании производственного процесса: если нужно сразу нагружать узел, убедитесь, что первичная фиксация произойдет достаточно быстро для вашего ритма.
Заключение
Выбор анаэробного фиксатора резьбы - это расчет, а не угадывание по цвету. Диаметр болта, прочность, температура, материал деталей и условия разборки определяют, какой состав удержит соединение без сюрпризов при демонтаже. Закупщик или инженер, идущий к подбору системно, экономит на переделках: один правильный выбор стоит дешевле, чем заново монтировать узел с неподходящим фиксатором.
Алгоритм простой: зафиксируйте диапазон резьб и материал, проверьте температурный диапазон работы с запасом, оцените частоту обслуживания и найдите в таблице выбора (паспорт фиксатора) соответствующий состав. Для критичных соединений - проведите пилотный тест на паре болтов. Начните с этого шага на следующей закупке фиксатора, и выход в цеху от несрываемых резьб и вымывания будет ощутим в течение месяца.