Оборудование для производства гигиенических средств работает в жестких условиях: высокие температуры, влага, агрессивные среды и постоянная вибрация. Подшипники, направляющие и узлы скольжения быстро изнашиваются, что приводит к остановкам линий и потерям производительности. Восстановление работоспособности таких узлов начинается не с замены деталей, а с правильного подбора смазочного материала, который соответствует режиму работы и способу подачи смазки в узел.
Статья разбирает реальный случай диагностики и восстановления подшипниковых узлов на производстве средств гигиены: как определить причину отказа, какие параметры смазки проверить и по каким стандартам подобрать материал, чтобы узел снова работал надежно.
Диагностика узла оборудования: что проверить в первую очередь
Прежде чем выбирать новую смазку, нужно понять, почему старая перестала работать.
На производстве средств гигиены основные причины отказа узлов связаны с вымыванием смазки водой и моющими растворами, окислением при высоких температурах и несоответствием консистенции способу подачи. Если на линии розлива или упаковки смазка вытесняется из подшипников быстро или загустевает при нагреве, это признак неправильного выбора класса.
Снимите пробу старой смазки и оцените ее состояние: потемнела ли она, не закислилась ли, не отслоилась ли. Проверьте сам подшипник - нет ли люфта, не слышно ли посторонних звуков. Узнайте у оператора, при каких условиях (скорость, температура, влажность) работает узел. Уточните, использовалась ли централизованная система смазки или смазка наносилась вручную.
Далее сверьте техническую документацию оборудования с маркировкой и стандартами, по которым должна быть подобрана смазка. В документации производителя обычно указан рекомендуемый класс NLGI и вязкость базового масла (в единицах ISO VG). Если документация потеряна, ориентируйтесь на международные стандарты ISO 6743-9 и DIN 51825 - в них приведены типовые применения для каждого класса смазки.
Классификация смазок по NLGI: различие консистенции и его значение
NLGI (National Lubricating Grease Institute) классифицирует пластичные смазки по консистенции, измеренной методом пенетрации согласно ISO 2137.
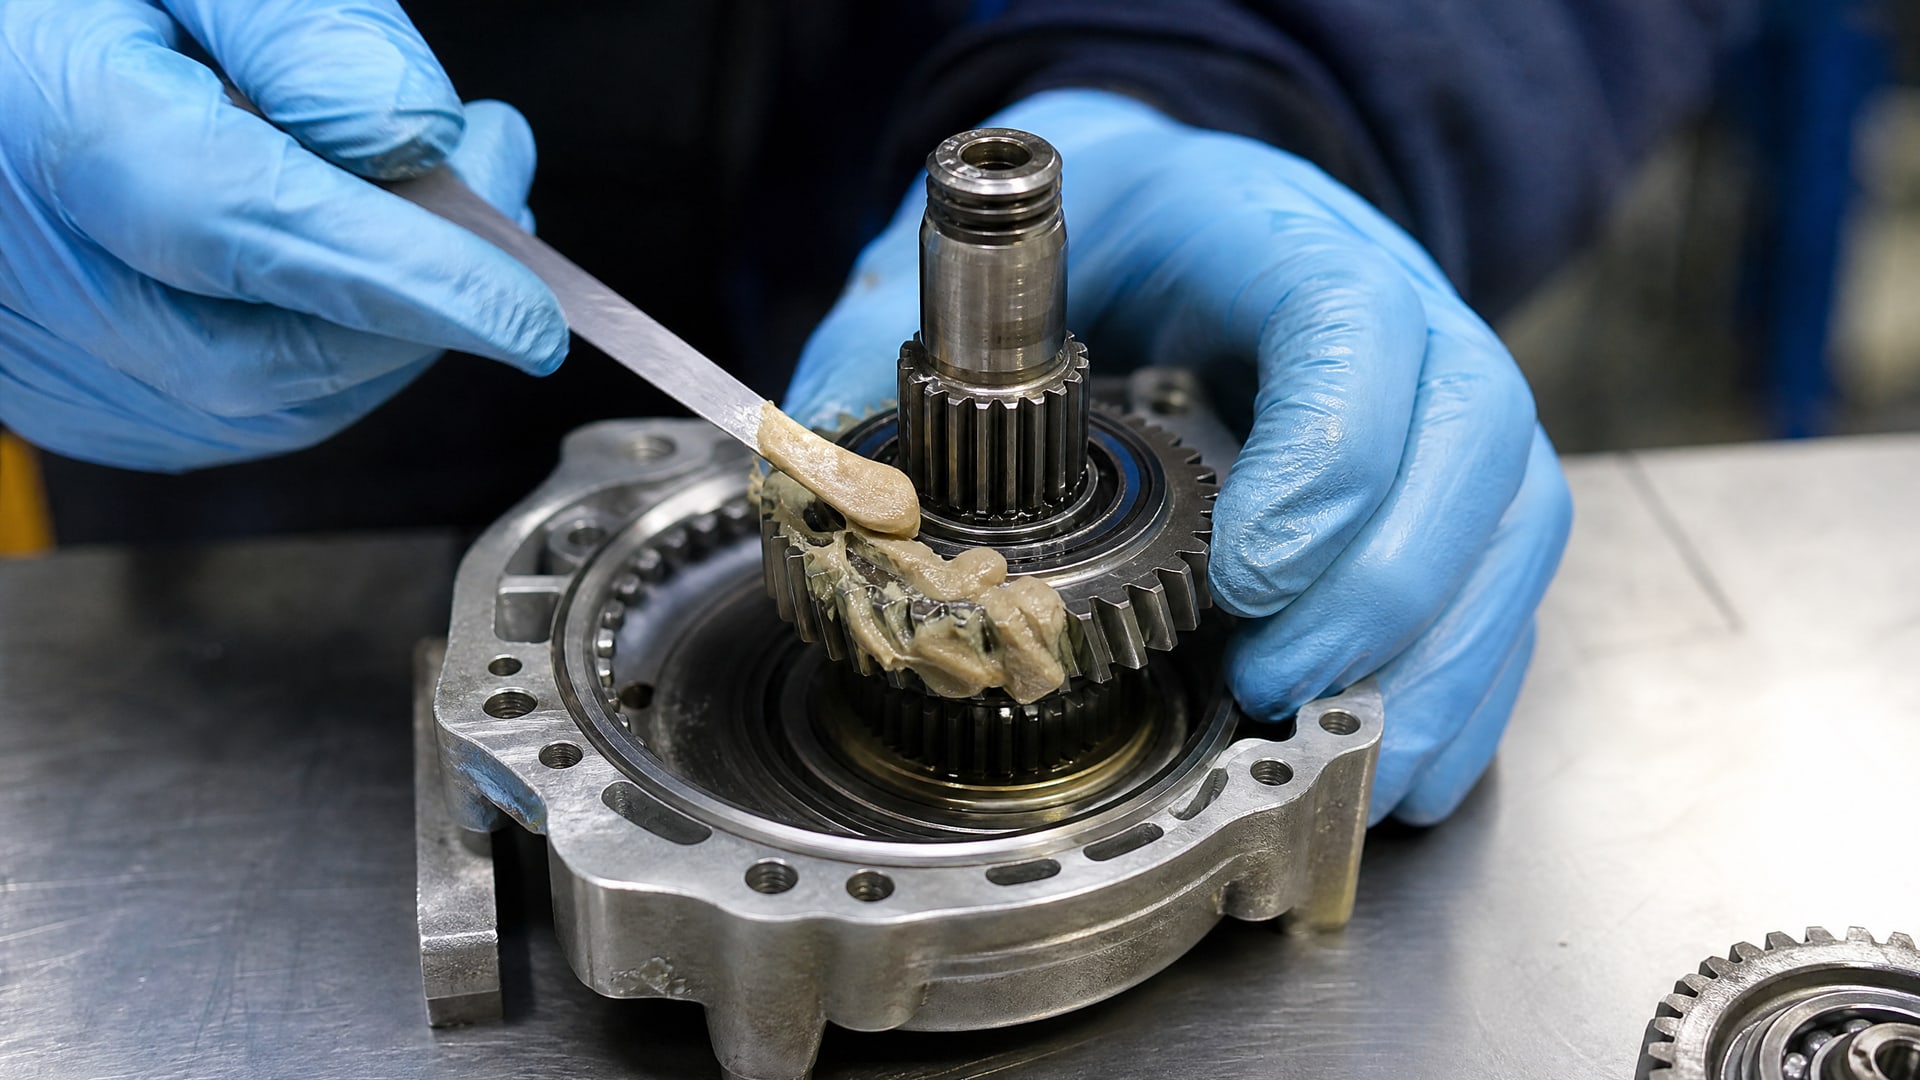
Это НЕ вязкость масла, а мера жесткости самой смазки. Два материала одного класса NLGI могут иметь совершенно разную вязкость базового масла - и оба параметра влияют на работу узла.
Основные классы NLGI:
000 - пенетрация 445–475 (0,1 мм): практически жидкая смазка, предназначена для централизованных магистралей, где нужна хорошая прокачиваемость.
00 - пенетрация 400–430: полужидкая консистенция для систем централизованной смазки с высокой производительностью.
0 - пенетрация 355–385: подходит для централизованных систем и узлов с быстрыми скоростями при необходимости постоянной подачи смазки.
1 - пенетрация 310–340: мягкая пластичная смазка для подшипников с умеренной скоростью и нагрузкой.
2 - пенетрация 265–295: стандартный класс для большинства подшипниковых узлов общего назначения, в том числе на оборудовании производства средств гигиены.
3 - пенетрация 220–250: более твердая консистенция для узлов с малыми скоростями и высокими нагрузками, где смазка не должна вытекать.
На оборудовании для производства гигиенических средств наиболее распространены классы 2 и 000 или 00 - в зависимости от того, используется ли централизованная подача. Если на линии установлена магистральная система смазки, переходить на более жидкий класс (000, 00, 0) необходимо - более густая смазка просто не пройдет через трубопроводы.
Подбор смазки по режиму работы: нагрузка, скорость и температура
После того как определен класс NLGI, нужно выбрать смазку с подходящей вязкостью базового масла и присадками для конкретного режима.
Вязкость обозначается по классу ISO 3448 в единицах ISO VG (viscosity grade): ISO VG 15, 22, 32, 46, 68, 100, 150, 220 и выше.
Для подшипников с малыми скоростями и высокими нагрузками рекомендуется вязкость ISO VG 150–220, чтобы масляная пленка выдерживала давление и не рушилась. Для подшипников с высокими скоростями и умеренными нагрузками подходят более низкие классы: ISO VG 32–68. Это связано с тем, что при высокой скорости вязкое масло вызовет перегрев и увеличит силы трения.
На производстве средств гигиены температура может варьироваться от комнатной до 60–80 °C в районе узлов, работающих рядом с сушильными камерами. В этом случае базовое масло должно сохранять вязкость при нагреве - для этого в смазку добавляют загустители и антиокислительные присадки. Проверьте в техническом паспорте смазки (TDS) температурный диапазон и убедитесь, что он охватывает условия вашего узла.
Агрессивные среды (влага, моющие растворы, щелочи) требуют смазки с высокой адгезией - способностью прилипать к поверхности детали и не смываться. Такие смазки называют водостойкими, но это не означает, что они сделаны на масле: часто это минеральное масло с синтетическими присадками, обеспечивающими прилипание даже при контакте с влагой. Смазка для узлов оборудования, где возможен прямой контакт с пищевой продукцией, должна иметь допуск NSF H1, но на большинстве участков производства гигиенических средств достаточно обычной промышленной смазки с хорошей водостойкостью.
Стандарты и маркировка: как прочитать техническую информацию о смазке
Чтобы правильно подобрать аналог или заказать новую партию смазки, нужно понимать систему обозначений.
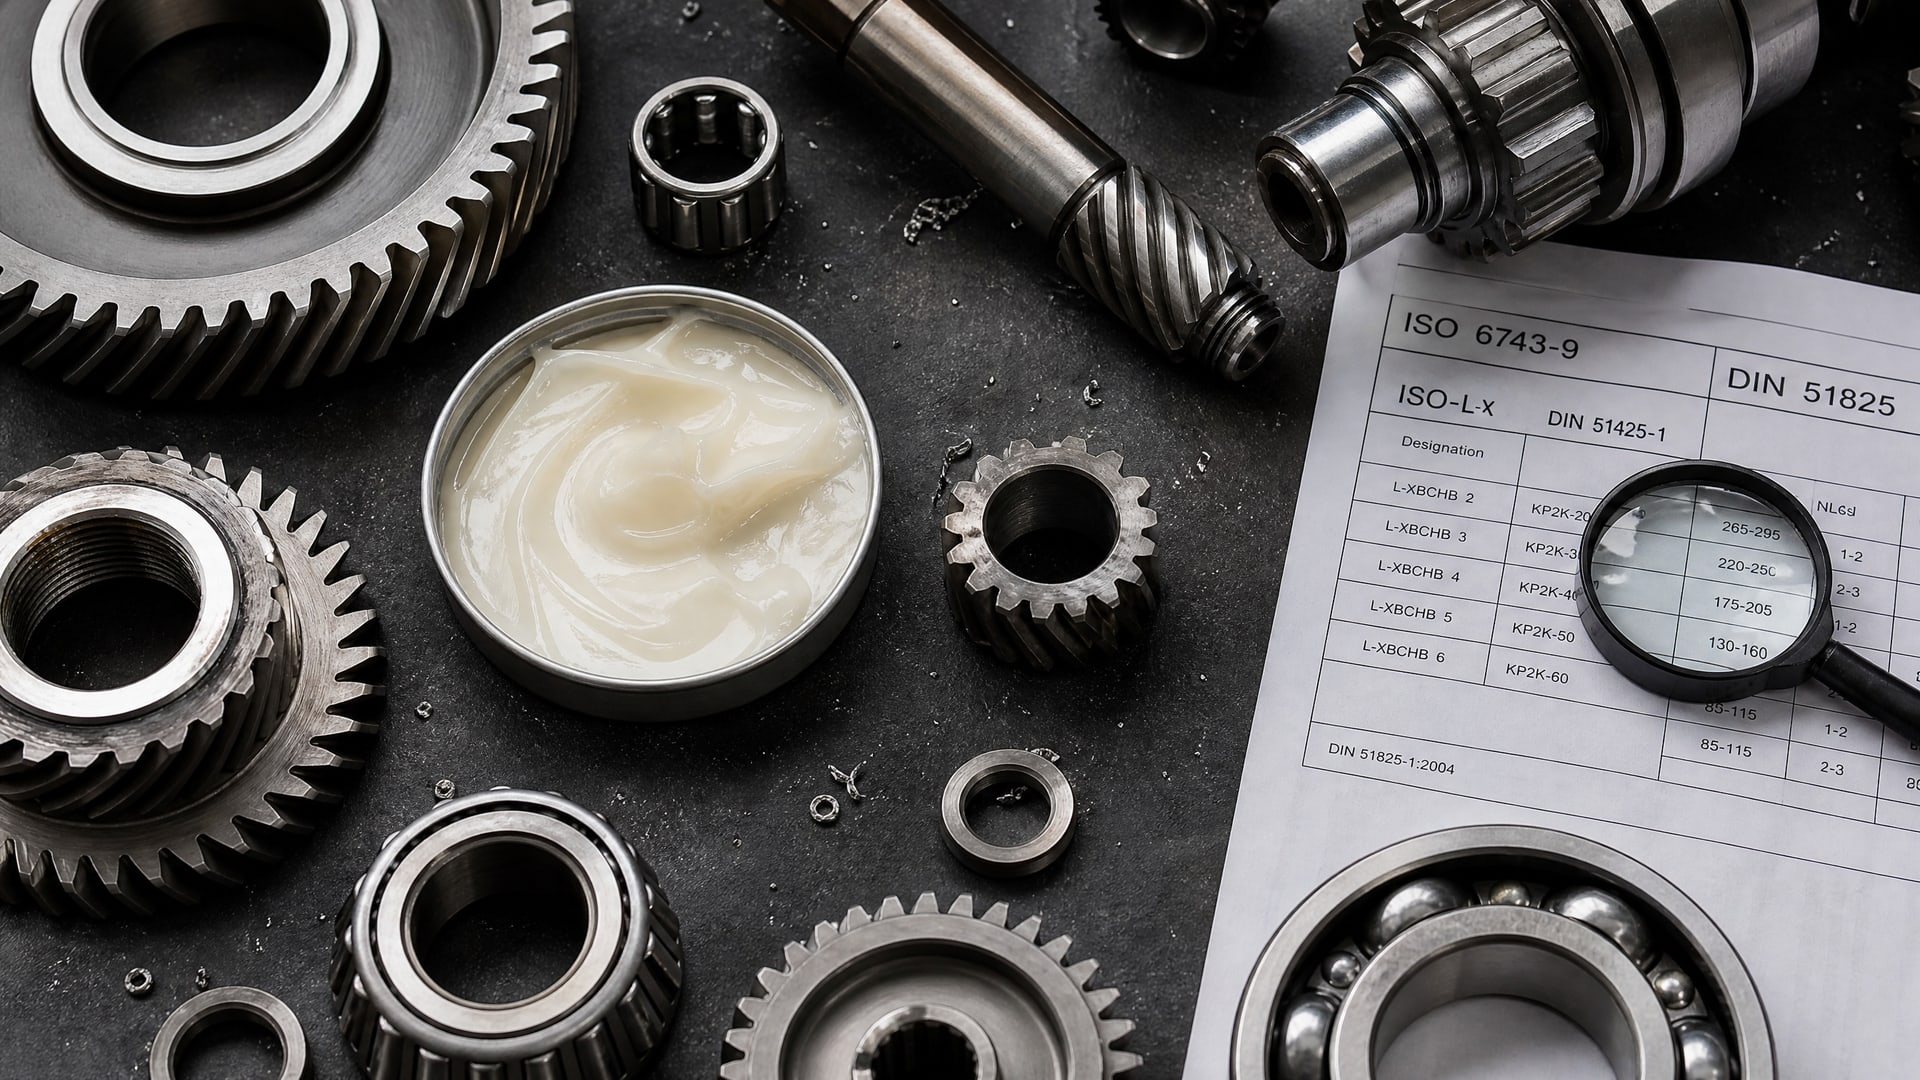
Международные стандарты ISO 6743-9 и DIN 51825 определяют классификацию пластичных смазок для подшипников и приводят типовые области применения.
В маркировке смазки обычно указывают:
Код ISO L (категория по назначению): L-GA (общее применение), L-GB (подшипники), L-GC (открытые шестерни) и так далее.
Класс NLGI: цифра после слэша или через дефис, например NLGI 2 или NLGI 000.
Вязкость базового масла: ISO VG 46, ISO VG 100 и т.п.
Полная маркировка по ГОСТ ISO 12924 включает все эти параметры. Например, обозначение «L-GB 2 / ISO VG 68» означает смазку общей категории L, для подшипников (GB), класса NLGI 2, с базовым маслом вязкостью ISO VG 68. Когда вы ищете замену вышедшей из строя смазке, сверьте эту информацию с рекомендациями производителя оборудования - часто они прямо указывают такой формат.
Если документация потеряна, обратитесь к справочникам по DIN 51825: там для каждого класса смазки приведены примеры применения (подшипники качения, скольжения, открытые узлы, герметичные узлы и так далее) и рекомендуемые диапазоны нагрузки и скорости. Это поможет вам самостоятельно определить, какой класс и вязкость требуется для восстановления узла.
Централизованные системы смазки: правильный выбор класса для магистралей
На современном оборудовании для производства средств гигиены часто используются централизованные системы смазки: смазка хранится в резервуаре, подается по трубопроводам к каждому узлу и выпускается через форсунки.
Такие системы требуют более жидкой смазки, чем ручное нанесение.
Если в системе установлены стандартные помпы и линии, смазка должна быть класса NLGI 000, 00 или 0 - это гарантирует, что она пройдет по трубопроводам без засоров. NLGI 2, которая отлично работает в закрытом подшипнике при ручной смазке, в магистрали может упереться в соплах форсунок и привести к неравномерной подаче.
Проверьте давление в системе и пропускную способность форсунок в техническом паспорте оборудования. Если давление невысокое (до 15–20 бар), выбирайте NLGI 00 или 0. Если система мощная и используется для смазки узлов с малыми зазорами, может подойти и NLGI 1. Обсудите выбор со снабженцем или поставщиком смазки - они знают ограничения конкретной магистрали.
Частая ошибка - использовать NLGI 2 в централизованной системе только потому, что она дешевле или есть в наличии. Результат: смазка не поступает в узлы равномерно, на одних участках образуются сухие трения, на других скапливается излишек. Узел работает нестабильно и быстро выходит из строя. Восстановление работоспособности в этом случае начинается с замены смазки на подходящий класс NLGI.
Восстановление работоспособности: выбор между заменой детали и правильной смазкой
Когда подшипник или направляющая узла начинают «капризничать» - издают звуки, нагреваются, люфтят - срочно кажется, что нужна замена.
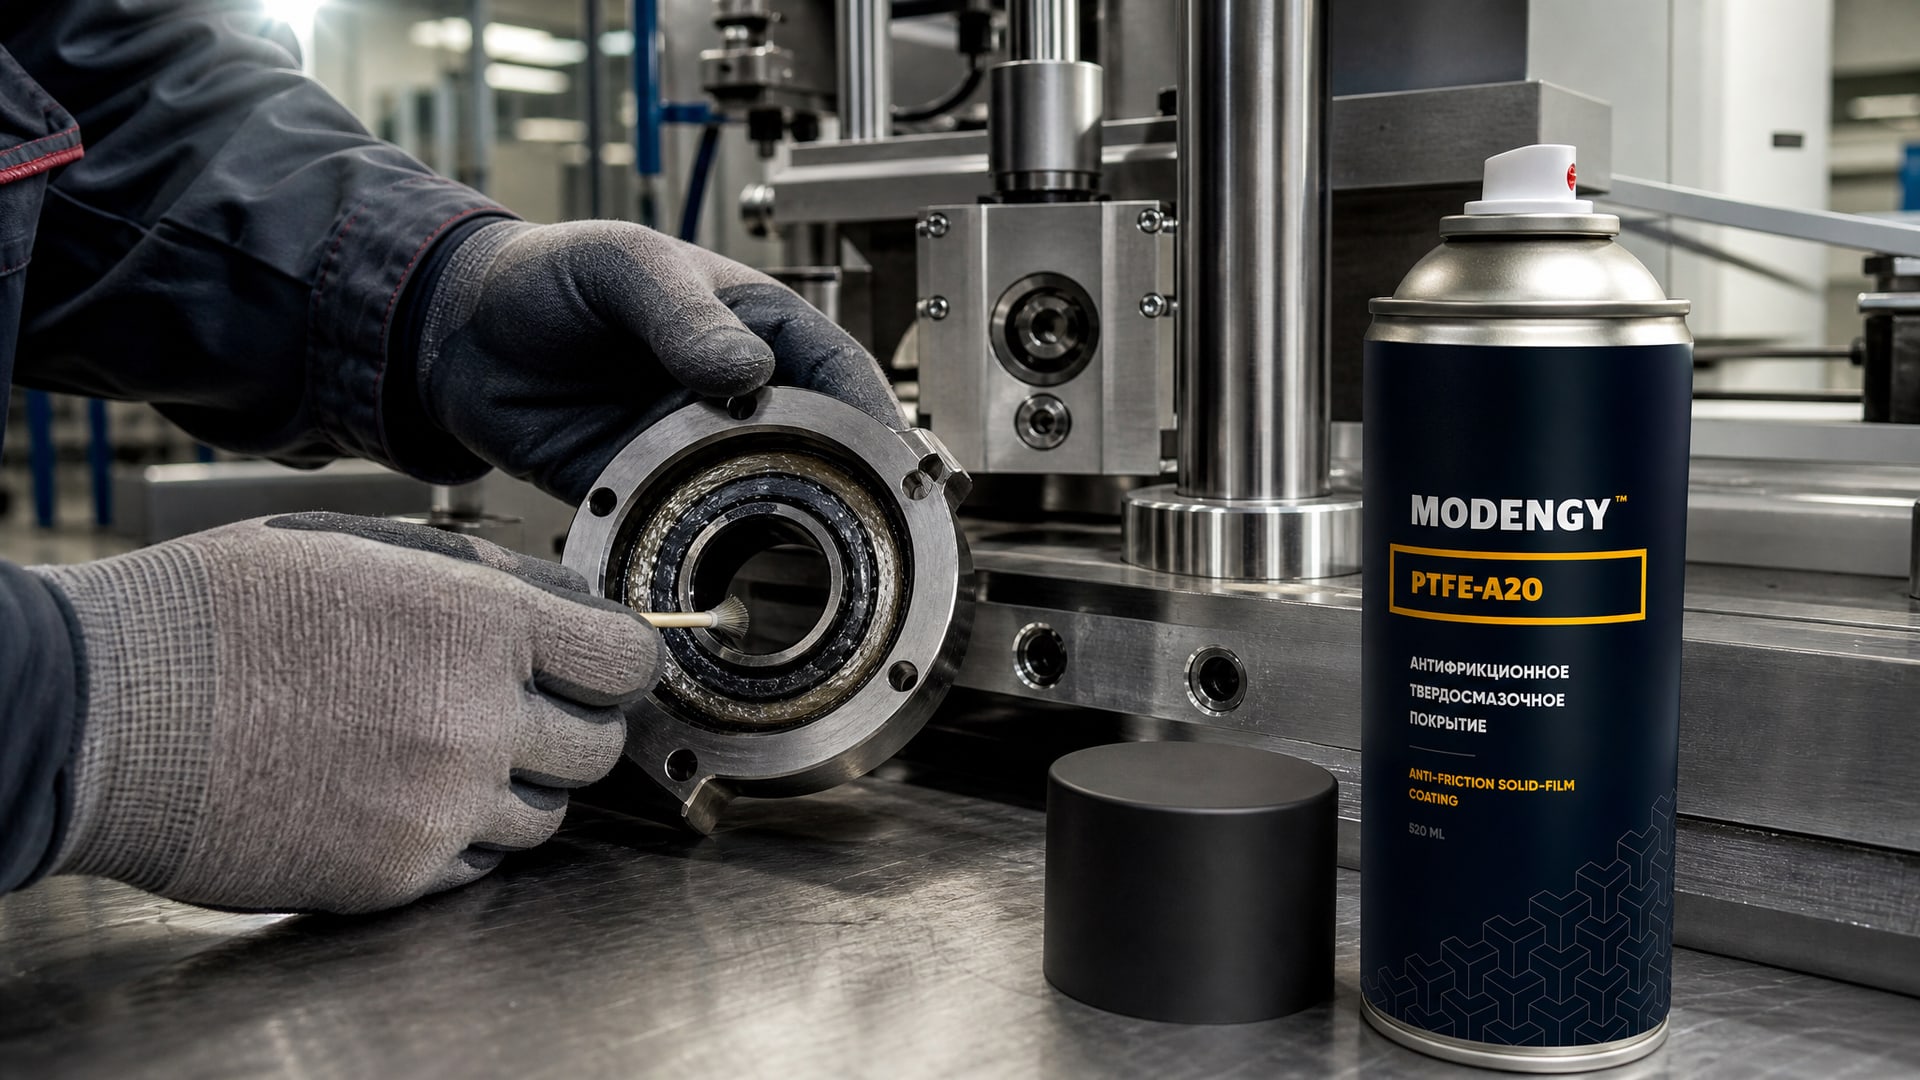
Однако во многих случаях узел восстанавливается просто переходом на правильную смазку. Если деталь не имеет видимых трещин и раковин, смазка часто дает второй шанс.
Процесс восстановления:
1. Очистите узел от старой смазки и загрязнений мягкой щеткой или сжатым воздухом (не царапайте поверхность).
2. Нанесите новую смазку тонким слоем на подшипник или направляющую - достаточно 1–2 капли или тонкой полоски, чтобы пленка покрыла контактную поверхность.
3. Запустите узел и дайте ему поработать в холостом режиме 15–30 минут, чтобы смазка распределилась.
4. Если узел остывает и работает без звуков - смазка выбрана правильно. Если темпер ура все еще растет или издаются звуки - возможно, нужна еще более жидкая смазка либо смазка с лучшей адгезией.
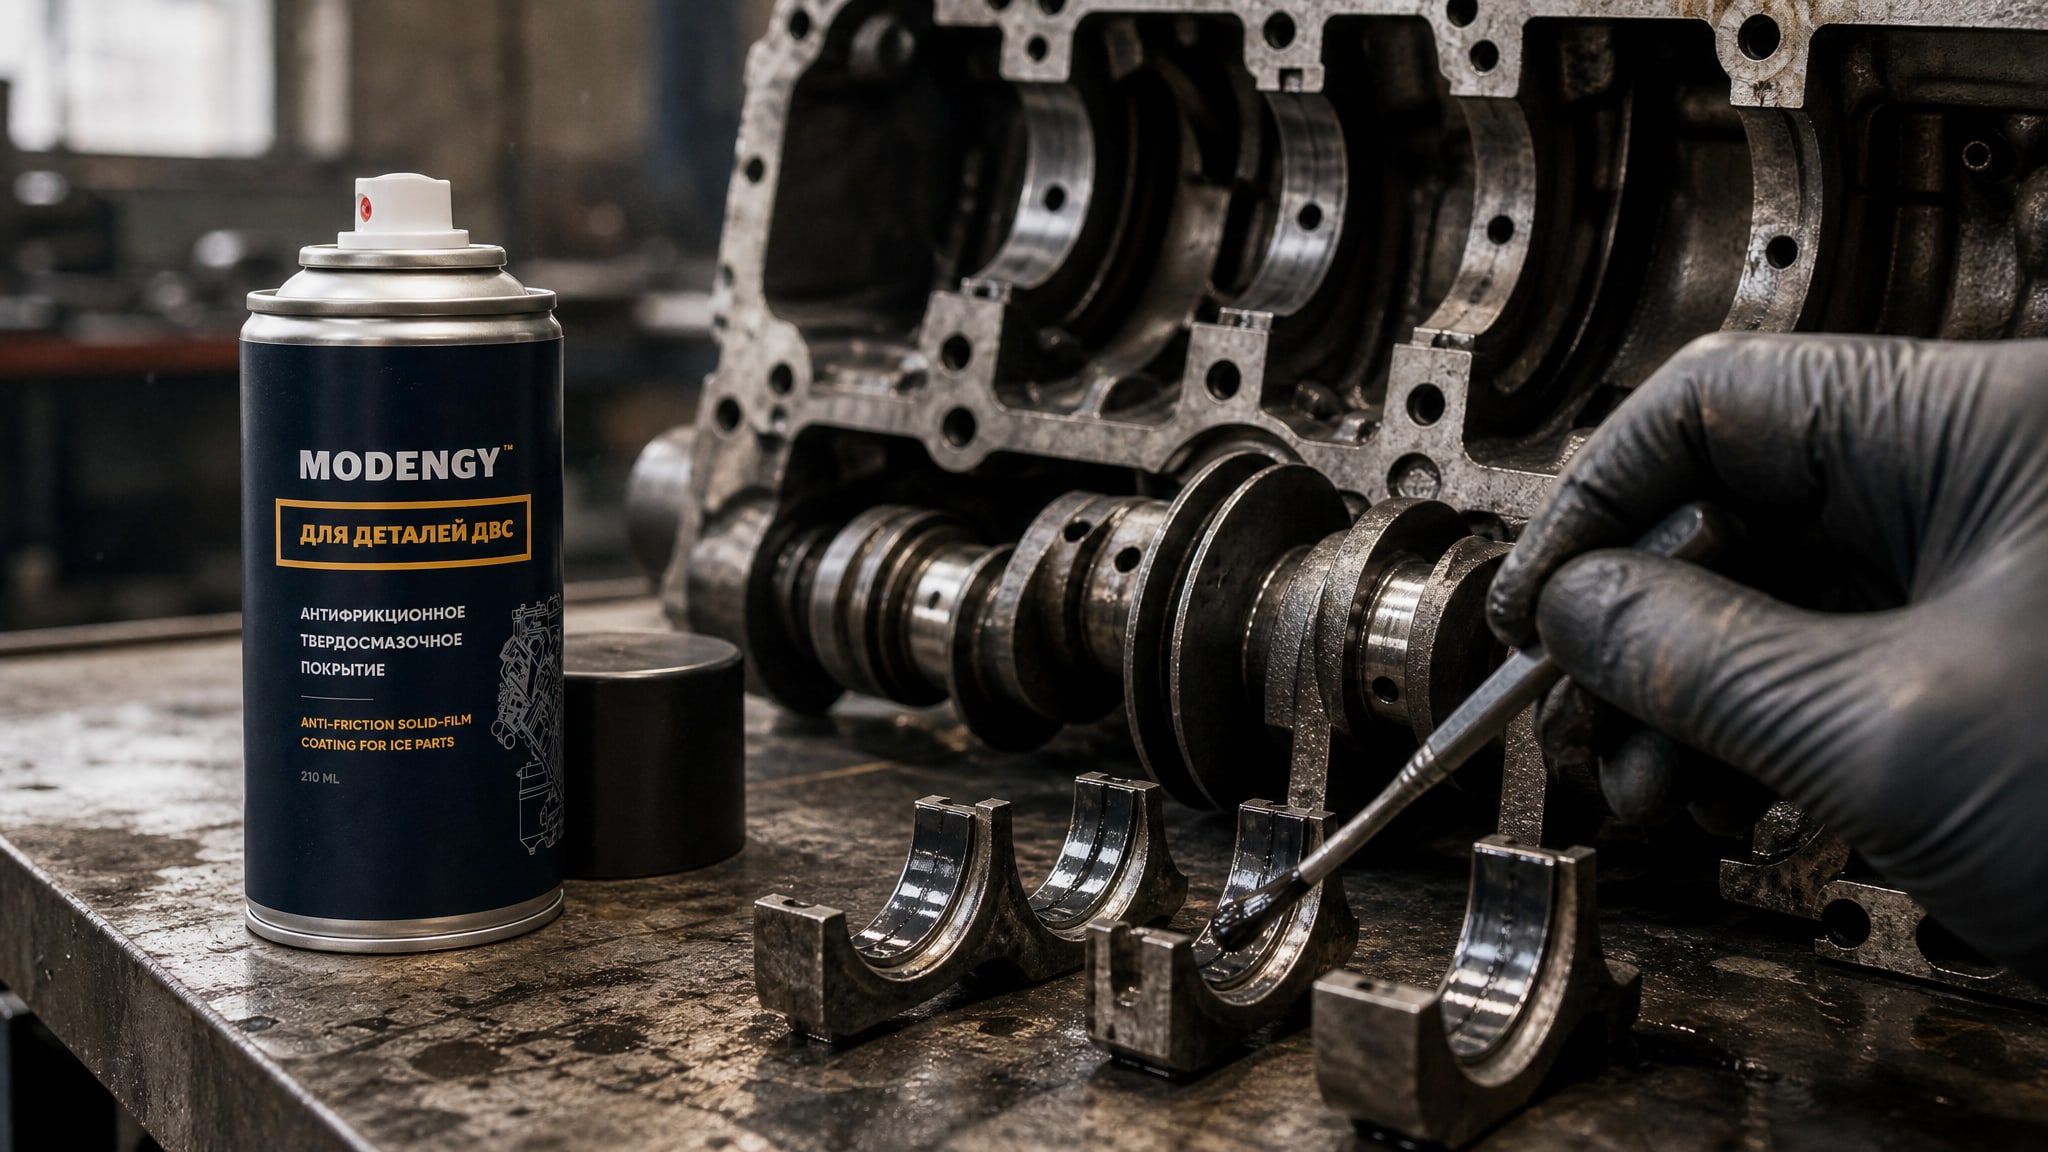
Для узлов, работающих в условиях высоких температур и интенсивного трения (например, на участках каруселей розлива), где требуется снижение фрикционного выделения тепла и предотвращение прилипания смазки, используют антифрикционные твердосмазочные покрытия. Такое покрытие, как MODENGY PTFE-A20, создает защитный слой на поверхности детали, снижает трение и предотвращает вымывание обычной смазки, что особенно полезно при работе с влагой и температурными колебаниями.
Если после двух-трех попыток смены смазки узел все еще не восстанавливается, обратитесь к специалисту - возможно, в деталях есть микротрещины или люфт, и замена уже неизбежна.
Сопоставление характеристик смазки с условиями производства гигиенических средств
На производстве гигиенических средств узлы оборудования часто встречаются со специфичными условиями: влага, температурные скачки, агрессивные моющие растворы.
Выбор смазки должен учитывать эти факторы.
Водостойкость: смазка должна содержать присадки, которые создают адгезивный слой, препятствующий смыванию водой. Проверьте в TDS параметр водостойкости (обычно по ASTM D1264 или ISO 6247) - хорошая водостойкая смазка теряет не более 3–5% своего веса при контакте с водой.
Температурный диапазон: убедитесь, что смазка сохраняет рабочие свойства при минимальной и максимальной температуре вашего узла. Диапазон указывается в паспорте смазки в формате от –X до +Y °C. Для производства гигиенических средств типичный диапазон –10…+60 °C или –15…+80 °C.
Совместимость с материалами: если в узле используются уплотнения из резины или пластика, смазка не должна их разбухать. Химическая совместимость обычно указана в TDS или может быть уточнена у поставщика.
Пищевой допуск: если узел находится в производственной зоне, где возможен прямой контакт с гигиеническими средствами или упаковкой, смазка должна иметь допуск NSF H1. Однако это требование не обязательно для всех участков - чаще достаточно обычной промышленной смазки с хорошей адгезией и водостойкостью, применяемой на участках, удаленных от контакта с продукцией.
Сверьте эти параметры с имеющимся оборудованием и условиями работы, и вы получите смазку, которая не будет вымываться, окисляться и терять свойства в жестких условиях производства.
Часто задаваемые вопросы
Что такое NLGI и чем оно отличается от вязкости масла?
NLGI - это класс консистенции пластичной смазки, измеренный методом пенетрации (ISO 2137). Вязкость масла (ISO VG) - это текучесть самого базового масла внутри смазки. Две смазки одного класса NLGI (например, NLGI 2) могут иметь разные вязкости базового масла (ISO VG 46 или ISO VG 100) и работать по-разному. Оба параметра важны для корректного выбора.
Какой класс NLGI подходит для подшипников оборудования производства гигиенических средств?
Для большинства обычных подшипников и направляющих подходит NLGI 2. Если на оборудовании установлена централизованная система смазки, нужен более жидкий класс - NLGI 00 или 0, чтобы смазка прокачивалась по магистралям. Если узел работает при высоких скоростях, иногда используют NLGI 1 или 0.
Как узнать, какая смазка была в узле раньше?
Если сохранилась оригинальная канистра или документация оборудования - оттуда. Если нет - посмотрите код на самом подшипнике (там может быть маркировка производителя смазки) или обратитесь к поставщику оборудования с серийным номером. В крайнем случае закажите анализ пробы старой смазки в сертифицированной лаборатории.
Почему смазка вытекает из подшипника, если она свежая?
Это признак того, что класс NLGI слишком жидкий для данного узла или смазки нанесено слишком много. Узел работает в закрытом или полузакрытом пространстве, и избыток смазки просто выдавливается наружу. Нанесите в следующий раз тонкий слой - достаточно 1–2 капель - и убедитесь, что смазка соответствует рекомендациям производителя.
Какой срок замены смазки в узлах оборудования производства гигиенических средств?
Типично смазку меняют каждые 6–12 месяцев в зависимости от интенсивности работы, температуры и условий окружающей среды. На агрессивном производстве с высокой влажностью замену делают чаще - каждые 3–6 месяцев. Следите за состоянием смазки: если она потемнела, расслоилась или закислилась - меняйте немедленно.
Заключение
Восстановление работоспособности узлов оборудования для производства средств гигиены начинается с грамотной диагностики и выбора смазки по стандартам ISO 6743-9, DIN 51825 и ГОСТ ISO 12924. Класс NLGI, вязкость базового масла, водостойкость и температурный диапазон - эти параметры определяют, будет ли узел работать надежно в жестких условиях или быстро выйдет из строя.
Прежде чем заказывать замену дорогой детали, попробуйте правильно подобрать смазку по режиму работы и способу подачи. Сверьте техническую документацию оборудования со стандартами маркировки, уточните класс NLGI и вязкость, проверьте совместимость с материалами узла и наличие необходимых допусков. Зачастую восстановление узла этим шагом занимает минимум времени, а расходы остаются в разумных пределах.