Сухие покрытия с дисульфидом молибдена и графитом выбирают по условиям контакта: нагрузке, скорости движения, температуре и требованиям к электропроводности. MoS₂ обычно обеспечивает более низкое трение и лучше переносит высокую контактную нагрузку, а графит предпочтителен там, где важны термостойкость и электропроводность. Такие покрытия применяют, когда жидкая смазка конструктивно не подходит, но считать их универсальной заменой масла нельзя.
Фраза «коэффициент трения молибдена» требует уточнения: в контексте сухой смазки речь идет о дисульфиде молибдена, MoS₂, или о покрытии с его участием, а не о металлическом молибдене. Ниже рассмотрены различия между MoS₂ и графитом, ориентиры по коэффициенту трения, ограничения при замене масла и правила подготовки поверхности. Материал будет полезен инженерам, специалистам по обслуживанию и снабженцам, которым нужно подобрать покрытие для конкретной пары трения.
Чем отличаются покрытия с дисульфидом молибдена и графитом
MoS₂ и графит применяют в сухих антифрикционных покрытиях как твердые смазочные компоненты в связующем слое.
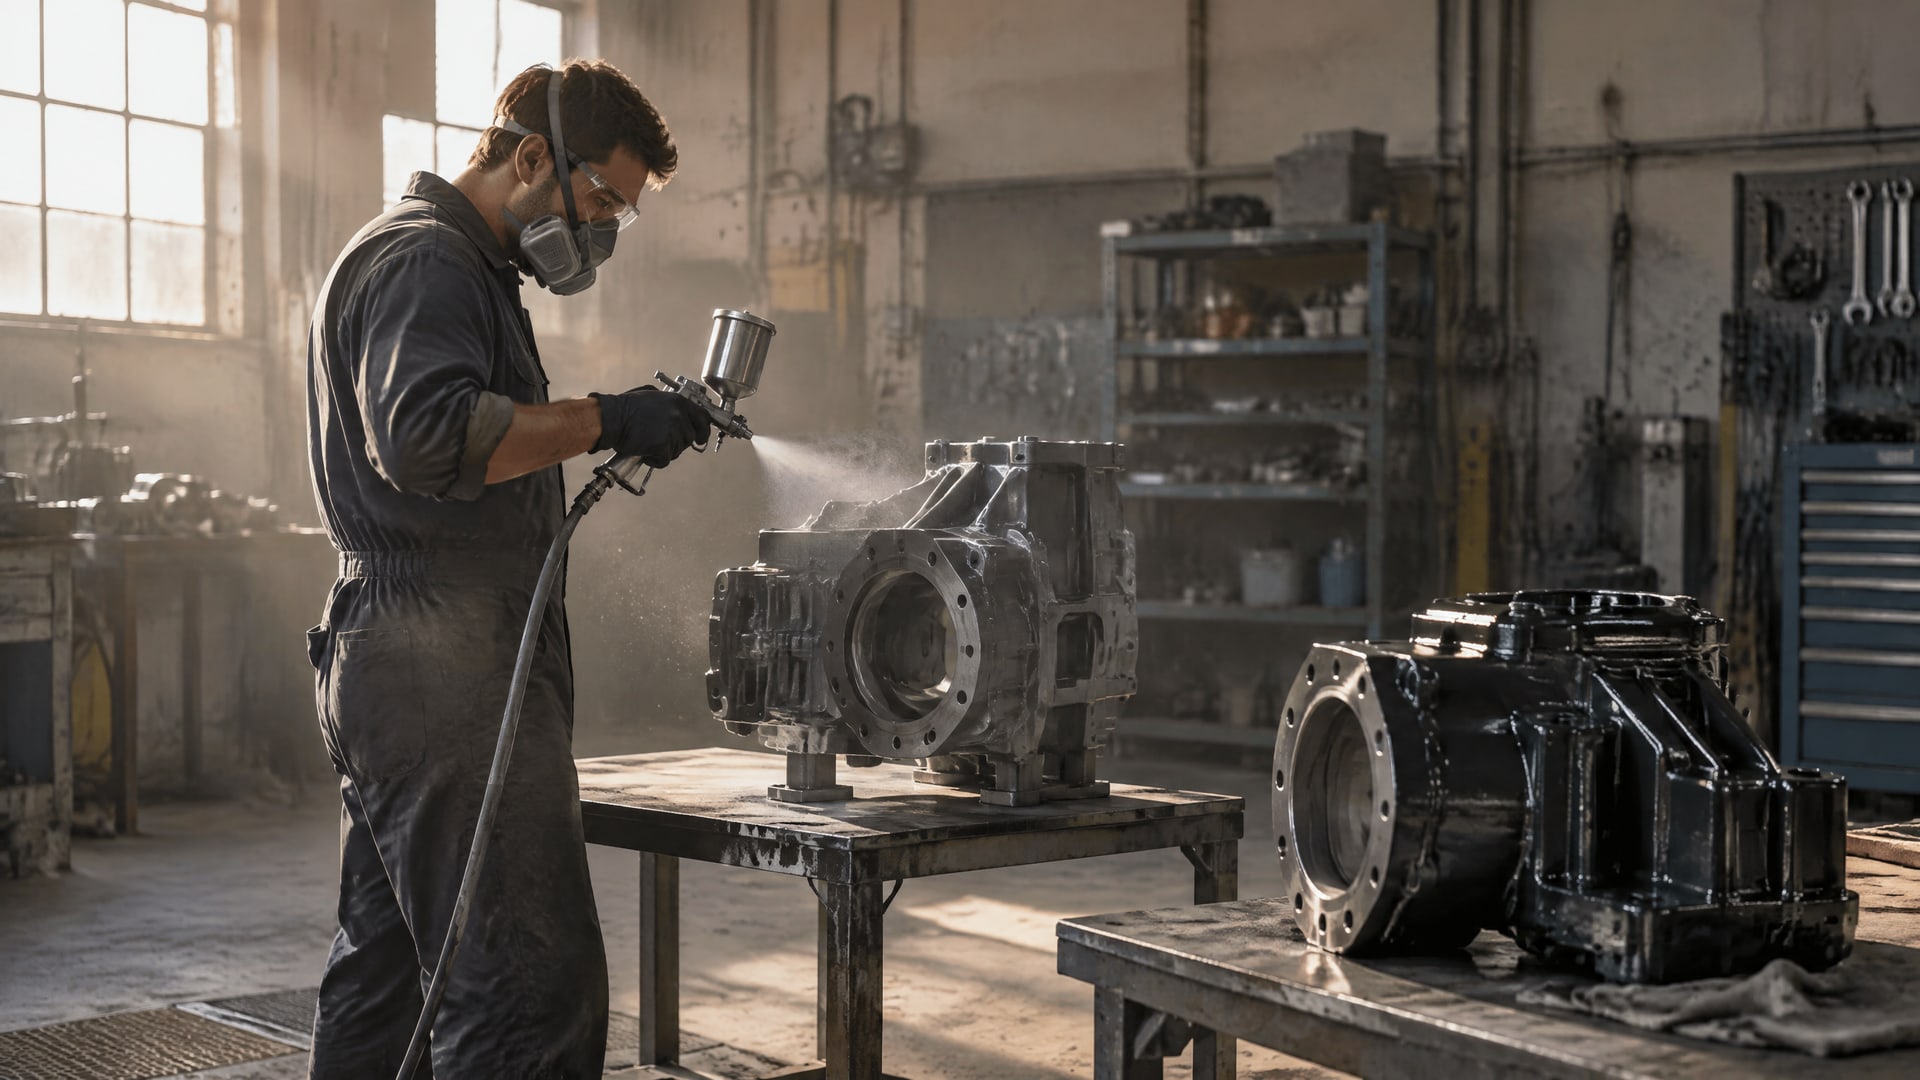
Это не просто нанесенный на деталь порошок: покрытие формирует пленку на поверхности, а его свойства зависят от состава и технологии нанесения. Для нанесения используют распыление, окунание, кисть или тумбирование. Поэтому сравнивать только названия твердых смазок недостаточно: важны также связующее и состояние подготовленной поверхности.
В большинстве описанных применений покрытие с MoS₂ дает более низкое трение и более высокую несущую способность, чем покрытие с графитом. Для одного термореактивного покрытия на основе MoS₂ указан коэффициент трения 0,09 в прессовой посадке. В сводных данных для MoS₂ приводятся значения 0,04 в вакууме и 0,05-0,10 в воздухе. Эти цифры относятся к разным условиям и не позволяют без дополнительных испытаний предсказать трение конкретного узла.
Графит выбирают не как заведомо худшую замену MoS₂, а для задач, где востребованы его сильные стороны. По сравнению с MoS₂ ему приписывают более высокую температурную стабильность и лучшую электрическую проводимость. При этом способность графита формировать эффективную смазывающую пленку может зависеть от среды и условий эксплуатации. Если задача связана с экстремально высоким давлением, данные USBR выделяют преимущество MoS₂ при контактных давлениях выше 300 000 psi. Графит, согласно тем же материалам, лучше проявляет себя ниже 100 000 psi.
Что влияет на фактическое трение
Приведенные значения коэффициента трения нельзя переносить на любой материал детали и любой режим. На результат влияют состав покрытия, связующее, состояние поверхности, толщина сухой пленки и среда. Например, водяной пар и окисление при высоких температурах способны менять трибологическое поведение MoS₂. Поэтому коэффициент трения из справочного описания служит ориентиром, а не гарантией показателя в конкретном механизме.
Если в составе есть и MoS₂, и графит, это также не означает, что покрытие автоматически подходит для любых условий. Сочетание компонентов может расширять рабочее окно, но итоговые свойства определяются всей системой покрытия и режимом работы пары. Для выбора следует сопоставить требования узла с технической документацией на конкретный состав и, если параметры не подтверждены, провести проверку в рабочих условиях.
Как выбрать твердосмазочное покрытие с молибденом или графитом
Выбор начинают с режима контакта.
Если на первом месте низкое трение и высокая нагрузочная способность, исходным кандидатом становится покрытие на основе MoS₂. Если приоритетны термостойкость и электрическая проводимость, рассматривают графит. Эти ориентиры помогают сузить выбор, но не заменяют проверку состава и условий эксплуатации: одно и то же твердосмазочное покрытие может вести себя по-разному при изменении температуры, нагрузки, скорости или окружающей среды.
Для контактов с экстремально высоким давлением сравнительные материалы выделяют MoS₂ при давлениях выше 300 000 psi. Графиту отводят преимущество в диапазоне ниже 100 000 psi. Эти значения описывают области, в которых соответствующие твердые смазки показывают подходящие свойства, а не универсальные границы применимости каждого готового покрытия. Между указанными диапазонами режимы следует оценивать по документации производителя покрытия и результатам испытаний.
Температурный выбор тоже требует осторожности. Для сухого покрытия с MoS₂ приведен пример рабочего диапазона от −70 °C до +250 °C. В других открытых сводках для MoS₂ указан предел порядка 343 °C, а окисление в воздухе отмечено около 400 °C. Эти цифры относятся к разным описаниям и не должны восприниматься как единый гарантированный диапазон для любого состава. При высокой температуре нужно сверять именно параметры связанного покрытия, поскольку окисление способно ухудшить свойства дисульфида молибдена.
Как оценить переход с масла на сухую пленку
Сухое покрытие рассматривают там, где жидкую смазку трудно удержать или невозможно применять по конструкции. Типичные условия для таких решений - низкие скорости, осциллирующее движение, пусковые режимы и высоконагруженные пары. В числе возможных узлов встречаются направляющие, слайды, резьбовые соединения, крепеж и втулки. Однако само наличие одного из этих узлов не гарантирует, что сухой слой подойдет: значение имеют фактические нагрузка, скорость и среда.
При подборе снабженцу полезно сверять спецификацию покрытия с условиями работы детали, а инженеру - отдельно проверять параметры контакта и требования к обслуживанию. Если покрытие должно работать вместо жидкой смазки, нужно подтвердить, что это допускает конструкция и что свойства пленки соответствуют режиму. Формулировка «дисульфид молибдена вместо масла» описывает возможный сценарий применения, но не означает взаимозаменяемость во всех узлах.
Когда дисульфид молибдена применяют вместо масла
Сухая пленка может быть рабочим решением, если масло или пластичная смазка конструктивно не подходят.
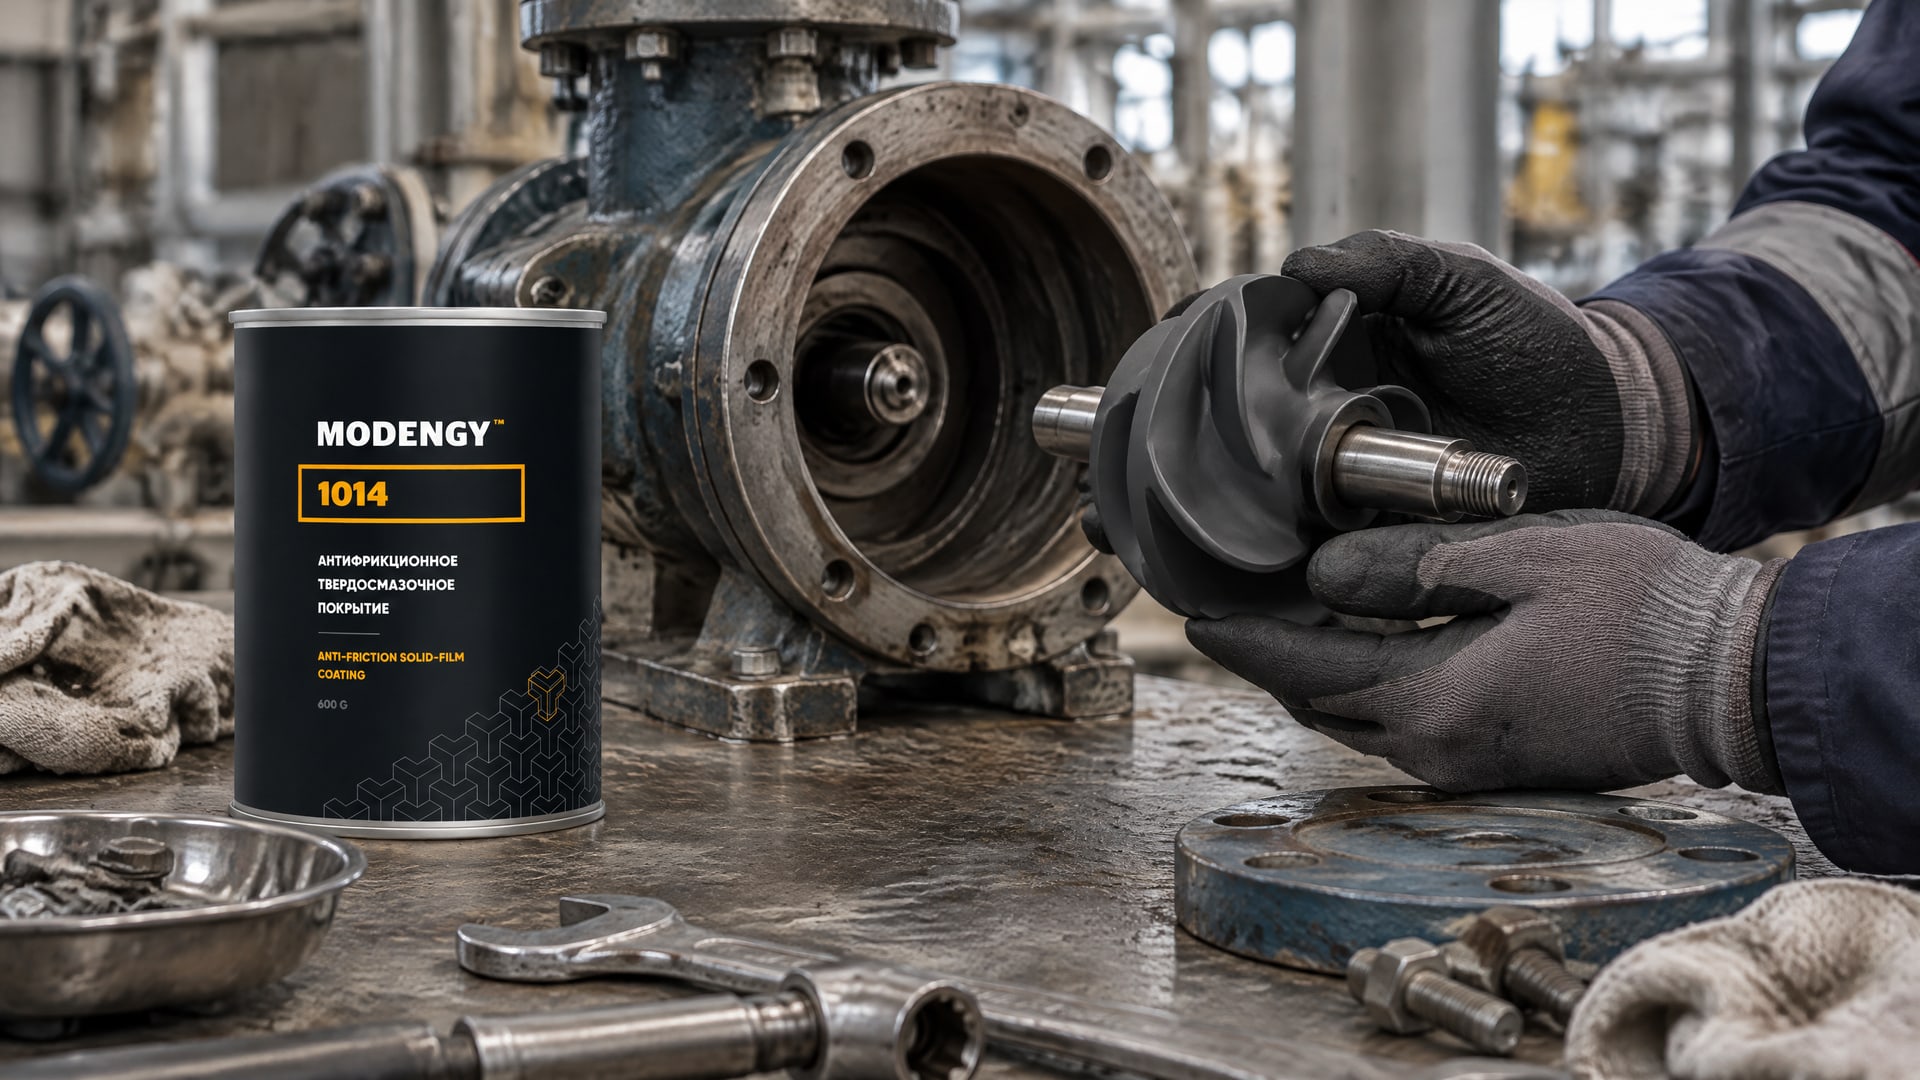
Это относится, в частности, к высоконагруженным парам с низкой скоростью или качательным движением, а также к пусковым режимам. Покрытие остается на поверхности в виде тонкого слоя, поэтому его рассматривают там, где жидкую смазку сложно удержать или подать к контакту. Решение принимают для конкретного узла, а не только по названию материала покрытия.
Практический пример - детали, работающие в условиях, где обслуживание жидкой смазки затруднено. Среди типовых объектов применения сухих пленок называют направляющие, слайды, резьбовые соединения, крепеж и втулки. Но сухой слой нельзя считать универсальной заменой масла: необходимо учитывать нагрузку, скорость движения, температуру и окружающую среду. Если механизм требует постоянной подачи жидкой смазки или режим не соответствует возможностям покрытия, одной сменой материала это требование не устранить.
Для некоторых систем на основе MoS₂ и графита описывают возможность длительной смазки при высоких нагрузках и малых скоростях либо при качательном движении. Такой результат зависит от конкретного состава и нанесения. У одного термореактивного MoS₂-покрытия приведена оптимальная толщина 7-15 мкм; в других материалах для сухих пленок указывается диапазон 5-20 мкм. Эти значения показывают, что слой задают в пределах спецификации, а не наращивают произвольно.
Когда замена не подтверждена
Переход на твердосмазочное покрытие требует проверки условий, при которых оно будет работать. Если неизвестны скорость, нагрузка, температура или воздействие среды, выбирать только по общему преимуществу MoS₂ недостаточно. То же относится к сравнению с графитом: его более высокая температурная стабильность и электропроводность могут быть полезны, но конечное решение зависит от требований к трению и конструкции.
В трубопроводной арматуре и химических насосах дополнительную задачу создает сохранение покрытия на поверхности детали при контакте с рабочей средой и циклах движения. При проблемах с вымыванием и фреттингом следует оценить не только твердую смазку, но и состав покрытия в целом. В этой задаче MODENGY 1014, содержащий ПТФЭ и дисульфид молибдена, применяют для химических насосов и трубопроводной арматуры, где требуется снижение трения и защита от коррозии. Его пригодность для конкретного узла нужно сверять со спецификацией и условиями эксплуатации.
Как наносят покрытие и контролируют толщину
Надежность сухой пленки начинается с подготовки детали.
Перед нанесением поверхность очищают и обезжиривают. В зависимости от материала и требований к адгезии могут понадобиться фосфатирование или пескоструйная обработка. Если оставить загрязнения или не подготовить поверхность, связующее может хуже удерживаться на детали, а ресурс покрытия снизится. Поэтому подготовку рассматривают как часть технологии, а не как вспомогательную операцию.
Сухие антифрикционные покрытия наносят распылением, окунанием, кистью или тумбированием. Конкретный способ зависит от геометрии детали и технологии состава. Для покрытия после нанесения контролируют сухую толщину пленки. В материалах по сухим пленкам встречается диапазон 5-20 мкм, а для одного термореактивного покрытия с MoS₂ приводится оптимальная толщина 7-15 мкм. Эти значения относятся к разным примерам, поэтому рабочий диапазон берут из документации на выбранный состав, а не переносят автоматически на любой продукт.
Более толстый слой не обязательно повышает защиту или снижает трение. Покрытие должно оставаться в заданном окне толщины, соответствующем его связующему и способу нанесения. Плохо подобранное связующее может отслаиваться или выделять летучие вещества, что влияет на ресурс и пригодность слоя. Поэтому инженер оценивает систему целиком: материал покрытия, подготовку поверхности, отверждение и условия дальнейшей работы детали.
Квалификация и приемка
Для авиационных сухих пленок на базе MoS₂ применяется SIST EN 3021:2017. Стандарт охватывает ограничения по составу, отверждение и хранение, выпуск партии, квалификационные испытания и минимальное качество покрытия. Если узел относится к авиационной или другой ответственной области, требования к квалификации и приемке следует проверять до выбора материала и начала нанесения.
При приемке важно зафиксировать требования к толщине и состоянию покрытия, а также соблюдение технологии подготовки и отверждения. Для крупных узлов и резьбовых соединений особенно важно сверяться со спецификацией и применимыми требованиями к квалификации. Само наличие MoS₂ в составе не подтверждает, что покрытие соответствует требованиям конкретного применения.
Графит или MoS₂: как сопоставить свойства
Сравнение стоит вести по требованиям узла, а не по представлению о том, какая твердая смазка «лучше вообще».
MoS₂ чаще выбирают для низкого трения и высокой несущей способности. Графит рассматривают, когда на первый план выходят термостойкость и электрическая проводимость. Различие особенно важно в сухих покрытиях: наполнитель работает в составе связанного слоя, свойства которого зависят от рецептуры и способа нанесения.
Если контакты испытывают высокое давление, данные о MoS₂ при значениях выше 300 000 psi помогают обосновать его рассмотрение в качестве кандидата. Для графита в сравнительных материалах отмечена пригодность при давлениях ниже 100 000 psi. Эти ориентиры не заменяют инженерного расчета и испытаний, но позволяют понять, почему составы с MoS₂ чаще связывают с тяжелыми контактными режимами, а графит выбирают для других приоритетов.
Важна и среда. MoS₂ чувствителен к окислению при высоких температурах, а на его трибологические свойства может влиять водяной пар. Для графита существенны условия, необходимые для формирования смазывающей пленки. Поэтому нужно проверять не только максимальную температуру, но и атмосферу, контакт с рабочей средой и характер движения. Значения 0,04 в вакууме и 0,05-0,10 в воздухе показывают, что коэффициент трения MoS₂ может различаться в зависимости от среды.
При комбинированном составе с MoS₂ и графитом свойства нельзя вывести простым сложением характеристик двух компонентов. На результат влияют связующее, толщина пленки, подготовка поверхности и рабочий режим. Если приоритеты противоречат друг другу, например одновременно требуются низкое трение и высокая температурная стабильность, подбор делают по спецификации готового покрытия и подтверждают испытанием на репрезентативной детали.
Часто задаваемые вопросы
Какой коэффициент трения у покрытия с дисульфидом молибдена?
В источниках приводятся разные ориентиры: 0,09 для термореактивного связанного покрытия в прессовой посадке, 0,04 в вакууме и 0,05-0,10 в воздухе. Эти значения получены для разных условий, поэтому их нельзя считать гарантированным коэффициентом трения любого покрытия с MoS₂. Для выбора нужно сверять спецификацию конкретного состава и режим узла.
Можно ли использовать дисульфид молибдена вместо масла?
Иногда сухое покрытие подходит вместо жидкой смазки, если конструкция не позволяет применять масло или его трудно удержать в контакте. Такие решения рассматривают для низких скоростей, качательного движения, пусковых режимов и отдельных высоконагруженных пар. Но покрытие не является универсальной заменой: перед переходом проверяют нагрузку, скорость, температуру и среду.
Что выбрать для покрытия арматуры: MoS₂ или графит?
Выбор зависит от условий работы арматуры. MoS₂ обычно рассматривают, когда важны низкое трение и высокая несущая способность; графит может быть предпочтительнее при повышенных требованиях к термостойкости и электропроводности. Учитывают также рабочую среду, подготовку поверхности и свойства связующего. Для конкретного узла параметры выбранного покрытия сверяют со спецификацией.
Какой должна быть толщина сухого покрытия с MoS₂?
В источниках указаны разные диапазоны: 5-20 мкм для сухих пленок и 7-15 мкм для одного термореактивного покрытия с MoS₂. Это не универсальные нормативы для всех составов. Рабочую толщину определяют по документации конкретного покрытия и контролируют после нанесения: увеличение слоя сверх указанного диапазона не гарантирует улучшения свойств.
Заключение
Коэффициент трения покрытий с дисульфидом молибдена зависит от среды, состава и условий контакта. MoS₂ чаще выбирают ради низкого трения и высокой несущей способности, графит - ради термостойкости и электропроводности. Сухое покрытие может заменить масло только в тех узлах, где это допускают режим и конструкция; одного присутствия твердой смазки в составе для такого вывода недостаточно.
Следующий шаг для инженера - зафиксировать нагрузку, скорость, температуру, среду и требования к обслуживанию, затем сверить их со спецификацией покрытия. Для ответственных узлов дополнительно проверяют требования к подготовке поверхности, толщине, отверждению и квалификации.