Микрометр считается одним из самых надежных инструментов для линейных измерений в промышленности, однако при контроле толщины покрытий на цилиндрических деталях его применение требует особого внимания. Погрешность измерения складывается из множества факторов: конструкция самого прибора, деформация детали при контакте, температурные эффекты, износ измерительных поверхностей и, главное, методика работы оператора. Статья разбирает, почему даже инструмент с ценой деления 0,01 мм может дать реальную ошибку в несколько десятков микрометров, и как этого избежать при измерении покрытий на криволинейных поверхностях. Закупщики и инженеры узнают о нормативных допусках, источниках погрешности и выборе оптимального способа контроля толщины.
Норм установки и допуски микрометра по ГОСТ 6507-90
Стандарт ГОСТ 6507-90 регламентирует проверку микрометров типа МЗ именно на цилиндрических измерительных поверхностях, установленных на расстоянии 2–3 мм от края рабочих поверхностей прибора.
Это не случайность: цилиндрическая форма детали требует особого внимания к точке контакта и предотвращению перекоса.
По стандарту допустимая погрешность зависит от диапазона измерений. Для микрометра на диапазон 0–25 мм допуск составляет примерно ±0,004 мм; при увеличении диапазона до 25–50 мм погрешность уже достигает ±0,005 мм, а для 400–500 мм может быть до 50 мкм и выше. ГОСТ также нормирует влияние изгиба скобы при усилии 10 Н как отдельный параметр, подтверждая, что деформация корпуса вносит значимую ошибку.
Калибровка микрометра проводится не менее чем по двум точкам, и инструмент должен быть защищен от механических ударов и температурных скачков. После длительного хранения или транспортировки рекомендуется проверка по концевым мерам перед использованием.
Источники погрешности при измерении цилиндрических деталей
Поверхность цилиндра создает уникальные условия для измерений микрометром: контакт прибора с круглой поверхностью зависит от угла подхода и положения точки контакта.
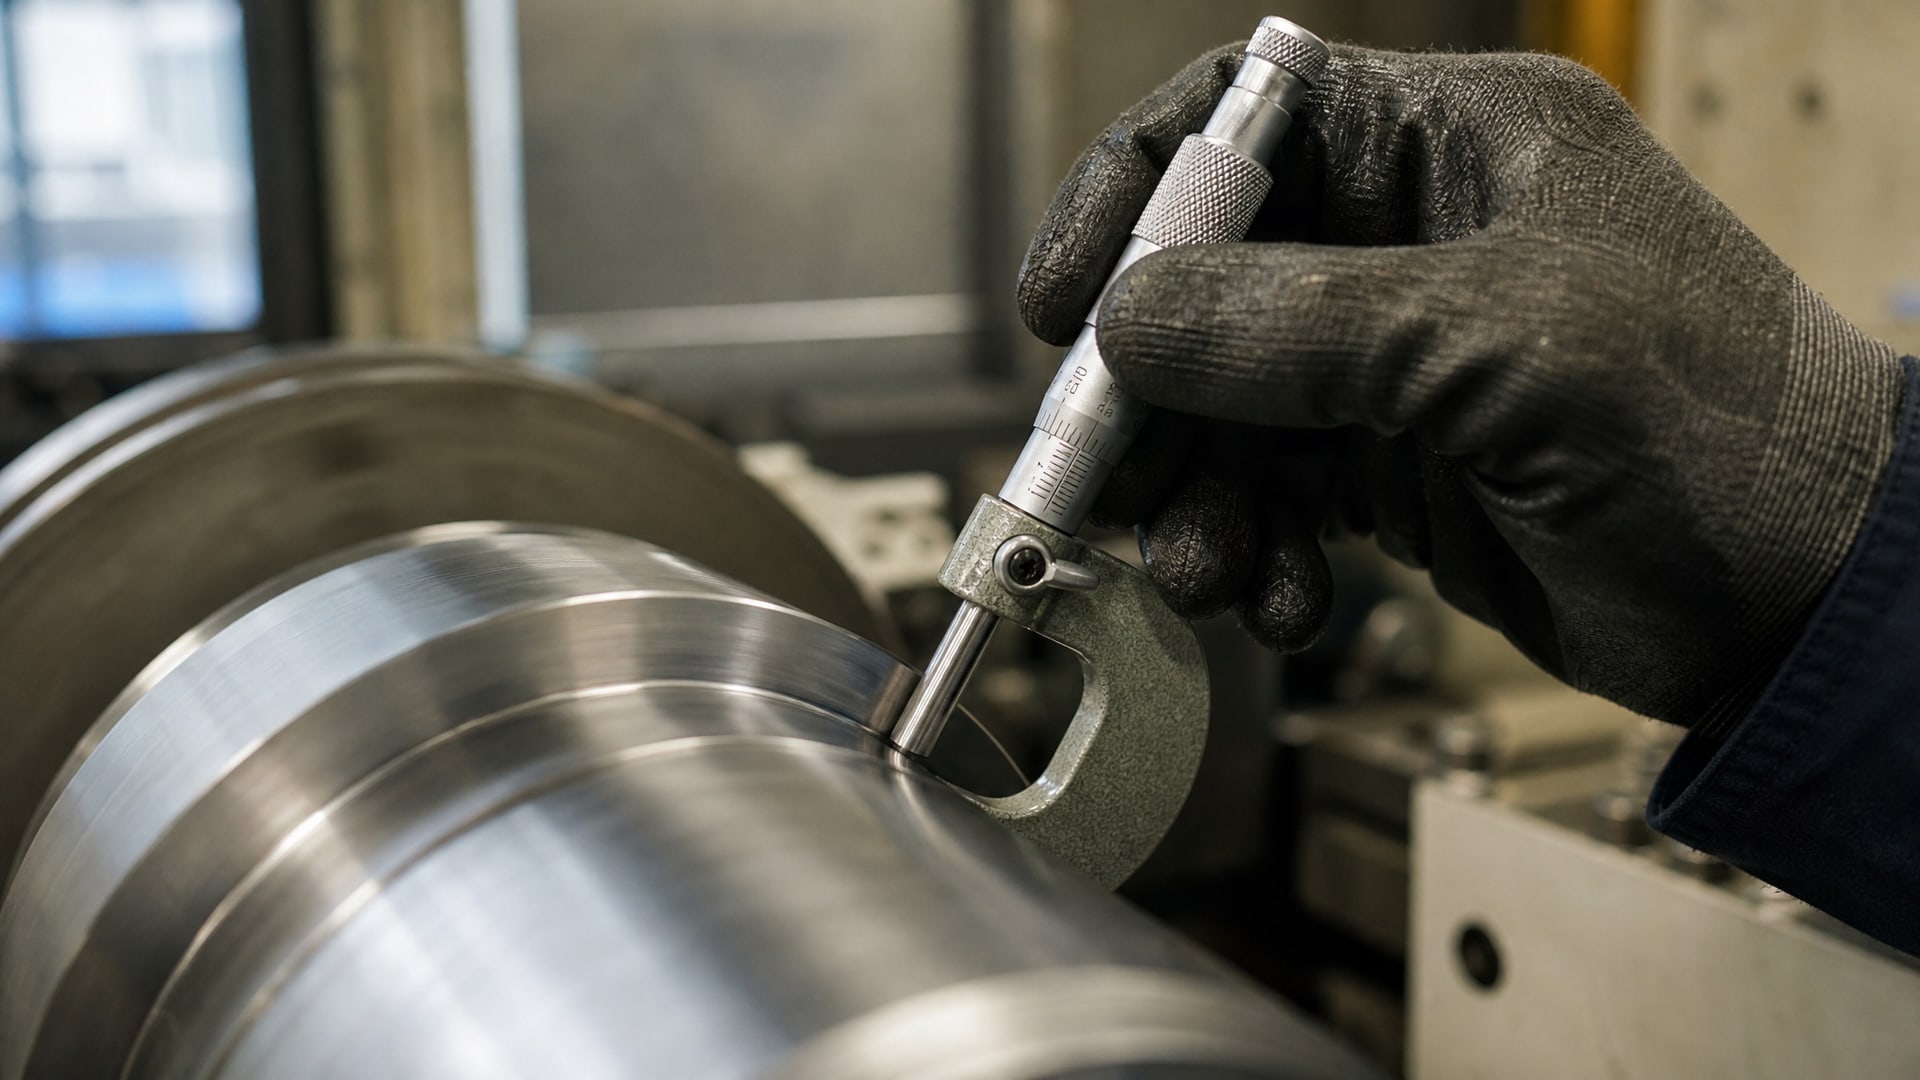
Если микрометр подведен перпендикулярно оси цилиндра, погрешность минимальна; если под углом - возникает методическая ошибка, которая не компенсируется даже качественным инструментом.
Главные источники ошибок:
Непараллельность измерительных поверхностей: износ или заводской брак изнашивают контактные площадки, и они уже не параллельны друг другу. При измерении цилиндра это приводит к тому, что одна поверхность касается вершины цилиндра, а вторая - ниже, и прибор показывает размер, отличный от истинного.
Прогиб скобы: при сжатии микрометра рукой или при давлении на деталь скоба деформируется, и зазор между измерительными поверхностями увеличивается. На диапазонах свыше 25–50 мм использование штатива заметно снижает этот эффект.
Деформация детали или покрытия: при контактном измерении упругой детали или мягкого покрытия (например, лакокрасочного слоя) микрометр пробивает верхний слой, и показание отражает не толщину покрытия, а сумму толщины плюс величину продавливания.
Ошибка отсчета: при ручном считывании по барабану шкалы оператор может ошибиться на 0,01–0,02 мм. Цифровые микрометры исключают эту причину, но у них появляются своих источники ошибок (программные задержки, скачки сигнала при вибрации).
Температурные деформации: если микрометр нагрет рукой, а деталь холодная, или наоборот, различия в коэффициентах теплового расширения стали (≈ 11×10⁻⁶ 1/°C) приводят к изменению размера. Для диапазонов 0–25 мм тепловая ошибка может составить 1–3 мкм, для больших диапазонов - десятки микрометров.
Прилипание загрязнений: частицы пыли, окиси или остатки смазки на измерительных поверхностях или на поверхности детали увеличивают показание.
Методы контроля толщины покрытия: когда микрометр подходит, когда - нет
Микрометр предназначен прежде всего для измерения линейного размера - диаметра, ширины, толщины сплошного материала.
При контроле толщины покрытия ситуация иная: нужно измерить тонкий слой, не повредив его и не промяв.
Контроль толщины жестких покрытий (гальванических, керамических)
Если покрытие твердое и хорошо сцеплено с основой (например, хромирование, никелирование, анодирование алюминия), микрометр может использоваться, но с оговорками. Метод заключается в том, чтобы измерить диаметр (или ширину) детали ДО нанесения покрытия, затем ПОСЛЕ, и рассчитать толщину как разность. Однако этот способ годится только если деталь была сохранена и можно контролировать ее повторно, что редко встречается в практике.
Прямое измерение толщины жесткого слоя микрометром дает результат, близкий к истине, если усилие минимально (через трещотку), однако остается риск скольжения на криволинейной поверхности.
Контроль толщины мягких и упругих покрытий
Антифрикционные покрытия, лакокрасочные слои, резиновые облицовки и другие эластичные материалы при контактном давлении микрометра сжимаются. Если толщина слоя 50 мкм, а прибор прижимает с усилием 10 Н через площадь контакта примерно 2–5 мм², реальное давление на поверхность может достичь сотен паскалей, что достаточно, чтобы сжать мягкий материал на 5–20% от его толщины. Показание микрометра будет ниже истинного значения.
Для таких покрытий следует применять неразрушающий толщиномер - прибор, использующий электромагнитные, ультразвуковые или вихретоковые методы контроля. Толщиномер не касается поверхности давлением (или касается минимально) и измеряет толщину индукционно.
Практическое сравнение методов контроля толщины покрытий
| Параметр | Микрометр | Неразрушающий толщиномер |
|---|---|---|
| Точность на жестких покрытиях | ±3–5 мкм | ±1–3 мкм |
| Риск деформации мягкого слоя | Высокий | Отсутствует |
| Универсальность по материалам | Только сплошные | Металл, пластик, лак, резина |
| Скорость контроля партии | Медленная (ручной процесс) | Быстрая (серийные измерения) |
| Стоимость инструмента | 3–10 тыс. руб. | 15–50 тыс. руб. |
| Требует обучения оператора | Минимально | Среднее |
Практические рекомендации по снижению погрешности при работе с микрометром
Правильная методика работы может сокращать суммарную погрешность на 20–30% без замены инструмента.
Подготовка инструмента и детали
Перед измерением убедитесь, что микрометр и деталь имеют одинаковую температуру. Если прибор был на холоде, оставьте его на рабочем месте не менее 15–20 минут перед использованием. Протрите измерительные поверхности мягкой безворсовой тканью или замшей - никогда не используйте наждачку. На деталь также не должно быть пыли, окиси или остатков смазки.
Техника измерения и усилие прижима
Подводите микрометр к детали плавно, используя трещотку (фрикционный механизм на конце барабана), а не силовую ручку. Трещотка срабатывает при достижении стандартного усилия (обычно эквивалентно давлению 10 Н), предотвращая перетягивание. Если трещотки нет, подводите с минимальным давлением и фиксируйте показание сразу после контакта.
Для цилиндрических поверхностей подводите микрометр строго перпендикулярно к оси детали, не под углом. Точка контакта должна быть в середине цилиндра, а не на краю, где кривизна может исказить показание.
Использование штатива для больших размеров
На диапазонах 25–50 мм и выше установите микрометр в штатив. Это исключает прогиб скобы от веса инструмента и рук оператора и стабилизирует результат. Штатив особенно важен при серийных измерениях одного размера.
Совет инженера: антифрикционные покрытия и стабильность толщины
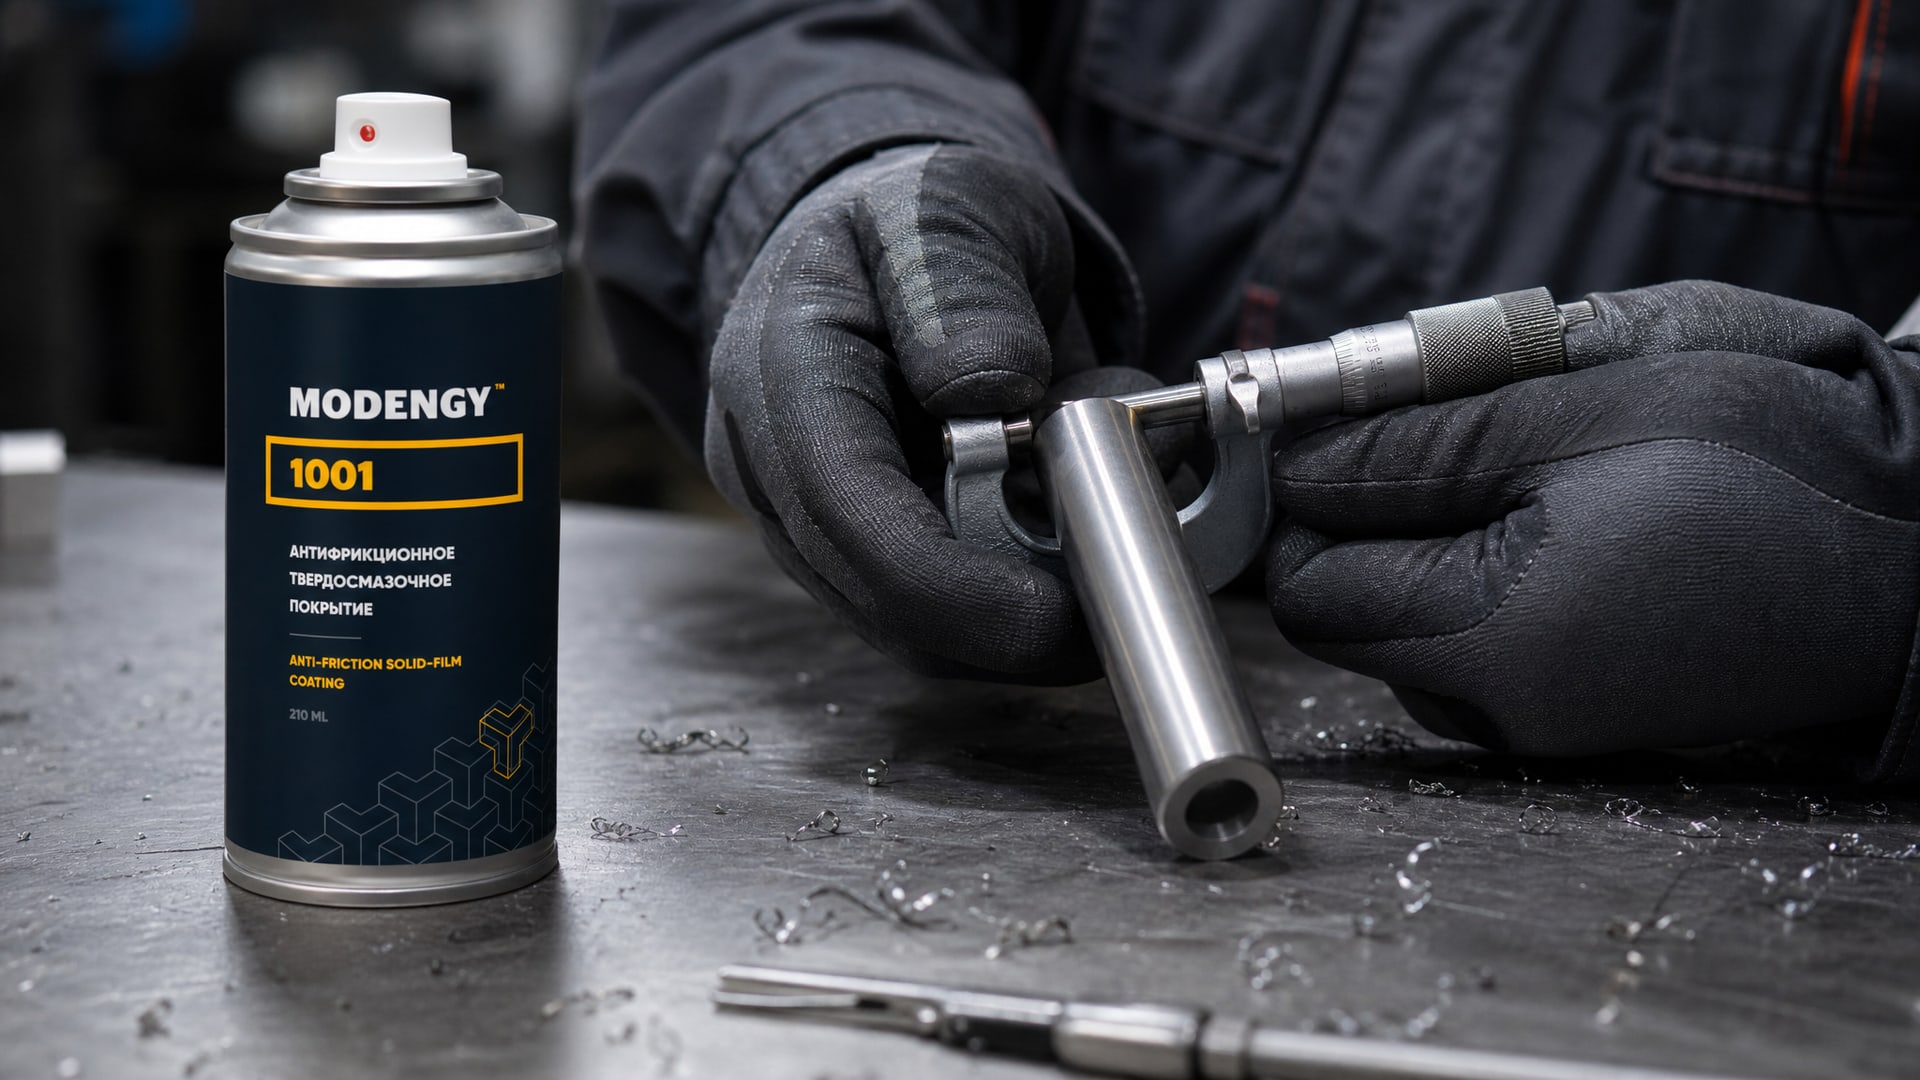
На производствах, где наносятся антифрикционные слои на цилиндрические детали (валы, оси, втулки), закупщики часто сталкиваются с вопросом: как контролировать, что толщина покрытия соответствует спецификации? Покрытия вроде MODENGY 1001 ценны тем, что обеспечивают стабильный слой с предсказуемой толщиной - обычно 20–50 мкм в зависимости от способа нанесения. Это означает, что для контроля не требуется инструмент повышенной точности; обычный неразрушающий толщиномер с погрешностью ±2–3 мкм справляется быстро и без риска повредить слой. Инженеры возвращаются к таким материалам второй год подряд именно потому, что они упрощают приемку и не требуют дорогостоящей метрологии.
Часто задаваемые вопросы
Почему микрометр с ценой деления 0,01 мм дает погрешность ±5 мкм?
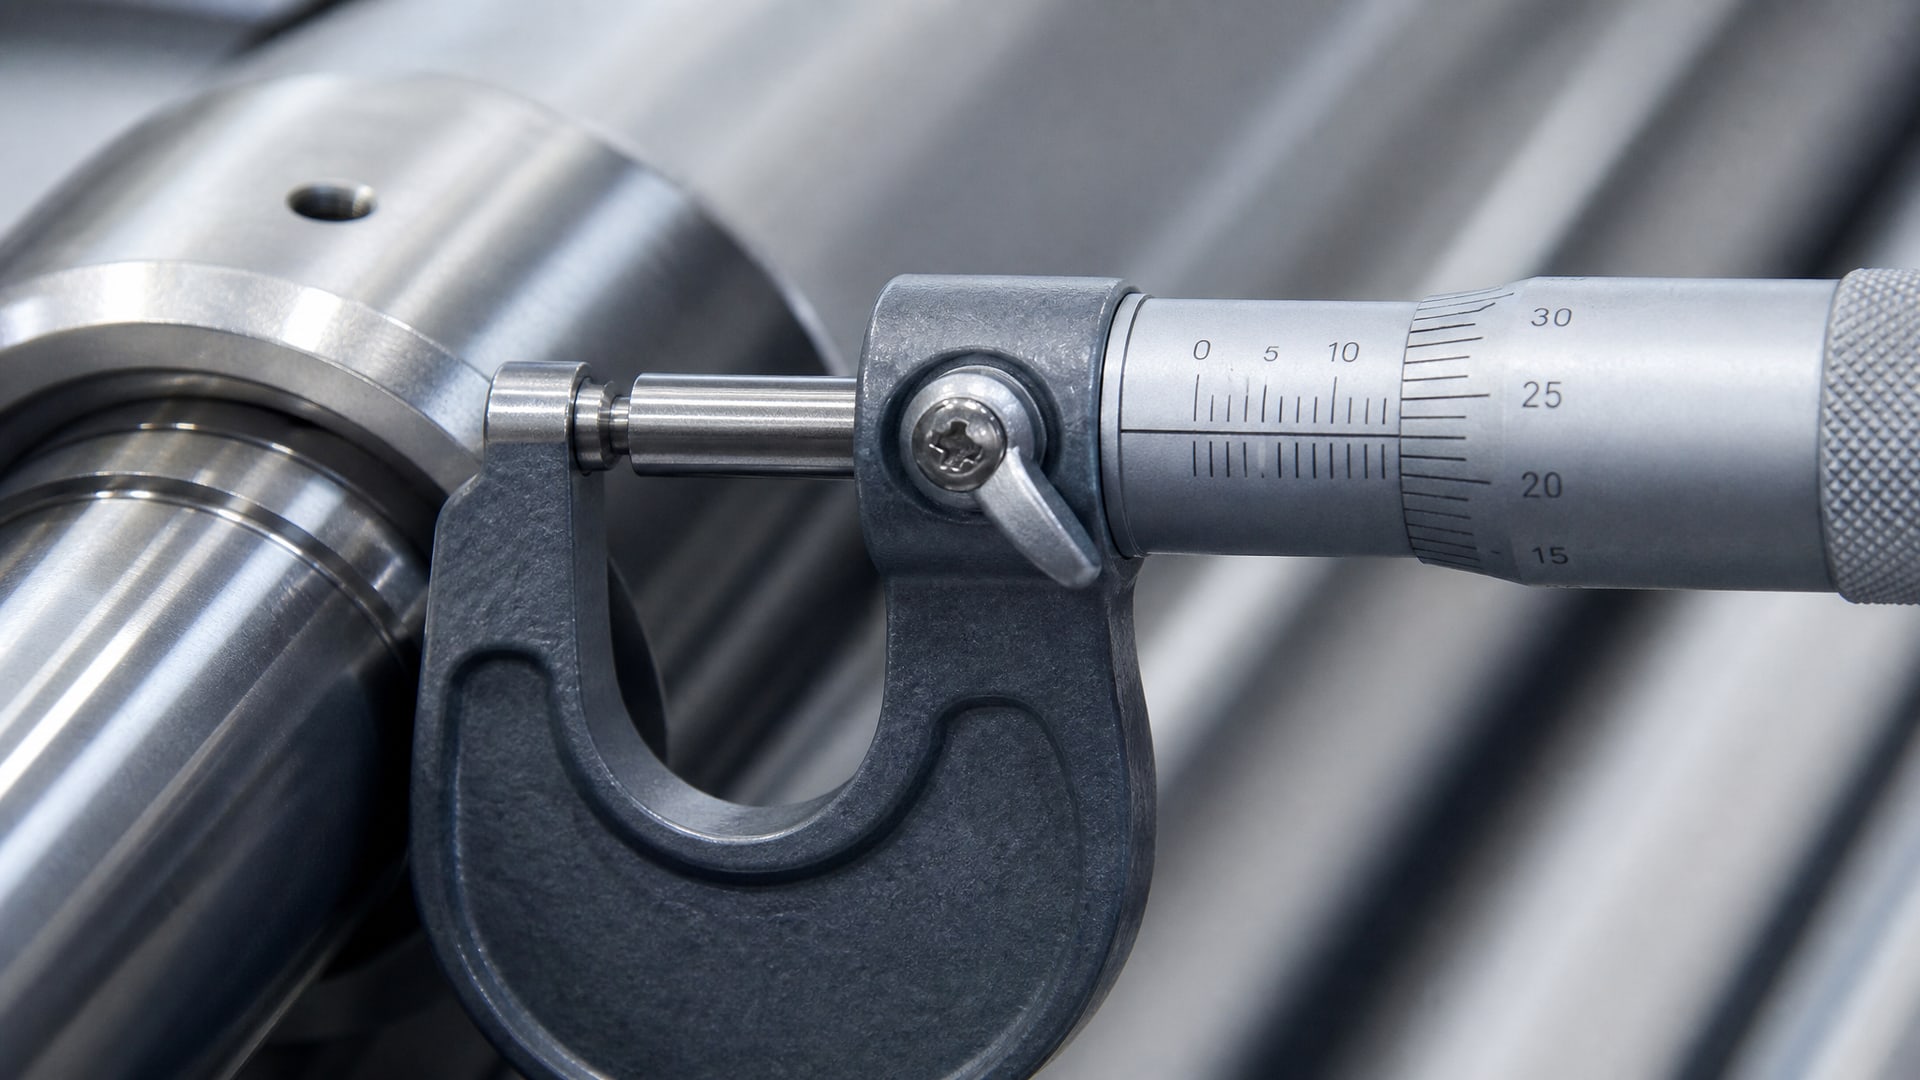
Цена деления - это разрешающая способность шкалы, а не точность. Реальная погрешность зависит от диапазона, конструкции, состояния прибора и условий измерения. Для 0–25 мм допуск составляет ±4 мкм по ГОСТ. На практике добавляются ошибки оператора, деформация детали и температура, и итоговая ошибка растет.
Можно ли измерять толщину лакокрасочного покрытия обычным микрометром?
Прямое измерение возможно, но с оговоркой: слой сожмется под давлением прибора, и показание будет ниже истинного. Для контроля толщины лакокрасочных покрытий лучше применять неразрушающий толщиномер, использующий электромагнитный метод. Погрешность толщиномера ±1–3 мкм, и слой не повреждается.
Какой метод неразрушающего контроля толщины покрытия выбрать для цилиндрических деталей?
Для метизов и цилиндрических валов используют электромагнитные толщиномеры (вихретоковый метод для немагнитных материалов, индукционный - для стали). Они работают на криволинейных поверхностях, не требуют очень близкого контакта и дают стабильный результат. Ультразвуковые толщиномеры - тоже опция, но они требуют хорошего акустического контакта и подходят лучше для плоских поверхностей.
Как проверить, откалиброван ли мой микрометр, если я работаю на заводе?
Используйте блок концевых мер или установочный микрометр. Проверьте показания на нескольких точках диапазона: 5 мм, 12 мм, 25 мм (или соответствующие границы вашего диапазона). Отклонение не должно превышать нормы, указанные в ГОСТ 6507-90 для вашего диапазона. Если отклонение больше - отправьте прибор на техническое обслуживание.
Влияет ли температура на показания микрометра при кратковременном измерении?
Да, влияет. Даже несколько минут контакта с теплыми руками нагревают прибор. Для цилиндра диаметром 50 мм скачок температуры на 5 °C приводит к удлинению на 2–3 мкм. При кратковременных измериях эффект не критичен, но если вы контролируете много деталей подряд, периодически охлаждайте микрометр или используйте штатив.
Заключение
Микрометр остается надежным инструментом для линейных измерений, однако при контроле толщины покрытий на цилиндрических поверхностях его точность зависит от множества факторов: конструкция прибора (допуск ±3–50 мкм по диапазону), методика оператора, состояние инструмента и условия окружающей среды. Суммарная погрешность складывается из ошибок прибора, деформации детали, влияния температуры и ошибок отсчета; применение трещотки, штатива и термостабилизации сокращает эту ошибку на 20–30%.
Для контроля толщины мягких и упругих покрытий (лакокрасочных, полимерных, антифрикционных слоев) микрометр не годится, так как продавливает материал. В таких случаях используйте неразрушающий толщиномер, который дает точность ±1–3 мкм без риска повредить слой. Следующий шаг - выбрать подходящий толщиномер для вашей технологии (магнитные и немагнитные материалы требуют разных методов) и провести обучение оператора по методике измерения на криволинейных поверхностях.