РПС
Производство и поставки продуктов:
СОЖ, СОТС, масла, смазки, очистители,
специальные смазочные покрытия
+7 (831) 217-22-12
+7 (903) 602-12-07
Заказать звонок
Компания
  • О компании
  • Вакансии
  • Реквизиты
  • Контакты
Каталог
  • BECHEM
    BECHEM
    • Антифрикционные покрытия
    • Защита от коррозии и очистители
      • Защита от коррозии
      • Очистители
    • Пасты и спреи
      • Пасты
      • Спреи
    • Смазки
      • Арматурные смазки
      • Смазки для железнодорожных применений
      • Смазки для открытых и закрытых передач
      • Смазки для пластмасс
      • Смазки для подшипников качения и скольжения
      • Смазки для ходовой части и тормозных систем
      • Смазки для электроконтактов
    • Смазочные масла
      • Гидравлические жидкости
      • Индустриальные редукторные и циркуляционные масла
      • Масла для компрессоров и пневматических инструментов
      • Масла для цепей
      • Силиконовые масла
    • Смазочные материалы для пищевой и фармацевтической промышленностей
      • Смазки для пищевой и фармацевтической промышленностей
      • Смазочные масла для пищевой и фармацевтической промышленностей
    • СОТС для операций обработки давлением
      • Масла для холодного прессования
      • СОТС для волочения труб
      • СОТС для листовой формовки
      • СОТС для объемной формовки
    • СОТС для процессов металлообработки со снятием стружки
      • Berufluid
      • Водосмешиваемые смазочно-охлаждающие жидкости
      • Не смешиваемые с водой смазочно-охлаждающие среды
      • Оборудование для обслуживания СОЖ и СОТС
      • Сервисные продукты по обслуживанию СОЖ и СОТС
    • Экологичные смазочные и технологические материалы
      • Экологичные смазки
      • Экологичные смазочные масла
      • Экологичные смазочные материалы для железных дорог
  • EFELE
    EFELE
    • Анаэробные составы
    • Антифрикционные покрытия
    • Жидкие уплотнители
    • Защитные покрытия
    • Масла
    • Материалы в дозаторах
    • Материалы с пищевым допуском
    • Оборудование
    • Очистители
    • Пасты
    • Смазки
    • СОЖ
  • ВЕЗДЕШКА
    ВЕЗДЕШКА
  • YUNPRO
    YUNPRO
    • Смазки общего назначения
    • Жидкости для металлообработки
      • Эмульгированные СОЖ
      • Чистые технологические масла
      • Разделительные агенты
    • Специальные смазки
      • Высокотемпературные смазки
      • Водостойкие смазки для тяжелых условий эксплуатации
      • Малошумные смазки
      • Смазки для высокоскоростных подшипников
      • Автомобильные смазки
      • Смазки для тросов
      • Смазки для открытых зубчатых передач
    • Промышленные масла
      • Турбинные масла
      • Цепные масла
      • Железнодорожные масла
      • Масла для шин
      • Гидравлические масла
      • Трансмиссионные масла
      • Циркуляционные масла
      • Компрессорные масла
  • Газпромнефть
    Газпромнефть
    • Индустриальные смазочные материалы (IND)
      • Гидравлические масла
      • Индустриальные масла Gazpromneft без присадок
      • Компрессорные масла
      • Масла для бумагоделательных машин
      • Масла для направляющих скольжения
      • Масла для прокатных станов
      • Масла закалочные и теплоносители
      • Масла разделительные
      • Масла-мягчители
      • Осевые масла
      • Пластичные смазки Gazpromneft
      • Редукторные масла
      • Трансмиссионно-гидравлические масла
      • Турбинные масла
      • Циркуляционные масла
    • Смазочные материалы для коммерческого транспорта (CVL)
      • G-Family
      • Gazpromneft
    • Смазочные материалы для потребительского сегмента (PVL)
      • G-Family
      • Gazpromneft
  • MODENGY
    MODENGY
    • Адаптивные смазочные материалы
    • Антифрикционные покрытия
    • Графеновые смазочные материалы
    • Оборудование
    • Очистители
    • Специальные растворители
    • Твердосмазочные пасты
    • Функциональные покрытия
  • РПС
    РПС
    • Очистители
    • Смазки
  • Оборудование
    Оборудование
    • pH-метр для СОТС, СОЖ
    • Биоконтроль
    • Ручной рефрактометр
    • Пневмосистема для перекачки жидкости
    • Кондуктометр
    • Скиммер Bandskimmer
    • Смеситель для приготовления эмульсии
    • Скиммер для СОЖ M-12/30
    • Скиммер для СОЖ M-11/30
    • Скиммер для СОЖ M-10/30
    • Скиммер для СОЖ M-02/30
    • Скиммер для СОЖ M-01/30
    • Скиммер для СОЖ M-00/30
    • Скиммер для СОЖ C-12/30
    • Скиммер для СОЖ C-11/30
    • Скиммер для СОЖ C-10/30
    • Скиммер для СОЖ C-02/30
    • Скиммер для СОЖ C-01/30
    • Скиммер для СОЖ C-00/30
  • Смазка как Краска
    Смазка как Краска
Статьи
Новости
Библиотека
Контакты
    РПС
    Компания
    • О компании
    • Вакансии
    • Реквизиты
    • Контакты
    Каталог
    • BECHEM
      BECHEM
      • Антифрикционные покрытия
      • Защита от коррозии и очистители
        • Защита от коррозии
        • Очистители
      • Пасты и спреи
        • Пасты
        • Спреи
      • Смазки
        • Арматурные смазки
        • Смазки для железнодорожных применений
        • Смазки для открытых и закрытых передач
        • Смазки для пластмасс
        • Смазки для подшипников качения и скольжения
        • Смазки для ходовой части и тормозных систем
        • Смазки для электроконтактов
      • Смазочные масла
        • Гидравлические жидкости
        • Индустриальные редукторные и циркуляционные масла
        • Масла для компрессоров и пневматических инструментов
        • Масла для цепей
        • Силиконовые масла
      • Смазочные материалы для пищевой и фармацевтической промышленностей
        • Смазки для пищевой и фармацевтической промышленностей
        • Смазочные масла для пищевой и фармацевтической промышленностей
      • СОТС для операций обработки давлением
        • Масла для холодного прессования
        • СОТС для волочения труб
        • СОТС для листовой формовки
        • СОТС для объемной формовки
      • СОТС для процессов металлообработки со снятием стружки
        • Berufluid
        • Водосмешиваемые смазочно-охлаждающие жидкости
        • Не смешиваемые с водой смазочно-охлаждающие среды
        • Оборудование для обслуживания СОЖ и СОТС
        • Сервисные продукты по обслуживанию СОЖ и СОТС
      • Экологичные смазочные и технологические материалы
        • Экологичные смазки
        • Экологичные смазочные масла
        • Экологичные смазочные материалы для железных дорог
    • EFELE
      EFELE
      • Анаэробные составы
      • Антифрикционные покрытия
      • Жидкие уплотнители
      • Защитные покрытия
      • Масла
      • Материалы в дозаторах
      • Материалы с пищевым допуском
      • Оборудование
      • Очистители
      • Пасты
      • Смазки
      • СОЖ
    • ВЕЗДЕШКА
      ВЕЗДЕШКА
    • YUNPRO
      YUNPRO
      • Смазки общего назначения
      • Жидкости для металлообработки
        • Эмульгированные СОЖ
        • Чистые технологические масла
        • Разделительные агенты
      • Специальные смазки
        • Высокотемпературные смазки
        • Водостойкие смазки для тяжелых условий эксплуатации
        • Малошумные смазки
        • Смазки для высокоскоростных подшипников
        • Автомобильные смазки
        • Смазки для тросов
        • Смазки для открытых зубчатых передач
      • Промышленные масла
        • Турбинные масла
        • Цепные масла
        • Железнодорожные масла
        • Масла для шин
        • Гидравлические масла
        • Трансмиссионные масла
        • Циркуляционные масла
        • Компрессорные масла
    • Газпромнефть
      Газпромнефть
      • Индустриальные смазочные материалы (IND)
        • Гидравлические масла
        • Индустриальные масла Gazpromneft без присадок
        • Компрессорные масла
        • Масла для бумагоделательных машин
        • Масла для направляющих скольжения
        • Масла для прокатных станов
        • Масла закалочные и теплоносители
        • Масла разделительные
        • Масла-мягчители
        • Осевые масла
        • Пластичные смазки Gazpromneft
        • Редукторные масла
        • Трансмиссионно-гидравлические масла
        • Турбинные масла
        • Циркуляционные масла
      • Смазочные материалы для коммерческого транспорта (CVL)
        • G-Family
        • Gazpromneft
      • Смазочные материалы для потребительского сегмента (PVL)
        • G-Family
        • Gazpromneft
    • MODENGY
      MODENGY
      • Адаптивные смазочные материалы
      • Антифрикционные покрытия
      • Графеновые смазочные материалы
      • Оборудование
      • Очистители
      • Специальные растворители
      • Твердосмазочные пасты
      • Функциональные покрытия
    • РПС
      РПС
      • Очистители
      • Смазки
    • Оборудование
      Оборудование
      • pH-метр для СОТС, СОЖ
      • Биоконтроль
      • Ручной рефрактометр
      • Пневмосистема для перекачки жидкости
      • Кондуктометр
      • Скиммер Bandskimmer
      • Смеситель для приготовления эмульсии
      • Скиммер для СОЖ M-12/30
      • Скиммер для СОЖ M-11/30
      • Скиммер для СОЖ M-10/30
      • Скиммер для СОЖ M-02/30
      • Скиммер для СОЖ M-01/30
      • Скиммер для СОЖ M-00/30
      • Скиммер для СОЖ C-12/30
      • Скиммер для СОЖ C-11/30
      • Скиммер для СОЖ C-10/30
      • Скиммер для СОЖ C-02/30
      • Скиммер для СОЖ C-01/30
      • Скиммер для СОЖ C-00/30
    • Смазка как Краска
      Смазка как Краска
    Статьи
    Новости
    Библиотека
    Контакты
      РПС
      • Компания
        • Назад
        • Компания
        • О компании
        • Вакансии
        • Реквизиты
        • Контакты
      • Каталог
        • Назад
        • Каталог
        • BECHEM
          • Назад
          • BECHEM
          • Антифрикционные покрытия
          • Защита от коррозии и очистители
            • Назад
            • Защита от коррозии и очистители
            • Защита от коррозии
            • Очистители
          • Пасты и спреи
            • Назад
            • Пасты и спреи
            • Пасты
            • Спреи
          • Смазки
            • Назад
            • Смазки
            • Арматурные смазки
            • Смазки для железнодорожных применений
            • Смазки для открытых и закрытых передач
            • Смазки для пластмасс
            • Смазки для подшипников качения и скольжения
            • Смазки для ходовой части и тормозных систем
            • Смазки для электроконтактов
          • Смазочные масла
            • Назад
            • Смазочные масла
            • Гидравлические жидкости
            • Индустриальные редукторные и циркуляционные масла
            • Масла для компрессоров и пневматических инструментов
            • Масла для цепей
            • Силиконовые масла
          • Смазочные материалы для пищевой и фармацевтической промышленностей
            • Назад
            • Смазочные материалы для пищевой и фармацевтической промышленностей
            • Смазки для пищевой и фармацевтической промышленностей
            • Смазочные масла для пищевой и фармацевтической промышленностей
          • СОТС для операций обработки давлением
            • Назад
            • СОТС для операций обработки давлением
            • Масла для холодного прессования
            • СОТС для волочения труб
            • СОТС для листовой формовки
            • СОТС для объемной формовки
          • СОТС для процессов металлообработки со снятием стружки
            • Назад
            • СОТС для процессов металлообработки со снятием стружки
            • Berufluid
            • Водосмешиваемые смазочно-охлаждающие жидкости
            • Не смешиваемые с водой смазочно-охлаждающие среды
            • Оборудование для обслуживания СОЖ и СОТС
            • Сервисные продукты по обслуживанию СОЖ и СОТС
          • Экологичные смазочные и технологические материалы
            • Назад
            • Экологичные смазочные и технологические материалы
            • Экологичные смазки
            • Экологичные смазочные масла
            • Экологичные смазочные материалы для железных дорог
        • EFELE
          • Назад
          • EFELE
          • Анаэробные составы
          • Антифрикционные покрытия
          • Жидкие уплотнители
          • Защитные покрытия
          • Масла
          • Материалы в дозаторах
          • Материалы с пищевым допуском
          • Оборудование
          • Очистители
          • Пасты
          • Смазки
          • СОЖ
        • ВЕЗДЕШКА
        • YUNPRO
          • Назад
          • YUNPRO
          • Смазки общего назначения
          • Жидкости для металлообработки
            • Назад
            • Жидкости для металлообработки
            • Эмульгированные СОЖ
            • Чистые технологические масла
            • Разделительные агенты
          • Специальные смазки
            • Назад
            • Специальные смазки
            • Высокотемпературные смазки
            • Водостойкие смазки для тяжелых условий эксплуатации
            • Малошумные смазки
            • Смазки для высокоскоростных подшипников
            • Автомобильные смазки
            • Смазки для тросов
            • Смазки для открытых зубчатых передач
          • Промышленные масла
            • Назад
            • Промышленные масла
            • Турбинные масла
            • Цепные масла
            • Железнодорожные масла
            • Масла для шин
            • Гидравлические масла
            • Трансмиссионные масла
            • Циркуляционные масла
            • Компрессорные масла
        • Газпромнефть
          • Назад
          • Газпромнефть
          • Индустриальные смазочные материалы (IND)
            • Назад
            • Индустриальные смазочные материалы (IND)
            • Гидравлические масла
            • Индустриальные масла Gazpromneft без присадок
            • Компрессорные масла
            • Масла для бумагоделательных машин
            • Масла для направляющих скольжения
            • Масла для прокатных станов
            • Масла закалочные и теплоносители
            • Масла разделительные
            • Масла-мягчители
            • Осевые масла
            • Пластичные смазки Gazpromneft
            • Редукторные масла
            • Трансмиссионно-гидравлические масла
            • Турбинные масла
            • Циркуляционные масла
          • Смазочные материалы для коммерческого транспорта (CVL)
            • Назад
            • Смазочные материалы для коммерческого транспорта (CVL)
            • G-Family
            • Gazpromneft
          • Смазочные материалы для потребительского сегмента (PVL)
            • Назад
            • Смазочные материалы для потребительского сегмента (PVL)
            • G-Family
            • Gazpromneft
        • MODENGY
          • Назад
          • MODENGY
          • Адаптивные смазочные материалы
          • Антифрикционные покрытия
          • Графеновые смазочные материалы
          • Оборудование
          • Очистители
          • Специальные растворители
          • Твердосмазочные пасты
          • Функциональные покрытия
        • РПС
          • Назад
          • РПС
          • Очистители
          • Смазки
        • Оборудование
          • Назад
          • Оборудование
          • Оборудование для обслуживания cмазочно-охлаждающих жидкостей (СОЖ)
        • Смазка как Краска
      • Статьи
      • Новости
      • Библиотека
      • Контакты
      • Подбор СОЖ для металлообработки
      • Подбор СОЖ для волочения
      • +7 (831) 217-22-12
        • Назад
        • Телефоны
        • +7 (831) 217-22-12
        • +7 (903) 602-12-07
        • Заказать звонок
      г. Нижний Новгород,
      пр. Гагарина, д. 166, офисы 320, 323
      • Главная
      • Информация
      • Тренды
      • Почему важно соблюдать температурный режим 200 градусов при полимеризации антифрикционного покрытия

      Почему важно соблюдать температурный режим 200 градусов при полимеризации антифрикционного покрытия

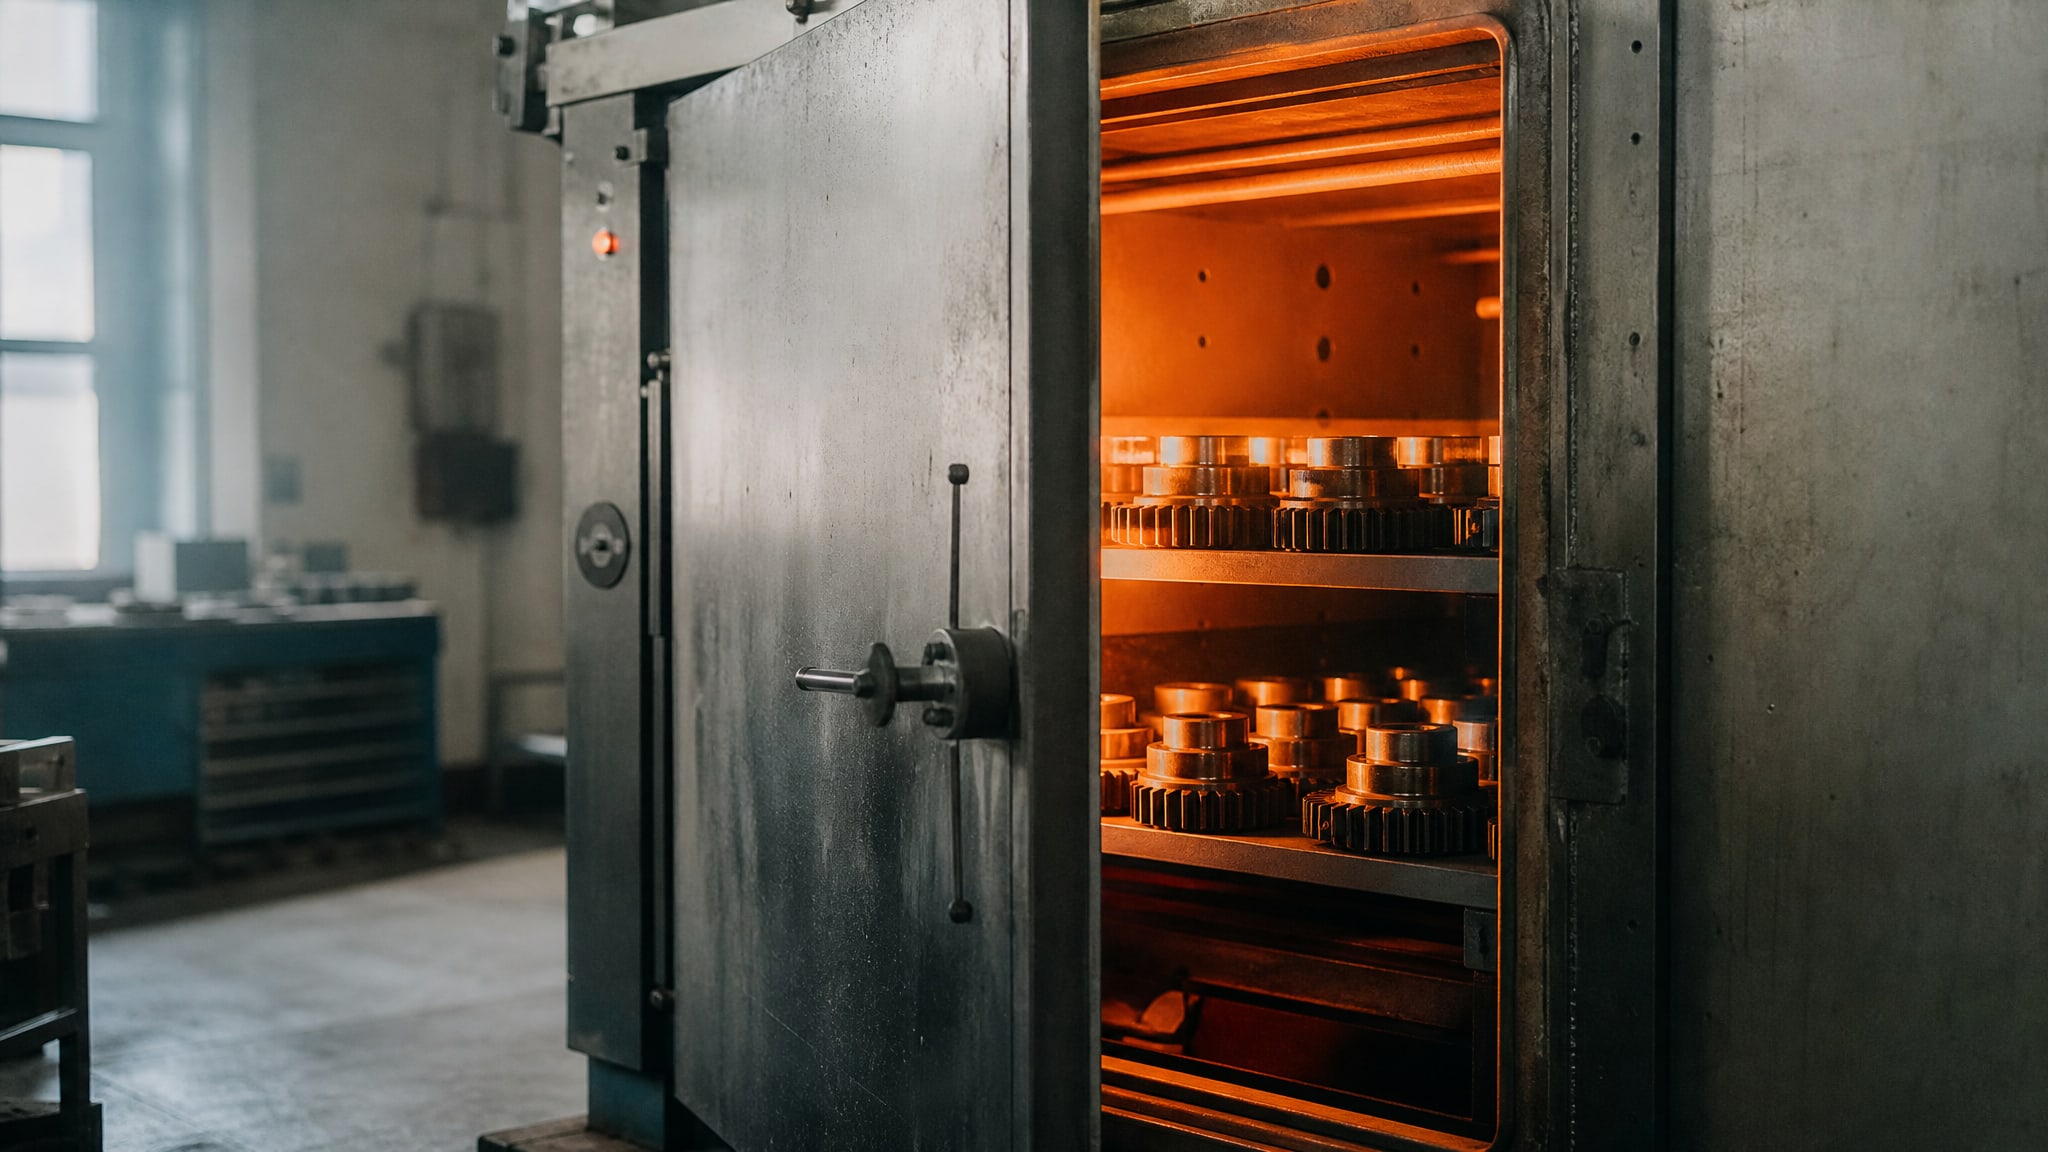
      В цеху большая печь полимеризует металлические детали с антифрикционным покрытием.
      Узнайте, почему соблюдение температурного режима 200 градусов важно для качества антифрикционного покрытия и его долговечности.

      Температура полимеризации антифрикционного покрытия - один из критических параметров, определяющих качество финального слоя и его ресурс в эксплуатации. Для большинства твердосмазочных систем типовой режим составляет 200 °C / 20–40 минут, но это не универсальное правило: конкретный температурно-временной режим зависит от химического состава материала и всегда указывается в техническом паспорте. Неправильный выбор режима или несоблюдение параметров приводит к недополимеризации, вздутию покрытия, его отслаиванию и преждевременному износу узла. Особенно это актуально для ответственных узлов, таких как винтовые пары компрессоров, где трение и температура работают в критических диапазонах.

      Статья разбирает, почему режим полимеризации важен, какие последствия вызывает его нарушение, и как избежать типичных ошибок при нанесении антифрикционных покрытий на детали с высокими требованиями к износостойкости.

      Почему полимеризация при нужной температуре критична для износостойкости


      Полимеризация - это процесс, при котором молекулы жидкого или пастообразного покрытия связываются между собой, формируя твердый защитный слой. 

      Температура ускоряет этот процесс и влияет на плотность, адгезию и механические свойства получившегося материала. При недостаточной температуре покрытие остается рыхлым, не достигает заявленной твердости и быстро стирается. При избытке температуры (если это не предусмотрено рецептурой) возможна термодеструкция полимера: материал теряет эластичность, становится хрупким и может потрескаться.

      Режим 200 °C / 20–40 минут используется для большинства промышленных твердосмазочных систем потому, что он обеспечивает оптимальное соотношение между скоростью полимеризации и сохранением молекулярной структуры. За 20–40 минут выдержки при этой температуре материал полностью выстраивается и готов к работе. Однако на практике встречаются и альтернативные режимы: некоторые составы полимеризуются при 170 °C (требуют больше времени -20–30 минут), другие при 160–200 °C / 10–15 минут, а чувствительные к перегреву материалы работают при 130 °C / 70 минут. Именно поэтому техпаспорт - единственный источник правильного режима для конкретного продукта.

      Для покрытий, наносимых на детали высокой сложности (винтовые пары, поршни, дроссельные заслонки), равномерный прогрев всей детали во время полимеризации - обязательное условие. Если воздух печи не омывает деталь со всех сторон, то центральные и угловые зоны недополимеризуются, и слой там остается слабым. Результат: через несколько циклов работы покрытие отслаивается именно в этих местах, открывая металл для коррозии и износа.

      Температурные режимы полимеризации и их различия


      Не все антифрикционные покрытия требуют нагрева. 
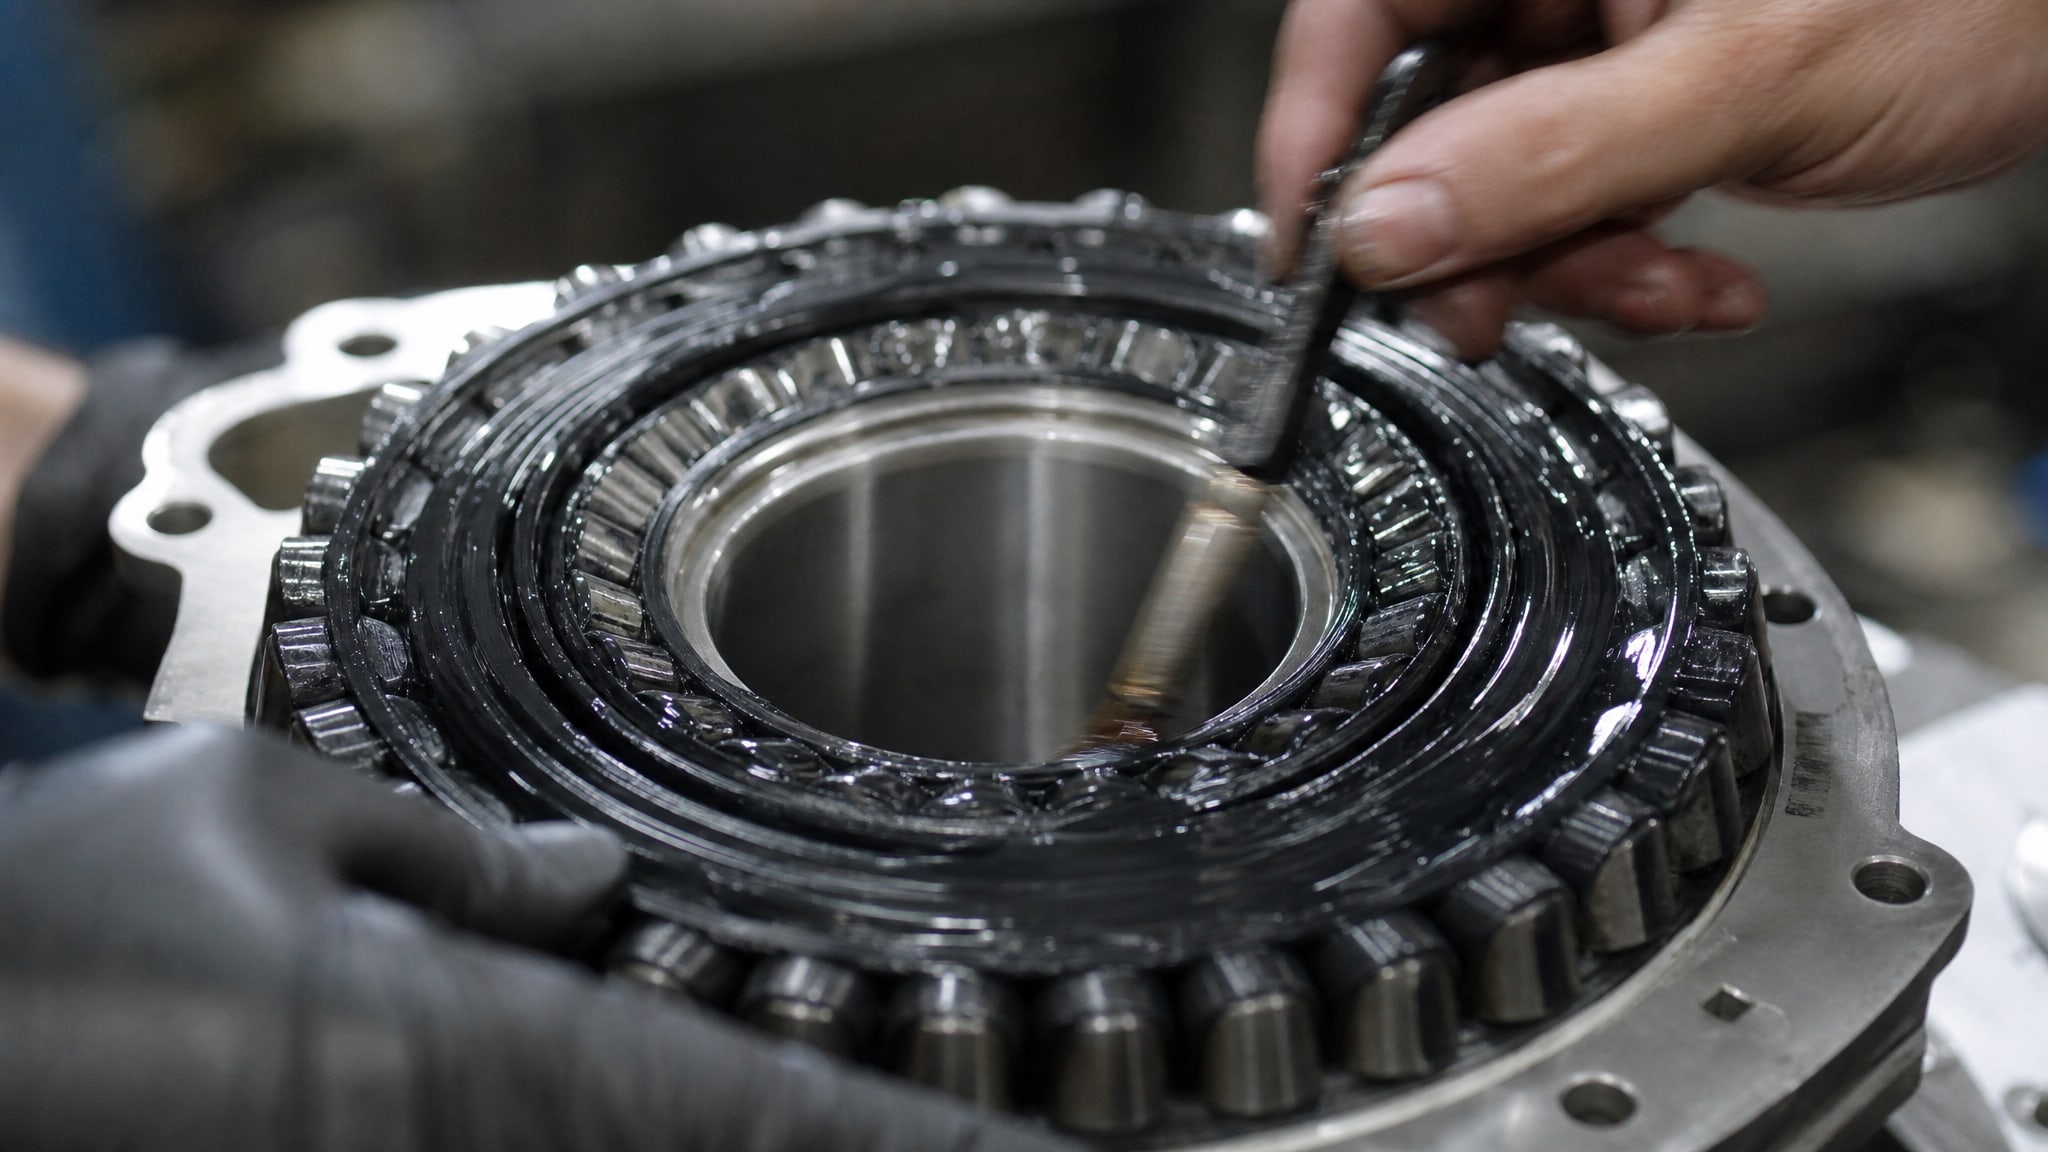
      Металлическая деталь с ровным слоем антифрикционного покрытия.

      На рынке сосуществуют три основных подхода: системы с полимеризацией при нагреве, системы с отверждением при комнатной температуре и гибридные варианты.

      Покрытия с печной полимеризацией: Типовой режим -200 °C / 20–40 минут. Материал поступает на деталь уже готовым к нагреву (паста или аэрозоль) и переносится в печь сразу после нанесения или спустя 5–10 минут высыхания (в зависимости от ТДС). Этот подход обеспечивает лучшие показатели износостойкости и коррозионной стойкости. Такие покрытия держат даже агрессивные среды и работают в диапазонах до −70…+315 °C.

      Покрытия с комнатной полимеризацией: Отверждаются при температуре окружающей среды без печи. Полная готовность наступает через 2–3 часа или 12 часов в зависимости от химического состава. Такие системы выбирают, когда деталь невозможно поместить в печь (огромные узлы, сложные сборки). Минус - прочность финального слоя ниже, чем у печных систем.

      Промежуточные режимы: 170–200 °C / 20–30 минут или 160–200 °C / 10–15 минут - их используют при ограничениях по оборудованию или для деталей, чувствительных к перегреву. В этих случаях нагрев ведется мягче или быстрее, в зависимости от рецептуры.

      Для винтовых пар компрессоров, где требуется максимальная адгезия и защита от трения под давлением, почти всегда выбирают именно печные системы с режимом 200 °C. Это обеспечивает высокий коэффициент адгезии покрытия к металлу и гарантирует, что слой не отойдет даже при ударных нагрузках и температурных скачках во время работы.

      Последствия нарушения режима полимеризации


      Отклонение от указанного в техпаспорте режима почти всегда приводит к дефектам. 
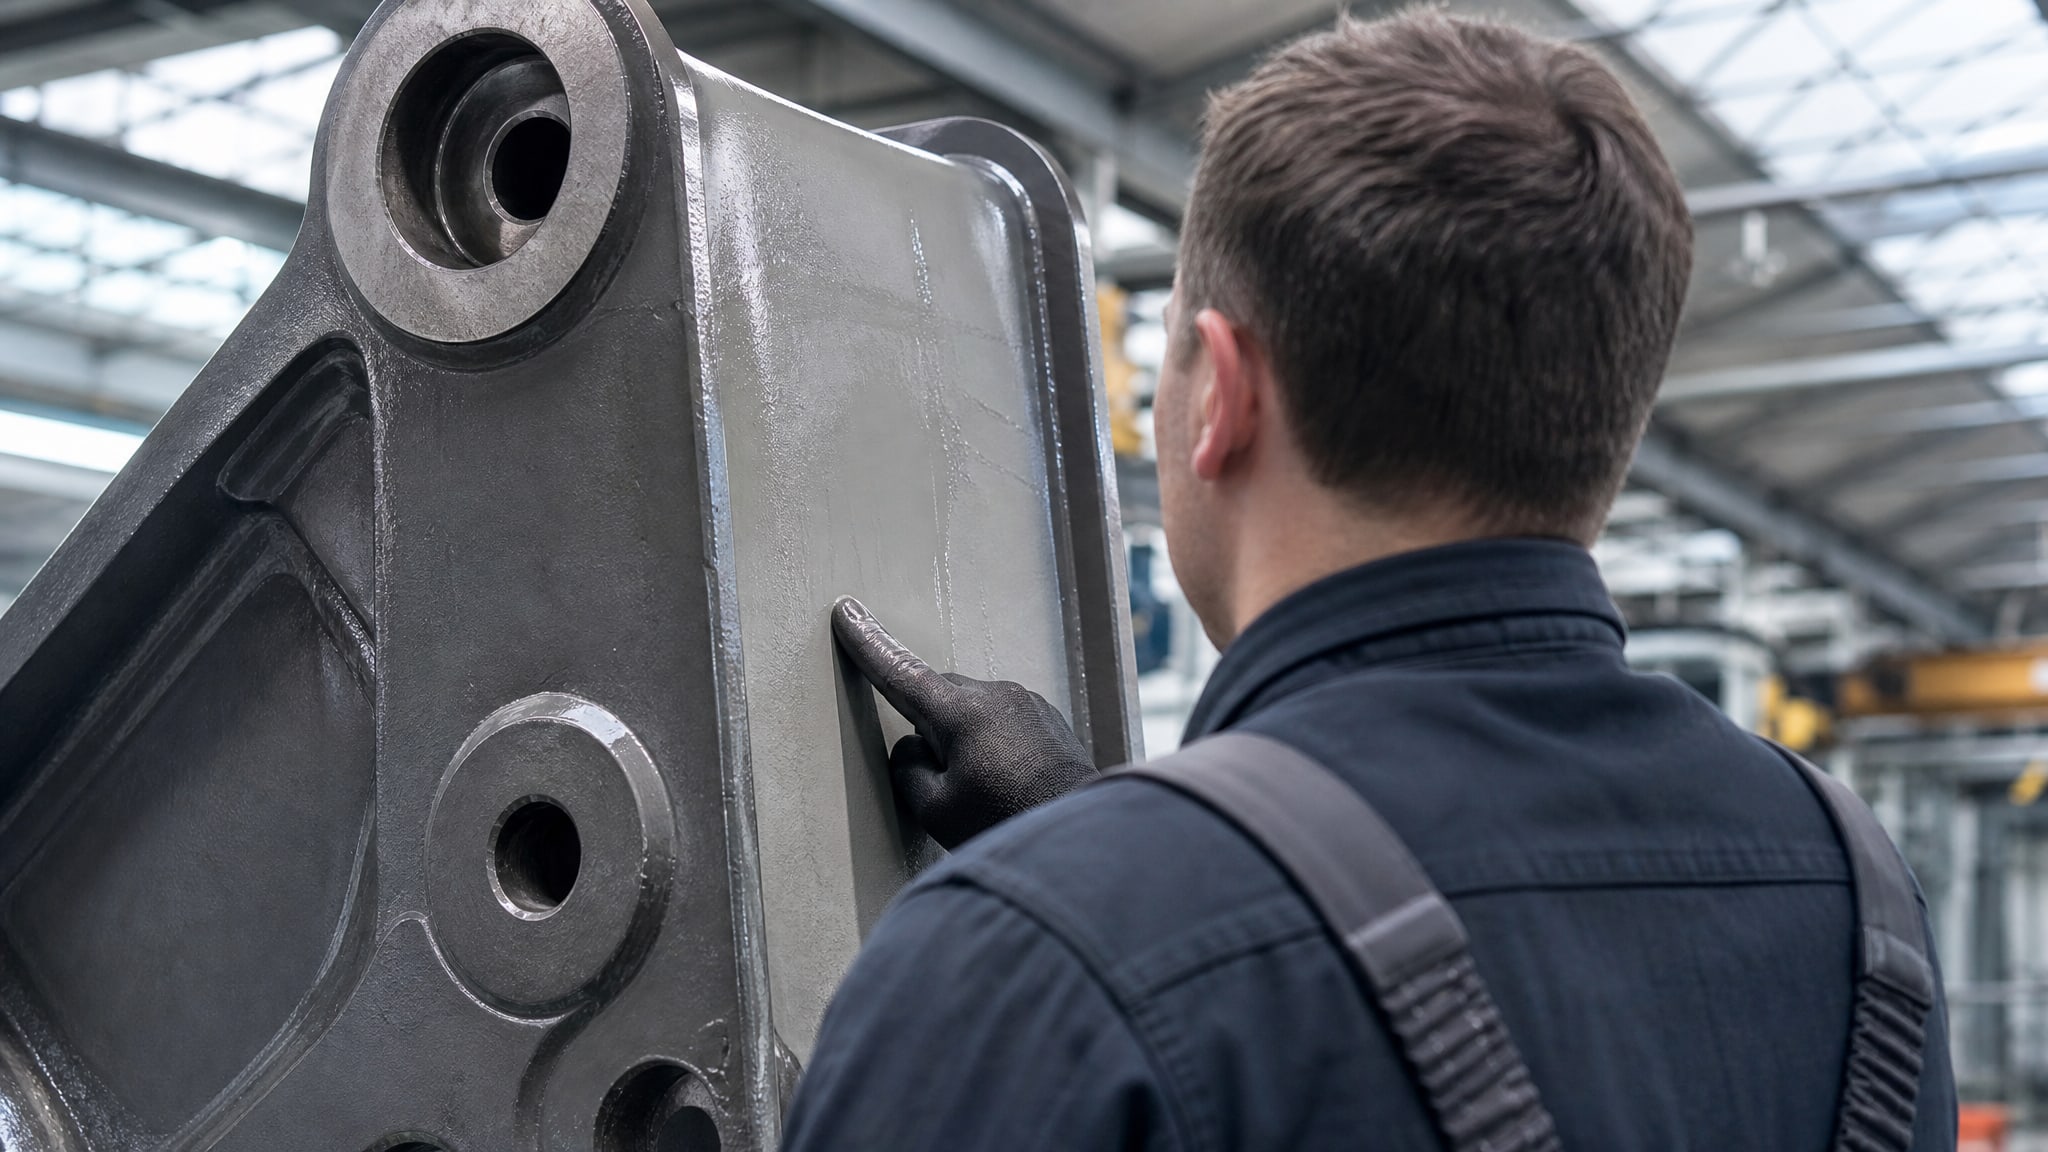
      Работник ногтем проверяет мягкость антифрикционного покрытия на стальной детали.

      Недополимеризация (температура ниже нормы или время выдержки короче): Покрытие остается мягким, липким, недостаточно твердым. На производстве это выявляется простым тестом - ноготь легко сдирает такой слой. На первых циклах работы узла покрытие стирается, забивает зазоры, загрязняет соседние детали. Для компрессорных винтовых пар недополимеризованный слой особенно опасен: под действием давления и трения он деформируется, комкается и приводит к заклиниванию.

      Перегрев: Если держать деталь в печи при 200 °C дольше, чем указано, или если температура установлена выше нормы для данного состава, возникает термодеструкция. Полимер становится хрупким, теряет эластичность. Покрытие покрывается микротрещинами, через которые влага и кислород проникают к металлу. Коррозия начинается под слоем, невидимая снаружи. Через несколько месяцев эксплуатации покрытие начинает отслаиваться.

      Неравномерная полимеризация: Если деталь неправильно расположена в печи и воздух омывает ее неравномерно, то одни зоны хорошо прогреваются, другие остаются холодными. Результат - мозаичное покрытие: где-то твердое, где-то мягкое. Такой слой держит неравномерно и отслаивается локально, начиная со слабых участков.

      Все эти дефекты незаметны сразу после полимеризации, но проявляются в работе: покрытие преждевременно изнашивается, узел шумит, появляется люфт, в конце концов происходит отказ. Для компрессорных винтовых пар это критично: отказ пары может повредить весь компрессор.

      Нанесение антифрикционного покрытия: подготовка и условия


      Успех полимеризации закладывается еще на этапе подготовки и нанесения. 
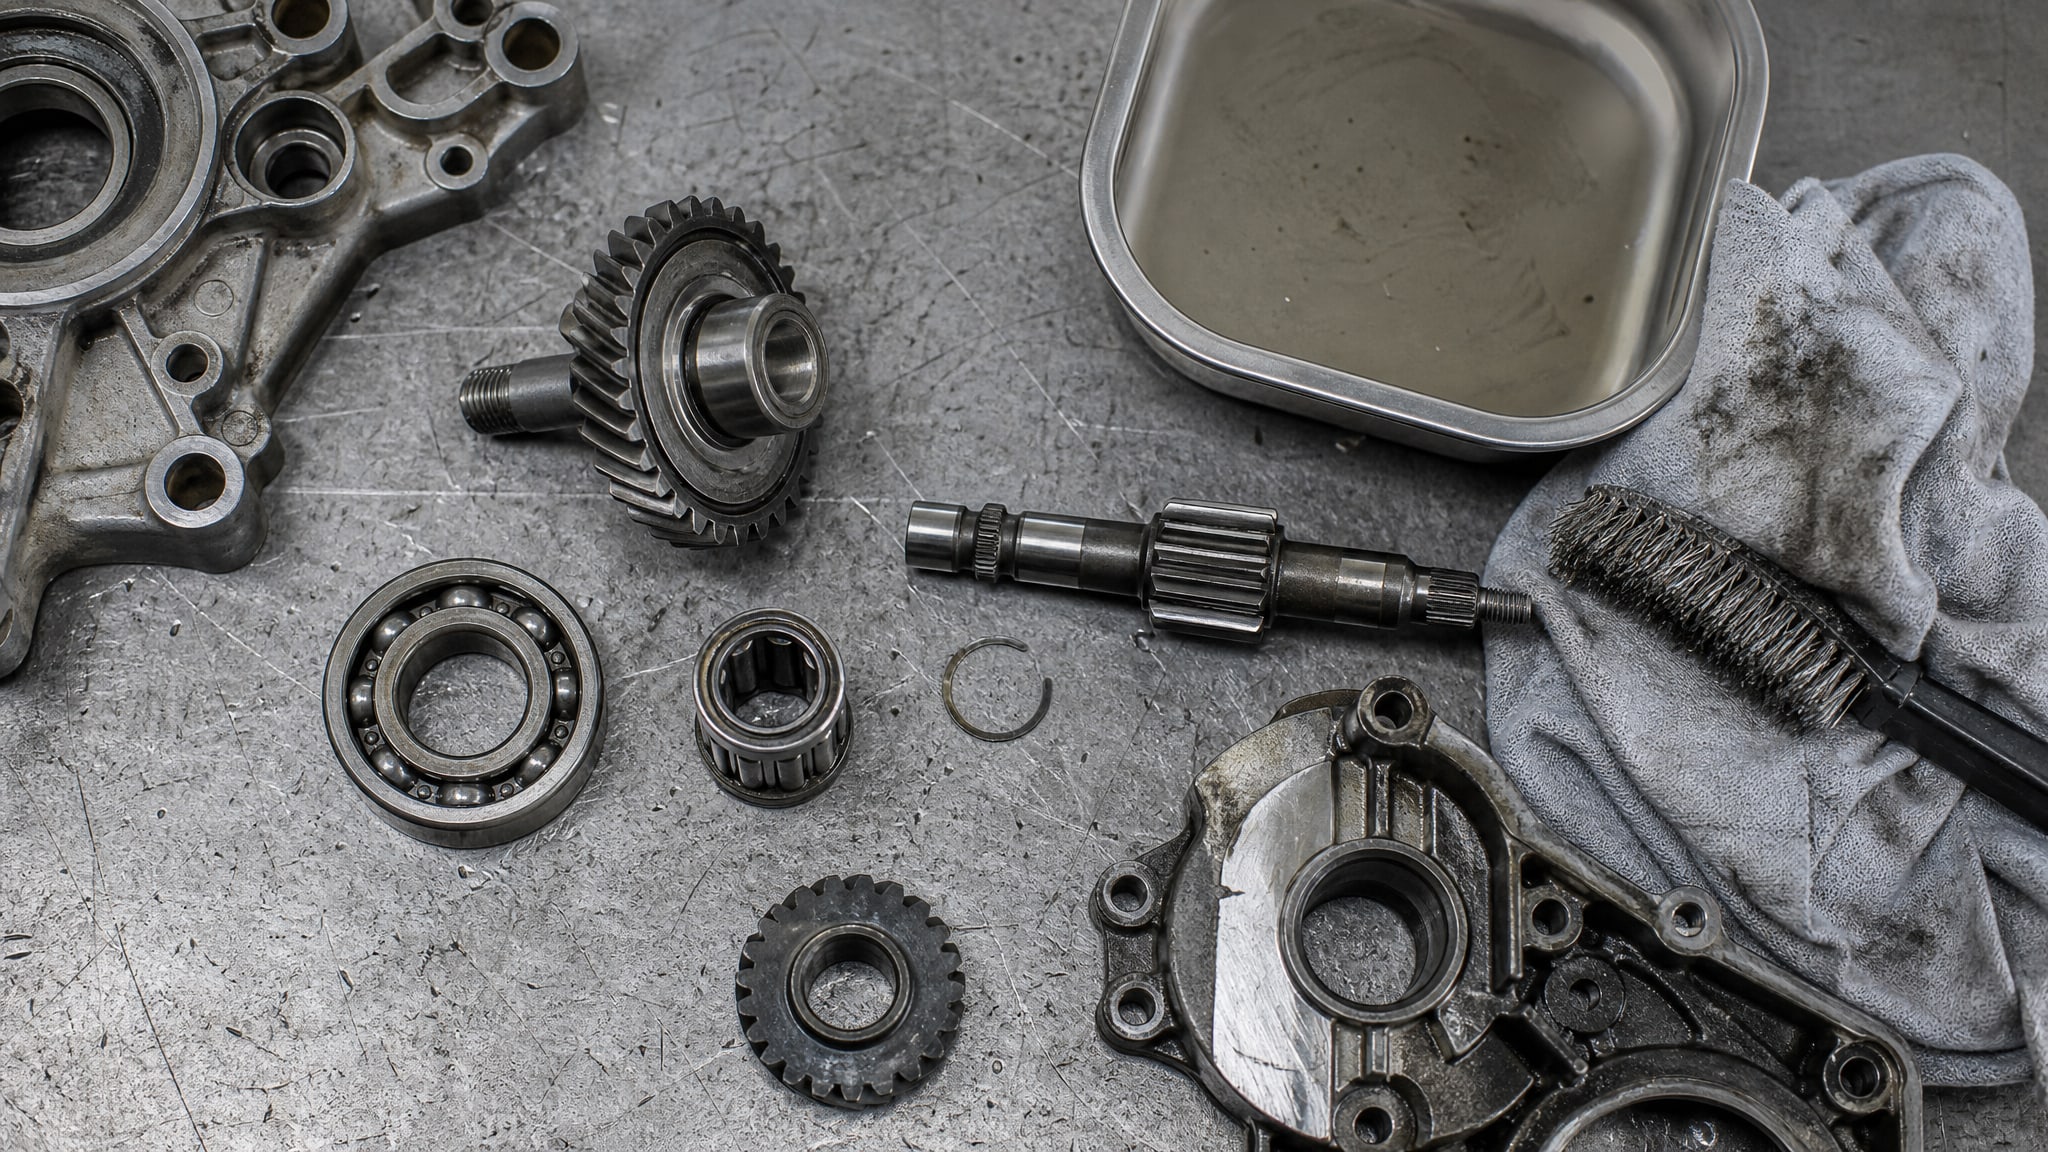
      Чистые металлические детали, готовые к нанесению антифрикционного покрытия.

      Даже идеальный режим печи не спасет покрытие, если оно нанесено неправильно.

      Подготовка поверхности: Металл должен быть чистым, обезжиренным и сухим. Окислы, ржавчина, пыль, масло, отпечатки пальцев - все это ухудшает адгезию. Для деталей, требующих высокой надежности (как винтовые пары), поверхность часто дополнительно абрадируют или протравливают по спецификации, чтобы получить микрошероховатость. Это улучшает сцепление покрытия с металлом.

      Условия нанесения: Температура воздуха должна быть 20 ± 4 °C, влажность - менее 50 %. При высокой влажности (выше 50 %) водяные пары конденсируются в порах наносимого слоя или под ним. Во время полимеризации вода испаряется, оставляя пузыри и микротрещины. Результат - вздутие и отслаивание. Особенно это опасно для тонких антифрикционных слоев, где любой дефект влияет на весь ресурс.

      Толщина слоя: Должна соответствовать рекомендациям ТДС - обычно 20–100 микрон в зависимости от назначения. Для узлов трения типа винтовых пар часто требуется 40–80 микрон. Слишком тонкий слой неэффективен, слишком толстый может неравномерно полимеризоваться и впоследствии шелушиться. Толщину контролируют толщиномером после полимеризации.

      Время выдержки перед печью: Некоторые системы можно сразу отправлять в печь, другие требуют 5–10 минут на предварительное подсыхание при комнатной температуре. Если отправить деталь в печь раньше срока, покрытие может вздуться. Если ждать слишком долго, слой подсохнет, станет менее пластичным и полимеризуется неоптимально. Точное время указано в техпаспорте.

      Полная готовность покрытия: время выстаивания после печи


      После извлечения из печи покрытие выглядит готовым: твердое, блестящее, не липкое. 

      Однако полное формирование структуры продолжается еще часы.

      В первые 2–4 часа после печи покрытие набирает около 90 % твердости, но оставшиеся 10 % критичны. Молекулярная сетка еще подстраивается, внутренние напряжения выравниваются. Если включить узел в работу сразу (например, запустить компрессор), эти остаточные деформации под нагрузкой приведут к микропластическому деформированию слоя. Со временем это аккумулируется, и покрытие начинает трескаться и отслаиваться.

      Практическая рекомендация: выстаивать деталь не менее 24 часов после полимеризации перед включением в нагруженный режим. Для особо ответственных узлов (компрессорные винтовые пары, прецизионные гидравлические сопряжения) некоторые производители выстаивают по 48 часов. Этот простой способ резко снижает вероятность отслаивания и удлиняет ресурс покрытия.

      Для систем с комнатной полимеризацией выстаивание еще важнее: 12 часов минимум, лучше 24 часа. Такие покрытия отверждаются медленнее, и полная стабилизация требует времени.

      Сопоставление режима полимеризации с рабочими условиями узла


      Температура полимеризации 200 °C - это НЕ то же самое, что рабочая температура покрытия. 
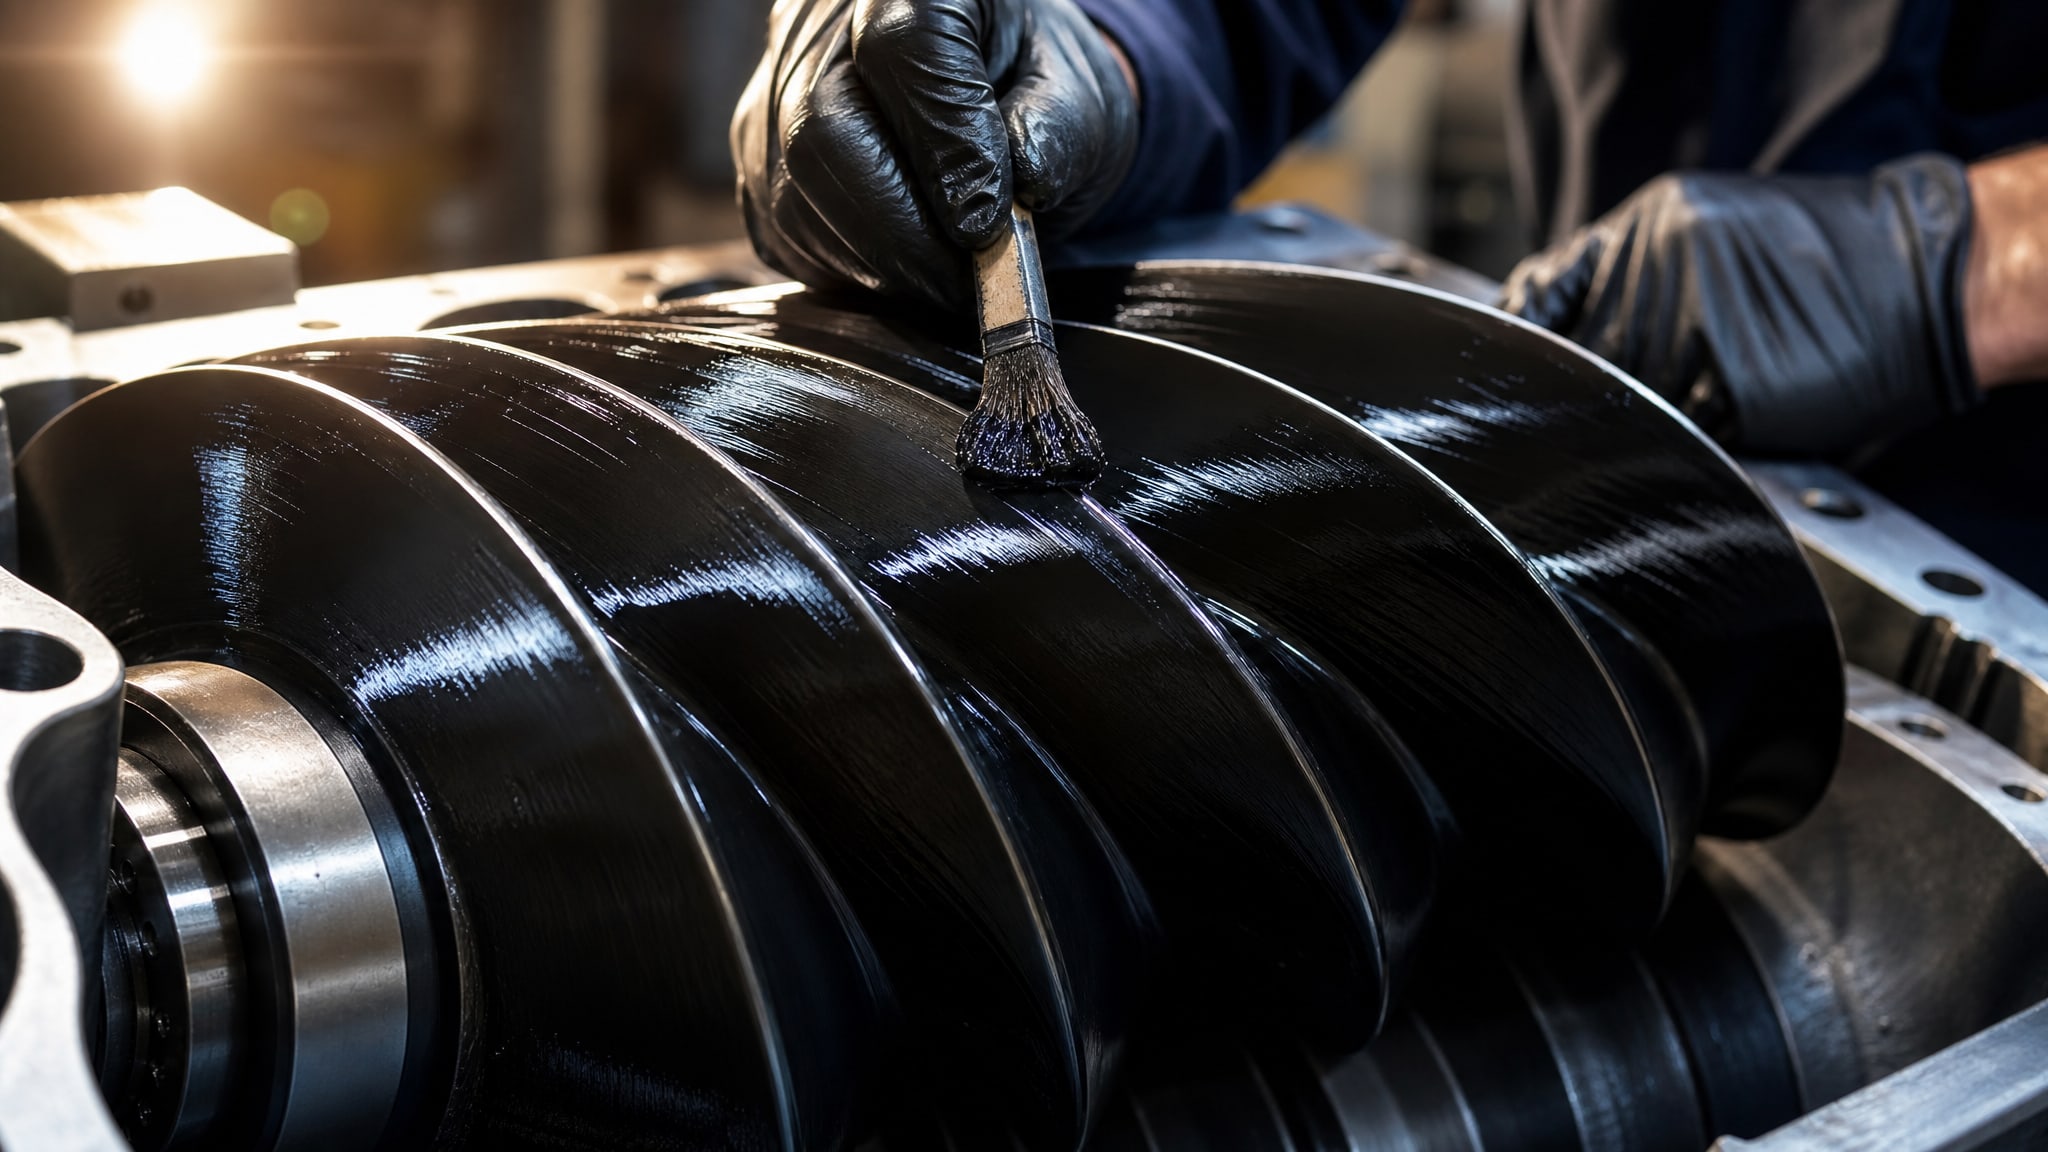
      Винтовой ротор компрессора с равномерным слоем антифрикционного покрытия.

      Эти два параметра часто путают.

      Покрытие может полимеризоваться при 200 °C и работать в диапазоне −70…+315 °C, или полимеризоваться при 170 °C, а работать только до +200 °C. Все зависит от конкретной рецептуры. Для винтовых пар компрессоров это ключевой момент: внутри компрессора может быть +80…+120 °C в нормальном режиме и +150 °C в пиковых ситуациях. Если выбрать покрытие с рабочим диапазоном только до +100 °C, оно деградирует при нагреве и покрытие потеряет свойства.

      При выборе покрытия для конкретного узла нужно:

      • Определить реальную температуру работы детали в самых тяжелых условиях (не номинальная, а пиковая)

      • Проверить в техпаспорте рабочий диапазон готового покрытия

      • Убедиться, что рабочий диапазон охватывает эту температуру с запасом (минимум на 20–30 °C выше пиковой)

      • Отдельно проверить режим полимеризации и убедиться, что в производстве есть подходящая печь

      Для винтовых пар компрессоров, где трение генерирует локальный нагрев и давление многократно выше атмосферного, эта проверка часто выявляет несовместимость. Например, покрытие с рабочей температурой до +200 °C может оказаться недостаточным, если в зазорах между винтами из-за трения поднимается выше +250 °C. В таких случаях выбирают специальные составы с диапазоном до +315 °C.

      Антифрикционные твердосмазочные покрытия MODENGY обеспечивают надежную защиту в таких условиях благодаря оптимальному соотношению между режимом полимеризации и рабочим диапазоном. На производстве они прижились для винтовых пар именно потому, что инженеры могут заранее проверить параметры в техпаспорте и быть уверены в результате.

      Контроль качества полимеризации и типичные ошибки


      На многих предприятиях качество полимеризации проверяют простыми методами: визуально (нет ли вздутий, потеков, потускнений) и механически (ногтем, скальпелем или шпателем пытаются сдирать слой). 

      Более точные методы - толщинометр (измеряет толщину слоя) и адгезиметр (специальный прибор для проверки прочности сцепления с металлом). Стандарты для испытаний - ASTM D2714 (износостойкость и коэффициент трения), ISO 9227 (коррозионная стойкость).

      Типичные ошибки при полимеризации:

      Ошибка 1: Доверие к среднему значению 200 °C вместо проверки техпаспорта. Результат - неправильный режим, дефекты.

      Ошибка 2: Неравномерный прогрев детали в печи. Решение - проверить расположение детали, убедиться, что воздух свободно циркулирует вокруг нее.

      Ошибка 3: Нанесение покрытия при высокой влажности. Решение - измерить влажность в помещении, при необходимости установить осушитель или перенести работу в другое время.

      Ошибка 4: Включение узла в нагруженный режим сразу после печи. Решение - соблюдать выстаивание не менее 24 часов.

      Ошибка 5: Неправильная подготовка поверхности (остатки жира, окислы). Решение - всегда предварительно обезжирить деталь, при необходимости протравить или абрадировать.

      Для компрессорных винтовых пар эти ошибки особенно дорогостоящи, потому что отказ узла может повредить весь агрегат. Поэтому многие производители ввели обязательный контроль толщины покрытия, адгезии и проводят испытания образцов из каждой партии.

      Часто задаваемые вопросы

      Почему один производитель рекомендует 200 °C, а другой -170 °C?

      Разные производители используют разные полимерные системы и добавки. Одна рецептура оптимально полимеризуется при 200 °C за 20 минут, другая требует 170 °C и 30 минут, третья вообще отверждается при комнатной температуре. Нет универсального режима - всегда смотрите техпаспорт конкретного продукта. Использование неправильного режима приводит к недополимеризации или перегреву.

      Что произойдет, если деталь с покрытием положить в работу через час после печи, а не через 24 часа?

      Покрытие еще не набрало полную твердость. Под нагрузкой молекулярная сетка будет деформироваться, накапливая микроповреждения. Через несколько рабочих циклов покрытие потрескается и начнет отслаиваться. Для ответственных узлов это ускоряет отказ в 5–10 раз.

      Есть ли разница между режимом полимеризации и рабочей температурой покрытия?

      Да, это совершенно разные параметры. Полимеризация - это отверждение материала, рабочий диапазон - это температуры, при которых покрытие сохраняет свойства. Покрытие может полимеризоваться при 200 °C и работать при −70…+315 °C, или полимеризоваться при 130 °C и работать только до +150 °C. Оба параметра важны: первый определяет производственный процесс, второй - сроки службы в эксплуатации.

      Почему влажность выше 50 % вредит покрытию еще до полимеризации?

      Влага конденсируется в порах наносимого слоя и под ним. Во время нагрева вода испаряется, образуя пузыри. Эти дефекты остаются в структуре покрытия, снижая его прочность и герметичность. Для тонких антифрикционных слоев даже единичные пузыри критичны - они становятся очагом отслаивания.

      Какая толщина антифрикционного покрытия оптимальна для винтовой пары?

      Обычно 40–80 микрон, в зависимости от нагрузок и точности пары. Точное значение указано в техпаспорте или в спецификации узла. Слишком тонкий слой неэффективен, слишком толстый может неравномерно полимеризоваться. Толщину проверяют толщинометром после полимеризации.

      Заключение

      Соблюдение режима полимеризации 200 °C (или другого, указанного в техпаспорте) - это не формальность, а необходимое условие для получения надежного антифрикционного покрытия. Каждый параметр - температура, время выдержки, влажность, подготовка поверхности - влияет на финальные свойства: адгезию, твердость, коррозионную стойкость, коэффициент трения. Особенно это критично для узлов высокого риска, таких как винтовые пары компрессоров, где отказ покрытия приводит к отказу всей машины.

      Практический шаг для закупщика или инженера: перед нанесением любого покрытия заказать у поставщика техпаспорт, проверить режим полимеризации, рабочий диапазон и требования к подготовке. Убедиться, что в производстве или сервисе есть печь с нужной температурой, согласовать время выстаивания после полимеризации перед включением узла в работу. Это займет 10–15 минут, но убережет от дорогостоящих отказов.
      Назад к списку Следующая статья
      Категории
      • Обзоры921
      Это интересно
      • Промышленный станок, где вибрация вызывает микросдвиги между резьбой болта и гайки.
        Как предотвратить отвинчивание крепежа при сильной вибрации оборудования
      • Трибометр проводит испытания трения и износа образцов, измеряя коэффициент трения.
        Особенности тестирования смазочных материалов на трибометре в сочетании с климатической камерой
      • Автоматизированные машины циклически сжимают металлические пружины, идет выбор смазки механизмов.
        Методика тестирования пружин на износостойкость в условиях попадания грязи
      • Промышленный цех с работающим станком ЧПУ
        Как выбрать СОЖ для обработки алюминиевых сплавов без пятен и коррозии
      • Отвердевший фиолетовый герметик прочно держится на старых резьбовых соединениях промышленного станка.
        Как удалить старый анаэробный герметик с резьбового соединения
      Компания
      О компании
      Вакансии
      Реквизиты
      Каталог
      BECHEM
      EFELE
      ВЕЗДЕШКА
      YUNPRO
      Газпромнефть
      MODENGY
      РПС
      Оборудование
      Смазка как Краска
      Статьи
      Тренды
      Новости
      Библиотека
      Контакты
      Наши контакты

      +7 (831) 217-22-12
      +7 (903) 602-12-07
      Пн. – Пт.: с 8:00 до 17:00
      г. Нижний Новгород,
      пр. Гагарина, д. 166, офисы 320, 323
      Условия использования сайта Политика конфиденциальности
      © 2026 Все права защищены.

      Все материалы сайта https://rps-nn.ru принадлежат ООО "НОВЫЕ РЕШЕНИЯ" ИНН 5751054390

      Заказ бесплатного образца

      Мы можем предоставить вам образец.

      Заполните форму и мы свяжемся с вами для принятия решения.

      Бесплатный образец предоставляется только для юридических лиц


      отправить заявку
      Нажимая на кнопку, вы даете согласие на обработку своих персональных данных.
      Спасибо, ваша заявка отправлена.
      Мы свяжемся с вами в ближайшее время
      Подбор СОЖ
      Подбор СОЖ для металлообработки
      Подбор СОЖ для волочения