Концентрация СОЖ (смазочно-охлаждающей жидкости) - один из ключевых параметров, определяющих качество обработки и долговечность инструмента при работе со сталью и чугуном. Неверно выбранная концентрация приводит к преждевременному износу резцов, налипанию материала на режущую кромку, перегреву и порче поверхности детали. Инженеры и закупщики должны понимать, что оптимальная концентрация - это не одно универсальное число, а диапазон значений, зависящий от типа материала, вида операции (резание, шлифование, сверление, резьбонарезание), типа самой СОЖ и режимных параметров.
В этой статье разберем, какие концентрации рекомендуются для углеродистых и легированных сталей, чугуна, как контролировать фактическое значение и почему даже в одной цехе может потребоваться менять концентрацию в зависимости от типа детали и режима резания.
Почему концентрация критична для обработки черных металлов
Стали и чугун - материалы с высокой удельной теплопроводностью, но при этом при резании они выделяют огромное количество тепла на фланговой поверхности инструмента.
Если концентрация СОЖ недостаточна, смазывающая пленка разрушается, и инструмент соприкасается с горячей стружкой напрямую. Результат: ускоренный вольфрамовый износ, налипание (строительство наружного края), и в конце концов выход резца из строя за считанные минуты вместо часов.
Одновременно чрезмерно высокая концентрация - это не гарантия качества. При шлифовании, например, основная задача не максимальная смазка, а охлаждение; избыток эмульсии забивает межзерновые пустоты абразива, снижает его режущую способность и увеличивает периоды обработки. Для сверления и резьбонарезания, где контактные давления критичны, концентрацию наоборот повышают, потому что там смазка выполняет основную роль в снижении коэффициента трения и улучшении отвода стружки из глубоких отверстий.
Таким образом, подбор концентрации - это баланс между охлаждением, смазкой, стоимостью и технологическими требованиями. Неправильный выбор всегда обходится дороже, чем инвестиция в контрольные измерения и консультацию со специалистом.
Таблица концентраций СОЖ для различных материалов и операций
| Материал | Точение, фрезерование | Шлифование | Сверление обычное | Глубокое сверление | Резьбонарезание |
|---|---|---|---|---|---|
| Углеродистая сталь | 3–5% или 5–8% | 1,5–2,5% или 3–5% | 3–5% | 6–10% | 8–12% |
| Низколегированная сталь | 5–8% | 3–5% | 3–5% | 8–10% | 8–12% |
| Аустенитная нержавеющая сталь | 10–20% (эмульсия) | 3–5% (охлаждение) | 5–8% | 8–12% | 10–15% |
| Чугун | 4–7% | 1,5–2,5% | 3–5% | 6–8% | 8–10% |
Примечание: диапазоны варьируются в зависимости от типа СОЖ, режимов резания и требуемого качества поверхности. Для точных параметров рекомендуется консультация с техническими справочниками производителя инструмента.
Рекомендуемые концентрации по типам сталей и типам СОЖ
Для углеродистых сталей средней обрабатываемости универсальный выбор - эмульсионные водорастворимые СОЖ с концентрацией 5–10%, или полусинтетические с 3–7%, или синтетические с 2–5%.
Эти диапазоны охватывают большинство стандартных операций: точение, фрезерование, развертывание.
Когда речь идет о легированных сталях (хромомолибденовые, с повышенным углеродом), концентрация смещается вверх. Легированные стали медленнее отводят тепло из зоны резания, быстрее налипают на инструмент, требуют более агрессивной пленки. Для таких материалов полусинтетические СОЖ часто подбирают в диапазон 5–8%, а эмульсионные -7–12%.
Аустенитные нержавеющие стали - отдельный случай. Они практически не намагничиваются, обладают низкой теплопроводностью и очень липких по природе. Без мощной смазочно-охлаждающей поддержки режущий край быстро достигает критической температуры. Для эмульсионных СОЖ при обработке нержавеющей стали рекомендуется 10–20%, для полусинтетических -7–15%, для синтетических -5–10%. Эти значения выглядят высокими, но они оправданы: каждый процент концентрации здесь влияет на долговечность инструмента в разы.
Для чугуна концентрация, как правило, ниже, чем для стали, потому что чугун легче обрабатывается и меньше налипает. Типовой ориентир -4–7% для эмульсионных СОЖ. Однако это справочное значение: на практике точная цифра зависит от конкретного сплава, легирующих элементов и режима резания.
Влияние операции на выбор концентрации
Шлифование требует совсем иного подхода, чем резание.
При шлифовании главная угроза - прижог поверхности (микротрещины от перегрева). Абразивное зерно работает при очень высоких скоростях и температурах, а стружка практически не отходит - она превращается в пыль. Концентрация СОЖ при шлифовании держится в диапазоне 1,5–2,5% для интенсивных режимов или 3–5% для менее критичных работ. Такая относительно низкая концентрация позволяет жидкости легче проникать в пористую структуру абразива и обеспечивать отвод тепла без забивания.
Точение и фрезерование - среднетяжелые операции. Здесь концентрация обычно находится в диапазоне 3–5% для стандартных сталей или 5–8% для более требовательных материалов и высокоскоростных режимов. Баланс между смазкой (защита инструмента) и охлаждением здесь примерно уравнален.
Сверление обычных отверстий требует 3–5% концентрации. Сверло работает под глубокой стружкой, и отвод материала зависит целиком от эффективности СОЖ. Однако, когда речь идет о глубоких отверстиях (глубина превышает диаметр в несколько раз), концентрацию повышают до 6–10% или даже 8–12%, потому что стружке нужно преодолеть длинный путь, а смазка должна работать в условиях перегрева и затрудненного отвода.
Резьбонарезание - самая требовательная операция к смазке. Здесь удельные давления максимальны, контактные площадки велики, стружка вязкая и плохо отходит. Рекомендуемые концентрации -8–10% или даже 8–12%. При ручном нарезании резьбы метчиками или плашками нередко используют более концентрированные составы или вообще переходят на минеральные масла с добавками. Но в современных станках с ЧПУ водорастворимые СОЖ справляются и при указанных концентрациях.
Контроль концентрации: рефрактометр, pH и чистота раствора
Приготовить раствор по рецепту - это полдела.
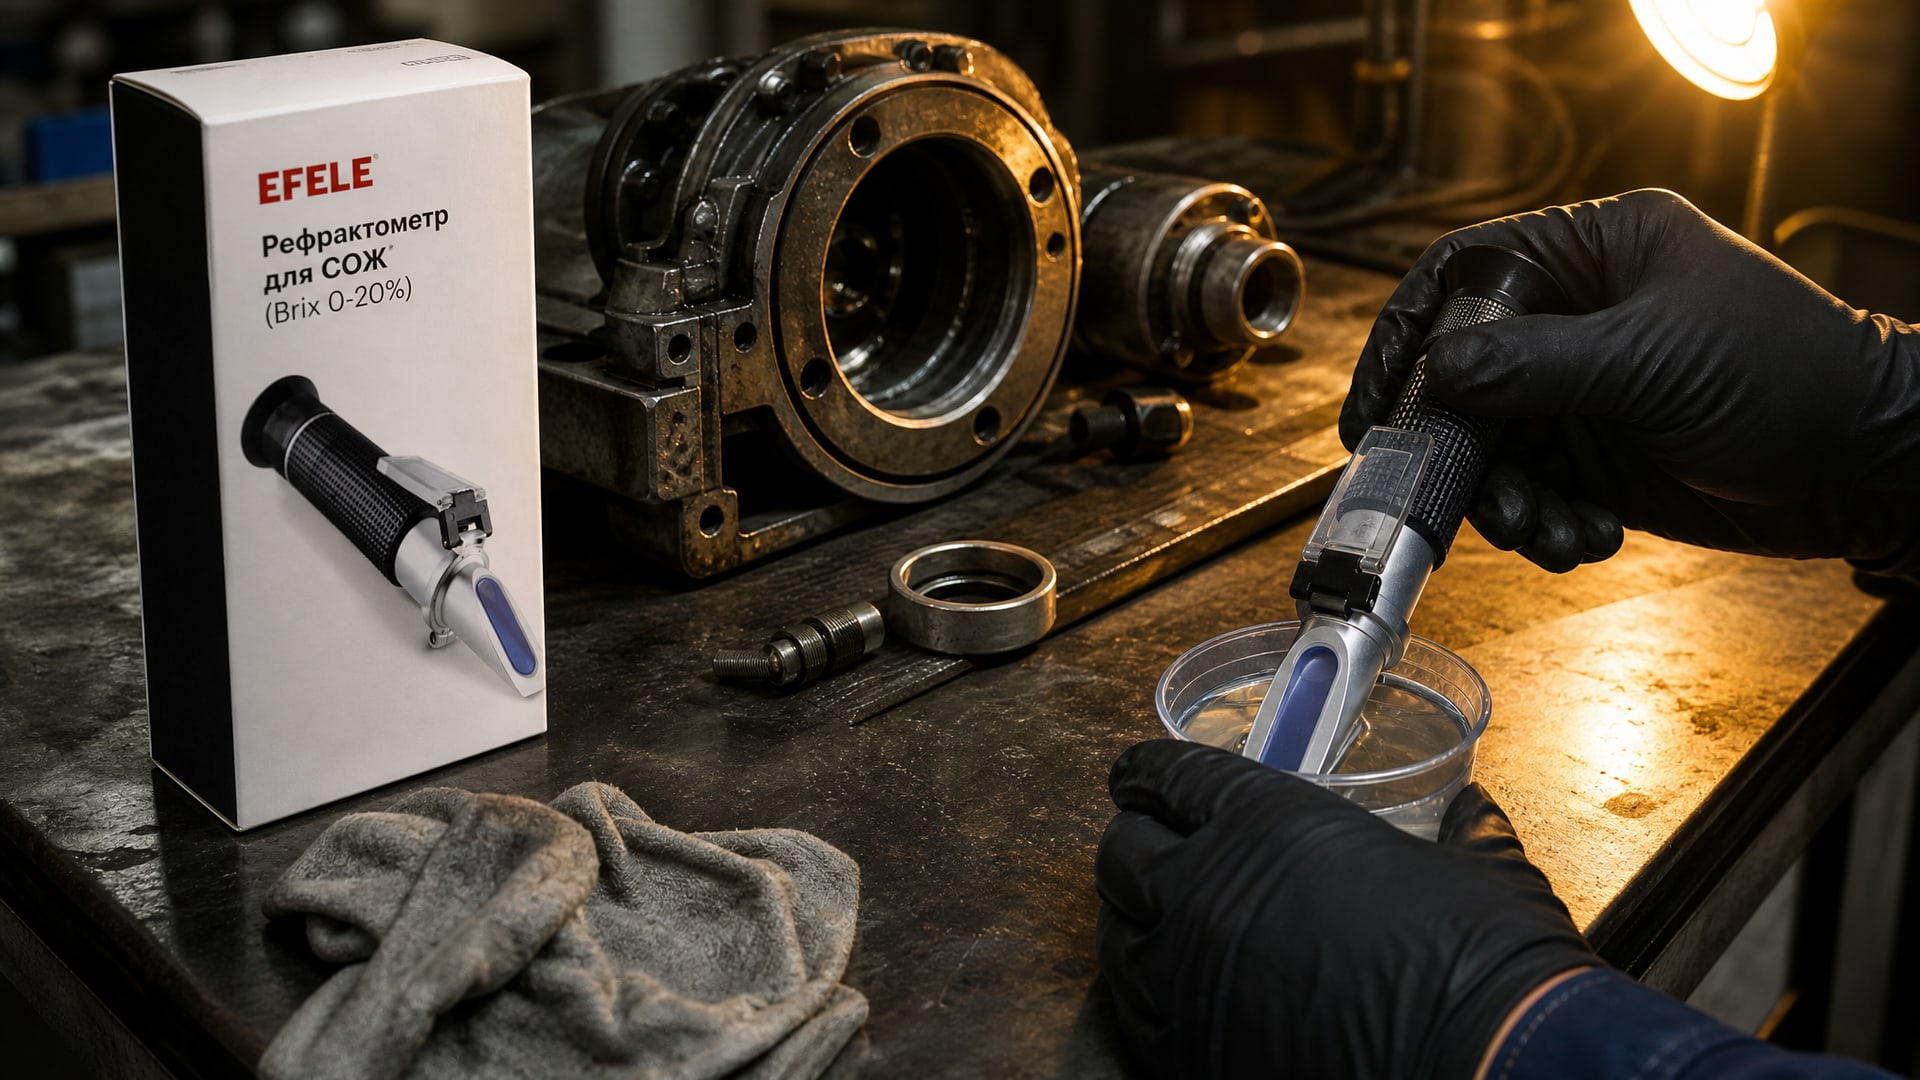
В ходе работы концентрация медленно, но неизбежно меняется. Вода испаряется (особенно летом и в цехах с высокой температурой), СОЖ уносится со стружкой и на инструменте, в систему попадает вода от охлаждения тепловых элементов. Закупщик или технолог, который один раз приготовил эмульсию и забыл про контроль, рискует через неделю-две работать с концентрацией, смещенной на 1–3 пункта.
Главный инструмент контроля - рефрактометр. Это портативное устройство, которое позволяет в течение 30 секунд определить содержание растворенного вещества в жидкости по показателю преломления света. Для водорастворимых СОЖ рефрактометр откалиброван по шкале Brix или в процентах концентрации. Результат выводится напрямую: если нужна 5% эмульсия, а рефрактометр показывает 4,8%, разница в допуске; если показывает 3,2% - раствор переразбавлен, нужен долив концентрата.
Второй параметр - водородный показатель (pH). Для рабочей водорастворимой СОЖ нормальный диапазон pH составляет 8,5–9,5. Слабощелочная среда обеспечивает антикоррозионную защиту стальных поверхностей деталей и служит буфером против микробиологического загрязнения. Если pH упал ниже 8 - это признак окисления масла и накопления кислых продуктов разложения; если подскочил выше 10 - вероятно избыточное添加ление щелочных присадок или попадание посторонних щелочей. В обоих случаях СОЖ требует замены или корректировки.
Третий важный показатель - чистота. Механические примеси (окалина, стружка, пыль) работают как абразив и ускоряют износ насоса, фильтра, повреждают направляющие. В централизованных системах смазки предусмотрены фильтры, сетка которых задерживает крупные примеси. Рекомендуется ежесменно визуально проверять состояние жидкости (мутность, наличие взвесей), а еженедельно или в зависимости от интенсивности - проводить промывку и замену фильтрующих элементов.
Практически для контроля концентрации СОЖ и поддержания ее оптимальных параметров в системе предприятия используют портативные рефрактометры, которые дают достаточную точность без привлечения лабораторного оборудования. На больших производствах добавляют анализ pH титрованием или pH-метром, а также микроскопию для оценки дисперсности эмульсии.
Специфика подбора концентрации для чугуна
Чугун - материал более хрупкий, чем сталь, и в то же время более легко обрабатываемый.
При резании чугуна стружка обычно ломкая, легко отходит, и налипание случается намного реже, чем со сталью. Поэтому требования к смазывающей способности СОЖ здесь ниже.
Типовой ориентир для чугуна в справочниках приводится как 4–7% концентрации. Однако это именно ориентир, а не жесткая норма. На практике выбор внутри этого диапазона зависит от типа чугуна (серый, ковкий, высокопрочный), легирующих элементов, вида операции и требуемого качества поверхности. Для серого чугуна при точении часто достаточно 4–5%, для высокопрочного - лучше 5–7%. При шлифовании чугуна концентрацию снижают до 1,5–2,5%, потому что чугун не склонен к налипанию и перегрев менее критичен.
Важное уточнение: нельзя просто взять одну концентрацию и использовать ее и для стали, и для чугуна в одной системе. Если предприятие обрабатывает и то, и другое материал на разных участках, нужны либо отдельные системы смазки, либо временное корректирование концентрации при переходе с материала на материал. Второй вариант возможен, но требует четкого контроля и документирования: на какой концентрации работали, какую переводили.
Совет инженера: проверка и корректировка концентрации на примере стандартного цеха
Представим, что цех обрабатывает углеродистую сталь на токарном станке.
Исходно систему наладили на 5% концентрацию: отмерили 50 литров концентрата СОЖ, добавили в 950 литров воды, получили 1000 литров рабочего раствора. Инженер рассчитывал на 8-часовую работу без коррекции.
Через 4 часа работы инженер берет рефрактометр и проверяет концентрацию - показывает 4,6%. Потеря 0,4% за 4 часа - это нормально: вода испарилась частично, стружка унесла немного масла. За оставшиеся 4 часа концентрация упадет еще на 0,4%, и к концу смены будет около 4,2%. Такое снижение в пределах допуска (обычно ±0,5%), но инженер решает долить концентрата, чтобы поднять до 5,2%, и оставить запас.
Если бы инженер не проверил и дождался конца смены, то работал бы в конце дня с СОЖ концентрацией 4,1–4,2%, что уже ниже эффективного диапазона 3–5%. Риск налипания на инструмент возрастает. Рефрактометр EFELE для СОЖ позволяет за несколько секунд выявить это и скорректировать раствор.
Второй компонент проверки - pH и чистота. Инженер берет pH-полоску или pH-метр, видит, что pH упал до 8,2 - это ниже нормы. Скорее всего, в систему попала вода с атмосферными кислотами или произошло окисление масла. Раствор требует замены или добавления щелочного буфера. Визуальная проверка показывает мутность раствора и видимые частицы - явный признак, что пора чистить или менять фильтр.
Таким образом, полный цикл контроля занимает 2–3 минуты, но предотвращает дорогостоящие ошибки.
Часто задаваемые вопросы
Почему для стали и чугуна разные концентрации?
Потому что материалы по-разному ведут себя при резании. Сталь склонна к налипанию и требует более мощной смазки, чугун обрабатывается легче и налипает редко. Кроме того, теплопроводность и твердость этих материалов существенно отличаются, что влияет на температуру в зоне контакта и необходимый баланс охлаждения и смазки. Для углеродистых сталей рекомендуют 3–5% или 5–8%, для чугуна -4–7%.
Можно ли повысить концентрацию выше рекомендуемой, если инструмент быстро тупится?
Нет, потому что причина тупления может быть не в недостатке смазки, а в неправильном режиме резания, износе оборудования или некачественном инструменте. Избыточная концентрация лишь замаскирует проблему, увеличит затраты на СОЖ и может ухудшить качество поверхности. Сначала проверьте скорость резания, подачу, глубину резания и состояние станка.
Как часто нужно проверять концентрацию?
Для интенсивно работающих систем - ежесменно перед началом работы или через каждые 4–8 часов. Для менее нагруженных систем -2–3 раза в неделю. В системах с автоматическим добавлением концентрата (диспенсерные станции) требуется контроль реже, но полная проверка pH и чистоты по-прежнему обязательна еженедельно.
Какой рефрактометр нужен для контроля СОЖ?
Портативный оптический рефрактометр с диапазоном 0–20% по шкале Brix или прямой индикацией процента концентрации. Прибор должен быть откалиброван именно для работы с водорастворимыми СОЖ вашего типа. Цена такого прибора начинается от 2–3 тысяч рублей, а срок окупаемости за счет правильного подбора концентрации и экономии на инструменте составляет 2–3 месяца активной работы.
Приводят ли эмульсионные СОЖ к коррозии оборудования, если оставить систему на выходных?
При правильном pH (8,5–9,5) водорастворимые СОЖ имеют ингибиторы коррозии и защищают металлические детали системы. Однако если pH упал ниже 8 или система работала много недель без контроля, риск образования ржавчины возрастает. Рекомендуется перед длительным простоем слегка повысить pH до 9–9,5 и обеспечить достаточное уплотнение системы от попадания влаги и грязи.
Заключение
Оптимальная концентрация СОЖ для обработки стали и чугуна - это не универсальное число, а диапазон, который зависит от материала, операции, типа СОЖ и режима резания. Для углеродистых сталей стандартный выбор -3–5% при стандартных операциях или 5–8% при универсальной металлообработке; для нержавеющих сталей концентрация возрастает в 2–3 раза; для чугуна -4–7%. Шлифование требует вдвое-втрое меньшей концентрации, чем резание, потому что там приоритет охлаждение, а не смазка. Резьбонарезание и глубокое сверление, напротив, требуют повышенных концентраций из-за экстремальных контактных давлений.
Контроль концентрации с помощью рефрактометра, проверка pH и чистоты раствора - это не роскошь, а обязательная часть технического обслуживания. Инвестиция в простой портативный прибор окупается уже за первые месяцы за счет снижения износа инструмента, улучшения качества обработки и предсказуемых расходов на СОЖ. Если концентрация дрейфует вниз, инструмент быстро тупится и налипает; если поднялась выше необходимого, вы просто переплачиваете и рискуете засорить фильтры. Правильный подход - систематический контроль и своевременная корректировка в пределах рекомендуемого диапазона для каждого материала и операции.