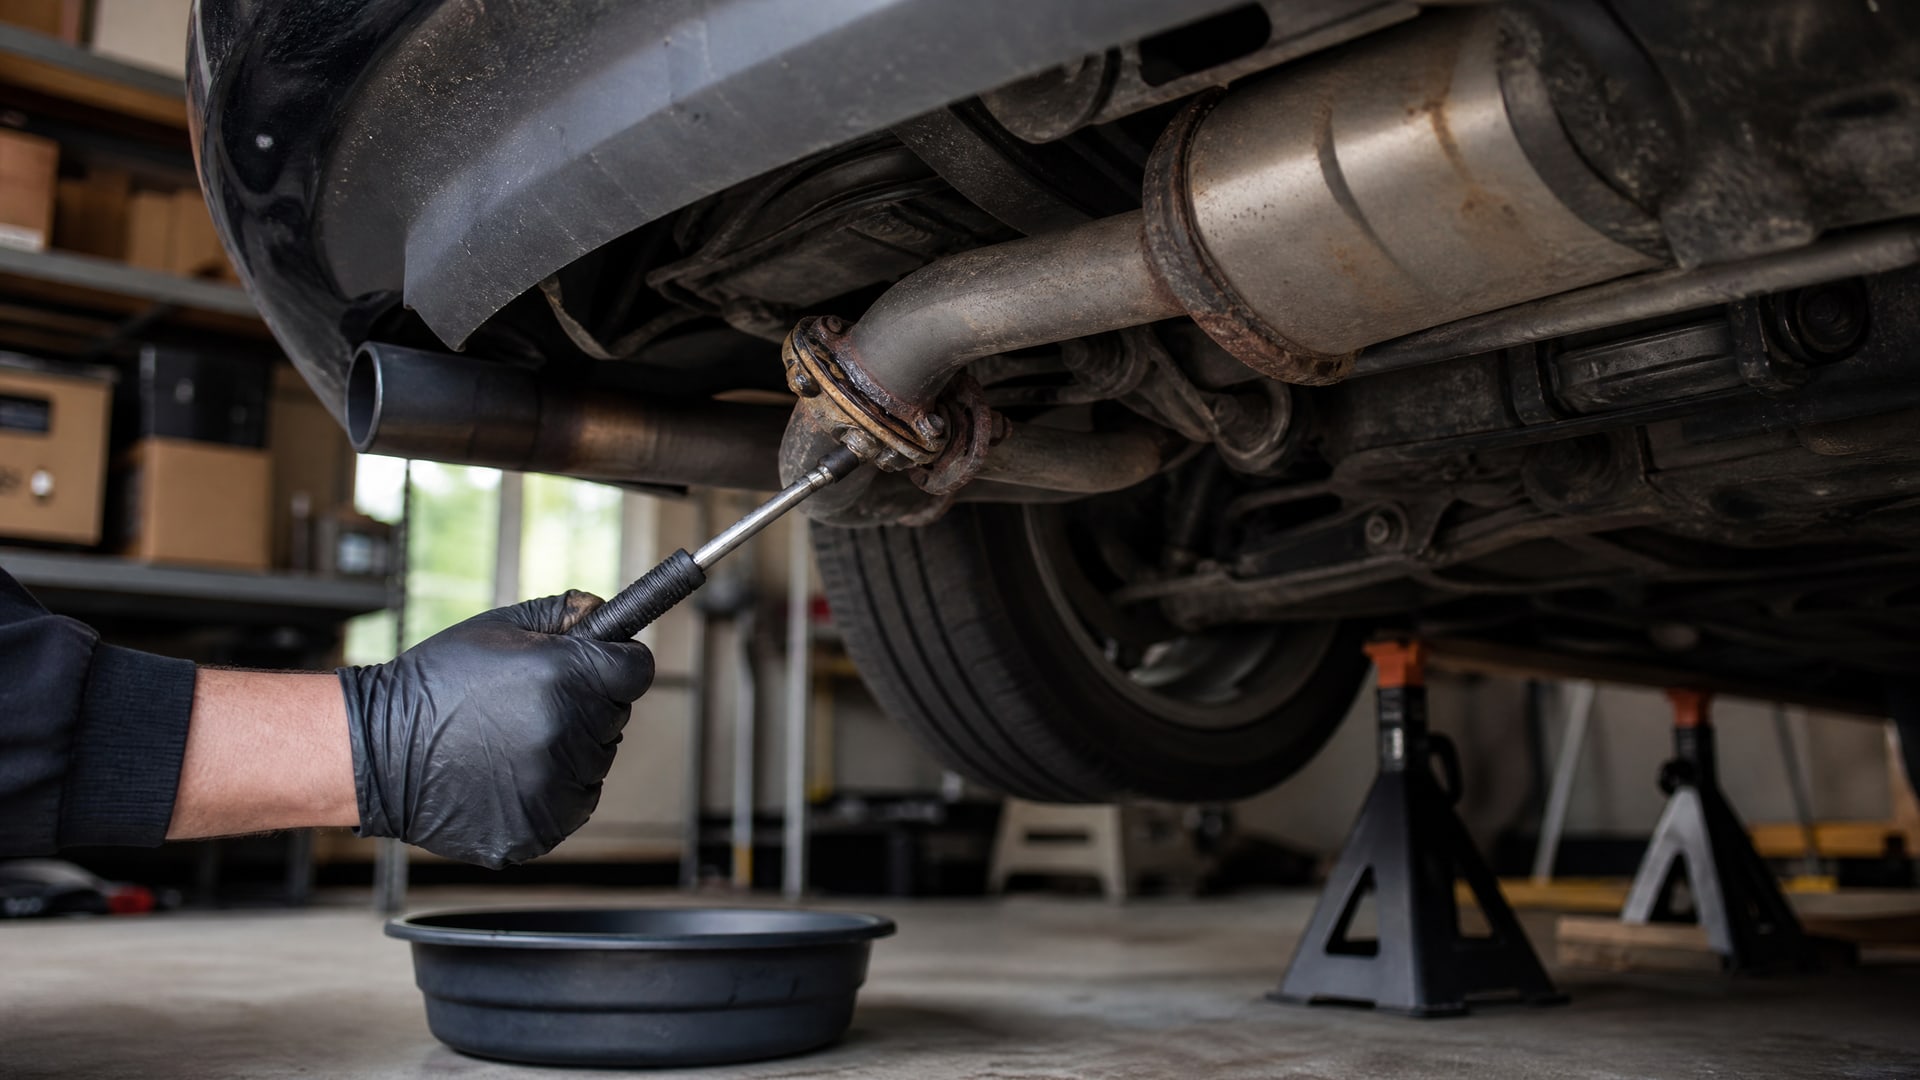
Закисшие болты выпускного коллектора и крепежа глушителя - одна из самых частых проблем при разборке выхлопной системы. Температурные циклы, влага и соль на дорогах создают условия для металло-металлического контакта, коррозионного схватывания и окисления резьбы. Простого рычага и динамометрического ключа иногда недостаточно: болт сгибается, головка срывается, крепеж застревает так глубоко в резьбе, что кажется намертво приваренным.
Решение состоит из двух этапов: сначала нужно освободить закисший крепеж проникающей жидкостью, которая разрушает ржавый «мост» в резьбе, а затем при обратной сборке - защитить резьбу антизадирной пастой, чтобы повторное прикипание не возникло. В этой статье разбираем, как выбрать правильный состав для каждого этапа, как его применять, и почему универсальные решения на выпускном крепеже часто оказываются недостаточными.
Почему болты глушителя закисают и чем это отличается от обычной ржавчины
Крепеж выпускного коллектора, катализатора и трубы глушителя работает в зоне выхлопа, где температура колеблется от 200 до 600 °C в зависимости от режима работы двигателя.
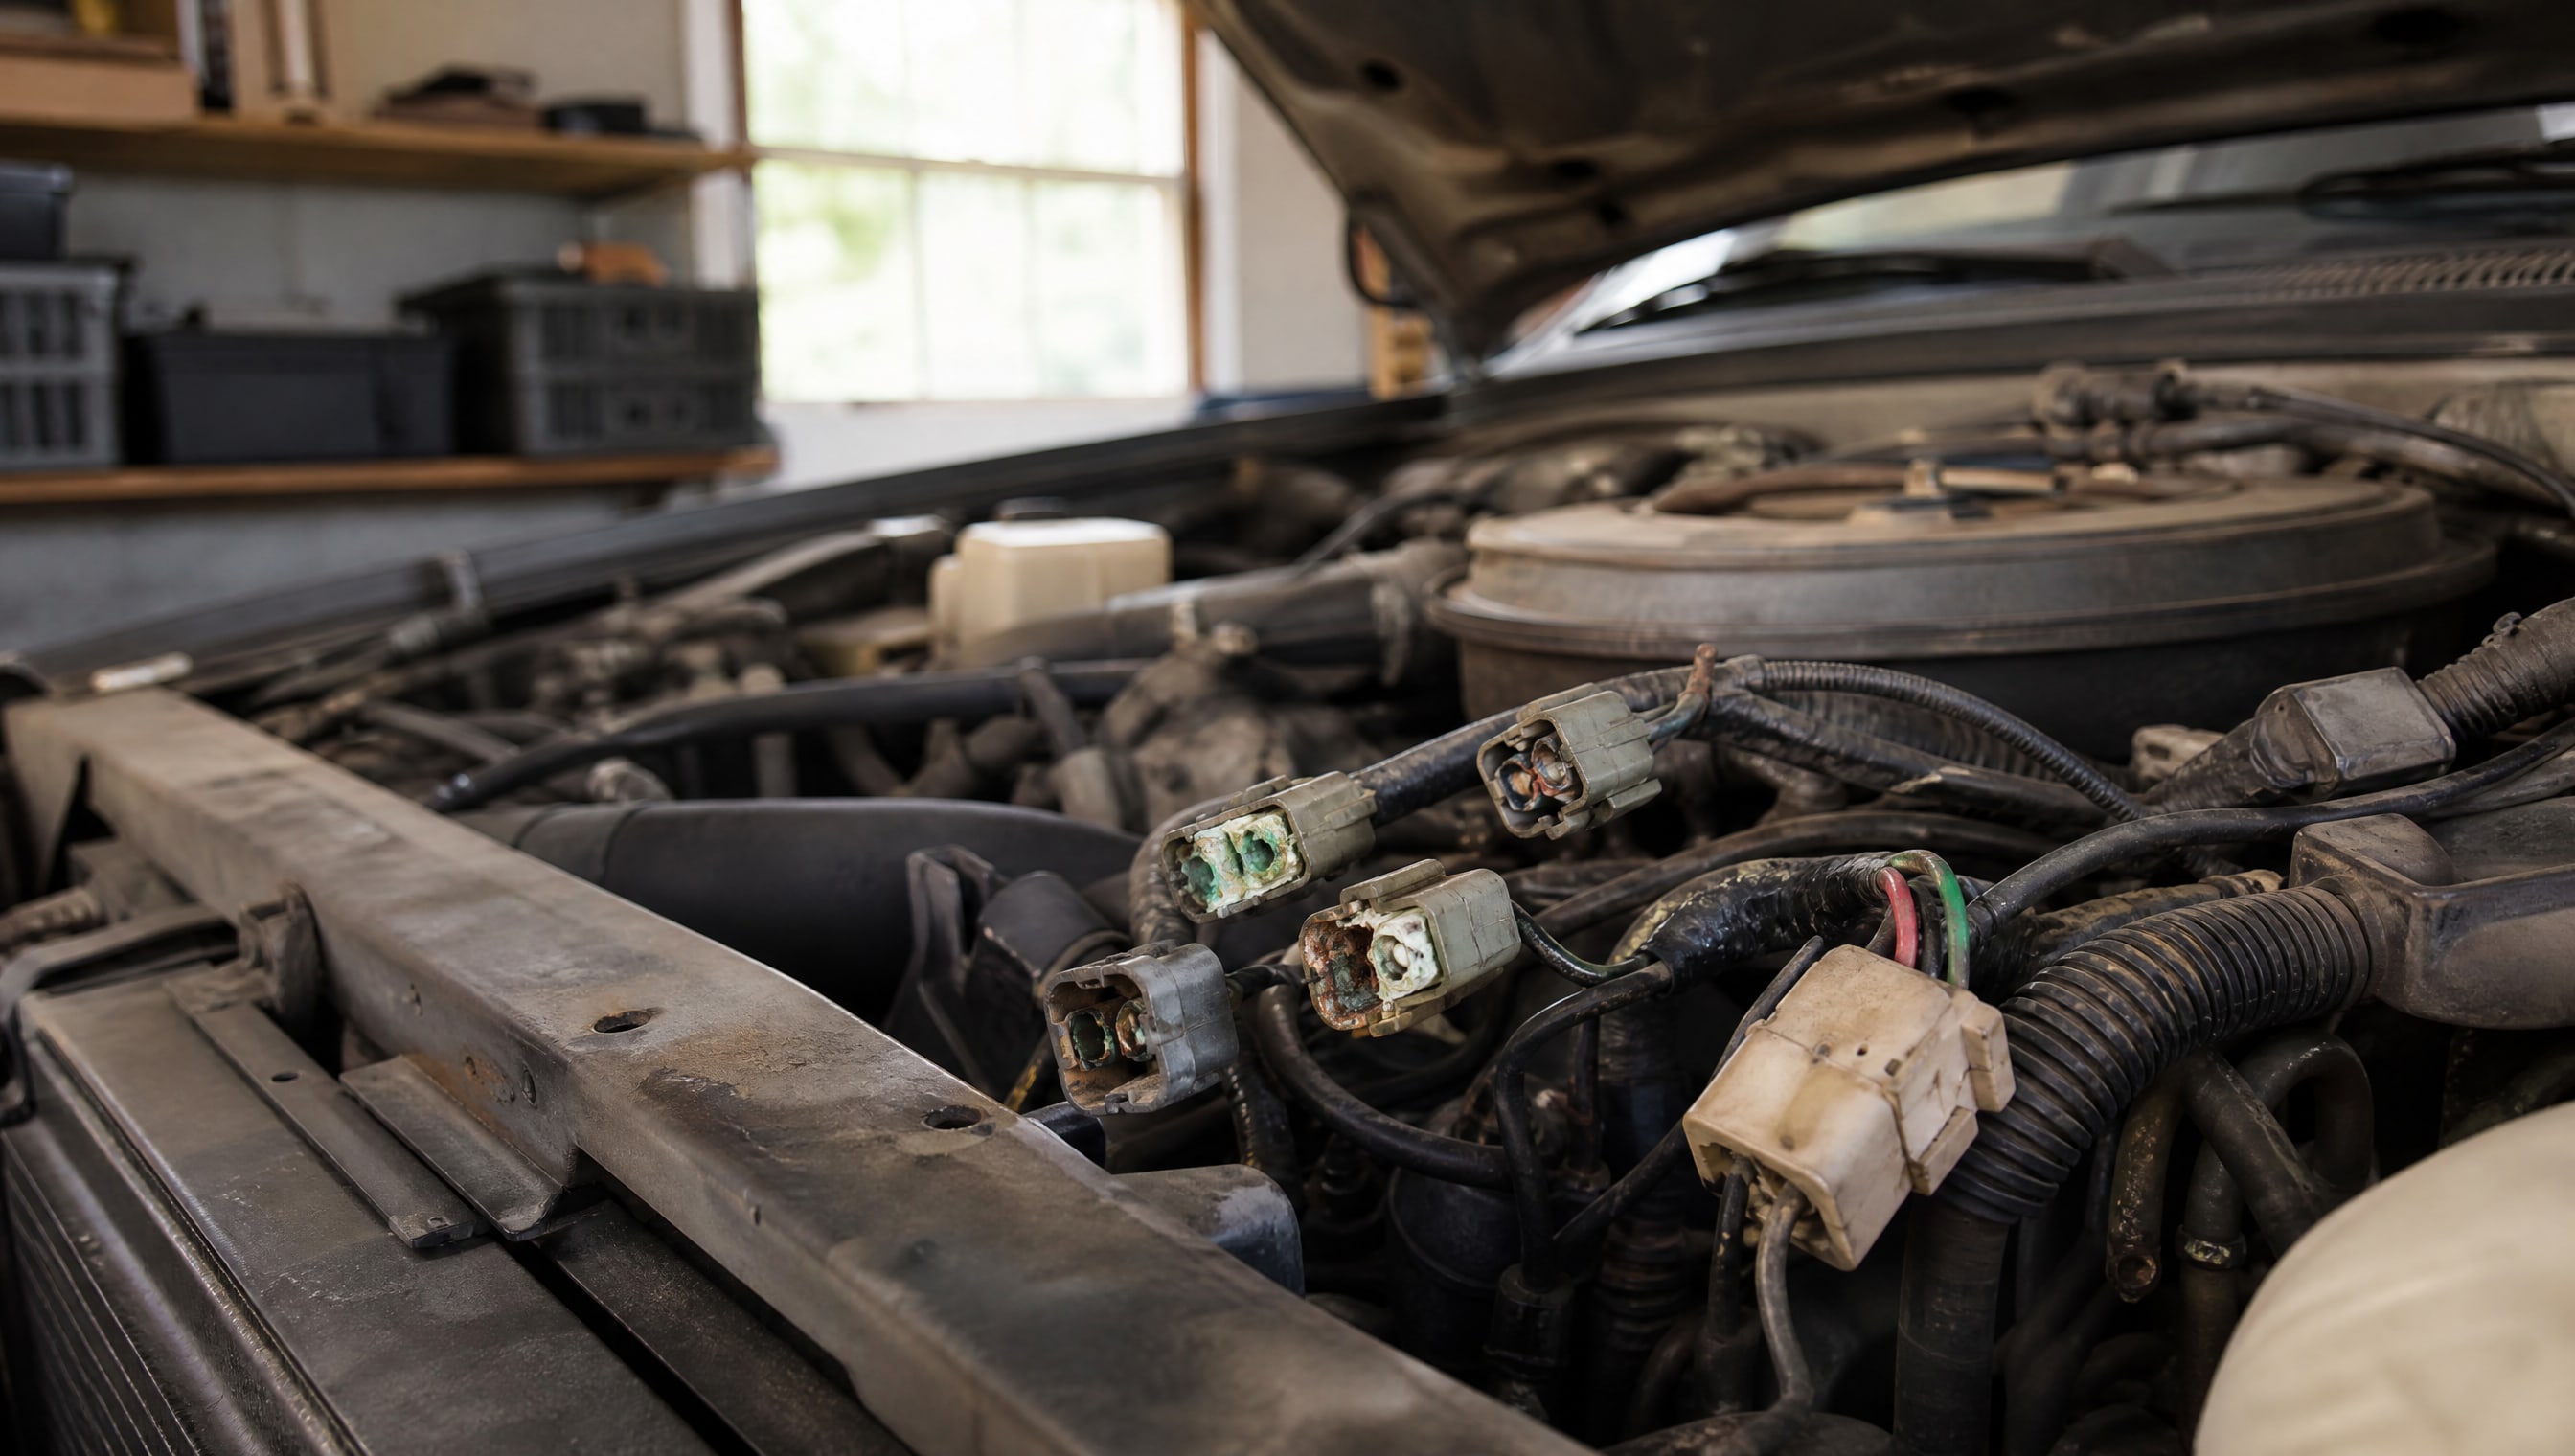
При остановке система остывает, влага конденсируется, и в замкнутой резьбе создается кислая среда, где железо интенсивно окисляется. Спустя несколько сезонов окись железа не просто наслаивается - она спекается, и болт становится единым целым с гайкой или с корпусом коллектора.
Это отличается от обычной ржавчины на открытом болте: здесь ржавчина не просто поверхностный налет, а продукт электрохимической коррозии внутри соединения, где нет доступа воздуха и застаивается водный слой. Проникающие жидкости разрушают именно эту окись, расклинивая соединение изнутри.
Проникающие жидкости: выбор и применение для откручивания закисших болтов
Проникающая жидкость - это низкой вязкости состав (обычно 4–10 мм²/с при 40 °C) с растворителями, которые затекают в самые узкие щели резьбы.
Благодаря плотности около 0,82–0,84 г/мл и очень низкой поверхностной натяжке (26 mN/m), такие составы проникают глубже, чем обычное машинное масло.
Вязкость и текучесть - главные характеристики
Стандартные проникающие масла имеют вязкость 4,2 мм²/с или 8–10 mм²/с при 40 °C. Чем ниже вязкость, тем быстрее жидкость затечет в микрозазоры резьбы и под головку болта. Это не означает, что нужна жидкость буквально как вода - слишком низкая вязкость испарится за минуты, и защита от коррозии будет кратковременной.
Температура вспышки (flash point) в типовых datasheet указывается около 65 °C - это означает, что состав безопасен при обычном хранении, но быстро испаряется при нагреве, оставляя после себя смазочные компоненты и антиокислители. Температура застывания −33 °C говорит о том, что жидкость останется текучей в холодном гараже или на открытом воздухе при минусовой температуре.
Порядок применения для закисшего крепежа
Схема работы с закисшим болтом проста, но требует терпения:
Нанести проникающую жидкость обильно на резьбовую часть болта, под головку и на гайку (если крепеж двусторонний). Пропитать всю доступную зону, чтобы состав затек глубже, а не просто смочил поверхность.
Выдержать паузу. При легком закисании достаточно 5–15 минут; при сильной коррозии и многолетнем простое рекомендуют 30–60 минут или даже оставить на ночь. Жидкость должна размягчить окись и проникнуть в зазоры.
Повторить обработку, если болт не сдвинулся с первого раза. Вторая порция часто решает задачу.
Слегка постучать по головке болта молотком - вибрация ускорит проникновение и поможет разрушить коррозионную связь.
Прикладывать усилие плавно, без рывков. Резкий удар может сломать головку или разорвать резьбу; лучше медленный поворот с чередованием в обе стороны, чтобы не заклинить крепеж еще глубже.
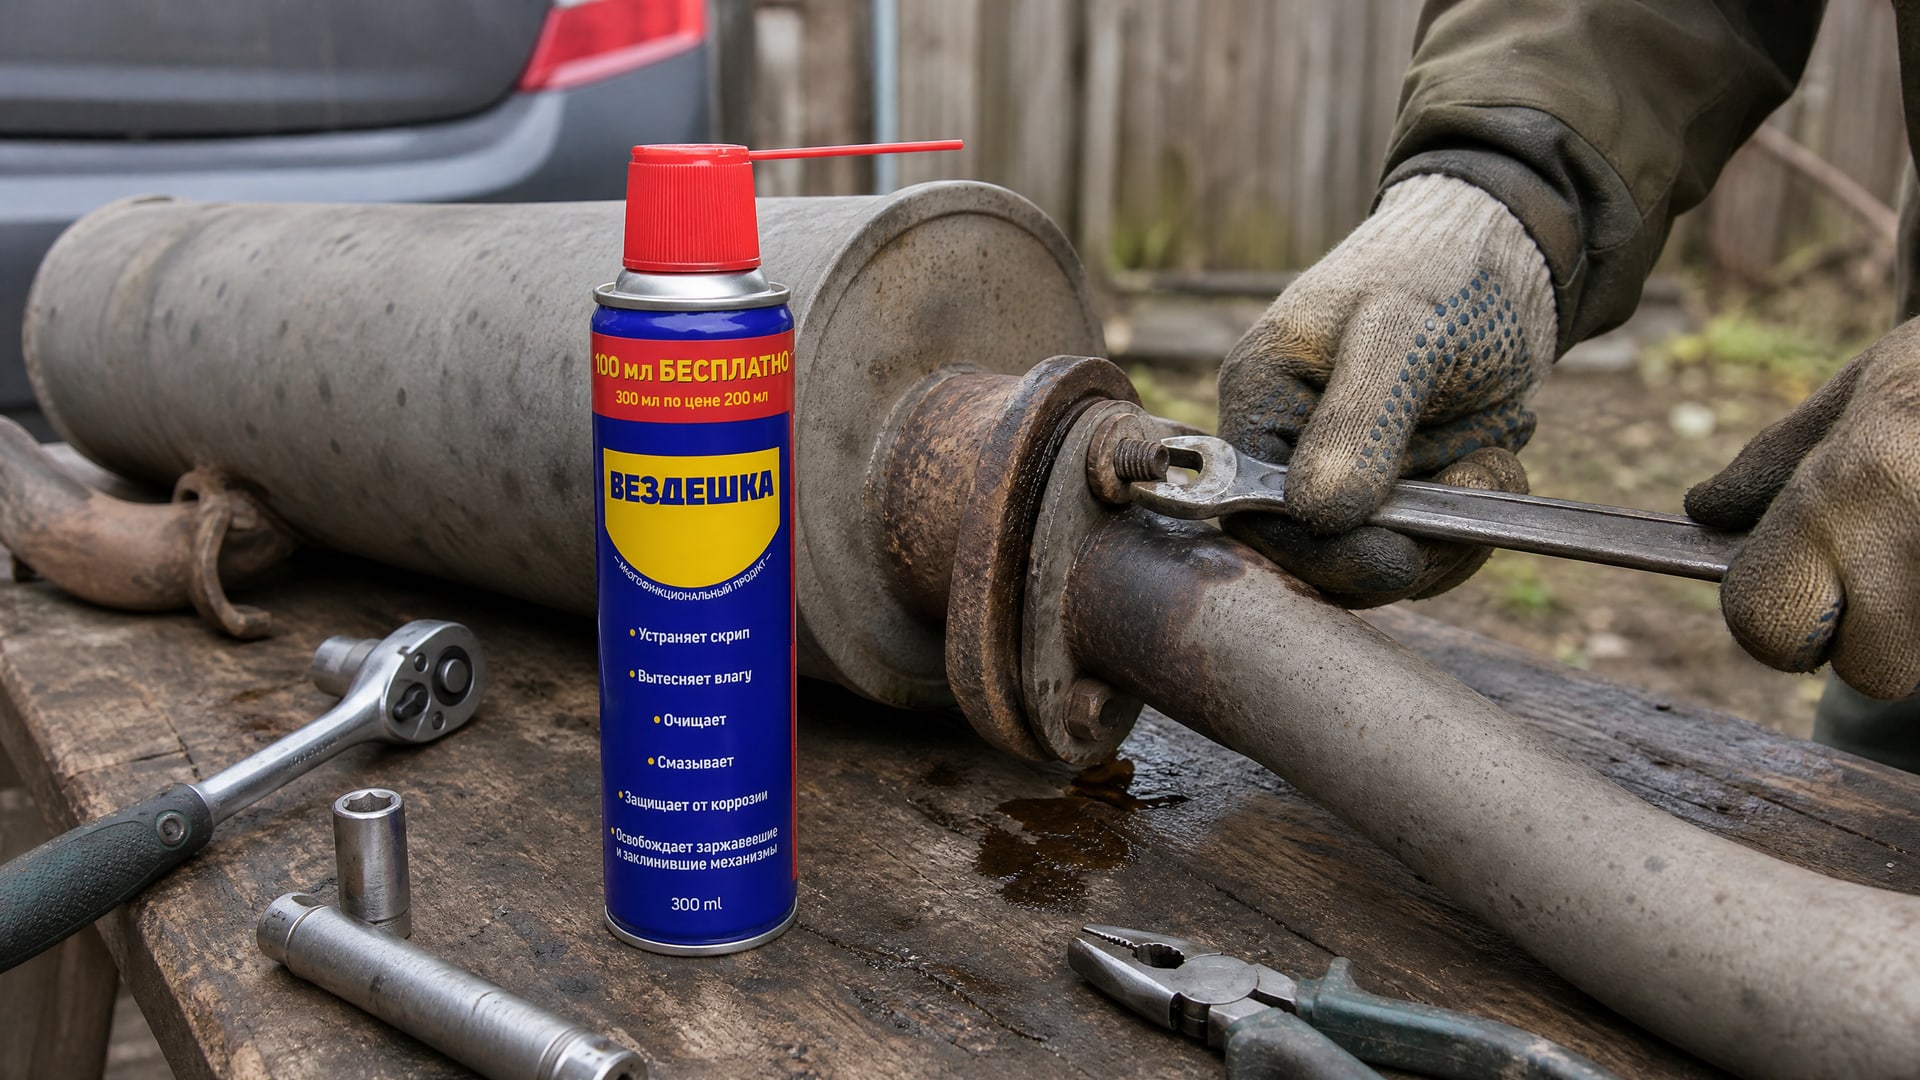
Универсальная смазка-аэрозоль типа ВЕЗДЕШКА справляется с откручиванием благодаря проникающим свойствам и низкой вязкости: средство затекает в резьбу, разрушает коррозионный налет и облегчает демонтаж. Наносится распылением прямо на крепеж, не требует разборки и подходит для работы в полевых условиях.
Anti-seize для выпускного крепежа: профилактика повторного прикипания
После того как болт откручен, его нужно очистить и осмотреть.
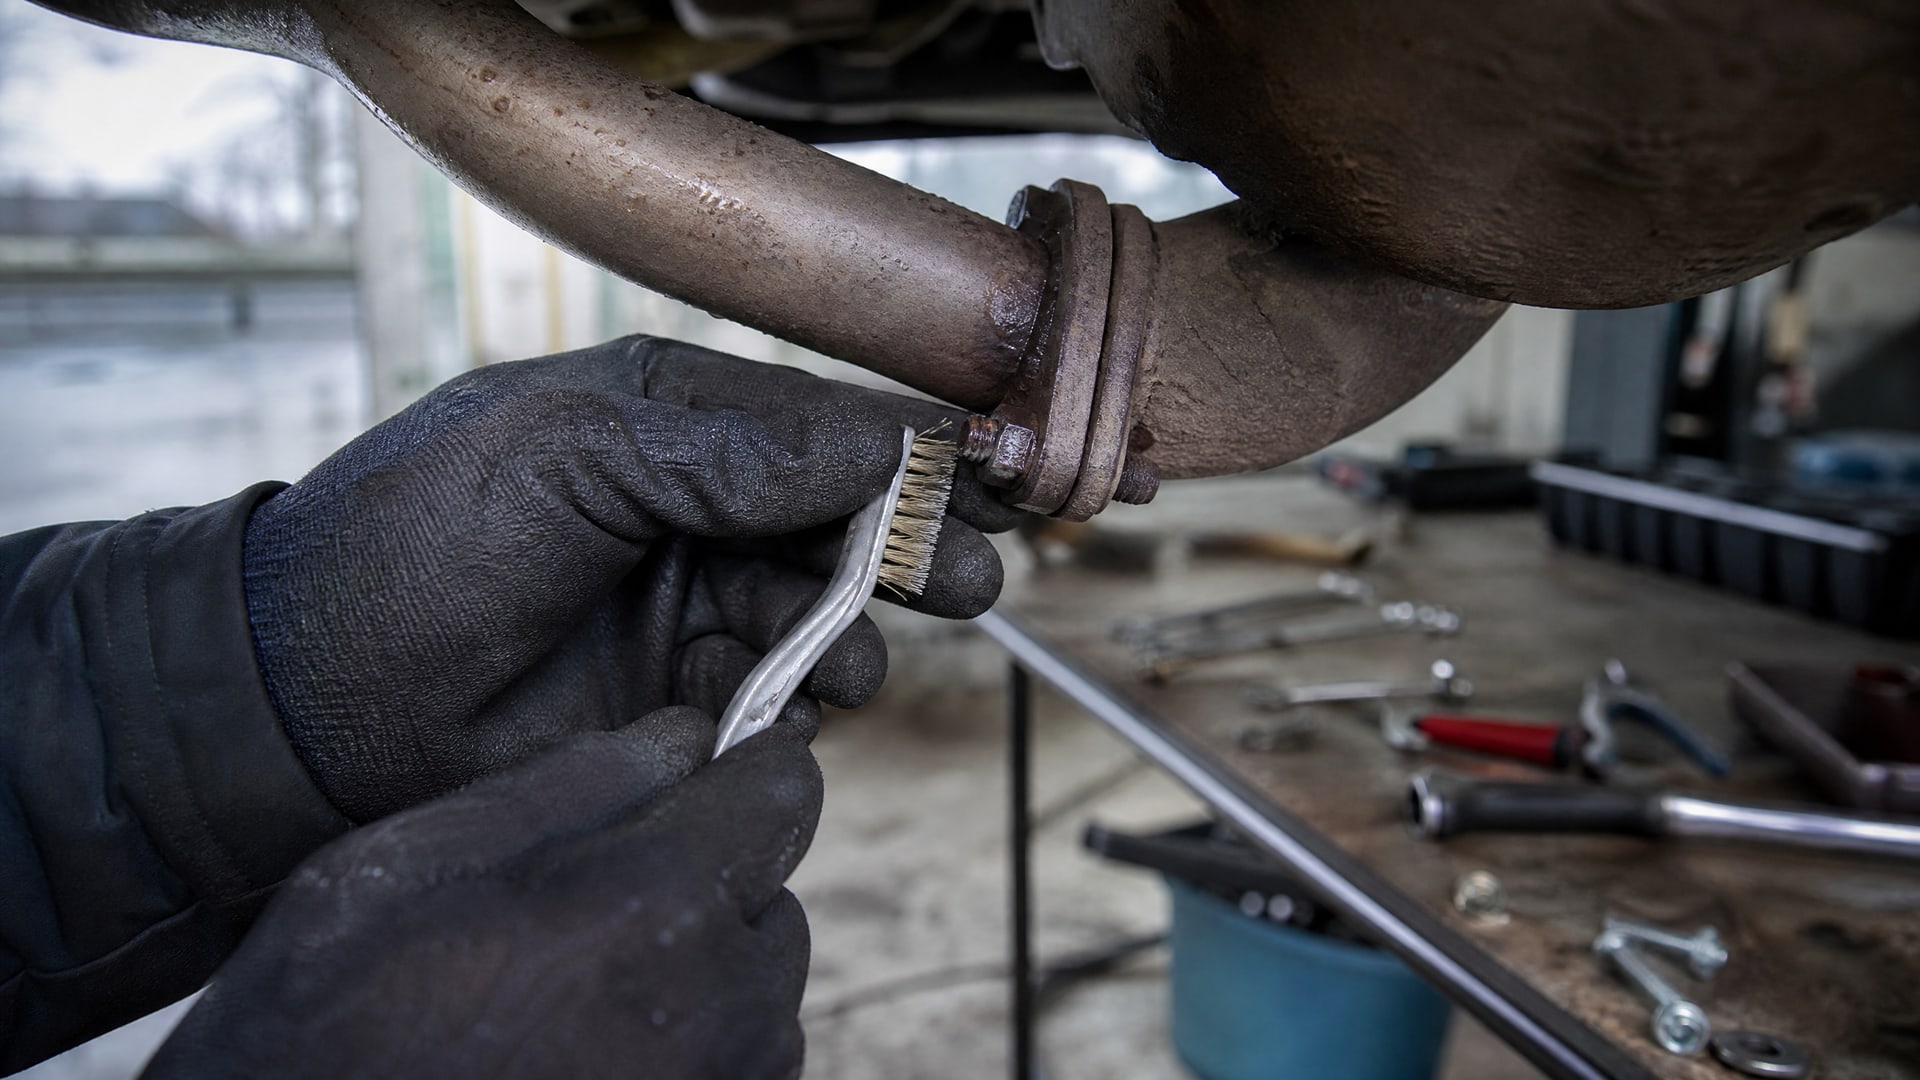
Если резьба целая и крепеж не сгнил, имеет смысл защитить его при обратной сборке, чтобы через год-два не столкнуться с той же проблемой.
Почему обычная смазка недостаточна
Машинное масло или литиевая смазка на выпускном крепеже неэффективны. При нагреве масло вытечет или испарится, а твердые компоненты обычной смазки могут выгореть, оставив только окись и углерод. К тому же, при температурах выше 200 °C органические смазки окисляются и превращаются в спек, который не предотвращает коррозию, а способствует ей.
Никелевый anti-seize для высокотемпературного крепежа
Антизадирная паста на основе никеля содержит твердые частицы никеля, которые встраиваются в микронеровности сопрягаемых поверхностей и предотвращают их прямой контакт. Это снижает коэффициент трения, уменьшает заедание и, главное, исключает кислородный контакт между металлами, который приводит к окислению и прикипанию.
Никелевый anti-seize рассчитан на температуры до 1315 °C - что покрывает даже самые горячие участки выхлопной системы: выпускной коллектор (600 °C), турбонаддув (до 900 °C) и зону вокруг катализатора. В отличие от графитового anti-seize (который может окисляться и теряет свойства выше 400 °C), никелевый вариант сохраняет защитные свойства на всем рабочем диапазоне.
Как правильно наносить anti-seize на резьбу
Инструкция производителей anti-seize проста, но часто нарушается:
Очистить резьбу от грязи, старого масла и рыхлой ржавчины. Удалять нужно именно рыхлое окисление (если есть), а не соскабливать крепеж до блеска - это повредит поверхность. Можно протереть тряпкой или кратко прошлифовать щеткой.
Нанести anti-seize тонким слоем на все сопрягаемые поверхности: резьбу (палец по резьбе, чтобы заполнить впадины), подголовник болта и внутреннюю поверхность гайки. Толщина - буквально как тонкое масло, которое видно, но не стекает. Если паста налипла комком - это слишком.
Убрать излишки сухой тряпкой перед сборкой узла. Избыток выжимается из-под головки при затяжке и создает грязь; кроме того, он может помешать достичь требуемого момента затяжки.
Собрать узел и затянуть. Смазанный крепеж затягивается легче, поэтому момент обычно снижают на 20–30% от штатного значения. Если спецификация требует 50 Н·м для сухой сборки, при использовании anti-seize можно ограничиться 35–40 Н·м.
Порядок затяжки болтов глушителя и коррекция момента при использовании смазки
Момент затяжки для болтов выпускного коллектора и крепежа глушителя варьируется в зависимости от диаметра и материала.
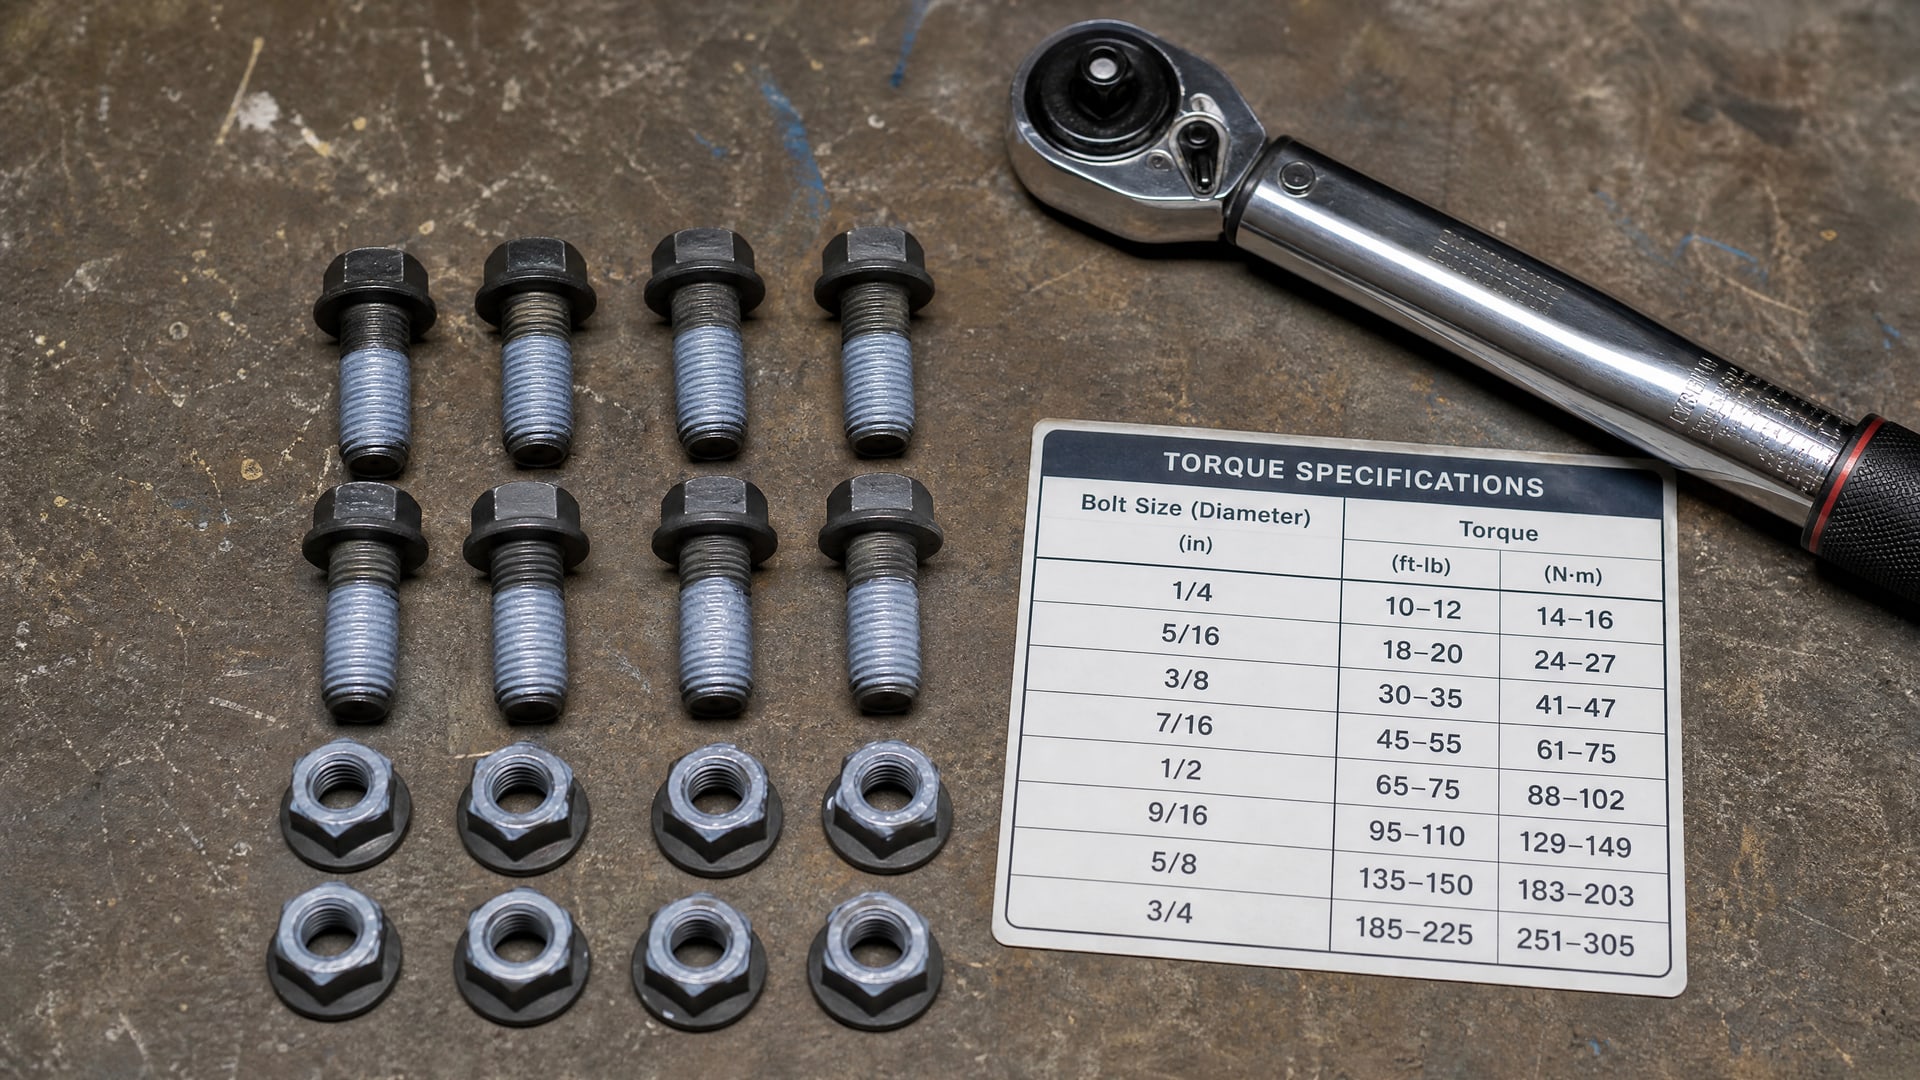
Типичные значения для M8–M10:
| Диаметр болта | Сухая сборка (Н·м) | С anti-seize (−20–30 %) |
|---|---|---|
| M8 | 20–25 | 14–20 |
| M10 | 35–45 | 25–32 |
Коррекция момента нужна потому, что коэффициент трения в резьбе и под головкой при наличии anti-seize ниже, чем при сухой сборке. Динамометрический ключ покажет, что болт уже затянут, хотя усилие было меньше. Если не снизить момент, вы либо не доберете нужное натяжение (болт будет слабым), либо переборщите (болт сломается).
Сверяются с инструкцией производителя транспортного средства или указаниями на коллекторе. Если момент не указан, стандартная эмпирическая база - это момент для сухого крепежа, уменьшенный на четверть.
Когда проникающей жидкости недостаточно: когда нужна профессиональная помощь
Если после часовой обработки проникающей жидкостью и постукивания болт все еще не сдвигается, это может означать:
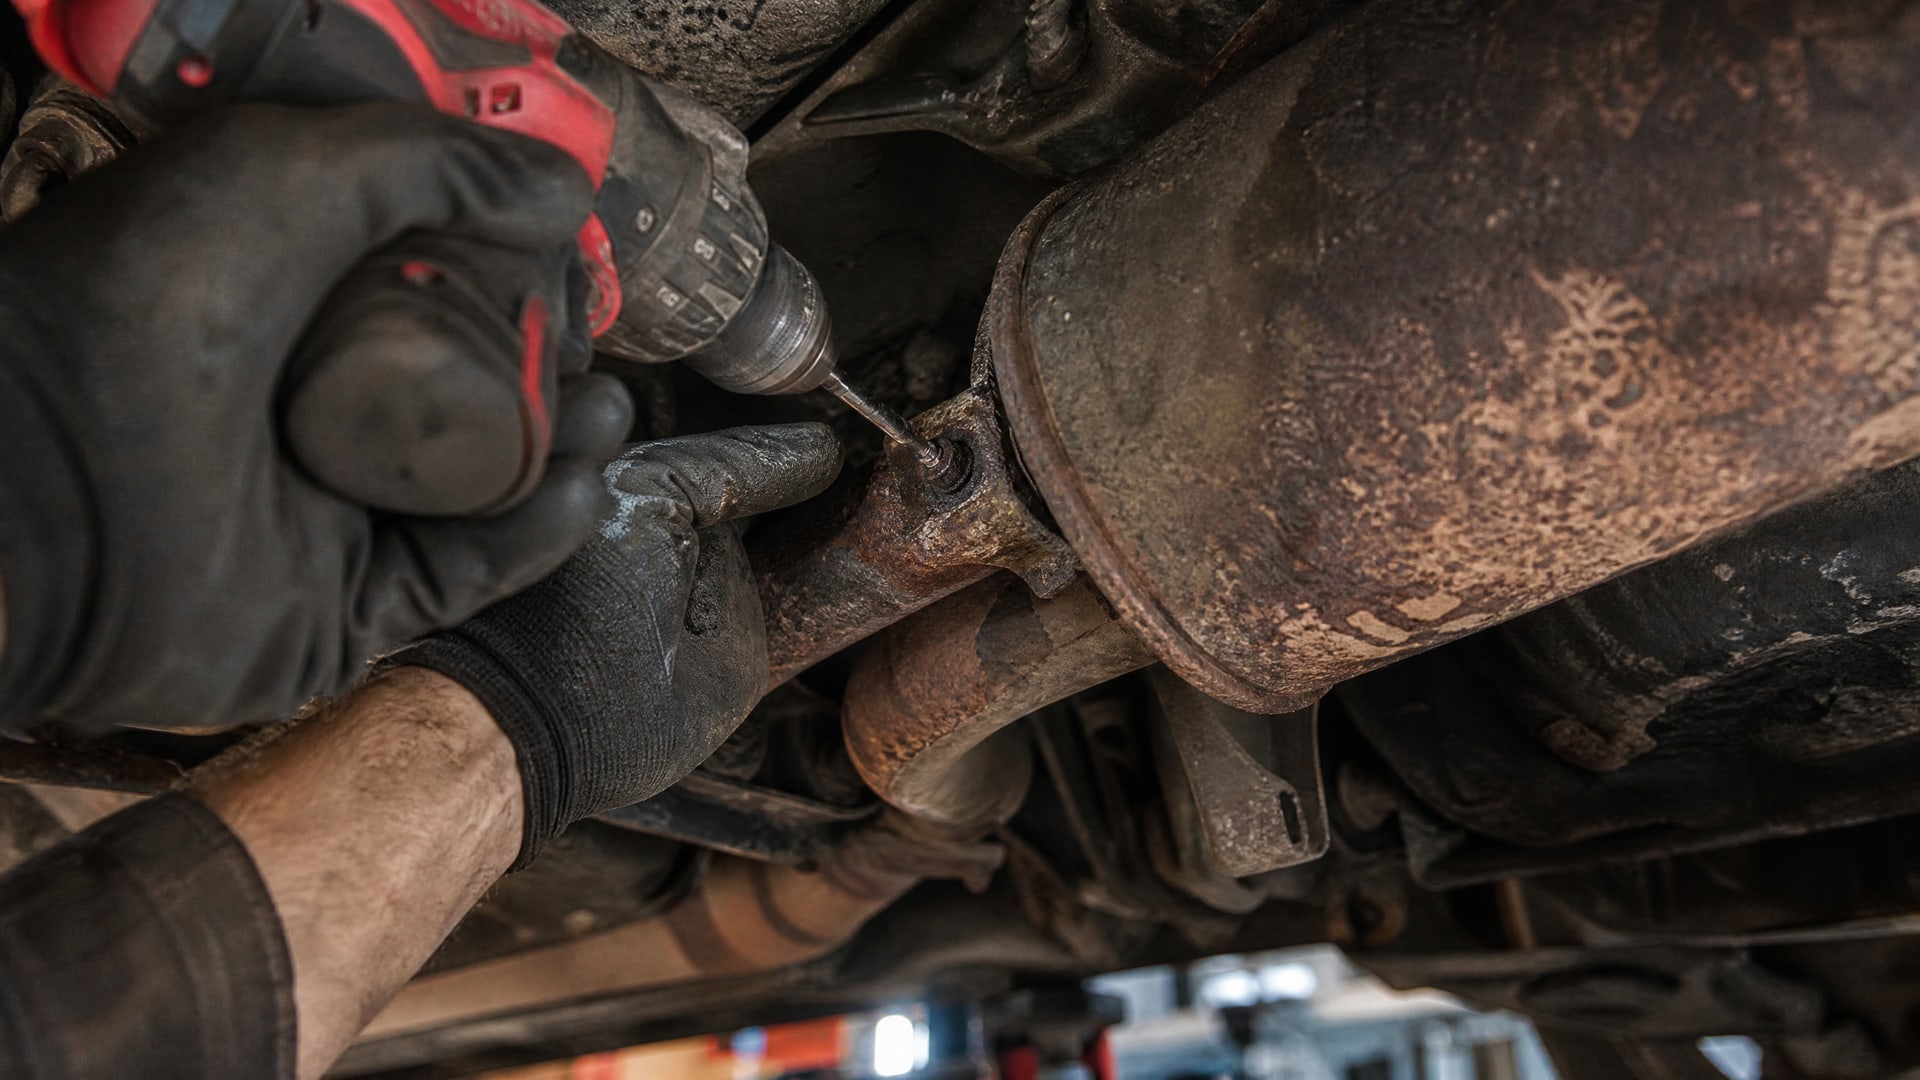
Полное разрушение резьбы. Окись железа настолько спеклась, что образовала монолит, не имеющий зазоров для проникновения. В этом случае болт нужно высверлить, а старую резьбу восстановить нарезкой в увеличенный размер или использованием резьбового вкладыша (helicoil).
Обрыв болта под нагрузкой. Если болт сломался внутри, а конец ушел глубоко в отверстие, потребуется высверливание с выкручиванием обломка. Это ювелирная работа, которая лучше проделывается на станке.
Коррозионное сращивание на молекулярном уровне. В редких случаях, после более чем пяти лет работы в условиях высокой влажности, болт настолько прирастает, что механическое откручивание невозможно. Тогда спасает нагрев до 100–150 °C (можно прогреть феном или горячей водой), который расширяет металл и снимает часть напряжения, или даже вырезание резьбы выше болта.
Для выпускного крепежа имеет смысл заранее (при регулярном ТО) обрабатывать болты проникающим составом в профилактических целях, чтобы не ждать полного закисания.
Часто задаваемые вопросы
Сколько времени нужно ждать, пока проникающая жидкость подействует на закисший болт?
При легком закисании достаточно 5–15 минут. Если болт закисал годы, рекомендуется выдержать 30–60 минут или даже оставить на ночь. Если за ночь результата нет, повторите обработку утром. В отдельных случаях требуется несколько циклов обработки с интервалом в часы.
Можно ли использовать обычное масло вместо проникающей жидкости?
Обычное машинное масло вязче и не проникает в тонкие зазоры резьбы так же хорошо, как специальная проникающая жидкость. Хуже, чем нечего - поможет, но медленнее. Для выпускного крепежа, где коррозия интенсивна, лучше использовать состав, рассчитанный именно на освобождение закисшего крепежа.
На сколько процентов нужно снизить момент затяжки при использовании anti-seize?
Стандартная рекомендация - на 20–30%. Если штатный момент 50 Н·м, при anti-seize затягивайте до 35–40 Н·м. Точное значение зависит от типа anti-seize и шероховатости поверхностей; сверяйтесь с инструкцией производителя паста или с техдокументацией автомобиля.
Может ли anti-seize вызвать протечку в резьбовом соединении?
Нет, если нанесен правильно (тонкий слой) и избыток удален перед сборкой. Anti-seize не заменяет герметик и не предназначен для уплотнения; его задача - предотвратить коррозионное схватывание. Если соединение требует герметизации (например, топливопровод), нужен герметик, а anti-seize наносится отдельно.
Какой anti-seize выбрать для болтов выпускного коллектора: графитовый или никелевый?
Для выпускного коллектора и крепежа выхлопной системы выбирайте никелевый anti-seize, рассчитанный на температуры до 1315 °C. Графитовый подходит для обычного крепежа (например, на двигателе или ходовой части), но на выпускном коллекторе графит окисляется выше 400 °C и теряет защитные свойства.
Заключение
Закисшие болты глушителя решаются в два этапа. Сначала освобождают крепеж проникающей жидкостью, которая разрушает ржавый «мост» в резьбе и позволяет открутить болт без срыва головки или поломки крепежа. Затем при обратной сборке наносят никелевый anti-seize для профилактики повторного прикипания - это существенно облегчит демонтаж при следующем ТО.
Важно помнить: проникающая жидкость и anti-seize - не взаимозаменяемы. Первая нужна для откручивания, вторая - для защиты при сборке. Момент затяжки при использовании anti-seize нужно корректировать на 20–30% вниз, так как смазанный крепеж затягивается легче. Если болт не поддается после часовой обработки, это признак серьезной коррозии или разрушения резьбы - в этом случае требуется высверливание или профессиональный ремонт. Для текущего ТО проводите профилактическую обработку закисающих болтов хотя бы раз в год, и закисание будет намного менее вероятным.