Выбирая между цинковым покрытием с фосфатированием и без него, инженеры часто полагаются на данные испытаний в камере соляного тумана. Но результаты в часах далеко не всегда говорят о реальной долговечности детали на производстве. Коррозионная стойкость покрытия зависит от сложного взаимодействия подготовки поверхности, самого покрытия и условий, в которых проводится тест. Фосфатирование - это не просто дополнительный слой: это технология подготовки, которая меняет механизм защиты и адгезию финишных покрытий. Статья разбирает, какие результаты дают испытания по ISO 9227 для систем с фосфатированием и без него, как правильно интерпретировать цифры и на что обратить внимание при закупке.
Что показывает испытание в камере соляного тумана
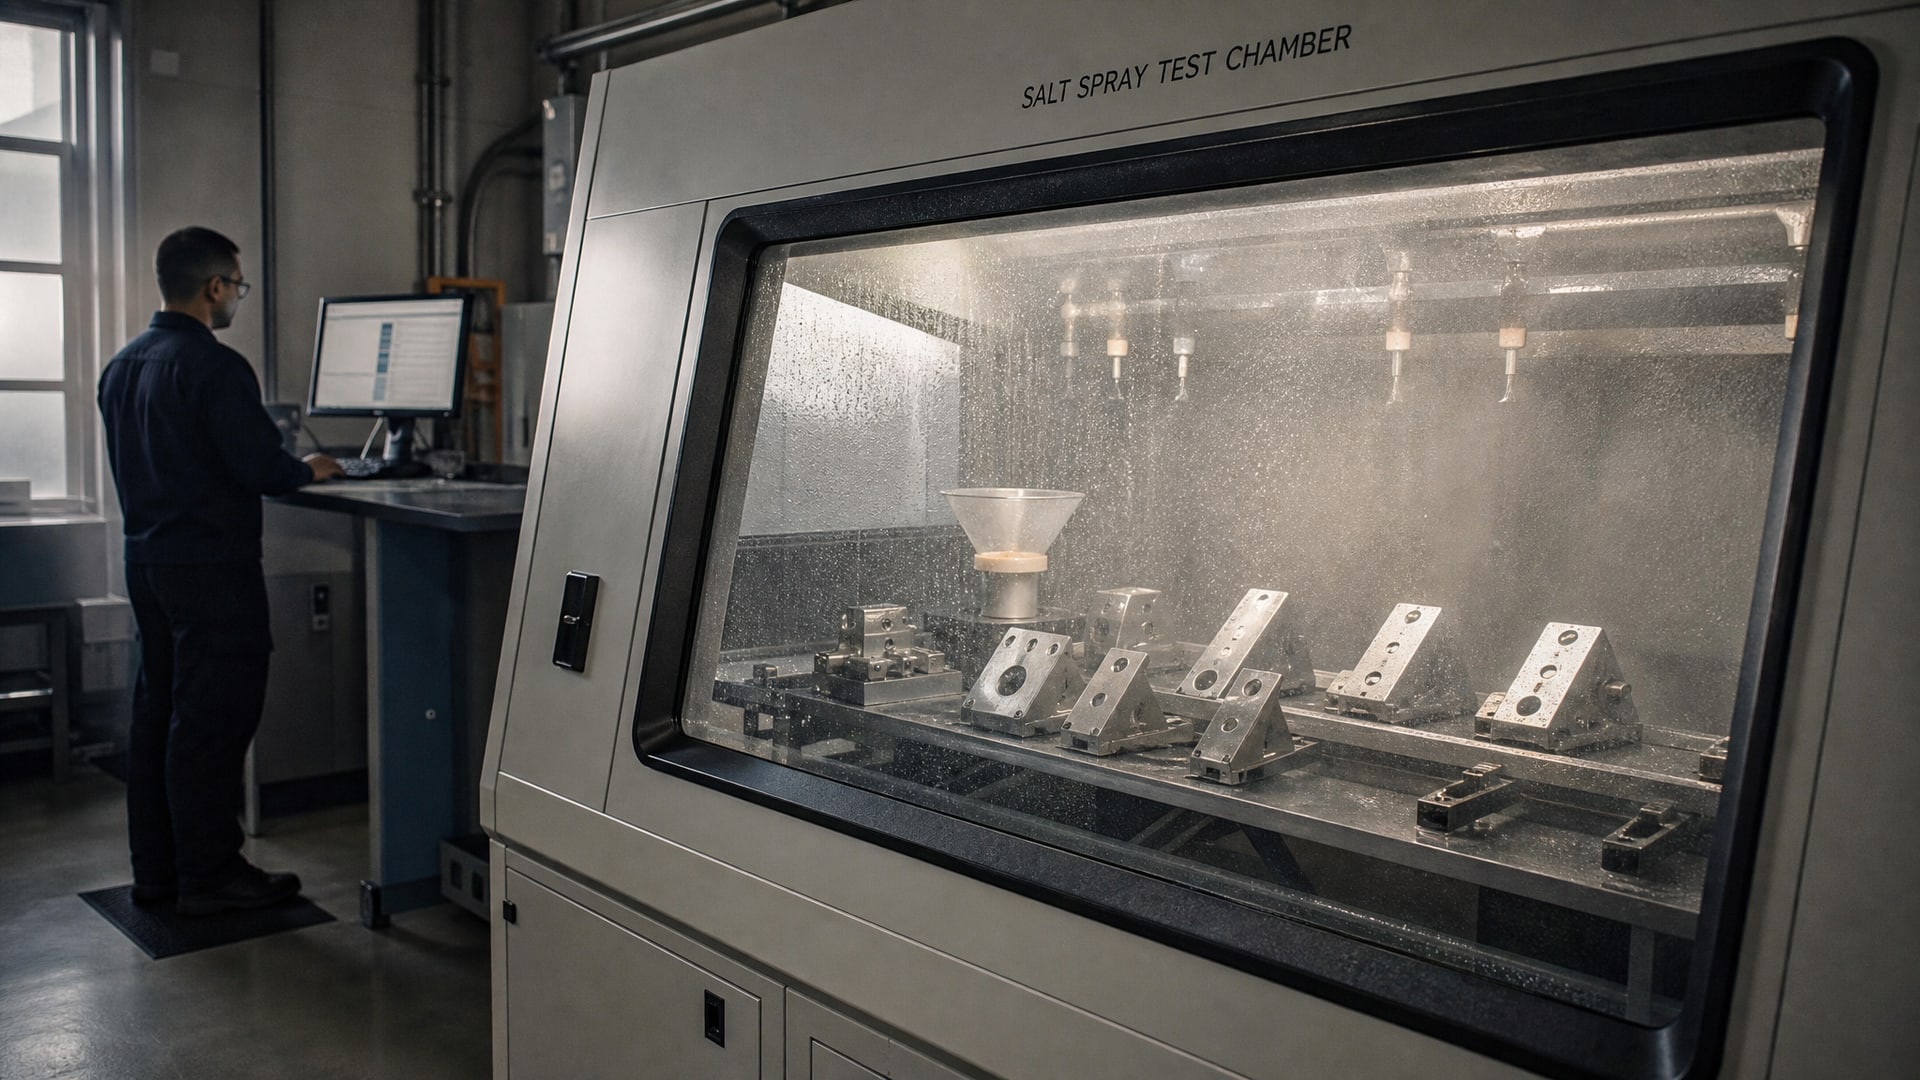
Испытание в соляном тумане (NSS - neutral salt spray) регулируется международным стандартом ISO 9227:2022 и русским аналогом ГОСТ 30630.2.5-2013.
Метод воспроизводит ускоренное воздействие хлоридов в атмосфере через искусственное распыление 5% раствора хлорида натрия при температуре 35 °C. Цель испытания - не предсказать, как долго деталь проживет на складе или в цехе, а сравнить коррозионную стойкость разных вариантов покрытия в одинаковых условиях.
Стандарт ASTM B117 и его европейский эквивалент DIN EN ISO 9227 описывают идентичные условия и широко используются в лабораториях. Главное ограничение метода: соляной туман не воспроизводит реальные механизмы коррозии, происходящие при циклических температурных перепадах, влажности воздуха, присутствии загрязняющих веществ или под слоем масла. Результат в часах - это лишь один из параметров, который нужно сопоставлять с требованиями класса среды и назначением изделия.
При проведении испытания образцы помещаются в камеру, и раствор распыляется непрерывно или циклически. Коррозия развивается в местах нарушения покрытия, механических повреждений или микропор. Испытание заканчивается, когда достигнут оговоренный критерий: появление красной ржавчины на определенной площади, образование волдырей под покрытием или проникновение коррозии на расстояние, заданное спецификацией.
Фосфатирование как подготовительный слой: механизм защиты
Фосфатирование - это конверсионный процесс, при котором поверхность стали обрабатывается в растворе фосфорной кислоты и ее солей.
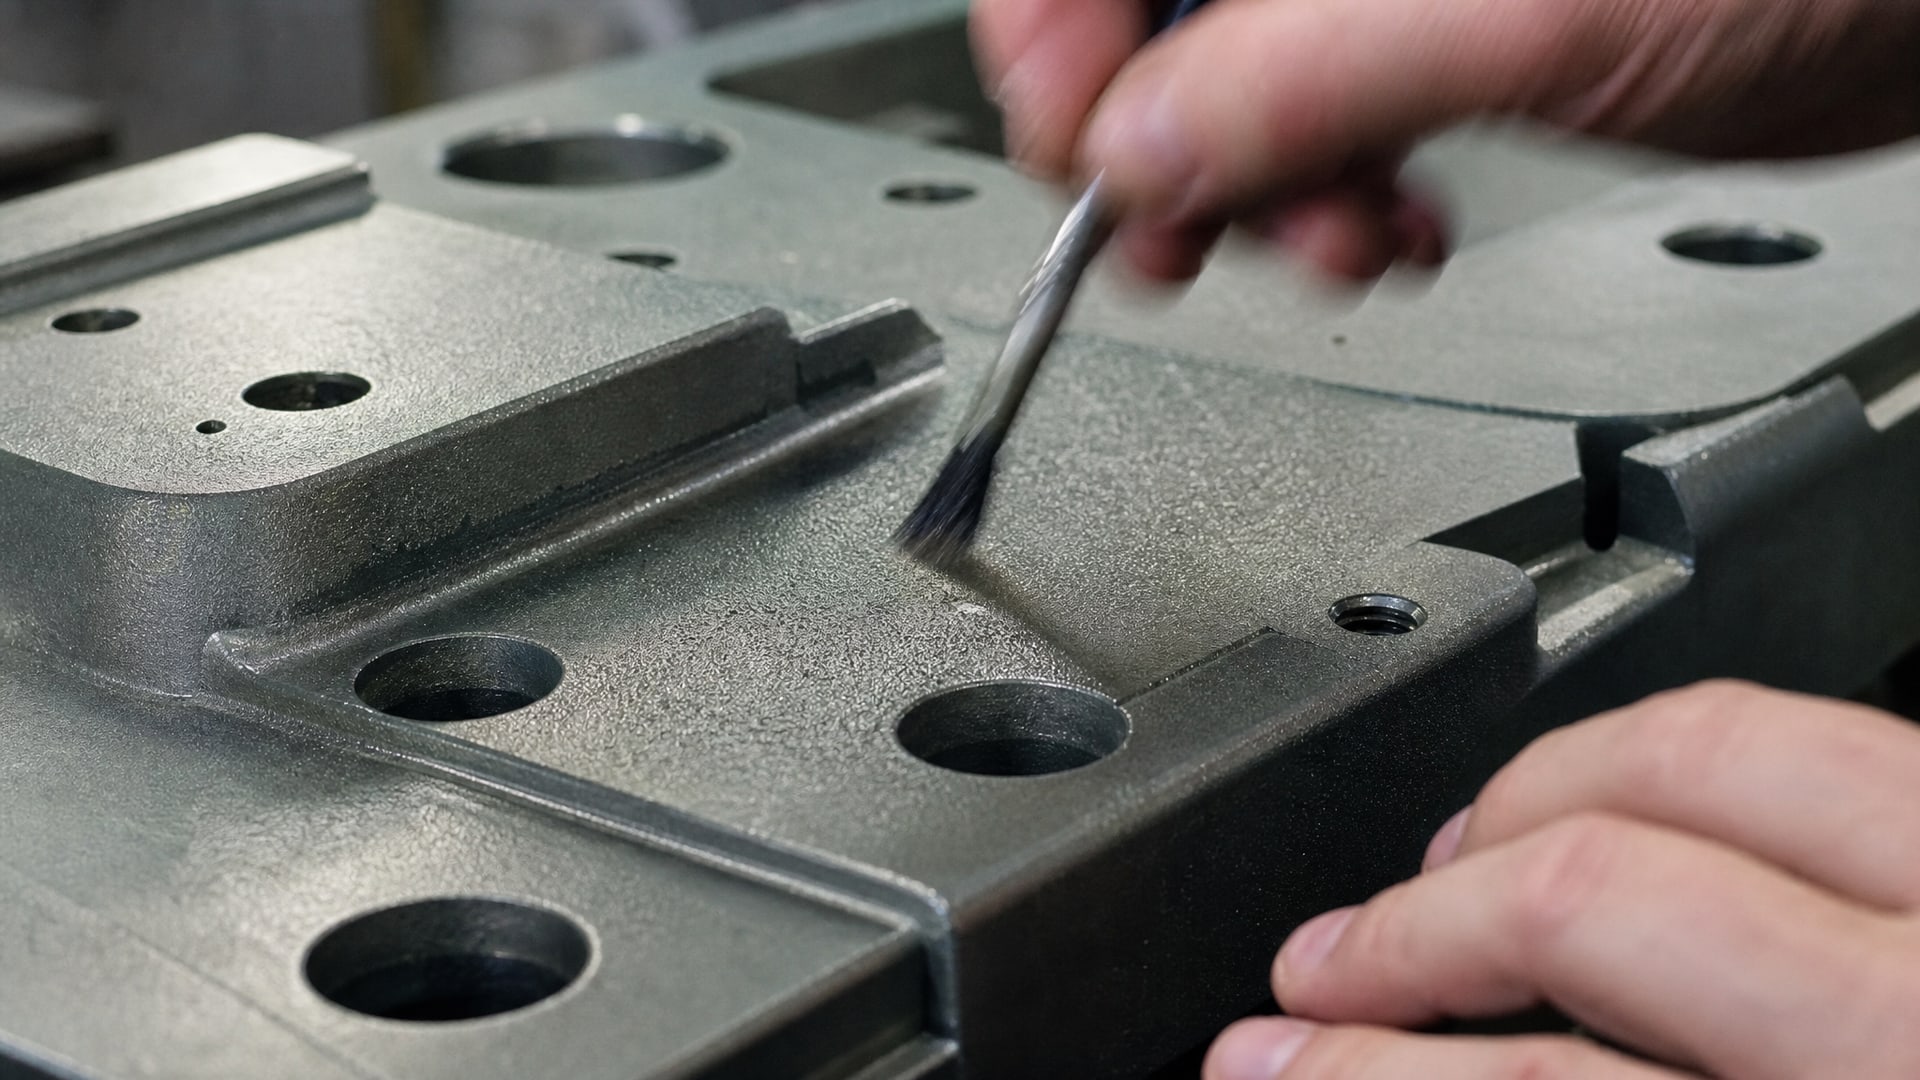
На металле образуется тонкий кристаллический слой нерастворимых фосфатов (обычно на основе железа, цинка или марганца). Сам по себе фосфатный слой дает лишь ограниченную защиту: стойкость в нейтральном соляном тумане составляет примерно 48–240 часов в зависимости от состава раствора и толщины образованного слоя.
Основная ценность фосфатирования заключается в трех функциях. Во-первых, оно повышает адгезию (сцепление) последующего ЛКП или масла с металлом - фосфатный слой создает микрошероховатость, за которую механически закрепляется финишное покрытие. Во-вторых, фосфатный слой препятствует развитию подпленочной коррозии (коррозия под слоем краски), когда влага проникает под покрытие, но не может быстро распространяться по гладкой поверхности металла. В-третьих, фосфатирование ингибирует коррозионный процесс благодаря присутствию фосфат-ионов, которые замедляют анодное растворение металла.
Оптимальное содержание никеля в фосфатном слое, по данным практики, составляет 50–150 мг/м², что достигается использованием растворов с ускорителями типа нитратов или нитритов и добавками солей никеля. Такие составы обеспечивают максимальную коррозионную стойкость системы в целом.
Однако фосфатирование никогда не применяется как самостоятельное средство защиты. На производстве после фосфатирования наносятся масло, краска, лак или другое финишное покрытие, которое и обеспечивает основную герметизацию от коррозионной среды. Фосфатный слой работает в системе, усиливая сцепление и предотвращая подпленочные процессы.
Коррозионная стойкость цинкового покрытия с фосфатированием против безфосфатных вариантов
Результаты испытаний в соляном тумане сильно различаются в зависимости от типа и толщины цинкового покрытия, пассивации и наличия фосфатирования.
Приведем типичные ориентиры, которые встречаются в сравнительных материалах и технологических отчетах.
Без фосфатирования: - Цинковое покрытие толщиной 5–10 мкм (типовое электрогальваническое) показывает в нейтральном соляном тумане примерно 240–500 часов до появления красной ржавчины, если пассивирование проведено корректно. - Если пассивация отсутствует или выполнена плохо, стойкость может быть на 20–30% ниже. - Цинк-ламельные (расслоенные) системы, где цинк распределен слоями с органическими компонентами, показывают стойкость свыше 2000 часов, но такие системы значительно дороже и применяются в критичных приложениях.
С фосфатированием: - Система цинк + фосфатирование в нейтральном соляном тумане обычно показывает результат на уровне 500–1000 часов и выше, в зависимости от состава фосфатного раствора, толщины образованного слоя и последующего финишного покрытия. - Если после фосфатирования нанесено тонкое защитное масло, стойкость может дополнительно возрасти на 30–50%. - При нанесении ЛКП поверх фосфатированного цинка результат часто превышает 1000 часов, так как система работает как многослойный барьер.
Важно отметить, что эти цифры - условные ориентиры. Они сильно зависят от состава раствора, режима фосфатирования, толщины цинкового слоя, геометрии образца и критерия окончания испытания, заданного в спецификации. Сравнивать результаты из разных лабораторий без проверки условий некорректно.
Правильная методика сравнения покрытий в соляном тумане
Чтобы результаты соляного тумана были применимы для выбора, необходимо соблюдать ряд условий.
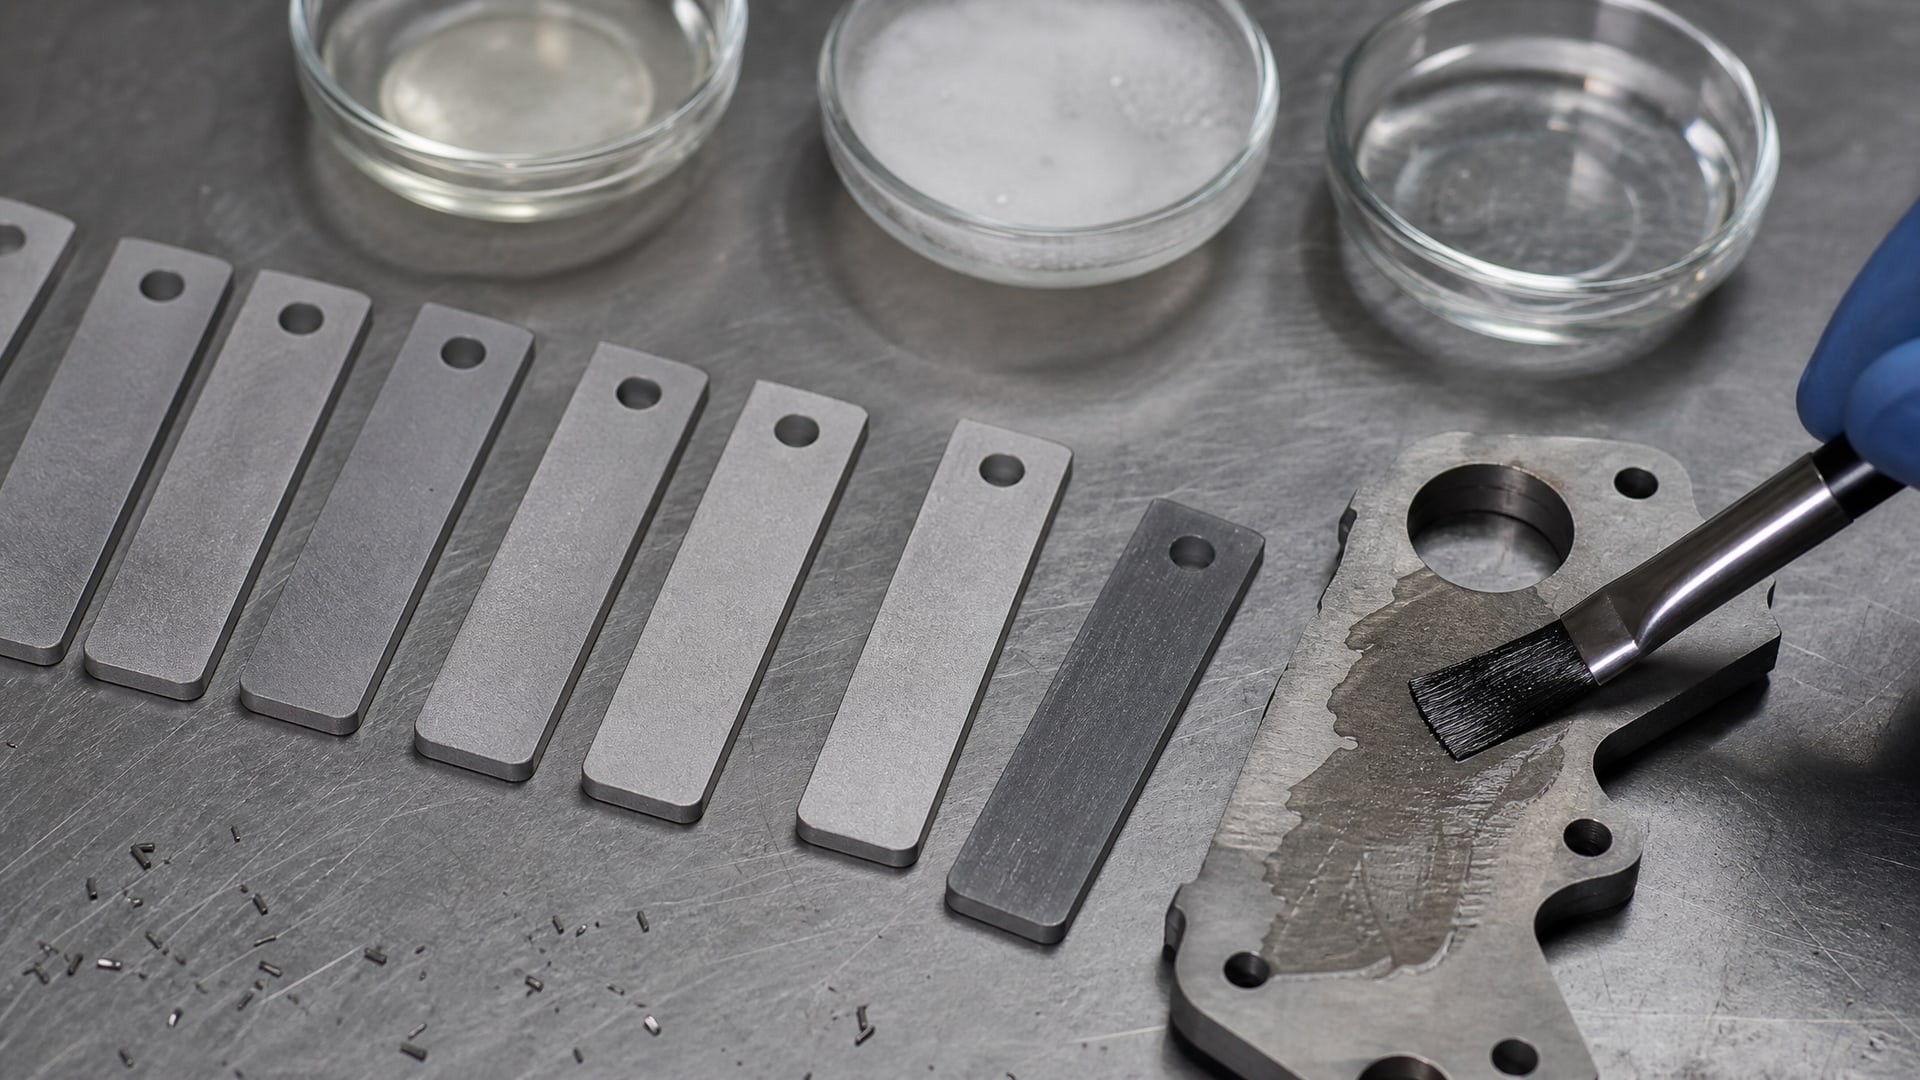
Одинаковая подготовка поверхности. Если один образец обезжирен механически, а другой - химически, результаты будут несравнимы. Оба образца должны проходить одинаковую очистку, одинаковую активацию перед цинкованием и, если требуется, одинаковое фосфатирование.
Одинаковая толщина слоя. Толщина цинкового покрытия измеряется кулон-метрически или микрометром и должна быть зафиксирована для обоих вариантов. Разброс в 2–3 мкм может изменить результат в соляном тумане на 15–20%.
Одинаковый режим испытания. Температура 35 °C, концентрация раствора 5% NaCl, время между распылениями (если используется циклический режим CASS или AASS) - все параметры должны быть воспроизведены точно. Различия в геометрии образца (острые края, отверстия, царапины) тоже влияют на результат.
Единый критерий окончания испытания. Нужно заранее определить, что считается «отказом»: появление красной ржавчины на 1% площади, образование волдырей, проникновение коррозии на 5 мм от края царапины. Без четкого критерия две лаборатории могут остановить испытание в разное время и получить разные результаты.
Документирование пассивации и финишных слоев. Если после цинкования или фосфатирования наносятся масло, краска или хроматный слой, они должны быть указаны и одинаковыми для обоих вариантов.
При соблюдении этих условий данные из соляного тумана становятся полезным инструментом для выбора системы покрытия внутри компании или при сравнении поставщика с поставщиком.
Стандарты и практика: ГОСТ, ISO, ASTM
Основные стандарты, на которые опираются при испытаниях соляным туманом:
ISO 9227:2022 - международный стандарт, описывающий методику нейтрального соляного тумана (NSS), уксуснокислого соляного тумана (AASS) и медно-ускоренного уксуснокислого тумана (CASS). Стандарт определяет параметры камеры, раствора, режима распыления и критерии оценки коррозии.
АСТM B117 - американский стандарт, полностью соответствующий ISO 9227 для нейтрального соляного тумана. Широко используется в американских и европейских лабораториях.
ГОСТ 30630.2.5-2013 - российский межгосударственный стандарт на методы испытаний машин, приборов и других изделий на стойкость к соляному туману.
ГОСТ 9.308-85 и ГОСТ 9.401 - российские стандарты на коррозионные испытания защитных покрытий. Первый регулирует общие требования к испытаниям, второй - к испытаниям в искусственных средах.
Все эти стандарты методологически совпадают и признаны друг другом, однако в деталях могут быть небольшие различия в критериях оценки. При заказе испытаний всегда следует указать конкретный стандарт и требуемый критерий окончания (например, «отказ при появлении красной ржавчины на 5% площади по ISO 9227 NSS»).
Интерпретация результатов: от цифр к выбору
После получения результата в часах нужно ответить на вопрос: достаточно ли это для моих условий работы?
Для этого используют классификацию сред, определяемую стандартом ISO 12944 для лакокрасочных покрытий или местными спецификациями заказчика.
Классы коррозионной агрессивности среды: - С1, С2 - низкая (офисные помещения, сухой воздух): результат 100–200 часов может быть достаточен. - С3, С4 - средняя и высокая (прибрежные зоны, производство с повышенной влажностью): обычно требуют 500–1000 часов. - С5-M, С5-I - очень высокая, включая морскую среду: требуют свыше 1000–2000 часов.
Однако соляной туман - далеко не единственный критерий. На выбор покрытия влияют также:
Совместимость с финишным покрытием. Фосфатирование улучшает адгезию краски, поэтому для окрашиваемых деталей система цинк + фосфатирование часто предпочтительнее, чем просто цинк без фосфатирования, даже если результаты в соляном тумане кажутся близкими.
Требования к скольжению и трению. Если детали должны скользить или вращаться, фосфатный слой может быть слишком шероховатым. В таких случаях после фосфатирования наносят масло или специальное антифрикционное покрытие. На линиях фасовки и сборочных участках, где детали работают под нагрузкой и требуется низкий коэффициент трения, часто используют системы на основе дисульфида молибдена - такие составы совмещают антикоррозионные свойства с антифрикционностью, что делает их применимыми после подготовки поверхности.
Стоимость и доступность. Простое цинкование дешевле, чем цинкование с фосфатированием и последующим маслением. Если требования среды позволяют, дешевое решение может быть рациональнее.
Циклические воздействия. Соляной туман - статичный тест. Если детали будут испытывать циклические перепады температуры, влажности или механические вибрации, результат в соляном тумане может значительно отличаться от реальной долговечности.
Часто задаваемые вопросы
Зачем нужно фосфатирование, если цинк и так защищает от ржавчины?
Цинк защищает механически (барьерная защита) и электрохимически (жертвенная защита). Фосфатирование не заменяет цинк, а улучшает систему в целом: повышает адгезию финишного покрытия, предотвращает подпленочную коррозию и замедляет анодное растворение металла. Для изделий, которые будут окрашены или залиты маслом, фосфатирование значительно продлевает срок службы.
Чем отличается результат 300 часов в соляном тумане от 500 часов?
Это указывает на разную коррозионную стойкость в ускоренных условиях, но не равно прямому соответствию в годах реальной эксплуатации. Соляной туман ускоряет коррозию в сотни раз, но не воспроизводит все механизмы коррозии в полевых условиях. Между 300 и 500 часами нет четкой границы «норма - брак»; важно, соответствует ли результат требованиям класса среды для вашего изделия.
Может ли фосфатный слой трескаться и ускорять коррозию?
Фосфатный слой достаточно хрупкий и может трескаться при ударах или изгибе. Однако трещины в фосфатном слое (микроны толщиной) не приводят к ускоренной коррозии, так как под ним находится цинковое покрытие. Критичнее предотвращение трещин в финишном ЛКП, наносимом поверх фосфатирования.
Какой результат в соляном тумане считается хорошим?
Четкого определения нет. Для деталей, работающих в сухих помещениях и не подвергаемых влажности, 200–300 часов может быть достаточно. Для агрессивных сред или долгосрочного хранения нужны 500–1000+ часов. Все зависит от спецификации заказчика и класса среды по ISO 12944.
Можно ли верить результатам из разных лабораторий?
Только если явно указаны все условия: стандарт, температура, концентрация раствора, критерий окончания, толщина покрытия, пассивация и финишное покрытие. Даже при идентичных условиях небольшие вариации в оборудовании или реактивах могут сместить результат на 5–10%. Для объективного выбора лучше заказывать испытания в одной лаборатории для всех вариантов одновременно.
Заключение
Испытание в камере соляного тумана - это мощный инструмент для сравнения коррозионной стойкости покрытий, но не предсказатель абсолютной долговечности. Фосфатирование цинка не работает как самостоятельное средство защиты; его главная роль - повышение адгезии и усиление защитной системы через предотвращение подпленочной коррозии. Результаты в часах имеют смысл только при условии одинаковой подготовки поверхности, толщины слоя и режима испытания. Выбирая между цинком с фосфатированием и без него, сопоставьте результаты соляного тумана с требованиями класса среды, назначением изделия и финишным покрытием, которое будет использовано.
Следующий шаг - уточнить у производителя или лаборатории все параметры испытания (стандарт, критерий окончания, толщину покрытия, пассивацию), а затем заказать образцы для испытания в одной аккредитованной лаборатории, чтобы результаты были напрямую сопоставимы.