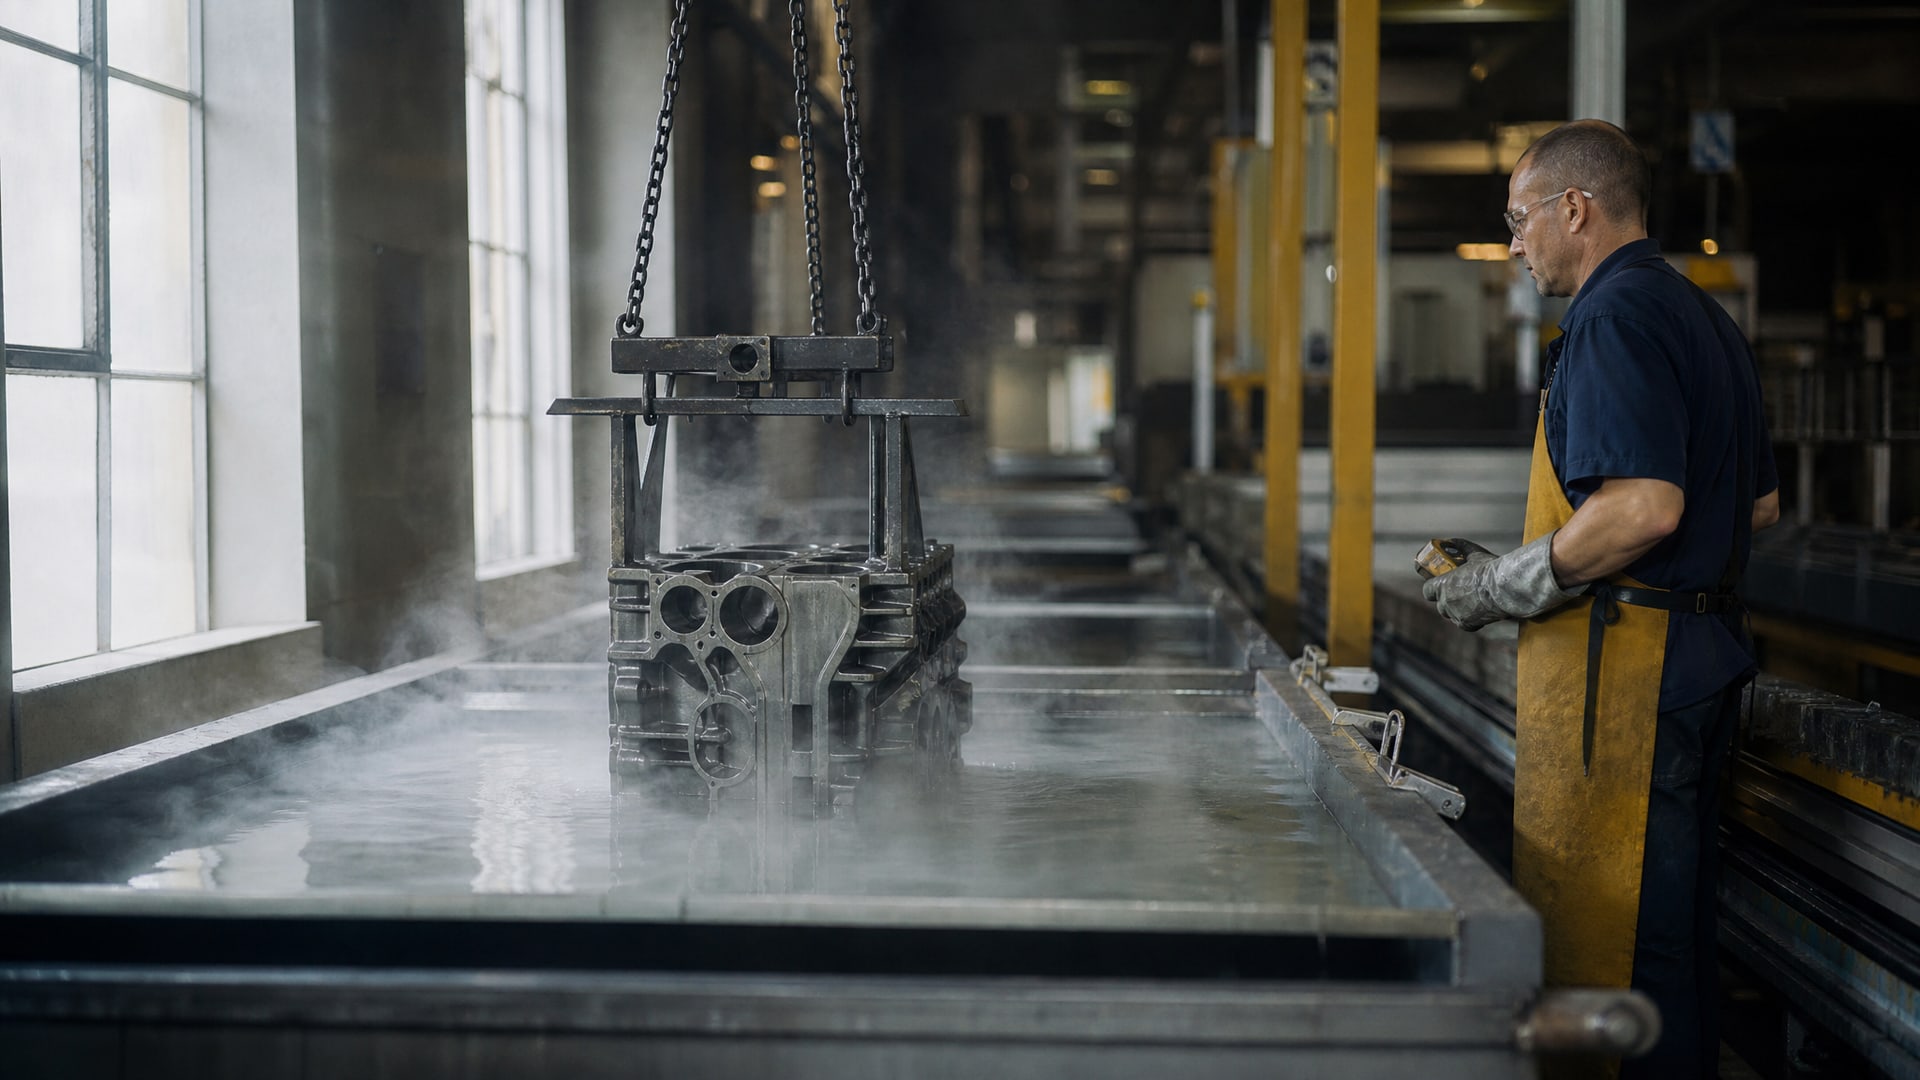
Фосфатирование - это электрохимическая конверсионная обработка металлических поверхностей, которая создает тонкий кристаллический слой непосредственно на основе. Этот слой не только защищает металл от корродирующих воздействий, но и служит оптимальной подготовкой для последующего нанесения твердосмазочных покрытий, масел и органических материалов. Для инженеров и закупщиков, работающих с износостойкими деталями и сборками, вопрос о том, как именно фосфатирование влияет на адгезию и долговечность антифрикционного слоя, часто становится ключевым при выборе технологии подготовки поверхности.
В этой статье разберемся, почему фосфатная подготовка считается стандартом перед нанесением твердосмазочных покрытий, какие международные требования это регулируют и как правильно организовать весь процесс - от обезжиривания до испытания готовой системы защиты.
Назначение фосфатирования в системе защиты металла
Международный стандарт ISO 9717:2017 определяет фосфатные покрытия как средство достижения четырех целей: коррозионной защиты основного металла, повышения антифрикционных свойств поверхности, улучшения адгезии органических покрытий и облегчения холодной пластической деформации.
При этом фосфатное покрытие само по себе не рассматривается как окончательный барьер - это скорее промежуточный слой, создающий идеальную основу для последующих защитных систем.
Практические исследования на стали C45 показали, что все исследованные фосфатные слои повышали коррозионную стойкость основного металла по сравнению с необработанной поверхностью. Слой работает как электрически непроводящая база: он прерывает гальванические цепи, которые способны запустить локальную коррозию. Толщина типичного фосфатного слоя составляет от 1 до 25 микрометров, что достаточно для молекулярной адгезии с металлом, но недостаточно для самостоятельного перекрытия микротрещин и пор.
Именно поэтому фосфатирование рассматривается как подготовка поверхности: оно создает условия, при которых последующее покрытие (масло, лак, смазка или комбинированное решение) держится крепче и работает дольше. Закупщикам и техническим специалистам важно понимать, что выбор фосфатирования - это инвестиция в долговечность всей системы защиты, а не решение задачи защиты в одиночку.
Подготовка поверхности перед фосфатированием
Качество фосфатного слоя напрямую зависит от чистоты поверхности перед обработкой.
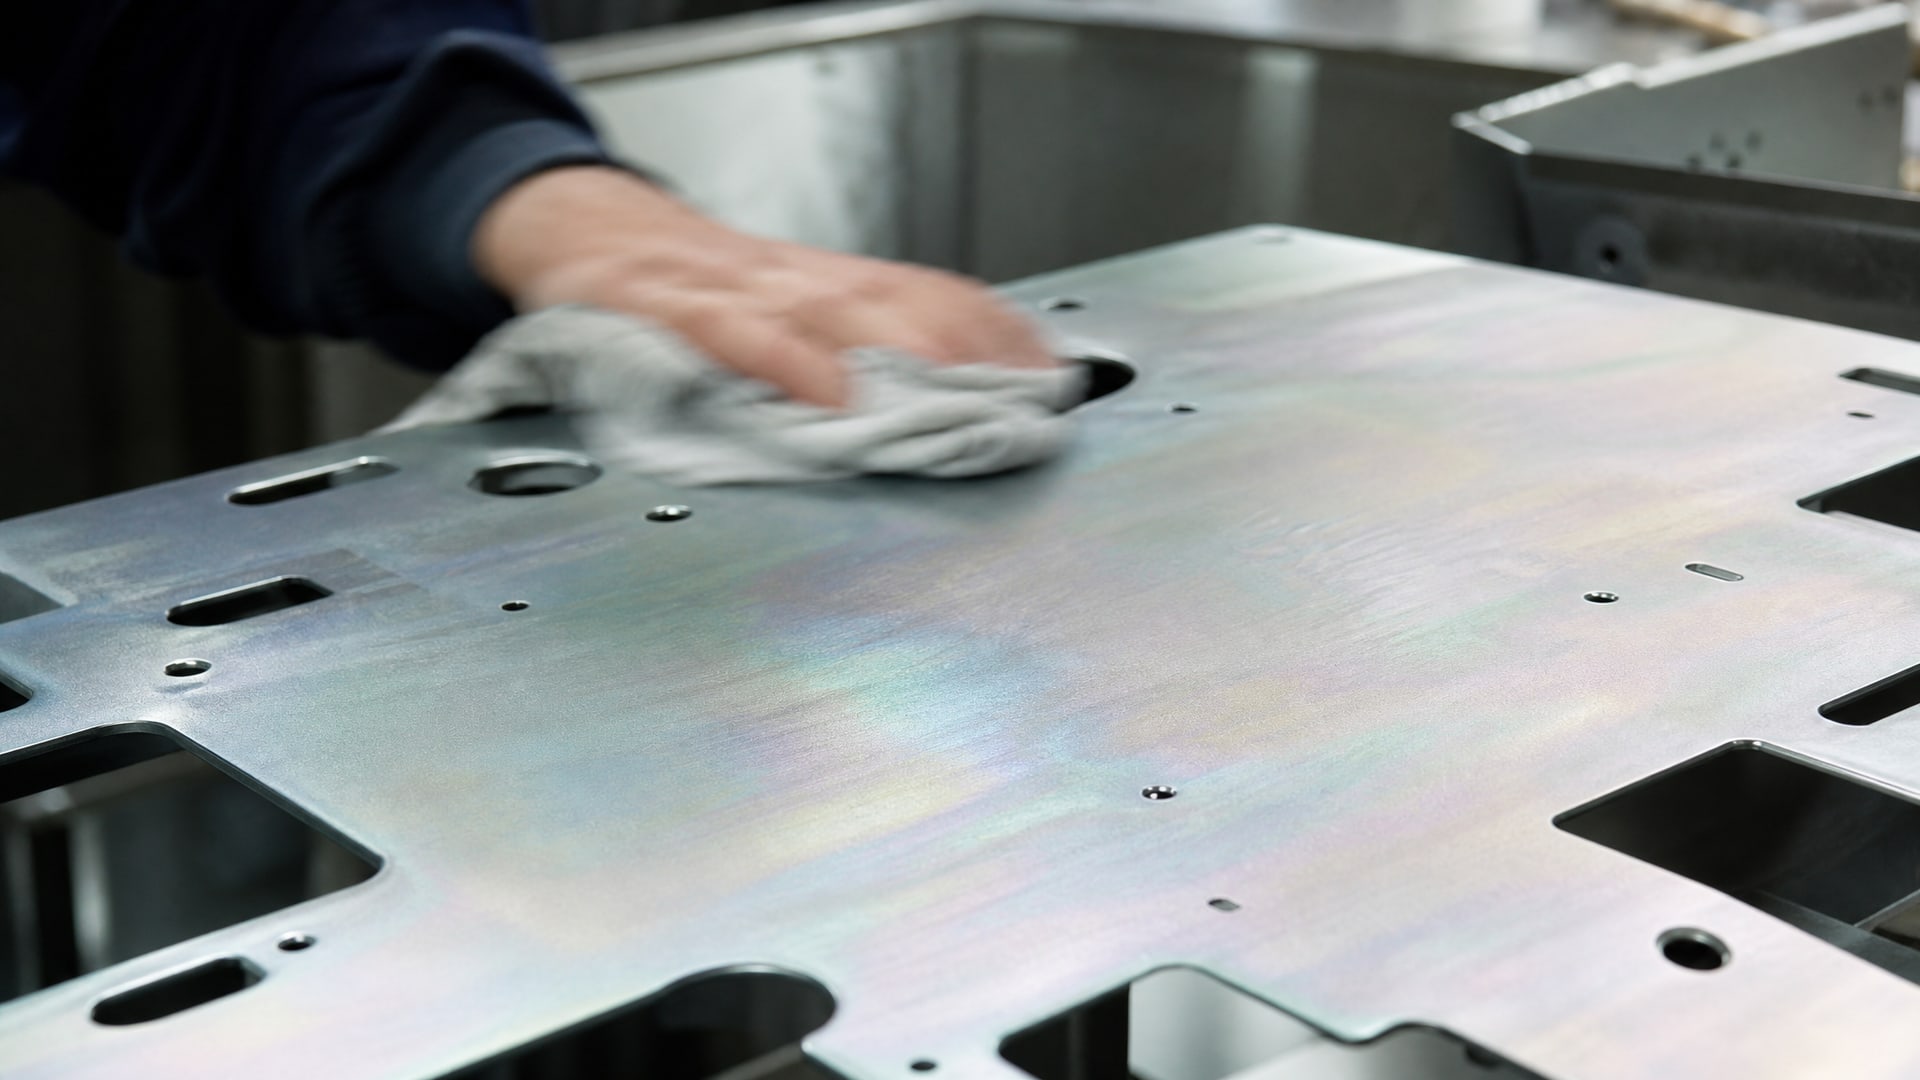
Практические исследования подтверждают, что пропуск или халатное выполнение этапов подготовки приводит к неоднородному фосфатированию, плохой адгезии и, как следствие, к выходу из строя всей системы защиты раньше расчетного срока.
Обезжиривание и травление как обязательные этапы
На первом этапе детали подвергают обезжириванию, которое удаляет технологические масла, смазку и органические загрязнения. Эта операция не может быть заменена механической или абразивной обработкой. После обезжиривания следует травление - процесс удаления окисной пленки (оксидов железа и ржавчины) с поверхности стали. Используются кислые растворы, часто на основе соляной или сульфаминовой кислоты.
Исследование на образцах C45 включало оба этапа: обезжиривание щелочным раствором и травление кислотой. Результаты показали, что фосфатный слой, нанесенный на правильно подготовленную поверхность, обеспечил значительно лучшую адгезию последующей смазочной пропитки и более высокую коррозионную стойкость в условиях испытания соленым туманом.
Критичность состояния поверхности
Перед фосфатированием поверхность должна быть не только чистой, но и активной - готовой химически взаимодействовать с фосфатным раствором. Если после травления оставить металл на воздухе слишком долго, вновь образуется тонкая оксидная пленка, которая затрудняет кристаллизацию фосфатного слоя. Временной промежуток между травлением и фосфатированием обычно не превышает нескольких часов в условиях цеха.
Для деталей со сложной геометрией или глубокими пазами, где остаток старого покрытия или ржавчины может скрываться, рекомендуется предварительная абразивная обработка (дробеструйная или пескоструйная) совместно с механическим удалением крупных дефектов, а затем - стандартная цепь обезжиривание-травление.
Типы фосфатирования и их влияние на защитные свойства
Существует несколько типов фосфатных покрытий, каждое из которых обладает особыми характеристиками и применяется в зависимости от условий эксплуатации и вида последующего покрытия.
Цинк-фосфатные системы как стандартный выбор
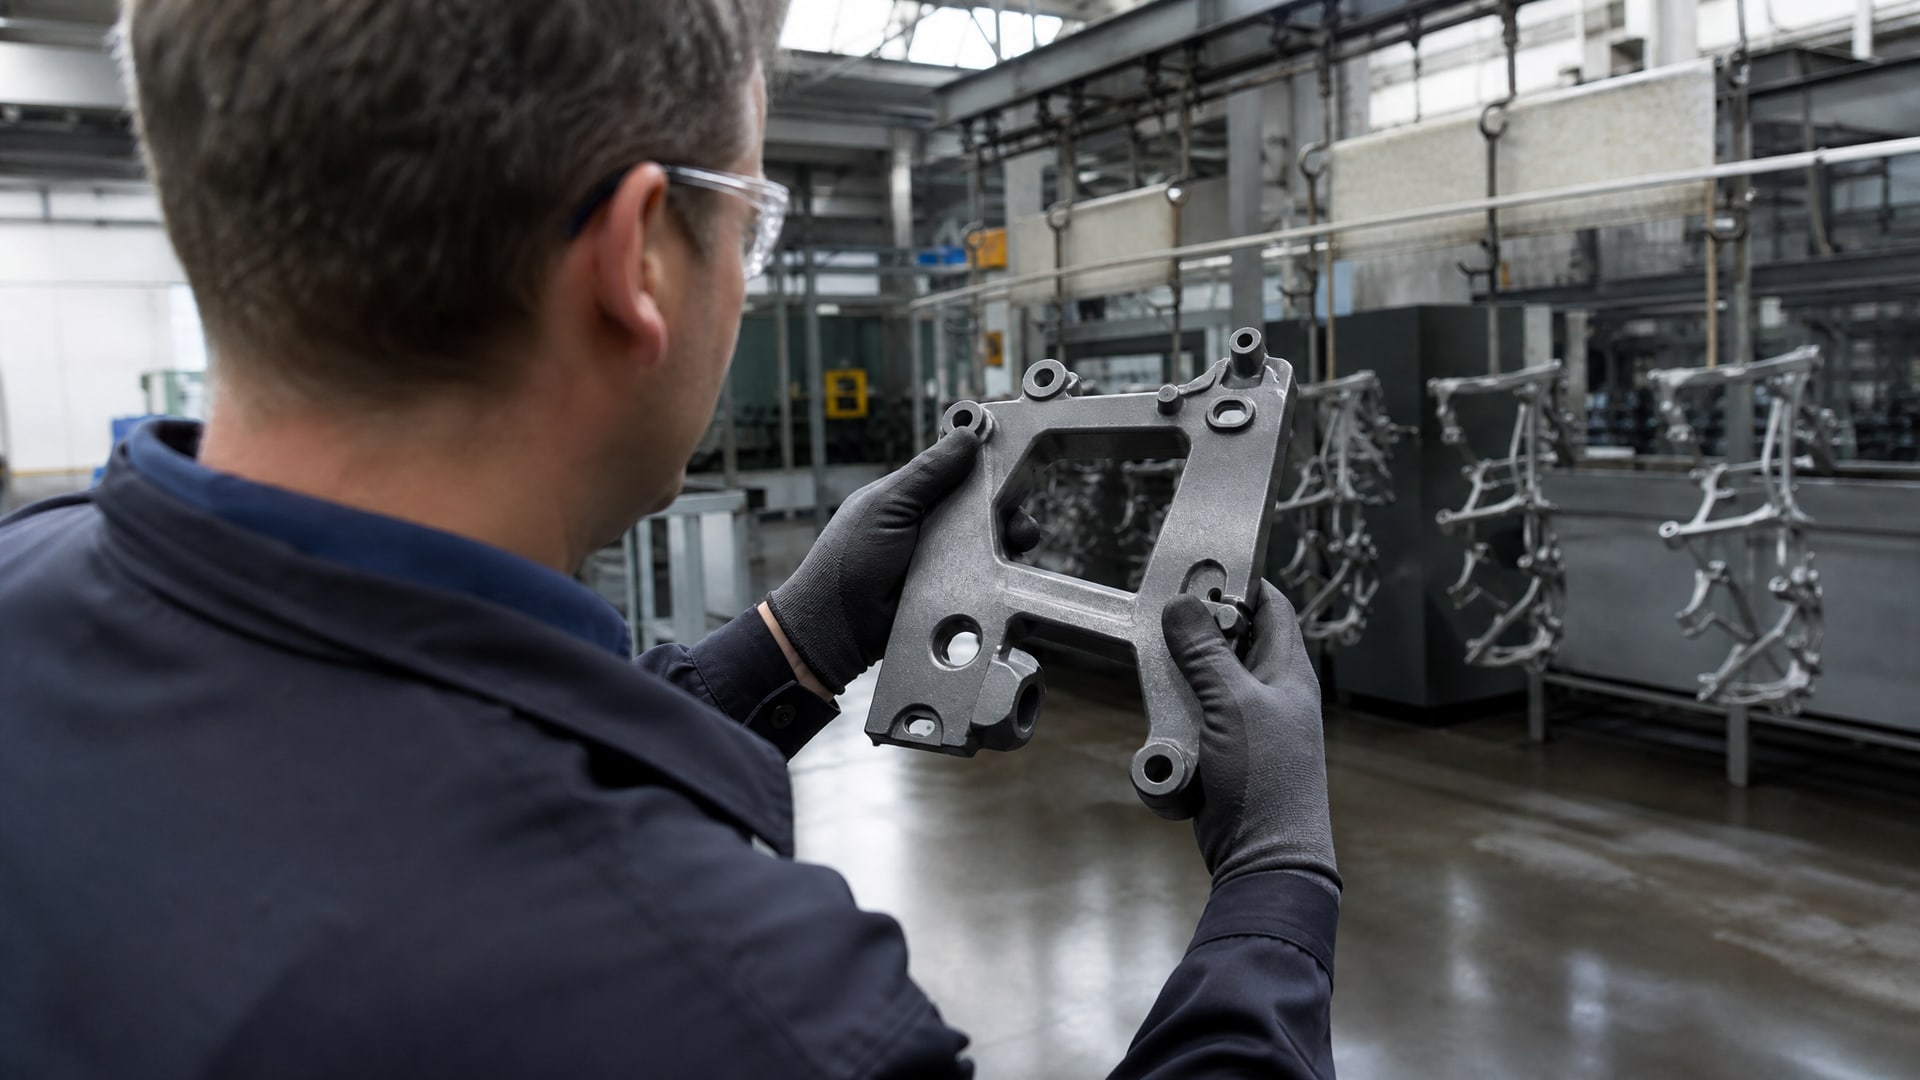
Цинк-фосфатный слой считается универсальным решением для деталей, работающих в условиях повышенного трения и влажности. Он формирует кристаллическую структуру, которая хорошо удерживает масло и смазку, а также обеспечивает стабильную адгезию для органических покрытий. В исследовании на стали C45 именно цинк-фосфатный вариант показал наилучшую коррозионную стойкость среди всех протестированных фосфатных образцов.
Преимущества цинк-фосфатного покрытия:
Равномерная кристаллическая структура, обеспечивающая предсказуемое удержание смазочной фазы
Совместимость со всеми типами твердосмазочных покрытий
Стойкость к щелочным и кислотным средам в пределах промышленного диапазона pH
Допуск по ISO 9717 с четко определенными толщиной и адгезией
Другие типы фосфатных слоев
Помимо цинк-фосфатных, используются марганец-фосфатные и железо-фосфатные системы. Марганец-фосфатные покрытия обладают повышенной твердостью и пригодны для деталей с высоким абразивным износом, однако они менее совместимы с некоторыми типами органических лакокрасочных материалов. Железо-фосфатные системы применяются реже, в основном для подготовки поверхности перед окрашиванием при полной защите от коррозии.
Синергия фосфатирования и твердосмазочных покрытий
Фосфатная подготовка поверхности становится особенно ценной при нанесении твердосмазочных антифрикционных слоев.
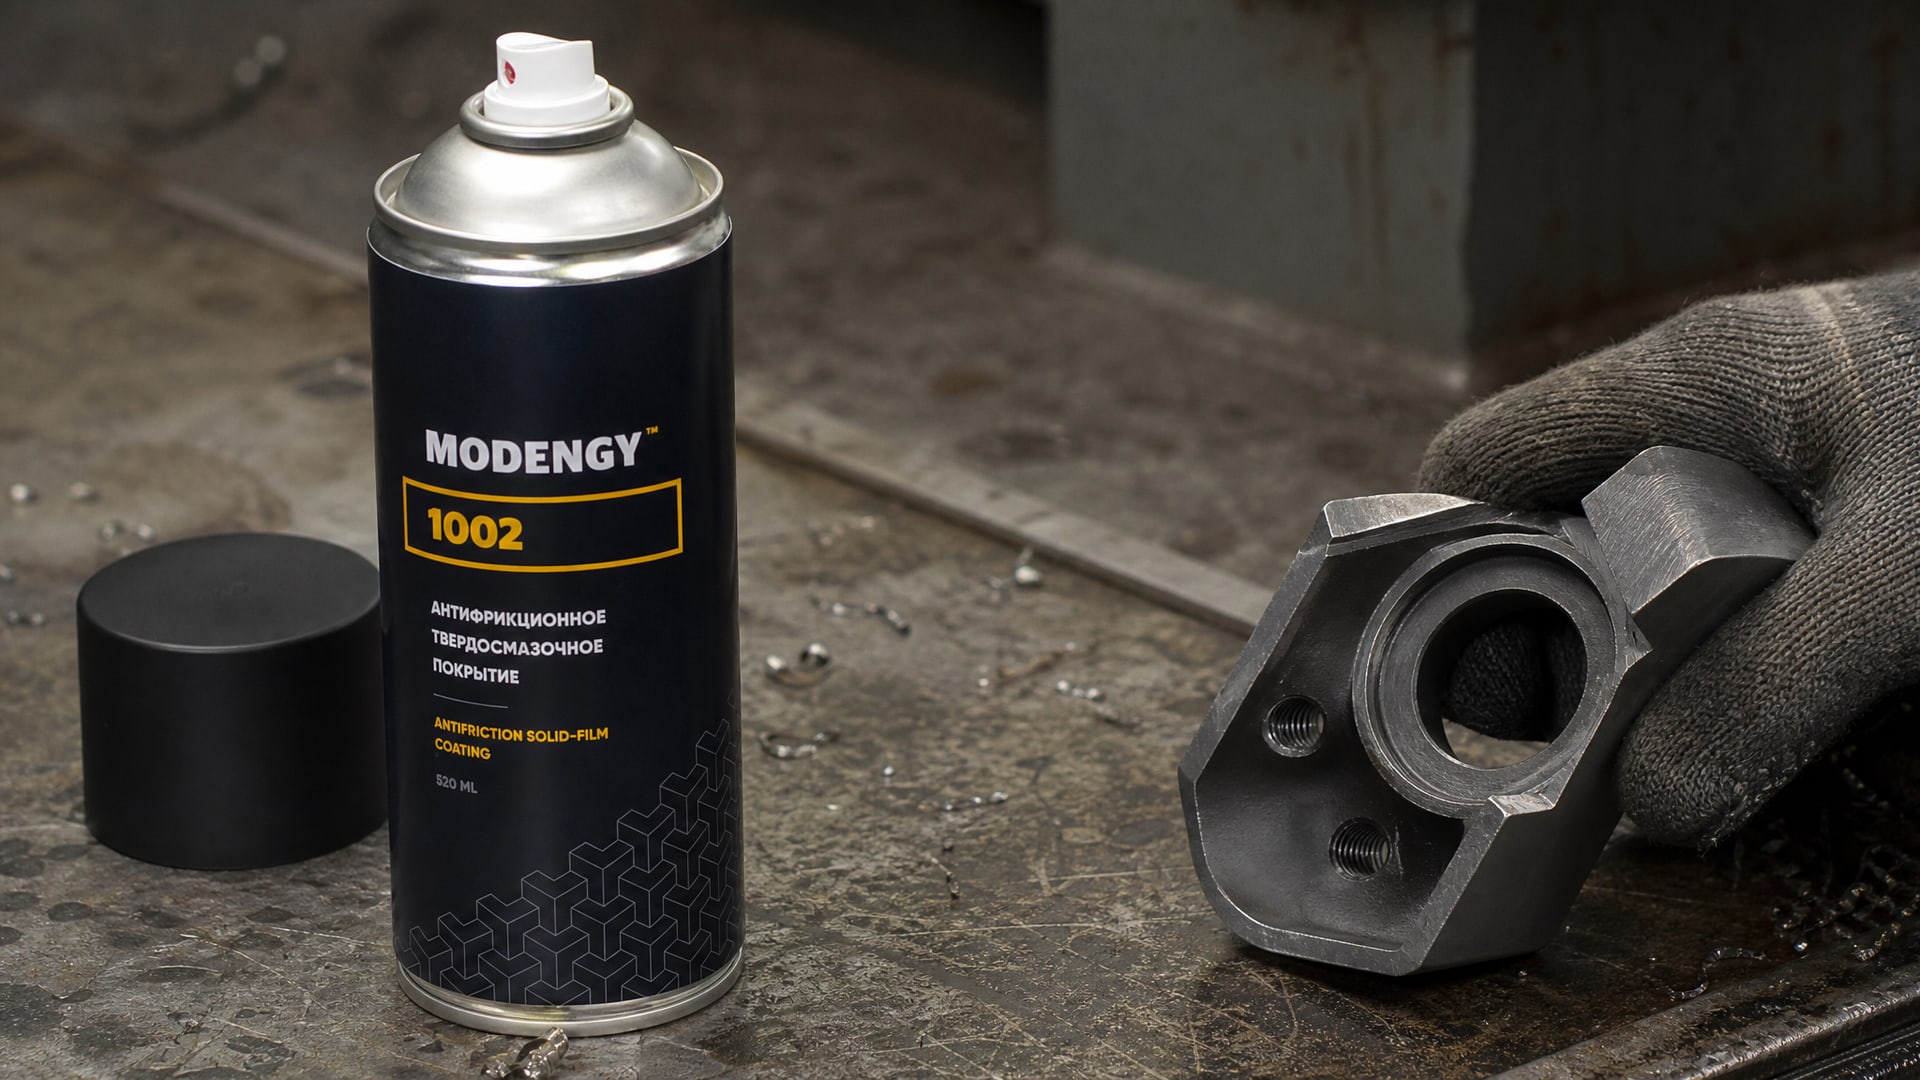
Адгезия между фосфатным слоем и дисперсной смазкой на основе графита, молибдена или органических полимеров повышается на 30-50 процентов по сравнению с нанесением покрытия на необработанный металл. Это объясняется тем, что кристаллическая структура фосфатного слоя создает микрошероховатость, которая механически и химически взаимодействует с компонентами смазочного состава.
Результаты испытания комбинированной системы
При исследовании образцов C45, покрытых фосфатом с последующей пропиткой смазочным материалом, результаты показали полную защиту от коррозии в условиях дождевой воды в течение периода испытания. Это означает, что система «фосфатирование + смазочная пропитка» работает не как простая сумма двух слоев, а синергически: фосфат прерывает коррозионные процессы на уровне основного металла, а смазка предотвращает проникновение влаги и кислорода через микропоры в фосфатном слое.
При нанесении твердосмазочного антифрикционного покрытия после фосфатирования важно соблюдать временной интервал (обычно не более 24-48 часов между фосфатированием и следующей операцией) и влажность воздуха в цехе, чтобы на фосфатном слое не образовалась новая оксидная пленка. Многие производители рекомендуют даже небольшое смачивание водой (обычно в составе грунтовки) перед нанесением твердосмазочного материала, чтобы активировать адгезию.
На практике спецификации, требующие максимальной износостойкости при минимальном коэффициенте трения, часто включают именно эту комбинацию. Например, направляющие станков, валы шпинделей и муфты сцепления часто подготавливают фосфатированием, а затем наносят твердосмазочное покрытие, которое обеспечивает антифрикционные свойства на протяжении всего срока эксплуатации. MODENGY 1002 - пример антифрикционного твердосмазочного материала, который рассчитан именно на нанесение после фосфатирования; он удерживается на кристаллической структуре фосфатного слоя существенно лучше, чем на необработанном металле, а при вымывании или фреттинге демонстрирует предсказуемое восстановление адгезии при нанесении защитного масла.
Международные стандарты и методы испытаний
Требования к фосфатированным поверхностям и их защитным свойствам четко регулируются международными стандартами, которые задают как технические параметры слоя, так и методы проверки его качества.
ISO 9717:2017 - основной норматив
ISO 9717:2017 - это ключевой международный стандарт, который устанавливает технические требования к фосфатным покрытиям на ферросплавах, цинке, кадмии и их сплавах. Стандарт определяет четыре группы требований: внешний вид, толщина слоя, адгезия и коррозионная стойкость. Толщина фосфатного покрытия должна быть согласована с заказчиком, но типовые значения находятся в диапазоне 5-25 микрометров.
Для подтверждения коррозионной стойкости ISO 9717:2017 предусматривает проведение испытания, согласованного между изготовителем и заказчиком. Если конкретный метод не оговорен в спецификации проекта, стандарт рекомендует использовать нейтральный соляной туман (NSS) согласно ISO 9227. Продолжительность испытания также должна быть согласована сторонами и обычно составляет от 48 до 500 часов в зависимости от класса требуемой защиты.
ASTM F1137 для крепежа и фосфатно-масляных систем
Стандарт ASTM F1137/F1137M специально разработан для фосфатных и фосфатно-органических антикоррозионных покрытий крепежа (винтов, болтов, гаек). Он устанавливает несколько классов защиты в зависимости от условий эксплуатации и требуемого срока коррозионной стойкости. Если проект или спецификация заказчика построены на американской нормативной базе, именно ASTM F1137 будет определяющим документом.
Практическое применение методов испытаний
Нейтральный соляной туман (NSS) по ISO 9227 - один из наиболее распространенных методов проверки коррозионной стойкости фосфатированных деталей. Образцы размещаются в камере, где генерируется туман из хлорида натрия с нейтральным pH. Периодически образцы извлекаются, визуально оценивается степень коррозии (появление красной ржавчины), и процесс продолжается. Результат фиксируется в часах до появления первых признаков коррозии.
Для деталей, предназначенных для работы в особо агрессивных средах (морская вода, промышленная атмосфера, щелочные растворы), могут применяться более жесткие испытания - например, кислотный туман (ASS) или испытание в акселерированных условиях по ASTM B117. Однако для стандартных промышленных деталей NSS остается базовым методом.
Практические рекомендации при выборе фосфатирования
Для технических специалистов и снабженцев выбор фосфатирования как этапа подготовки поверхности должен опираться на анализ условий работы детали и требований спецификации.
Когда фосфатирование критично
Фосфатирование становится необходимым этапом, если:
Деталь будет покрыта твердосмазочным покрытием, и требуется максимальная адгезия слоя
В спецификации проекта указана коррозионная защита класса II или выше по ISO 9717
Последующее покрытие - органический лак или краска, требующие хорошей адгезии
Деталь работает в условиях повышенной влажности, соляного аэрозоля или циклического увлажнения
Требуется обеспечить холодную пластическую деформацию детали после фосфатирования
Выбор типа фосфатного слоя
Для большинства промышленных деталей общего назначения рекомендуется цинк-фосфатная система, так как она обеспечивает оптимальный баланс коррозионной стойкости, адгезии и совместимости с различными видами последующих покрытий. Если в спецификации требуется повышенная твердость поверхности и минимизация риска абразивного износа, следует рассмотреть марганец-фосфатное покрытие, однако при условии, что органическое лакокрасочное покрытие совместимо с этим типом фосфата.
Контроль качества и испытания
При закупке фосфатированных деталей от подрядчика необходимо указать в спецификации не только требуемый тип фосфатного слоя, но и метод проверки его качества. Минимальный набор требований должен включать:
Толщину фосфатного слоя (в микрометрах), определяемую приборами магнитной индукции
Адгезию покрытия (обычно проверяется по методу решетки или по отслаиванию после механического испытания)
Результаты испытания коррозионной стойкости по методу, согласованному с заказчиком (обычно ISO 9227 NSS)
Визуальный осмотр на предмет однородности покрытия, отсутствия пятен и расслаивания
Если деталь предназначена для работы в составе сборки со смазкой или твердосмазочным покрытием, убедитесь, что испытания проводились на образцах с нанесенным последующим покрытием, так как именно такая комбинированная система будет работать в реальных условиях.
Часто задаваемые вопросы
Может ли фосфатирование полностью заменить лакокрасочное или масляное покрытие?
Нет, фосфатный слой сам по себе - это промежуточная защита, подготовка поверхности, а не окончательный барьер. Стандарты ISO 9717 и практические исследования показывают, что фосфатирование всегда используется в комбинации с последующим маслом, лаком или твердосмазочным покрытием. Тонкий фосфатный слой (5-25 микрометров) не может перекрыть микротрещины и поры, поэтому дополнительная защита остается необходимой.
Какой тип фосфатного покрытия лучше для деталей с повышенным трением?
Для деталей, работающих на трении, рекомендуется цинк-фосфатная система. Она обеспечивает оптимальное удержание смазочной фазы и показала лучшую коррозионную стойкость в исследованиях на стали C45. Если требуется максимальная твердость поверхности, может использоваться марганец-фосфатное покрытие, но такой выбор должен согласоваться с типом последующего защитного покрытия.
Как долго можно хранить фосфатированную деталь перед нанесением следующего слоя?
Рекомендуемый интервал между фосфатированием и нанесением следующего покрытия - не более 24-48 часов. При хранении дольше этого периода на фосфатном слое может образоваться тонкая оксидная пленка, которая ухудшит адгезию последующего слоя. Если же интервал был превышен, можно провести легкое смачивание поверхности водой (часто как компонент грунтовки) для активации адгезии.
Какой метод испытания выбрать для проверки коррозионной стойкости фосфатированной детали?
Если в спецификации проекта нет конкретного указания, используется нейтральный соляной туман (NSS) по ISO 9227. Для крепежа стандартом ASTM F1137 предусмотрены несколько классов защиты. Продолжительность испытания согласуется между изготовителем и заказчиком и обычно составляет от 48 до 500 часов в зависимости от требуемого класса защиты.
Улучшает ли фосфатирование адгезию твердосмазочного покрытия к металлу?
Да, заметно. Кристаллическая структура фосфатного слоя создает микрошероховатость и химическую активность поверхности, что повышает адгезию антифрикционного покрытия на 30-50 процентов по сравнению с необработанным металлом. Это подтверждено исследованиями и является одной из основных причин, по которой фосфатирование рекомендуется как обязательный этап перед нанесением твердосмазочных материалов.
Заключение
Фосфатирование - это не отдельное решение для защиты от коррозии, а ключевой этап подготовки поверхности, который повышает эффективность всей системы защиты металла. Стандарты ISO 9717 и ASTM F1137 четко определяют его назначение: создание кристаллического электрически непроводящего слоя, который улучшает адгезию последующих покрытий, снижает коррозионный ток и повышает стабильность удержания смазочной фазы. Для достижения максимального эффекта необходимо начать с качественной подготовки поверхности (обезжиривание и травление), выбрать подходящий тип фосфатного слоя (в большинстве случаев - цинк-фосфатный) и убедиться в том, что последующее покрытие наносится в оптимальный временной интервал.
Практический следующий шаг: при закупке деталей, требующих защиты от коррозии и твердосмазочного покрытия, указывайте в спецификации не только сам факт фосфатирования, но и конкретный тип слоя, требуемую толщину (в микрометрах), метод испытания адгезии и результаты испытания коррозионной стойкости по ISO 9227 NSS. Это обеспечит контролируемое качество поверхности и предсказуемый результат всей системы защиты.