Испарение летучих растворителей - один из критических этапов формирования антифрикционного покрытия, напрямую влияющий на его прочность, адгезию и эксплуатационные свойства. Без контролируемой методики испытаний невозможно гарантировать, что покрытие достигло требуемой толщины сухого слоя, полностью отвердело и готово к нагрузкам. Статья посвящена практической методике оценки этого процесса: от подготовки образцов до измерения остаточной летучести и проверки защитных свойств. Материал будет полезен техническим специалистам, инженерам и закупщикам, отвечающим за контроль качества покрытий на производстве.
Двухстадийный процесс испарения растворителей
Испарение летучих компонентов из антифрикционного покрытия не происходит равномерно.
Кинетически процесс разделяется на две четко различающиеся стадии, каждая из которых требует разного подхода к контролю и выдержкам.
На первой стадии растворитель испаряется из жидкой пленки, когда покрытие еще не сформировалось в твердую структуру. Здесь доминирующий механизм - поверхностные явления, и скорость испарения относительно высока. На второй стадии, когда полимерная матрица начинает набирать твердость, растворитель испаряется из сформировавшейся твердой пленки преимущественно путем диффузии в полимерной сетке. Эта стадия протекает медленнее и требует более продолжительных выдержек.
Режим сушки должен учитывать летучесть компонентов смеси. Быстролетучие растворители уходят в первые минуты, высококипящие компоненты удаляются постепенно на протяжении выдержек между нанесением слоев и после финального наложения. Если форсировать удаление растворителя (например, резким повышением температуры), возможны дефекты: кожеобразование (когда поверхность затвердевает, а внутри остаются летучие вещества), вздутие пленки, потеря адгезии. Поэтому контролируемое, поэтапное испарение обеспечивает не только полное удаление растворителей, но и правильное формирование структуры покрытия.
Подготовка образцов и условия сушки
Для воспроизводимых результатов методика испытаний начинается с подготовки стандартных образцов.
В типичной схеме испытания антифрикционных покрытий используются пластины из стали Ст3 по ГОСТ 380-2005, на каждый вариант покрытия готовят минимум 5 образцов. Толщина одного слоя покрытия составляет 4–5 мкм.
Перед нанесением первого слоя поверхность подлежит обезжириванию. После обезжиривания выдерживают 15 минут для полного испарения растворителя обезжиривающего средства. Первый слой покрытия наносят равномерно, затем выдерживают 15 минут при температуре +20 °C. Если предусмотрено многослойное покрытие, между каждым нанесением выдерживают те же 15 минут в одинаковых условиях. Последний слой требует более длительной выдержки - не менее 120 минут при +20 °C - для достаточно полного испарения растворителей и начальной полимеризации.
Температура и влажность при сушке должны быть постоянными. Стандартные условия для испытаний покрытий задаются в зависимости от метода: при контроле растворительной стойкости - (20 ± 2) °C и (65 ± 5) % RH, при более точных измерениях в спорных случаях (например, при проверке адгезии) - (23 ± 2) °C и (50 ± 5) % RH. Отклонение от этих условий повлияет на скорость испарения и, как следствие, на измеряемые параметры. Помещение, в котором проводится сушка, должно быть защищено от сквозняков и прямого солнечного света.
Определение сухого остатка и нелетучих веществ
Сухой остаток (или массовая доля нелетучих веществ) - основной количественный показатель, характеризующий, какая часть нанесенного слоя останется после полного испарения растворителей.
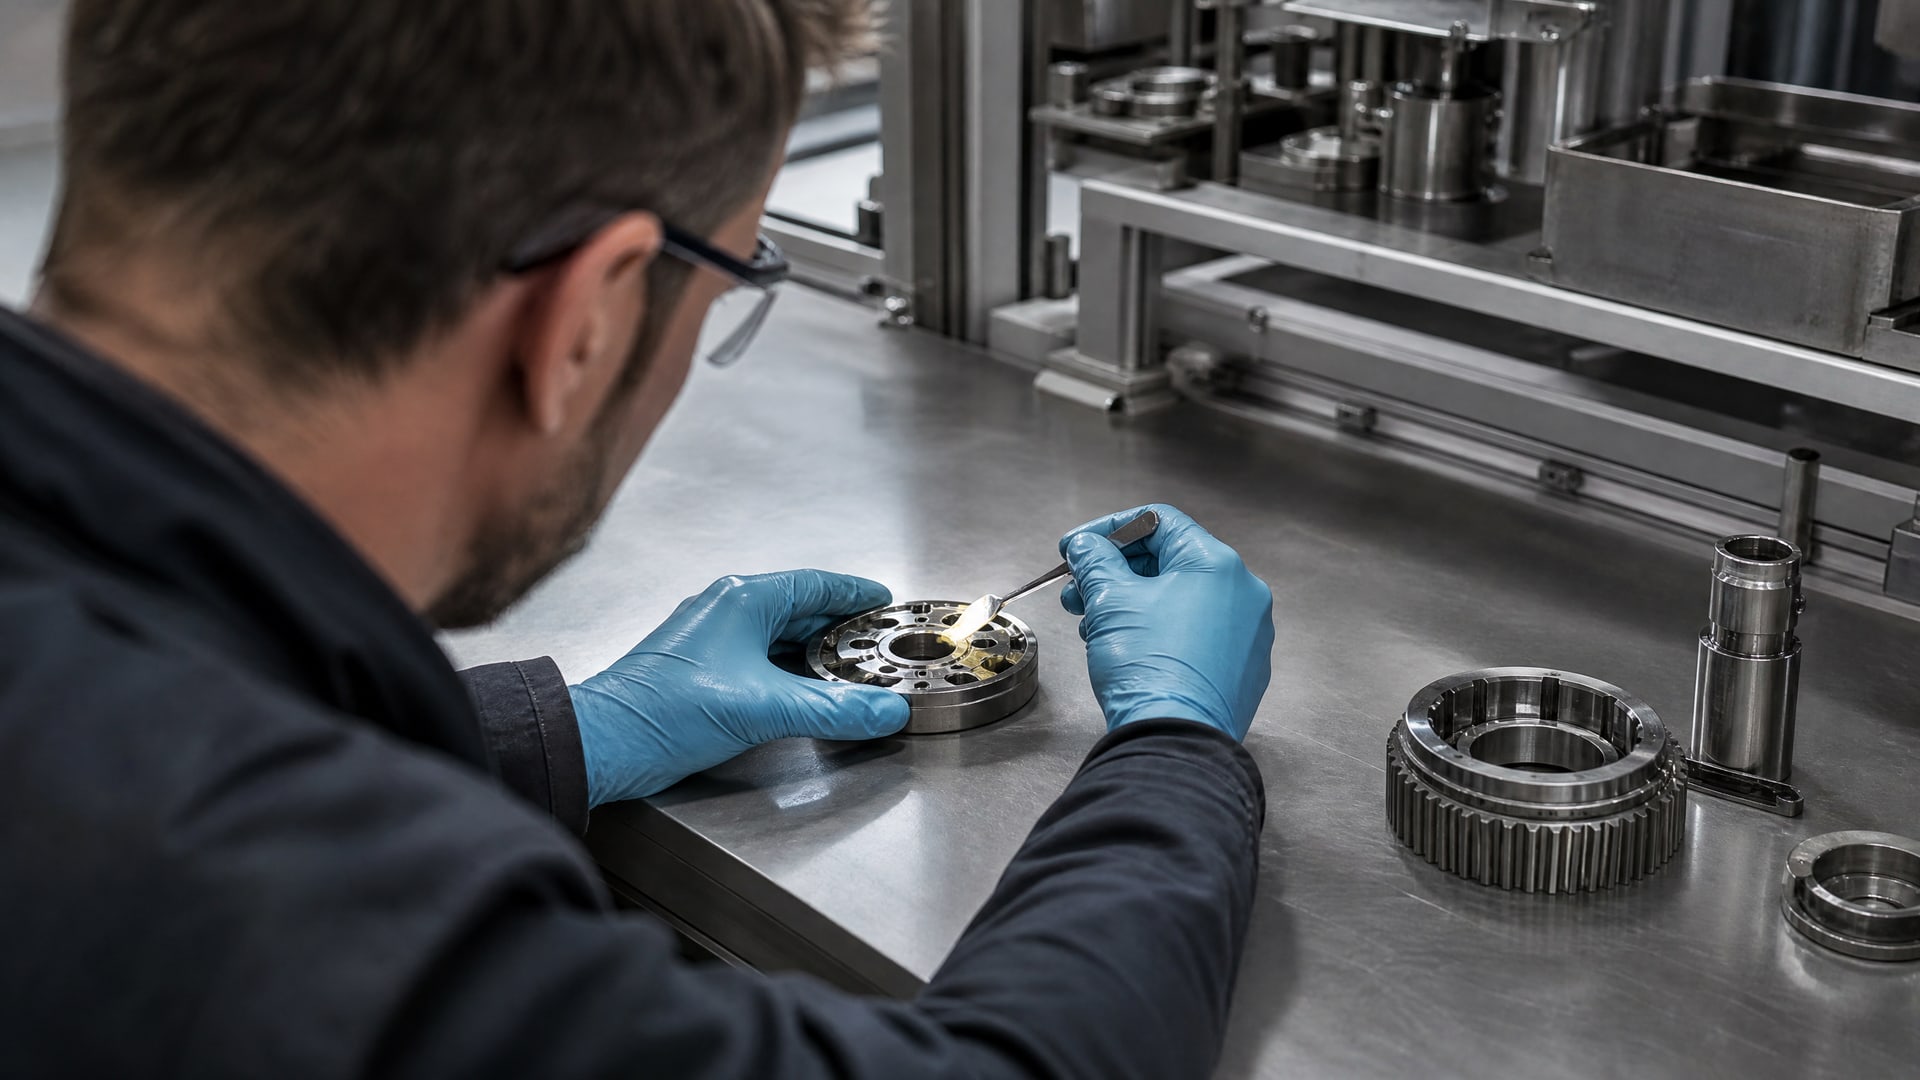
Этот параметр определяет фактическую толщину защитного слоя и напрямую влияет на защитные и фрикционные свойства покрытия.
Методика определения сухого остатка основана на нагреве образца и взвешивании. Образец с покрытием сначала взвешивают в исходном состоянии, затем подвергают нагреву под ИК-лампой в течение 5 минут. После охлаждения в эксикаторе образец повторно взвешивают. Затем проводят вторичный нагрев 3–5 минут и снова взвешивают. Процесс повторяют до момента, когда разница между двумя последовательными взвешиваниями становится пренебрежимо малой (обычно менее 0,5 мг). Это свидетельствует о полном испарении летучих компонентов.
Сухой остаток (в %) рассчитывается как отношение массы сухого слоя к первоначальной массе влажного слоя, умноженное на 100. Для антифрикционных покрытий типичный сухой остаток составляет 50–85 % в зависимости от состава. Низкий сухой остаток (ниже 40 %) говорит о высоком содержании летучих компонентов и требует проверки соответствия спецификации; завышенный сухой остаток может указывать на проблемы с процедурой нагрева (недостаточная длительность или температура).
Измерение массы должно проводиться на аналитических весах с точностью не менее 0,1 мг. Охлаждение образца в эксикаторе с осушителем перед каждым взвешиванием - обязательный этап, иначе образец будет впитывать влагу из воздуха и результаты окажутся завышены.
Контроль толщины сухого и мокрого слоя
Толщина покрытия - критический параметр, определяющий его защитные свойства.
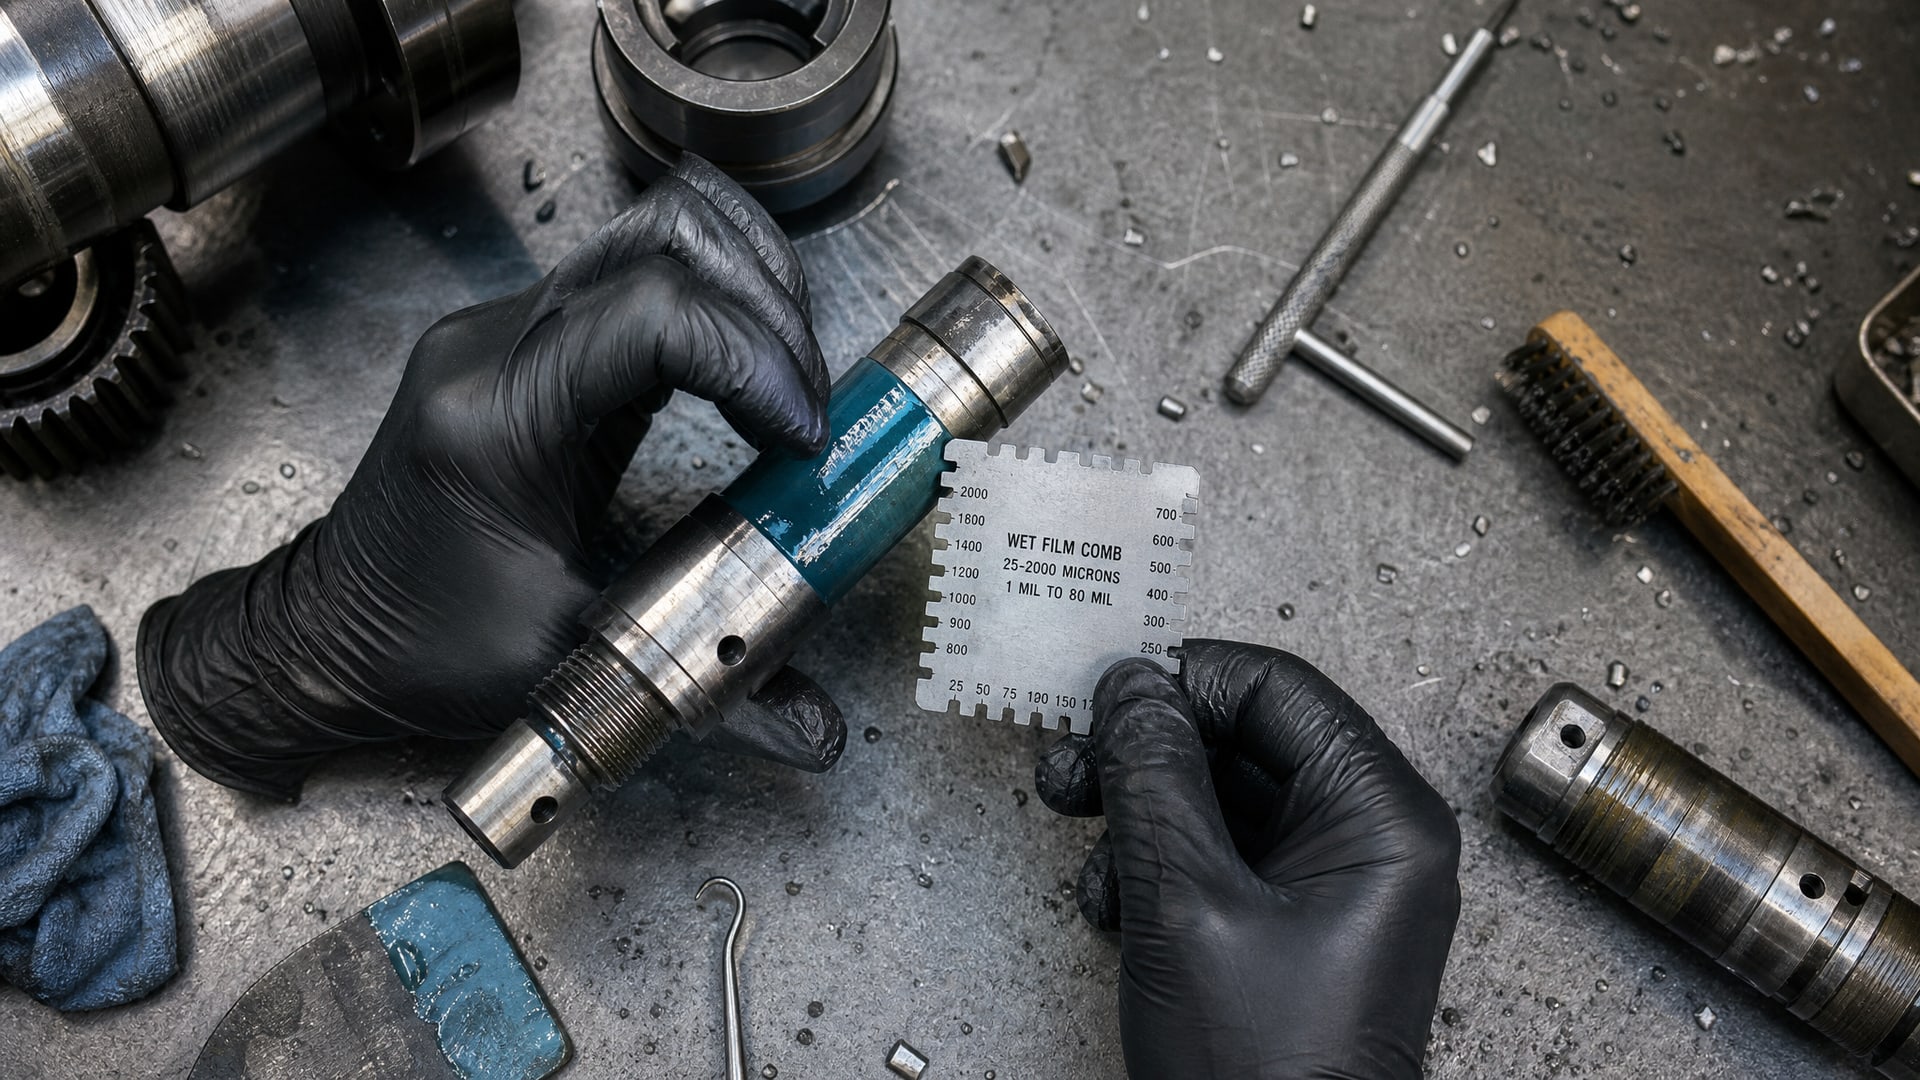
Важно понимать, что толщина мокрого (влажного) слоя и толщина сухого (отвердевшего) слоя существенно отличаются.
При испарении растворителя мокрый слой теряет 40–50 % своего объема. Это означает, что если мокрый слой имеет толщину 10 мкм, то после полного испарения растворителей толщина сухого слоя будет примерно 5–6 мкм. Если ограничиться только измерением мокрого слоя, можно получить неправильное представление о фактической защищенности поверхности.
Для измерения толщины используются приборы, соответствующие международным стандартам. На ферромагнитных подложках (сталь) применяют ISO 2178, на цветных металлах и неметаллических основаниях - ISO 2360. Измерение проводят в нескольких точках образца (минимум 5–7 точек) и берут среднее значение. Мокрый слой измеряют сразу после нанесения покрытия, сухой слой - после полной выдержки и испарения растворителей.
Разница между мокрой и сухой толщиной должна быть соответствующей технологической карте покрытия. Если сухой слой значительно тоньше ожидаемого, это может говорить о неправильном разбавлении покрытия, испарении растворителя перед нанесением или неправильном режиме сушки. Систематический контроль мокрого и сухого слоя позволяет своевременно выявить и исправить технологические отклонения.
Испытания на растворительную стойкость и остаточную летучесть
После завершения сушки и полимеризации необходимо убедиться, что остаточная летучесть находится в допустимых пределах, и что само покрытие устойчиво к контакту с растворителями, которые могут воздействовать на поверхность во время эксплуатации.
Для оценки растворительной стойкости используют три основных метода. Капельный метод заключается в нанесении на поверхность 2–4 капель испытуемого раствора и наблюдении за ее поведением в течение установленного времени. Изменение цвета капли, появление пятна или размягчение покрытия под каплей свидетельствуют о недостаточной стойкости. Этот метод быстр и подходит для предварительной оценки.
Контактный метод более жесткий: на определенный участок покрытия наносят смоченный растворителем тампон и выдерживают контакт установленное время. Метод позволяет оценить устойчивость покрытия к более продолжительному воздействию.
Метод солvent wipe (протирка растворителем) по ASTM D5402 относится к наиболее строгим методам. Испытуемый участок размером 150 × 25 мм протирают смоченной в растворителе тканью не менее 150 мм вверх-вниз. Оценивают, не произошло ли размягчения, поднятия краев покрытия или его отделения.
Если режим испытания не специфицирован, испытания на стойкость проводят при температуре (20 ± 2) °C и влажности (65 ± 5) % RH в течение 1 часа. Для антифрикционных покрытий на узлах трения стойкость к растворителям особенно важна, так как покрытие может контактировать с маслами, пластификаторами и другими жидкостями. Для испытаний антифрикционных покрытий на испарение летучих растворителей, особенно при работе с различными органическими средами, практика показывает использование продуктов, демонстрирующих стабильность при комнатной температуре. Например, сухие антифрикционные покрытия, отверждаемые при нормальных условиях без требования нагрева, обеспечивают предсказуемое испарение растворителей и минимизируют риск остаточной летучести.
Комплексная методика проверки качества покрытия
Ни один из отдельных методов не дает полной картины качества покрытия.
Для надежной оценки требуется применить несколько методик в определенной последовательности.
На первом этапе определяют сухой остаток и контролируют толщину слоя (мокрую и сухую). Эти данные показывают, соответствует ли покрытие базовым техническим требованиям. На втором этапе проверяют адгезию покрытия к подложке методом решеток (ГОСТ 15140) или отслаиванием (ГОСТ 9.302-88). Адгезионные испытания проводят при стандартных условиях: (23 ± 2) °C и (50 ± 5) % RH. На третьем этапе оценивают растворительную стойкость одним или несколькими методами (капельный, контактный или протирка) в зависимости от предполагаемых условий эксплуатации.
При наличии остаточной летучести (что часто выявляется запахом или по изменению вязкости покрытия во времени) требуется пересмотр режима сушки: увеличение времени выдержек, проверка температурно-влажностных условий или изменение режима нагрева при полимеризации. Если качество неудовлетворительно по адгезии, проверяют подготовку поверхности и, при необходимости, меняют тип грунтовки или предварительной обработки.
Важно, чтобы все образцы испытывались в одинаковых условиях: одна подложка, одна схема подготовки поверхности, один режим сушки. Это обеспечивает сопоставимость результатов и позволяет корректно сравнивать различные варианты покрытий между собой.
Часто задаваемые вопросы
Что такое остаточная летучесть и как ее контролировать?
Остаточная летучесть - это массовая доля растворителя, оставшаяся в покрытии после сушки. Контролируется путем повторных циклов нагрева образца под ИК-лампой (5 мин, затем 3–5 мин) и взвешивания до достижения стабильной массы. Остаточная летучесть должна быть минимальной; повышенные значения указывают на неправильный режим сушки или недостаточное время отверждения.
Почему мокрый и сухой слой имеют разную толщину?
Мокрый слой содержит растворители, занимающие часть объема. При испарении растворителей мокрый слой теряет 40–50 % объема, поэтому сухой слой становится примерно вдвое тоньше мокрого. Контролировать нужно оба значения для правильной оценки защитных свойств покрытия.
При каких условиях следует проводить испытания адгезии покрытия?
Испытания адгезии в спорных случаях проводят при температуре (23 ± 2) °C и относительной влажности (50 ± 5) % RH. Эти условия обеспечивают стандартное состояние покрытия и подложки, при котором результаты сравнимы между различными лабораториями и производственными участками.
Какой метод испытания на растворительную стойкость считается наиболее строгим?
Метод solvent wipe по ASTM D5402 (протирка растворителем на протяжении 150 мм) считается наиболее жестким, так как комбинирует механическое воздействие с химическим. Капельный метод - наиболее мягкий, подходит для предварительной оценки. Контактный метод занимает промежуточное положение.
Сколько образцов нужно подготовить для испытания одного варианта покрытия?
Рекомендуется готовить минимум 5 образцов на каждый вариант покрытия. Это позволяет провести несколько испытаний (адгезия, толщина, растворительная стойкость) и получить статистически значимые результаты.
Заключение
Методика испытаний антифрикционных покрытий на испарение летучих растворителей - это не одно измерение, а комплекс взаимосвязанных процедур. Ключевые этапы включают подготовку стандартных образцов из стали Ст3, контролируемую сушку при (20 ± 2) °C и (65 ± 5) % RH, определение сухого остатка путем циклического нагрева и взвешивания, измерение толщины мокрого и сухого слоя в соответствии с ISO 2178, проверку адгезии и оценку растворительной стойкости одним из установленных методов.
Внедрение этой методики в производственный контроль обеспечивает воспроизводимость результатов и своевременное выявление отклонений в технологии нанесения и сушки. Первый практический шаг - стандартизация условий, в которых проводятся испытания: выделить или оборудовать помещение с контролем температуры и влажности, подготовить необходимые приборы (весы, толщиномеры, ИК-лампы), разработать и утвердить рабочую инструкцию для персонала. Это позволит быстро перейти от эпизодического контроля к систематическому мониторингу качества покрытия.