Контроль толщины твердосмазочного покрытия - критически важный этап производства деталей, работающих в экстремальных условиях: при высоких температурах, вакууме, под давлением или в агрессивных средах. Без точного измерения толщины пленки невозможно гарантировать ни срок службы компонента, ни его фрикционные характеристики. Для деталей малого диаметра эта задача усложняется: ограниченная геометрия, узкие доступные зоны и часто микронные толщины слоя требуют специализированного подхода к выбору метода и интерпретации результатов.
Статья разбирает основные и резервные методы контроля толщины твердосмазочных покрытий - от магнитных и вихретоковых толщиномеров до оптической профилометрии и металлографии. Вы узнаете, какой метод выбрать в зависимости от типа подложки и толщины слоя, сколько точек измерения требует нормативная база, и как организовать измерения на деталях, где едва хватает места для щупа прибора.
Классификация методов контроля по ГОСТ 9.302-88
ГОСТ 9.302-88 разделяет все методы контроля толщины покрытий на две больших группы: неразрушающие и разрушающие.
К неразрушающим относят магнитные, вихретоковые, радиационные, термоэлектрические, оптические, кулонометрические и радиоизотопные методы. Разрушающие методы включают гравиметрический, аналитический, профилометрический на шлифе, методы струи и капли.
Каждый метод имеет ограничения по применимости. Неразрушающие методы позволяют многократно измерять одну и ту же деталь, не повреждая поверхность, что критично при контроле единичных или дорогостоящих компонентов. Разрушающие методы требуют выборки из партии, но дают более прямое и достоверное доказательство толщины слоя, особенно при спорных ситуациях или требованиях к арбитражу.
Для твердосмазочных покрытий выбор конкретного метода определяется не только назначением детали, но и физическими свойствами самого покрытия: его электропроводностью, магнитностью, оптической прозрачностью и плотностью. Универсального способа, подходящего одновременно ко всем видам твердых смазок и подложек, не существует.
Неразрушающие методы: магнитный и вихретоковый контроль
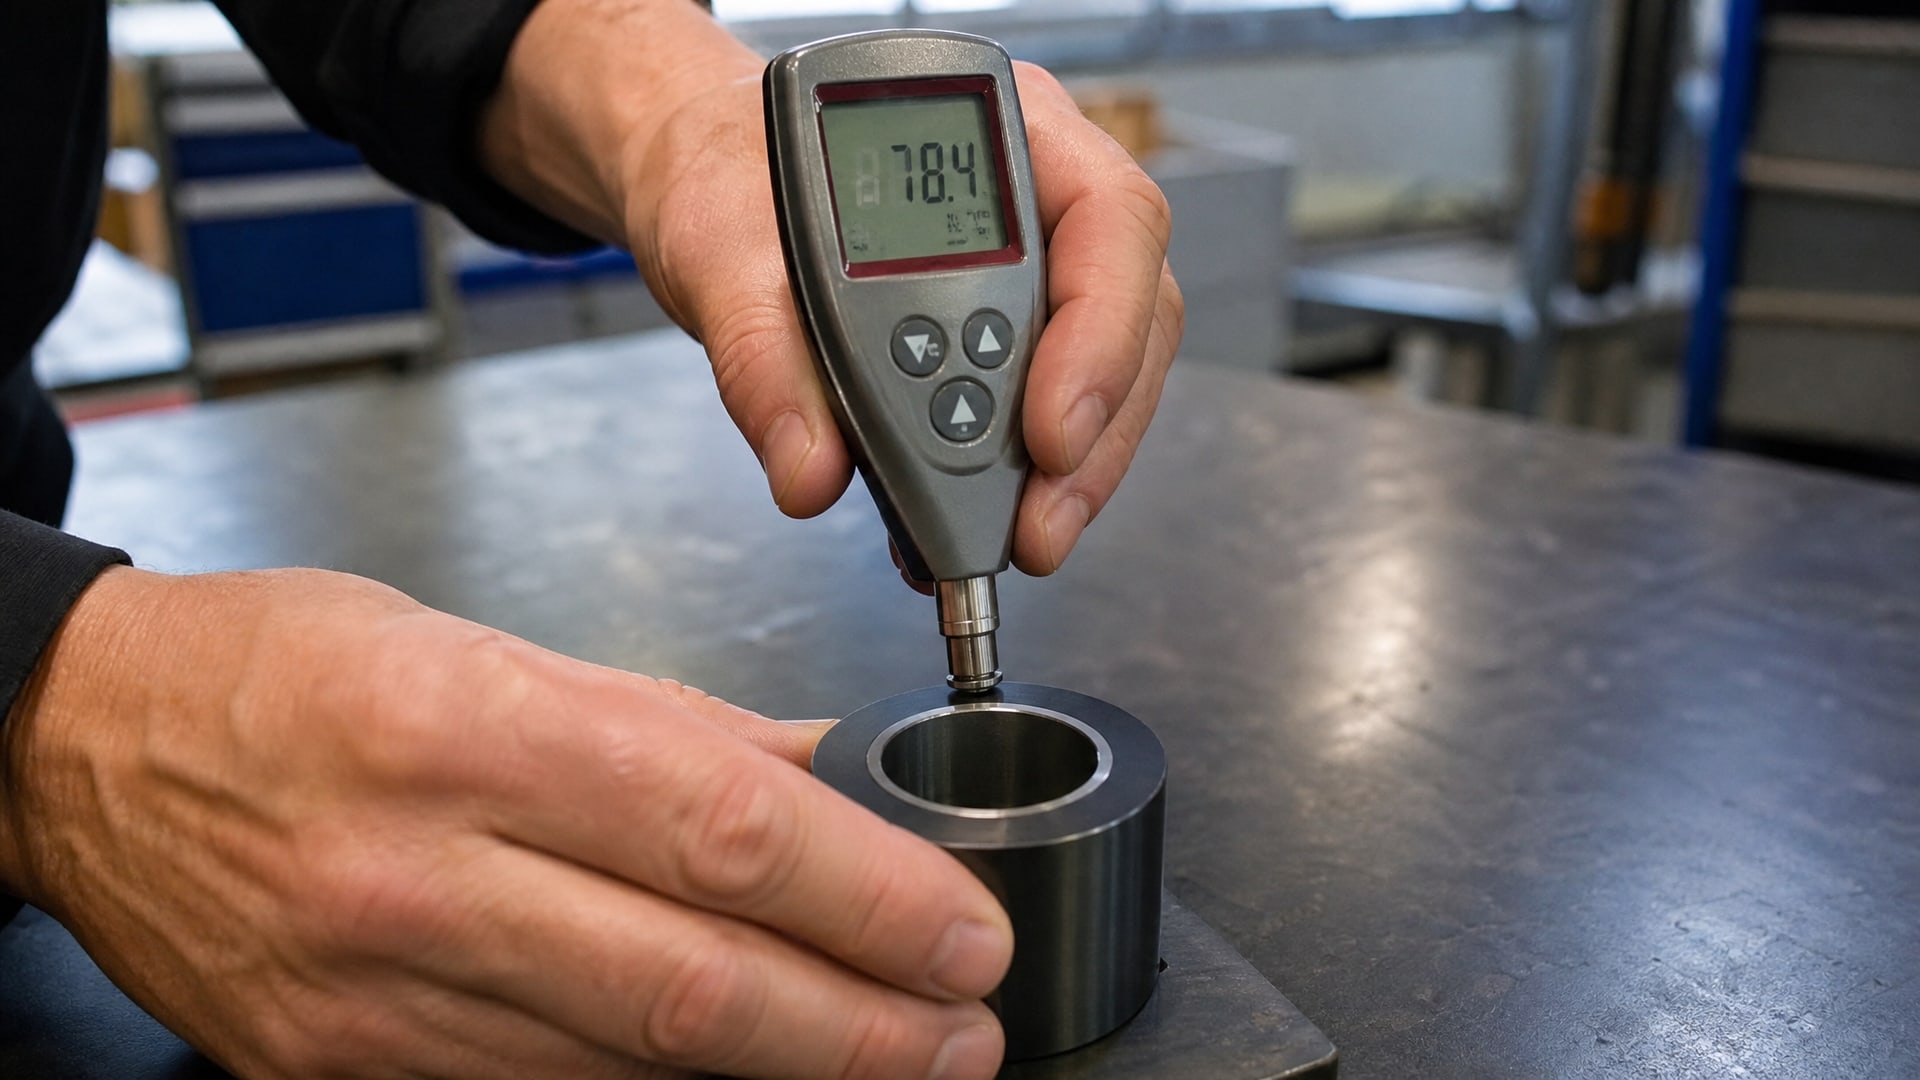
Магнитный метод
Магнитный толщиномер работает на принципе изменения магнитного поля при наличии немагнитного покрытия над ферромагнитной подложкой (обычно сталью). Это один из самых быстрых и удобных методов для производства, позволяет проводить измерения на месте без подготовки образца.
По ГОСТ 9.307-89, результат измерения магнитным методом принимают как среднее арифметическое не менее пяти отдельных измерений у краев и в середине поверхности одного изделия. Относительная погрешность метода составляет ±10 %, что приемлемо для большинства промышленных применений, но недостаточно при жестких требованиях к точности толщины слоя.
Для деталей малого диаметра магнитный метод имеет практическое преимущество: датчик толщиномера не требует большой опорной площади. Однако при диаметре менее 3–5 мм может возникнуть проблема с геометрической доступностью - датчик просто не поместится в узкое место или будет давить на деталь под неправильным углом, искажая результат.
Вихретоковый метод
Вихретоковый толщиномер генерирует переменное магнитное поле, которое индуцирует в проводящей подложке вихревые токи. Наличие неэлектропроводного покрытия изменяет амплитуду и фазу этих токов, что и фиксирует прибор. В отличие от магнитного метода, вихретоковый работает на немагнитных подложках - алюминии, меди, титане - и потому универсальнее для производств, использующих цветные сплавы.
Источники рекомендуют вихретоковые толщиномеры высокого разрешения при контроле микронных слоев твердосмазочных покрытий. Приборы современных поколений имеют датчики с малым рабочим пятном (1–3 мм), что позволяет проводить измерения на деталях сложной геометрии и даже на цилиндрических поверхностях малого диаметра.
Ключевое преимущество вихретокового метода для малых деталей - возможность регулировать чувствительность и диапазон измерения в зависимости от толщины покрытия. При толщине покрытия менее 10 микрон вихретоковые приборы дают более стабильный результат, чем магнитные, хотя требуют калибровки на каждый тип материала подложки.
Оптические и профилометрические методы для микронных слоев
Когда толщина твердосмазочного покрытия входит в диапазон 1–5 микрон, электромагнитные методы теряют надежность.
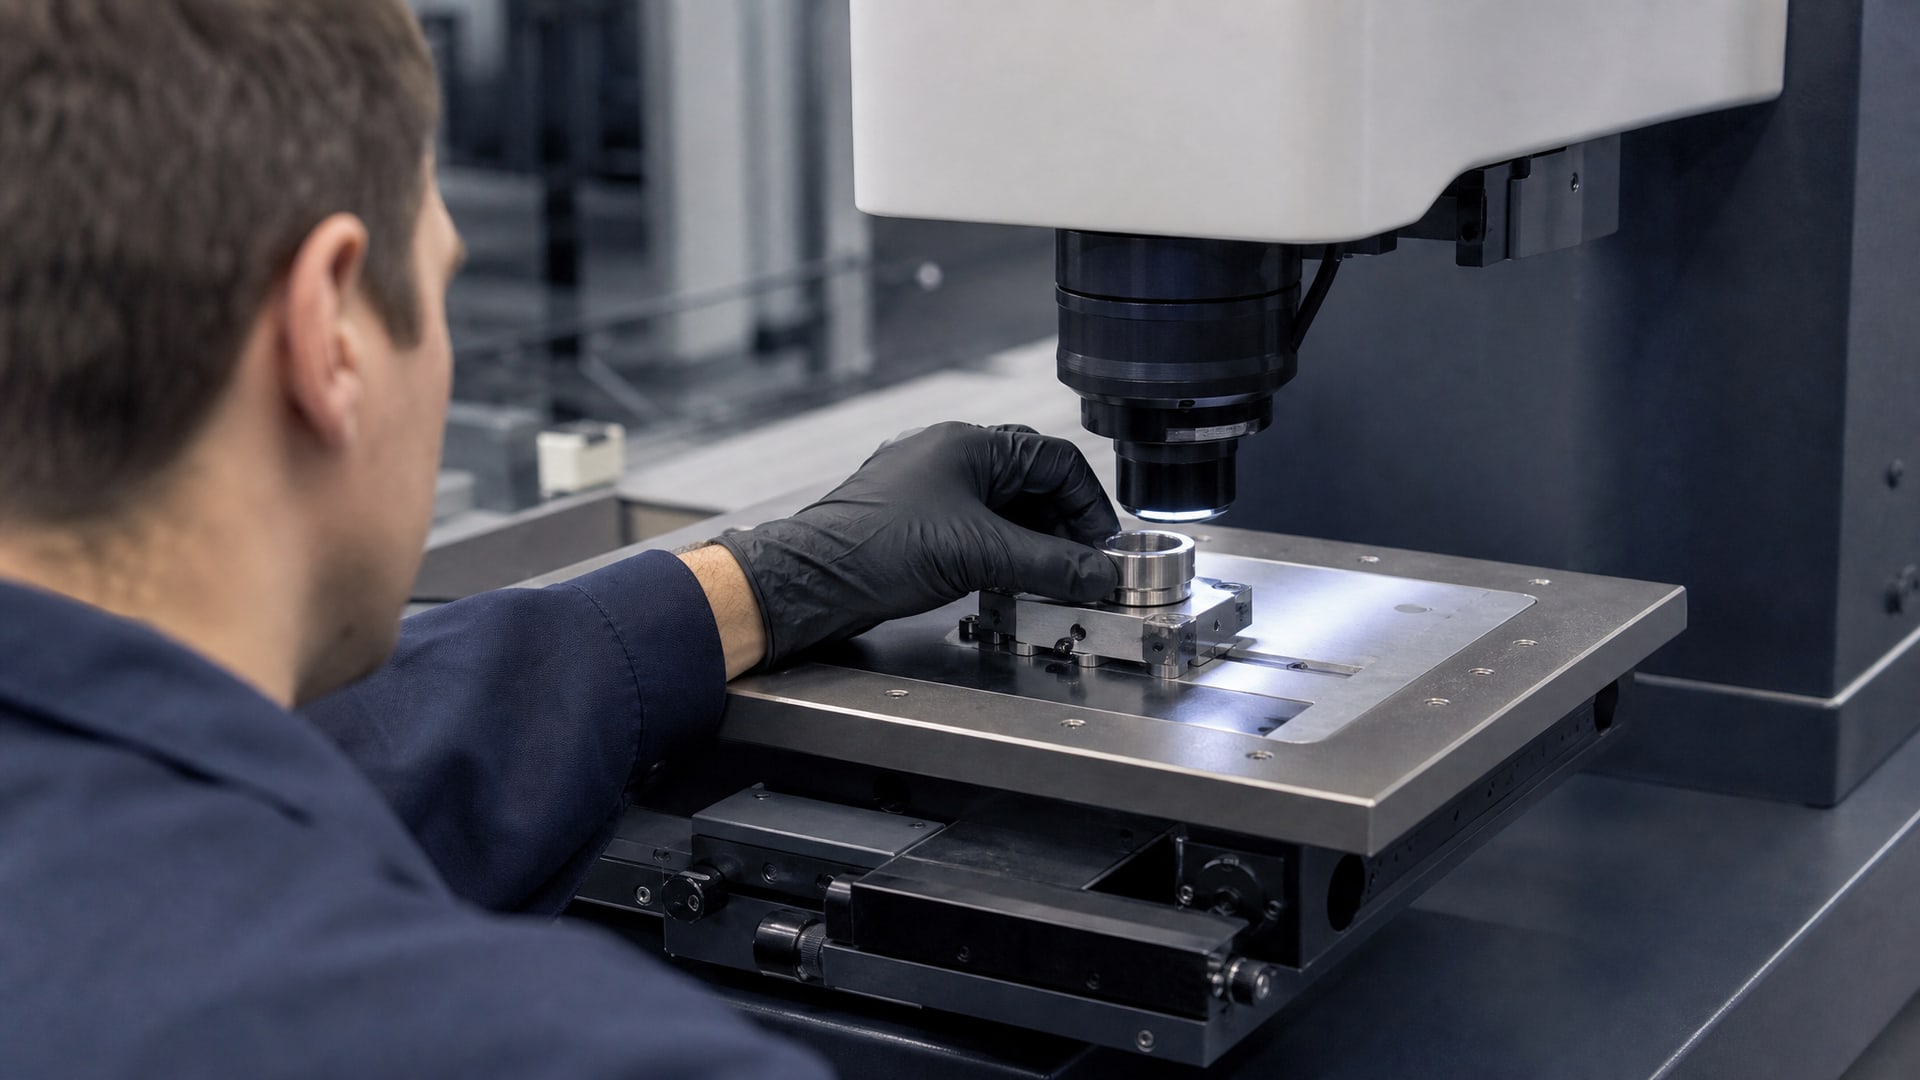
На помощь приходят оптические методы, включая профилометрию белого света и интерферометрию.
ГОСТ 31993-2024, гармонизированный с ISO 2808:2019, упоминает метод 6C - интерферометрию белого света - как один из действенных способов определения толщины очень тонких слоев. Этот метод измеряет разницу в оптическом пути между светом, отраженным от поверхности покрытия, и светом, отраженным от подложки, что дает прямую информацию о толщине пленки с точностью до долей микрона.
Для деталей малого диаметра оптический метод часто оказывается оптимальным выбором, потому что не требует физического контакта с поверхностью и не зависит от магнитных или электрических свойств материалов. Однако есть ограничение: поверхность должна быть достаточно гладкой и чистой, чтобы свет отразился предсказуемо. На шероховатых поверхностях интерферометрия может дать разброс результатов.
Профилометрический метод - разрушающий. Образец шлифуют в поперечном сечении, затем на сканирующем электронном микроскопе или оптическом микроскопе напрямую видят границу между покрытием и подложкой, измеряют толщину слоя с высокой точностью. Этот метод служит арбитражным: если результаты неразрушающего толщиномера вызывают сомнения, профилометрический анализ даст окончательный ответ.
Требования к многоточечным измерениям на деталях с малой площадью поверхности
Одна из главных сложностей при контроле толщины покрытия на малых деталях - интерпретация норм ГОСТ 9.302-88, которые требуют нескольких измерений на одной детали, но геометрия детали это затрудняет или делает невозможным.
По ГОСТ 9.302-88, результат измерения толщины покрытия принимают как среднее арифметическое не менее трех измерений на поверхности одной детали. Если площадь одной детали менее 1 см², нормативная база допускает контроль по 3–5 деталям одной партии вместо многоточечного контроля одной детали.
Для цилиндрических деталей малого диаметра (например, штифтов, валиков, направляющих стержней) эта норма имеет практический смысл. Если диаметр менее 5 мм, то физически разместить 5–7 точек измерения на окружности, не нарушив целостность детали, затруднительно. В этом случае закупщик или отделение входного контроля могут применить альтернативную схему: извлечь из партии 3–5 репрезентативных образцов, измерить каждый в 3–5 точках, и по совокупности результатов оценить, соответствует ли партия спецификации.
При этом необходимо документировать номера деталей, координаты точек измерения и сами значения толщины. ГОСТ 9.302-88 подразумевает, что контролер не просто фиксирует среднее значение, но и ведет статистику разброса, что помогает выявить систематическое смещение в процессе нанесения покрытия.
Выбор метода в зависимости от типа подложки и покрытия
Главный критерий выбора метода - сочетание материала подложки и свойств самого твердосмазочного слоя.
На практике используются следующие правила:
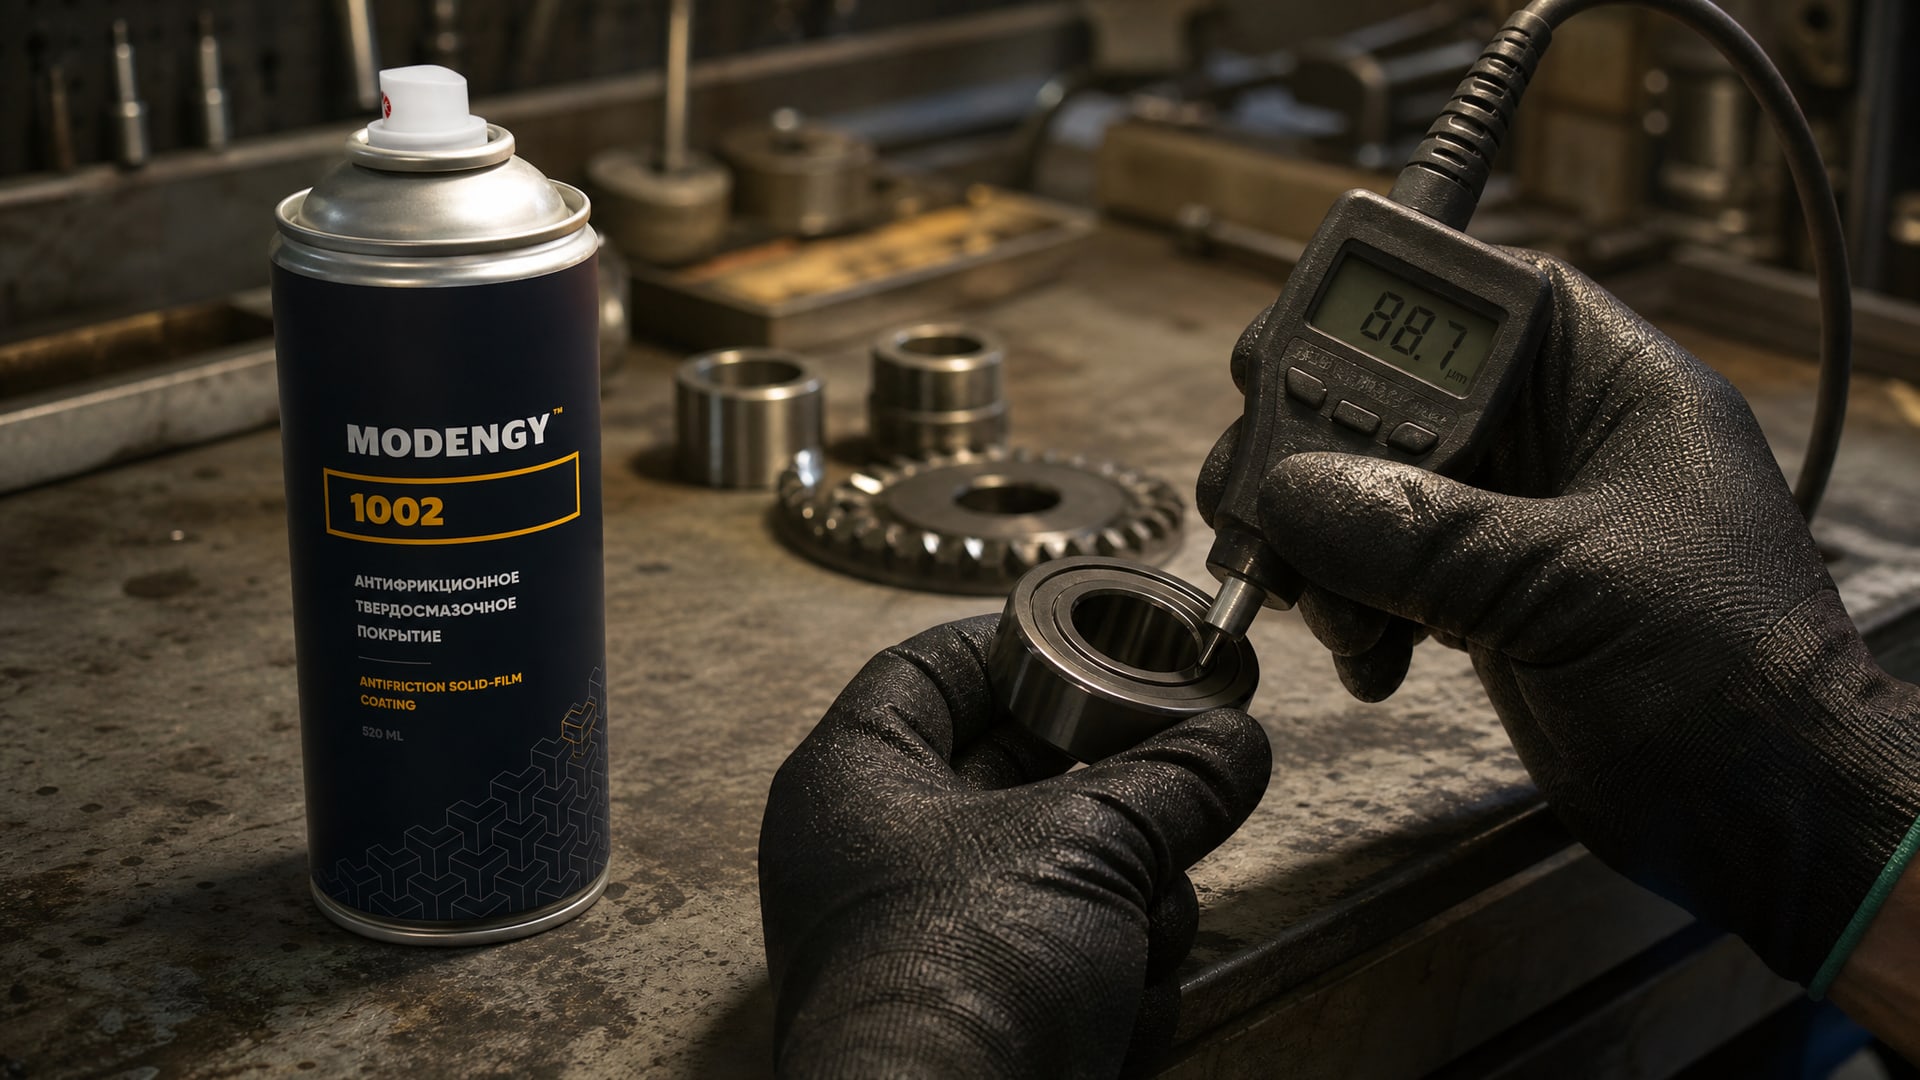
Немагнитные покрытия на ферромагнитной подложке (например, дисульфид молибдена или графит на стали): магнитный метод. Быстро, дешево, не требует калибровки под каждый материал покрытия, но с погрешностью ±10 %. При контроле толщины покрытий на основе дисульфида молибдена, таких как MODENGY 1002, где требуется надежная адгезия и равномерное распределение слоя, магнитный метод служит первым фильтром: регулярные измерения в одних и тех же точках на серийных деталях помогают отследить дрейф толщины и вовремя скорректировать технологию нанесения.
Неэлектропроводные покрытия на цветных металлах или на немагнитной стали: вихретоковый метод. Требует предварительной калибровки для каждого материала подложки и типа покрытия, но обеспечивает высокую разрешающую способность и применим к деталям сложной геометрии.
Покрытия толщиной менее 5 микрон, требующие максимальной точности: оптическая профилометрия или интерферометрия белого света. Метод требует лабораторного оборудования и подготовки образца, но гарантирует минимальную систематическую ошибку.
Спорные или арбитражные ситуации: разрушающий контроль. Металлографический анализ на шлифе или гравиметрический метод (взвешивание до и после удаления покрытия) дают объективный результат, хотя требуют уничтожения части партии.
Нормативная база и документирование результатов
Основной нормативный документ для контроля толщины покрытий в России - ГОСТ 9.302-88, разработанный еще в советское время, но сохранивший силу и актуальность.
Он определяет общие принципы и требования к неразрушающему и разрушающему контролю толщины всех видов покрытий, от лакокрасочных до гальванических и механических.
ГОСТ 31993-2024, гармонизированный с международным стандартом ISO 2808:2019, дополняет и уточняет методологию. В нем приведены современные методы измерения, включая интерферометрию белого света и радиационные методы, а также даны рекомендации по выбору метода в зависимости от типа покрытия и требуемой точности.
Для специальных случаев, например при контроле упрочняющих и восстановительных напыленных покрытий, применяют ГОСТ 27750-88, который конкретизирует допустимые методы и нормы для напыленных слоев.
При организации контроля толщины важно зафиксировать в техническом регламенте партии не только среднее значение толщины, но и:
количество измеренных точек на каждой детали;
координаты или описание точек (у края, в центре, вблизи отверстия и т.п.);
результаты отдельных измерений, а не только среднее;
дату и время измерения, номер прибора и его калибровочные данные;
сведения об операторе.
Этот подход позволяет выявить тренды (систематическое увеличение или снижение толщины с течением времени) и обосновать результаты в случае претензии покупателя.
Часто задаваемые вопросы
Какой толщиномер лучше всего подходит для деталей диаметром менее 5 мм?
Для малого диаметра рекомендуется вихретоковый толщиномер высокого разрешения с компактным датчиком (диаметром 2–3 мм) или оптический метод, если требуется максимальная точность при микронных толщинах. Магнитный толщиномер универсален, но его датчик может быть слишком крупным для узких мест.
Сколько точек измерения нужно контролировать на одной маленькой детали?
По ГОСТ 9.302-88, если площадь детали менее 1 см², допускается контроль по 3–5 деталям партии вместо многоточечного контроля одной детали. Каждую из этих деталей измеряют минимум в трех точках.
Может ли магнитный толщиномер дать ошибку на стали с немагнитным покрытием?
Да, относительная погрешность магнитного метода составляет ±10 % по ГОСТ 9.307-89. При требованиях к точности ±5 % и менее необходимо использовать альтернативные методы либо проводить арбитражный контроль профилометрическим методом.
Почему оптическая профилометрия дороже электромагнитных толщиномеров?
Оптический метод требует лабораторного оборудования, подготовки образца, работы квалифицированного специалиста. Электромагнитные приборы портативны и быстры. Оптический контроль применяют для верификации, для микронных слоев и для арбитража, а не для массовой проверки серийных деталей.
Как узнать, какой метод лучше подходит именно для моего покрытия и подложки?
Необходимо сначала определить материал подложки (ферромагнитная или немагнитная сталь, алюминий, медь, титан) и состав покрытия (дисульфид молибдена, графит, ПТФЭ, керамика). Затем выбрать метод согласно классификации в ГОСТ 9.302-88. При сомнениях помогают консультация с производителем толщиномера и пробные измерения на эталонных образцах.
Заключение
Контроль толщины твердосмазочного покрытия на деталях малого диаметра требует комбинированного подхода: правильный выбор метода, соблюдение требований ГОСТ 9.302-88 по количеству и расположению точек измерения, документирование результатов и при необходимости резервная проверка разрушающим методом. Для деталей с площадью менее 1 см² нормативная база прямо допускает контроль по выборке из нескольких образцов партии, что облегчает организацию входного контроля в условиях ограниченной геометрии. Вихретоковые толщиномеры и оптическая профилометрия остаются предпочтительным выбором для микронных слоев и узких цилиндрических поверхностей.
Начните с определения материалов подложки и покрытия вашей детали, сверьтесь со спецификацией в ГОСТ 9.302-88, подберите или закупите соответствующий толщиномер (предварительно проверив его на эталонных образцах) и постройте регулярный контроль на основе многоточечных измерений с документированием результатов. Это позволит выявить систематические отклонения в технологии нанесения и гарантировать покупателю соответствие партии требуемым характеристикам толщины слоя.