Триботехнические испытания - это лабораторная методика, которая позволяет быстро сравнивать смазочные материалы, покрытия и узлы трения без длительного полевого тестирования. Стандарт ASTM G99 описывает метод «pin-on-disk» (штифт на диск), который на практике применяют и в конфигурации «ball-on-disk» (шар на диск) для оценки коэффициента трения, интенсивности износа и динамики их изменения при скольжении. Этот подход используют инженеры и закупщики при выборе материалов для ответственных узлов, а также для прогнозирования ресурса пар трения на этапе разработки.
Статья разбирает практическую схему проведения испытания, типичные режимы, интерпретацию результатов и ошибки, которые делают новички. Вы узнаете, почему воспроизводимость критична, какие параметры нужно фиксировать и как правильно сопоставлять результаты разных тестов.
Схема «шар-диск» и ее место в триботестировании
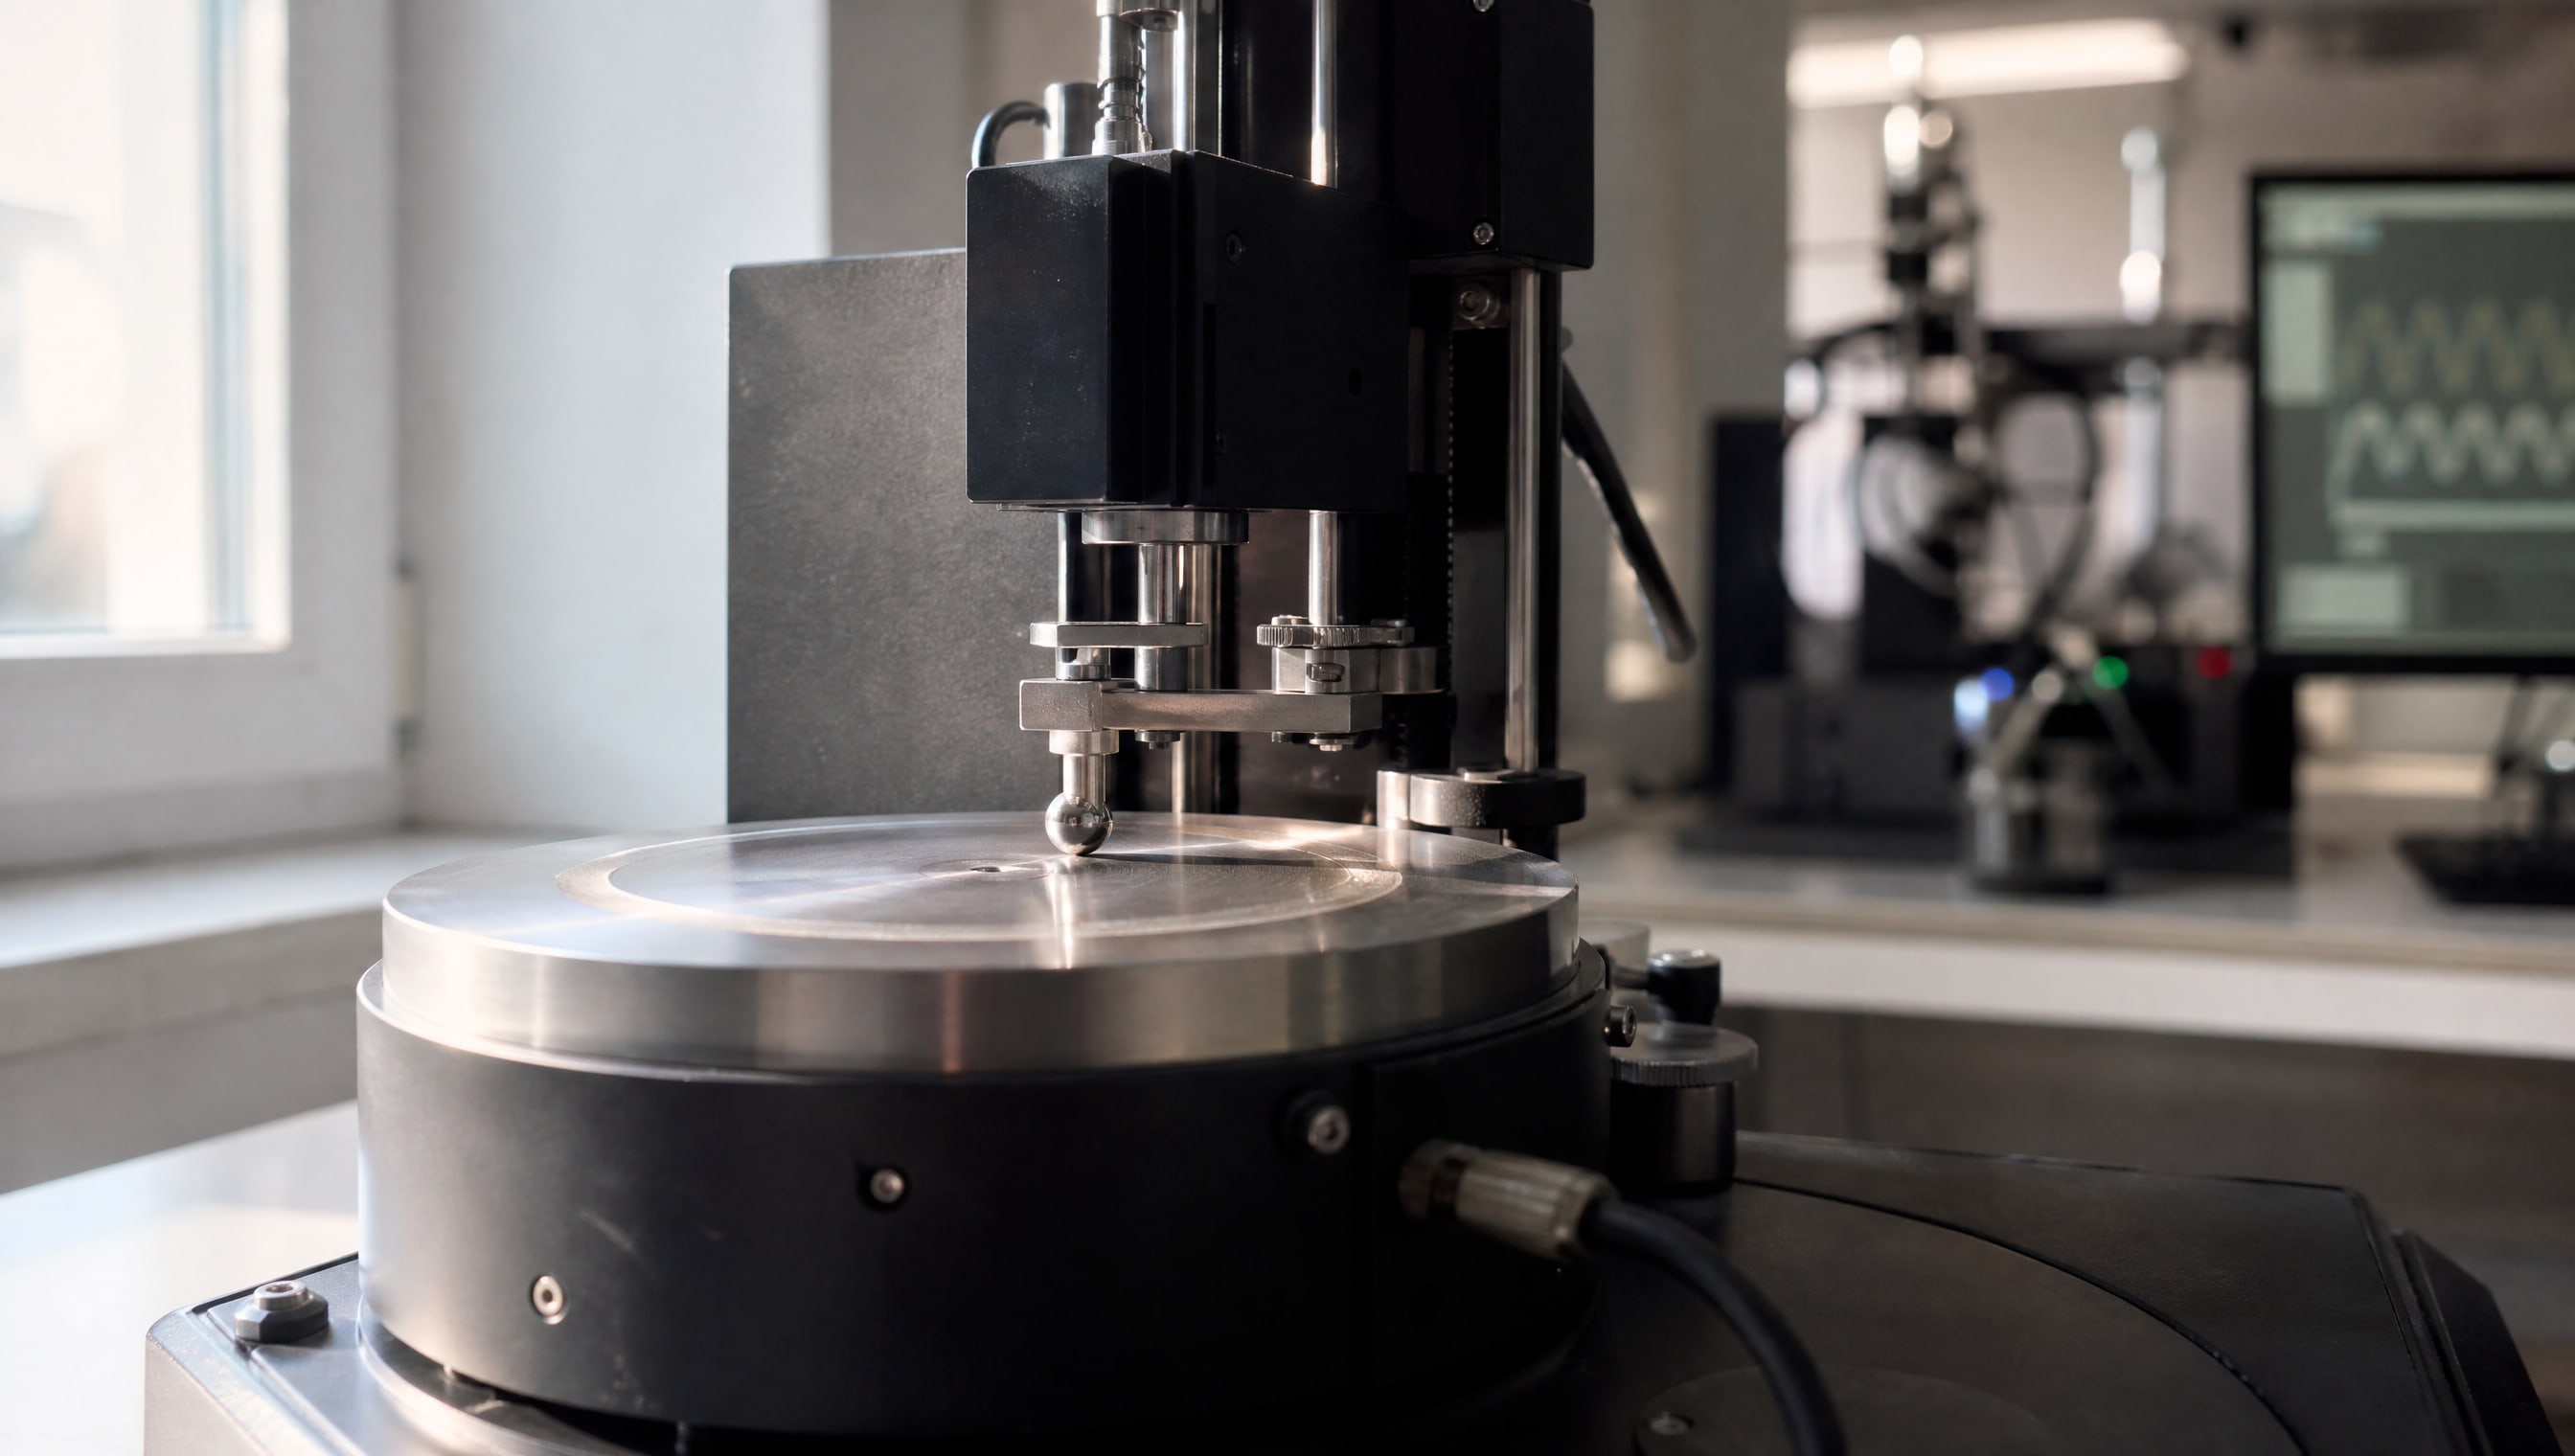
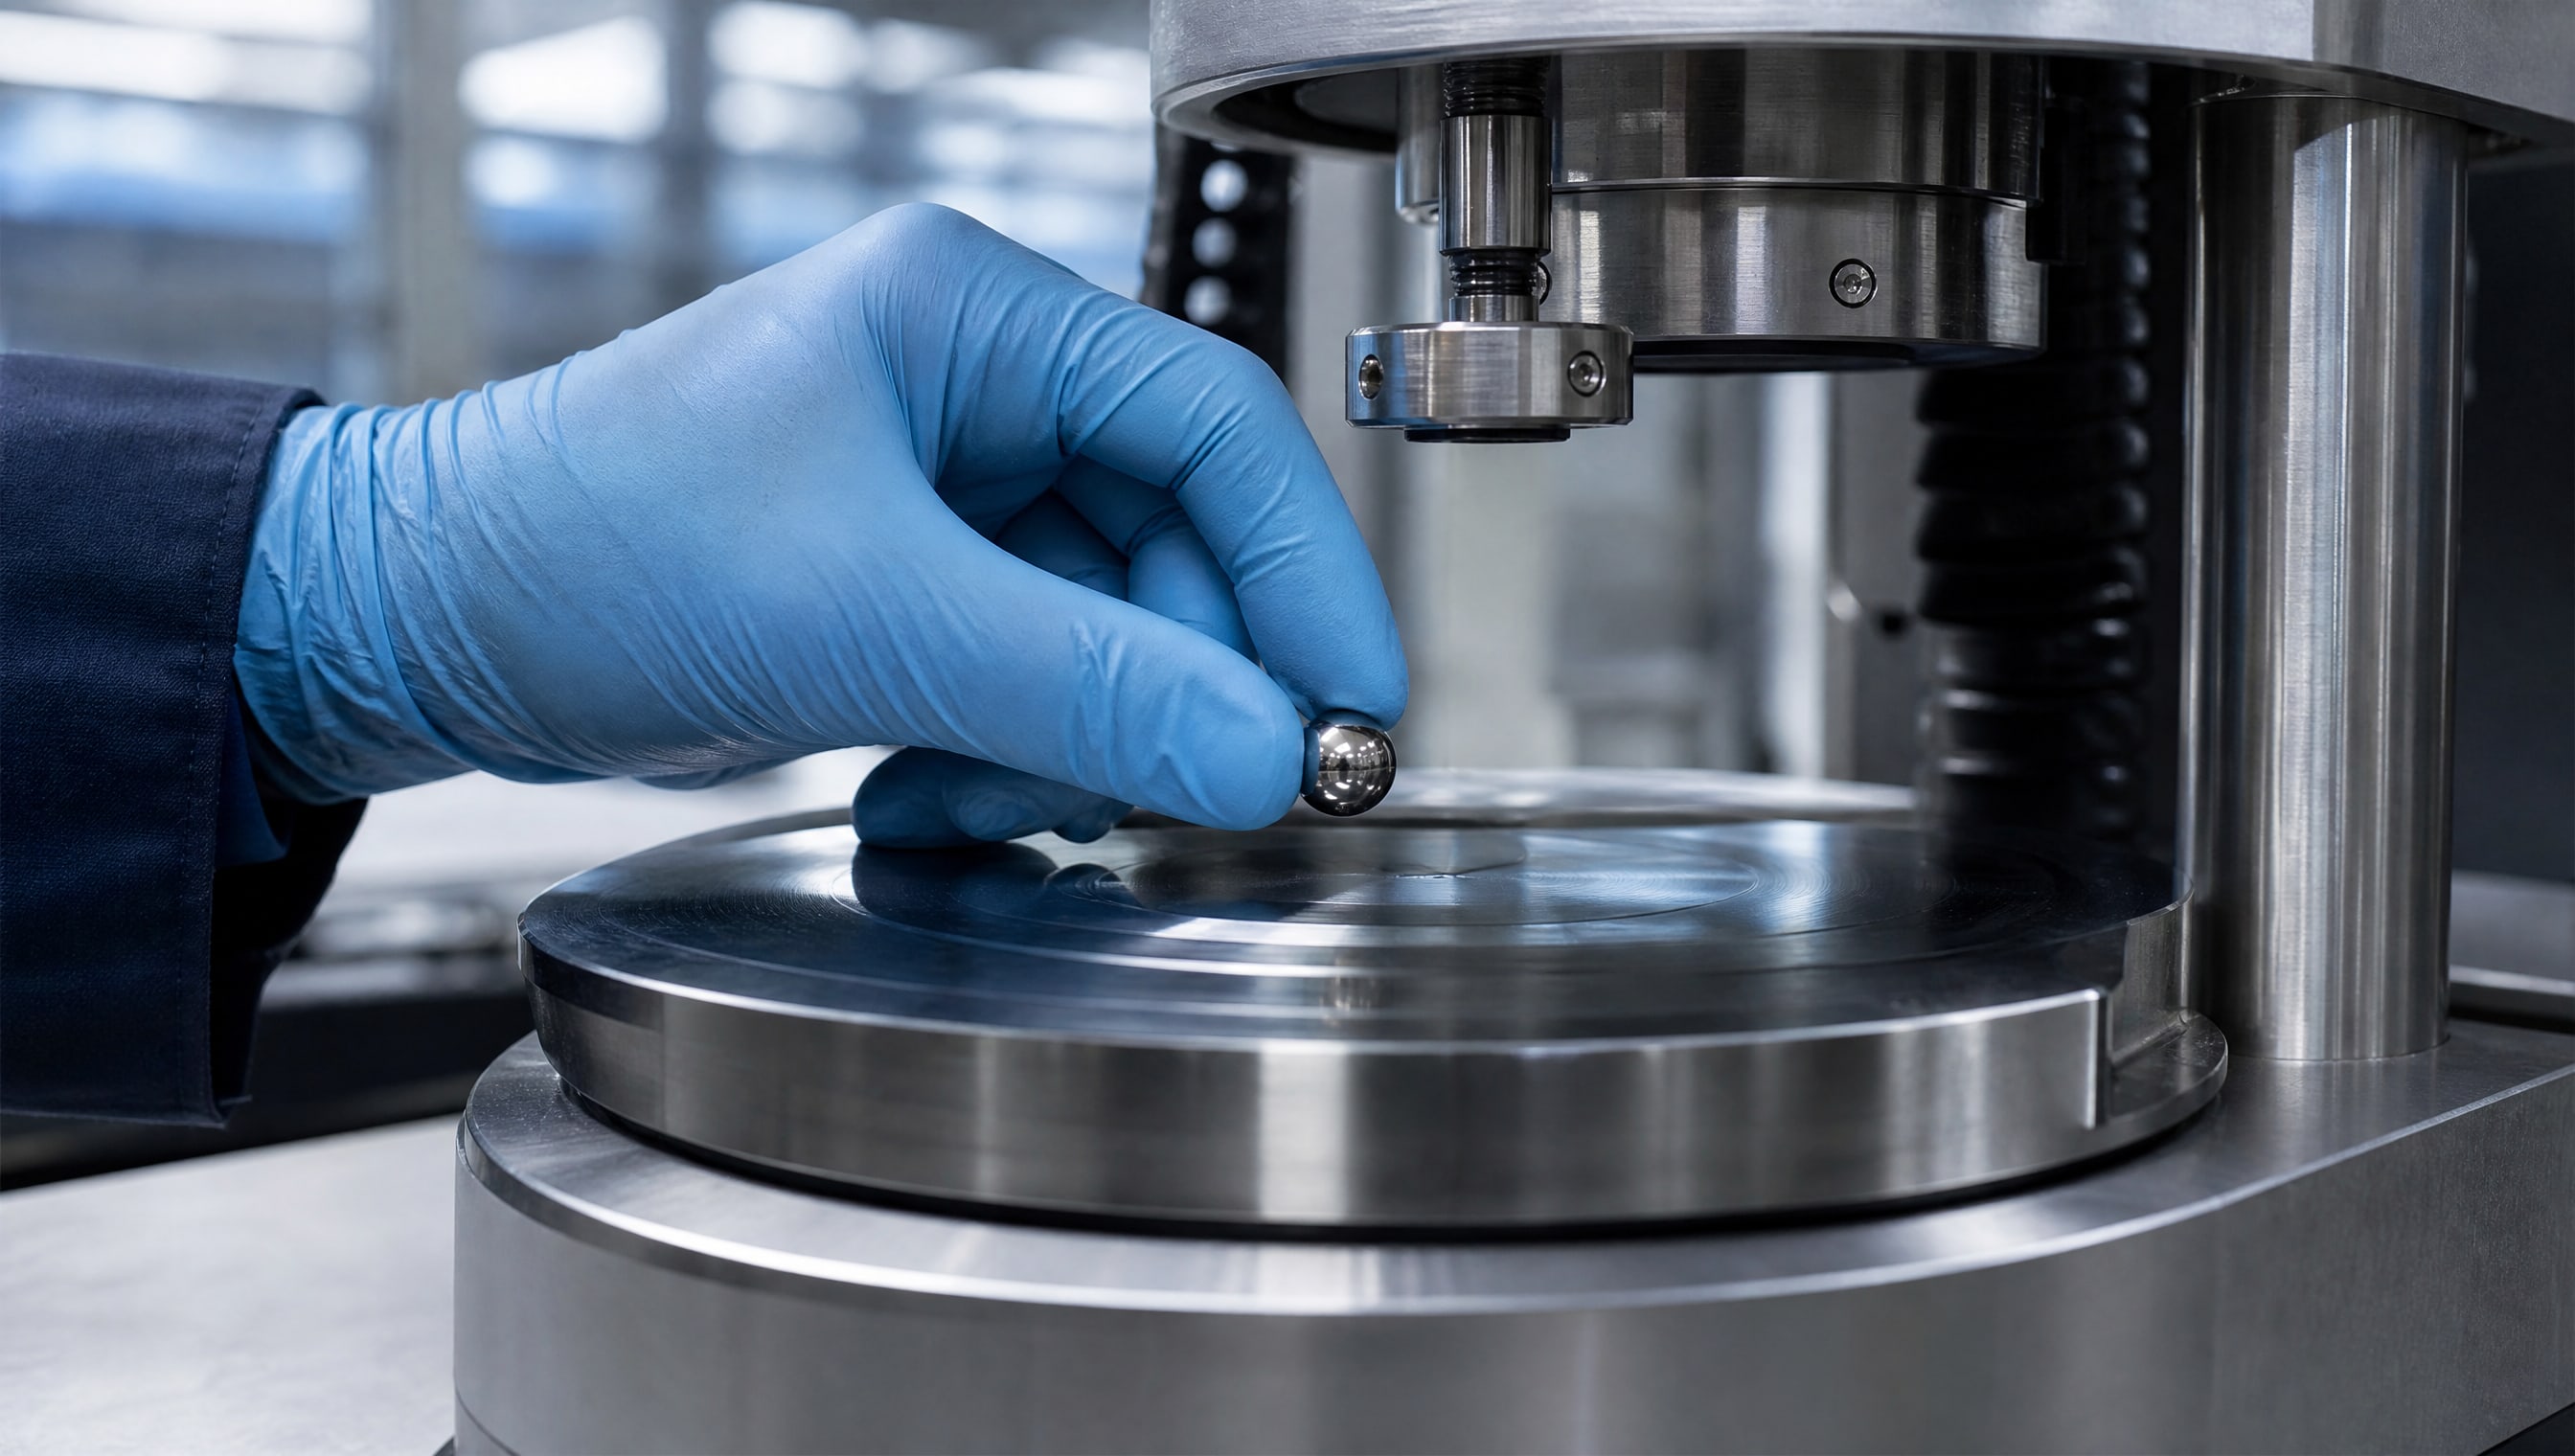
Испытание по ASTM G99 в конфигурации ball-on-disk (сфера-диск) - это лабораторный метод, в котором сферическое контртело скользит по поверхности вращающегося диска под известной нагрузкой.
В отличие от более сложных схем, которые воспроизводят качение или ударные нагрузки, шар-диск фокусируется на чистом скольжении и сосредоточенном контакте.
Сосредоточенный контакт имеет практическое преимущество: он уменьшает влияние погрешностей установки и неравномерности поверхности, ускоряет выход на стабильный режим трения и сокращает время приработки на макроуровне. Поэтому шар-диск часто выбирают для сравнительных испытаний твердых покрытий, полимеров и смазочных материалов, когда нужно быстро отсеять худшие варианты.
Стандарт ASTM G99 охватывает широкий круг материалов: металлы, полимеры, керамику, композиты и твердые покрытия. Метод позволяет прослеживать динамику коэффициента трения в процессе испытания, а не только конечное значение, что особенно полезно для диагностики приработки, скачков трения и фрикционного разогрева.
Техническое устройство и конфигурация образцов
Испытательный стенд включает моторизованный шпиндель с диском, нагруженный образец (шар или штифт) на рычаге, датчик усилия трения и систему регистрации.
Диск вращается с постоянной частотой, сфера прижимается к его поверхности заданной нагрузкой, и измеряется сила трения в процессе скольжения.
Типовая геометрия образцов для ball-on-disk конфигурации:
Диск: диаметр 80 мм, толщина 0,8 мм, материал сталь AISI 430 или аналогичный;
Сферическое контртело: диаметр 10 мм, материал POM (полиоксиметилен) или твердый карбид;
Шероховатость поверхности диска: Ra = 0,5 мкм (обязательный контроль перед каждой серией).
Шероховатость - это критический параметр воспроизводимости. Если одна серия образцов имеет Ra 0,3 мкм, а другая 0,8 мкм, коэффициент трения и интенсивность износа могут различаться на 10–20 % даже при прочих равных условиях. Поэтому перед испытанием каждый образец проверяют профилометром или аналогичным инструментом.
Также важна чистота поверхности. Пыль, окись и механические загрязнения работают как абразив и исказят результат. Образцы хранят в закрытых контейнерах, перед испытанием протирают безворсовой салфеткой, смоченной этанолом или ацетоном, и сушат на воздухе.
Типовые режимы испытания и характеристики контакта
Режимные параметры выбирают в зависимости от целей: нужно ли исследовать граничное трение, режим полусухого скольжения, влияние температуры или стойкость смазки при высоких давлениях.
Стандартный набор параметров для шар-диск (литературные примеры):
| Параметр | Типичное значение | Единица |
|---|---|---|
| Нагрузка | 23,0 | Н |
| Скорость скольжения | 0,8 | м/с |
| Частота вращения диска | 310 | об/мин |
| Путь трения | 2880 | м |
| Контактное давление (Герц) | 1810 | МПа |
| Масса смазочного материала | 0,25 | г |
| PV-фактор | 3,62·10⁵ | Н/(мм·с) |
Интенсивность изнашивания рассчитывают по формуле: I = h/L, где h - линейный износ сферического контртела (мм), L - путь трения (м). Результат получают в единицах мм/м или мкм/км - чем ниже, тем лучше носит образец.
При короткий тестах (путь трения 500–1000 м) оценивают первичные характеристики трения и начальный износ. При длительных испытаниях (5000–20000 м) видны эффекты накопления окисления, смещение рабочей точки по оси вязкости и возможный переход к катастрофическому изнашиванию.
Контактное давление по Герцу показывает напряжение в зоне контакта. Высокое давление (свыше 1000 МПа) имитирует условия подшипников качения, кулачковых пар и других нагруженных узлов, где формируется граничное смазывание.
Подготовка образцов и контроль начальных условий
Ошибки на этапе подготовки часто приводят к неповторяемости результатов.
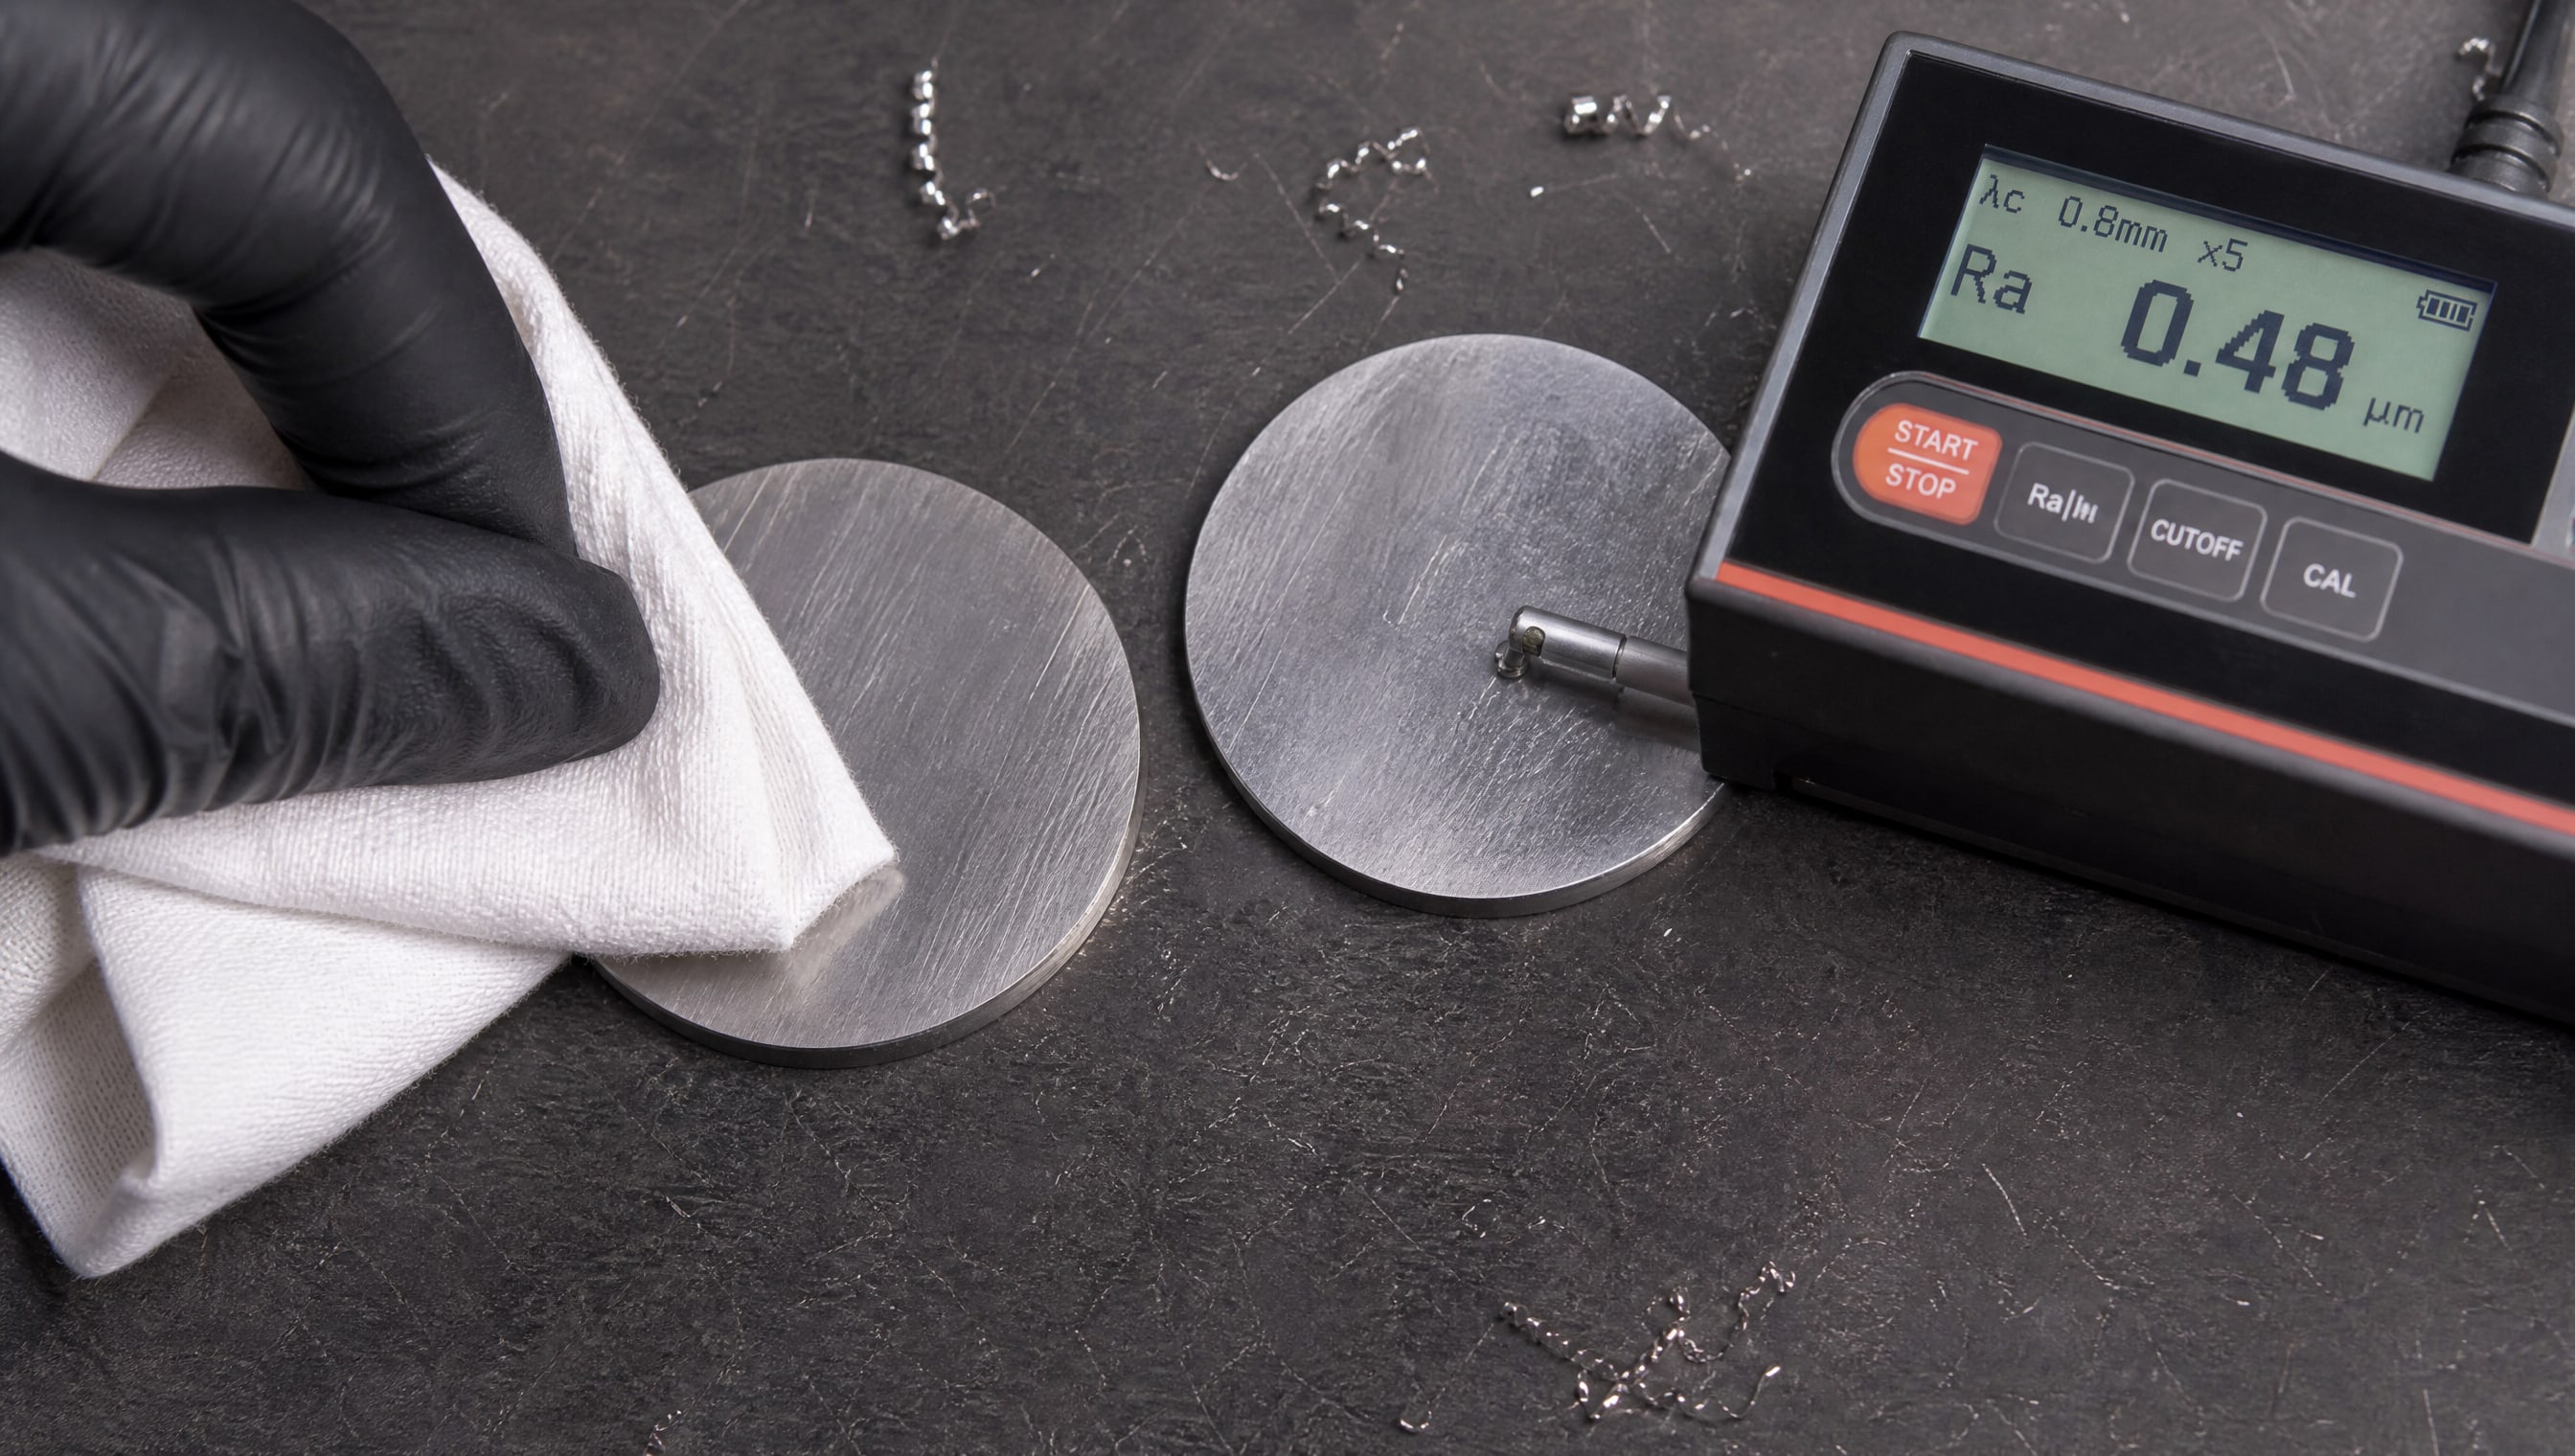
Вот контрольный список:
Чистота поверхности. Протирают этанолом или ацетоном на чистой салфетке, сушат на воздухе. Не используют механическую щетку, чтобы не создать микроцарапин.
Проверка шероховатости. Измеряют профилометром перед каждой партией образцов. Если значение выходит за пределы Ra = (0,4…0,6) мкм, образец переполировывают или отбраковывают.
Визуальный осмотр. Смотрят на свет - не должно быть видимых царапин, ямок, следов коррозии. Если диск хранился в неправильных условиях, его переполировывают.
Контроль геометрии. Диаметр диска, толщина, радиус кривизны сферического контртела - проверяют штангенциркулем или микрометром. Допуск обычно ±0,1 мм.
Калибровка нагрузки и датчика трения. Перед серией испытаний стенд калибруют по эталонным грузам и проверяют нулевое смещение датчика трения.
Контроль температуры и влажности в лаборатории. Типичный диапазон: 20±2 °C, относительная влажность 45–65 %. Эти параметры влияют на поведение полимеров и хранение образцов.
Если эти условия не соблюдены, сравнение результатов между сериями становится недостоверным.
Регистрация данных и интерпретация результатов
В ходе испытания система регистрирует коэффициент трения μ в функции времени или пути трения.
Типичная кривая имеет три фазы:
1. Приработка (первые 100–300 м). Коэффициент трения высокий и нестабилен; происходит адаптация неровностей поверхности и вытеснение воздуха из микропор смазочного материала.
2. Стабильное скольжение (основная часть пути). Коэффициент трения стабилизируется на среднем уровне. Здесь собирают статистику и рассчитывают среднее значение μ за 70–90 % пути трения.
3. Возможное ускорение износа (конец пути). Если смазка истощена или произошел локальный разогрев, коэффициент трения может скачком возрасти - это сигнал о приближении критического режима.
После испытания измеряют линейный износ сферического контртела с помощью профилометра или оптического микроскопа. Износ диска часто не измеряют или оценивают визуально, так как для диска характерны размытые следы скольжения, а не четкие лунки.
Важный момент: низкий коэффициент трения и низкий износ - это не одно и то же. Смазка может давать μ = 0,08 при интенсивности изнашивания 1·10⁻³ мм/м, а другая - μ = 0,12 при износе 0,1·10⁻³ мм/м. При выборе материала нужно анализировать оба показателя вместе с учетом режима эксплуатации.
Применение ASTM G99 для оценки DLC-покрытий и твердых смазочных материалов
Алмазоподобные углеродные покрытия (DLC) и твердые молибденовые покрытия часто тестируют по ASTM G99, чтобы быстро сравнить их триботехнические свойства с базовым материалом или конкурирующими вариантами.
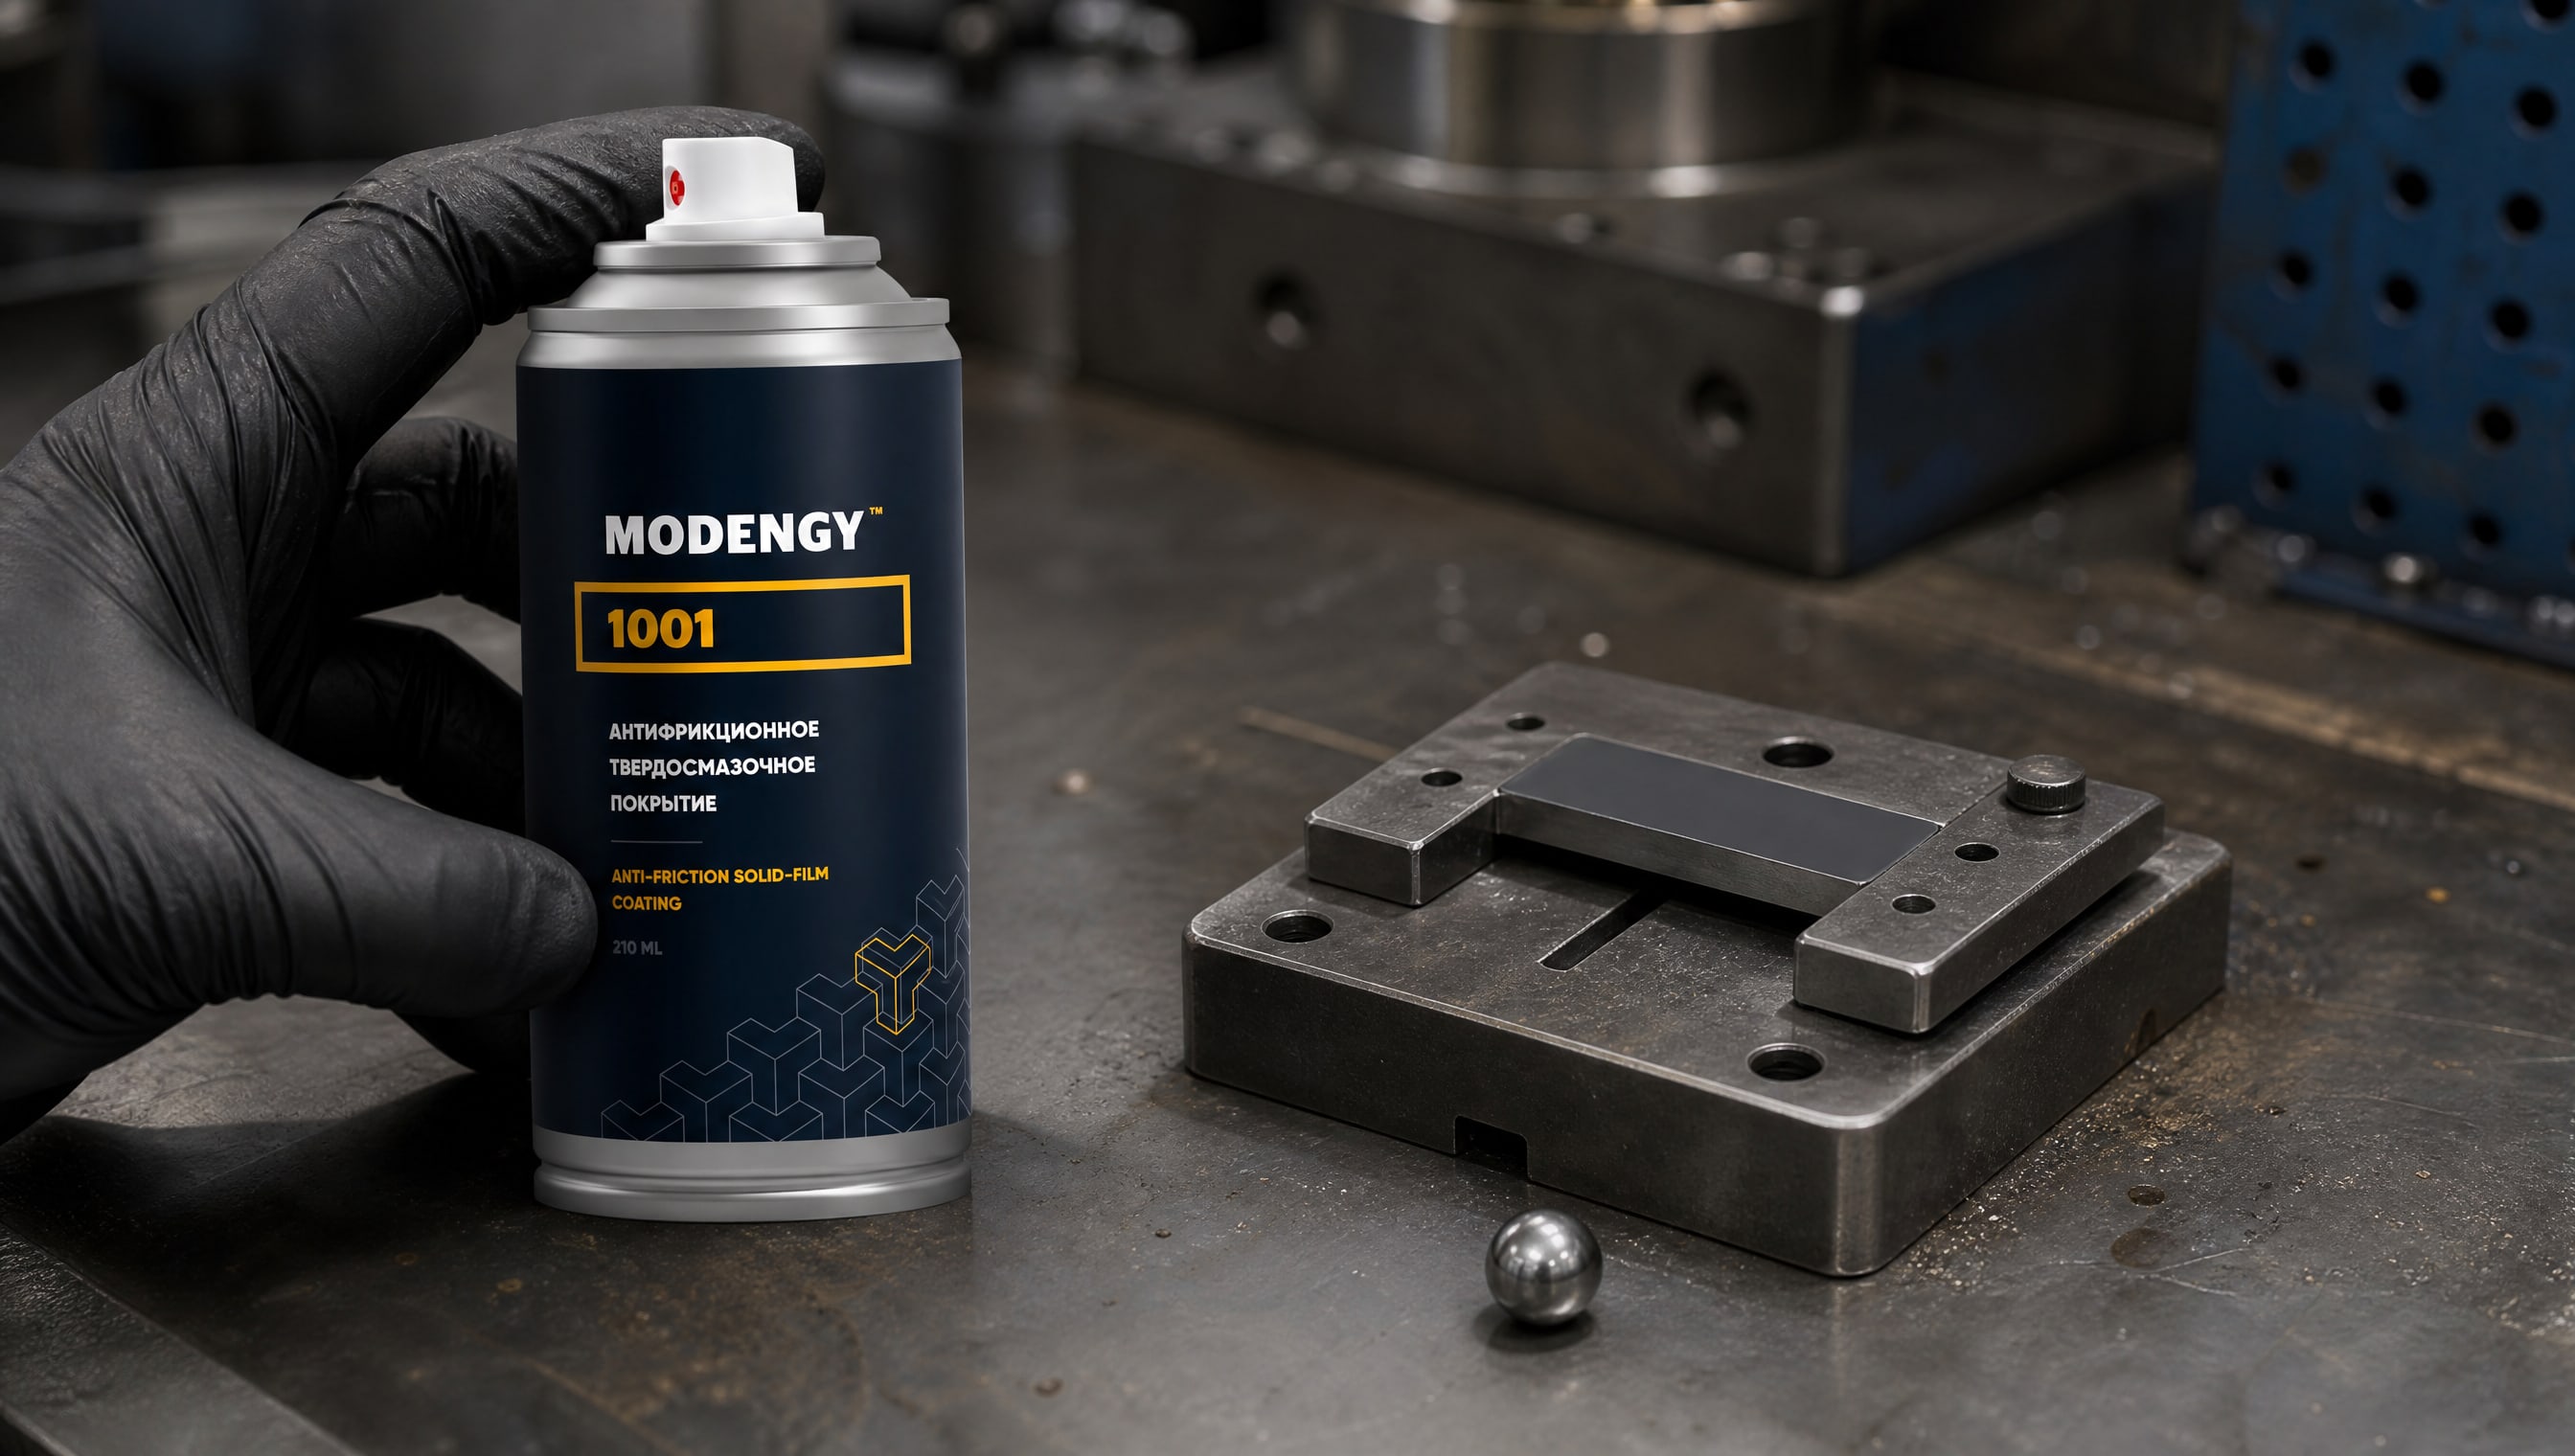
Для DLC-покрытий типичный результат:
Коэффициент трения: 0,05–0,15 (в зависимости от легирования и условия контактера).
Интенсивность износа: 10⁻⁴-10⁻⁵ мм/м при нормальных давлениях.
Критическая нагрузка переходом к пластической деформации: зависит от толщины слоя и адгезии к подложке.
Твердые молибденовые покрытия (например, MODENGY 1001) демонстрируют другой характер поведения: более высокий коэффициент трения на ранних этапах приработки, но затем быстрое снижение до 0,08–0,12 за счет формирования граничной пленки. Интенсивность износа может быть выше, чем у DLC, но в определенных режимах (граничное смазывание, периодические нагрузки) молибденовые покрытия показывают хорошую стойкость.
Ball-on-disk служит скрининговым методом. Если покрытие на этой схеме выглядит неудачно (износ > 10⁻² мм/м или скачкообразный рост коэффициента трения), его не имеет смысла испытывать в более сложных режимах. Если результаты приемлемы, переходят к дополнительным методам: испытания на усталость, тесты в масле, ударные нагрузки.
Воспроизводимость, статистическая обработка и сопоставимость результатов
Один запуск испытания - это не статистика.
Реальное колебание результатов между повторами может составить 5–15 % даже при идеальной подготовке. Причины: микроскопические вариации поверхности (несмотря на полировку), случайные микрочастицы пыли, температурный дрейф в ходе теста, нестабильность оборудования.
Экспертные рекомендации:
Минимум 3–5 повторных испытаний на одном материале или паре материалов.
Одинаковая подготовка образцов для всех повторов: один и тот же полировочный материал, одна полировальная машина, одна смена в лаборатории, если это возможно.
Фиксация всех параметров режима: не только нагрузка и скорость, но и влажность воздуха, температура в лаборатории на начало и конец серии, номер диска, артикул контртела.
Расчет среднего значения и стандартного отклонения для коэффициента трения и интенсивности износа.
Построение диаграмм вариабельности (боксплоты или полосы разброса) - это наглядно показывает диапазон ошибки и помогает заказчику понять, насколько надежен вывод.
Результаты разных лабораторий или разных команд сопоставляют с осторожностью. Даже если используется один стандарт ASTM G99, оборудование, методика подготовки, влажность и температура в помещении могут отличаться, что приведет к смещению результатов на 10–20 %. Если нужна точная сравнимость, испытания лучше проводить в одной лаборатории.
Частые ошибки и заблуждения при организации испытаний
Ошибка 1: подмена сопоставимости воспроизводимостью.
Считается, что если два образца дали одинаковый коэффициент трения, то результаты «хорошие» и сопоставимы. На деле - нет. Сопоставимость требует документирования и контроля ВСЕХ параметров: температуры, влажности, шероховатости, чистоты поверхности и номеров используемого оборудования. Один параметр может быть скомпенсирован другим, и вы не заметите.
Ошибка 2: один тест = заключение. Часто закупщик заказывает тестирование одного образца без повторов, получает число вроде μ = 0,1, и считает это результатом. На деле это точка, а не результат. Может быть, при следующем запуске получится μ = 0,13. Для принятия решения нужна статистика.
Ошибка 3: перенос результатов ASTM G99 на реальный узел без учета различий. Лабораторный тест проводится на миниатюрных образцах, при контролируемых нагрузке и скорости. В реальности узел может работать в масле, при вибрации, циклических нагрузках, в присутствии стружки. ASTM G99 - это инструмент сравнения и прогноза, а не прямой аналог полевого теста.
Ошибка 4: игнорирование шероховатости поверхности. Некоторые лаборатории покупают образцы, не проверяя Ra. Потом дивятся, почему коэффициент трения скачет. Контроль шероховатости - это не бюрократия, а основа воспроизводимости.
Ошибка 5: слепое следование ASTM G99 режимам. Стандарт дает рекомендуемые режимы, но не запрещает варьировать нагрузку, скорость и путь трения для специальных исследований. Однако результаты при других режимах становятся условно сопоставимы с классическими: нужна отдельная таблица на каждый режим. Часто это забывают и смешивают данные разных режимов в одну таблицу - получается каша.
Часто задаваемые вопросы
Чем ASTM G99 отличается от метода Райхерта?
ASTM G99 - это стандартизованный американский метод лабораторного испытания на износ в схеме pin-on-disk или ball-on-disk. Метод Райхерта - дополнительная методика оценки антифрикционных и противоизносных свойств смазочных материалов, часто применяется как быстрый скрининг перед более длительными тестами. Оба используют сосредоточенный контакт, но различаются оборудованием, режимами и интерпретацией. Райхерт часто предпочитают для ранних стадий разработки смазок, ASTM G99 - для финального сравнения и документирования.
Можно ли использовать ASTM G99 для полимерных узлов трения?
Да, ASTM G99 применяют и для полимеров, и для комбинированных пар (металл-полимер, керамика-полимер). Главное отличие - полимеры чувствительнее к температурному разогреву. При скольжении полимер может локально размягчиться, и коэффициент трения рванет вверх. Поэтому для полимеров часто работают при пониженных скоростях (0,3–0,5 м/с) или используют охлаждение контртела. Шероховатость поверхности металлического контртела тоже важнее: грубая поверхность будет царапать полимер и искажать результат.
Почему коэффициент трения и износ - это не одно и то же?
Трение зависит от адгезии на микроконтактах, деформации неровностей и вязкости смазочного материала. Износ зависит от механизма разрушения поверхности: абразивного, адгезивного, окислительного или фатигового. Смазка может давать низкое трение, но медленно истираться из-за окисления. Другая смазка может иметь чуть более высокое трение, но хорошо защищать поверхность от износа. При выборе материала нужно рассматривать оба показателя вместе с учетом режима эксплуатации узла.
Какова минимальная длительность испытания по ASTM G99?
Типовый путь трения составляет 2880 м, что при скорости 0,8 м/с занимает около часа. При скорости 0,2 м/с тот же путь требует уже 4 часов. Короткие тесты (путь 300–500 м) дают только первичные данные о коэффициенте трения; для оценки износостойкости и долгосрочных эффектов используют пути 5000–20000 м и более. Выбор длительности зависит от целей исследования и бюджета времени.
Что делать, если результаты испытаний между повторами сильно разбросаны?
Сначала проверяют подготовку образцов: одинакова ли шероховатость, чистота, геометрия диска, материал контртела? Затем калибруют оборудование: проверяют датчики нагрузки и трения, стабильность вращения диска. Важно также задокументировать внешние условия: температуру и влажность в лаборатории на каждый запуск. Если разброс остается после этого - возможно, сам материал нестабилен (например, плохая партия смазки или неудачная микроструктура покрытия). В таком случае увеличивают число повторов до 5–7 и делают статистический анализ.
Заключение
Триботехнические испытания по ASTM G99 в схеме ball-on-disk - это быстрый и воспроизводимый способ сравнить смазочные материалы, покрытия и узлы трения на лабораторном уровне. Метод позволяет измерить коэффициент трения, интенсивность износа и их динамику, и на этой основе прогнозировать поведение материала в реальных условиях. Сосредоточенный контакт уменьшает влияние погрешностей установки и сокращает время приработки, что делает метод удобным для скрининга и сравнения.
Успех испытания зависит от мелочей: стандартизованной подготовки образцов, контроля шероховатости поверхности, минимум 3–5 повторных запусков и честной интерпретации результатов без переноса выводов за границы применимости метода. Низкий коэффициент трения и минимальный износ нужно анализировать отдельно. При разработке материала или выборе поставщика используйте ASTM G99 как инструмент сравнения и прогноза, а затем проверьте результаты в реальном узле или в более сложных лабораторных режимах.