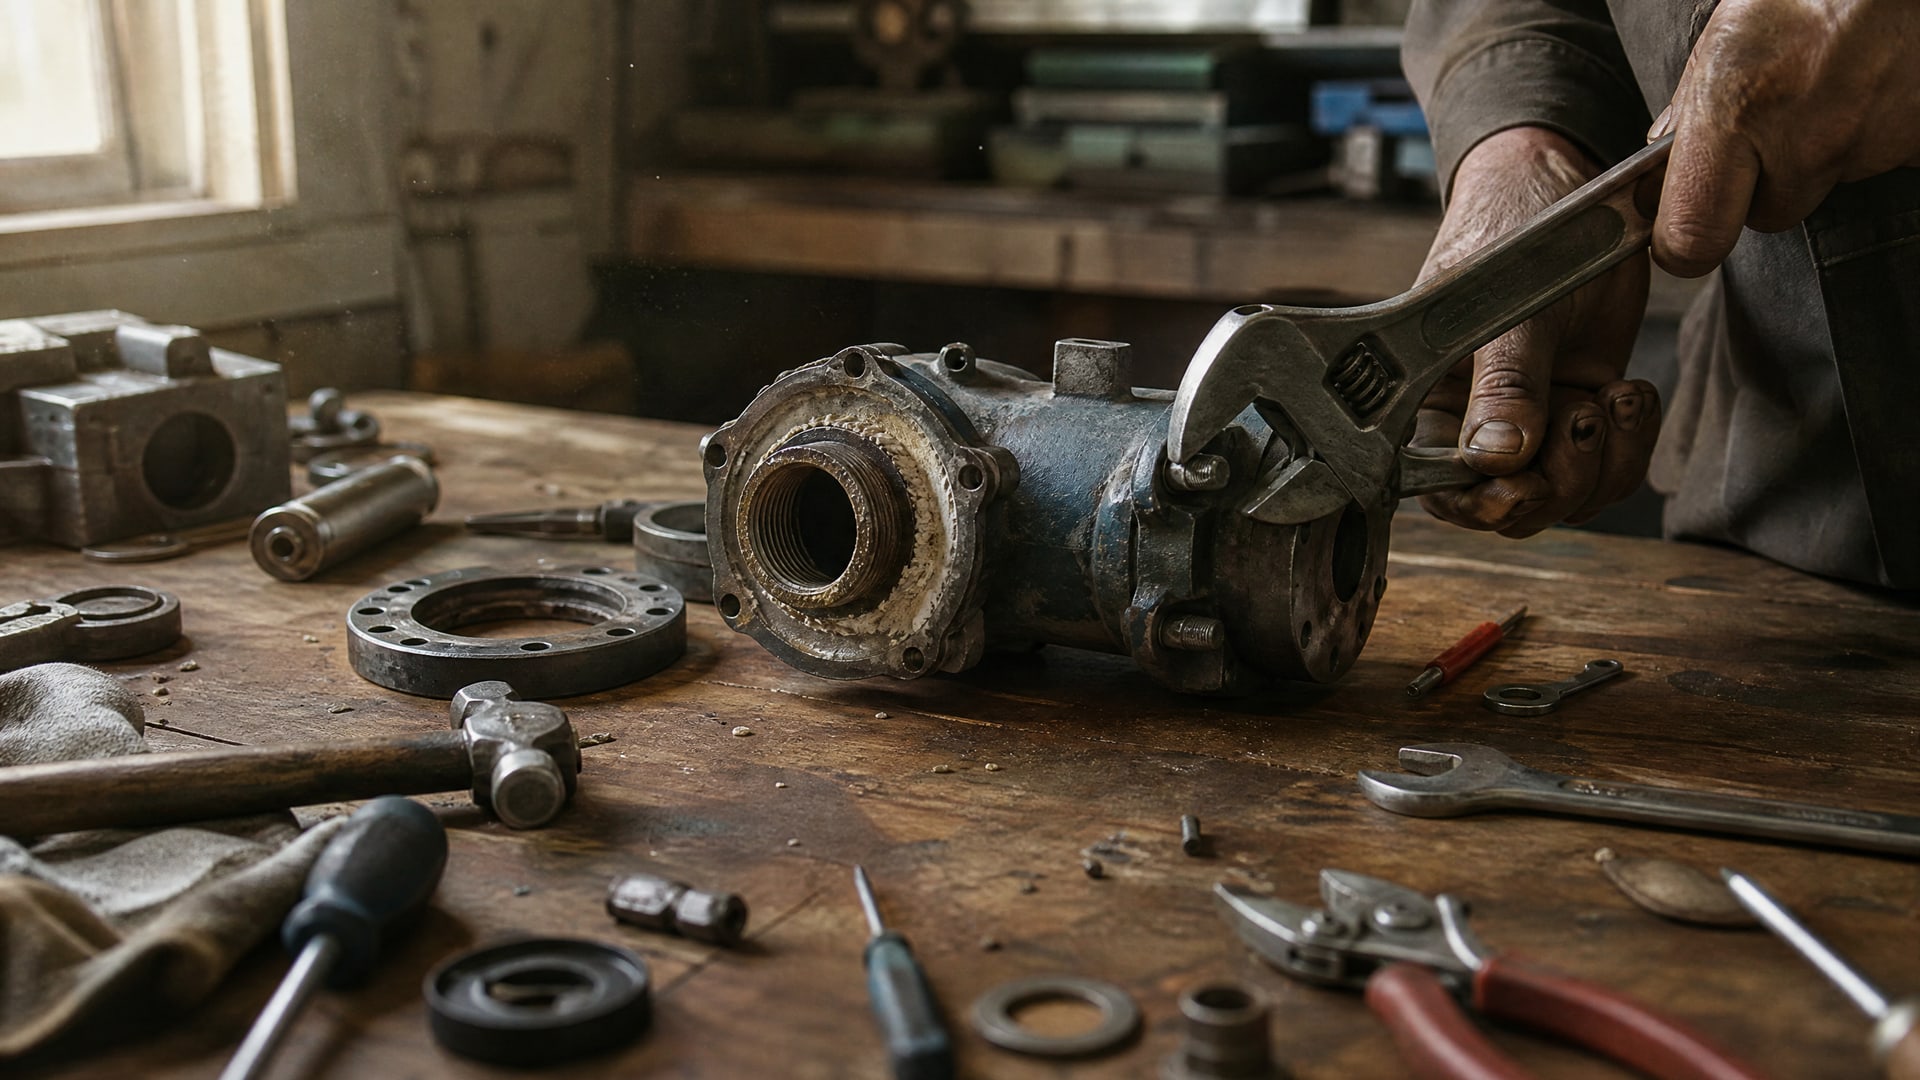
Анаэробные фиксаторы прочно удерживают резьбовые соединения, но это вызывает закономерный вопрос у инженеров и снабженцев: действительно ли крепеж становится одноразовым? Практика показывает, что повторное использование деталей после разборки возможно - при условии выполнения ряда обязательных процедур. Статья разбирает, как правильно демонтировать анаэробное соединение, когда требуется нагрев, как очистить резьбу от остатков состава и на что проверить перед повторной сборкой. Информация полезна техническим специалистам, инженерам и закупщикам промышленного сектора, которые управляют циклами разборки-сборки оборудования и снижают затраты на крепеж.
Разборка анаэробного соединения: инструменты и техника
Способ разборки зависит от типа и прочности фиксатора.
Для низкопрочных составов нередко достаточно стандартного инструмента - гаечного ключа или отвертки с приложением умеренного усилия. Отвержденный анаэроб хрупче, чем кажется, и часто отслаивается от резьбы при легком поворачивании, особенно если зазор между витками содержит воздух.
Однако если соединение остается неподвижным после первого подхода, производители прямо рекомендуют применить локальный нагрев. Для средней прочности достаточно 232–254 °C, для высокопрочных составов диапазон расширяется до 250–300 °C. Прогрев осуществляют феном, нагревательным элементом или локальным пламенем, но избегают общего нагрева всей детали - достаточно именно резьбового соединения. После прогрева детали разбирают в горячем состоянии, пока фиксатор остается пластичным. Охлаждение восстанавливает твердость, поэтому промедление недопустимо.
Когда разборка требует нагрева
Если после первого усилия соединение не поддалось, это первый признак высокопрочного состава или глубокого проникновения материала в микроскопические неровности резьбы. Холодная разборка силой в таком случае рискует сорвать витки, что сделает крепеж непригодным. Нагрев же размягчает полимерную цепь фиксатора и восстанавливает его пластичность.
Альтернативным методом является растворитель, но его эффективность ниже при глубокой полимеризации; как правило, нагрев оказывается быстрее и надежнее.
Очистка резьбы: двухэтапный процесс
Просто протереть резьбу тряпкой недостаточно - это распространенное заблуждение среди начинающих мастеров.
Источники прямо указывают, что остатки отвержденного фиксатора препятствуют правильной фиксации при повторной сборке.
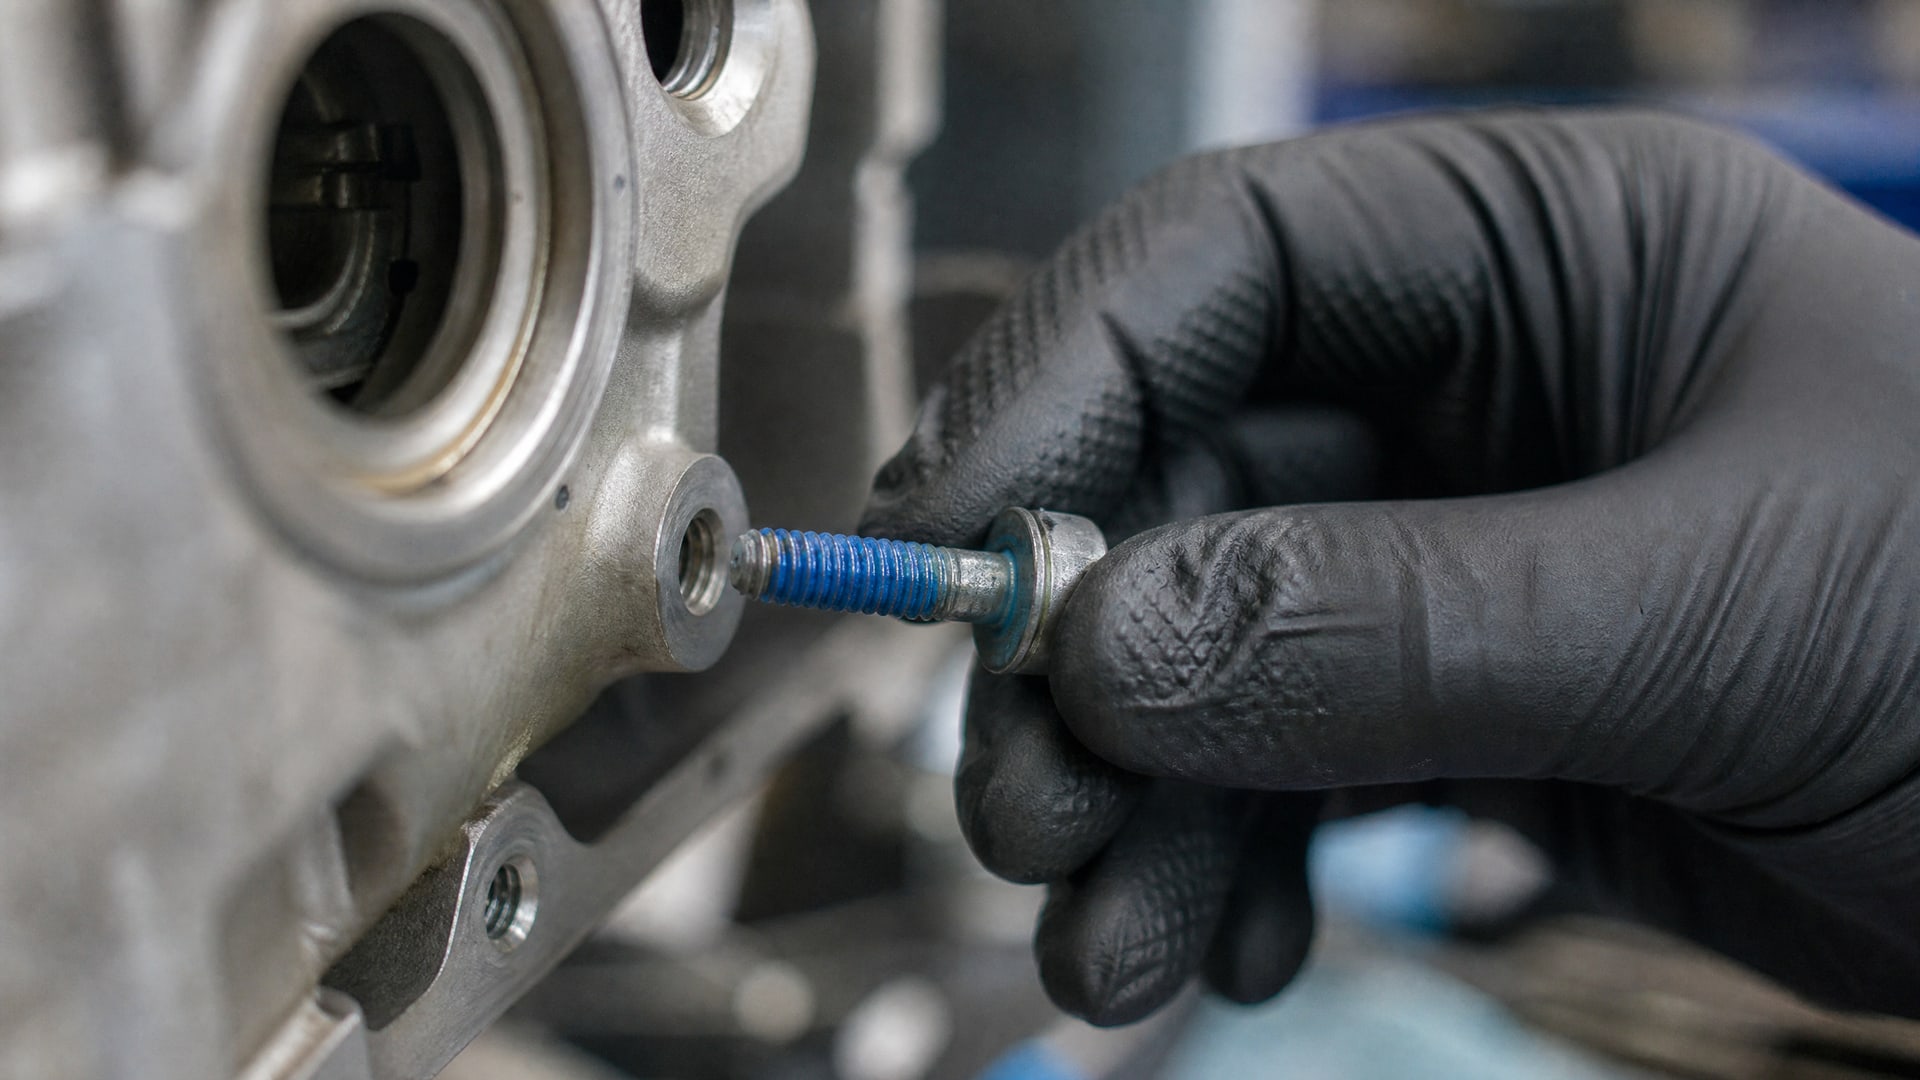
Первый этап - механическое удаление. Для наружной резьбы используют стальную щетку, удаляя видимые наслоения состава. Для внутренней резьбы можно применить метчик нужного размера, но очень осторожно, чтобы не повредить профиль. Главная цель - убрать плотный слой и вернуть резьбе «открытость».
Второй этап - химическая очистка. Остатки отвержденного материала в микроскопических зазорах между витками удаляют специальным растворителем или универсальным очистителем, который разработан именно для анаэробных остатков. Для очистки резьбовых соединений эффективен универсальный очиститель EFELE CL-545 Spray, который удаляет загрязнения и полностью обезжиривает поверхность, подготавливая ее к нанесению нового фиксатора. После обработки деталь должна высохнуть полностью - влага помешает адгезии.
Проверка состояния резьбы перед повторным применением
Перед тем как собирать деталь заново, необходимо визуально осмотреть резьбу на предмет повреждений.
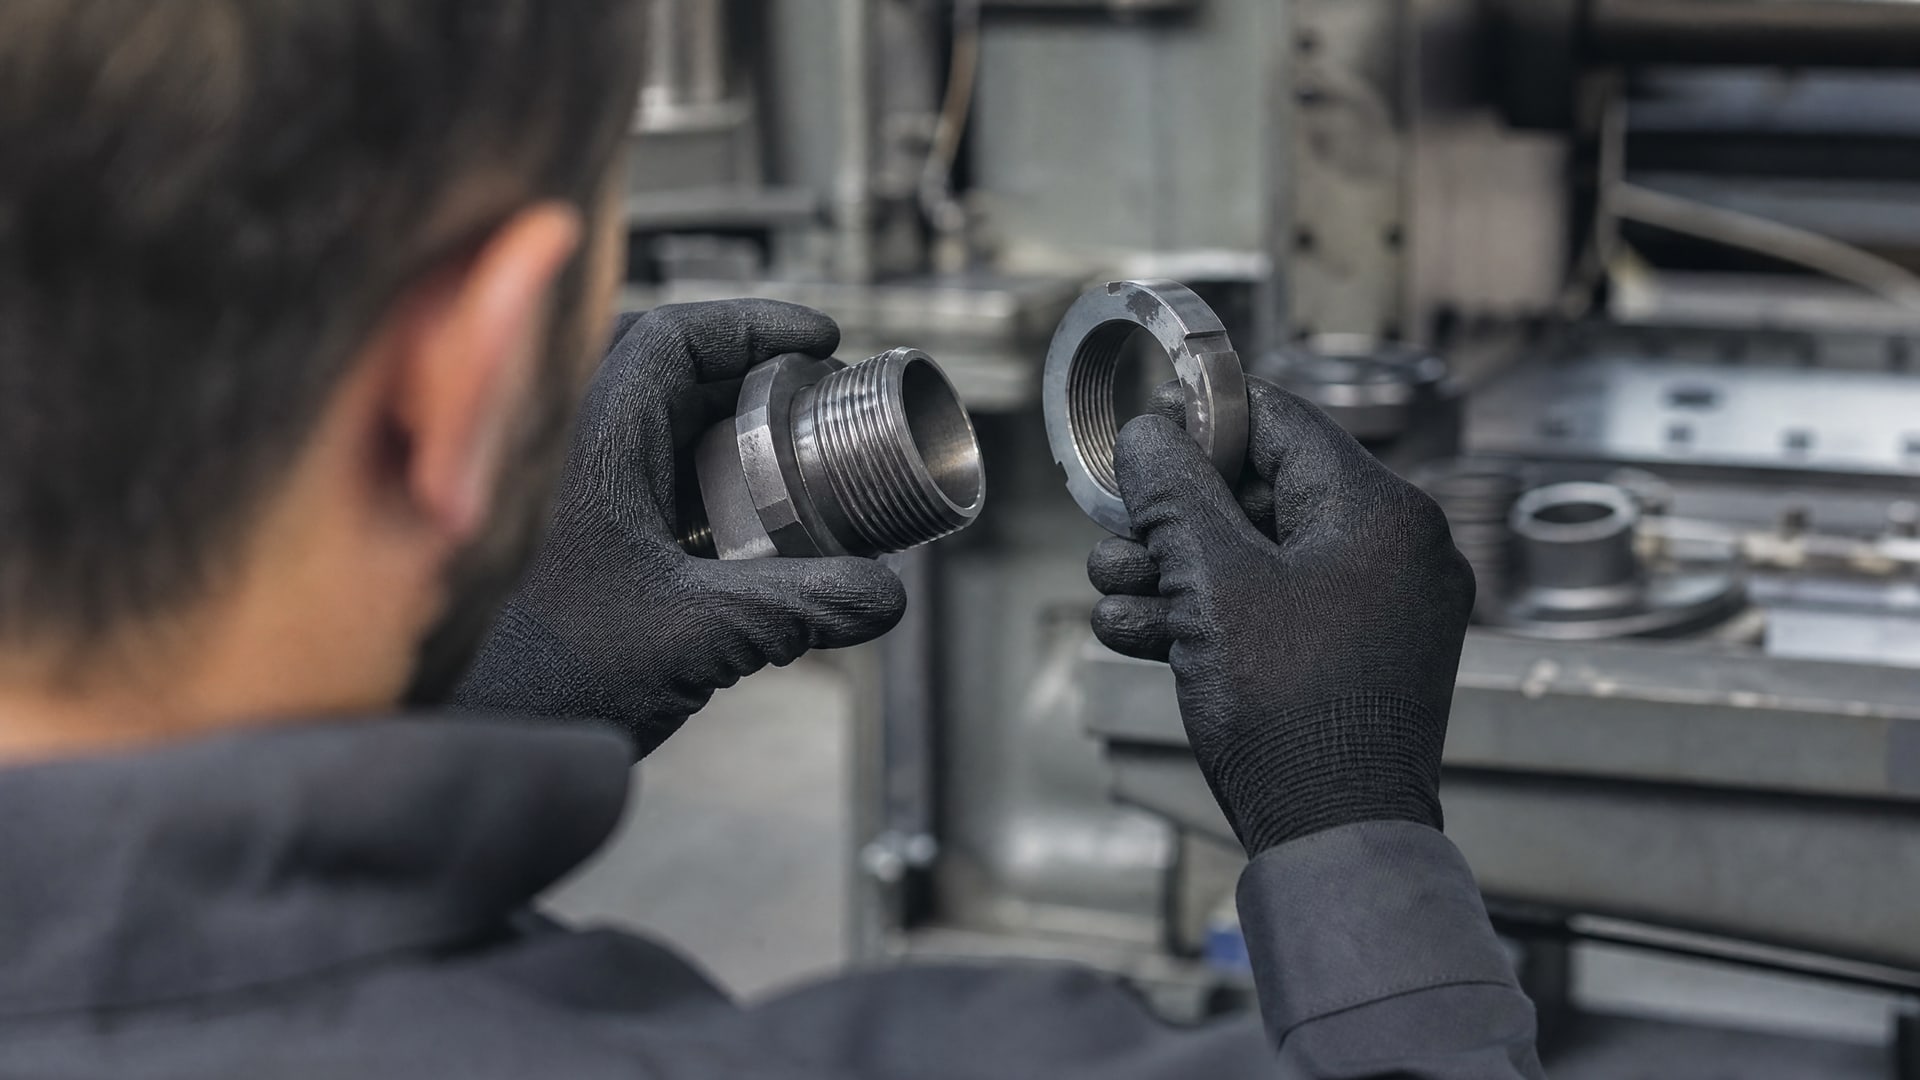
Критичны следующие дефекты:
Срывы витков. Если один или несколько витков нарушены, резьба потеряет способность держать крепеж и повторное применение небезопасно.
Задиры и царапины. Мелкие царапины неопасны, но глубокие борозды могут нарушить контакт витков.
Заусенцы. Микроскопические острые выступы обычно убирают щеткой; они мешают совмещению витков и ослабляют фиксацию.
Если резьба повреждена, повторное применение крепежа в критичных узлах нежелательно. В некритичных местах можно установить крепеж большего диаметра или использовать специальный ремонтный вкладыш.
Повторное нанесение фиксатора при сборке
Общее заблуждение: если на резьбе остался «немного старого фиксатора», можно просто добавить сверху новый.
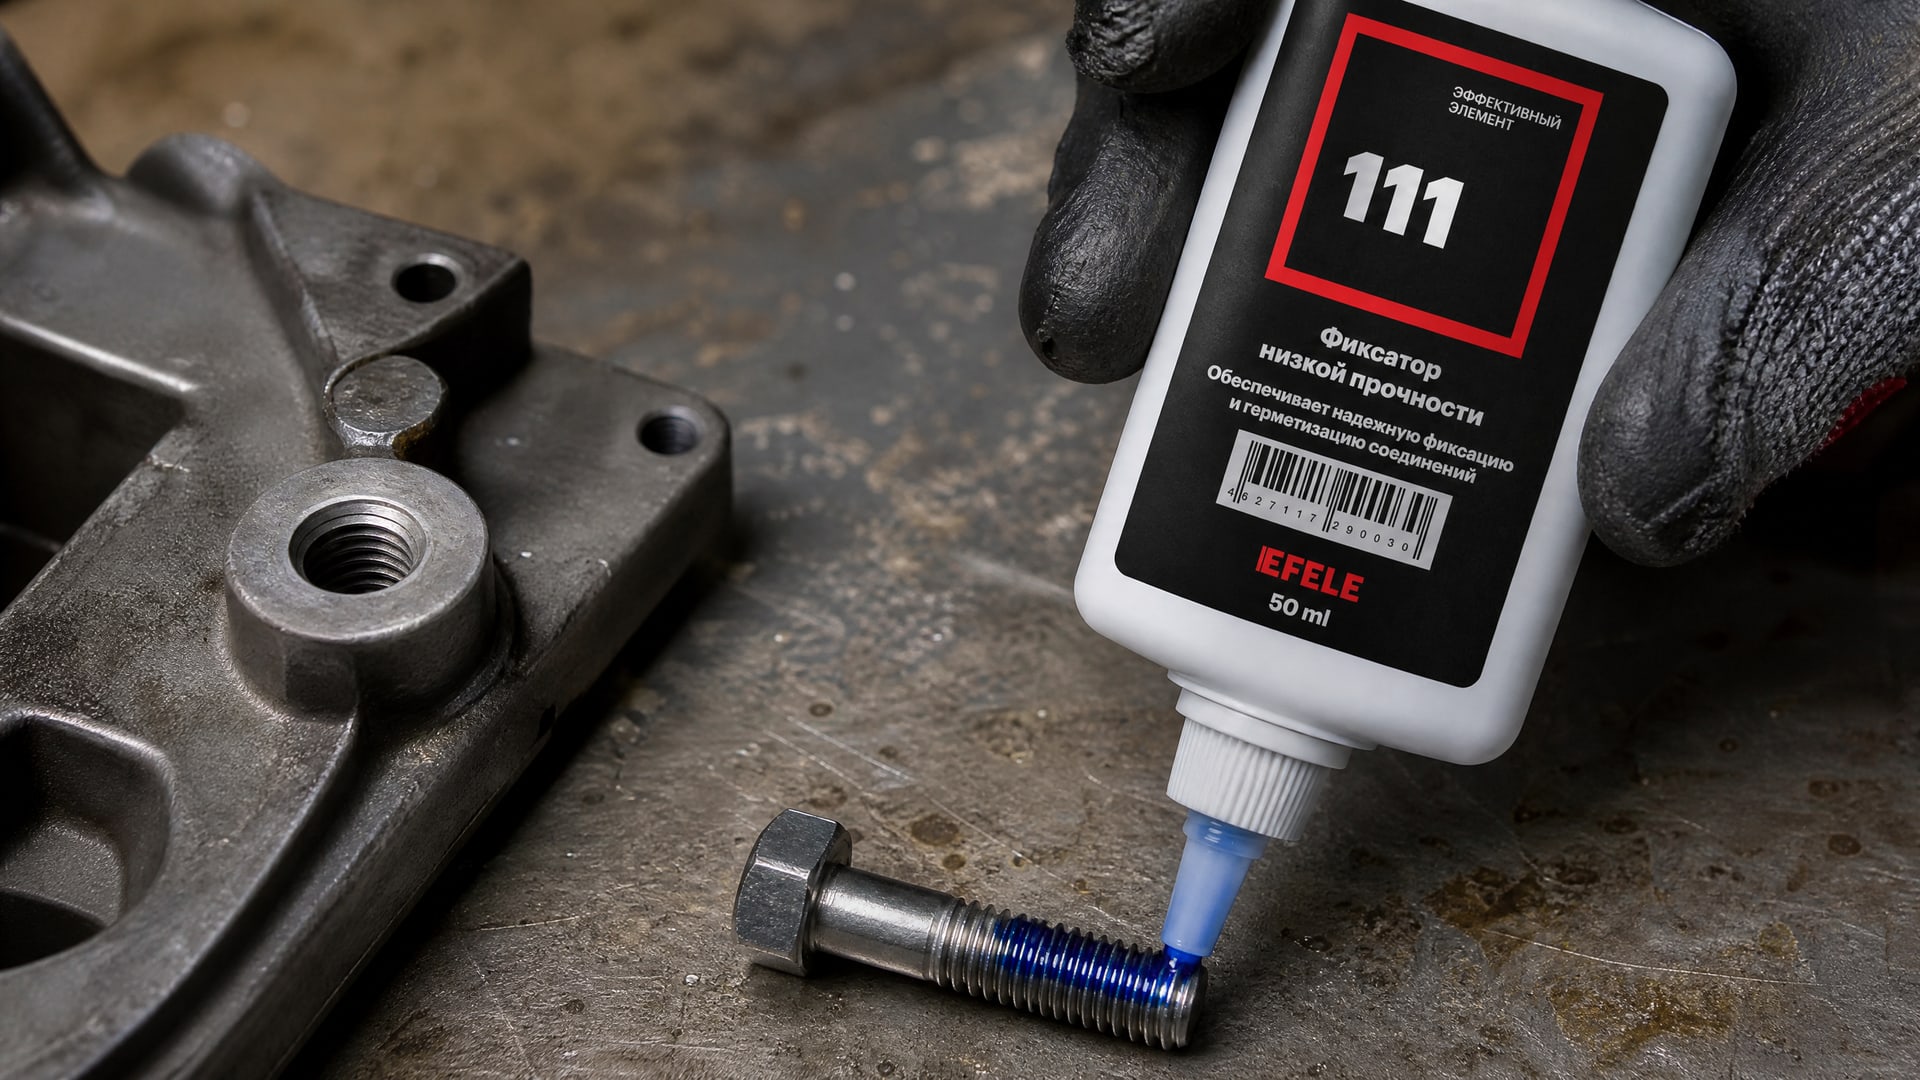
Производители категорически против этого подхода - старый отвержденный слой нарушает адгезию и предсказуемость фиксации. Нужно наносить исключительно свежий состав на чистую резьбу.
Выбор типа фиксатора зависит от требуемой прочности и условий эксплуатации. Если при очередной разборке снова потребуется доступ, стоит применить низкопрочный состав; при повторной сборке, если требуется фиксация с возможностью последующей разборки, подойдет анаэробный фиксатор низкой прочности вроде EFELE 111, который предотвращает самоотвинчивание, но легко демонтируется стандартным инструментом без нагрева.
Количество наносимого фиксатора также важно - как правило, одной капли на крупный крепеж или нескольких капель на мелкий достаточно. Излишки не улучшают результат, а удалять их после полимеризации сложнее.
Pre-applied фиксаторы на заводском крепеже
Некоторый крепеж поступает с заводским патчевым покрытием - микроскопическим слоем анаэробного материала, нанесенным производителем.
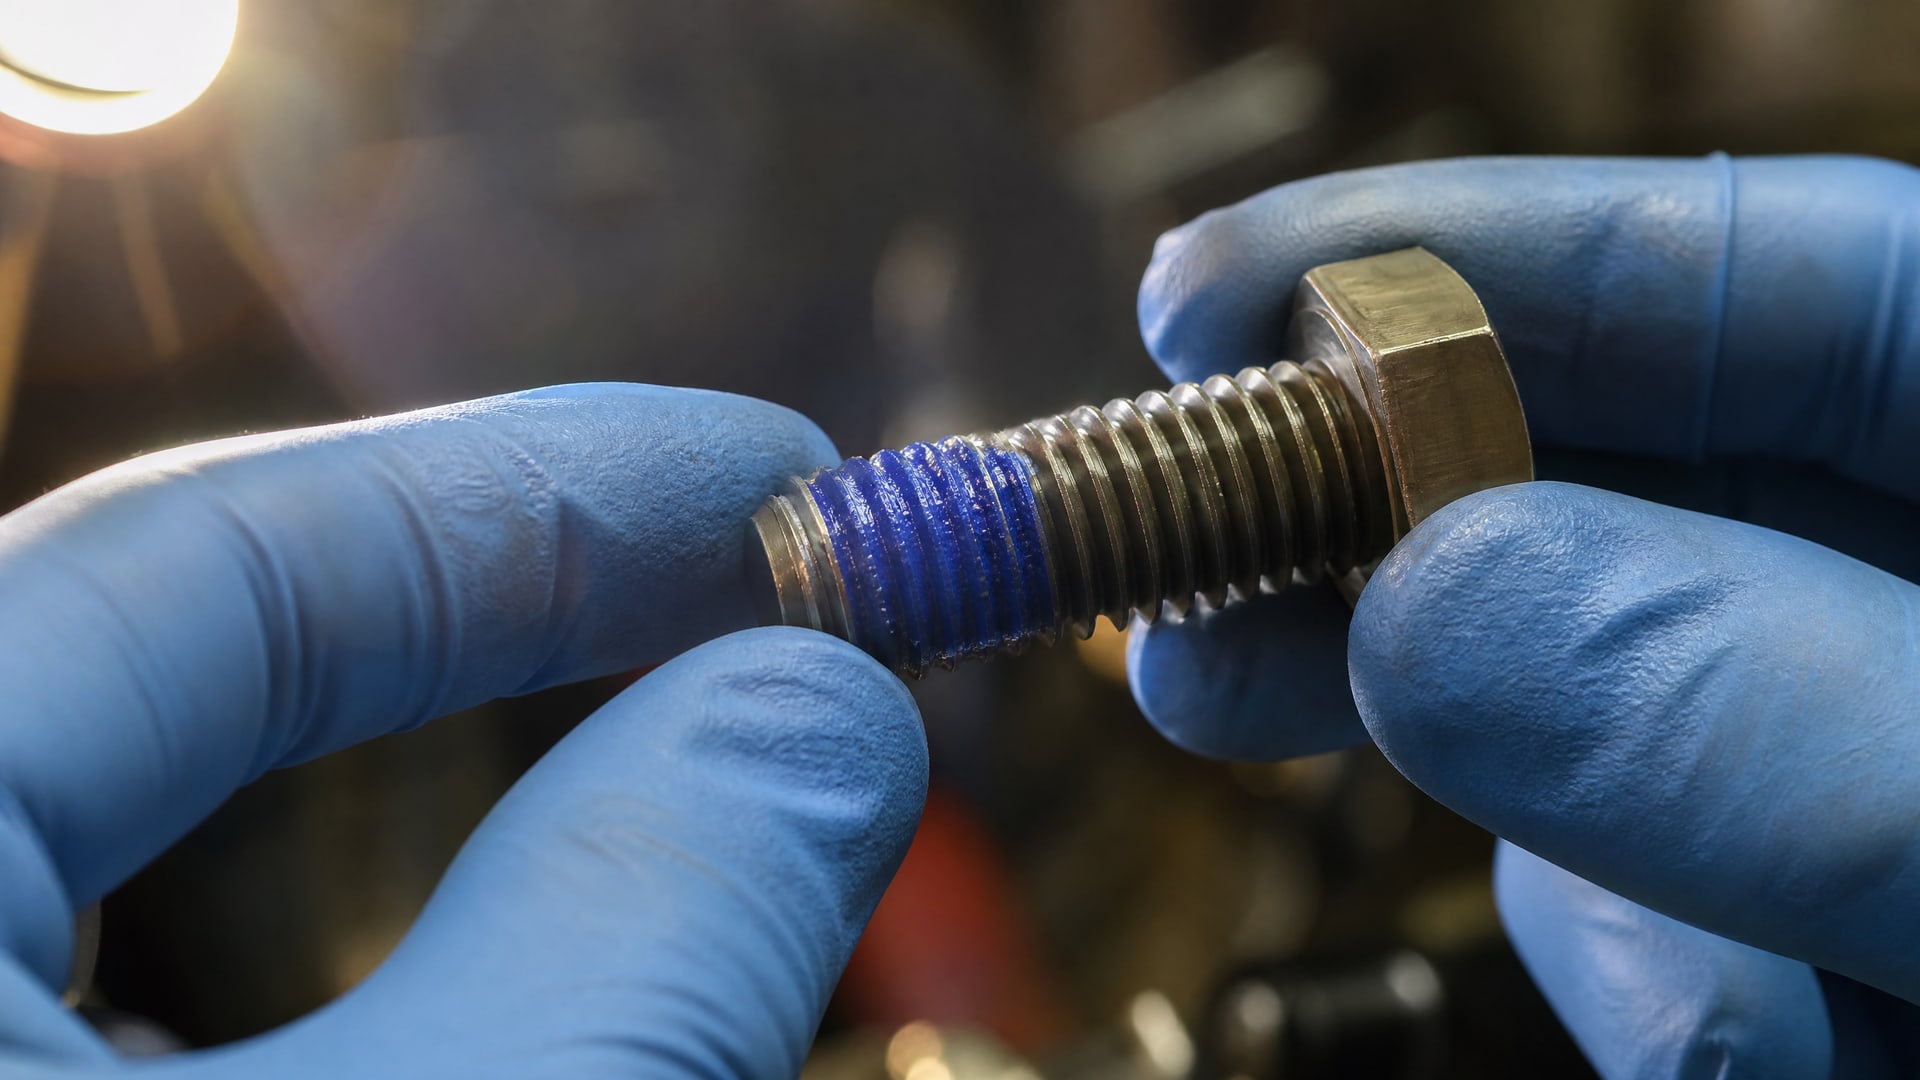
Такой крепеж позволяет повторное использование, но с оговорками.
После разборки и тщательной очистки резьбы допускается несколько циклов переборки. Однако конкретное количество повторов указывается производителем крепежа; как правило, это 2–3 использования. При каждой повторной сборке рекомендуется наносить жидкий анаэробный фиксатор поверх, заменяя «потрепанное» патчевое покрытие свежим материалом.
Таблица: повторное использование крепежа при разных типах фиксаторов
| Тип фиксатора | Сложность разборки | Требуется нагрев | Повторное применение | Рекомендация |
|---|---|---|---|---|
| Низкопрочный (синий) | Легко | Редко (холодный инструмент) | Да, несколько раз | Очистить щеткой и растворителем; нанести свежий состав |
| Среднепрочный (синий) | Умеренно | Часто (232–254 °C) | Да, 1–2 раза | Нагреть, очистить механически, обезжирить; проверить резьбу |
| Высокопрочный (красный) | Сложно | Всегда (250–300 °C) | Осторожно, при целой резьбе | Нагрев + растворитель; после очистки - новый фиксатор высокой прочности |
| Pre-applied patch | Легко–умеренно | По необходимости | Да, 2–3 раза | Очистить, нанести жидкий фиксатор при сборке |
Часто задаваемые вопросы
Можно ли собрать соединение с остатками старого фиксатора на резьбе?
Нет. Производители указывают, что отвержденный материал должен быть полностью удален перед повторным нанесением. Остатки нарушают адгезию нового фиксатора и делают удержание непредсказуемым. Двухэтапная очистка (механическая + химическая) гарантирует надежный контакт нового состава с металлом.
Сколько раз можно повторно использовать один крепеж?
Это зависит от типа фиксатора и состояния резьбы. Низкопрочные составы позволяют 3–5 циклов разборки-сборки; средние и высокопрочные -1–2 раза. Pre-applied крепеж обычно допускает 2–3 переборки. Главное условие - резьба должна остаться неповрежденной.
Какой растворитель лучше использовать для очистки?
Универсальные очистители, разработанные специально для анаэробных остатков, эффективнее обычных обезжиривателей. Они быстрее размягчают полимеризованный материал и полностью обезжиривают поверхность. Бытовые растворители часто оставляют пленку, препятствующую новой фиксации.
При какой температуре нужно разбирать высокопрочное соединение?
Для средней прочности достаточно 232–254 °C, для высокопрочных составов необходимо 250–300 °C. Нагрев локальный - только резьбовое соединение. После прогрева деталь разбирают в горячем состоянии, пока фиксатор остается пластичным.
Что делать, если после разборки резьба частично повреждена?
Применять такой крепеж в критичных соединениях небезопасно. Для некритичных узлов можно установить крепеж большего диаметра или использовать ремонтный вкладыш. Если крепеж встроен в деталь, может потребоваться замена всей детали.
Заключение
Детали после разборки с анаэробным фиксатором часто можно использовать повторно, но это требует трех обязательных условий: полной очистки резьбы от отвержденного состава, проверки состояния резьбовых витков и нанесения свежего фиксатора при сборке. Для низкопрочных составов обычно достаточно механической очистки и растворителя; для средних и высокопрочных потребуется локальный нагрев соединения до 232–300 °C. Повторное использование крепежа снижает производственные затраты и полезно при регулярных циклах демонтажа и переборки оборудования. Главное - не пренебрегать проверкой резьбы и не пытаться экономить на новом фиксаторе: тонкий свежий слой надежнее, чем попытка дозамешать остатки старого материала.