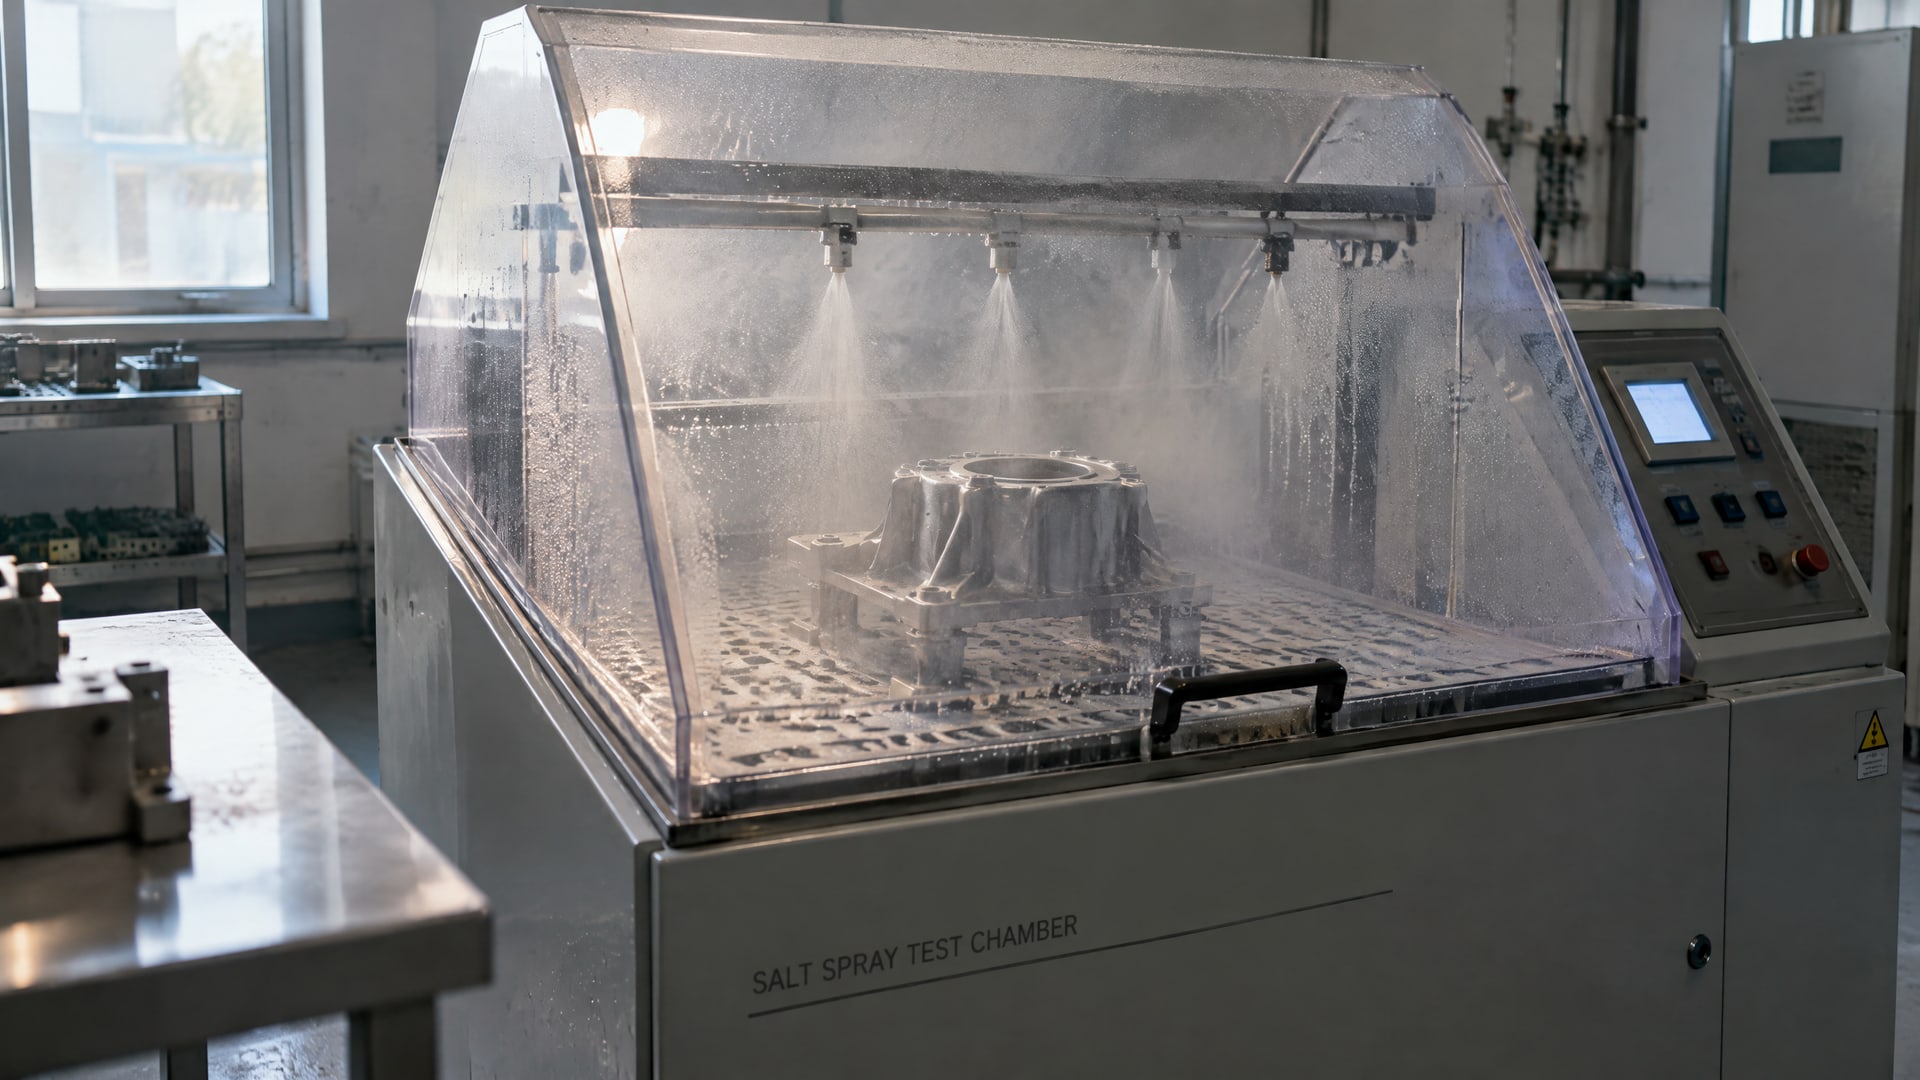
Сроки службы покрытий нельзя напрямую рассчитать по количеству часов в камере соляного тумана. Испытание помогает сравнить образцы в заданных условиях и проверить стабильность качества, но не моделирует полностью среду скважины. Чтобы оценить покрытие для такой эксплуатации, нужно учитывать состав и цикличность среды, температуру, давление, механические повреждения и критерии отказа.
Материал полезен инженерам и закупщикам, которые выбирают покрытия скважин, сопоставляют результаты испытаний или рассматривают замену импортных покрытий. Разберем, что именно показывают стандарты солевого тумана, как читать результаты и какие параметры включить в программу проверки покрытия для реальных условий.
Что показывает испытание солевой туман
Испытание в солевом тумане создает искусственную коррозионную среду, в которой можно сравнивать покрытия по реакции на заданное воздействие.
Его применяют для ранжирования образцов и контроля качества, но не как прямой способ определить, сколько лет покрытие прослужит на объекте. Результат относится к конкретному режиму испытания и условиям подготовки образца.
В нейтральном режиме ASTM B117 используют раствор NaCl концентрацией 5% при температуре 35 °C. Параметры распыления и сбора конденсата контролируют. Стандарт ISO 9227 предусматривает испытания в искусственных атмосферах по методам NSS, AASS и CASS. Эти режимы позволяют сравнивать коррозионную стойкость в заданных лабораторных условиях, но не воспроизводят все факторы скважинной эксплуатации.
Количество часов само по себе не раскрывает, как именно разрушалось покрытие. Поэтому важно зафиксировать критерии оценки: например, появление пузырей, ржавчины, трещин или распространение коррозии от надреза. Для анализа результатов после коррозионных испытаний применяют ASTM D1654, который учитывает такие признаки повреждения.
Если важны циклы увлажнения и высыхания, могут быть полезны модифицированные режимы. ASTM G85 предусматривает варианты солевого тумана с фог- и сухой фазами. Однако и циклический тест остается лабораторным испытанием: его результаты нельзя автоматически переводить в годы службы без обоснованной модели и соответствия реальной среде.
При чтении протокола проверяйте не только итоговое число часов, но и метод испытания, критерий отказа, наличие надреза и состояние поверхности до теста. Без этих сведений сравнение покрытий может оказаться некорректным.
Сроки службы покрытий: как интерпретировать часы испытания
Одинаковое число часов может характеризовать разные результаты, если образцы испытывали по разным стандартам или оценивали по разным критериям.
Даже внутри одного метода итог зависит от подготовки поверхности, конструкции покрытия и способа фиксации повреждений. Поэтому фраза «выдержало 1000 часов» без протокола не дает достаточной основы для прогноза срока службы покрытия.
В отраслевых обзорах встречаются ориентиры по часам испытания: для окрашенной стали приводят диапазон 500-2000 ч, для оцинкованной стали - 500-4000 ч, для анодированного алюминия - 96-1000 ч. Для порошковых покрытий указывают 500-1000 ч для умеренной промышленной среды и 1000-3000 ч для более тяжелой морской среды. Это спецификационные ориентиры для отдельных систем, а не универсальная шкала пересчета часов в годы.
Насколько условным может быть такой пересчет, показывает пример китайского стандарта или публикации по ускоренной коррозии: 1, 2, 3 и 5 недель солевого тумана там соотносят с 3, 8, 13 и 27 годами службы в промышленной среде. Эти значения относятся к конкретной модели и не задают общего правила для других стандартов, покрытий и условий.
Сравнивая срок службы полимерного покрытия, уточняйте, какое именно покрытие испытывали, на какой подложке и при каком критерии отказа. Для корректного сравнения нужны одинаковые метод, подготовка образцов, конструкция системы и способ оценки. Иначе большее число часов не обязательно означает большую стойкость в условиях конкретного объекта.
Отдельно анализируйте характер разрушения. Подползание коррозии от надреза, пузырение, растрескивание и локальная потеря адгезии могут быть важнее времени до первого заметного проявления коррозии. Именно поэтому результаты испытания рассматривают вместе с состоянием покрытия после теста, а не только как итоговую цифру.
Почему условия скважины меняют оценку покрытия
Скважинная среда не сводится к воздействию солевого раствора.
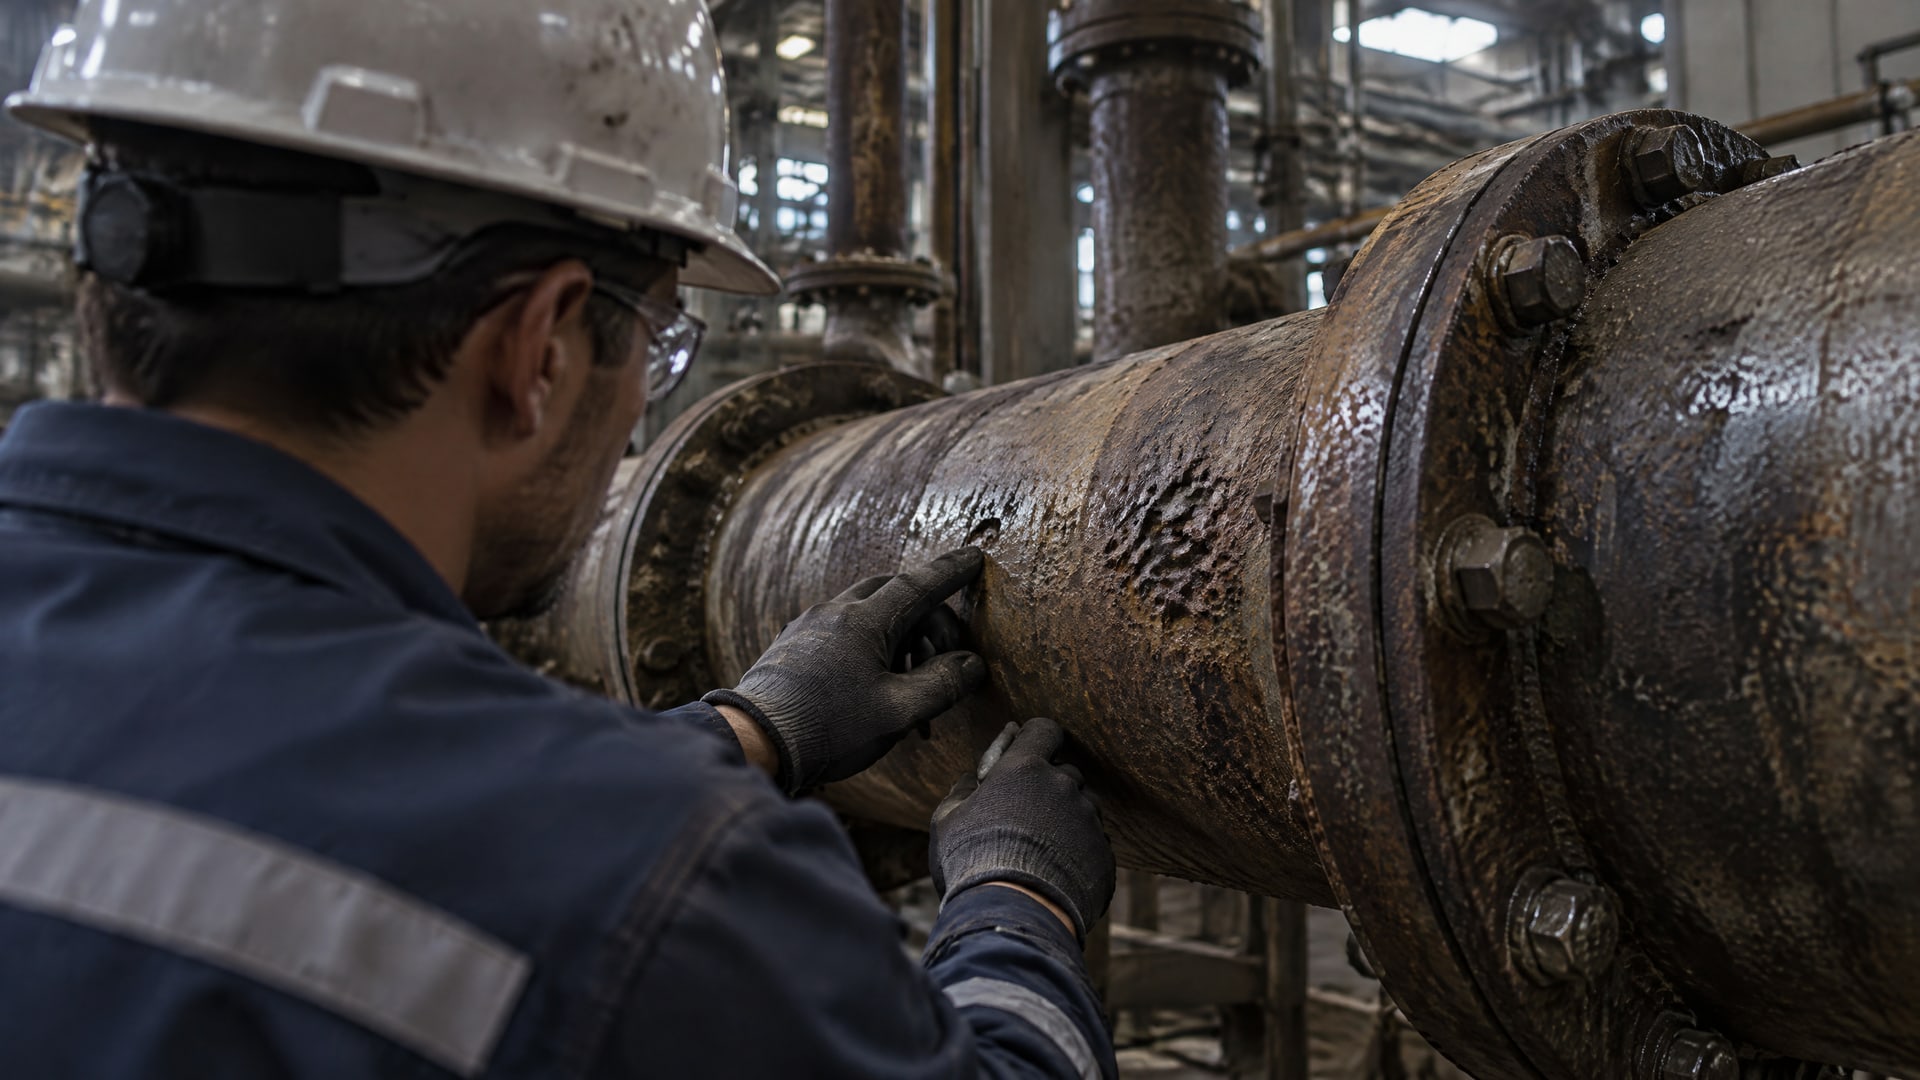
В ней могут одновременно присутствовать вода, соли, CO₂ и H₂S, а покрытие может испытывать давление, повышенную температуру, абразивный износ, циклы смачивания и высыхания. К этому добавляются механические повреждения, способные открыть путь локальной коррозии.
Камера соляного тумана не воспроизводит весь этот набор факторов. Она не дает сама по себе ответа на вопрос, как поведет себя покрытие при сочетании химического воздействия с механической нагрузкой или при изменении условий эксплуатации. Поэтому успешное прохождение ASTM B117 или метода ISO 9227 нельзя трактовать как гарантию, что покрытие выдержит скважину.
Программа оценки должна исходить из конкретных условий объекта. До испытаний зафиксируйте, какие компоненты среды присутствуют, возможны ли циклы смачивания-сушки и где вероятны повреждения покрытия. Затем определите, какие признаки отказа наиболее важны: коррозия от дефекта, потеря адгезии, пузырение, трещины или износ. Эти критерии помогут выбрать методы проверки и правильно оценить результат.
Если необходимо приблизить лабораторную оценку к циклическим воздействиям, рассмотрите модифицированные испытания, например режимы ASTM G85 с фог- и сухой фазами. Но выбор метода не заменяет проверку совместимости покрытия с условиями эксплуатации. Результаты испытаний следует интерпретировать как часть валидации, а не как самостоятельный расчет ресурса.
Для покрытия скважин важна оценка не только неповрежденного образца. Если по конструкции возможны царапины, надрезы или другие дефекты, включите их в программу контроля и заранее определите порядок оценки распространения коррозии. Тогда результат будет привязан к вероятному сценарию отказа, а не только к лабораторному числу часов.
Как сравнивать покрытия и планировать их замену
При замене импортных покрытий недостаточно найти материал с похожим описанием или таким же числом часов в соляном тумане.
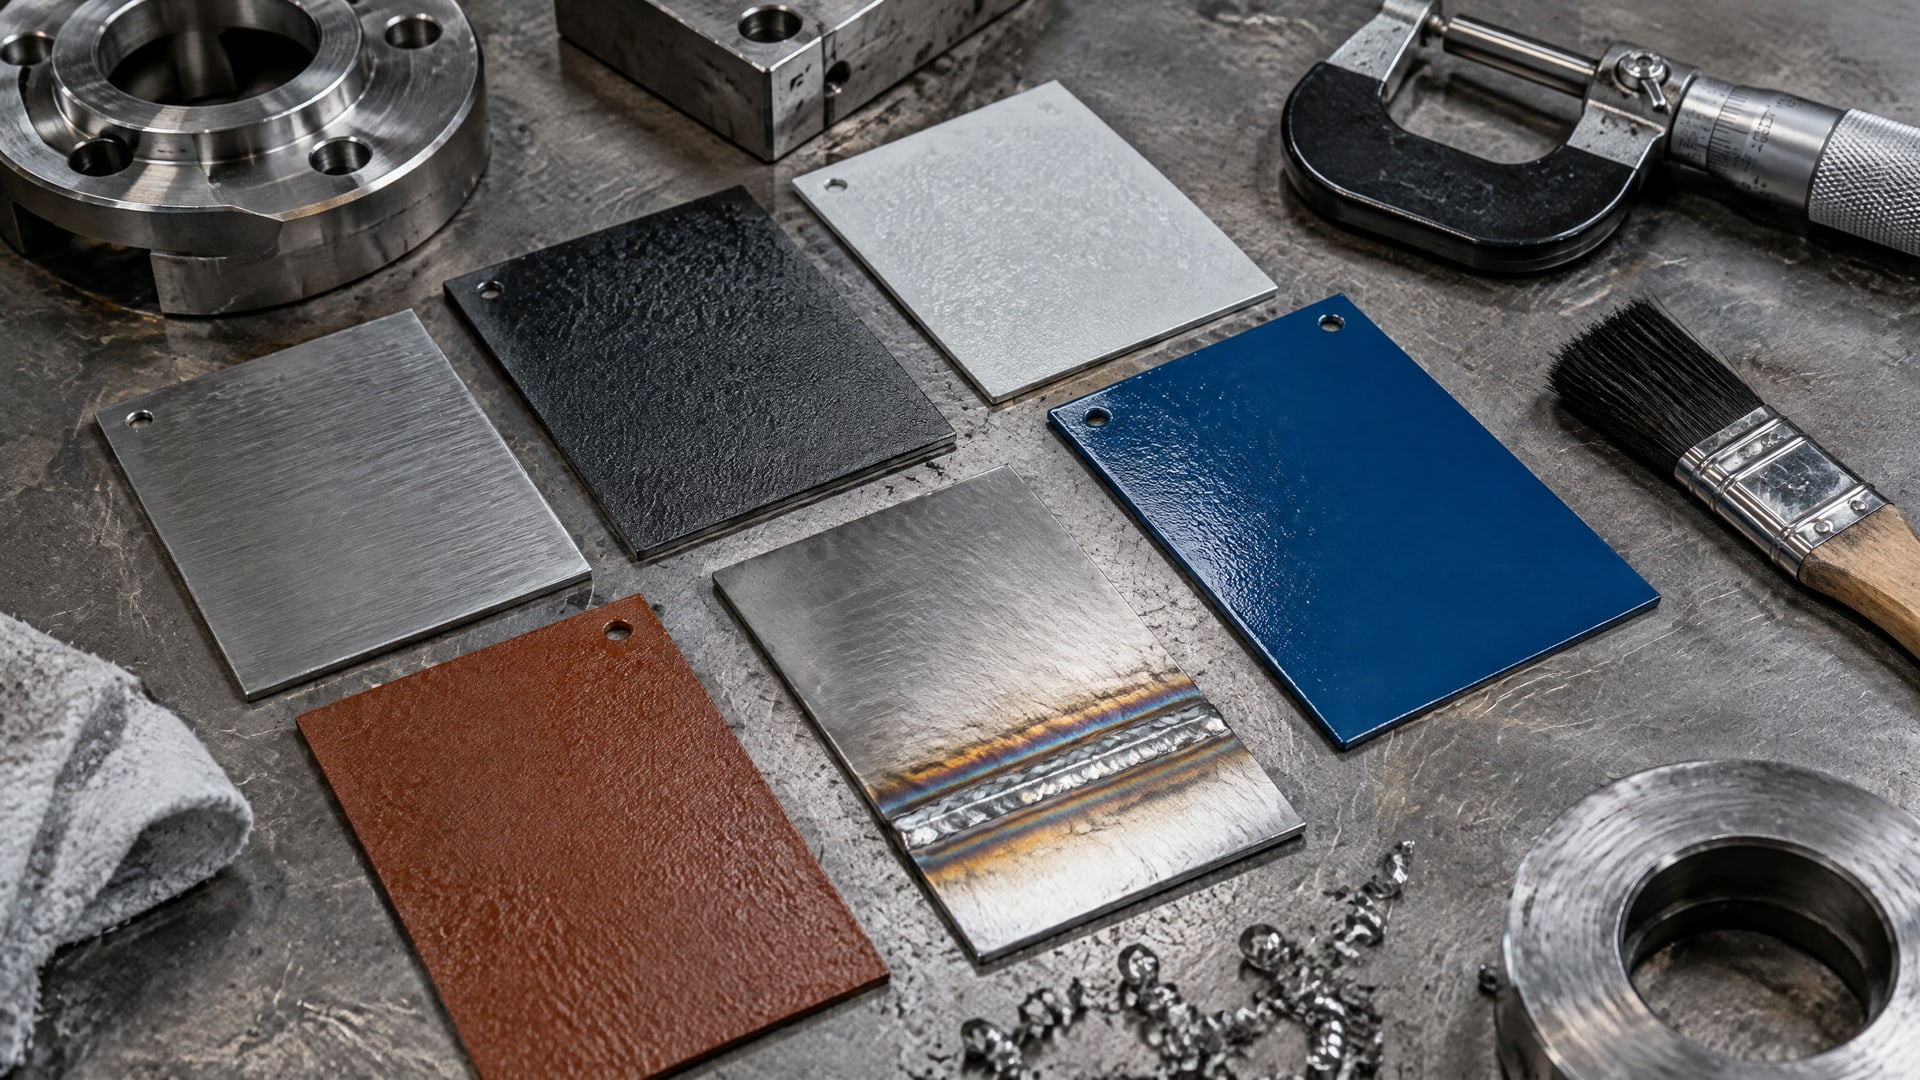
Сравнивать нужно всю технологическую систему: материал подложки, подготовку поверхности, толщину покрытия, режим отверждения, совместимость с рабочей средой и метод контроля качества. Изменение одного этапа может повлиять на результат всей системы.
Сначала сформулируйте условия, в которых покрытие должно работать, и критерии приемки. Затем запросите протокол испытаний с указанием примененного стандарта, режима, состояния образцов и признаков отказа. Если сравниваются результаты по ASTM B117 и ASTM G85 или по разным вариантам ISO 9227, не считайте их напрямую эквивалентными: методы предусматривают разные режимы воздействия.
Следующий шаг - проверить весь процесс нанесения и контроля. В документации должны быть определены подложка, операции подготовки, толщина покрытия, условия отверждения и допустимые дефекты. Для результата после испытания важно заранее установить, как оценивают коррозию от надреза, пузырение, ржавление и растрескивание. Такой подход позволяет сопоставлять системы по одинаковым признакам, а не только по рекламируемому показателю.
Если покрытие предназначено для скважины, лабораторную проверку нужно связать с фактическими воздействиями на объекте. Учитывайте температуру, давление, воду, соли, CO₂ или H₂S, абразив и механические повреждения, если они присутствуют в условиях работы. При необходимости дополняйте солевой туман циклическими испытаниями, но не представляйте их результат как точный пересчет в годы службы.
Для закупщика эти требования можно оформить как часть технического задания: указать условия эксплуатации, метод испытания, критерии отказа и документы, подтверждающие параметры технологического процесса. Тогда сравнение систем будет предметным, а решение о замене - основанным на сопоставимых данных.
Фосфатирование нержавеющей стали и выбор подготовки поверхности
Фосфатирование нержавеющей стали часто рассматривают как возможный способ улучшить подготовку поверхности, но классическая фосфатация на этом материале работает плохо.
Естественная пассивная оксидная пленка препятствует реакции с фосфатирующим раствором. Поэтому нельзя автоматически переносить решения, применяемые для других металлов, на нержавеющую сталь.
Стандарт ISO 9717:2024 относится к фосфатным конверсионным покрытиям для металлов. Фосфатные покрытия могут использоваться в сочетании с дополнительными обработками для защиты, повышения износостойкости, улучшения адгезии органических покрытий и облегчения деформации. Однако соответствие стандарту не означает, что классическая фосфатация подойдет для любой подложки и любой задачи.
При выборе системы для нержавеющей стали сначала уточните, как подготовка поверхности будет работать именно с этой маркой материала и последующим покрытием. Нужны подтвержденные данные о совместимости этапов, а не только ссылка на назначение фосфатных покрытий в целом. В техническом задании стоит отдельно фиксировать материал подложки, способ подготовки, покрытие и метод контроля адгезии и коррозионных повреждений.
Фосфатирование нержавеющей стали не следует включать в технологическую цепочку как универсальный этап только ради увеличения часов солевого тумана. Если требуется конверсионный или адгезионный подслой, его выбирают с учетом особенностей поверхности и проверяют в составе всей системы. Для оценки коррозионной стойкости также задают критерии отказа, включая состояние покрытия у надреза и признаки локального разрушения.
Часто задаваемые вопросы
1000 часов в соляном тумане - это сколько лет службы?
Универсального пересчета часов испытания в годы эксплуатации нет. Значение зависит от стандарта, режима, покрытия, подготовки поверхности, критерия отказа и реальной среды. Число 1000 ч можно использовать для сравнения образцов только при сопоставимой методике и одинаковых правилах оценки, но не как самостоятельный прогноз срока службы.
Как определить срок службы полимерного покрытия?
По одному протоколу солевого тумана срок службы полимерного покрытия определить нельзя. Нужно знать подложку, подготовку поверхности, толщину и режим отверждения, а также условия эксплуатации и критерий отказа. Испытание помогает сравнить системы, но оценка для объекта должна учитывать его реальные химические и механические воздействия.
Можно ли после успешного испытания по ASTM B117 применять покрытие в скважине?
Успешный результат по ASTM B117 подтверждает поведение образца в заданном режиме нейтрального солевого тумана, но не гарантирует стойкость в скважине. Там могут действовать температура, давление, вода, соли, CO₂, H₂S, абразив и механические повреждения, которые одним этим испытанием не охватываются.
Подходит ли фосфатирование нержавеющей стали?
Классическая фосфатация нержавеющей стали работает плохо: пассивная оксидная пленка мешает реакции с фосфатирующим раствором. Поэтому такой способ не следует считать универсальным. Подготовку поверхности и конверсионный слой подбирают с учетом материала и проверяют в составе всей системы покрытия.
Заключение
Сроки службы покрытий нельзя вывести из числа часов в камере соляного тумана по универсальной формуле. ASTM B117, ISO 9227, ASTM D1654 и ASTM G85 дают способы испытать и оценить образцы, но результат нужно соотносить с режимом, критериями отказа и условиями эксплуатации. Для скважины лабораторный тест - только часть проверки.
Следующий шаг - зафиксировать среду и вероятные повреждения покрытия, затем задать в техническом задании метод испытания и признаки приемки. При сравнении вариантов сопоставляйте не отдельные часы, а всю систему: подложку, подготовку поверхности, покрытие, отверждение и контроль качества.