При заказе услуг по нанесению антифрикционного покрытия многие технические специалисты ограничиваются передачей подрядчику базовых размеров: длины, ширины, высоты. Это приводит к браку, задержкам производства и перерасходу материалов. На самом деле для правильного нанесения и полимеризации покрытия нужны точные габариты детали с учетом ее формы, выступов и способа размещения в печи отверждения. Толщина антифрикционного слоя составляет всего 5–20 мкм, и даже такой микроскопический слой влияет на финальные размеры, посадки и прохождение через технологическое оборудование. Статья разбирает, какие параметры критичны при подготовке заказа, как печь полимеризации связана с габаритами детали и какие ошибки приводят к повторной обработке.
Статья полезна закупщикам, инженерам и техническим специалистам, которые заказывают услуги нанесения покрытий и хотят избежать типичных проблем с несоответствием размеров, неравномерным отверждением и браком готовой продукции.
Почему габариты деталей влияют на качество нанесения покрытия
Многие закупщики думают, что размер детали не меняется после нанесения микротонкого слоя покрытия.
На практике это упрощение создает проблемы при сборке узлов, в посадках и при транспортировке через технологическое оборудование. Антифрикционное покрытие наносится слоями толщиной 8–12 мкм за один проход, и при необходимости большей толщины - до 20 мкм - наносят несколько слоев. Каждый микрон прибавляется к радиусу детали, и суммарно это может изменить посадку в узел на десятки микрон.
Равно важны форма и наличие выступов. Если деталь имеет острые кромки, узкие промежутки или выступающие элементы, распыление покрытия становится неравномерным: углы получают более толстый слой, внутренние полости - тонкий или вообще не получают покрытия. Это требует компенсации расстояния при распылении (рекомендуется 15–20 см) и угла подачи. Подрядчик должен заранее знать эти особенности, чтобы предусмотреть дополнительные проходы или использовать специальные направляющие.
Третий момент - механическая подготовка. Перед нанесением поверхности обезжиривают, а из стали, титана, алюминия, меди и их сплавов проводят пескоструйную обработку окисью алюминия или литой сталью зерном около 55 мкм. Эта обработка удаляет окись и создает микроскопическую шероховатость, за которую цепляется адгезия покрытия. Без нее слой держится ненадежно и отслаивается при первых вибрациях или перепадах температуры.
Печь полимеризации: почему размер детали определяет режим отверждения
После нанесения покрытия начинается самый критичный этап - полимеризация.
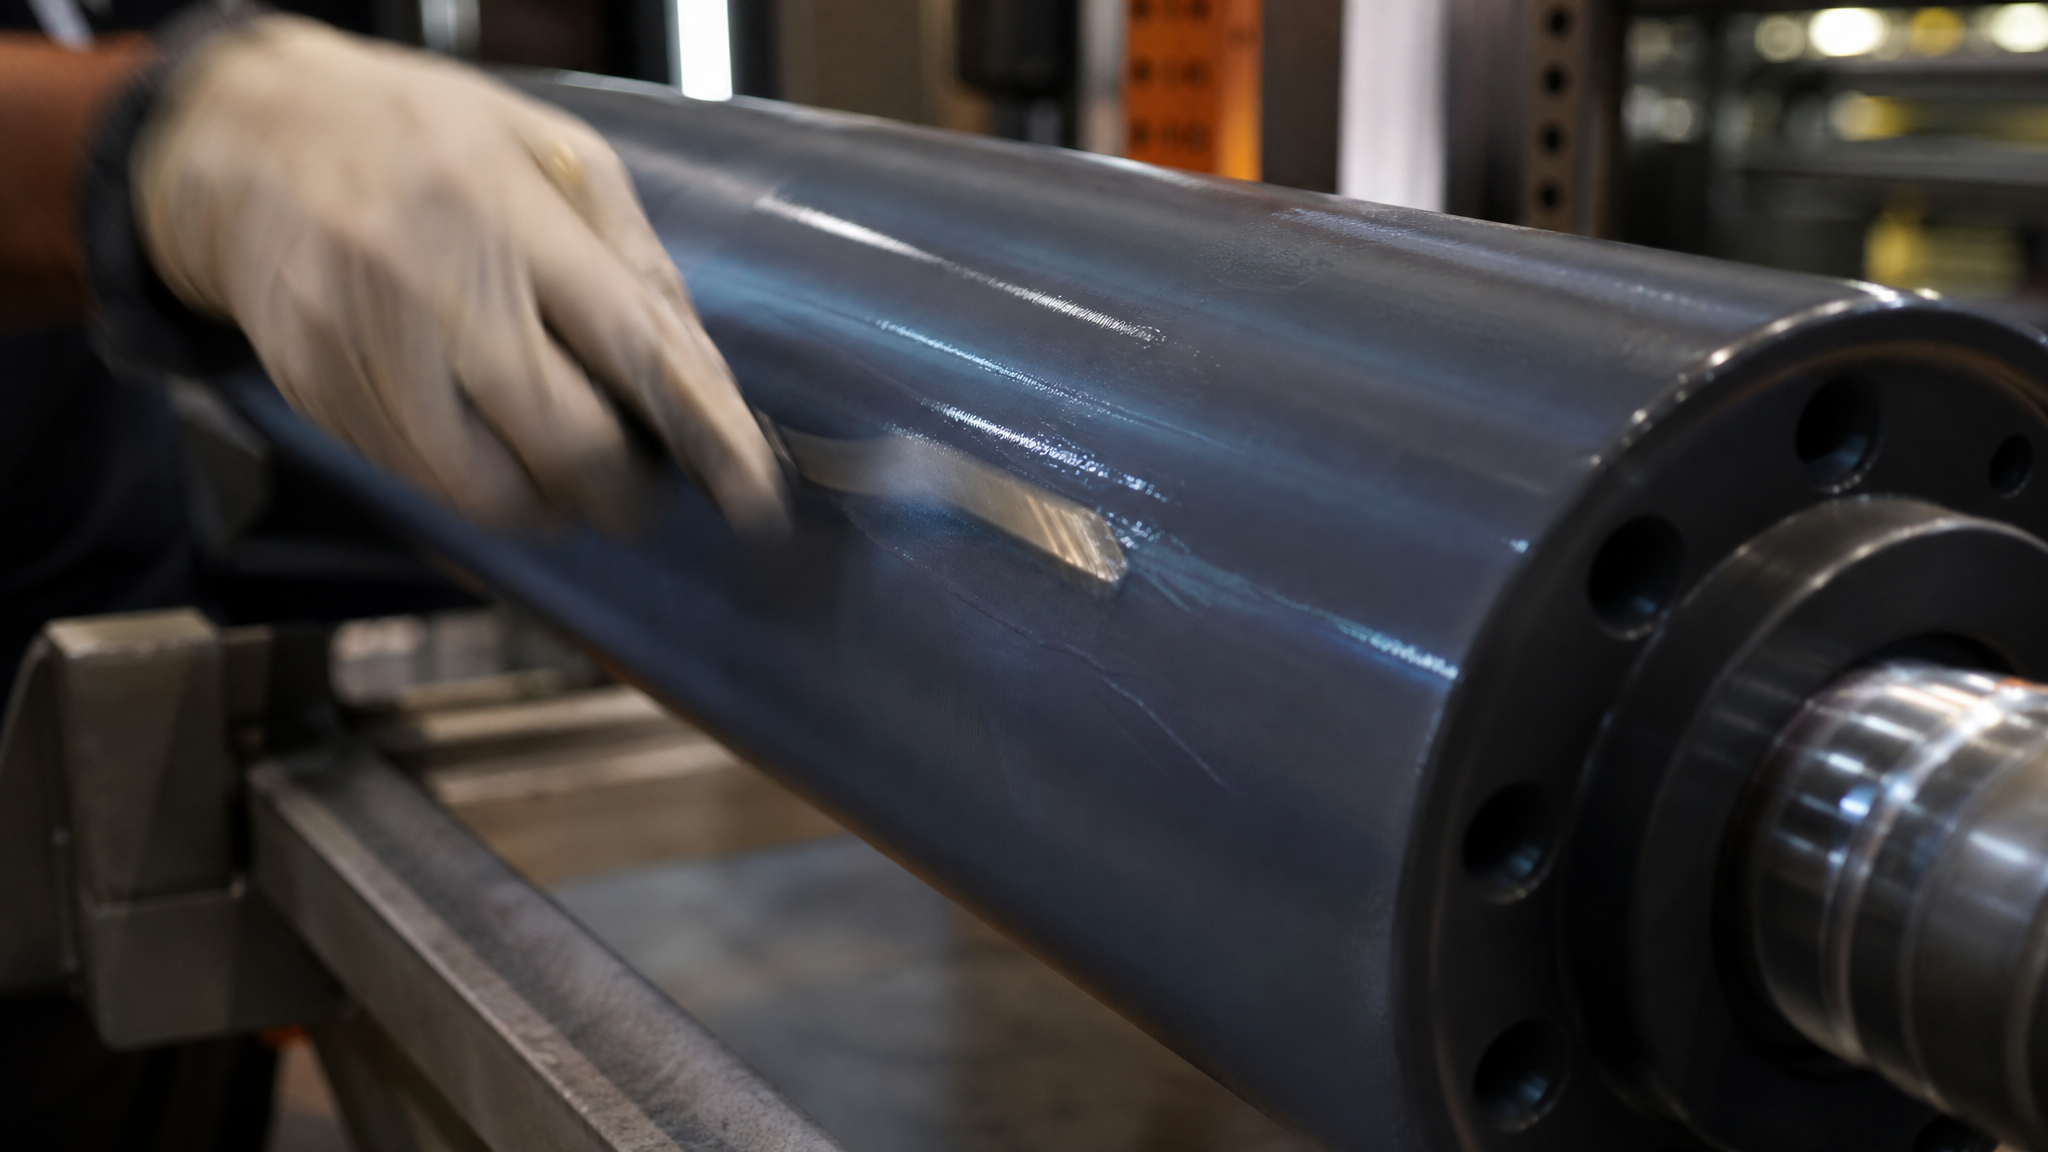
Покрытие не просто высыхает на поверхности; оно должно отвердеть по всей толщине, связав молекулы в прочную пленку. Есть два способа: естественная сушка при комнатной температуре не менее 12 часов или ускоренное отверждение в печи при +170 °C не менее 20 минут.
Вот здесь габариты детали становятся принципиальными. Маленькую деталь поместить в печь просто: она прогревается равномерно со всех сторон, и покрытие отверждается одинаково. Крупная деталь или деталь со сложной геометрией требует предварительного расчета. Если размеры подобраны неправильно и деталь упирается в стенку печи или лежит так, что одна сторона находится ближе к нагревателю, чем другая, произойдет неравномерный прогрев. Одна часть слоя отвердеет за 20 минут, другая останется полупластичной и начнет липнуть. Это гарантирует брак: либо потеря адгезии при охлаждении, либо прилипание детали к подложке в печи.
Подрядчик должен заранее знать габариты и форму готовой детали (с покрытием), чтобы выбрать способ подвеса: на проволоке, на подставке, в специальной оснастке. Неправильный выбор может привести к деформации мягкого слоя под собственным весом деталі или к неполному доступу нагретого воздуха к ее поверхности.
Как подготовить размеры при заказе услуги нанесения покрытия
Чтобы избежать задержек и переделок, при заказе передавайте подрядчику полный набор информации о детали:
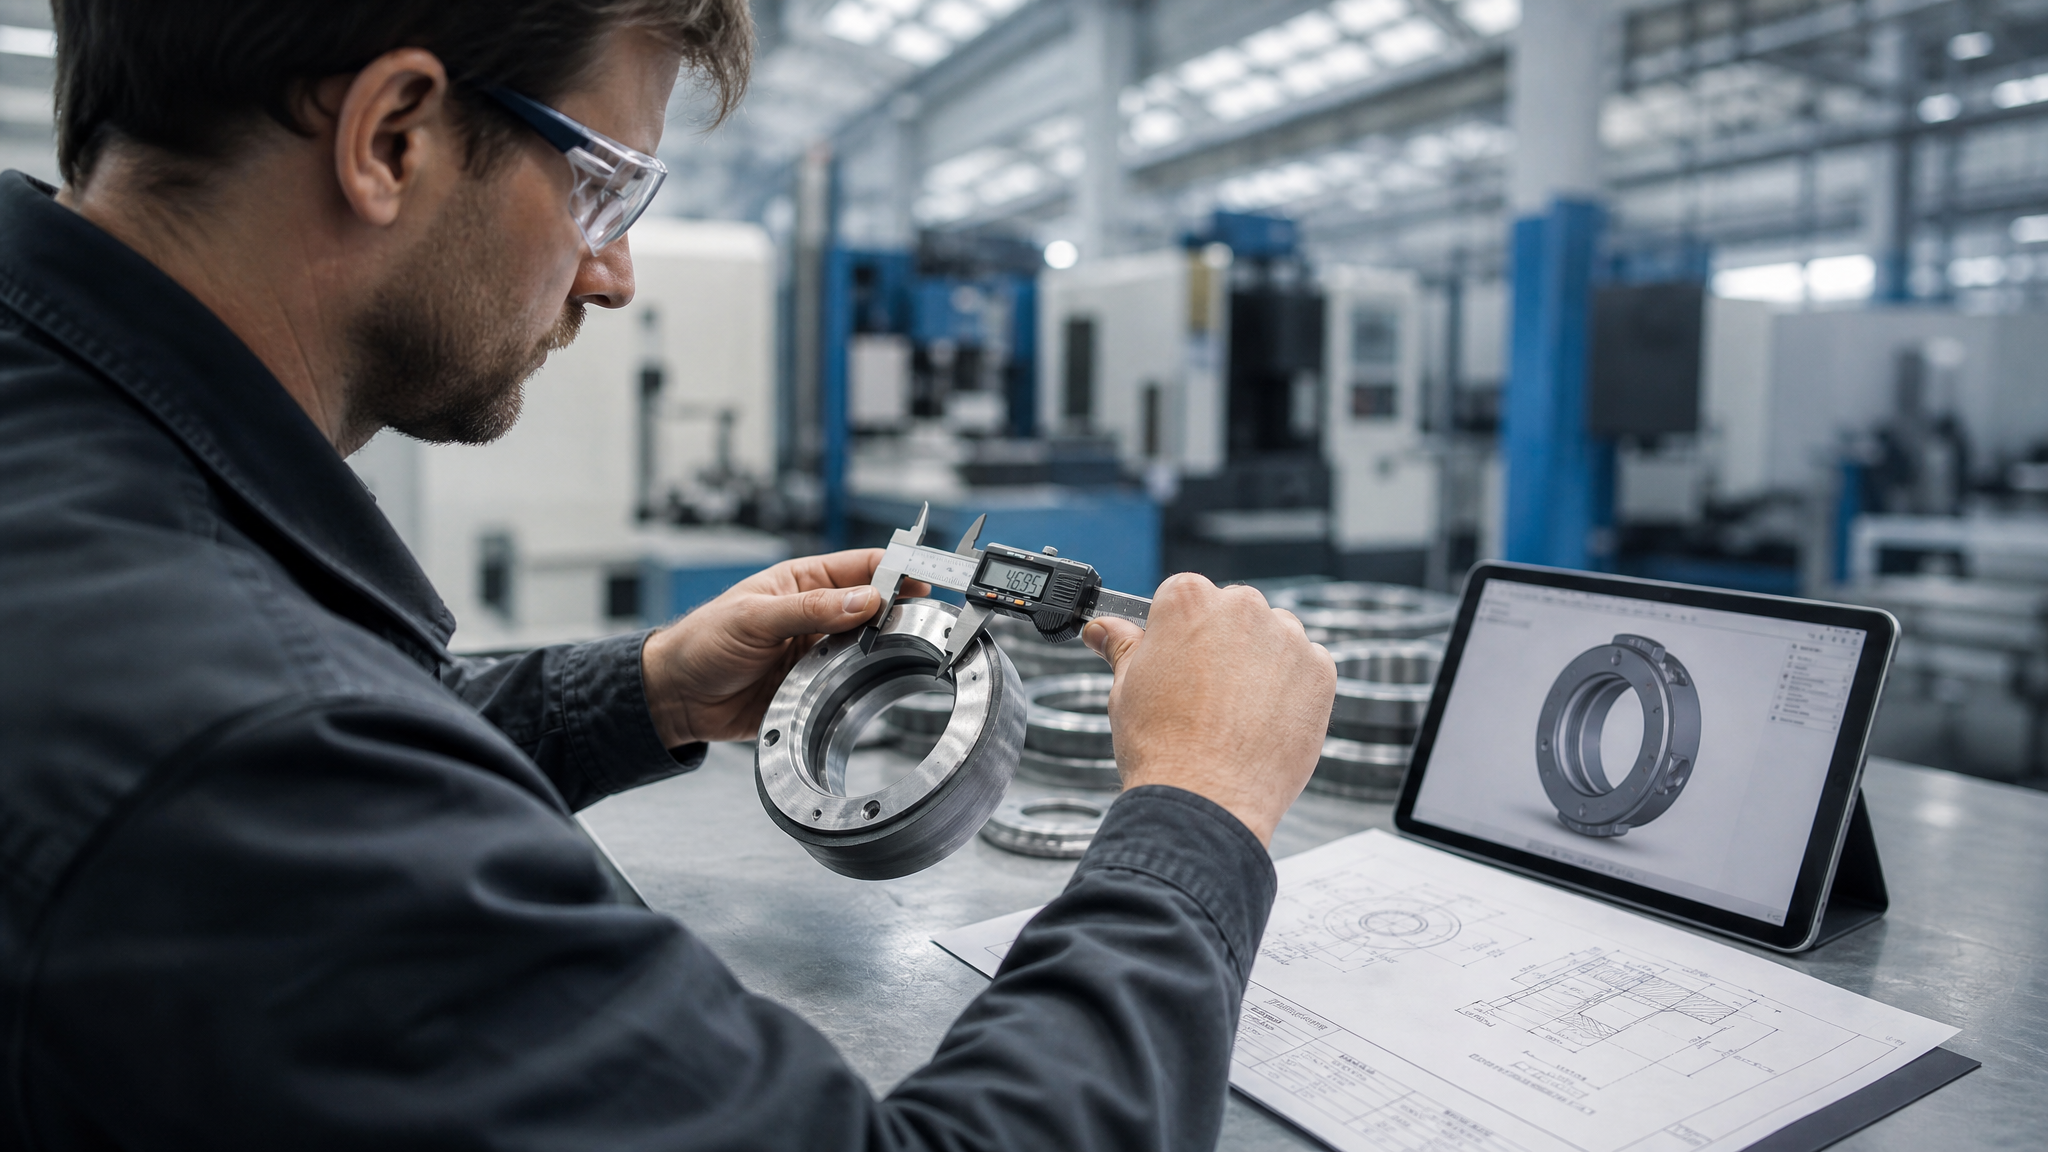
Базовые размеры и допуски - длина, ширина, высота, диаметры отверстий, радиусы скруглений; по возможности приложите рабочий чертеж или 3D-модель
Материал основы - сталь, титан, алюминий, медь или их сплав; это определяет способ механической подготовки
Критичные посадки и зазоры - если после покрытия деталь должна входить в другой узел, сообщите, какой допуск сохранять; например, валик диаметром 10 мм должен сохранить класс h6 или h7
Требуемая толщина слоя - обычно это 5–20 мкм; согласуйте с подрядчиком, исходя из условий работы узла (трение, вибрация, температура)
Геометрические особенности - острые кромки, глубокие полости, тонкие стенки, резьбы; это влияет на равномерность нанесения и может потребовать специальной оснастки
Способ размещения в печи - подумайте заранее, как деталь будет располагаться при отверждении; высокие узкие изделия требуют вертикального подвеса, плоские - горизонтальной укладки
Габариты печи, доступные подрядчику - если у него печь размером 0,5 × 0,5 × 0,5 м, а ваша деталь 0,4 × 0,4 × 0,6 м, она не пройдет; уточните заранее
Лучше потратить час на подготовку полного пакета информации, чем получить отказ подрядчика из-за неподходящих габаритов или переделывать уже нанесенное покрытие.
Толщина слоя, равномерность нанесения и ее связь с размерами детали
Толщина антифрикционного покрытия - не вопрос «чем больше, тем лучше».
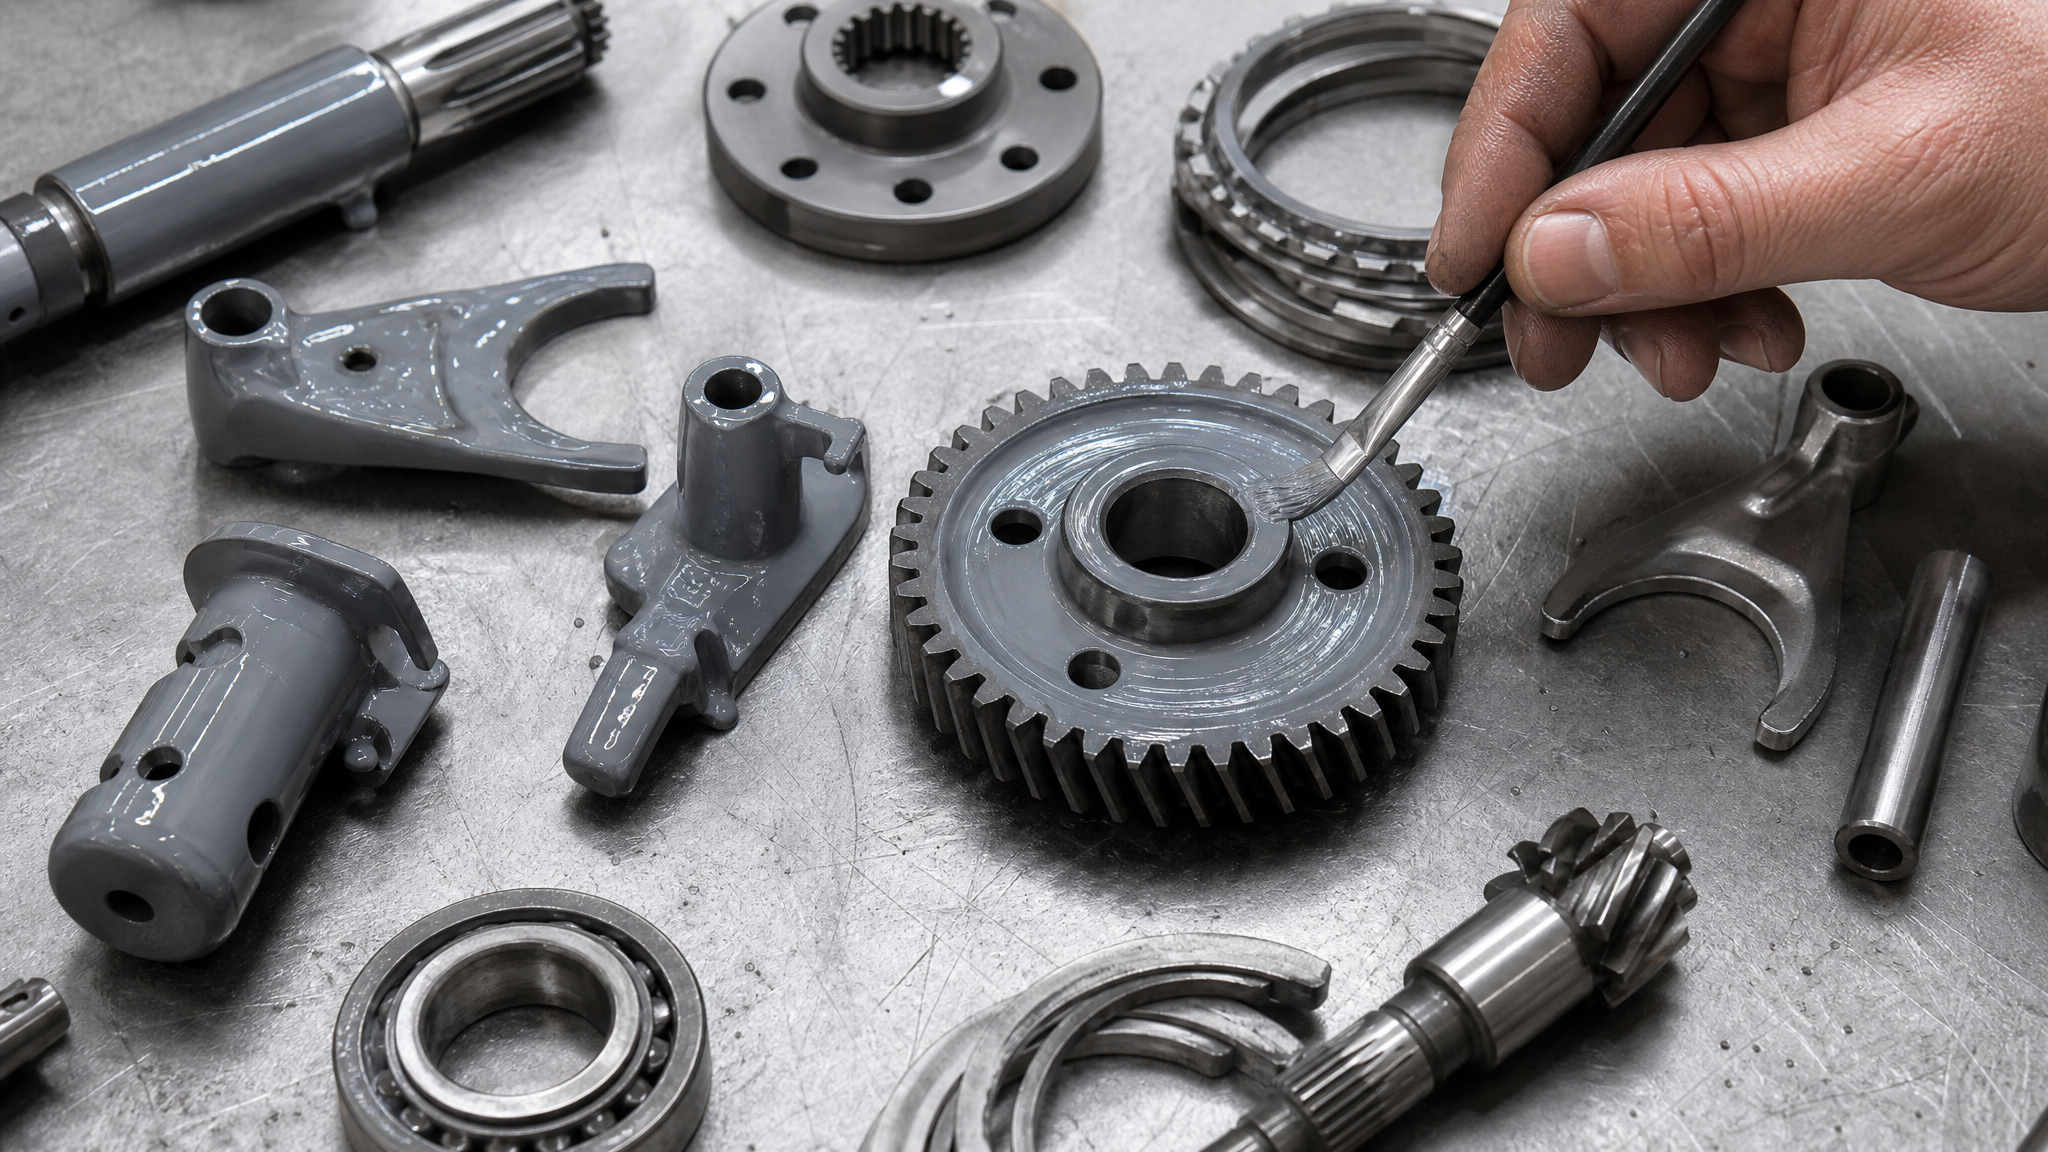
Источники рекомендуют не превышать 5 мкм за один проход; при необходимости большей толщины наносят 2–3 слоя с промежуточной сушкой не менее 20 минут при +20 °C между каждым.
Почему это важно для габаритов? Тонкий равномерный слой держится на любой форме детали. Толстый, нанесенный за один раз, легко стекает с наклонных поверхностей, образует подтеки в углах и неравномерно покрывает выступы. Такой дефект не исправляется полимеризацией - отвердеет такой же неравномерный слой, и деталь будет непригодна.
Контроль толщины проводится инструментально: для немагнитных материалов (титан, алюминий, медь) используют вихретоковые толщиномеры; для стали применяют весовой метод - по разности массы детали до и после нанесения рассчитывают среднюю толщину слоя. Подрядчик, который серьезно относится к качеству, обязательно проверяет толщину на готовой детали и может потребовать допуск на размеры ± (толщина слоя × 2) мкм.
Управление рисками при согласовании параметров нанесения
Опыт показывает, что большинство браков при нанесении антифрикционных покрытий возникают из-за недоговоренностей о габаритах и режимах.
Закупщикам рекомендуется:
Согласовать режим отверждения до подписания заказа
Уточните у подрядчика, есть ли у него печь нужного размера и какой режим он использует: быстрое отверждение при +170 °C за 20 минут или естественная сушка при +20 °C за 12 часов. Если печи нет, деталь будет сохнуть долго, сроки удлинятся, и это повлияет на стоимость хранения и логистику.
Попросить образец или пилотную партию
Перед запуском серьезного заказа нанесите покрытие на 1–2 образца и проверьте: размеры остались в допуске, слой равномерный, адгезия прочная. Для проверки адгезии можно использовать перекрестный надрез и отрыв скотча по ГОСТ или ISO, или простой метод - поцарапать поверхность острым предметом и убедиться, что слой не отслаивается.
Документировать условия нанесения
Попросите у подрядчика отчет с параметрами: материал основы, способ подготовки (абразив, давление), расстояние и давление при распылении, температура и время полимеризации, результаты измерения толщины. Это необходимо как для воспроизводимости, так и для диагностики дефектов, если они появятся.
Предусмотреть припуск на толщину слоя
Если покрытие влияет на посадку (например, валик, который должен входить в отверстие), добавьте припуск не менее 10–15 мкм к допускаемому отклонению, чтобы даже при максимальной толщине слоя деталь прошла сборку. Для критичных посадок согласуйте с подрядчиком, можно ли после полимеризации доработать размеры механически (шлифовка, полировка).
Частые ошибки при заказе услуг нанесения антифрикционных покрытий
Передача только базовых размеров без чертежа
Закупщик говорит: «Деталь 50 × 30 × 10 мм». Подрядчик понимает форму совсем не так, как заказчик, и в результате нанесение идет неправильно. Всегда приложите рабочий чертеж или хотя бы фотографию с размерами ключевых элементов.
Игнорирование допусков и посадок
Если деталь входит в узел с посадкой h6 или допуском ±0,05 мм, сообщите об этом. Подрядчик должен знать, что покрытие может подрезать допуск, и предусмотреть компенсацию.
Предположение, что печь полимеризации универсальна
Не все печи одинаковые. У маленькой печи неравномерный температурный градиент, у большой -40–50 минут на прогрев. Уточните параметры печи подрядчика и убедитесь, что ваша деталь туда поместится.
Спешка при согласовании условий
Заказал, ушел, через неделю пришел за готовым. А готовое - брак. Потратьте на пред-обсуждение 1–2 часа, и экономия времени себя оправдает.
Экономия на контроле качества
Не просите подрядчика пропустить измерение толщины или проверку адгезии. Толщиномер стоит копейки, а переделка партии - недели и тысячи рублей.
Часто задаваемые вопросы
Какую точку размера нужно указывать - деталь без покрытия или с покрытием?
Обычно указывают размер готовой детали с покрытием, потому что именно эта размер критичен при сборке в узел. Подрядчик знает толщину слоя и может от нее отсчитаться в обратном направлении. Если деталь очень критична по посадке, укажите оба: размер основы и требуемый размер после покрытия, плюс диапазон допускаемого припуска.
Почему одного слоя покрытия недостаточно?
За один проход распыления наносят максимум 5 мкм тонкого равномерного слоя. Более толстый слой за один раз стечет с наклонных поверхностей и образует подтеки. Если требуется толщина 15–20 мкм, нужны 2–3 слоя, каждый с промежуточной сушкой 20 минут при комнатной температуре.
Почему размер печи полимеризации важен, если сушка идет при 170 градусах?
При +170 °C воздух в печи циркулирует, но в крупных печах может быть градиент температуры на 10–20 градусов. Если деталь слишком велика и упирается в стену печи или лежит на полу, отдельные части могут остаться холоднее и полимеризация будет неполной. Заранее уточните габариты печи и расположение нагревателя.
Влияет ли материал детали на нанесение покрытия и время отверждения?
Материал влияет на подготовку (сталь пескоструят с литой сталью, алюминий - с окисью алюминия), но на время отверждения почти не влияет. Время полимеризации зависит от состава самого покрытия, а не от основы: 12 часов при +20 °C или 20 минут при +170 °C для большинства антифрикционных материалов одинаково.
Можно ли после полимеризации подшлифовать размер, если он не вошел в допуск?
Можно, но нежелательно. При шлифовке можно повредить покрытие или снять его полностью. Если это необходимо, используйте абразив мелкий (зерно 120–150 мкм) и минимальное давление, чтобы не перегреть слой. Лучше изначально согласовать допуск с подрядчиком и не доводить до переделки.
Заключение
Нанесение антифрикционного покрытия - не просто окраска. Это комплекс операций: подготовка поверхности, равномерное распыление тонких слоев, контролируемое отверждение в печи, контроль толщины и адгезии. Каждый этап зависит от того, насколько точно закупщик передал информацию о габаритах и особенностях детали. Микротонкое покрытие толщиной 5–20 мкм может показаться незначительным, но оно меняет конечные размеры, влияет на посадки и требует предварительного согласования режима полимеризации в печи.
Чтобы избежать брака и переделок, перед заказом подготовьте рабочий чертеж, укажите материал, допуски, требуемую толщину слоя и геометрические особенности детали. Уточните у подрядчика параметры печи, режим отверждения и согласуйте способ подвеса или укладки детали при полимеризации. Даже час, потраченный на предварительное обсуждение, окупится надежным результатом и сохранением сроков производства.