Контроль толщины сухого слоя (ТСП) антифрикционного покрытия - это решающий фактор эффективности защиты металлических и пластиковых поверхностей от износа и фрикционного истирания. Оптимальная толщина сухого слоя должна составлять 5–20 мкм, что обеспечивает достаточную несущую способность при минимальном расходе материала и отсутствии дефектов формирования пленки. Для инженеров, технических специалистов и закупщиков промышленного сектора это означает необходимость точного измерения и соответствия требованиям международных стандартов - ISO 19840 и DIN 50 981/984. Статья раскрывает методы неразрушающего контроля, критерии приемки, взаимосвязь толщины со скоростью нанесения и практические подходы к обеспечению качества.
Понимание того, как измерять и контролировать толщину сухого слоя в миллиметрах и микронах, позволяет избежать переплатов за излишний расход и гарантирует долговечность покрытия. В этой статье разбираются технологии контроля, стандарты приемки и рекомендации экспертов по применению на производстве.
Что такое толщина сухого слоя и зачем ее контролировать
Толщина сухого слоя (ТСП) - это измеренная в микронах (мкм) или миллиметрах (мм) толщина полимерной пленки покрытия после полного испарения растворителя или отверждения связующего агента.
Она отличается от толщины мокрого (влажного) слоя, который измеряется до высыхания и всегда больше сухого из-за содержания летучих веществ.
Контроль толщины сухого слоя критичен по нескольким причинам. Во-первых, слишком тонкое покрытие (менее 5 мкм) не обеспечивает сплошность пленки и не покрывает все неровности поверхности, что приводит к локальному контакту и быстрому истиранию. Во-вторых, избыточная толщина (более 20 мкм на один слой) вызывает неравномерное высыхание, образование трещин, подтеков и нарушение адгезии. В-третьих, контроль позволяет оптимизировать расход материала: правильный расчет толщины на м2 предотвращает переплаты и гарантирует соответствие спецификации заказчика.
Стандарты ISO 19840:2012 и DIN 50 981/984 устанавливают процедуры проверки толщины сухой пленки (DFT) в сравнении с номинальной толщиной (НТСП), согласованной между производителем и заказчиком. Эти стандарты используются в авиастроении, автомобильной промышленности, энергетике и других критичных отраслях, где отказ покрытия приводит к экономическим убыткам.
Методы неразрушающего контроля толщины сухого слоя
Существует три основных неразрушающих метода измерения толщины сухого слоя: магнитный, вихревой и ультразвуковой.
Выбор метода зависит от материала основания и характера покрытия.
Магнитный метод (DIN 50 981 / ISO 2178)
Этот метод применяется для измерения толщины неферромагнетических покрытий (краски, лаки, гальванические осадки) на железе и стали. Прибор (магнитный толщиномер) воздействует на сталь магнитным полем; чем толще покрытие, тем больше зазор между датчиком и основанием, что изменяет величину магнитного сопротивления. Погрешность измерения составляет не более 10%, а длительность одного замера -2–10 секунд. Метод быстрый и доступный, но применим только к магнитным основаниям.
Метод вихревых токов (DIN 50 984 / ISO 2360)
Для цветных металлов (алюминий, медь, титан) и их сплавов используется метод индукционных вихревых токов. Датчик прибора создает переменное электромагнитное поле; напряженность этого поля зависит от расстояния до токопроводящего основания. Покрытие - электрический изолятор - увеличивает это расстояние, и толщина измеряется косвенно. Погрешность также не превышает 10%, что позволяет использовать метод в производственном контроле.
Ультразвуковой метод и метод бета-рассеяния
Для пластических материалов и композитов применяется метод обратного рассеяния бета-частиц (DIN 50 983 / ISO 3543). Этот метод дороже и требует специального оборудования, но позволяет измерять толщину покрытия на неметаллических основаниях. Ультразвуковые приборы используются редко и только в специализированных лабораториях.
При выборе прибора важно учитывать не только метод, но и диапазон измеряемых толщин. Погрешность прямого механического метода (микрометр, оптиметр) составляет ±10 мкм и применима только к очень толстым и гладким покрытиям в гальванике, но не к антифрикционным слоям.
Требования стандартов ISO 19840 к толщине сухого слоя и правило 80/20
Стандарт ISO 19840:2012 устанавливает критерии приемки толщины сухой пленки, которые стали международным эталоном качества.
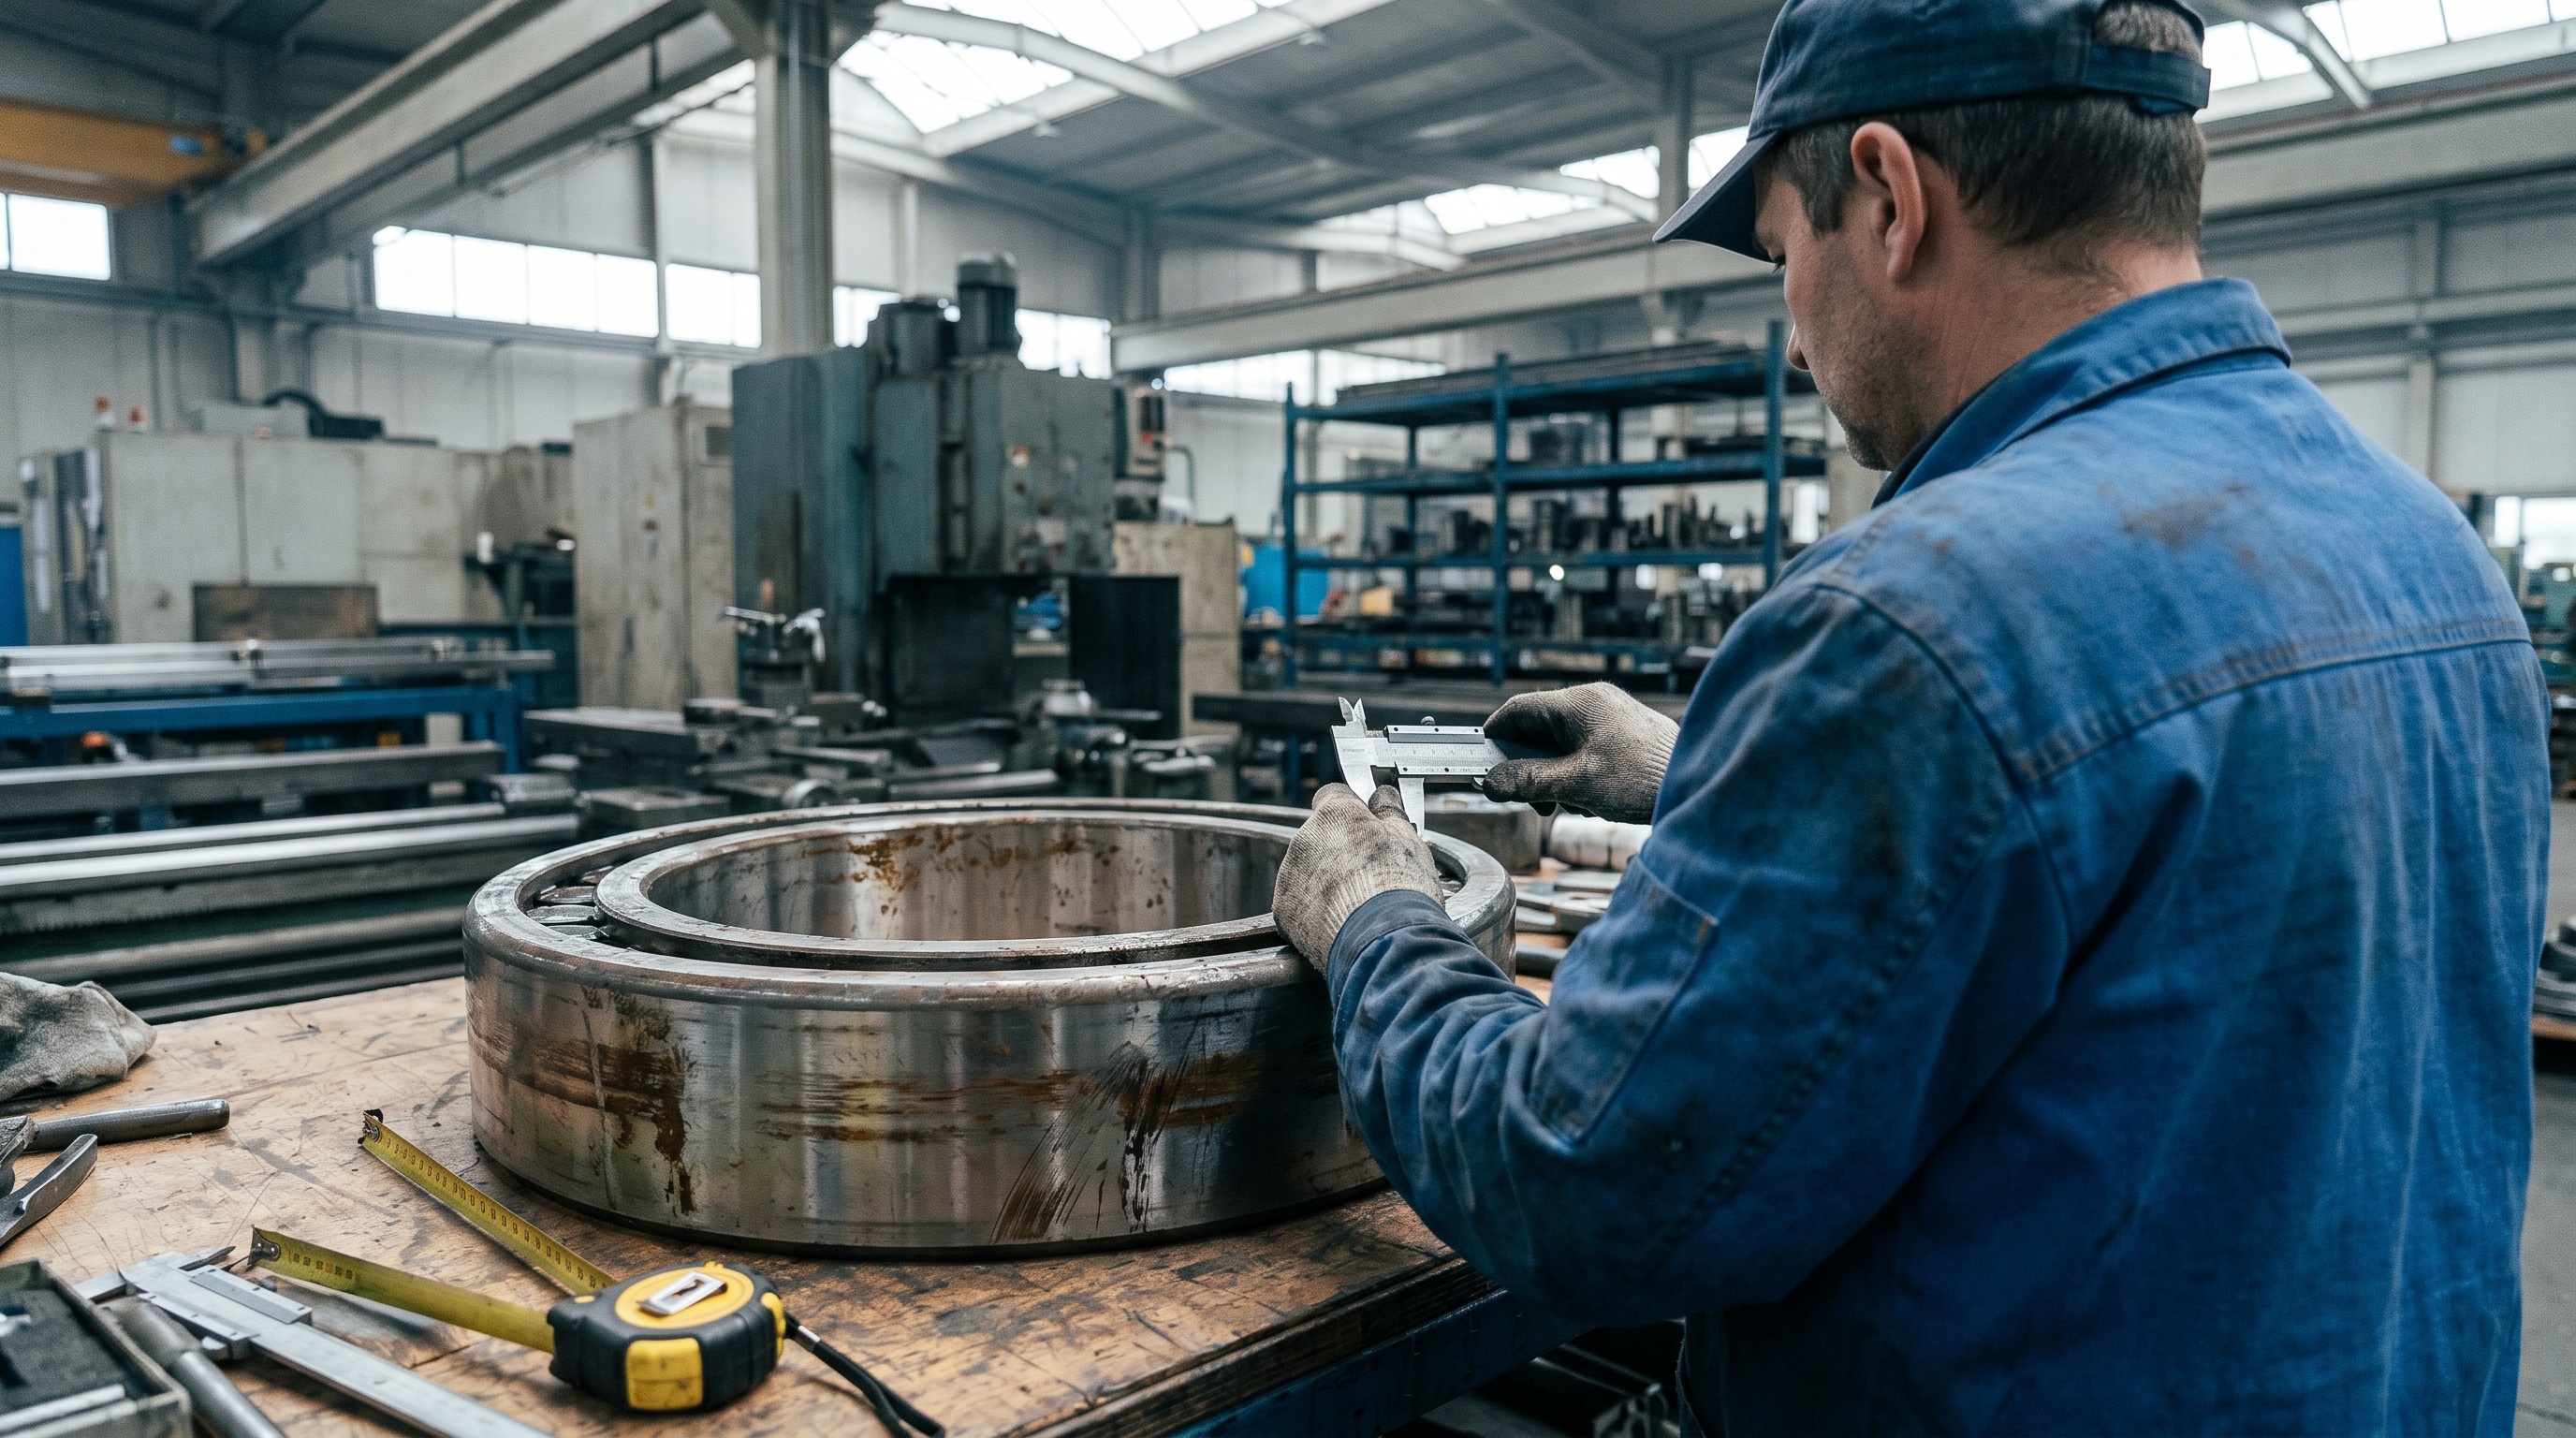
Основное требование: среднее арифметическое всех отдельных значений толщины сухой пленки (ТСП) должно быть равно или превышать номинальную толщину (НТСП), согласованную в техническом задании.
Вместе с этим действует правило 80/20: не менее 80% от всех проведенных измерений должны соответствовать или превышать значение, равное 80% номинальной толщины (0,8 × НТСП). Если количество таких выполненных измерений меньше 20% от общего числа, они не учитываются при расчете правила.
Дополнительное ограничение: отдельное значение ТСП не должно превышать максимально допустимую толщину, которая обычно составляет 2–3-кратное превышение номинала в зависимости от соглашения с заказчиком. Например, если НТСП = 10 мкм, то каждое отдельное измерение не должно быть менее 8 мкм и не должно превышать 20–30 мкм.
Процедура повторного измерения при отклонении
Если отдельное измерение не соответствует критерию, производится повторное измерение на расстоянии не более 10 мм от первого; первое значение отбрасывается. Это предотвращает возможность двойного учета одного локального дефекта и позволяет более объективно оценить распределение толщины по поверхности.
Возможность изменения правила приемки существует: по согласованию с заказчиком и производителем ЛКМ (лакокрасочных материалов) могут быть установлены иные критерии, такие как 90/10 или требование, чтобы ТСП была не менее номинальной толщины на 100%, а не на 80%.
Подготовка поверхности и нанесение антифрикционного покрытия
Качество толщины сухого слоя зависит не только от контроля измерений, но и от правильной подготовки поверхности и техники нанесения.
Плохая адгезия покрытия к основанию приводит к отслаиванию и невозможности достичь требуемой толщины без дефектов.
Очистка и активация
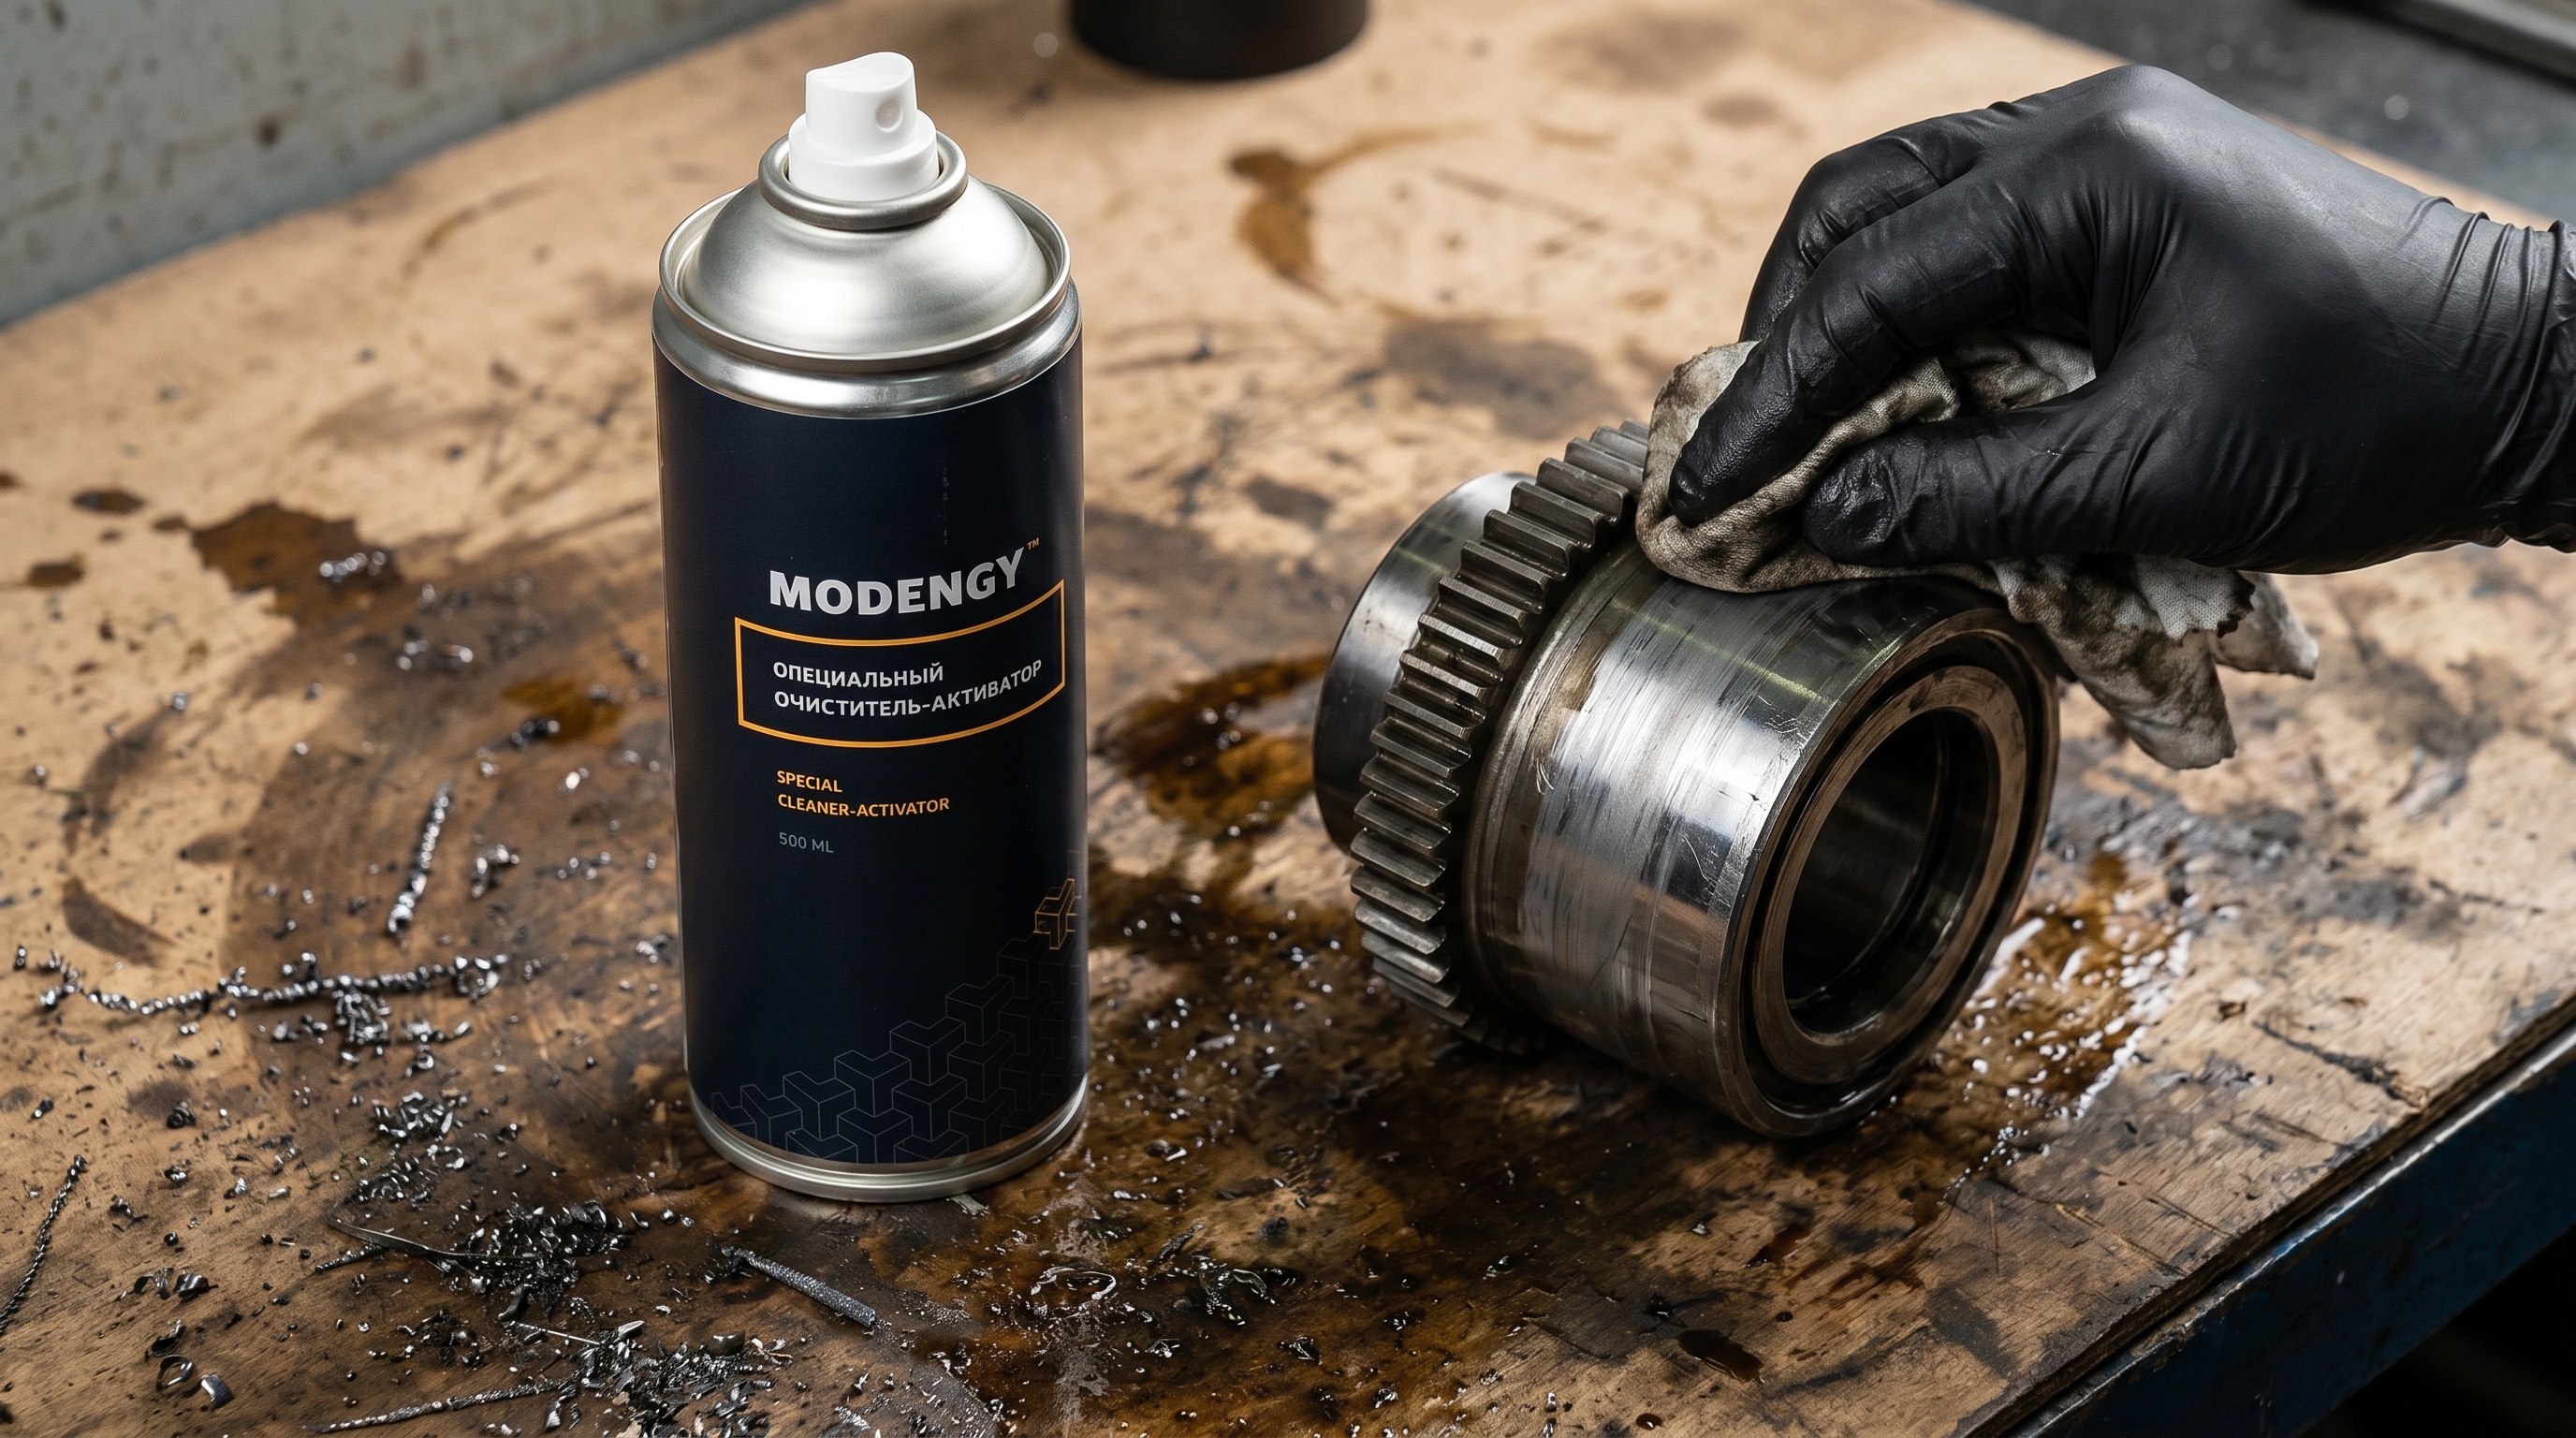
Перед нанесением поверхность подлежит очистке от масла, грязи, окислов и других загрязнений. Для подготовки поверхности перед нанесением антифрикционного покрытия рекомендуется использовать специализированный очиститель-активатор MODENGY, который обеспечивает оптимальную адгезию и долговечность покрытия. Средство удаляет остатки смазок, активирует поверхность и создает условия для равномерного распределения покрытия.
Перемешивание и нанесение
Антифрикционное покрытие перед нанесением необходимо тщательно перемешать до однородности. При ручном перемешивании этот процесс может занять 30–40 минут. Неполное перемешивание приводит к неравномерности вязкости, локальному образованию более густых и более жидких зон, что вызывает разброс толщины и образование потеков.
При распылении следует использовать сжатый сухой воздух, не содержащий масла, чтобы избежать дефектов пленки и микровключений. Нанесение покрытия на обе сопряженные поверхности тонким слоем обеспечивает большую несущую способность, чем более толстый слой только на одной поверхности. Это связано с тем, что двусторонний контакт распределяет нагрузку более равномерно.
Интервалы между слоями
Каждый последующий слой можно наносить только после полного высыхания предыдущего. Интервал должен соответствовать времени, указанному в технической документации, но не быть слишком коротким. Для некоторых материалов время отверждения составляет 30 минут при температуре +200° С. Попытка нанесения следующего слоя до полного высыхания приводит к размягчению нижнего слоя и нарушению общей структуры пленки.
Контроль толщины: практические методы на производстве
На производстве контроль толщины сухого слоя реализуется несколькими способами, от приборных до визуальных.
Калибровка толщиномеров
Перед измерениями толщиномеры проверяют на испытательных пластинах без покрытия (нулевое значение) и на калибровочных пленках, толщина которых выше и ниже предполагаемой толщины покрытия. Регулярная калибровка (не реже чем раз в месяц или перед каждой рабочей сменой) предотвращает накопление систематических ошибок.
Визуальный и тактильный контроль
Опытные специалисты отслеживают равномерность распределения покрытия - как оно стекает с поверхности, наличие потеков и подтеков. Проверка на ощупь (легкое протирание рукой по высохшей пленке) позволяет оценить однородность и выявить локальные утончения или вздутия. Хотя этот метод субъективен, он служит быстрой предварительной оценкой.
Альтернативный метод с лентой
Если приборы недоступны, можно использовать специальную ленту, наклеенную на поверхность перед нанесением. После высыхания лента снимается, и по остаточной полоске (где покрытие не было нанесено) оценивается толщина слоя путем визуального сравнения с эталонными образцами.
Измерение мокрого слоя как предварительный контроль
Контроль толщины мокрого слоя до высыхания позволяет предугадать толщину финального покрытия. Зная соотношение объема покрытия к его сухому остатку (которое указано в техническом листе), инженер может рассчитать ожидаемую толщину сухого слоя и скорректировать нанесение в процессе работы. Это критически важно для предотвращения нанесения слишком толстого слоя, который не полимеризуется правильно и образует дефекты.
Взаимосвязь толщины сухого слоя и расхода материала на м2
Толщина сухого слоя измеряется в миллиметрах и микронах и напрямую определяет такие показатели как расход покрытия на один квадратный метр и затраты на закупку материала.
Расчет расхода на м2
Если известна оптимальная толщина сухого слоя (например, 10 мкм = 0,01 мм) и плотность полимера (например, 1,1 г/см³), расход материала рассчитывается по формуле:
Расход = толщина слоя (мм) × плотность (г/см³) × 1000 (переводной коэффициент)
Для 10 мкм толщины и плотности 1,1 г/см³ расход составит около 11 г/м². Если наносятся два слоя, расход удваивается до 22 г/м². Эти цифры являются расчетными; фактический расход может отличаться в зависимости от впитывающей способности основания.
Оптимизация количества слоев
При выборе между одним толстым слоем и несколькими тонкими слоями предпочтение отдается многослойному нанесению. Нанесение двух слоев по 8–10 мкм каждый экономичнее и безопаснее, чем попытка нанести один слой толщиной 16–20 мкм, который может иметь дефекты. Это связано с тем, что каждый слой высыхает более равномерно, и финальная пленка имеет лучшую структуру и адгезию.
Соотношение толщины и стоимости
Для принятия решения о выборе толщины необходимо учитывать стоимость материала на килограмм, требуемую толщину по спецификации и площадь обрабатываемой поверхности. Закупщик может рассчитать общий расход и бюджет, исходя из этих параметров. При этом важно помнить, что экономия на материале путем занижения толщины ниже минимума (5 мкм) приводит к повышенному браку и переделкам, что увеличивает итоговые затраты.
При выборе антифрикционного покрытия важно учитывать требуемую толщину сухого слоя, которая для продуктов линейки MODENGY может варьироваться в зависимости от конкретного применения. Это позволяет оптимизировать расход и выбрать оптимальную схему нанесения для каждого производственного процесса.
Частые ошибки при контроле толщины сухого слоя покрытия
Производственная практика выявила ряд типичных ошибок, которые приводят к браку и переделкам.
Ошибка 1: использование неправильного прибора для материала поверхности. Если на алюминиевую деталь наносится покрытие, магнитный толщиномер (предназначенный для стали) выдаст нулевое значение или ошибку, так как алюминий не является магнитным. Необходимо заранее выбрать прибор по материалу основания (магнитный для стали, вихревой для цветных металлов).
Ошибка 2: недостаточная или нерегулярная калибровка. Приборы без калибровки могут давать систематические ошибки, которые будут незаметны, если не проверять их на известных эталонных пластинах. Результатом становится партия деталей, которая не соответствует спецификации, но проходит "приемку" по данным некалиброванного прибора.
Ошибка 3: неправильное понимание правила 80/20. Некоторые специалисты интерпретируют это правило как "80% номинала обязательно, но не страшно, если 20% слоя будут тоньше". На самом деле правило требует, чтобы 80% всех измерений были ≥80% номинала, а среднее значение все равно равнялось номиналу. Это более жесткое требование.
Ошибка 4: игнорирование контроля мокрого слоя. Опытные производители знают, что контроль мокрого слоя до высыхания позволяет выявить проблему на этапе, когда возможна корректировка. Пропуск этого этапа и переход сразу к контролю сухого слоя приводит к необходимости переделки уже отвержденного покрытия.
Ошибка 5: неправильная подготовка поверхности. Наличие масляных пленок, оксидов или пыли на основании приводит к плохой адгезии и нарушению целостности пленки. Даже если толщина измеренного сухого слоя соответствует номиналу, такое покрытие отслаивается в процессе эксплуатации.
Часто задаваемые вопросы
Какая толщина сухого слоя считается оптимальной для антифрикционных покрытий?
Оптимальная толщина составляет 5–20 мкм в зависимости от применения. Толщина менее 5 мкм обеспечивает недостаточное покрытие неровностей, а более 20 мкм на один слой приводит к дефектам и неравномерному высыханию. Для большинства промышленных применений оптимум -8–12 мкм на слой.
Как рассчитать расход материала по толщине сухого слоя и площади м2?
Расход в граммах на м² рассчитывается как: толщина (мм) × плотность полимера (г/см³) × 1000. Для толщины 10 мкм (0,01 мм) и плотности 1,1 г/см³ расход составит примерно 11 г/м². Общий расход = расход на м² × площадь обработки × количество слоев.
Какой метод измерения толщины лучше использовать для контроля на производстве?
Для стальных деталей - магнитный метод (ISO 2178), для алюминия и цветных металлов - вихревой (ISO 2360). Оба методы имеют погрешность ±10% и время измерения 2–10 секунд. Выбор прибора зависит от материала основания и требуемой точности.
Что означает правило 80/20 в стандарте ISO 19840?
Правило 80/20 требует, чтобы не менее 80% всех измерений толщины были ≥80% номинальной толщины. При этом среднее арифметическое всех измерений обязано равняться или превышать номинальную толщину. Это обеспечивает, что покрытие не только в среднем соответствует спецификации, но и имеет приемлемое распределение по поверхности.
Можно ли наносить второй слой покрытия сразу после нанесения первого?
Нет. Каждый последующий слой наносится только после полного высыхания предыдущего. Время высыхания указано в технической документации и может составлять от 30 минут до нескольких часов в зависимости от связующего агента и температуры. Преждевременное нанесение приводит к размягчению нижнего слоя и нарушению структуры пленки.
Заключение
Контроль толщины сухого слоя антифрикционного покрытия - это комплексный процесс, включающий выбор правильного метода измерения, калибровку приборов, соблюдение требований стандартов (особенно правила 80/20 из ISO 19840) и контроль толщины как мокрого, так и сухого слоя. Оптимальная толщина 5–20 мкм обеспечивает баланс между качеством защиты, расходом материала на м2 и экономической целесообразностью. Правильная подготовка поверхности, нанесение в несколько тонких слоев и использование калиброванного оборудования являются основными факторами успеха.
Для инженеров и закупщиков, отвечающих за качество покрытий, следующий шаг - проверить наличие у используемого оборудования сертификатов калибровки, убедиться в соответствии материалов спецификации заказчика и провести пилотное измерение толщины на образцах перед запуском полного производственного цикла. Это предотвратит переделки и обеспечит соответствие требованиям международных стандартов.