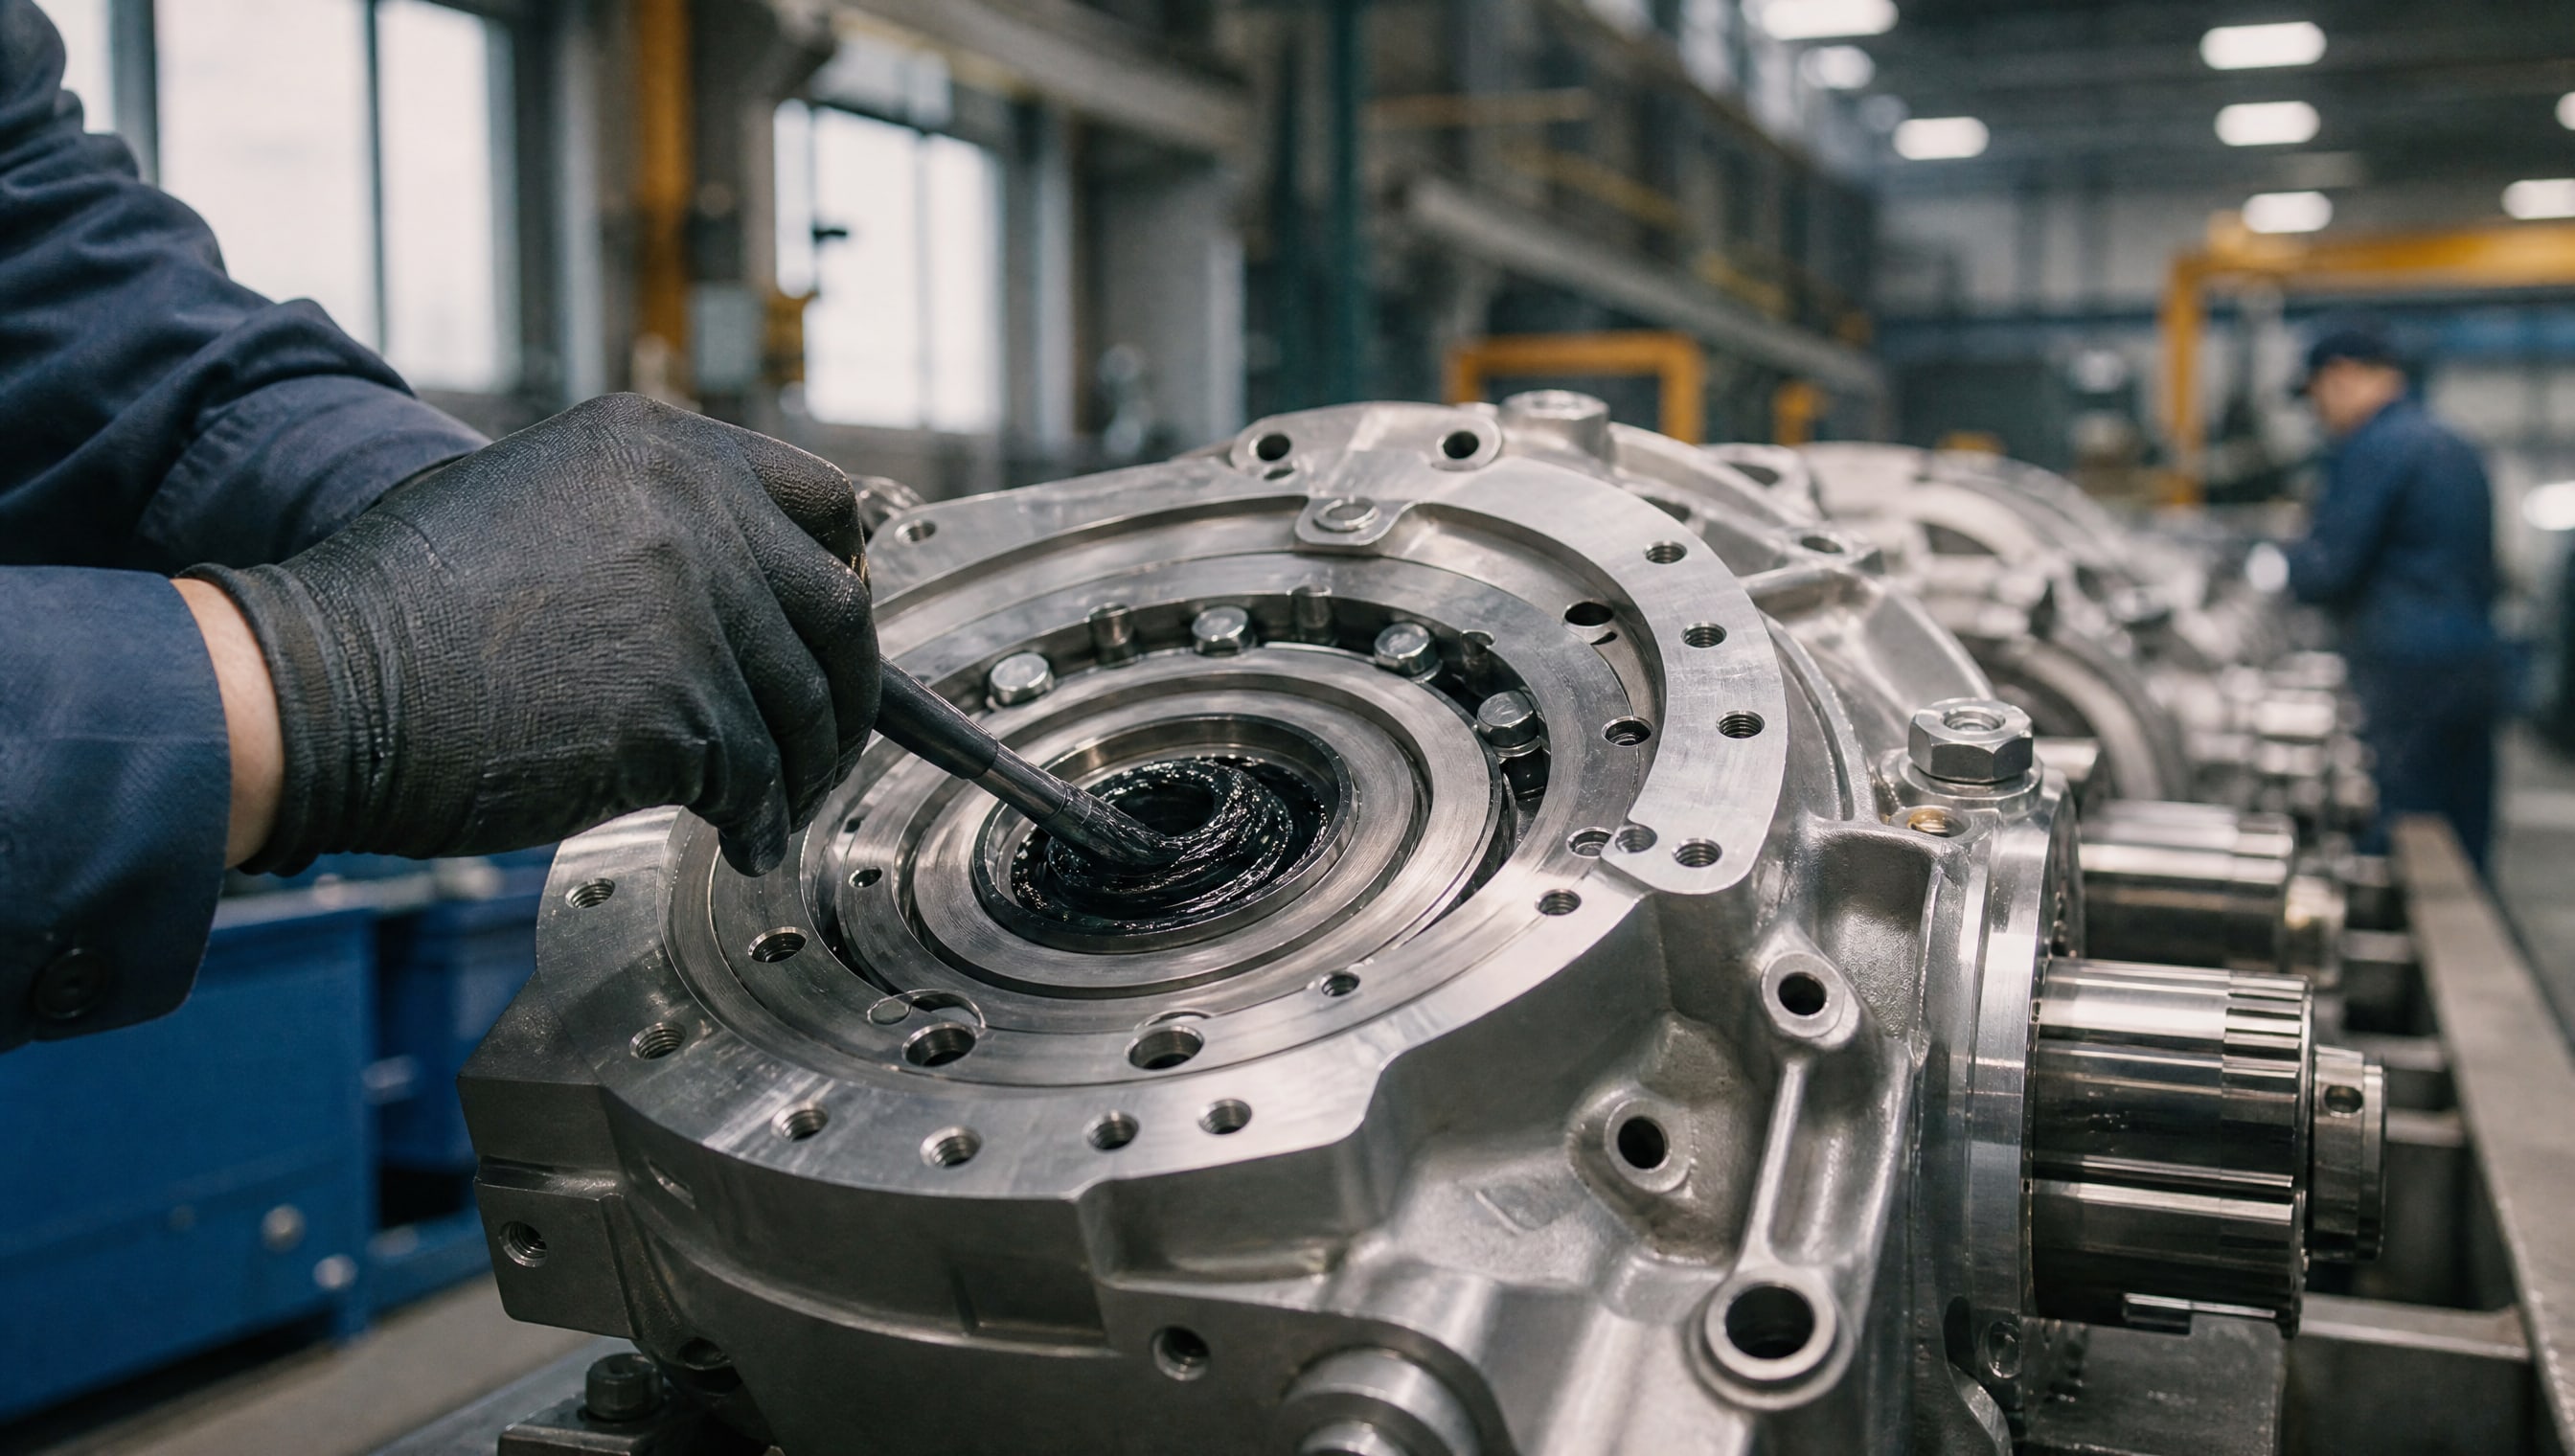
Нанесение защитных покрытий на металлические детали - это не просто добавление слоя материала, а применение технологически подобранного решения под конкретные условия эксплуатации. Когда детали работают в агрессивных средах, испытывают значительные нагрузки на трение или требуют восстановления геометрии, решение отдать их в специализированный инженерный центр часто оказывается экономически и технически целесообразным.
Передача деталей в профессиональный центр позволяет получить не просто визуальный результат, а функциональное покрытие с гарантированной толщиной, адгезией и стабильностью качества. Закупщики промышленного сектора и технические специалисты выбирают внешний подряд потому, что это освобождает от капитальных вложений в оборудование, вентиляцию, контроль и утилизацию отходов, при этом результат становится предсказуемым и повторяемым.
Почему передача деталей в инженерный центр экономит ресурсы
Организация собственного участка нанесения покрытий требует больших начальных и текущих затрат.
Нужно купить оборудование для распыления или обмакивания, спроектировать вентиляцию (часто отдельное здание или помещение), наладить систему подготовки поверхности, обучить оператора и технолога. К этому добавляются текущие расходы: закупка материалов, содержание оборудования, утилизация отходов и отвердителей, обеспечение условий труда в соответствии с законодательством.
Закупщик, который работает с переменными объемами партий или заказывает покрытие нерегулярно, платит за мощность, которая простаивает. При передаче работ в центр вы платите только за объем услуги, без амортизации и залеживания линии. Инженерный центр оптимизирует загрузку, накапливает знания по разным типам деталей и материалов, поэтому стоимость за единицу или килограмм покрытия для регулярного подряда часто оказывается ниже себестоимости собственного производства.
Кроме того, центр несет ответственность за качество и гарантирует соответствие параметрам. Если партия не прошла контроль, переделка и логистика - вопрос подрядчика. На собственном участке переделка идет за счет предприятия, плюс пропущенные сроки поставки.
Способы нанесения защитных покрытий и их эффективность
Существует несколько основных способов нанесения покрытия: ручное распыление, обмакивание, валик, струйное нанесение (airless), электростатическое распыление и автоматизированные робо-системы.
Выбор метода влияет на качество, эффективность использования материала и повторяемость.
Ручное нанесение остается распространено для небольших партий и сложной геометрии, но его эффективность переноса материала составляет 30–60%. Остальное теряется в виде аэрозоля, брызг и перелива. При этом толщина покрытия зависит от опыта оператора: один участок может получить 20 микрон, соседний -50.
Автоматизированные и роботизированные линии обеспечивают эффективность переноса 85% и выше. Робот держит пистолет под одинаковым углом, на одинаковом расстоянии и с одинаковой скоростью прохода, поэтому толщина слоя варьируется в узких пределах. Для деталей с повторяемой геометрией это означает: одна программа, сотни или тысячи деталей с одинаковым результатом, минимум брака, минимум переделок.
Электростатическое распыление применяется для диэлектрических материалов и позволяет еще больше снизить потери за счет электрического притяжения капель к детали. Для серийного производства - это стандарт.
Защита узла подшипник-вал: роль правильного покрытия
Узел подшипник-вал - классический пример, где покрытие решает долговечность узла.
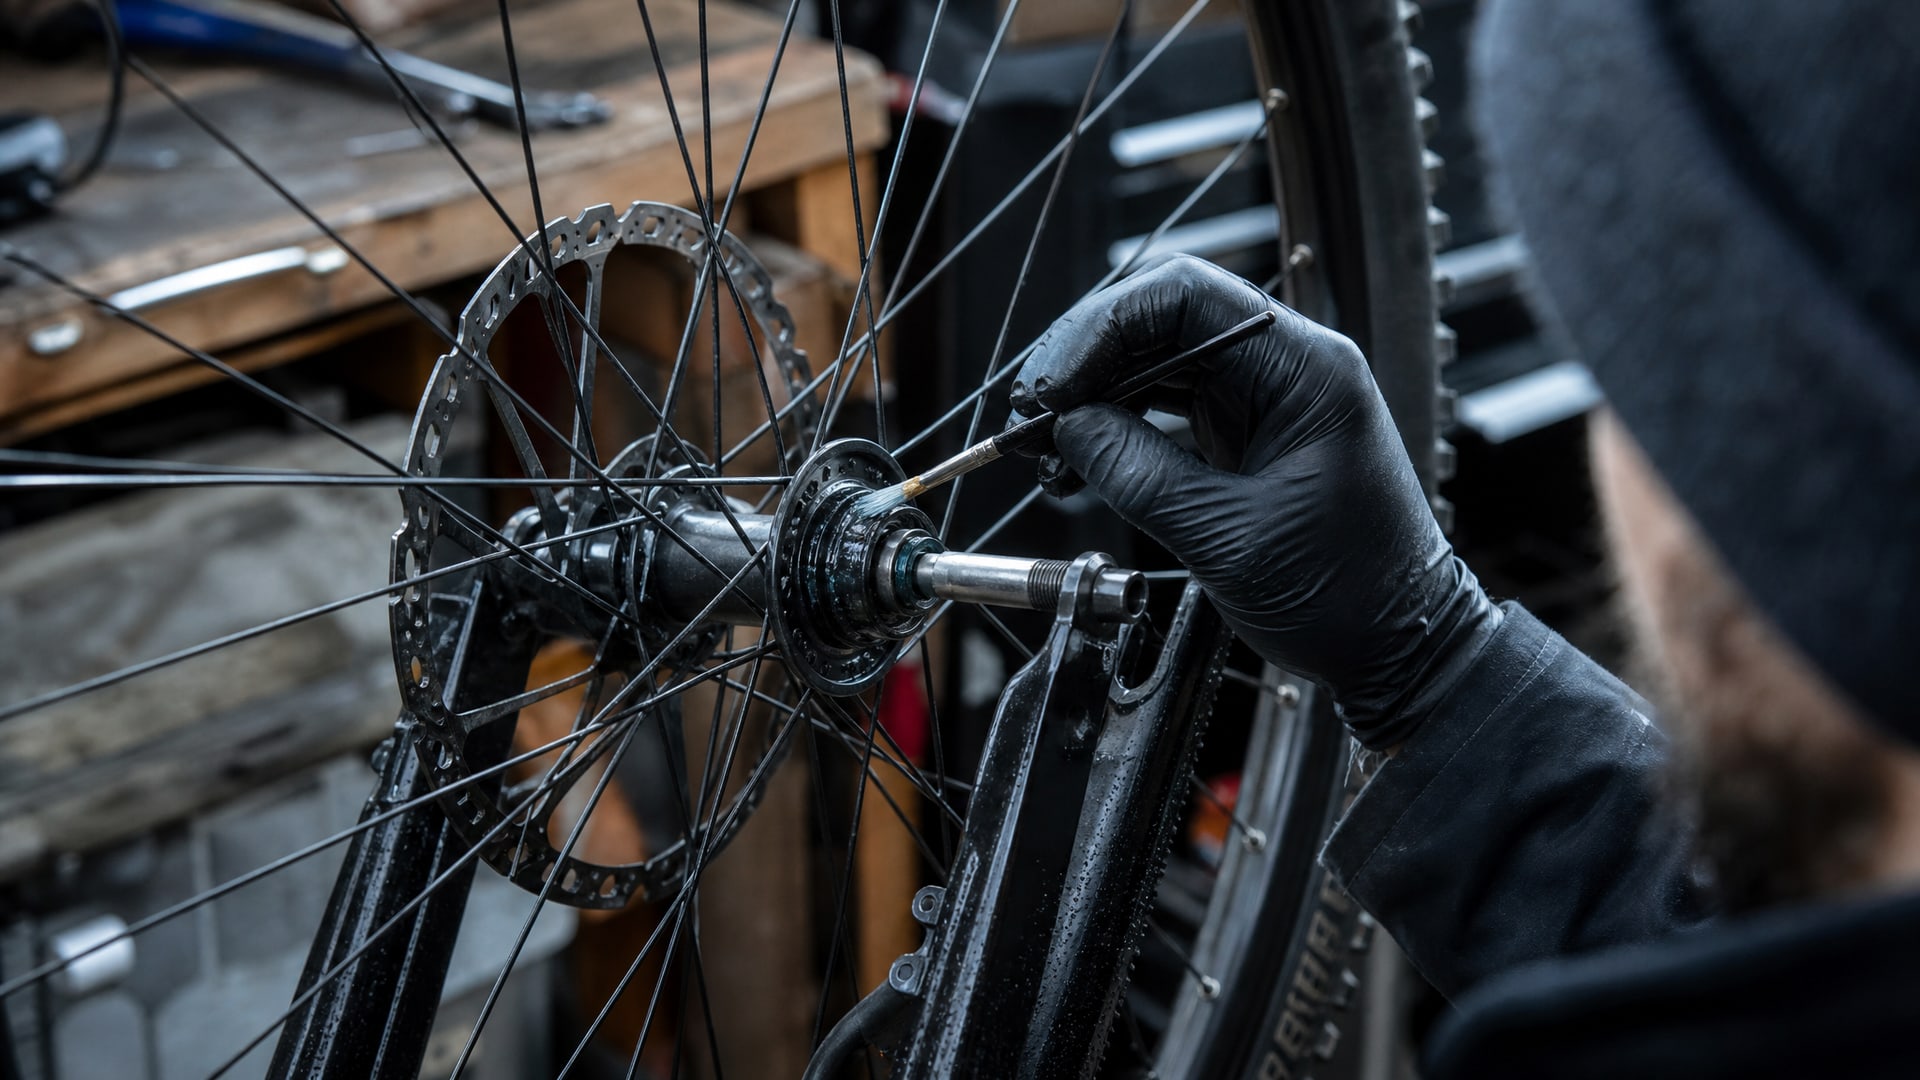
Без защиты вал и беговые дорожки подшипника подвергаются истиранию, задирам и коррозии при попадании влаги или агрессивных средств.
Антифрикционное покрытие на валу снижает коэффициент трения и защищает от задиров при пуске, разгоне и режиме старт-стоп. Однако здесь критичны несколько факторов: толщина слоя должна быть рассчитана так, чтобы вал влезал в посадку подшипника с требуемым натягом или зазором. Если слой слишком тонкий, защита неэффективна; если слишком толстый, посадка превратится в натяг и может разломать кольцо или вызвать деформацию.
Кроме того, режим отверждения покрытия влияет на микроструктуру слоя и его способность выдержать локальные нагрузки без отслоения. Для вала с точными допусками важно заранее согласовать минимальное тепловложение в печи, чтобы не исказить первоначальную геометрию.
В профессиональном инженерном центре эти параметры закладываются заранее: рассчитывается итоговый диаметр с учетом толщины покрытия, согласуется режим отверждения под материал вала и уточняется посадка в сборе. На практике это означает, что деталь приходит готовая к монтажу, без дополнительного шлифования или переделок.
Антифрикционное покрытие вала и требования к контролю качества
Антифрикционное покрытие вала работает как функциональный слой, а не как декоративная пленка.
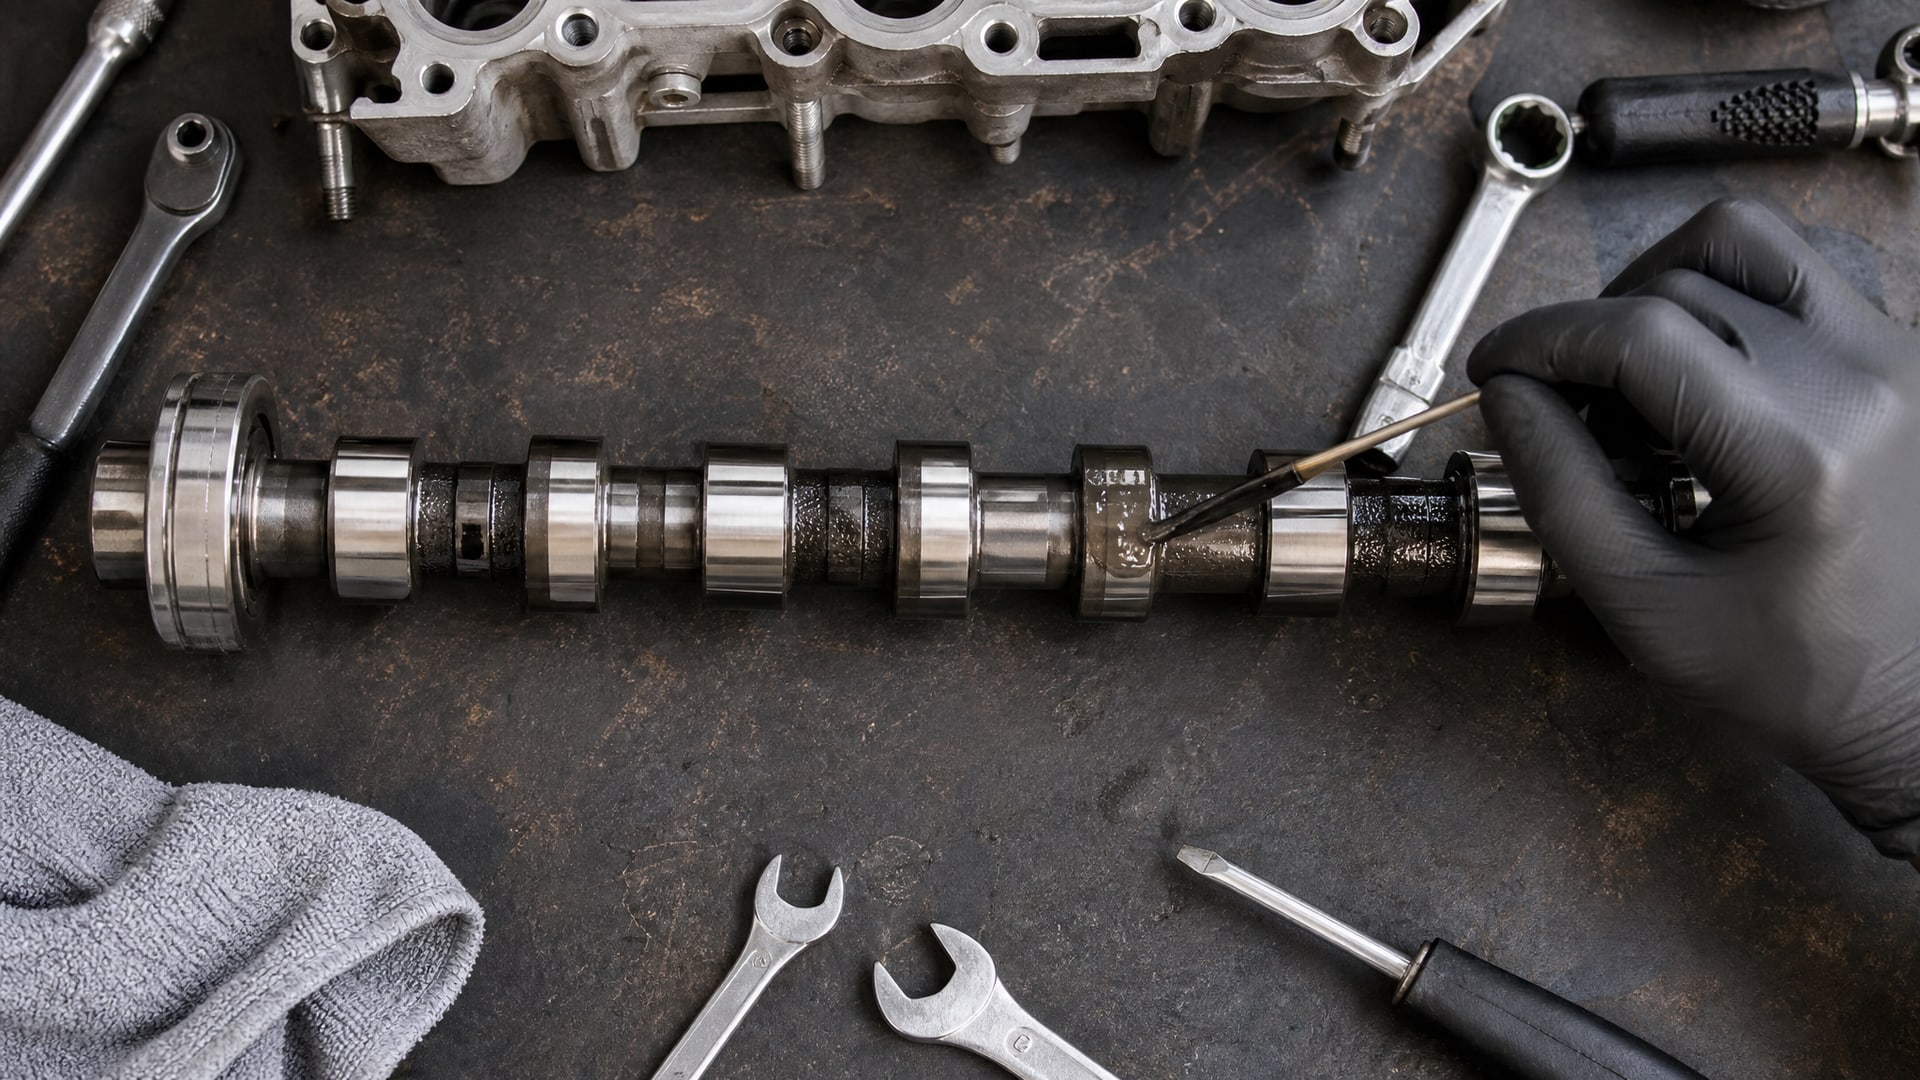
От него требуется не просто прилипнуть, а обеспечить стабильный коэффициент трения, выдержать локальные пики давления и не отслоиться при циклических нагрузках.
Качество такого покрытия контролируется несколькими параметрами: толщина слоя (обычно задается в микронах, часто 20–100 мкм в зависимости от задачи), адгезия (прочность сцепления с основой), однородность и отсутствие дефектов.
Измерение толщины проводят с помощью специального прибора (портативного толщиномера или микрометра) в нескольких точках детали. Адгезию проверяют либо методом сетки (нанесение сетки надрезов и оценка отслоения), либо методом отрыва по ГОСТ 15140. Пропуск этих проверок резко увеличивает риск того, что партия вернется от покупателя с претензией: слой отслаивается, не держит нагрузку, неравномерен.
Профессиональный центр включает эти проверки в процесс обязательно. Если в партии обнаружена проблема с адгезией или толщиной, центр берет ответственность и переделывает партию или согласовывает компенсацию. На собственном участке это обойдется дороже.
Нанесение защитных покрытий на металл: стандарты и гарантии
Защита металла от коррозии - одна из главных причин обращения в инженерный центр.
Даже кратковременное хранение деталей во влажной среде может оставить следы ржавчины, которые потом усугубляются при работе.
Профессиональные центры опираются на стандарты, такие как ISO 12944 (коррозионная защита стальных конструкций лакокрасочными системами) и ГОСТ 9.032-74 (покрытия лакокрасочные). Эти стандарты определяют классы коррозионной нагрузки, толщину пленки, сроки высыхания и требования к подготовке поверхности.
Подготовка поверхности - это не просто протирка тряпкой. Это часто механическая очистка (шлифовка, дробеструй), затем обезжиривание и, для некоторых систем, грунтование. Качество подготовки влияет на адгезию и долговечность. Центры оснащены установками дробеструйной обработки и имеют установленные регламенты по параметрам шероховатости и влажности основы.
Толщина покрытия выбирается в соответствии с категорией коррозионной нагрузки: для внутреннего сухого помещения - одна система, для морского климата - совсем другая. После нанесения защитного покрытия детали хранят в контролируемых условиях до отправки, чтобы не испортить результат.
Гарантия срока службы покрытия в центре часто задается как: «не менее 5 лет при условии соблюдения условий хранения и эксплуатации». Это дает закупщику уверенность и возможность требовать переделки, если покрытие начнет облезать раньше срока.
Почему габариты и геометрия деталей влияют на качество
Габариты детали, форма, наличие выступов, отверстий и тонких стенок - все это влияет на то, как покрытие будет распределяться и отверждаться.
Маленькая деталь может быть размещена на специальном держателе в печи отверждения, но если держатель окажется плохо спроектирован, деталь может соскользнуть или стоять под углом, и часть не получит равномерного прогрева. Крупная деталь с внутренними полостями требует проверки, пройдет ли воздух в печи полимеризации, чтобы отверждение шло равномерно.
Детали со сложной геометрией (внутренние углы, переходы, тонкие перемычки) могут накапливать избыток материала в углах и недополучать его на острых кромках. Это нарушает функцию покрытия и внешний вид.
При первичной консультации эксперт в центре просит полный 3D-чертеж или фотографии детали с размерами, ориентацию при нанесении, материал основы и условия работы. Это позволяет спрогнозировать, потребуется ли кастомизация технологии, дополнительные опоры или изменение режима печи.
Для регулярных заказов одного типа детали центр обычно разрабатывает и документирует оптимальный способ размещения и режим, который потом применяется ко всем партиям. Это гарантирует повторяемость.
Часто задаваемые вопросы
Какое покрытие выбрать для защиты вала в узле с подшипником?
Для узла подшипник-вал выбирают антифрикционное или противозадирное покрытие. Выбор зависит от нагрузок, скорости вращения и среды: масляная среда, воздух или агрессивный газ. На практике используют покрытия на основе твердых смазочных материалов (графит, дисульфид молибдена) или молибденовые напыления. Толщина обычно 20–50 микрон, режим отверждения согласуется с материалом вала, чтобы не деформировать посадку.
Что находится внутри антифрикционного покрытия и как оно снижает износ?
Антифрикционное покрытие содержит частицы твердого смазочного материала, встроенные в полимерную матрицу. При трении эти частицы выделяются в микроконтактах и образуют смазывающий слой, который снижает коэффициент трения и предотвращает прямой контакт металл-металл, который привел бы к задиру. Толщина слоя обычно достаточна для работы 100–500 часов, в зависимости от нагрузки и условий.
Почему автоматическое нанесение дает лучший результат, чем ручное?
При ручном нанесении оператор держит пистолет вручную, и угол, расстояние и скорость колеблются, что приводит к неровной толщине. Робот программируется один раз и повторяет траекторию с точностью до миллиметра для каждой детали. Это снижает брак, уменьшает переделки и обеспечивает эффективность переноса материала на уровне 85% вместо 30–60%.
Как проверяют качество покрытия после нанесения?
Качество проверяют двумя основными методами: измерением толщины (портативным толщиномером в нескольких точках) и проверкой адгезии (методом сетки или отрыва по ГОСТ). Некоторые центры проводят ускоренные испытания на коррозию (соляной туман по ISO 9227) или твердость по Шору. Результаты заносят в протокол, который прилагается к партии.
Какую информацию передать в центр, чтобы получить правильный результат?
Передайте рабочий чертеж с допусками, название материала детали (сталь, чугун, алюминий и т.д.), требуемую толщину покрытия в микронах, условия работы (температура, среда, нагрузки) и, если есть, ссылку на стандарт или техническое требование. Если деталь должна быть собрана в узел с допусками, уточните размеры соопряжения. Это позволит центру подобрать технологию и режим без ошибок.
Заключение
Передача деталей в инженерный центр для профессионального нанесения защитных покрытий - это не передача работы, а передача ответственности и гарантии качества. Когда детали должны защищаться от коррозии, работать с минимальным трением или восстанавливаться по геометрии, правильно подобранное покрытие критично.
Центр решает три основные проблемы предприятия: избавляет от капитальных вложений в оборудование и вентиляцию, обеспечивает стабильность качества благодаря автоматизации и контролю, и принимает на себя ответственность за результат. Для закупщика это означает предсказуемый срок, фиксированную стоимость и возможность требовать переделку, если партия не соответствует спецификации. Начните с консультации: подготовьте чертеж детали и условия работы, обсудите требуемую толщину и допуски, и центр предложит оптимальную технологию и примерную стоимость.