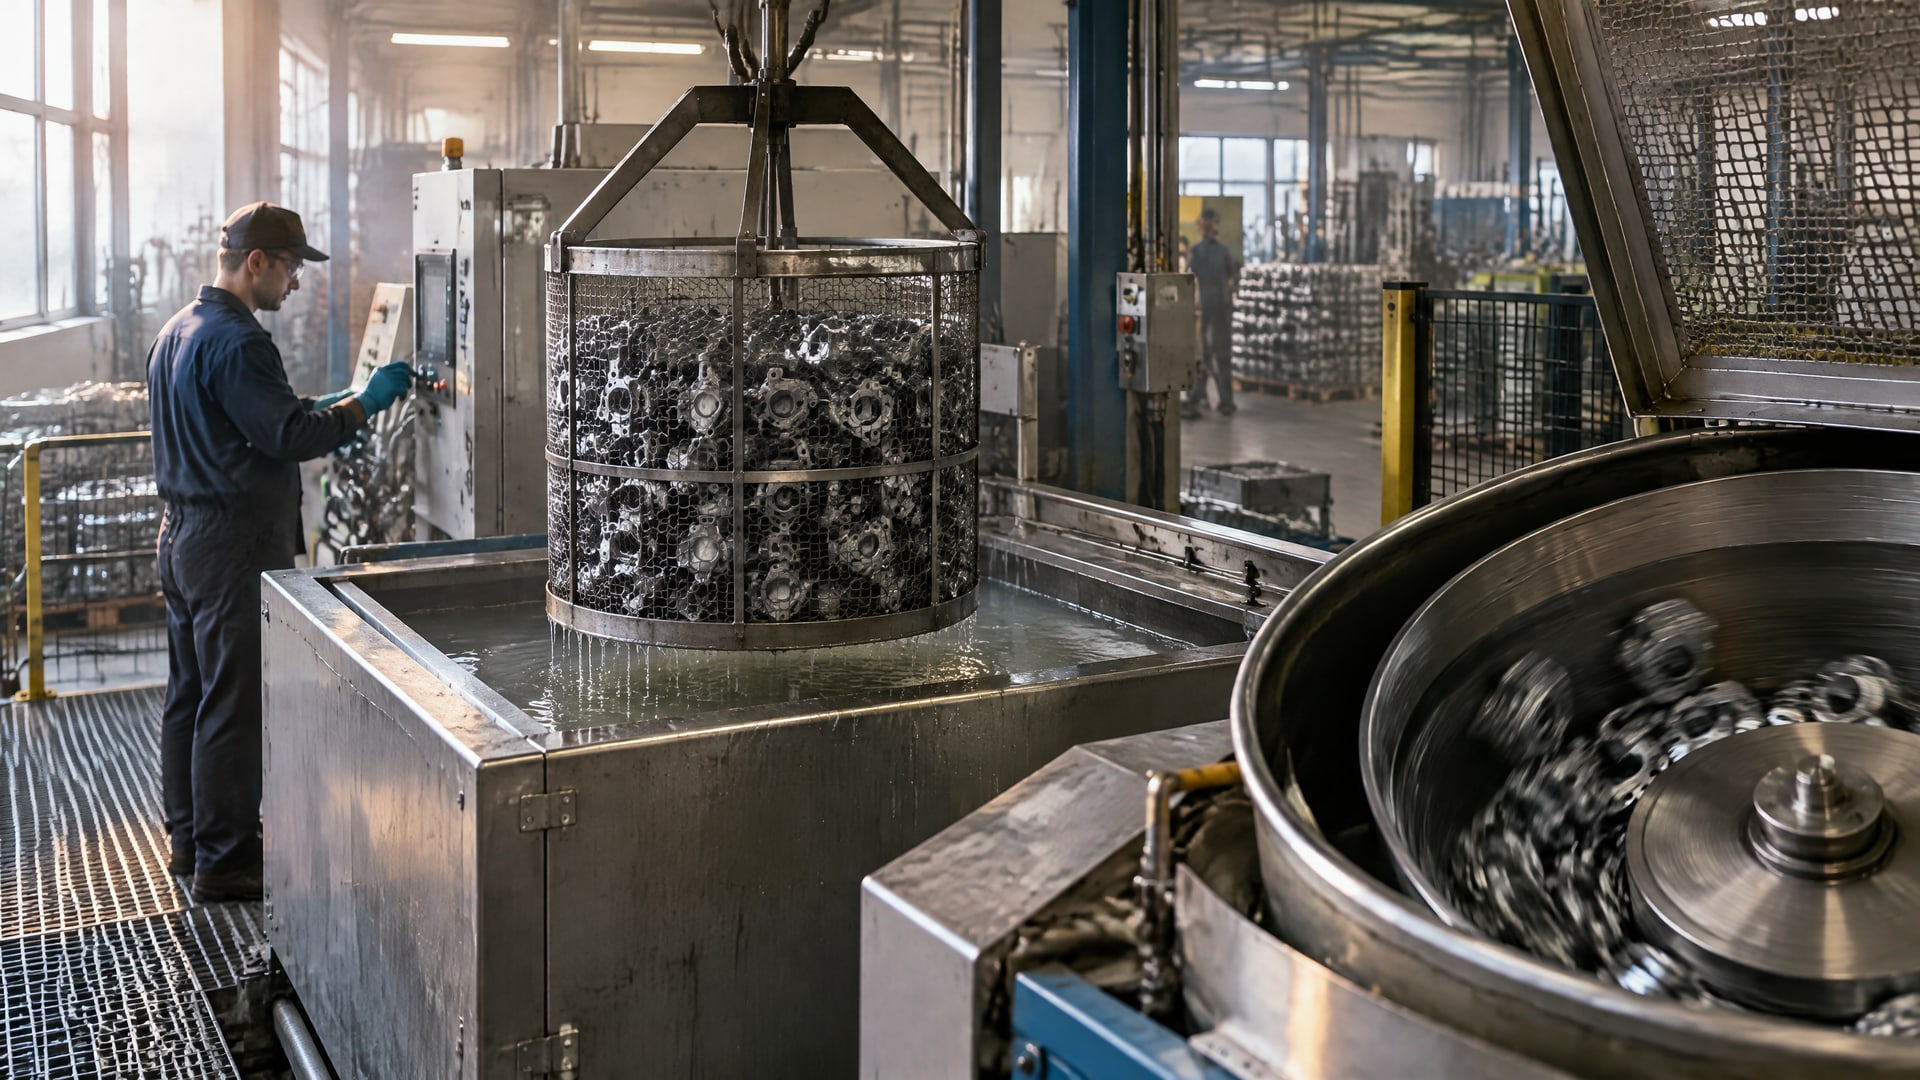
Окунание с центрифугированием подходит для массового нанесения покрытий на мелкие и средние металлические детали. Изделия погружают в состав, затем оснастку раскручивают: центробежная сила удаляет избыток материала. Метод применяют, когда геометрия деталей позволяет обрабатывать их партиями без слипания и механических повреждений.
Инженеру важно оценить форму и материал детали, назначение покрытия и условия работы, а затем согласовать подготовку поверхности и отверждение. В статье разобраны этапы процесса, способы отверждения покрытий, ограничения метода и критерии подбора твердосмазочного покрытия. Эта информация поможет техническим специалистам и закупщикам подготовить требования к испытаниям и спецификации.
Как работает окунание с центрифугированием
При окунании с центрифугированием детали помещают в состав, а затем корзину или другую оснастку раскручивают.
Центробежная сила помогает удалить избыток покрытия с поверхности. Метод применяют для массовой обработки мелких и средних металлических изделий, когда их можно загружать и обрабатывать партией.
Технология относится к объемным процессам. Это удобно для серийного нанесения, но не гарантирует одинаковый результат для любых деталей: на качество влияют форма, масса и свойства поверхности. Поэтому перед выбором метода нужно оценить, как изделия располагаются в оснастке, соприкасаются ли друг с другом и могут ли зацепиться во время цикла.
Какие детали подходят для обработки партией
Метод используют, если детали выдерживают совместную загрузку и центрифугирование без повреждений. Геометрия должна позволять составу покрыть требуемые поверхности, а избытку материала - удалиться при вращении. Особенно внимательно оценивают изделия со сложной формой, выступами и элементами, которые могут сцепляться между собой.
Для покрытия кольцевых деталей важны их форма и расположение в корзине. Кольца могут соприкасаться, поэтому перед запуском серии проверяют риск слипания и взаимного повреждения. Если деталь склонна к такому поведению, объемная обработка может оказаться неподходящей, даже когда состав и назначение покрытия выбраны верно.
Где применяют метод
Окунание с центрифугированием используют для твердосмазочных пленок и некоторых покрытий для крепежа. Стандарт ASTM F2833-11(2017) предусматривает нанесение покрытий на стальные детали методом окунания с центрифугированием, окунания с последующим стеканием или распылением с последующей выпечкой. Выбор между ними зависит от изделия и требований процесса.
Важно не путать производительность метода с его универсальностью. Для деталей, которые склонны к слипанию, взаимному зацеплению или повреждению при обработке партией, могут потребоваться альтернативы. В таком случае сравнивают распыление и окунание с последующим стеканием, учитывая геометрию, требуемую функцию и возможность обеспечить нужное качество на производственной линии.
Какие покрытия наносят и как их отверждают
Метод окунания с центрифугированием используют для твердых пленочных смазок и ряда фрикционно-защитных покрытий.
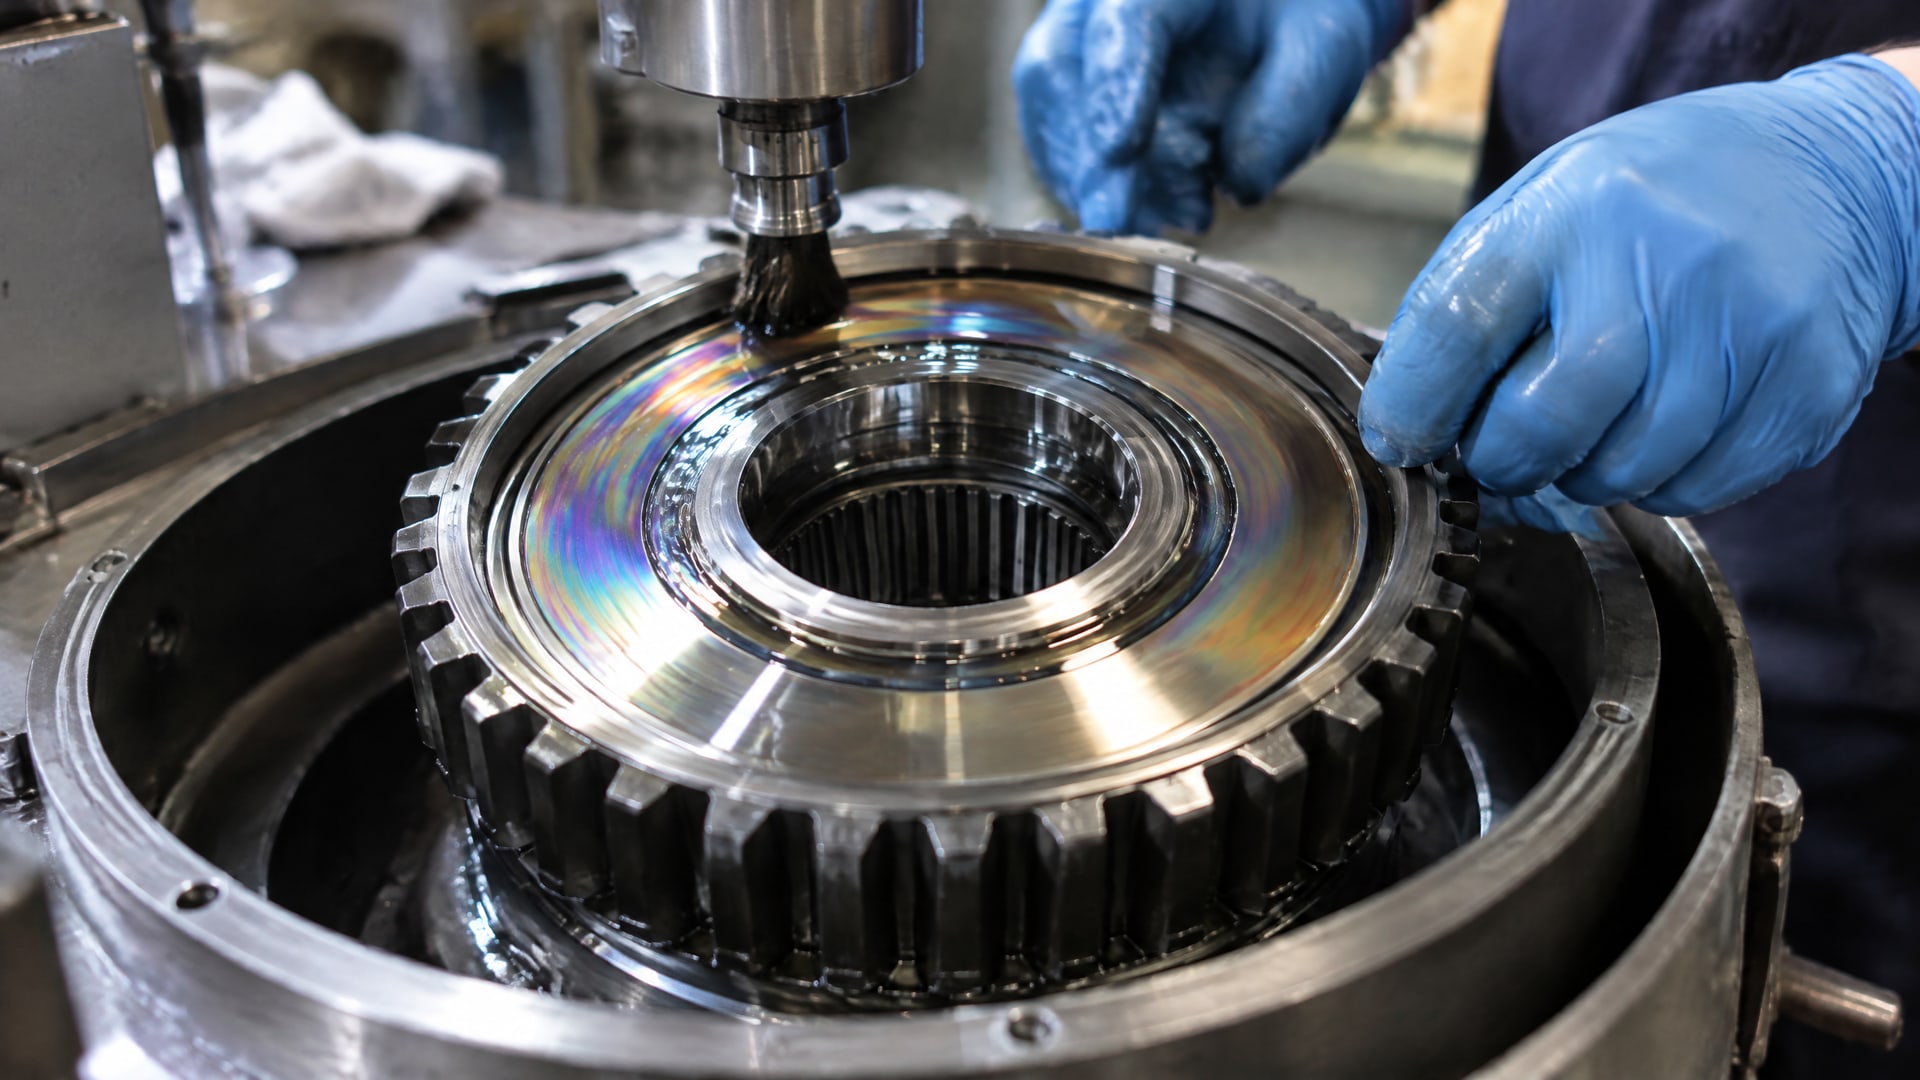
Однако способ нанесения сам по себе не определяет эксплуатационные свойства слоя: они зависят от состава, подготовки поверхности, толщины пленки и режима отверждения. Поэтому выбор технологии нельзя свести к вопросу о том, помещается ли деталь в корзину.
Способы отверждения покрытий различаются. Встречаются воздушносохнущие и термоотверждаемые системы, а для ряда антифрикционных покрытий время отверждения составляет от 2 до 90 минут, температура - от комнатной до 250 °C. Для термоотверждаемых твердых смазок типичный диапазон выпечки составляет 100-250 °C. Эти значения описывают разные системы, а не общий режим для всех материалов.
Почему нельзя переносить режим с одного покрытия на другое
Температуру и продолжительность выдержки задают с учетом химии покрытия и материала детали. Если выбран термоотверждаемый состав, режим печи нужно согласовать с допустимой тепловой нагрузкой на изделие. Это особенно важно для деталей, свойства которых могут измениться при нагреве, или изделий, чувствительных к деформации.
Для отдельных цинк-ламельных и похожих фрикционно-защитных систем в источниках приведены режимы 125-200 °C, 180-240 °C и 200-350 °C. Эти диапазоны относятся к разным системам и спецификациям, поэтому использовать их как универсальную рекомендацию нельзя. Для конкретного покрытия режим отверждения определяют по его документации и подтверждают в производственном процессе.
Что проверить до запуска партии
До обработки серии важно согласовать подготовку поверхности, способ нанесения и требования к готовому покрытию. Предварительная подготовка может включать обезжиривание, очистку, дробеструйную обработку, фосфатирование, анодирование или кислотную обработку. Выбор операции зависит от материала детали и применяемой системы.
На пробной партии проверяют, достигает ли состав нужных участков, удаляется ли избыток при центрифугировании и сохраняется ли покрытие после отверждения. Для таких испытаний используют оригинальные детали, поскольку образец простой формы не всегда показывает, как поведут себя кольца, крепеж или изделия со сложной геометрией.
Как выбрать твердосмазочное покрытие для детали
Подбор твердосмазочного покрытия начинают с функции.
Оно может требоваться для приработки, сборочной смазки, пожизненного смазывания, снижения износа или защиты от коррозии. В отдельных случаях важны также декоративность и требования системы контроля качества. Один состав не следует выбирать только по названию или общему описанию назначения.
Для оценки применимости учитывают температуру, рабочую среду, пару трения, нагрузку и число циклов. При антифрикционной задаче проверяют не только коэффициент трения, но также адгезию, когезию, термостабильность, окислительную стойкость и совместимость с контактирующими материалами. Эти характеристики связаны между собой: подходящее значение одного параметра не гарантирует, что покрытие будет работать в заданной среде и на конкретной детали.
Практическая последовательность подбора
Определить функцию покрытия: снижение трения, приработка, защита от коррозии или сочетание задач.
Зафиксировать условия эксплуатации: температуру, среду, нагрузку, характер движения и число циклов.
Уточнить материал детали и требования к подготовке поверхности.
Проверить, подходит ли окунание с центрифугированием для геометрии и обработки партии.
Провести испытания на оригинальной детали в реальном производственном процессе.
Сопоставить результаты с требованиями к качеству и закрепить параметры в спецификации.
Толщина пленки важна, но не заменяет проверку адгезии и работоспособности покрытия. Результат зависит также от подготовки поверхности и режима отверждения. Поэтому закупщику и инженеру полезно согласовать критерии приемки до заказа партии, а не после появления покрытия на деталях.
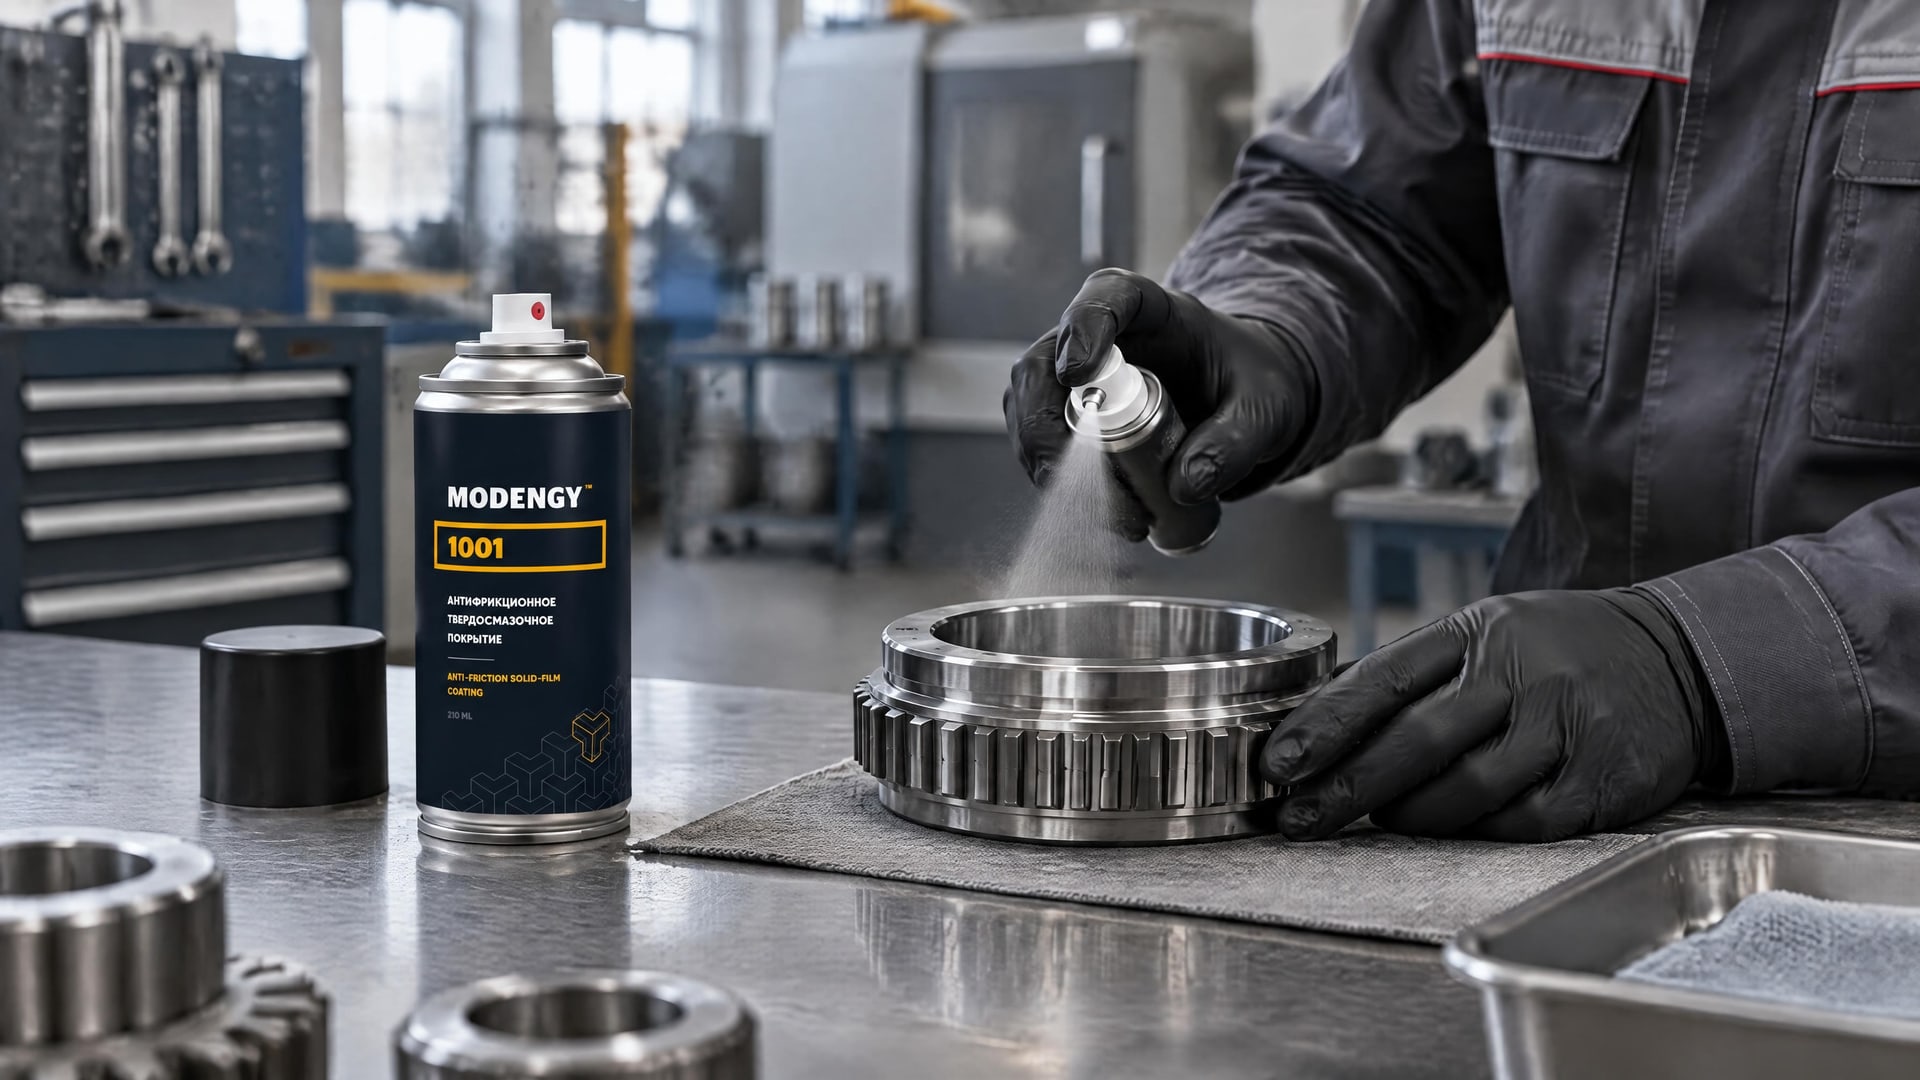
В задачах, где применимо твердосмазочное покрытие с отверждением при комнатной температуре, в ходовых частях используют MODENGY 1001.
MODENGY 1001: отверждение при комнатной температуре; применение - ходовые части.
Эта характеристика не заменяет проверку совместимости покрытия с конкретной деталью и условиями работы. Перед закреплением решения состав оценивают на оригинальном изделии и в предусмотренном производственном процессе.
Подготовка поверхности и контроль качества
Подготовка поверхности влияет на сцепление покрытия с деталью и на итоговый результат.
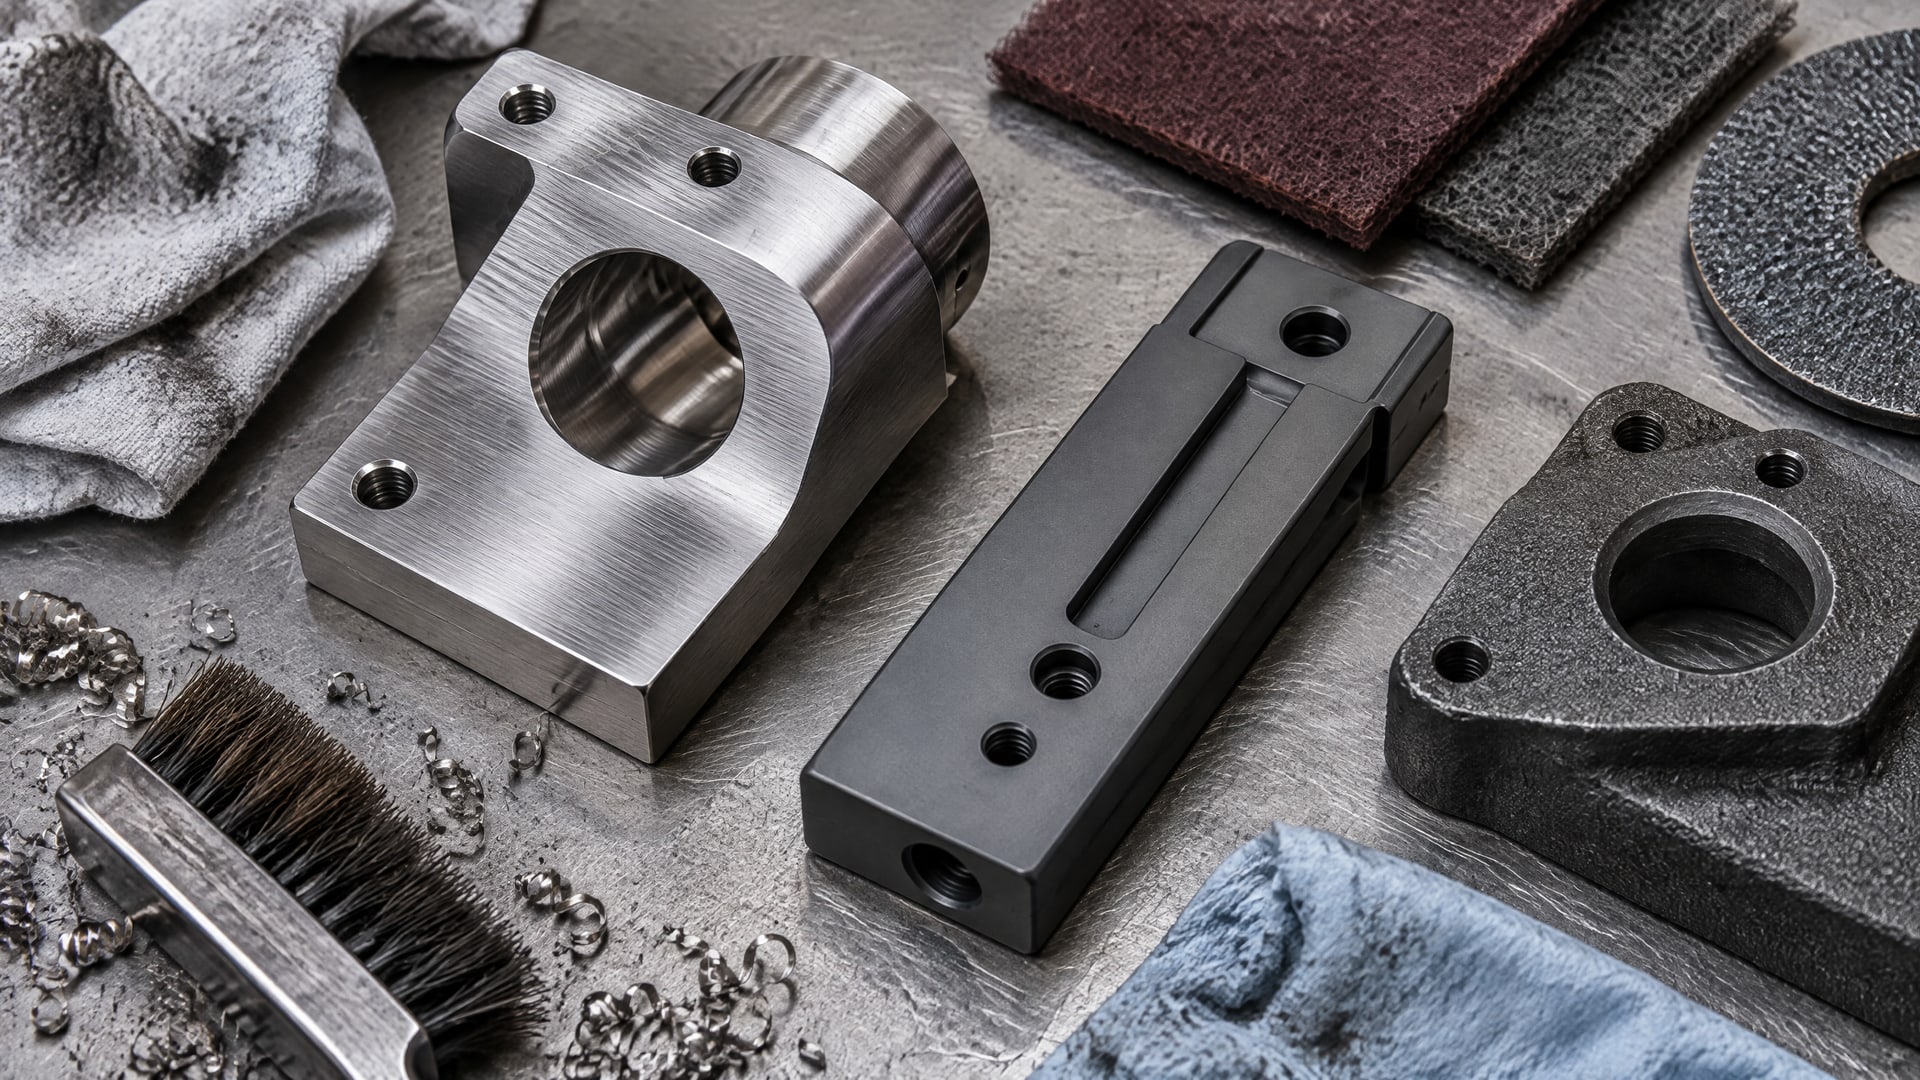
Перед нанесением могут применяться обезжиривание, очистка, дробеструйная обработка, фосфатирование, анодирование или кислотная обработка. Набор операций зависит от материала основы и требований к покрытию, поэтому назначать одну последовательность для всех изделий нельзя.
Не менее важна согласованность подготовки с методом нанесения. Если деталь имеет труднодоступные участки, сложный рельеф или поверхности, которые соприкасаются при загрузке, их поведение проверяют на пробной партии. Испытания на оригинальной детали помогают оценить результат с учетом фактической геометрии, состояния поверхности и толщины пленки.
Контроль толщины и испытания
Для контроля толщины покрытий применяют ISO 2064. Для квалификационного испытания на стойкость к соляному туману используют ISO 9227. Эти документы описывают разные методы контроля и не заменяют друг друга: толщину оценивают отдельно, а коррозионную стойкость проверяют предусмотренным испытанием.
Для покрытий крепежа и защиты от коррозии релевантны ISO 10683 и ASTM F2833-11(2017). Требования конкретного документа зависят от типа покрытия и задачи. Поэтому при подготовке спецификации важно указать, какие именно характеристики нужно подтвердить и какими методами будут оценивать результат.
Как закрепить требования в спецификации
В спецификации фиксируют назначение покрытия, требования к подготовке поверхности, способ нанесения и режим отверждения. Там же определяют контролируемые характеристики и методы их проверки. Если для изделия важны трение, износ или стойкость к рабочей среде, эти требования подтверждают испытаниями, соответствующими условиям эксплуатации.
Для серийного процесса полезно описать порядок проверки пробной партии и критерии приемки. Это помогает избежать ситуации, когда стороны оценивают покрытие по разным признакам: одна - по внешнему виду, другая - по функциональности или толщине. Согласование требований до обработки деталей упрощает выбор метода и контроль готового результата.
Когда окунание с центрифугированием не подходит
Объемная обработка может не подойти деталям, которые склонны к слипанию, зацеплению или механическому повреждению при совместном вращении.
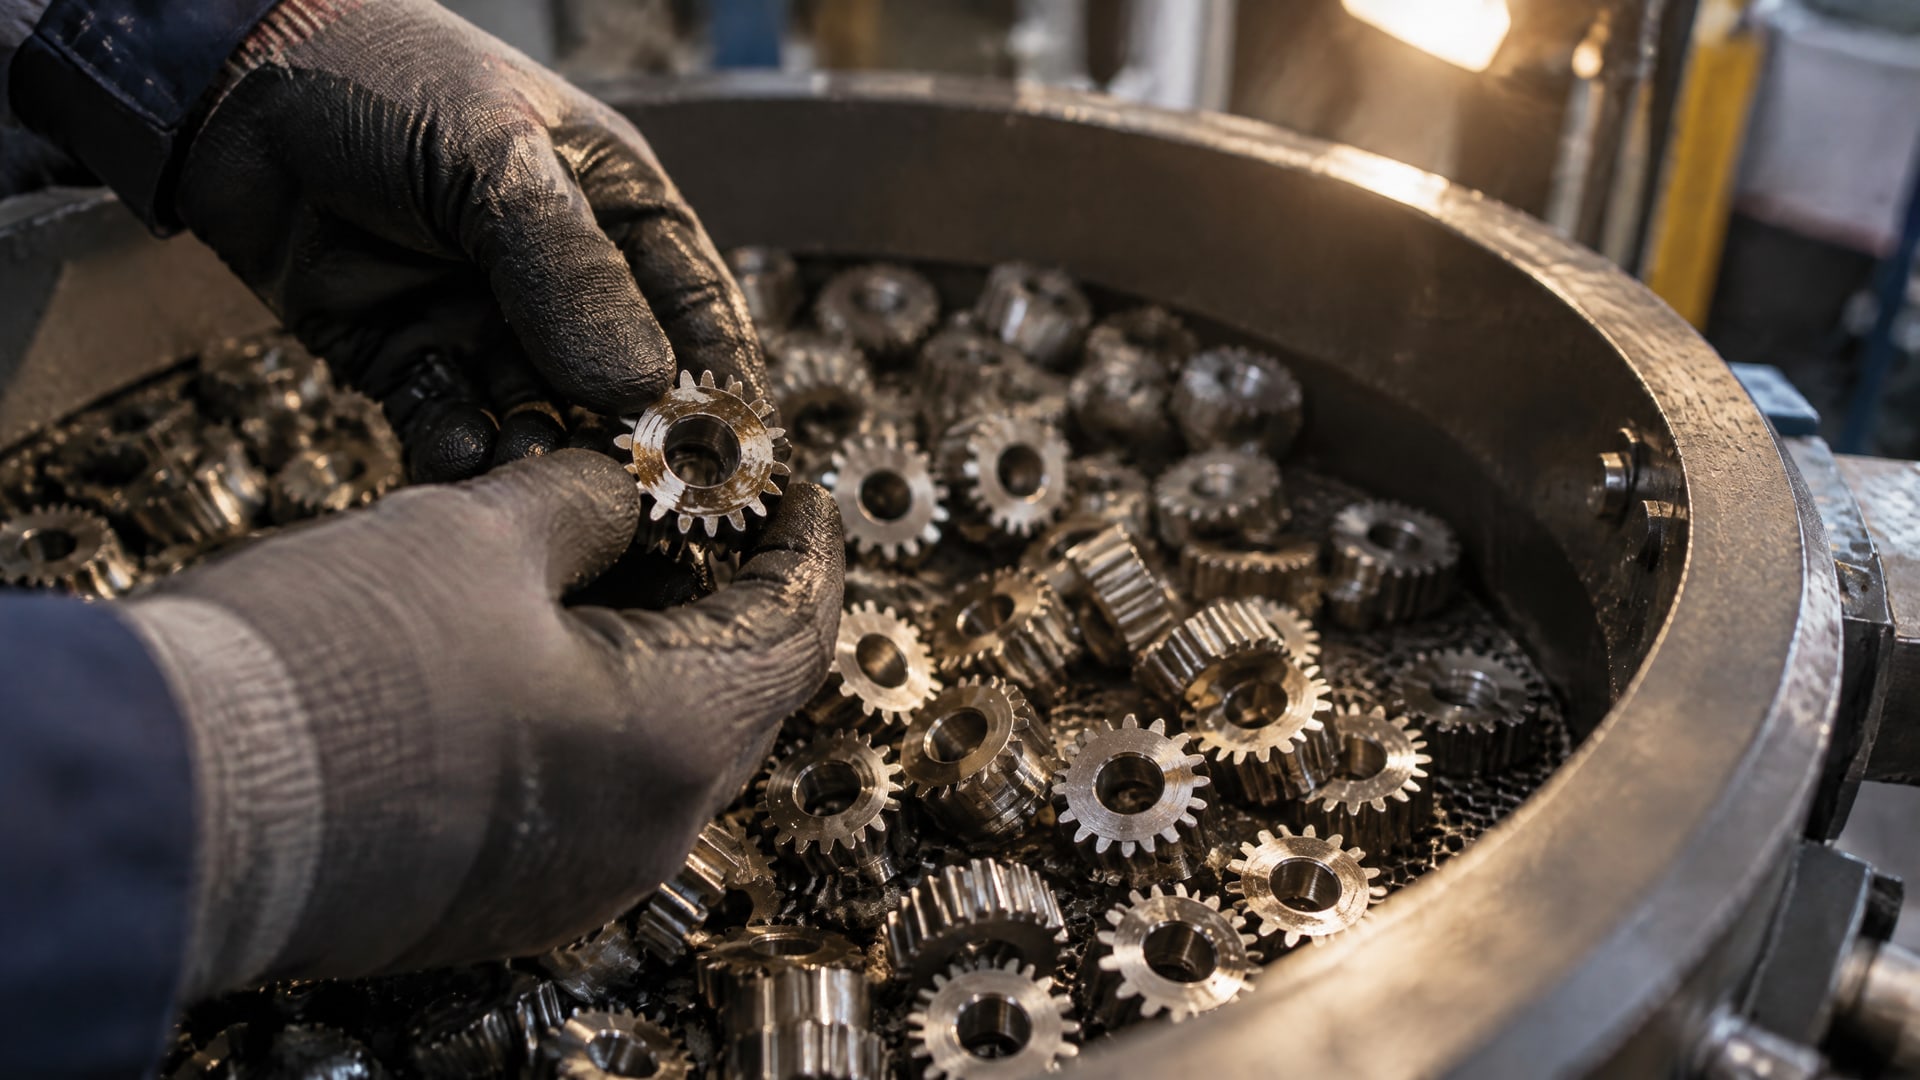
Риск зависит от формы, массы и расположения изделий в оснастке. Поэтому решение принимают не по одному признаку, например по размеру партии, а после оценки поведения детали в процессе.
Если геометрия мешает равномерно обработать изделие или безопасно отделить его от соседних деталей, рассматривают распыление либо окунание с последующим стеканием. ASTM F2833-11(2017) указывает эти способы наряду с окунанием с центрифугированием для нанесения покрытий на стальные детали. Альтернативный метод выбирают с учетом требуемой функции и возможности выдержать заданные требования к покрытию.
Как сравнить методы нанесения
Сначала определяют, какие поверхности детали должны быть покрыты и насколько критична обработка партии. Затем проверяют, позволяет ли выбранный способ управлять избытком материала и получить требуемый результат на оригинальном изделии. Для деталей, плохо переносящих объемную обработку, распыление или окунание с последующим стеканием могут быть подходящими альтернативами.
Отдельно оценивают последующее отверждение. Для разных систем встречаются режимы от комнатной температуры до 250 °C и продолжительность от 2 до 90 минут. Это не означает, что альтернативный способ нанесения автоматически меняет режим: его согласуют с выбранным покрытием и материалом детали.
Когда переходить к испытаниям
Испытание необходимо, если деталь имеет сложную форму, в партии возможно взаимное повреждение или требования к покрытию нельзя подтвердить только контролем толщины. Проверку проводят на оригинальной детали в реальном производственном процессе. В испытании учитывают подготовку поверхности, нанесение, отверждение и условия работы покрытия.
В результате сравнивают не только качество слоя, но и соответствие назначению: снижению трения, защите от износа или коррозии. Такой подход позволяет подобрать метод нанесения вместе с покрытием, а не отдельно от него. Для инженера это основание закрепить технологию и критерии контроля в спецификации, а для снабженца - сопоставить предложения по одинаковым требованиям.
Часто задаваемые вопросы
Можно ли заменить окунание с центрифугированием распылением?
В ряде случаев можно. Распыление рассматривают для деталей, которые склонны слипаться, зацепляться или повреждаться при объемной обработке. ASTM F2833-11(2017) указывает распыление наряду с окунанием с центрифугированием и окунанием с последующим стеканием. Окончательный выбор подтверждают испытаниями на оригинальной детали.
При какой температуре отверждают твердосмазочные покрытия?
Единого режима нет. Для термоотверждаемых твердых смазок типичный диапазон выпечки составляет 100-250 °C. В зависимости от химии системы встречаются процессы от комнатной температуры до 250 °C, а время отверждения может составлять от 2 до 90 минут. Точные параметры задаются для конкретного покрытия.
Подходит ли окунание с центрифугированием для кольцевых деталей?
Это зависит от геометрии и поведения колец в оснастке. Если детали соприкасаются, слипаются или повреждаются при совместной обработке, метод может оказаться неподходящим. Решение проверяют на пробной партии с оригинальными изделиями, оценивая расположение деталей, нанесение покрытия и сохранность поверхности.
Достаточно ли выбрать покрытие по коэффициенту трения?
Нет. Для антифрикционной задачи также оценивают адгезию, когезию, термостабильность, окислительную стойкость и совместимость с парой трения и рабочей средой. Учитывают температуру, нагрузку и число циклов. Подбор подтверждают испытанием на оригинальной детали в реальном производственном процессе.
Заключение
Окунание с центрифугированием эффективно для массового нанесения покрытий на металлические детали, если их геометрия и свойства позволяют обрабатывать изделия партией. Метод не универсален: склонность к слипанию и повреждению может потребовать распыления или окунания с последующим стеканием. Для выбора покрытия учитывают его функцию, подготовку поверхности и режим отверждения, а не только толщину слоя.
Следующий шаг - определить рабочие условия и требования к покрытию, затем проверить выбранную технологию на оригинальной детали. Результаты испытаний и методы контроля толщины или коррозионной стойкости нужно закрепить в спецификации до запуска серийной обработки.