Концентрация СОЖ - это не один универсальный показатель, а значение, которое зависит от материала заготовки, типа операции, вязкостных характеристик самой СОЖ и режима резания. Неправильный подбор приводит к перерасходу материала, нестабильности обработки, налипанию стружки на инструмент или, наоборот, недостаточному охлаждению. Инженеры и снабженцы часто ищут один универсальный процент, но такого не существует: для шлифования нужна одна концентрация, для резьбонарезания - совсем другая, а для чугуна порядок выше, чем для углеродистой стали. В этой статье мы разберем, какие концентрации работают на практике, как их контролировать и на что ориентироваться при выборе режима для каждой конкретной операции.
Концентрация СОЖ для углеродистых и низколегированных сталей
Углеродистые стали - самая распространенная группа материалов в машиностроении.
Для их обработки полусинтетические СОЖ работают в диапазоне 3–5% при стандартных условиях токарной обработки, фрезерования и обычного сверления. Если условия утяжеляются (более высокие скорости, большие подачи, сложная геометрия инструмента), концентрацию поднимают до 4–6%. Это дает достаточно смазки на контакте и усиливает охлаждающий эффект без излишних затрат на материал и без образования пены в системе циркуляции.
Для низколегированных сталей (содержание легирующих элементов до 5%) подход сохраняется, однако при работе на повышенных скоростях обычно переходят на 4–6% или даже 5–7%. Это объясняется тем, что налипание стружки и нагрев зоны резания выше, чем у углеродистых сталей. Если операция включает глубокое резание или работу с твердосплавным инструментом, практика показывает, что 5–6% дают более предсказуемый результат.
Рабочая концентрация в этом диапазоне поддерживается благодаря правильному разведению концентрата водой, но это требует контроля. При отсутствии систематической проверки фактический процент может снизиться на 1–2%, что окажется заметным при чувствительных операциях. На больших производствах закупщики возвращаются к рефрактометрическому контролю второй год подряд именно потому, что визуальная оценка состояния рабочей жидкости ненадежна.
Обработка легированных сталей: повышенные требования к концентрации
Легированные стали (хромоникелевые, молибденовые, высокопрочные) требуют повышенной концентрации СОЖ.
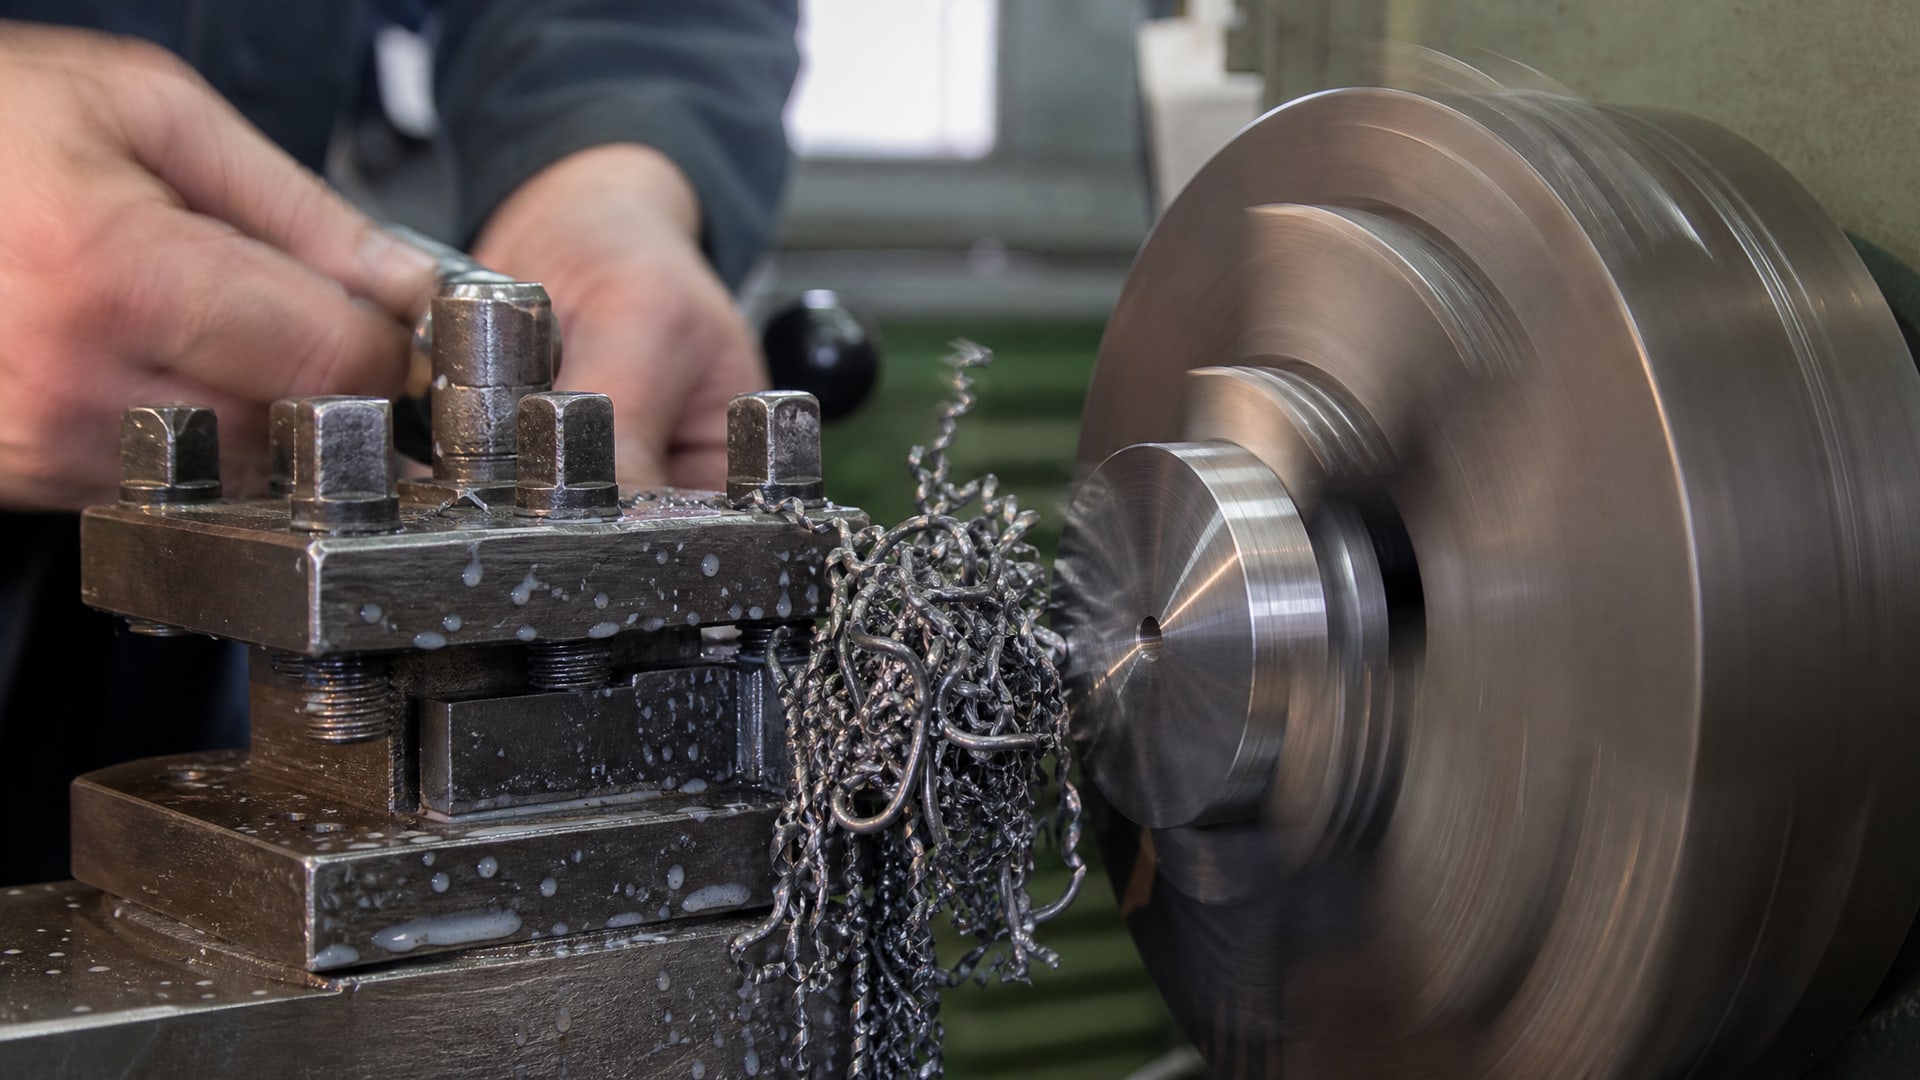
Если для углеродистой стали достаточно 3–5%, то для легированной обычно переходят на 4–6% или даже 5–10% в зависимости от степени легирования и типа СОЖ. Причина: такие материалы обладают повышенной вязкой стружкой, налипают на инструмент, выделяют много тепла и требуют более мощного смазочно-охлаждающего действия.
При работе с высокопрочными сталями и титановыми сплавами расход СОЖ растет, потому что нужно обеспечить устойчивое разделение между инструментом и заготовкой. В линиях фасовки и на ремонтных участках практикуют повышение концентрации до 6–8% именно для таких материалов, чтобы избежать прерывистого контакта и захвата стружки. Эмульсионные системы при этом показывают хорошие результаты, но требуют постоянного мониторинга pH и состояния эмульсии: переизбыток воды или загрязнение органикой быстро портят рабочие свойства.
Режимы обработки чугуна: специфика и концентрация
Чугун - материал с разными эксплуатационными требованиями.
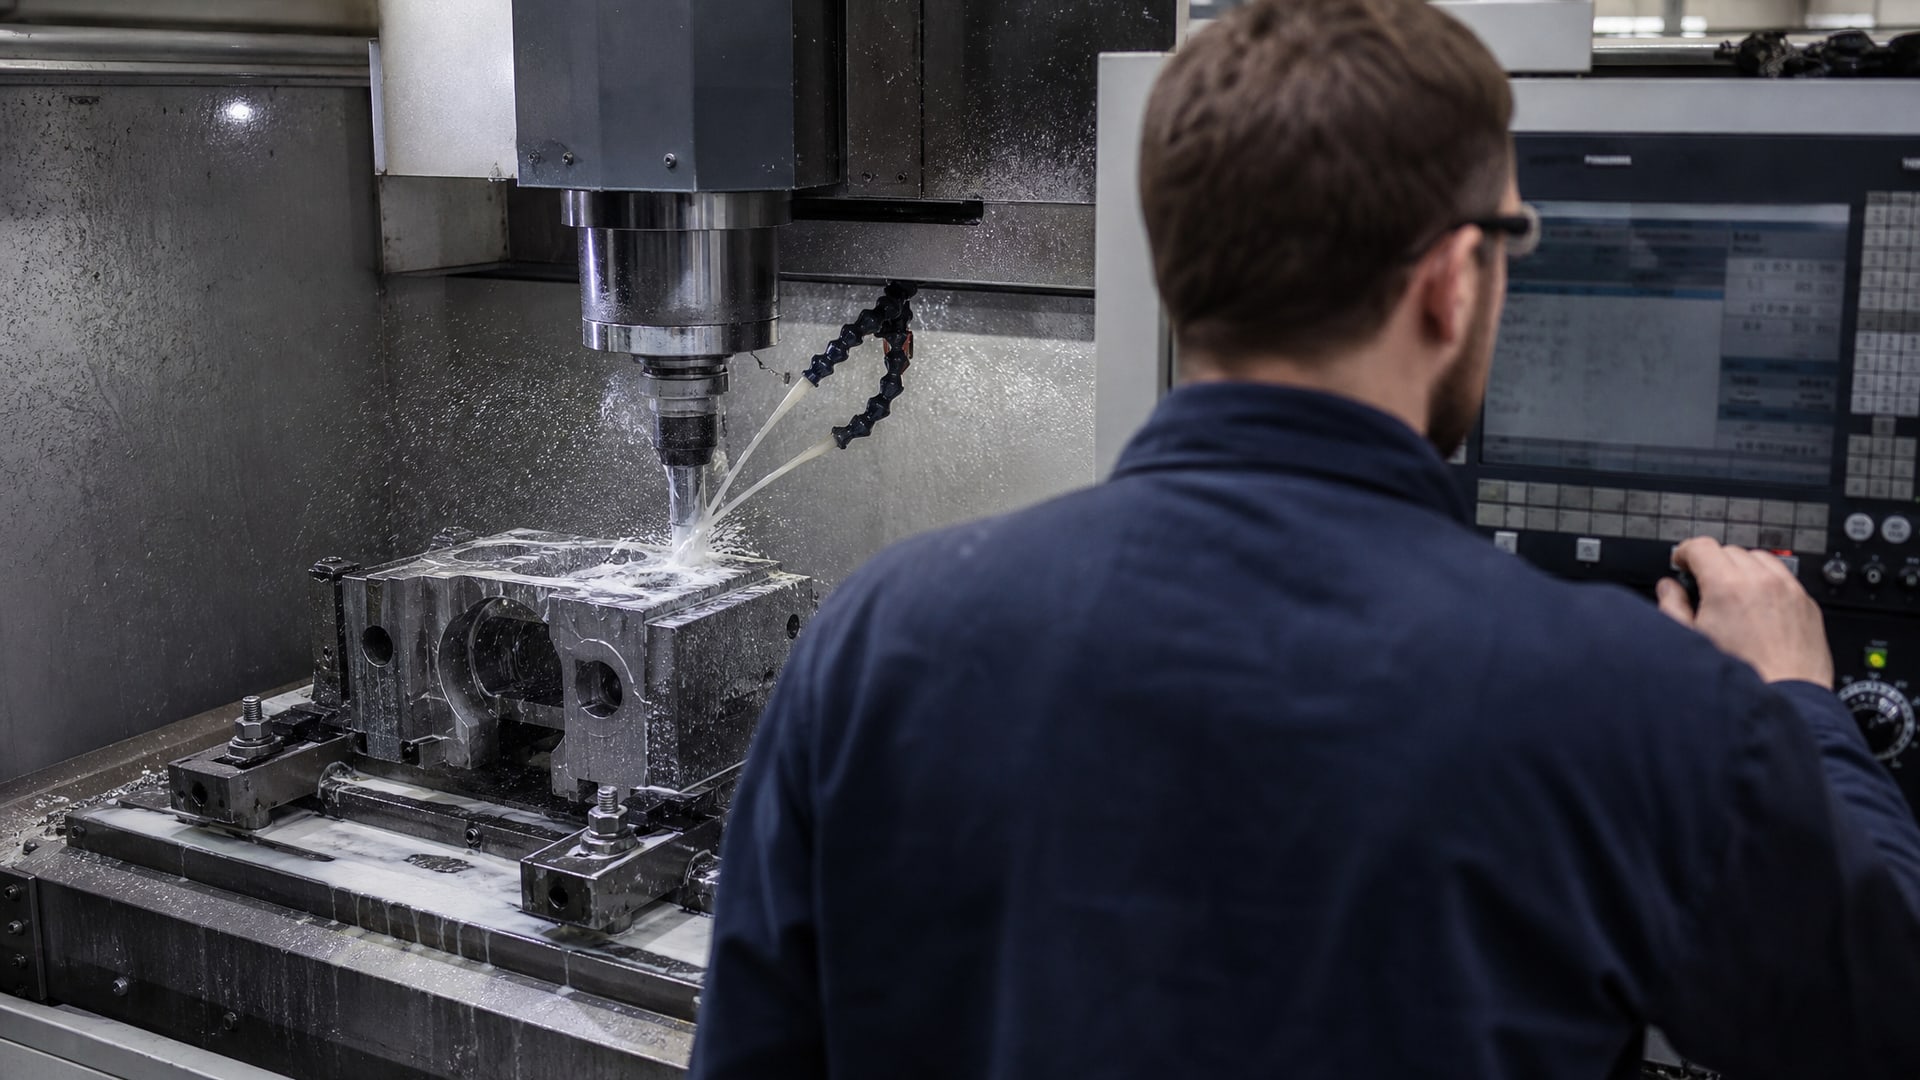
Если для углеродистой стали при обычном фрезеровании работают на 3–5%, то для чугуна базовый ориентир составляет 4–7%. Эта разница обусловлена хрупкостью чугуна, склонностью к быстрому износу инструмента и необходимостью отводить тепло эффективнее. Серый чугун и модульный чугун рассматриваются отдельно, и практика показывает, что первый менее требователен к смазке, чем второй.
Для операций с чугуном закупщики часто выбирают специализированные полусинтетические СОЖ именно потому, что универсальные составы по цене выигрывают, но на практике требуют более высокой концентрации. При токарной обработке чугуна ориентируются на 4–6%, при фрезеровании - на 5–7%, при сверлении - на 4–5%. Эти диапазоны обеспечивают баланс между охлаждением, удалением стружки и экономией материала.
Концентрация по операциям: справочные значения
Различные операции металлообработки требуют принципиально разных концентраций.
Это не маркетинговый миф, а следствие разных механизмов: шлифование нацелено на охлаждение и удаление шлама (поэтому концентрация низкая), а резьбонарезание требует смазки высокого качества и прочной адгезии (поэтому концентрация высокая).
| Операция | Углеродистая сталь, % | Легированная сталь, % | Чугун, % | Примечание |
|---|---|---|---|---|
| Шлифование | 1,5–2,5 | 1,5–2,5 | 1,5–2,5 | Приоритет - охлаждение, низкий объем смазки |
| Токарная обработка | 3–5 | 4–6 | 4–6 | Стандартный режим на большинстве участков |
| Фрезерование | 3–5 | 4–6 | 5–7 | Расход выше при сложной геометрии инструмента |
| Обычное сверление | 3–5 | 4–6 | 4–5 | Режим как для точения |
| Глубокое сверление | 8–12 | 10–12 | 8–10 | Высокая концентрация для смазки узкого зазора |
| Резьбонарезание | 8–12 | 10–12 | 8–10 | Максимальная смазочная способность |
| Развертывание | 4–6 | 5–8 | 4–6 | Выше, чем при сверлении, за счет прецизионности |
Эти значения справедливы для полусинтетических водосмешиваемых СОЖ. Для эмульсионных систем (синтетических или минеральных) диапазоны могут отличаться на 1–2%, поэтому при смене типа СОЖ рекомендуется обращаться к техническому описанию конкретного продукта.
Контроль концентрации в производстве
Начальное разведение СОЖ - только первый шаг.
Во время эксплуатации фактическая концентрация меняется: вода испаряется, материал износится, из системы выносится стружка и загрязнения. На крупных производствах без регулярного контроля концентрация может снизиться на 1–3% за месяц, что приводит к ухудшению качества обработки и увеличению числа брака.
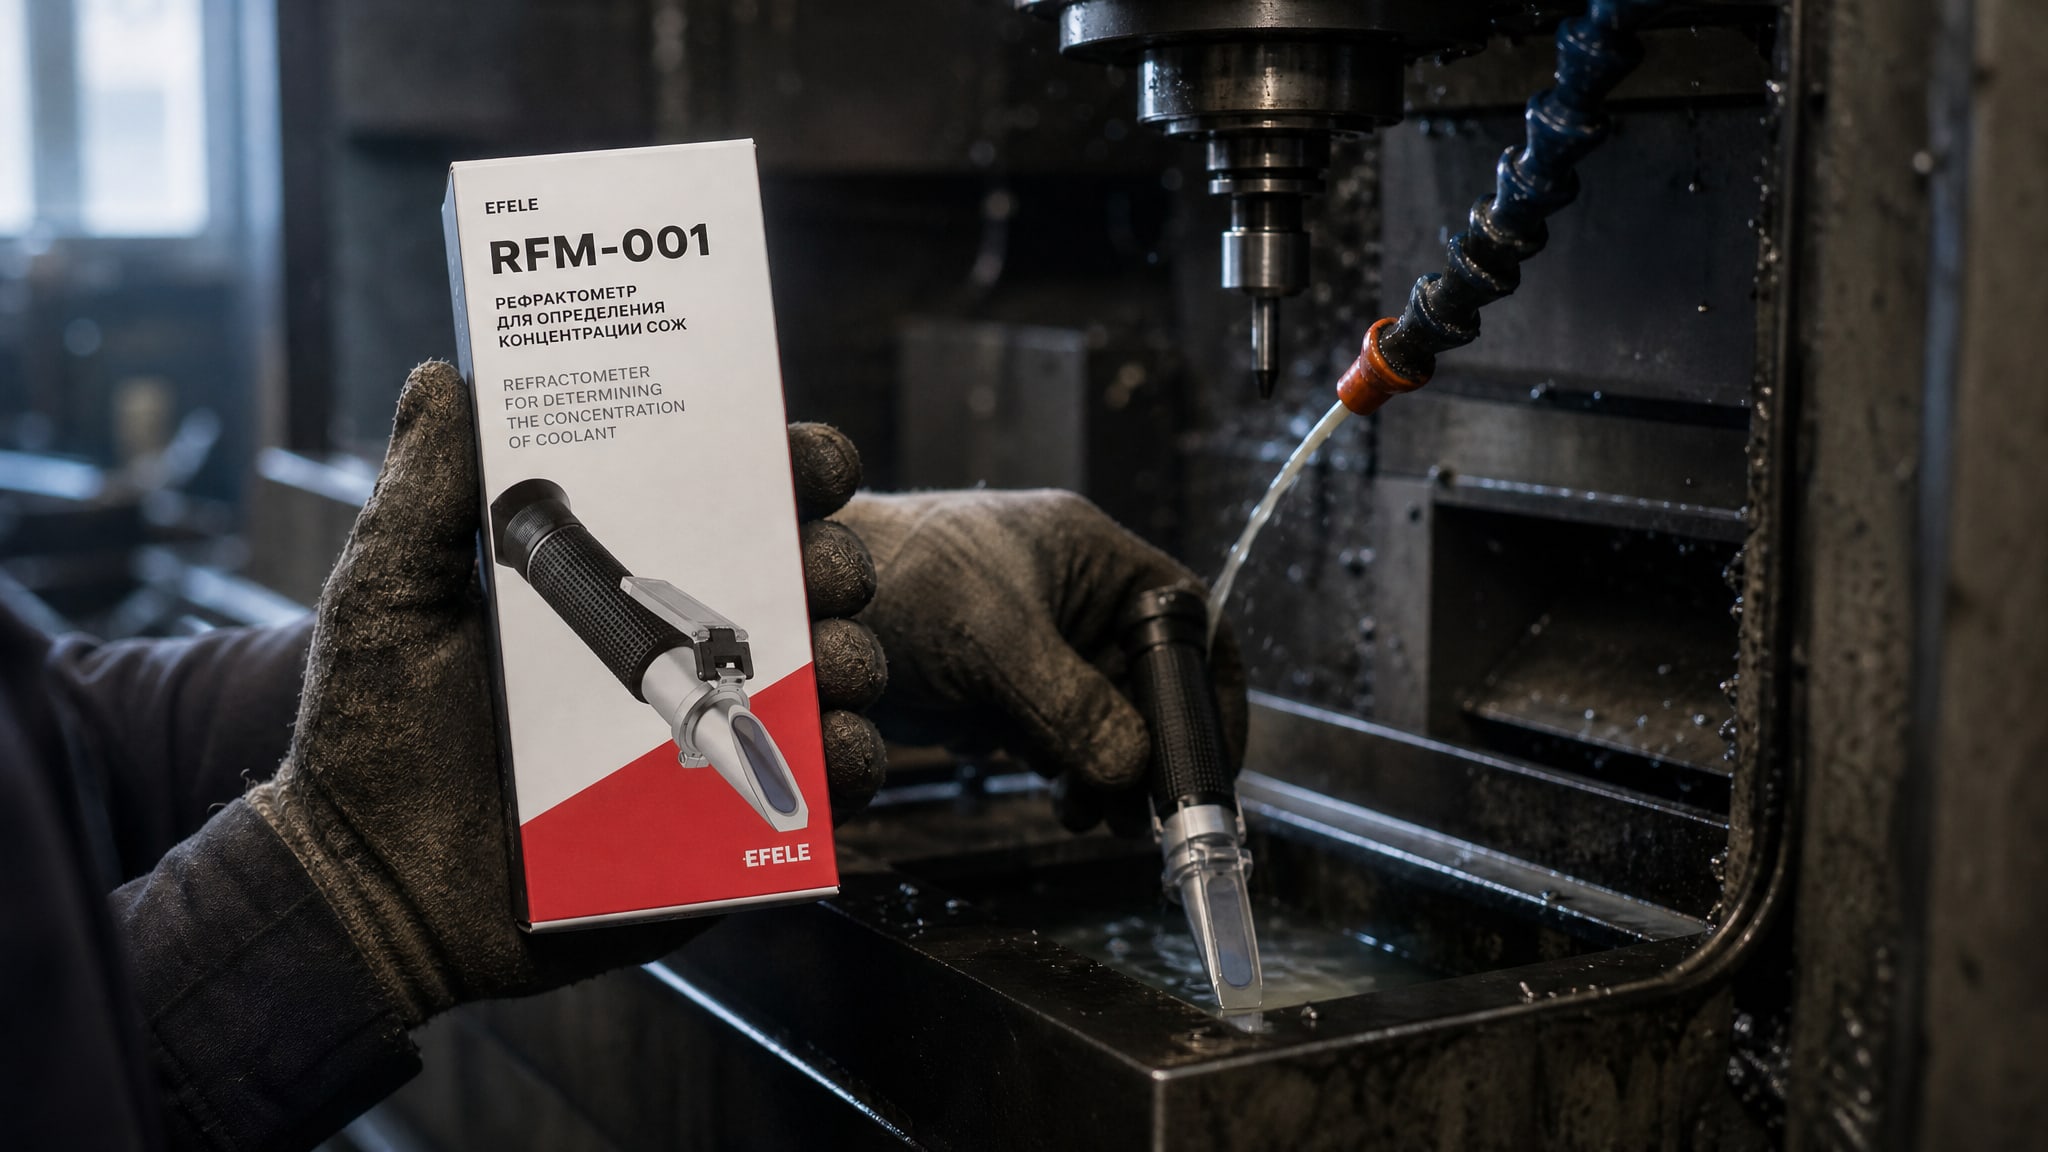
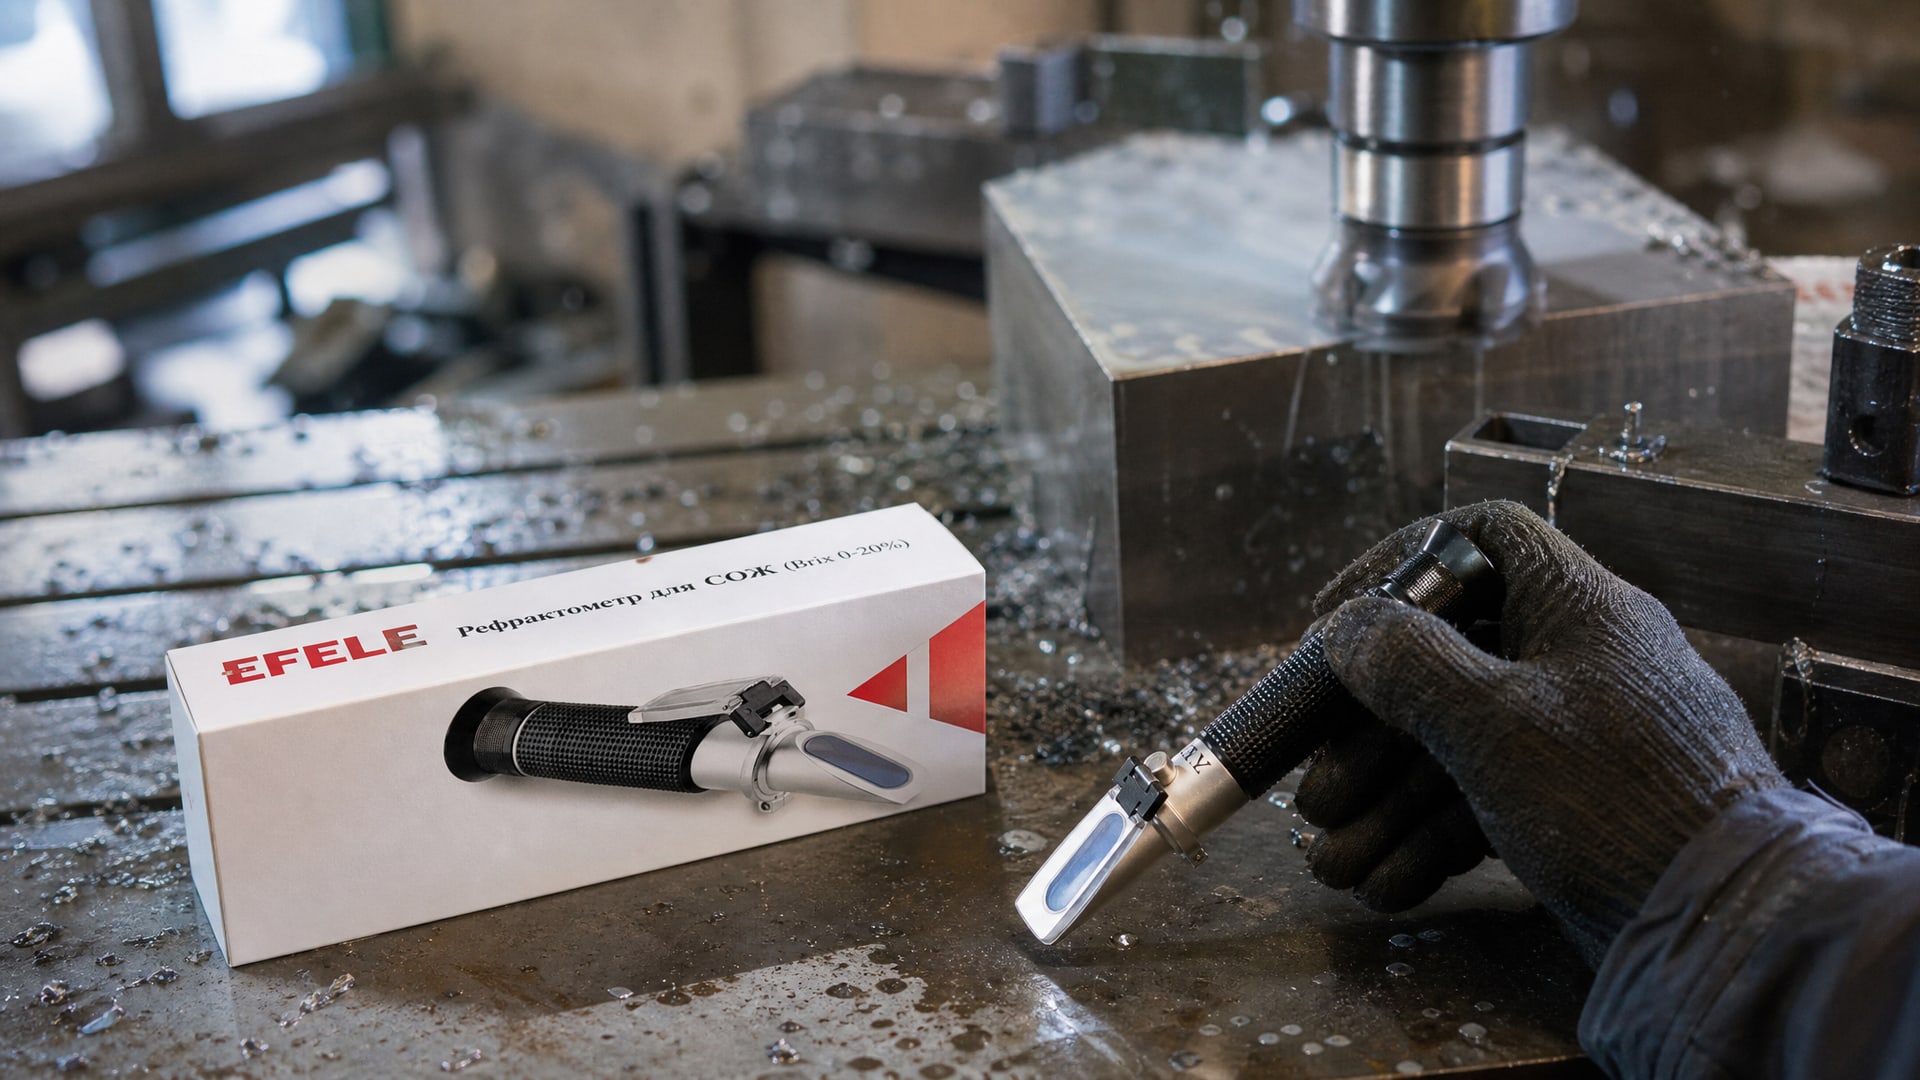
Рефрактометрический контроль - стандартный инструмент в цехе. Портативный рефрактометр позволяет за 30 секунд определить текущий процент концентрата в растворе и сразу принять решение: долить концентрат или развести водой. На производстве, где обрабатывают сложные стали, такой контроль проводят раз в смену или раз в несколько смен в зависимости от объема производства. Для непрерывных линий обработки рекомендуется ежедневная проверка.
При использовании водорастворимых СОЖ контроль концентрации дополняется мониторингом pH раствора. Рабочий pH должен находиться в диапазоне 8,5–9,5. Отклонение в сторону увеличения кислотности (pH ниже 8,5) говорит об окислении и загрязнении, что ускоряет коррозию инструмента и приводит к деградации смазочных свойств. В линиях фасовки и ремонтных службах практикуют одновременный контроль обоих параметров: если концентрация в норме, но pH сдвинулся, это сигнал к замене порции рабочей жидкости.
Совет инженера: применение портативного рефрактометра
На участке фрезерования стали толщиной 50 мм при режиме 200 об/мин закупщик заметил, что качество чистоты поверхности упало за две недели работы. Проверка концентрации показала: вместо установленных 5% в системе циркуляции была 3,5%. Причина - летняя жара, повышенное испарение и долив воды без восполнения концентрата. После повышения концентрации до 5% и установки регулярного контроля с помощью портативного рефрактометра EFELE Brix 0-20% качество восстановилось. Результат: упали претензии к обработке, снизился расход инструмента, а сама проверка заняла не более минуты в смену.
Частые ошибки при выборе и применении концентрации
Первая ошибка - попытка использовать одну концентрацию для всех операций.
Многие закупщики выбирают средний вариант (например, 5%) и работают только на этом уровне. Результат: при шлифовании избыток смазки создает пену, инструмент забивается, а при резьбонарезании, наоборот, недостаточная смазка приводит к сломанным метчикам и налипанию на инструмент.
Вторая ошибка - вера в принцип «чем больше, тем лучше». Некоторые производства повышают концентрацию до 8–10% для всех операций подряд. Пена, увеличенный расход материала, перегрев циркуляционной системы - вот естественные следствия. Для шлифования это критично: высокая концентрация заполняет микропоры инструмента, и он перестает резать.
Третья ошибка - игнорирование загрязнения раствора. Даже если концентрация соответствует норме, загрязнение органикой, окалиной или стружкой способно деградировать смазочные свойства. Контроль концентрации рефрактометром показывает только процент, но не загрязнение. На практике это означает, что пора менять рабочую жидкость, если pH ушел в кислую сторону или видна слизь в отстойнике.
Четвертая ошибка - небрежное разведение при начальной заливке. Если концентрат и вода смешаны неправильно или не дали время на стабилизацию, эмульсия расслаивается через несколько часов работы. Итог: то части мажут на 3%, то на 7%, и ничего не работает. Всегда нужно дать раствору 15–20 минут на покой перед включением машины.
Выбор концентрации: пошаговый подход
Процесс подбора правильной концентрации строится на пяти принципах.
Первый: изучите материал. Углеродистая сталь требует 3–5% при стандартной обработке, легированная -4–6% или выше, чугун -4–7%. Это отправная точка.
Второй: определите операцию. Шлифование -1,5–2,5%, фрезерование обычное -3–5%, резьбонарезание -8–12%. Таблица выше помогает ориентироваться быстро.
Третий: прочитайте техническое описание СОЖ. Производитель указывает рекомендуемый диапазон для конкретного состава, и этот диапазон часто уже учитывает степень вязкости и смазочной способности.
Четвертый: протестируйте на участке. Начните с нижней границы рекомендуемого диапазона и поднимайте концентрацию на 0,5–1% в день, пока качество не стабилизируется. Одновременно следите за пеной, температурой масла и качеством обработки.
Пятый: зафиксируйте параметр и контролируйте регулярно. Один раз в смену или в несколько смен проверяйте концентрацию портативным рефрактометром, чтобы поддерживать стабильность.
Часто задаваемые вопросы
Какая концентрация оптимальна для обычной обработки стали?
Для углеродистых сталей при токарной обработке, фрезеровании и сверлении рекомендуется 3–5% полусинтетической СОЖ. Если обработка более требовательна (легированные стали, высокие скорости), переходите на 4–6%. Точный процент зависит от конкретного типа СОЖ, поэтому сверяйтесь с техническим описанием.
Почему для чугуна нужна иная концентрация?
Чугун обладает иной микроструктурой и прочностью, требует более активного охлаждения и смазки, чтобы избежать быстрого износа инструмента и налипания стружки. Базовый диапазон 4–7% для чугуна выше, чем 3–5% для углеродистой стали при аналогичной операции, потому что условия обработки объективно более жесткие.
Как часто нужно проверять концентрацию СОЖ?
На производствах со средней загруженностью рекомендуется проверять концентрацию один раз в смену или через день. Если линия работает круглосуточно или обрабатывает особо требовательные материалы, переходите на ежедневный контроль. В летний период, когда испарение выше, проверяйте чаще.
Чем опасна слишком низкая или слишком высокая концентрация?
Низкая концентрация (ниже нормы на 1–2%) снижает смазочность, приводит к налипанию стружки, преждевременному износу инструмента и ухудшению качества обработки. Слишком высокая концентрация (на 2–3% выше нормы) создает пену, перегревает циркуляционную систему, заполняет поры инструмента при шлифовании и в итоге тоже приводит к браку.
Какие инструменты нужны для контроля концентрации?
Основной инструмент - портативный рефрактометр (шкала 0–20% Brix), который дает результат за 30 секунд. Дополнительно можно использовать pH-метр для водорастворимых СОЖ, чтобы отслеживать pH в диапазоне 8,5–9,5. На крупных производствах иногда устанавливают автоматические датчики концентрации прямо в циркуляционную систему.
Заключение
Оптимальная концентрация СОЖ для обработки стали и чугуна - это не одно число, а система параметров, зависящая от материала, операции, типа СОЖ и режима резания. Углеродистые стали работают на 3–5%, легированные - на 4–6% или выше, чугун - на 4–7%. Шлифование требует низких концентраций (1,5–2,5%), резьбонарезание - высоких (8–12%), остальные операции занимают промежуточные позиции. Регулярный контроль концентрации рефрактометром и поддержание pH водорастворимых СОЖ в диапазоне 8,5–9,5 обеспечивают стабильное качество обработки и экономию материала.
Следующий шаг: проверьте текущую концентрацию в ваших системах циркуляции, сверьтесь с таблицей по вашей основной операции и материалу, и если параметр отклонился более чем на 0,5–1%, приведите его в норму. Установите регулярный контроль один раз в смену или через день - это займет не более минуты, но убережет от брака и неожиданного износа инструмента.