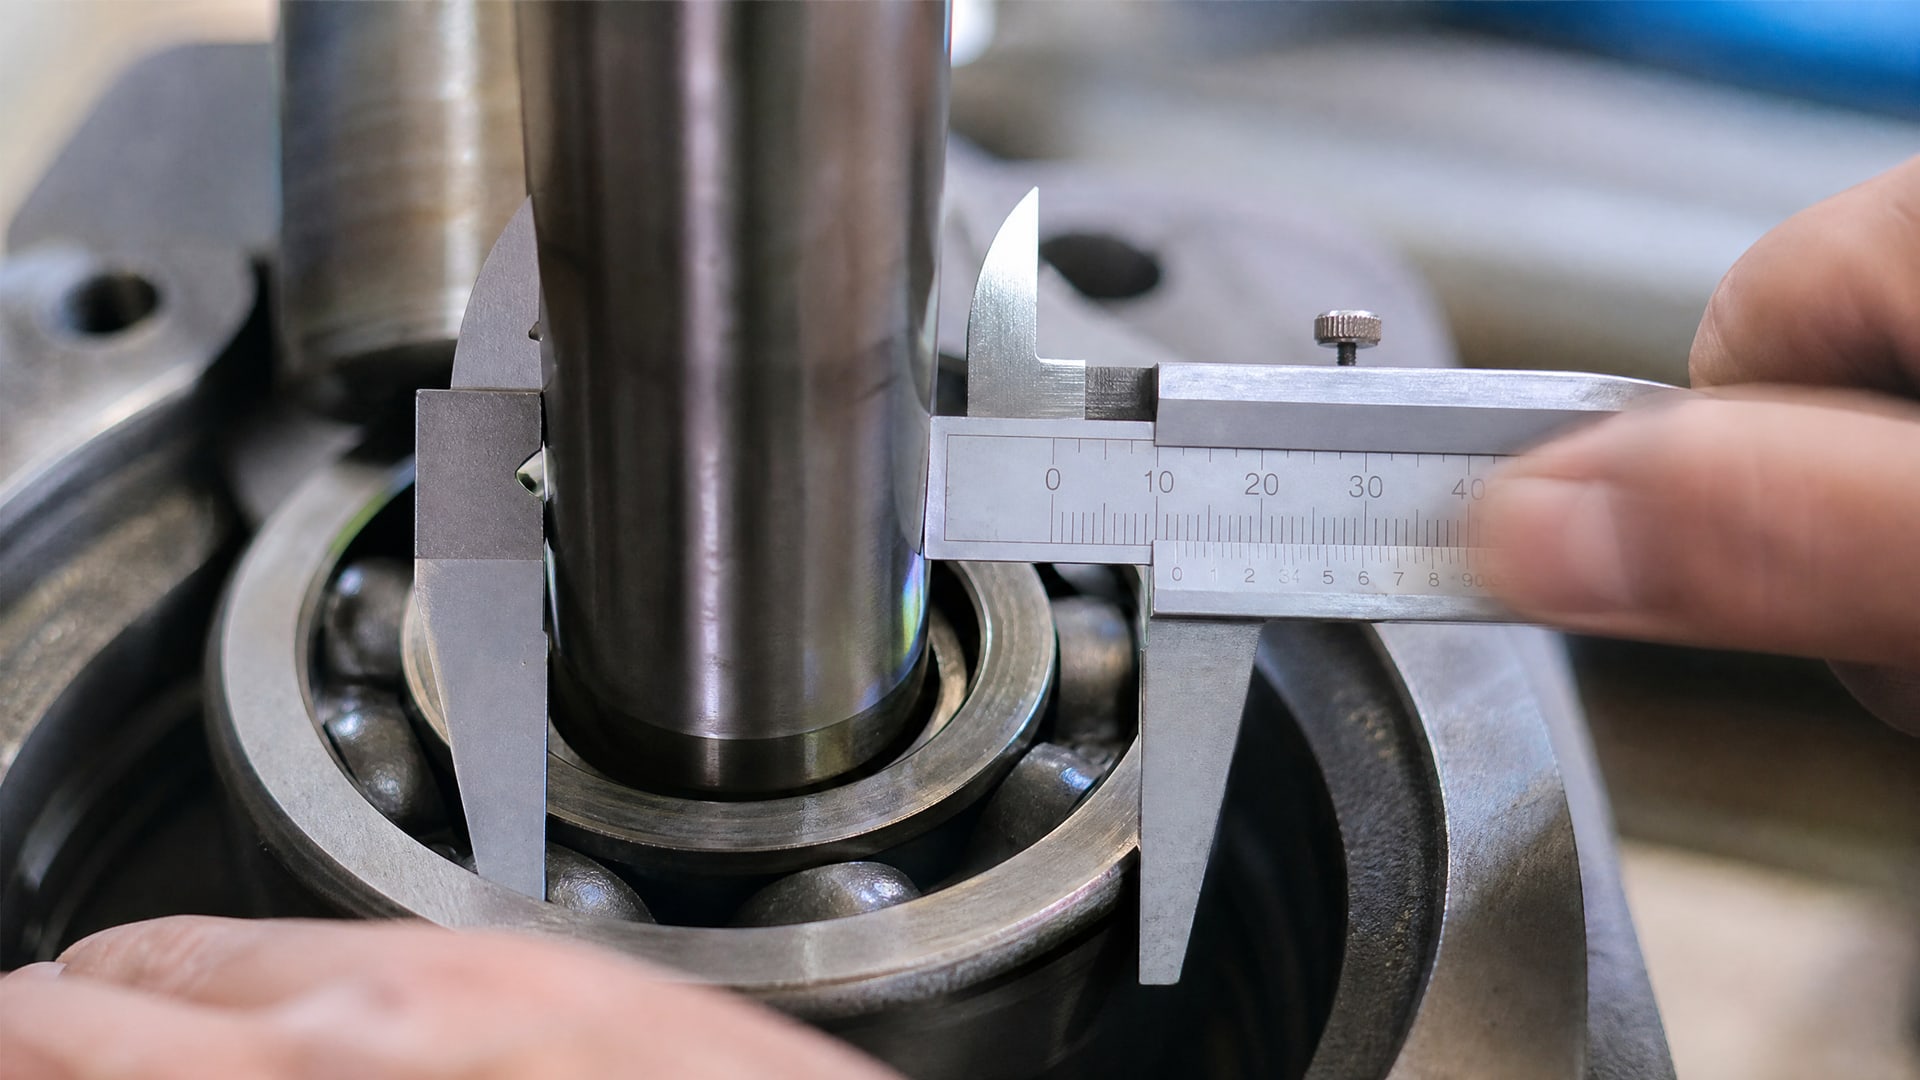
Покрытие деталей двигателя - операция, которая кажется простой на первый взгляд, но таит множество подводных камней. Большинство ошибок возникает не потому, что выбран плохой материал, а потому, что нарушена технология подготовки поверхности, неправильно выбран способ нанесения или неконтролируемы режимы сушки и отверждения. Именно эти этапы определяют, будет ли покрытие держаться годы или отслаиваться через месяцы. В статье разберем, какие ошибки чаще всего допускают инженеры и закупщики при самостоятельном подборе и нанесении защитных и антифрикционных покрытий на поршни, кольца, гильзы и другие детали силовых агрегатов.
Целевая аудитория этого материала - технические специалисты ремонтных служб, инженеры по сервису и снабженцы, которые принимают решение о выборе технологии нанесения или сами контролируют процесс на производстве. Вы узнаете, почему адгезия падает даже при правильном составе, какие режимы действительно критичны, и как избежать самых типичных сбоев.
Этап подготовки поверхности: главная ошибка, которая губит все остальное
Подготовка поверхности - это не скучный «предварительный» этап, который можно сократить или упростить.
Это фундамент, на котором стоит вся прочность и долговечность покрытия. Спешка здесь обходится дорогой.
Перед нанесением любого покрытия на деталь двигателя нужно удалить загрязнения в следующем порядке: механические отложения (пыль, нагар, стружка), масла и смазки, оксидные пленки и ржавчину. Если этого не сделать, покрытие будет держаться на загрязнении, а не на металле, и при первых вибрациях начнет отслаиваться.
Практическая схема многоэтапной мойки выглядит так:
Грубое механическое снятие отложений (щетка, тряпка, в тяжелых случаях - дробеструйка).
Основная водная мойка в щелочном растворе: концентрация 1–5% для универсальных составов или 3–8% для сильнощелочных при масложировых загрязнениях, температура 40–70 °C, время выдержки 3–15 минут.
Ополаскивание чистой водой для удаления остатков щелочи.
Сушка при температуре не выше 80–100 °C, чтобы не окислить уже очищенную поверхность.
Каждый этап критичен. Если пропустить ополаскивание, оставшаяся щелочь будет реагировать с материалом покрытия и ослаблять адгезию. Если сделать температуру мойки выше рекомендуемой, можно вызвать образование новой оксидной пленки. Если недостаточно высушить деталь перед нанесением, вода создаст преграду между металлом и материалом покрытия.
После очистки и сушки критически важно соблюдать одно правило: не трогайте очищенную поверхность руками. На коже человека есть масла и соли, которые мгновенно перенесут загрязнение обратно на металл. Если нужно переместить деталь, используйте чистые перчатки, и даже лучше - держите ее за крепежные отверстия или специально предусмотренные захваты.
Выбор технологии нанесения: почему декоративное покрытие не заменит антифрикционное
Одна из распространенных ошибок - путать разные классы покрытий.
Технология нанесения защитного покрытия для деталей двигателя принципиально отличается от технологии нанесения декоративного покрытия, например эмали или системы мокрый шелк.
Для деталей, которые работают внутри двигателя и подвергаются трению, температурным циклам и вибрациям, применяют специализированные методы:
Гальванические покрытия (никелирование, хромирование): осаждение металла из электролита под действием электрического тока. Требуют тщательной предварительной очистки и обезжиривания.
Плазменное напыление: расплавление и диспергирование порошка в плазменной дуге при температуре около 10 000 K, нанесение высокотвердого слоя с превосходной адгезией.
Газопламенное и электродуговое напыление: термическое напыление с использованием горелки или электрической дуги; подходит для больших площадей и толстых слоев.
Вакуумные технологии (CVD, PVD, EB-PVD): осаждение слоя в вакуумной камере, обеспечивает высокую плотность и чистоту; особенно востребовано для поршней и колец.
Электрофоретическое осаждение: применяется для геометрически сложных деталей, равномерно покрывает внутренние полости и узкие зазоры.
Декоративные эмали и покрытия мокрый шелк рассчитаны на другое: на внешний вид, на защиту от коррозии в спокойных условиях и на отсутствие механических нагрузок. Их режимы сушки, требования к толщине и составы совершенно иные. Если вы попробуете нанести эмаль на поршень двигателя, она не выдержит температурных колебаний и вибрации.
Выбор метода нужно согласовывать с функцией детали: антифрикционная защита требует одного подхода, антикоррозионная защита внешних поверхностей - другого, обеспечение теплостойкости - третьего. Для каждого случая в промышленности накоплена практика и проверены режимы.
Ошибки при распылении и нанесении покрытия
Даже если вы выбрали правильный материал и подготовили поверхность, неправильное нанесение сведет все труды на нет.
Здесь кроется множество практических ошибок.
Расстояние и скорость распыления
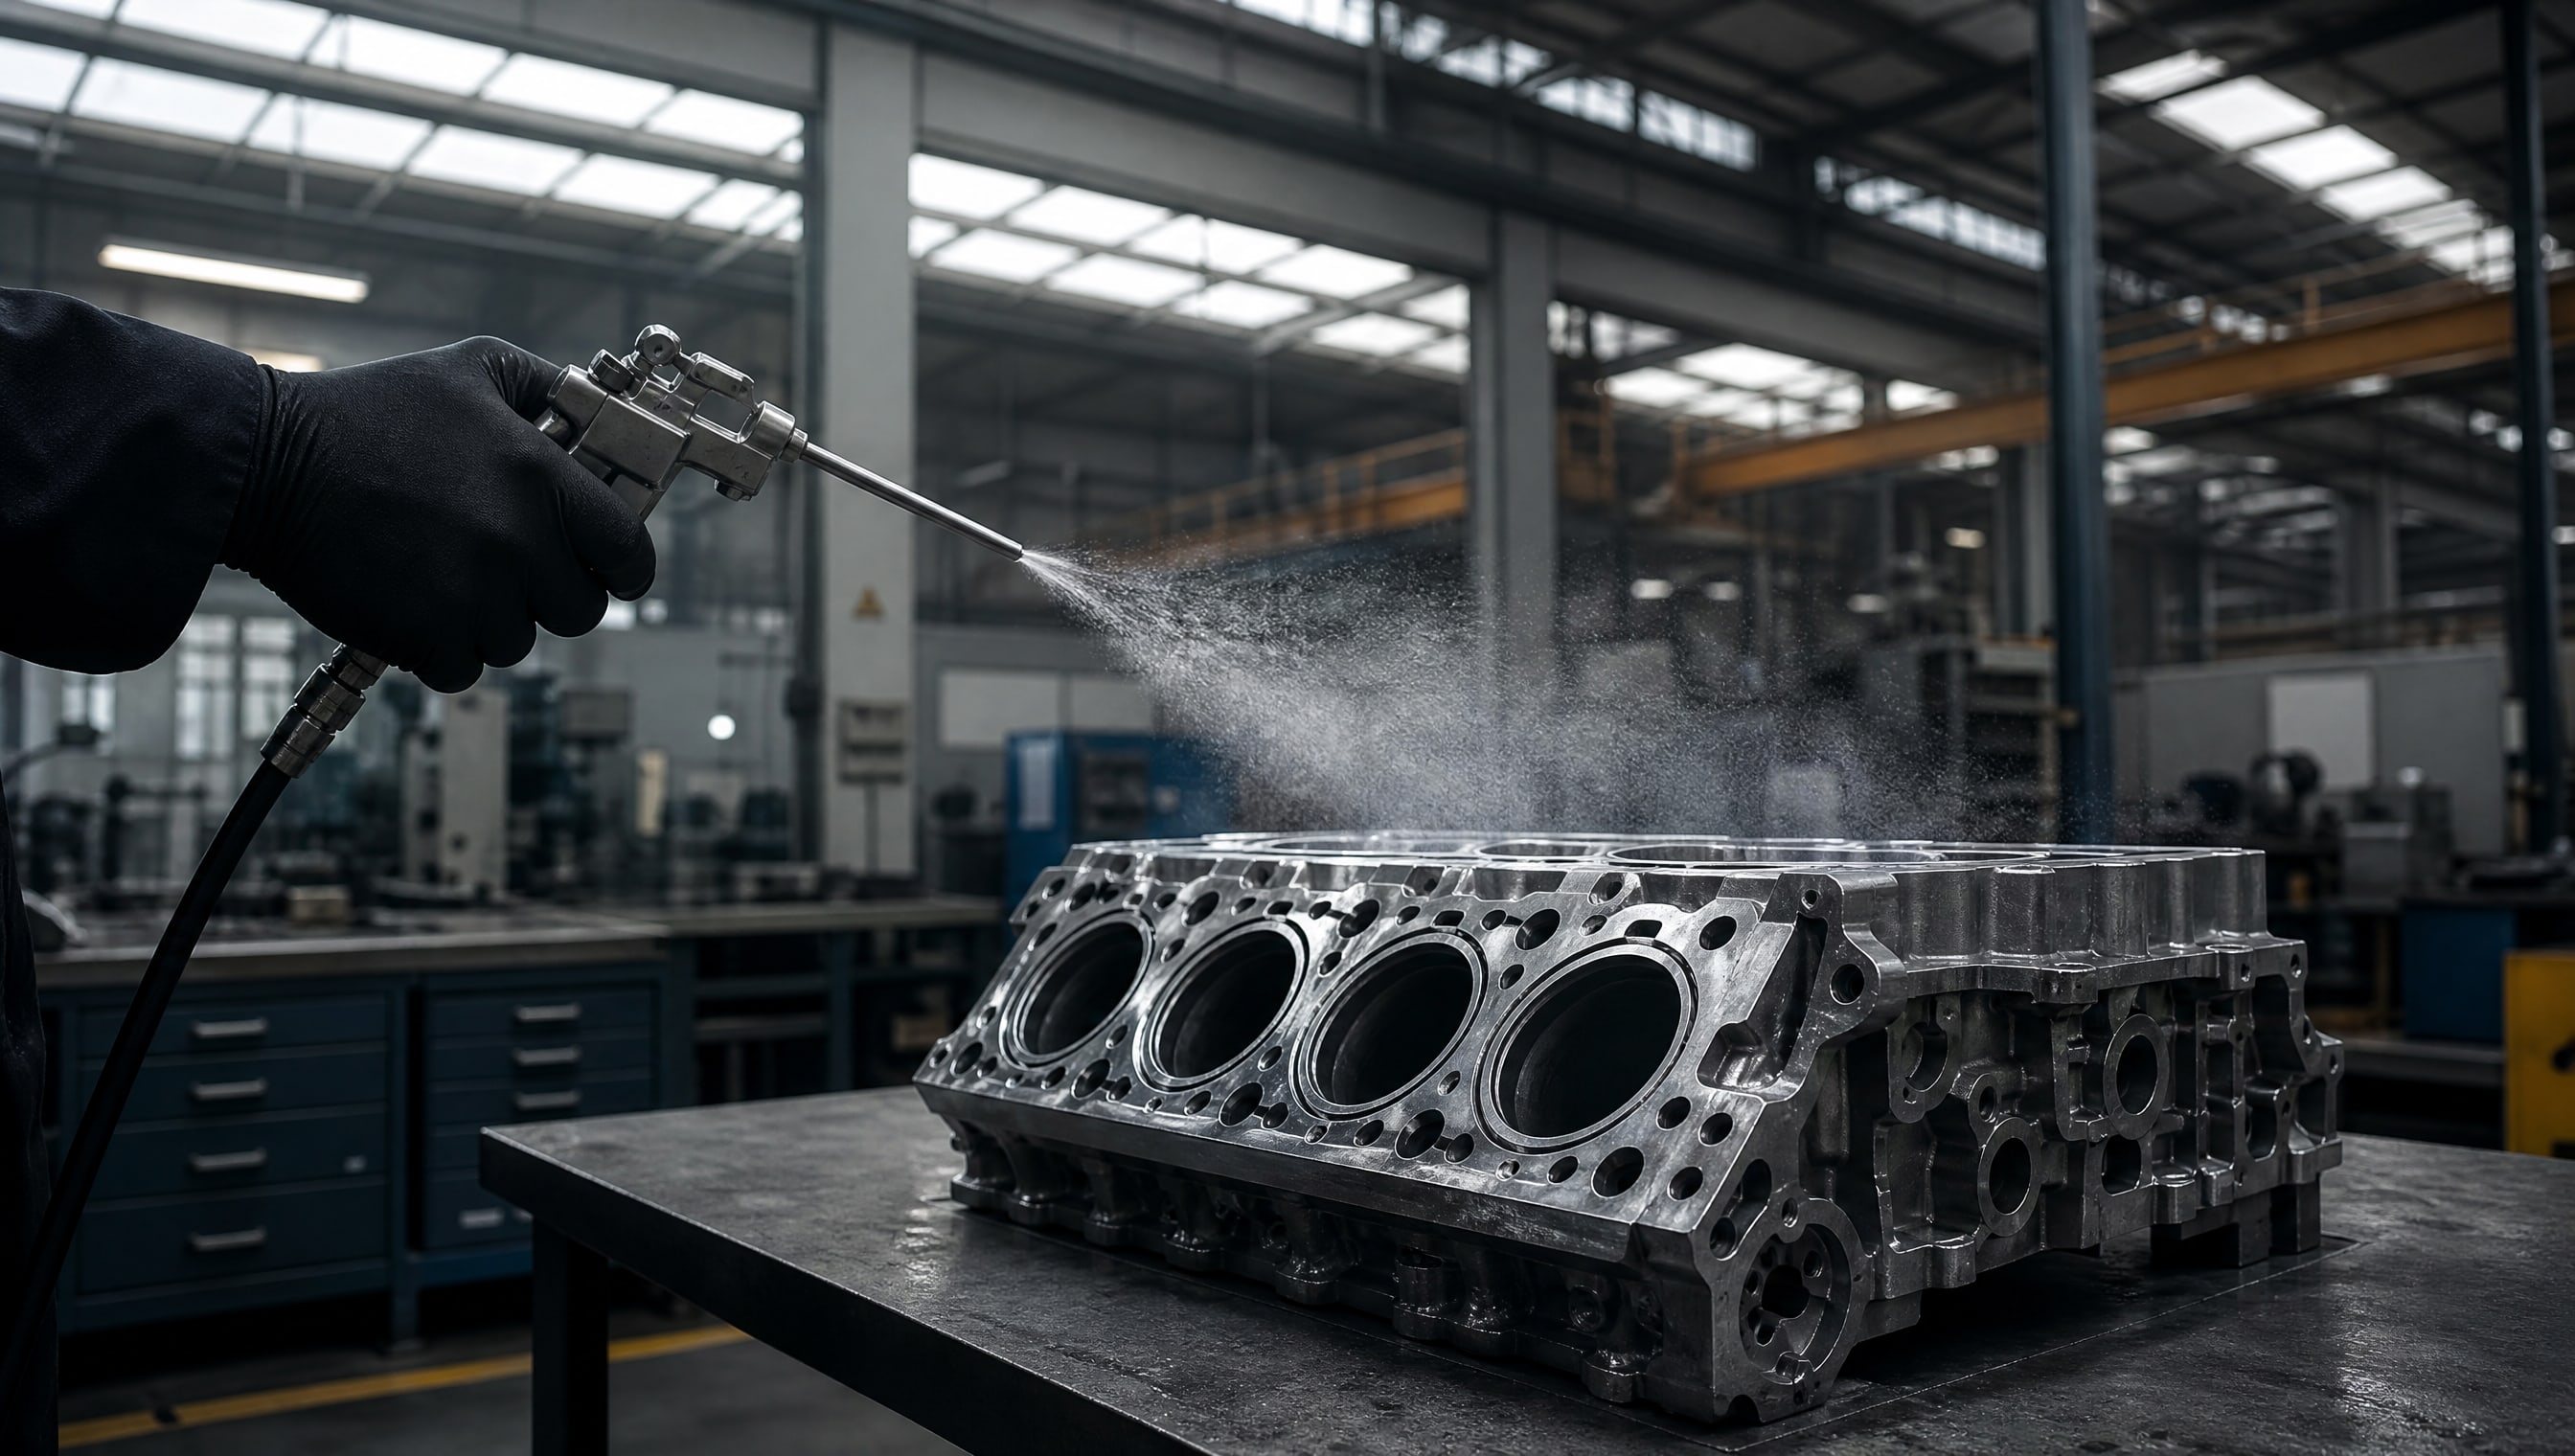
Если распылять с расстояния больше рекомендуемого (оптимально 25–30 см для антифрикционных покрытий), состав начнет высыхать до контакта с деталью. Результат: покрытие получится неоднородным, с участками слабой адгезии и микропорами, через которые позже начнет проникать влага и коррозионные вещества. При недостаточном расстоянии, напротив, слой будет наноситься слишком густо и может покрыться трещинами при высыхании.
Скорость нанесения тоже важна. Слишком медленное движение пистолета приводит к избытку материала и потекам; слишком быстрое - к пропускам и неровностям.
Толщина слоя за один проход
Типичная ошибка - попытка нанести нужную толщину за один раз. Для антифрикционного покрытия поршней рекомендуется толщина не более 5 мкм за один проход. Если попробовать «намазать» толще, внутренние слои будут высыхать неправильно, появятся напряжения, и покрытие в итоге отслоится или потрескается.
Нужную толщину наращивают послойно: несколько тонких проходов с промежуточной сушкой между ними дают лучший результат, чем один толстый слой. Каждый слой должен полностью высохнуть перед нанесением следующего, иначе нижние слои будут «выдавливаться» и не сформируют прочное адгезионное соединение.
Контроль влажности и температурных режимов
Для покрытий на основе органических связующих критична влажность воздуха в рабочей зоне. Если распылять во влажной среде, вода может быть захвачена в слой покрытия и вызвать его вздутие или расслоение при последующем высыхании. Оптимально работать при относительной влажности 40–60% и температуре воздуха не ниже установленной для конкретного материала (обычно 15–25 °C).
Температура детали перед нанесением тоже имеет значение: холодная деталь может вызвать слишком быстрое охлаждение и отверждение поверхностного слоя при одновременно медленном отверждении внутренних слоев, что опять же приводит к трещинам.
Режимы сушки и отверждения: где теряется прочность
После нанесения покрытия начинается этап, который многие недооценивают, - сушка и отверждение.
От режима зависит окончательная прочность и долговечность покрытия.
Для разных типов покрытий режимы кардинально отличаются:
Лакокрасочные материалы: высыхают испарением растворителя при комнатной температуре или с легким подогревом. Время высыхания может быть от нескольких часов до суток; преждевременное охлаждение или повышение температуры ускоряет испарение, но может привести к неполному перекрестному сшиванию молекул и ослаблению покрытия.
Эмалевые покрытия на металле: после нанесения требуют обжига при высоких температурах: 700–1000 °C в зависимости от состава. При обжиге пленка становится керамической и приобретает высокую твердость и термостойкость. Без обжига эмаль остается мягкой и недолговечной.
Полимеризующиеся покрытия: нуждаются в определенной температуре и влажности для завершения реакции полимеризации. Ускорение процесса нагревом может привести к неравномерному отверждению и остаточным внутренним напряжениям.
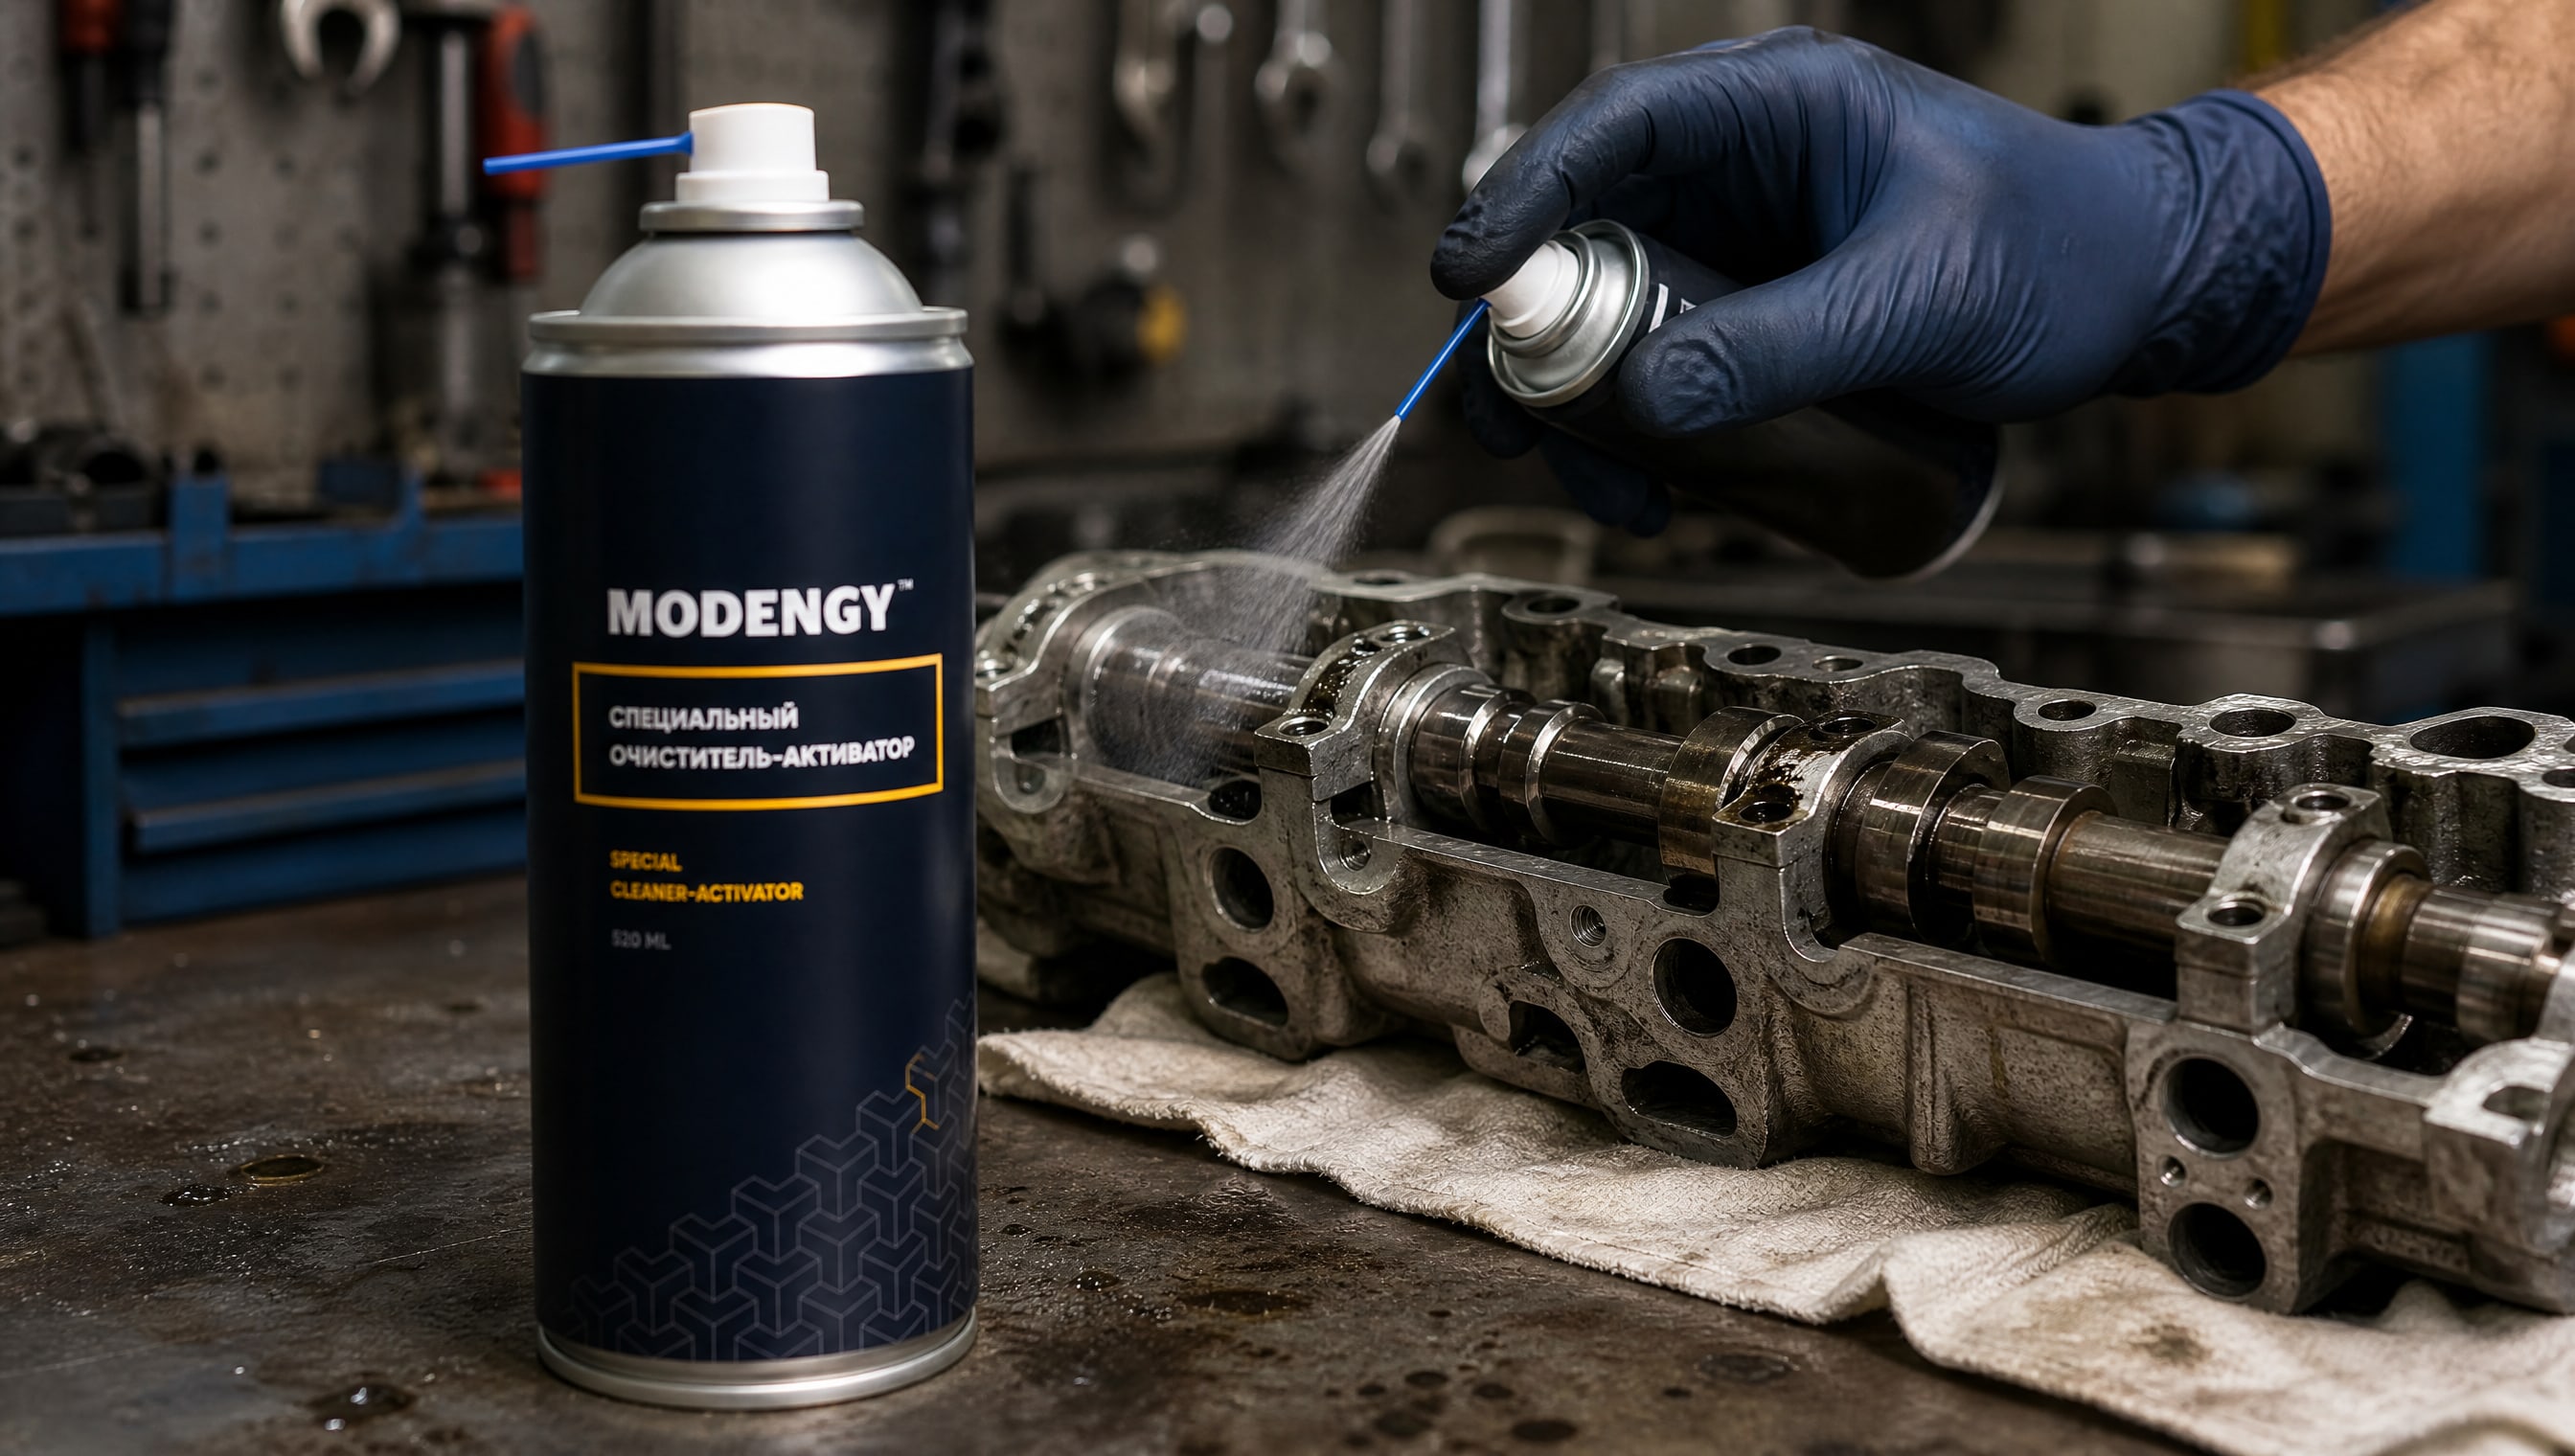
Перед нанесением любого покрытия критически важна тщательная подготовка поверхности, для чего идеально подходит MODENGY Очиститель-активатор, обеспечивающий лучшее сцепление между основанием и материалом покрытия. Активатор химически подготавливает поверхность, удаляя микрослои оксидов и обеспечивая микрошероховатость, которая механически удерживает покрытие.
Частая ошибка - трогать или перемещать деталь во время высыхания. Даже если поверхность кажется сухой, внутренние слои еще отверждаются. Вибрация или перемещение могут нарушить молекулярную структуру и привести к образованию микротрещин, которые проявятся уже при работе детали.
Антифрикционные покрытия поршней: специфика и типичные ошибки
Поршни двигателя - одни из самых нагруженных деталей, и покрытие на них должно обладать одновременно несколькими свойствами: износостойкостью, низким трением, адгезией при перепадах температур (от холодного пуска до рабочих 150–200 °C), устойчивостью к вымыванию топливом и маслом.
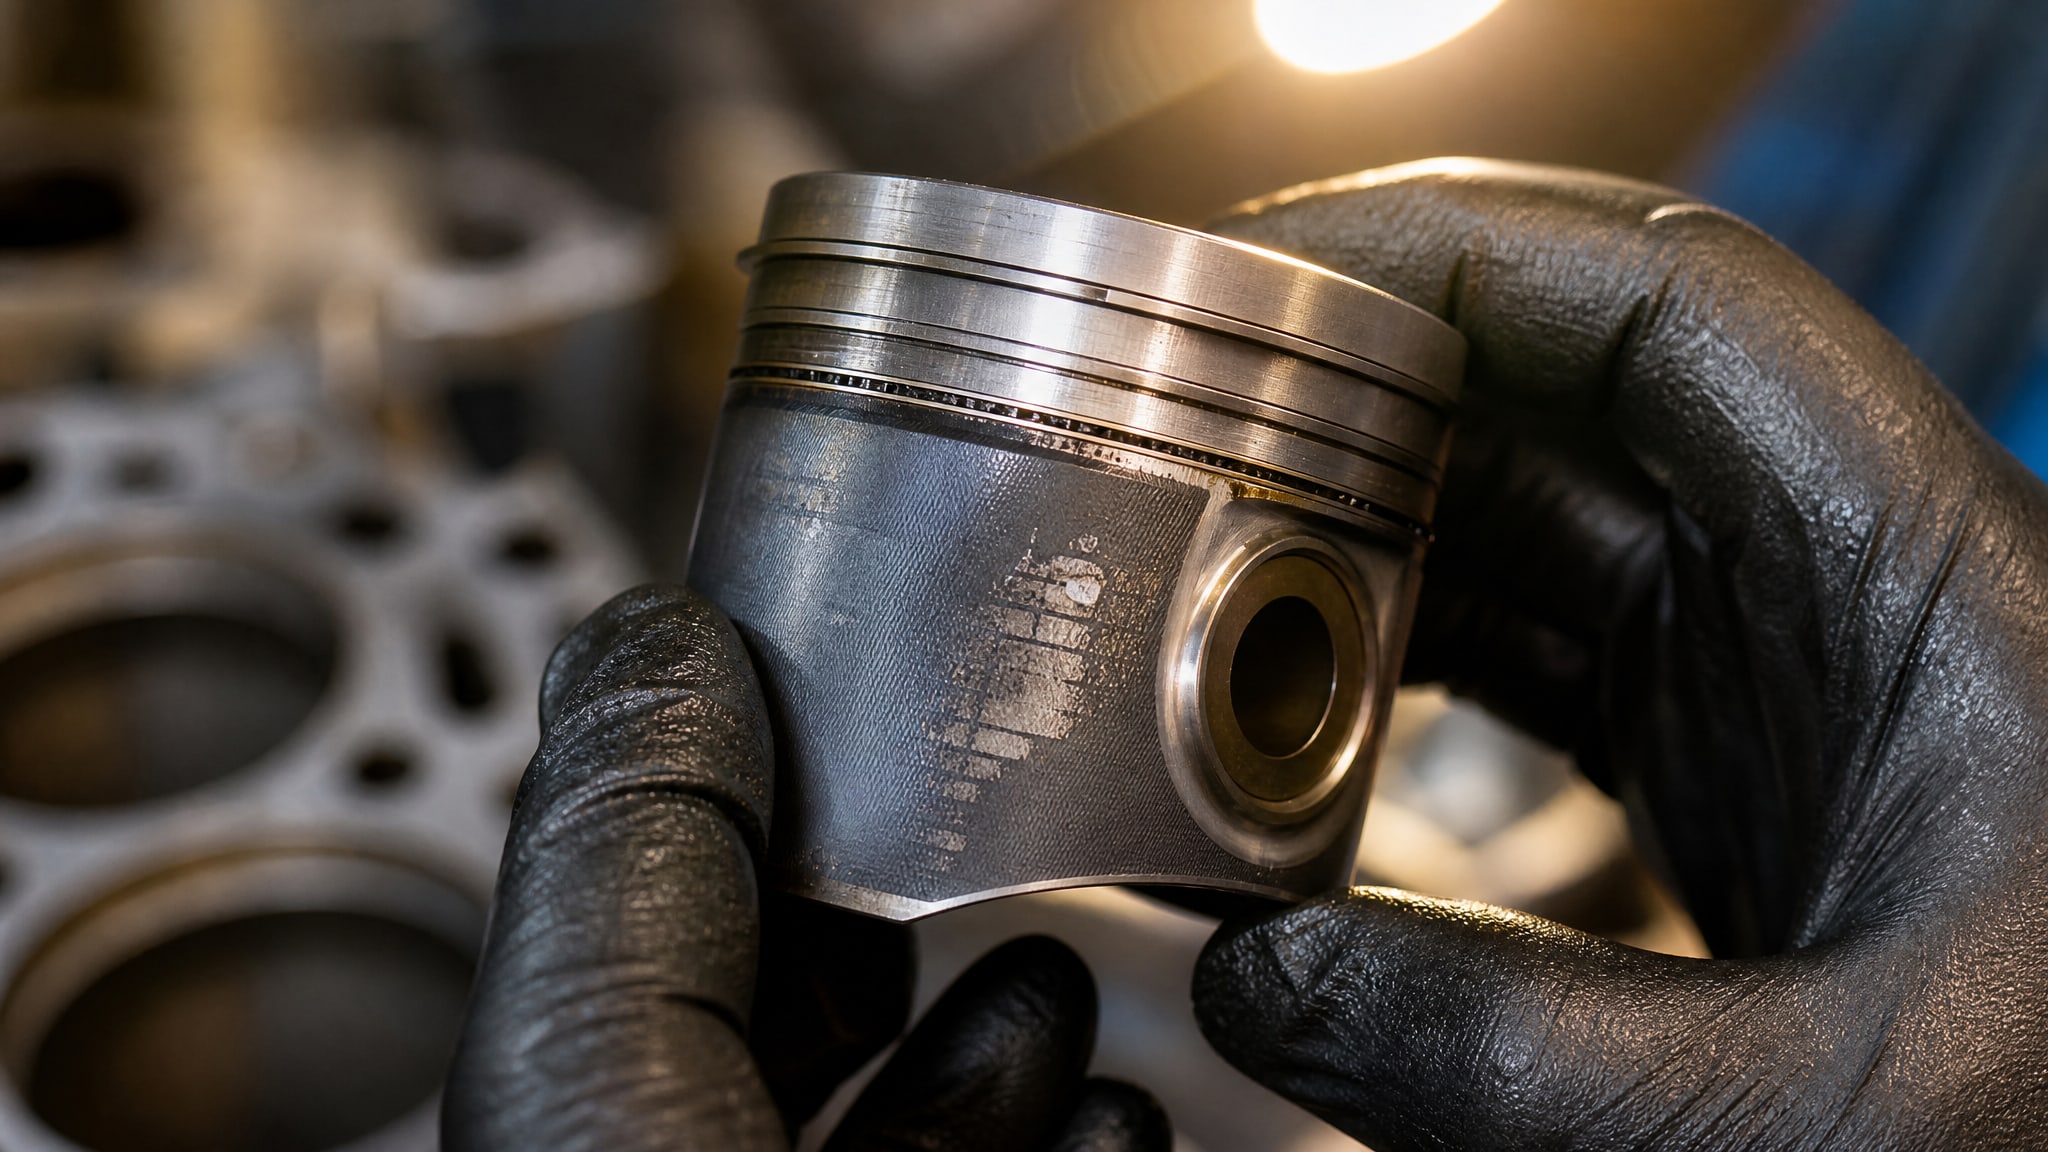
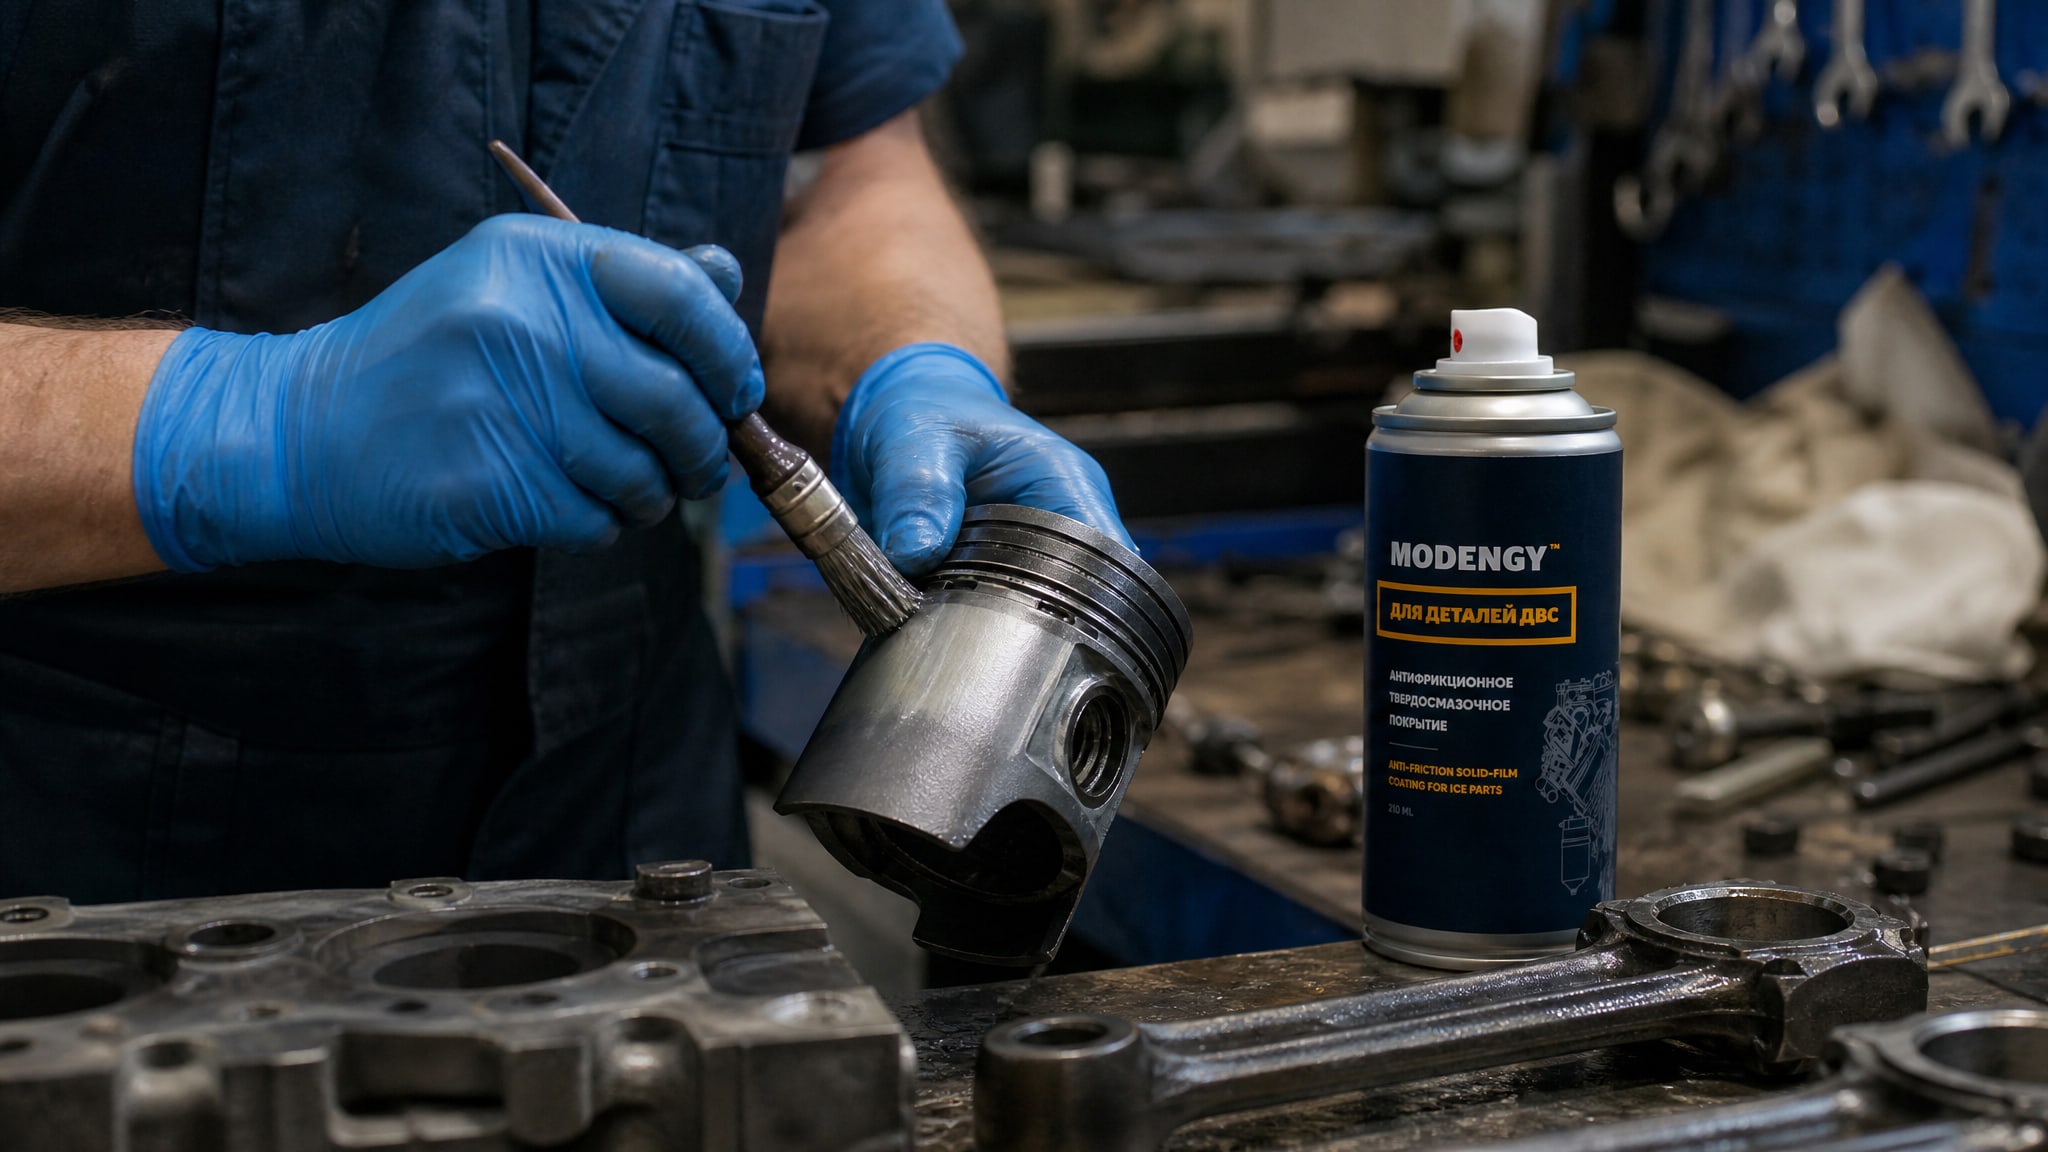
Антифрикционное твердое покрытие на поршне наносится не для красоты, а для решения вполне конкретной задачи: снижение трения при холодном пуске, когда масло еще не прокачано по каналам, и при переходных режимах, когда масляный слой недостаточен. Для предотвращения отслаивания покрытий с поршней двигателя и улучшения их адгезии рекомендуется использовать антифрикционное твердосмазочное покрытие MODENGY Для деталей ДВС, которое снижает трение и износ в условиях пограничной смазки.
Типичные ошибки при нанесении на поршни:
Неполная очистка внутренних поверхностей: поршень имеет канавки для колец, внутренние полости и стыки. Если в этих местах остались масло или нагар, покрытие там не будет держаться, и именно оттуда начнется отслаивание.
Касание рукой после очистки: кожное сало на ладони вполне хватит, чтобы снизить адгезию на участке, где вы взялись.
Нанесение сразу после очистки без промежуточной активации: хотя бы небольшой окислительный слой снова формируется за минуты после высыхания. Активатор помогает его удалить и зафиксировать на молекулярном уровне восприимчивость поверхности к покрытию.
Игнорирование многослойности: один тонкий слой антифрикционного покрытия может отслоиться при нагреве. Два-три слоя по 3–4 мкм каждый держатся значительно надежнее.
Недостаточное время полимеризации перед монтажом: поршень установили в блок сразу после нанесения, не дождавшись полного отверждения. При первом нагреве покрытие может вздуться или потрескаться.
Адгезия металла и ее факторы: почему покрытие держится или отслаивается
Адгезия - это сцепление между двумя поверхностями: в нашем случае между металлом и материалом покрытия.
Это не то же самое, что вязкость материала или его объем. Адгезия - это молекулярное и механическое взаимодействие на уровне микрошероховатости и химического сродства.
Факторы, которые влияют на адгезию:
Чистота основания: каждый нанометр загрязнения - это преграда. Жиры, оксиды, влага снижают адгезию экспоненциально.
Шероховатость поверхности: идеально гладкая поверхность часто имеет худшую адгезию, чем слегка матовая с микропорами. Микрошероховатость создает механическое зацепление.
Окислительное состояние: свежеочищенный металл (пассив) имеет лучшую адгезию, чем металл, который окислялся даже несколько часов.
Совместимость материалов: некоторые материалы покрытий требуют специального грунта или предварительной обработки, чтобы «прилипнуть» к железу или алюминию.
Температурные расширения: если коэффициент теплового расширения материала покрытия сильно отличается от коэффициента металла, при нагреве возникают напряжения и покрытие может отслаиваться.
Контроль адгезии в промышленности ведут с помощью специализированных тестов: кросс-хатчинг, испытание на отслаивание, измерение прочности адгезии при отрыве. Если у вас есть возможность - проведите пробное нанесение на тестовую деталь, дайте ей отвердеть в обычных условиях эксплуатации и попробуйте механически удалить покрытие. Если оно держится прочно, можно переходить к массовому производству.
Часто задаваемые вопросы
Почему покрытие отслаивается даже при правильном нанесении?
Наиболее вероятные причины: остатки масла или воды на поверхности перед нанесением, слишком большое расстояние распыления (состав высохнет до контакта), нанесение одного толстого слоя вместо нескольких тонких, или касание очищенной поверхности рукой между очисткой и нанесением. Также проверьте, соответствует ли режим сушки рекомендациям производителя материала.
Какие параметры мойки критичны перед нанесением покрытия?
Для щелочной мойки деталей двигателя оптимальны: концентрация 1–5% для универсальных составов, температура 40–70 °C, время выдержки 3–15 минут. Слишком низкая концентрация не удалит загрязнение, слишком высокая может повредить металл; перегрев ускорит окисление свежеочищенной поверхности.
Можно ли использовать одно универсальное покрытие для всех деталей двигателя?
Нет. Поршни требуют антифрикционного покрытия с определенным спектром вязкости и температурного диапазона; внешние поверхности блока цилиндров - антикоррозионной защиты; гильзы с высокими температурами - термостойких эмалей. Универсального решения нет; каждая деталь нуждается в свои технологии.
Как понять, что деталь после очистки готова к нанесению покрытия?
После ополаскивания и сушки поверхность должна быть на ощупь сухой и не иметь видимых следов масла или остатков щелочи. Капля воды, нанесенная на поверхность, должна образовать каплю, а не растекаться (это признак хорошей адгезии и отсутствия жировой пленки). Лучше всего проверить поверхность мягкой белой тканью: на ней не должно остаться никаких следов.
В чем разница между гальваническим и газотермическим напылением для деталей ДВС?
Гальванические покрытия - тонкие (десятки микрометров), наносятся на всю поверхность равномерно, требуют электрического контакта и применяются для коррозионной защиты; газотермическое напыление - может быть толще, хорошо работает на геометрически сложных деталях, дает высокую твердость и теплостойкость. Для поршней часто выбирают плазменное напыление, так как оно обеспечивает максимальную адгезию при минимальной тепловой нагрузке на деталь.
Заключение
Ошибки при выборе и нанесении покрытий на детали двигателя почти никогда не возникают из-за плохого материала - они результат нарушения технологии подготовки, выбора неправильного метода нанесения или игнорирования режимов сушки. Подготовка поверхности, выбор технологии нанесения и соблюдение параметров сушки - это три столпа, на которых держится долговечность покрытия.
Перед началом работы поверх определить функцию детали (антифрикционная защита, антикоррозионная, декоративная), выбрать соответствующую технологию нанесения, тщательно подготовить поверхность по регламентированным параметрам, нанести покрытие на правильном расстоянии и толщине, и дать ему полностью отвердеть в соответствующих условиях. Каждый этап важен, и пропуск или упрощение одного из них приведет к брак. Следуйте регламентам, контролируйте промежуточные результаты и не спешите - и покрытие будет служить столько же, сколько сама деталь.