Упаковочное оборудование работает в среде, где контакт компонентов со смазывающими материалами может перейти на готовый продукт. Антифрикционное покрытие с пищевым допуском - это специальный защитный слой, который одновременно снижает трение между деталями и гарантирует безопасность при попадании микродоз материала на пищу. На практике выбор правильного покрытия определяет как долговечность оборудования, так и соответствие санитарным нормам производства. В этой статье разберем, какие покрытия упаковочного оборудования допускаются для пищевого сектора, как их наносить и на что обращать внимание при покупке и применении.
Статья будет полезна техническим специалистам, инженерам и снабженцам, которые подбирают антифрикционные материалы для упаковочных линий, формовочных машин и других пищепроизводственных систем.
Классификация пищевых допусков и зона их применения
Категории пищевого допуска NSF определяют тип контакта с пищей, который разрешен для каждого материала.
Антифрикционное покрытие может классифицироваться по нескольким категориям, и ошибка в выборе приводит к нарушению регламентов.
Категория H1 применяется для деталей, где возможен только случайный контакт с пищей. Примерами служат шарниры воротников формирования пакетов, направляющие упаковочных машин на расстоянии от линии продукта. Для H1 базовые масла, загустители и присадки в составе покрытия должны соответствовать списку допущенных ингредиентов, установленному в американском стандарте 21 CFR 178.3750. При этом остаточное содержание материала в конечном продукте не должно превышать 0,001% - это означает, что наносить такие покрытия нужно экономно и с точным контролем дозировки.
Категория H2 предназначена для зон, где прямой контакт с пищей невозможен. Примеры: редукторы, электромоторы, наружные корпуса. Для H2 не требуется перечень допущенных ингредиентов, однако материалы не должны содержать тяжелые металлы, включая сурьму, мышьяк, кадмий, свинец, ртуть и селен. H2 нельзя использовать там, где есть риск контакта - это частая ошибка при неправильной интерпретации маркировки.
Категория 3H допускает постоянный прямой контакт с пищей. Эта категория используется редко и только для специальных разделительных агентов и покрытий внутренних поверхностей упаковочной тары. На движущихся деталях упаковочной машины 3H практически не применяется.
Выбор между H1 и H2 основывается на анализе риска: если деталь расположена над открытым продуктом или в брызговой зоне, нужна H1; если деталь закрыта корпусом или работает в герметичной системе, достаточно H2.
Разрешение на применение в России
В России антифрикционные покрытия для контакта с пищевой продукцией должны быть разрешены органами Роспотребнадзора в установленном порядке. Это означает, что недостаточно иметь только NSF-сертификат: требуется отдельное подтверждение для российского рынка. Покрытие должно быть включено в перечень материалов и изделий, разрешенных для контакта с пищевыми продуктами.
Документальное подтверждение включает паспорт безопасности по ГОСТ 30333, в котором отражены опасные компоненты, физико-химические свойства и условия хранения. Без этого паспорта использование покрытия на упаковочном оборудовании считается нарушением санитарных требований, даже если оно имеет NSF H1 на упаковке.
Требования к полимеризации пищевых покрытий
Процесс полимеризации антифрикционного пищевого покрытия влияет на его адгезию к поверхности детали и на стойкость к механическому воздействию.
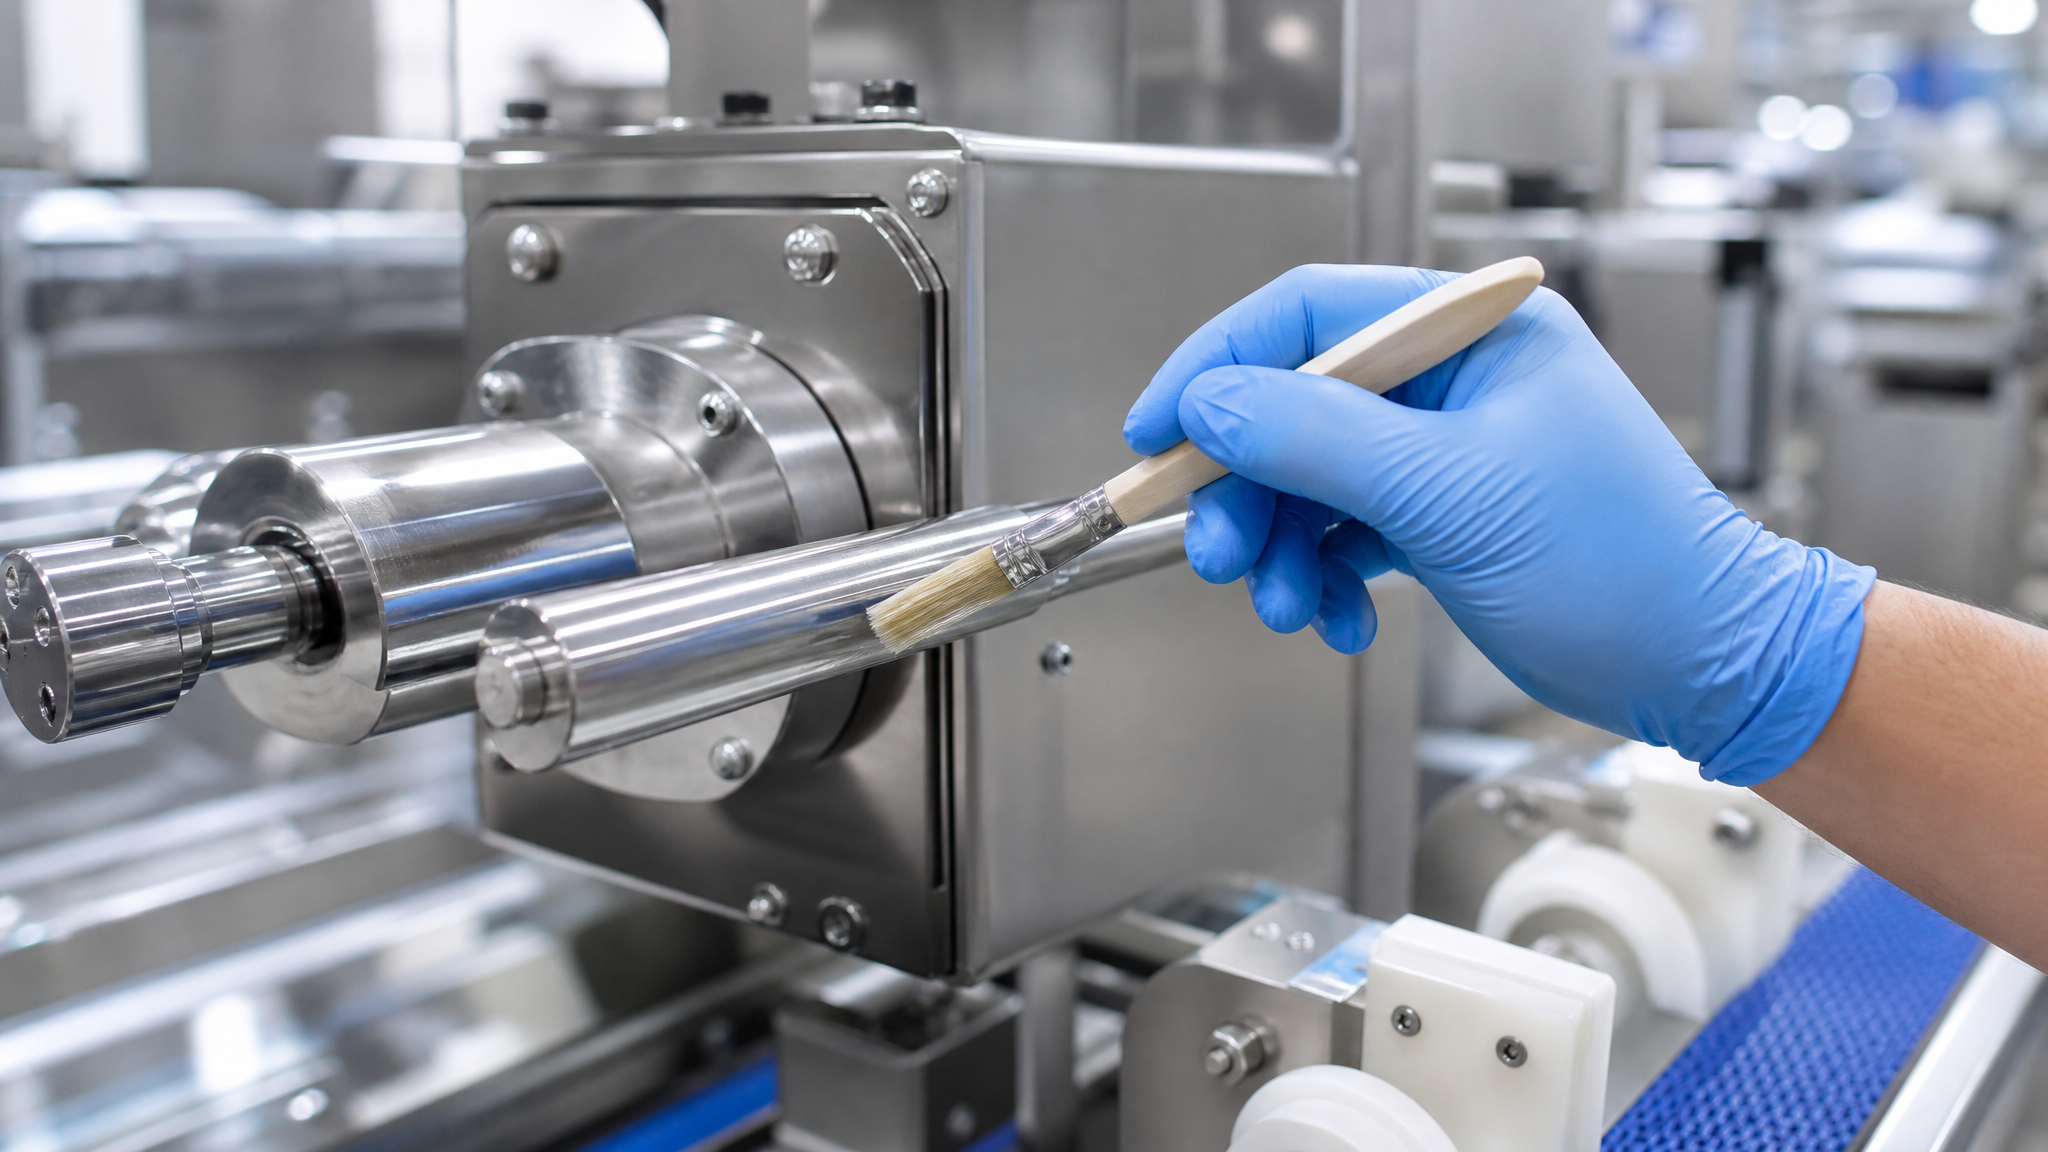
Твердосмазочные покрытия с пищевым допуском могут отличаться по способу отверждения: некоторые полимеризуются при комнатной температуре, другие требуют температурной обработки.
При комнатной полимеризации слой отвердевает за счет испарения растворителя или химической реакции компонентов в течение 24-72 часов. Этот способ удобен для сборки оборудования, но требует контроля влажности воздуха: при высокой влажности процесс замедляется или нарушается. Деталь должна находиться в сухом помещении с температурой 18-25 °C и относительной влажностью 40-70%.
При термической полимеризации детали нагревают до 100-180 °C на время 0,5-2 часа. Это ускоряет процесс и повышает твердость покрытия, но требует печей и контроля температурного режима. Для упаковочного оборудования, чувствительного к нагреву (пластиковые детали, уплотнения), такой способ может быть невозможен.
После полимеризации покрытие должно быть стабильным к моющим и дезинфицирующим растворам, которые используют при санитарной обработке упаковочных машин. Это свойство проверяется при тестировании NSF: материал погружают в щелочные, кислотные и окислительные средства и проверяют, не разрушается ли слой и не мигрируют ли компоненты в жидкость. Если полимеризация проведена недостаточно, покрытие вздувается или отслаивается при контакте с дезинфектантами.
Точка отверждения и контроль
Точка отверждения определяется по методике твердости поверхности (например, шкала по Шору). Покрытие считается полимеризованным, когда твердость достигает не менее 80% от конечного значения. Для пищевых покрытий допустимо приступать к сборке оборудования не ранее этого момента, чтобы избежать повреждения слоя.
Если деталь подвергается нагрузкам сразу после нанесения (например, подшипник начинает вращаться раньше времени), покрытие начнет ломаться микротрещинами, и его защитные свойства нарушатся. Поэтому в инструкции к каждому антифрикционному твердосмазочному покрытию указывается минимальное время до использования (time to use).
Технология нанесения антифрикционного покрытия
Антифрикционное пищевое покрытие наносят несколькими методами в зависимости от размера детали, геометрии поверхности и требуемой толщины слоя.
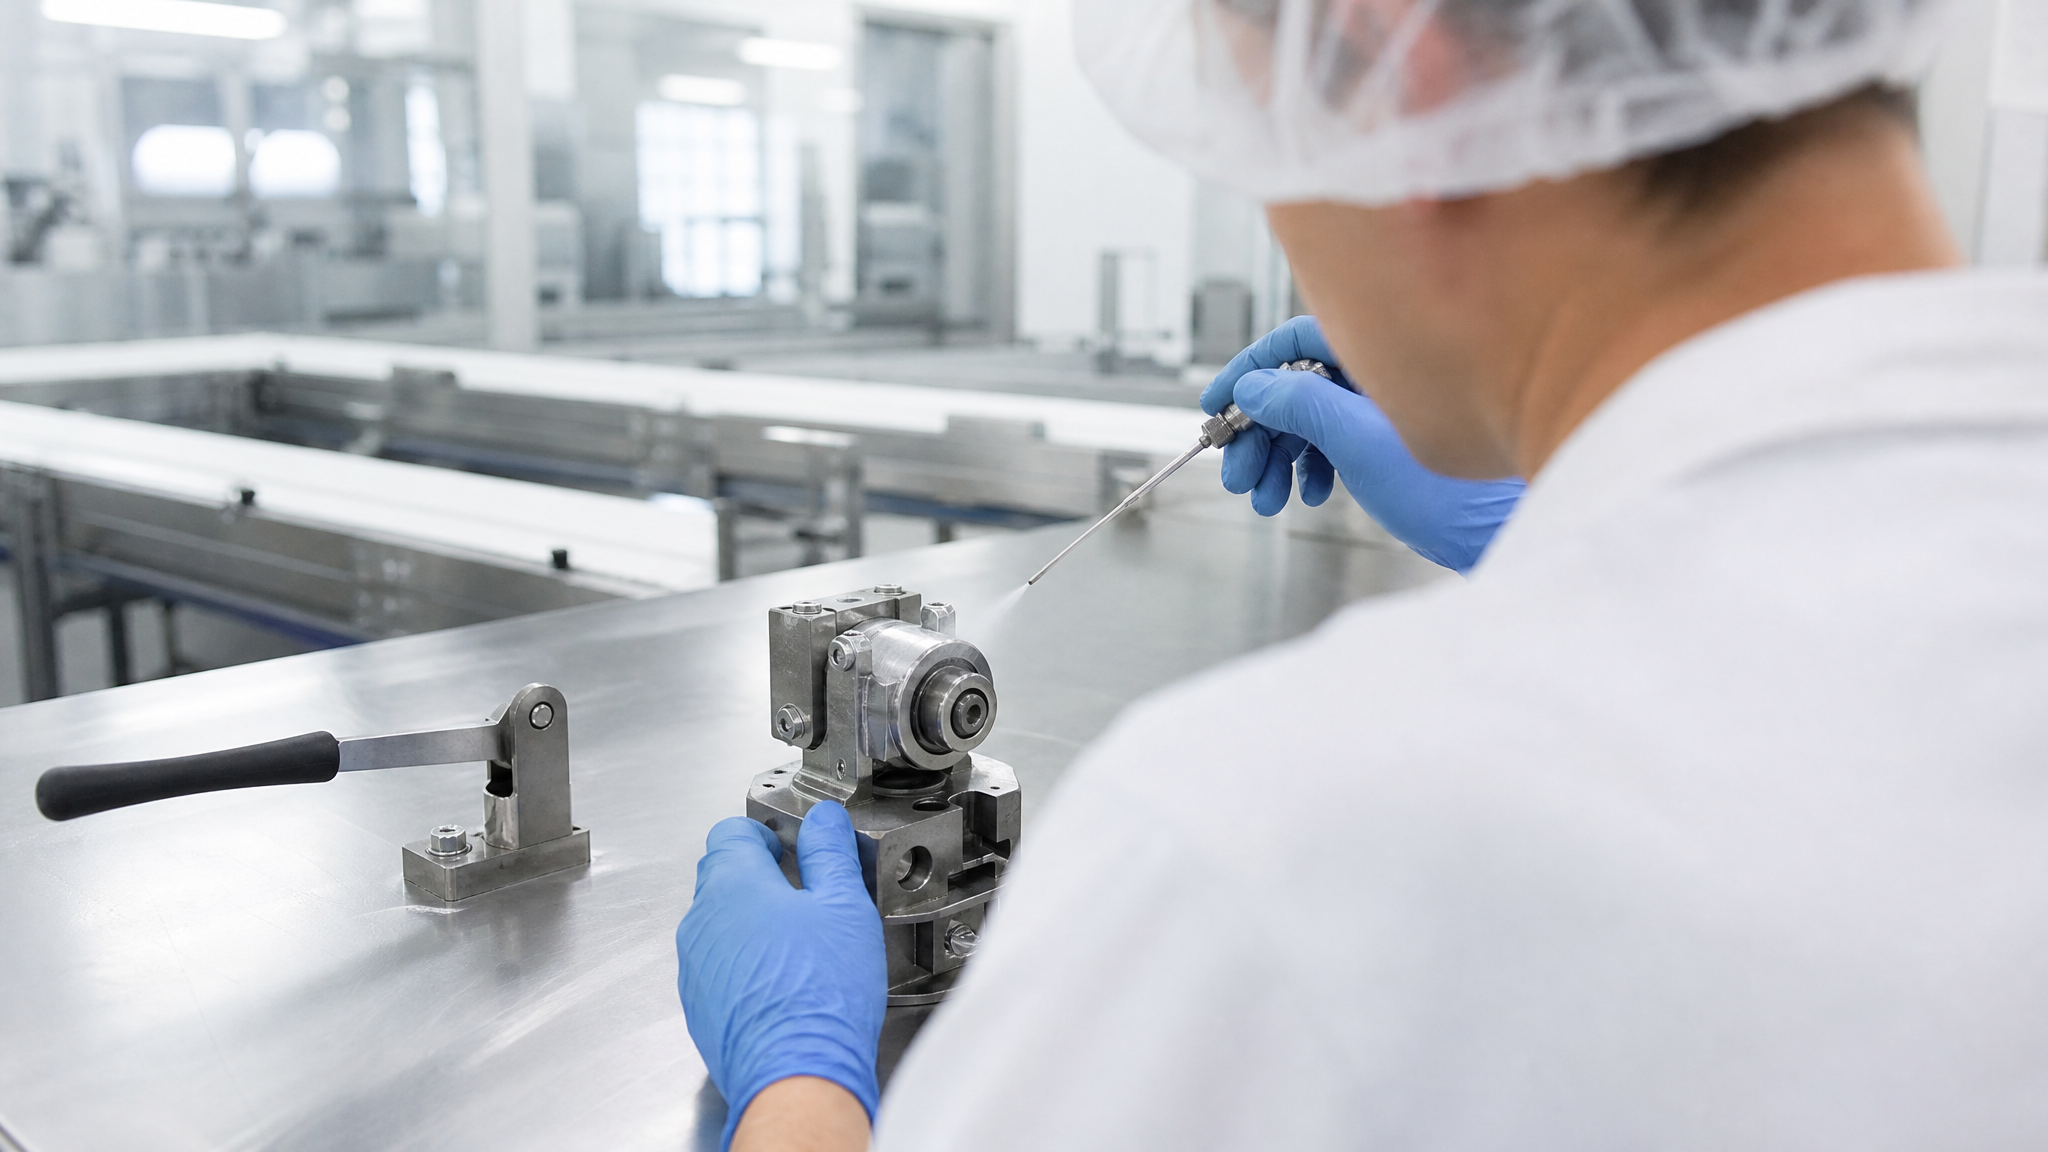
Выбор способа влияет на равномерность, адгезию и пригодность покрытия к дальнейшей эксплуатации.
Напыление аэрозолем - наиболее доступный способ для небольших деталей и локальных участков. Деталь закрепляют горизонтально, сопло баллончика держат на расстоянии 15-20 см и наносят 2-3 тонких слоя с интервалом 10-15 минут между слоями. Толщина одного слоя примерно 20-50 микрон. Преимущество - простота и отсутствие специального оборудования; недостаток - невысокая производительность и повышенный расход материала при распылении.
Кистевое нанесение используют для крупных плоских поверхностей и зон, недоступных для напыления. Кисть окунают в покрытие и наносят его тонким слоем, затем чистой кистью или валиком растушевывают неровности. Этот способ требует опыта: при неумелом нанесении образуются потеки и наслоения. Толщина слоя обычно 50-100 микрон.
Погружение (окунание) применяют при серийном производстве. Деталь полностью погружают в емкость с покрытием на 3-5 секунд, затем вынимают и дают стечь излишкам. После полимеризации получается равномерный слой толщиной 80-150 микрон. Способ экономичен, но требует наличия емкости подходящего размера и контроля концентрации материала в ванне.
Пневматическое распыление - профессиональный способ для крупносерийного производства. Покрытие подается под давлением 2-3 атм через специальный распылитель. Толщина слоя 40-100 микрон, а производительность высока. Минусы: необходимость компрессора, фильтрации воздуха и утилизации отходящих аэрозолей.
Подготовка поверхности детали
Успех нанесения антифрикционного покрытия на 80% зависит от подготовки поверхности. Деталь должна быть чистой, сухой и обезжиренной. Загрязнения, масло, ржавчина и окалина препятствуют адгезии - покрытие либо вообще не прилипает, либо отслаивается при механическом воздействии.
Очистку проводят в несколько этапов. Сначала удаляют крупные загрязнения механически: наждачной бумагой (P100-P150), щеткой или в ультразвуковой ванне. Затем деталь моют в обезжиривающем растворе (щелочном или на основе спирта) и ополаскивают дистиллированной водой. После этого деталь сушат при температуре 20-40 °C в течение 30-60 минут или горячим воздухом за 10-15 минут.
Если деталь имеет оксидированную поверхность (черный налет на стали), ее рекомендуется обработать грунтовкой-промоутором адгезии перед нанесением основного покрытия. Грунт сначала частично растворяет окислы и улучшает сцепление. Без грунта адгезия может снизиться на 30-50%, и при первых нагрузках покрытие начнет вздуваться.
Влажность воздуха при нанесении не должна превышать 85%, иначе влага будет захватываться в слой и нарушать его целостность. Температура окружающей среды должна быть в диапазоне 15-30 °C; при температуре ниже 10 °C полимеризация замедляется или не происходит.
Проверка качества нанесения и сертификация
После полимеризации покрытие требует визуальной и инструментальной проверки, чтобы подтвердить его соответствие техническому заданию и стандартам NSF.
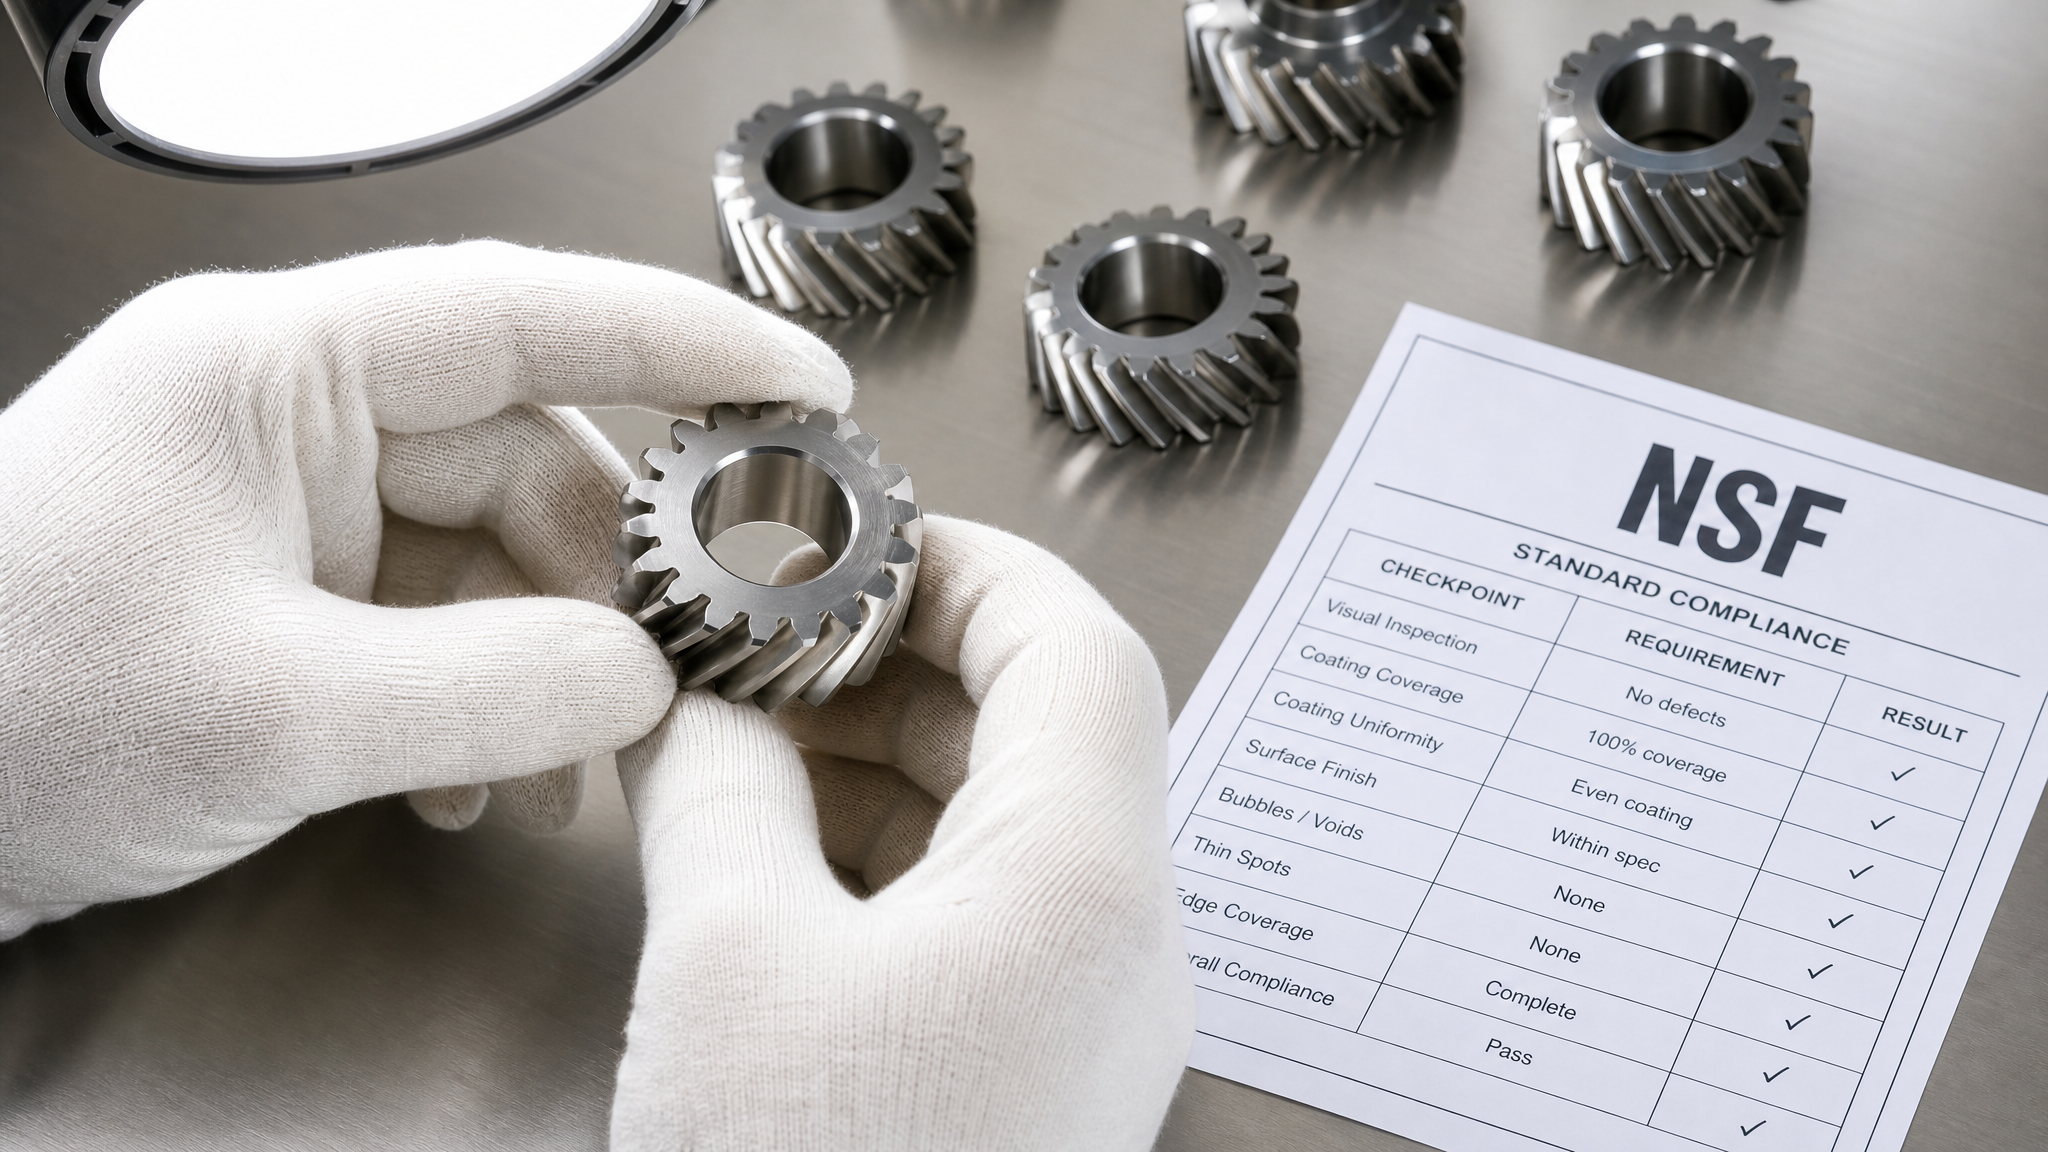
Визуальный контроль: поверхность должна быть равномерной, без потеков, наслоений, воздушных пузырей и участков с отсутствием покрытия. На местах износа (острые кромки, резьба) допускается истончение слоя, но не его полное отсутствие. Цвет должен соответствовать эталону: обычно для пищевых покрытий выбирают черный, серый или металлик.
Толщомерный контроль: используют электромагнитный толщиномер (для стальных деталей) или механический датчик. Толщина должна быть в диапазоне 40-150 микрон в зависимости от типа покрытия и требований технического задания. Рекомендуется проверять не менее 5 точек на каждой детали.
Адгезионный контроль проводят методом сетки (ГОСТ 15140): на поверхность покрытия наносят разрез в виде сетки с шагом 1-2 мм, прикладывают липкую ленту и резко отрывают. Покрытие должно отслаиваться не более чем на 5% площади сетки (класс адгезии не ниже 3B).
Твердость поверхности измеряют по шкале Шора (обычно Д или А в зависимости от материала). Для пищевых антифрикционных покрытий твердость обычно находится в диапазоне 60-85 единиц по Шору.
NSF-сертификация требует лабораторных испытаний на токсикологическую безопасность, устойчивость к очистке и дезинфекции, а также к механическому воздействию. При закупке готовых деталей с нанесенным покрытием нужно требовать копию сертификата NSF и паспорт безопасности материала.
Типичные дефекты и их причины
Отслаивание покрытия указывает на плохую подготовку поверхности или недостаточную адгезию. Причины: наличие ржавчины, окислов, масла на детали; отсутствие грунта; полимеризация при высокой влажности.
Микротрещины и вздутие говорят о попадании влаги в слой покрытия или о чрезмерной толщине наносимого слоя за один раз. Решение: наносить несколько тонких слоев вместо одного толстого; контролировать влажность воздуха.
Неравномерная толщина (потеки, наслоения) возникает при ручном кистевом или аэрозольном нанесении без опыта. При серийном производстве рекомендуется переходить на пневматическое распыление или окунание.
Блеск и гладкость кроме эстетики влияют на чистоту: гладкая поверхность легче моется и меньше накапливает загрязнений при санитарной обработке оборудования.
Применение антифрикционных покрытий на упаковочном оборудовании
Для конкретных деталей упаковочных машин выбор антифрикционного покрытия определяется функцией и условиями эксплуатации.
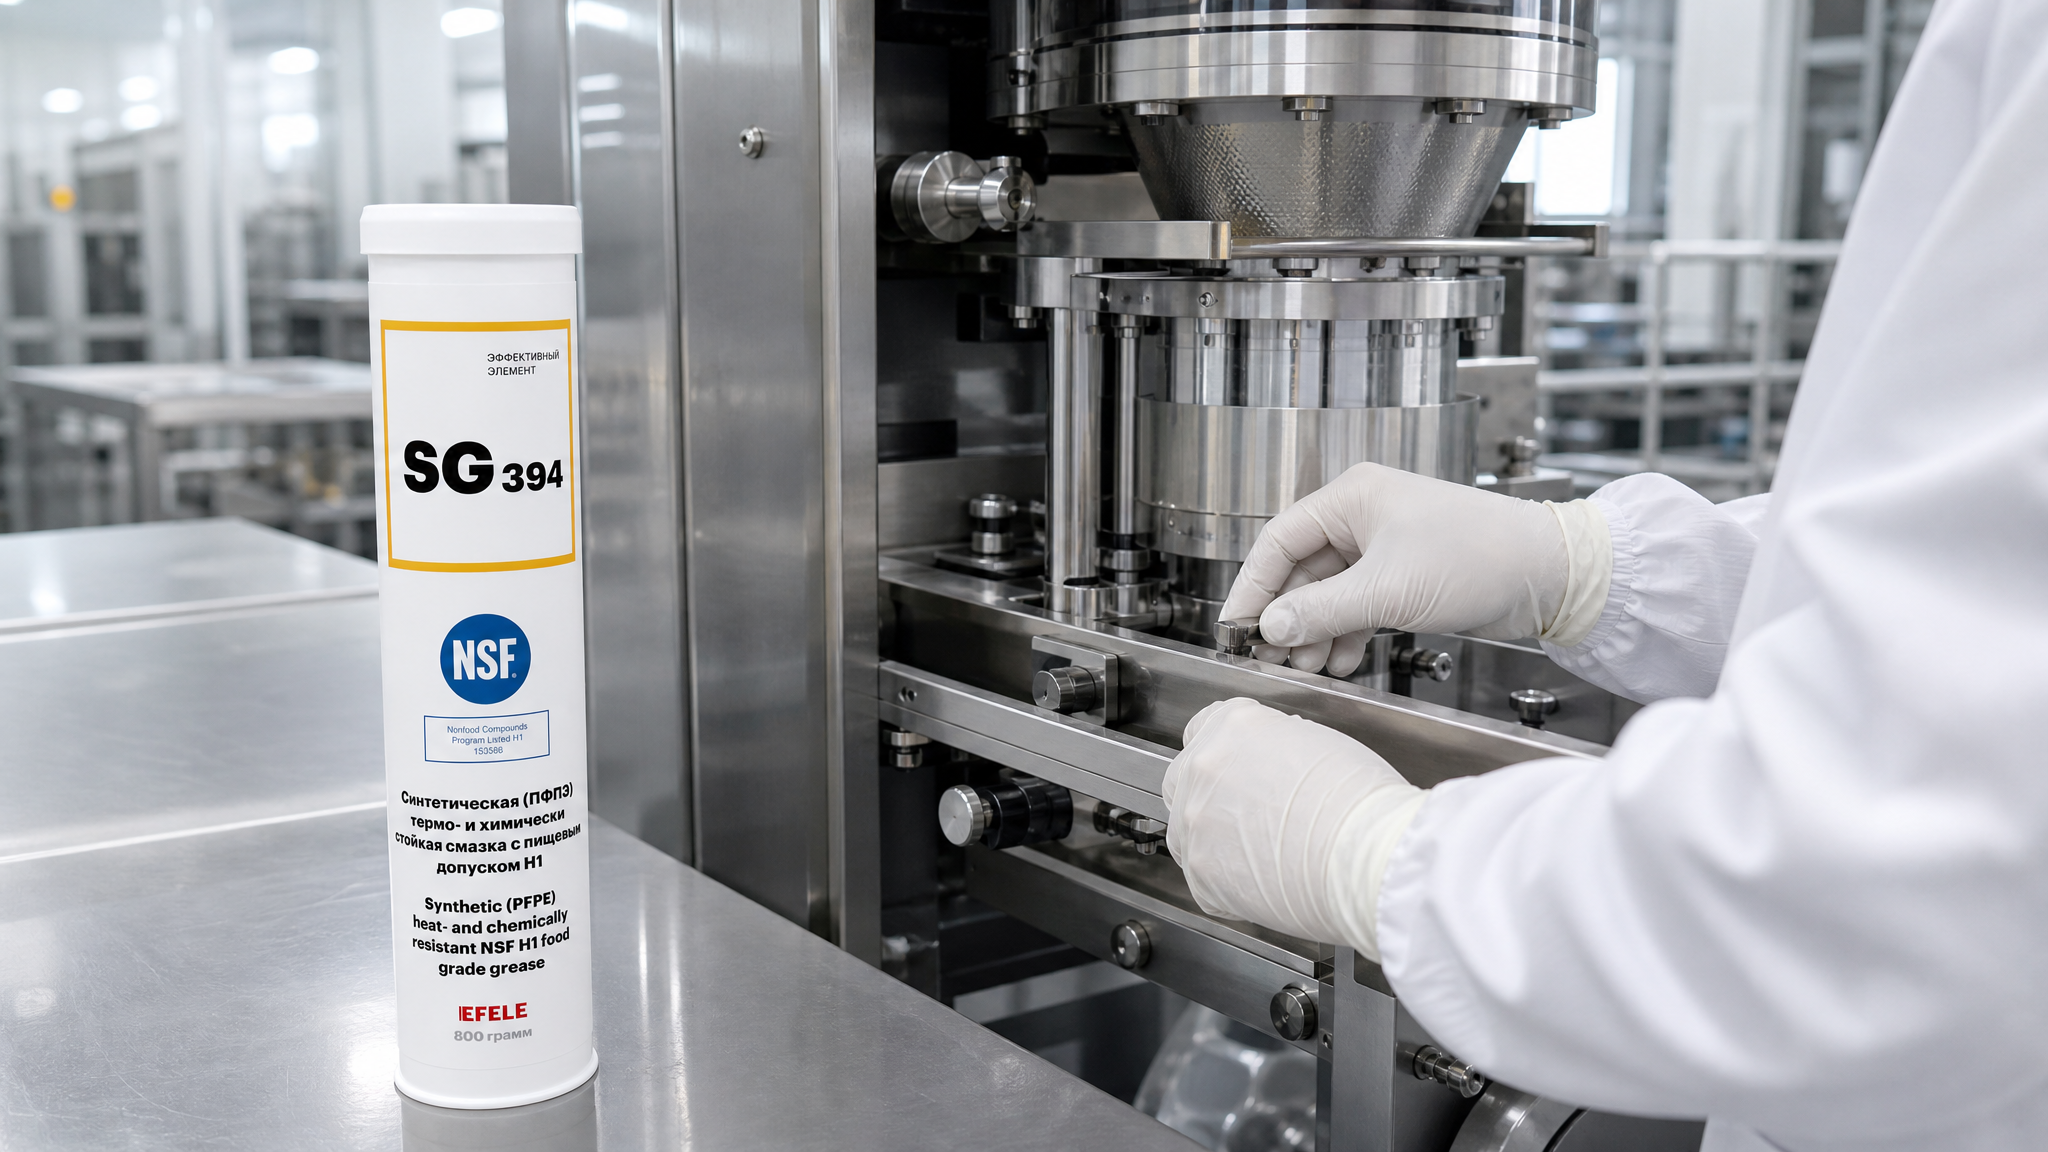
Рассмотрим типичные узлы и их требования.
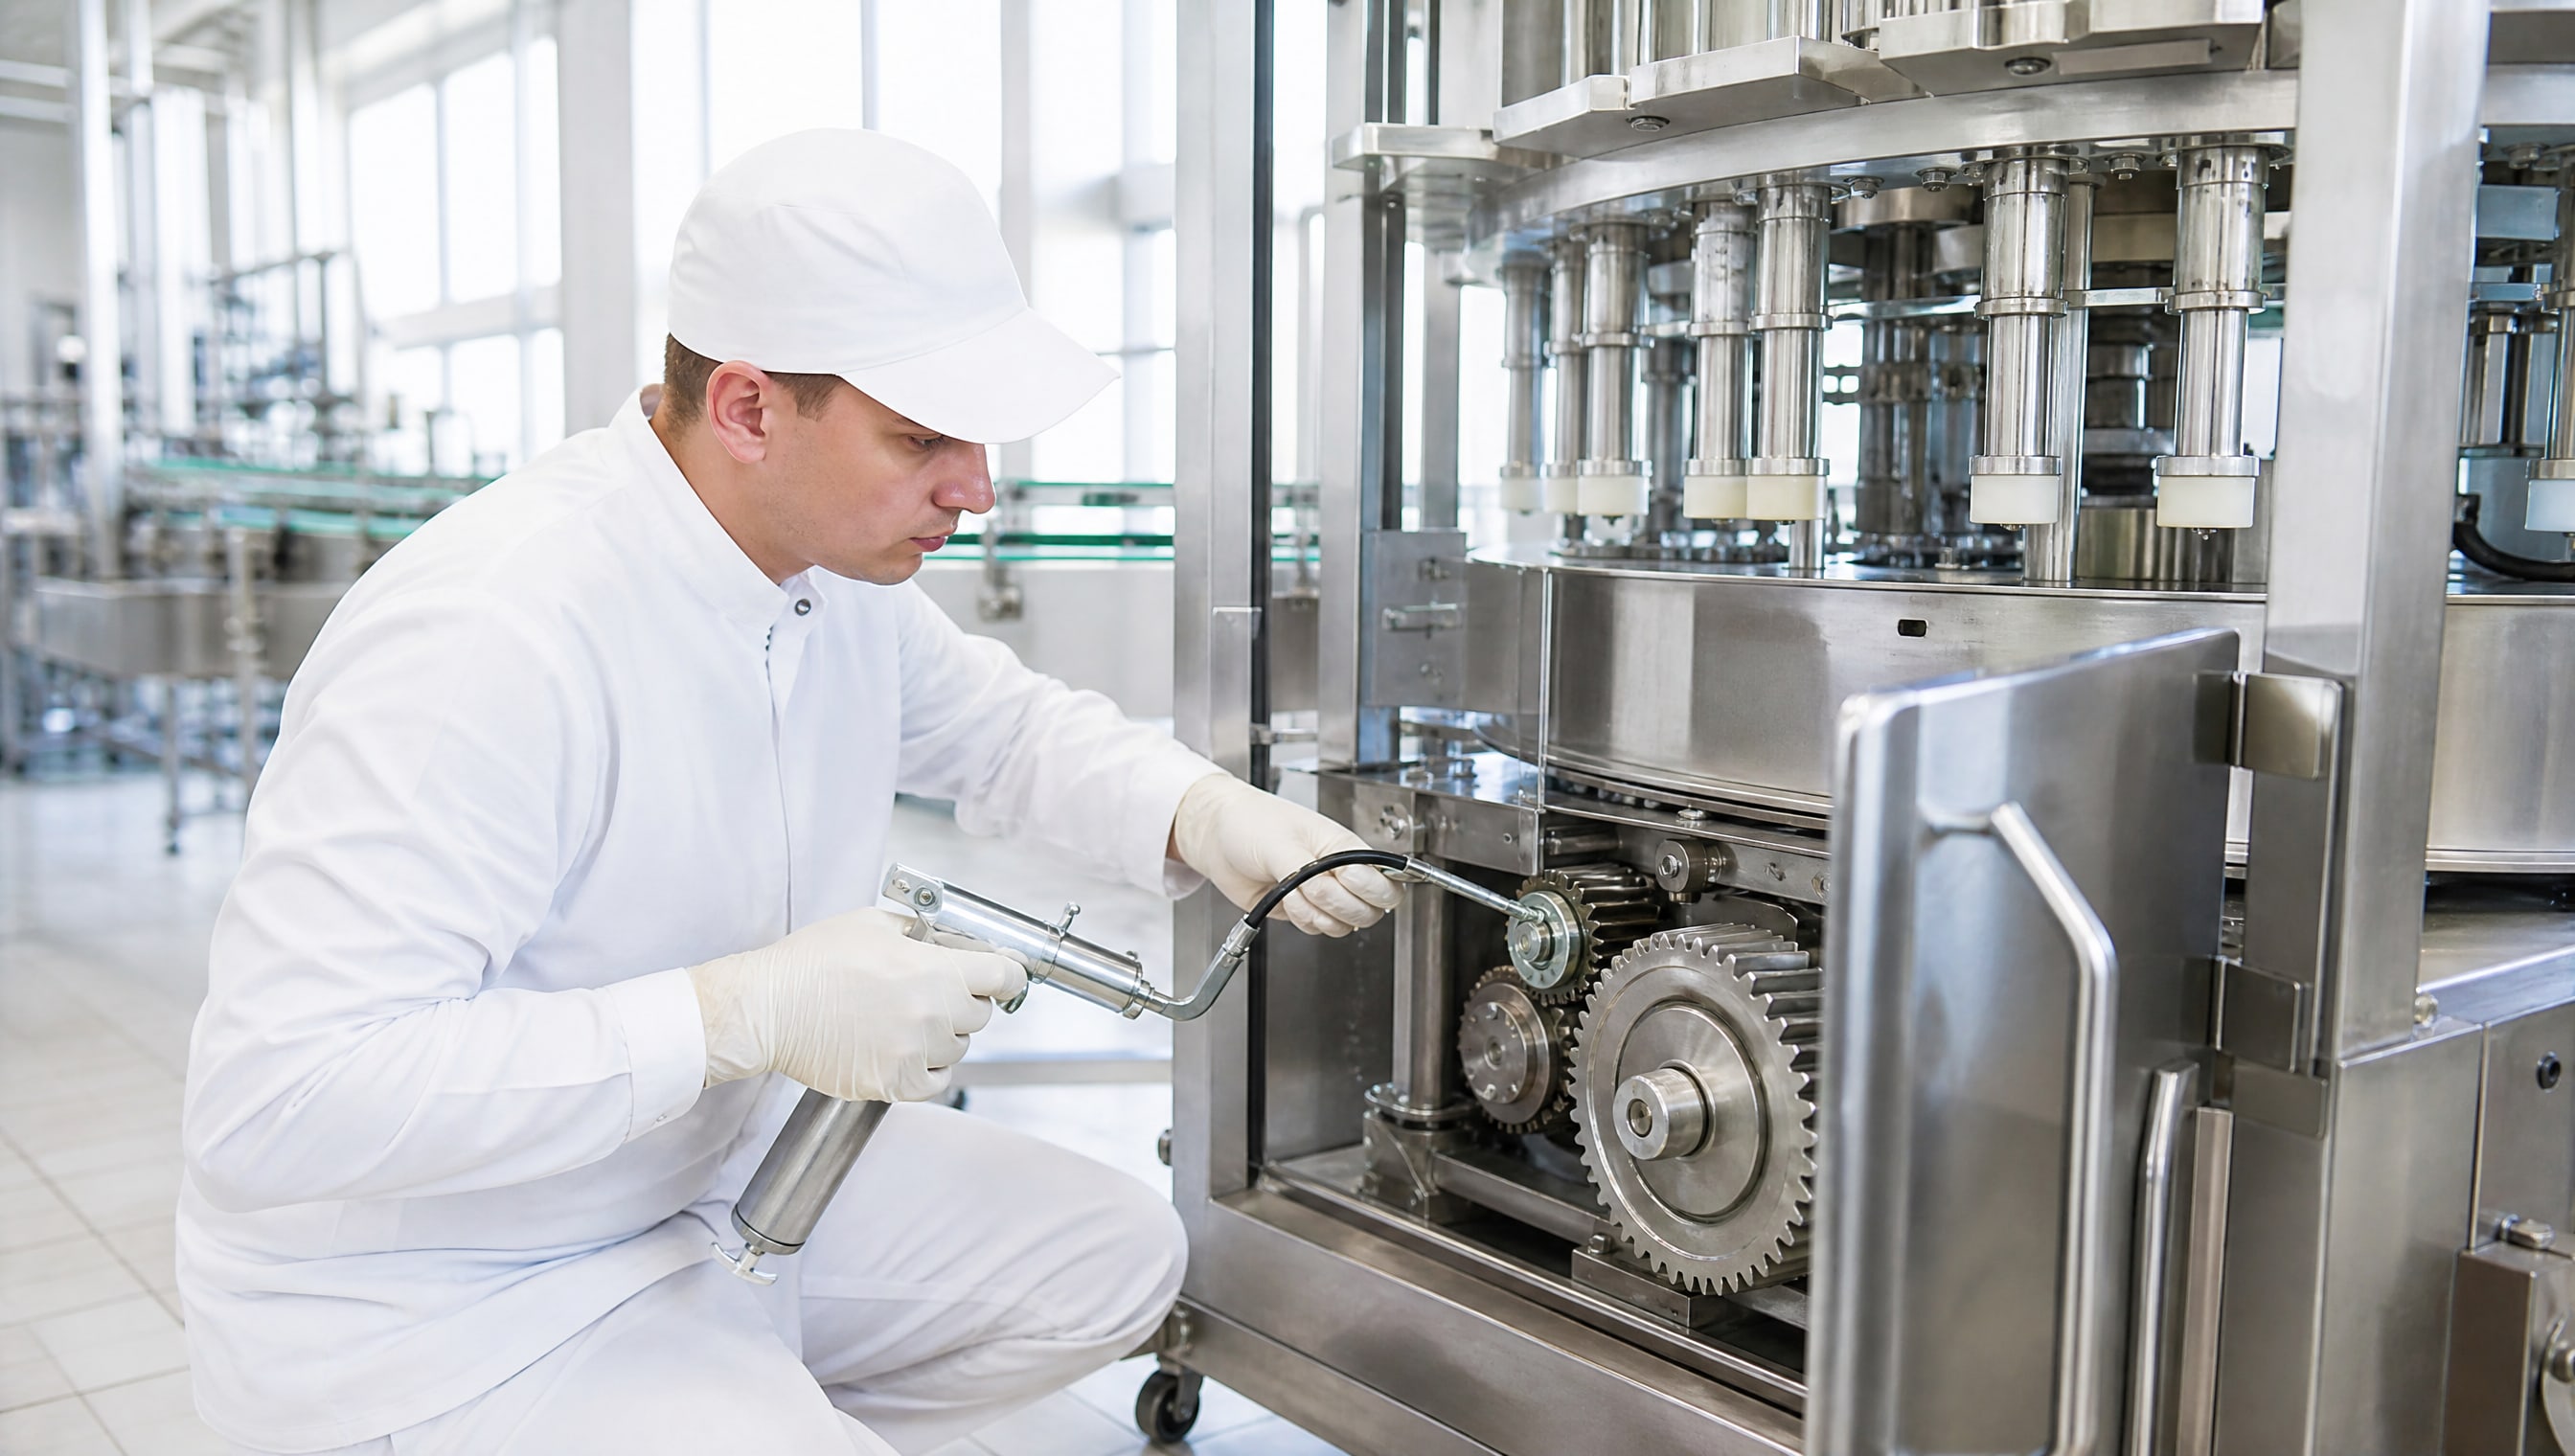
Направляющие и рельсы формирования пакета испытывают трение от движущихся каретей и брызги пищевого сока. На таких участках нужно покрытие категории H1, стойкое к абразивному воздействию механических загрязнений. Толщина слоя здесь должна быть 60-100 микрон, чтобы выдержать многократные контакты и трение. Для решения проблемы износа и обеспечения пищевого допуска на воротнике формирования пакета упаковочной машины рекомендуется использовать термо- и химстойкую пластичную смазку EFELE SG-394 с допуском NSF H1, специально разработанную для подшипников и направляющих печей, запаечного и упаковочного оборудования.
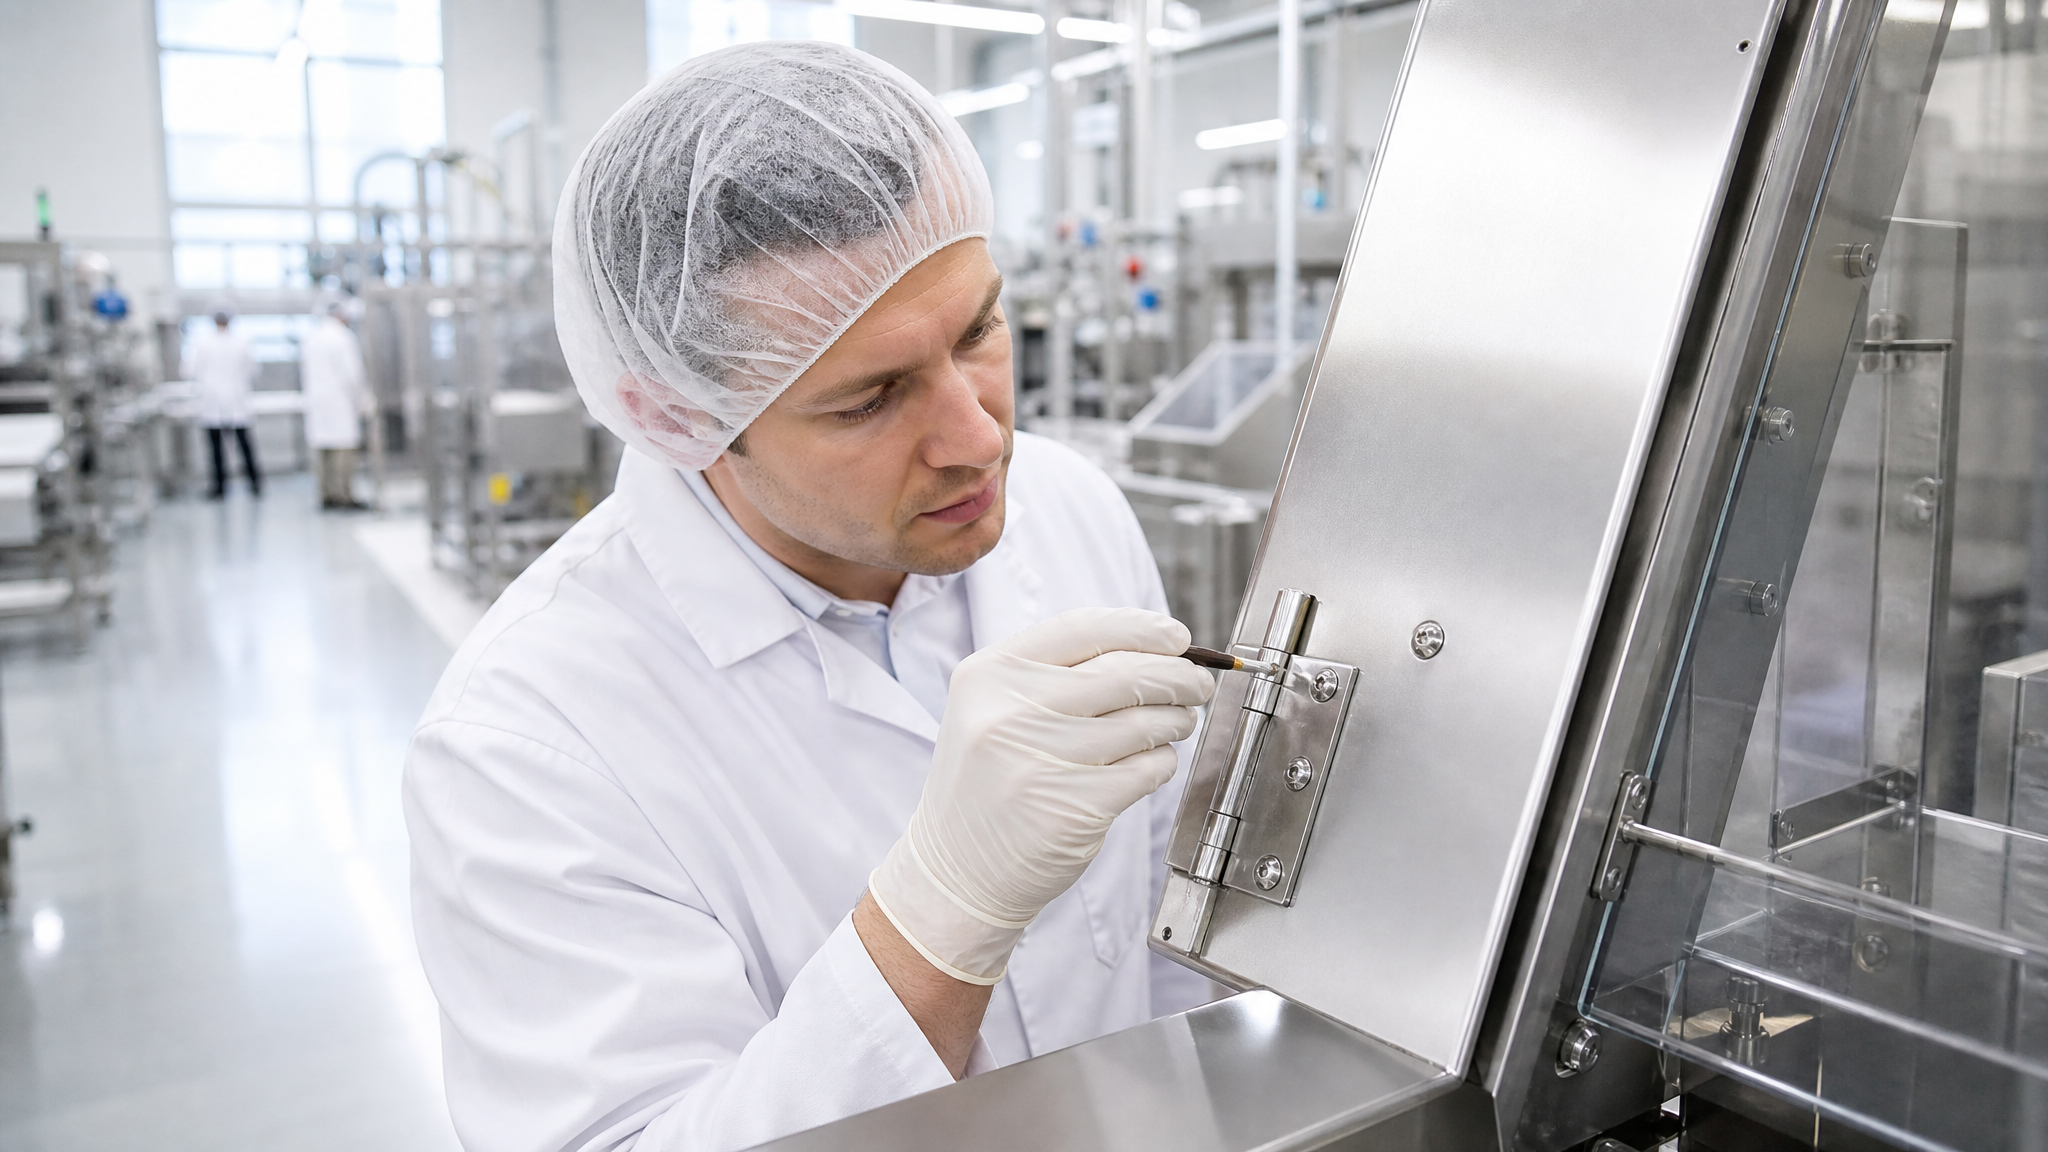
Шарниры и петли переходных элементов должны работать плавно и без заедания. Антифрикционное твердосмазочное покрытие моденги на шарнирах дает низкий коэффициент трения и уменьшает люфт. Здесь подходит H1, так как шарнир расположен над линией продукта.
Подшипники качения и скольжения упаковочного оборудования требуют точной смазки и в то же время должны иметь пищевой допуск. Некоторые подшипники уже поставляются с антифрикционным покрытием, нанесенным производителем; при закупке таких подшипников нужно проверять, что они сертифицированы по NSF.
Уплотнения и прокладки между деталями не должны быть покрыты твердым антифрикционным слоем, так как это нарушит их герметичность. Здесь используют специальные пищевые смазки жидкой или пластичной консистенции, а не твердые покрытия.
Корпусные части, редукторы, электромоторы, расположенные вне зоны прямого контакта с пищей, могут быть обработаны покрытиями категории H2. Это экономит средства, так как требования к H2 менее строги.
Эксплуатация и переосмазка
После нанесения антифрикционного покрытия упаковочное оборудование не требует дополнительной смазки в течение первых 6-12 месяцев интенсивной работы (2-3 смены в день). Однако когда слой начинает истираться из-за контакта, может возникнуть необходимость в переосмазке - нанесении дополнительного тонкого слоя сверху.
Переосмазку проводят аналогично первоначальному нанесению: деталь очищают, сушат и наносят новый слой покрытия. При этом нельзя смешивать покрытия разных производителей или разных составов, так как они могут быть несовместимы и вызвать расслоение.
Перед переосмазкой старое покрытие также проверяют на предмет адгезии: если оно вздулось или отслаивается, его нужно полностью удалить механическим или химическим способом, а поверхность заново подготовить, как при первоначальном нанесении.
Часто задаваемые вопросы
Какое различие между H1 и H2 пищевыми допусками для антифрикционного покрытия?
H1 допускает случайный контакт с пищей и требует соответствия списку допущенных ингредиентов (21 CFR 178.3750); остаточное содержание не должно превышать 0,001%. H2 предназначен для зон без контакта с пищей и не требует этого списка, но материал не должен содержать тяжелые металлы. Выбор между ними основан на анализе расположения детали и риска миграции покрытия на продукт.
Сколько времени требуется для полимеризации антифрикционного пищевого покрытия?
При комнатной температуре (18-25 °C) и влажности 40-70% полимеризация занимает 24-72 часа в зависимости от состава. При термической обработке (100-180 °C) процесс ускоряется до 0,5-2 часов. До достижения минимальной твердости (80% от конечного значения) детали нельзя подвергать нагрузкам.
Нужна ли специальная подготовка поверхности перед нанесением антифрикционного твердосмазочного покрытия?
Да, это критично. Поверхность должна быть очищена от ржавчины, окислов и масла, обезжирена и высушена. Рекомендуется использовать грунт-промоутер адгезии, особенно если деталь имеет окисленную или оксидированную поверхность. Без правильной подготовки адгезия снизится на 30-50%.
Как проверить качество нанесения антифрикционного покрытия после полимеризации?
Используйте визуальный контроль (равномерность, отсутствие потеков), толщиномер (40-150 микрон), адгезионный тест сетки (класс 3B и выше) и измеритель твердости по Шору (обычно 60-85). При закупке сертифицированных деталей требуйте паспорт безопасности и копию NSF-сертификата.
Можно ли применять антифрикционное покрытие для поршней и других деталей двигателя упаковочной машины?
Для поршней и деталей двигателя требуется совместимость с горячим маслом и высокими температурами. Обычные пищевые антифрикционные покрытия здесь не подходят, нужны специальные краски или вставки для двигателей. Пищевой допуск для таких деталей является вторичным требованием после термостойкости.
Заключение
Антифрикционное покрытие для упаковочного оборудования - это компромисс между защитой от трения и безопасностью пищевого производства. Успешное применение зависит от правильного выбора категории NSF (H1, H2 или 3H) в соответствии с расположением и функцией детали, точного соблюдения технологии нанесения, полимеризации и контроля качества. Остаточное содержание материала при использовании H1 не должно превышать 0,001%, что требует экономного нанесения и проверки толщины. Документальное подтверждение разрешения Роспотребнадзора и паспорт безопасности по ГОСТ 30333 - это не формальность, а обязательное условие для законного использования покрытия на пищепроизводственном оборудовании.
При закупке антифрикционных покрытий требуйте от поставщика конкретную категорию NSF, результаты лабораторных испытаний адгезии и твердости, а также информацию о совместимости с щелочными и кислотными дезинфектантами, которые используются при санитарной обработке машины. Дополнительно сверьте, что материал включен в реестр разрешенных для контакта с пищевой продукцией - это гарантирует соответствие российским санитарным требованиям. После нанесения следите за состоянием слоя и проводите переосмазку, когда появляются первые признаки износа, чтобы восстановить защитные свойства оборудования.