Твердосмазочные покрытия - это тонкие слои антифрикционных материалов, которые наносят на металлические детали для снижения трения и защиты от задиров. Их эффективность зависит не только от химического состава, но и от прочности сцепления с основанием. Контроль адгезии при нанесении и документирование результатов в паспорте качества - обязательные этапы, которые обеспечивают надежность покрытия в эксплуатации. Эта статья рассказывает, какие стандарты и методы испытаний используют производители и закупщики для проверки адгезии твердосмазочных покрытий, и как правильно оформить паспорт качества на основе измеряемых показателей.
Статья полезна техническим специалистам, инженерам и закупщикам, которые отвечают за выбор и приемку покрытий, контролируют соответствие поставляемых материалов техническим требованиям и разбираются, что должно быть зафиксировано в документации поставщика.
Что такое адгезия и почему она критична для твердосмазочных покрытий
Адгезия - это способность покрытия прилипать к поверхности подложки.
Для твердосмазочного покрытия это означает, что слой не должен отслаиваться, трескаться или отшелушиваться во время работы узла трения. Если адгезия недостаточна, покрытие быстро сотрется, обнажит металл, и детали начнут контактировать напрямую - это ведет к задирам и выходу узла из строя.
На практике закупщик не может полагаться только на заявления поставщика о том, что покрытие «хорошее» или «антифрикционное». Стандарты требуют измеримых результатов: Н/см (ньютоны на сантиметр), МПа (мегапаскали) или классовую шкалу. Именно эти цифры попадают в паспорт качества и становятся основой для приемки товара.
Адгезия отличается от антифрикционных свойств: материал может быть отличным смазочным средством, но плохо держаться на металле. Поэтому в паспорте всегда указывают обе характеристики отдельно.
Основные методы контроля адгезии и соответствующие стандарты
Стандарты предлагают несколько методов измерения адгезии, каждый - со своей шкалой и областью применения.
Выбор метода влияет на величину результата и его интерпретацию.
Метод отрыва (Pull-Off) по ГОСТ 32299-2025 и ISO 4624:2023
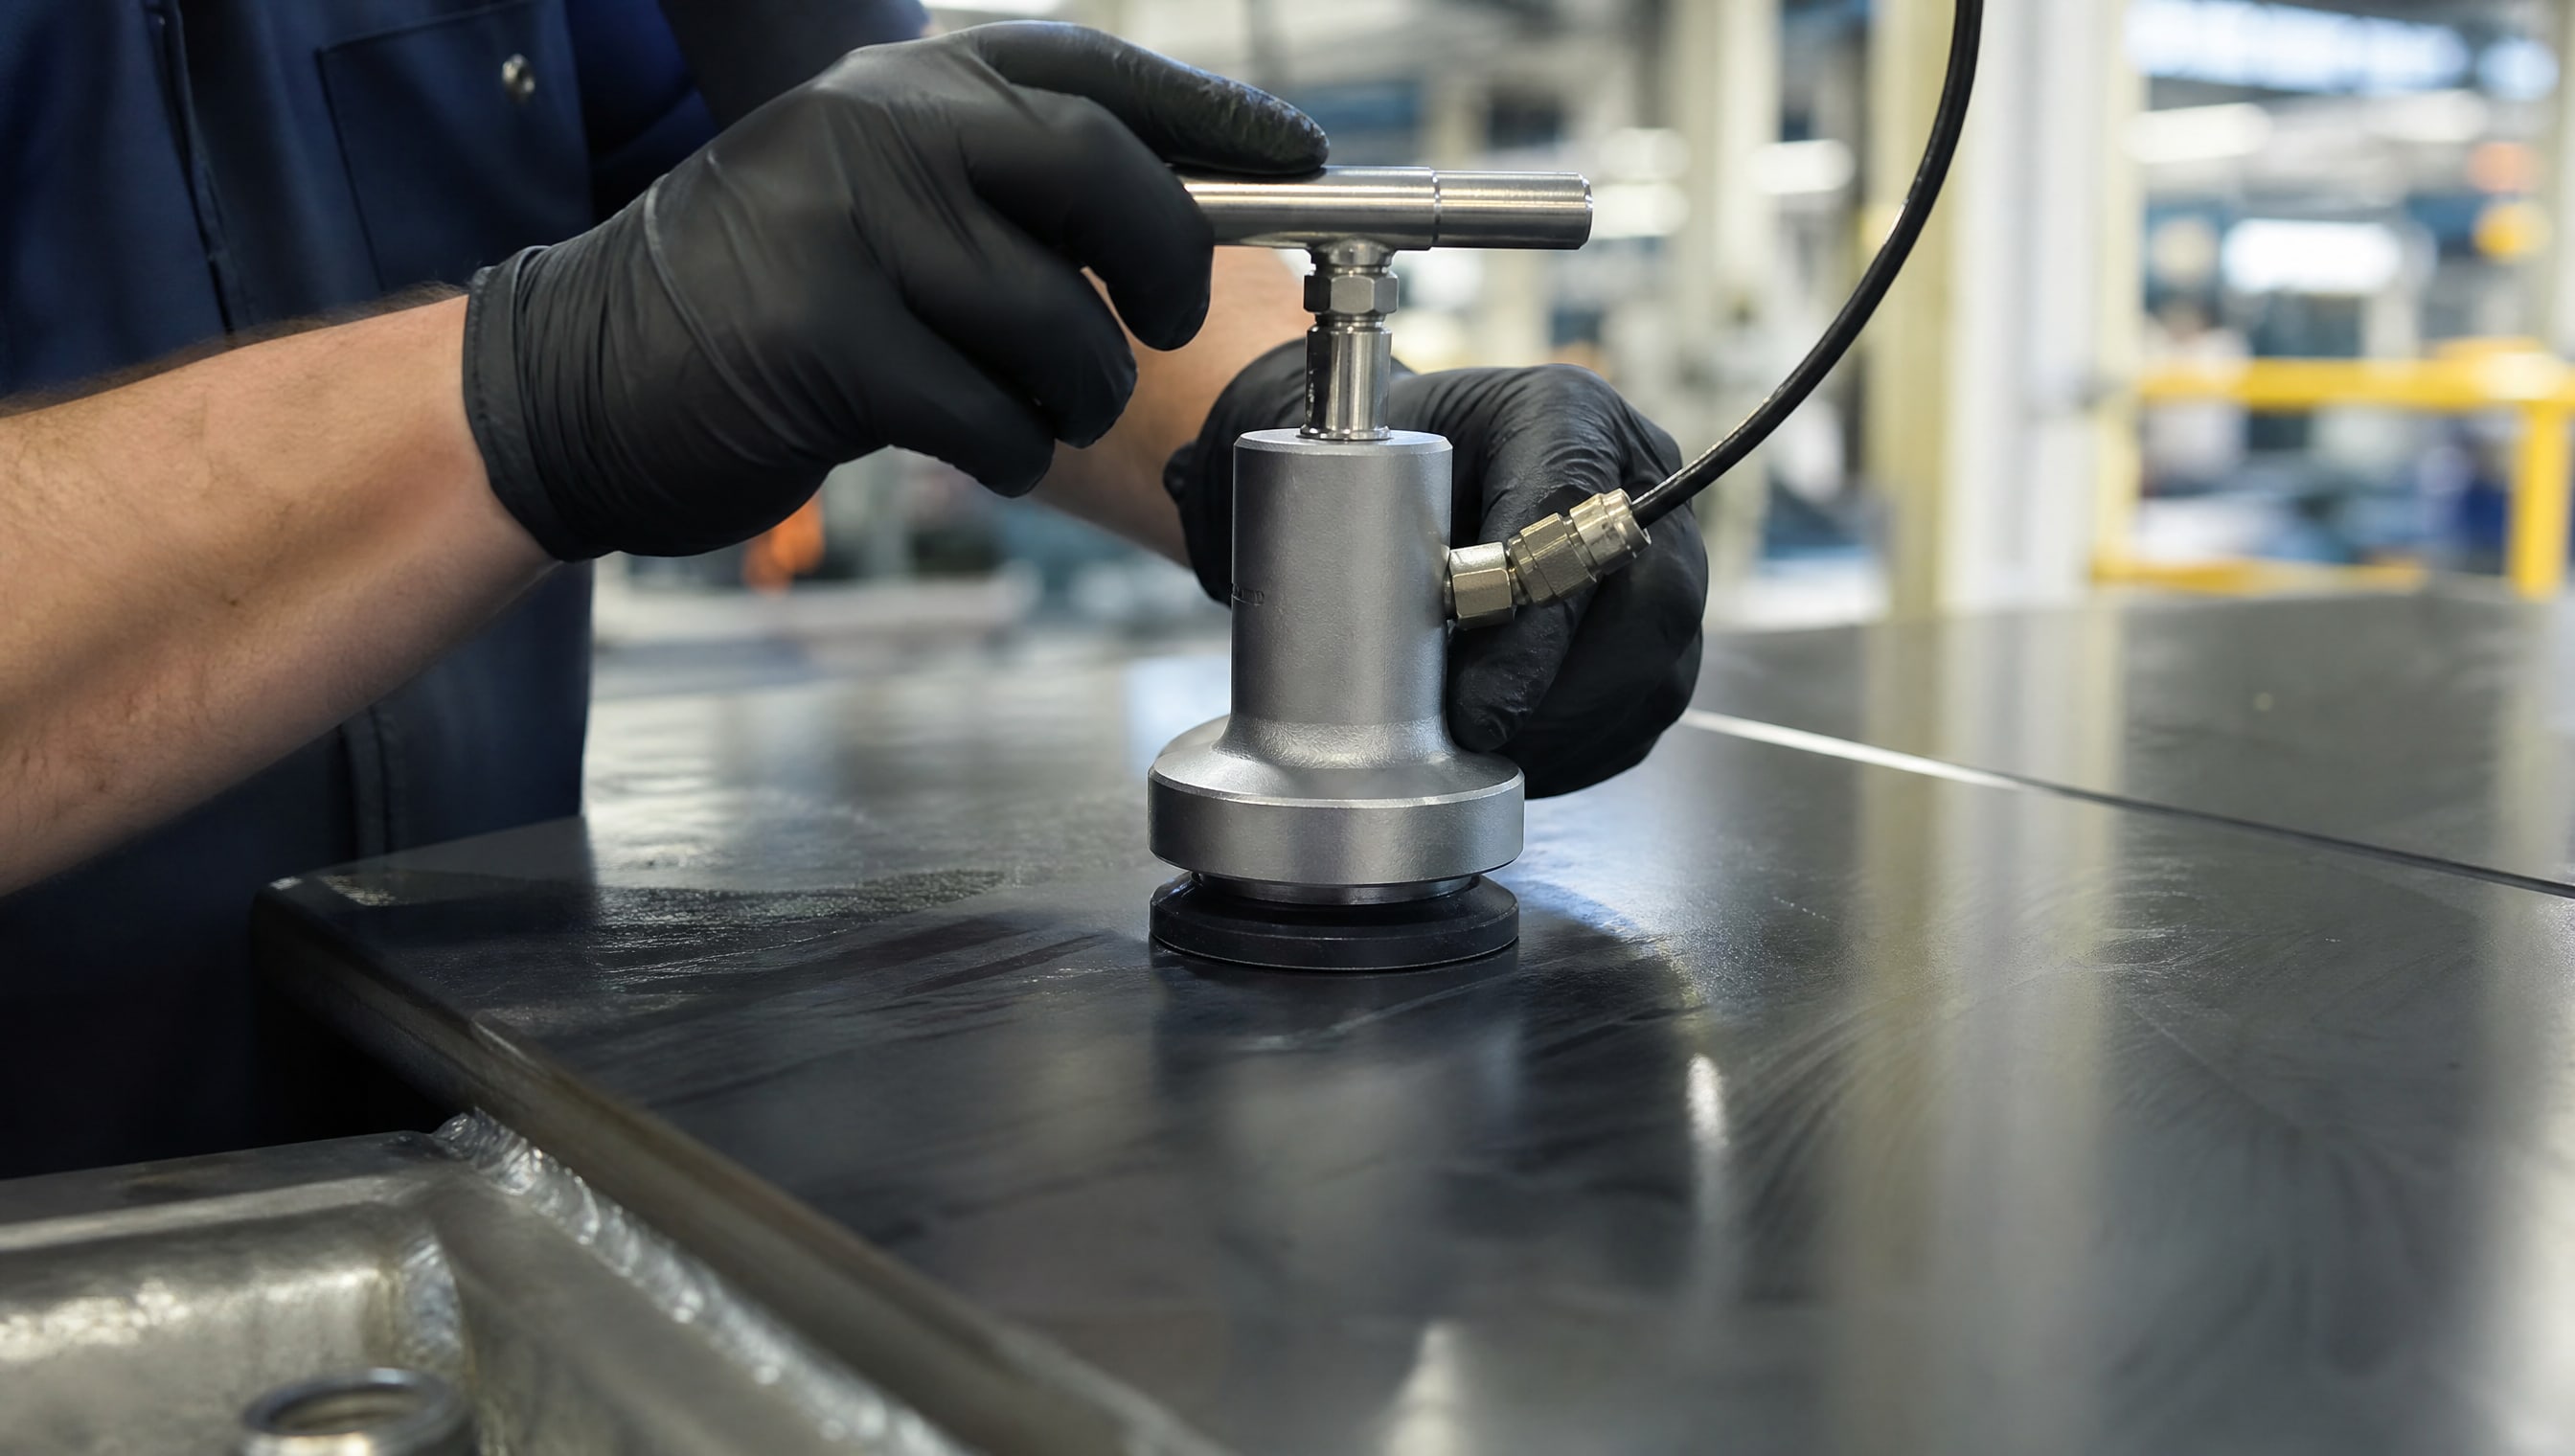
Это количественный метод, при котором к покрытию приклеивают специальный адгезиометр и тянут его перпендикулярно поверхности до момента отрыва слоя. Результат выражают в МПа - это дает четкую числовую характеристику.
ГОСТ 32299-2025 введен в действие в Российской Федерации с 1 августа 2025 года и содержит обновленные требования метода отрыва. Стандарт применяется для оценки адгезии одно- и многослойных покрытий на различных подложках. Метод считается сравнительной оценкой адгезии, особенно полезен для серий образцов с различающимися адгезионными свойствами.
Преимущество pull-off в том, что он дает абсолютное значение силы сцепления. Недостаток: требует специального оборудования и обучения оператора, поэтому в заводских условиях используется реже, чем решетчатый надрез.
Решетчатый надрез по ГОСТ 31149-2014 и ISO 2409:2020
Метод заключается в том, что по покрытию наносят сетку параллельных надрезов (обычно 11 на 11 линий), образуя квадраты площадью 1 см². Затем приклеивают липкую ленту и резко ее отрывают. Под микроскопом подсчитывают, сколько квадратиков осталось на месте, и выставляют балл по шкале 0–5:
| Класс | Описание |
|---|---|
| 0 | Никакого отслаивания - все квадраты на месте |
| 1 | Отслаивание только вдоль надрезов |
| 2 | Отслаивание по краям и вдоль надрезов |
| 3 | Отслаивание крупных участков (от 15 % площади) |
| 4 | Частичное отслаивание (от 35 % площади) |
| 5 | Полное отслаивание |
Согласно ГОСТ 15140-78, предыдущему стандарту, результат выражали баллами 1–4, но принцип остается тем же.
Метод решетчатого надреза подходит для покрытий толщиной до 200–250 мкм в зависимости от стандарта. Это быстрый и недорогой способ заводского контроля - его часто используют прямо на производстве или в лаборатории приемки.
Испытание на отслаивание (Peel Test)
Метод проводят при угле (90 ± 10)° и постоянной скорости отрыва. Результат выражают в Н/см. Испытание на отслаивание особенно важно для покрытий, которые работают на деталях с высокой динамической нагрузкой или подвергаются циклическому изгибу.
Как оформить паспорт качества твердосмазочного покрытия
Паспорт качества - это документ, в котором производитель или поставщик фиксирует все измеренные характеристики покрытия.
Для твердосмазочного покрытия он должен содержать не только красивые описания, а конкретные, проверяемые показатели.
Основные разделы паспорта
1. Методика подготовки образцов
Указать материал подложки (сталь, алюминий, медь и т.д.), ее предварительную обработку (шлифовка, очистка от обезжиривателя), температуру и влажность в момент нанесения покрытия. Эти условия прямо влияют на адгезию: если поверхность грязная или влажная, сцепление упадет на 30–50 %.
2. Параметры нанесения
Фиксировать толщину слоя (в мкм), температуру поверхности перед нанесением, способ нанесения (напыление, окраска, распыление), время и температуру отверждения. Для твердосмазочных покрытий это критично: при недостаточной температуре отверждения слой останется хрупким и быстро отслоится.
3. Результаты испытаний на адгезию
Указывать конкретный метод (например, "Метод отрыва по ГОСТ 32299-2025" или "Решетчатый надрез по ISO 2409"), результат с единицей измерения (МПа, Н/см, класс 0–5), условия испытания (температура (20 ± 5)°C, влажность 45–75 %), количество измерений (обычно минимум 3 образца).
Пример правильной записи: - Адгезия по методу отрыва: 2,5 МПа (среднее арифметическое трех образцов, ГОСТ 32299-2025) - Адгезия по методу решетчатого надреза: класс 0 (ISO 2409)
4. Проверка адгезии после воздействия
ГОСТ 9.602-2016 предусматривает, что для покрытий, работающих во влажных условиях, нужно проверять сохранение адгезии после выдержки образцов в воде. Типичная схема: образец выдерживают в дистиллированной воде при заданной температуре в течение 1000 часов, затем снимают из воды, просушивают и сразу проводят испытание на адгезию. Результат записывают рядом с исходным значением:
Адгезия исходная: 2,8 МПа
Адгезия после 1000 ч выдержки в воде при 20°C: 2,1 МПа (снижение на 25 %)
Если снижение адгезии не превышает требований техдокументации (например, не более 30 %), покрытие считают удовлетворительным.
Таблица для внесения в паспорт
| Характеристика | Значение | Метод | Условия испытания | Примечание |
|---|---|---|---|---|
| Толщина слоя | 15–25 мкм | Микрометр | 20°C | Среднее 5 точек |
| Адгезия исходная | 2,5 МПа | ГОСТ 32299-2025 | (20 ± 5)°C, 3 образца | Метод отрыва |
| Адгезия после 1000 ч в воде | 2,0 МПа | ГОСТ 32299-2025 | (20 ± 5)°C, 3 образца | Снижение 20 % |
| Класс по решетчатому надрезу | 0–1 | ISO 2409 | (20 ± 5)°C | Липкая лента 3М |
Выбор метода контроля: когда какой метод применяют
Производители и закупщики выбирают методику контроля в зависимости от условий производства и требований стандарта.
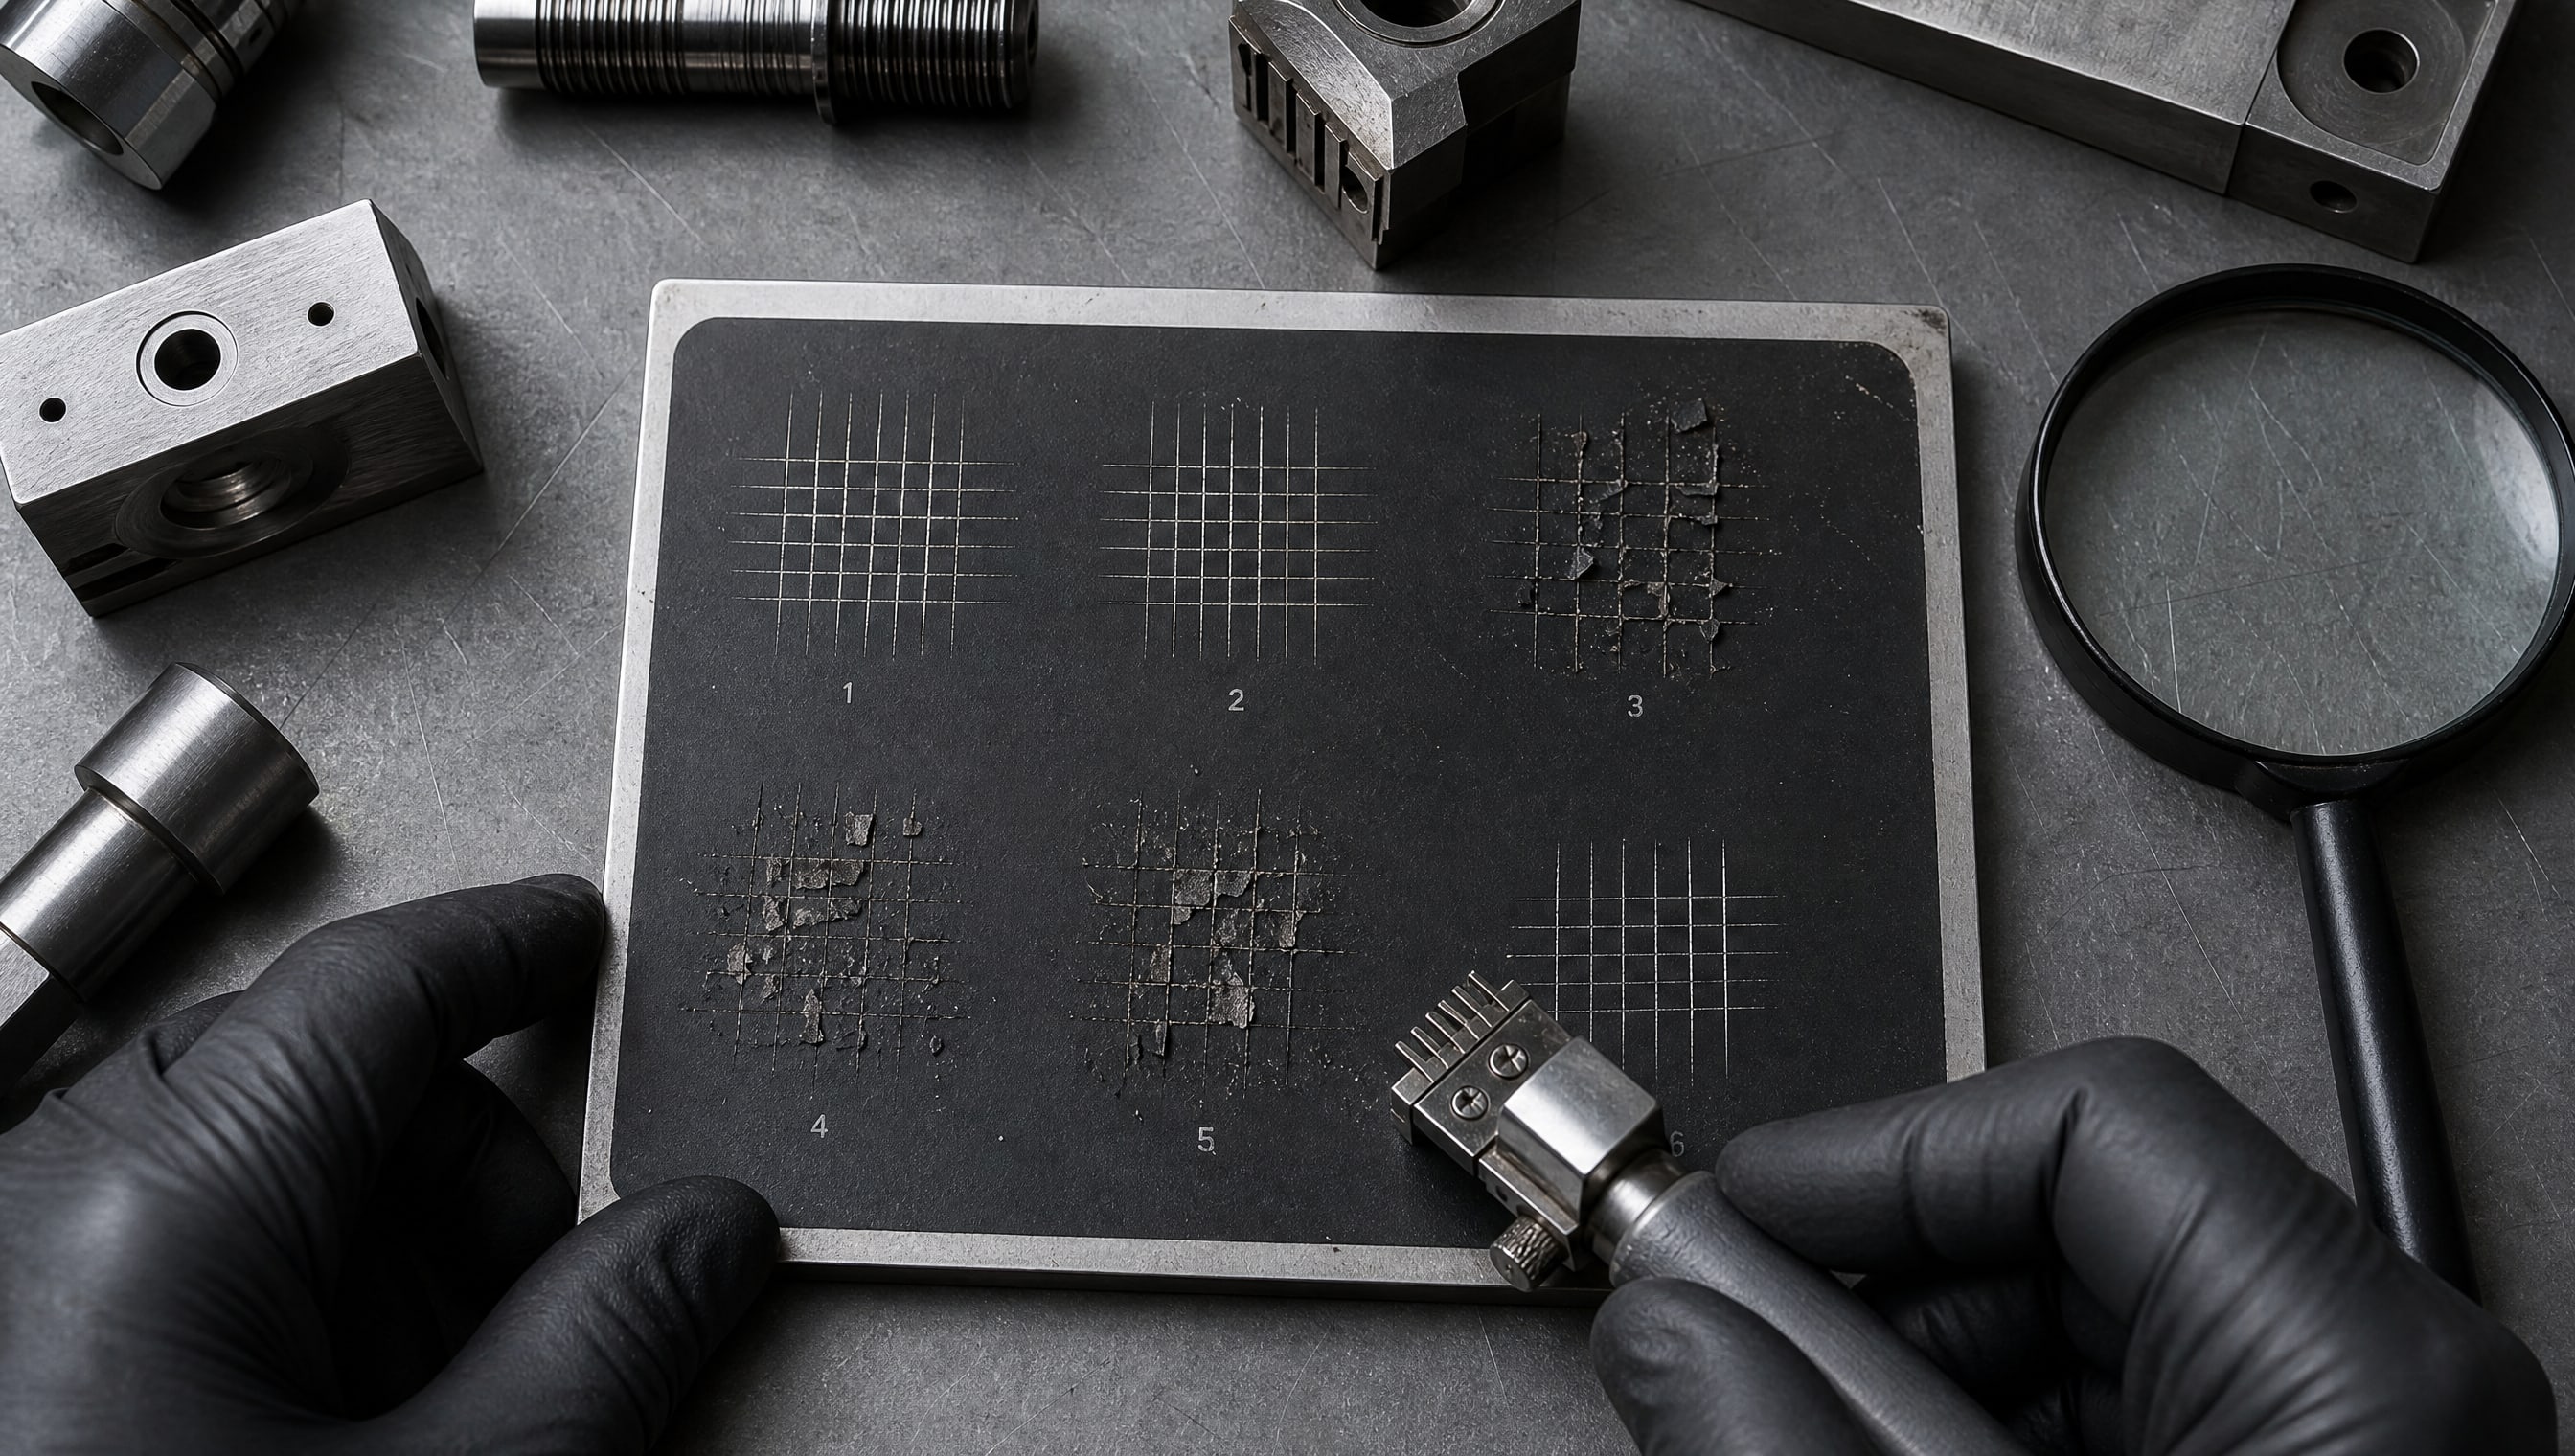
Решетчатый надрез используют, если: - нужна быстрая проверка прямо на производстве; - толщина покрытия не превышает 250 мкм; - результат требуется в классовой шкале (0–5) для соответствия ISO 2409 или национальным нормам; - объемы производства высокие и нужен экономичный метод контроля.
Метод отрыва (pull-off) выбирают, если: - требуется количественная оценка в МПа для сравнения разных систем; - нужна документированная приемка по ГОСТ 32299-2025 для критичных узлов (например, подшипников в условиях высокой нагрузки); - толщина слоя может превышать 250 мкм; - контракт с заказчиком или техническое задание прямо указывают этот метод.
На производстве часто используют оба метода: сначала решетчатый надрез для текущего контроля, затем pull-off для приемочных партий. Это обеспечивает как оперативную информацию, так и документированный результат.
Факторы, влияющие на адгезию твердосмазочного покрытия
Результат испытания на адгезию зависит от многих условий, и паспорт качества должен их отражать.
Подготовка поверхности
Чистота и шероховатость основания - первые факторы. Если на металле остались следы масла, окиси, грязи или предыдущего покрытия, новое покрытие будет держаться плохо. Стандартная рекомендация: механическое удаление окалины до класса Sa 2.5 (по ISO 8501-1), затем очистка растворителем, просушка. После этого адгезия повышается на 20–40 %.
Шероховатость также важна: слишком гладкая поверхность дает плохое механическое сцепление, слишком шершавая может повредить очень тонкий слой при нанесении. Оптимальная шероховатость обычно указывается в техдокументации покрытия (например, Ra 1,6–3,2 мкм).
Температура и влажность при нанесении
Если нанести покрытие во влажном или холодном воздухе, оно может не высохнуть правильно и будет плохо держаться. ГОСТ 9.602-2016 и другие документы указывают, что испытания проводят при (20 ± 5)°C и относительной влажности 45–75 %. Если условия на производстве отличаются, это фиксируют в паспорте отдельным примечанием.
Толщина слоя
Слишком тонкое покрытие может разрушиться при испытании на адгезию, слишком толстое - потребует более длительного отверждения. Для твердосмазочных покрытий типичная толщина составляет 10–50 мкм; паспорт должен указывать допусковый диапазон и среднее значение.
Время и температура отверждения
Если покрытие не полностью отвердилось, его адгезия будет низкой, а со временем может снизиться еще больше. Поэтому в паспорте указывают минимальное время и температуру отверждения перед испытанием (например, "24 часа при 20°C или 2 часа при 80°C").
Часто задаваемые вопросы
Чем отличается адгезия от антифрикционного свойства покрытия?
Адгезия - это прочность сцепления покрытия с основанием; антифрикционное свойство - это способность покрытия снижать трение между деталями. Покрытие может быть отличным смазочным материалом, но если его адгезия низка, оно быстро отслоится и прекратит работать. Поэтому в паспорте качества фиксируют обе характеристики: адгезию в МПа или по классам, а антифрикционность - по коэффициенту трения или результатам испытаний на долговечность.
Какой метод контроля адгезии выбрать для твердосмазочного покрытия толщиной 25 мкм?
Для толщины 25 мкм подходят оба метода: решетчатый надрез (ГОСТ 31149 / ISO 2409) и метод отрыва (ГОСТ 32299). Решетчатый надрез быстрее и дешевле, поэтому его часто используют для текущего контроля на производстве. Метод отрыва точнее и документирован по актуальному стандарту ГОСТ 32299-2025, поэтому его выбирают для приемочного контроля и когда требуется абсолютное значение в МПа.
Почему в паспорте качества указывают адгезию после выдержки в воде, а не только исходную адгезию?
Потому что за время эксплуатации узел может подвергаться влаге, росе или конденсату. Вода медленно проникает в границу раздела «покрытие-основание» и может ослабить сцепление. Если адгезия исходная хорошая, но после выдержки в воде резко падает, это значит, что покрытие не подходит для влажных условий. ГОСТ 9.602-2016 требует проверки после 1000 часов выдержки в воде, и паспорт должен содержать оба значения.
Результаты адгезии по методу отрыва -2,5 МПа. Это хорошо или плохо?
Зависит от назначения покрытия и требований техдокументации. В источниках указано, что для некоторых защитных систем приемочные требования составляют 3 МПа и выше, но это не универсальная норма для всех покрытий. Твердосмазочное покрытие на подшипнике толщиной 15–25 мкм может быть приемлемым при 2–2,5 МПа. Главное - что значение зафиксировано в паспорте и согласовано с заказчиком перед поставкой.
Можно ли сравнивать результаты адгезии, полученные разными методами (например, решетчатый надрез и отрыв)?
Нет, прямое сравнение некорректно, потому что это разные шкалы: решетчатый надрез дает класс 0–5, отрыв - МПа, отслаивание - Н/см. Если нужно сравнивать результаты, их всегда получают одним и тем же методом, в одинаковых условиях, и об этом явно пишут в паспорте или техническом отчете.
Практический пример: оформление паспорта твердосмазочного покрытия для защиты подшипника
Допустим, на производстве наносят твердосмазочное антифрикционное покрытие на качающиеся подшипники для защиты от задиров в условиях старт-стопных режимов.
Изделия работают в составе узла, где иногда образуется конденсат. Паспорт качества должен включить:
Раздел «Подготовка подложки» - Материал: сталь 20 (или другой, указанный в техдокументации) - Предварительная обработка: механическое удаление окалины до класса Sa 2.5, очистка от обезжиривателя, сушка при 20–30°C в течение 30 минут перед нанесением
Раздел «Параметры нанесения» - Способ: напыление (специальный аэрозоль или пистолет-распылитель) - Толщина: 20 ± 5 мкм - Температура основания: 15–25°C, относительная влажность воздуха: 45–75 % - Время до полного отверждения: 24 часа при 20°C
Раздел «Испытания на адгезию» - Исходная адгезия по методу отрыва (ГОСТ 32299-2025): 2,2 МПа (среднее 3 образцов) - Исходная адгезия по методу решетчатого надреза (ISO 2409): класс 0–1 - Адгезия после 1000 ч выдержки в дистиллированной воде при (20 ± 5)°C: 1,8 МПа (снижение на 18 %)
Раздел «Соответствие требованиям» - Покрытие соответствует техническому заданию: адгезия не менее 2,0 МПа исходная и не менее 1,5 МПа после выдержки в воде
Такой паспорт позволит закупщику или инженеру убедиться, что покрытие действительно прошло проверку, и понять, как оно себя поведет в реальных условиях.
На практике при нанесении твердосмазочного покрытия графитового типа, разработанного для узлов трения в масляной среде, конкретные параметры адгезии определяют по техническому регламенту поставщика. Например, для покрытия с основой из графита и полиимидной матрицы типичные значения составляют 2–3 МПа по методу отрыва, и это значение фиксируется в сертификате качества каждой партии.
Заключение
Паспорт качества твердосмазочного покрытия - это не просто бумага с красивыми обещаниями, а документ, который фиксирует измеряемые результаты контроля адгезии. Выбор метода контроля (решетчатый надрез по ISO 2409, отрыв по ГОСТ 32299-2025, отслаивание) зависит от толщины слоя, назначения покрытия и требований техдокументации. Обязательно указывать условия испытания (температура, влажность), проверять адгезию не только исходную, но и после длительной выдержки в воде, и фиксировать все параметры нанесения (подготовка поверхности, время отверждения, толщина слоя).
Если вы отвечаете за приемку покрытия на своем производстве, запросите у поставщика полный паспорт с результатами испытаний на адгезию, сверьте указанные методы со стандартами ГОСТ 32299-2025, ГОСТ 31149-2014, ГОСТ 9.602-2016, и убедитесь, что система подготовки и нанесения соответствует заявленным показателям. Это гарантирует, что покрытие будет держаться надежно и защитит ваш узел от задиров на протяжении всего срока эксплуатации.