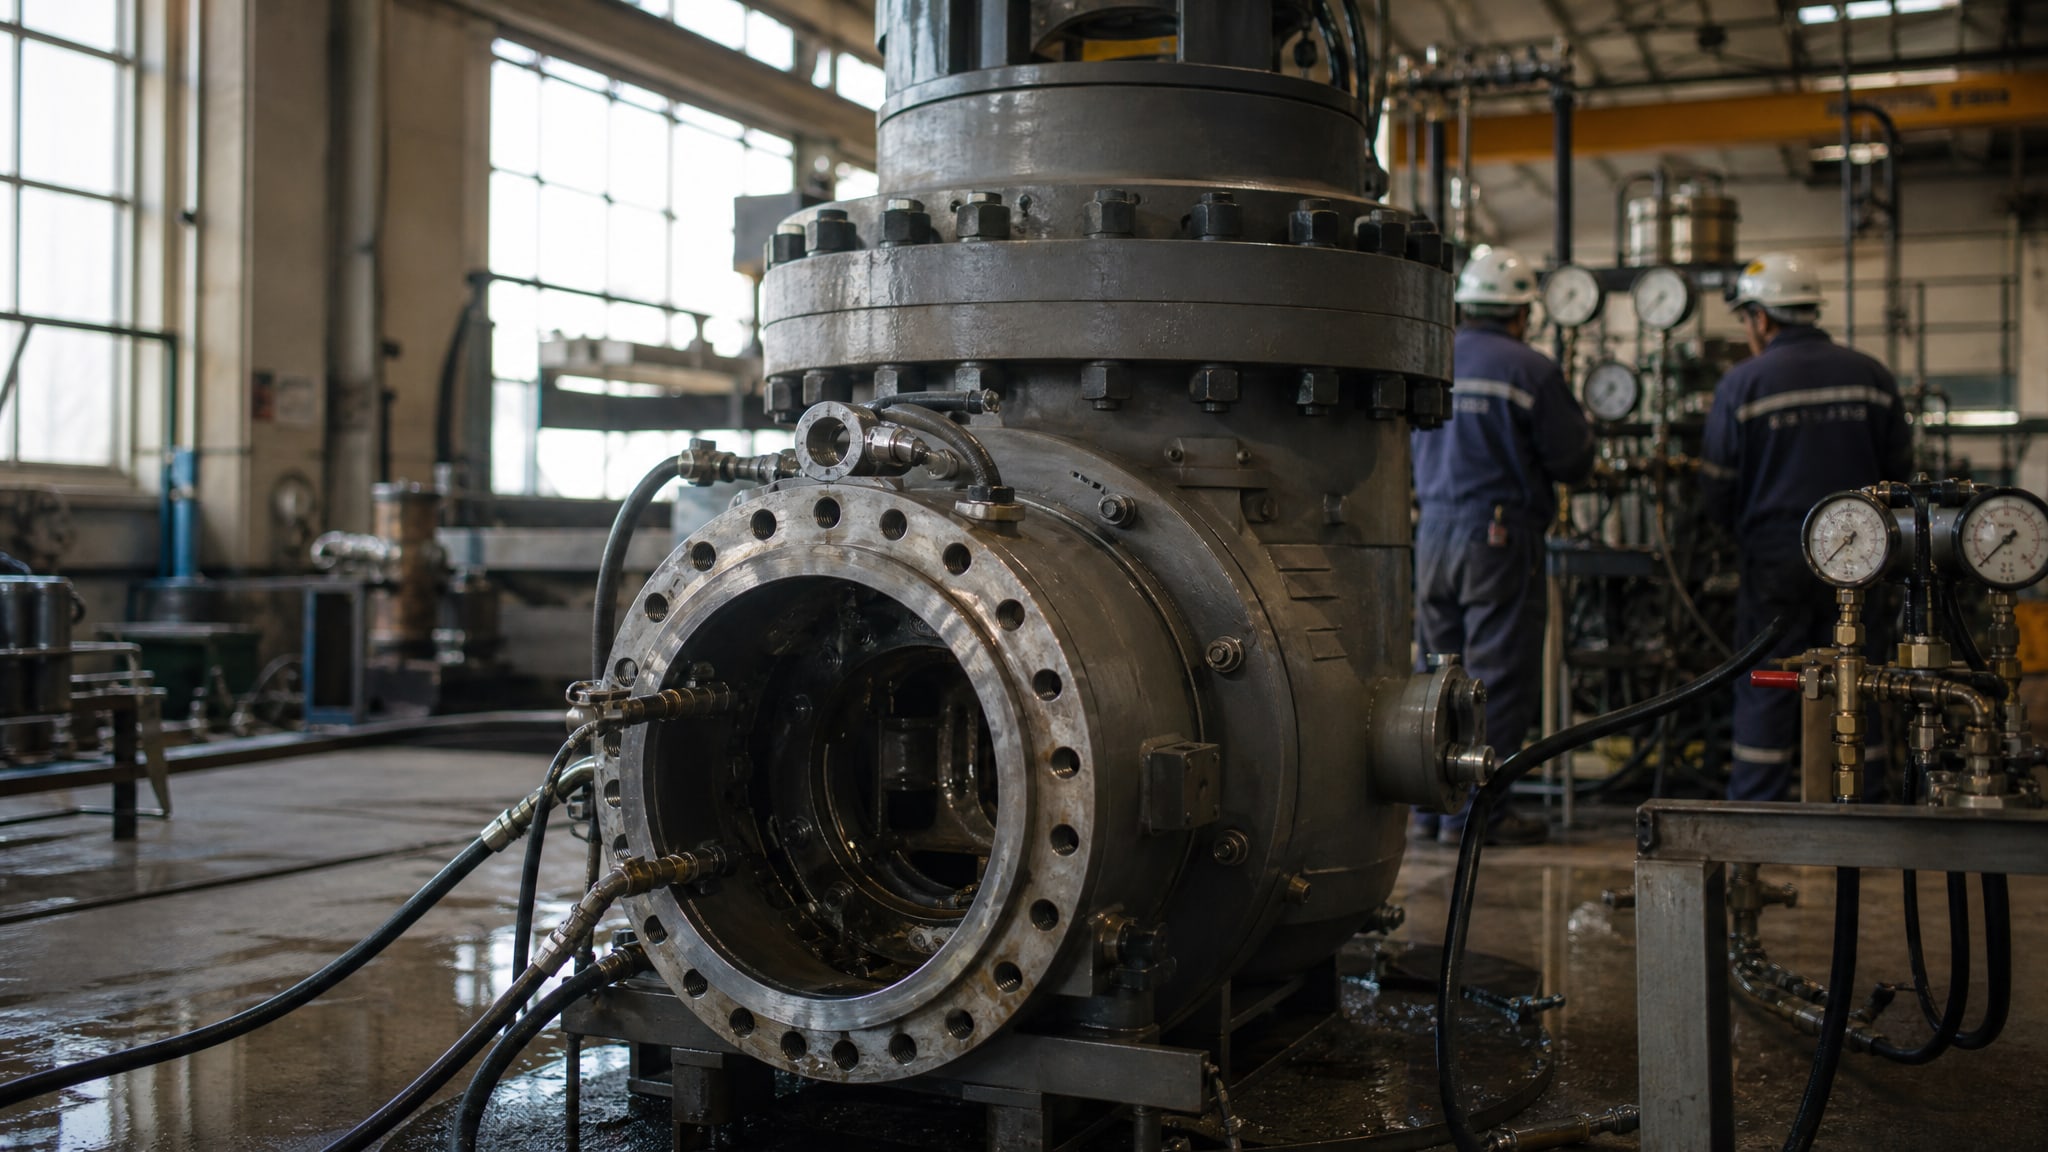
Пескоструйная обработка металла - один из самых эффективных методов подготовки поверхности перед нанесением защитного покрытия. При производстве и ремонте промышленного оборудования она решает критичную задачу: удалить окалину, окислы, поврежденную грунтовку, масла, жиры, заусенцы и остатки флюса. Однако многие технические специалисты и закупщики упускают из виду важный момент - после пескоструйной обработки и особенно после гидравлических испытаний оборудования существуют строгие временные рамки для нанесения финального покрытия. Статья разбирает технологическую последовательность подготовки поверхности, сроки, условия и норматив ГОСТ 9.402-80, которые определяют успех защиты от коррозии. Информация полезна для инженеров, ремонтных служб и закупщиков, которые отвечают за качество окончательной отделки оборудования.
Специалисты индустрии давно поняли, что качество окраски зависит не от количества слоев краски, а от состояния основания. Если пропустить этап обеспыливания после пескоструя или не соблюсти сроки между подготовкой и окраской, покрытие начнет отслаиваться и коррозия вернется через несколько месяцев.
Гидравлические испытания и последовательность окраски
Гидравлические испытания оборудования проводят после завершения сборки и устранения выявленных дефектов.
Это ключевой этап контроля герметичности и прочности, но он создает специфические вызовы для последующей окраски. По техническим регламентам испытательное давление выдерживают 24 часа, затем давление снижают до рабочего и проводят выдержку для осмотра не менее 12 часов. При этом вода необходимо полностью удалить из оборудования после завершения испытаний.
Важный нюанс: для сосудов с защитным покрытием или изоляцией испытания выполняют до нанесения покрытия или изоляции, то есть окраска таких изделий производится после гидроиспытаний. Для арматуры, трубопроводов и ряда технологического оборудования схема одинакова - окрашивание и консервация выполняются в сборе после всех испытаний. Это предотвращает повреждение покрытия при последующих работах и обеспечивает целостность защитного слоя на финальном изделии.
Температурные условия при гидроиспытаниях должны быть положительными; вода нагревается в диапазоне 5–40 °C в зависимости от технического задания. Воздух из системы удаляют полностью, давление поднимают плавно и равномерно, что минимизирует гидроудары и облегчает обнаружение дефектов. Обстукивание стальных трубопроводов молотком массой не более 1,5 кг (для цветных металлов - не более 0,8 кг) - стандартная практика визуального контроля на герметичность.
После испытаний поверхность содержит остатки испытательной воды, минеральные отложения и следы коррозии. Это требует тщательной сушки и повторной подготовки перед окраской.
Пескоструйная обработка: технология и контроль качества
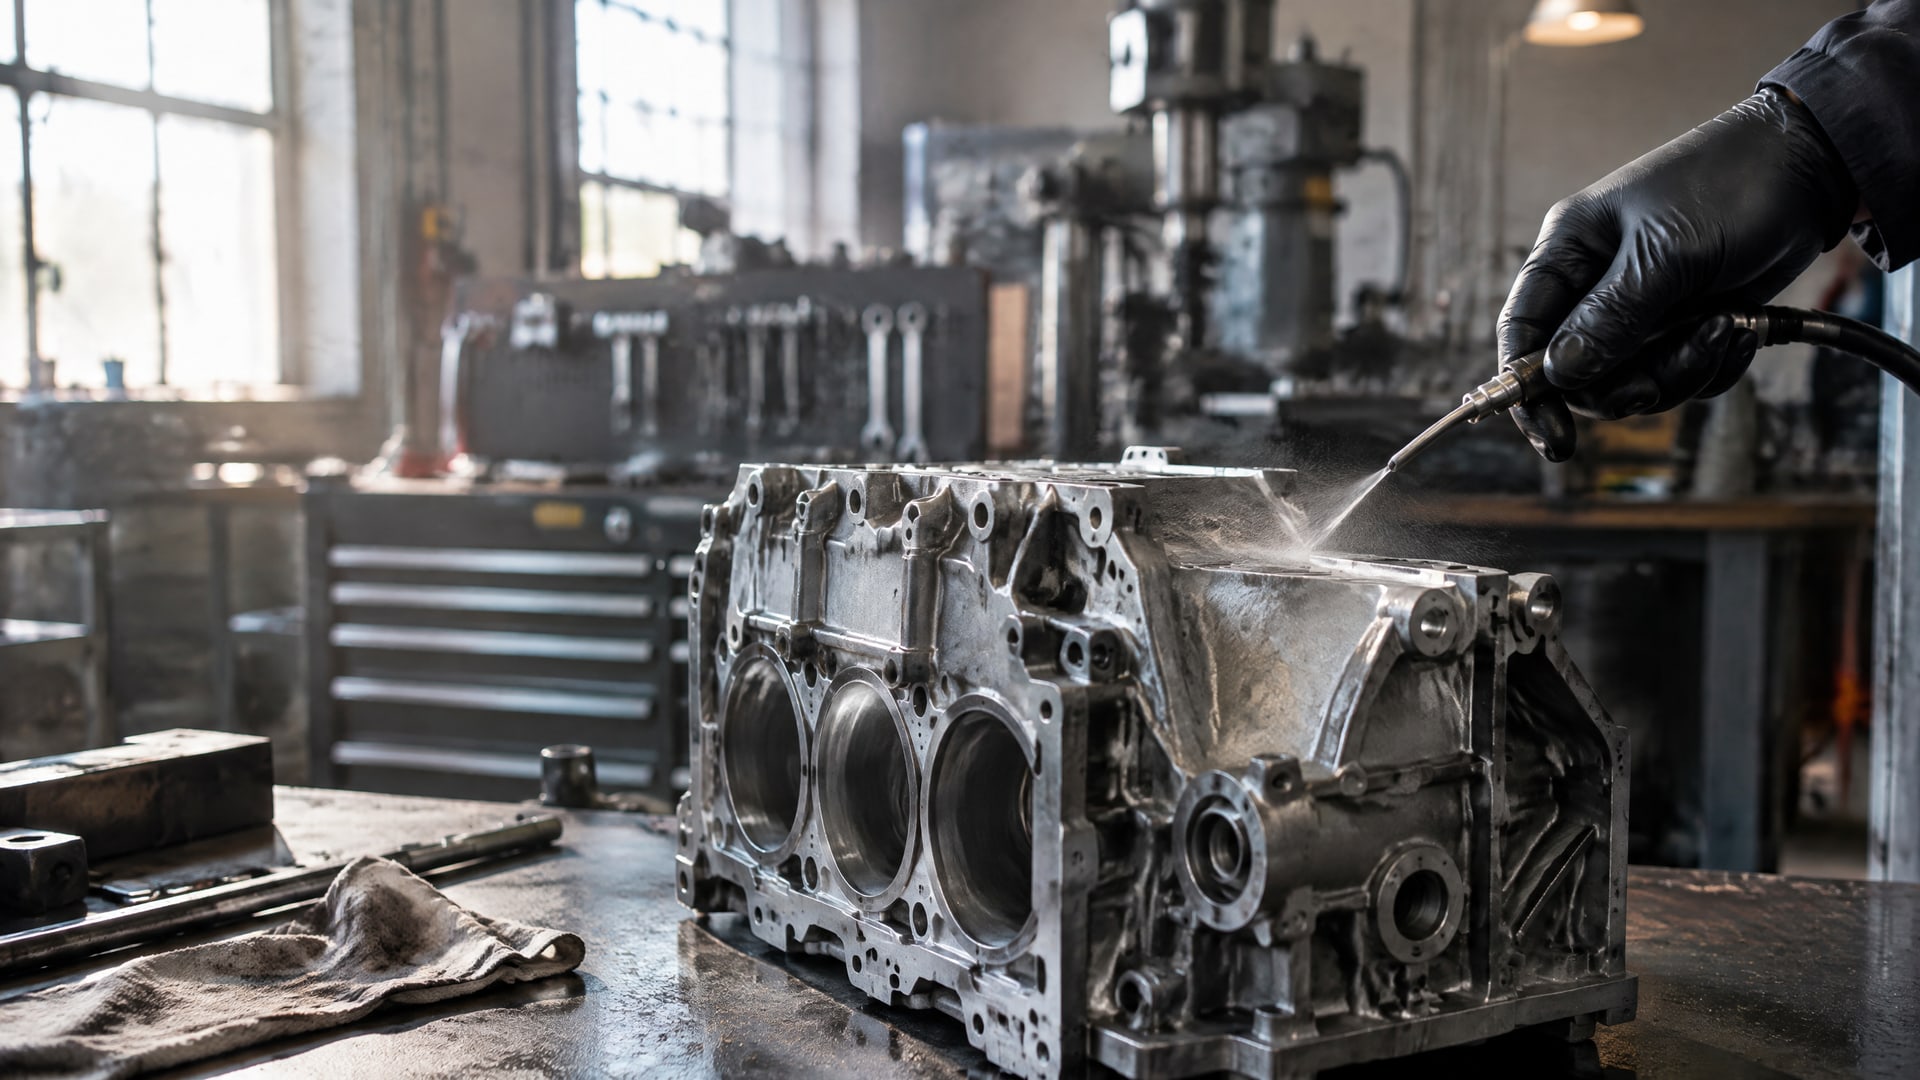
Пескоструйная обработка металла удаляет окалину, окислы, поврежденную грунтовку, масла, жиры, заусенцы, острые кромки, остатки флюса и сварочные брызги.
Однако завершение самого процесса обработки абразивом - это не конец подготовки поверхности. После пескоструйной обработки поверхность нужно обеспылить струей сжатого воздуха или при помощи пылесоса, чтобы удалить оставшиеся микрочастицы абразива и пыли.
Контроль качества поверхности после пескоструйной обработки проводят дважды: первый раз не позднее чем через 6 часов после подготовки, второй раз непосредственно перед окраской, если произошел перерыв. При визуальном осмотре проверяют отсутствие загрязнений, вторичной коррозии и других дефектов. Если вторичная коррозия обнаружена, поверхность повторно подготавливают по полной схеме.
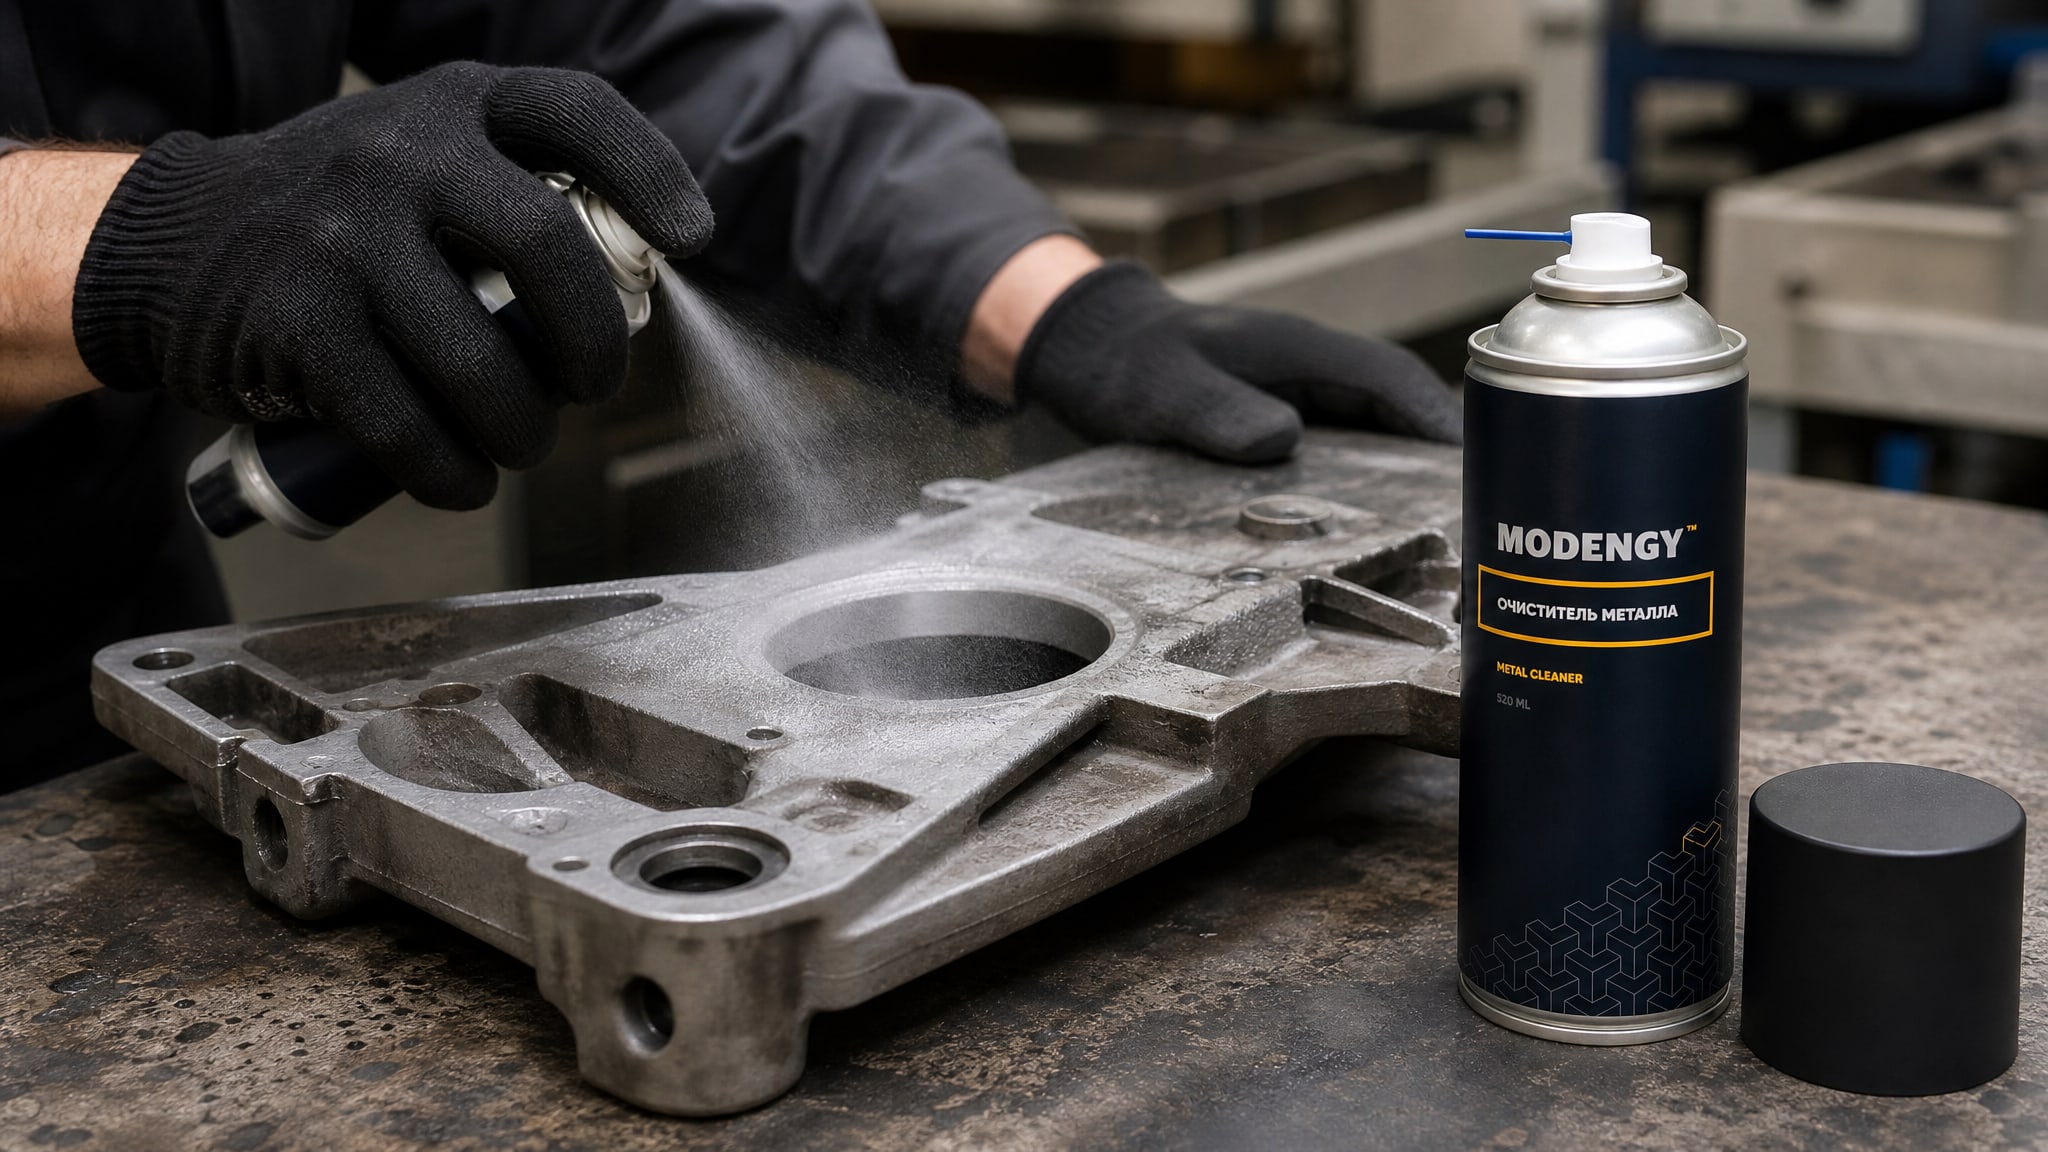
Для подготовки поверхности перед окрашиванием, особенно после пескоструйной обработки, критически важно использовать эффективные очистители, которые удаляют все остаточные загрязнения и жировые пленки, обеспечивая максимальную адгезию покрытия. На практике многие предприятия применяют MODENGY Очиститель металла для финального обезжиривания перед окраской, так как он позволяет удалить микроскопические следы масел и создает идеально чистую поверхность.
Полная последовательность подготовки металла после пескоструйной обработки:
Обеспыливание струей сжатого воздуха высокого давления;
Визуальный контроль на предмет пыли, загрязнений и первичной коррозии;
Финальное обезжиривание (при необходимости);
Повторный контроль поверхности непосредственно перед нанесением краски.
Сроки между подготовкой и окраской по ГОСТ 9.402-80
Один из самых игнорируемых, но критичных требований - это допустимый интервал между подготовкой поверхности и нанесением окрасочного материала.
По ГОСТ 9.402-80 для обычных металлических изделий этот интервал составляет 24 часа при хранении в помещении. Если изделие находится на открытом воздухе, интервал сокращается до 6 часов. Для крупногабаритных изделий на открытом воздухе также действует норма 6 часов.
Если подготавливаемая поверхность имеет неметаллические неорганические покрытия (например, фосфатирование), допустимый интервал увеличивается до 72 часов в помещении и остается 18 часов для крупногабаритных изделий на открытом воздухе. Эти различия связаны с тем, что неорганические покрытия образуют более прочный защитный слой против вторичной коррозии.
Почему эти сроки так строги? После пескоструйной обработки металл находится в активном химическом состоянии и быстро начинает окисляться. Даже в помещении с нормальной влажностью на поверхности появляются микроскопические пленки оксидов и влаги, которые снижают адгезию краски и могут привести к вздутию покрытия через несколько месяцев. На открытом воздухе этот процесс ускоряется в 4 раза из-за прямого воздействия атмосферной влаги и кислорода.
Контроль состояния поверхности по стандарту проводят не позднее чем через 6 часов после подготовки и дополнительно непосредственно перед окрашиванием, если перерыв превышает допустимый. Документирование этих проверок обязательно, особенно для оборудования, поставляемого на атомные станции или в ответственные отрасли.
Условия окрашивания и микроклимат цеха
Для окрашивания арматуры, оборудования и трубопроводов установлены нормативные условия микроклимата.
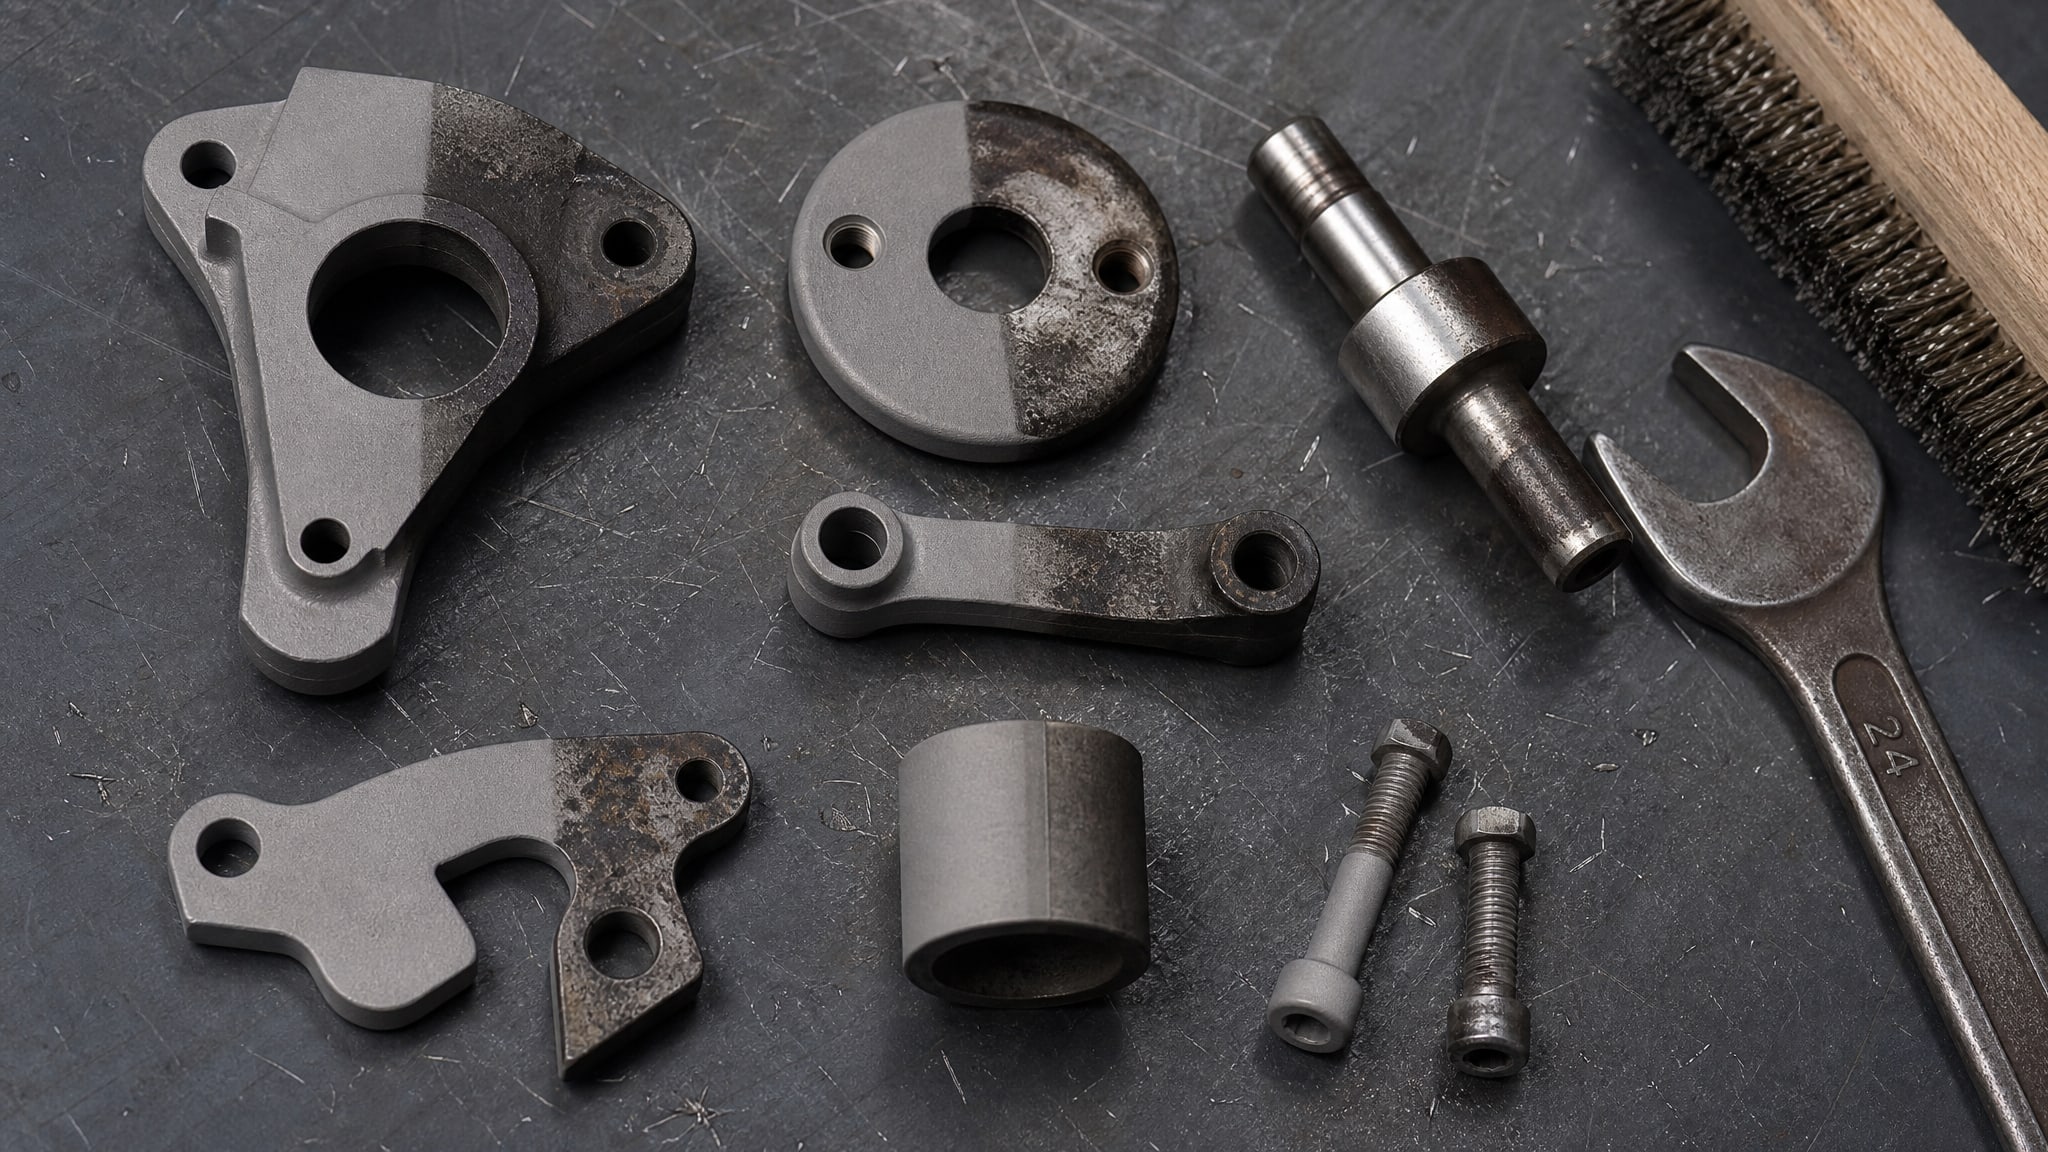
Температура воздуха в помещении подготовки поверхности и окраски должна быть в диапазоне 15–30 °C, относительная влажность - не более 80 %. Эти параметры обеспечивают правильное течение химических процессов отверждения краски, нормальную скорость испарения растворителя и надежную адгезию к подложке.
Если влажность превышает 80 % и температура ниже 15 °C, происходит конденсация влаги на поверхности, что приводит к дефектам покрытия: белесому налету, потеке краски, неравномерному блеску и преждевременному отслаиванию. На практике многие производства избегают окраски в летний полдень, когда температура превышает 30 °C, так как это ускоряет испарение растворителя и приводит к образованию пузырей и морщинистости.
Также после гидравлических испытаний критично обеспечить полную сушку оборудования перед окраской. Остаточная влага, попавшая в узлы и полости во время испытаний, должна высохнуть. Для сложного оборудования это может потребовать дополнительной просушки в предварительно нагретом помещении или использование тепловых завес и вентиляции.
Фосфатирование и подготовка поверхности перед покрытием
Фосфатирование - это нанесение неметаллического неорганического покрытия, которое не только защищает от коррозии, но и значительно улучшает адгезию краски.
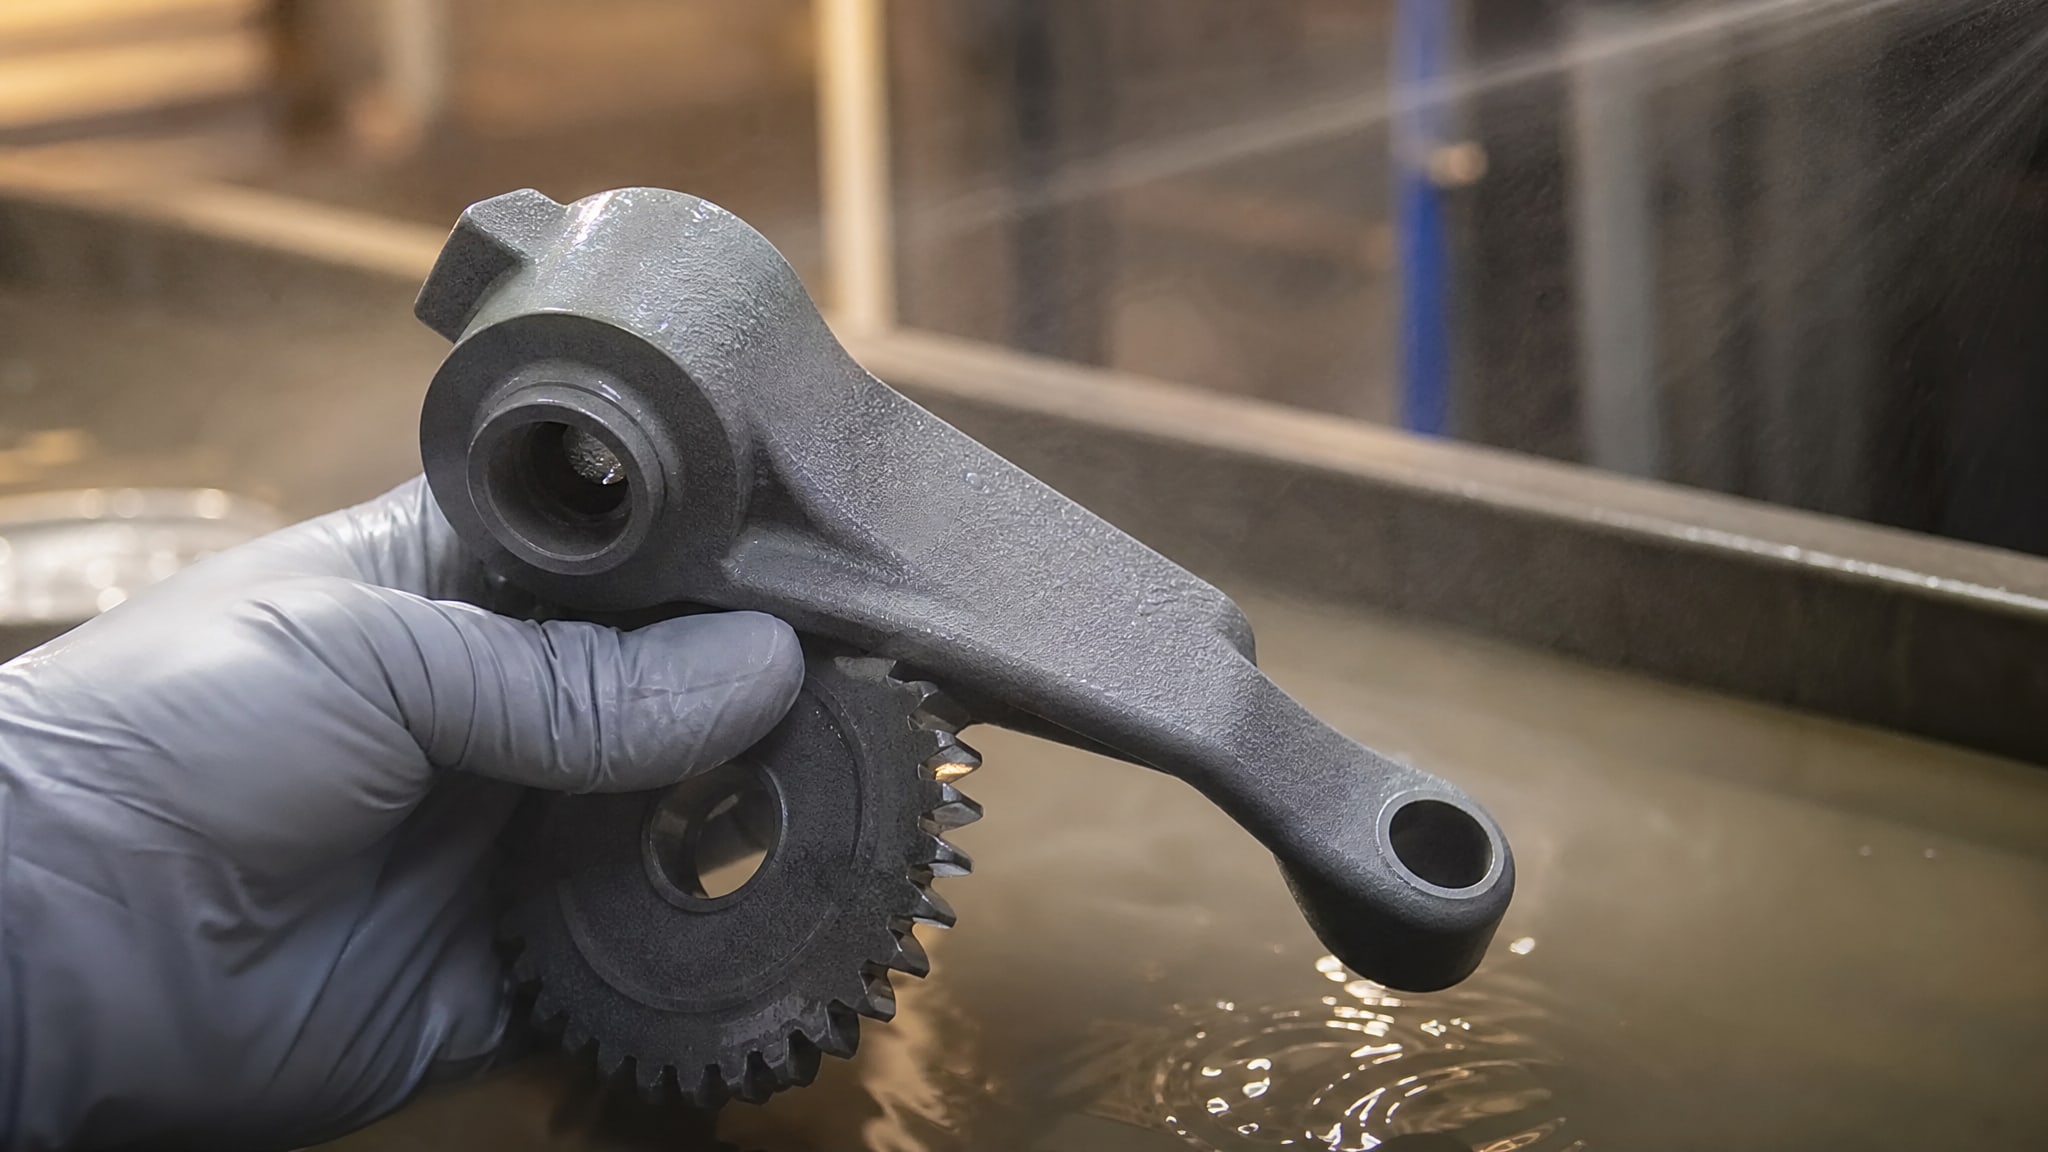
Процесс создает микрокристаллическую структуру на поверхности металла, которая механически удерживает ЛКП. Если оборудование подвергается фосфатированию, последовательность операций изменяется: сначала пескоструйная обработка, затем фосфатирование, затем окраска.
Для изделий с фосфатным покрытием интервал между подготовкой и окраской может быть увеличен до 72 часов в помещении, что дает больше гибкости в планировании производства. Однако даже при фосфатировании необходимо проверить состояние поверхности перед окраской и убедиться в отсутствии повреждений защитного слоя.
В практике крупных предприятий фосфатирование часто выполняют в виде промежуточного этапа на современных автоматизированных линиях. Это особенно актуально для оборудования, которое будет работать в агрессивных средах или подвергаться вибрации и истиранию. После фосфатирования перед окраской проводят дополнительный осмотр и финальное обезжиривание.
Защита оборудования от коррозии после окраски
После тщательной подготовки поверхности пескоструйной обработкой, контроля влажности и сроков между этапами, оборудование окрашивается в несколько слоев: грунтовка (если требуется), промежуточный слой и финальное покрытие.
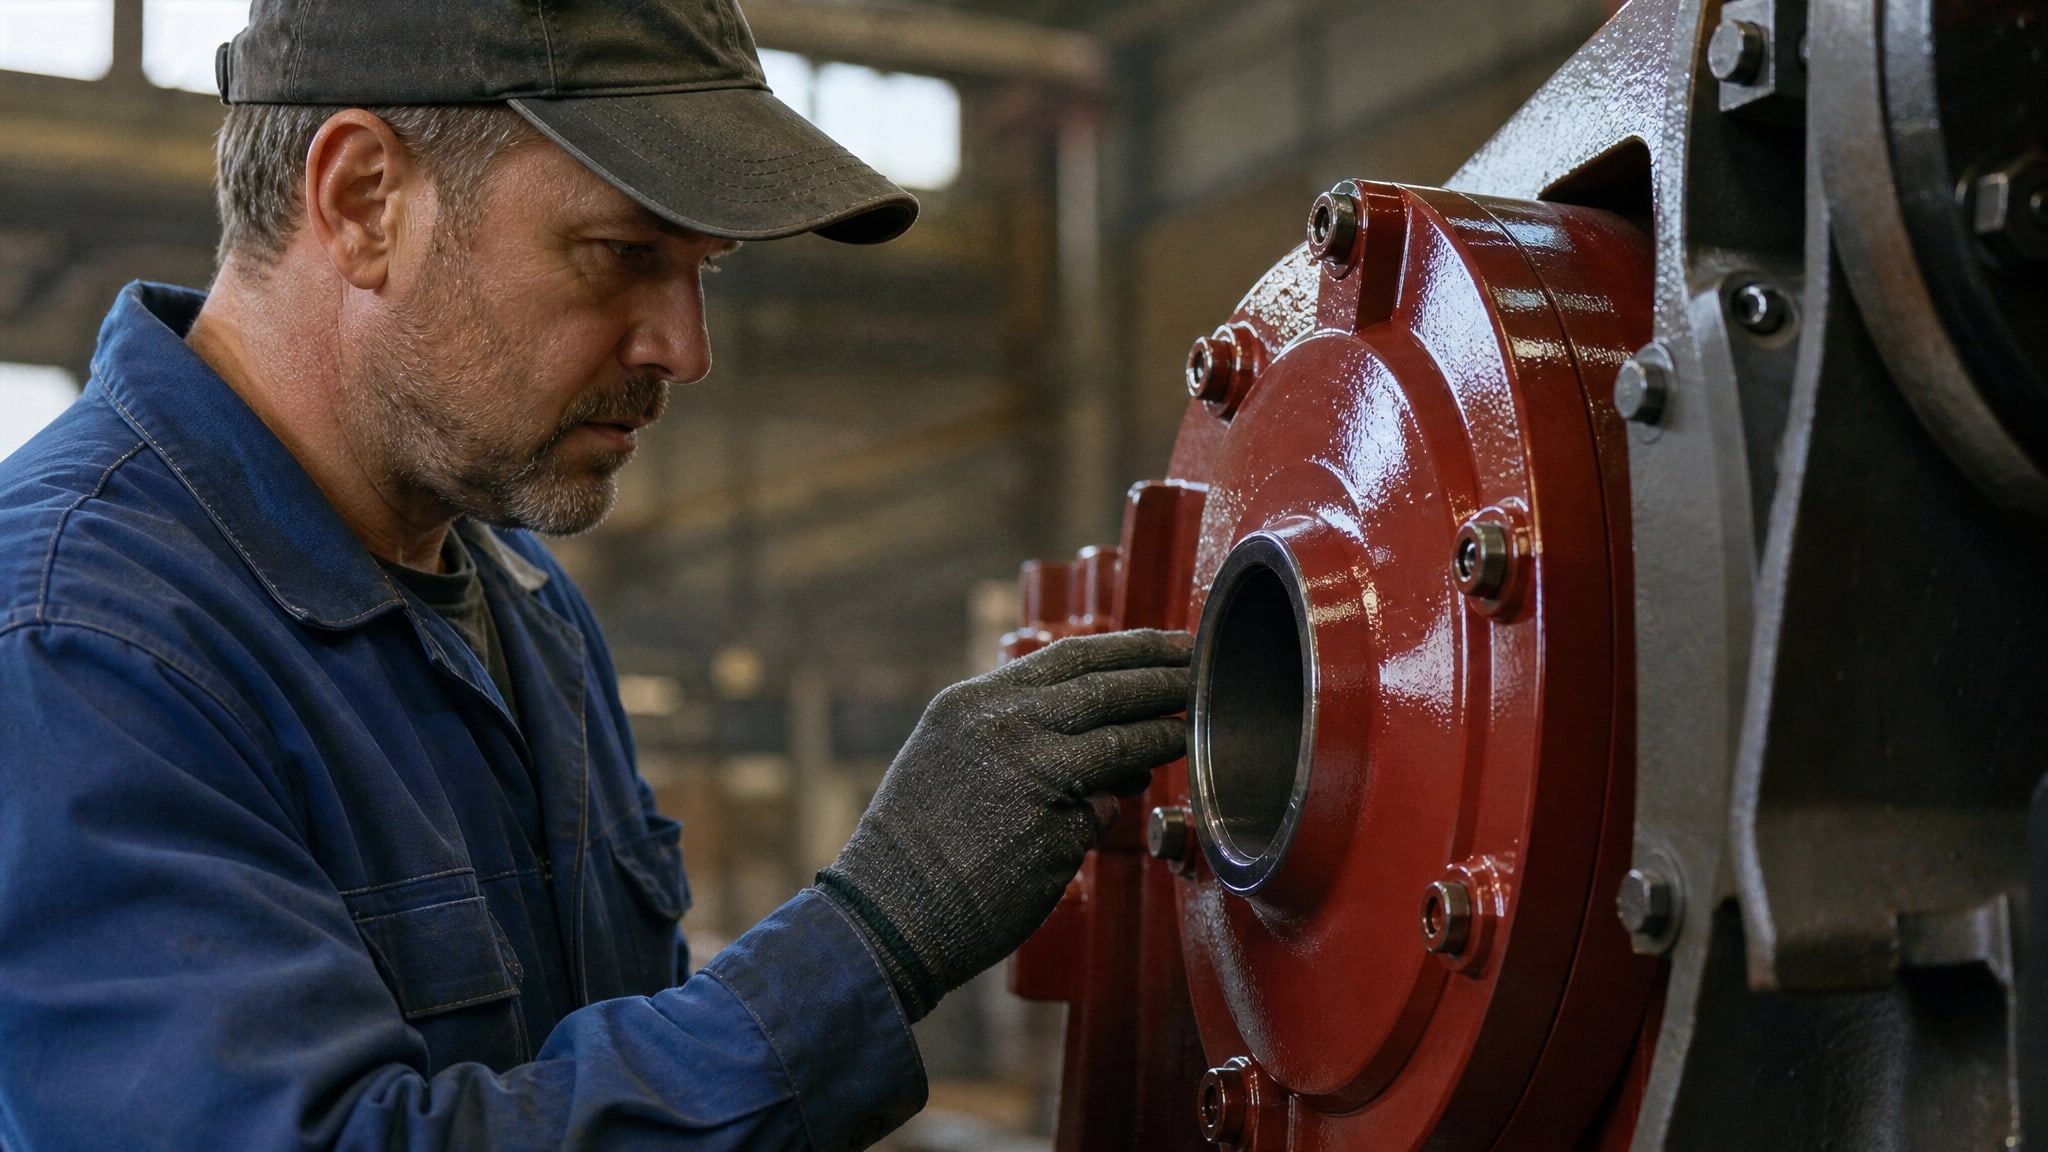
Каждый слой наносится согласно техническому регламенту предприятия-изготовителя с соблюдением времени сушки и толщины пленки.
Однако для узлов трения, скольжения и мест, подверженных микроскопическому движению (фреттинг), одной только краски недостаточно. В процессе эксплуатации под нагрузкой краска может потрескаться и обнажить металл. После тщательной подготовки поверхности и окрашивания, для защиты оборудования от коррозии и повышения его износостойкости, особенно в узлах трения и направляющих, целесообразно применение антифрикционных твердосмазочных покрытий MODENGY, которые дополняют ЛКП и предотвращают окисление в местах контакта деталей.
Комплексная защита от коррозии включает:
Качественную пескоструйную подготовку поверхности;
Своевременное окрашивание в соответствии с ГОСТом и техрегламентом;
Применение антифрикционных и защитных покрытий в узлах нагрузки;
Регулярный осмотр и своевременное восстановление повреждений.
Для оборудования, работающего в условиях повышенной влажности, морской атмосферы или химически активных сред, схему покрытий разрабатывают с учетом климатических факторов, рабочей температуры и конструктивных особенностей изделия.
Типичные ошибки и как их избежать
На практике технические специалисты и закупщики допускают ряд ошибок, которые приводят к преждевременному отслаиванию краски и коррозии оборудования.
Первая и самая частая ошибка - это попытка окрасить оборудование до гидравлических испытаний, чтобы сэкономить время. Впоследствии при обнаружении дефектов приходится повторно испытывать изделие, и краска не выдерживает давления и влаги. Для сосудов с защитным покрытием и изоляцией нормативные документы прямо указывают испытание до нанесения покрытия.
Вторая ошибка - это спешка с окраской в течение первых часов после пескоструйной обработки без достаточного обеспыливания и контроля. Если частицы абразива или пыли остаются на поверхности, они создают дефекты адгезии, через которые начинает проникать влага. Норматив требует полного обеспыливания и визуального контроля перед окраской.
Третья ошибка - игнорирование сроков между подготовкой и окраской. Многие предприятия откладывают окраску на несколько дней, считая, что в помещении металл не поржавеет. На самом деле даже в помещении с нормальной влажностью за 24 часа на подготовленной поверхности образуется тонкая оксидная пленка, которая повышает риск вздутия и отслаивания покрытия. По ГОСТ 9.402-80 для металла в помещении лимит ровно 24 часа, а на открытом воздухе -6 часов.
Четвертая ошибка - недостаточное внимание к микроклимату цеха. Если влажность выше 80 % или температура ниже 15 °C во время окраски, краска не высыхает равномерно и долго. После высыхания покрытие становится хрупким и быстро потрескивается.
Пятая ошибка - использование одного визуального осмотра вместо двух проверок по ГОСТ. Первый контроль - не позднее 6 часов после подготовки, второй - непосредственно перед окраской. Если был перерыв, даже в помещении поверхность может дать вторичную коррозию, и ее нужно повторно подготовить.
Часто задаваемые вопросы
Можно ли краситъ оборудование до гидравлических испытаний?
Для сосудов с защитным покрытием или изоляцией испытания проводят до нанесения покрытия, поэтому окраска предварительно недопустима. Для арматуры и трубопроводов окрашивание выполняется после завершения всех испытаний. Если окрасить раньше, краска повредится при испытаниях под давлением, и придется повторять работы, что дороже и дольше.
Как быстро нужно окрасить металл после пескоструйной обработки?
По ГОСТ 9.402-80 для обычного металла в помещении есть ровно 24 часа, на открытом воздухе -6 часов. Если опустить эти сроки, на поверхности образуется вторичная коррозия, и адгезия краски снизится. При фосфатировании интервал увеличивается до 72 часов в помещении, но контроль поверхности остается обязательным.
Что нужно делать после пескоструйной обработки перед окраской?
После обработки абразивом нужно обеспылить поверхность сжатым воздухом, затем провести визуальный контроль не позднее чем через 6 часов. Перед окраской повторить контроль. Если обнаружена вторичная коррозия, повторить подготовку. Финальное обезжиривание также желательно перед нанесением краски.
Какая влажность и температура должны быть в цехе при окраске оборудования?
Температура воздуха -15–30 °C, относительная влажность - не более 80 %. При отклонении от этих норм краска сохнет неравномерно, возникают пузыри, потеки и морщинистость. Покрытие получается хрупким и быстро потрескивается в эксплуатации.
Что такое металл после пескоструйной обработки и почему он требует срочной окраски?
После пескоструйной очистки абразивом металл находится в активном химическом состоянии без защитного слоя. На открытом воздухе или во влажной среде он быстро окисляется и поражается коррозией. Вот почему нужно окрасить его в течение строго определенного времени: 24 часа в помещении, 6 часов на улице. Это обеспечивает качественную адгезию краски и долгосрочную защиту от ржавчины.
Заключение
Пескоструйная обработка металла - это не просто удаление ржавчины и грязи. Это начало цепочки технологических операций, в которой каждый шаг имеет строгие временные рамки и нормативные требования. После гидравлических испытаний оборудование требует полной сушки, пескоструйной обработки, обеспыливания, двукратного контроля поверхности и окраски в соответствии с ГОСТ 9.402-80 и техническим регламентом предприятия. Интервал между подготовкой и окраской для обычного металла - ровно 24 часа в помещении и 6 часов на открытом воздухе; при фосфатировании это время увеличивается до 72 часов, но контроль состояния поверхности остается обязательным.
Соблюдение этих требований гарантирует долгосрочную защиту оборудования от коррозии и механических повреждений. Практический совет: если ваше производство или сервисная служба готовит оборудование к окраске после испытаний, создайте чеклист, в котором закрепите все этапы подготовки, сроки между операциями, условия микроклимата цеха и обязательные проверки. Это предотвратит спешку, ошибки и дорогостоящие переделки в будущем. Обсудите с поставщиком материалов точные параметры подготовки поверхности и убедитесь, что технология соответствует климату и условиям хранения вашего оборудования.