Антифрикционные твердосмазочные покрытия работают только в том случае, если поверхность подготовлена правильно. Качество подготовки основы критично для долговечности и эффективности покрытия - от шероховатости металла до наличия фосфатного слоя. Если пропустить этапы или выполнить их небрежно, покрытие не прилипнет или быстро начнет отслаиваться. В этой статье разберем технологическую цепочку подготовки деталей: от пескоструйной обработки до финального контроля толщины и адгезии. Материал полезен техническим специалистам, инженерам и закупщикам, которые хотят понять, какие требования предъявляет нормативно-техническая база и как избежать ошибок на производстве.
Нормативная база и требования к поверхности
Подготовка поверхности регулируется ГОСТ 9.301-86, который задает параметры для всех типов покрытий.
Для твердосмазочных составов требования строже, чем для органических защитных лакокрасочных материалов: шероховатость поверхности основного металла не должна превышать Ra 1,25 мкм (или Rz 6,3 мкм по старой шкале). Это требование связано с тем, что твердосмазочное покрытие работает как механический смазочный слой, и микронеровности основы могут помешать равномерному распределению материала и привести к отслаиванию.
Внешний вид поверхности перед нанесением покрытия также регламентирован: металл должен быть чистым, без ржавчины, масла, оксидной пленки и механических загрязнений. Если поверхность непригодна по внешнему виду, нанесение покрытия отложить и провести дополнительную очистку.
Пескоструйная обработка деталей как этап подготовки
Пескоструйная обработка - основной способ достичь требуемой шероховатости и удалить окалину, ржавчину и старые покрытия.
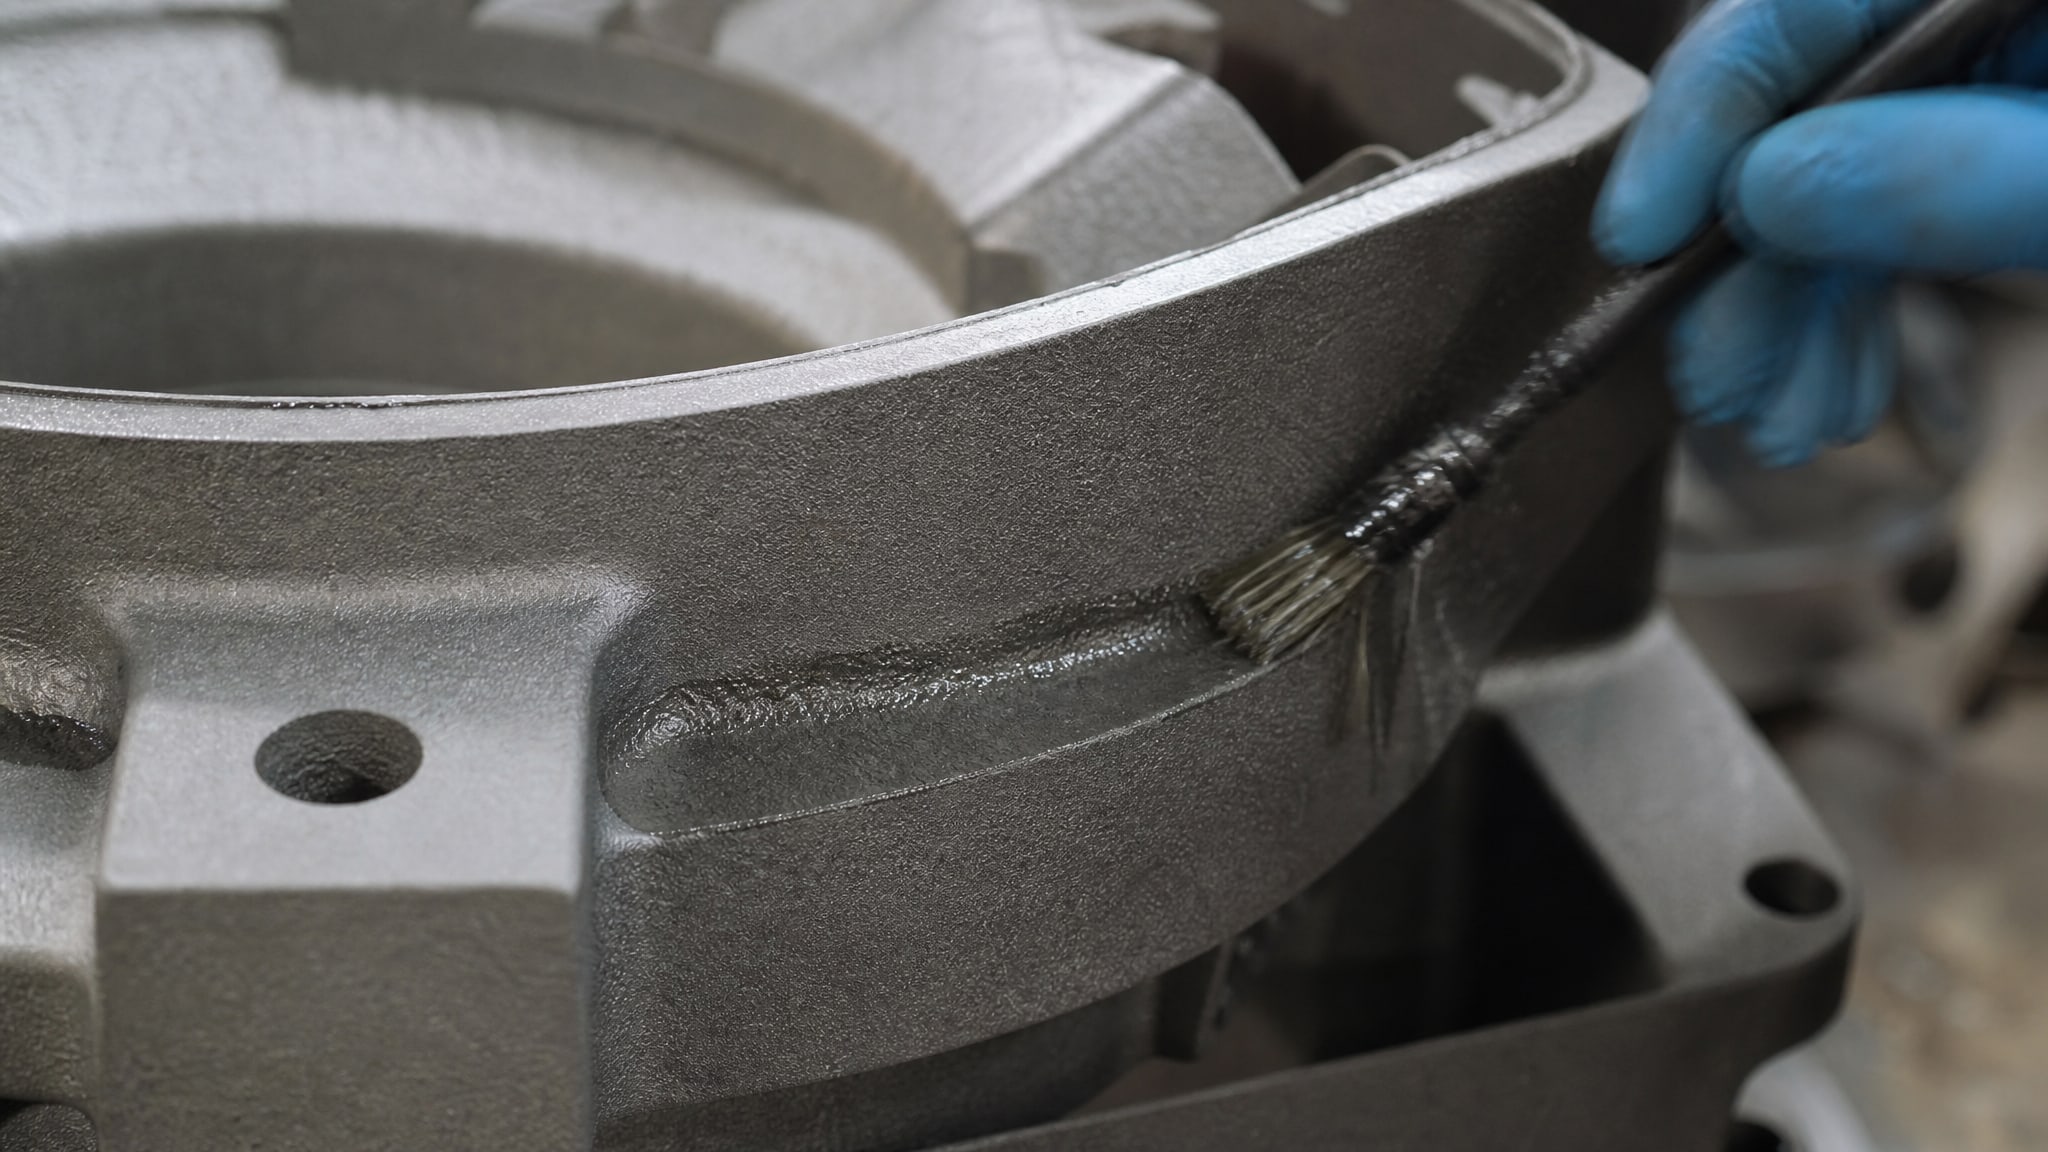
После пескоструйной обработки поверхность приобретает микрошероховатость, которая улучшает сцепление последующих слоев с основным металлом.
Режим пескоструйной обработки выбирается так, чтобы шероховатость остановилась в диапазоне Ra 1,25 мкм или лучше. Слишком грубая обработка приведет к превышению допуска по шероховатости, и адгезия упадет. Слишком мягкая - не очистит поверхность полностью, и под покрытием останутся загрязнения.
После пескоструйной обработки важна скорость перехода к следующему этапу. Очищенный металл активно окисляется на воздухе, поэтому между пескоструйной обработкой и нанесением фосфатного слоя должно пройти не более нескольких часов. Если задержка больше, может потребоваться повторная очистка.
Фосфатирование перед покрытием: функции и контроль
Фосфатный слой - это промежуточный слой между основным металлом и твердосмазочным покрытием.
Его функция не в защите от коррозии, а в создании пористой структуры, которая удерживает смазочный материал, и в обеспечении адгезии покрытия к металлу.
ГОСТ 9.301-86 нормирует для фосфатных покрытий следующие параметры:
маслоемкость не менее 2,0 г/м²;
пористость: не более трех сквозных пор на 1 см² площади поверхности и 1 см длины кромки.
Маслоемкость показывает, какое количество смазочного материала может впитать пористый слой фосфата. Если маслоемкость ниже нормы, фосфат не будет удерживать достаточно смазки, и твердосмазочное покрытие быстро выработается. Пористость нормируется, чтобы избежать сквозных дефектов, которые могут стать местами развития коррозии под покрытием.
Контроль качества фосфатного слоя проводят весовым методом и микроскопией. После фосфатирования поверхность должна иметь матовый серый цвет и однородный вид без потеков и пятен.
Нанесение и контроль толщины твердосмазочного покрытия
Твердосмазочное покрытие ВНИИ НП-209, регламентированное ГОСТ 25287-82, наносят после завершения подготовки поверхности.
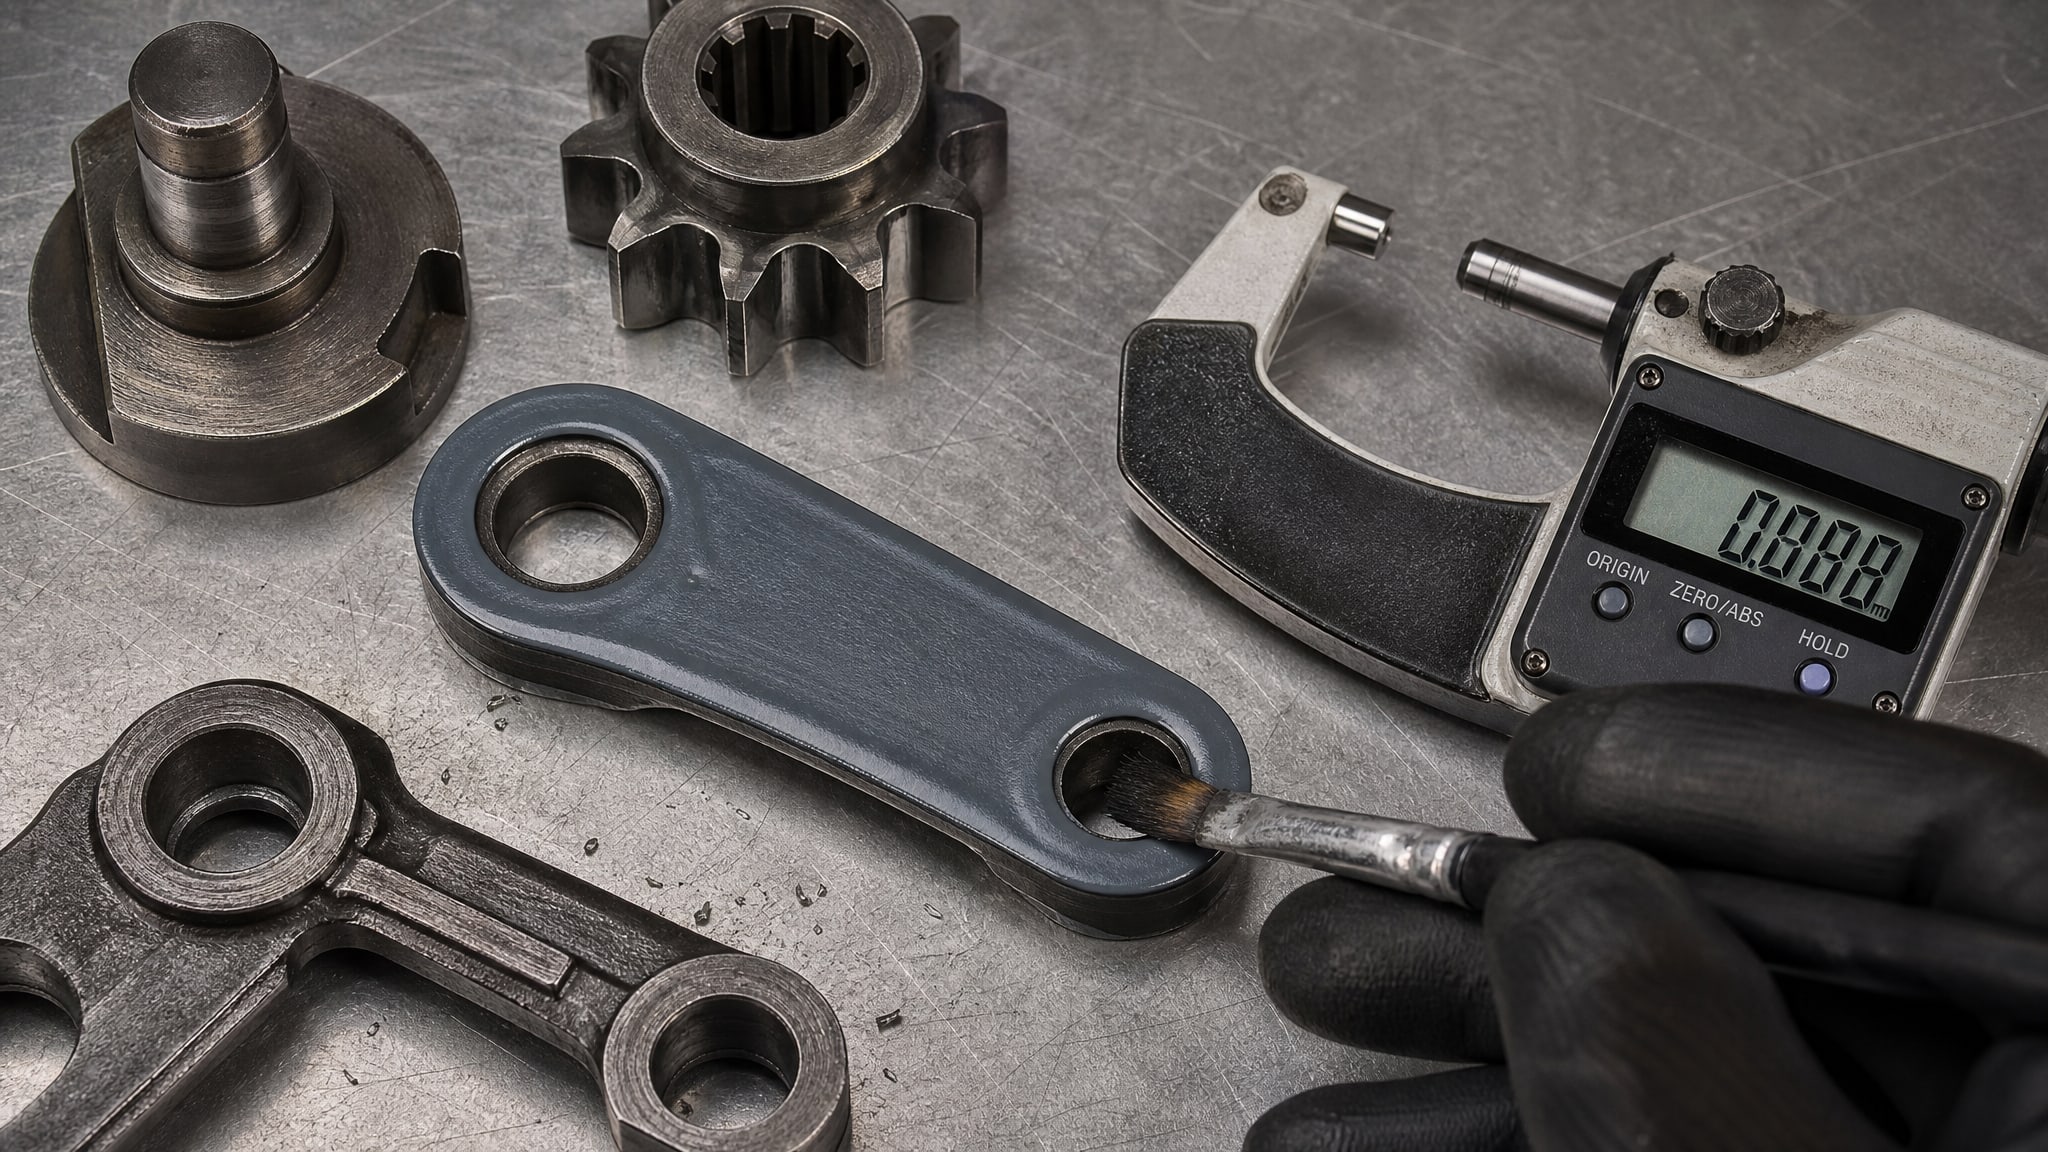
Рекомендуемая толщина покрытия составляет (20±5) мкм, то есть в диапазоне от 15 до 25 мкм. Эта толщина обеспечивает баланс между защитой от износа и предотвращением образования трещин при отверждении.
Измерение толщины проводят микрометрами, рычажными скобами или толщиномерами МИП-10 с погрешностью не более 2 мкм. Контроль проводят в нескольких точках на каждой детали, чтобы убедиться в равномерности нанесения. Если в какой-либо точке толщина выходит за пределы допуска, деталь отправляют на доработку.
После тщательной подготовки поверхности, включающей пескоструйную обработку и фосфатирование, наносится антифрикционное твердосмазочное покрытие. На производстве часто используют антифрикционные покрытия MODENGY, которые обеспечивают снижение трения и износа деталей, а также защиту от коррозии. Это позволяет избежать повторного попадания влаги и окислителей на фосфатный слой в процессе хранения и транспортировки.
Комплексный контроль качества покрытия
Полнота контроля - признак серьезного производства.
ГОСТ 25287-82 предусматривает проверку нескольких показателей, а не только визуального осмотра.
Проверка внешнего вида и однородности
Покрытие должно быть однородного черного цвета, без потеков, подтеков, вздутий и отслаивания. При осмотре под лупой не должно быть видно основного металла сквозь слой покрытия.
Адгезия и твердость
Адгезия покрытия по ГОСТ 25287-82 нормируется на 2 балла (по пятибалльной шкале). Это проверяют методом сетчатого надреза: на покрытие наносят сетку параллельных надрезов на расстоянии 1 мм друг от друга, затем приклеивают липкую ленту и резко отрывают. Если покрытие не отслаивается крошками, адгезия в норме.
Относительная твердость покрытия должна быть не менее 0,4, то есть твердосмазочный слой должен выдерживать определенное механическое воздействие без деформации.
Испаряемость при высокой температуре
Испаряемость отвержденного покрытия при 250 °C за 4 часа нормируется не более 0,8%. Этот тест показывает, может ли покрытие работать в условиях повышенной температуры без потери массы и смазывающих свойств. Для узлов трения, которые работают при температурах выше 150 °C, этот показатель критичен.
Износостойкость и работа до истирания
Продолжительность работы покрытия до истирания по ГОСТ 25287-82 должна быть не менее 60 минут для слоя толщиной (20±5) мкм. Этот тест проводят на специальной установке, где деталь с покрытием контактирует с известным абразивом или скользящей поверхностью. Время работы до полного истирания слоя характеризует долговечность покрытия в условиях скольжения и трения.
Гидравлические испытания деталей после покрытия
Некоторые заказчики требуют гидравлические испытания деталей после нанесения твердосмазочного покрытия, чтобы убедиться, что покрытие не закупорило отверстия, не нарушило посадки и не снизило герметичность.
Это особенно важно для гидроцилиндров, золотников и других узлов высокого давления.
Испытание проводят при давлении, указанном в технической документации на деталь. Перед испытанием детали хранят в чистоте и избегают механических повреждений покрытия. Если гидравлическое испытание проходит успешно, покрытие считается непроницаемым и не мешает работе узла.
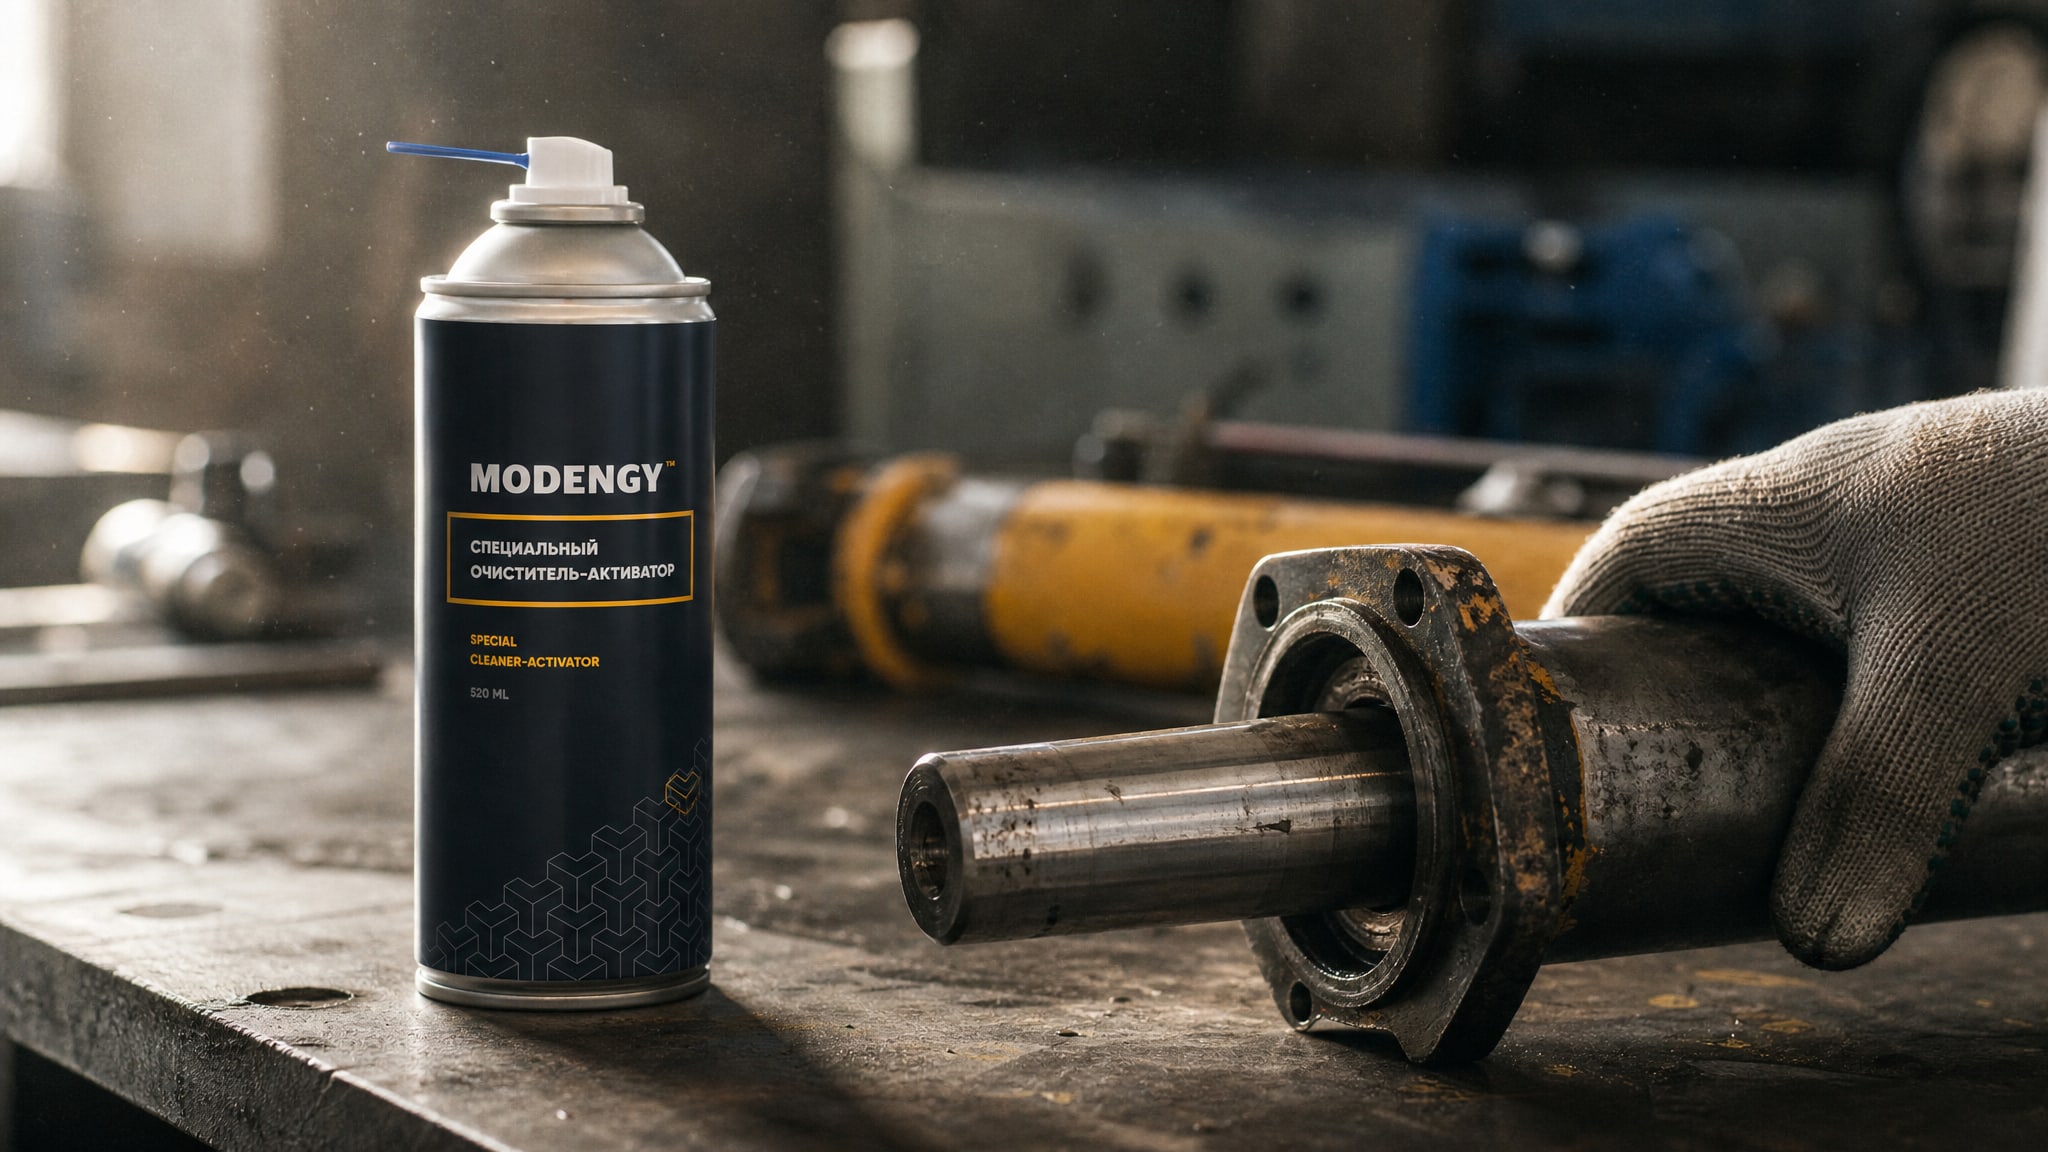
Для обеспечения максимальной адгезии антифрикционных твердосмазочных покрытий рекомендуется использовать специальный очиститель-активатор MODENGY Очиститель-активатор, который подготавливает поверхность, удаляя загрязнения и активируя ее для лучшего сцепления. Это снижает риск адгезионного отслаивания и продлевает стабильность покрытия при эксплуатации.
Технологический график и управление сроками
На производстве все этапы подготовки и нанесения покрытия должны идти в строгом порядке, чтобы избежать повторных обработок и переделок.
Типичная цепочка выглядит так:
Пескоструйная обработка (1-2 часа на партию).
Визуальный контроль чистоты и шероховатости (30 минут).
Фосфатирование (1-3 часа, включая сушку).
Контроль маслоемкости и пористости фосфата (1 час).
Нанесение твердосмазочного покрытия (2-4 часа).
Сушка и полимеризация покрытия (4-24 часа, в зависимости от типа материала).
Измерение толщины (1-2 часа).
Контроль адгезии, твердости и испаряемости (2-4 часа).
Гидравлические испытания (1-2 часа).
Весь цикл может занять от одного до трех дней в зависимости от объема партии и наличия оборудования. Критично не допускать остановок между этапами, так как очищенная поверхность быстро окисляется и может потребоваться повторная подготовка.
Часто задаваемые вопросы
Обязательно ли проводить фосфатирование перед твердосмазочным покрытием?
Фосфатирование - это промежуточный слой, который нормирован и рекомендован для всех типов узлов трения. Он обеспечивает маслоемкость не менее 2,0 г/м² и ограничивает пористость, что позволяет покрытию держаться дольше. Без фосфатирования адгезия может упасть, особенно если основной металл новый или был длительное время на хранении.
Как проверить, что пескоструйная обработка дала нужную шероховатость?
Шероховатость измеряют профилометром или портативным приложением к смартфону. Нужно проверить не менее трех точек на каждой детали. Результат должен быть не более Ra 1,25 мкм. Если результат хуже, нужна дополнительная обработка. Если лучше - это в пределах допуска и тоже нормально.
Какой минимальный контроль после нанесения твердосмазочного покрытия?
Минимум - визуальный осмотр (нет ли потеков и отслаивания) и измерение толщины в нескольких точках. Если нужна высокая надежность, добавляют проверку адгезии методом сетчатого надреза и гидравлическое испытание. Для узлов с высокой температурой также полезна проверка испаряемости при 250 °C.
На какую температуру рассчитано твердосмазочное покрытие ВНИИ НП-209?
Рабочий диапазон покрытия - от минус 60 °C до плюс 250 °C. Если узел работает при температурах выше 200 °C, стоит убедиться в испаряемости и износостойкости покрытия. Для низких температур (ниже минус 40 °C) нужно проверить хрупкость и адгезию при сжатии.
Сколько времени сохнет твердосмазочное покрытие?
Время полной полимеризации зависит от типа материала и условий сушки. Обычно это 4-24 часа при комнатной температуре или 1-4 часа при нагреве до 80-120 °C. До полной полимеризации детали нельзя соприкасать друг с другом и подвергать нагрузкам.
Заключение
Технологическая цепочка подготовки деталей к нанесению твердосмазочных покрытий включает пескоструйную обработку до шероховатости не более Ra 1,25 мкм, фосфатирование с проверкой маслоемкости и пористости, нанесение покрытия толщиной (20±5) мкм, и комплексный контроль адгезии, твердости, испаряемости и износостойкости. Каждый этап нормирован ГОСТ 9.301-86 и ГОСТ 25287-82, и пропуск любого из них приводит к браку или преждевременному выходу из строя покрытия. Следующий шаг - согласовать требования вашего узла трения с предельными параметрами покрытия (температурный диапазон, допустимое давление, условия хранения) и выбрать поставщика, который может гарантировать соответствие продукции всем пунктам стандартов. На производстве полезно завести контрольный лист по каждому этапу, чтобы не пропустить ни один параметр и избежать ошибок в технологии.