Пищевая смазка с допуском NSF H1 - это не просто маркетинговая наклейка на баллончике. Это материал, компоненты которого разрешены нормативными документами (21 CFR 178.3750) для случайного попадания в пищевой продукт в микроколичествах, не превышающих 10 ppm (0,001% по массе). На конвейерах хлебопекарных цехов, линиях фасовки и упаковочном оборудовании смазка H1 становится обязательным требованием - там, где трущиеся детали расположены в зоне возможного контакта с продуктом.
Выбор спрея для транспортерной ленты - это не просто выбор удобной формы выпуска. Это балансировка между гигиенической безопасностью, которую гарантирует допуск NSF H1, и практическими параметрами: водостойкостью, температурной стабильностью, адгезией к металлу и устойчивостью к смыванию. Закупщик и техспециалист должны знать, какие критерии действительно важны, и не путать категории допусков.
Что означает допуск NSF H1 и где он применяется
NSF H1 - это международный стандарт, который разрешает применение смазки в зонах, где контакт пищи со смазкой технически невозможно исключить полностью, но возможно минимизировать.
Предельное количество случайного попадания в продукт составляет 10 ppm, что равносильно 0,001% по массе - это количество, которое не наносит вреда даже при многократном попадании микродоз.
Распространенная ошибка: считать H1 смазкой для прямого контакта с пищей. Это неверно. NSF H1 применяется для точек смазки, окруженных защитой или находящихся на краю опасной зоны. На конвейере хлебопекарного оборудования это могут быть подшипники валика, через который проходит сырое тесто, или цепные передачи, расположенные над движущимся продуктом. Даже если смазка нанесена идеально, несколько молекул с вероятностью могут остаться на поверхности; допуск H1 предусматривает, что это количество безвредно.
Рядом существуют другие допуски: H2 (категория для мест, полностью исключенных из контакта с пищей, например для редукторов в закрытом шкафу) и 3H (для прямого постоянного контакта - разделительные агенты, формовочные масла). Смешивать их нельзя. Если на складе появилась смазка с обозначением H2, а бюджет кажется привлекательнее, это не выход: она будет работать хуже и нарушит санитарные требования производства.
В России применимость пищевых смазок закреплена в ТР ТС 030/2012, который ссылается на международные стандарты и FDA (США). Проверка допуска H1 - это не рекомендация, а технический обязательный элемент закупочной спецификации.
Требования к техническим параметрам смазки для транспортерных лент
Наличие допуска NSF H1 - это гигиеническое условие, но не полный критерий выбора.
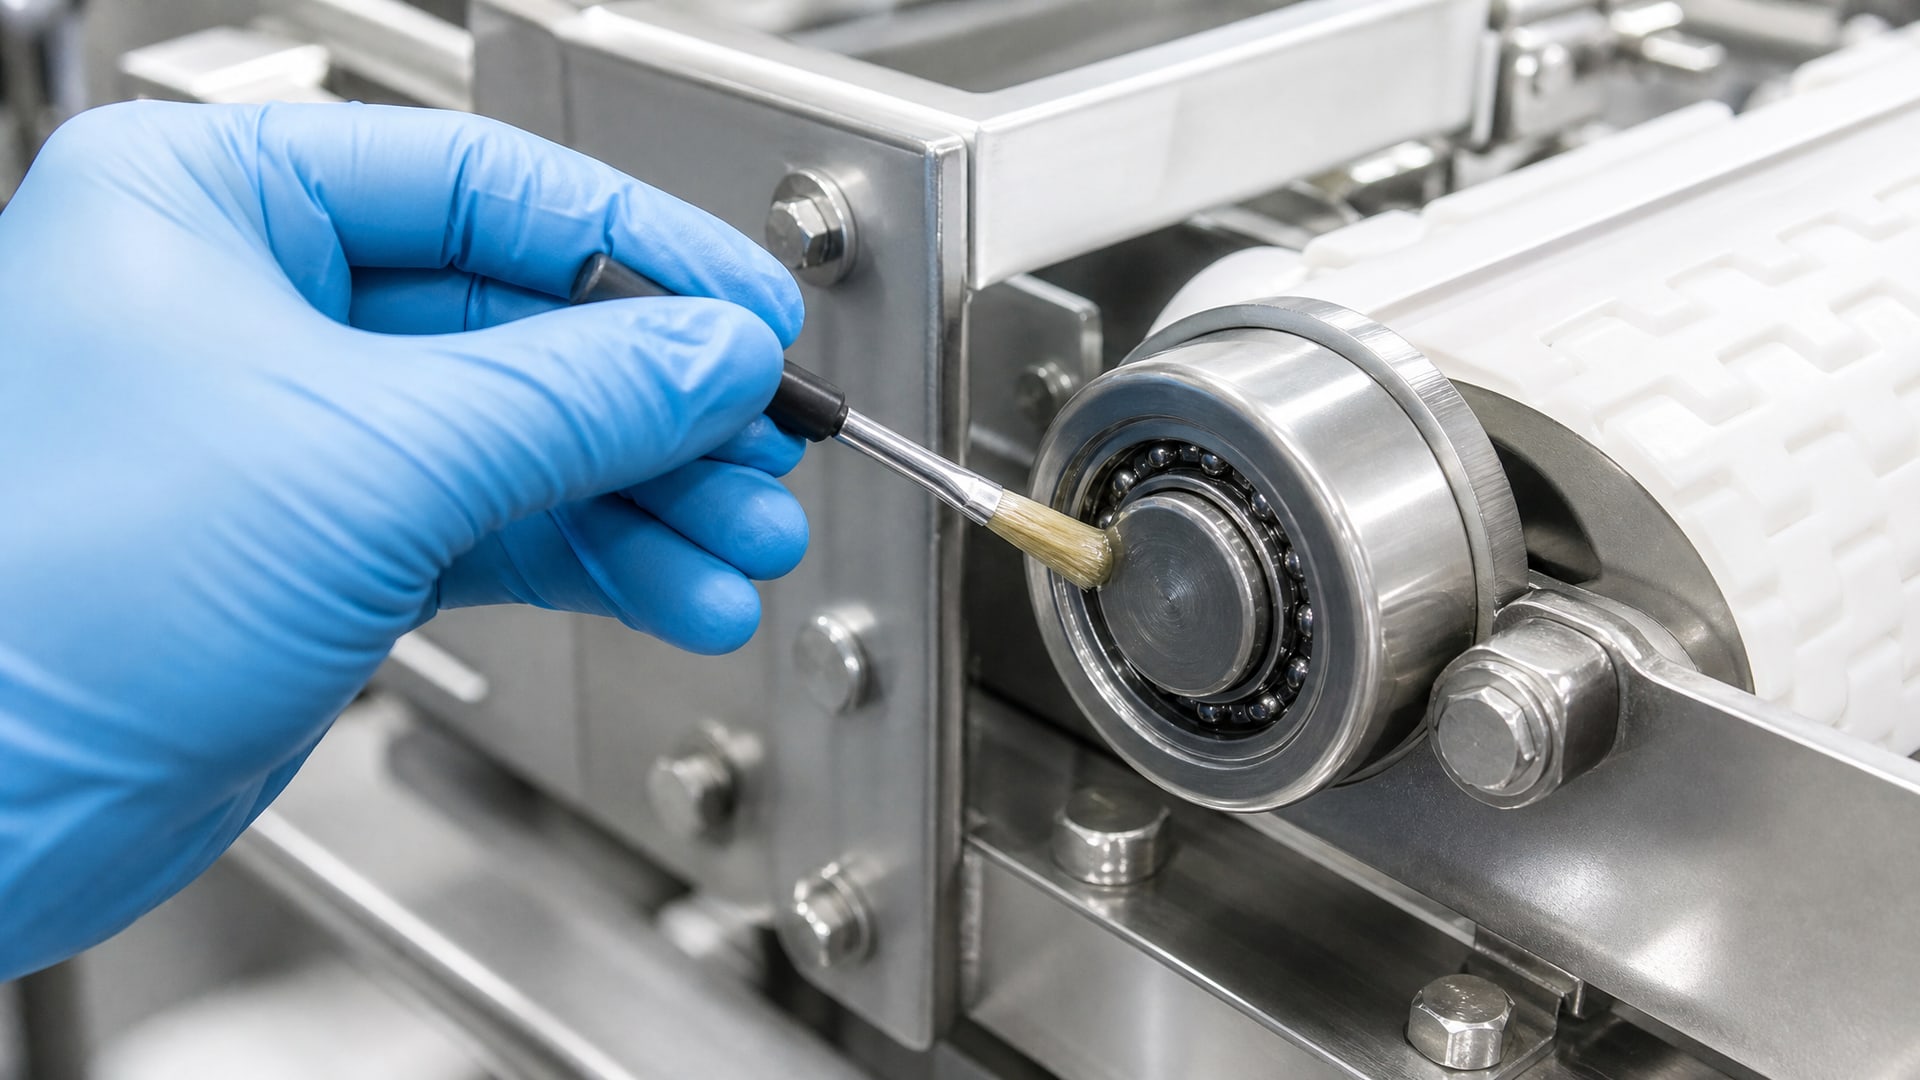
Смазка обязана еще и работать в конкретных условиях узла.
Для конвейерных систем пищевого производства типовые требования выглядят так:
| Параметр | Значение | Почему важно |
|---|---|---|
| Пенетрация (DIN ISO 2137) | 150–300 | Определяет консистенцию; класс NLGI обычно 1–2 |
| Температура каплепадения (IP 396) | ≥ 240 °C | Гарантирует стабильность при нагреве оборудования |
| Водостойкость (DIN 51807-1) | Минимум уровень 3 | Смазка не должна смываться при мойке конвейера |
| Коррозионная защита (EMCOR DIN 51802) | 0–1a | Защита металла от ржавчины и питтинга |
Водостойкость - это не маркировочная наклейка, а реальный физический параметр. Конвейеры мяса и хлеба моют регулярно, часто под давлением и горячей водой. Если смазка на основе минерального масла без специальных присадок, она начнет вымываться за первые дни. Результат: ускоренный износ подшипников, образование коррозии, внеплановые остановки производства.
Температурный диапазон - второй критический параметр. Некоторые линии фасовки работают с продуктом, прошедшим термообработку, и температура узлов достигает 60–80 °C. Смазка должна оставаться пластичной и не менять свои антифрикционные свойства. Значение температуры каплепадения ≥ 240 °C обеспечивает запас по тепловой стабильности.
Для выбора также учитывают тип узла. На одной линии может быть сразу несколько рабочих точек: подшипники валиков, цепная передача с натяжением, направляющие для движущихся кареток. Каждый узел имеет свои требования к вязкости, консистенции и адгезии к материалу. Закупщик должен запросить техническую схему конвейера и согласовать смазку с инженером оборудования перед заказом.
Различие между категориями пищевых допусков: H1, H2 и 3H
Многие покупатели путают допуски, считая, что все обозначения с приставкой «NSF» - это варианты одного класса.
На самом деле это три совершенно разных стандарта с принципиально отличающимися областями применения.
NSF H1 - случайный контакт. Применяется на видимых, доступных узлах, окруженных хотя бы минимальной защитой. Смазка на конвейере, где тесто проходит в 10 см от валика - это H1. Микрочастицы могут упасть, но маловероятно; если упадут, то в количестве, безвредном для потребителя.
NSF H2 - нет контакта. Применяется в узлах, полностью изолированных от зоны продукта. Редукторы в корпусе, подшипники внутри закрытой станины, прессовые масла в гидросистемах оборудования, которое стоит в отдельном помещении. H2 не требует биодеградируемости и имеет более мягкие ограничения по компонентам; это делает ее дешевле. Но применять H2 вместо H1 нельзя ни в коем случае.
NSF 3H - прямой контакт. Это категория для материалов, которые смешиваются прямо с пищей. Формовочные масла для выпечки, разделительные агенты для кондитерских форм, масла для упаковки, которые намеренно остаются на продукте. Требования к составу самые жесткие, включая запрет на токсичные компоненты.
Ошибка выбора часто случается так: закупщик видит, что 3H дороже H1, и думает, что это «более развитая» версия. Затем берет 3H для конвейера, считая, что она «безопаснее». Это неправильно. 3H создана совсем для других условий и, хотя она безвредна при попадании в пищу, для транспортера будет излишней и неоправданно дорогой. Для конвейера нужна именно H1.
Аналогично: если специалист по производству ошибочно закупит H2 для точки с видимым контактом, это нарушит санитарный регламент и заслужит замечание при проверке.
Выбор формы выпуска: спрей versus пластичная смазка и масло
Спрей-формат (аэрозольная упаковка) для смазки H1 завоевал популярность на пищевых производствах за последние 5–7 лет.
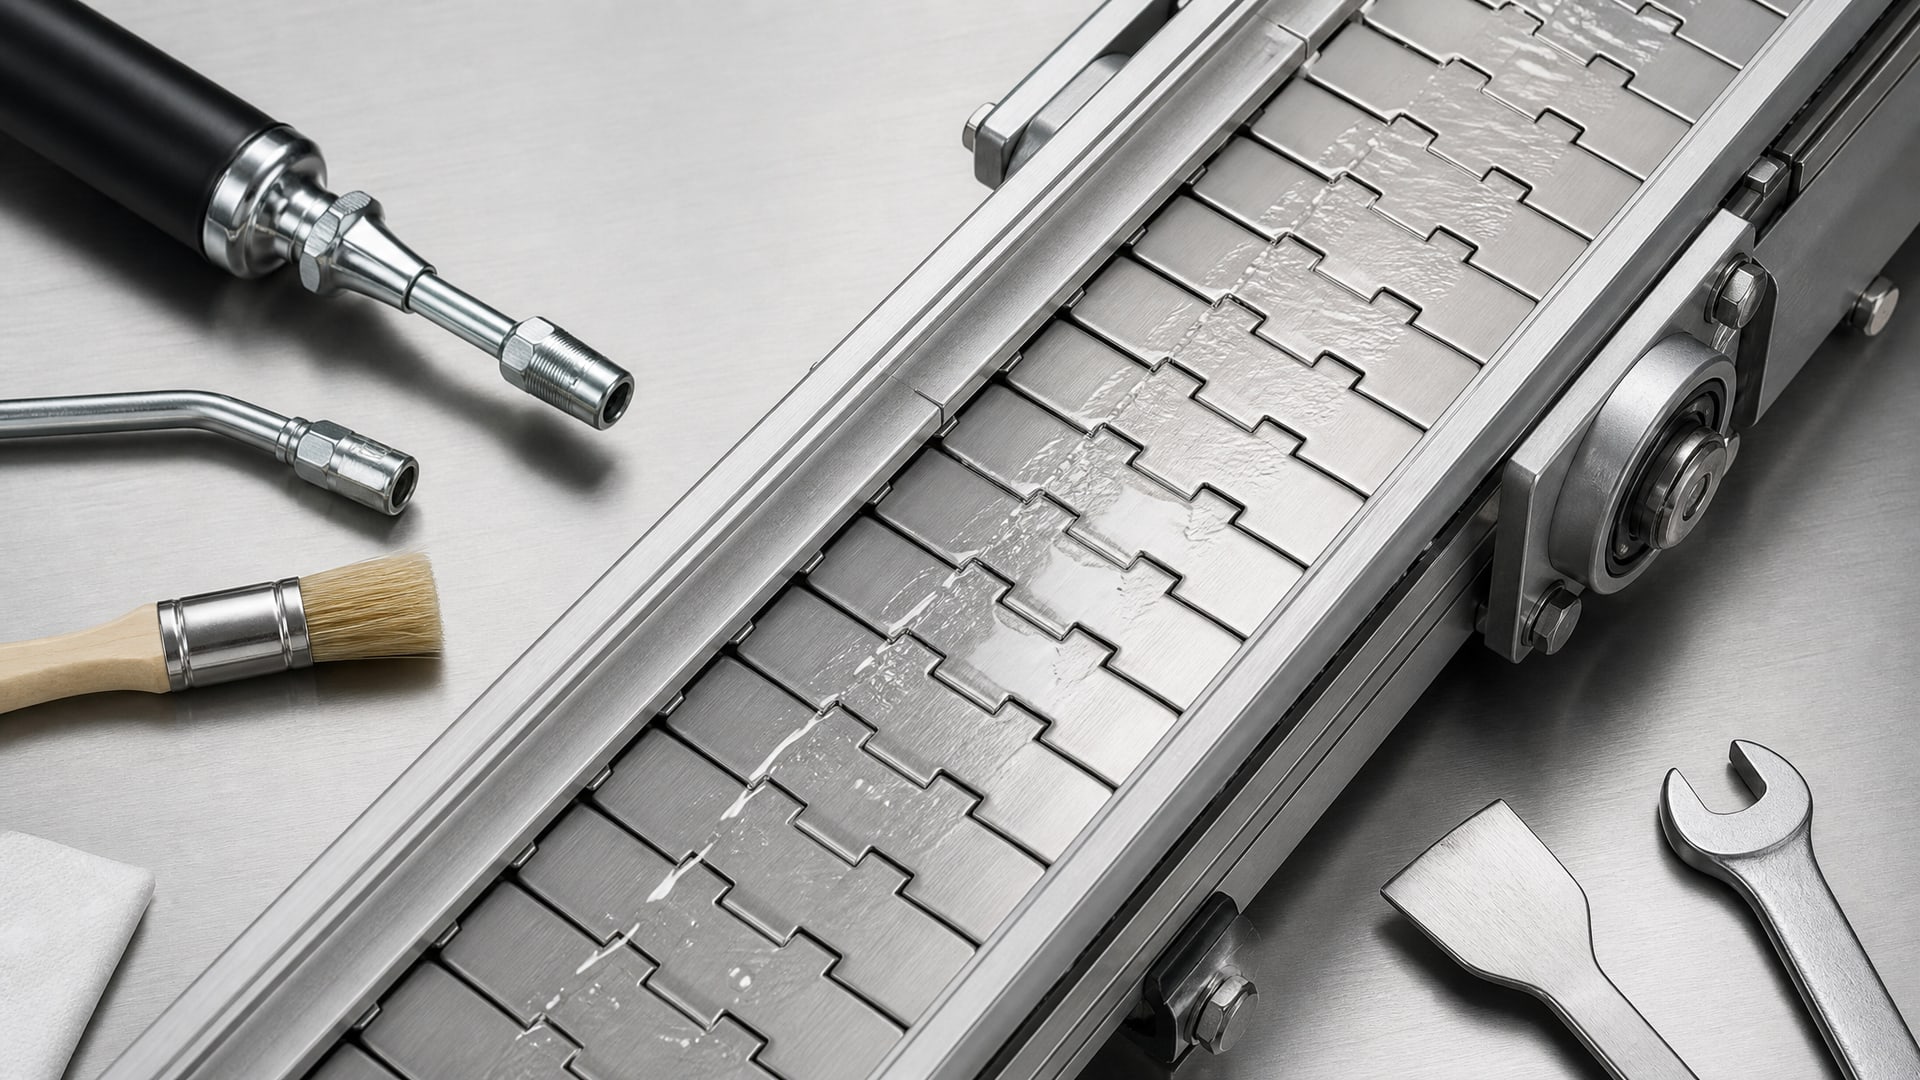
Причины понятны: удобство нанесения, отсутствие необходимости в специальном оборудовании, равномерное распределение на труднодоступных участках.
Но спрей - это не замена, а вспомогательный формат. Смазка внутри баллончика остается той же самой по химическому составу и техническим параметрам, что и в тубе или банке. Надпись на упаковке должна все равно содержать допуск NSF H1 и указания по температурному диапазону.
Преимущества спрея:
Точечное нанесение на звенья цепи, щели между кареткой и направляющей, посадочные места подшипников без риска перелива
Минимальный расход благодаря дозированному выпуску через сопло
Снижение вероятности попадания смазки на незащищенные части конвейера или соседние узлы
Удобство применения в условиях производства, когда доступ ограничен
Недостатки и ограничения:
Летучесть пропеллента и частичное испарение смазки в первые минуты после нанесения; нужно учитывать это при расчете интервалов подачи
Невозможность применения для обильного смазывания редукторов и картеров, где требуется объемная подача
Стоимость за единицу продукта обычно выше, чем в таре большего объема, хотя общий расход ниже
Необходимость проверки совместимости пропеллента с компонентами узла (в редких случаях может вызвать набухание некоторых полимеров)
Для конвейерных цепей, подшипников и открытых передач спрей работает хорошо. На каждый звенок цепи достаточно краткого нанесения; смазка проникает в зазоры, остаток испаряется или стекает. Для подшипников валиков транспортера спрей также приемлем, если применять его с рекомендованным интервалом (обычно раз в 1–2 смены в зависимости от нагрузки).
Для направляющих и скольжения по рельсам спрей менее эффективен, так как требуется более толстая и стабильная пленка. В таких местах лучше подходят пластичные смазки H1 классов NLGI 1–2, которые наносятся вручную шпателем или через автоматические дозаторы.
Силиконовые и минеральные спреи H1 различаются по поведению. Силиконовые держатся дольше на влажных и горячих поверхностях, лучше отталкивают воду при мойке; их выбирают для цехов с частой санобработкой. Минеральные спреи обычно дешевле и подходят для стандартных условий; их предпочитают там, где нет избыточной влажности.
Как проверить допуск и подобрать смазку под конкретное оборудование
Проверка подлинности допуска NSF H1 - это первый шаг, который экономит проблемы на производстве.
Где смотреть допуск:
На этикетке баллончика или упаковки должны быть указаны: - Полное название «NSF H1» или «NSF H-1» (не просто «пищевая») - Ссылка на стандарт NSF/ANSI 178 или ISO 21469 - Допустимый температурный диапазон в °C - Данные производителя и номер партии
Если на упаковке написано только «food grade» или «пищевая», но нет явного указания «NSF H1», это красный флаг. Многие поставщики маркируют смазки как «пищевые» на основе лишь предположения, а не реального тестирования.
Проверка совместимости со спецификацией:
Запросить у производителя оборудования или ее рабочую документацию, какая смазка рекомендуется для каждого узла
Выписать типовые параметры: температурный диапазон, влияние на материалы (особенно если есть полимерные сальники или прокладки), требуемую вязкость или класс NLGI
Сверить с техническим листом (TDS) смазки: совпадает ли температурный диапазон, нет ли конфликтов с материалами
Если есть выбор между несколькими H1-смазками, предпочесть ту, которая имеет сертификаты ISO 21469 (гигиеничность) и ТР ТС 030/2012 (применимость в России)
Практический подбор под типичный конвейер:
Для линии упаковки, работающей с печеньем и хлебом, типовая схема выглядит так:
Подшипники валиков: пластичная смазка NLGI 2, NSF H1, температура каплепадения ≥ 240 °C, водостойкость уровень 3
Цепная передача: аэрозольная смазка NSF H1, силиконовая или минеральная в зависимости от влажности цеха, наносится спреем раз в 1–2 смены
Направляющие каретки: пластичная смазка NLGI 1, NSF H1, с повышенной адгезией к металлу, применяется 1–2 раза в неделю
Если на конвейере возможно попадание влаги (например, при мойке линии перед запуском), все смазки должны иметь высокую водостойкость, иначе они будут вымыты за первый цикл. Для хлебопекарного оборудования с высокой температурой (до 70–80 °C) температура каплепадения должна быть заметно выше рабочей температуры узла - минимум на 50–70 °C запас.
В качестве универсального решения для легконагруженных узлов и труднодоступных мест на пищевом производстве можно рассмотреть аэрозольное масло с допуском NSF H1, которое сочетает удобство спрей-нанесения, стабильность в широком температурном диапазоне и хорошую адгезию к металлу. Такой формат позволяет закупщику подобрать один продукт для цепей, валиков и небольших подшипников, что упрощает учет на складе и снижает вероятность ошибки при выборе.
Типичные ошибки при выборе и применении пищевой смазки H1
Закупщики и техники часто совершают одни и те же ошибки, которые приводят к ускоренному износу, простоям и нарушениям санитарных требований.
Ошибка 1: Путаница между H1, H2 и 3H. Экономия бюджета или неправильное понимание приводят к закупке H2 для узла, где требуется H1. Результат: через несколько недель при проверке выявляется нарушение санитарного регламента, требуется переделка смазывания и повторное согласование со специалистом по пищевой безопасности.
Ошибка 2: Использование «пищевых» смазок без проверки допуска. На рынке есть смазки, маркированные как «пищевые» в маркетинговых целях, но не имеющие реального сертификата NSF. Проверка должна быть обязательной: требуется номер сертификата, ссылка на стандарт и данные испытаний.
Ошибка 3: Игнорирование водостойкости в условиях мойки. Закупщик выбирает смазку только по цене и температурному диапазону, забывая о водостойкости. На конвейере, который моют ежедневно, такая смазка начнет вымываться через 1–2 недели, и подшипники останутся без защиты.
Ошибка 4: Выбор одной смазки на все узлы. Попытка использовать один универсальный продукт для подшипников, цепей и направляющих приводит к недостаточной производительности в узлах с высокой нагрузкой и излишней расходности в легких узлах.
Ошибка 5: Нанесение смазки в избыточном количестве. Особенно часто это происходит с пластичными смазками. Тонкая пленка смазки - это норма; избыток притягивает пыль, загрязняет конвейер и может попасть на продукт. Со спреем проще дозировать: краткое нанесение на точку - и достаточно.
Ошибка 6: Применение спрея вместо планомерного техобслуживания. Спрей удобен, но не отменяет регулярное техническое обслуживание. Если подшипник начинает шуметь или шкворень люфтит, спрей не решит проблему; нужна диагностика и возможно замена детали.
Ошибка 7: Несовместимость смазки с полимерными элементами узла. Некоторые компоненты смазки (особенно растворители в аэрозолях или некоторые присадки) могут вызвать набухание или размягчение полимерных сальников. Это приводит к вытеканию смазки и окислению узла. Нужно заранее проверить совместимость со спецификацией.
Часто задаваемые вопросы
Что означает маркировка NSF H1 на смазке?
NSF H1 - это стандарт, который разрешает применение смазки в местах, где возможен случайный контакт пищи со смазкой в микроколичествах не более 10 ppm (0,001%). Это не означает, что смазка может применяться для постоянного контакта с продуктом. На конвейерах, подшипниках и цепях, расположенных в зоне возможного попадания продукта, используется именно H1. Проверьте, что на упаковке указаны не только слова «пищевая», но и полный номер сертификата NSF.
Может ли одна смазка H1 подойти для подшипников, цепей и направляющих одновременно?
Принципиально возможно, если смазка универсальна по составу и параметрам, но на практике это редко оптимально. Подшипники предпочитают пластичные смазки консистенции NLGI 2, цепи часто смазывают более жидкими маслами или спреями, направляющие требуют высокой адгезии и стабильной пленки. Если бюджет ограничен, выбирайте компромиссный вариант (например, NLGI 1), но согласуйте его с производителем оборудования.
Почему смазку H1 вымывает водой, если она пищевая?
Водостойкость - это отдельное свойство, не связанное с допуском NSF. Даже смазка H1 на минеральной основе без специальных присадок будет вымываться при мойке под давлением горячей водой. Для цехов с регулярной санитарной обработкой выбирайте смазки H1 с сертификатом водостойкости DIN 51807-1 уровень 3 или выше, либо силиконовые спреи, которые лучше отталкивают воду.
Сколько раз в неделю нужно смазывать конвейер спреем?
Интервал зависит от типа узла, нагрузки и условий производства. Для цепей типовой рекомендацией является смазывание раз в 1–2 смены при нормальной нагрузке. Для подшипников валиков -1–2 раза в неделю. Если конвейер работает круглосуточно или в особо влажных условиях, интервал может сократиться. Лучший способ - согласовать со специалистом оборудования или провести пробный период и наблюдать за состоянием узлов.
Чем отличается силиконовая пищевая смазка H1 от минеральной?
Силиконовые смазки H1 лучше держатся на влажных и горячих поверхностях, отталкивают воду, имеют более широкий температурный диапазон. Минеральные дешевле, работают в стандартных условиях, немного лучше в узлах с жесткой посадкой. Для хлебопекарного и мясного оборудования с частой мойкой часто выбирают силиконовые; для сухих производств подходят и минеральные. Проверьте совместимость обоих вариантов с материалами вашего конвейера перед закупкой.
Заключение
Выбор смазки H1 в форме спрея для транспортерных лент - это инженерная задача, а не маркетинговый выбор. Допуск NSF H1 обеспечивает гигиеническую безопасность, но работоспособность узла зависит от водостойкости, температурной стабильности, адгезии и соответствия типу нагрузки. Проверьте, что на упаковке указан полный номер сертификата, а не просто слово «пищевая»; согласуйте параметры со спецификацией оборудования; учитывайте условия мойки и температуры в цехе.
Для смазывания конвейеров в условиях пищевого производства начните со сбора технической документации оборудования, составьте карточку каждого смазываемого узла с указанием типа, диапазона температур и режима работы, затем подберите смазку по этой карточке, сверив ее параметры с техническим листом поставщика. Такой подход исключает ошибки и сокращает внеплановые простои.