Пищевые смазки с допуском NSF H1 - это не просто «смазки, которые не вредят продукту». H1 означает, что смазка прошла регистрацию согласно FDA 21 CFR 178.3570 и применяется в зонах с возможным случайным контактом с едой. Но высокие температуры на пекарных производствах, в печах и туннельных духовках требуют не только пищевого сертификата, но и доказанной термостойкости. На практике закупщики часто путают пищевой допуск с температурным диапазоном: смазка может быть H1, но работать только до 180 °C, или наоборот - выдерживать 300 °C, но быть непригодной для зон риска контакта с едой. Статья объясняет, как не ошибиться при выборе, какие параметры проверять в первую очередь и как согласовать требование H1 с реальными условиями вашего оборудования.
Допуск H1: что это значит для пищевого производства
NSF H1 - это регистрация смазки у американской организации NSF International, которая подтверждает соответствие федеральным требованиям FDA для пищевой промышленности.
Смазка с таким допуском разрешена для применения в местах, где реалистично ее случайное попадание в продукт - например, на суставе конвейера над линией фасовки или на направляющих печной дверцы. Важно помнить: H1 допускает только случайный контакт, а не прямое смазывание продукта. Если требуется прямой контакт (например, разделитель тестовых форм), нужен класс 3H. Для зон без всякого риска контакта подходит H2, который дешевле и не требует столь жесткого контроля производства.
Производство H1-смазок подчиняется стандарту ISO 21469, который регламентирует гигиену на предприятии, чистоту сырья и контроль загрязнений. Поставщик смазки должен документировать соответствие этому стандарту - это второй признак, который нужно проверить перед закупкой. На практике многие закупщики видят надпись H1 на упаковке и считают, что все требования выполнены. На самом деле нужно запросить у поставщика копию регистрационного свидетельства NSF и техлист (TDS) с указанием класса ISO 21469.
Температурные диапазоны H1-смазок: от 180 до 300 °C и выше
Здесь начинается главное разочарование: H1 на этикетке не говорит о том, на какую температуру рассчитана смазка.
Один H1-продукт работает в диапазоне от −30 до +180 °C, другой - от −30 до +240 °C, третий - до +300 °C. Разница огромная, и ее не видно без техдокументации.
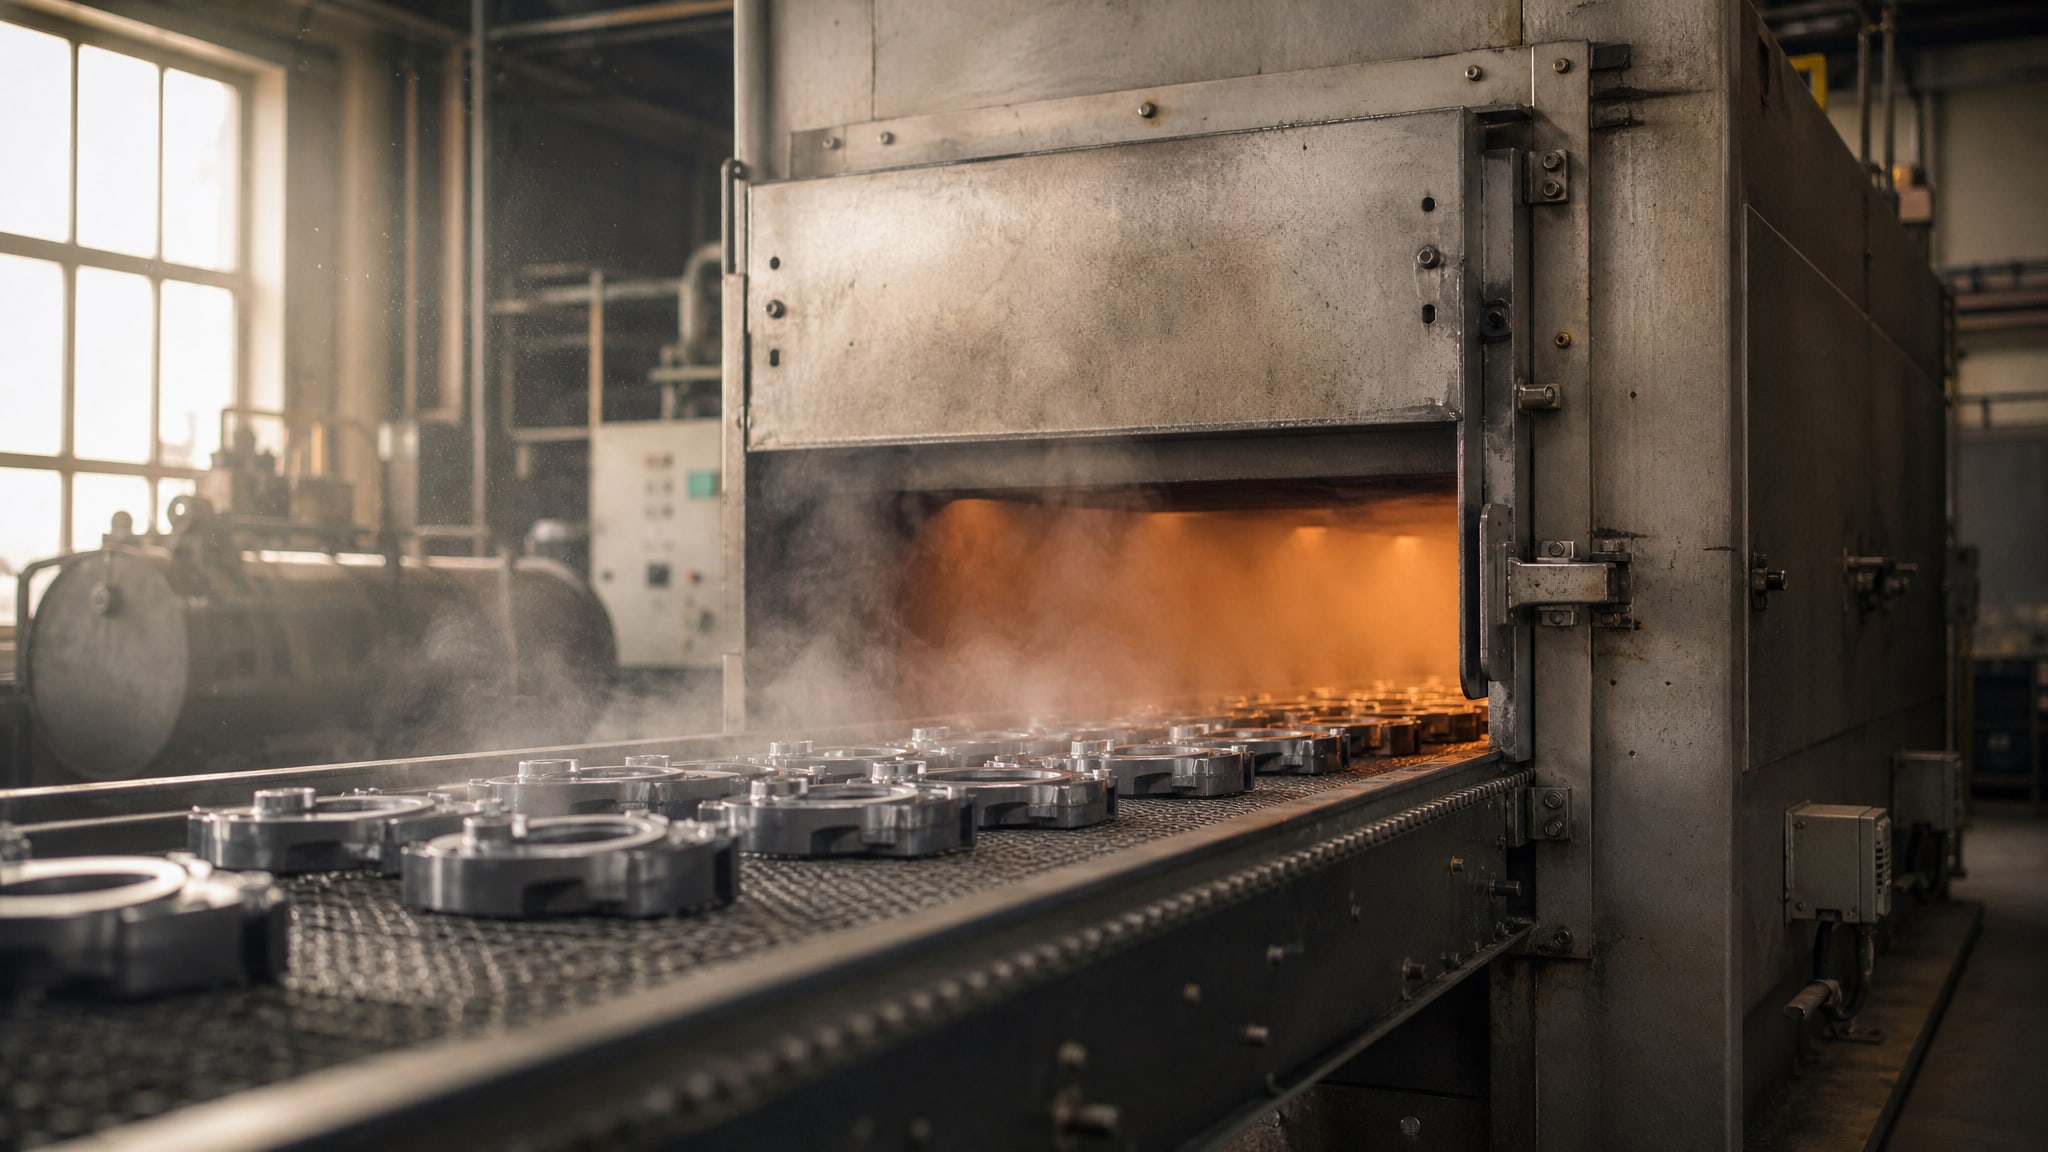
Для печей и пекарного оборудования верхний предел критичен. В туннельных печах для пиццы и хлеба цепь часто находится при температуре 200–280 °C, а в пиковых зонах может доходить и до 300 °C. Если смазка рассчитана только на 240 °C, она начнет окисляться и терять вязкость, оставляя узел трения без защиты. Результат: ускоренный износ, люфты, возможный отказ оборудования прямо в рабочую смену.
На практике высокотемпературные H1-смазки основаны на синтетических маслах:
PAO (полиальфаолефины) - дают диапазон примерно −30…+240 °C при NLGI 2, хорошо держат вязкость, но дороже минеральных.
Полиэфиры - еще более термостойки, часто используются для +250…+300 °C и выше; гигроскопичны, поэтому чувствительны к влаге.
PFPE (перфторполиэфиры) с PTFE - редкий, дорогой класс, применяется в экстремальных условиях и может держать −40…+250 °C в одном продукте.
Для цепей в горячих печах производители часто предлагают не пластичную смазку, а специальное цепное масло с вязкостью ISO VG 100–460. Такое масло льется и стекает лучше, чем грease, не образует коксовых отложений в зоне максимального нагрева и легче наносится вручную или автоматической системой.
Вязкость при рабочей температуре: почему NLGI - это не все
Закупщики часто думают так: «Температура высокая, значит нужна густая смазка - выбери NLGI 3».
На самом деле это ошибка. NLGI (National Lubricating Grease Institute) - это только классификация консистенции смазки при 25 °C. NLGI 2 - это как зубная паста, NLGI 3 - как пластилин. Но это не имеет прямого отношения к тому, как смазка ведет себя при 260 °C.
При нагреве смазка теряет вязкость. Дело в том, что молекулы базового масла двигаются быстрее, и слой, который защищает металл, становится тоньше. Вязкость при рабочей температуре - вот что важно. Например, смазка NLGI 2 на основе PAO может иметь вязкость примерно 100–150 мм²/с при 40 °C и упасть до 20–30 мм²/с при 100 °C. Если узел работает при 260 °C, вязкость может стать совсем жидкой, и защита пропадет.
Поэтому при выборе смазки для печей нужно искать информацию о вязкости именно при рабочей температуре, а не просто о классе NLGI. В техдокументации указывают вязкость при 40 °C (стандартная точка), а иногда и при 100 °C. Чем выше вторая цифра, тем лучше смазка держит пленку при нагреве. Для высокотемпературных условий (220 °C и выше) нужна смазка, у которой вязкостный индекс не менее 90–100 по ISO 2909.
Для направляющих печной дверцы, которые работают при 180–200 °C и получают интенсивную механическую нагрузку от движения, подойдет пластичная смазка с NLGI 1–2 на синтетической основе. Для подшипников, работающих при 200–260 °C с умеренной нагрузкой, часто выбирают NLGI 2 с добавками, снижающими испаряемость.
Испаряемость и стабильность в печах: почему «не коксуется»
Когда смазка находится рядом с нагретой поверхностью, легкие фракции базового масла испаряются.
Это нормально, но если испаряется слишком много - смазка загустевает, засыхает, теряет текучесть, и узел трения остается без защиты. Плюс испарения оседают как дымок и запах на близлежащих поверхностях - это неприятно в цехе и может быть замечено технологом.
Коксование - это еще более серьезный процесс. При длительном нагреве базовое масло полимеризуется и образует твердые, липкие отложения, похожие на сажу. Они налипают на цепь, направляющие, подшипники и мешают нормальной работе. В печах для пиццы и хлеба, где температура может достигать 300 °C, коксование - частая проблема, если используется дешевая или неправильно выбранная смазка.
Для печных цепей нужны смазки и масла с сертифицированной низкой испаряемостью - обычно указывается как процент потерь по ASTM D972 за 24 часа при рабочей температуре. Хорошие H1-материалы для печей имеют испаряемость менее 5–10%. Синтетические полиэфиры и PAO дают лучший результат, чем минеральные масла.
Также важна окисляемость: смазка должна медленно окисляться при высокой температуре. Это проверяется в лабораторных тестах (например, TOST - Turbine Oil Stability Test). Хорошая высокотемпературная H1-смазка не должна менять вязкость больше чем на 50% за 1000 часов работы при +160 °C.
Выбор по типу узла: подшипники, цепи, направляющие
Нельзя применить одну и ту же смазку везде.
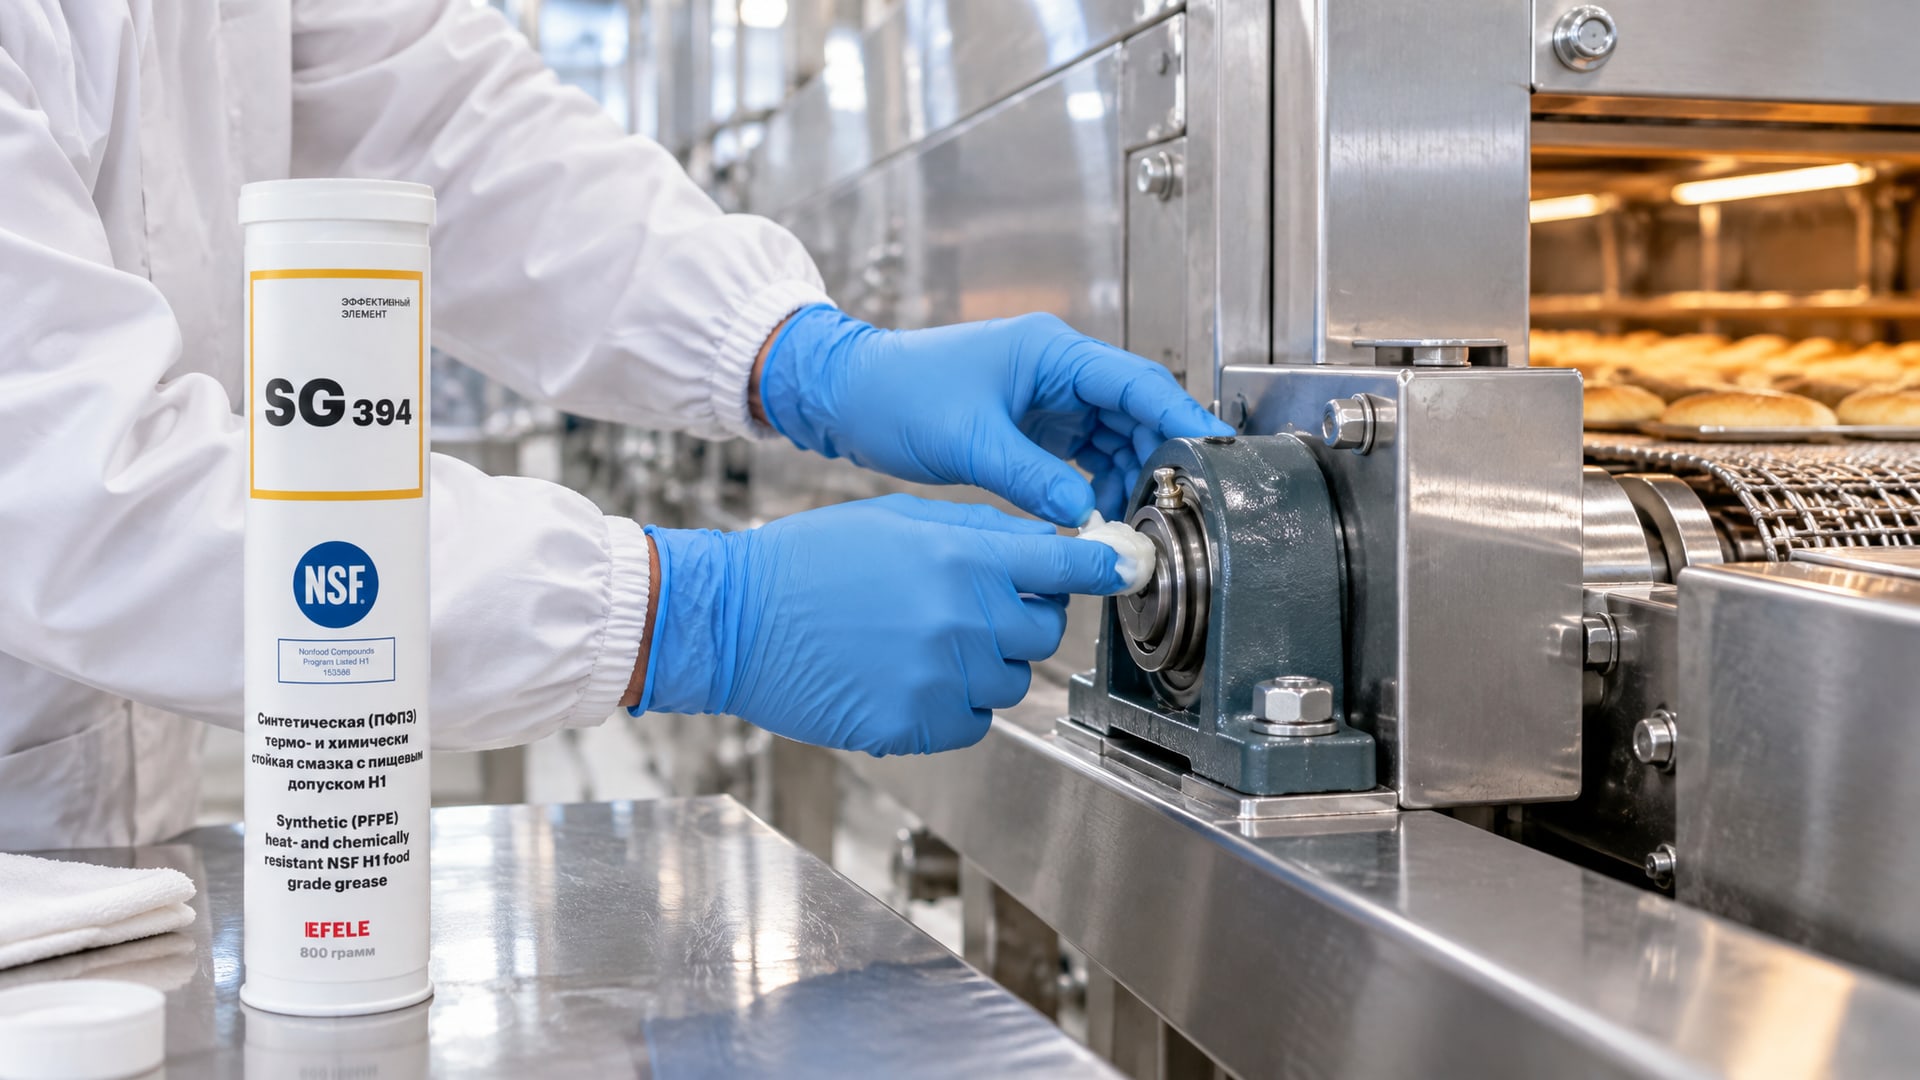
На печном оборудовании разные узлы требуют разных решений.
Подшипники печей и туннельных духовок
Подшипники работают при постоянной высокой температуре (160–260 °C) и получают вращательную нагрузку. Для них нужна пластичная смазка (не масло) с допуском H1, термостойкостью и хорошей адгезией (способностью прилипать к поверхности и не вылетать из зазора при вращении). Для подшипников печей, запаечного и упаковочного оборудования, работающих при температурах до +260 °C, применяют термо- и химстойкие смазки - например, EFELE SG-394 с допуском NSF H1. Такие составы обычно имеют NLGI 1–2, синтетическую основу и загустители из литиевых комплексов или полиуретана, которые не размягчаются при нагреве.
Цепи в печах и конвейерах
Цепи - это вытянутые узлы с множеством суставов и звеньев, которые скользят и перекатываются. При нанесении пластичной смазки она часто не попадает внутрь сустава, а просто налипает снаружи. Поэтому для печных цепей профессионалы чаще применяют цепные масла вязкостью ISO VG 100–460 в зависимости от типа цепи и скорости. Такие масла текут, проникают в зазоры, а излишки стекают. При работе в печах до 300 °C масло должно иметь низкую испаряемость и не коксоваться. На практике для туннельных печей пиццы выбирают H1-масла с PAO-базой или полиэфирной основой.
Направляющие и скользящие поверхности
Направляющие дверец печей, столов и кареток испытывают трение скольжения при температурах 150–220 °C. Для них подходят универсальные пластичные смазки средней густоты (NLGI 2) с хорошей способностью прилипать к вертикальным поверхностям и не стекать. Для высоконагруженных узлов трения пищевого оборудования (тестомесы, термоформовочные машины), работающих при температурах до +170 °C, рекомендуют термо- и водостойкие смазки - такие как EFELE SG-392 с допуском NSF H1. Такие составы обычно содержат загустители и присадки, которые удерживают воду (как от мойки, так и от конденсата) и не дают ей вызвать коррозию.
Влияние мойки и пара на выбор смазки
На пекарных и колбасных производствах оборудование часто моют водой под давлением или обрабатывают паром в санитарных целях.
Это создает дополнительный вызов для смазки. Обычная пластичная смазка не устойчива к wash down - вода вымывает ее из зазоров, и защита пропадает.
Для таких условий нужны смазки с особой структурой, которая сопротивляется воде. Обычно это достигается за счет гидрофобных загустителей (например, комплексные литиевые мыла с гидрофобными добавками) или использованием синтетических полиэфиров, которые не смешиваются с водой. В техдокументации это может быть указано как «water resistant», «hydrophobic» или просто упомянут тест эмульсирования по ASTM D1264.
Если оборудование моется ежедневно или несколько раз в смену, проверьте, прошла ли смазка тест на устойчивость к стиранию водой. Некоторые производители проводят 1000-часовые циклические тесты: смазка наносится, затем подвергается цикличной мойке и нагреву. Смазка H1, которая прошла такой тест, будет держаться дольше и реже требовать переподсмазки.
Часто задаваемые вопросы
Может ли смазка H1 работать при температуре 300 °C?
Некоторые H1-смазки и цепные масла держат температуру до 300 °C и выше, но это не универсально. Нужно проверить техдокументацию: там должна быть указана верхняя граница рабочего диапазона. Если в TDS написано −30…+240 °C, то 300 °C - за пределами спецификации, и применять ее нельзя. Выбирайте продукт, у которого максимум не менее 280–300 °C, если ваша печь работает в этом диапазоне.
Что делать, если регулярно вытекает смазка из подшипников печи?
Это может быть признаком перегрева смазки (она становится слишком текучей) или неправильной подбора вязкости. Сначала проверьте термодатчик печи - не завышена ли температура. Затем запросите у поставщика смазки информацию о вязкости при рабочей температуре. Если проблема остается, может потребоваться смазка с более высоким вязкостным индексом или даже переход на другую синтетическую основу (например, с PAO на полиэфир).
Нужна ли смазке H1 дополнительная регистрация кроме NSF?
Это зависит от вашего клиента. Если это крупный пищевой концерн с собственной системой HACCP, он может требовать, чтобы поставщик смазки имел сертификат ISO 21469 (производство по гигиеническим стандартам). Запросите у поставщика копию свидетельства NSF и документ о соответствии ISO 21469. Это усилит доверие и поможет пройти аудит.
Отличается ли выбор смазки H1 для хлебных печей и печей для пиццы?
Не сильно. Обе печи работают в диапазоне 200–300 °C, обе требуют смазки с допуском H1 и низкой испаряемостью. Различие может быть в режиме нагрева: печь для пиццы может быть открыта и закрыта быстро (циклический нагрев), а туннельная печь работает в стационарном режиме. Для циклических печей нужна смазка с лучшей стабильностью при быстрых перепадах температуры. В остальном выбор один.
Чем отличается H1 от H2 и когда можно применить H2?
H1 допускает случайный контакт с пищей, H2 - зоны без контакта (например, редуктор, расположенный далеко от линии). H2 дешевле, не требует такого жесткого контроля производства. Если на вашем оборудовании есть зоны, где контакт со смазкой невозможен (например, защищенные боковые подшипники в корпусе), там можно применить H2. Но если есть хоть малейший риск контакта, используйте H1.
Заключение
Выбор пищевой смазки для высоких температур требует знания двух независимых параметров: допуска H1 (пищевая безопасность) и температурного диапазона (стабильность при нагреве). Нельзя ориентироваться только на этикетку. Перед покупкой запросите техдокументацию смазки, проверьте вязкость при 40 °C и 100 °C, убедитесь, что верхняя граница диапазона соответствует температуре вашего оборудования, посмотрите на испаряемость и тест окисления. Для разных узлов выбирайте разные продукты: подшипники - пластичную смазку NLGI 1–2, цепи в печах - часто специальное цепное масло, направляющие - универсальную высокотемпературную смазку.
Практический следующий шаг: соберите список узлов на вашем оборудовании, запишите их рабочие температуры (узел, а не воздух в цехе), количество переподсмазок в месяц, условия мойки и наличие пара. Передайте эту информацию поставщику смазки вместе с требованием об обязательном наличии NSF H1 и документов о соответствии ISO 21469. Попросите образцы и проведите пилотное использование на критичном узле перед массовой закупкой.