На пищевом предприятии складская техника работает в условиях, где риск контакта смазки с продукцией считается реальным и значимым. Цепи штабелеров и колеса рохлей испытывают постоянные механические нагрузки, влажность, температурные колебания и воздействие влаги - при этом смазочный материал должен быть не только эффективным, но и безопасным. Обычные индустриальные смазки для таких условий непригодны; нужны материалы с официальным пищевым допуском, которые подтверждают нетоксичность и отсутствие канцерогенных компонентов. Эта статья поможет техническому специалисту и закупщику разобраться в критериях выбора, стандартах безопасности и практических рекомендациях по смазыванию узлов складской техники на пищевых производствах.
Основной ориентир для пищевых смазок - допуск NSF H1, который подтверждает пригодность материала при вероятном случайном контакте с пищевыми продуктами. Это не просто маркетинговый знак, а результат проверки компонентов по строгим стандартам безопасности. Понимание разницы между допусками, выбор правильной базы масла и консистенции - ключ к надежному обслуживанию техники и защите продукции.
Почему для пищевого производства нужны специальные смазочные материалы
На складских участках пищевых предприятий штабелеры и рохли работают в среде, где санитарные требования не допускают использования обычных индустриальных смазок.
Причина не в том, что обычная смазка сама по себе вредна, а в том, что контакт с пищевыми продуктами может произойти случайно - через перелив, брызги при мойке, прямое касание упаковки или напыление во время погрузки. Пищевые смазочные материалы отличаются от индустриальных не только безопасностью, но и химической чистотой компонентов: базовое масло, загуститель и все присадки проходят проверку на отсутствие токсичных, канцерогенных, аллергенных и коррозионно-активных свойств.
Для таких материалов в качестве базовых масел применяют полиальфаолефины (PAO), полиалкиленгликоли (PAG) и силиконовые масла - компоненты, которые во-первых, устойчивы к деградации в условиях высоких температур и давления, и во-вторых, не взаимодействуют с пищевыми продуктами при контакте. Консистентные пищевые смазки обычно построены на основе PAO с алюминиевым мылом и белыми трибологическими присадками - это классический состав, который обеспечивает адгезию (способность держаться на поверхности), стабильность при механических нагрузках и защиту от износа и коррозии одновременно.
Регулярное использование правильной пищевой смазки предотвращает не только выход техники из строя, но и исключает необходимость объяснения проверяющим органам причину попадания неизвестного вещества в партию продукции. Инвестиция в материал с подтвержденным допуском окупается спокойствием и соответствием санитарным требованиям.
Классификация NSF и понимание пищевого допуска
Допуск NSF H1 - это основной ориентир для смазок, применяемых в пищевой промышленности.
Он допускает смазочные материалы к использованию в открытых и герметичных узлах оборудования при вероятном контакте с пищевыми продуктами. Компоненты такой смазки проходят проверку по американскому стандарту 21 CFR 178.3750, что подтверждает их соответствие требованиям пищевой безопасности. Концентрация смазки при случайном контакте с пищей ограничена 10 мг/кг - это не означает, что смазка полностью безвредна в любом количестве, а указывает на то, что контакт должен быть минимальным и случайным.
Важно различать допуски NSF: - H1 - смазка допускается при вероятном контакте с пищей в открытых узлах (цепи, направляющие, открытые редукторы). - H2 - смазка запрещена даже при вероятном контакте с пищевыми продуктами; применяется только в герметичных узлах, где контакт исключен.
Частая ошибка закупщиков - предположение, что H2 «тоже подойдет, если смазка не попадает в продукт». Это неверно: для складской техники пищевого производства, где узлы открыты и влажная среда создает риск вымывания смазки в зону продукции, необходимо выбирать именно H1.
Допуск не гарантирует автоматическое соответствие условиям эксплуатации конкретного узла. Нужно проверить спецификацию смазки: диапазон температур работы, вязкость масла, класс консистенции (NLGI), способность работать во влажной среде и устойчивость к вымыванию водой. Например, смазка может иметь H1, но быть рассчитана только на температуры до +60°C, что окажется недостаточно, если редуктор штабелера нагревается до +80°C. Выбирая материал, сверяются со спецификацией производителя и условиями конкретного объекта.
Требования к пищевым смазкам для цепей и колесных узлов
Цепи штабелеров и роликовые узлы рохлей работают в условиях повышенной механической нагрузки, одновременно испытывая влияние влажности и холодных температур в холодильных зонах пищевых производств.
К смазке предъявляются несколько взаимодополняющих требований:
Адгезия (липкость). Смазка должна держаться на цепи и не вымываться при контакте с влагой, брызгами горячей воды или пара. Это не то же самое, что вязкость масла; адгезия определяется составом загустителя и добавками, которые создают микрошероховатую пленку на металле. Пластичные смазки с алюминиевым мылом обладают хорошей адгезией благодаря этой пленке.
Защита от износа и фреттинга. Трение в открытой цепи штабелера или в шарнирах рохли создает микровибрации, которые со временем стирают металл и ослабляют соединения. Пищевая смазка должна содержать белые трибологические присадки (без серы и хлора, которые могут вызвать коррозию), которые заполняют микроскопические неровности и снижают трение.
Устойчивость к вымыванию во влажной среде. На участках с регулярной мойкой и конденсатом обычная индустриальная смазка вымывается за несколько дней. Пищевая смазка на PAO или PAG с правильным загустителем может работать в таких условиях месяцы, если соблюдать периодичность переподсмазки.
Работа в холодильных зонах. При температурах -20...0°C многие смазки теряют пластичность и становятся хрупкими. Пищевые смазки на основе PAO предназначены для расширенного температурного диапазона и сохраняют подвижность в холоде.
Отсутствие коррозионной активности. Смазка не должна содержать компонентов, которые ускоряют окисление или коррозию стали цепи. Это особенно важно в среде с повышенной влажностью и санитарными обработками.
Таблица ниже показывает, какие параметры пищевой смазки критичны для разных узлов:
| Узел | Основная проблема | Требуемое свойство смазки |
|---|---|---|
| Цепь штабелера | Износ звеньев, коррозия при влажности | Адгезия, трибологические присадки, водостойкость |
| Колеса рохли | Фреттинг в подшипниках, вымывание смазки при мойке | Адгезия, устойчивость к вымыванию, низкотемпературные свойства |
| Направляющие стола штабелера | Грязь и абразив попадают между металлами | Адгезия, способность задерживать частицы загрязнения |
| Зубчатые передачи открытых редукторов | Высокие контактные напряжения, риск схватывания | Противозадирные присадки, водостойкость |
Выбор формы выпуска и консистенции
Пищевые смазочные материалы выпускаются в нескольких формах: жидкие масла, пасты (консистентные смазки), аэрозоли и специализированные композиции.
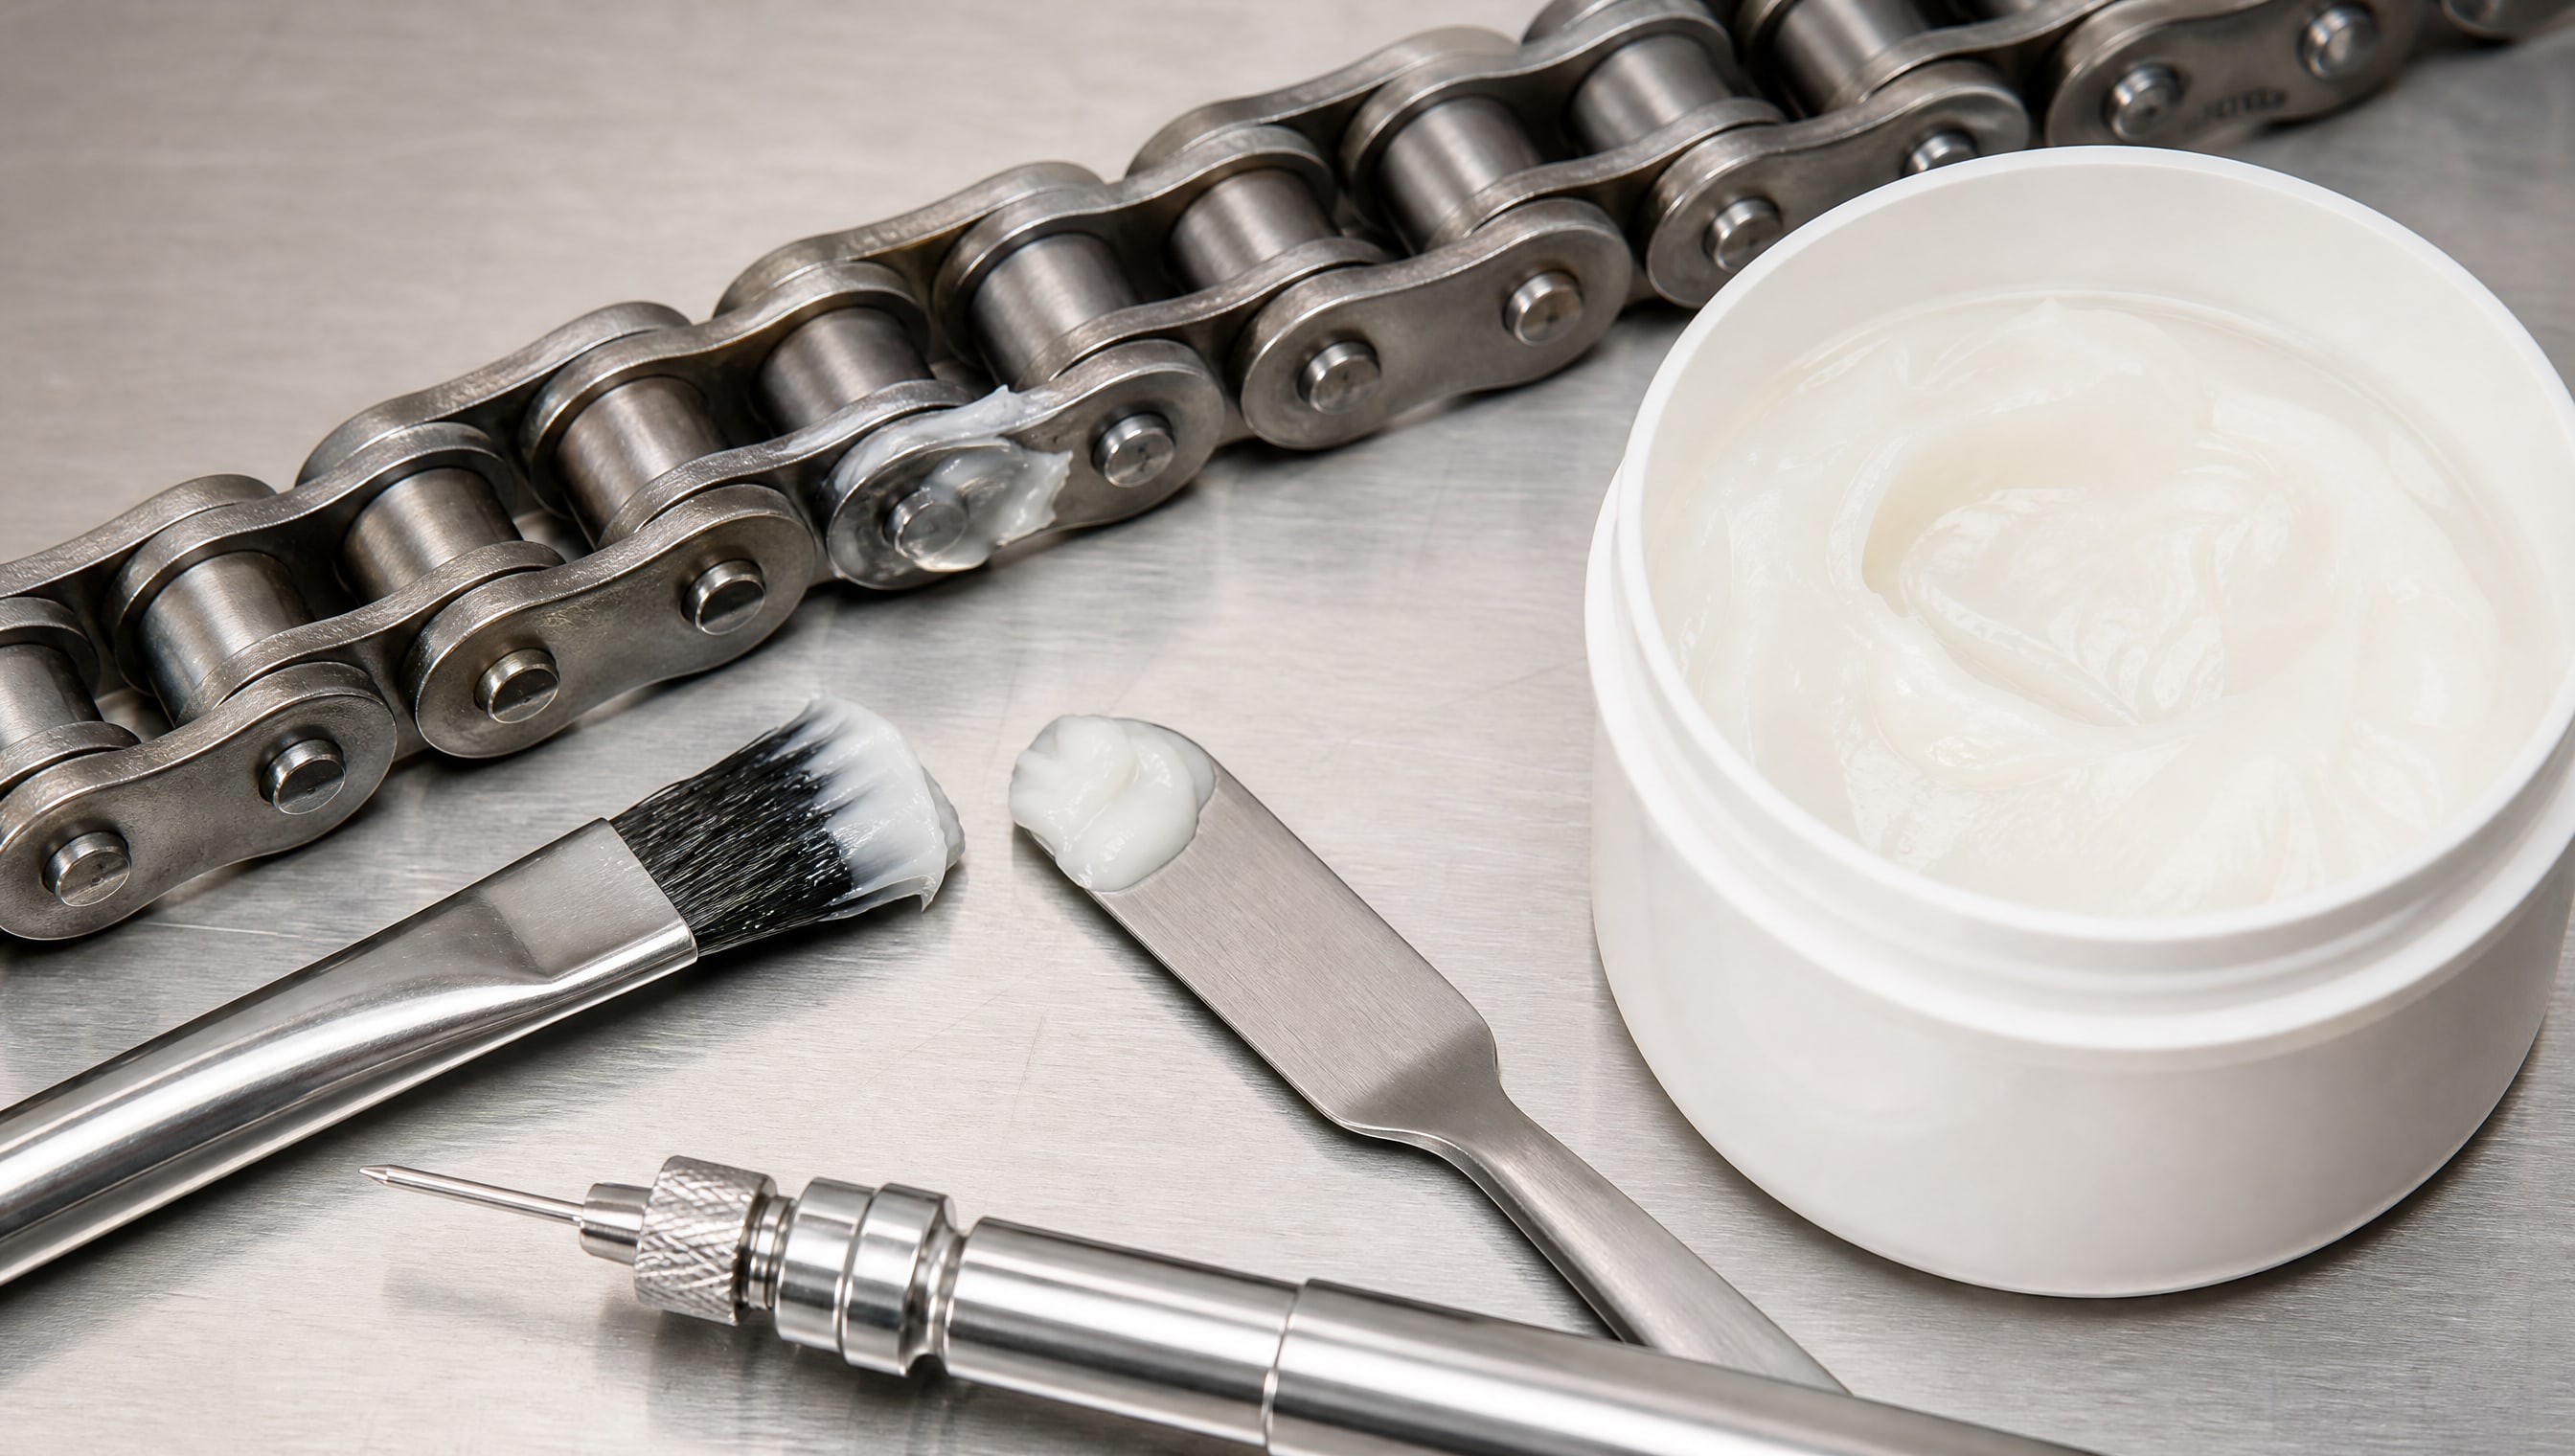
Выбор формы зависит от типа узла и удобства применения на производстве.
Консистентные смазки (NLGI 1, NLGI 2). Для цепей штабелеров и открытых зубчатых передач рохлей используют смазки класса NLGI 2 (средняя консистенция), которые не стекают и хорошо держатся на вертикальных поверхностях. NLGI 1 применяют для узлов с более высокой скоростью вращения или когда требуется более текучее нанесение. Класс NLGI не определяет вязкость масла в смазке; это мера консистенции и способности смазки держать форму. Пластичная смазка на основе PAO с классом NLGI 2 может содержать масло вязкостью ISO 32, ISO 46 или ISO 68 - выбор зависит от нагрузок и скорости.
Жидкие масла. Для легконагруженных узлов, направляющих и подшипников скольжения используют пищевые масла (ISO VG 32, VG 46, VG 68). Масло удобно наносить масленкой или через капельницу, и оно легче проникает в узкие щели. Однако масло стекает быстрее, чем паста, поэтому требует более частой переподсмазки.
Аэрозольные баллончики. Удобны для быстрого нанесения на цепи при техническом обслуживании. Вспомогательная форма; основной материал - в виде пасты или масла.
Для стационарного обслуживания цепей штабелеров и рохлей на пищевом предприятии предпочитают консистентные смазки NLGI 2, так как они не требуют частой переподсмазки и хорошо держатся на поверхности даже при влажности. Если узел испытывает высокую скорость, переходят на NLGI 1 или на жидкие масла с более редкой вязкостью (ISO 32).
Частые ошибки при выборе пищевых смазочных материалов
Ошибка 1: замена допуска на визуальный отбор.
Закупщик видит белую или прозрачную смазку и предполагает, что это пищевая. На самом деле, цвет и запах - не критерии пищевого класса. Критерием является наличие официального допуска NSF H1 и регистрация в реестре, где компоненты проверены по 21 CFR 178.3750. Перед закупкой всегда запрашивают сертификат NSF H1 и техническое описание (TDS).
Ошибка 2: смешивание H1 и H2. На складе может оказаться смесь смазок разных классов, если специалист по ошибке использует H2 для открытого узла, предполагая, что «если не попадает в продукт, то безопасна». В пищевом производстве такой подход недопустим. Рекомендуется вести раздельный учет смазок и четко маркировать контейнеры.
Ошибка 3: применение универсальной смазки вместо специализированной. Универсальная смазка может быть удобна для нескольких узлов, но для цепей штабелеров и рохлей, где одновременно нужны адгезия, защита от коррозии и работа во влажной среде, лучше выбрать смазку, созданную специально под такие условия. Универсальные составы часто не обладают достаточной водостойкостью или трибологическими свойствами.
Ошибка 4: игнорирование температурного диапазона. Если холодильная зона штабелера охлаждается до -15°C, а смазка рассчитана только на -5...+60°C, она потеряет пластичность и будет проскальзывать в цепи. Всегда проверяют спецификацию и убеждаются, что диапазон температур соответствует реальным условиям.
Ошибка 5: превышение допустимого количества смазки. Многие специалисты полагают, что "больше смазки = дольше служит". На самом деле, избыток смазки может стать проблемой: она накапливает грязь, создает сопротивление вращению и может вытечь в зону продукции. Смазку наносят тонкой пленкой и после сборки удаляют явные излишки. Для цепей используют правило: капля смазки - на каждый шарнир цепи, не больше.
Практические рекомендации для закупщика
При выборе пищевой смазки для цепей штабелеров и колес рохлей закупщик должен убедиться в следующем:
Запросить полный пакет документов: технический лист (TDS), сертификат NSF H1, информацию об ингредиентах и декларацию о соответствии. Хороший поставщик предоставляет эти материалы на русском языке или с переводом, чтобы избежать недопонимания.
Проверить соответствие условиям эксплуатации: температурный диапазон должен быть шире, чем фактические колебания температур на предприятии; адгезия должна быть подтверждена тестами (стандарты ISO 4624 или ASTM D4541). Для водостойкости смотрят на результаты тестов вымывания или способность сохранять адгезию после контакта с водой.
Оценить возможность долгосрочного хранения. Пищевые смазки на основе PAO стабильны при хранении при комнатной температуре в течение 2-3 лет. Если планируется закупка большой партии, убедитесь, что срок хранения достаточен и что условия хранения (сухое, прохладное место, оригинальная упаковка) соблюдаются.
Проверить совместимость с материалами. Если штабелер или рохль имеют уплотнители из специальной резины, убедитесь, что смазка не вызовет их разбухание. Обычно это указано в TDS смазки или в руководстве техники.
Установить график переподсмазки. Для цепей штабелеров в условиях высокой влажности пищевого производства рекомендуется переподсмазка раз в 2-4 недели, в зависимости от интенсивности использования и наличия мойки. Для колес рохлей периодичность может быть реже. График нужно зафиксировать в плане техническое обслуживания.
Выбрать надежного поставщика. Пищевые смазочные материалы должны закупаться у производителей, которые зарегистрированы в евразийском реестре пищевых смазочных материалов или имеют соответствующую сертификацию. Это гарантирует, что материал прошел все проверки и допущен для применения на пищевых производствах в России и странах ЕАЭС.
Для узлов складской техники, где требуется водостойкость и надежная адгезия при контакте с влагой, специалисты часто обращают внимание на смазки, которые дополнительно протестированы на устойчивость к морской воде и щелочным растворам. Это расширяет границы применения и повышает надежность в агрессивной среде пищевого предприятия.
Совет инженера: сценарий внедрения на практике
На одном из региональных производств кондитерской продукции парк штабелеров работал на обычной индустриальной цепной смазке.
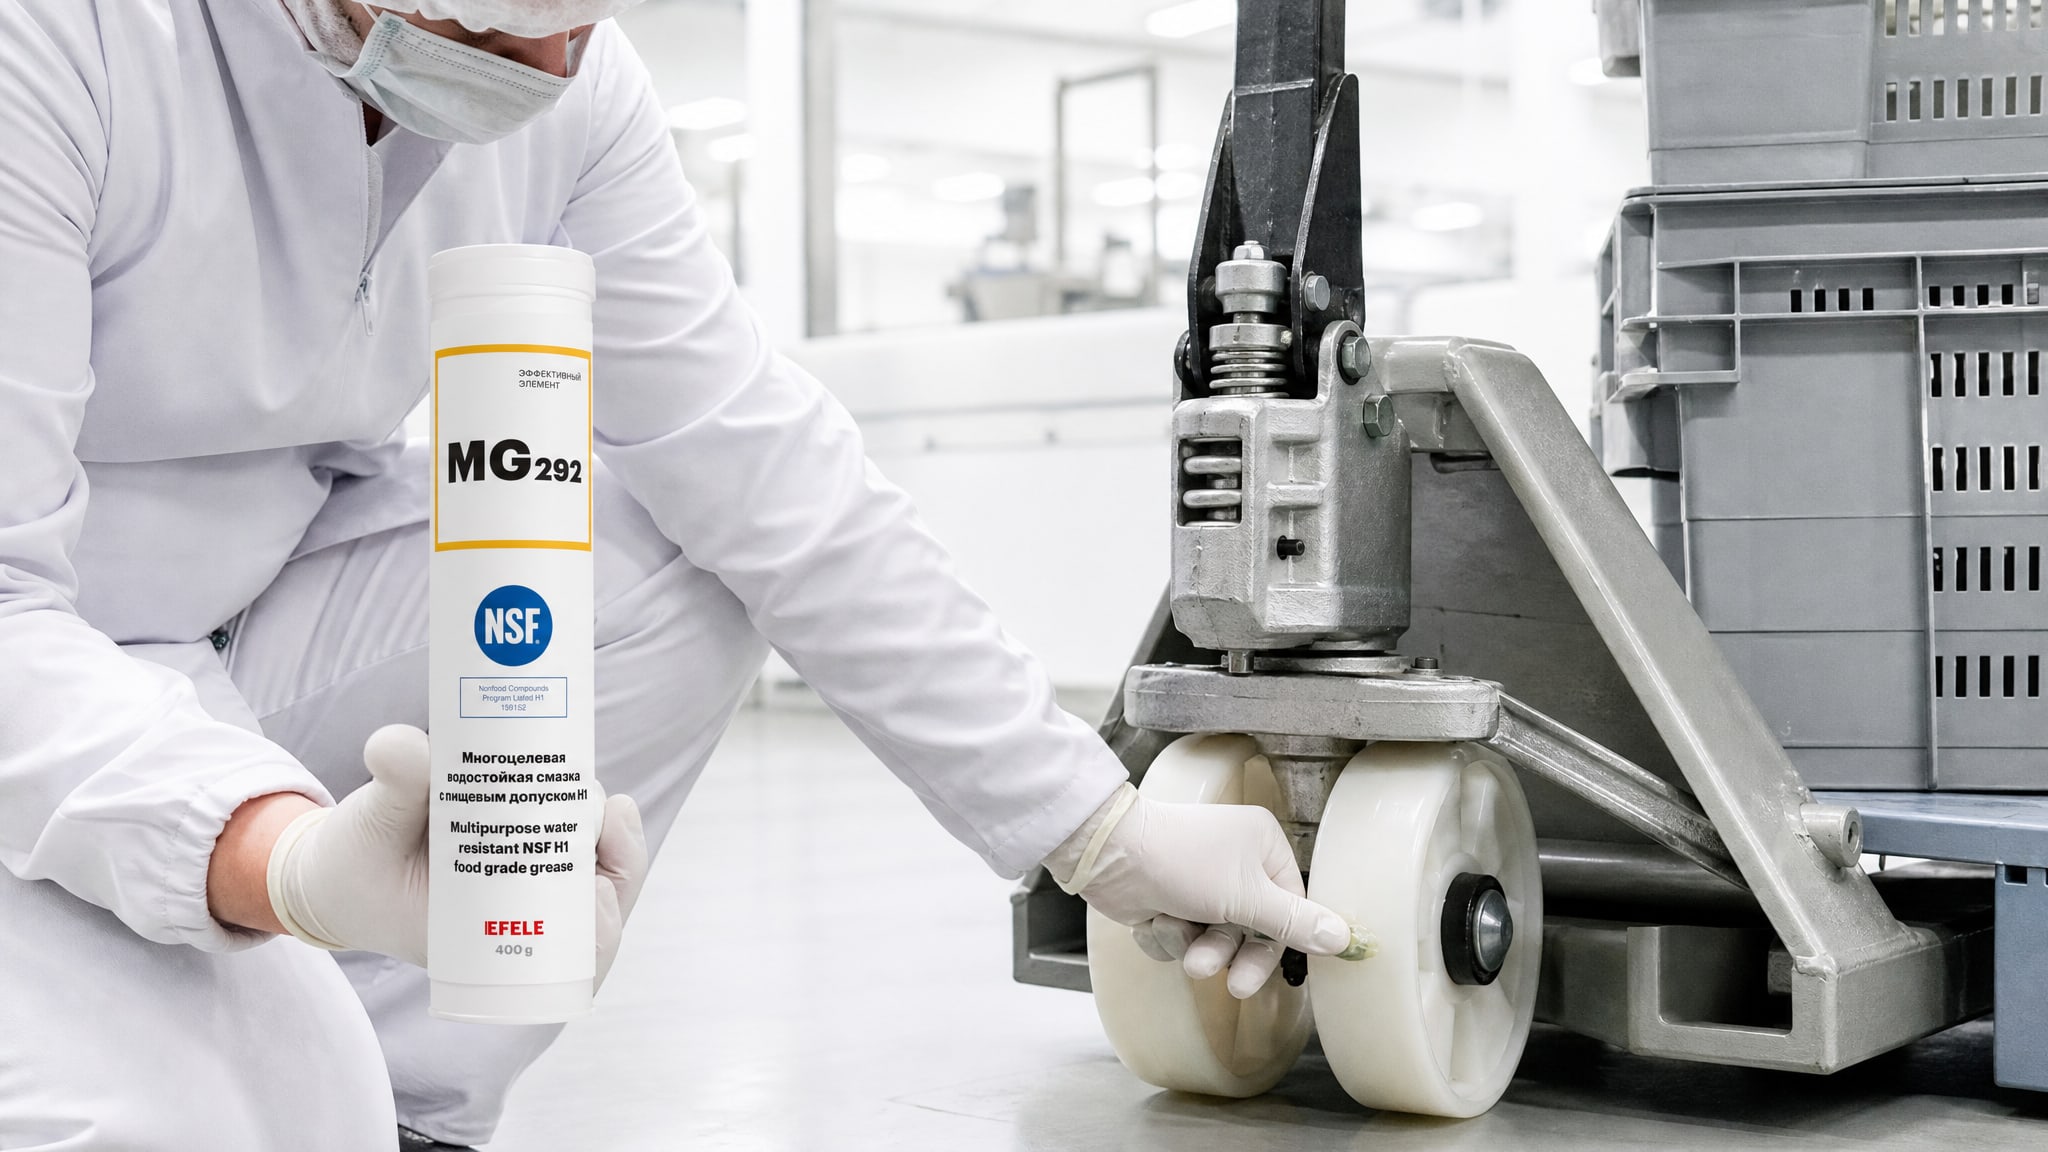
Периодически цепи окислялись, требовалась замена через 6-8 месяцев, а проверяющие органы указывали на необходимость пищевого допуска. Техотдел провел аудит узлов, установил, что цепи работают при +5...+25°C, периодически подвергаются брызгам воды при мойке, и механическая нагрузка относительно невысокая. Был выбран пищевой материал на основе PAO с классом консистенции NLGI 2, допуск NSF H1. Первая дозировка нанесена на все штабелеры. Переподсмазка назначена раз в 4 недели. Результат: цепи прослужили без замены 24 месяца, окисления не наблюдалось, проверяющие органы замечаний не имели. Дополнительные расходы на пищевую смазку (в расчете на один штабелер за год) составили 15-20% от бюджета смазки, но экономия на замене цепей и выведенном из строя оборудовании превысила эту сумму в 3 раза. Ключевой момент: правильная дозировка и регулярность. Контейнер с пищевой смазкой EFELE MG-292 емкостью 1 кг хватает на техническое обслуживание 8-10 штабелеров в течение года при среднем графике работы.
Часто задаваемые вопросы
Что такое смазка с пищевым допуском и чем она отличается от обычной?
Пищевая смазка - это материал, компоненты которого прошли проверку на безопасность и официально одобрены для применения в пищевой промышленности. Отличие не в цвете или запахе, а в химической чистоте: отсутствие токсичных, канцерогенных и аллергенных веществ, подтвержденное сертификатом NSF H1. Обычная индустриальная смазка может содержать серу, хлор и другие компоненты, которые при контакте с пищей или в условиях санитарной обработки вызывают проблемы.
Какая разница между допусками NSF H1 и H2?
H1 допускает смазку к вероятному контакту с пищевыми продуктами в открытых узлах. H2 запрещает контакт и применяется только в герметичных узлах, где риск минимален. Для складской техники пищевого производства, где цепи и направляющие открыты, нужен именно H1. H2 использовать нельзя.
Почему цепь штабелера ржавеет даже со смазкой?
Обычно это происходит, если используется неправильная смазка (без водостойкости) или если смазку наносят слишком редко. Во влажной среде пищевого производства простая минеральная смазка вымывается за 2-3 недели. Пищевая смазка на основе PAO с хорошей адгезией и водостойкостью сохраняет защиту месяцы. Также помните: смазку наносят тонкой пленкой, не слоем в миллиметры; излишки удаляют после сборки.
Чем смазывать колеса рохли при низких температурах в холодильной зоне?
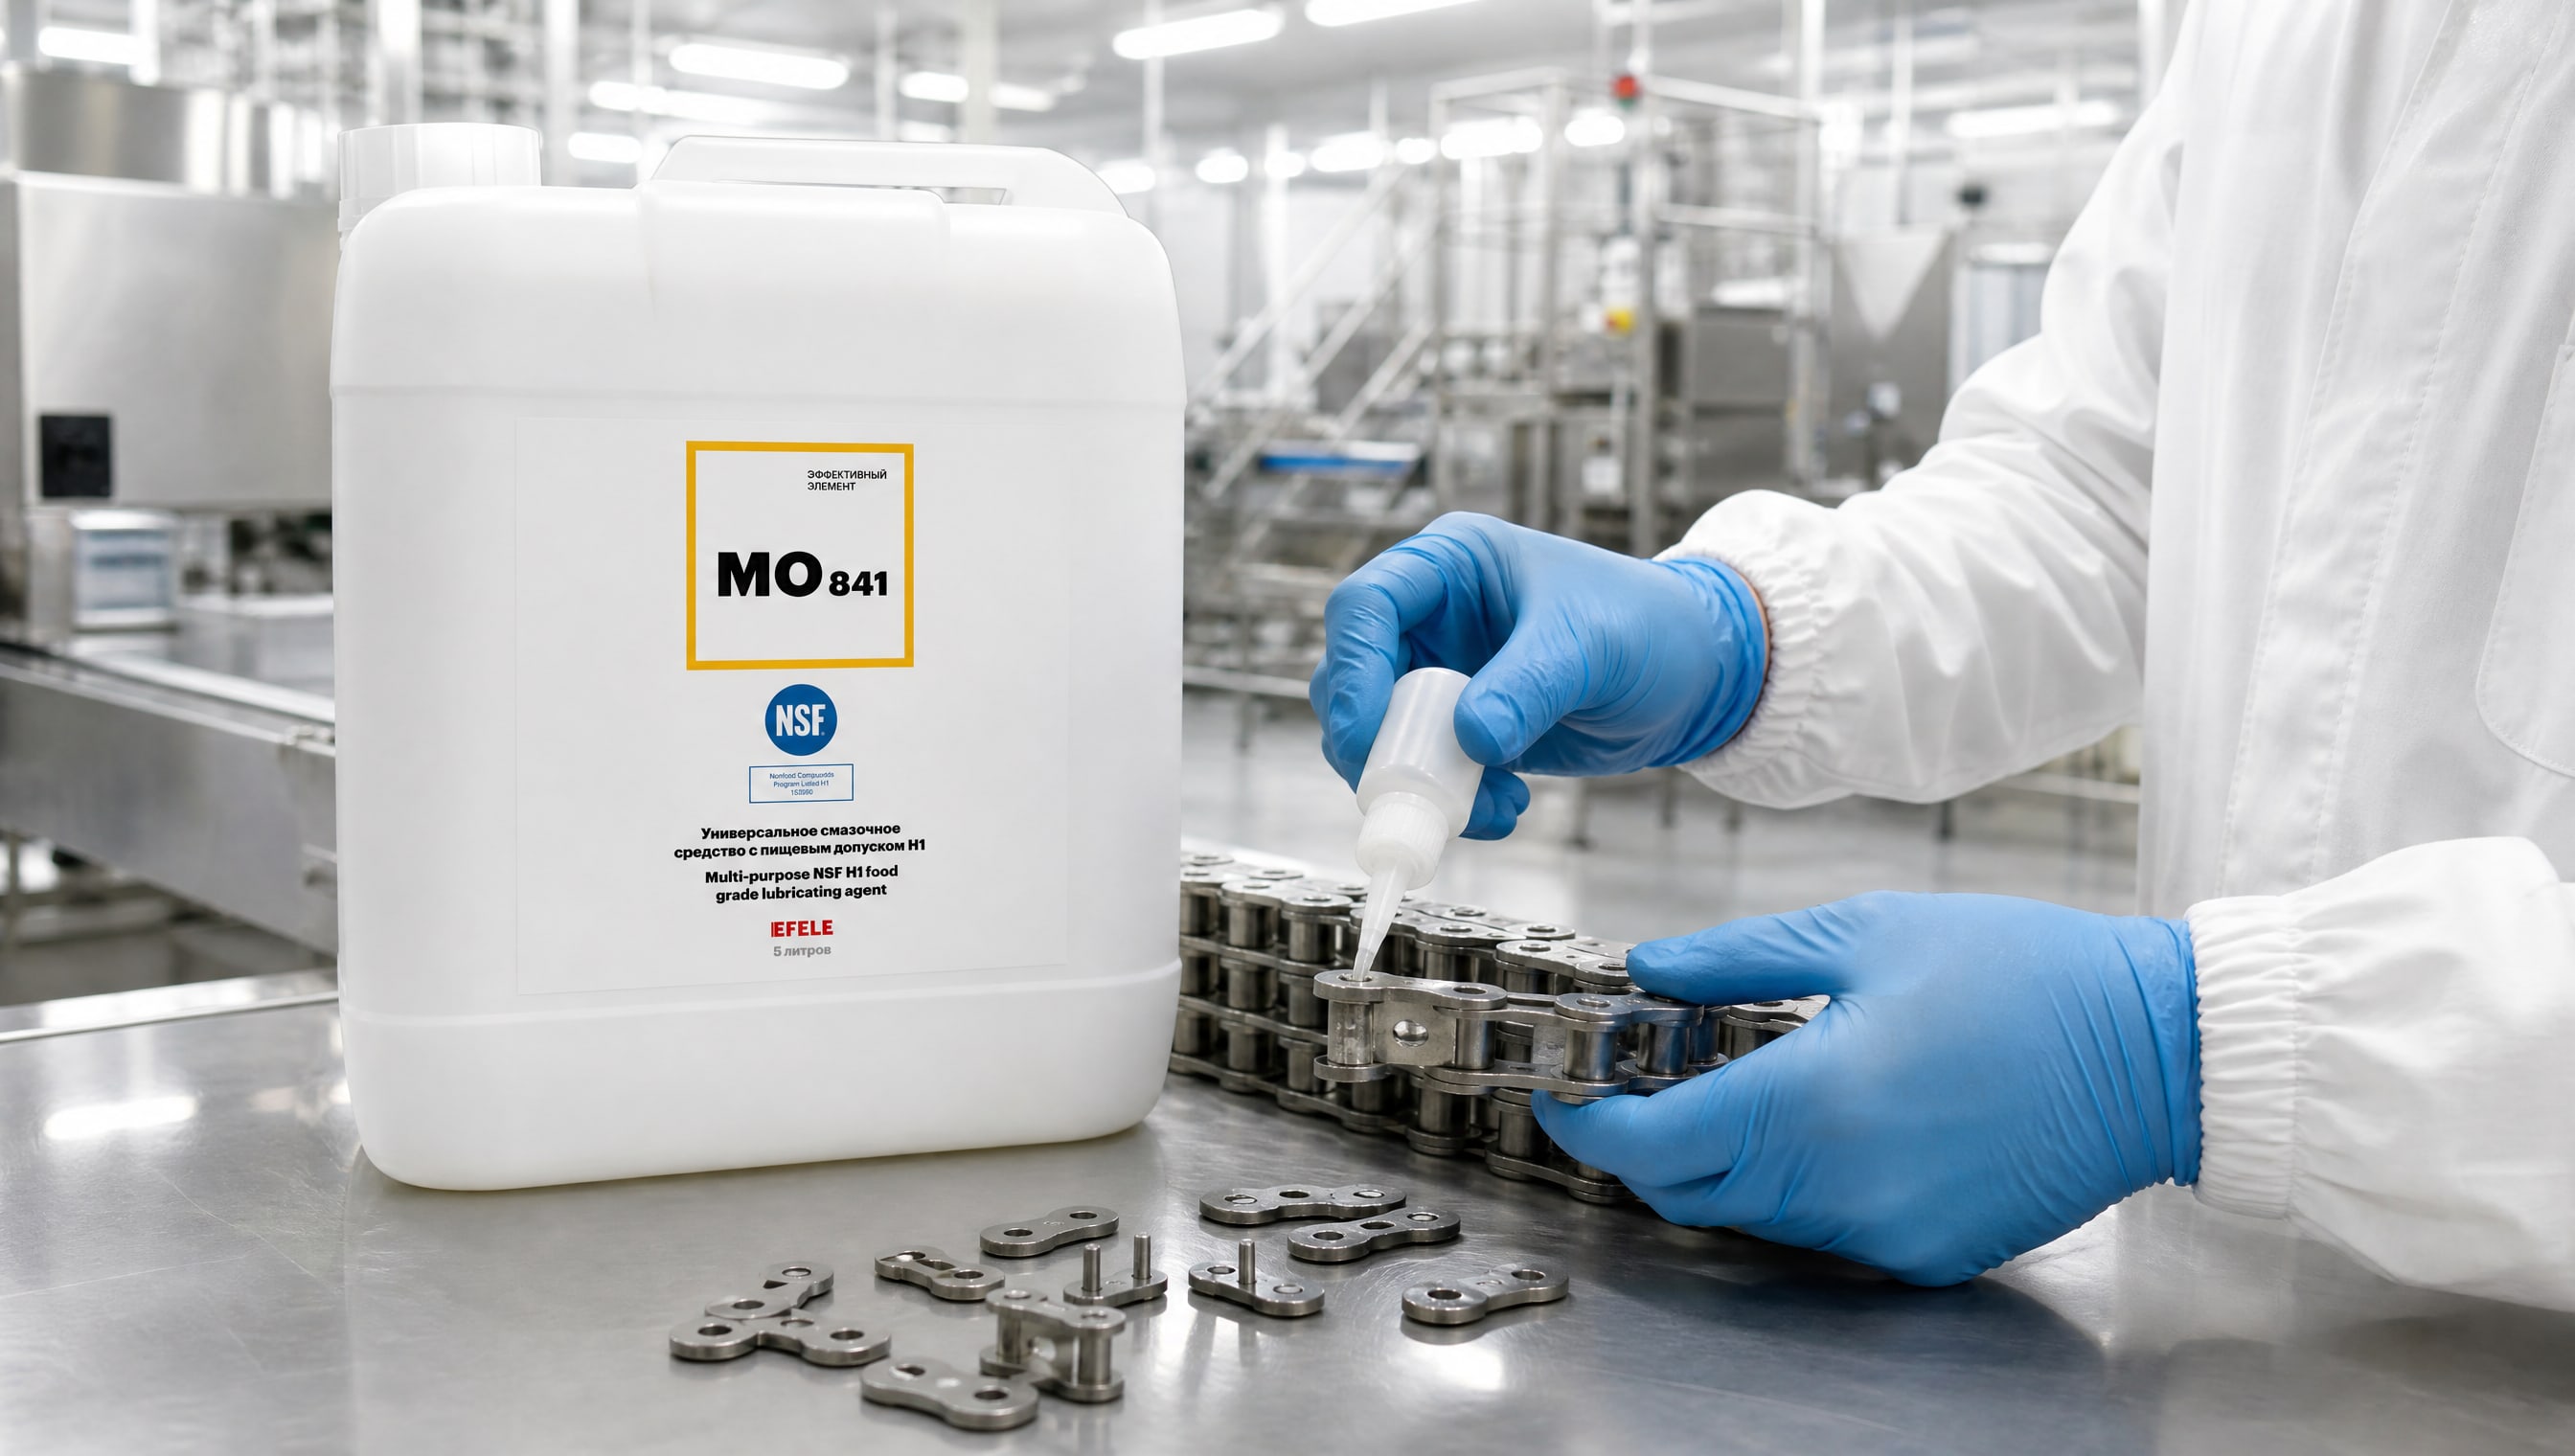
Для работы при -15...0°C выбирают пищевые смазки с расширенным температурным диапазоном, обычно на основе PAO или PAG. Проверяют спецификацию смазки: она должна сохранять пластичность при минимальной температуре эксплуатации. NLGI 1 часто удобнее в холоде, чем NLGI 2, так как имеет меньшую вязкость и хорошо проникает в узлы. Универсальное масло EFELE MO-841 с допуском NSF H1 применяют для легконагруженных узлов и механизмов, где возможен случайный контакт с продуктами питания, включая холодильные зоны.
Как часто переподсмазывать цепь штабелера в условиях пищевого производства?
При интенсивном использовании и наличии мойки рекомендуется переподсмазка раз в 2-4 недели. График зависит от интенсивности работы, количества циклов нагрузки и воздействия влаги. Установите первоначальный график по 2 неделям, а затем скорректируйте по наблюдениям. Если цепь на глаз выглядит чистой и светлой через месяц, интервал можно увеличить до 4 недель.
Заключение
Выбор пищевых смазочных материалов для цепей штабелеров и колес рохлей на пищевом предприятии - это вопрос не только безопасности продукции, но и надежности оборудования. Смазка с официальным допуском NSF H1, компоненты которой проверены по 21 CFR 178.3750, обеспечивает одновременно защиту от износа и коррозии, адгезию во влажной среде и нетоксичность при случайном контакте с пищей. Ошибки при выборе - замена допуска на визуальный отбор, применение H2 вместо H1, игнорирование температурного диапазона, превышение дозировки - приводят к преждевременному износу техники и проблемам с контролирующими органами.
Разработайте четкий график переподсмазки для каждого узла, согласуйте его с условиями эксплуатации (температура, влажность, интенсивность нагрузки), и выбирайте смазку, опираясь на техническое описание и сертификаты, а не на цену или рекомендации соседних производств. Регулярное техническое обслуживание со скорректированной смазкой окупается долгой службой цепей, снижением затрат на замены и полным соответствием санитарным требованиям вашего производства.