Металлическая поверхность обеспечивает лучшее сцепление для защитных и функциональных покрытий, чем окрашенное основание. Разница кроется не в самом покрытии, а в том, что находится под ним: чистый металл контактирует с материалом напрямую, тогда как старая краска становится промежуточным слоем с собственными слабостями. Адгезия - это именно степень прилипания покрытия к подложке, и на этот показатель влияют состояние поверхности, наличие загрязнений и качество подготовки основания. Статья разбирает, почему металл выигрывает перед окрашенной поверхностью, как правильно подготовить основание и когда адгезия начинает работать против вас.
Информация полезна инженерам, закупщикам и техническим специалистам, которые выбирают материалы для защиты или смазывания оборудования и конструкций, а также тем, кто борется с преждевременным отслаиванием покрытий и смазок.
Структура адгезии: как покрытие держится на поверхности
Адгезия - это межмолекулярное взаимодействие между подложкой и наносимым материалом.
Чем больше площадь прямого контакта и чем чище поверхность, тем крепче сцепление. Металл обладает высокой энергией поверхности, что облегчает смачивание и проникновение молекул покрытия в микропоры и неровности. Краска же - это пористый слой, и его поверхностная энергия намного ниже, чем у металла.
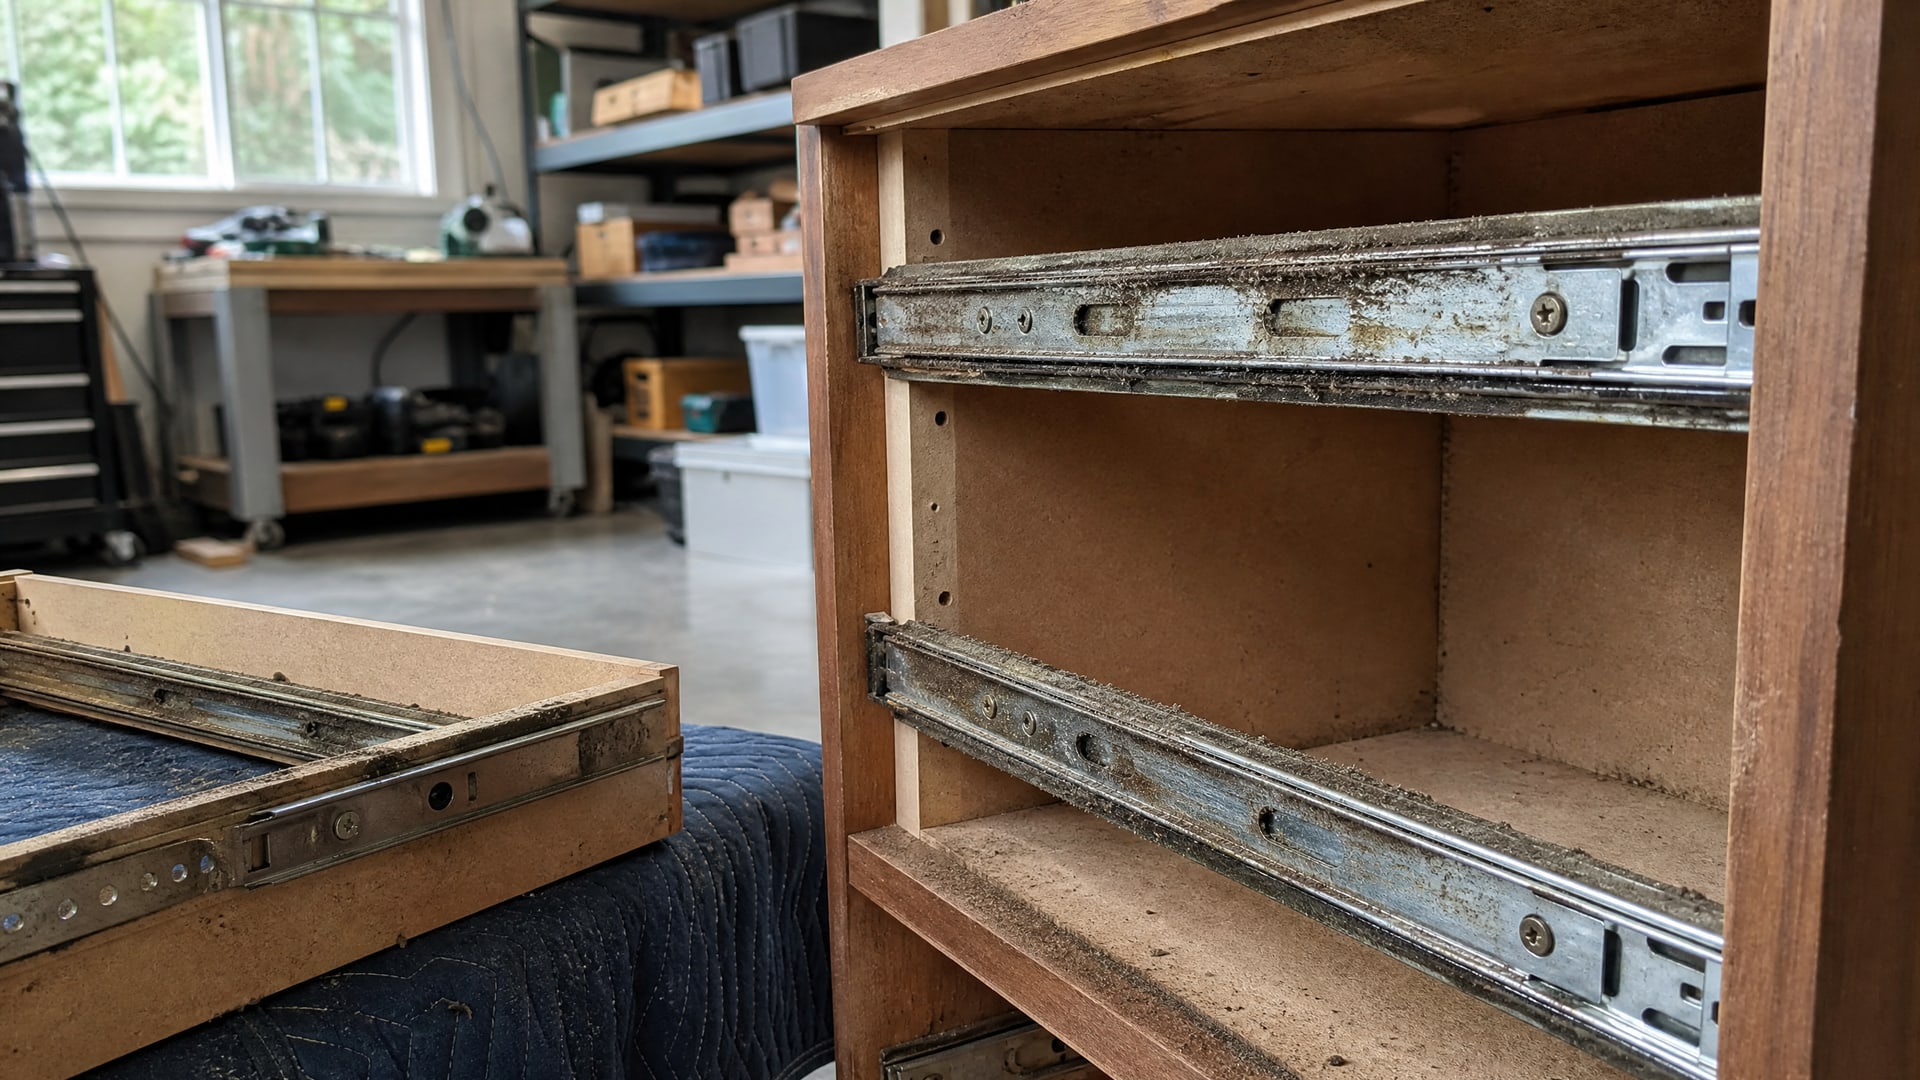
Когда покрытие наносят на окрашенную поверхность, молекулы нового материала взаимодействуют не с металлом, а с частицами краски, частично окисленными или ослабленными. Если старый слой ЛКП уже начал разрушаться (микротрещины, отслаивание по краям), новое покрытие «повисает» над пустотой и неминуемо отслаивается вслед за старым.
Кроме того, между краской и металлом часто скапливается влага. Вода в этой зоне коррозирует металл и еще больше ослабляет адгезию старого слоя. Тонкое защитное покрытие на таком основании неизбежно сколется под нагрузкой или вибрацией. На чистом металле влага не задерживается благодаря хорошей адгезии, а сам слой защиты остается целым и герметичным.
Почему загрязнения - главный враг адгезии
Любое загрязнение между покрытием и подложкой действует как разделитель.
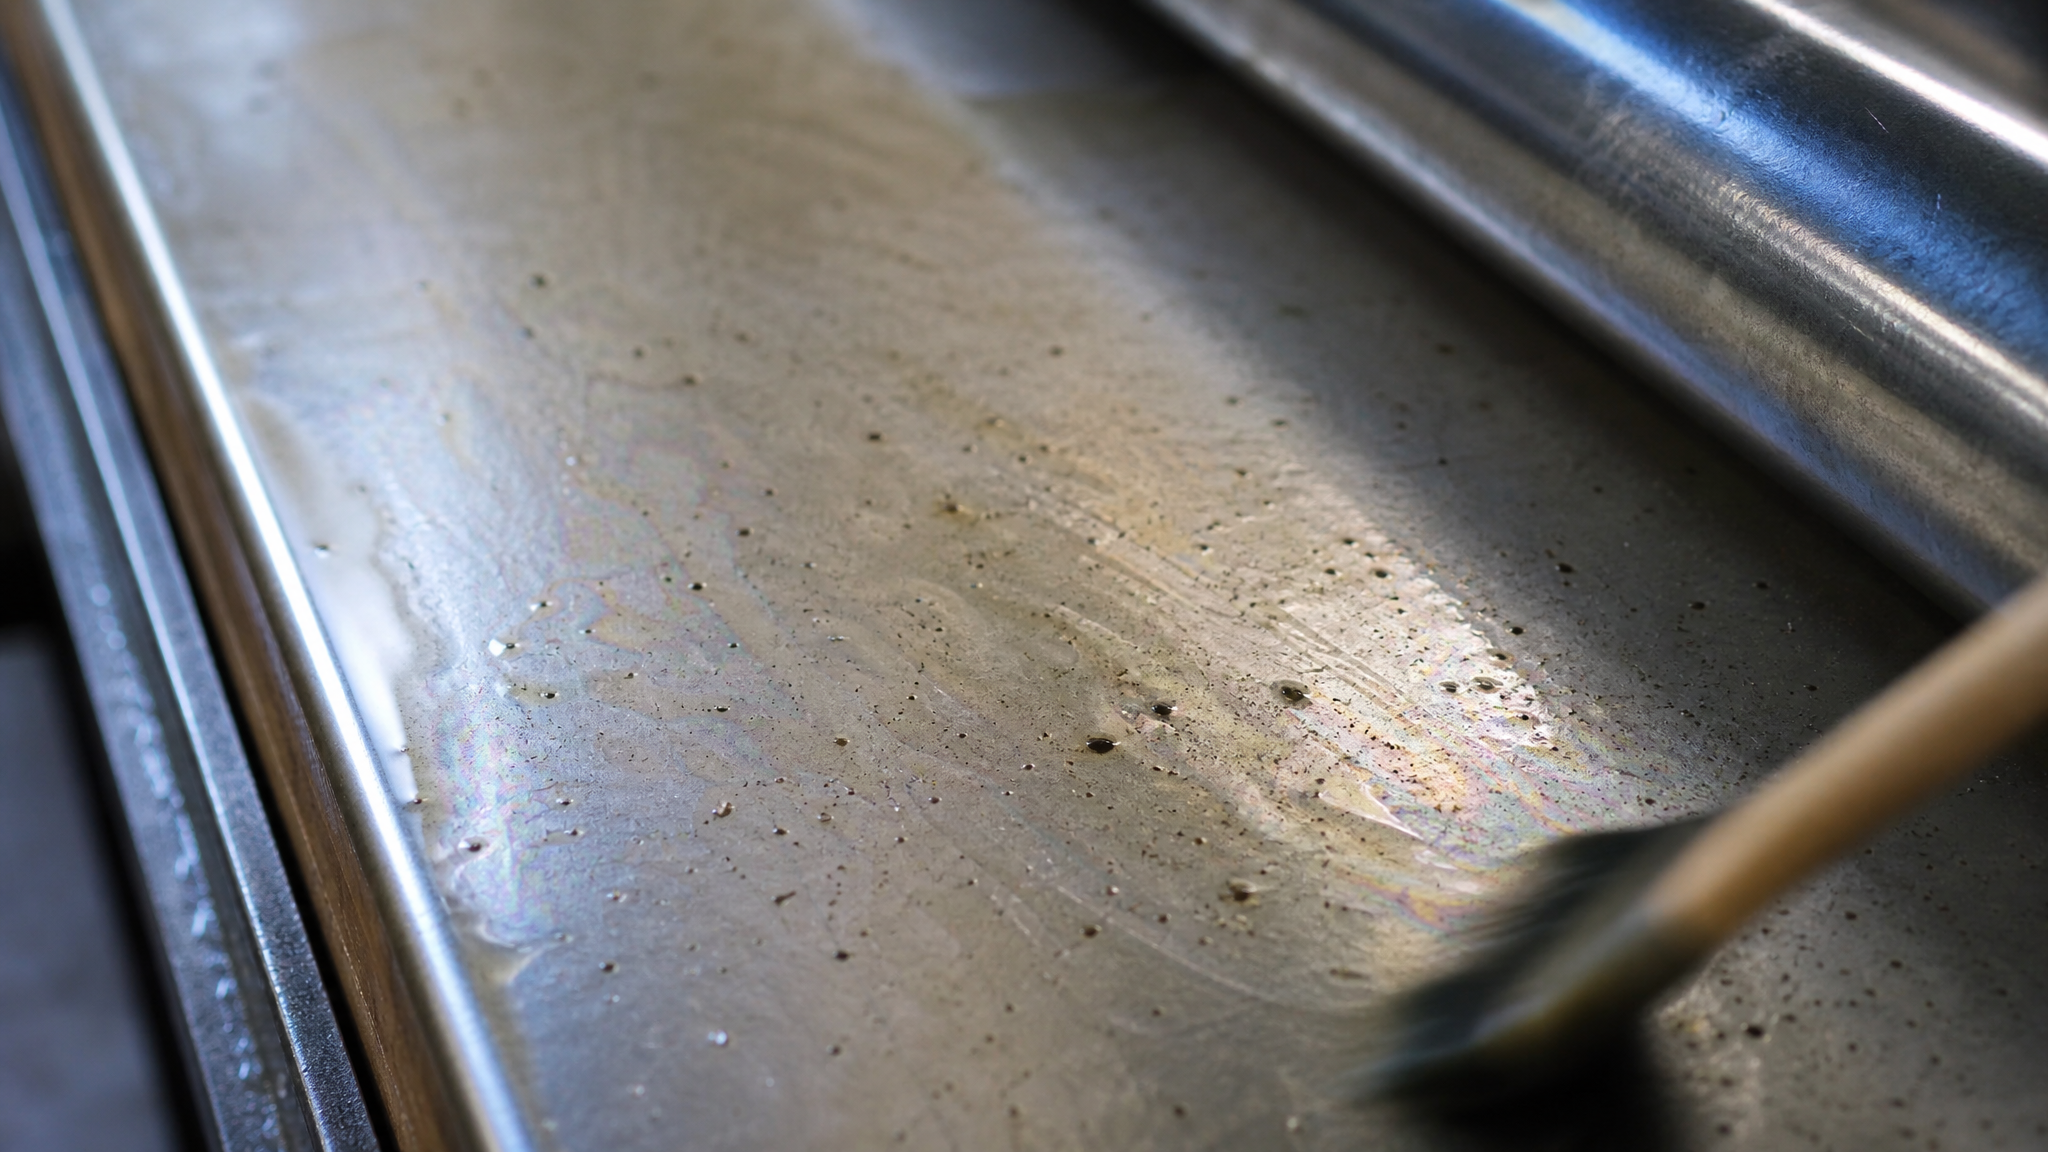
ГОСТ 9.402-2004 определяет подготовку поверхности прежде всего как удаление веществ, препятствующих прямому контакту материала с основанием. К таким веществам относятся:
Формовочные масла и машинные жиры - остаются на металле после производства или обработки; масляная пленка толщиной даже в несколько микронов блокирует адгезию.
Ржавчина и окислы - рыхлые слои, которые не держат новое покрытие; кроме того, под ржавчиной продолжается коррозия, и покрытие отслаивается за считанные месяцы.
Пыль и абразивные частицы - работают как микрошлифовка, царапают свежий слой и нарушают целостность адгезионного контакта.
Остатки старой краски - особенно опасны на границах отслаивания, где краска уже потеряла сцепление с металлом.
Эксперты отмечают, что на практике даже визуально чистая поверхность часто содержит невидимые загрязнения. Поэтому обезжиривание - обязательный этап перед нанесением защитного покрытия или смазки. Иначе адгезия держится ненадежно и может отказать уже при первой вибрации или при воздействии влаги.
Сравнение адгезии на чистом металле и окрашенной поверхности
| Параметр | Чистый металл | Окрашенная поверхность |
|---|---|---|
| Контакт с подложкой | Прямой, молекулярный | Опосредованный, через старый слой ЛКП |
| Риск отслаивания нового слоя | Минимален при правильной подготовке | Высок, если старая краска нестабильна |
| Накопление влаги | Не происходит, влага испаряется | Часто образуется под слоем |
| Коррозия под покрытием | Замедляется или не развивается | Может развиваться под старой и новой краской |
| Долговечность покрытия | 5-10 лет и более | 1-3 года при отсутствии переподготовки |
| Требования к обезжириванию | Обязательно | Обязательно, плюс удаление старого ЛКП |
Таблица показывает, что даже при одинаковом качестве наносимого покрытия сроки его жизни на металле и на краске различаются кратно. Это объясняется тем, что адгезия к чистому металлу держится на физико-химических взаимодействиях, тогда как на краске она зависит от состояния и возраста предыдущего слоя.
Практика подготовки поверхности перед нанесением покрытия
Подготовка основания определяет 50-60% качества итогового защитного слоя; материал и технология нанесения влияют заметно меньше.
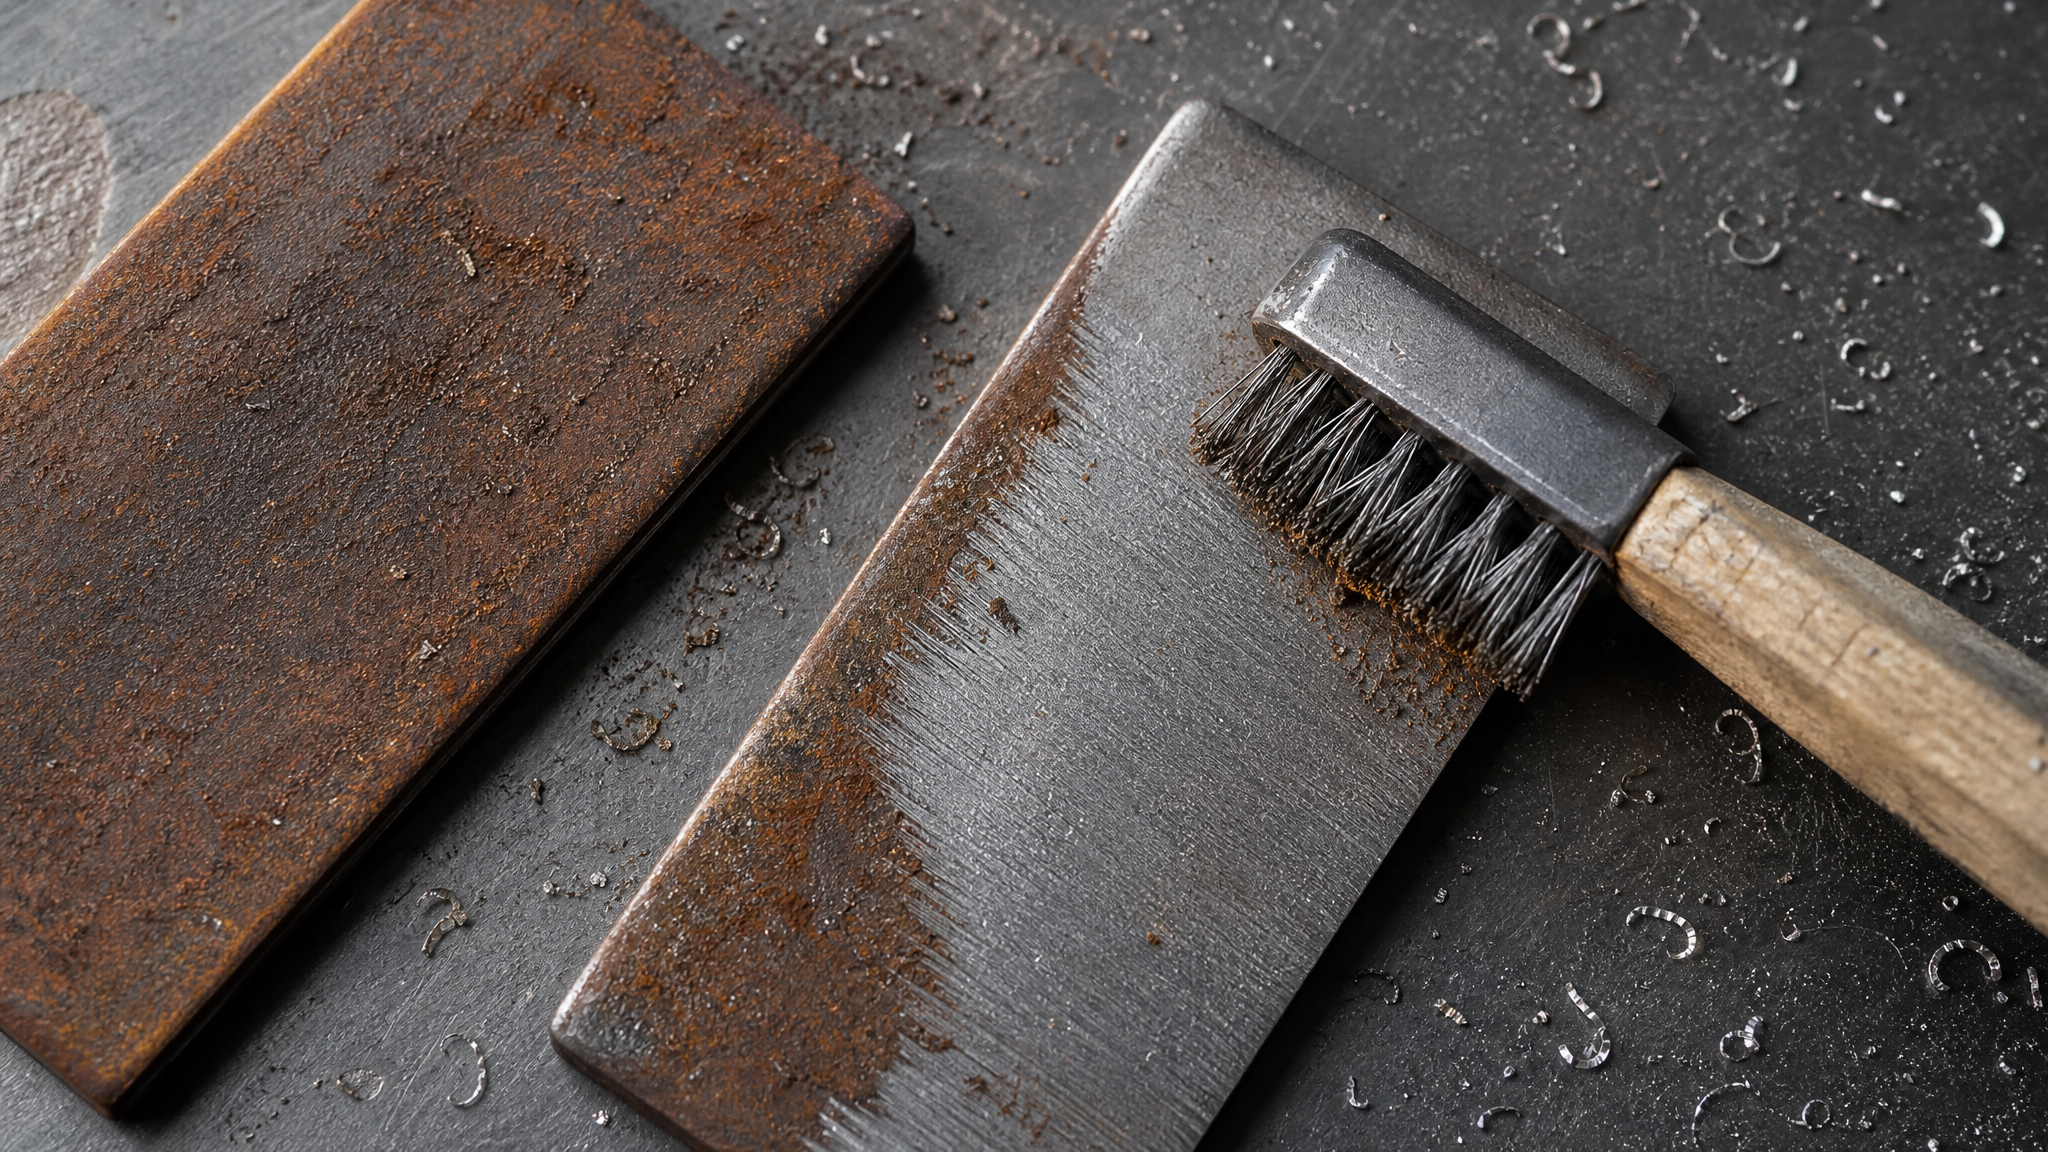
Типовая схема подготовки включает несколько этапов:
Механическая очистка
Удаляет ржавчину, окалину, остатки старой краски и грязь. Применяют зачистку проволочной щеткой, пескоструйную обработку, дробеструйку или шлифование. Для высокого качества адгезии часто используют пескоструйку до уровня шероховатости, определяемой стандартом.
Химическое обезжиривание
Удаляет масла, эмульсии и органические загрязнения. Поверхность обрабатывают органическими растворителями или щелочными моющими растворами. Этот этап критичен, потому что даже следы масла толщиной в молекулу блокируют адгезию.
Дополнительная сушка
Влага на поверхности препятствует адгезии. Перед нанесением покрытия металл должен быть сухим; время выдержки зависит от условий (в сыром помещении сушка занимает дольше).
Грунтование (если требуется)
Для некоторых типов металла (оцинкованный, алюминий) используют грунтовку как промежуточный адгезионный слой. Грунтовка выравнивает поверхность, повышает адгезию финишного покрытия и защищает основание от коррозии в период выдержки до нанесения финиша.
ГОСТ 15140-78 и ГОСТ 9.302-88 регламентируют методы контроля адгезии; наиболее практичный в полевых условиях - метод решетчатого надреза с липкой лентой, который показывает, насколько крепко держится покрытие.
Почему смазка на окрашенной поверхности скатывается, а не прилипает
Адгезионные смазки разработаны для удержания на поверхности при минимальных потерях и стекания.
Однако если поверхность покрыта краской или ржавчиной, адгезия может резко снизиться. Причины:
Несовместимость поверхностной энергии. Краска имеет низкую поверхностную энергию, и молекулы смазки на ней не «распластываются», а собираются в капельки. Это особенно заметно с маслами: они скатываются со старого ЛКП как вода с воска.
Пористость и впитываемость. Окрашенная поверхность пористая. Если старая краска начинает отслаиваться, смазка может проникнуть в щели между краской и металлом, скопиться там и вместо защиты привести к еще большему отслаиванию.
Слабость границы раздела. На ржавой поверхности смазка захватывает оксидные частицы, которые работают как абразив и со временем разрушают адгезионный контакт. Кроме того, ржавчина продолжает развиваться и под слоем смазки, если подложка плохо защищена.
При нанесении смазки на чистый обезжиренный металл молекулы материала проникают в микронеровности поверхности, создавая множество точек контакта. Смазка прилипает надежно, не стекает и не теряется при вибрации или движении детали. Срок удержания увеличивается в 2-3 раза по сравнению с нанесением на грязь или краску.
Совет инженера: выбор стратегии при работе с окрашенным оборудованием
Закупщик или инженер часто сталкивается с дилеммой: оборудование уже окрашено на производстве, и перед вводом в эксплуатацию нужно смазать подвижные узлы.
Полная зачистка краски невозможна из-за сроков или стоимости.
Сценарий: На участке с дозирующей линией узлы уже окрашены порошковой краской. Нужно смазать направляющие и предотвратить скатывание смазки.
Решение, которое применяют на практике:
Локально удалить краску в зонах смазывания (зачистить до металла).
Обезжирить эти участки органическим растворителем или спиртом.
Нанести адгезионное покрытие, которое хорошо прилипает к металлу и не продавливает мягкую подложку под нагрузкой.
На практике такой подход в ремонтных службах значительно продлевает интервалы переподсмазки и снижает расход материала. Смазка удерживается на месте, а не стекает на раму и приводит к накоплению грязи.
Если полная локальная очистка невозможна, выбирают покрытия с максимальной адгезией к ЛКМ. На рынке есть специальные составы, которые держатся на краске лучше, чем стандартные смазки, хотя полностью обезжиривание остается предпочтительнее.
Контроль адгезии: полевые методы и нормативы
Оценить качество адгезии можно несколькими способами.
Наиболее доступный в полевых условиях - метод решетчатого надреза (ГОСТ 15140-78 и ГОСТ 9.302-88).
Процедура:
На покрытый участок наносят сетку надрезов острым инструментом (обычно специальным скребком с перекрестной сеткой).
На сетку приклеивают полоску липкой ленты и быстро срывают.
Если клетки остаются на месте, адгезия хорошая; если лента отрывает покрытие с подложкой, адгезия слабая.
Этот метод не требует оборудования и занимает несколько минут. Результат виден сразу и служит быстрой диагностикой перед запуском оборудования.
Более точные лабораторные методы включают измерение усилия отслоения или испытание на отрыв специальным прибором, но они требуют оборудования и подходят для приемки материалов на складе, а не для полевой диагностики.
На практике закупщики и инженеры используют полевой метод как сигнал: если адгезия не прошла простую проверку, партия материала считается не соответствующей требованиям и возвращается поставщику до нанесения на оборудование.
Частые ошибки при нанесении покрытий и смазок
Ошибка 1: Наносить смазку поверх ржавчины.
На ржавой поверхности смазка держится хуже, поскольку оксидный слой рыхлый и не обеспечивает стабильный контакт. Кроме того, ржавчина продолжает развиваться под слоем смазки, и адгезия за считанные недели рушится. Ржавчину нужно удалить механически или химически перед нанесением покрытия.
Ошибка 2: Пропускать обезжиривание, потому что поверхность выглядит чистой. Формовочные масла и машинные жиры невидимы, но блокируют адгезию. Даже если поверхность внешне чистая, обезжиривание - обязательный этап. После обезжиривания поверхность хорошо смачивается водой (вода не собирается в капельки, а равномерно распределяется).
Ошибка 3: Наносить новое покрытие поверх нестабильного старого ЛКП. Если старая краска трещит, отслаивается по краям или вздулась от коррозии, новый слой за ней потянется. Перед нанесением нужно оценить состояние старого покрытия и при необходимости удалить его полностью.
Ошибка 4: Спешить с нанесением после влажной очистки. Влага на поверхности препятствует адгезии. Если поверхность вымыта, ее нужно тщательно высушить перед нанесением покрытия или смазки. В сыром помещении это может занять несколько часов.
Ошибка 5: Считать, что адгезионная смазка подходит для любых нагрузок. Адгезионные смазки разработаны для умеренных нагрузок и невысоких скоростей. Для высокоскоростных механизмов и тяжелых нагрузок нужны другие материалы, иначе смазка разрушается, и адгезия теряется.
Часто задаваемые вопросы
Может ли смазка хорошо держаться на окрашенной поверхности?
На окрашенной поверхности адгезия смазки намного ниже, чем на чистом металле. Краска имеет низкую поверхностную энергию, и смазка скатывается в капельки вместо того, чтобы распределяться тонким слоем. Если старое ЛКП нестабильно, смазка может проникнуть под него и ускорить отслаивание. Для надежной адгезии нужно удалить краску на участках смазывания и обезжирить металл.
Нужно ли удалять старую краску перед нанесением нового защитного покрытия?
Если старая краска целая и хорошо держится на металле, можно оставить ее, но поверхность нужно тщательно подготовить: зачистить от грязи, ржавчины и отслаивающихся участков, обезжирить. Если краска трещит, вздулась или отслаивается, ее нужно удалить полностью, иначе новое покрытие будет недолговечным.
Как проверить адгезию покрытия на месте, без лаборатории?
Используйте метод решетчатого надреза с липкой лентой. На покрытие наносят сетку надрезов, приклеивают полоску липкой ленты и срывают. Если клетки остаются на месте, адгезия хорошая; если лента отрывает покрытие, адгезия слабая. Этот способ занимает несколько минут и не требует оборудования.
Почему формовочные масла мешают адгезии, если их почти не видно?
Формовочные масла образуют тонкую пленку толщиной в несколько микронов. Этой пленки достаточно, чтобы разделить покрытие и подложку на молекулярном уровне. Молекулы покрытия не могут проникнуть в микронеровности металла и зацепиться за них. В результате адгезия падает в десятки раз. Поэтому обезжиривание - обязательный этап перед нанесением любого защитного слоя.
Что делать, если оборудование уже окрашено и перед вводом в работу нужно смазать узлы?
Локально удалите краску на участках смазывания - зачистите до металла. Обезжирьте эту зону органическим растворителем или спиртом. Затем нанесите смазку или покрытие. Такой подход значительно продлевает интервал переподсмазки и снижает расход материала, потому что смазка удерживается на месте вместо того, чтобы стекать.
Заключение
Адгезия к ЛКМ - это прямое следствие состояния поверхности и качества подготовки основания. Чистый обезжиренный металл обеспечивает прямой контакт с наносимым покрытием, тогда как окрашенная или грязная поверхность становится неустойчивой промежуточной подложкой. Покрытия и смазки, нанесенные на подготовленный металл, служат в 2-3 раза дольше, чем нанесенные поверх краски или загрязнений.
Для надежной адгезии необходимо удалить все преграды между материалом и основанием: ржавчину, окислы, формовочные масла и грязь. Метод решетчатого надреза с липкой лентой позволяет быстро проверить качество адгезии на месте. Если адгезия слабая, это сигнал о неправильной подготовке поверхности, а не о неправильном выборе материала. Закупщикам и инженерам стоит требовать от поставщиков и подрядчиков соблюдения всех этапов подготовки - это гарантирует долговечность защиты и экономит средства на переделке и переподсмазке.