Проблемы повышенного расхода инструмента и преждевременного выхода его из строя часто связаны не с режимами резания, а с недостатками самой смазочно-охлаждающей жидкости. Для нержавеющей стали это критично: низкая теплопроводность аустенитных сталей и склонность к наклепу требуют специализированной СОЖ с высоким содержанием противоэкстремальных (EP) присадок при концентрации 8–12%, в то время как универсальные СОЖ содержат их в недостаточном количестве. Некачественная жидкость или неправильно подобранная концентрация приводят к перегреву режущей кромки, потере смазывающих свойств и разрушению эмульсии, что влечет за собой каскад проблем: от коррозии обрабатываемой детали до биопоражений и необходимости частой замены.
Статья раскрывает, почему именно нарушение режимов температуры, недостаток присадок и бактериальное загрязнение становятся причинами повышенного расхода и износа, и как правильный выбор и контроль состояния СОЖ увеличивают стойкость инструмента в 2–8 раз.
Повышенный расход инструмента: в чем причина
Повышенный расход режущего инструмента при работе с нержавеющей сталью часто воспринимается как неизбежность, однако на практике это результат деградации смазочно-охлаждающей жидкости.
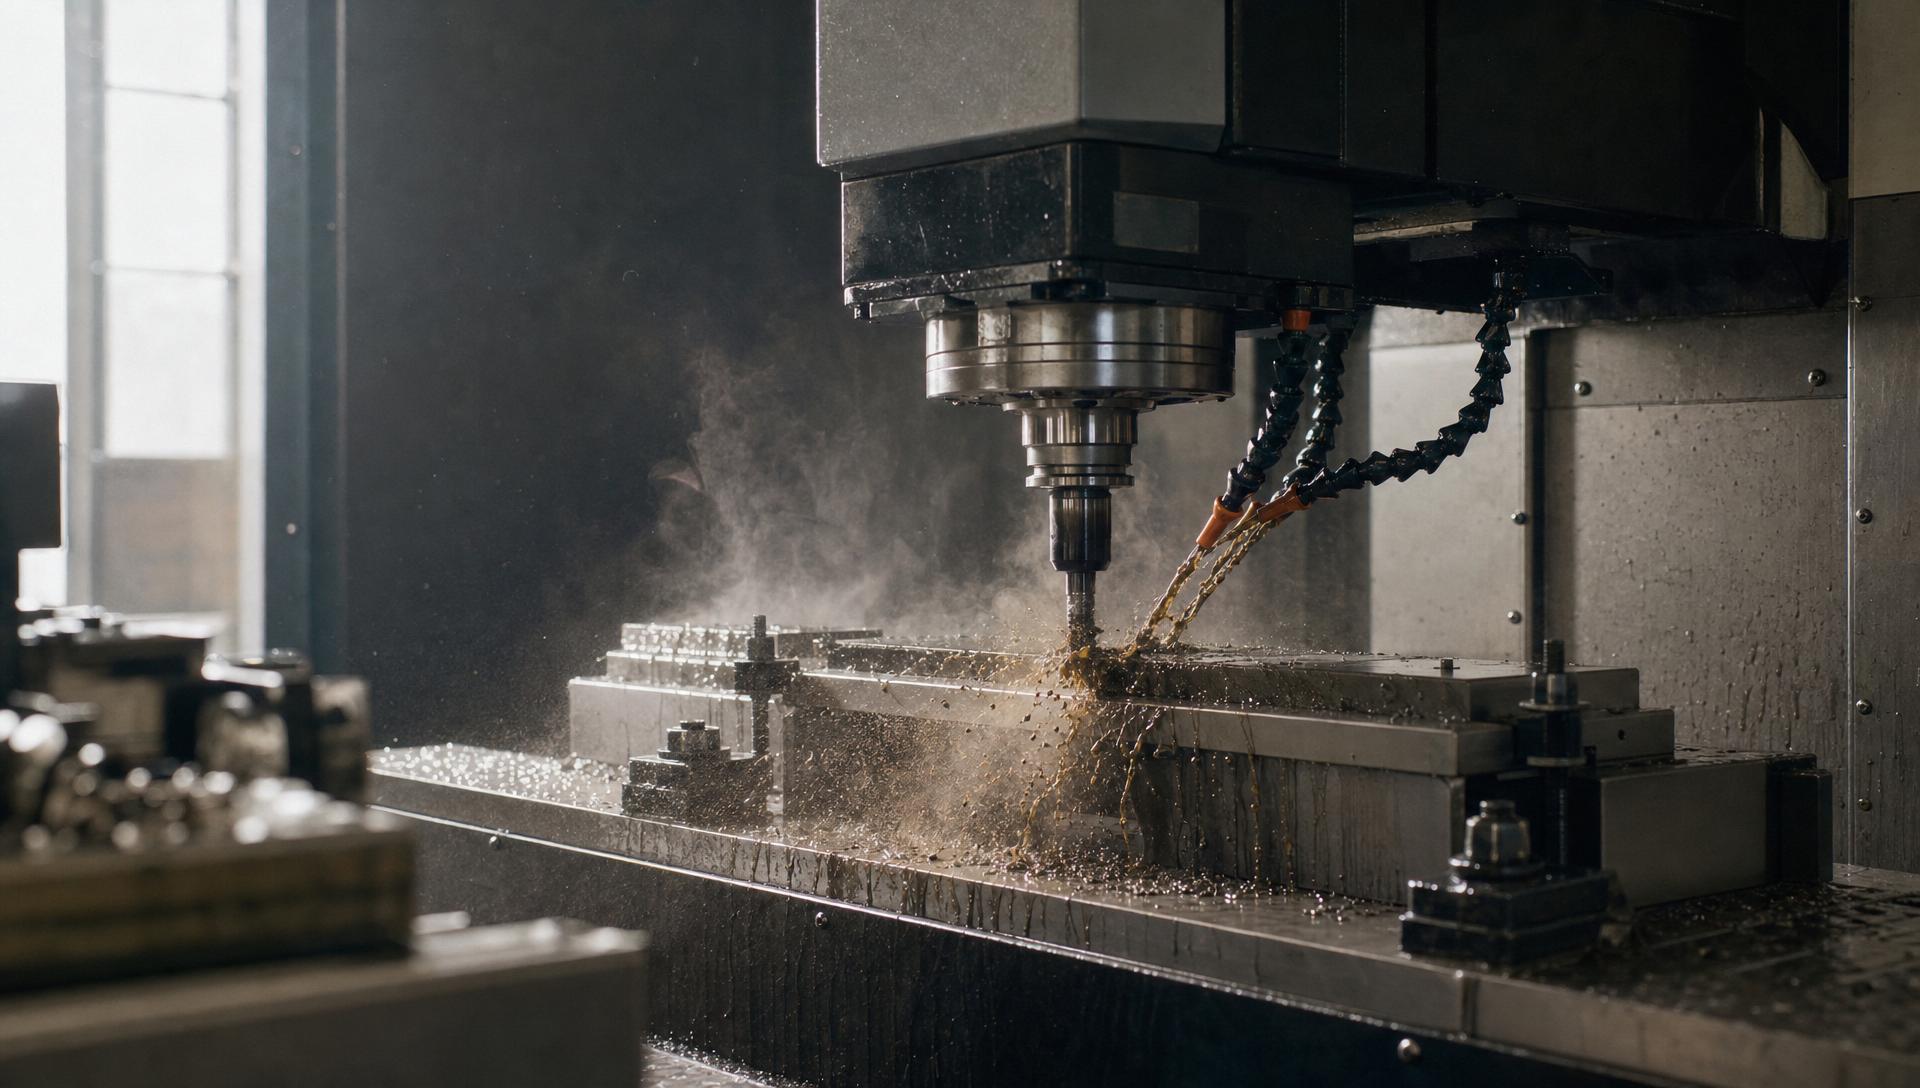
Нержавеющие стали обладают низкой теплопроводностью, из-за чего тепло накапливается в зоне резания, и если СОЖ не справляется с отводом этого тепла, режущая кромка перегревается. Перегрев неизбежно приводит к снижению твердости инструмента и, как следствие, к ускоренному развитию микротрещин.
Одновременно с этим в процессе работы концентрация СОЖ меняется на 5–20% ежедневно за счет испарения, разбрызгивания и выноса со стружкой. Если концентрация упадет ниже требуемого диапазона (8–12% для нержавейки), смазывающие свойства резко ухудшаются, и инструмент начинает работать в режиме граничного трения. Это приводит к микросварке материала обрабатываемой детали к режущей кромке и к образованию наростов, ускоряющих износ.
Фундаментальная ошибка многих закупщиков - использование универсальных СОЖ с концентрацией 5–8%, которая оптимальна для углеродистой и низколегированной стали, но совершенно недостаточна для нержавейки. Результат: инструмент работает на пределе возможностей, и его ресурс сокращается в 2–3 раза по сравнению с применением правильно подобранной жидкости.
Роль pH и бактериального загрязнения в деградации СОЖ
Нередко повышенный расход СОЖ - не проблема самого состава, а следствие его биопоражения.
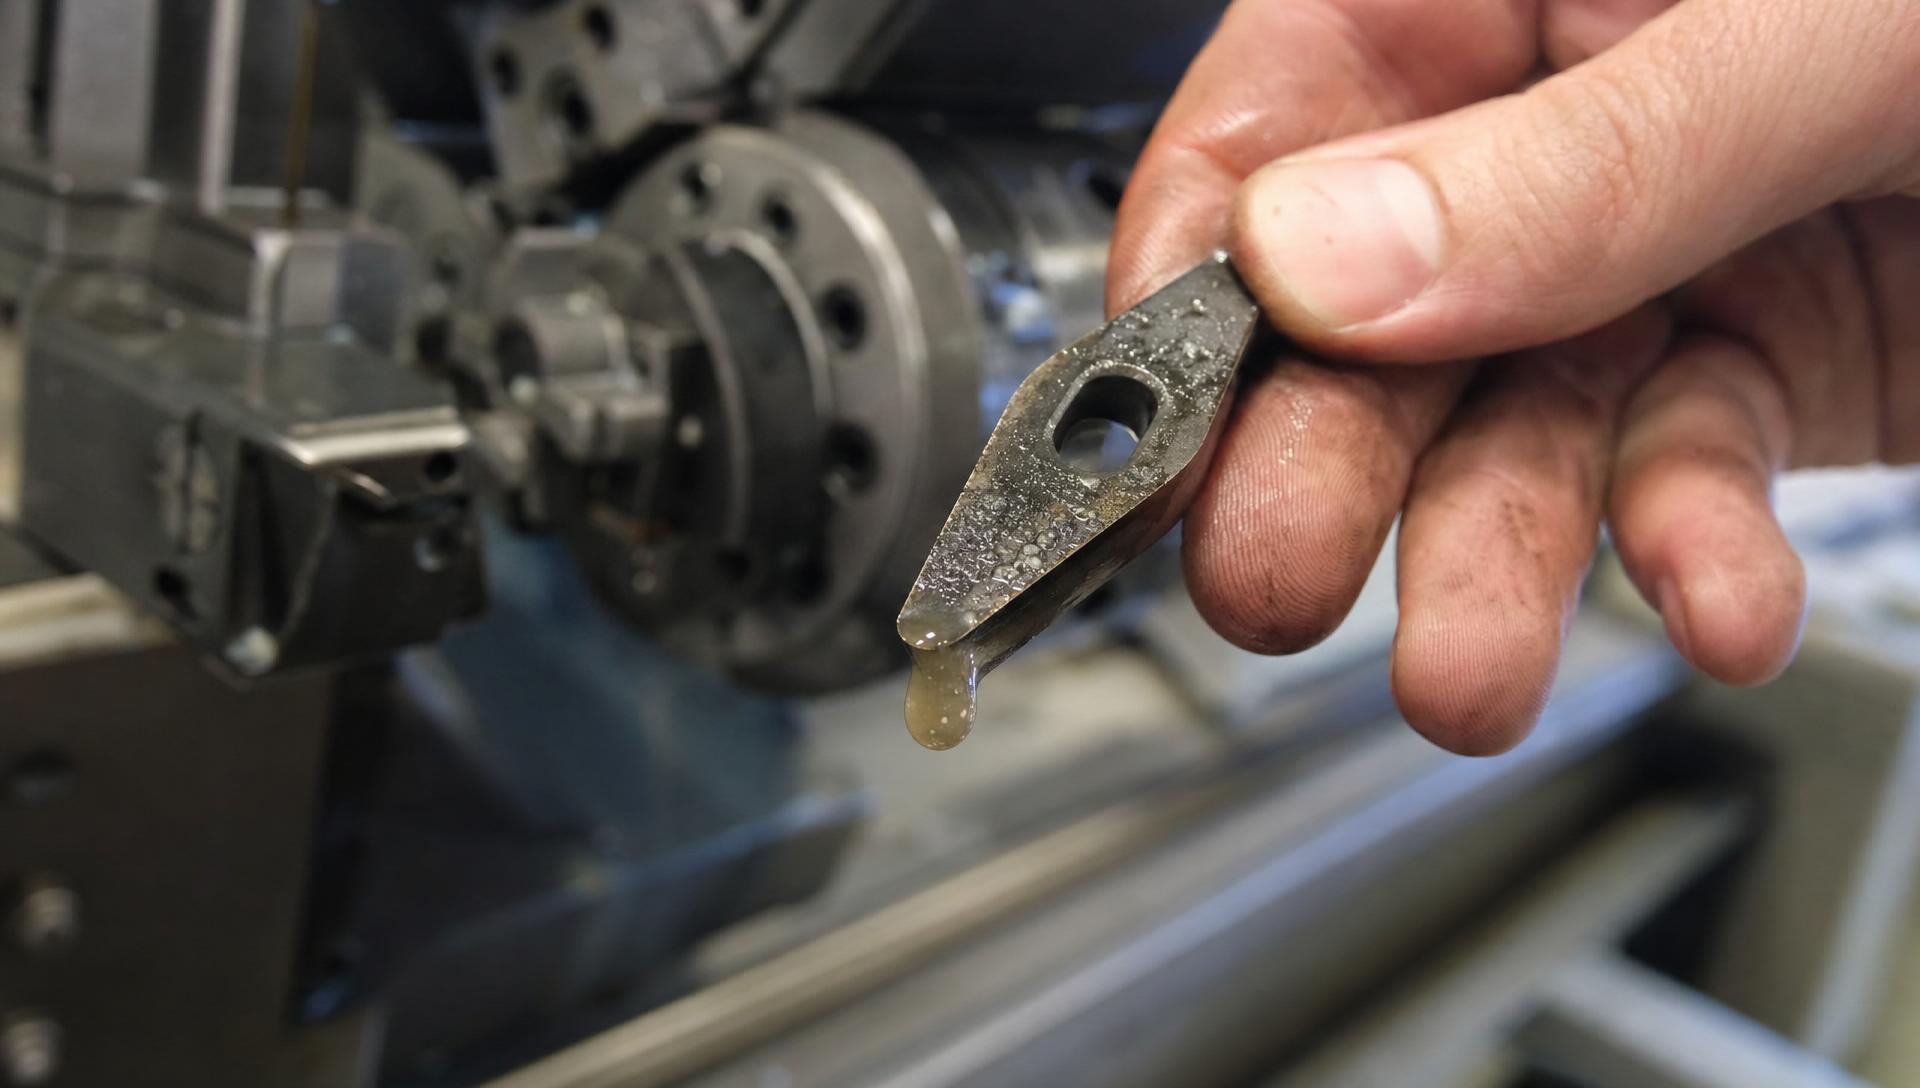
Оптимальный pH для эмульсионных и полусинтетических СОЖ составляет 8,0–9,5. Когда pH опускается ниже 8,0, это сигнализирует о активном развитии бактерий и грибков, которые разлагают входящие в состав жидкости смазывающие и противокоррозионные компоненты. Эмульсия теряет стабильность, расслаивается, и ее защитные свойства исчезают.
Бактериальное загрязнение часто начинается незаметно: в жидкость попадает вода с примесями, микроорганизмы начинают размножаться, и через 1–2 недели pH падает. Закупщик замечает проблему слишком поздно - когда появляется гнилостный запах и уже наблюдается коррозия на деталях и оборудовании. На этом этапе СОЖ требует немедленной замены.
Сроки естественной замены СОЖ зависят от типа: - Эмульсия: 1–3 месяца - Полусинтетика: 3–6 месяцев - Синтетика: до 12 месяцев
Однако при бактериальном загрязнении эти сроки сокращаются кратно. Постоянный мониторинг pH с помощью простых тест-полосок или pH-метра занимает несколько минут в неделю, но предотвращает траты на внеплановую замену и простой оборудования. Если pH начал падать, но еще выше 8,0, возможно применение биоцидов, однако обычно проще и надежнее провести плановую замену, чтобы избежать накопления мертвой биомассы в системе.
Дефицит противоэкстремальных присадок: причина наклепа и микросварки
Одно из ключевых различий между универсальной и специализированной СОЖ - содержание противоэкстремальных (EP) присадок, которые содержат серо- и фосфорсодержащие соединения.
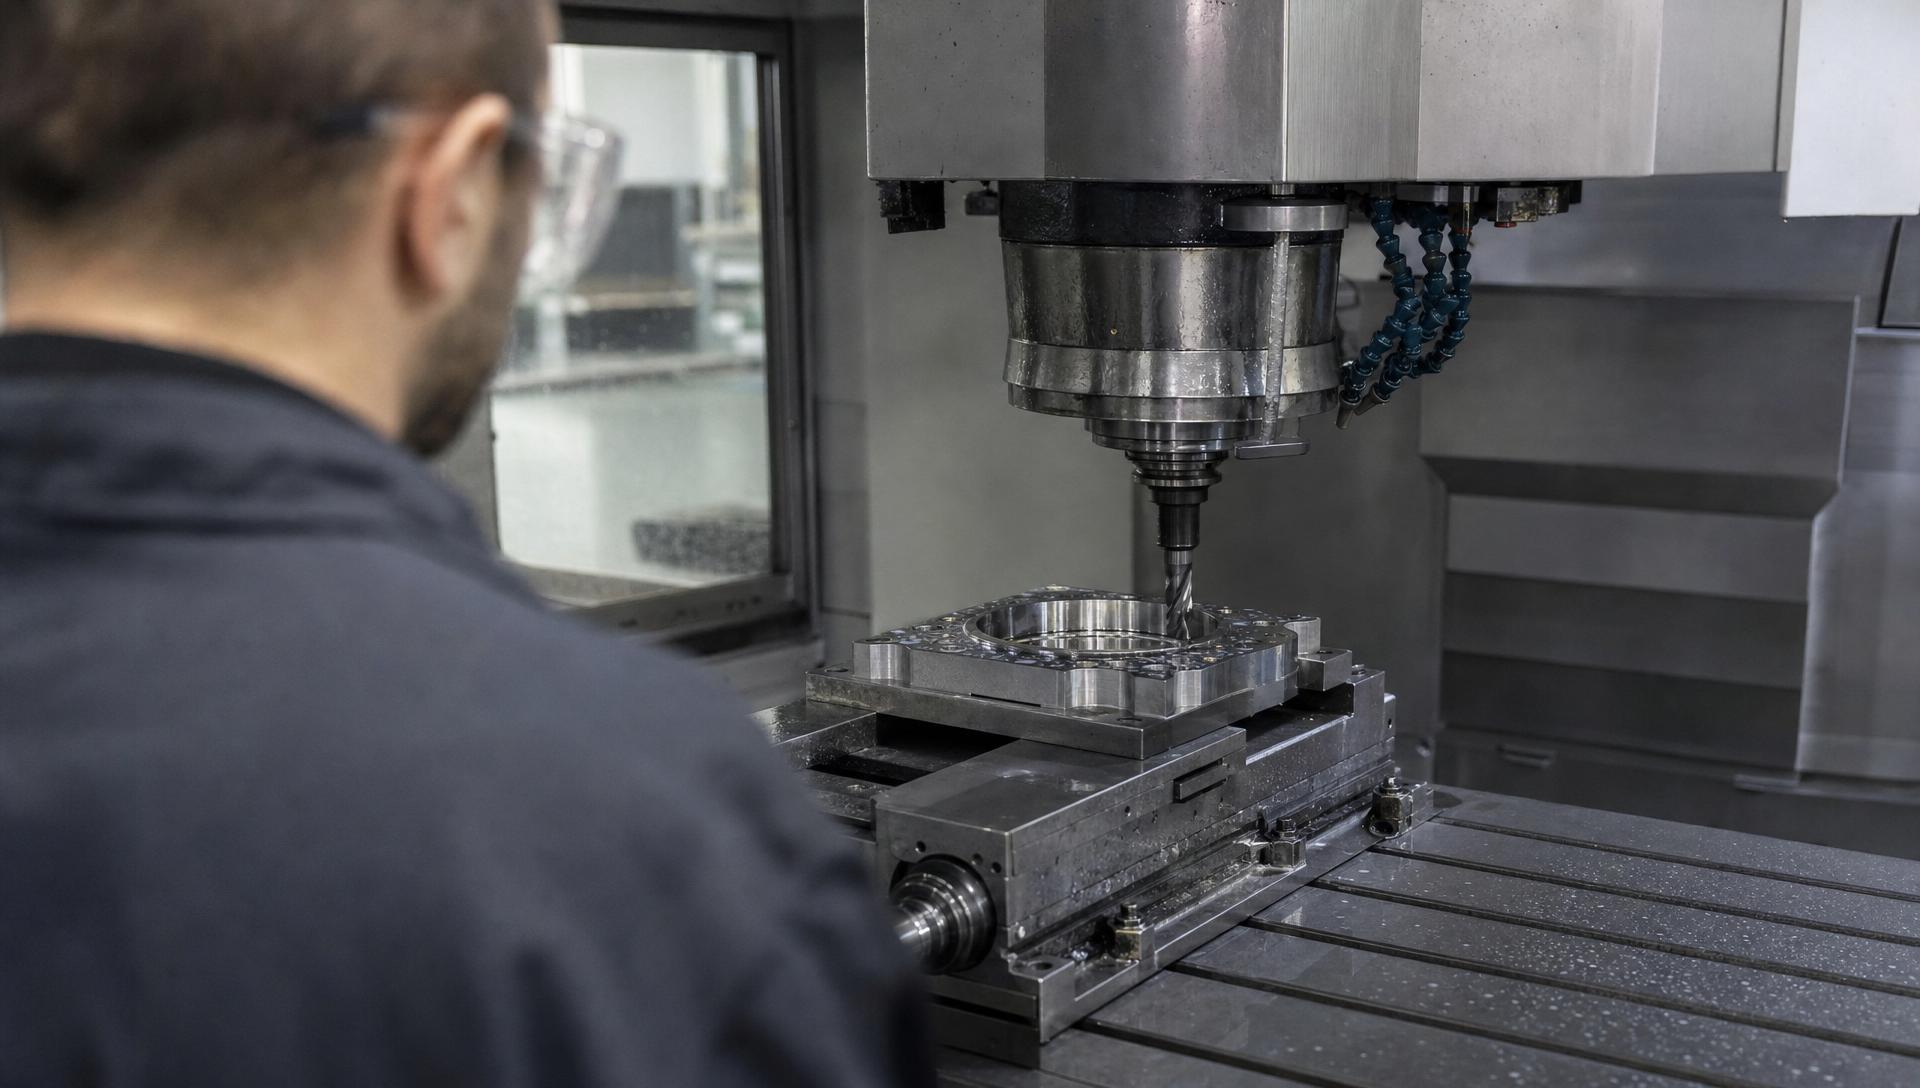
Для нержавеющей стали требуется концентрация EP-присадок на уровне 8–12%, что обеспечивает образование прочной адгезионной пленки на контактных поверхностях инструмента и заготовки.
Нержавеющие аустенитные стали склонны к наклепу - поверхностному упрочнению материала за счет пластической деформации. Когда EP-присадок недостаточно, режущая кромка теряет защиту, происходит микросварка материала заготовки к режущему инструменту, и образуется нарост, который заставляет инструмент работать как абразив. Это приводит к ускоренному износу режущей кромки и к браку обработанной поверхности.
Некачественные или универсальные СОЖ часто содержат EP-присадки в концентрации всего 3–5%, что для нержавейки неприемлемо. Отечественные и зарубежные стандарты (ГОСТ 27674-88, ГОСТ Р 51779-2001) регламентируют требования к составу для токарных и фрезерных работ, однако проверить фактическое содержание присадок в готовой жидкости может только специализированная лаборатория. Поэтому выбор проверенного производителя и запрос сертификата соответствия ГОСТ Р 50558-93 («Промышленная чистота. Жидкости смазочно-охлаждающие. Общие технические требования») становятся критически важны.
Коррозия и наклеп нержавейки: специфика и защита
Нержавеющие стали, несмотря на свое название, подвержены коррозии в определенных условиях.
Наиболее опасна питтинговая коррозия, вызываемая хлоридами. Если в СОЖ или в воде, используемой для разведения концентрата, содержание хлоридов превышает 100 мг/л, они проникают в микротрещины на поверхности стали и вызывают локальное разрушение защитного оксидного слоя.
По этой причине в состав СОЖ для нержавеющей стали должны быть включены специальные ингибиторы коррозии. Одновременно категорически недопустимо наличие в жидкости активных хлорсодержащих соединений (хлоро-парафины и их производные), которые могут выделяться при нагреве и ускорять разрушение.
Еще один критический момент - выбор воды для разведения СОЖ. Техническая вода из скважин часто содержит высокую концентрацию хлоридов, и если ее не деминерализовать, то даже отличная по составу СОЖ будет способствовать коррозии. Рекомендуется использовать деионизированную или дистиллированную воду, а при невозможности - проверять концентрацию хлоридов в рабочем растворе через 2–3 недели после разведения.
Полусинтетические СОЖ с содержанием масла 20–35% обеспечивают оптимальный баланс: масляная фаза создает устойчивую адгезионную пленку, а водная фаза обеспечивает охлаждение. Такие составы лучше справляются с защитой нержавейки от коррозии и наклепа по сравнению с чисто синтетическими СОЖ, в которых отсутствует масляная составляющая.
Выбор СОЖ для обработки нержавеющей стали: от концентрации к технологии
Правильный выбор СОЖ для нержавеющей стали требует учета нескольких параметров.
Во-первых, СОЖ должен быть разработан специально для нержавейки, а не быть универсальным. Производитель должен указать на этикетке или в технической документации, что жидкость соответствует требованиям для обработки нержавеющих сталей и содержит EP-присадки в необходимой концентрации.
Во-вторых, необходимо учитывать тип операции. Для обработки нержавеющей стали на токарно-фрезерных центрах рекомендуется полусинтетическая СОЖ, которая обеспечивает оптимальный баланс между охлаждением и смазыванием. Для глубокого сверления с отношением длины отверстия к диаметру (L/D) более 5 требуется концентрация 10–15%, что почти всегда достигается только специализированными масляными или высокой концентрации полусинтетическими составами.
В-третьих, должна быть сверена совместимость с системой подачи (рабочее давление, фильтрация, размер ячейки сетки фильтра), иначе СОЖ может неправильно распределяться или разрушаться под давлением. Для обработки нержавеющей и каленой стали на станках с надежной системой подачи целесообразно применять полусинтетические составы, которые обеспечивают высокую производительность, долговечность инструмента и экономичность при правильном контроле.
В-четвертых, обязательно тестирование СОЖ на пилотной партии деталей перед полномасштабным внедрением. Оценивают качество поверхности (отсутствие пятен и коррозии), износ инструмента, срок его службы, общий расход жидкости и пенообразование во время работы. Если тестирование показывает снижение стойкости инструмента или появление коррозии, это сигнал к пересмотру концентрации или выбору другого производителя.
Контроль и профилактика: как избежать повышенного расхода
Повышенный расход инструмента часто становится следствием невнимания к состоянию СОЖ.
Простая система контроля, внедренная на производстве, предотвращает большинство проблем. Во-первых, необходимо еженедельно проверять pH рабочего раствора, используя тест-полоски или портативный pH-метр. Если pH приближается к 8,0 или опускается ниже, это первый признак необходимости замены или очистки системы.
Во-вторых, концентрацию СОЖ следует контролировать дважды в неделю. Для этого можно использовать рефрактометр (подходит для водосмешиваемых СОЖ, если производитель предоставляет калибровку) или визуальный контроль при наличии соответствующей шкалы. Если концентрация упала ниже минимума, добавляют концентрат; если превышена - разбавляют.
В-третьих, ежедневный визуальный контроль помогает выявить проблемы на ранней стадии: прозрачная жидкость вдруг помутнела (признак развития микроорганизмов), появился гнилостный запах (бактериальное загрязнение в развитой стадии), на деталях видны пятна (признак коррозии). Это сигналы к немедленной внеплановой замене.
В-четвертых, для поддержания чистоты системы СОЖ и предотвращения биопоражений, что напрямую влияет на расход и износ инструмента, необходимо обеспечить эффективное удаление стружки из рабочей жидкости. На практике это означает правильное проектирование шлама-сборников, регулярное удаление седимента и, при необходимости, периодическую фильтрацию через более тонкую сетку. Специализированные средства для очистки и дезинфекции систем СОЖ помогают продлить ресурс жидкости и предотвратить неожиданные остановки оборудования из-за образования слизистых пленок.
Наконец, качество воды, используемой для разведения СОЖ, требует постоянного внимания. Если на производстве используется вода из центрального водопровода с высокой жесткостью или содержанием хлоридов, следует рассмотреть вариант установки фильтров или использования деионизированной воды для критичных операций.
Часто задаваемые вопросы
Почему универсальная СОЖ не подходит для нержавеющей стали?
Универсальные смазочно-охлаждающие жидкости разработаны для обработки углеродистой и низколегированной стали с концентрацией 5–8% и содержанием EP-присадок 3–5%. Нержавеющие аустенитные стали требуют концентрации 8–12% и более высокого содержания противоэкстремальных присадок, чтобы защитить инструмент от наклепа и микросварки. Кроме того, универсальные составы часто содержат хлоросодержащие компоненты, которые вызывают питтинговую коррозию нержавейки.
На сколько процентов правильная СОЖ увеличивает стойкость инструмента?
При правильном подборе СОЖ и соблюдении оптимальных концентраций стойкость режущего инструмента увеличивается в 2–8 раз. Величина зависит от типа операции, материала инструмента и режимов резания. Для обработки нержавеющей стали при переходе с универсальной на специализированную СОЖ прирост стойкости обычно составляет 3–5 раз.
Как часто нужно менять СОЖ?
Плановая замена зависит от типа жидкости: эмульсия требует замены каждые 1–3 месяца, полусинтетика -3–6 месяцев, синтетика - до 12 месяцев. Однако внеплановая замена необходима при pH ниже 8,0, наличии гнилостного запаха, видимых признаков коррозии на деталях или образовании слизистых пленок в системе.
Влияет ли качество воды на свойства СОЖ?
Да, качество воды критично. Вода с высоким содержанием хлоридов (более 100 мг/л) способствует питтинговой коррозии нержавейки, а вода с большим количеством солей жесткости может снизить стабильность эмульсии. Рекомендуется использовать деионизированную или дистиллированную воду, особенно для критичных операций обработки нержавеющей стали.
Можно ли восстановить СОЖ с падающим pH добавлением щелочи?
Нет, это неэффективно. Если pH упал ниже 8,0, это означает, что уже начала развиваться микробная популяция, которая разрушила буферные компоненты эмульсии. Добавление щелочи (например, аммиака) может кратковременно поднять pH, но микроорганизмы продолжат развиваться, и через несколько дней pH упадет вновь. Надежный способ - полная замена СОЖ.
Заключение
Проблема повышенного расхода и преждевременного износа инструмента при обработке нержавеющей стали редко лежит на поверхности. Чаще всего это результат неправильного выбора СОЖ (использование универсальной вместо специализированной), неверно установленной концентрации (5–8% вместо необходимых 8–12%) или отсутствия элементарного контроля за состоянием жидкости (pH, содержание хлоридов). Каждый из этих факторов в отдельности уже приводит к снижению стойкости инструмента в 2–3 раза, а в совокупности превращает даже качественный инструмент в расходник.
Решение задачи требует трех шагов: выбрать специализированную полусинтетическую СОЖ с EP-присадками в необходимой концентрации, установить систему еженедельного контроля pH и концентрации, и немедленно реагировать на любые признаки деградации жидкости (изменение запаха, прозрачности, появление коррозии на деталях). Инвестиция в правильный подбор и контроль СОЖ окупается уже в течение первого месяца благодаря кратному увеличению стойкости инструмента и снижению простоев оборудования из-за внеплановых замен.