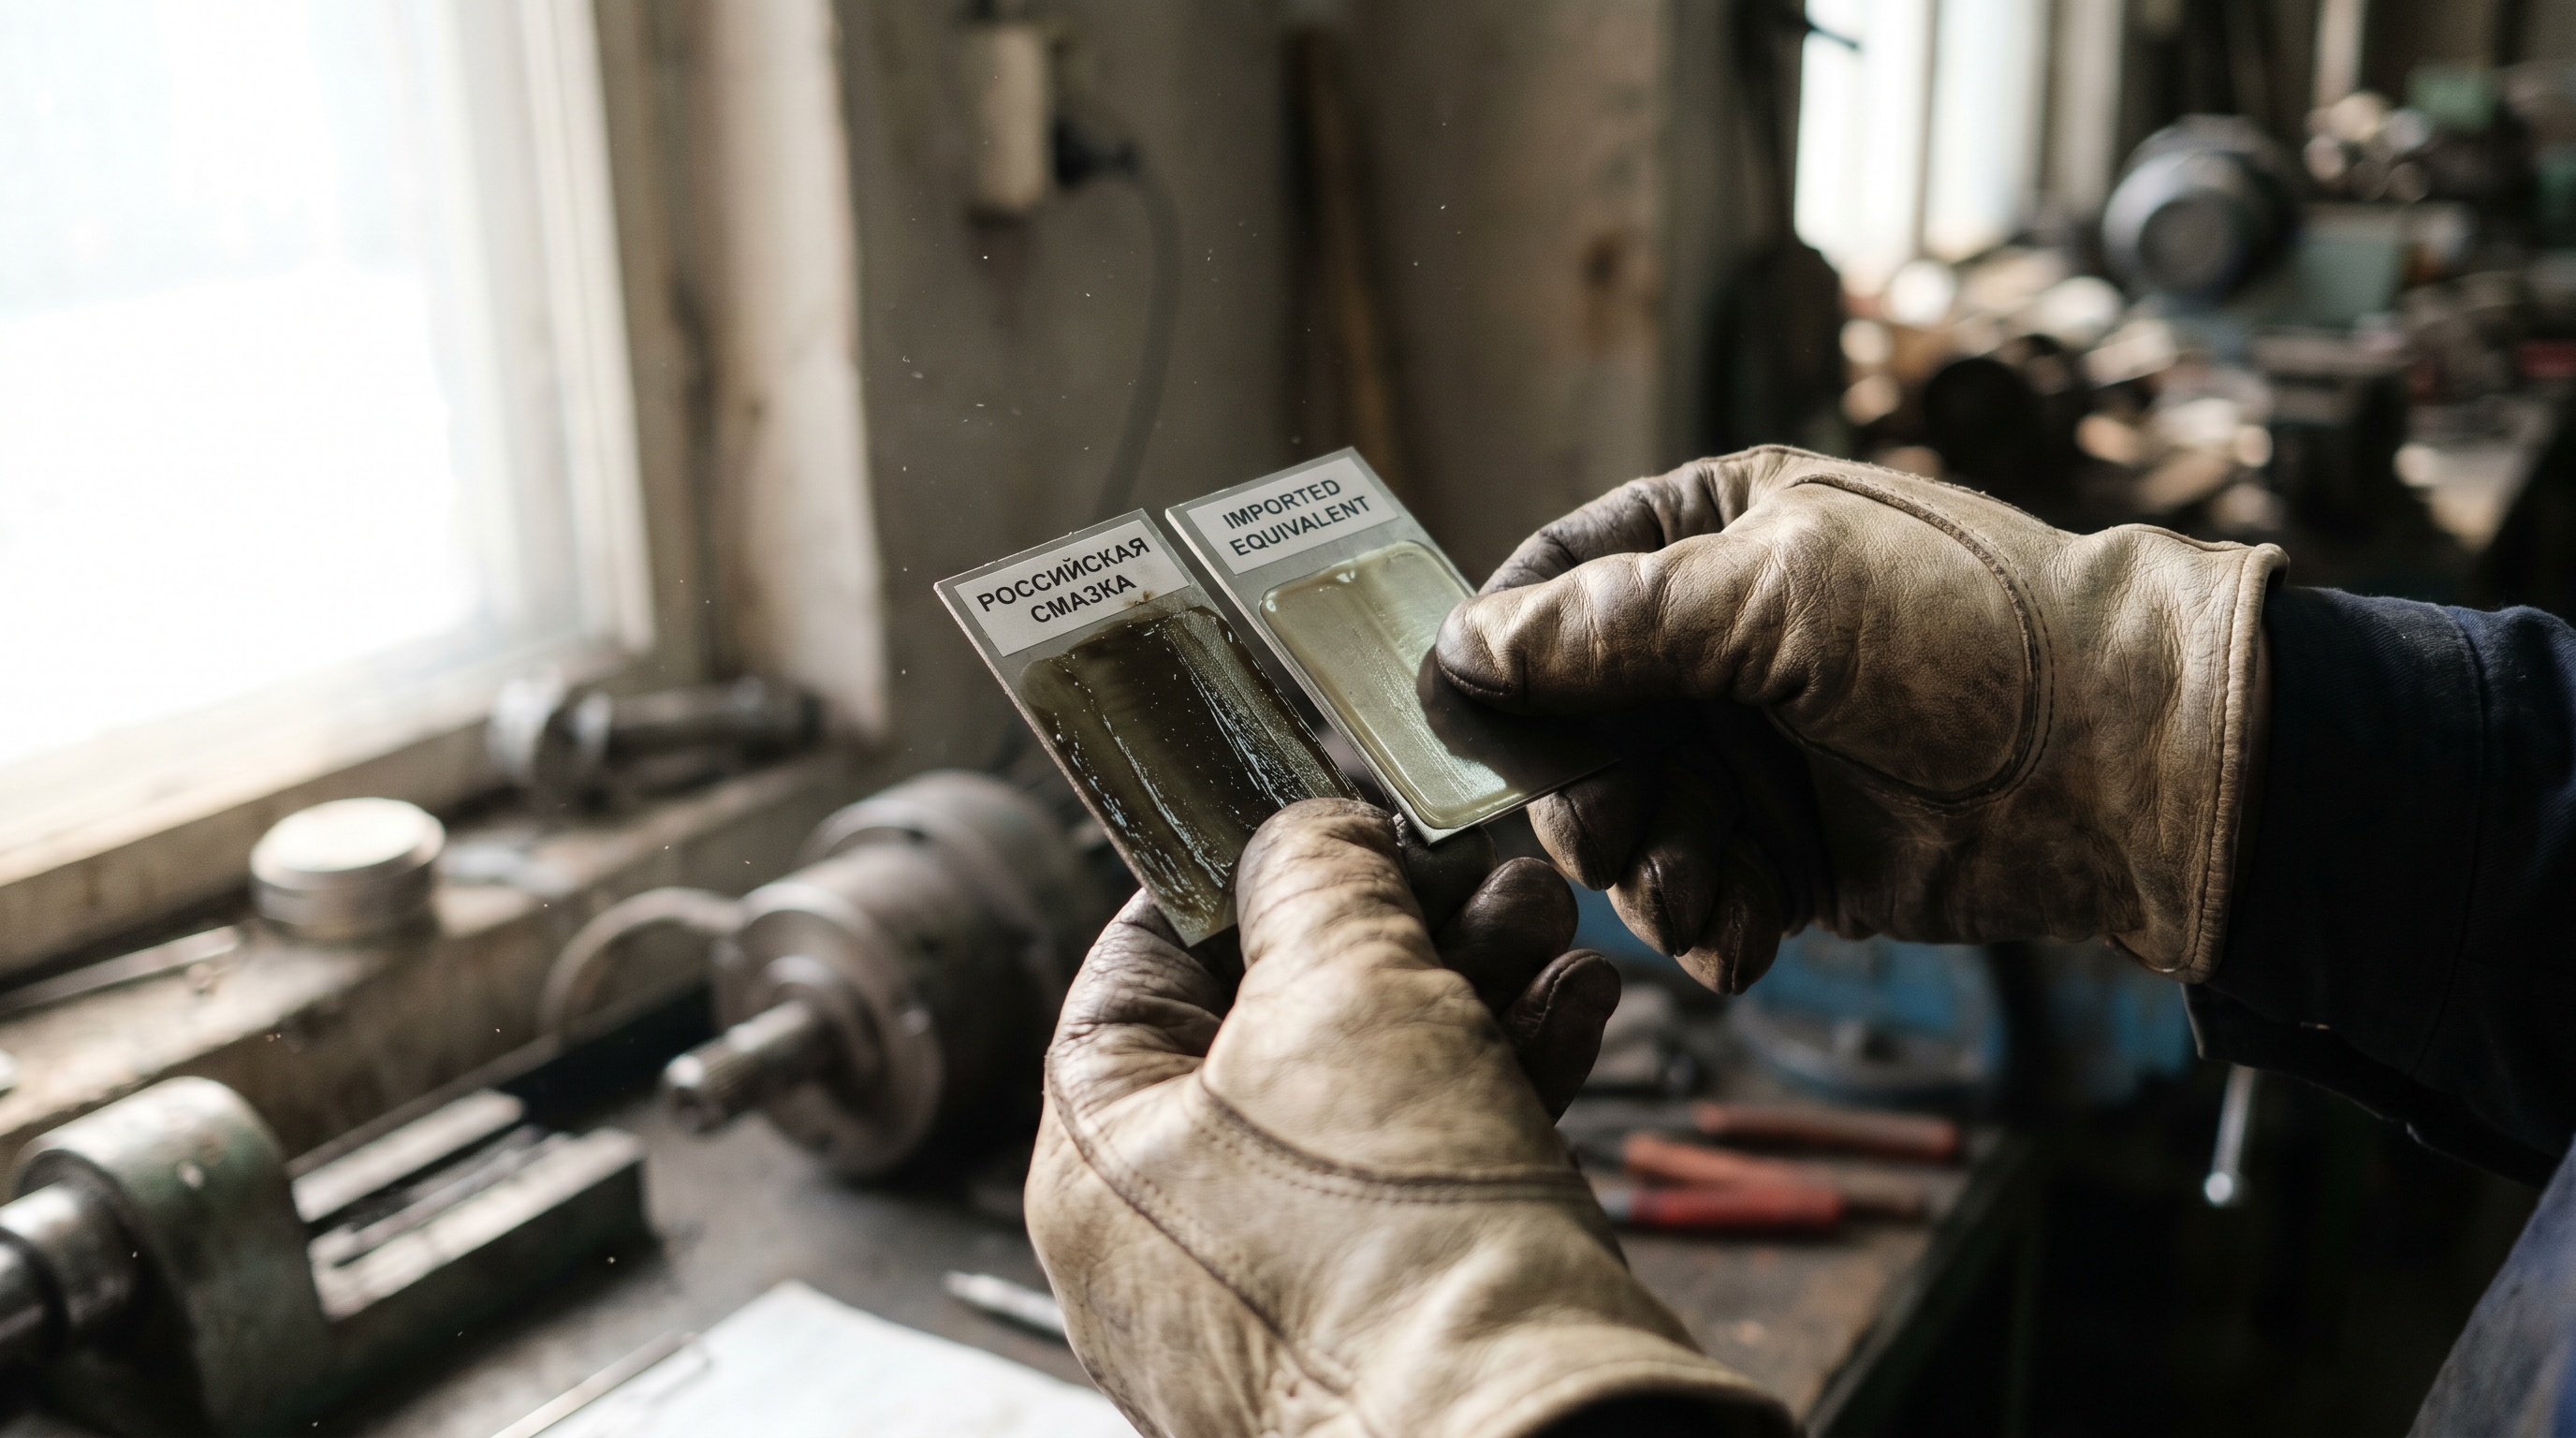
При замене смазок для пищевого оборудования недостаточно просто найти состав с похожим названием или цветом. Каждый компонент карусели розлива - центральная колонна, приводные подшипники, узлы скольжения - работает в своем режиме, и выбор замены должен учитывать температуру, нагрузку, интенсивность мойки и прежде всего пищевой допуск. Статья разбирает, как правильно подобрать аналог промышленной смазки с пищевым допуском, на какие параметры смотреть в паспорте продукта и как убедиться, что новая смазка совместима со старой.
Для технических специалистов и закупщиков это особенно важно: неправильная замена приводит к перегреву подшипников, утечкам и преждевременным отказам - более 36 % поломок вызваны именно неправильным смазыванием. Мы покажем алгоритм выбора, помогающий избежать ошибок и сэкономить на переделках.
Как устроена пищевая смазка и почему она отличается от обычной
Пищевая смазка отличается от промышленной не цветом и не запахом, а составом и сертификацией.
В основе любой пищевой смазки лежит базовое масло (минеральное, синтетическое на PAO, полусинтетическое) и загуститель - обычно литиевое мыло, комплекс сульфоната кальция или полимер. Все компоненты должны быть из перечня разрешенных по американским нормативам 21 CFR 178.3570 (для базовых масел) и 21 CFR 178.3750 (для воскообразных веществ).
Главное отличие - допуск NSF H1, который подтверждает, что смазка не навредит здоровью при случайном контакте с пищей (не более 10 ppm). Это означает, что при попадании капли смазки на продукт микробиологические и токсикологические риски минимальны. Однако NSF H1 не дает разрешение на постоянный контакт - для постоянного применения существуют другие классы (например, 3H для разделительных агентов), но в пищевом оборудовании они встречаются редко.
Кроме NSF H1, пищевая смазка должна соответствовать стандарту ISO 21469:2019 по гигиеническому производству. Это означает, что смазка изготовлена в условиях, исключающих микробиологическое загрязнение, на оборудовании, отделенном от пищевого производства, и в упаковке, которая предотвращает попадание посторонних веществ.
Параметры, на которые нужно смотреть при подборе аналога
При замене смазки недостаточно совпадения по названию или типу загустителя.
Нужно проверить минимум восемь параметров.
Консистенция (NLGI)
NLGI указывает на твердость или текучесть смазки. Пенетрация (глубина проникновения конуса в смазку, измеренная в 0,1 мм) классифицируется так: NLGI 000 - пенетрация 445–475; NLGI 00-400–430; NLGI 0-355–385; NLGI 1-310–340; NLGI 2-265–295. Для карусели розлива с централизованной подачей смазки обычно подбирают NLGI 000, 00 или 0, потому что жидкие смазки лучше протекают по трубопроводам. Для ручного нанесения и закрытых подшипников подойдет NLGI 2.
Критическая ошибка - подобрать смазку другого класса консистенции. Если заменить NLGI 00 на NLGI 2, смазка попросту не дойдет до подшипника через тонкие магистрали, или наоборот: слишком жидкая смазка выльется из узла и не создаст защитную пленку.
Температурный диапазон
Для центральной колонны карусели розлива нужно знать минимальную и максимальную температуру, при которых смазка сохраняет защитные свойства. Типичные диапазоны: минеральные пищевые смазки -10…+100 °C; синтетические на PAO -50…+150 °C; высокотемпературные синтетические -30…+230 °C. Если смазка выбрана вне этого диапазона, она либо загустеет на холоде и не подастся, либо разжижится при нагреве и вытечет из узла.
Базовое масло
Минеральное масло (дешевле, хуже термостойкость), синтетическое на PAO (шире температурный диапазон, дороже, лучше для высокотемпературных приложений), полусинтетическое (компромисс по цене и качеству). Для пищевого оборудования все три типа приемлемы, но если в оборудовании уже используется синтетика, переход на минеральное масло без чистки может привести к размягчению старой смазки и засорению узла.
Загуститель
Литиевое мыло, комплекс сульфоната кальция, полимер, комплексный загуститель - это не просто разные названия, а разные свойства. Литиевое мыло хорошо для стандартных подшипников, но чувствительно к воде. Сульфонат кальция лучше противостоит вымыванию и окислению. При переходе с одного загустителя на другой нужна промывка, потому что смешение может изменить структуру смазки и ухудшить ее работоспособность.
Пищевой допуск (NSF H1, ISO 21469)
Это не опциональный параметр для пищевого производства. Если на упаковке нет явного обозначения NSF H1 и номера допуска, смазка не допущена для контакта даже с риском загрязнения и ее нельзя использовать рядом с пищей.
Водостойкость
Для оборудования, которое регулярно моется водой или работает во влажной среде, важна стойкость к вымыванию. В технических описаниях пищевых смазок часто указывается стойкость к воде как часть испытания на вымывание (обычно 1–3 % потерь при контакте с водой в течение определенного времени). Если вода постоянно контактирует со смазкой, выбирайте составы с низким вымыванием.
Вязкость базового масла
Вязкость обозначается классом по ISO VG: VG 32, VG 46, VG 68 и так далее. Для центральных колонн типична вязкость VG 32–VG 68; для высоконагруженных узлов с высокой скоростью подойдет VG 32, для медленных нагруженных подшипников - VG 68. Неправильная вязкость приводит к перегреву (если слишком вязкая) или к недостаточной адгезии и защите (если слишком жидкая).
Противозадирные свойства
Для нагруженных подшипников проверяйте результаты испытания на четырехшариковой машине (Four-ball weld load). Для пищевых смазок типичные значения -250–315 кг, что подтверждает способность смазки противостоять местным пиковым нагрузкам и предотвращать задиры на поверхности трения.
Таблица параметров: как читать паспорт смазки и сравнивать продукты
При подборе аналога сравните эту таблицу со своей текущей смазкой и кандидатом на замену:
| Параметр | Где искать в паспорте | Что должно совпадать | Допустимые отклонения |
|---|---|---|---|
| NLGI класс | Обычно в начале паспорта, раздел "Физические свойства" | Точное совпадение | NLGI может отличаться на одну единицу вверх (например, с 00 на 0), если система подачи позволяет |
| Температурный диапазон | "Operating temperature" или "Temperature range" | Минимум - совпадение; максимум - смазка должна работать не ниже требуемой | Запас 10–20 °C выше максимума пищевого оборудования - плюс |
| Базовое масло | "Base oil" или "Carrier oil" (VG 32, VG 46, 100% PAO и т. п.) | Совпадение типа (минеральное с минеральным, синтетика с синтетикой), вязкость в пределах ±10 % | Переход с минерального на синтетику требует промывки; обратно без промывки - возможно, но с риском |
| Загуститель | "Thickener" или "Soap type" (lithium, calcium sulfonate, polymer) | Совпадение или известная совместимость | Если загустители разные, нужна промывка |
| NSF H1 | На упаковке, часто дублируется в паспорте | Присутствие допуска NSF H1 | Отсутствие NSF H1 - смазка для пищевого производства непригодна |
| ISO 21469 | Раздел "Approvals" или "Certifications" | Наличие сертификата | Обязательно для пищевого оборудования |
| Водостойкость | "Water washout" или "Separation from water" (% потерь) | ≤ 3 % | Для мойки оборудования ≤ 1–2 % - лучше |
| Вязкость базового масла | ISO VG (например, ISO VG 46) | Совпадение в пределах ± 1 класса | Может отличаться на один класс, если это обусловлено температурным режимом |
Расчет количества смазки для подшипников и определение интервала пополнения
Одна из частых ошибок - неправильное количество смазки в подшипнике.
Избыток приводит к перегреву и вытеканию, недостаток - к сухому трению и ускоренному износу. Формула расчета закладки смазки: G = 0.005 × D × B, где G - масса смазки в граммах, D - наружный диаметр подшипника в миллиметрах, B - ширина подшипника в миллиметрах.
Для закрытых подшипников рекомендуется заполнение примерно 25–35 % свободного объема, для открытых -30–50 %. Если подшипник имеет центральное отверстие для подачи смазки, следуйте инструкции производителя оборудования.
При выборе интервала пополнения смазки учитывайте скорость вращения, температуру, наличие мойки водой. Для подшипников карусели розлива с централизованной подачей смазки типичный интервал -40–160 часов работы в зависимости от нагрузки; для периодического ручного нанесения -200–500 часов. При переводе на новую смазку интервал может потребоваться пересчитать на основании реального температурного отклика подшипника.
Совместимость загустителей: почему смешение опасно
При переходе с одной пищевой смазки на другую часто возникает вопрос: нужна ли промывка или можно просто добавлять новую смазку?
Ответ зависит от типа загустителя.
Если текущая смазка - литиевое мыло, а новая - сульфонат кальция, смешение может произойти. Литиевое мыло и кальциевый комплекс плохо смешиваются на молекулярном уровне: может произойти расслаивание смазки, снижение ее уплотняющих свойств и образование отложений в узле. Аналогично опасно смешивание литиевого мыла с полимерным загустителем.
Однако если оба продукта содержат один и тот же загуститель (например, оба на основе комплекса сульфоната кальция), смешение допустимо, хотя рекомендуется убедиться в совместимости по свидетельству производителя.
Лучшая практика: при замене смазки в критичном узле выполнить промывку или плановую выработку старого состава. Для менее нагруженных узлов можно ограничиться визуальным контролем смешанной смазки - если вид не изменился, дефектация не выявлена и машина работает без перегрева, риск минимален.
Выбор смазки для высокотемпературных подшипников центральной колонны
Центральная колонна карусели розлива часто работает при температурах выше 100 °C, особенно если рядом горячее наполнение или стерилизация.
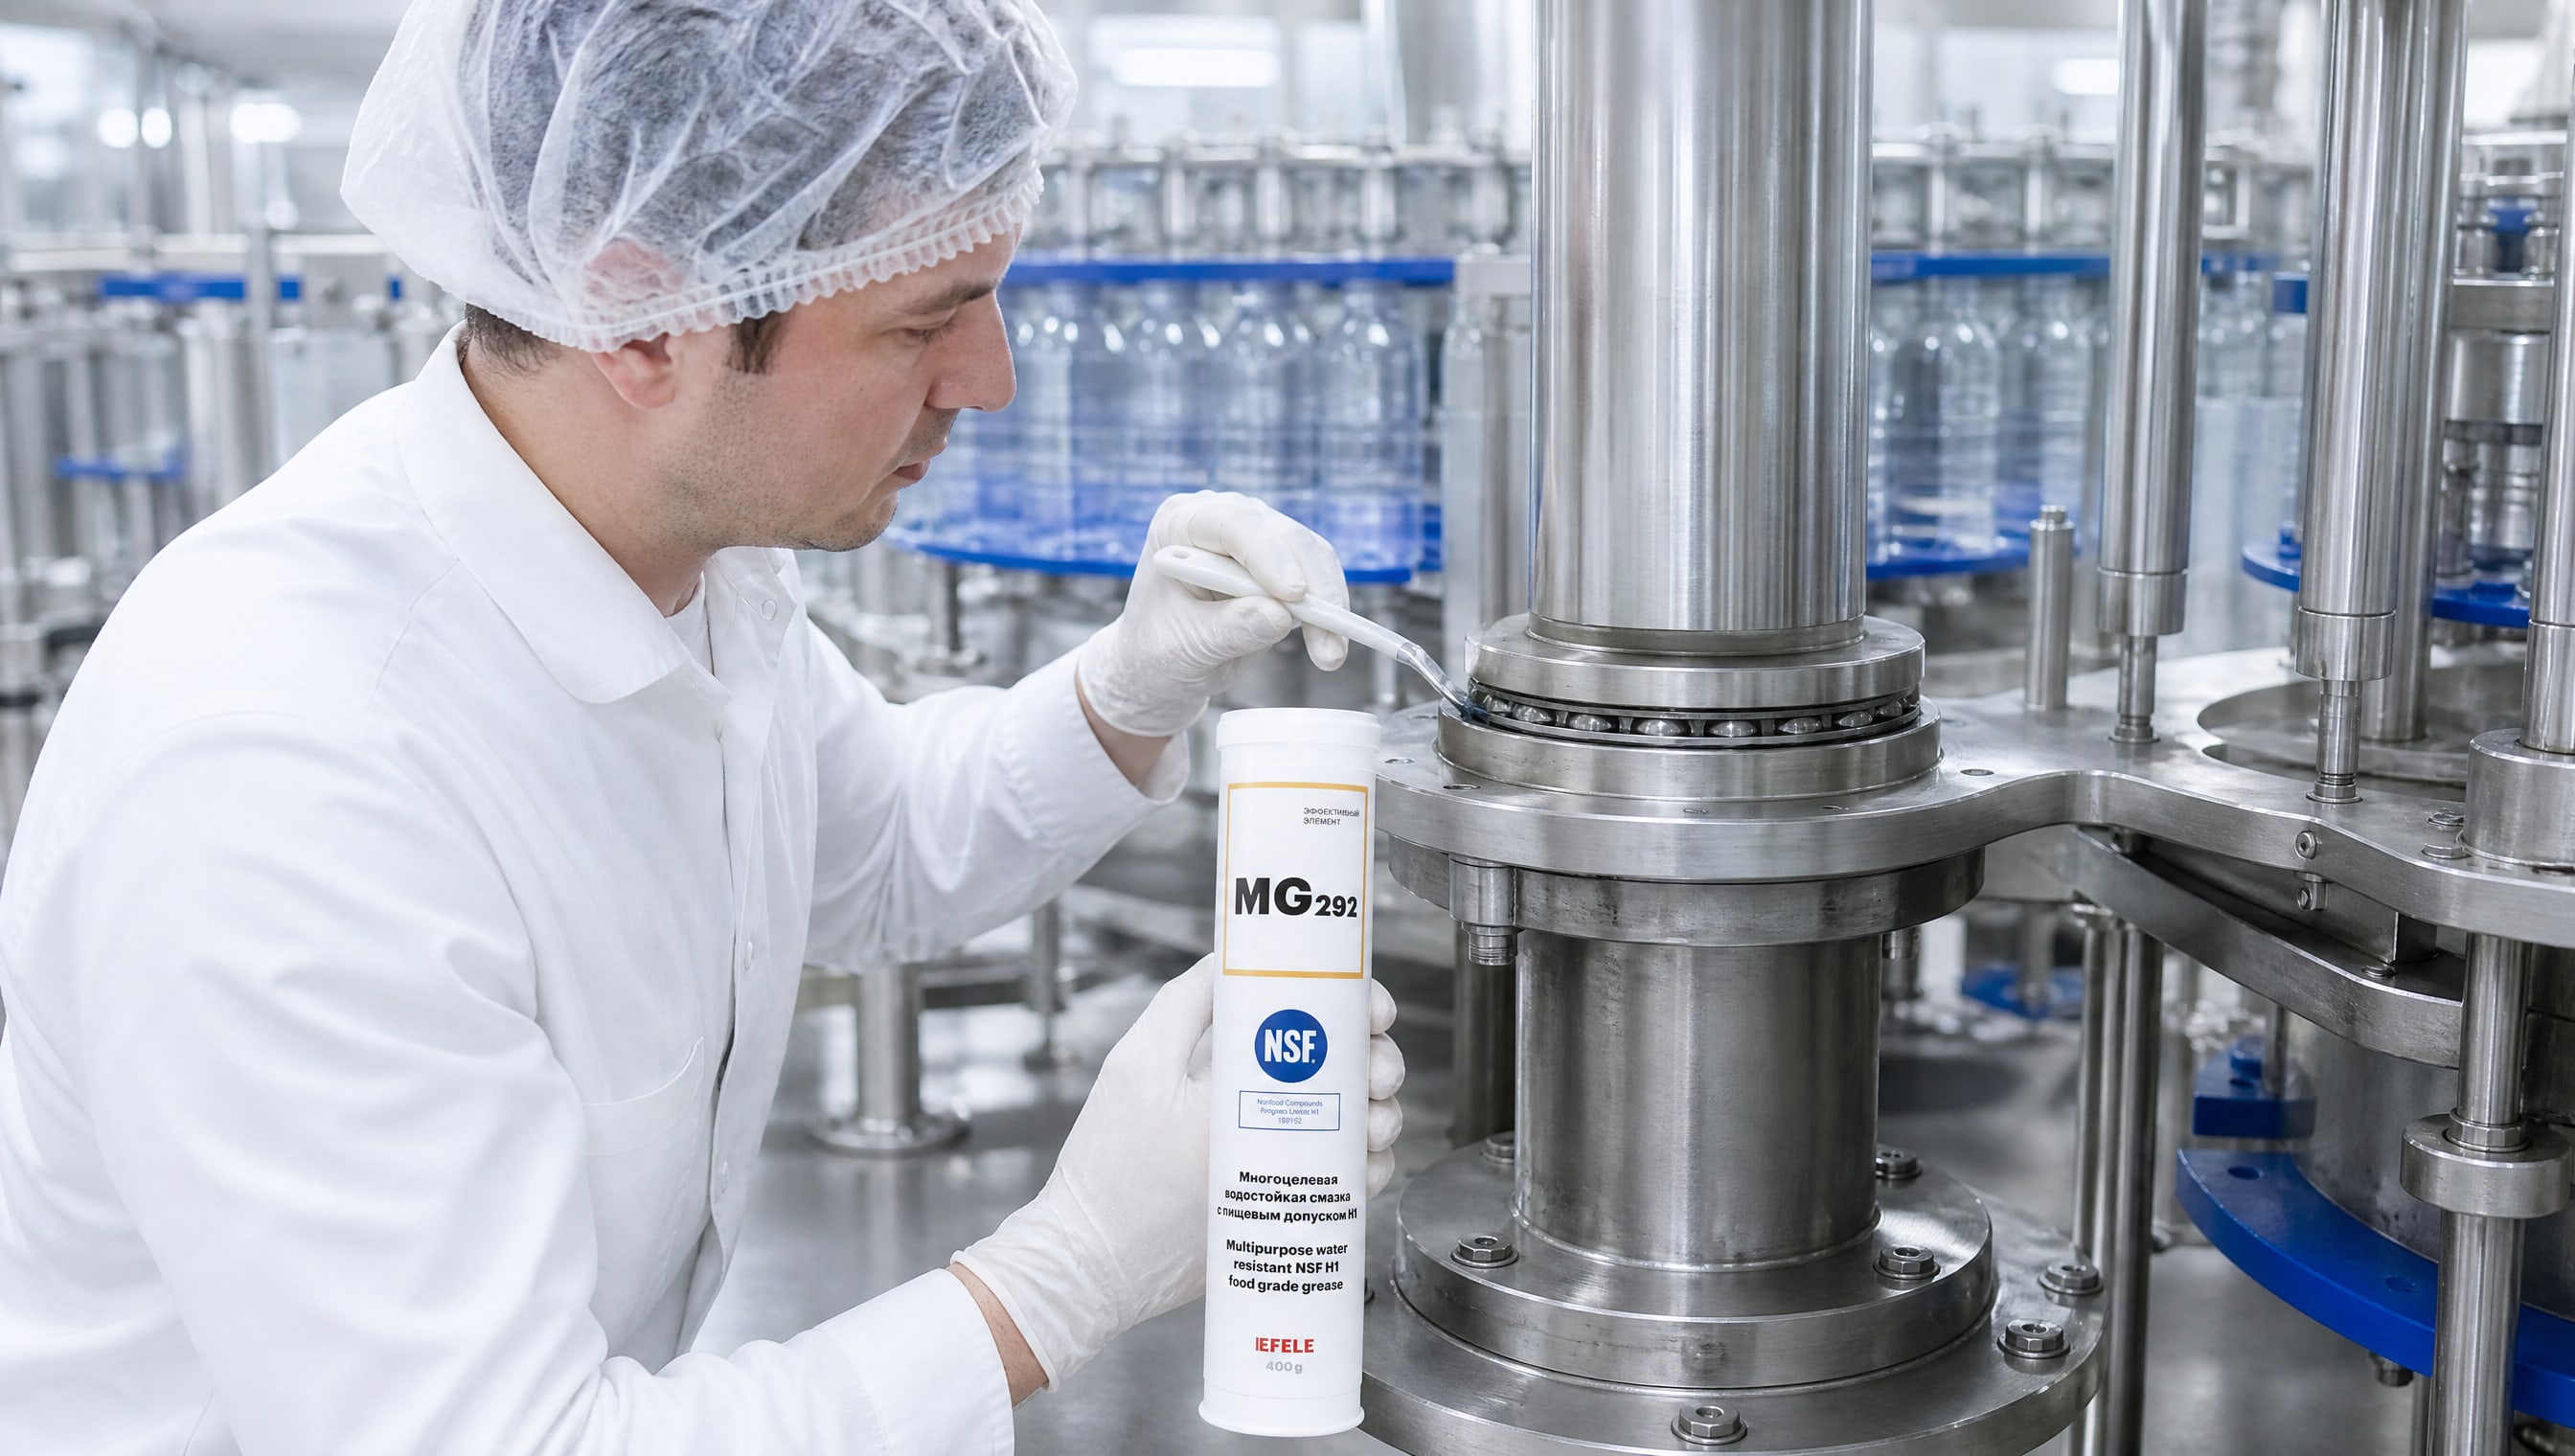
Для этих условий обычная минеральная пищевая смазка непригодна.
Высокотемпературные пищевые смазки обычно производятся на основе синтетического базового масла PAO. Такие составы сохраняют вязкость и адгезию в диапазоне -30…+230 °C в зависимости от конкретного продукта. Для работы в диапазоне до +150 °C подойдет синтетическая пищевая смазка NLGI 0–1; для более экстремальных условий до +230 °C - нужны специальные высокотемпературные составы с консистенцией NLGI 00 или 000 и комплексным загустителем.
Испытания пищевых высокотемпературных смазок включают прогрев образца при температуре 100 °C и выше в течение нескольких часов для проверки окисления (основной механизм деградации) и сохранения консистенции. Важно проверить, что смазка сохранит адгезию после нескольких циклов нагрева-охлаждения.
При выборе для высокотемпературного узла смотрите не только на максимальную температуру, но и на результаты испытания окисления (usually expressed as increase in acid number, TAN, measured in mg KOH/g). Смазка должна иметь наименьшее изменение NLGI после теплового старения.
Для центральной колонны, которая моется горячей водой, требуется дополнительно высокая водостойкость. Например, для нанесения смазки во время работы между циклами мойки выбирайте составы с потерями при вымывании не более 2 %. Для очень высоконагруженных узлов, где требуется повышенная водостойкость и термостойкость, подойдет EFELE MG-292, имеющая допуск NSF H1, загуститель на основе комплекса сульфоната кальция и работающая до +150 °C.
Алгоритм замены смазки без ошибок и рисков
Шаг 1: Определите текущую смазку и режим работы
Найдите паспорт текущей смазки или попросите у производителя оборудования ее спецификацию. Если паспорта нет, осмотрите подшипник: запомните цвет смазки, консистенцию, попробуйте заново собрать информацию на основе дизайна узла. Замерьте или найдите в технической документации оборудования рабочую температуру, количество оборотов подшипника в минуту и тип подачи смазки (централизованная система, периодический дозатор, ручное нанесение).
Шаг 2: Выберите кандидата на замену по критериям
На основе таблицы параметров выберите новую смазку: совпадающей консистенции NLGI, совместимого загустителя, рабочей температуры (минимум на 10–20 °C выше максимума вашего оборудования), с допуском NSF H1 и водостойкостью не хуже текущей. Начните с проверки совместимости загустителей. Если текущая смазка на литиевом мыле, а кандидат на сульфонате кальция, запланируйте промывку.
Шаг 3: Выполните пробу на малом узле
Не заменяйте сразу всю смазку в центральной колонне. Нанесите новую смазку на менее критичный подшипник карусели (например, на направляющую скольжения) и наблюдайте 50–100 часов работы. Проверяйте температуру подшипника, консистенцию вытекающей смазки, наличие ненормальных звуков или вибраций.
Шаг 4: Выполните промывку (если требуется)
Если загустители несовместимы или если вы переходите с минерального масла на синтетическое (или наоборот), выполните промывку. Запустите оборудование вхолостую, заполните систему промывочной смазкой (обычно используется смазка одного типа с добавкой органического растворителя или же просто очень жидкая смазка NLGI 000) и дайте поработать 40–80 часов. После этого слейте промывочный состав и загрузите новую смазку. Если промывочной смазки нет, можно просто выработать старую смазку: выложите ее полностью из подшипника скребком или промышленным пылесосом и нанесите новую.
Шаг 5: Замените смазку в критичных узлах
После успешного теста и промывки (если требовалась) перейдите на замену в центральной колонне и основных подшипниках карусели. Нанесите новую смазку согласно рассчитанному количеству, не избыток.
Шаг 6: Контроль в течение 200–500 часов
В течение первых 200–500 часов работы контролируйте температуру подшипников тепловизором или датчиком температуры, запишите показания и динамику. Если температура растет, консистенция смазки меняется (розовеет, разжижается, образует комки), это признак несовместимости или неправильного выбора. В этом случае остановитесь, выполните промывку и вернитесь к исходной смазке или подберите другого кандидата.
Часто задаваемые вопросы
Можно ли заменить пищевую смазку на обычную, если узел находится далеко от пищи?
Нет. Даже если центральная колонна расположена в конструктивной дали от продукта, пищевая промышленность требует допуска NSF H1 для всех компонентов, которые находятся в зоне пищевого производства. Это связано с риском посторонних предметов (брызг, частиц смазки при техническом обслуживании) в продукт. Кроме того, при ремонте или переналадке машины неисключена возможность контакта. Используйте только смазки с допуском NSF H1 и сертификацией ISO 21469.
Я вижу, что смазка на упаковке помечена как "пищевая", но нет обозначения NSF H1. Это пригодно?
Нет. Слово "пищевая" на упаковке - это лишь маркетинговый ход и не гарантирует допуск. Проверяйте ровно три критерия: 1) наличие номера допуска NSF H1 на паспорте; 2) указание стандарта ISO 21469:2019; 3) перечень компонентов (они должны быть из разрешенных по 21 CFR). Без этого смазка пищевой не считается.
Какая консистенция лучше для централизованной системы смазки карусели?
Для централизованных систем с тонкими трубопроводами требуется NLGI 000, 00 или 0. Точный выбор зависит от длины магистрали, диаметра трубок и давления подачи. Если магистраль длинная (более 10–15 метров) и узкая (диаметр менее 6 мм), начните с NLGI 000. Если система коротка и толстая, можно использовать NLGI 0. Смазка NLGI 2 для централизованной подачи непригодна - она не протечет через трубопровод и оборудование просто останется без смазки.
Смазка стоит дороже, но производитель обещает двойной ресурс. Стоит ли ее брать?
Стоит, если ресурс подтвержден испытаниями (результаты ASTM D2272, D942 или аналогичные) и если интервал пополнения действительно увеличится. Однако не обращайте внимание на обещания вроде "в два раза дольше" без доказательств. Смотрите конкретные цифры: количество часов до деградации, результаты тепловых испытаний, стойкость к окислению (изменение TAN, NLGI). Если эти данные есть и вы сравнили их с текущей смазкой, дополнительная стоимость может окупиться за счет сокращения простоев и трудозатрат на техническое обслуживание.
Как часто нужно заменять пищевую смазку в карусели розлива?
Интервал замены зависит от режима работы. Для подшипников с централизованной подачей смазки типичный интервал замены -1 000–2 000 часов; для ручного нанесения с последующей мойкой водой -500–800 часов. Ускорители замены: высокая температура (свыше 100 °C), интенсивная мойка водой, пыль или загрязнение. Замеры консистенции и цвета смазки каждые 200 часов помогут вовремя поймать признаки окисления или вымывания и продлить ресурс или наоборот, сократить интервал.
Пищевая смазка для подшипников пищевого оборудования: в чем отличие от смазки для других подшипников?
Главное отличие - состав. Пищевая смазка содержит только разрешенные компоненты (базовое масло из перечня 21 CFR 178.3570, загустители из 21 CFR 178.3750), исключает вредные примеси и производится в гигиенических условиях (ISO 21469). Обычная промышленная смазка может содержать присадки и добавки, которые при попадании в пищу могут вызвать проблемы здоровья. Поэтому "для пищевого оборудования" означает "одобрено регуляторами для применения в пищевой промышленности", а не просто "безопасная" по словам продавца.
Заключение
Подбор аналога пищевой смазки для центральной колонны и подшипников карусели розлива - это не поиск похожего по названию продукта, а системный анализ восьми параметров: NLGI, температурного диапазона, базового масла, загустителя, пищевого допуска NSF H1, водостойкости, вязкости и противозадирных свойств. Ошибка в одном из них приводит к перегреву, вытеканию, засорению узла и, в итоге, к отказу оборудования.
Ваш конкретный следующий шаг: достаньте паспорт текущей смазки, выпишите ее параметры, определите температурный режим и тип подачи смазки на вашем оборудовании, затем используйте таблицу сравнения, чтобы найти кандидата на замену. Запустите пробу на неответственном узле, убедитесь в совместимости загустителей (при необходимости выполните промывку) и только после этого переходите на основную систему. При соблюдении этого алгоритма риск ошибки минимален, а ресурс оборудования максимален.