Скользкость сама по себе не делает покрытие пригодным для промышленного узла. Для деталей из алюминия важно, как подготовлена поверхность, с каким слоем сочетается PTFE, подходит ли процесс к конкретному сплаву и каким способом контролируют толщину. Поэтому покрытие алюминиевого сплава для механизма обычно рассматривают как технологическую систему, а не как отдельную «тефлоновую» пленку.
В статье разбираем, чем промышленная обработка отличается от бытового антипригарного покрытия, какие требования задают SAE AMS 2482F и NASA PRC-5011, что учитывать при ремонте анодированного слоя и выборе покрытия для подвижной пары. Материал будет полезен инженерам, техническим специалистам и снабженцам, которым нужно оценить снижение трения скольжения без потери износостойкости и совместимости с алюминием.
Чем промышленное покрытие алюминиевого сплава отличается от кухонного
В бытовом контексте «тефлон» обычно означает антипригарную поверхность посуды.
Для промышленной детали из алюминия задача иная: покрытие должно работать в составе узла и сохранять заданные свойства при контакте с сопряженными поверхностями. Одного ощущения скольжения недостаточно, чтобы оценить износостойкость, толщину или пригодность слоя к конкретному сплаву.
В инженерных применениях PTFE часто используют вместе с твердым анодированием. Анодирование формирует твердую оксидную основу, а PTFE-импрегнация или кодепозиция помогает снизить трение и износ. Эти слои выполняют разные функции, поэтому анодирование и PTFE нельзя считать взаимозаменяемыми видами обработки.
SAE AMS 2482F задает требования к твердому анодному покрытию алюминиевых сплавов с PTFE-импрегнацией или кодепозицией. Это принципиально отличается от выбора покрытия только по бытовому описанию «антипригарное» или «скользкое»: инженерный процесс предполагает определенную подготовку поверхности и контроль результата.
При оценке защитных покрытий алюминиевых сплавов важно разделять свойства основы и верхнего функционального слоя. Если PTFE нанесен без подходящей опоры, он не обеспечивает ту же механическую поддержку, что анодная оксидная подложка. Поэтому для ответственного узла сначала определяют требуемую функцию покрытия, а затем подбирают технологию, совместимую с деталью и режимом ее работы.
Какие стандарты и параметры учитывать
Для сочетания твердого анодирования и PTFE применяют SAE AMS 2482F, полное название стандарта: Hard Anodic Coating on Aluminum Alloys, Polytetrafluoroethylene (PTFE)-Impregnated or Codeposited.
Процессные требования также описывает NASA PRC-5011. При проектировании и приемке детали важно указывать не только тип покрытия, но и параметры, которые можно проверить.
В NASA PRC-5011 для твердого анодирования с PTFE-импрегнацией приведена базовая толщина по AMS 2482: 0.0020 ± 0.0005 дюйма, или примерно 50.8 ± 12.7 мкм. В спецификации также указан допустимый диапазон толщины 0.0011-0.003 дюйма. Эти значения относятся к описанному процессу, а не ко всем покрытиям на основе PTFE.
Для измерения толщины NASA PRC-5011 предпочитает вихретоковый метод по ASTM B244. Это важно учитывать в техническом задании: способ контроля должен соответствовать покрытию и применяемой спецификации, а не выбираться только по удобству измерений. Микрометр не указан в этой спецификации как предпочтительный косвенный способ контроля толщины.
В спецификации есть и ограничения по химическому составу алюминия: процесс применим для сплавов с содержанием меди менее 5%, кремния менее 8% или суммарным содержанием этих элементов менее 8%. Поэтому до заказа обработки проверяют марку и состав материала. Упоминания «покрытия алюминиевых сплавов ГОСТ» недостаточно для выбора: в рассматриваемой системе ориентируются на конкретную технологическую спецификацию и параметры детали, а не на общее название покрытия.
Как выбрать защитное покрытие для алюминиевых сплавов
Начинают с задачи узла.
Если важны одновременно твердость основы и снижение трения, рассматривают систему «твердое анодирование + PTFE», а не просто полимерный слой. Если требуется только защитить поверхность или обеспечить скольжение, набор критериев будет другим, поэтому заранее определяют условия контакта и требования к износу.
Затем проверяют совместимость процесса с алюминиевым сплавом. Ограничения NASA PRC-5011 по меди и кремнию показывают, почему нельзя считать такую обработку универсальной для любого алюминия. Для сравнения: указанные пределы составляют менее 5% меди, менее 8% кремния или менее 8% этих элементов суммарно. Решение принимают по химическому составу конкретного материала.
После этого фиксируют параметры в документации:
тип и состояние алюминиевого сплава;
требуемую систему покрытия;
толщину и применимую спецификацию;
способ измерения толщины;
требования к подготовке поверхности и обработке после нанесения.
Отдельно оценивают температурные условия. В публикациях по промышленным PTFE-системам встречается ориентир до 260°C, но он относится к конкретным составам и условиям эксплуатации. Его нельзя переносить на любое покрытие с PTFE или использовать без проверки документации выбранного процесса.
Рабочее решение должно учитывать не только коэффициент трения. Для детали важны толщина, износостойкость, коррозионная стойкость и метод контроля качества. Чем точнее эти параметры заданы до производства, тем проще инженеру сопоставить требования узла с возможностями технологии, а закупщику - проверить, что поставляемая обработка соответствует спецификации.
Восстановление тефлонового покрытия и ремонт анодированного слоя
Если промышленная поверхность изношена или повреждена, восстановление тефлонового покрытия обычно не сводится к нанесению состава на отдельный участок.
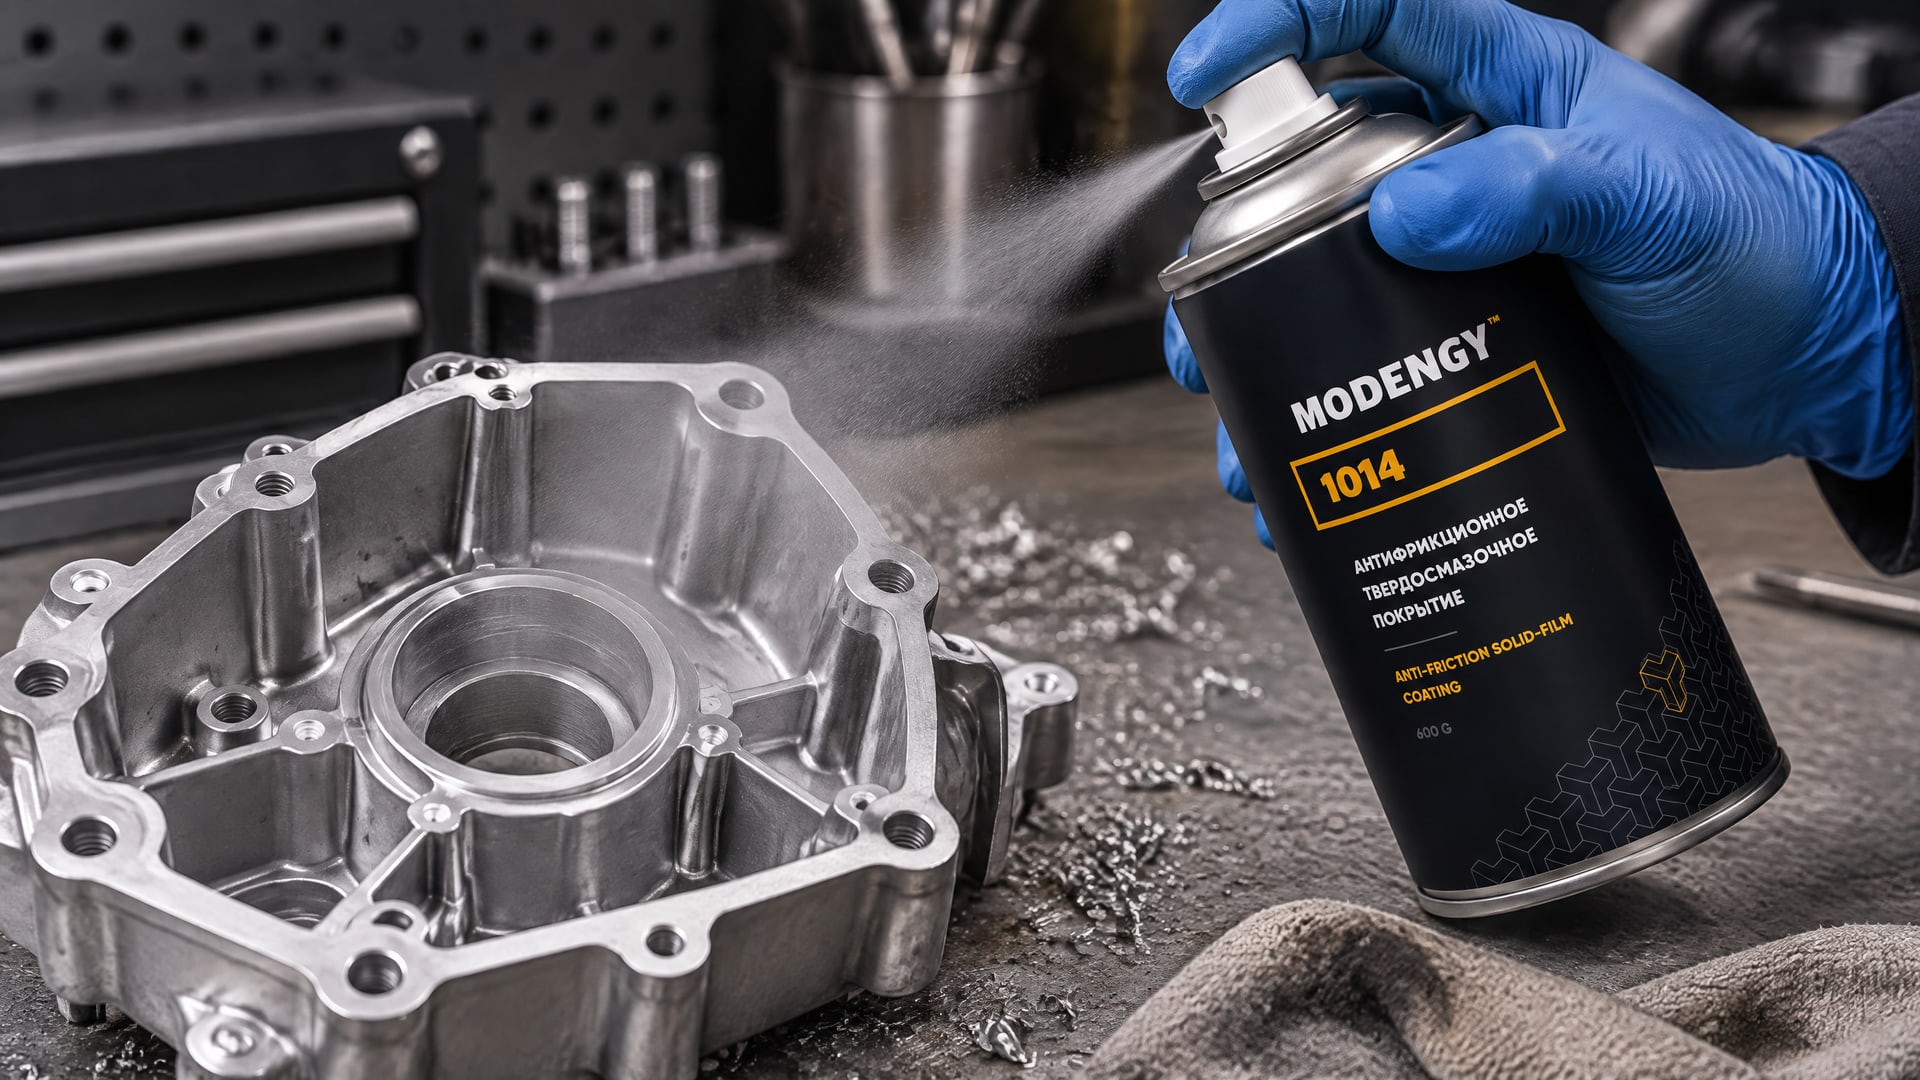
Технологический путь может включать снятие старого слоя, восстановление основания, повторную подготовку поверхности и нанесение покрытия с контролем параметров. Конкретную последовательность определяют по состоянию детали и выбранному процессу.
Ремонт анодированного слоя и восстановление антифрикционных свойств - связанные, но не одинаковые задачи. Анодный слой формирует твердую основу, PTFE отвечает за снижение трения. Если повреждена сама основа, одно дополнительное нанесение антифрикционного состава не следует считать восстановлением твердого анодирования.
Особый случай - скольжение резиновой прокладки по алюминиевому корпусу, в том числе после восстановления поврежденной поверхности. Здесь важно не только снизить трение, но и учесть химическую стойкость покрытия и состояние основания. В такой задаче антифрикционное покрытие на основе PTFE MODENGY 1014 рассматривают как решение для обеспечения скольжения прокладки; оно не заменяет восстановление анодного слоя, если повреждена именно оксидная основа.
Для восстановления поврежденного слоя и снижения трения подбирают покрытие по материалу детали и назначению узла. В линейке антифрикционных покрытий MODENGY есть тефлоновые составы, которые могут наноситься на алюминиевые сплавы для защиты и снижения трения. Их рассматривают как часть технологического решения, а не как замену проверке сплава и требований к основанию.
Почему скользкости недостаточно для выбора
Покрытие может снижать трение, но это не отвечает на вопрос, насколько долго оно сохранит рабочие свойства в конкретном механизме.
Для промышленной детали важна вся система: подготовка алюминия, анодная основа, PTFE-слой, толщина и контроль. Именно поэтому описание «тефлон для промышленных деталей» само по себе не заменяет спецификацию и не подтверждает совместимость с узлом.
Не стоит также воспринимать анодирование как самостоятельный способ получить все свойства PTFE-покрытия. Анодный слой дает твердую основу, а PTFE добавляет антифрикционную функцию. Когда от детали требуется сочетание этих характеристик, их закладывают совместно и проверяют, что технология подходит химическому составу сплава.
Для технолога или инженера практичный порядок выбора такой: установить марку алюминия, определить функцию покрытия, сверить ограничения процесса и задать метод контроля. Если деталь уже работала, дополнительно оценивают состояние основания и решают, требуется ли полноценное восстановление или нанесение антифрикционного покрытия на подготовленную поверхность. Такой подход помогает избежать подмены технологического решения общим названием материала.
Часто задаваемые вопросы
Можно ли использовать кухонный тефлон для промышленной детали?
Само бытовое обозначение не подтверждает пригодность покрытия для механизма. Для промышленной алюминиевой детали оценивают подготовку основания, совместимость с конкретным сплавом, толщину и способ контроля. В инженерных системах PTFE часто сочетают с твердым анодированием, чтобы совместить твердую основу и снижение трения.
Какое покрытие алюминиевого сплава используют для снижения трения?
Для алюминиевых деталей часто рассматривают твердое анодирование с PTFE-импрегнацией или кодепозицией. Анодный слой создает твердую основу, а PTFE помогает снизить трение и износ. Выбор зависит от марки сплава, требований узла и применимой технологической спецификации, в том числе SAE AMS 2482F.
Можно ли восстановить тефлоновое покрытие локально?
Для промышленной детали восстановление обычно требует технологической обработки, а не бытовой подмазки поврежденного места. В зависимости от состояния изделия процесс может включать удаление старого слоя, подготовку основания и повторное нанесение покрытия. Если повреждена анодная основа, антифрикционный состав сам по себе ее не восстанавливает.
Есть ли один ГОСТ для покрытий алюминиевых сплавов?
Для системы твердого анодирования с PTFE в приведенных технических требованиях указаны SAE AMS 2482F и NASA PRC-5011, а для контроля толщины - ASTM B244. Общая формулировка про ГОСТ не определяет технологию. В документации на деталь нужно зафиксировать конкретный процесс, параметры слоя и метод контроля.
Заключение
Кухонное антипригарное покрытие и промышленная обработка алюминиевой детали решают разные задачи. Для механизма важно не просто получить скользкую поверхность, а подобрать совместимую со сплавом систему, задать толщину и предусмотреть контроль. В качестве инженерного ориентира для твердого анодирования с PTFE используют SAE AMS 2482F и процессные требования NASA PRC-5011.
Следующий шаг - сверить марку и химический состав алюминия, определить, требуется ли твердое анодирование с PTFE, и зафиксировать в техническом задании толщину и метод контроля. Если деталь уже повреждена, сначала оцените состояние анодной основы: это поможет выбрать между восстановлением слоя и нанесением антифрикционного покрытия на подготовленную поверхность.