Инструментальная сталь уже поставляется с твердостью 58–70 HRC, но этого часто недостаточно для полной защиты от износа, трения и коррозии. Покрытие режущего инструмента - не усиление стали как таковой, а модификация ее поверхностных свойств. Тонкие слои толщиной 1–5 мкм могут повысить производительность резания на 20–200% и продлить срок службы ножа до 1,5–10 раз в зависимости от условий работы.
Эта статья раскроет, какие проблемы решает покрытие, какие типы существуют, как они работают и как выбрать правильный вариант для конкретной задачи. Материал полезен закупщикам, техникам и инженерам, которые отвечают за надежность режущего инструмента в цехе или на линии производства.
Проблемы, которые решает защитное покрытие
Ножи работают в жестких условиях: высокие скорости резания, механическое трение, абразивные частицы в продукте, влажность, контакт с активными веществами.
Инструментальная сталь с содержанием углерода от 0,6% обладает высокой твердостью, но ее поверхность остается уязвима для двух типов износа.
Первый - абразивный износ. Когда нож контактирует с твердыми включениями (песок, стекло, кристаллы соли в пищевых продуктах), сталь микроизнашивается. Второй - адгезионный износ и холодная сварка микроучастков металла. Здесь помогает низкий коэффициент трения между ножом и материалом.
Добавьте коррозионную среду - влагу, санитарные растворы, соль - и незащищенная сталь начинает ржаветь. Покрытие экранирует поверхность стали от всех этих воздействий одновременно.
Типы промышленных покрытий и их технические характеристики
TiN (нитрид титана) - классический выбор
TiN - самое распространенное покрытие на режущем инструменте. Его твердость колеблется в диапазоне 2000–2500 HV, коэффициент трения 0,4–0,6. Толщина слоя обычно 1–6 мкм. Покрытие сохраняет стойкость до 500 °C, что позволяет применять его в стандартных режимах резания.
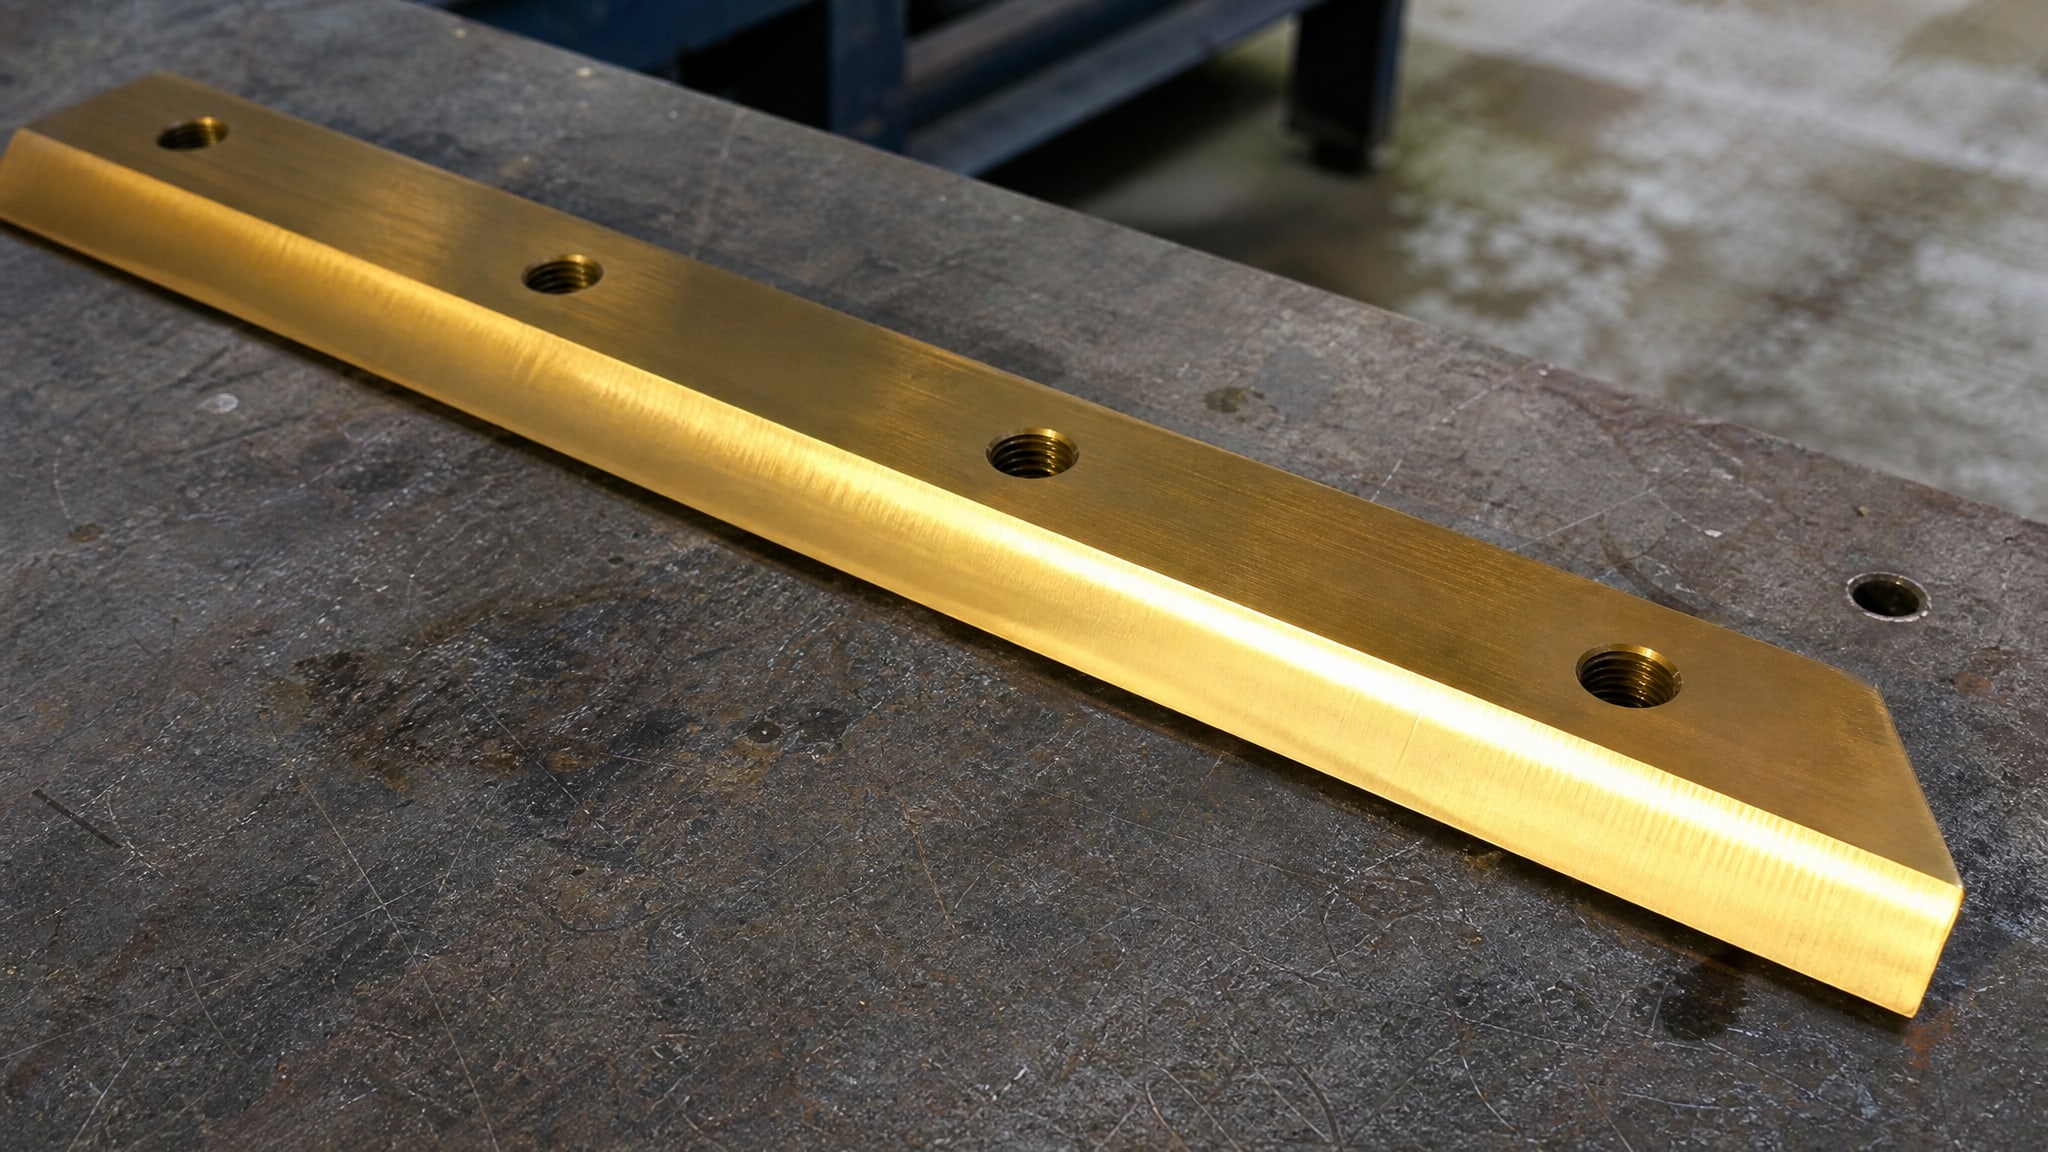
TiN дает золотистый цвет, легко узнается на ноже. Однако выбирают его не по внешнему виду, а по доступности, надежности и проверенной практике: такое покрытие годами работает на производствах, где требуется баланс стойкости и цены.
TiAlN (нитрид титана-алюминия) - для высоких температур
Добавление алюминия повышает температурную стойкость до 800 °C. Твердость TiAlN -2900–3400 HV, коэффициент трения 0,3–0,4. Слой наносят толщиной 1–5 мкм. Такое покрытие выбирают для режимов с высокой скоростью резания, где нож нагревается. На практике многослойные системы на основе TiAlN часто применяют в авиационной промышленности и при обработке конструкционных сталей на скоростных станках.
TiCN (карбонитрид титана) - универсальный компромисс
TiCN занимает среднее место между TiN и TiAlN: твердость 2800–3100 HV, коэффициент трения 0,3–0,4, толщина 1–5 мкм. Это позволяет применять его как в абразивных, так и в адгезионных режимах. Цвет обычно серый или фиолетовый, что указывает на наличие углерода в составе.
DLC (алмазоподобный углерод) - минимум трения
DLC - это не алмаз, но аморфный углерод с микроструктурой, близкой к алмазу. Его твердость достигает 4000–7000 HV, а коэффициент трения - рекордно низкий: 0,02–0,1. Толщина слоя 1–2 мкм. Благодаря такому коэффициенту трения DLC идеален для ножей, которые работают с липкими материалами или где важна легкость реза. На практике DLC дороже традиционных нитридов, но закупщики возвращаются к нему, когда простое снижение трения дает экономию на смене ножей и машинных часах.
MoS₂ (дисульфид молибдена) - низкое трение и антиадгезия
MoS₂ - твердосмазочное покрытие с твердостью всего 30–40 HV, но коэффициент трения столь же низкий, как у DLC: 0,05–0,1. Наносят его тонким слоем 1–10 мкм. На ножах, контактирующих с резиной, полимерами или металлическими заготовками, где холодная сварка критична, MoS₂ часто предпочитают именно за антиадгезионные свойства. На ножах, которые фасуют резину или пластик, такое покрытие предотвращает налипание и слипание материала.
Как выбрать покрытие для конкретной задачи
Правильный выбор начинается с анализа рабочих условий.
Задайте себе несколько вопросов.
Какой тип износа доминирует? Если нож режет абразивный материал (песочные смеси, стекло, керамику), нужна высокая твердость: TiAlN, TiCN или DLC. Если проблема в адгезии и холодной сварке - липкие полимеры, резина, мясо - приоритет низкий коэффициент трения: DLC или MoS₂.
Какова температура в зоне контакта? При резании на высоких скоростях нож нагревается за счет фрикционного выделения тепла. TiN держит до 500 °C, TiAlN - до 800 °C. Если режим мягкий, низкие скорости, TiN будет достаточно и дешевле.
Важна ли коррозионная защита? Не все покрытия одинаково защищают от влаги и химических сред. Некоторые составы более химически инертны. Нитриды в целом лучше сопротивляются коррозии, чем графитовые покрытия.
Какая геометрия кромки критична? Чрезмерно толстое покрытие затупит острый край. Для ножей требуются тонкие слои 1–5 мкм; для твердосплавного инструмента допускаются 3–20 мкм, но для стального ножа излишняя толщина - враг.
Каков бюджет? TiN - самый доступный, DLC и многослойные системы дороже. Но если покрытие продлит срок службы ножа на несколько циклов, общая стоимость владения окажется ниже, чем частые замены некрытых ножей.
На практике в цехах и на линиях фасовки обычно начинают с TiN как с проверенного решения, а если его стойкости недостаточно, переходят к TiAlN или DLC в зависимости от симптома: если дело в температуре - TiAlN, если в липкости и адгезии - DLC.
Роль базовой стали и важность правильной термообработки
Покрытие не компенсирует плохую термообработку стали.
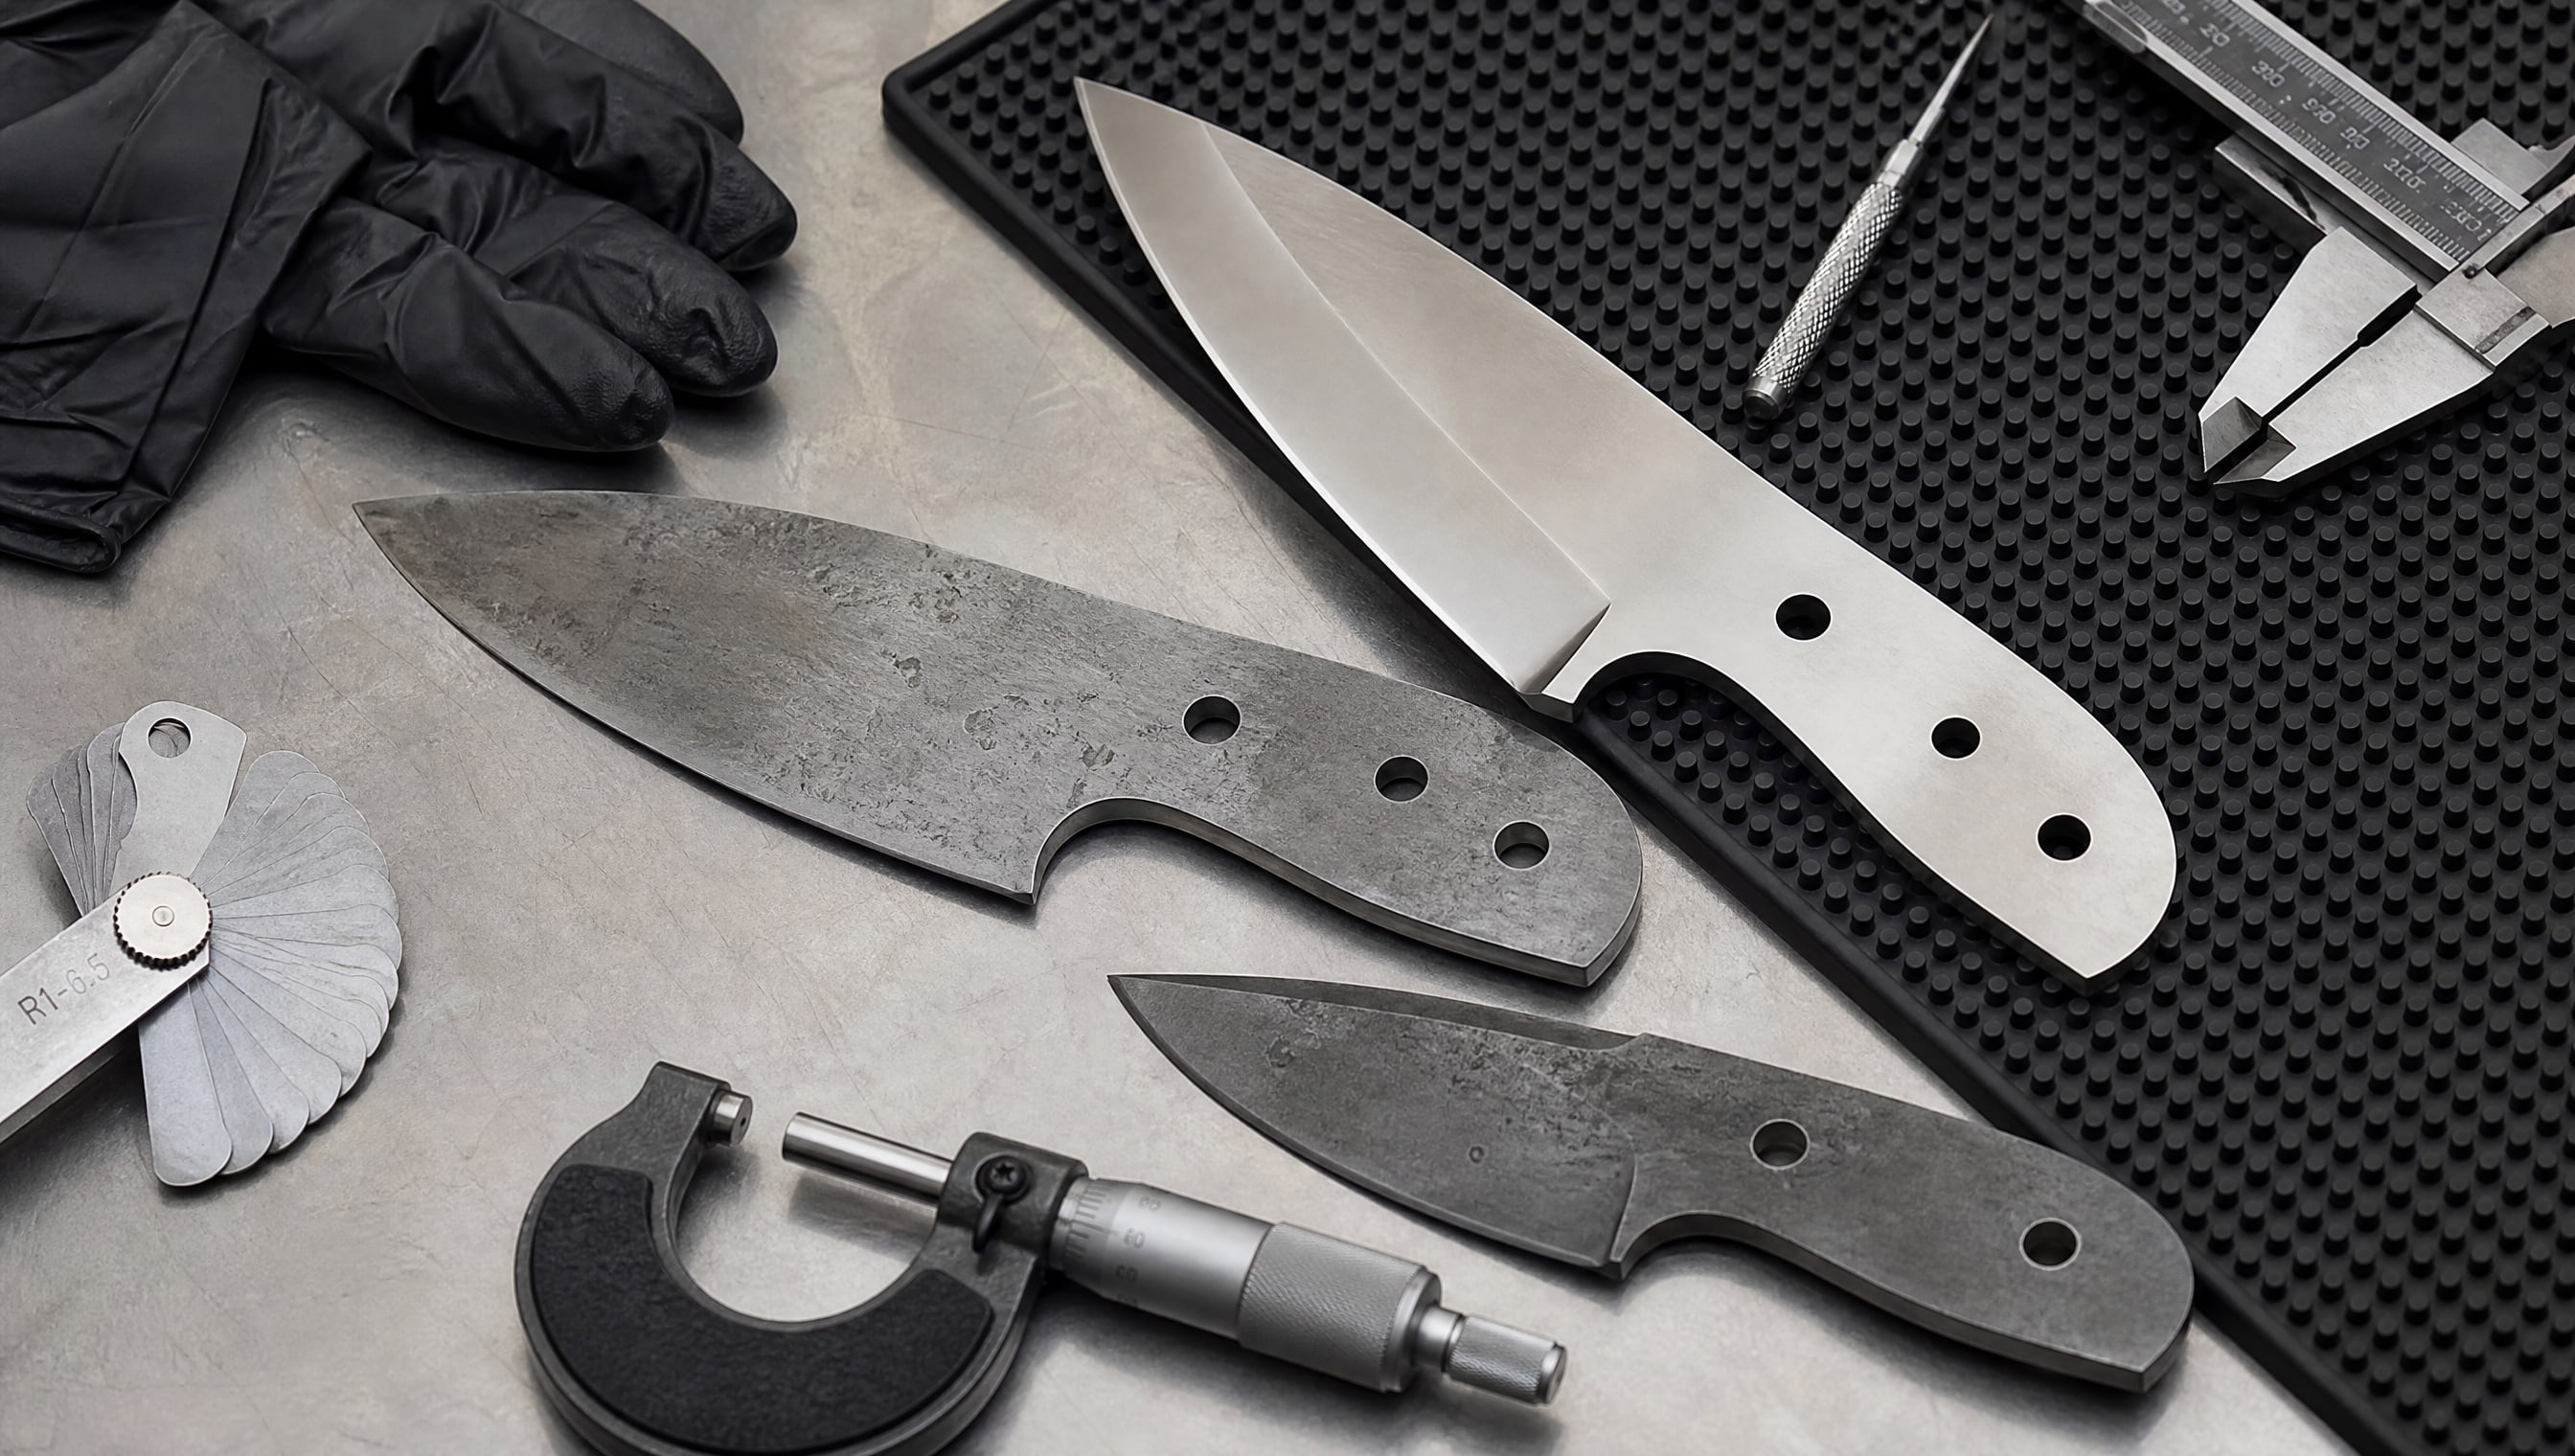
Перед нанесением покрытия нож должен быть закален и отпущен в соответствии со спецификацией марки стали. Инструментальные стали содержат углерод от 0,6% и выше, что обеспечивает твердость 58–70 HRC после правильной обработки.
Если сталь не закалена должным образом, ее структура останется мягкой, и покрытие просто «приклеится» к слабому основанию. При нагреве и фрикционном выделении тепла такое покрытие отслаивается вместе со стружкой. Поэтому перед заказом крытых ножей убедитесь, что поставщик соблюдает требования к термообработке, указанные в стандартах для конкретной марки стали.
Разные марки стали имеют разный баланс резкости, коррозионной стойкости, прочности и способности к заточке. Какая-то сталь лучше держит заточку, другая лучше сопротивляется коррозии. Покрытие лишь модифицирует поверхность; оно не изменит базовые характеристики материала и не превратит мягкую сталь в твердую.
Условия, при которых покрытие работает неправильно
Часто крытые ножи выходят из строя не из-за самого покрытия, а из-за нарушения условий его применения.
Вот типичные ошибки.
Работа в температуре выше допустимой. Если нож с TiN нагревается выше 500 °C или DLC используют в условиях, где температура переходит за 1000 °C, покрытие теряет твердость и быстро изнашивается. Всегда проверяйте температурный диапазон для конкретного типа покрытия.
Несовместимость покрытия и среды. Некоторые активные химические вещества могут разрушить адгезию между покрытием и сталью. Перед применением в агрессивных средах (щелочи, кислоты, моющие растворы) уточните у производителя стойкость конкретного состава.
Ударные нагрузки и перегиб кромки. Если ножу наносят резкие удары или его кромка сгибается, покрытие может отколоться пластинками. Крытые ножи требуют более аккуратного обращения и правильной установки в держателе.
Неправильная заточка. Некоторые закупщики пытаются переточить крытый нож на обычном абразивном круге, не зная о присутствии покрытия. При этом круг разрушает слой и обнажает основную сталь, создавая микротрещины. Для крытых ножей требуется либо специальная заточка алмазным инструментом, либо замена на новый нож.
Часто задаваемые вопросы
Насколько долго служит крытый нож по сравнению с некрытым?
На практике покрытие может продлить срок службы в 1,5–10 раз в зависимости от условий работы. В мягких режимах прирост минимален, в жестких - существенный. Например, при резании абразивного материала на высокой скорости разница между крытым и некрытым ножом может быть в несколько смен. Но это не означает, что крытый нож вообще не требует замены; это означает, что замен будет меньше и дешевле в пересчете на общее рабочее время.
Может ли покрытие защитить нож от коррозии полностью?
Покрытие экранирует сталь от влаги и агрессивных сред, но только пока слой цел. Если покрытие треснуло или отколото в результате механического повреждения, коррозия начнется именно с этого места. Поэтому даже крытые ножи требуют бережного обращения и хранения в сухом виде.
Какое покрытие выбрать, если нужно резать разные материалы?
Если нож используется универсально, выбирают компромиссный вариант вроде TiCN, который дает приемлемые результаты и при абразивном, и при адгезионном износе. Иначе нужна специализированная система ножей под конкретные задачи: одно покрытие для абразивных материалов, другое для липких.
Влияет ли покрытие на заточку ножа?
Да, влияет. Крытый нож сложнее точить на обычном абразивном круге, потому что покрытие тверже основной стали. Нужна либо алмазная заточка, либо специальные абразивные материалы. Многие закупщики предпочитают просто менять крытый нож на новый, чем переточивать его.
Почему мой крытый нож держит заточку хуже, чем некрытый?
Возможные причины: неправильная геометрия кромки (слишком толстое покрытие исказило острый край), некачественная термообработка основной стали перед нанесением покрытия, или несовместимость покрытия с конкретными условиями работы. Проверьте, соответствует ли ваш режим резания спецификации покрытия.
Заключение
Покрытие на ножах из инструментальной стали - это не улучшение стали, а инженерная модификация ее поверхности для конкретных условий работы. Тонкие слои 1–5 мкм существенно снижают трение и износ, иногда продлевая срок службы ножа в несколько раз, но при условии правильного выбора типа покрытия, качественной подготовки основы и соблюдения рабочих параметров.
Выбор между TiN, TiAlN, TiCN, DLC и MoS₂ зависит от типа нагрузки, температуры, требуемой коррозионной защиты и геометрии кромки. Универсального решения не существует; для каждой задачи есть оптимальный вариант. Следующий шаг - провести анализ текущих проблем с ножами в вашем производстве (затупление, адгезия, коррозия, трещины), определить доминирующий тип износа и проконсультироваться с поставщиком о подходящем типе покрытия и толщине слоя для ваших условий.