Самоотвинчивание крепежа предотвращают не просто повышением трения, а сохранением предварительного натяга и ограничением микроскольжения между витками резьбы и опорными поверхностями. Фрикционные полимерные покрытия могут помочь удержать соединение, но их выбирают с учетом конструкции узла, характеристик трения, толщины слоя и способа затяжки. Без проверки этих параметров покрытие способно изменить монтажный момент и привести к неправильному натягу.
Статья полезна инженерам, техническим специалистам и закупщикам, которые выбирают вибростойкий резьбовой крепеж или оценивают возможность нанесения покрытия на серийные детали. Разберем механизм ослабления, принципы выбора фрикционного покрытия резьбы, контроль размеров и испытания в условиях, близких к эксплуатации.
Почему крепеж самоотвинчивается при вибрации
Вибрация сама по себе не объясняет, почему ослабевает резьбовое соединение.
Механизм обычно запускает циклическая поперечная нагрузка: она вызывает микроскольжение между витками резьбы, а также между опорными поверхностями болта или гайки и соединяемой детали. По мере повторения циклов уменьшается предварительный натяг, который удерживает детали вместе.
Поэтому предотвращение самоотвинчивания крепежа начинается с анализа самого соединения. Важно не только выбрать способ блокировки резьбы, но и обеспечить достаточный предварительный натяг, не допустить относительного смещения деталей и создать удерживающий момент или блокирующий эффект. Если конструкция узла допускает перемещение сопрягаемых деталей, одно лишь повышение трения на резьбе не гарантирует нужного результата.
Почему важна поперечная нагрузка
При выборе защиты следует оценивать направление и характер вибрации. Наиболее опасным для самоотвинчивания считается режим поперечной вибрации, потому что он способствует скольжению в резьбовом и опорном контакте. Для сравнения решений в таком режиме применяют испытание Junker, также называемое испытанием на поперечную вибрацию.
В описаниях испытательных протоколов встречаются поперечное колебание порядка ±0,3 мм и частота 12,5 Гц. В другом описании амплитуду постепенно увеличивают до полного самоотвинчивания за 300 циклов с допуском ±100 циклов. Эти значения относятся к описаниям методик, а не служат универсальными параметрами для любого узла. Фактический режим испытаний выбирают с учетом соединения и условий его работы.
Что означает потеря натяга для узла
Ослабление крепежа влияет не только на сам болт или гайку: меняется сила прижатия соединяемых деталей. Поэтому инженер оценивает пару материалов, длину зажима, контакт опорных поверхностей и действующую нагрузку. Практическая цель - сохранить зажим в работе, а не просто получить высокое сопротивление отворачиванию в отдельном статическом измерении.
Как работают полимерные покрытия болтов
Полимерное покрытие меняет контактные условия в резьбе и может создавать фрикционный или блокирующий эффект.
Для предотвращения ослабления важно не абстрактно «увеличить трение», а получить предсказуемое поведение соединения при затяжке и в эксплуатации. Слишком высокое или нестабильное трение осложняет контроль момента: при одном и том же монтажном усилии итоговый натяг может отличаться.
Порошковые покрытия также могут менять torque-tension поведение крепежа. В техническом материале для порошковых покрытий приводится диапазон K-фактора 0,20-0,35; значение зависит от типа порошка, толщины слоя и шероховатости поверхности. Это не универсальная характеристика всех полимерных покрытий, а пример того, насколько существенным может быть влияние материала и условий нанесения на затяжку.
Покрытие не заменяет проектирование соединения
Фрикционное покрытие резьбы рассматривают как часть решения, а не как самостоятельную гарантию от самоотвинчивания. Даже подходящий материал может не дать нужного эффекта, если не учтены предварительный натяг, толщина покрытия, резьбовой класс и поперечное смещение деталей. При этом покрытие способно изменить усилие, которое возникает при заданном моменте затяжки.
Для нанесения на крепеж фрикционных функциональных покрытий используют MODENGY 1031. Здесь принципиально проверить, как покрытие влияет на трение именно в выбранном соединении: само название материала не отвечает на вопросы о монтажном моменте, посадке и поведении под нагрузкой. Эти характеристики подтверждают испытаниями крепежа с нанесенным покрытием.
Покрытие и обслуживаемость
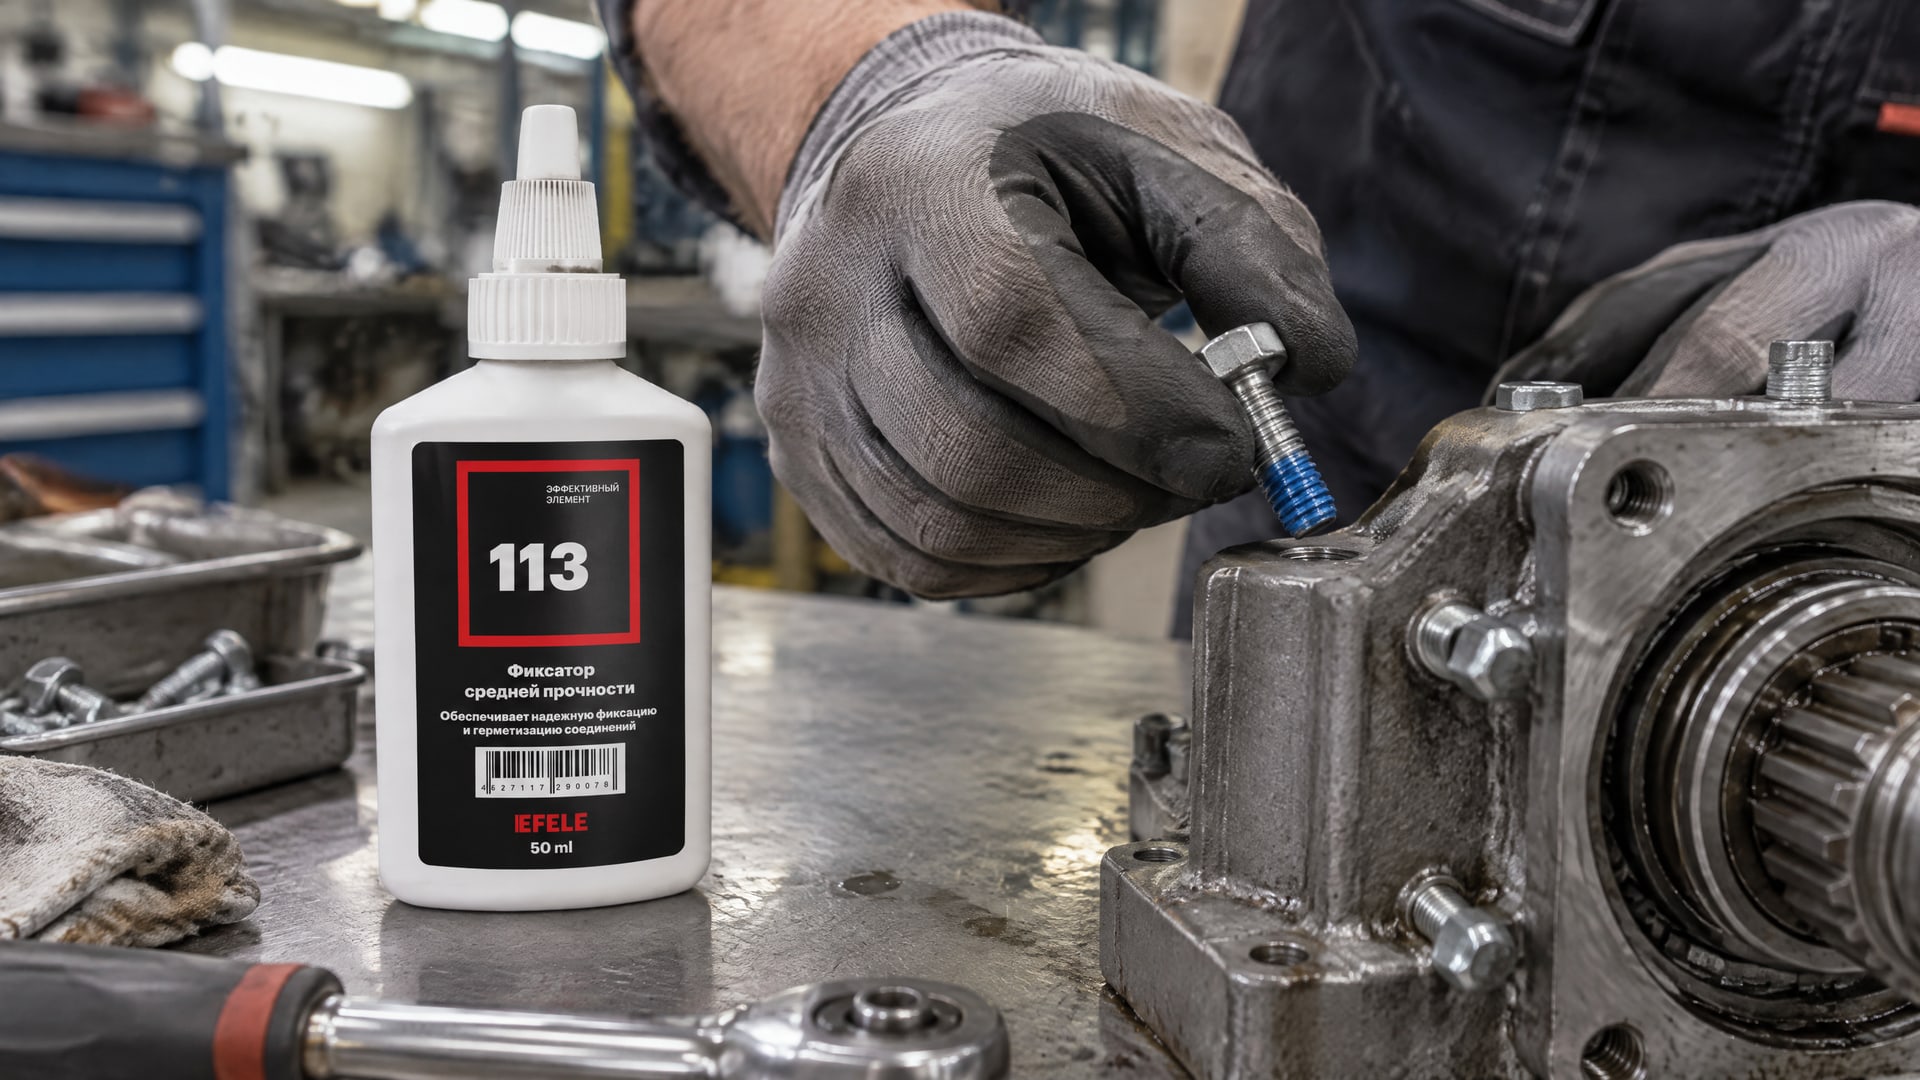
При выборе защиты учитывают не только сопротивление ослаблению, но и требования к демонтажу. Если решение создает высокий преобладающий момент, его сопоставляют с задачами технического обслуживания и повторной сборки. Для узлов, где важна разборка, в качестве альтернативного подхода применяют анаэробные фиксаторы резьбы средней прочности. В таких случаях задачу фиксации резьбового соединения решает EFELE 113.
Как выбрать фрикционное покрытие резьбы
Подбор начинают с условий эксплуатации и конструкции, а не с общего обозначения покрытия.
Инженеру нужно понять, какой вид нагрузки действует на узел, где возникают относительные перемещения и насколько важно сохранять возможность разборки. Для ответственного крепежа также оценивают стабильность коэффициента трения, допустимую толщину слоя, совместимость покрытия с резьбовым классом и повторяемость момента затяжки.
Коэффициент трения влияет на соотношение между монтажным моментом и создаваемым натягом. Диапазон K-фактора 0,20-0,35, приводимый для порошковых покрытий, показывает, что условия нанесения и свойства самого покрытия могут заметно менять результат. Поэтому значение, полученное на одном типе крепежа, нельзя автоматически переносить на другое соединение с иной шероховатостью, толщиной слоя или геометрией.
Что проверить до выбора
Тип нагрузки и наличие поперечной вибрации.
Требуемый предварительный натяг и способ его контроля.
Изменение трения после нанесения покрытия.
Толщину слоя и сохранение резьбового допуска.
Требования к разборке и повторной сборке.
Соответствие результатов испытаний условиям реального узла.
Чем выше требования к вибростойкости, тем важнее оценить всю сборку. Характер поведения зависит от пары материалов, длины зажима и условий контакта, поэтому тестирование одного покрытия без крепежа и соединяемых деталей дает ограниченную информацию. Это особенно важно для закупщика: сравнивать решения стоит по проверяемым параметрам и результатам испытаний, а не только по описанию назначения.
Контроль размеров и момента затяжки
Нанесение покрытия может изменить геометрию резьбы и монтажные характеристики крепежа.
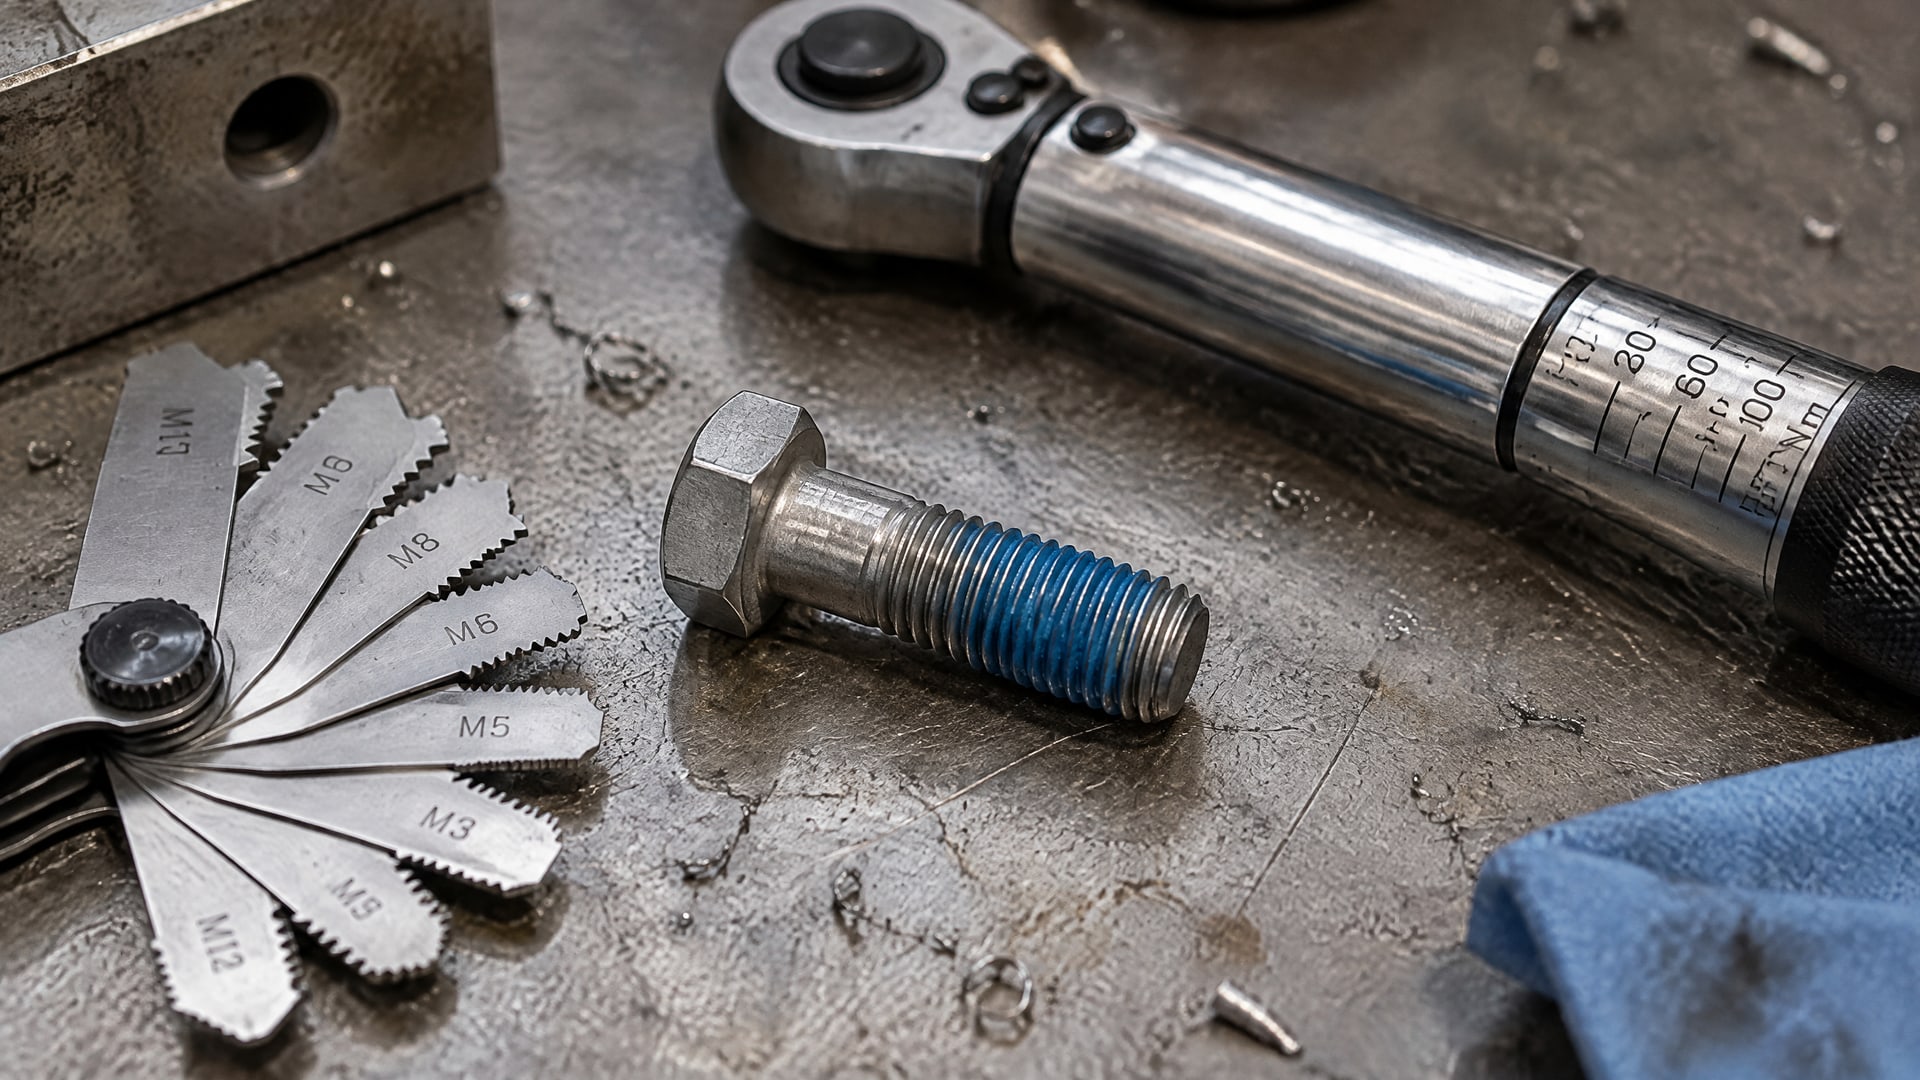
Поэтому после обработки проверяют, укладывается ли резьба в заданный допуск, и оценивают зависимость «момент затяжки - натяг». Если пропустить этот этап, соединение можно недотянуть или, наоборот, перегрузить при монтаже.
Проверка резьбы после нанесения
Для контроля покрытого крепежа применяют предельные калибры GO/NO-GO по ISO 965. Такая проверка позволяет убедиться, что слой не вывел резьбу за допуск. Проверки «резьба проходит вручную» для этого недостаточно: она не заменяет контроль установленными калибрами.
Также учитывают, что толщина покрытия влияет на посадку резьбовых деталей. Поэтому параметры нанесения нужно согласовывать с требованиями к конкретному резьбовому классу. Одного факта, что покрытие нанесено равномерно, недостаточно, чтобы подтвердить пригодность крепежа к сборке.
Проверка затяжки
Для верификации зависимости между моментом и натягом на покрытых крепежах используют ISO 16047. Такое испытание помогает определить, как изменились условия затяжки после нанесения покрытия. Если момент не проверен, прежние монтажные параметры нельзя считать автоматически подходящими.
Для стабильного результата контролируют покрытие и готовый крепеж как единый технологический процесс. Инженер сверяется со спецификацией на резьбу, условиями нанесения и требованиями к сборке. При изменении типа покрытия, его толщины или состояния поверхности результаты прежней проверки не следует переносить без подтверждения.
Какие испытания подтверждают вибростойкость
Для оценки самоотвинчивания применяют динамические испытания.
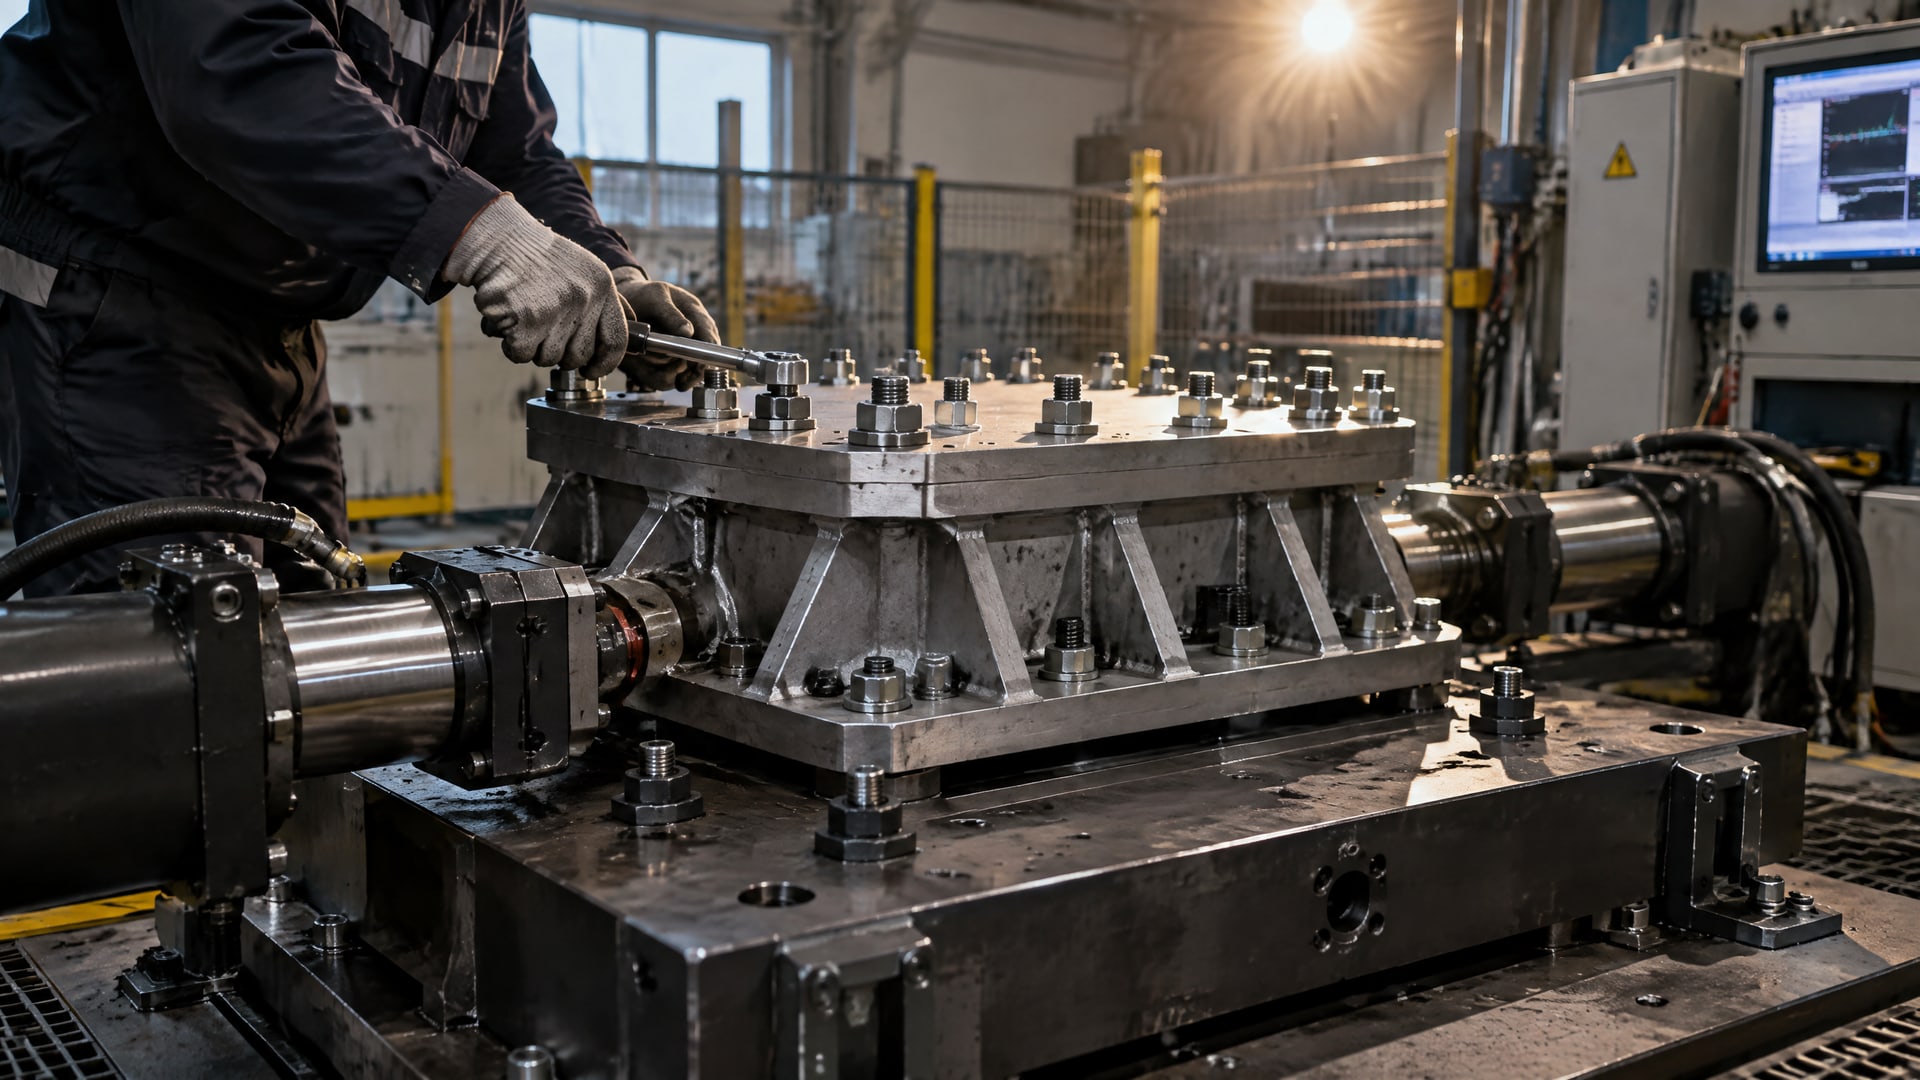
Среди используемых методик упоминаются DIN 65151, ISO 16130, DIN 25201-4 и NASM 1312-7. Они помогают сравнивать решения при поперечной вибрации, но протокол испытания должен соответствовать задаче и конфигурации соединения.
Статическая проверка не заменяет динамический тест, если нужно оценить ослабление под вибрацией. В описаниях испытания Junker встречаются амплитуда около ±0,3 мм и частота 12,5 Гц; также приводится протокол с увеличением амплитуды до полного самоотвинчивания за 300 циклов с допуском ±100 циклов. Эти параметры не следует воспринимать как единственно возможный режим: методику выбирают для конкретной цели и узла.
Испытывают соединение, а не только покрытие
Для ответственных применений результат лабораторной проверки покрытия полезно дополнить испытанием крепежа в собранном узле. Реальное поведение зависит от сочетания материалов, длины зажима и контактных условий. Поэтому образец должен по возможности воспроизводить конструкцию и сборку, в которых крепеж будет работать.
При сравнении решений фиксируют исходные условия испытания и оценивают поведение соединения при динамической нагрузке. Это позволяет понять, связано ли ослабление с покрытием, недостаточным натягом или перемещением деталей. Практический результат испытания - обоснованный выбор решения для конкретного узла, а не универсальный рейтинг покрытий.
Что дает стандартизированный метод
Стандарт задает основу для сопоставимого испытания, но сам по себе не гарантирует результат в любой конструкции. Инженер соотносит методику с режимом эксплуатации и требованиями к сборке. Для закупки это означает, что в документации важно уточнять не только наличие испытания, но и условия, при которых его провели.
Когда покрытия недостаточно
Фрикционное покрытие - не единственный способ уменьшить риск ослабления.
В зависимости от конструкции используют меры для сохранения предварительного натяга, предотвращения относительного скольжения или создания удерживающего момента. Эти подходы решают разные задачи, поэтому выбирать их следует по механизму, который приводит к ослаблению конкретного соединения.
Если детали смещаются относительно друг друга, сначала оценивают возможность устранить это перемещение конструктивно. Если требуется удерживающий эффект на резьбе, рассматривают покрытие или другой способ блокировки. При этом слишком высокое либо нестабильное трение может ухудшить управляемость момента затяжки, поэтому «чем больше трение, тем лучше» - неверный принцип выбора.
Сопоставление решений
Фрикционные покрытия позволяют управлять контактными условиями, но требуют контроля трения, толщины слоя и резьбовых допусков. Химическое или полимерное блокирование микроподвижек также может быть эффективным, если поверхность подготовлена, а материал полностью отвержден. Для обоих подходов важны обслуживание и возможность демонтажа.
При выборе вибростойкого резьбового крепежа оценивают не только предотвращение самоотвинчивания, но и сборочный процесс. Если соединение планируют разбирать, требования к демонтажу учитывают заранее. Если узел нельзя корректно испытать в сборе, применимость выбранного решения остается менее определенной: отдельные характеристики покрытия не полностью описывают поведение крепежа под нагрузкой.
Часто задаваемые вопросы
Вибрация сама по себе откручивает болт?
Обычно ослабление запускает не вибрация как таковая, а поперечное микроскольжение в резьбовом контакте и под головкой или гайкой. Оно постепенно уменьшает предварительный натяг. Поэтому при выборе защиты оценивают направление нагрузки, конструкцию соединения и возможность относительного перемещения деталей.
Любое фрикционное покрытие предотвращает самоотвинчивание?
Нет. Результат зависит от коэффициента трения, толщины слоя, резьбового допуска, предварительного натяга и условий контакта. Покрытие может также изменить соотношение между моментом затяжки и натягом. Поэтому его проверяют на конкретном крепеже, а ответственное соединение испытывают в конфигурации, близкой к рабочей.
Нужно ли проверять момент затяжки после нанесения покрытия?
Да, поскольку покрытие способно изменить зависимость «момент затяжки - натяг». Для верификации применяют ISO 16047. Без проверки монтажного момента соединение можно недотянуть или перегрузить. Переносить прежние параметры затяжки на покрытый крепеж без подтверждения не следует.
Как проверить резьбу покрытого болта?
Резьбу контролируют предельными калибрами GO/NO-GO по ISO 965. Проверка прохождения резьбы вручную не подтверждает соблюдение допуска. Калибры помогают выявить, не изменил ли слой геометрию резьбы настолько, чтобы повлиять на сборку.
Какое испытание выбрать для крепежа под вибрацию?
Для оценки стойкости к самоотвинчиванию применяют динамические испытания на поперечную вибрацию, в том числе методики, упоминаемые в DIN 65151 и ISO 16130. Для ответственного узла желательно испытывать крепеж в собранной конфигурации, поскольку на результат влияют материалы, длина зажима и условия контакта.
Заключение
Полимерные покрытия болтов помогают управлять трением и снижать риск ослабления, но не заменяют правильного натяга, контроля резьбы и испытаний. Чтобы выбрать покрытие, нужно учитывать поперечную нагрузку, свойства контакта, изменение момента затяжки, толщину слоя и требования к демонтажу. Для оценки стойкости используют динамические испытания, а параметры монтажа и геометрию резьбы проверяют по ISO 16047 и ISO 965.
Следующий шаг для инженера - описать условия работы соединения, проверить допуски и согласовать программу испытания на крепеже в сборе. Закупщику стоит запросить подтвержденные данные по трению, контролю резьбы и моменту затяжки, сопоставимые с требованиями конкретного узла.