РПС
Производство и поставки продуктов:
СОЖ, СОТС, масла, смазки, очистители,
специальные смазочные покрытия
+7 (831) 217-22-12
+7 (903) 602-12-07
Заказать звонок
Компания
  • О компании
  • Вакансии
  • Реквизиты
  • Контакты
Каталог
  • BECHEM
    BECHEM
    • Антифрикционные покрытия
    • Защита от коррозии и очистители
      • Защита от коррозии
      • Очистители
    • Пасты и спреи
      • Пасты
      • Спреи
    • Смазки
      • Арматурные смазки
      • Смазки для железнодорожных применений
      • Смазки для открытых и закрытых передач
      • Смазки для пластмасс
      • Смазки для подшипников качения и скольжения
      • Смазки для ходовой части и тормозных систем
      • Смазки для электроконтактов
    • Смазочные масла
      • Гидравлические жидкости
      • Индустриальные редукторные и циркуляционные масла
      • Масла для компрессоров и пневматических инструментов
      • Масла для цепей
      • Силиконовые масла
    • Смазочные материалы для пищевой и фармацевтической промышленностей
      • Смазки для пищевой и фармацевтической промышленностей
      • Смазочные масла для пищевой и фармацевтической промышленностей
    • СОТС для операций обработки давлением
      • Масла для холодного прессования
      • СОТС для волочения труб
      • СОТС для листовой формовки
      • СОТС для объемной формовки
    • СОТС для процессов металлообработки со снятием стружки
      • Berufluid
      • Водосмешиваемые смазочно-охлаждающие жидкости
      • Не смешиваемые с водой смазочно-охлаждающие среды
      • Оборудование для обслуживания СОЖ и СОТС
      • Сервисные продукты по обслуживанию СОЖ и СОТС
    • Экологичные смазочные и технологические материалы
      • Экологичные смазки
      • Экологичные смазочные масла
      • Экологичные смазочные материалы для железных дорог
  • EFELE
    EFELE
    • Анаэробные составы
    • Антифрикционные покрытия
    • Жидкие уплотнители
    • Защитные покрытия
    • Масла
    • Материалы в дозаторах
    • Материалы с пищевым допуском
    • Оборудование
    • Очистители
    • Пасты
    • Смазки
    • СОЖ
  • ВЕЗДЕШКА
    ВЕЗДЕШКА
  • YUNPRO
    YUNPRO
    • Смазки общего назначения
    • Жидкости для металлообработки
      • Эмульгированные СОЖ
      • Чистые технологические масла
      • Разделительные агенты
    • Специальные смазки
      • Высокотемпературные смазки
      • Водостойкие смазки для тяжелых условий эксплуатации
      • Малошумные смазки
      • Смазки для высокоскоростных подшипников
      • Автомобильные смазки
      • Смазки для тросов
      • Смазки для открытых зубчатых передач
    • Промышленные масла
      • Турбинные масла
      • Цепные масла
      • Железнодорожные масла
      • Масла для шин
      • Гидравлические масла
      • Трансмиссионные масла
      • Циркуляционные масла
      • Компрессорные масла
  • Газпромнефть
    Газпромнефть
    • Индустриальные смазочные материалы (IND)
      • Гидравлические масла
      • Индустриальные масла Gazpromneft без присадок
      • Компрессорные масла
      • Масла для бумагоделательных машин
      • Масла для направляющих скольжения
      • Масла для прокатных станов
      • Масла закалочные и теплоносители
      • Масла разделительные
      • Масла-мягчители
      • Осевые масла
      • Пластичные смазки Gazpromneft
      • Редукторные масла
      • Трансмиссионно-гидравлические масла
      • Турбинные масла
      • Циркуляционные масла
    • Смазочные материалы для коммерческого транспорта (CVL)
      • G-Family
      • Gazpromneft
    • Смазочные материалы для потребительского сегмента (PVL)
      • G-Family
      • Gazpromneft
  • MODENGY
    MODENGY
    • Адаптивные смазочные материалы
    • Антифрикционные покрытия
    • Графеновые смазочные материалы
    • Оборудование
    • Очистители
    • Специальные растворители
    • Твердосмазочные пасты
    • Функциональные покрытия
  • РПС
    РПС
    • Очистители
    • Смазки
  • Оборудование
    Оборудование
    • pH-метр для СОТС, СОЖ
    • Биоконтроль
    • Ручной рефрактометр
    • Пневмосистема для перекачки жидкости
    • Кондуктометр
    • Скиммер Bandskimmer
    • Смеситель для приготовления эмульсии
    • Скиммер для СОЖ M-12/30
    • Скиммер для СОЖ M-11/30
    • Скиммер для СОЖ M-10/30
    • Скиммер для СОЖ M-02/30
    • Скиммер для СОЖ M-01/30
    • Скиммер для СОЖ M-00/30
    • Скиммер для СОЖ C-12/30
    • Скиммер для СОЖ C-11/30
    • Скиммер для СОЖ C-10/30
    • Скиммер для СОЖ C-02/30
    • Скиммер для СОЖ C-01/30
    • Скиммер для СОЖ C-00/30
  • Смазка как Краска
    Смазка как Краска
Статьи
Новости
Библиотека
Контакты
    РПС
    Компания
    • О компании
    • Вакансии
    • Реквизиты
    • Контакты
    Каталог
    • BECHEM
      BECHEM
      • Антифрикционные покрытия
      • Защита от коррозии и очистители
        • Защита от коррозии
        • Очистители
      • Пасты и спреи
        • Пасты
        • Спреи
      • Смазки
        • Арматурные смазки
        • Смазки для железнодорожных применений
        • Смазки для открытых и закрытых передач
        • Смазки для пластмасс
        • Смазки для подшипников качения и скольжения
        • Смазки для ходовой части и тормозных систем
        • Смазки для электроконтактов
      • Смазочные масла
        • Гидравлические жидкости
        • Индустриальные редукторные и циркуляционные масла
        • Масла для компрессоров и пневматических инструментов
        • Масла для цепей
        • Силиконовые масла
      • Смазочные материалы для пищевой и фармацевтической промышленностей
        • Смазки для пищевой и фармацевтической промышленностей
        • Смазочные масла для пищевой и фармацевтической промышленностей
      • СОТС для операций обработки давлением
        • Масла для холодного прессования
        • СОТС для волочения труб
        • СОТС для листовой формовки
        • СОТС для объемной формовки
      • СОТС для процессов металлообработки со снятием стружки
        • Berufluid
        • Водосмешиваемые смазочно-охлаждающие жидкости
        • Не смешиваемые с водой смазочно-охлаждающие среды
        • Оборудование для обслуживания СОЖ и СОТС
        • Сервисные продукты по обслуживанию СОЖ и СОТС
      • Экологичные смазочные и технологические материалы
        • Экологичные смазки
        • Экологичные смазочные масла
        • Экологичные смазочные материалы для железных дорог
    • EFELE
      EFELE
      • Анаэробные составы
      • Антифрикционные покрытия
      • Жидкие уплотнители
      • Защитные покрытия
      • Масла
      • Материалы в дозаторах
      • Материалы с пищевым допуском
      • Оборудование
      • Очистители
      • Пасты
      • Смазки
      • СОЖ
    • ВЕЗДЕШКА
      ВЕЗДЕШКА
    • YUNPRO
      YUNPRO
      • Смазки общего назначения
      • Жидкости для металлообработки
        • Эмульгированные СОЖ
        • Чистые технологические масла
        • Разделительные агенты
      • Специальные смазки
        • Высокотемпературные смазки
        • Водостойкие смазки для тяжелых условий эксплуатации
        • Малошумные смазки
        • Смазки для высокоскоростных подшипников
        • Автомобильные смазки
        • Смазки для тросов
        • Смазки для открытых зубчатых передач
      • Промышленные масла
        • Турбинные масла
        • Цепные масла
        • Железнодорожные масла
        • Масла для шин
        • Гидравлические масла
        • Трансмиссионные масла
        • Циркуляционные масла
        • Компрессорные масла
    • Газпромнефть
      Газпромнефть
      • Индустриальные смазочные материалы (IND)
        • Гидравлические масла
        • Индустриальные масла Gazpromneft без присадок
        • Компрессорные масла
        • Масла для бумагоделательных машин
        • Масла для направляющих скольжения
        • Масла для прокатных станов
        • Масла закалочные и теплоносители
        • Масла разделительные
        • Масла-мягчители
        • Осевые масла
        • Пластичные смазки Gazpromneft
        • Редукторные масла
        • Трансмиссионно-гидравлические масла
        • Турбинные масла
        • Циркуляционные масла
      • Смазочные материалы для коммерческого транспорта (CVL)
        • G-Family
        • Gazpromneft
      • Смазочные материалы для потребительского сегмента (PVL)
        • G-Family
        • Gazpromneft
    • MODENGY
      MODENGY
      • Адаптивные смазочные материалы
      • Антифрикционные покрытия
      • Графеновые смазочные материалы
      • Оборудование
      • Очистители
      • Специальные растворители
      • Твердосмазочные пасты
      • Функциональные покрытия
    • РПС
      РПС
      • Очистители
      • Смазки
    • Оборудование
      Оборудование
      • pH-метр для СОТС, СОЖ
      • Биоконтроль
      • Ручной рефрактометр
      • Пневмосистема для перекачки жидкости
      • Кондуктометр
      • Скиммер Bandskimmer
      • Смеситель для приготовления эмульсии
      • Скиммер для СОЖ M-12/30
      • Скиммер для СОЖ M-11/30
      • Скиммер для СОЖ M-10/30
      • Скиммер для СОЖ M-02/30
      • Скиммер для СОЖ M-01/30
      • Скиммер для СОЖ M-00/30
      • Скиммер для СОЖ C-12/30
      • Скиммер для СОЖ C-11/30
      • Скиммер для СОЖ C-10/30
      • Скиммер для СОЖ C-02/30
      • Скиммер для СОЖ C-01/30
      • Скиммер для СОЖ C-00/30
    • Смазка как Краска
      Смазка как Краска
    Статьи
    Новости
    Библиотека
    Контакты
      РПС
      • Компания
        • Назад
        • Компания
        • О компании
        • Вакансии
        • Реквизиты
        • Контакты
      • Каталог
        • Назад
        • Каталог
        • BECHEM
          • Назад
          • BECHEM
          • Антифрикционные покрытия
          • Защита от коррозии и очистители
            • Назад
            • Защита от коррозии и очистители
            • Защита от коррозии
            • Очистители
          • Пасты и спреи
            • Назад
            • Пасты и спреи
            • Пасты
            • Спреи
          • Смазки
            • Назад
            • Смазки
            • Арматурные смазки
            • Смазки для железнодорожных применений
            • Смазки для открытых и закрытых передач
            • Смазки для пластмасс
            • Смазки для подшипников качения и скольжения
            • Смазки для ходовой части и тормозных систем
            • Смазки для электроконтактов
          • Смазочные масла
            • Назад
            • Смазочные масла
            • Гидравлические жидкости
            • Индустриальные редукторные и циркуляционные масла
            • Масла для компрессоров и пневматических инструментов
            • Масла для цепей
            • Силиконовые масла
          • Смазочные материалы для пищевой и фармацевтической промышленностей
            • Назад
            • Смазочные материалы для пищевой и фармацевтической промышленностей
            • Смазки для пищевой и фармацевтической промышленностей
            • Смазочные масла для пищевой и фармацевтической промышленностей
          • СОТС для операций обработки давлением
            • Назад
            • СОТС для операций обработки давлением
            • Масла для холодного прессования
            • СОТС для волочения труб
            • СОТС для листовой формовки
            • СОТС для объемной формовки
          • СОТС для процессов металлообработки со снятием стружки
            • Назад
            • СОТС для процессов металлообработки со снятием стружки
            • Berufluid
            • Водосмешиваемые смазочно-охлаждающие жидкости
            • Не смешиваемые с водой смазочно-охлаждающие среды
            • Оборудование для обслуживания СОЖ и СОТС
            • Сервисные продукты по обслуживанию СОЖ и СОТС
          • Экологичные смазочные и технологические материалы
            • Назад
            • Экологичные смазочные и технологические материалы
            • Экологичные смазки
            • Экологичные смазочные масла
            • Экологичные смазочные материалы для железных дорог
        • EFELE
          • Назад
          • EFELE
          • Анаэробные составы
          • Антифрикционные покрытия
          • Жидкие уплотнители
          • Защитные покрытия
          • Масла
          • Материалы в дозаторах
          • Материалы с пищевым допуском
          • Оборудование
          • Очистители
          • Пасты
          • Смазки
          • СОЖ
        • ВЕЗДЕШКА
        • YUNPRO
          • Назад
          • YUNPRO
          • Смазки общего назначения
          • Жидкости для металлообработки
            • Назад
            • Жидкости для металлообработки
            • Эмульгированные СОЖ
            • Чистые технологические масла
            • Разделительные агенты
          • Специальные смазки
            • Назад
            • Специальные смазки
            • Высокотемпературные смазки
            • Водостойкие смазки для тяжелых условий эксплуатации
            • Малошумные смазки
            • Смазки для высокоскоростных подшипников
            • Автомобильные смазки
            • Смазки для тросов
            • Смазки для открытых зубчатых передач
          • Промышленные масла
            • Назад
            • Промышленные масла
            • Турбинные масла
            • Цепные масла
            • Железнодорожные масла
            • Масла для шин
            • Гидравлические масла
            • Трансмиссионные масла
            • Циркуляционные масла
            • Компрессорные масла
        • Газпромнефть
          • Назад
          • Газпромнефть
          • Индустриальные смазочные материалы (IND)
            • Назад
            • Индустриальные смазочные материалы (IND)
            • Гидравлические масла
            • Индустриальные масла Gazpromneft без присадок
            • Компрессорные масла
            • Масла для бумагоделательных машин
            • Масла для направляющих скольжения
            • Масла для прокатных станов
            • Масла закалочные и теплоносители
            • Масла разделительные
            • Масла-мягчители
            • Осевые масла
            • Пластичные смазки Gazpromneft
            • Редукторные масла
            • Трансмиссионно-гидравлические масла
            • Турбинные масла
            • Циркуляционные масла
          • Смазочные материалы для коммерческого транспорта (CVL)
            • Назад
            • Смазочные материалы для коммерческого транспорта (CVL)
            • G-Family
            • Gazpromneft
          • Смазочные материалы для потребительского сегмента (PVL)
            • Назад
            • Смазочные материалы для потребительского сегмента (PVL)
            • G-Family
            • Gazpromneft
        • MODENGY
          • Назад
          • MODENGY
          • Адаптивные смазочные материалы
          • Антифрикционные покрытия
          • Графеновые смазочные материалы
          • Оборудование
          • Очистители
          • Специальные растворители
          • Твердосмазочные пасты
          • Функциональные покрытия
        • РПС
          • Назад
          • РПС
          • Очистители
          • Смазки
        • Оборудование
          • Назад
          • Оборудование
          • Оборудование для обслуживания cмазочно-охлаждающих жидкостей (СОЖ)
        • Смазка как Краска
      • Статьи
      • Новости
      • Библиотека
      • Контакты
      • Подбор СОЖ для металлообработки
      • Подбор СОЖ для волочения
      • +7 (831) 217-22-12
        • Назад
        • Телефоны
        • +7 (831) 217-22-12
        • +7 (903) 602-12-07
        • Заказать звонок
      г. Нижний Новгород,
      пр. Гагарина, д. 166, офисы 320, 323
      • Главная
      • Информация
      • Тренды
      • Преимущества передачи деталей для профессионального нанесения защитных покрытий в инженерный центр

      Преимущества передачи деталей для профессионального нанесения защитных покрытий в инженерный центр

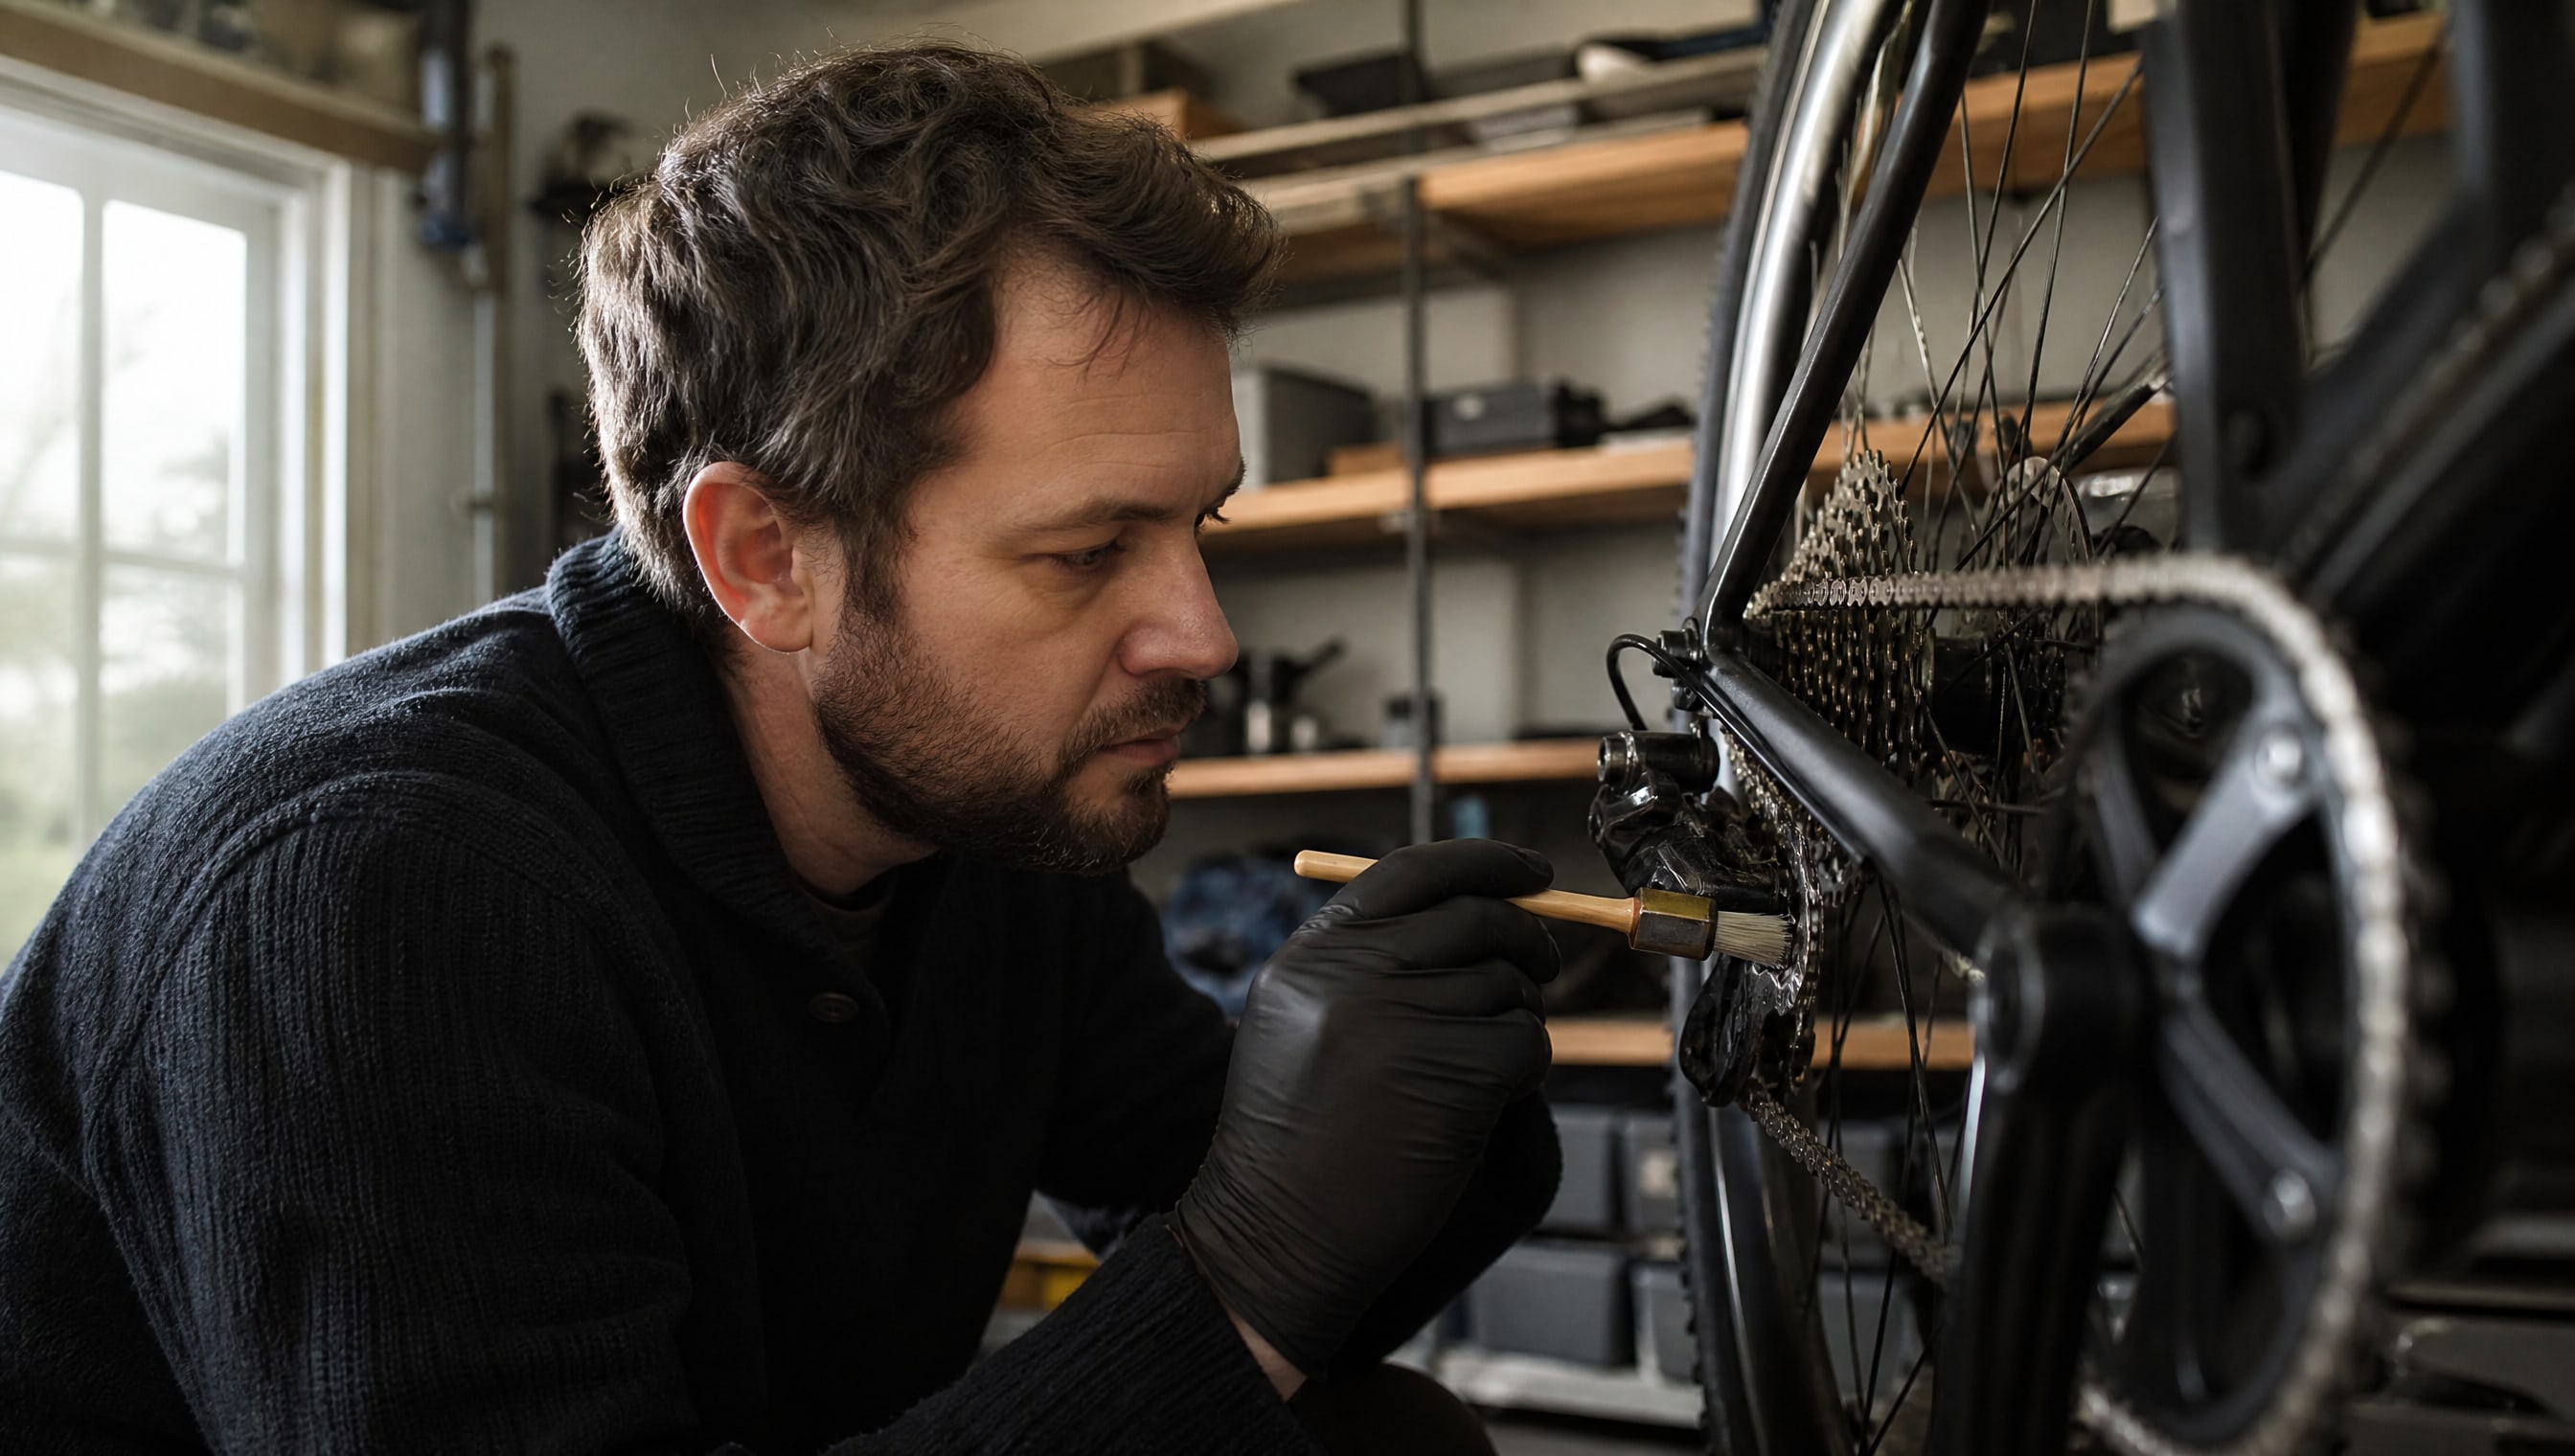
      Человек наносит защитное покрытие на цепь и звездочки велосипеда в домашнем гараже.
      Узнайте, как профессиональное нанесение защитных покрытий в инженерном центре повышает надежность узлов и снижает риски деформации.

      Когда деталь требует защиты от коррозии, износа или специальных функциональных свойств, выбор технологии нанесения покрытия становится критически важным. Передача деталей в профессиональный инженерный центр гарантирует не просто покрытие, а научно обоснованное решение, соответствующее назначению и условиям работы изделия. Центр располагает спектром методов нанесения - от газодинамического напыления до электронно-лучевого осаждения, - и главное: он выбирает технологию под конкретную задачу, а не наоборот.

      В этой статье вы узнаете, почему передача деталей специалистам повышает надежность узлов, снижает риск деформации и геометрических ошибок, и как инженерный центр обеспечивает повторяемость и качество покрытия, недостижимые при попытке нанести защиту собственными силами.

      Почему выбор технологии нанесения покрытий определяет долговечность детали


      Нанесение защитных покрытий применяют не только для эстетики, но и для комплексного улучшения служебных характеристик: повышения износостойкости, защиты от коррозии, регулирования поверхностного трения и восстановления геометрии изношенных деталей. 

      Однако одна и та же функция может быть реализована несколькими способами, и результат зависит от метода.

      Например, для защиты от коррозии годятся и гальваническое осаждение, и напыление, и лакокрасочное покрытие - но каждый способ дает разную структуру слоя, адгезию, толщину и влияет на основной материал неодинаково. Инженерный центр не выбирает наугад: специалист анализирует условия работы детали, допустимые диапазоны размеров и геометрии, требования к твердости и трению, тепловой режим процесса. Результат этого анализа - четко обоснованная технология.

      Широкий выбор исходных материалов и методов позволяет получать покрытия с высокой плотностью, однородностью и химической чистотой, адаптированные под конкретный материал основы и условия службы. Передача деталей в центр означает, что выбор уже сделан правильно, а не поправляться на практике.

      Контроль минимального тепловложения для сохранения геометрии и посадок


      Один из критических рисков при нанесении покрытий - перегрев детали и вызванные этим остаточные напряжения, деформация и коробление. 
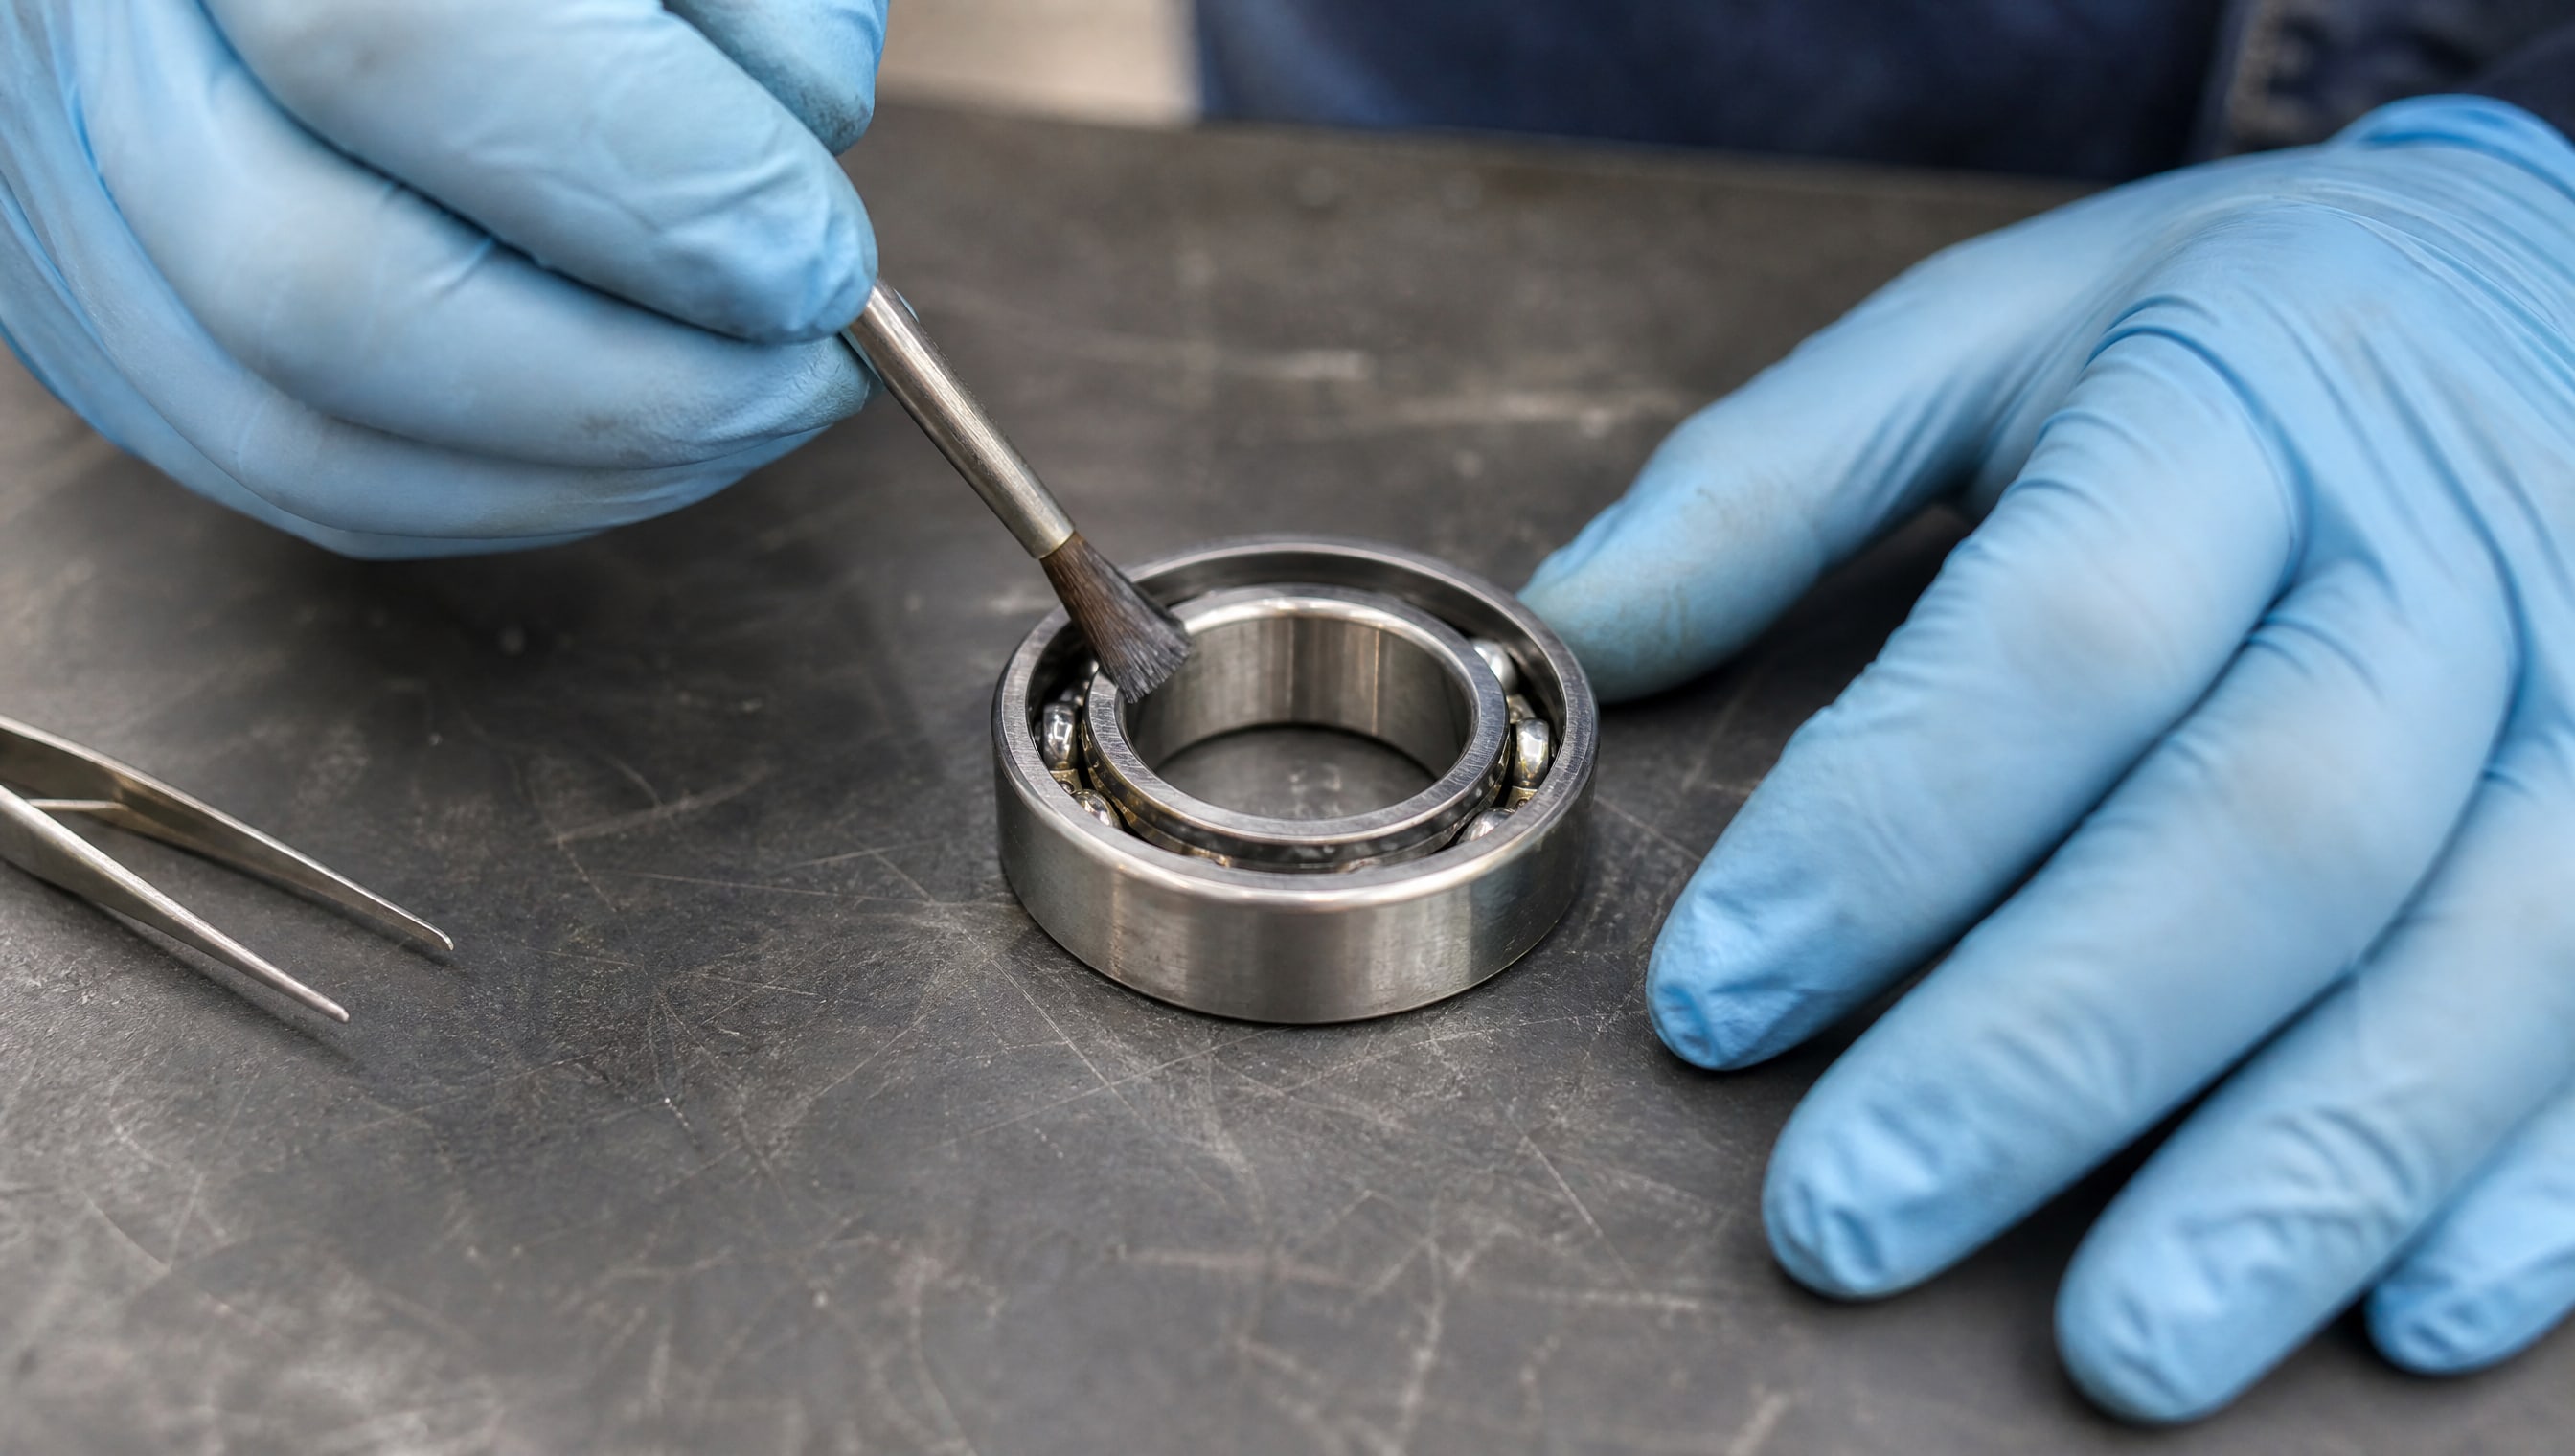
      Деталь подшипника на верстаке, нанесение защитных покрытий с тонкой кистью для сохранения точности.

      Особенно чувствительны к нагреву узлы с точными посадками, подшипниковые валы и детали, на которые наложены жесткие допуски размеров и допуски формы.

      Методы с минимальным тепловложением - газодинамическое напыление, холодная атмосферная плазма, вакуумное осаждение - обеспечивают незначительное термическое воздействие. При газодинамическом напылении, например, изделие в зоне покрытия не нагревается выше 100–150 °C, что исключает практически любой риск окисления или фазовых превращений в материале основы. Это особенно важно для деталей, где критичны посадки, геометрия и внутренние напряжения.

      Инженерный центр располагает техническими возможностями для контроля температуры процесса и выбора метода с учетом допусков детали. Если вал требует покрытия и при этом его диаметр нормирован в пределах ±0,05 мм, центр не использует методы наплавки (они дают слой до 5 мм и выше), а подберет напыление или осаждение из паровой фазы, где толщина и тепловложение контролируются.

      Способы нанесения защитных покрытий: выбор оптимальной технологии для разных задач


      Методы нанесения покрытий различаются по механизму, скорости, температуре, толщине результирующего слоя и влиянию на основной материал. 
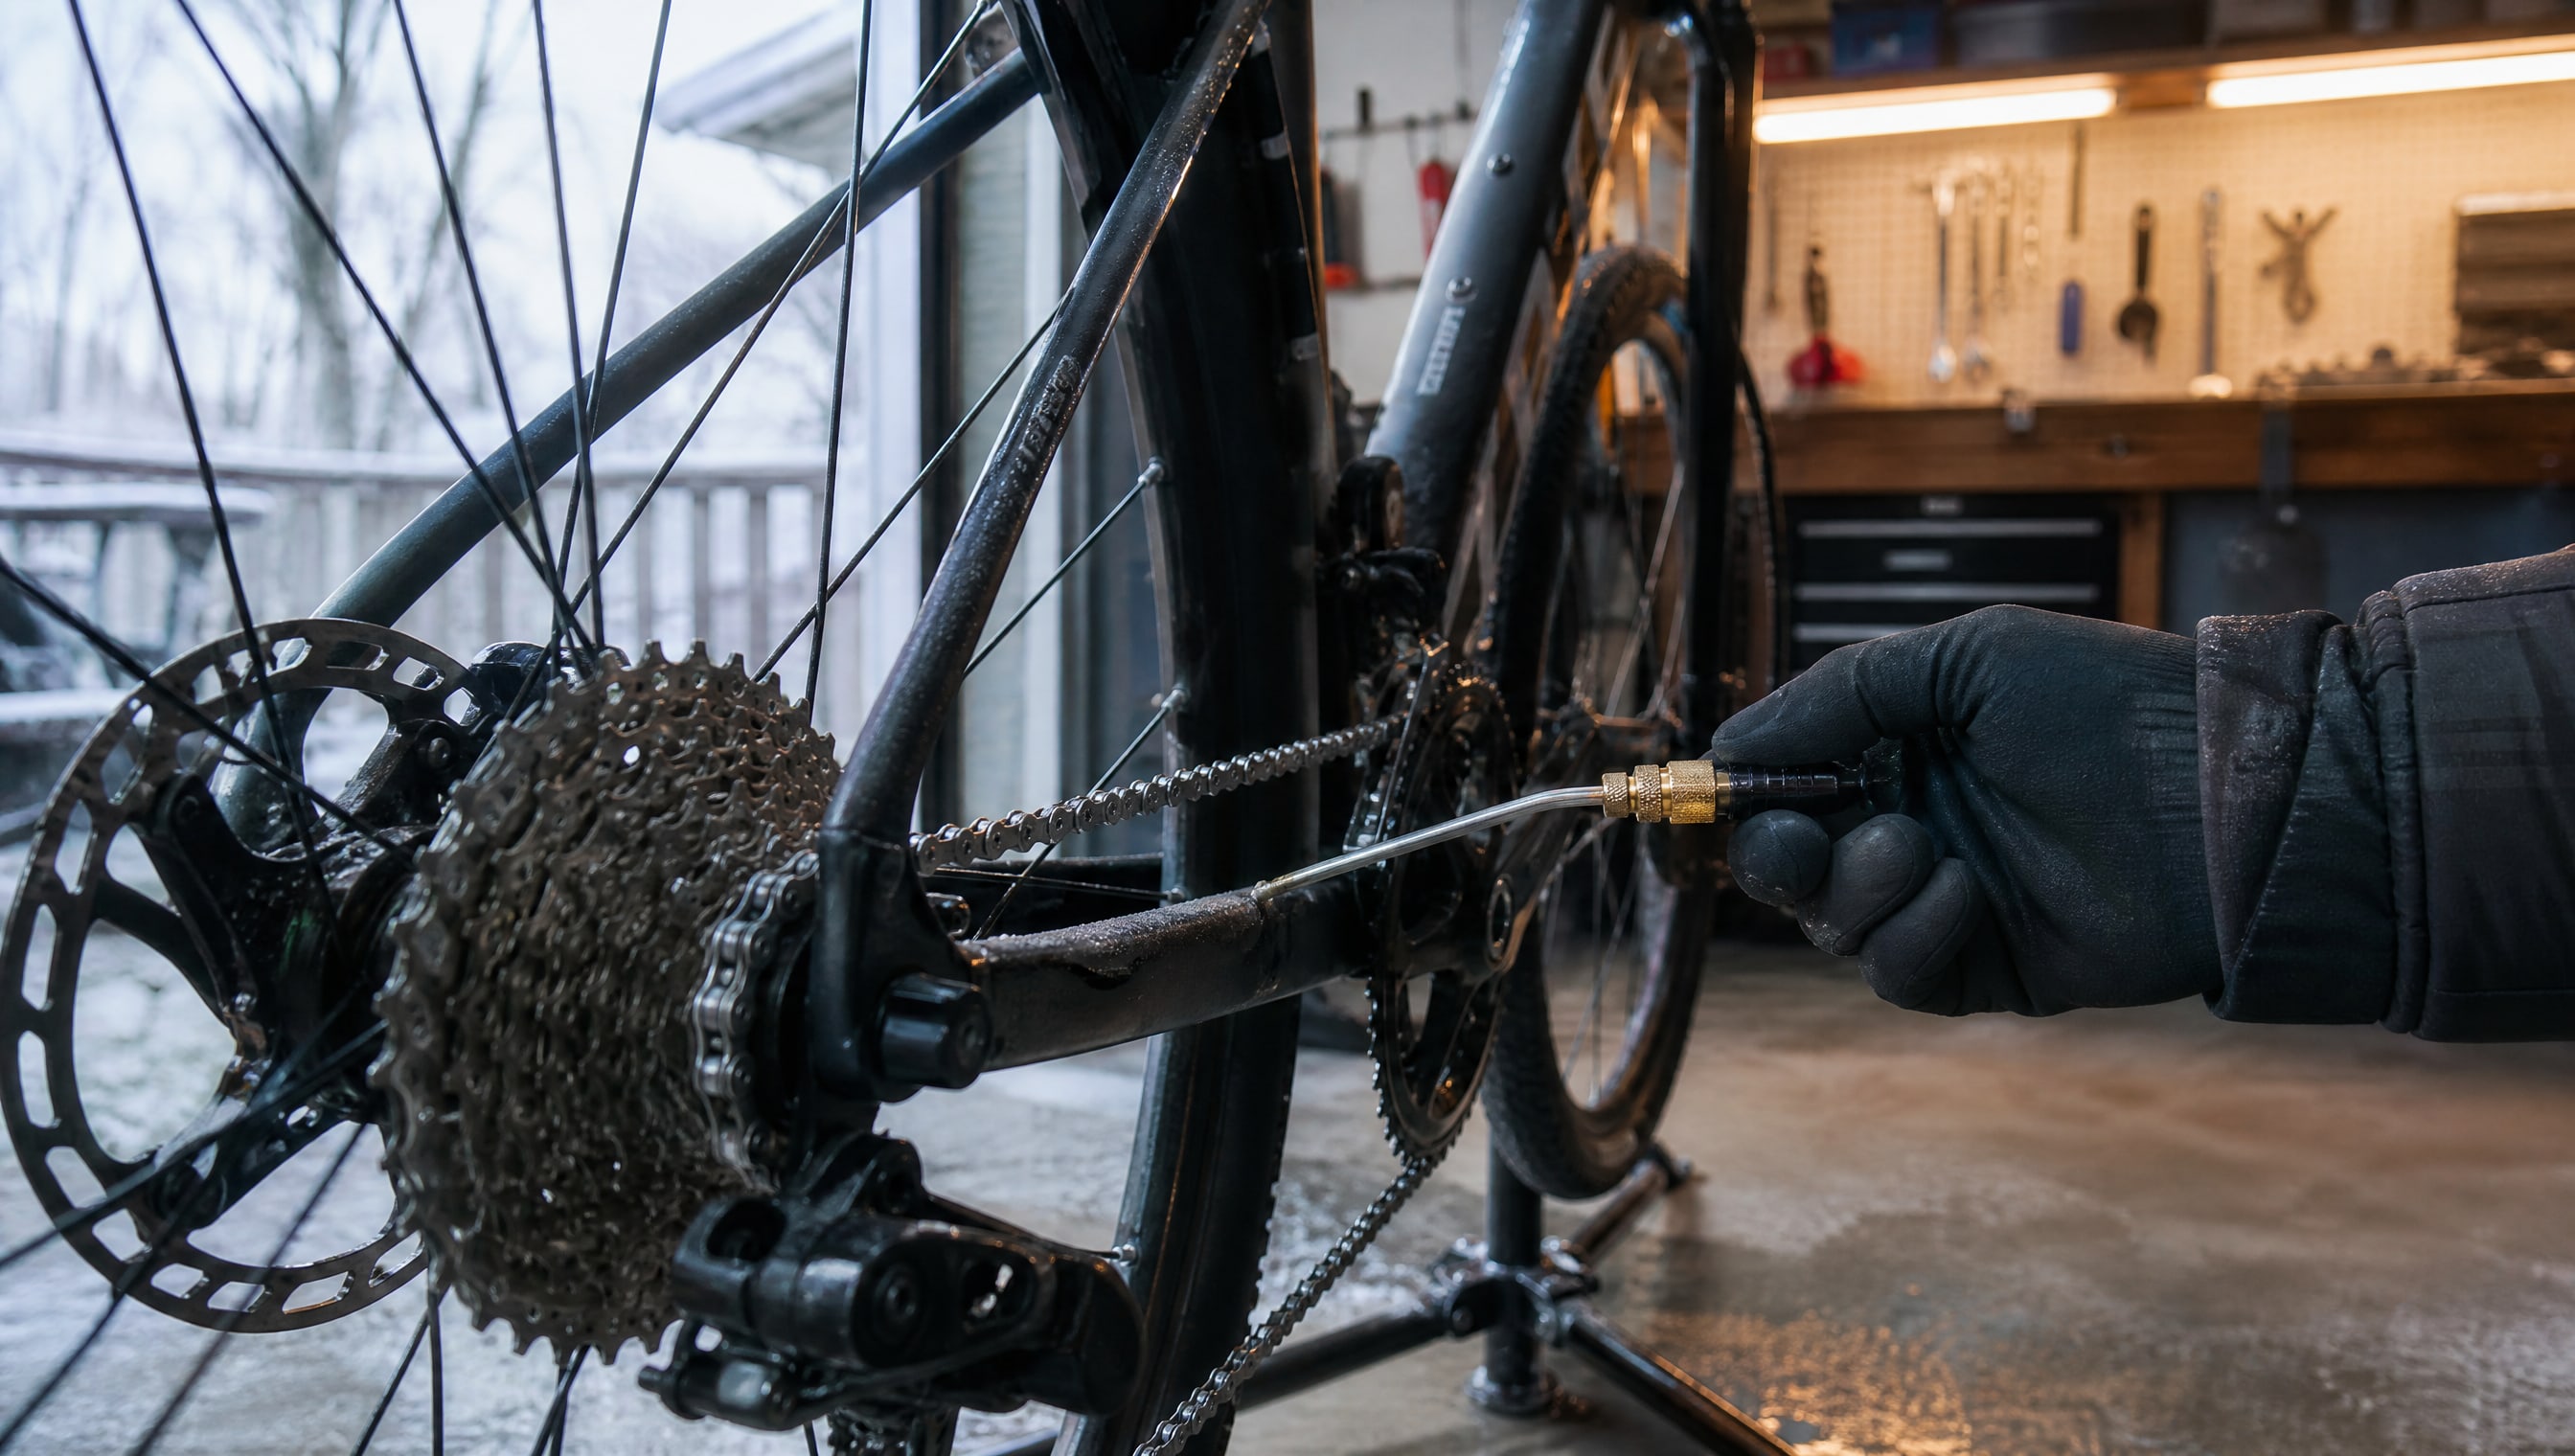
      Нанесение защитных покрытий на цепь велосипеда в домашнем гараже через сопло аппликатора.

      Понимание этих различий помогает инженерному центру обоснованно выбирать способ под конкретную задачу.

      Напыление (включая газодинамическое)

      Напыление позволяет наносить широкий спектр материалов (металлы, сплавы, керамики, композиты) с контролируемой толщиной в диапазоне 0,25–5,0 мм, а при необходимости и толще. Процесс характеризуется высокой плотностью слоя и однородностью. Газодинамическое напыление, благодаря отсутствию высоких температур, опасных газов и излучений, технологически и экологически более безопасно, чем методы с открытым пламенем или дугой. Кроме того, в процессе газодинамического напыления возможна одновременная очистка поверхности от загрязнений, что исключает некоторые этапы предварительной подготовки.

      Лакокрасочные системы и пневматическое распыление

      Пневматическое распыление позволяет наносить практически все разновидности лакокрасочных материалов, работать с изделиями любой формы и размера и получать равномерную толщину пленки. Однако при ручном распылении коэффициент потерь составляет 40%, то есть в действительность попадает лишь 60% распыляемого материала. При безвоздушном распылении потери меньше примерно на 20%, но все равно остаются заметными.

      Роботизированные системы нанесения

      На роботизированных электростатических линиях эффективность переноса достигает 85% и выше, что существенно снижает расход материала и формирование тумана. Такие системы обеспечивают более стабильную толщину пленки, чем ручное нанесение, и надежнее соответствуют требованиям по коррозионной стойкости согласно ISO 12944.

      Методы химического осаждения из паровой фазы (CVD)

      Для больших партий малоразмерных изделий методы CVD экономически выгодны благодаря упрощенной загрузке и отсутствию необходимости в длительной подготовке и переориентировке изделий в процессе. Однако эта технология менее гибкая по отношению к крупным деталям или нестандартной геометрии.

      Инженерный центр выбирает метод, ориентируясь на размер партии, требуемую толщину, геометрию детали, допустимое тепловложение и экономику процесса. Не существует универсального способа; для каждого набора требований оптимален свой подход.

      Антифрикционные покрытия вала и защита узла подшипник-вал от задиров


      Узел подшипник-вал - одна из самых критичных сборок в промышленном оборудовании. 
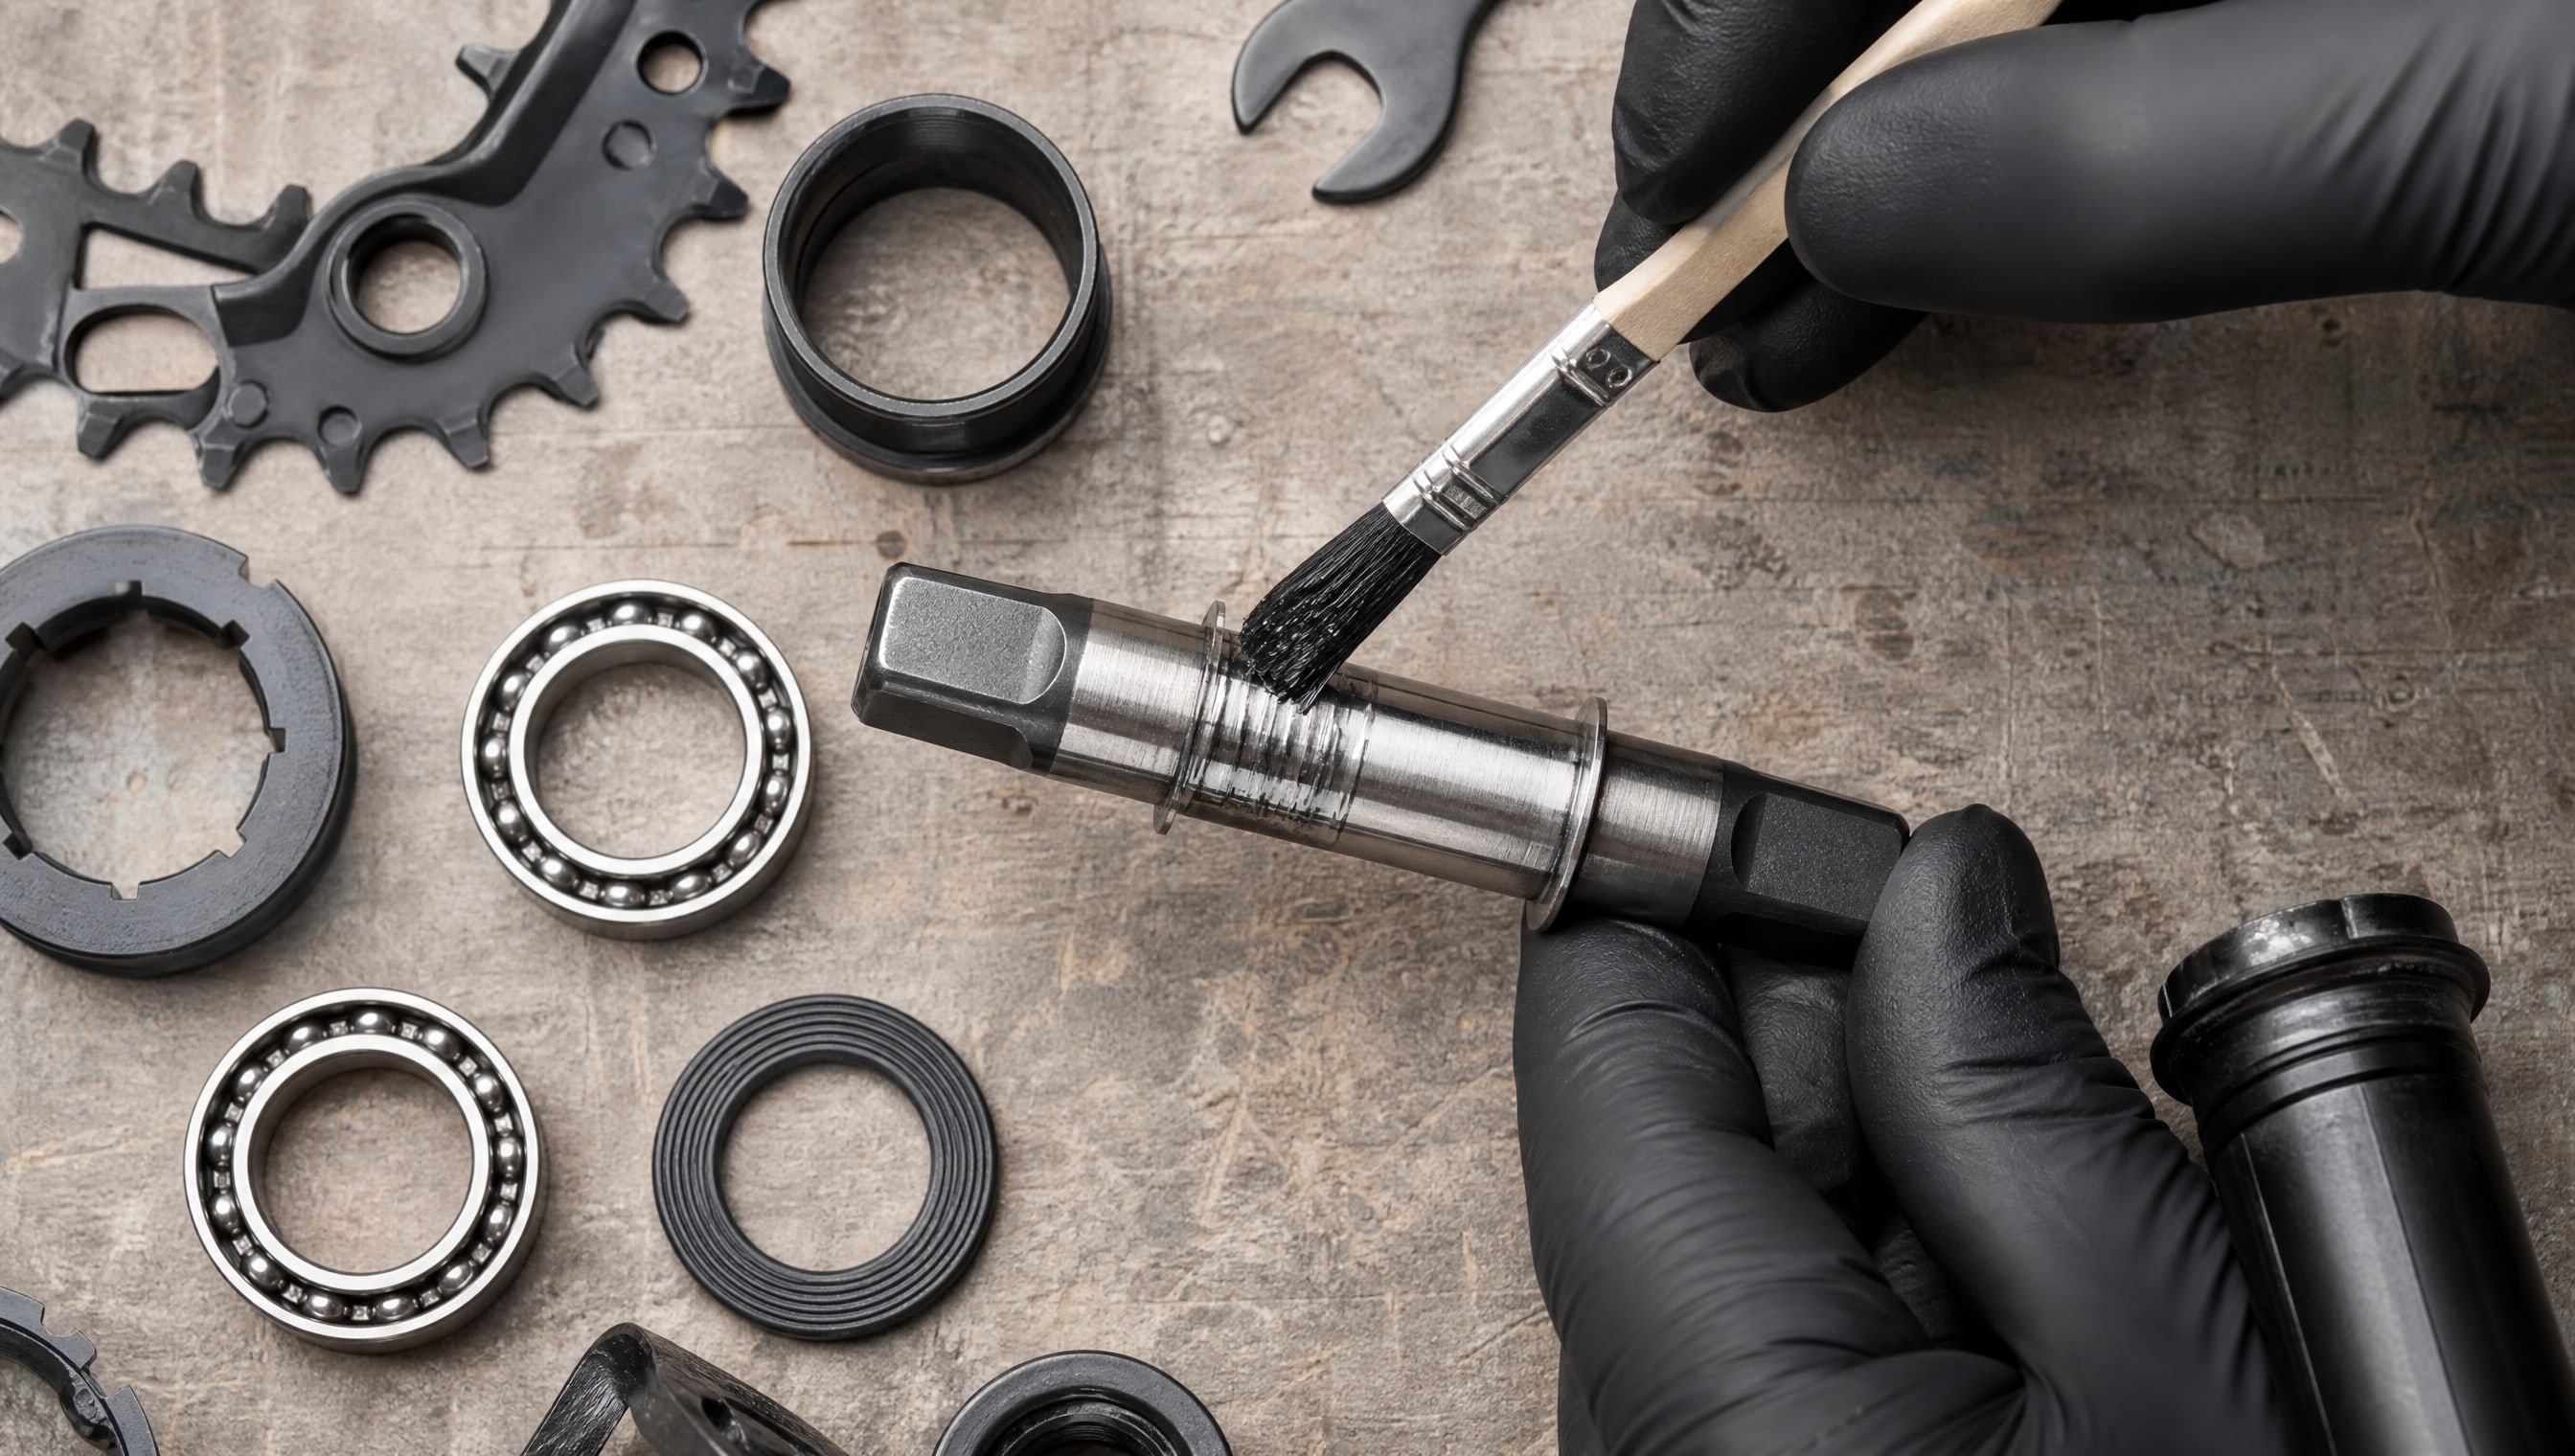
      Нанесение защитных покрытий на детали велосипедного узла подшипник-вал для предотвращения износа.

      Задиры, фреттинг-коррозия, износ закладки и нарушение посадки приводят к преждевременному отказу и дорогостоящему простою. Защита этого узла требует комплексного подхода: выбора покрытия с учетом трения, смазки, теплового режима и минимального воздействия на геометрию вала.

      Антифрикционное покрытие не просто "добавляется" к валу; оно должно иметь адгезию к основному материалу, предсказуемую толщину (обычно десятые доли миллиметра), совместимость с маслом или смазкой в зоне контакта с подшипником, и не деформировать посадочные размеры. При выборе антифрикционного покрытия для узла с масляной смазкой и периодическими холодными пусками специалисты инженерного центра учитывают вымывание смазки, фрикционные характеристики в режиме граничной смазки и стойкость покрытия к вибрационной нагрузке.

      Например, для защиты от задиров при старт-стопных режимах в масляной среде применяют покрытия, которые удерживают микроскопические капли масла в приповерхностном слое, предотвращая прямой контакт поверхностей. На узлах подшипник-вал с интенсивным режимом работы обеспечение стабильной толщины слоя и контроль адгезии критичны не менее, чем выбор самого покрытия.

      Инженерный центр проводит испытания адгезии, измеряет толщину независимым способом и, при необходимости, выполняет ускоренные циклические тесты на вибростенде, чтобы убедиться, что покрытие не отслаивается и не подвергается крошению. Это означает, что вал с антифрикционным покрытием, полученный от центра, готов к установке в сборку без предварительной промывки и переживаний о качестве наносимого слоя.

      Гарантированная повторяемость толщины и адгезии благодаря механизированным системам


      Качество покрытия напрямую зависит от контроля его толщины и адгезии к основе. 

      При ручном нанесении операторы полагаются на визуальное восприятие и опыт, что неизбежно приводит к разбросу толщины в пределах ±0,1–0,2 мм даже в пределах одной детали. Это может означать, что защитные свойства варьируются от хорошего результата к пограничному или недостаточному.

      Механизированные и роботизированные системы устраняют эту вариативность. Параметры распыления (давление воздуха, расстояние до детали, скорость перемещения), давление материала и электростатический заряд (если используется) программируются и контролируются автоматикой. Результат - стабильная толщина пленки, измеренная индукционным толщиномером, с допусками ±0,01–0,05 мм.

      Адгезия, в свою очередь, достигается благодаря надежной подготовке поверхности (дробеструйная обработка, химическое обезжиривание, сушка) и выбору грунтовки или промежуточного слоя, согласованного с материалом основы и финишным покрытием. Инженерный центр документирует все этапы - от состояния поверхности перед обработкой до финального контроля адгезии и толщины. Такая документация дает закупщику или производителю гарантию, что деталь покрыта правильно.

      Нанесение защитных покрытий на металл: материалы, стандарты и контроль качества


      Для нанесения защитных покрытий на металл применяют материалы, выбор которых определяется условиями работы детали, воздействием среды (влага, соли, щелочи, кислоты, УФ), требуемой твердостью и эстетическими параметрами. 

      В инженерном центре этот выбор основан на стандартах и нормах.

      Для оценки внешнего вида декоративно-защитного покрытия используют методики из ГОСТ 9.032-74, определяющие критерии однородности, глянца, отсутствия пороков и подтеков. Для коррозионной стойкости, особенно в условиях циклического воздействия соленого тумана или высокой влажности, применяют нормы ISO 12944, которые классифицируют требуемую толщину и схему защиты в зависимости от окружающей среды.

      При выборе материала центр учитывает совместимость с основой (стальная, алюминиевая, чугунная поверхность), адгезию, усадку при высыхании или отверждении, экологичность (низкое содержание летучих органических соединений для внутренних работ), и возможность переработки отходов. Технология нанесения защитного покрытия на металл включает стадии предварительной обработки (очистка от коррозии, масла, грязи), нанесения грунта, промежуточного слоя (если требуется) и финишного покрытия, каждая из которых имеет установленные режимы и контрольные точки.

      Центр проводит измерения толщины слоя в нескольких точках (минимум 5–10 точек на деталь средних размеров), проверяет адгезию методом решетчатого надреза (cross-hatch adhesion test), оценивает внешний вид и, при необходимости, проводит испытания на коррозионную стойкость (камера соленого тумана, выдержка 500–1000 часов для высоконадежных применений).

      Часто задаваемые вопросы

      Какие основные способы нанесения защитных покрытий существуют в профессиональных центрах?

      В инженерных центрах применяют напыление (металлическое, газодинамическое, плазменное), электронно-лучевое осаждение, химическое осаждение из паровой фазы (CVD), гальванику, нанесение лакокрасочных материалов (пневматическое, безвоздушное, электростатическое) и холодную атмосферную плазму. Выбор метода зависит от материала детали, требуемой толщины, допустимого тепловложения и условий работы узла. Центр подбирает технологию под функцию детали, а не наоборот.

      Почему нанесение защитных покрытий металл требует контроля толщины?

      Толщина слоя определяет защитные свойства: коррозионную стойкость, износоустойчивость и адгезию. При малой толщине защита будет недостаточной, а при чрезмерной - может произойти деформация детали или нарушение посадок. Инженерный центр измеряет толщину индукционным толщиномером на нескольких точках и документирует результаты, гарантируя, что покрытие соответствует требуемым допускам.

      Что такое эффективность переноса при распылении и как она влияет на стоимость?

      Эффективность переноса - это доля распыленного материала, которая фактически осела на детали. При ручном распылении она составляет 30–60%, при безвоздушном - примерно 60–70%, а на роботизированных электростатических линиях -85% и выше. Чем выше эффективность, тем меньше материала уходит в отходы, тумана и тем экономичнее процесс. Инженерный центр использует механизированные системы, чтобы снизить потери и обеспечить повторяемость.

      Почему передача деталей в инженерный центр снижает риск деформации вала?

      Специалисты центра выбирают методы с минимальным тепловложением (газодинамическое напыление нагревает деталь не выше 100–150 °C), контролируют режимы процесса и проводят проверку размеров после покрытия. Это исключает остаточные напряжения и коробление, которые могут возникнуть при неправильно выбранной технологии или неконтролируемом нагреве.

      Какие стандарты регулируют качество защитных покрытий?

      Для внешнего вида и однородности используют ГОСТ 9.032-74, для коррозионной стойкости - ISO 12944, который классифицирует требуемую защиту в зависимости от окружающей среды (городская, индустриальная, морская). Инженерный центр сверяет готовые детали со спецификацией клиента и этими нормами, а не с собственными представлениями.

      Заключение

      Передача деталей для профессионального нанесения защитных покрытий в инженерный центр - это инвестиция в надежность и долговечность узлов оборудования. Центр выбирает метод нанесения под конкретную задачу (коррозионная защита, антифрикционные свойства, восстановление геометрии), контролирует минимальное тепловложение во избежание деформации посадок, и гарантирует стабильную толщину и адгезию покрытия благодаря механизированным системам и независимому контролю качества. Для узла подшипник-вал это означает защиту от задиров, фрикционного износа и коррозии; для крупногабаритных деталей и сборок - полное соответствие допускам и внешнему виду; для металлических конструкций - соответствие стандартам коррозионной стойкости и долговечность в агрессивных средах.

      Следующий шаг: подготовьте техническое задание с описанием условий работы детали, требуемых допусков размеров и геометрии, ожидаемого срока службы и, если применимо, нормативных требований (допуск к пище, категория коррозионной среды, класс чистоты поверхности). Отправьте образец в инженерный центр для проведения анализа и рекомендации оптимальной технологии. Центр предоставит техпредложение с указанием метода, ожидаемых свойств покрытия, режимов контроля и гарантии качества.
      Назад к списку Следующая статья
      Категории
      • Обзоры921
      Это интересно
      • В цехе по производству продуктов питания, смазка h1 наносится на движущиеся части оборудования.
        Смазки H1 и аудит HACCP: как соответствие пищевому допуску влияет на прохождение проверок ISO 22000
      • Инженер наносит твердосмазочные покрытия на двигатель, находящийся на заводской линии.
        Твердосмазочные покрытия двигателя: применение в узлах трения коленвал-втулка
      • Мастер осматривает заклинивший болт в разобранном узле машины на производственной линии.
        Разборка резьбовых соединений без повреждений: проверенная технология демонтажа
      • Техник изучает показания температуры воздуха в печи и поверхности металлического изделия.
        Температура полимеризации покрытий в печи: режимы и контроль адгезии
      • Чистая производственная линия из нержавеющей стали
        Смазка допуск NSF H1: как отличить оригинал от подделки на упаковке
      Компания
      О компании
      Вакансии
      Реквизиты
      Каталог
      BECHEM
      EFELE
      ВЕЗДЕШКА
      YUNPRO
      Газпромнефть
      MODENGY
      РПС
      Оборудование
      Смазка как Краска
      Статьи
      Тренды
      Новости
      Библиотека
      Контакты
      Наши контакты

      +7 (831) 217-22-12
      +7 (903) 602-12-07
      Пн. – Пт.: с 8:00 до 17:00
      г. Нижний Новгород,
      пр. Гагарина, д. 166, офисы 320, 323
      Условия использования сайта Политика конфиденциальности
      © 2026 Все права защищены.

      Все материалы сайта https://rps-nn.ru принадлежат ООО "НОВЫЕ РЕШЕНИЯ" ИНН 5751054390

      Заказ бесплатного образца

      Мы можем предоставить вам образец.

      Заполните форму и мы свяжемся с вами для принятия решения.

      Бесплатный образец предоставляется только для юридических лиц


      отправить заявку
      Нажимая на кнопку, вы даете согласие на обработку своих персональных данных.
      Спасибо, ваша заявка отправлена.
      Мы свяжемся с вами в ближайшее время
      Подбор СОЖ
      Подбор СОЖ для металлообработки
      Подбор СОЖ для волочения