РПС
Производство и поставки продуктов:
СОЖ, СОТС, масла, смазки, очистители,
специальные смазочные покрытия
+7 (831) 217-22-12
+7 (903) 602-12-07
Заказать звонок
Компания
  • О компании
  • Вакансии
  • Реквизиты
  • Контакты
Каталог
  • BECHEM
    BECHEM
    • Антифрикционные покрытия
    • Защита от коррозии и очистители
      • Защита от коррозии
      • Очистители
    • Пасты и спреи
      • Пасты
      • Спреи
    • Смазки
      • Арматурные смазки
      • Смазки для железнодорожных применений
      • Смазки для открытых и закрытых передач
      • Смазки для пластмасс
      • Смазки для подшипников качения и скольжения
      • Смазки для ходовой части и тормозных систем
      • Смазки для электроконтактов
    • Смазочные масла
      • Гидравлические жидкости
      • Индустриальные редукторные и циркуляционные масла
      • Масла для компрессоров и пневматических инструментов
      • Масла для цепей
      • Силиконовые масла
    • Смазочные материалы для пищевой и фармацевтической промышленностей
      • Смазки для пищевой и фармацевтической промышленностей
      • Смазочные масла для пищевой и фармацевтической промышленностей
    • СОТС для операций обработки давлением
      • Масла для холодного прессования
      • СОТС для волочения труб
      • СОТС для листовой формовки
      • СОТС для объемной формовки
    • СОТС для процессов металлообработки со снятием стружки
      • Berufluid
      • Водосмешиваемые смазочно-охлаждающие жидкости
      • Не смешиваемые с водой смазочно-охлаждающие среды
      • Оборудование для обслуживания СОЖ и СОТС
      • Сервисные продукты по обслуживанию СОЖ и СОТС
    • Экологичные смазочные и технологические материалы
      • Экологичные смазки
      • Экологичные смазочные масла
      • Экологичные смазочные материалы для железных дорог
  • EFELE
    EFELE
    • Анаэробные составы
    • Антифрикционные покрытия
    • Жидкие уплотнители
    • Защитные покрытия
    • Масла
    • Материалы в дозаторах
    • Материалы с пищевым допуском
    • Оборудование
    • Очистители
    • Пасты
    • Смазки
    • СОЖ
  • ВЕЗДЕШКА
    ВЕЗДЕШКА
  • YUNPRO
    YUNPRO
    • Смазки общего назначения
    • Жидкости для металлообработки
      • Эмульгированные СОЖ
      • Чистые технологические масла
      • Разделительные агенты
    • Специальные смазки
      • Высокотемпературные смазки
      • Водостойкие смазки для тяжелых условий эксплуатации
      • Малошумные смазки
      • Смазки для высокоскоростных подшипников
      • Автомобильные смазки
      • Смазки для тросов
      • Смазки для открытых зубчатых передач
    • Промышленные масла
      • Турбинные масла
      • Цепные масла
      • Железнодорожные масла
      • Масла для шин
      • Гидравлические масла
      • Трансмиссионные масла
      • Циркуляционные масла
      • Компрессорные масла
  • Газпромнефть
    Газпромнефть
    • Индустриальные смазочные материалы (IND)
      • Гидравлические масла
      • Индустриальные масла Gazpromneft без присадок
      • Компрессорные масла
      • Масла для бумагоделательных машин
      • Масла для направляющих скольжения
      • Масла для прокатных станов
      • Масла закалочные и теплоносители
      • Масла разделительные
      • Масла-мягчители
      • Осевые масла
      • Пластичные смазки Gazpromneft
      • Редукторные масла
      • Трансмиссионно-гидравлические масла
      • Турбинные масла
      • Циркуляционные масла
    • Смазочные материалы для коммерческого транспорта (CVL)
      • G-Family
      • Gazpromneft
    • Смазочные материалы для потребительского сегмента (PVL)
      • G-Family
      • Gazpromneft
  • MODENGY
    MODENGY
    • Адаптивные смазочные материалы
    • Антифрикционные покрытия
    • Графеновые смазочные материалы
    • Оборудование
    • Очистители
    • Специальные растворители
    • Твердосмазочные пасты
    • Функциональные покрытия
  • РПС
    РПС
    • Очистители
    • Смазки
  • Оборудование
    Оборудование
    • pH-метр для СОТС, СОЖ
    • Биоконтроль
    • Ручной рефрактометр
    • Пневмосистема для перекачки жидкости
    • Кондуктометр
    • Скиммер Bandskimmer
    • Смеситель для приготовления эмульсии
    • Скиммер для СОЖ M-12/30
    • Скиммер для СОЖ M-11/30
    • Скиммер для СОЖ M-10/30
    • Скиммер для СОЖ M-02/30
    • Скиммер для СОЖ M-01/30
    • Скиммер для СОЖ M-00/30
    • Скиммер для СОЖ C-12/30
    • Скиммер для СОЖ C-11/30
    • Скиммер для СОЖ C-10/30
    • Скиммер для СОЖ C-02/30
    • Скиммер для СОЖ C-01/30
    • Скиммер для СОЖ C-00/30
  • Смазка как Краска
    Смазка как Краска
Статьи
Новости
Библиотека
Контакты
    РПС
    Компания
    • О компании
    • Вакансии
    • Реквизиты
    • Контакты
    Каталог
    • BECHEM
      BECHEM
      • Антифрикционные покрытия
      • Защита от коррозии и очистители
        • Защита от коррозии
        • Очистители
      • Пасты и спреи
        • Пасты
        • Спреи
      • Смазки
        • Арматурные смазки
        • Смазки для железнодорожных применений
        • Смазки для открытых и закрытых передач
        • Смазки для пластмасс
        • Смазки для подшипников качения и скольжения
        • Смазки для ходовой части и тормозных систем
        • Смазки для электроконтактов
      • Смазочные масла
        • Гидравлические жидкости
        • Индустриальные редукторные и циркуляционные масла
        • Масла для компрессоров и пневматических инструментов
        • Масла для цепей
        • Силиконовые масла
      • Смазочные материалы для пищевой и фармацевтической промышленностей
        • Смазки для пищевой и фармацевтической промышленностей
        • Смазочные масла для пищевой и фармацевтической промышленностей
      • СОТС для операций обработки давлением
        • Масла для холодного прессования
        • СОТС для волочения труб
        • СОТС для листовой формовки
        • СОТС для объемной формовки
      • СОТС для процессов металлообработки со снятием стружки
        • Berufluid
        • Водосмешиваемые смазочно-охлаждающие жидкости
        • Не смешиваемые с водой смазочно-охлаждающие среды
        • Оборудование для обслуживания СОЖ и СОТС
        • Сервисные продукты по обслуживанию СОЖ и СОТС
      • Экологичные смазочные и технологические материалы
        • Экологичные смазки
        • Экологичные смазочные масла
        • Экологичные смазочные материалы для железных дорог
    • EFELE
      EFELE
      • Анаэробные составы
      • Антифрикционные покрытия
      • Жидкие уплотнители
      • Защитные покрытия
      • Масла
      • Материалы в дозаторах
      • Материалы с пищевым допуском
      • Оборудование
      • Очистители
      • Пасты
      • Смазки
      • СОЖ
    • ВЕЗДЕШКА
      ВЕЗДЕШКА
    • YUNPRO
      YUNPRO
      • Смазки общего назначения
      • Жидкости для металлообработки
        • Эмульгированные СОЖ
        • Чистые технологические масла
        • Разделительные агенты
      • Специальные смазки
        • Высокотемпературные смазки
        • Водостойкие смазки для тяжелых условий эксплуатации
        • Малошумные смазки
        • Смазки для высокоскоростных подшипников
        • Автомобильные смазки
        • Смазки для тросов
        • Смазки для открытых зубчатых передач
      • Промышленные масла
        • Турбинные масла
        • Цепные масла
        • Железнодорожные масла
        • Масла для шин
        • Гидравлические масла
        • Трансмиссионные масла
        • Циркуляционные масла
        • Компрессорные масла
    • Газпромнефть
      Газпромнефть
      • Индустриальные смазочные материалы (IND)
        • Гидравлические масла
        • Индустриальные масла Gazpromneft без присадок
        • Компрессорные масла
        • Масла для бумагоделательных машин
        • Масла для направляющих скольжения
        • Масла для прокатных станов
        • Масла закалочные и теплоносители
        • Масла разделительные
        • Масла-мягчители
        • Осевые масла
        • Пластичные смазки Gazpromneft
        • Редукторные масла
        • Трансмиссионно-гидравлические масла
        • Турбинные масла
        • Циркуляционные масла
      • Смазочные материалы для коммерческого транспорта (CVL)
        • G-Family
        • Gazpromneft
      • Смазочные материалы для потребительского сегмента (PVL)
        • G-Family
        • Gazpromneft
    • MODENGY
      MODENGY
      • Адаптивные смазочные материалы
      • Антифрикционные покрытия
      • Графеновые смазочные материалы
      • Оборудование
      • Очистители
      • Специальные растворители
      • Твердосмазочные пасты
      • Функциональные покрытия
    • РПС
      РПС
      • Очистители
      • Смазки
    • Оборудование
      Оборудование
      • pH-метр для СОТС, СОЖ
      • Биоконтроль
      • Ручной рефрактометр
      • Пневмосистема для перекачки жидкости
      • Кондуктометр
      • Скиммер Bandskimmer
      • Смеситель для приготовления эмульсии
      • Скиммер для СОЖ M-12/30
      • Скиммер для СОЖ M-11/30
      • Скиммер для СОЖ M-10/30
      • Скиммер для СОЖ M-02/30
      • Скиммер для СОЖ M-01/30
      • Скиммер для СОЖ M-00/30
      • Скиммер для СОЖ C-12/30
      • Скиммер для СОЖ C-11/30
      • Скиммер для СОЖ C-10/30
      • Скиммер для СОЖ C-02/30
      • Скиммер для СОЖ C-01/30
      • Скиммер для СОЖ C-00/30
    • Смазка как Краска
      Смазка как Краска
    Статьи
    Новости
    Библиотека
    Контакты
      РПС
      • Компания
        • Назад
        • Компания
        • О компании
        • Вакансии
        • Реквизиты
        • Контакты
      • Каталог
        • Назад
        • Каталог
        • BECHEM
          • Назад
          • BECHEM
          • Антифрикционные покрытия
          • Защита от коррозии и очистители
            • Назад
            • Защита от коррозии и очистители
            • Защита от коррозии
            • Очистители
          • Пасты и спреи
            • Назад
            • Пасты и спреи
            • Пасты
            • Спреи
          • Смазки
            • Назад
            • Смазки
            • Арматурные смазки
            • Смазки для железнодорожных применений
            • Смазки для открытых и закрытых передач
            • Смазки для пластмасс
            • Смазки для подшипников качения и скольжения
            • Смазки для ходовой части и тормозных систем
            • Смазки для электроконтактов
          • Смазочные масла
            • Назад
            • Смазочные масла
            • Гидравлические жидкости
            • Индустриальные редукторные и циркуляционные масла
            • Масла для компрессоров и пневматических инструментов
            • Масла для цепей
            • Силиконовые масла
          • Смазочные материалы для пищевой и фармацевтической промышленностей
            • Назад
            • Смазочные материалы для пищевой и фармацевтической промышленностей
            • Смазки для пищевой и фармацевтической промышленностей
            • Смазочные масла для пищевой и фармацевтической промышленностей
          • СОТС для операций обработки давлением
            • Назад
            • СОТС для операций обработки давлением
            • Масла для холодного прессования
            • СОТС для волочения труб
            • СОТС для листовой формовки
            • СОТС для объемной формовки
          • СОТС для процессов металлообработки со снятием стружки
            • Назад
            • СОТС для процессов металлообработки со снятием стружки
            • Berufluid
            • Водосмешиваемые смазочно-охлаждающие жидкости
            • Не смешиваемые с водой смазочно-охлаждающие среды
            • Оборудование для обслуживания СОЖ и СОТС
            • Сервисные продукты по обслуживанию СОЖ и СОТС
          • Экологичные смазочные и технологические материалы
            • Назад
            • Экологичные смазочные и технологические материалы
            • Экологичные смазки
            • Экологичные смазочные масла
            • Экологичные смазочные материалы для железных дорог
        • EFELE
          • Назад
          • EFELE
          • Анаэробные составы
          • Антифрикционные покрытия
          • Жидкие уплотнители
          • Защитные покрытия
          • Масла
          • Материалы в дозаторах
          • Материалы с пищевым допуском
          • Оборудование
          • Очистители
          • Пасты
          • Смазки
          • СОЖ
        • ВЕЗДЕШКА
        • YUNPRO
          • Назад
          • YUNPRO
          • Смазки общего назначения
          • Жидкости для металлообработки
            • Назад
            • Жидкости для металлообработки
            • Эмульгированные СОЖ
            • Чистые технологические масла
            • Разделительные агенты
          • Специальные смазки
            • Назад
            • Специальные смазки
            • Высокотемпературные смазки
            • Водостойкие смазки для тяжелых условий эксплуатации
            • Малошумные смазки
            • Смазки для высокоскоростных подшипников
            • Автомобильные смазки
            • Смазки для тросов
            • Смазки для открытых зубчатых передач
          • Промышленные масла
            • Назад
            • Промышленные масла
            • Турбинные масла
            • Цепные масла
            • Железнодорожные масла
            • Масла для шин
            • Гидравлические масла
            • Трансмиссионные масла
            • Циркуляционные масла
            • Компрессорные масла
        • Газпромнефть
          • Назад
          • Газпромнефть
          • Индустриальные смазочные материалы (IND)
            • Назад
            • Индустриальные смазочные материалы (IND)
            • Гидравлические масла
            • Индустриальные масла Gazpromneft без присадок
            • Компрессорные масла
            • Масла для бумагоделательных машин
            • Масла для направляющих скольжения
            • Масла для прокатных станов
            • Масла закалочные и теплоносители
            • Масла разделительные
            • Масла-мягчители
            • Осевые масла
            • Пластичные смазки Gazpromneft
            • Редукторные масла
            • Трансмиссионно-гидравлические масла
            • Турбинные масла
            • Циркуляционные масла
          • Смазочные материалы для коммерческого транспорта (CVL)
            • Назад
            • Смазочные материалы для коммерческого транспорта (CVL)
            • G-Family
            • Gazpromneft
          • Смазочные материалы для потребительского сегмента (PVL)
            • Назад
            • Смазочные материалы для потребительского сегмента (PVL)
            • G-Family
            • Gazpromneft
        • MODENGY
          • Назад
          • MODENGY
          • Адаптивные смазочные материалы
          • Антифрикционные покрытия
          • Графеновые смазочные материалы
          • Оборудование
          • Очистители
          • Специальные растворители
          • Твердосмазочные пасты
          • Функциональные покрытия
        • РПС
          • Назад
          • РПС
          • Очистители
          • Смазки
        • Оборудование
          • Назад
          • Оборудование
          • Оборудование для обслуживания cмазочно-охлаждающих жидкостей (СОЖ)
        • Смазка как Краска
      • Статьи
      • Новости
      • Библиотека
      • Контакты
      • Подбор СОЖ для металлообработки
      • Подбор СОЖ для волочения
      • +7 (831) 217-22-12
        • Назад
        • Телефоны
        • +7 (831) 217-22-12
        • +7 (903) 602-12-07
        • Заказать звонок
      г. Нижний Новгород,
      пр. Гагарина, д. 166, офисы 320, 323
      • Главная
      • Информация
      • Тренды
      • Температура полимеризации покрытий в печи: режимы и контроль адгезии

      Температура полимеризации покрытий в печи: режимы и контроль адгезии

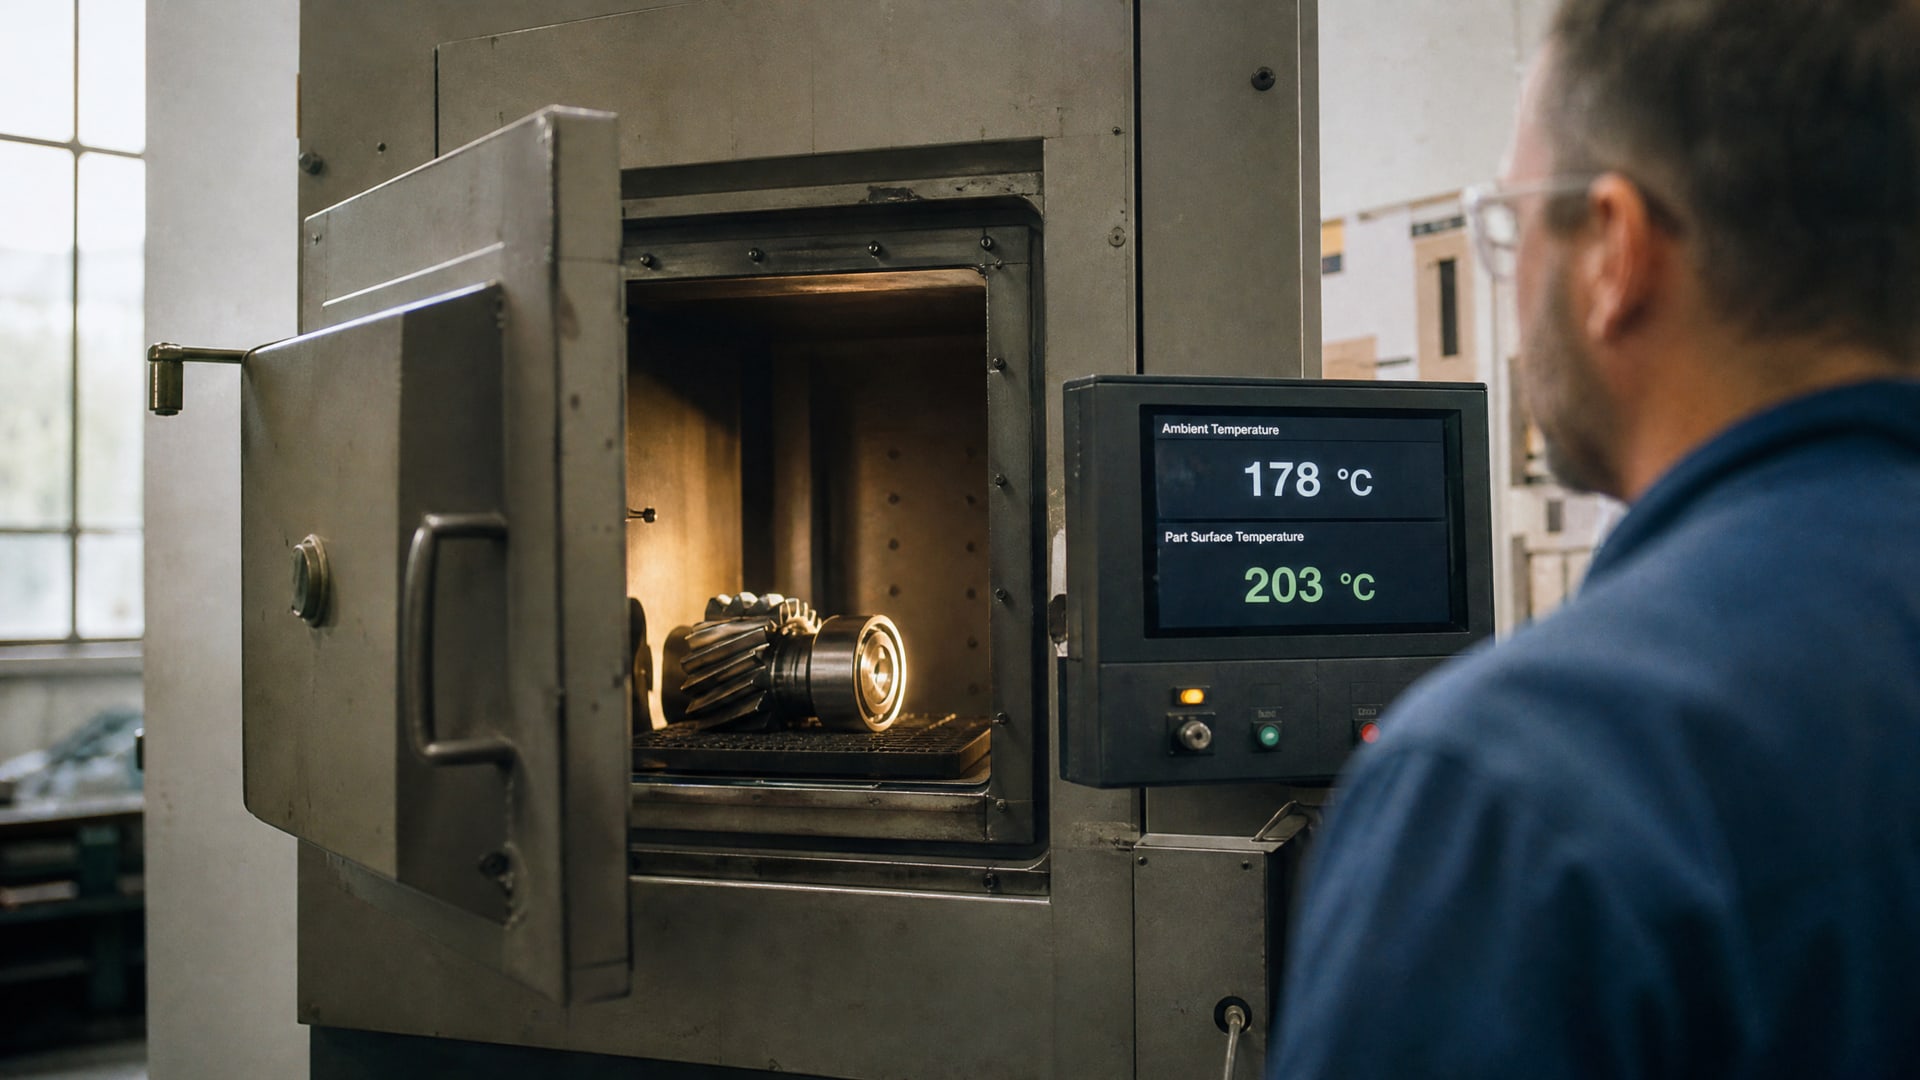
      Техник изучает показания температуры воздуха в печи и поверхности металлического изделия.
      Узнайте, как температура полимеризации покрытий влияет на адгезию и прочность, а также как контролировать качество отверждения на практике.

      Полимеризация покрытия в печи - это не просто прогрев металла до нужной цифры на приборе. Ключевое различие, которое часто упускают на производстве, заключается в том, что адгезия и прочность покрытия зависят именно от температуры поверхности изделия, а не от показаний воздуха в камере печи. Эта разница определяет, держится ли покрытие годами или отслаивается через месяц эксплуатации. В данной статье разбираем, какие температурные режимы обеспечивают полную полимеризацию, почему контроль поверхности металла критичен для адгезии, и как проверить качество отверждения на практике. Статья предназначена для инженеров, технических специалистов и закупщиков, которые отвечают за качество порошковых и других полимерных покрытий в производстве и на сервисных участках.

      Различие между температурой воздуха в печи и температурой поверхности изделия


      На производстве часто полагаются на показания датчиков в воздухе печи и считают, что если установлена нужная температура, отверждение произойдет автоматически. 

      На деле это не так. Для термореактивных порошковых покрытий критична именно температура металла изделия в момент полимеризации, потому что химические реакции полимеризации протекают на границе раздела «покрытие - основание». Воздух в печи может находиться при 250 °C, а деталь толщиной несколько миллиметров с высокой теплоемкостью доходит лишь до 180 °C - и этого недостаточно.

      Эта разница особенно заметна при обработке крупных или массивных изделий, когда время прогрева занимает значительную часть цикла. Температура поверхности металла (металла изделия, PMT) должна быть измерена независимо, с помощью инфракрасного пирометра или термопары. Отсчет времени выдержки начинают только после того, как целевая температура достигнута на поверхности деталей, а не с момента включения печи.

      Стандартные температурные диапазоны и режимы полимеризации покрытия


      Подавляющее большинство стандартных порошковых покрытий отверждаются в одном из нескольких опорных режимов. 
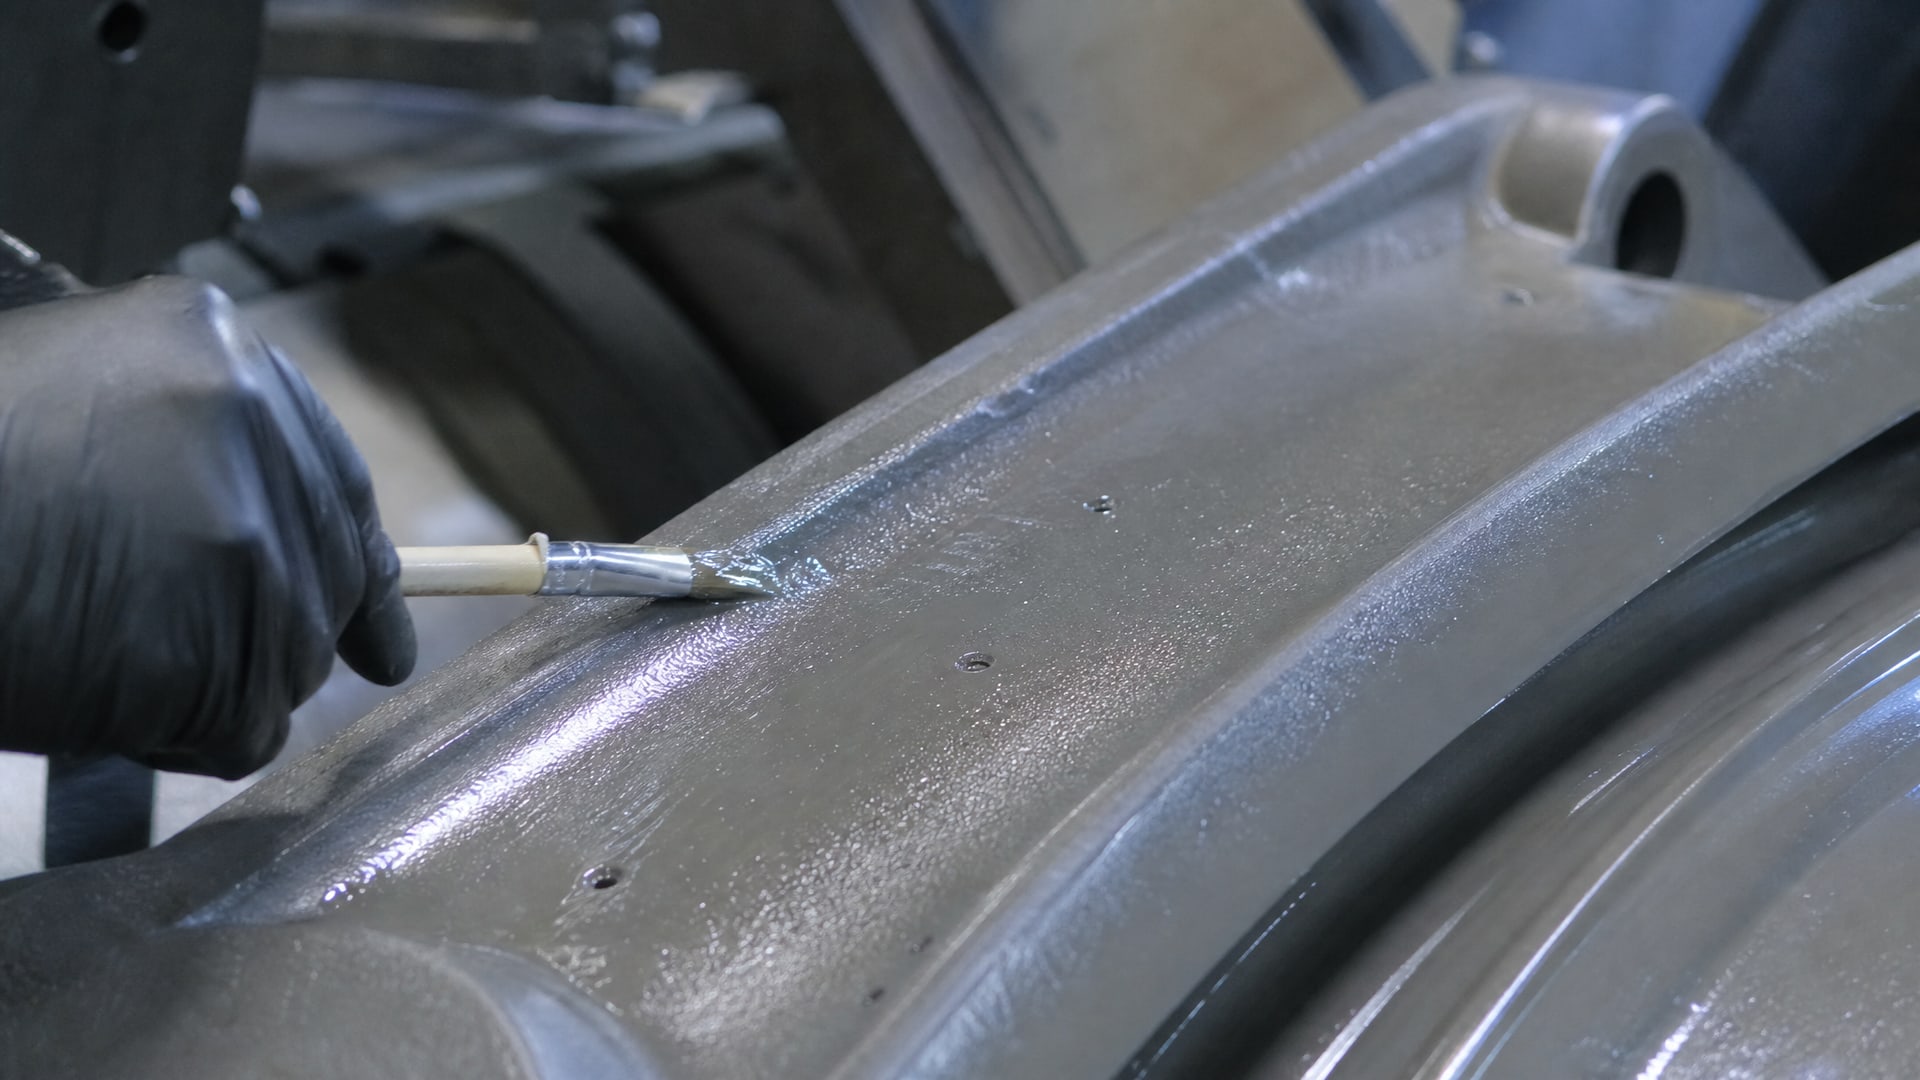
      Металлическая поверхность с покрытием после нагрева в печи, температура полимеризации покрытий очевидна.

      Наиболее распространенный диапазон -180–200 °C по металлу с выдержкой 10–20 минут. В системах, использующих градусы Фаренгейта, это соответствует 325–400 °F. Внутри этого окна находятся классические составы на основе полиэстера с TGIC (тригидроксиметилол-меламин), которые занимают большую часть рынка и хорошо изучены.

      Для специальных систем режимы смещаются:

      • Low-cure составы рассчитаны на более низкую температуру, например 135–177 °C (270–350 °F), но требуют увеличения времени выдержки

      • Высокотемпературные системы могут работать при 225–232 °C (около 440–450 °F) в течение 15–20 минут для достижения более высоких эксплуатационных характеристик

      • Epoxy-polyester гибридные системы часто требуют немного более мягких условий, чем чистый полиэстер, чтобы избежать перезвучивания сшивки

      Правило простое: каждый материал имеет свой режим в Technical Data Sheet (TDS), и этот режим - минимальное требование для полной полимеризации. Попытка применить универсальный режим ко всем покрытиям подряд неизбежно приводит к проблемам.

      Влияние недоотверждения на адгезию и свойства покрытия


      Если режим полимеризации не соблюден, и температура оказалась ниже нужной или время выдержки сокращено, полимеризация останавливается раньше времени. 
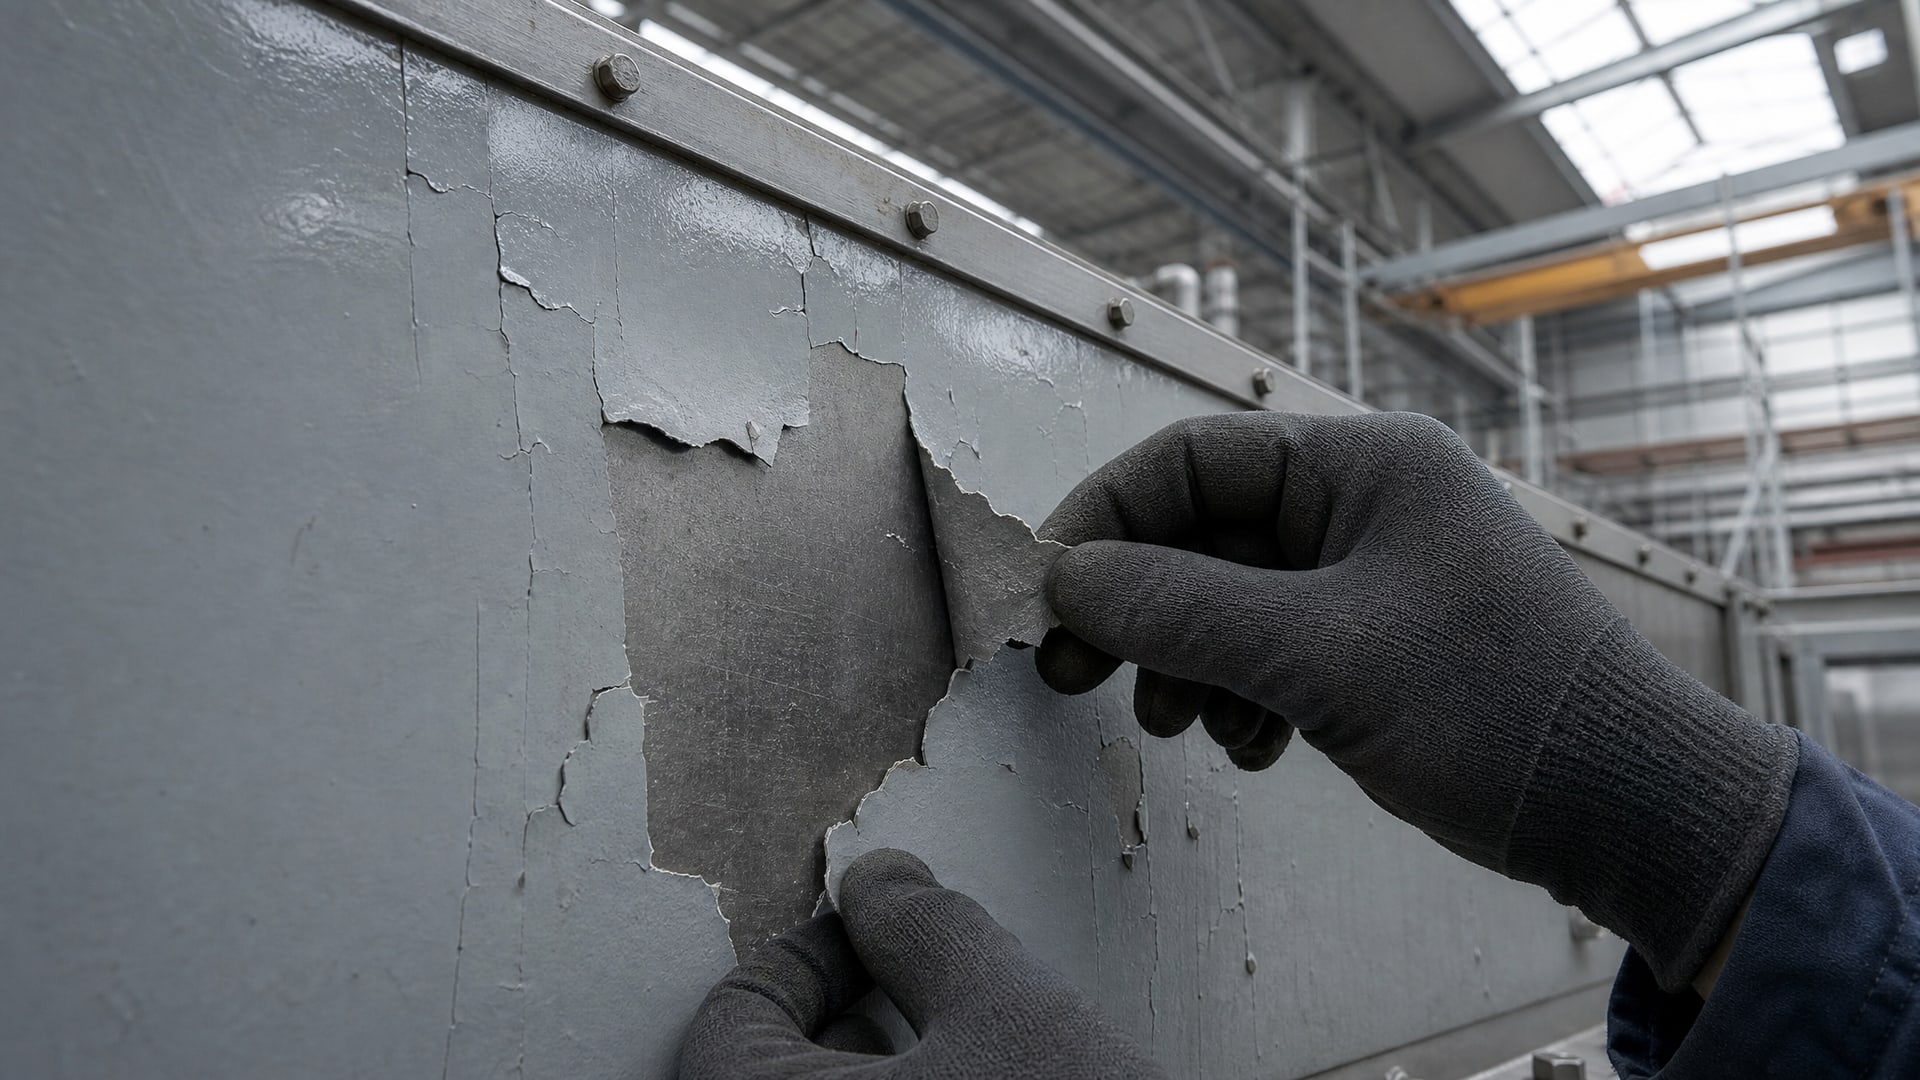
      Руки рабочего аккуратно отслаивают плохо приставшее покрытие с металлической панели.

      При этом сетка сшивки молекул не формируется полностью, и покрытие остается в промежуточном состоянии. Такое недоотвержденное покрытие теряет несколько ключевых свойств одновременно:

      • Адгезия падает - связь между покрытием и подложкой остается слабой, и покрытие легко отслаивается при механическом воздействии или вибрации

      • Твердость снижается - материал остается более мягким и восприимчивым к царапинам

      • Химическая стойкость ухудшается - покрытие легче разрушается под воздействием масел, растворителей и щелочных сред

      • Атмосферостойкость становится низкой - влага и кислород проникают глубже, инициируя коррозию на границе раздела

      Именно поэтому проблемы с адгезией почти всегда начинают с проверки режима отверждения. Неправильная подготовка поверхности - вторая причина, но первая - это именно недоотверждение.

      Типы покрытий и их специфические температурные окна


      Не все порошковые покрытия одинаковы, и температурные окна для них различаются по химии базового связующего. 
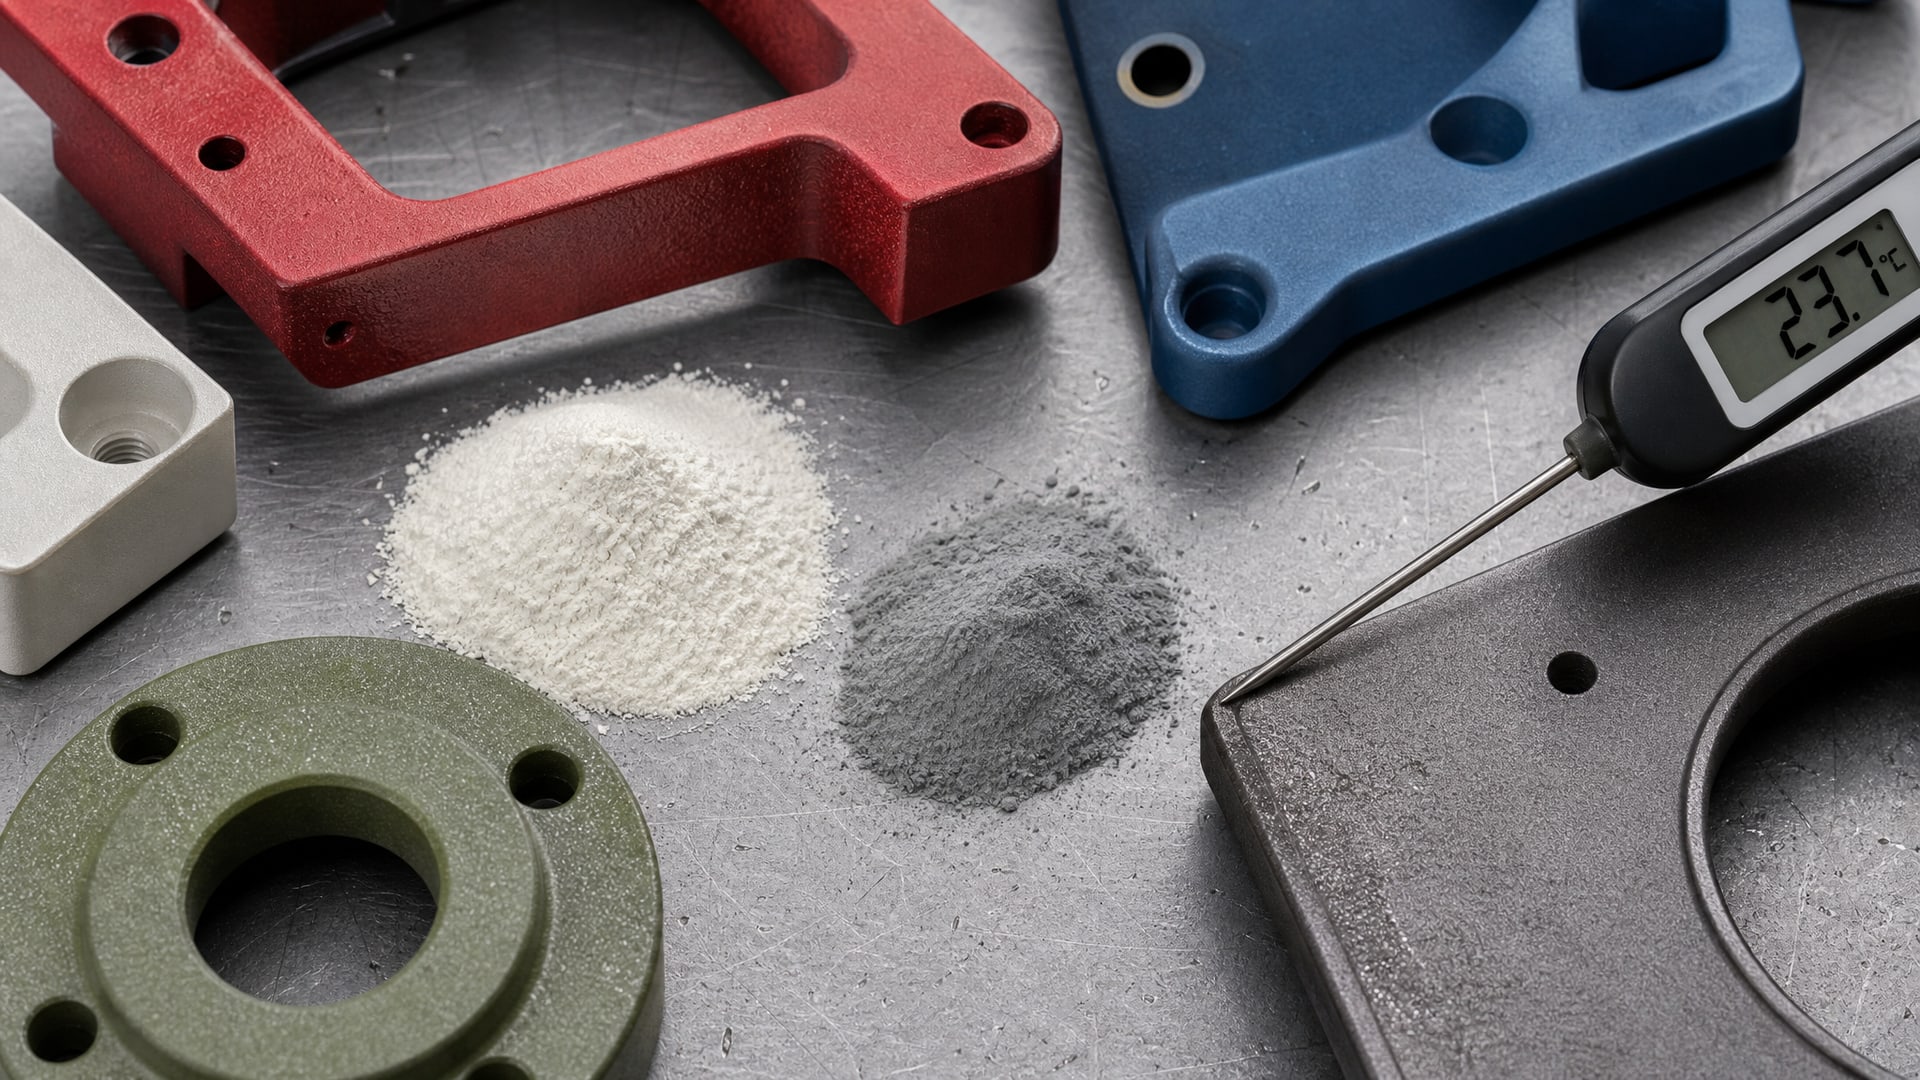
      На металлических деталях видны полиэстерные покрытия разных цветов, рядом лежат образцы порошков TGIC и HAA, измеряется температура полимеризации покрытий.

      Понимание этой разницы критично для выбора правильного режима печи.

      Полиэстер с TGIC и полиэстер с HAA (hexamethoxymethyl melamine) - наиболее распространенные составы в промышленности. Они хорошо работают в диапазоне 190–204 °C при 10–15 минутах и обеспечивают надежную адгезию и внешний вид. Такие покрытия часто выбирают для деталей оборудования, фасадов и конструкций, где требуется стабильность.

      Эпоксидные покрытия немного отличаются: они быстрее полимеризуются, но сильнее чувствительны к тепловому перегреву. Типичный режим -170–190 °C в течение 10–15 минут. Если превысить температуру на 10–15 градусов, можно получить избыточную сшивку, что сделает покрытие хрупким.

      Гибридные системы (epoxy-polyester) занимают середину между эпоксидом и полиэстером. Они требуют примерно 175–195 °C при 12–18 минутах.

      Low-cure и ultra-low-cure составы разработаны для применений, где нельзя нагревать детали выше 130–150 °C (например, пластиковые компоненты в смешанных сборках). Время выдержки при этом увеличивается до 20–30 минут, и требуется более точный контроль температуры.

      Чем точнее соблюдается режим из TDS, тем выше вероятность получить предсказуемую адгезию и долговечность покрытия.

      Контроль температуры металла и температурное профилирование печи


      На практике многие проблемы возникают потому, что операторы полагаются только на датчики в печи и не контролируют реальную температуру деталей. 

      Для стабильного качества нужно провести температурное профилирование - это измерение распределения температуры как внутри печи, так и на поверхности типичных изделий, которые обрабатываются.

      Процесс простой, но важный:

      • Поместить в печь несколько пробных деталей разной массы и геометрии (тонкие пластины, массивные кубики) с установленными на них термопарами или пирометром

      • Включить печь на стандартный режим и записать, как температура поверхности каждой детали растет со временем

      • Построить график «время - температура металла»

      • Определить, насколько быстро детали прогреваются и есть ли участки печи с холодными зонами

      Если обнаруживается, что детали достигают целевой температуры только через 15–20 минут, а режим предусматривает 10-минутную выдержку при 190 °C, это объясняет, почему адгезия непостоянна. Одна партия может оказаться слегка недоотвержденной, вторая - перегретой.

      Результаты профилирования становятся входными данными для настройки печи: повышение циркуляции воздуха, выравнивание теплораспределения, предварительный прогрев или изменение расположения деталей на конвейере.

      Испытания адгезии и методы контроля качества полимеризации


      После того как детали вышли из печи, нужно проверить, достаточна ли была полимеризация. 

      Для контроля адгезии и прочности сцепления существуют стандартизированные методы:

      Испытание решетчатой насечкой (ASTM D3359 / ISO 2409)

      Это самый быстрый и распространенный метод. На поверхность покрытия наносится сетка насечек ножом (обычно 11 × 11 или 6 × 6 линий), затем в зоне насечки приклеивается клейкая лента и резко срывается. После этого подсчитывается, какой процент площади остался на детали. Результат оценивается по шкале от 5B (полная адгезия, ничего не отслоилось) до 0B (отслоилось более половины). Для большинства применений требуется минимум 4B, а лучше 5B.

      Испытание на отрыв (ISO 4624 / ASTM D4624)

      Это более точный метод, когда на покрытие приклеивается специальный металлический или пластиковый позолоночник, и затем прилагается усилие на отрыв до разрушения сцепления. Прибор записывает максимальное усилие в МПа. Кондиционирование образцов проводится при 23 ± 2 °C и 50 ± 5% относительной влажности в течение минимум 16 часов перед испытанием. Это гарантирует, что результаты сравнимы между партиями.

      Тест растворостойкости (ASTM D5402)

      При подозрении на недоотверждение проводят тест на устойчивость к MEK (метилэтилкетону): тампон, смоченный MEK, трет покрытие в течение определенного числа проходов. Если покрытие недостаточно отверждено, оно начинает размягчаться и растираться. Этот тест служит косвенным показателем полноты полимеризации.

      В производстве часто используют комбинацию методов: стандартную решетчатую насечку для ежедневного контроля и периодически - испытание на отрыв с кондиционированием для более глубокой проверки качества.

      Примеры материалов и режимы полимеризации в промышленных применениях


      В производстве используются как универсальные, так и специализированные покрытия. 
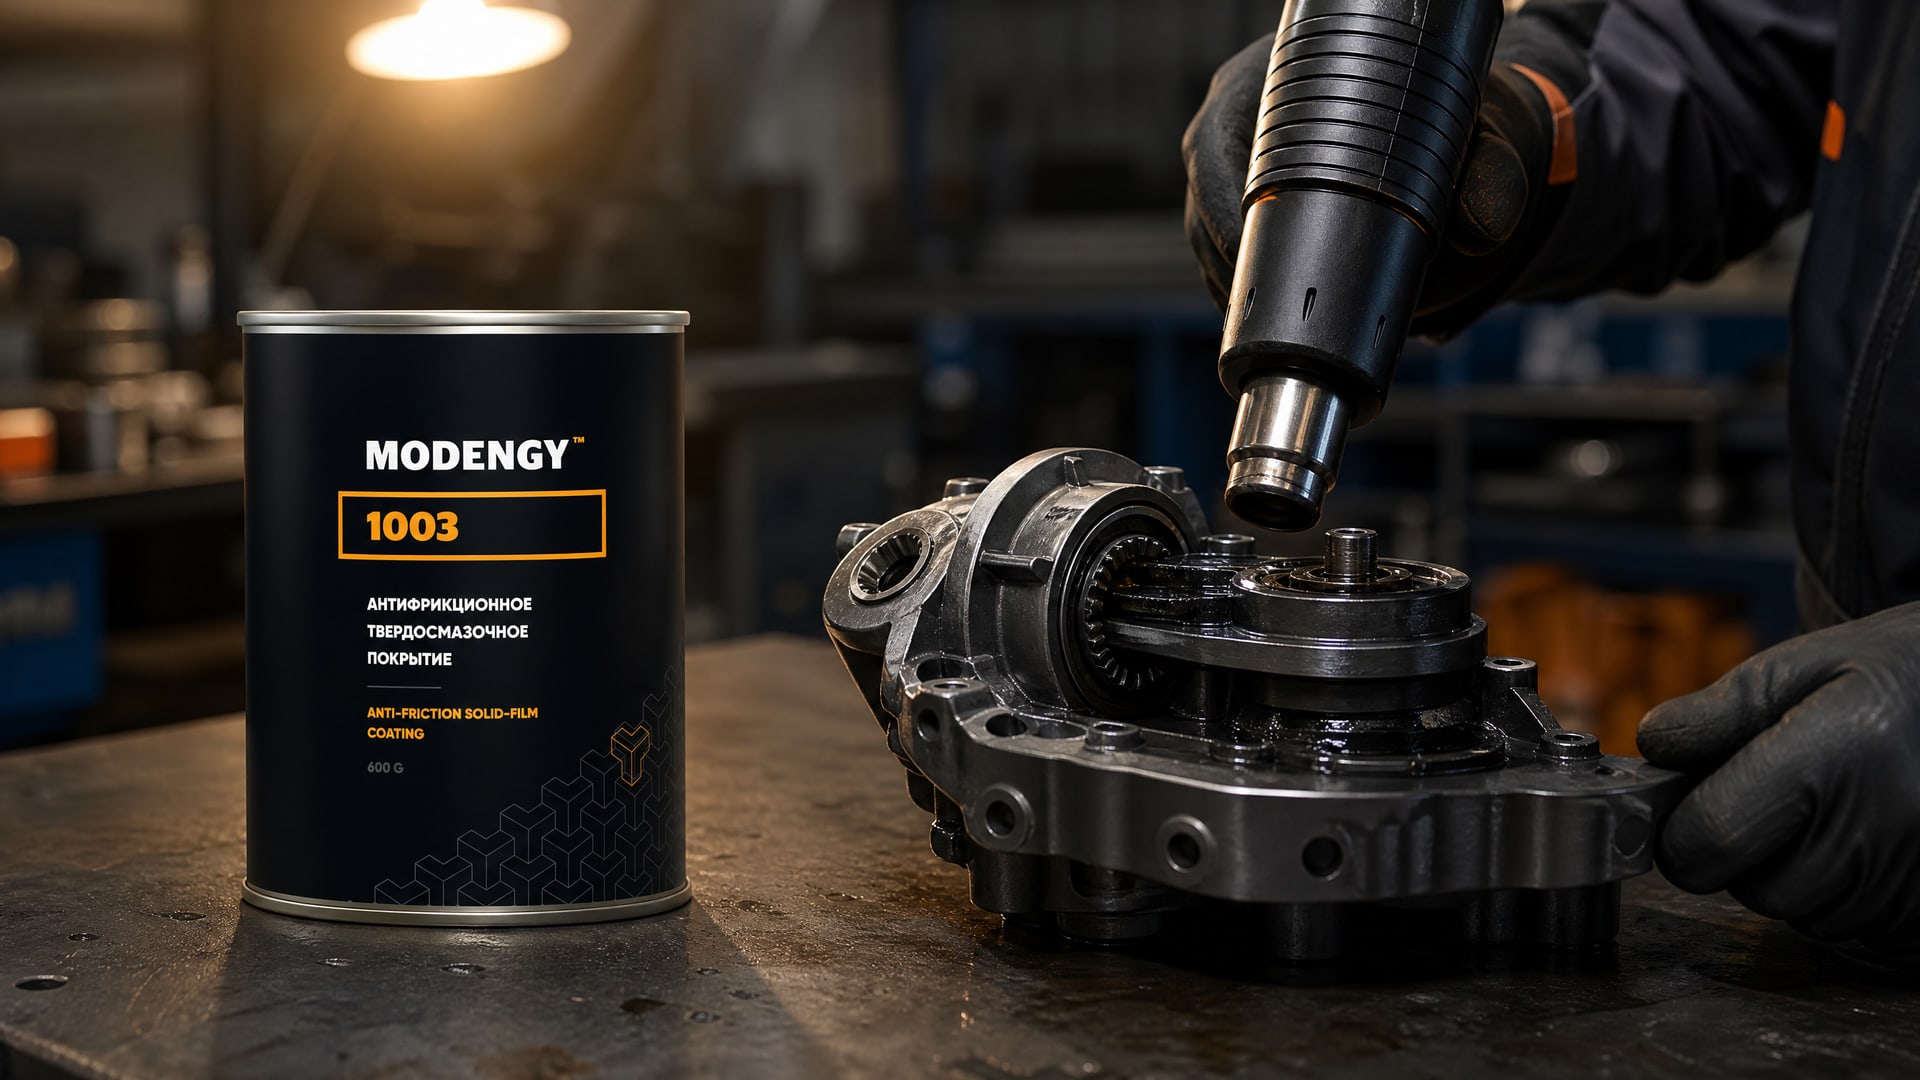
      Рука наносит MODENGY 1003, обеспечивая оптимальную температуру полимеризации.

      Антифрикционные и антикоррозионные материалы часто требуют точного соблюдения режима для достижения нужной адгезии и функциональности.

      Особого внимания требуют твердосмазочные покрытия, которые должны одновременно обеспечивать скольжение и надежное прилипание к основанию. В таких случаях режим полимеризации становится компромиссом: достаточно высокая температура для адгезии, но не настолько высокая, чтобы разрушить смазочные свойства. MODENGY 1003 - пример антифрикционного твердосмазочного покрытия, полимеризующегося при +170 °C за 20 минут. Этот режим показывает, как производители подбирают температуру и время специально для получения сбалансированного результата: адгезия к стали достаточно прочна, но поверхность сохраняет низкий коэффициент трения, необходимый для скользящих контактов.

      Для других применений, где требуется полимеризация при комнатной температуре или ниже 100 °C, существуют различные антифрикционные покрытия MODENGY, обеспечивающие высокую адгезию без использования печи. Эти материалы полимеризуются за счет испарения растворителя или химического отверждения при комнатной температуре и применяются на деталях, которые не могут быть подвергнуты нагреву.

      Частые ошибки и как их избежать


      На практике встречаются типичные ошибки, которые приводят к потере адгезии и возврату деталей: 

      Ошибка 1: полагаться только на показания датчиков печи Датчик в воздухе может показывать 190 °C, но деталь может быть на 10–20 градусов холоднее. Решение: установить независимое измерение температуры поверхности металла с помощью инфракрасного пирометра или термопары.

      Ошибка 2: сокращать время выдержки при повышении температуры Попытка компенсировать недостаток времени за счет поднятия температуры часто приводит к обратному - к недоотверждению в некоторых частях детали и перегреву в других. Режим нужно менять только в соответствии с TDS.

      Ошибка 3: игнорировать геометрию и массу деталей Тонкие листы прогреваются за 3–5 минут, а массивные кованые детали - за 15–25 минут. Смешивание их в одной партии без адаптации конвейера приводит к тому, что часть партии недоотверждена, часть идеальна.

      Ошибка 4: не проводить периодические испытания адгезии Если контроль ограничивается визуальной оценкой, проблемы выявляются только на этапе использования, когда покрытие начинает отслаиваться. Нужен плановый контроль с помощью тестов ASTM D3359 или D4624 минимум раз в смену.

      Часто задаваемые вопросы

      Почему температура полимеризации измеряется по металлу, а не по воздуху в печи?

      Химическая реакция полимеризации происходит на границе раздела между покрытием и подложкой. Воздух - это только теплоноситель; он нагревает металл, который, в свою очередь, нагревает покрытие. Если металл остается холодным из-за большой массы или плохой циркуляции воздуха, полимеризация протекает неправильно, и адгезия падает. Температура поверхности металла - единственный истинный показатель готовности покрытия.

      Может ли слишком высокая температура ухудшить адгезию?

      Да. Превышение температурного окна может привести к избыточной сшивке, при которой сетка полимера становится чрезмерно плотной и хрупкой. Это особенно заметно на эпоксидных системах. Кроме того, при чрезмерном нагреве могут выделяться летучие вещества, которые нарушают контакт между покрытием и основанием. Каждый материал имеет свой диапазон, и превышение его не улучшает, а ухудшает результат.

      Как отличить проблему с адгезией от проблемы с подготовкой поверхности?

      Проводят тест ASTM D3359 (решетчатая насечка) в сочетании с тестом на растворостойкость ASTM D5402. Если решетчатая насечка показывает отслаивание, но тест на MEK показывает, что покрытие прочно прилипло в других местах, проблема скорее всего в подготовке поверхности (пыль, окисл). Если же оба теста показывают слабость, это признак недоотверждения.

      Какой минимальный класс адгезии по ASTM D3359 требуется для промышленного оборудования?

      Для большинства внутренних и наружных применений требуется минимум 4B, что означает, что отслоилось не более 5% площади в насечке. Для критичных применений (пищевое оборудование, влажные среды, вибрирующие конструкции) часто требуется 5B - полное отсутствие отслаивания.

      Что делать, если детали разной массы приходят в одну печь?

      Проводят температурное профилирование и рассчитывают, сколько времени нужно самой массивной детали для прогрева до целевой температуры. Это время становится минимальной предварительной выдержкой. После этого запускают основной режим по TDS, одинаковый для всех деталей в партии. Вторая стратегия - физически разделить легкие и тяжелые детали в разных зонах печи или на разных позициях конвейера.

      Заключение

      Температура полимеризации покрытий в печи - это не просто цифра на приборе, а сложный процесс, в котором каждый градус и каждая минута влияют на адгезию и долговечность. Ключевая практика - контролировать температуру именно поверхности изделия, а не воздуха, и всегда следовать режиму из Technical Data Sheet материала. Недоотверждение неизбежно снижает адгезию, твердость и стойкость к химии; перегрев может сделать покрытие хрупким. На производстве необходимо один раз провести температурное профилирование печи, выявить холодные зоны и несоответствия между показаниями датчиков и реальной температурой деталей, а затем регулярно проверять качество адгезии испытаниями ASTM D3359 или ISO 4624. Это инвестиция, которая окупается через снижение рекламаций и улучшение репутации на рынке.

      Следующий шаг: проведите температурное профилирование вашей печи с помощью инфракрасного пирометра и несколько пробных партий разной геометрии, затем установите плановый контроль адгезии минимум раз в смену. Это простая процедура, которая помогает выявить проблемы на ранней стадии.
      Назад к списку Следующая статья
      Категории
      • Обзоры921
      Это интересно
      • Широкий вид цеха со станком ЧПУ, из которого переливается концентрированная СОЖ, угрожая защите от смазки кожи рук.
        Защита от смазки: как высокая концентрация СОЖ вредит коже и вызывает едкий запах
      • Нержавеющие детали в цехе ожидают обработки; у одних пассивация нержавеющей стали уже проведена.
        Пассивация нержавеющей стали: сложности подготовки поверхности перед нанесением АФП
      • Пена на сож обработка алюминия, пузырьки выходят из соединения шланга на станке.
        Как снизить пенообразование СОЖ при обработке алюминия и сплавов
      • Рука в перчатке наносит EFELE 133 (анаэробный герметик для труб) на резьбу.
        Герметик для пластика: можно ли применять анаэробные составы для резьбовых соединений
      • Широкий вид на оборудование замороженных продуктов: конвейер с тонкой пленкой смазки H1.
        Как смазки H1 защищают оборудование при производстве замороженных продуктов
      Компания
      О компании
      Вакансии
      Реквизиты
      Каталог
      BECHEM
      EFELE
      ВЕЗДЕШКА
      YUNPRO
      Газпромнефть
      MODENGY
      РПС
      Оборудование
      Смазка как Краска
      Статьи
      Тренды
      Новости
      Библиотека
      Контакты
      Наши контакты

      +7 (831) 217-22-12
      +7 (903) 602-12-07
      Пн. – Пт.: с 8:00 до 17:00
      г. Нижний Новгород,
      пр. Гагарина, д. 166, офисы 320, 323
      Условия использования сайта Политика конфиденциальности
      © 2026 Все права защищены.

      Все материалы сайта https://rps-nn.ru принадлежат ООО "НОВЫЕ РЕШЕНИЯ" ИНН 5751054390

      Заказ бесплатного образца

      Мы можем предоставить вам образец.

      Заполните форму и мы свяжемся с вами для принятия решения.

      Бесплатный образец предоставляется только для юридических лиц


      отправить заявку
      Нажимая на кнопку, вы даете согласие на обработку своих персональных данных.
      Спасибо, ваша заявка отправлена.
      Мы свяжемся с вами в ближайшее время
      Подбор СОЖ
      Подбор СОЖ для металлообработки
      Подбор СОЖ для волочения