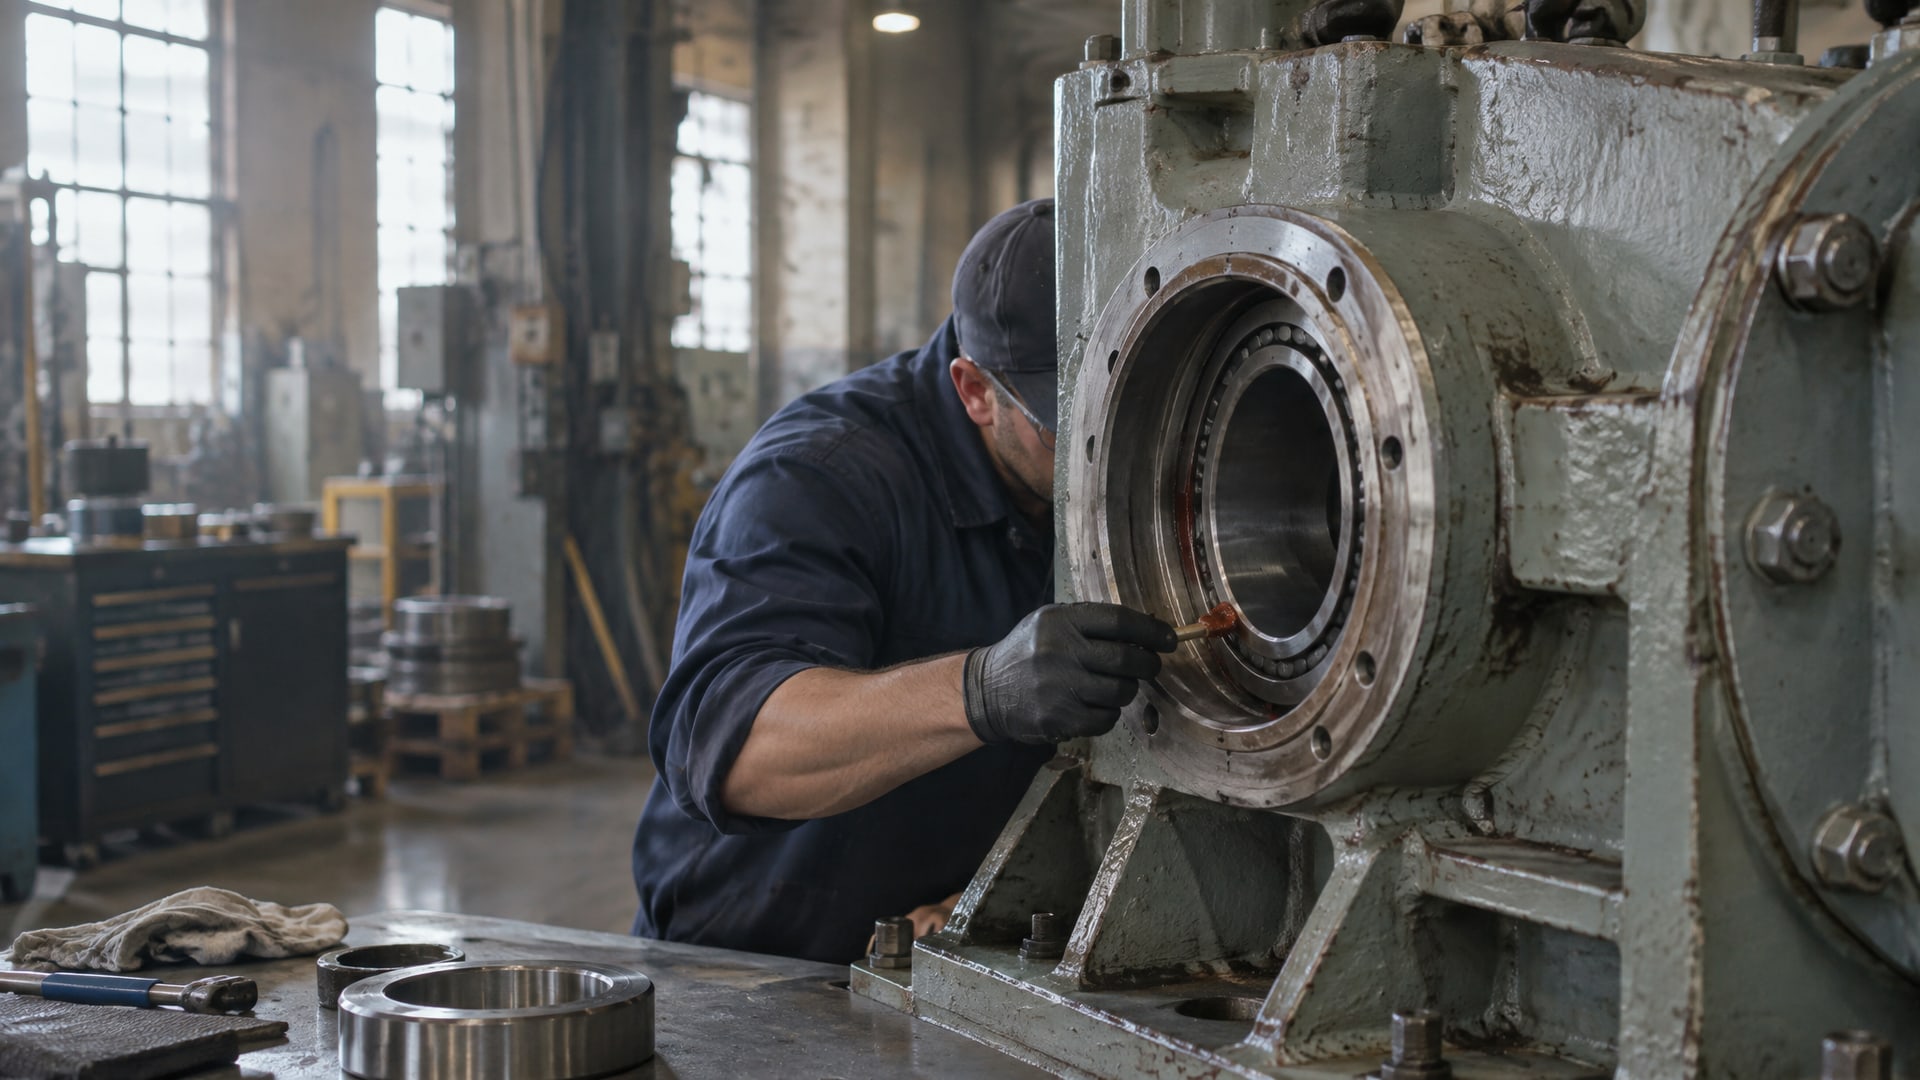
Изношенные посадочные места подшипников на валах и в корпусах - частая проблема в промышленности и при ремонте оборудования. Традиционная запрессовка требует пресса, специального инструмента и риска повреждения деталей, а температурная посадка замораживает/нагревает узел - не всегда удобно или возможно на месте. Решение существует: анаэробные удерживающие составы фиксируют цилиндрические сопряжения без пресса и нагрева, позволяя восстановить изношенные посадки и удержать подшипник надежно. Однако эта технология требует точного соблюдения условий: правильной оценки зазора, чистоты поверхностей и выбора состава под конкретную нагрузку.
Статья предназначена инженерам, технологам и специалистам сервиса, которые ремонтируют оборудование, стартеры, электромоторы и другие узлы с подшипниками прямо в цехе или на площадке.
Когда анаэробный фиксатор становится альтернативой прессу и нагреву
Запрессовка подшипника на вал или в корпус требует оборудования, калибровки натяга и риска перегиба вала или трещины в корпусе при грубой работе.
Нагревная посадка (ступицу нагревают до 100–150 °C) создает неудобства на объекте, требует осторожности с рядом деталей и оставляет внутренние напряжения. Анаэробные удерживающие составы работают по другому принципу: они полимеризуются (отверждаются) в отсутствии воздуха, при контакте с металлом и в темноте, остаются жидкими в бутылке и затвердевают в зазоре между деталями. При правильном выборе состава и соблюдении зазора такой фиксатор удерживает подшипник ненамного слабее механической запрессовки, но разбирается без разрушения деталей и не требует специального инструмента.
Это особенно ценно в сервисе: на месте ремонта стартера, электромотора или редуктора можно восстановить подшипник, не везя узел на станок.
Диагностика изношенного посадочного места: как оценить, подходит ли анаэробный фиксатор
Перед тем как выбрать фиксатор, нужно понять, в каком состоянии посадочное место.
Если вал потерял размер или корпус разбит, просто залить клей - значит получить ненадежное соединение, которое вышибет подшипник при первой вибрации.
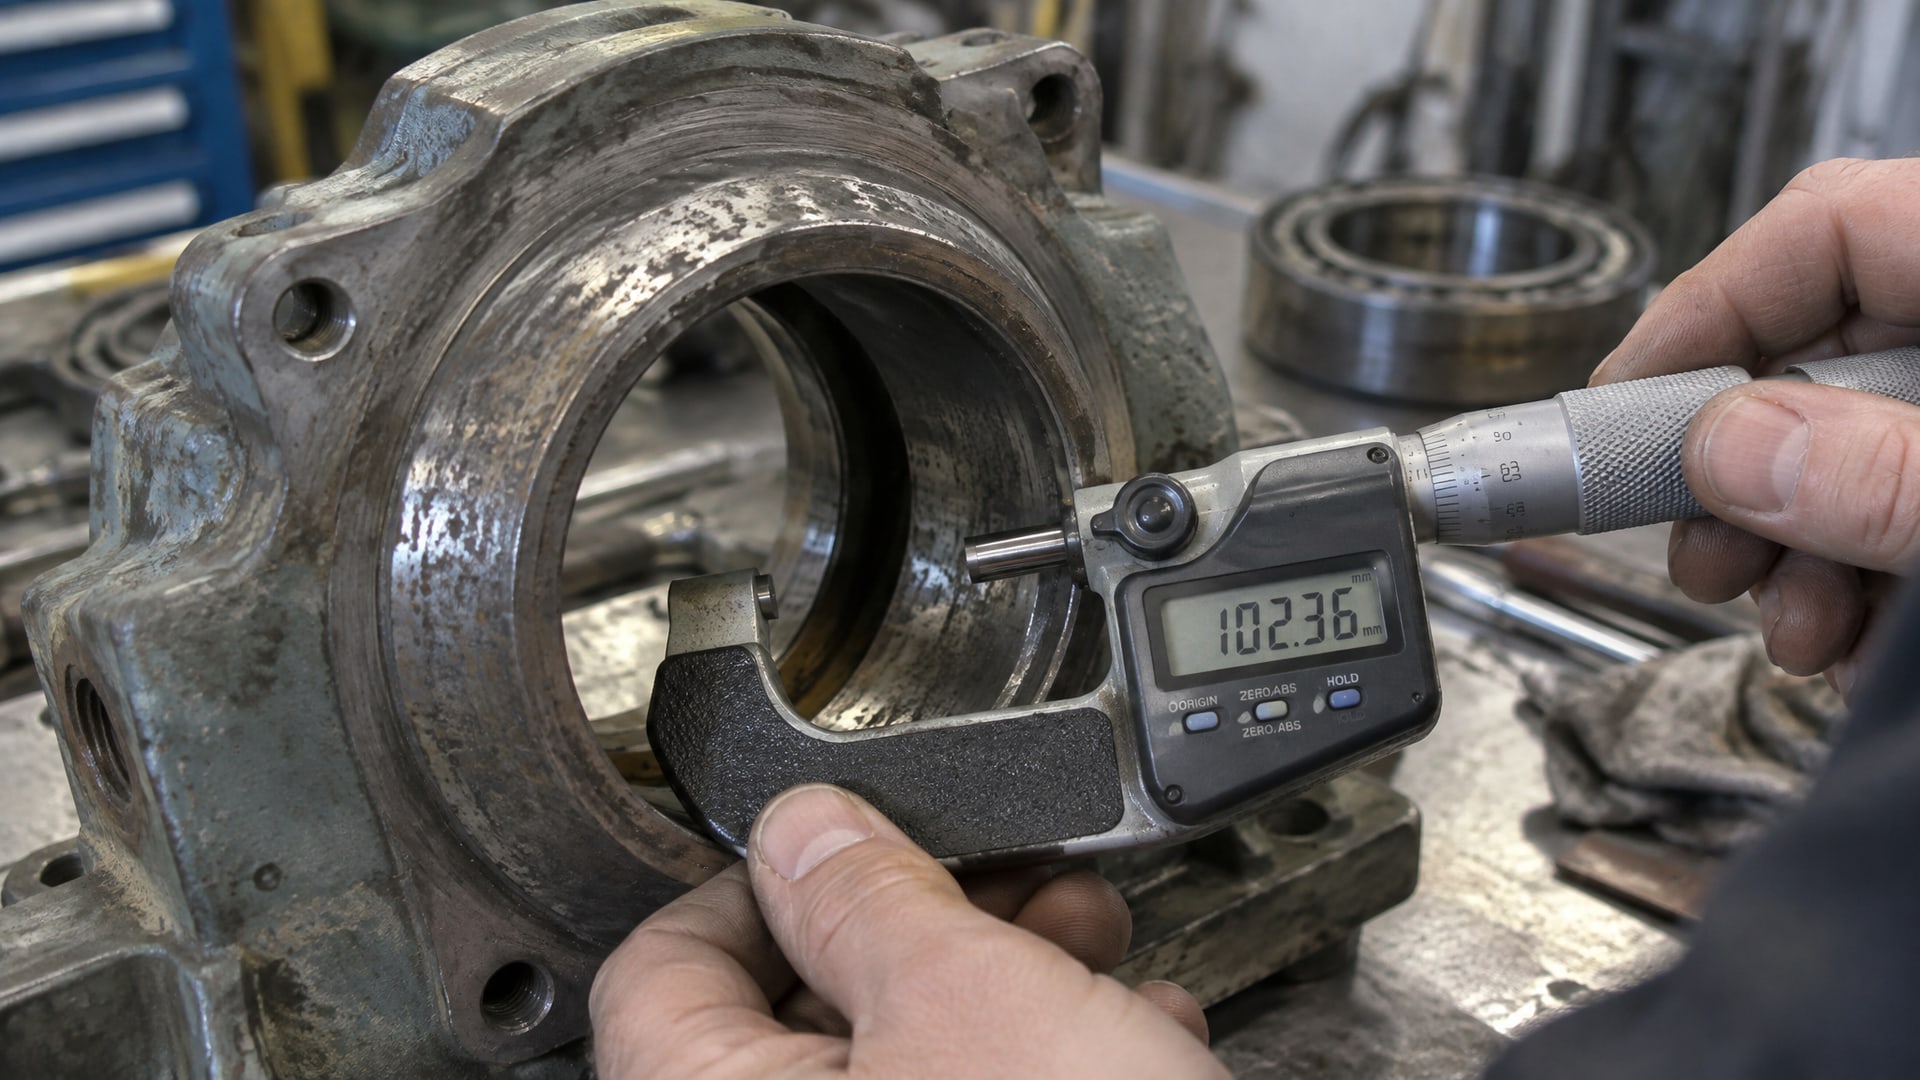
Как измерить посадочное место: - Вал измеряют микрометром минимум в четырех точках: два осевых положения (например, левый и правый конец посадочного места) и по два измерения под 90° в каждой позиции (верхнее и нижнее, переднее и боковое). Это выявит овальность и конусность. - Отверстие в корпусе проверяют нутромером: тот же порядок, четыре точки, две позиции по длине. - Записывают фактические размеры и сравнивают с номиналом. Допустимая овальность для посадочного места подшипника обычно не превышает IT5–IT6 (интервал допуска по ISO).
Если вал изношен на 0,1–0,3 мм, а поверхность еще цилиндрична (без грубых задиров), анаэробный фиксатор можно применить как восстановление в сочетании с подбором правильного зазора. Если посадочное место разбито сильнее (овальность свыше 0,5 мм, следы фреттинга или микротрещины), понадобится механическая восстановительная операция: перешлифовка вала, установка восстановительной гильзы или втулки в корпусе, а затем уже фиксация составом на уже геометрически восстановленную деталь.
Выбор анаэробного фиксатора под тип посадки и нагрузку
Анаэробные удерживающие составы различаются по прочности, температурному диапазону и допустимому зазору.
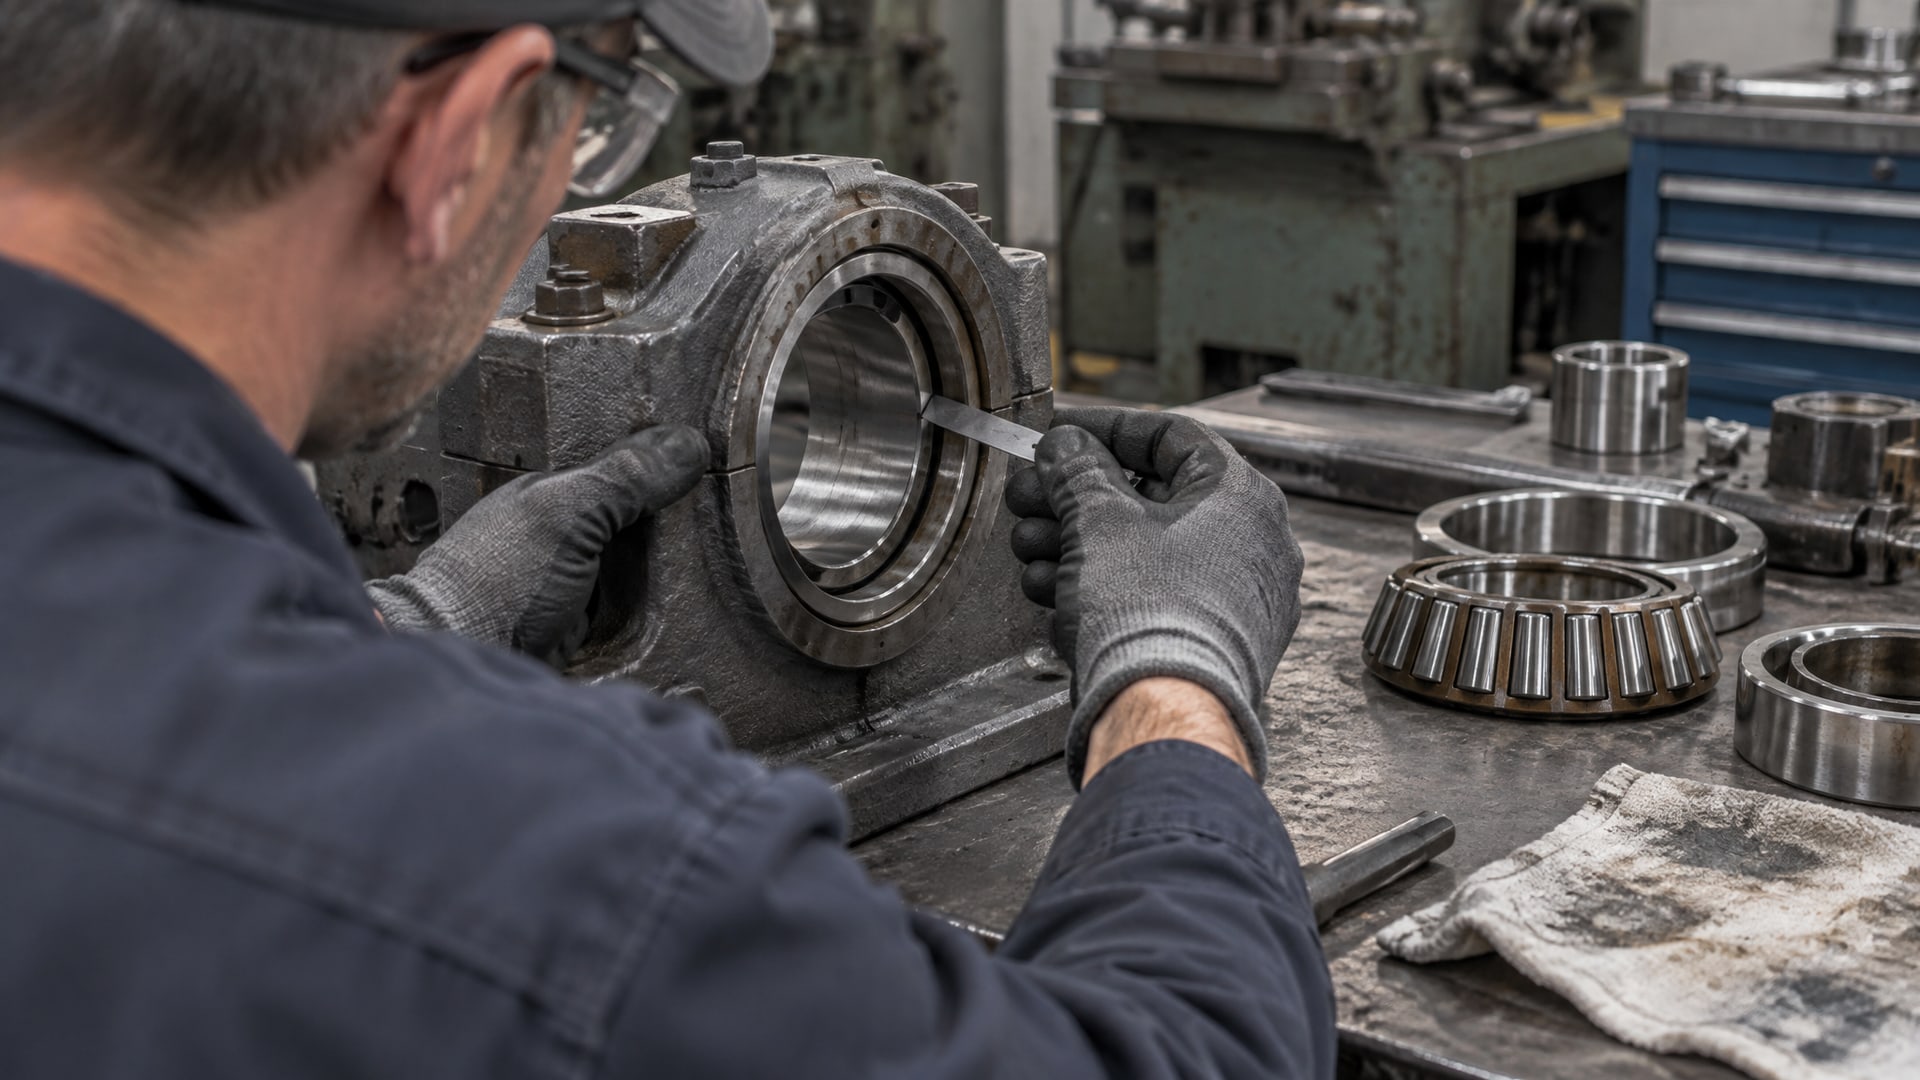
Выбор состава зависит от трех факторов: фактический зазор между деталями, рабочая нагрузка (статическая, вращающаяся, ударная) и температурный диапазон.
Стандартные посадки подшипников:
| Условие | Посадка вала | Посадка корпуса | Назначение |
|---|---|---|---|
| Легкая нагрузка, статика | h6 | H7 | Зазор, нет риска проворота |
| Нормальная нагрузка, вращение | k5, m5 | H7, J7 | Переходная, небольшой натяг натяг/зазор |
| Тяжелая/ударная нагрузка | m6, n6 | H7 | Натяг для удержания |
Для подшипника на вращающемся валу с неподвижным корпусом часто используют натяг на валу (k5 или m5) и зазор в корпусе (H7 или J7). Это означает, что внутреннее кольцо прижимается к валу, а наружное кольцо свободно (или с малым натягом) в корпусе.
Когда посадочное место изношено и натяг уменьшился, анаэробный фиксатор компенсирует потерю натяга, но только если остаточный зазор не больше предельно допустимого для состава. Типовые анаэробные фиксаторы заполняют зазоры до 0,15–0,25 мм в зависимости от состава. Если зазор больше, состав просто выжимается и не схватывается.
Подготовка поверхности и нанесение анаэробного фиксатора
Успех фиксации на 80 % зависит от подготовки.
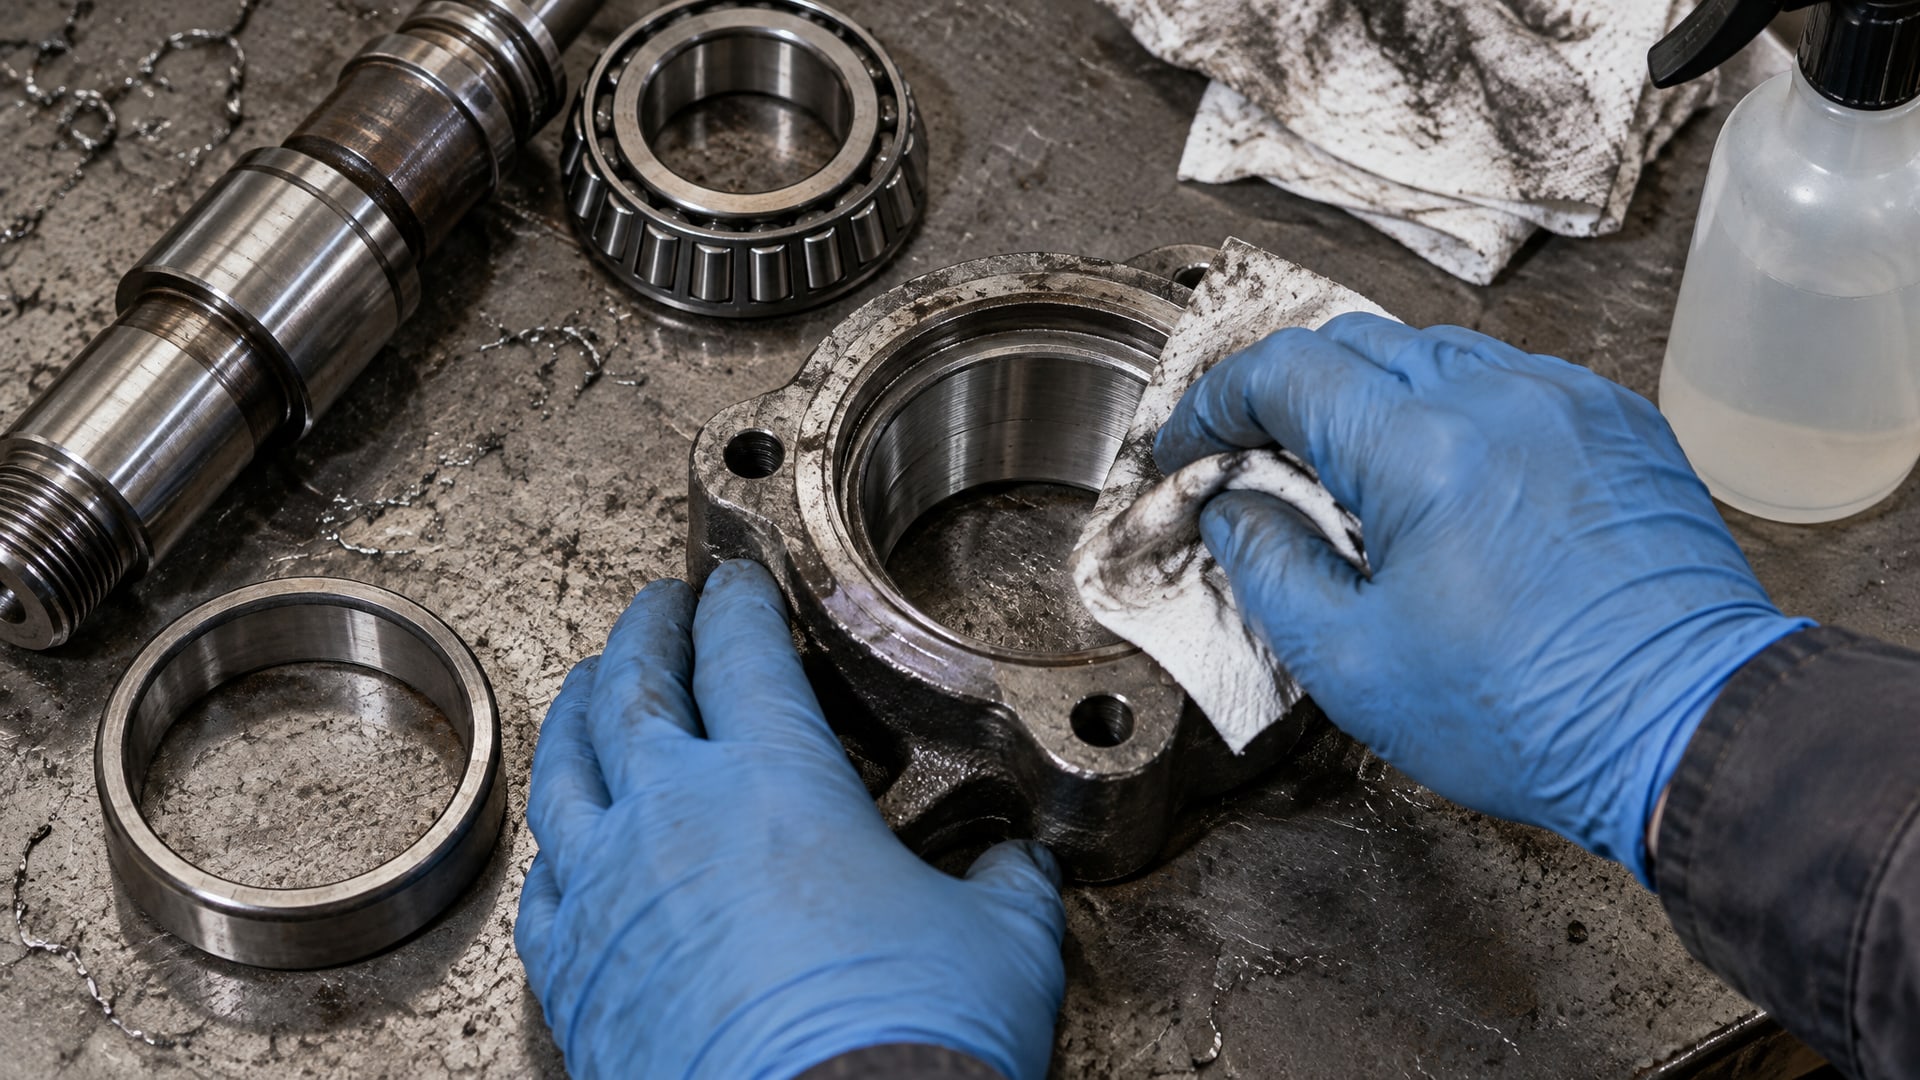
Анаэробные составы крайне чувствительны к загрязнению: даже тонкий слой масла, ржавчины, продуктов окисления или остатков абразивной пасты будет барьером для полимеризации.
Процесс подготовки: 1. Протереть вал и отверстие корпуса мягкой ветошью, удалить видимую грязь и старую смазку. 2. Обезжирить растворителем (спирт, ацетон или специальный обезжириватель); для анаэробных составов допускается уайт-спирит или керосин, но спирт эффективнее. 3. Высушить поверхность сухой чистой тряпкой или сжатым воздухом; влага на поверхности замедлит или нарушит полимеризацию. 4. Если посадочное место окисляется или быстро ржавеет, незадолго до сборки (за 5–10 минут) можно протереть металлическую щеткой или абразивной губкой для удаления окиси, затем снова высушить.
Нанесение состава: - Наносят тонкую пленку по всей окружности контактирующей поверхности вала или отверстия (или на обе сразу для тонких зазоров). - Излишки убирают сразу после сборки чистой ветошью, пока состав еще не схватился. - Первичное схватывание (закрепление детали на месте, без смещения) происходит за 20–30 минут при 22 °C. - Полная рабочая прочность развивается за 24 часа. - Если требуется ускорить схватывание, некоторые составы допускают применение активатора (спирт-ацетон смесь), но это используется редко и только если прямо указано в техдокументации.
Для посадок, где нужна повышенная температурная стойкость (например, во втулочных сопряжениях на горячем оборудовании), выбирают фиксаторы с расширенным диапазоном: EFELE 126 выдерживает кратковременный нагрев до +180 °C и долговременно работает до +130 °C, что позволяет применять его в более суровых условиях.
Сборка с анаэробным фиксатором: контроль соосности и нагрузки
После нанесения фиксатора подшипник собирают как обычно: вводят внутреннее кольцо на вал, затем узел собирают в корпус.
Время до первичного схватывания -20–30 минут; в этот период подшипник еще можно микросдвинуть (выверить соосность), но не стоит его раскручивать.
Контроль: - Как только фиксатор схватится (за 20–30 минут), проверяют биение подшипника (установка упора и циферблата на наружное кольцо; норма зависит от класса точности подшипника, обычно 0,05–0,1 мм). - Если подшипник установлен в редукторе, электромоторе или других узлах, сборку продолжают после полного отверждения состава (24 часа) - это гарантирует надежность при включении нагрузки. - При первичной работе узла нагрузку начинают плавно, без перегруза; для критичных механизмов рекомендуется обкатка в щадящем режиме.
Если анаэробный фиксатор применяется для восстановления посадочного места вала во втулочном или вал-втулочном сопряжении (например, в редукторах, где вал может быть частью корпуса), принцип остается тем же: зазор измеряют, поверхности обезжиривают, состав наносят, ждут первичного схватывания.
Когда требуется механическое восстановление посадочного места
Анаэробный фиксатор - инструмент для восстановления посадочных мест с контролируемым зазором, но не волшебное средство для разбитых деталей.
Сценарии, когда требуется механическое восстановление: - Посадочное место имеет овальность свыше 0,5 мм или конусность. - На валу видны микротрещины, задиры, следы выкрашивания (особенно часто при фреттинге - микроперемещениях под нагрузкой). - Корпус с трещинами по разбитому посадочному месту (анаэробный фиксатор такие трещины не склеивает и не укрепляет). - Зазор больше допустимого для выбранного состава (свыше 0,25 мм).
В этих случаях применяют: - Перешлифовку вала: вал снимают со станка и переточивают на следующий номинальный размер (например, с 25 мм на 25,5 мм); затем подбирают подшипник большего размера или используют переходную втулку. - Восстановительную гильзу/втулку: изношенный вал оборачивают тонкостенной стальной гильзой, которая фиксируется анаэробным фиксатором; гильза восстанавливает диаметр и допуск. - Восстановление корпуса: если посадочное место в корпусе сильно разбито, его перебивают под больший размер подшипника, либо устанавливают втулку в корпус (внутреннюю гильзу), которая центрирует подшипник и фиксируется составом.
После механического восстановления уже применяют анаэробный фиксатор как финишное решение, обеспечивающее надежность без пресса.
Анаэробные фиксаторы в практике ремонта стартеров и электромоторов
Стартеры и электромоторы часто приходят с разбитым посадочным местом под подшипник.
Когда обмотка в порядке, а ротор не вращается из-за люфта или заедания подшипника, сервис стоит перед выбором: менять весь корпус, искать запчасти или восстанавливать на месте.
Если посадочное место в корпусе или на валу ротора выщерблено, но еще держит форму, можно применить следующую схему: 1. Разобрать стартер или мотор, вытащить ротор с подшипниками. 2. Измерить фактический размер вала в зоне подшипника и отверстие в корпусе (нутромер). 3. Оценить износ: если овальность в пределах IT6 и зазор не превышает 0,2 мм, можно восстанавливать анаэробным фиксатором. 4. Обезжирить спиртом, обсушить. 5. Нанести фиксатор, собрать подшипник, дать 24 часа на полимеризацию. 6. Собрать стартер и проверить ротор на биение.
Если посадочное место разбито грубо (трещины, выкрашивание, овальность свыше 0,5 мм), потребуется переточка вала на меньший диаметр или замена корпуса. В этом случае восстановление одним фиксатором не гарантирует долгий ресурс.
Часто задаваемые вопросы
Можно ли наносить анаэробный фиксатор на грязный или замасленный вал?
Нет. Анаэробные составы отверждаются только на чистом металле; даже тонкий слой масла, пыли или окиси блокирует полимеризацию. Перед применением фиксатора поверхности обязательно обезжиривают растворителем (спирт, ацетон, уайт-спирит) и высушивают.
Сколько времени ждать полной прочности после нанесения анаэробного фиксатора?
Первичное схватывание происходит за 20–30 минут при комнатной температуре (22 °C) без активатора. Но полная рабочая прочность развивается за 24 часа. Для критичных механизмов рекомендуется выждать полные сутки перед включением нагрузки.
Какой максимальный зазор может заполнить анаэробный фиксатор?
Типовые анаэробные удерживающие составы работают в диапазоне зазоров 0,05–0,25 мм. При зазоре больше 0,25 мм состав просто выжимается и не схватывается. Если посадочное место износилось сильнее, нужна предварительная механическая восстановка (перешлифовка, втулка, гильза).
Разбирается ли подшипник после анаэробной фиксации?
Да, но не легко. Анаэробные удерживающие составы средней прочности (основной класс для подшипников) разбираются при нагреве до 100–150 °C или с усилием (гидравлическая выдавка). Это намного лучше, чем при запрессовке или сварке, где может повредиться корпус или вал.
Применяется ли анаэробный фиксатор только для подшипников на валу, или также для корпусных посадок?
Применяется для обоих: для внутреннего кольца подшипника на валу и для наружного кольца в корпусе. Состав одинаково фиксирует цилиндрические сопряжения независимо от ориентации.
Нужен ли активатор при применении анаэробного фиксатора?
Не всегда. Стандартные составы отверждаются без активатора за 20–30 минут. Активатор (спирт-ацетонная смесь) ускоряет схватывание до 5–10 минут, но используется редко - обычно в производстве с конвейерным ритмом. В сервисе и при ремонте на месте достаточно естественного отверждения.
Заключение
Ремонт посадочного места подшипника без пресса и нагрева возможен и эффективен при применении анаэробных удерживающих составов, при условии правильной диагностики износа и подготовки поверхностей. Главное - измерить фактический зазор, оценить состояние геометрии детали (овальность, конусность, трещины) и выбрать состав под эти параметры. Если посадочное место разбито сильно, сначала нужна механическая восстановка: переточка вала, установка втулки или гильзы, а затем уже фиксация анаэробным составом.
Применяя эту технологию в сервисе (восстановление стартеров, редукторов, электромоторов), можно значительно продлить ресурс узлов и сэкономить на замене целых агрегатов. Для работы в условиях повышенной температуры или вибрации выбирают составы с соответствующим температурным диапазоном - например, для втулочных сопряжений на горячем оборудовании, где требуется стойкость до +130–180 °C. Следующий шаг - предусмотреть в техническом плане ремонта адекватное время на отверждение состава (24 часа) и плавную обкатку узла перед полноценной нагрузкой.