Для скольжения резиновой прокладки по алюминиевой детали недостаточно нанести антифрикционное покрытие на поврежденный участок: сухая смазочная пленка не восстанавливает разрушенный анодный слой. Сначала оценивают глубину повреждения и решают, нужен ли локальный ремонт или повторное анодирование. Затем на подготовленную поверхность наносят твердосмазочное покрытие, если оно требуется для снижения трения.
Такой подход помогает совместить защиту сплава Д16 от коррозии с низким трением в контакте с эластомером. Статья будет полезна инженерам, техническим специалистам и закупщикам: в ней разобраны этапы восстановления, особенности нанесения сухой пленки и проверки совместимости покрытия с резиновой прокладкой.
Восстановление анодного слоя: что можно и чего нельзя исправить покрытием
Анодирование формирует на алюминии защитный оксидный слой, но антифрикционная пленка решает другую задачу.
Она снижает трение в узле, а не восстанавливает структуру утраченного анодного покрытия. Поэтому нанесение сухой смазки прямо на поврежденный металл не заменяет ремонт анодного слоя.
До выбора технологии осматривают участок и определяют границы повреждения. Если требуется сохранить существующее покрытие на большей части детали, рассматривают локальный ремонт. В рекомендациях по ремонту цветного анодирования описан цикл с маскированием, удалением поврежденного слоя, подготовкой поверхности, повторным анодированием до сравнимой толщины и восстановлением цвета. Если локальный ремонт не обеспечивает нужный результат, рассматривают перенанесение анодного слоя на деталь.
Для сплава Д16 толщина защитной оксидной пленки указывается примерно в диапазоне 5–30 мкм. Это ориентир для понимания масштаба покрытия, а не универсальное требование для любой детали. Целевую толщину выбирают с учетом назначения изделия и технологического процесса.
При восстановлении важно учитывать не только скольжение резиновой прокладки, но и защиту сплава Д16. Если оценивать только трение, можно упустить состояние анодного подслоя и коррозионную защиту. По этой причине решение о нанесении твердосмазочной пленки принимают после оценки анодирования, а не вместо нее.
Анодирование алюминия и сплава Д16 перед нанесением сухой смазки
Для алюминиевых деталей сухую пленку наносят поверх анодированного слоя, а не используют как его замену.
В технических требованиях к нанесению сухих пленочных смазок указано, что алюминиевую поверхность предварительно анодируют; в отдельных случаях после этого нужна микроабразивная подготовка. Ее необходимость зависит от требований к конкретному покрытию и состоянию поверхности.
Для толстослойного анодирования Д16 в одном из технологических описаний приведены параметры электролита: 180–210 г/л серной кислоты и 5–15 г/л щавелевой кислоты. Там же указаны температура 10–30 °C, плотность тока 3–5 А/дм² и длительность процесса 30–75 минут в зависимости от требуемой толщины. Эти значения относятся к описанному процессу и не служат универсальной инструкцией для любого производства.
Пористая структура анодного оксида может работать как резервуар для смазки. Поэтому сочетание анодирования и твердосмазочного слоя рассматривают как двухэтапную систему: оксидный подслой обеспечивает основу и защиту алюминия, а верхняя пленка помогает уменьшить трение. Фактический результат зависит от подготовки, материала подложки и характеристик финишного покрытия.
Для закупщика и инженера важно сверить технологические требования к обоим этапам. В документации на изделие следует отдельно определить требования к восстановлению анодного слоя и к сухой смазке. Если деталь работает с резиновой прокладкой, дополнительно проверяют, как выбранная система ведет себя именно в этой паре материалов.
Антифрикционное покрытие для алюминия: требования к сухой пленке
Сухие пленочные смазки представляют собой композиции порошковых смазочных материалов в твердой матрице.
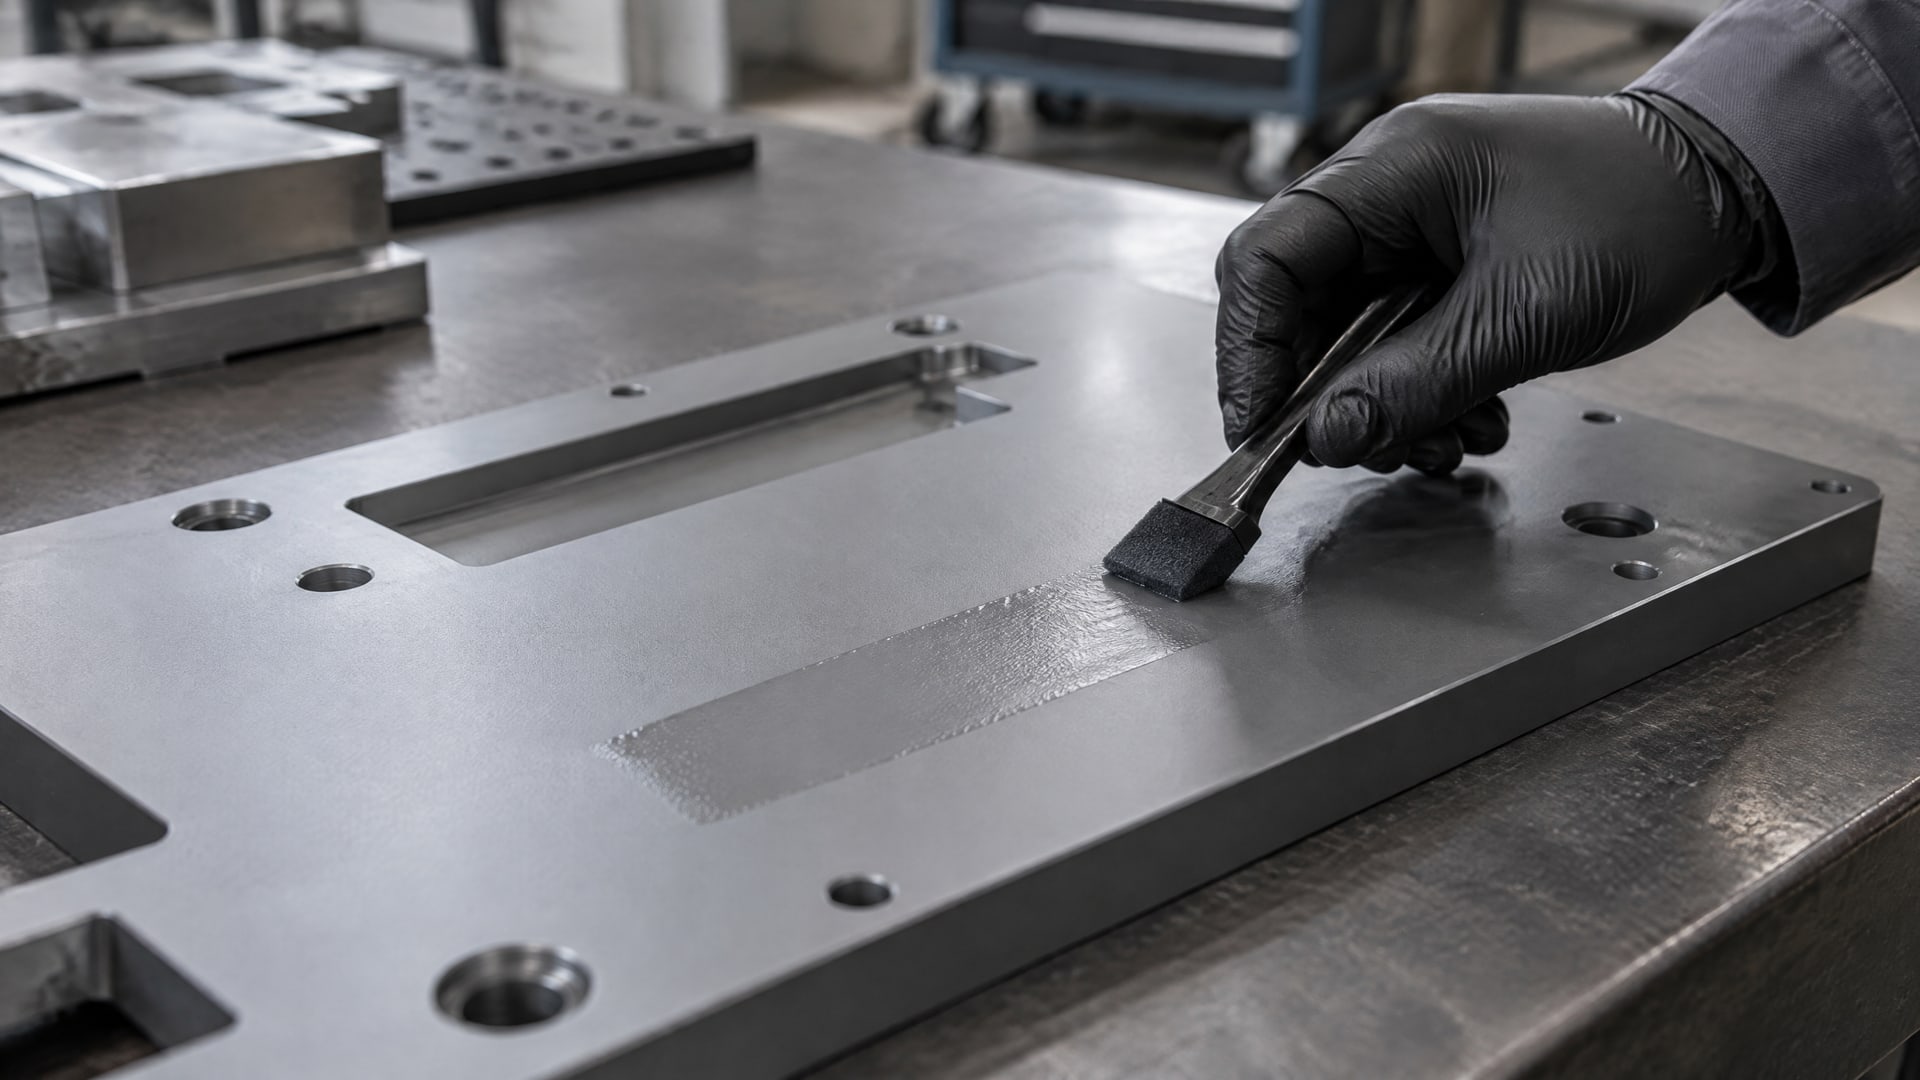
Их применяют для смазывания узлов трения, в том числе металлических поверхностей. Для алюминия принципиальна последовательность: сначала анодированный подслой, затем подготовка при необходимости и только после этого верхняя смазочная пленка.
В отраслевых материалах для сухих пленочных смазок встречаются спецификации MIL-PRF-46010 и AS5272. Их упоминание в техническом задании само по себе не подтверждает пригодность конкретного покрытия для любого узла. Нужно сверить применимость требований, материал детали, условия работы и способ испытания.
Для соединительных элементов в одном из источников приведен типичный коэффициент трения μ = 0,08–0,16 по DIN EN ISO 16047. Этот диапазон нельзя автоматически считать характеристикой скольжения резиновой прокладки по алюминию: он относится к указанному типу соединений, а результаты зависят от подложки и финишного слоя. Для оценки нужной пары проводят предварительные испытания.
Не стоит ориентироваться только на толщину смазочного слоя или на заявленное низкое трение. В технической спецификации NASA предписано наносить сухую пленку несколькими тонкими равномерными слоями, просушивая каждый. Перед термоотверждением предусмотрена воздушная сушка не менее 30 минут. Это технологическое требование нельзя переносить на любое покрытие без сверки с его документацией, но оно показывает важность соблюдения режима нанесения.
Скольжение резиновой прокладки: как проверить совместимость пары
При контакте с прокладкой оценивают не только трение, но и состояние эластомера после взаимодействия с покрытием.
В материалах по сухим пленкам отмечено, что результаты зависят от подложки и финишного слоя, поэтому необходимы предварительные испытания. Химическую совместимость с конкретной резиной также проверяют отдельно: пригодность покрытия для контакта металл-металл не подтверждает его пригодность для пары алюминий-резина.
Испытания проводят на образцах с тем же материалом основы и такой же подготовкой, как у детали. Важно воспроизвести последовательность операций: анодирование, возможную микроабразивную подготовку и нанесение твердосмазочной пленки. Затем проверяют скольжение прокладки, изменение состояния покрытия и эластомера после контакта.
Если в технической документации указан коэффициент трения, уточняют, для какой пары материалов и метода испытаний получено значение. Диапазон μ = 0,08–0,16 по DIN EN ISO 16047 относится к соединительным элементам и не задает готовый критерий для прокладки. Для нее параметры приемки устанавливают по условиям работы узла и результатам испытаний.
Проверка особенно важна, если контакт периодический или поверхность прокладки испытывает повторные перемещения. По одному измерению трения нельзя подтвердить долговечность покрытия или совместимость с эластомером. Результаты испытаний фиксируют в требованиях к восстановлению, чтобы при ремонте детали повторять подходящую подготовку и нанесение.
Технологическая последовательность и контроль ремонта
Ремонт анодного покрытия и нанесение антифрикционного слоя рассматривают как отдельные этапы.
Для цветного анодирования описан порядок: маскирование, удаление поврежденного покрытия, подготовка текстуры, повторное анодирование до сравнимой толщины и восстановление цвета. Последовательность работ уточняют для конкретной детали и требований к ее поверхности.
После восстановления анодного слоя проверяют, подходит ли его состояние для нанесения верхнего покрытия. Для алюминия в требованиях к сухой пленке предусмотрено предварительное анодирование, а в отдельных случаях - микроабразивная подготовка. Нельзя считать такую обработку обязательной для каждой поверхности: необходимость зависит от спецификации покрытия и процесса.
Сухую пленку наносят несколькими тонкими равномерными слоями с просушкой каждого. В спецификации NASA указана воздушная сушка не менее 30 минут перед термоотверждением. Параметры конкретного покрытия и режим отверждения должны соответствовать его технологической документации.
При приемке полезно разделить контроль на три части:
состояние восстановленного анодного слоя и соответствие требованиям к поверхности;
качество нанесения и отверждения сухой пленки;
результаты испытаний пары «алюминий с покрытием - резиновая прокладка».
Такой порядок помогает не смешивать требования к коррозионной защите, нанесению смазочного слоя и работе сопряжения. Для снабжения это также упрощает сравнение предложений: в спецификации отдельно фиксируют требования к анодированию, сухой пленке и подтверждению совместимости.
Часто задаваемые вопросы
Может ли твердосмазочное покрытие восстановить поврежденный анодный слой?
Нет. Сухая смазочная пленка снижает трение, но не заменяет утраченный анодный подслой. Если оксидное покрытие повреждено, сначала оценивают возможность локального ремонта или повторного анодирования. Наносить антифрикционный слой следует после восстановления и подготовки поверхности в соответствии с требованиями выбранной технологии.
Нужно ли анодировать алюминий перед нанесением сухой смазки?
Для алюминиевых деталей в технических требованиях к сухим пленочным смазкам предусмотрено предварительное анодирование. Оно служит подслоем, а смазочная пленка наносится поверх него. В отдельных случаях после анодирования может понадобиться микроабразивная подготовка, но ее необходимость определяют по документации на покрытие и состоянию детали.
Как проверить покрытие для скольжения резиновой прокладки?
Испытайте покрытие на образцах с той же основой, подготовкой и резиной, что и в рабочем узле. Оцените трение, состояние покрытия и эластомера после контакта. Значения, полученные для металлических соединений, нельзя без проверки переносить на пару «алюминий-резина», поскольку результат зависит от подложки и финишного слоя.
Какую толщину анодного слоя учитывать для Д16?
Для сплава Д16 в открытых материалах указывается толщина защитной оксидной пленки примерно 5–30 мкм. Это справочный диапазон, а не единое требование для всех деталей. Целевое значение определяют по назначению изделия, требованиям к защите и технологическому процессу повторного анодирования.
Заключение
Восстановление анодного слоя и снижение трения при скольжении резиновой прокладки решают разные задачи. Сначала оценивают повреждение и восстанавливают анодную основу, затем при необходимости наносят сухую твердосмазочную пленку и проверяют ее совместимость с эластомером. Для Д16 учитывают и антифрикционные свойства, и сохранение коррозионной защиты.
Практический следующий шаг для инженера - зафиксировать состояние детали, требования к анодному слою и условия контакта с прокладкой, а затем испытать полный цикл покрытия на образце. По результатам испытаний можно утвердить технологию ремонта и внести ее параметры в спецификацию.