Выбор покрытия для пищевого насоса - задача, которая требует баланса между тремя взаимосвязанными параметрами: низким коэффициентом трения скольжения, износостойкостью и совместимостью с санитарными нормами. Многие закупщики ориентируются только на цифру коэффициента трения из справочной таблицы, упуская, что в реальности эта величина зависит от пары материалов, смазки, температуры и состояния поверхности. Статья разбирает, как читать таблицы коэффициентов трения различных материалов, какие пары стоит выбирать для пищевого оборудования, и почему низкое трение - необходимое, но не достаточное условие надежной работы насоса.
Эта информация полезна инженерам, техническим специалистам и снабженцам, которые отвечают за подбор комплектующих и материалов для ремонта и модернизации пищевого оборудования.
Таблица коэффициентов трения: как читать данные для разных материалов
Коэффициент трения материалов - это безразмерное число, которое показывает, какой процент нормальной нагрузки требуется преодолеть в виде силы, чтобы вызвать скольжение одного материала по другому.
Формула: μ = Fтр / N, где Fтр - сила трения, N - нормальная нагрузка. На практике одно значение из таблицы редко применимо ко всем ситуациям.
Справочные таблицы обычно приводят данные для двух состояний: сухого контакта и смазанной поверхности. Например, для пары сталь-сталь в сухом состоянии указывают 0,57–0,65, а при смазке -0,09–0,12. Разница более чем в пять раз объясняется тем, что смазка разделяет поверхности и подавляет адгезию (сцепление материалов). Для пищевого оборудования смазанное состояние - норма, поэтому к справочным таблицам для сухого контакта нужно относиться как к нижней оценке опасности, а не как к рабочей цифре.
Вот основные пары материалов, которые встречаются в насосах:
| Пара материалов | Сухое состояние | Со смазкой | Рабочая температура, °C |
|---|---|---|---|
| Сталь – сталь | 0,57–0,65 | 0,09–0,12 | –40…+150 |
| Сталь – бронза | 0,35–0,45 | 0,10–0,15 | –20…+120 |
| Сталь – PTFE | 0,06–0,15 | 0,04–0,08 | –40…+260 |
| Сталь – UHMWPE | 0,05–0,10 | 0,05–0,10 | –50…+100 |
| Сталь – PEEK | 0,15–0,25 | 0,12–0,20 | –40…+260 |
| Сталь – POM | 0,20–0,35 | 0,15–0,25 | –20…+90 |
Два важных замечания: во-первых, полимеры с полимерами (например, PTFE-PTFE) и полимеры с металлом дают разные цифры; во-вторых, состояние поверхности (шероховатость, чистота) заметно влияет на коэффициент, поэтому табличные значения - всегда диапазон, а не точная цифра.
Коэффициенты трения скольжения для материалов пищевой промышленности
Для пищевых насосов выбор материалов подчиняется дополнительному правилу: они должны работать с пищевыми смазками и быть безопасными при случайном контакте с продуктом.
Этот набор условий сужает список опций и меняет приоритеты.
Нержавеющая сталь и PTFE - классическая пара для пищевого оборудования. PTFE (политетрафторэтилен, тефлон) - это полимер, известный низким коэффициентом трения и химической инертностью. Для пары нержавеющая сталь – PTFE источники приводят коэффициент трения 0,05–0,12 при соблюдении санитарных требований и использовании пищевой смазки. Рабочий диапазон PTFE: от -40 до +260 °C, что охватывает все, что требуется в пищевой промышленности.
Ультравысокомолекулярный полиэтилен (UHMWPE) дает еще более низкие значения трения для пары со сталью: 0,05–0,10 в сухом контакте и примерно такие же под смазкой. UHMWPE отличается устойчивостью к абразивным средам (например, если в насос попадают частицы), но его рабочая температура ограничена примерно до +100 °C. Для холодильного оборудования и линий, работающих при комнатной температуре, - идеально; для горячего розлива - нет.
PEEK (полиэфирэфиркетон) - более прочный полимер, чем PTFE, но с более высоким коэффициентом трения (0,15–0,25). Его выбирают, когда нужна термостойкость до +260 °C с кратковременной выдержкой до +300 °C плюс механическая прочность. В пищевой промышленности PEEK менее распространен, так как для большинства задач PTFE оказывается достаточным.
При выборе смазочных материалов для пищевых насосов важно учитывать наличие пищевого допуска NSF H1, который гарантирует безопасность продукта при случайном контакте с пищей. Линейка пищевых материалов EFELE соответствует этому допуску и применяется на линиях фасовки и оборудовании с потенциальным контактом пищевых продуктов с механизмом.
Критерии выбора покрытия: не только коэффициент трения
На практике коэффициент трения материалов редко выступает единственным критерием.
Во-первых, нужно сопоставить его с нагрузкой: PTFE хорошо работает под давлением до определенного предела, после чего начинает ползти и менять форму. Для втулок скольжения с тяжелой нагрузкой иногда выбирают бронзу с графитовыми вставками, у которой коэффициент трения выше (0,12–0,18), но нагрузочная способность и износостойкость выше.
Во-вторых, адгезия покрытия стали - это отдельный параметр, который не вписывается в простую таблицу коэффициентов. Антифрикционное покрытие должно прочно держаться на подложке и не отслаиваться под циклической нагрузкой или при температурных перепадах. Это проверяют испытаниями на адгезию (ГОСТ 4765, ISO 2409), а не по коэффициенту трения.
В-третьих, химическая стойкость. PTFE инертен почти ко всему, что встречается в пищевой промышленности. POM (полиоксиметилен, ацеталь) менее стоек к агрессивным средам. Если насос время от времени промывают щелочью или кислотой, материал должен это выдерживать.
В-четвертых, совместимость со смазкой. Для пищевого оборудования это означает, что смазка должна не только снижать коэффициент трения, но и быть безопасной. Пищевая смазка работает в диапазоне примерно -20…+150 °C и имеет собственный коэффициент трения 0,10–0,15, который складывается с характеристиками пары материалов.
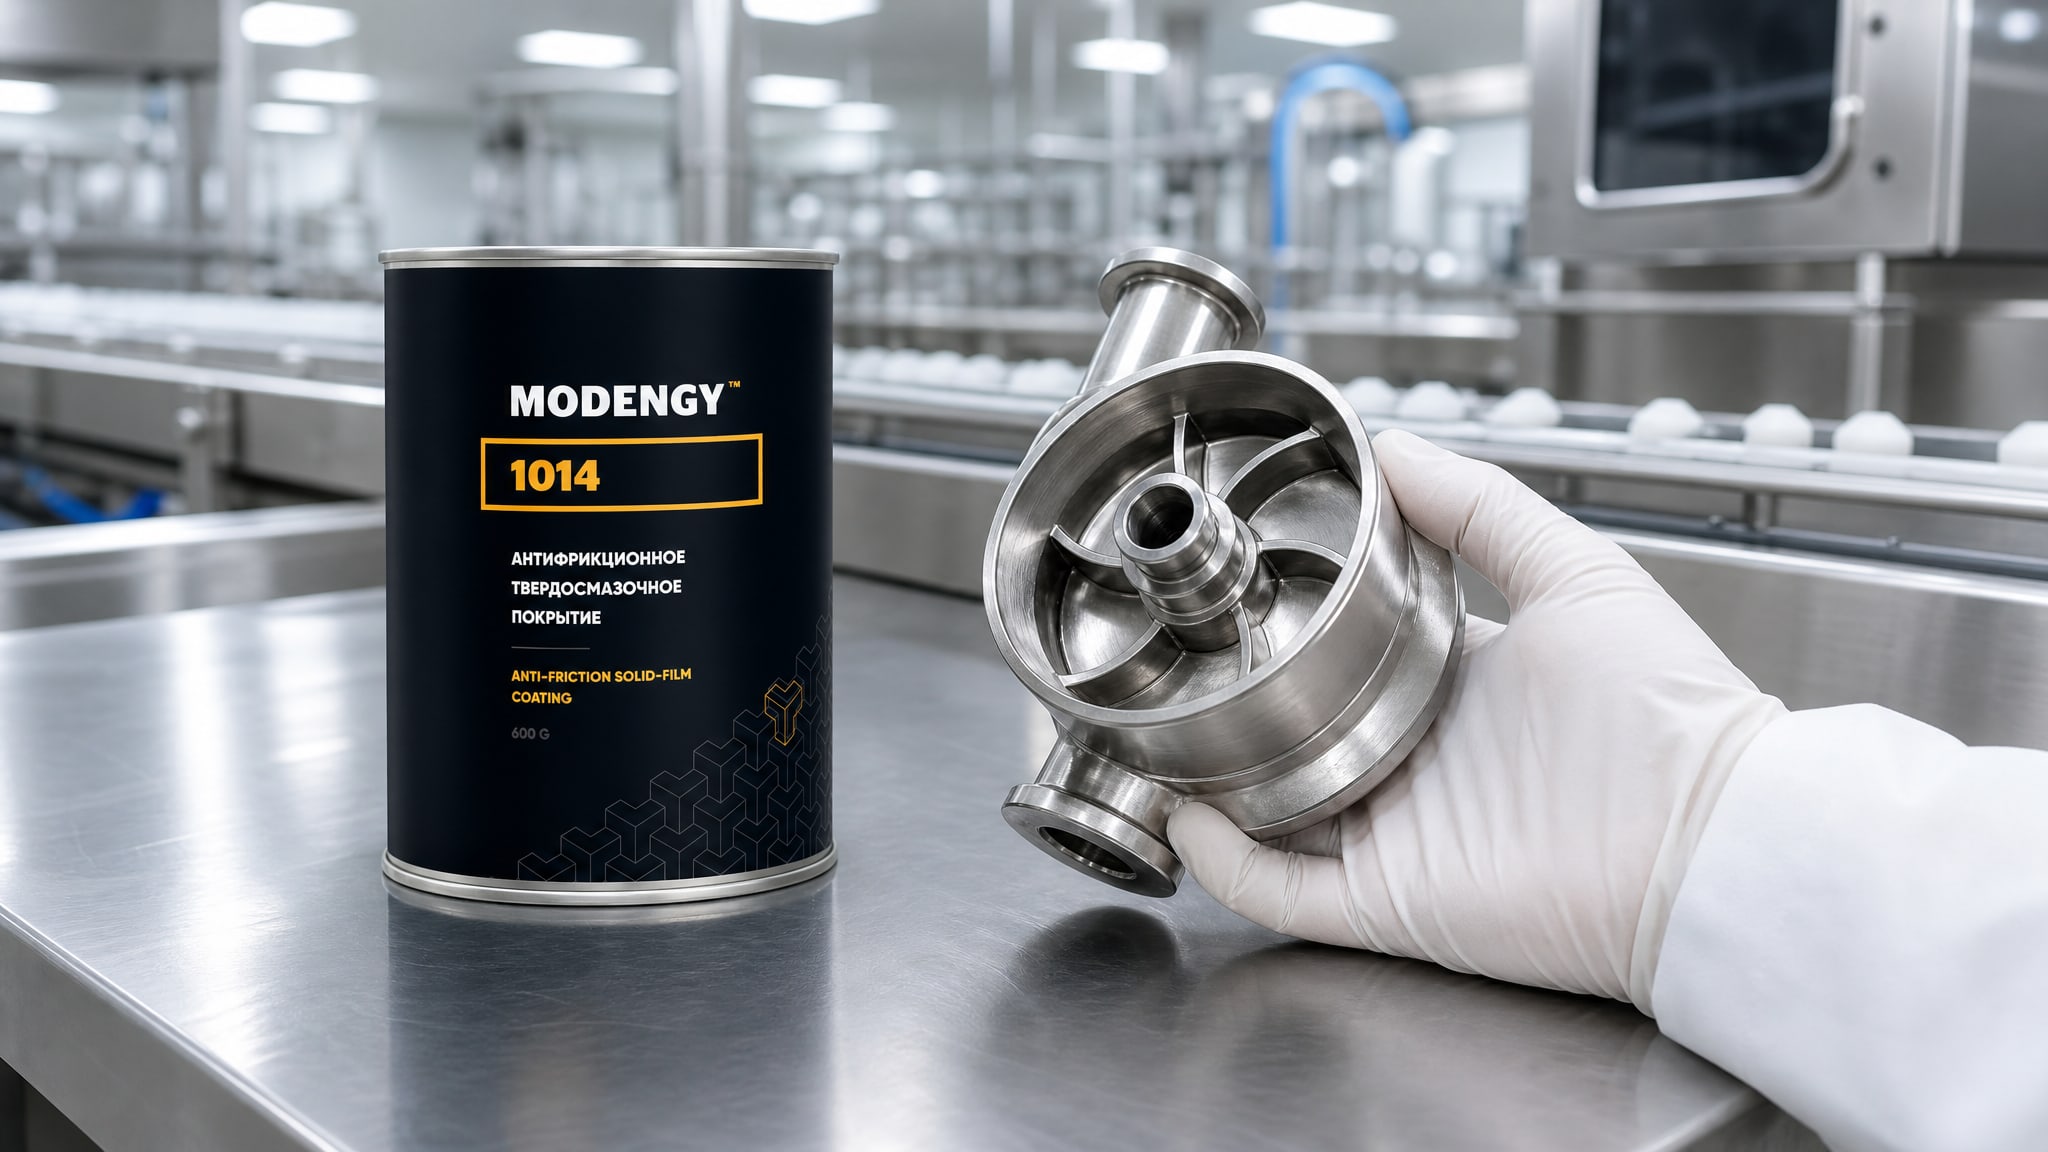
Для узлов с тяжелой нагрузкой и ограниченной смазкой решением могут стать комбинированные системы: например, MODENGY 1014 - покрытие на основе ПТФЭ и дисульфида молибдена, которое при механическом контакте выдает низкий коэффициент трения даже при холодном пуске и при перебойах в смазке. Такие покрытия часто применяют в ремонтных службах для восстановления изношенных пар и повышения надежности.
Материал с низким коэффициентом трения: сравнение вариантов
Если приоритет - минимальное трение, выбор падает на PTFE или UHMWPE.
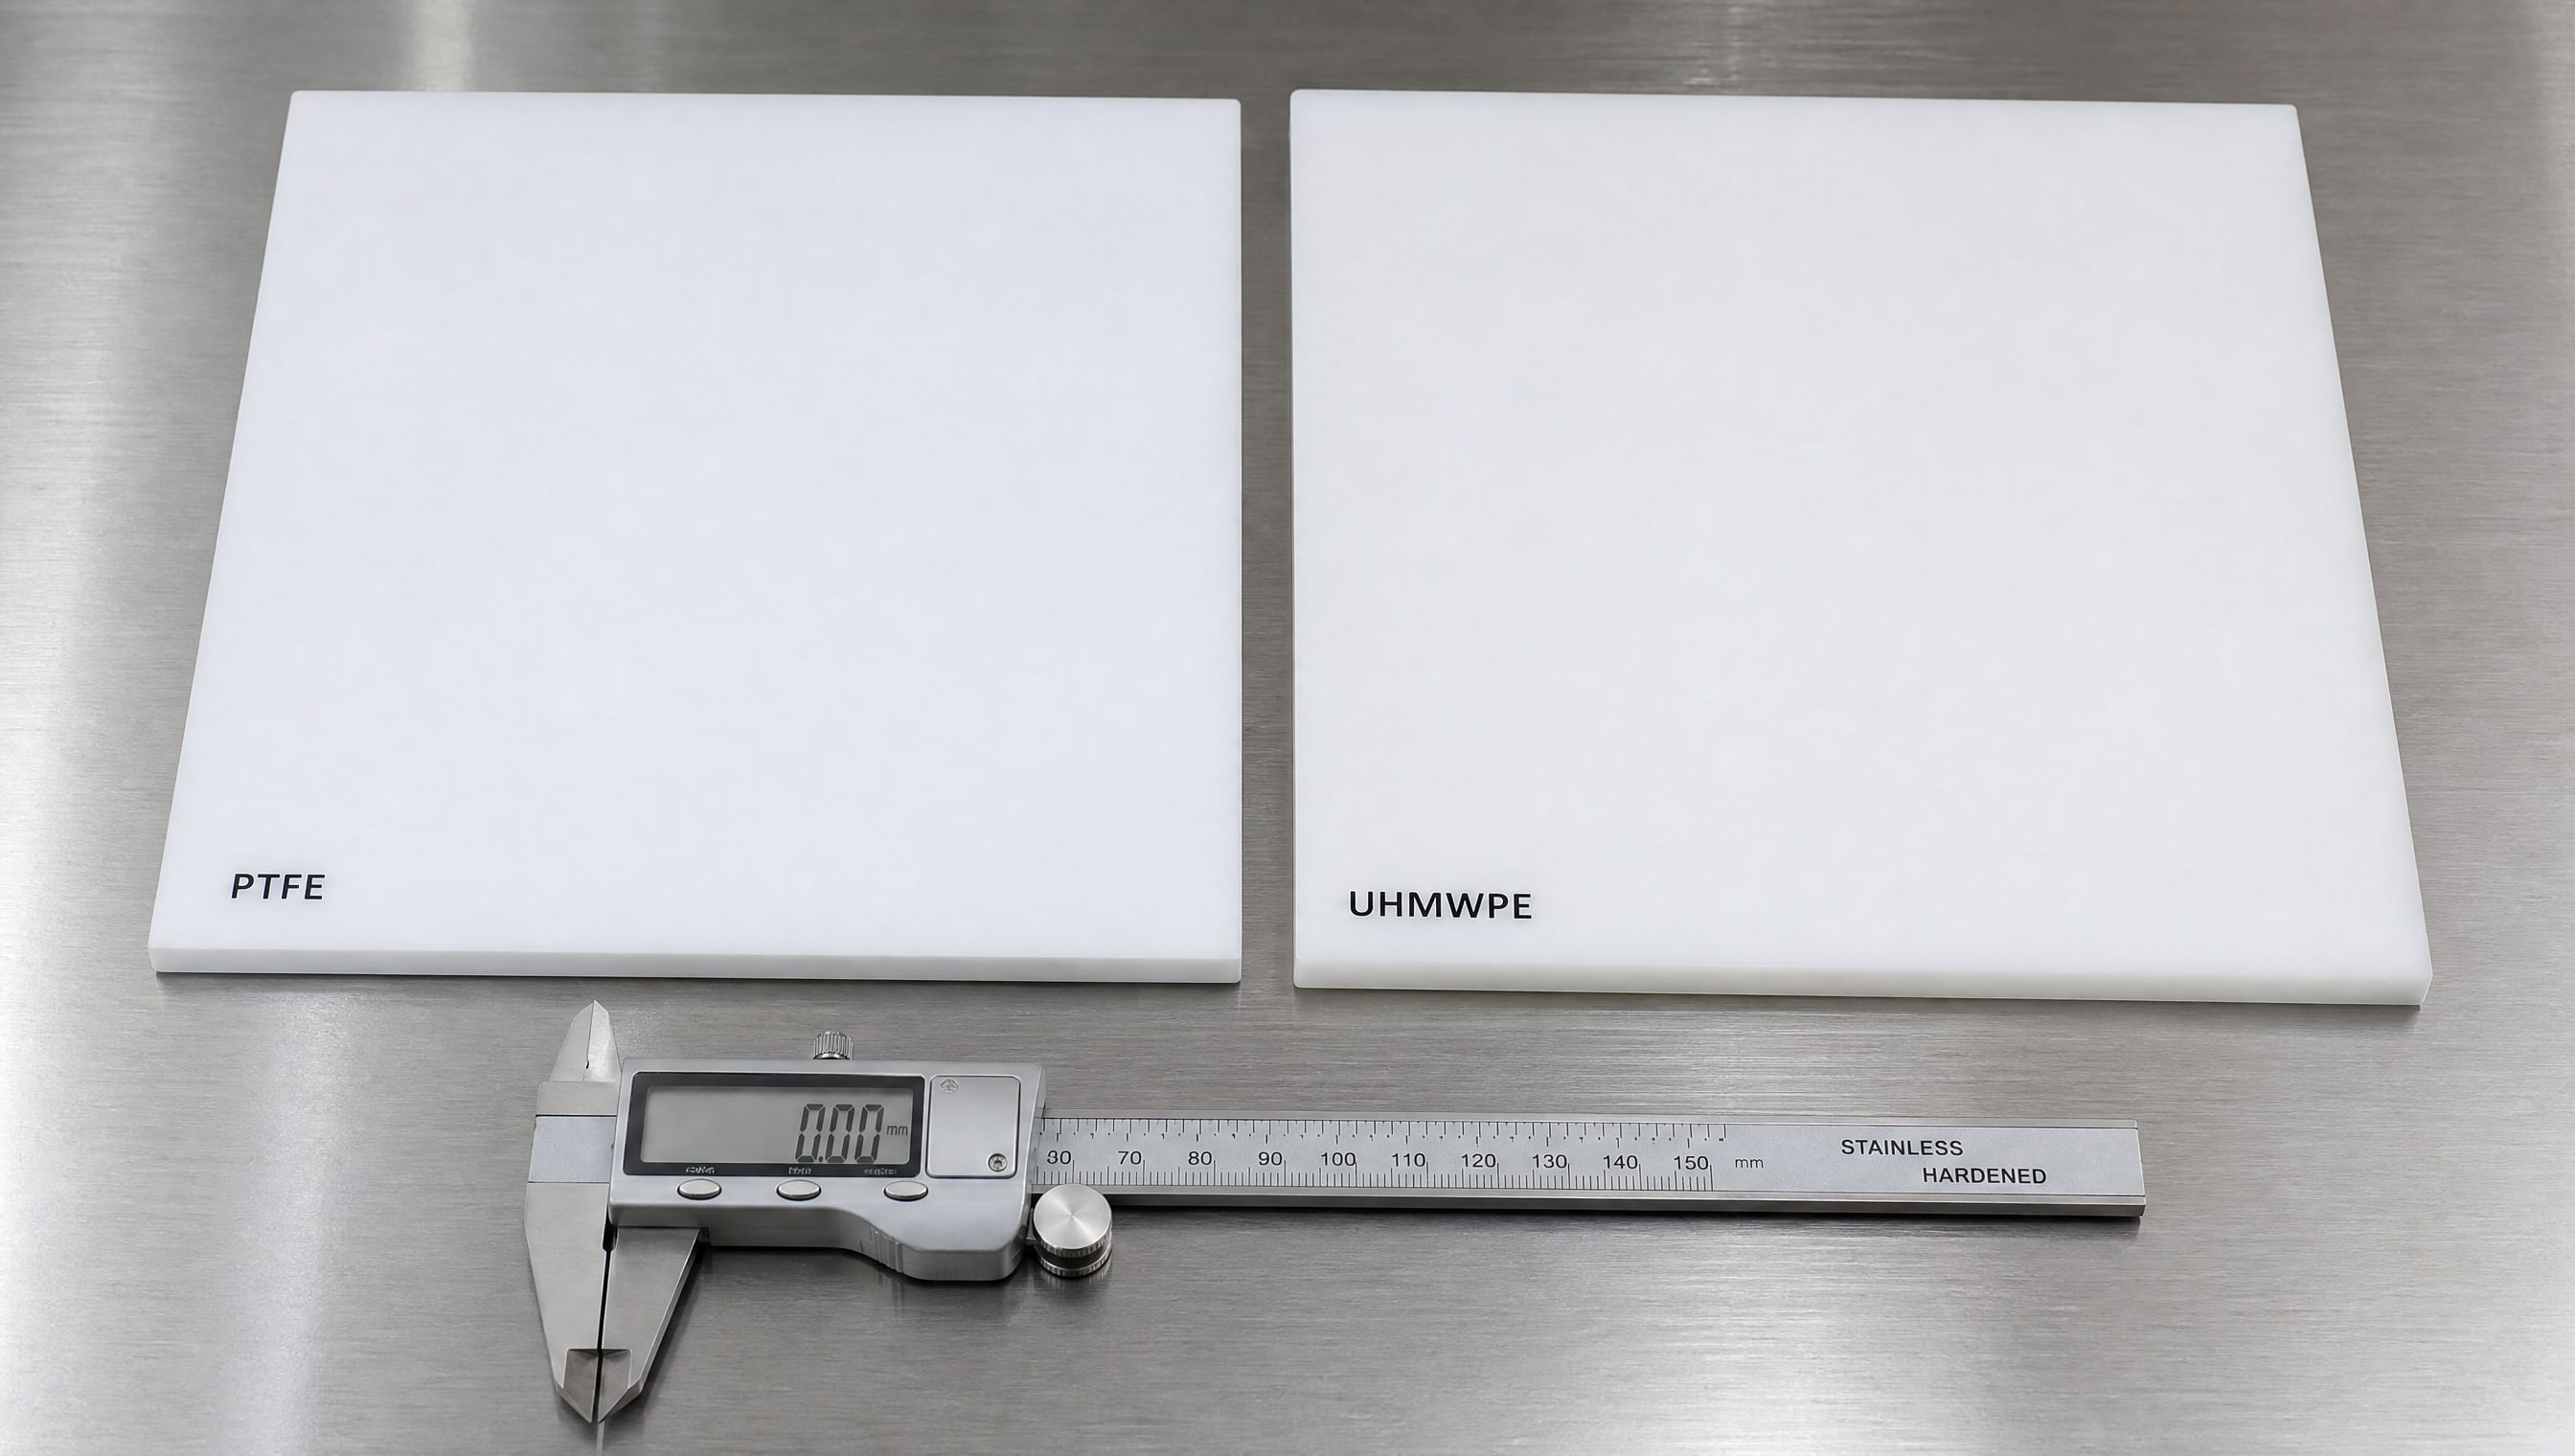
Оба дают коэффициент 0,05–0,10 в реальных условиях работы. Различие в том, что PTFE держит температуру до +260 °C (кратковременно и в дежурных условиях), а UHMWPE - только до +100 °C. На холодильном оборудовании и при комнатной температуре UHMWPE часто выигрывает по цене; на горячем розливе выбирают PTFE.
POM (акрилонитрил-бутадиен-стирол, ацеталь) имеет коэффициент трения 0,20–0,35, что выше, чем у PTFE, но ниже, чем у простых полимеров. POM часто выбирают, когда нужна жесткость и точность размеров, но трение - второстепенный параметр. Его рабочая температура: -20…+90 °C.
PA6 (полиамид-6) дает коэффициент 0,25–0,40, что классифицируется как «повышенный». Применяют PA6 редко, если нужна абсолютная химическая инертность или специальная совместимость с маслами; в противном случае выбирают более эффективные материалы.
Таблица материалов с высоким и низким коэффициентом трения:
| Материал | Коэффициент трения (со сталью) | Класс | Основное применение |
|---|---|---|---|
| PTFE | 0,04–0,08 | Сверхнизкий | Пищевое оборудование, пазы, направляющие |
| UHMWPE | 0,05–0,10 | Сверхнизкий | Холодильное оборудование, абразивные среды |
| PEEK | 0,12–0,20 | Низкий | Высокотемпературные узлы, механическая прочность |
| POM | 0,15–0,25 | Средний | Точные механизмы, низкая шумность |
| PA6 | 0,25–0,40 | Повышенный | Редко применяют в пищевой промышленности |
| Бронза–графит | 0,12–0,18 | Низкий | Тяжелые нагрузки, самосмазывание |
Подбор покрытия скольжения: методика и практические шаги
Подбор начинается с техзадания: какова температура, нагрузка, вид смазки, среда (пищевая, абразивная, кислотная)?
Затем выполняют три проверки.
Проверка 1: коэффициент трения и совместимость с нагрузкой. Находят в справочной таблице свою пару материалов и проверяют, входит ли коэффициент в диапазон, приемлемый для данного узла. Например, для направляющей насоса максимально допустимый коэффициент трения часто составляет 0,15–0,20; для пазов скольжения -0,10–0,12. Если число из таблицы выше, материал отбраковывают.
Проверка 2: химическая стойкость и совместимость со смазкой. Проверяют, совместим ли выбранный материал с реальной смазкой, которая будет использоваться. Для пищевого оборудования это пищевая смазка; для остального - промышленное масло или пластичная смазка. Полимеры могут набухать или размягчаться при контакте с некоторыми маслами - это критичный отказ.
Проверка 3: температурный диапазон и нагрузочная способность. Убеждаются, что рабочая температура насоса входит в диапазон материала с запасом; нагрузка на контактную площадь не превышает предела текучести для полимера или предела прочности для бронзы.
Если все три проверки пройдены, выполняют испытание адгезии покрытия стали (если используется покрытие, а не объемный материал). Для этого применяют методы, описанные в ГОСТ 4765 или ISO 2409 - сетка (кросс-хатч тест) или отслаивание. Плохая адгезия означает, что покрытие отслоится в первые месяцы эксплуатации.
Часто задаваемые вопросы
Почему коэффициент трения разных материалов так сильно отличается в таблице?
Таблицы приводят данные для разных пар материалов, состояний поверхности (сухое, смазанное) и условий испытаний. Например, для сталь-сталь коэффициент варьируется от 0,57 в сухом состоянии до 0,09 со смазкой - это не ошибка, а результат того, что смазка кардинально меняет механизм трения. Поэтому одна универсальная таблица невозможна, и нужно выбирать строку, соответствующую именно вашим условиям.
Какой материал с низким коэффициентом трения подходит для пищевого оборудования?
Основные варианты - PTFE (0,04–0,08 со смазкой) и UHMWPE (0,05–0,10). PTFE работает при температурах до +260 °C, что охватывает горячие линии розлива. UHMWPE дешевле и отличается абразивостойкостью, но ограничена +100 °C. Оба материала совместимы с пищевыми смазками и считаются безопасными при контакте с пищей.
Можно ли выбирать покрытие только по таблице коэффициентов трения?
Нельзя. Таблица - это отправная точка, но не итоговый выбор. Нужно проверить адгезию покрытия к подложке, химическую стойкость к смазке и среде, рабочий температурный диапазон, нагрузочную способность и конкретное состояние поверхности. Например, два одинаковых покрытия на разных подложках (сталь 45 и нержавейка) могут иметь разную адгезию и разный срок службы.
Чем отличается коэффициент трения скольжения от коэффициента трения качения?
Трение скольжения возникает, когда поверхности движутся относительно друг друга без вращения (как поршень в цилиндре). Трение качения - когда тело вращается по поверхности (как шарик в подшипнике). Коэффициент качения намного ниже скольжения. Для пищевых насосов обычно говорят о скольжении, так как там часто используют втулки и направляющие, а не шарикоподшипники.
Какой коэффициент трения является нормальным для пищевого насоса?
Для пищевого оборудования при работе со смазкой принято считать нормальным коэффициент 0,08–0,15. Ниже 0,08 - отличные условия (PTFE, UHMWPE, смазанные). Выше 0,15 - требуется проверка, может ли система выдерживать излишнее трение. В тяжелых условиях (высокая нагрузка, высокая температура) допускают до 0,20, но это предельное значение.
Заключение
Коэффициент трения материалов - это ключевой, но не единственный параметр при выборе покрытия для пищевого насоса. Справочные таблицы показывают, что для пары сталь-PTFE коэффициент при смазке составляет 0,04–0,08, а для сталь-бронзы -0,10–0,15. Однако за каждой цифрой стоят условия: температура, нагрузка, состояние поверхности, смазка и адгезия. Практический подбор требует трех проверок: соответствие коэффициента нагрузке, совместимость со смазкой и проверка температурного диапазона. Для пищевого оборудования дополнительно нужен пищевой допуск и гарантия химической инертности.
Начните с техзадания: определите рабочую температуру, нагрузку и тип среды. Затем выберите материал из таблицы коэффициентов трения скольжения материалов и проверьте его по трем критериям выше. Если это покрытие, убедитесь в адгезии к подложке. Для реальной гарантии долговечности обращайтесь за рекомендациями к производителю покрытия или смазки - они помогут подобрать точное сочетание материалов для вашего оборудования.