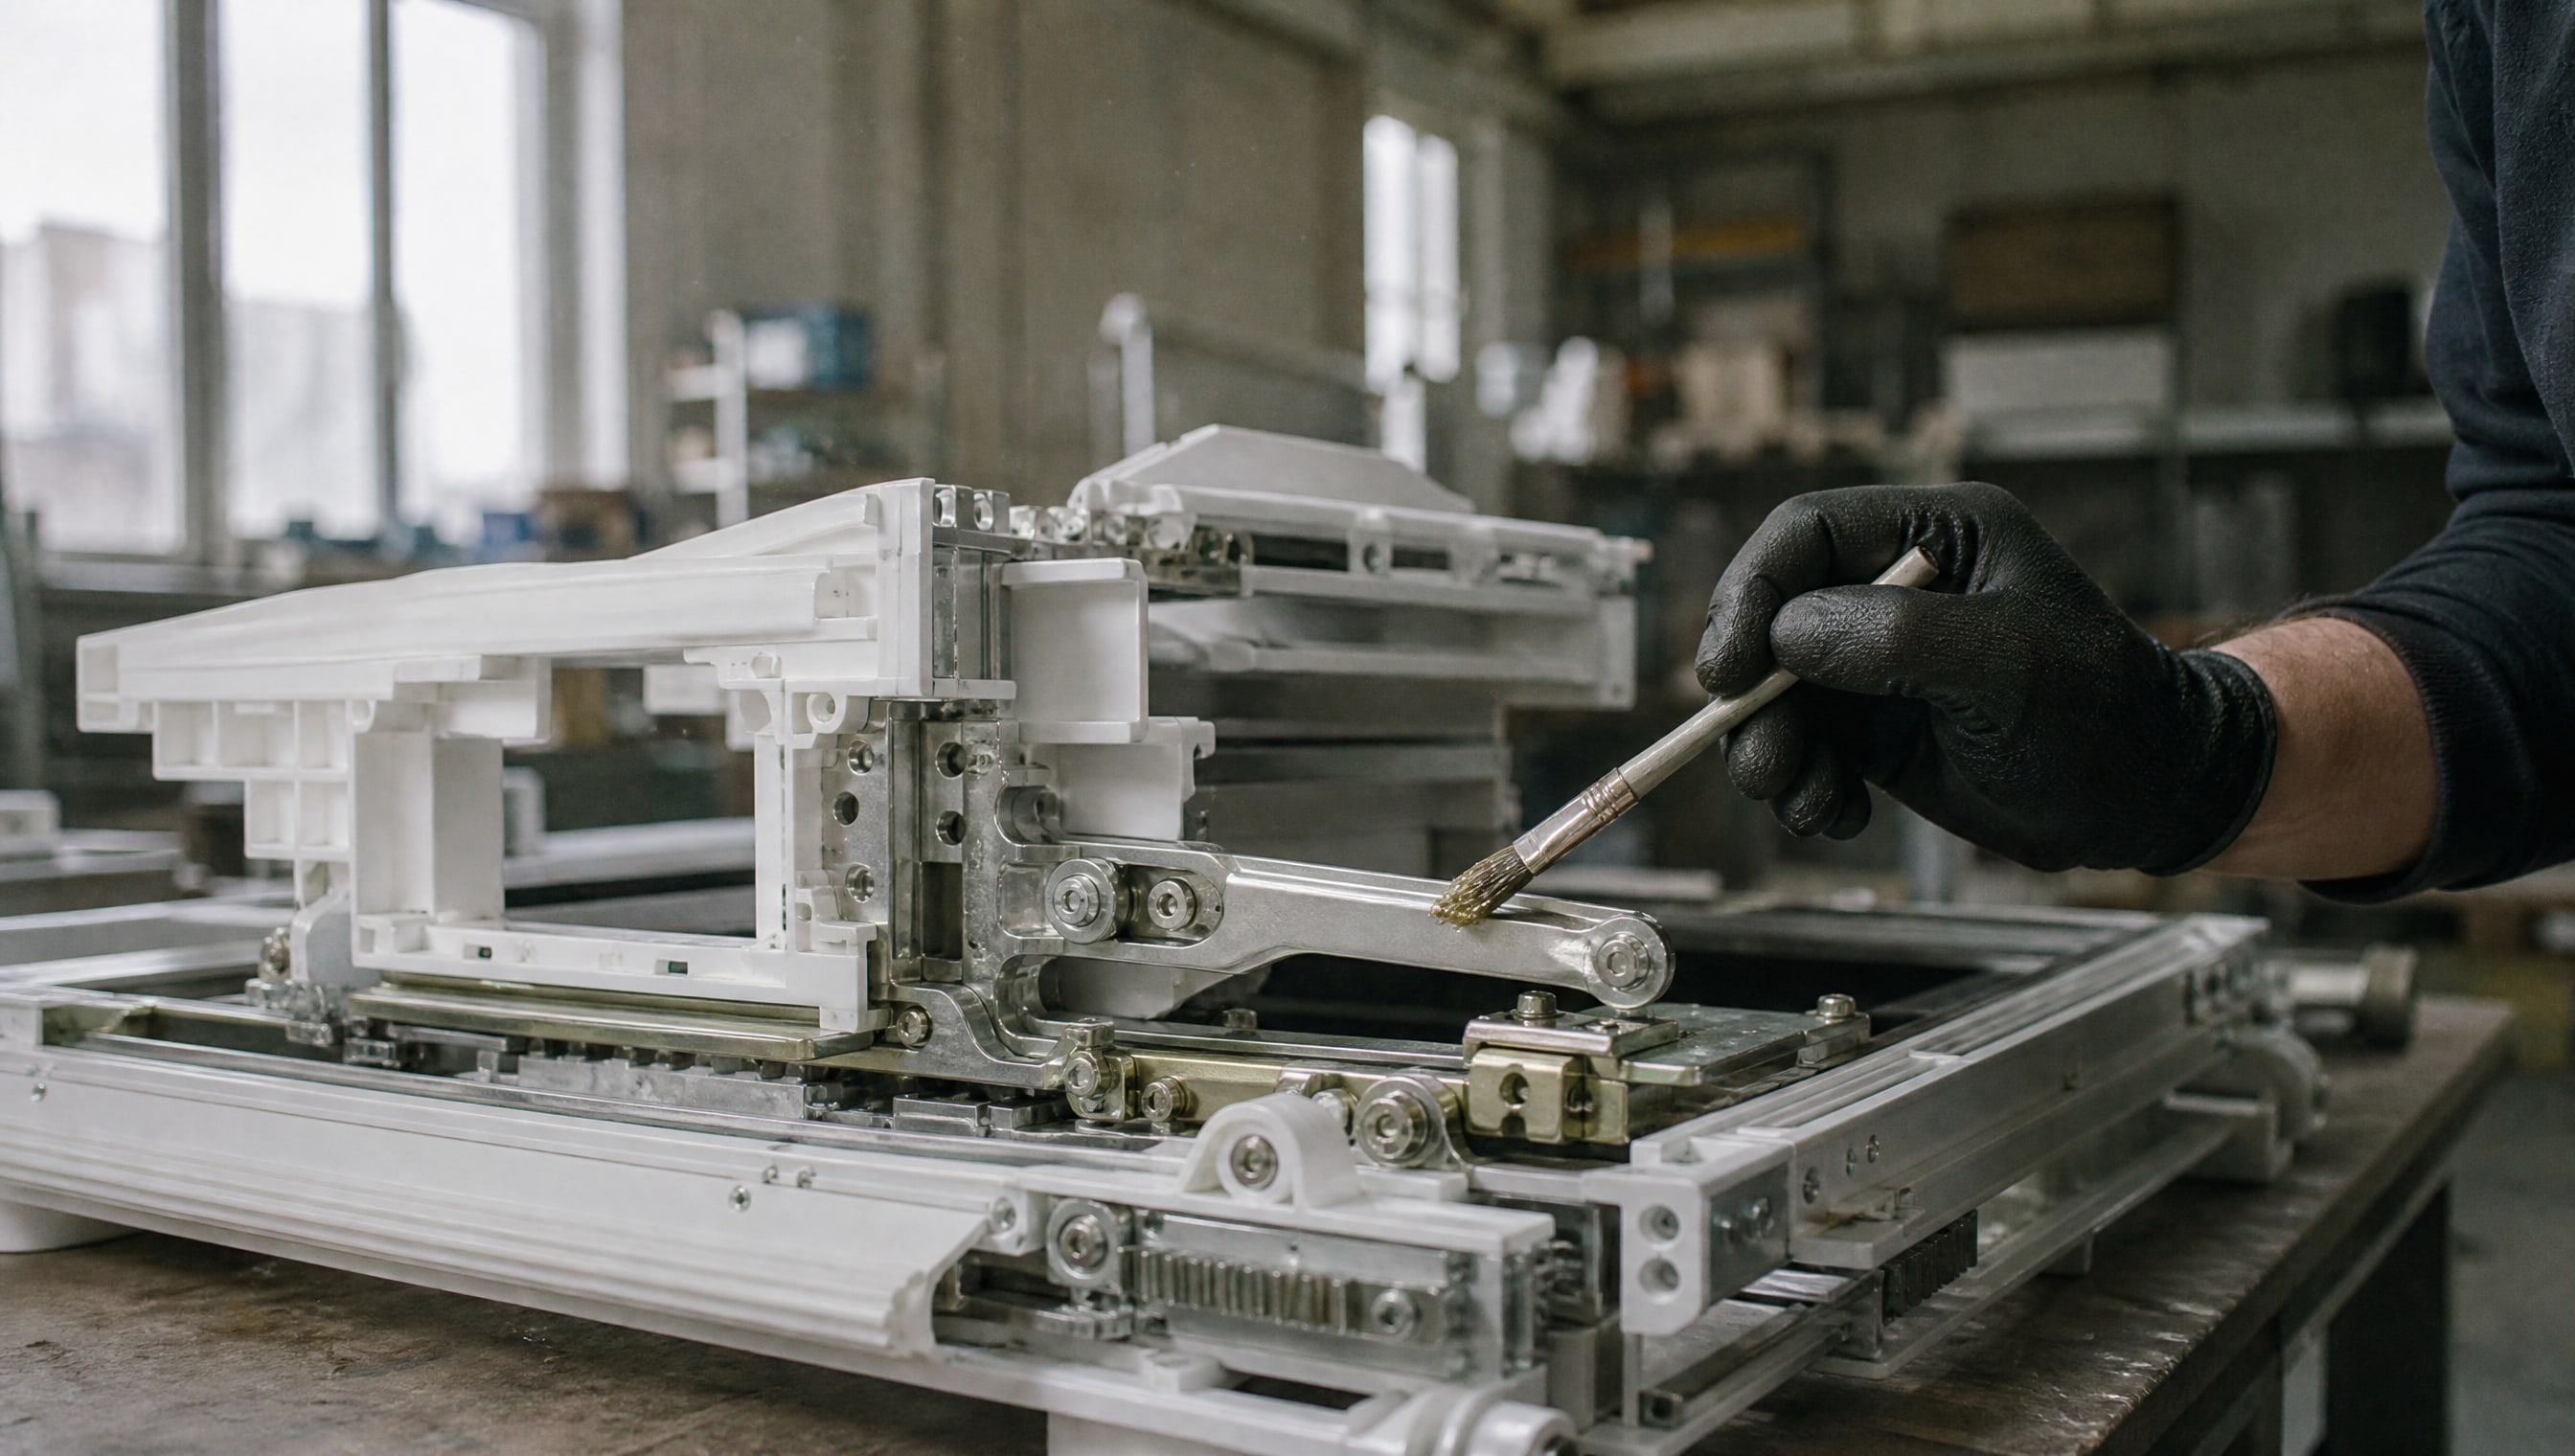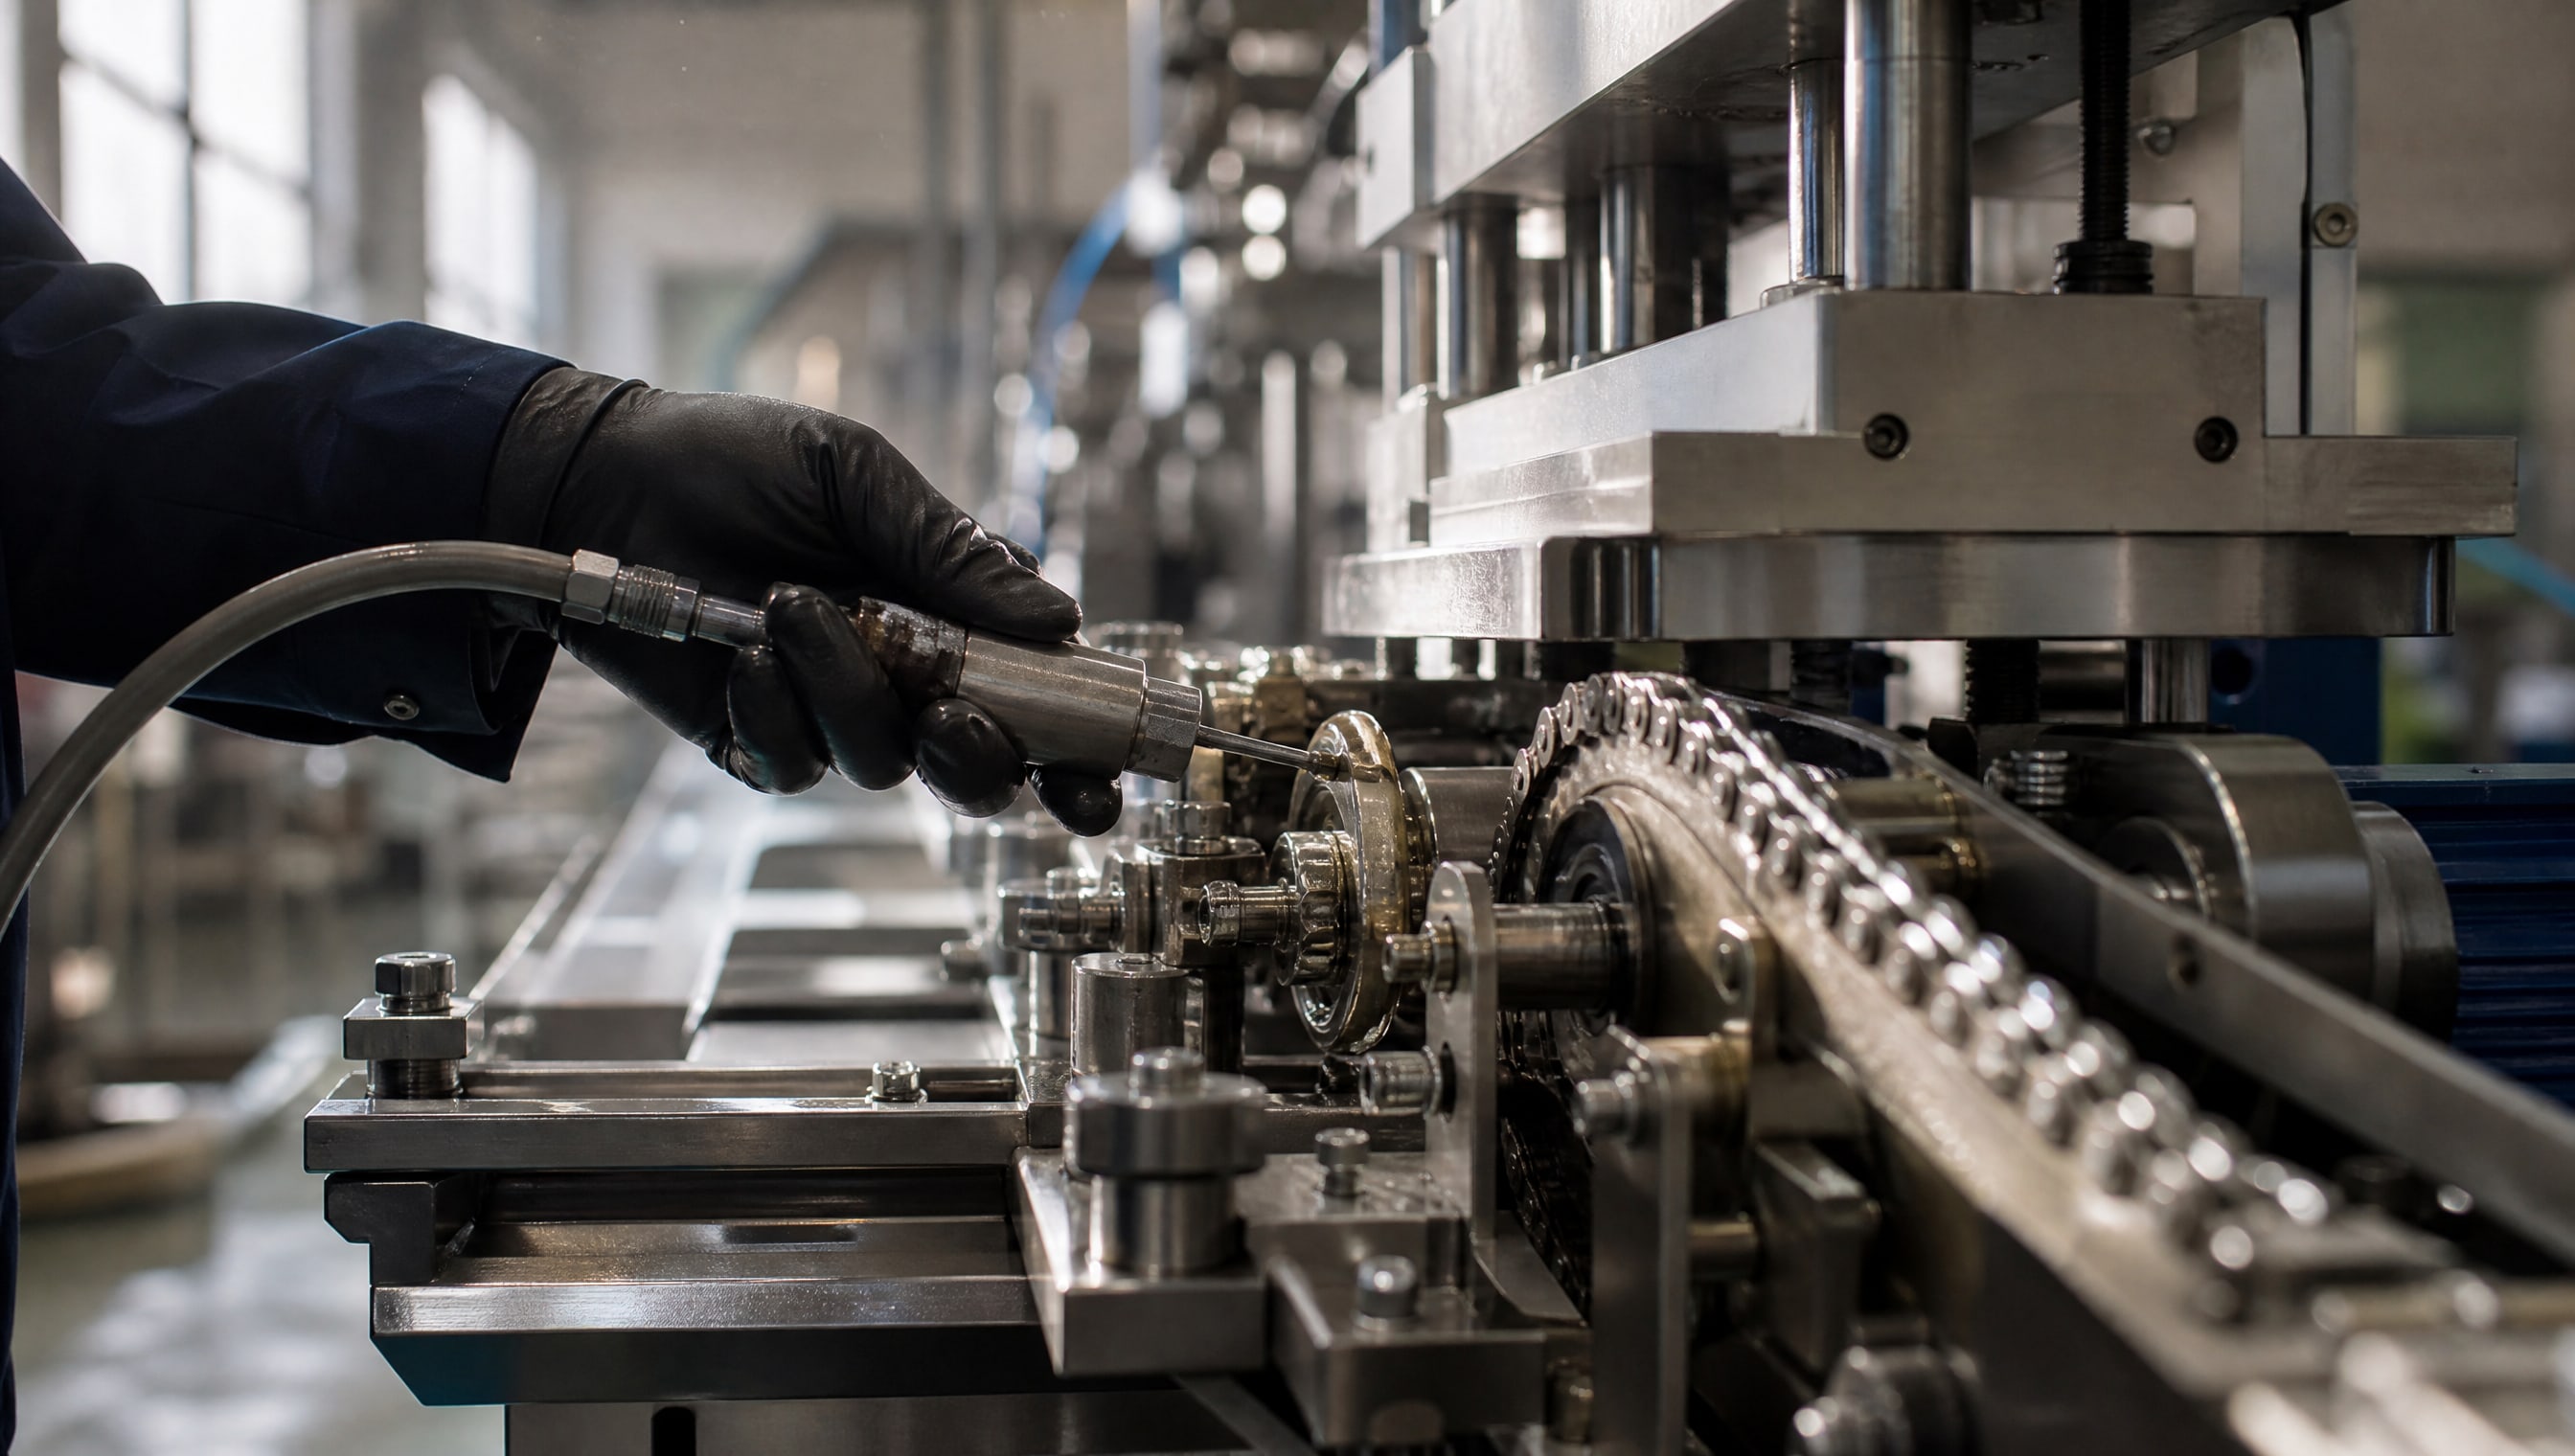
Термоупаковочные и этикеровочные линии работают в экстремальных условиях, где температуры узлов достигают +260 °C и выше. Стандартные смазки здесь выходят из строя за считаные часы - вязкость падает, состав деградирует, структура разрушается. Закупщики и инженеры часто полагаются только на один параметр - температуру каплепадения, - и попадают в ловушку: смазка заявлена на 260 °C, но уже через две недели начинает окисляться, вымываться из подшипников и оставлять нагар на направляющих.
Правильный выбор высокотемпературной смазки для таких линий требует понимания того, что каплепадение - это не рабочий диапазон. Решающими факторами являются тип базового масла, стабильность загустителя, испаряемость, совместимость с пластиком и резиной, которые соседствуют с горячими узлами. Эта статья разбирает, как подобрать смазку 260 градусов для конкретного оборудования, какие характеристики проверять и на какие ошибки не попадаться.
Как устроены высокотемпературные смазки
Базовая структура высокотемпературной смазки - это смесь минерального или синтетического масла (70–90% состава) и загустителя (10–15%).
При температурах выше +150 °C обычные литиевые или кальциевые загустители не удерживают масло в необходимой консистенции, поэтому производители переходят на литиевокомплексные, полиуретановые или синтетические системы.
Каждый тип загустителя дает разный потолок температуры. Силиконовые смазки работают примерно до +180–250 °C, литиевокомплексные - до +250–350 °C, графитовые составы - до +400 °C. Для узлов, которые нагреваются до +260 °C, чаще всего выбирают литиевокомплексную основу: она дает стабильность структуры, хорошо удерживает масло и не так сильно испаряется, как более простые варианты.
Кинематическая вязкость базового масла при 40 °C у высокотемпературных смазок обычно находится в диапазоне ISO VG 180 и выше. Это важно: при нагреве до +260 °C вязкость масла внутри смазки падает на 30–50%, и если выбрать исходно тонкое масло, то при работе оно станет практически жидким, не обеспечивая достаточной пленки между трущимися поверхностями.
Температура каплепадения и допустимая рабочая температура - в чем разница
Температура каплепадения (по ASTM D 2265) - это показатель, при котором смазка теряет структуру и начинает стекать вниз из пробирки. Это не то же самое, что максимальная рабочая температура узла. Производители подчеркивают: если смазка имеет каплепадение 260 °C, это означает, что она выдерживает кратковременное нагревание до этой отметки и не теряет форму при лабораторном тесте. Но при постоянной работе узла на +260 °C смазка может терять свойства из-за испаряемости, окисления и миграции масла в соседние полости.
На практике закупщики и инженеры часто исходят из правила: если узел нагревается до +260 °C, берут смазку с каплепаданием не ниже +290–300 °C. Это дает запас и снижает риск деградации при кратковременных скачках температуры и при циклировании нагрева-охлаждения.
Параметры, на которые нужно смотреть при выборе
Когда вы подбираете смазку для термоупаковщика или этикеровочной линии, недостаточно посмотреть на один параметр.
Проверьте эту таблицу характеристик перед покупкой:
| Параметр | Норма для +260 °C | Стандарт |
|---|---|---|
| Температура каплепадения | Не ниже +290 °C | ASTM D 2265 |
| Пенетрация при 25 °C | 265–295 мм/10 (NLGI 2) | ASTM D 217 |
| Кинематическая вязкость базового масла при 40 °C | ISO VG 180 и выше | ASTM D 445 |
| Класс консистенции | NLGI 2 | DIN 51502 |
| Испаряемость при +100 °C | Не более 5–10% | Согласно ТУ производителя |
| Совместимость с пластиком и резиной | Инертна | Проверка набухания |
| Антикоррозионность | Выдерживает влажный воздух | ASTM D 1743 |
Класс NLGI 2 считается универсальным для подшипников, направляющих и роликов упаковочных линий. Это мягкая консистенция, которая легко распределяется по узлам и не требует частого переразминания. Однако одного NLGI 2 недостаточно - важно убедиться, что вязкость базового масла соответствует скорости и нагрузке в конкретном узле.
Испаряемость - часто упускаемый параметр. При +260 °C смазка теряет легкие фракции масла, структура становится плотнее, и через несколько недель она может превратиться в плотный комок. Производители указывают испаряемость в процентах при нагреве до +100 °C в течение часа; хорошие высокотемпературные смазки держат потерю ниже 5–10%.
Совместимость с материалами упаковочного оборудования
Упаковочные линии часто имеют в своем составе пластиковые направляющие, резиновые уплотнения и синтетические элементы.
Если вы нанесете на них обычную минеральную смазку, она может вызвать набухание резины или расслоение пластика, особенно при длительном нагреве.
Для этих узлов нужно проверить, что смазка инертна к эластомерам. В технических описаниях высокотемпературных смазок это обычно указано отдельно. Литиевокомплексные составы на минеральной основе чаще всего хорошо совместимы, но синтетические варианты требуют проверки.
Если на упаковочной линии есть направляющие скольжения, которые постоянно соприкасаются с нагретым пластиком или лентой, убедитесь, что смазка не вызывает следов прилипания и не окрашивает продукцию. Лучший способ - провести пробное нанесение на небольшом участке и понаблюдать неделю работы.
Типичные ошибки при выборе и применении
Ошибка 1: выбор только по названию "высокотемпературная".
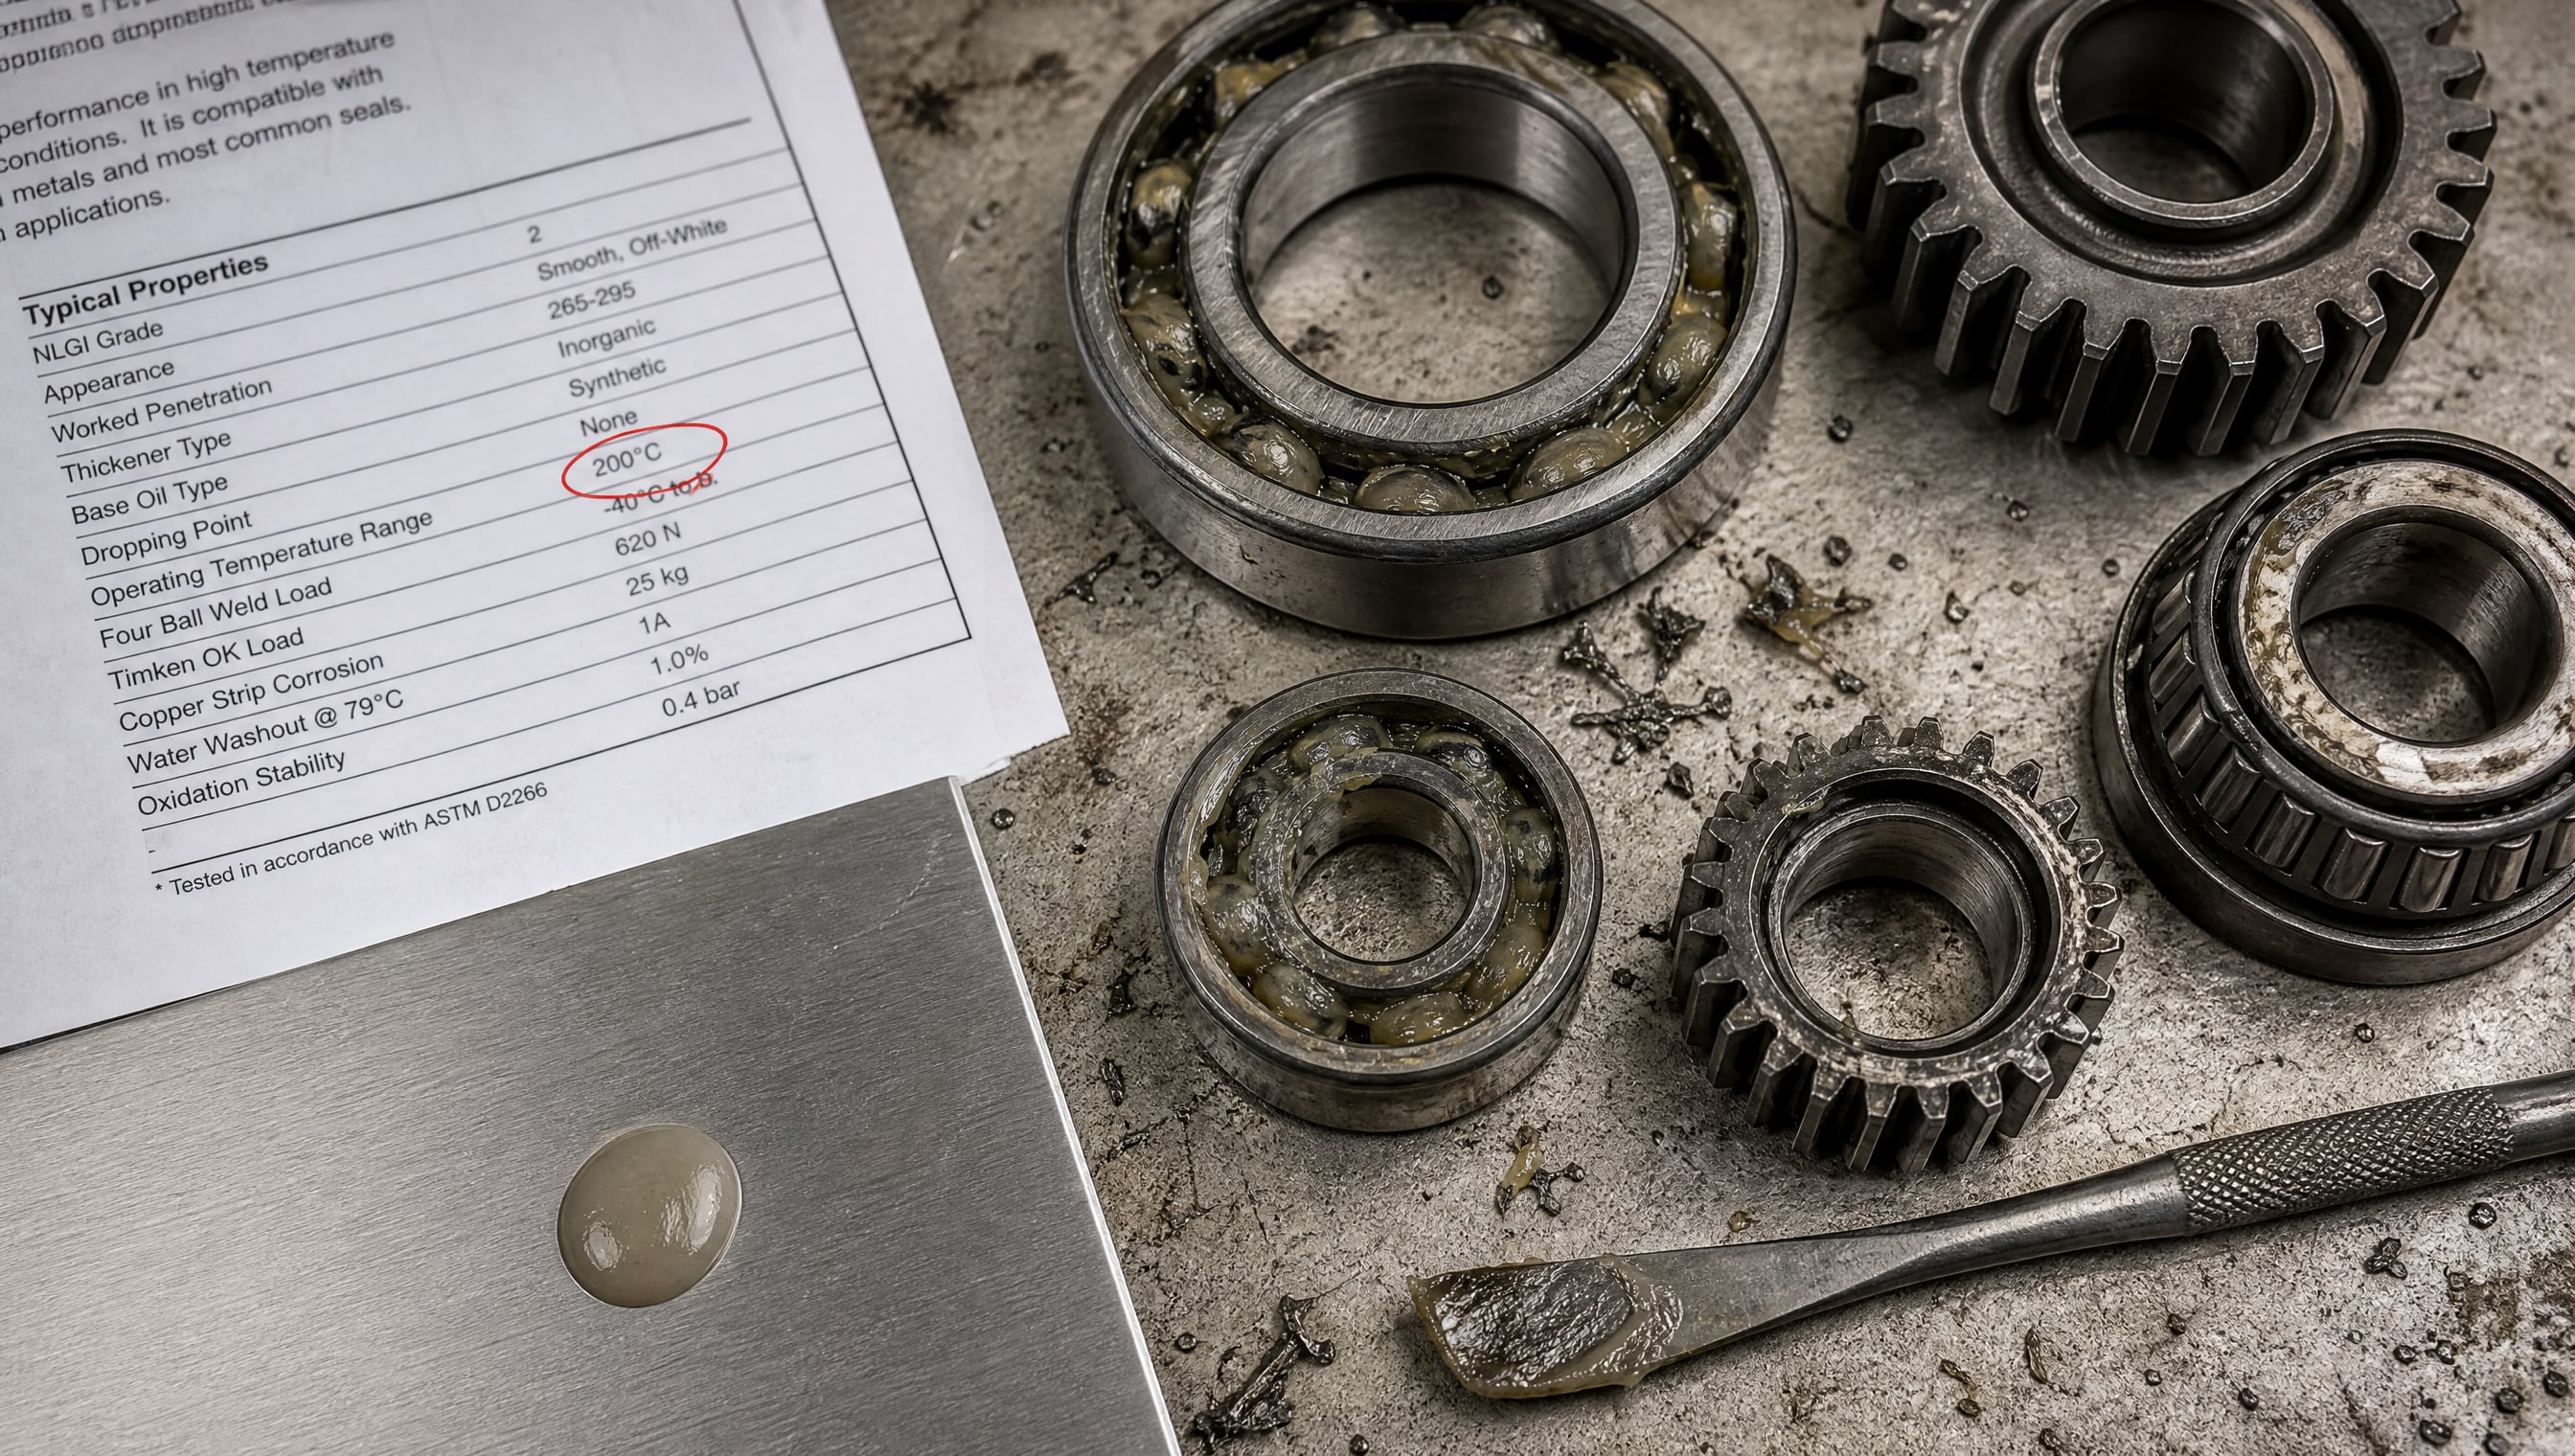
На рынке много смазок с этим названием, но реальный диапазон температур различается в два раза. Смазка, заявленная на +200 °C, не подойдет для +260 °C. Всегда требуйте карточку (TDS) и проверяйте каплепадение и вязкость базового масла.
Ошибка 2: применение смазки с каплепаданием ровно 260 °C без запаса. Практика показывает, что при кратковременных скачках температуры на 20–30 градусов смазка с каплепаданием 260 °C начинает быстро деградировать. Рекомендуется брать смазку с запасом в +30–50 °C, то есть с каплепаданием не ниже +290 °C.
Ошибка 3: игнорирование испаряемости. Если вы купили смазку с идеальным каплепаданием, но она быстро теряет массу при нагреве, через месяц она превратится в твердый ком, и узел просохнет. Требуйте информацию об испаряемости и выбирайте смазки с потерей менее 10%.
Ошибка 4: внесение смазки слишком густо. При нанесении на подшипники или направляющие нужна тонкая пленка, а не слой в несколько миллиметров. Избыток смазки при +260 °C начинает окисляться быстрее, образует нагар и привлекает грязь. Наносите смазку экономно и удаляйте видимые излишки после сборки узла.
Ошибка 5: отсутствие документации о совместимости с пластиком. Много закупщиков не требуют информацию о совместимости и потом удивляются, когда уплотнения начинают разбухать или лента упаковки прилипает к направляющей. Всегда спросите у поставщика, совместима ли смазка с конкретными материалами вашего оборудования.
Обслуживание и контроль состояния смазки
При работе на +260 °C смазка требует регулярного наблюдения.
Каждые две-три недели проверьте визуально:
Консистенция смазки в узле не изменилась ли цвет, не стала ли чрезмерно жесткой.
Отсутствие нагара на направляющих и подшипниках - черные отложения указывают на окисление и перегрев.
Вымывание масла на соседние детали - если масло стекает, значит, загуститель теряет стабильность.
Отсутствие брызг и прилипания к ленте или упаковке.
Для точной оценки можно отобрать пробу смазки из узла и отправить на лабораторный анализ по стандартам ASTM D 217 (пенетрация) и ASTM D 445 (вязкость). Если пенетрация увеличилась более чем на 30% или вязкость масла упала ниже заданного диапазона, смазку нужно заменить, даже если узел визуально выглядит нормально.
Для узлов термоупаковочного оборудования, работающих при +260 °C, интервал замены обычно составляет 4–8 недель в зависимости от интенсивности использования и конкретной смазки. Лучше заменить на неделю раньше, чем рисковать отказом подшипника.
Совет инженера: проверка совместимости до массового применения
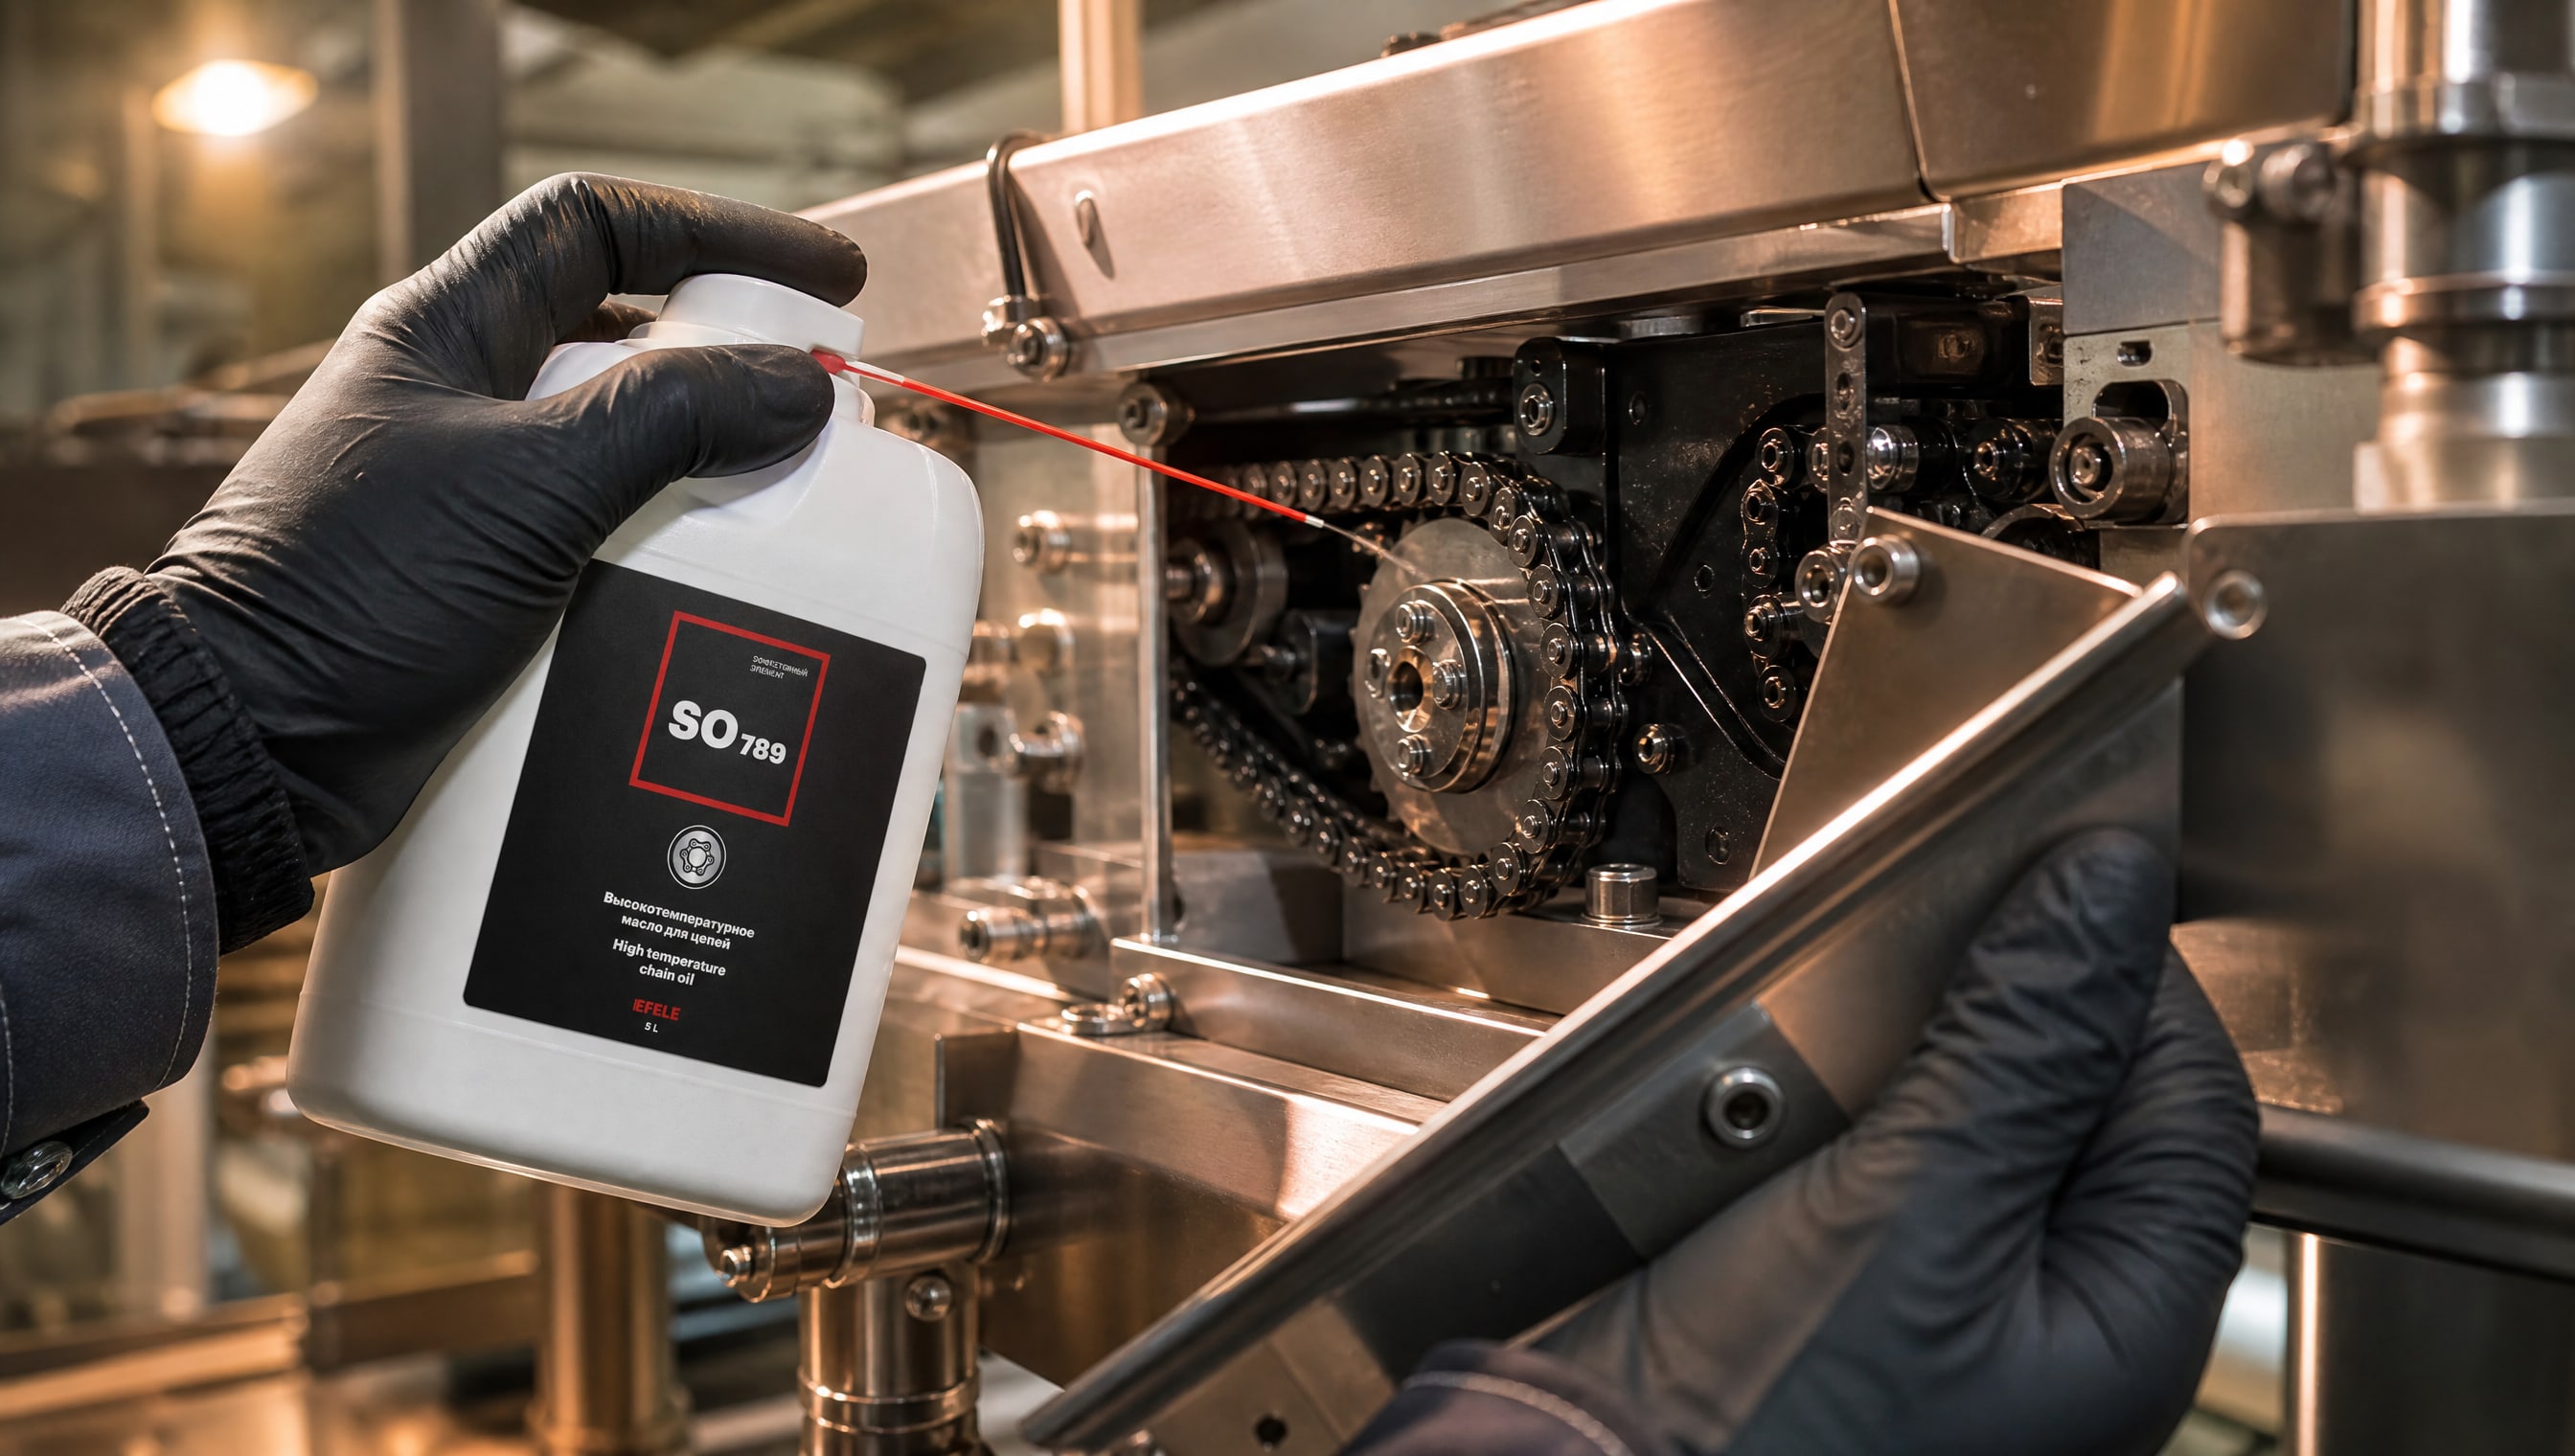
При внедрении новой смазки на линии рекомендуется применить ее сначала на одном узле и отследить поведение в течение одной-двух смен. Контрольные точки: температура узла, консистенция смазки после первого часа работы, наличие вымывания и изменение цвета направляющих.
Для узлов термоупаковочного оборудования, где требуется высокая проникающая способность в труднодоступных зонах и устойчивость к высоким температурам, эффективно применение высокотемпературного цепного масла EFELE SO-789 Spray на участках редукторов и цепных передач. Такой предварительный тест позволяет избежать массовой замены в случае несовместимости и сэкономить время на переналадку оборудования.
Разрешенные диапазоны температур для основных типов смазок
Высокотемпературные смазки отличаются не только по названию, но и по реальным рабочим пределам в зависимости от типа базового масла и загустителя:
Литиевокомплексные смазки: +250–350 °C (наиболее распространены в промышленности, хороший баланс цены и свойств).
Полиуретановые смазки: +200–300 °C (выше устойчивость к вытеканию, но ниже стабильность при кратковременных перегревах).
Синтетические PAO и эфирные: +180–250 °C (зависит от конкретного типа; часто применяются там, где важна текучесть при низких температурах).
Силиконовые смазки: +150–220 °C (хорошо для областей с влажностью и морозом, но для +260 °C часто недостаточны).
Графитовые и специальные композиты: +300–400 °C и выше (редко применяются на линиях упаковки, чаще в печах и литейных).
Для большинства термоупаковочных линий, работающих при +260 °C, оптимальный выбор - литиевокомплексная высокотемпературная смазка NLGI 2 с каплепаданием не ниже +290 °C. Особенно если в узлах есть подшипники качения, направляющие скольжения и пластиковые уплотнения, которые требуют универсальной совместимости.
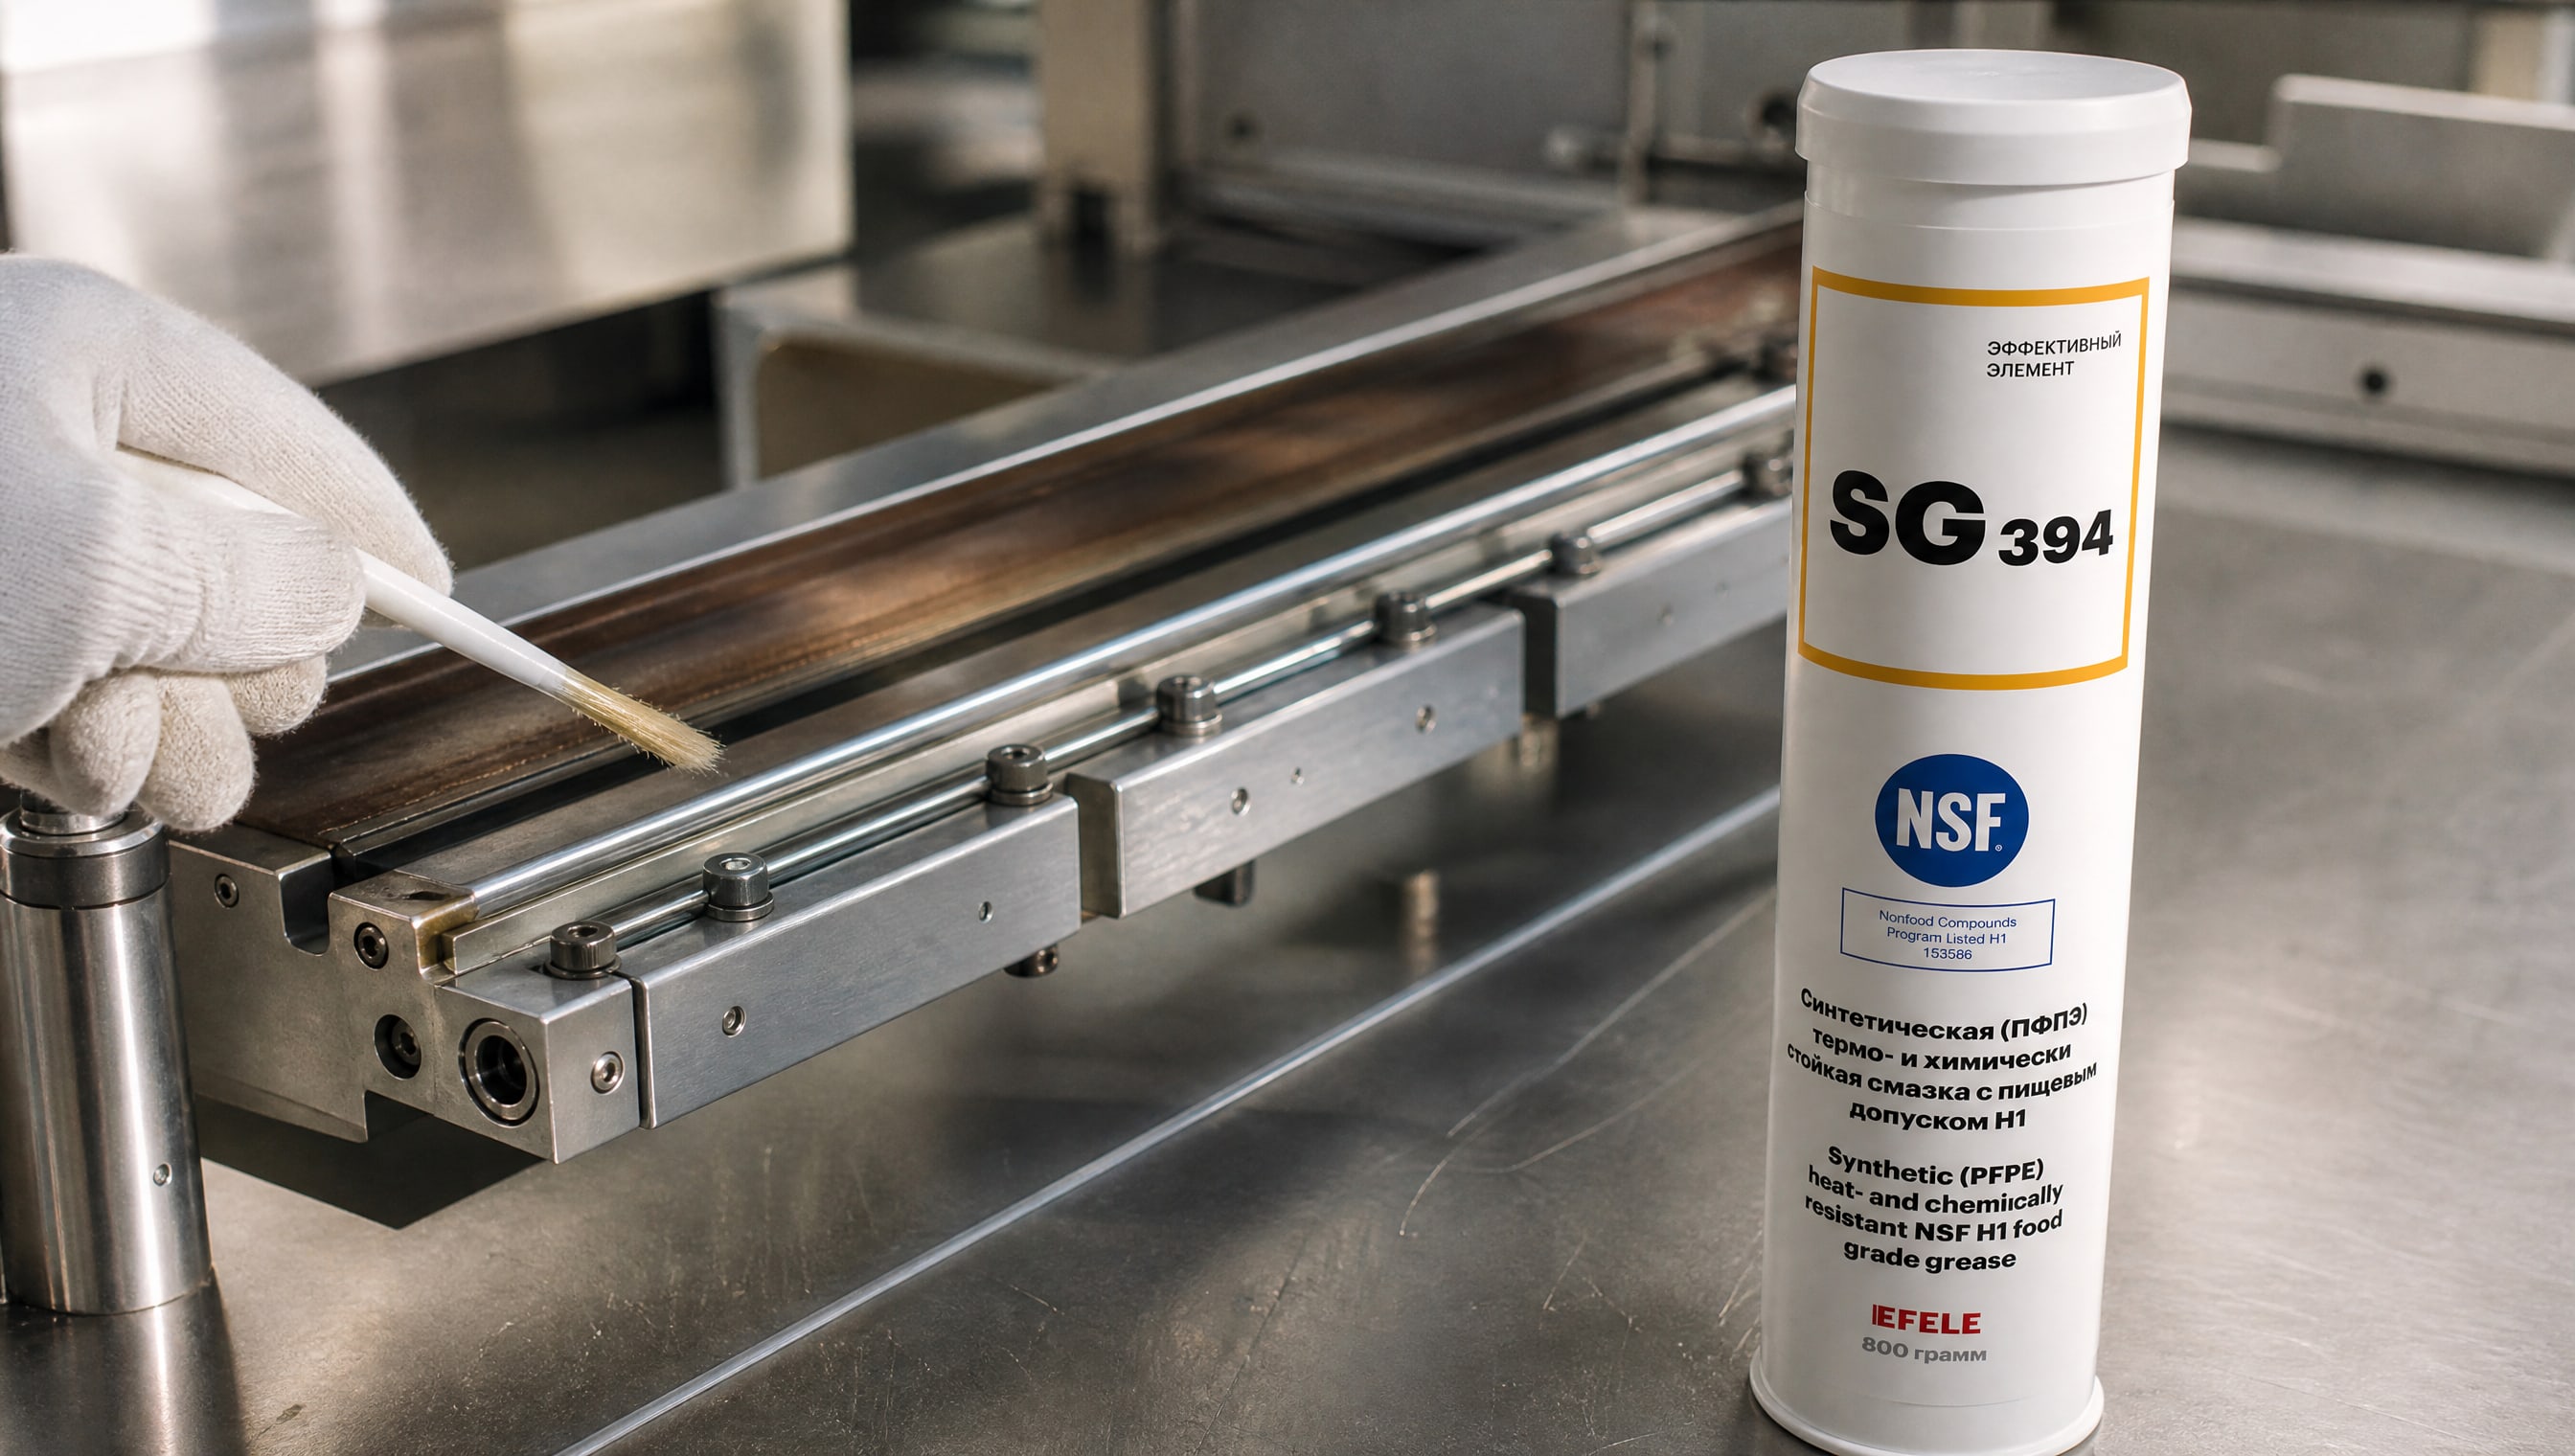
Для обслуживания термоупаковочных линий, работающих при температурах до +260 °C, идеально подходит EFELE SG-394, разработанная специально для подшипников и направляющих печей, запаечного и упаковочного оборудования. Это литиевокомплексная смазка с каплепаданием выше +300 °C, кинематической вязкостью базового масла ISO VG 180 и отличной совместимостью с пластиком и резиной. На практике она показывает стабильность в узлах печей и быстроходных роликов благодаря низкой испаряемости (менее 5% при +100 °C) и способности выдерживать циклические перегревы без потери консистенции.
Часто задаваемые вопросы
Смазка с каплепаданием 260 °C может работать при +260 °C?
Каплепадение - лабораторный показатель кратковременной стойкости. При постоянной работе узла на +260 °C такая смазка быстро теряет свойства из-за испаряемости и окисления. Рекомендуется выбирать смазку с каплепаданием минимум на +30–50 °C выше рабочей температуры, то есть не ниже +290 °C для узлов на +260 °C.
NLGI 2 подходит для всех узлов на упаковочной линии?
NLGI 2 - универсальный класс консистенции, но это не гарантирует совместимость со всеми узлами. Некоторые высокоскоростные подшипники требуют более тонкой консистенции (NLGI 1), а редукторы с высокими нагрузками - более плотной (NLGI 3). Проверьте рекомендации производителя оборудования для каждого узла отдельно.
Как понять, что смазка начала деградировать?
Признаки деградации: образование черного нагара на направляющих, изменение цвета смазки в узле (потемнение), вымывание масла на соседние детали, увеличение твердости или, наоборот, прилипчивость. Лучший способ - отобрать пробу и провести анализ пенетрации и вязкости по ASTM D 217 и ASTM D 445.
Можно ли использовать одну смазку для подшипников, направляющих и редукторов?
Не всегда. Подшипники часто требуют более тонкую вязкость для снижения трения, редукторы - более плотную для выдерживания высоких нагрузок. Если линия комплексная, ищите универсальную смазку с вязкостью ISO VG 180 и NLGI 2, но проверьте совместимость с каждым узлом.
Как часто менять смазку в узлах на +260 °C?
Типовой интервал -4–8 недель в зависимости от интенсивности работы и конкретной смазки. Лучше ориентироваться на результаты визуального осмотра и лабораторного анализа, чем на календарные сроки. Если смазка деградирует за две недели, замену нужно делать быстрее.
Совместима ли высокотемпературная смазка с пластиком и резиной?
Большинство литиевокомплексных высокотемпературных смазок совместимы с эластомерами, но синтетические варианты требуют проверки. Всегда требуйте информацию о совместимости у поставщика перед закупкой. Если данных нет, проведите пробное испытание на небольшом участке оборудования.
Заключение
Выбор смазки 260 градусов для термоупаковочных и этикеровочных линий - это не просто поиск продукта с нужной цифрой в названии. Температура каплепадения - только один из факторов; решающими являются вязкость и тип базового масла, коллоидная стабильность загустителя, испаряемость и совместимость с материалами оборудования. На практике литиевокомплексные смазки NLGI 2 с каплепаданием не ниже +290 °C и кинематической вязкостью базового масла ISO VG 180 показывают надежную работу в узлах печей, запаечных механизмов и направляющих при правильном интервале обслуживания.
Регулярный контроль - визуальный осмотр состояния смазки каждые две-три недели и проверка параметров по стандартам ASTM D 217, ASTM D 2265 и ASTM D 445 - позволяет вовремя заметить деградацию и предотвратить отказ оборудования. Начните с пробного внедрения новой смазки на одном узле, соберите данные и только затем переходите на массовое применение на всей линии. Такой подход экономит время и снижает риск простоев из-за несовместимости.