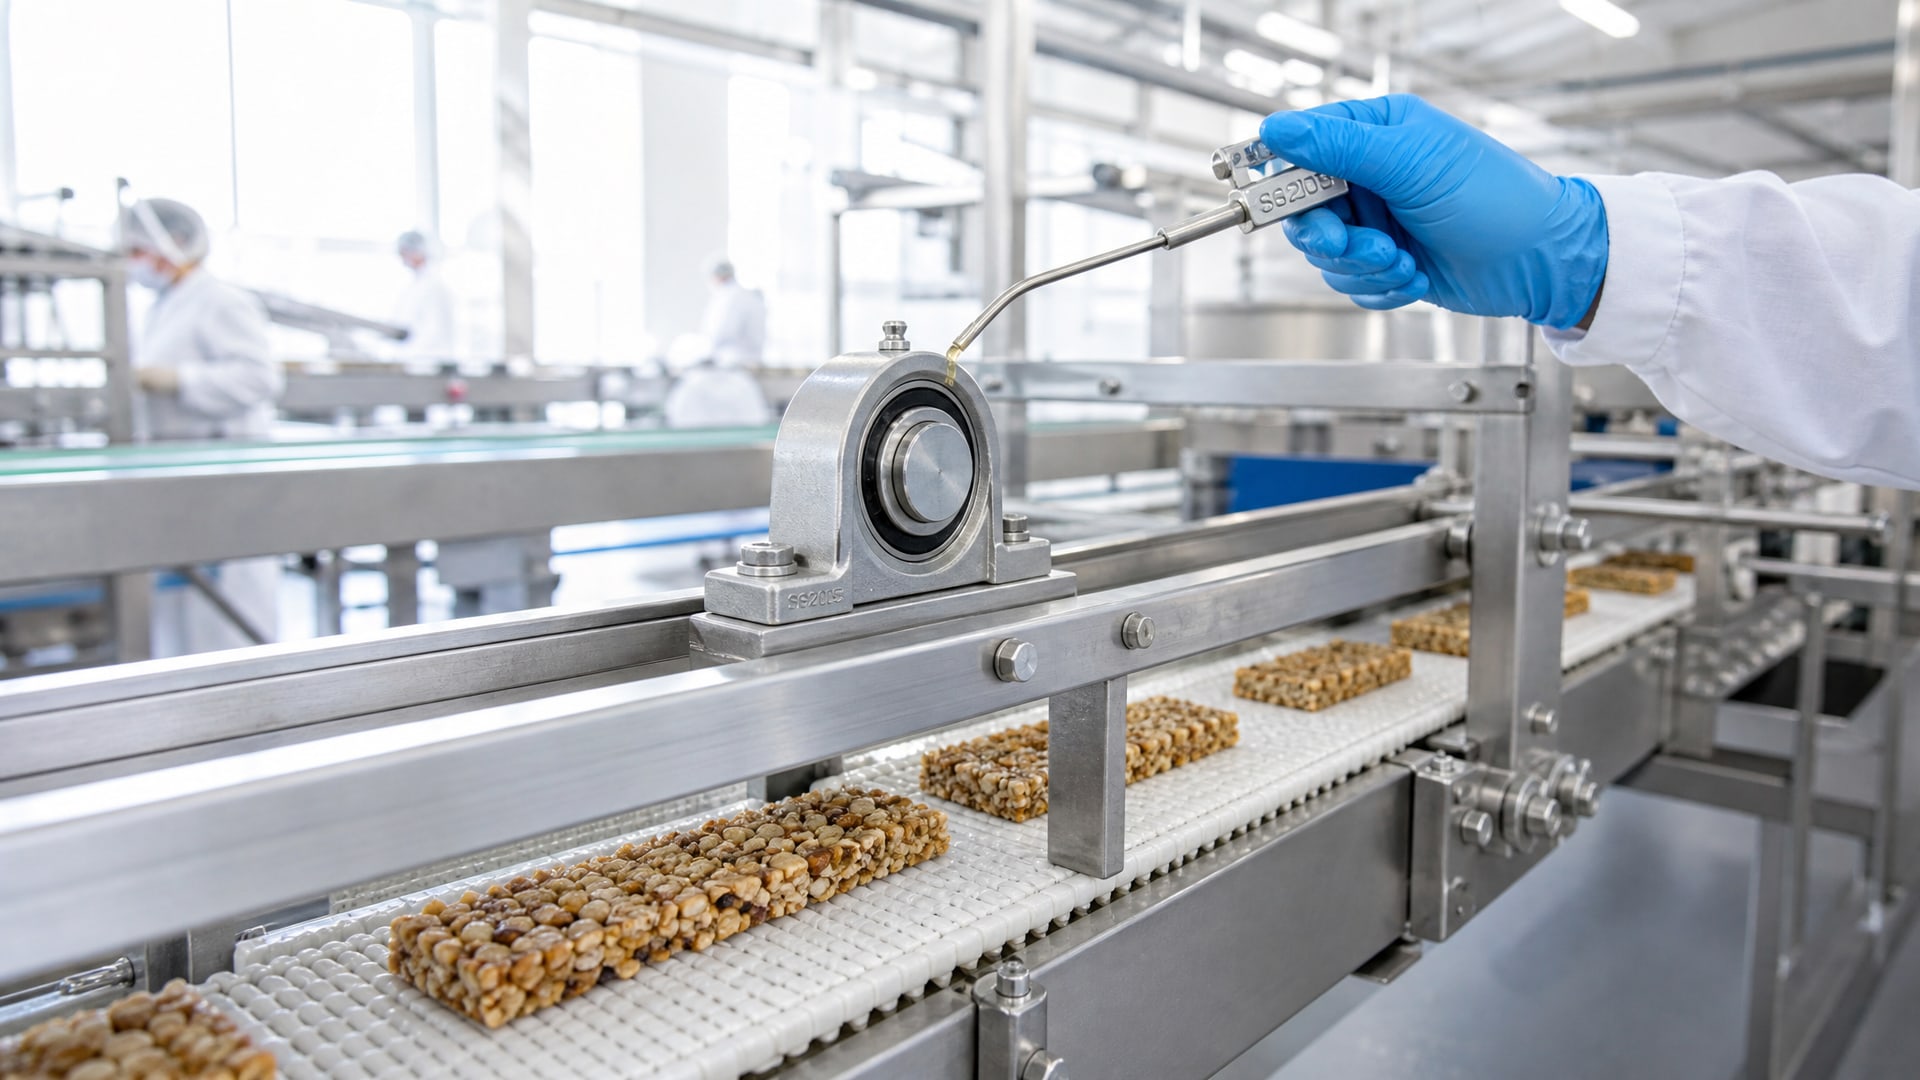
Фасовочное оборудование, работающее при минусовых температурах, требует специального подхода к смазке. Обычные композиции кристаллизуются при -40…-50 °C, узлы теряют подвижность, а пусковой момент возрастает на несколько порядков. Одновременно пищевой контакт накладывает строгие требования: смазка должна иметь допуск NSF H1 (для случайного контакта с пищей) и соответствовать ISO 21469 - стандарту производства пищевых смазочных материалов. Эта статья расскажет, как выбрать смазку для низких температур, на какие параметры смотреть и как правильно наносить ее на узлы холодильного оборудования, чтобы сохранить работоспособность и безопасность.
Материал адресован техническим специалистам, инженерам и снабженцам, которые подбирают смазочные материалы для морозильных зон и холодных линий упаковки.
Почему синтетические смазки лучше работают при минусовых температурах
При температуре -40…-50 °C минеральные масла и смазки теряют текучесть и начинают кристаллизоваться.
Это происходит потому, что молекулярная структура минеральных углеводородов становится жесткой в холоде. Синтетические базы, особенно полиальфаолефины (PAO), намного лучше сохраняют подвижность: их температура застывания лежит на уровне -45…-70 °C в зависимости от состава.
Для фасовочного оборудования этот факт ключевой. Когда линия запускается в морозильной камере после ночного простоя, узлы испытывают пиковую нагрузку именно в момент старта. Если смазка загустела, давление в подшипниках возрастает, это усиливает трение и может привести к заклиниванию. Синтетические низкотемпературные смазки решают проблему: они остаются пластичными и обеспечивают плавный пуск даже при -50 °C.
Кроме того, синтетика обладает лучшей окислительной стабильностью. В морозильной камере оборудование часто подвергается циклическим перепадам температур - узел нагревается при работе, затем охлаждается при остановке. Такие циклы ускоряют окисление минеральных масел, а синтетические составы выдерживают их намного дольше.
Обязательные допуски: NSF H1 и ISO 21469
Если оборудование используется на пищевом производстве, любая смазка должна иметь допуск NSF H1.
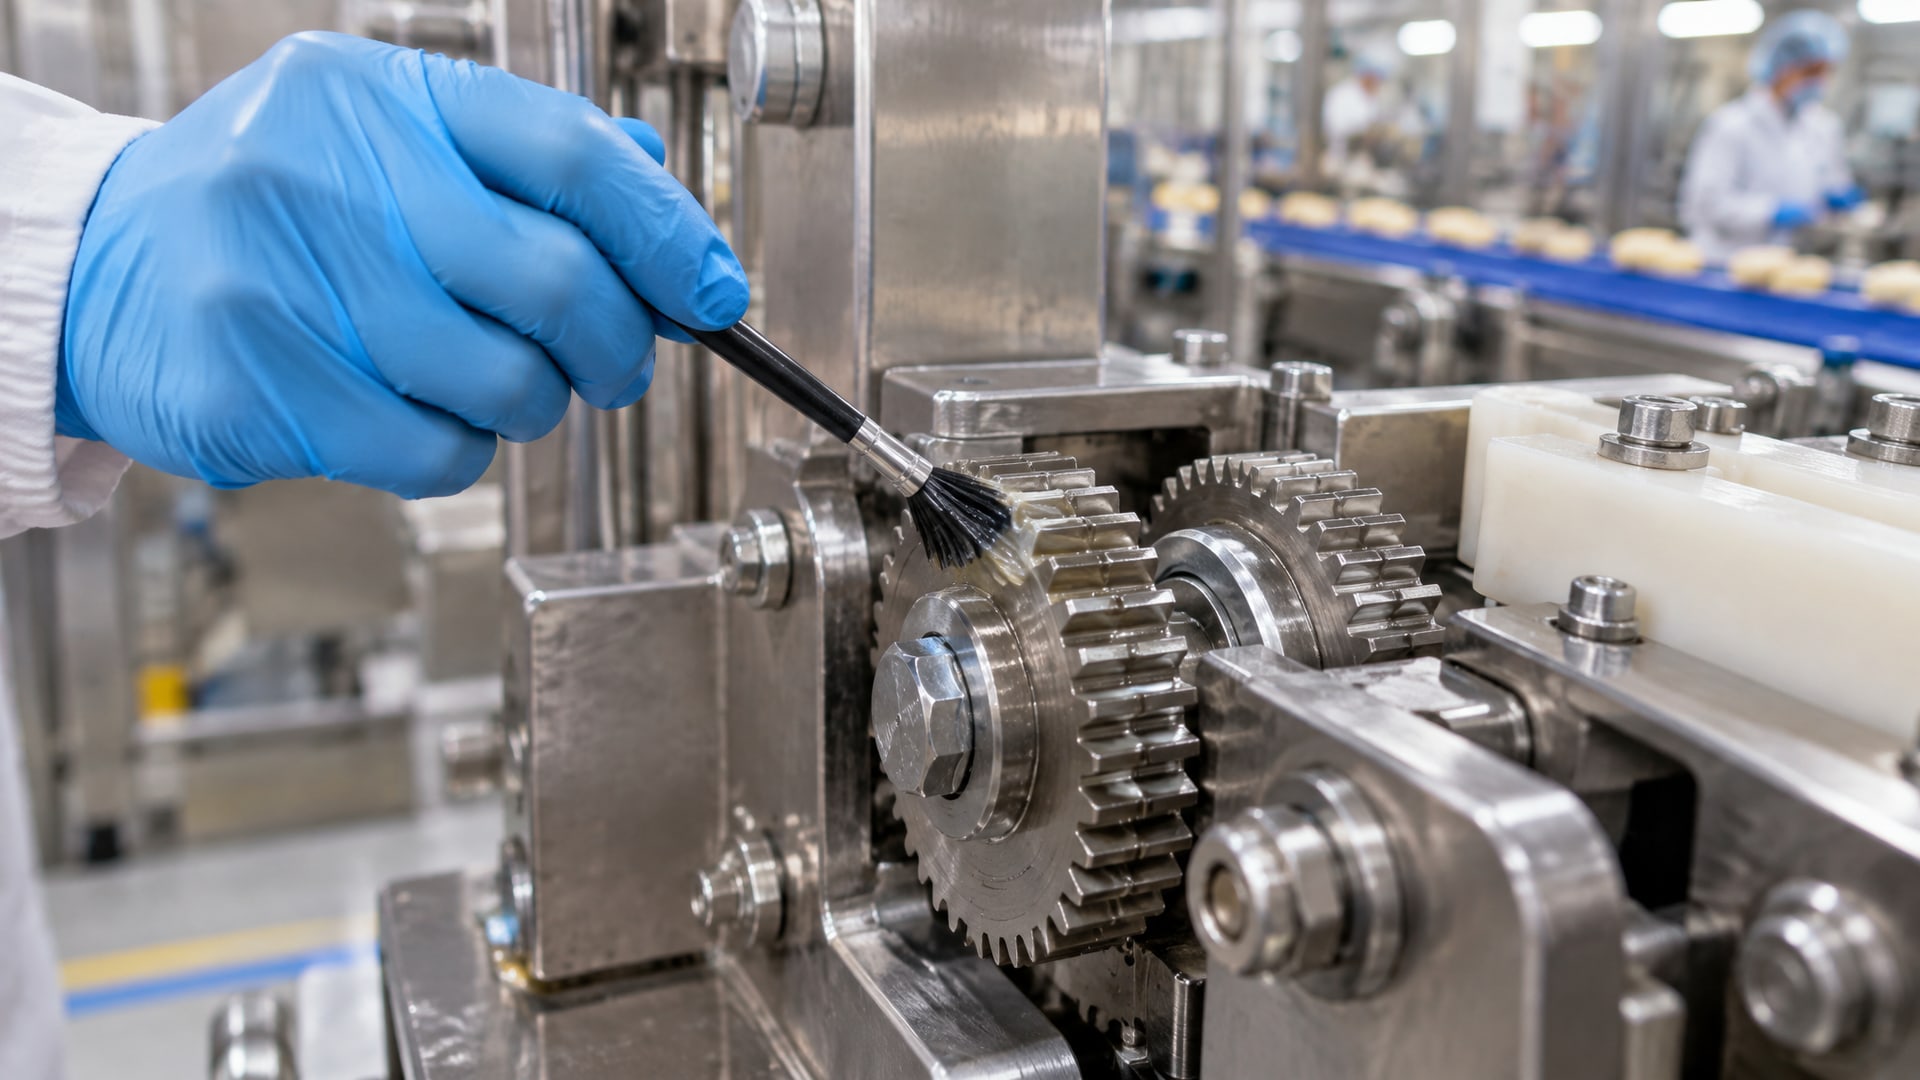
Это означает, что материал одобрен для случайного контакта с пищей и соответствует стандарту 21 CFR 178.3570 FDA. NSF H1 - единственный допуск, который гарантирует безопасность при попадании смазки на пищевой продукт.
Второй важный стандарт - ISO 21469. Это не допуск на применение, а требование к процессу производства пищевой смазки: контролю чистоты, отсутствию токсичных примесей и соответствию санитарным нормам. Если на техлисте есть оба маркера (NSF H1 + ISO 21469), можешь быть уверен, что смазка прошла полную сертификацию.
Важный момент: пищевой допуск не гарантирует низкотемпературность. На рынке много H1-смазок, которые работают только до -20…-30 °C. Поэтому всегда смотри температурный диапазон отдельно. В технических листах это указывается как рабочий диапазон (например, «-40…+80 °C») или pour point для масел (точка текучести).
Выбор между маслом и пластичной смазкой для холода
Разница между маслом и пластичной смазкой определяется скоростью узла и типом нагрузки.
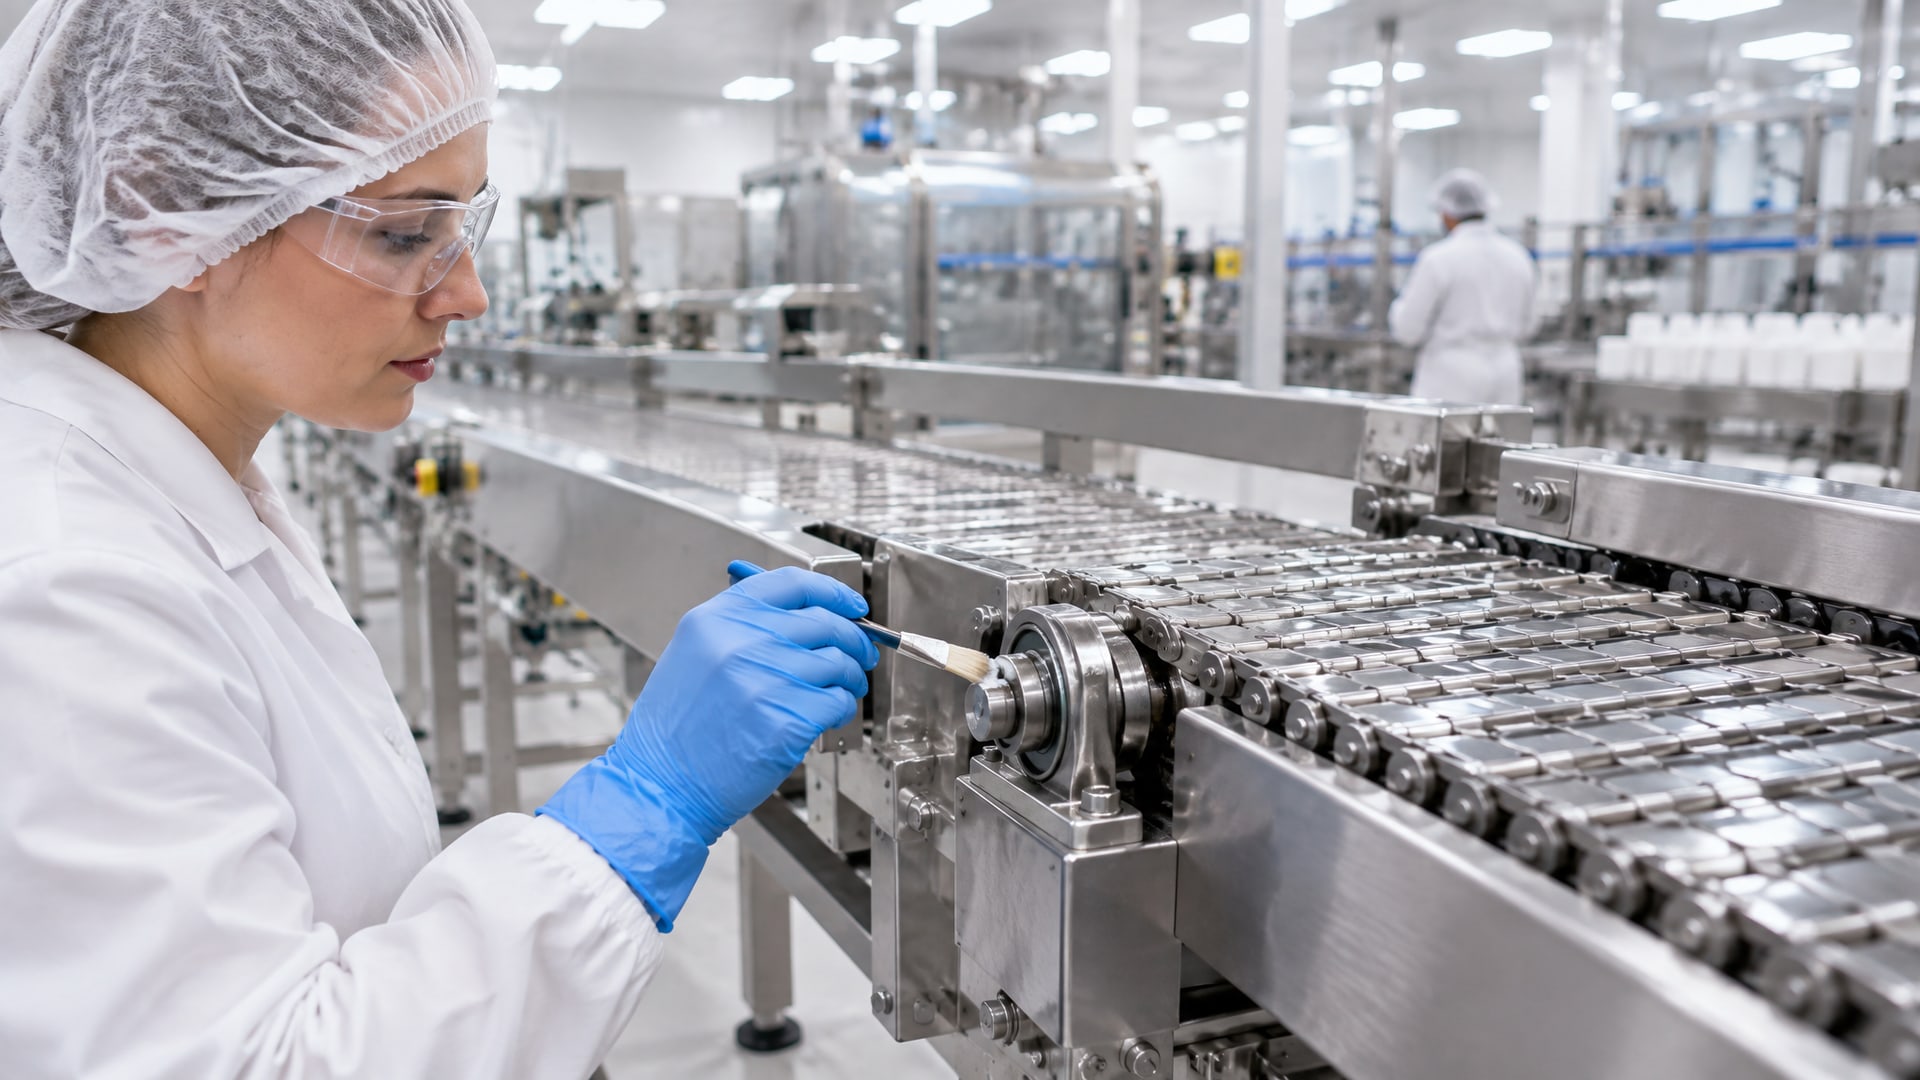
Если узел быстроходный или требует хорошей текучести (например, система циркуляционного охлаждения), выбирай низковязкий пищевой H1-совместимый класса ISO VG 22 или ISO VG 32. Такие масла легко движутся по каналам редуктора или через масляные воздействия, даже при -40 °C. Pour point такого масла должен быть не выше -40 °C.
Для подшипников, направляющих и точек смазки с низкой или средней скоростью лучше подходит пластичная смазка (консистенция NLGI 2 или даже NLGI 1). Пластичная смазка держится на месте, не стекает при вибрациях и обеспечивает локальную защиту трущихся поверхностей. При этом для холода нужна смазка с низким пусковым моментом - иначе подшипник будет долго «раскручиваться».
Есть промежуточный вариант - синтетические низковязкие масла (ISO VG 15-22) с высокой адгезией (прилипаемостью). Такое масло тоньше, чем пластичная смазка, но прилипает к поверхности лучше обычного. На практике это хороший выбор для малонагруженных низкооборотистых узлов в холоде, когда нужна и текучесть, и надежная адгезия.
Параметры, на которые смотреть при подборе смазки для низких температур
При выборе смазки для фасовочного оборудования в морозильной камере сверяйся с чек-листом:
| Параметр | Что означает | Минимальное требование |
|---|---|---|
| Допуск NSF H1 | Безопасность при пищевом контакте | Обязателен |
| ISO 21469 | Производство по пищевым стандартам | Обязателен |
| Рабочий диапазон | Минимальная рабочая температура | Не выше -45 °C |
| Pour point (для масла) | Точка застывания | Не выше -40 °C |
| NLGI (для пластичной смазки) | Консистенция: 1 = жидкая, 2 = нормальная, 3 = густая | NLGI 1 или NLGI 2 для холода |
| Вязкость (для масла, ISO VG) | Текучесть; VG 22 = жидкое, VG 100 = вязкое | ISO VG 22, 32 или 46 для холода |
| Водостойкость | Отталкивание влаги и конденсата | Требуется, если в зоне мойка или конденсат |
| Пусковой момент | Сопротивление при холодном старте | Низкий (обычно заявляется в техлисте) |
| Адгезия | Прилипаемость к металлу | Высокая (для удержания на поверхности) |
Из этого списка три параметра критичны для старта: рабочий диапазон минус 45 °C и ниже, низкий пусковой момент и адгезия. Остальные зависят от конкретного узла.
Если оборудование работает в зоне мойки или возле льдогенератора (где конденсат неизбежен), обязательно выбирай смазку с заявленной водостойкостью. В пищевых цехах морозильные камеры часто проходят санитарные мойки, и смазка, которая теряет свойства при контакте с водой, быстро износится.
Как правильно наносить смазку на подшипники в холоде
Нанесение смазки на фасовочное оборудование в морозильной камере отличается от стандартной схемы.
Первый шаг - очистка. Перед нанесением новой смазки удали антикоррозионный консервант с поверхности подшипника. Это может быть промывка растворителем или протирка сухой тканью. Консервант создает пленку, которая препятствует контакту новой смазки с металлом, снижая ее защитные свойства.
Второй шаг - расчет дозировки. Не наноси смазку слоем в несколько миллиметров и не заполняй полностью корпус подшипника. Правило заполнения зависит от типа узла: обычные подшипники заполняют примерно на 1/3 свободного объема, высокоскоростные - на 1/4, низкооборотистые - можно заполнить почти полностью, но только если скорость не превышает несколько оборотов в минуту. Излишняя смазка повышает сопротивление, что в морозе критично для пуска.
Третий шаг - контроль переизбытка. Если узел работал раньше с другой смазкой и старую полностью удалить не удается, ограничь объем новой смазки. Смешивание двух композиций может привести к загустеванию или расслоению, особенно при низких температурах.
Четвертый шаг - проверка после первого пуска. После нанесения смазки включи оборудование на холостом ходу на несколько минут. Если пусковой момент слишком высокий или слышны посторонние звуки, это может означать, что смазка загустела или была нанесена с переизбытком. В этом случае удали часть материала и повтори попытку.
Для узлов в очень холодных зонах (ниже -50 °C) рекомендуется контролировать реальную температуру в точке трения, а не только температуру воздуха в камере. Узел при работе нагревается, и итоговая рабочая температура может быть на 10-20 °C выше, чем снаружи. Это важно для корректного выбора смазки.
Практические решения для высоконагруженных узлов в мороз
Высоконагруженные узлы фасовочного оборудования, работающие при низких температурах, испытывают двойной стресс: холод замедляет текучесть смазки, а нагрузка требует прочной масляной пленки.
Стандартная пластичная смазка может не справиться.
Для такого применения подходят термо-водостойкие составы на синтетической основе. Они содержат присадки, которые сохраняют вязкость при скачках температур и улучшают адгезию под давлением. На морозе такие смазки остаются текучими, но не теряют защитные свойства.
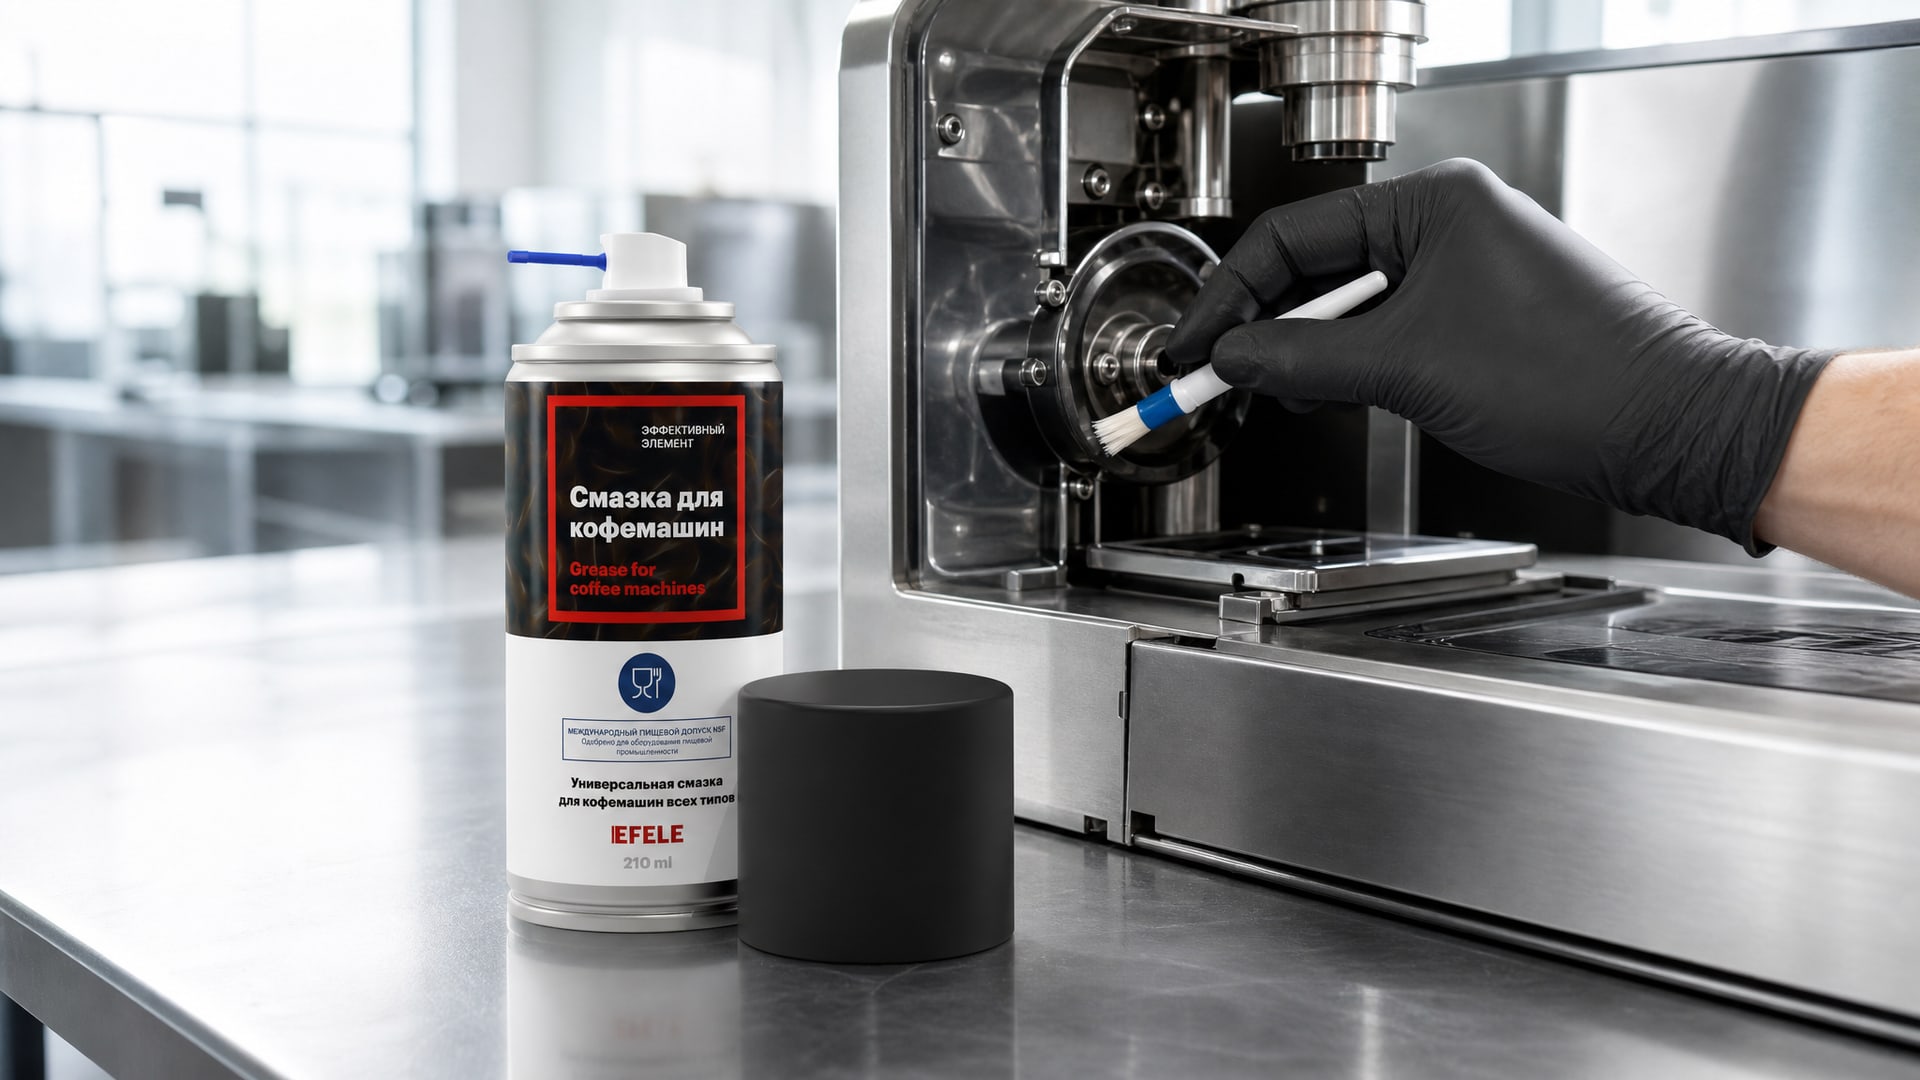
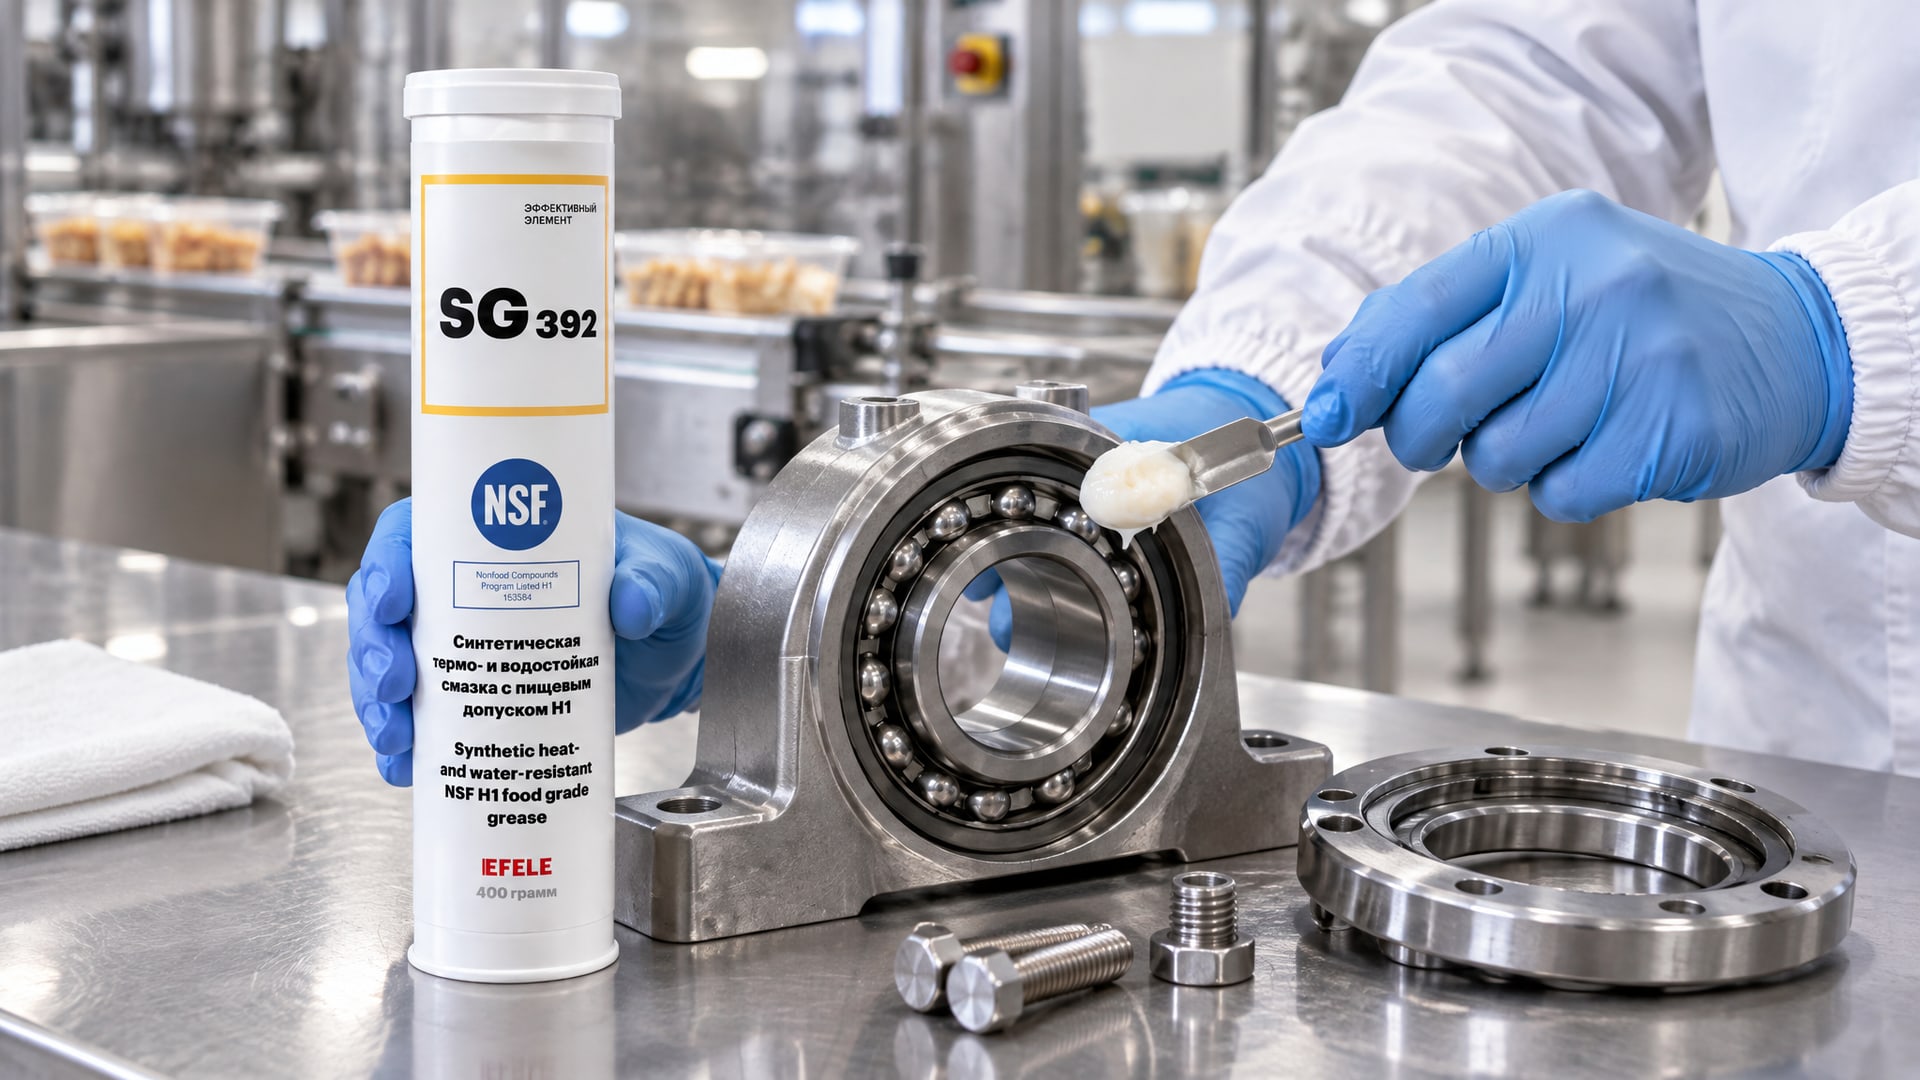
EFELE SG-392 - термо-водостойкая смазка с допуском NSF H1 - часто используется именно для этого сценария: фрикционные узлы фасовочных машин, работающие при отрицательных температурах и в условиях повышенной влажности. Смазка сохраняет адгезию даже после контакта с водой и конденсатом, что критично при санитарных мойках.
Выбирая такой материал, проверь в техлисте наличие заявленного диапазона температур (рабочего, а не только хранения) и подтверждение водостойкости тестом ASTM D1264 или аналогичным. Это гарантирует, что смазка не потеряет свойства при влаге.
Силиконовые смазки для экстремально низких температур
Часто возникает вопрос: можно ли использовать силиконовую смазку вместо синтетического PAO для низких температур?
Ответ неоднозначный.
Силиконовые смазки (на основе полидиметилсилоксана) действительно работают при очень низких температурах, вплоть до -65…-70 °C. Они водоотталкивающие и хорошо сохраняют эластичность при морозе. Однако на фасовочном оборудовании пищевого производства их применение ограничено.
Во-первых, не все силиконовые смазки имеют допуск NSF H1. Многие разработаны для электроники или уплотнений и содержат вспомогательные вещества, несовместимые с пищевым контактом.
Во-вторых, силиконовые составы часто используют при очень низких скоростях и в местах, где нет высоких давлений. Если нужна смазка для быстроходного редуктора в морозильной камере, силикон может дать жидкий слой, недостаточный для защиты от износа.
В-третьих, силикон несовместим с некоторыми эластомерами и пластмассами. На фасовочном оборудовании немало полимерных деталей (уплотнения, втулки, направляющие), и неправильный выбор смазки может привести к их набуханию или хрупкости.
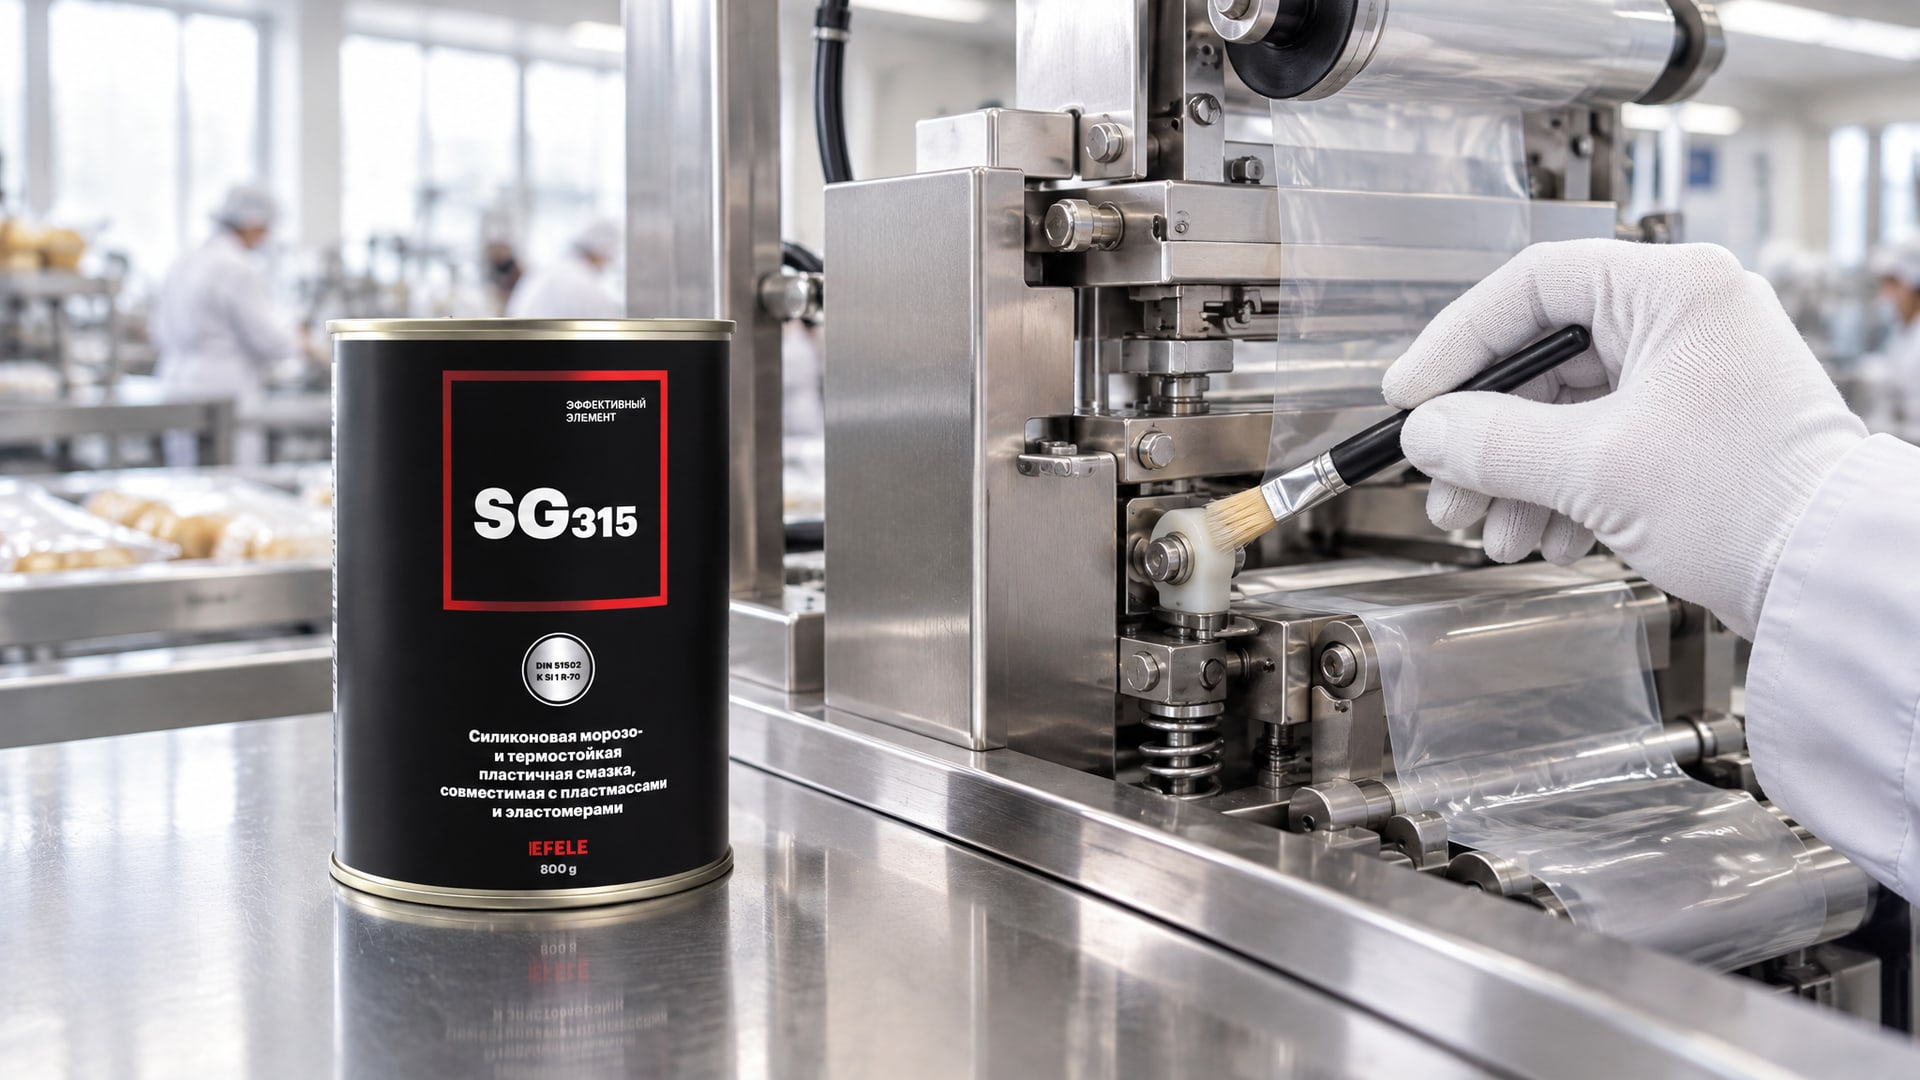
Если нужна силиконовая смазка для низких температур с допуском H1, подойдет EFELE SG-315. Это универсальная силиконовая смазка, совместимая с пластмассами и эластомерами, работающая при экстремально низких температурах. Ее используют для малонагруженных узлов, уплотнений и направляющих, где холод - главный враг, а давления остаются умеренными.
Совет инженера: проверка смазки перед сезоном холодов
Сценарий: на производстве используют фасовочное оборудование в морозильной зоне, но несколько лет назад смазку выбирал другой инженер, и неясно, подходит ли она для реальных условий.
Сезон холодов приближается, и нужна точка опоры.
Что сделать:
1. Выпросить у поставщика или из архива техлист текущей смазки и проверить рабочий диапазон. Если там написано «-10…+60 °C», это явно не смазка для морозильной камеры.
2. Посмотреть на допусков NSF H1 и ISO 21469. Если их нет, смазка не пищевая и должна быть заменена, независимо от низкотемпературности.
3. Проверить pour point (для масла) или NLGI + пусковой момент (для пластичной смазки). Pour point не выше -40 °C, пусковой момент - не больше 50-100 Н·см при -40 °C (конкретная цифра в техлисте).
4. Запросить пробу смазки и провести визуальный тест: поместить ее в морозильник при -30…-40 °C на 24 часа, затем посмотреть консистенцию. Если она стала твердой или кристаллической, это не смазка для холода.
5. Контролировать реальный пусковой момент оборудования в начале сезона. Если стартовый ток или давление выше нормы, это может быть сигнал, что смазка загустевает.
Итог: правильная подготовка к сезону морозов - это не только замена смазки, но и проверка, что новый материал реально соответствует условиям. Инженер, который держит в папке техлист текущей смазки с указанными температурными параметрами, экономит время на отладку в морозильной камере.
Частые ошибки и мифы при выборе смазки для холода
Миф 1: если смазка «пищевая», она автоматически подходит для морозильной камеры.
На самом деле пищевой допуск NSF H1 гарантирует только безопасность при контакте с едой, но не низкотемпературность. На рынке много H1-смазок, работающих только до -20 °C. Всегда проверяй рабочий диапазон в техлисте отдельно.
Миф 2: любая силиконовая смазка годится для низких температур. Силикон действительно морозостоек, но важны две оговорки: во-первых, не все силиконовые смазки имеют допуск NSF H1; во-вторых, они не защищают от высоких давлений и чаще используются для малонагруженных узлов типа уплотнений и направляющих.
Миф 3: чем гуще смазка, тем лучше защита в холоде. Наоборот, слишком густая смазка (например, NLGI 3) в морозе повышает пусковой момент и может затруднить старт оборудования. Для холода выбирают NLGI 1 или легкую NLGI 2, которые сохраняют текучесть.
Ошибка 1: переполнение подшипника смазкой. Многие думают, что больше смазки = лучше защита. В морозе это ведет к росту сопротивления и усилению нагрева при работе. Правило: 1/3 объема для обычного подшипника, максимум 1/2 для низкооборотистого.
Ошибка 2: смешивание старой и новой смазки без удаления старой. Если предыдущая смазка была на минеральной основе, а новая на синтетике, может случиться химическая несовместимость: слои расслоятся или загустеют. Если удалить полностью не можешь, резко ограничь объем новой смазки.
Ошибка 3: забыли про водостойкость при мойке оборудования. В пищевых цехах морозильные камеры регулярно промывают. Если смазка не водостойкая, она размягчится, потеряет адгезию и стечет. После мойки пришлось бы переносить смазку заново.
Часто задаваемые вопросы
Какую смазку выбрать для подшипников низкооборотистого оборудования в морозильной камере?
Для низкооборотистых узлов в холоде используй пластичную смазку на синтетической основе с допуском NSF H1, NLGI 1 или легкую NLGI 2, с рабочим диапазоном не менее -45 °C. Важна низкий пусковой момент - это сокращает усилие на старт. Если узел работает в зоне мойки, проверь водостойкость в техлисте.
Почему pour point -40 °C недостаточен для работы при -40 °C?
Pour point - это температура, при которой масло начинает кристаллизоваться, но может остаться подвижным. Рабочая температура должна быть как минимум на 5-10 °C выше pour point. Если работаешь при -40 °C, требуется смазка с pour point не выше -50 °C или рабочим диапазоном до -50 °C.
Можно ли использовать одну и ту же пищевую смазку для фасовочной машины в холоде и для оборудования в нормальных условиях?
Нет. Смазка, оптимизированная для -40…-50 °C, может быть слишком жидкой при +20 °C и не дать достаточной адгезии. Для разных температурных режимов имеет смысл держать две позиции в закупке: летнюю (рабочий диапазон до +60…+80 °C) и зимнюю (до -45…-50 °C).
Как проверить, что смазка действительно работает при заявленной температуре?
Попроси у поставщика экстракт техлиста с указанием метода измерения pour point (для масла) или низкотемпературных тестов (для смазки). Стандартные методы - ASTM D97 для pour point и ASTM D6184 для пускового момента при холоде. Если цифры есть в официальном документе, это намного надежнее, чем устные обещания.
Нужна ли смазка с водостойкостью, если морозильная камера герметична и воды не может быть?
Да, нужна. Даже герметичная камера подвергается санитарным мойкам, конденсат образуется при включении и выключении холода. Водостойкость - это страховка, которая почти не добавляет стоимость, но значительно продлевает межремонтный интервал.
Заключение
Смазка для низких температур в фасовочном оборудовании пищевого производства - это не просто «что-то для холода». Это сочетание требований: синтетическая основа для текучести при -40…-50 °C, допуск NSF H1 и ISO 21469 для безопасности, низкий пусковой момент для стабильного старта, адгезия для удержания на поверхности и водостойкость для защиты от конденсата и мойки.
При выборе смотри в техлист, проверяй рабочий диапазон (не путай с диапазоном хранения), убедись в наличии пищевых допусков и правильно рассчитай дозировку при нанесении - не переполняй подшипник, иначе в морозе пусковой момент возрастет. Проверенный подход - это чек-лист из восьми параметров, которые собраны в статье, и тестирование новой смазки перед сезоном холодов. Такой систематический подход экономит время на отладку и продлевает ресурс оборудования.