Шлицевые соединения работают в условиях, которые редко описаны толком в сервисных мануалах. Высокие контактные напряжения, микроперемещения, вероятность вымывания водой, перепады температур - все это требует смазки, которая не просто вязкая, а имеет конкретный набор свойств. На практике техники и закупщики часто берут первую попавшуюся литиевую смазку или слепо следуют рекомендации карточки товара, не проверяя ее против действующих стандартов и реальных условий узла. Результат: фреттинг-коррозия, вымывание материала, преждевременный отказ соединения.
Статья разбирает, на какие технические параметры смотреть при выборе смазки для шлицевых соединений, почему мануалы расходятся друг с другом, и как не ошибиться при подборе материала для кардана, рулевого вала, полного привода и других критичных узлов.
Что такое шлицевые соединения и почему они требуют особых смазок
Шлицевые соединения присутствуют везде, где нужно передавать крутящий момент и одновременно допускать осевое перемещение.
Это кардан, рулевой вал, полный привод, гребной вал, различные приводные валы в станках и приборах. В отличие от неподвижных соединений, шлицевые узлы работают в режиме микроперемещений и высоких локальных давлений на боках зубьев.
Проблема в том, что при микроперемещениях возникает фреттинг-коррозия - взаимное изнашивание поверхностей, которое не останавливается обычной смазкой. Кроме того, если в узел попадает вода (особенно в узлы кардана и полного привода), смазка либо вымывается, либо эмульгируется, теряя несущую способность. Поэтому для шлицевых соединений нужна смазка одновременно с высокой нагрузкой сваривания, противозадирными свойствами и водостойкостью.
Согласно ГОСТ 23258-78, смазки обозначаются по пяти индексам: группа по назначению, загуститель, температурный интервал, дисперсионная среда и консистенция. Для шлицевых соединений чаще используются литиевые и молибденовые смазки класса NLGI 2, реже - комплексные литиевые. Температурный диапазон зависит от узла: для большинства автомобильных и станочных применений это минус 30…плюс 160 °C, для высокотемпературных узлов - минус 50…плюс 300 °C.
Почему сервисные мануалы расходятся со стандартами
Первая и главная причина - разница между паспортом товара и справочной документацией.
Один и тот же продукт (например, ВНИИНП-232) может быть описан в карточке поставщика с одним температурным диапазоном, а в ГОСТ 14068-79 - с другим. ВНИИНП-232 в некоторых источниках указан как смазка от -30 °C до +300 °C, в других - от -50 °C до +300 °C. Это не обман, а отражение того, что производитель и стандартизующий орган оценили возможности продукта по-разному, или что сам продукт мог изменяться со временем.
Вторая причина - мануалы пишут инженеры разных поколений и компаний, которые могут не быть специалистами по смазочным материалам. Часто встречается рекомендация «смазка для сцепления» в одном мануале и «литиевая смазка NLGI 2» в другом - это разные описания одного и того же явления, но они выглядят противоречиво. Кроме того, если мануал написан для европейского рынка, там могут рекомендовать импортный аналог, которого в России нет, что вынуждает закупщика искать замену на ощупь.
Третья причина - рекомендации часто учитывают только номинальные условия, а не предельные. Мануал может быть написан для климатических условий Европы (влажность 60-70%), а машина работает в России с резкими перепадами температур и влажностью до 100% в отдельные месяцы. То, что указано в мануале, может оказаться недостаточным для реальных условий.
Четвертая причина - противоречие между требованиями к смазке для фрикционных накладок сухого сцепления и смазке для шлицевых соединений. Фрикционные накладки нужно изолировать от лишней смазки (она снижает коэффициент трения), а шлицевое соединение наоборот нужно защитить смазкой. Мануалы часто пишут общее указание, которое подходит только для одной части узла.
Ключевые параметры смазки для шлицевых соединений
При выборе смазки нужно смотреть не на маркетинговое название, а на конкретные цифры в техническом паспорте.
Нагрузка сваривания - это параметр, который показывает, при каком усилии смазка начинает разрушаться и позволяет металлу соприкасаться с металлом. Для смазок шлицевых соединений минимум -2000 Н, для тяжело нагруженных узлов - от 2500 Н и выше. Типичная смазка для шлицевых соединений показывает значение 2930 Н, что свидетельствует о наличии противозадирных добавок (часто это дисульфид молибдена или другие твердые смазочные материалы).
Вязкость базового масла - параметр, который определяет, способна ли смазка попадать в микронеровности шлицев. Для большинства применений используется вязкость 220 мм²/с при 40 °C, что обеспечивает баланс между защитой и текучестью при холодных пусках.
Пенетрация - это консистенция смазки, измеренная в условных единицах. Для NLGI 2 (стандартная консистенция для шлицевых соединений) пенетрация находится в диапазоне 265–295 (0,1 мм). Это означает, что смазка достаточно пластична, чтобы проникать в соединение, но не текучая, как масло.
Температура каплепадения - показатель, при котором смазка начинает течь как масло. Для узлов, работающих при комнатной температуре, достаточно 170 °C, но для высокотемпературных узлов (кардан в летних условиях, промышленные приводы) нужна смазка с каплепаданием не ниже 250 °C.
Коллоидная стабильность - способность смазки не отделять масло при длительной работе и вибрации. Для шлицевых соединений максимум коллоидной нестабильности - это 12%, что гарантирует, что смазка не разслоится и не перестанет защищать соединение.
Водостойкость - критический параметр для узлов, которые контактируют с водой или высокой влажностью. Смазка должна либо не впитывать воду, либо активно вытеснять ее со своей поверхности. Для узлов кардана и полного привода это требование обязательно.
В карточке конкретного материала для шлицевых соединений эти параметры выглядят так: NLGI 2, пенетрация 265–295, вязкость при 40 °C 220 мм²/с, температура каплепадения 170 °C, нагрузка сваривания 2930 Н. Это середняк по характеристикам - подходит для большинства автомобильных и легко-промышленных применений.
Смазки с дисульфидом молибдена: когда они нужны, а когда - избыток
Дисульфид молибдена (MoS₂) - твердая смазка, которая работает при экстремальных нагрузках и высоких температурах.
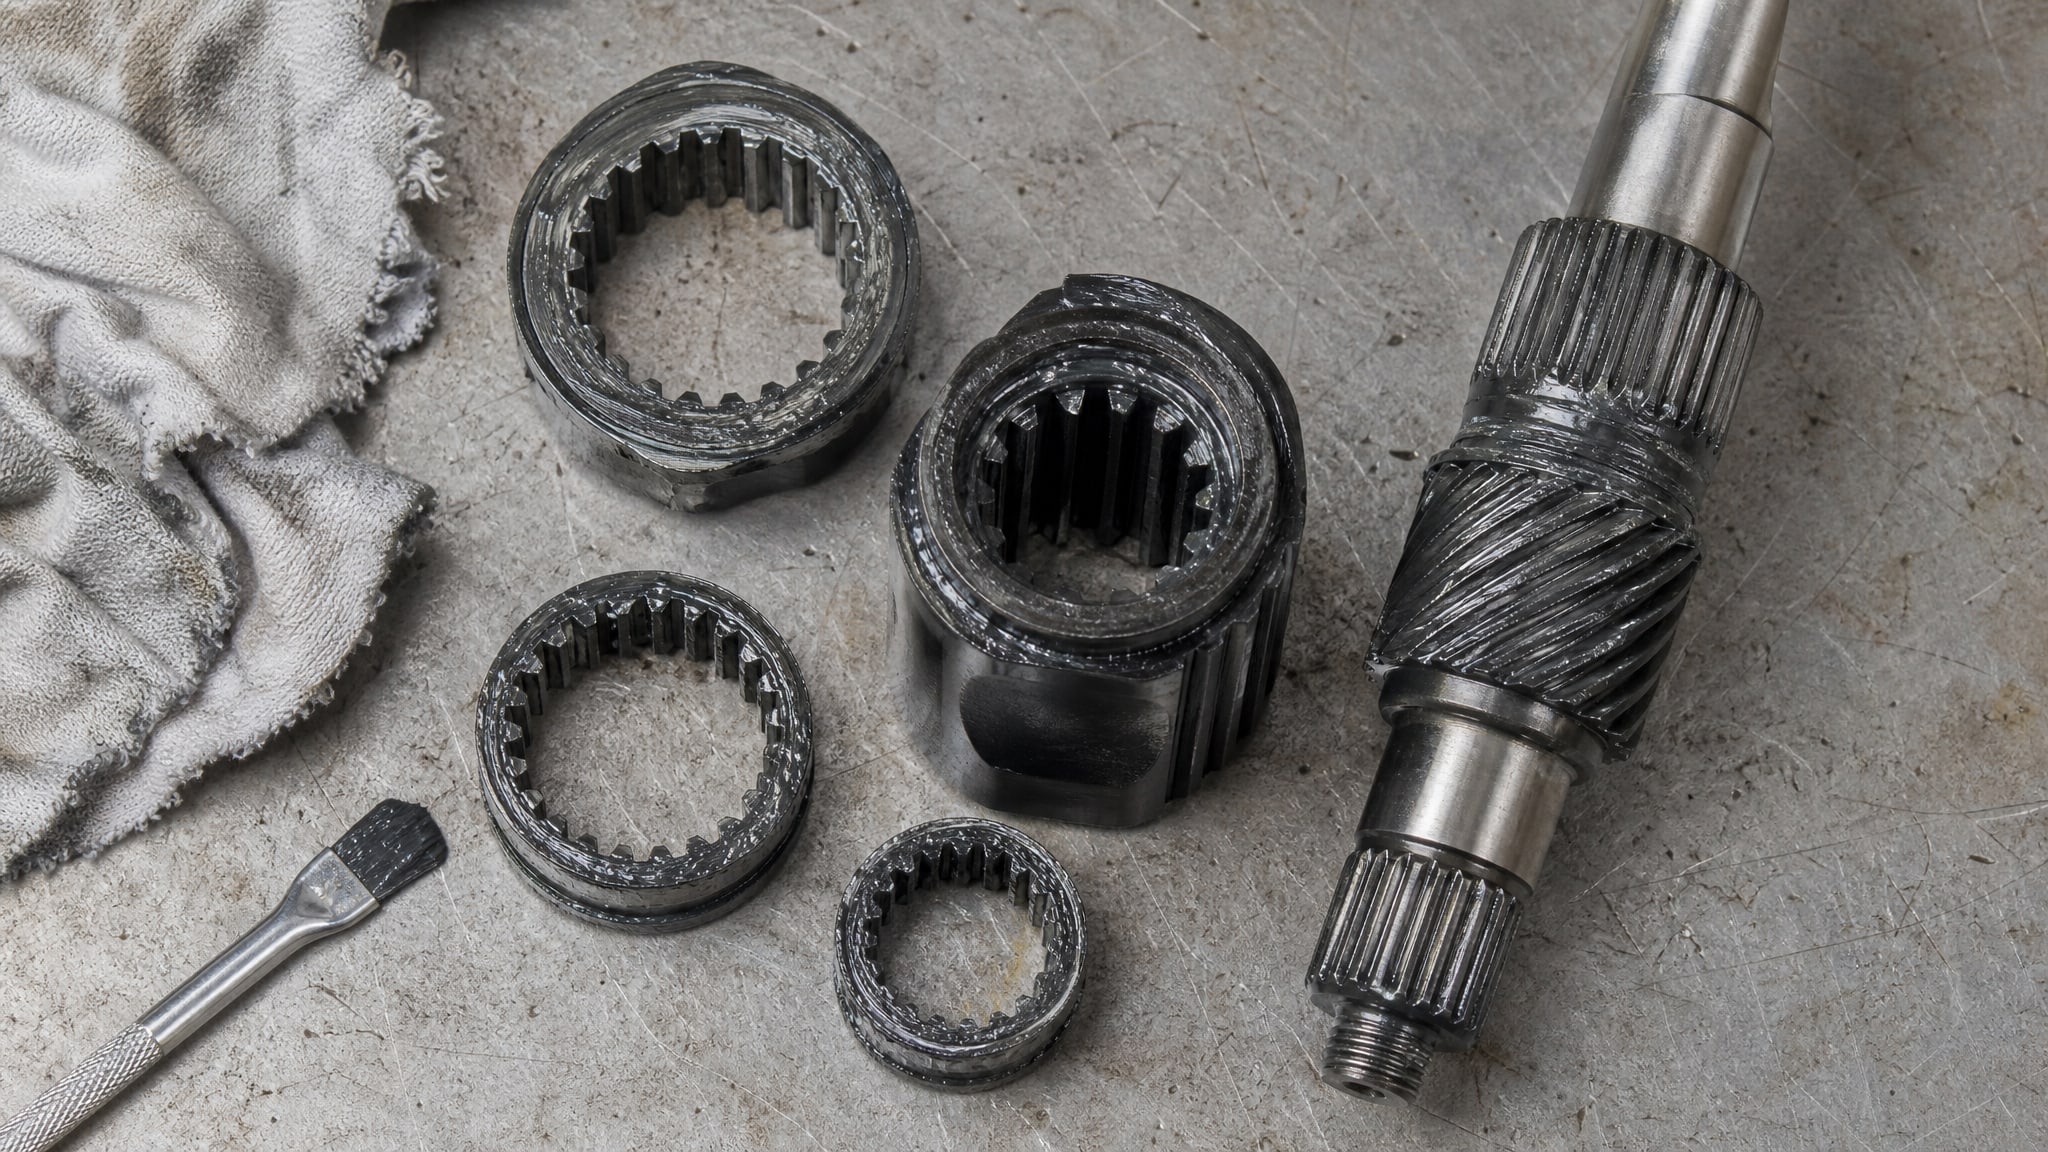
Она действует так: при микроперемещениях частицы MoS₂ откладываются на поверхности металла и образуют защитную пленку, которая работает там, где масляная пленка разрушилась бы. Типичное содержание MoS₂ в пастах для шлицевых соединений - до 60% по массе.
ВНИИНП-232 - классическая высокотемпературная паста на основе стеарата лития с дисульфидом молибдена. Стандарт ГОСТ 14068-79 одобряет эту пасту для шлицевых соединений и ходовых резьб при температуре до 300 °C, для резьбовых соединений, неподвижных в процессе работы, - до 400 °C. Рабочий диапазон указывается как минус 30…плюс 300 °C или минус 50…плюс 300 °C в зависимости от источника.
Смазка с молибденом действительно полезна, когда:
Узел работает при температурах выше 150 °C постоянно (узлы промышленных станков, редукторы, тяжелая техника).
На соединении возникают ударные нагрузки или пиковые давления выше 2500 Н.
Узел подвергается фреттингу - когда компоненты совершают микроперемещения с частотой несколько герц.
Требуется долговечность свыше 5–7 лет без переснятия узла.
Но молибден НЕ нужен, когда:
Узел работает при температурах ниже 80 °C и нагрузки умеренные.
Соединение легкодоступно и планируется обслуживание каждые 1–2 года.
Смазка применяется в пищевой или фармацевтической промышленности (молибден может быть загрязнением).
Частая ошибка - выбирать молибденовую смазку просто потому, что она называется «премиум» или «профессиональная». На самом деле молибден добавляет вязкости (что усложняет холодный пуск), требует более тщательной очистки узла перед нанесением, и может оставлять черные пятна на детали, что нежелательно в офисном оборудовании или швейных машинах.
Выбор смазки в зависимости от узла
Для кардана и полного привода - главное требование водостойкость и противозадирность.
Эти узлы часто намокают и работают при вибрации. Нужна смазка NLGI 2 с водостойкостью и нагрузкой сваривания не ниже 2500 Н. Температурный диапазон для большинства автомобилей достаточно минус 30…плюс 160 °C, но для грузовиков в суровых условиях стоит взять смазку до плюс 200 °C. Молибден рекомендуется добавить, если узел уже имеет признаки износа или если техника работает в тяжелых условиях (бездорожье, высокие нагрузки).
Для рулевого вала - требуется высокая точность нанесения и чистота. Рулевой вал работает при умеренных нагрузках и температурах, но контактирует с пыльником, что требует смазки без избытка. Подходит литиевая смазка NLGI 2 с пенетрацией 265–295 и нагрузкой сваривания 2000–2500 Н. Молибден не требуется.
Для приводов и промышленного оборудования - выбор зависит от температурного режима. При работе при температурах до 100 °C подходит обычная литиевая NLGI 2. При работе до 200 °C нужна литиевая смазка с повышенной температурой каплепадения (минимум 220 °C). При работе до 300 °C и выше нужна паста с молибденом (тип ВНИИНП-232 или аналоги). Кроме того, для приводов в промышленности важна механическая стабильность (смазка не должна разслаиваться после расстановки деталей при сборке).
Для щетки стеклоочистителя и рычага тяги - это нестандартная сфера для молибдена. Здесь работают микроперемещения и низкие нагрузки, поэтому достаточно литиевой смазки NLGI 3 (более густой, чтобы не стекала) без молибдена. Температурный диапазон минус 40…плюс 100 °C.
Проверка перед закупкой должна выглядеть так: 1) узнать реальную максимальную рабочую температуру узла (не из мануала, а путем измерения или консультации с инженером); 2) выяснить, есть ли вероятность намокания; 3) проверить, есть ли в узле признаки фреттинга (черные пятна, заедание); 4) получить паспорт смазки и сверить параметры с требованиями.
Стандарты и классификация смазок
ГОСТ 23258-78 устанавливает унифицированную систему обозначения смазок, где каждый смазочный материал кодируется пятью индексами.
Первый индекс - группа по назначению (например, «МП» означает многоцелевая смазка), второй - тип загустителя (литий, натрий, глина и т.д.), третий - температурный интервал, четвертый - дисперсионная среда (масло, синтетическая жидкость), пятый - консистенция (NLGI 0, 1, 2, 3).
Для шлицевых соединений в стандартах часто фигурирует обозначение типа «ВНИИНП-232 по ГОСТ 14068-79» или просто «смазка для ходовых резьб и шлицевых соединений». ГОСТ 14068-79 специально регламентирует область применения: шлицевые соединения и ходовые резьбы при температуре до 300 °C, резьбовые соединения, неподвижные в процессе работы агрегата, при температуре до 400 °C.
Система обозначения важна потому, что она позволяет сразу понять, какой продукт перед вами, не читая все описание. Если в обозначении есть буквы «МС» (молибденовая смазка), это значит, что в составе есть дисульфид молибдена. Если буквы «ЛТ» (литиевая трехзамещенная), это значит, что загуститель - комплексный и смазка более термостойкая, чем простая литиевая.
При закупке стоит всегда получить от поставщика полный паспорт смазки, где указаны: ГОСТ или техусловие, на которые она производится; дата выпуска партии; результаты анализов (пенетрация, вязкость, нагрузка сваривания, коллоидная стабильность); сертификаты соответствия. Это сильно упрощает контроль качества и позволяет избежать подделок.
Как правильно наносить смазку на шлицевые соединения
Нанесение смазки на шлицевое соединение требует больше внимания, чем на подшипник или шарнир.
Главное правило: смазка наносится тонкой пленкой, а не толстым слоем в несколько миллиметров.
Подготовка узла. Перед нанесением нужно очистить соединение от старой смазки, грязи и продуктов износа. Для этого используют щетку, тряпку без ворса и, при необходимости, органический растворитель (например, дизельное топливо или уайт-спирит). Металл должен быть сухим, перед нанесением новой смазки нельзя оставлять следы воды или старого материала.
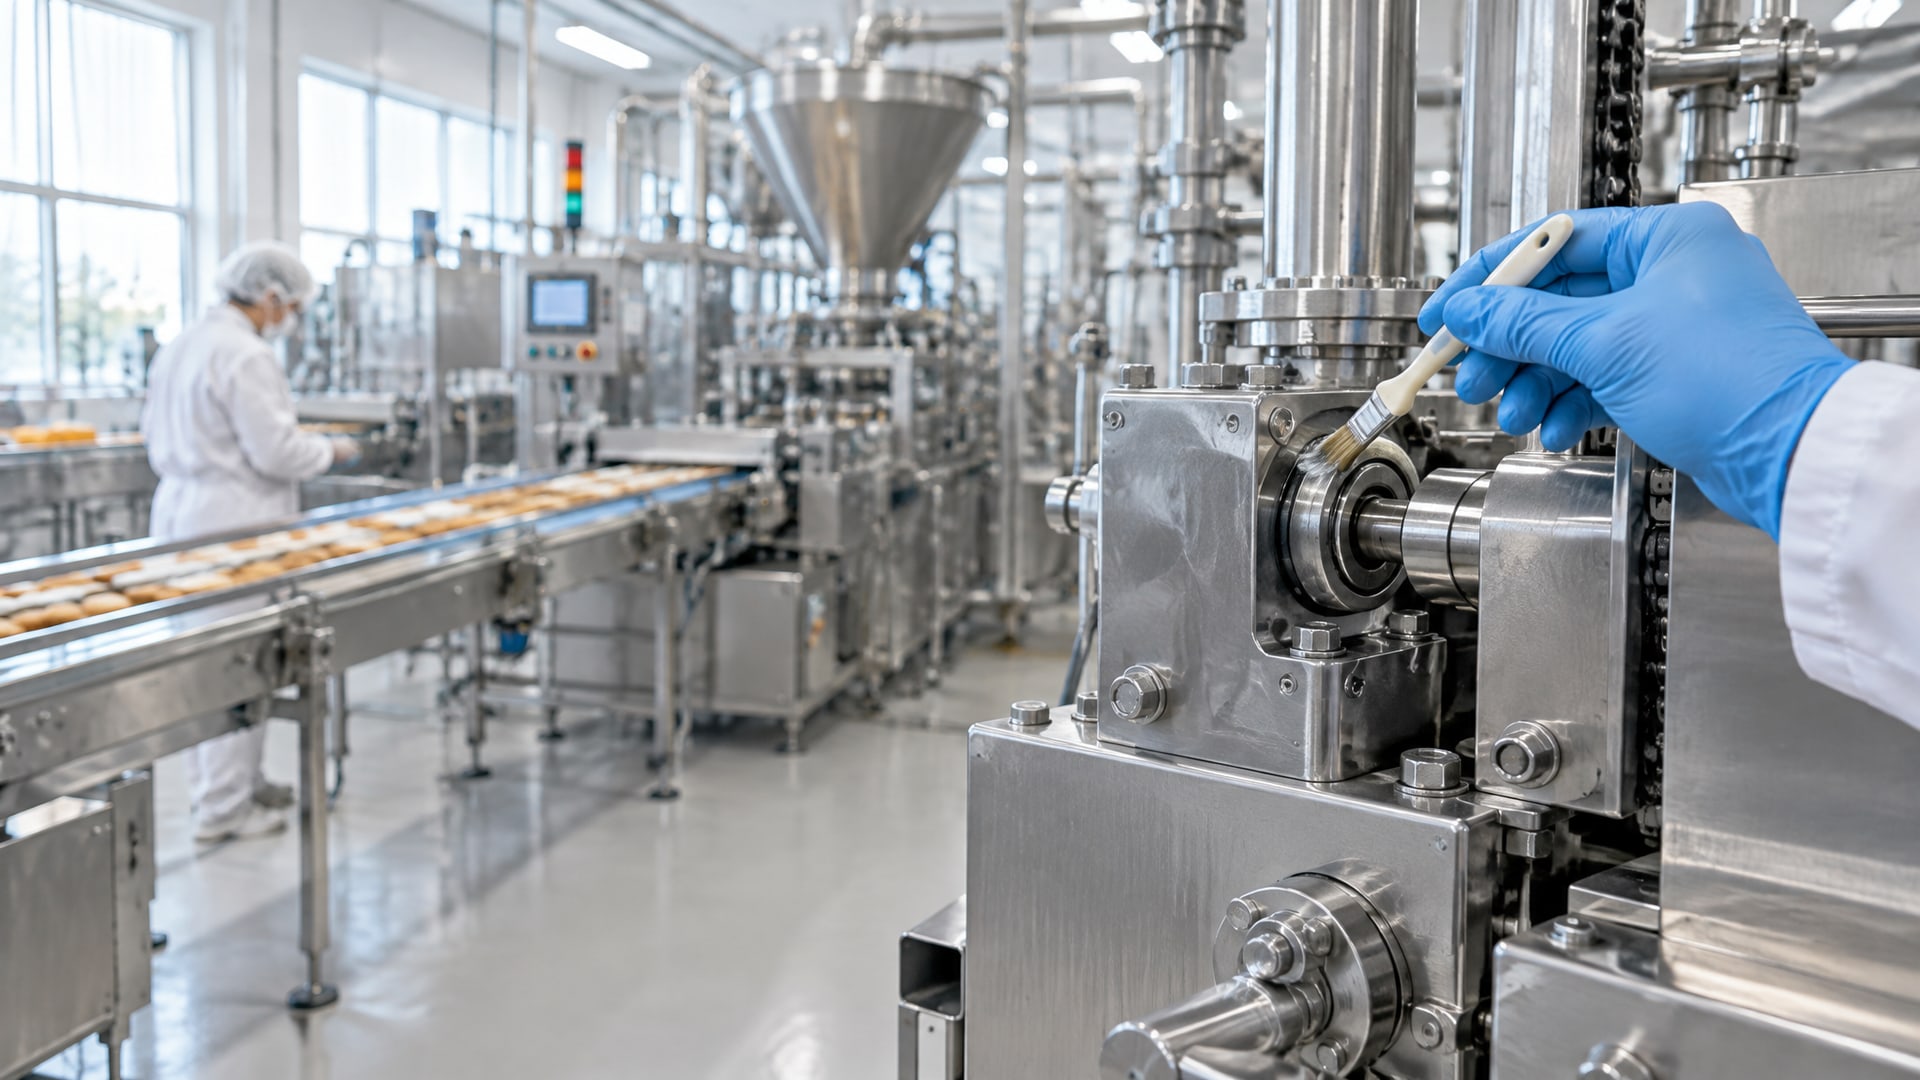
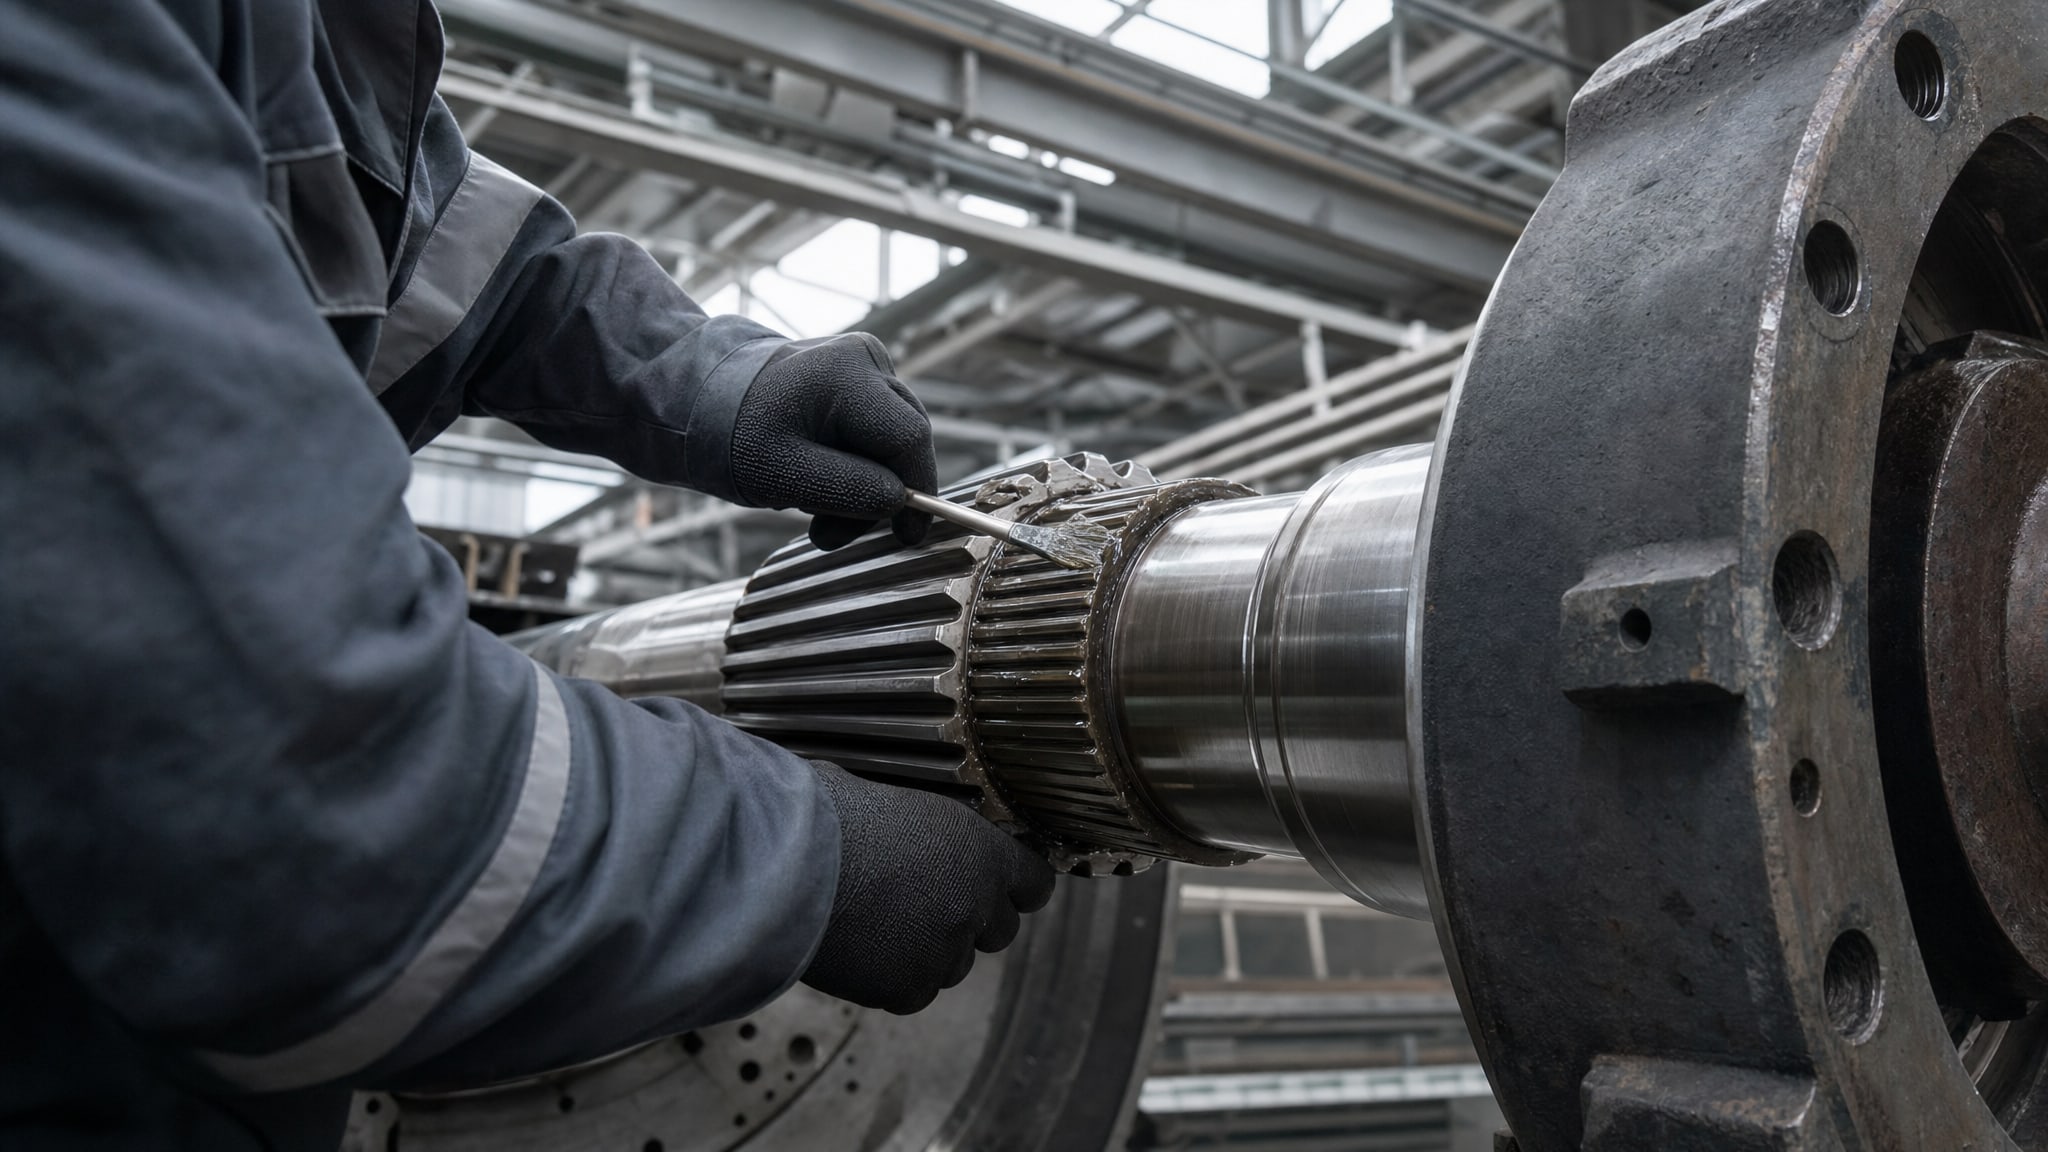
Порядок нанесения. Смазку наносят на боки зубьев шлицев тонкой пленкой, используя кисточку или палец в чистой перчатке. Смазка должна распределиться по всем активным поверхностям. Излишки убирают после сборки узла, протерев соединение чистой тряпкой. Это важно: если оставить толстый слой смазки, она будет нагреваться, окисляться и быстро теряться.
Количество смазки. Стандарты на арматурные и уплотнительные смазки обычно указывают нормы расхода на одно изделие. Для шлицевого соединения диаметром 20–30 мм это обычно 2–5 граммов, для более крупных узлов -5–15 граммов. Если норма не известна, ориентируются на правило: смазка должна быть видна на всех зубьях, но не стекать с узла.
После нанесения. Некоторые смазки требуют определенного времени на "созревание" - период, в течение которого они равномерно распределяются по соединению. Для большинства литиевых смазок это 1–2 часа при комнатной температуре. После этого узел готов к работе.
Одна из частых ошибок в мануалах - указание на использование смазки типа, который невозможно нанести тонким слоем (слишком жидкое масло или слишком густая паста). Для шлицевых соединений нужна золотая середина: смазка NLGI 2, которая пластична, но текучая.
Часто задаваемые вопросы
Какая смазка лучше для шлицевых соединений кардана?
Для кардана нужна смазка, которая выдерживает водяные брызги и вибрацию. Выбирайте смазку NLGI 2 с водостойкостью, нагрузкой сваривания не ниже 2500 Н и температурным диапазоном минус 30…плюс 160 °C. Если кардан уже показывает признаки износа (черные пятна на шлицах, заедание), добавьте смазку с дисульфидом молибдена, которая обеспечит дополнительную защиту при микроперемещениях.
Как отличить смазку для сцепления от смазки для шлицев?
Смазка для сцепления должна уменьшать трение на фрикционных накладках, а смазка для шлицей - увеличивать контактную прочность и защищать от износа. Это разные задачи. На этикетке смазка для шлицевых соединений обычно указана как "смазка для ходовых резьб и шлицевых соединений" или кодируется в ГОСТ 14068-79. Смазка для сцепления называется иначе и регулирует коэффициент трения, а не только защищает от износа.
Нужна ли смазка с молибденом для рулевого вала?
Не обязательно. Рулевой вал работает при умеренных нагрузках и температурах, поэтому обычная литиевая смазка NLGI 2 достаточна. Молибден добавляет вязкости и может стать излишним весом для этого узла. Но если в мануале специально указана смазка с молибденом, следуйте мануалу - это значит, что конструктор узла учел особенности динамики именно этого автомобиля.
Почему разные источники называют разные температурные диапазоны для ВНИИНП-232?
ВНИИНП-232 описана в ГОСТ 14068-79 как смазка для шлицевых соединений до 300 °C, но в карточках товара указано минус 30…плюс 300 °C или минус 50…плюс 300 °C. Это отражает разные способы оценки ее возможностей. Когда говорят о "рабочем диапазоне от минус 50 °C", имеют в виду температуру, при которой смазка остается пластичной и наносится. Когда говорят о "300 °C", это максимально допустимая температура узла. Всегда сверяйте паспорт с реальными условиями вашего узла.
На что смотреть при выборе смазки, если в мануале просто написано "литиевая смазка"?
Такой мануал неполный. Нужно получить паспорт смазки и проверить: 1) нагрузку сваривания (минимум 2000 Н для легких узлов, 2500 Н и выше для тяжело нагруженных); 2) температуру каплепадения (должна быть выше максимальной рабочей температуры узла); 3) коллоидную стабильность (максимум 12%); 4) водостойкость, если узел контактирует с влагой. Если паспорта нет, спросите у поставщика или свяжитесь с заводом-производителем.
Заключение
Смазка для шлицевых соединений - это не просто вязкая жидкость, а комплексный материал с набором строго определенных свойств. Высокая нагрузка сваривания, водостойкость, коллоидная стабильность, противозадирные добавки - все это работает вместе, чтобы защитить узел от фреттинга, износа и вымывания.
Причины расхождения между мануалами и стандартами кроются в разнице между паспортами поставщиков и технической документацией производителей, в изменении требований со временем, а главное - в необходимости адаптировать рекомендации к реальным условиям. Сервисный мануал рекомендует среднее; стандарт устанавливает границы; ваша задача как закупщика или инженера - найти смазку, которая подходит именно для ваших условий.
Перед закупкой всегда получите паспорт смазки, сверьте основные параметры (нагрузка сваривания, температура каплепадения, коллоидная стабильность, водостойкость) с требованиями узла, и убедитесь, что смазка соответствует ГОСТ 14068-79 или другому актуальному стандарту. Это займет 15–20 минут, но спасит вас от ошибок, которые обойдутся в разы дороже.