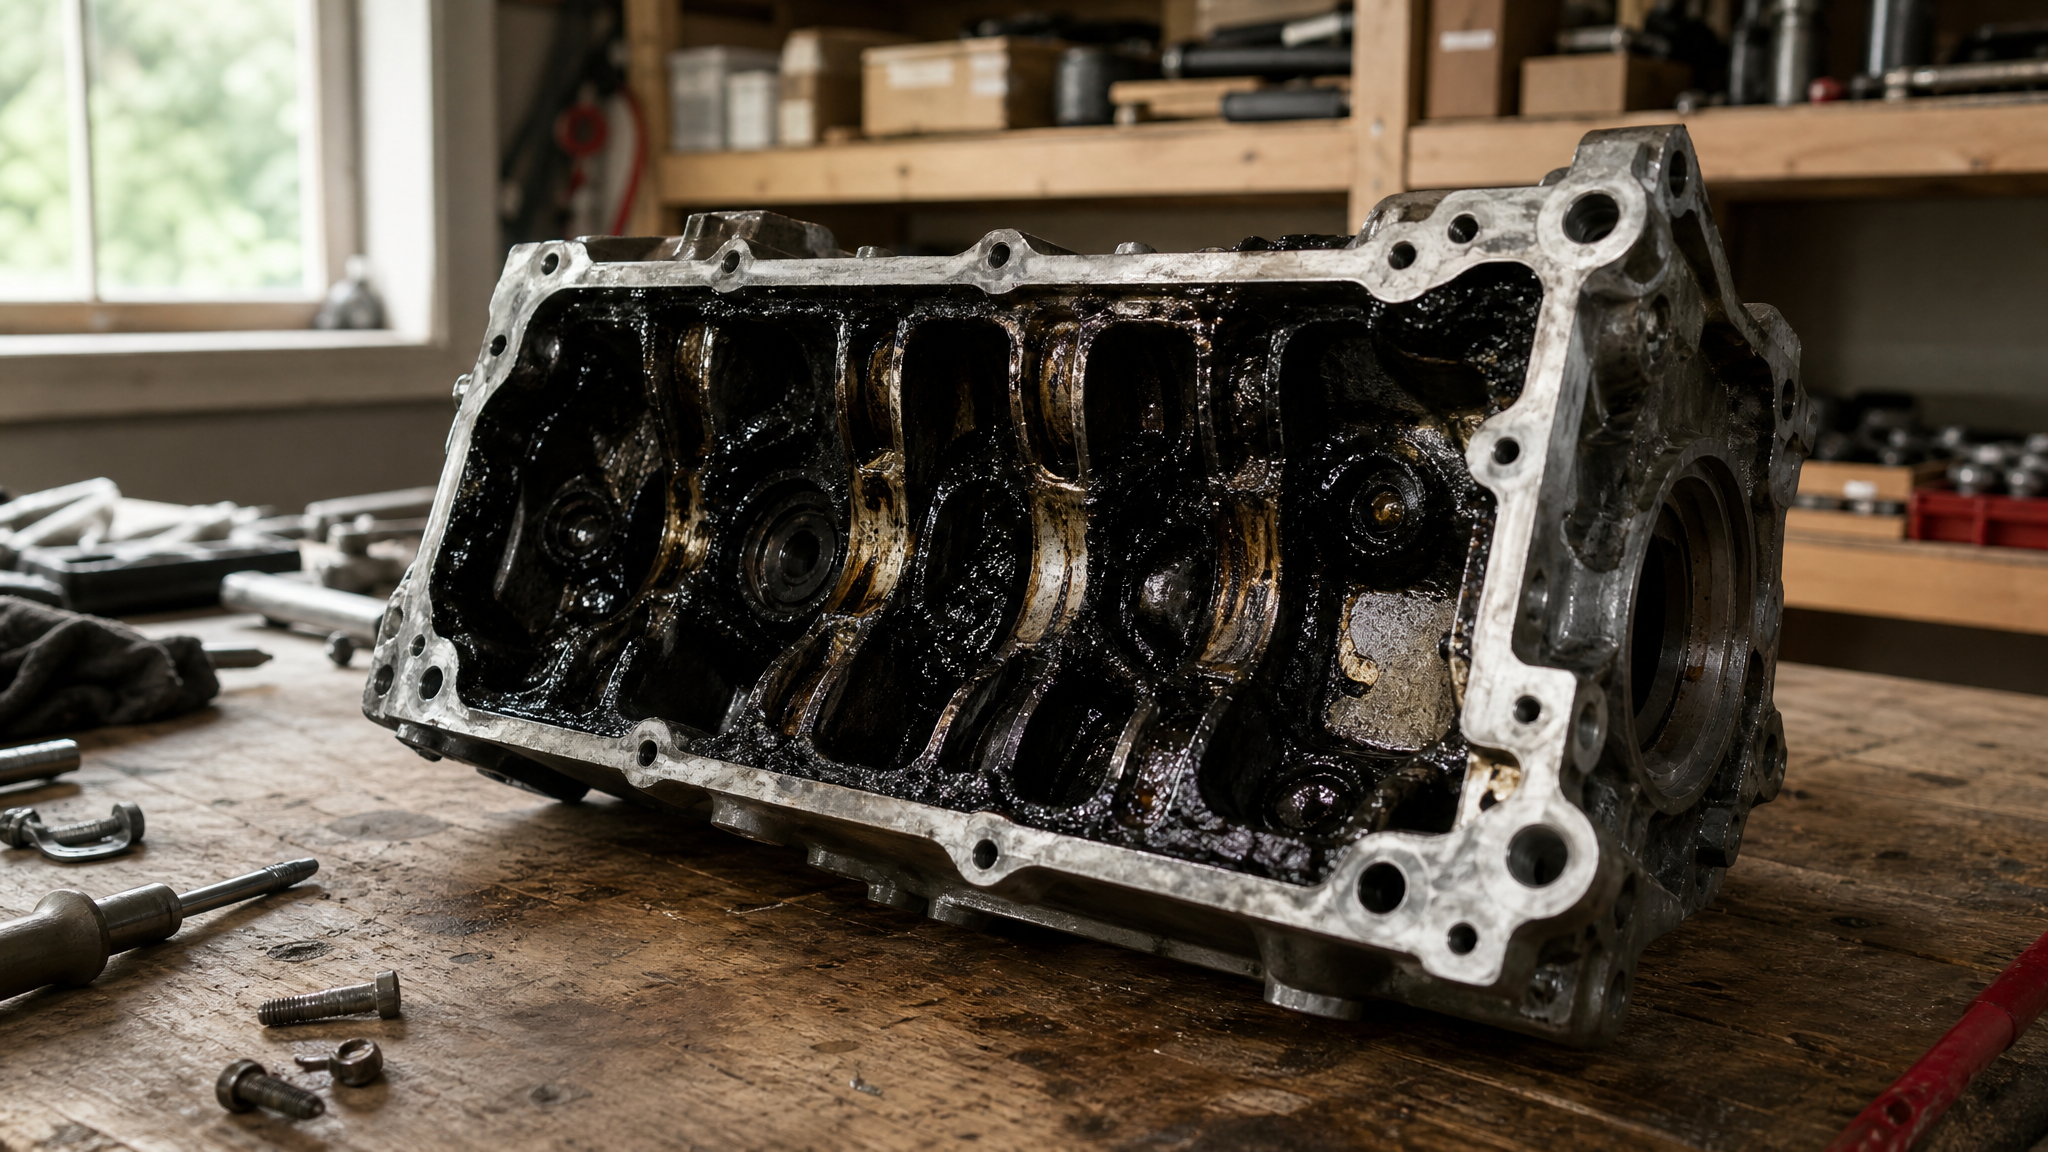
При работе в условиях повышенного нагрева смазочные материалы подвергаются интенсивному окислению и разложению. Продукты этого процесса - плотные отложения и смолистые вещества - накапливаются в фильтрующих пластинах, масленках и смазочных каналах, повышая перепад давления и нарушая поступление смазки к узлам. Проблема касается не только фильтр-прессов, но и смазочных систем оборудования с подшипниками, направляющими и редукторами. Статья показывает, почему смазка для высоких температур требует особого подхода, как отложения разложения смазочного материала блокируют отверстия, и какие практические меры предотвращают закоксовывание фильтрующих элементов.
Материал полезен инженерам, закупщикам и техническим специалистам, которые сталкиваются с внезапным ростом сопротивления потоку смазки, загрязнением каналов и необходимостью выбора материала, устойчивого к высоким оборотам и температурам.
Как смазка разлагается при высоких температурах
Окисление смазочного материала - это химический процесс взаимодействия с кислородом воздуха, ускоряющийся под действием тепла.
В узлах с температурой выше 80–100 °C молекулы масляной основы и функциональных добавок расходуются быстрее, образуя плотные смолистые вещества и углеподобные отложения. Эти продукты разложения смазочного материала не растворяются в исходной смазке, а оседают в виде пленки на внутренних поверхностях каналов, фильтроэлементах и втулках.
При циркуляции через фильтр отложения заполняют пространство между волокнами фильтрующей пластины и сужают проходное сечение отверстий подвода и отвода смазки. Перепад давления ΔP растет, что свидетельствует о засорении. Если вовремя не заметить проблему, система не будет выдавливать смазку с нужным расходом, и узлы остаются недосмазанными несмотря на наличие материала в баке.
Кроме окисления, разложение смазочного материала ускоряется при контакте с влагой, пыльной окружающей средой и несовместимыми уплотнительными материалами. В результате образуются не только смолы, но и рыхлые осадки, которые работают как абразив и усиливают износ направляющих и подшипников.
Температурные пределы и графитовые смазки
Смазка для высоких скоростей и температур должна сохранять текучесть и упругость в диапазоне, необходимом для конкретного узла. Графитовая смазка для высоких температур широко используется в редукторах и тяжелонагруженных подшипниках благодаря высокой температуре каплепадения и способности частиц графита образовывать защитные микропленки. Однако при превышении верхнего температурного предела даже графитовые композиции окисляются, и углеродное наполнение не защищает связующую основу от химического распада.
Для высокотемпературных узлов, работающих при 120–160 °C и выше, рекомендуется выбирать смазки с доказанной стойкостью к окислению, например, на полимочевине, которые обеспечивают предсказуемый срок службы и снижают частоту промывки фильтров.
Закоксовывание смазки и забивание отверстий в смазочных системах
Закоксовывание смазки - это загустевание и твердение материала вследствие окисления и потери летучих компонентов при длительном воздействии высокой температуры.
Первый признак - затрудненная подача смазки через масленки, втулки и смазочные каналы. Оператор замечает, что рычаг масленки требует большего усилия, или что смазка попросту не поступает к узлу.
Если забивание отверстия произошло, то простая промывка не всегда решает задачу, потому что внутри канала остаются пленки старой, разложившейся смазки. Согласно рекомендациям по обслуживанию, требуется не только удалить видимый мусор, но и устранить остатки загрязнений на прижимных поверхностях и контактных площадках. Для этого применяют механическую чистку с помощью щетки или тонкого щупа, иногда - прогрев узла перед высоким давлением подачи смазки.
Типичный сценарий: оборудование работает в цехе при температуре окружающей среды 25–30 °C, но локальная температура в редукторе или на подшипнике достигает 110–140 °C. Смазка стареет быстрее, чем ожидал инженер, и уже через месяц-два фильтр начинает терять пропускную способность. Если график обслуживания не предусмотрел контроль ΔP, то засорение останется незамеченным до тех пор, пока узел не выйдет из строя.
Для предотвращения закоксовывания смазки в высокотемпературных узлах, таких как подшипники шнекового оборудования, рекомендуется использовать термостойкие смазки на полимочевине, например, EFELE MG-251, которая обладает высокой температурой каплепадения и устойчивостью к окислению, обеспечивая непрерывную циркуляцию в системе без избыточных отложений.
Контроль перепада давления и диагностика засорения фильтра
Перепад давления ΔP - это разница между давлением смазки до фильтра и после него.
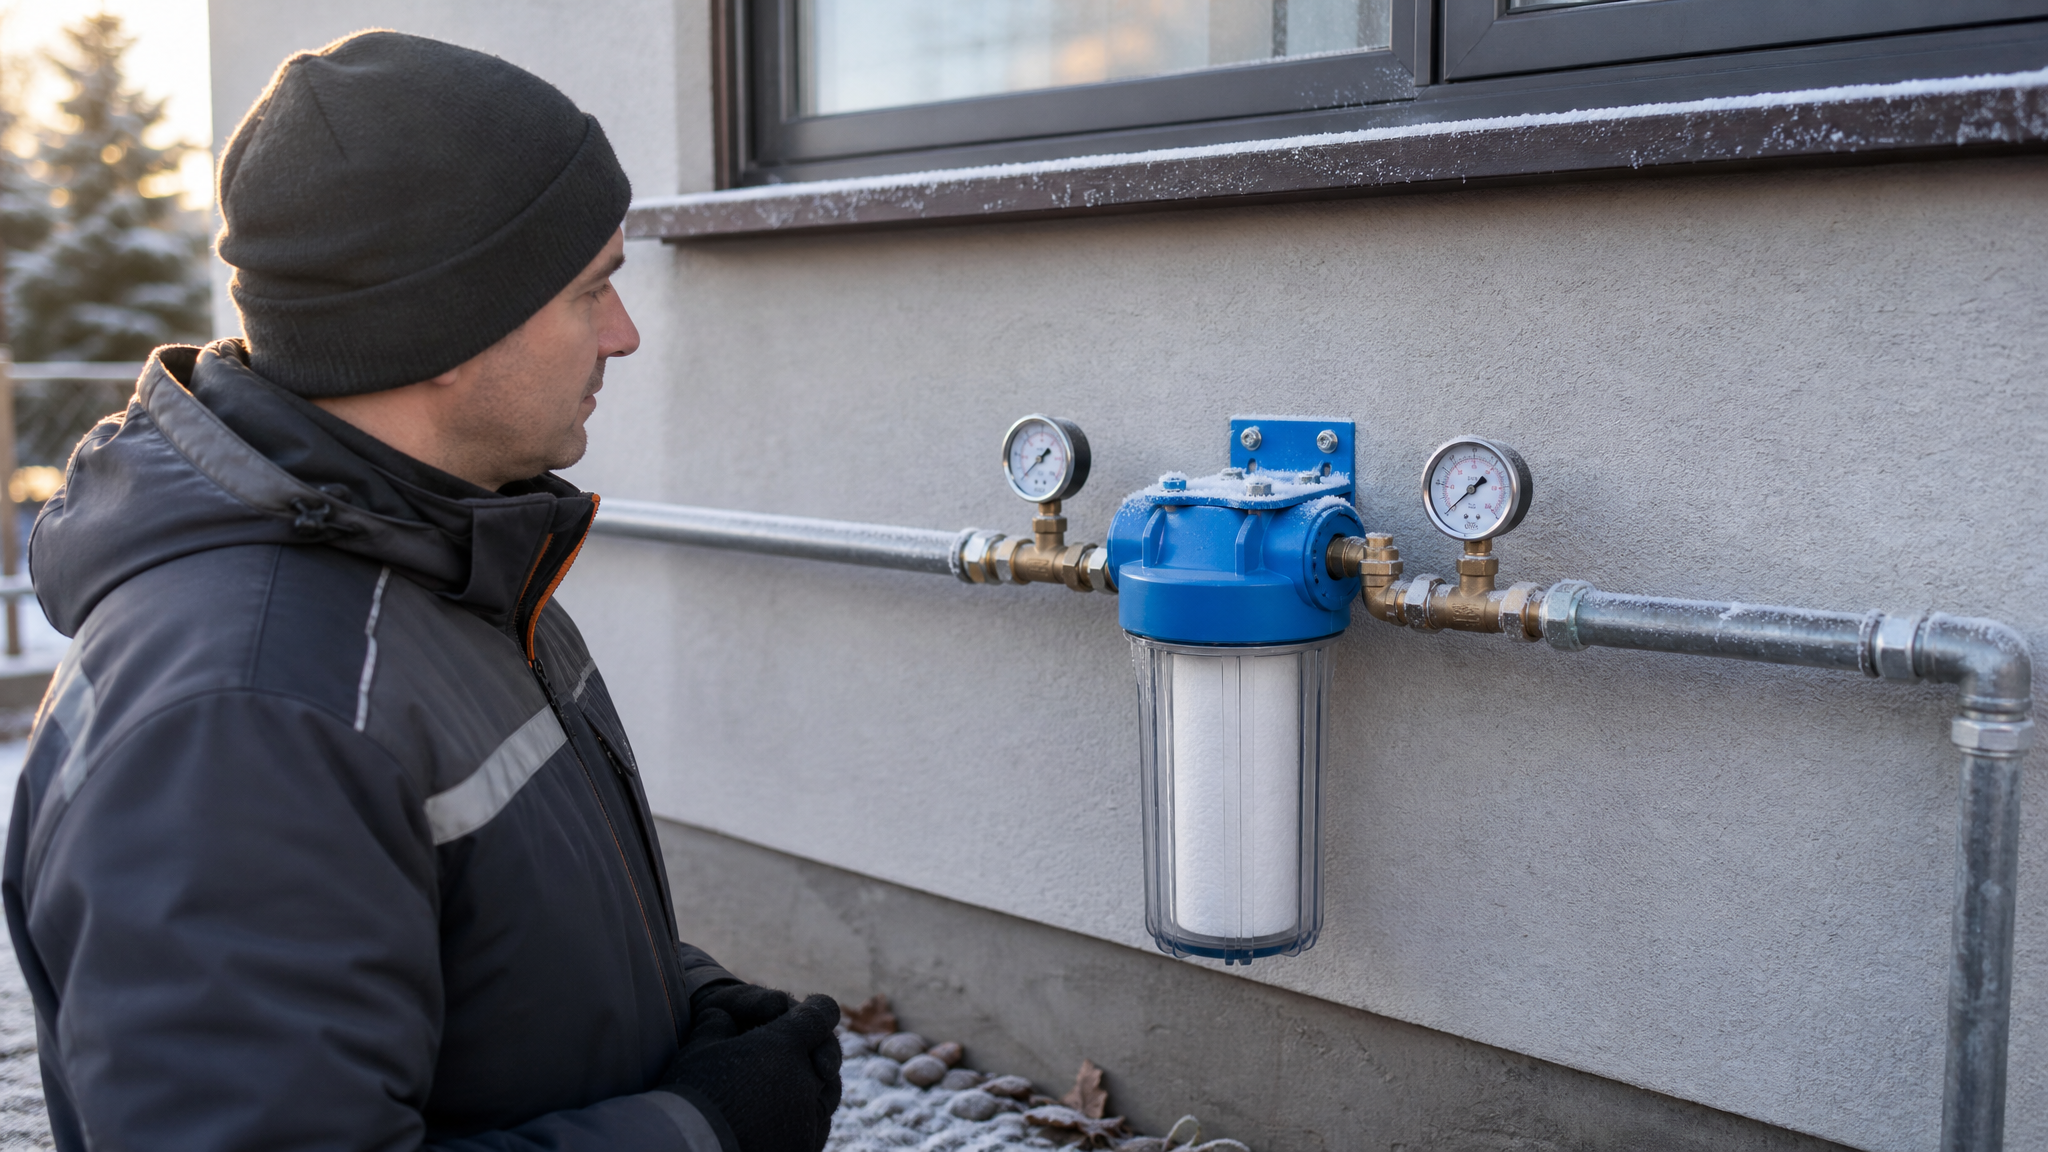
Нормальное значение зависит от типа фильтра и вязкости смазки, но рост ΔP всегда сигнализирует о проблеме. Когда фильтрующие пластины забиваются продуктами разложения смазочного материала, ΔP растет, и система должна повысить давление подачи, чтобы поддержать расход.
К концу жизни забитого фильтра ΔP может превысить допустимое значение, и срабатывает перепускной клапан. Система перенаправляет часть смазки в обход фильтра, то есть узлы начинают получать неочищенную смазку с остатками твердых частиц и смол. Это ускоряет износ подшипников и направляющих.
Практические рекомендации советуют:
проверять ΔP каждые 50–100 часов работы в тяжелых условиях и каждые 200–300 часов в обычном режиме,
заменять фильтрующий элемент при ΔP, достигшем 70–80 % от максимально допустимого значения (обычно 3–5 бар в зависимости от конструкции),
удалять остатки фильтрационной корки и отложений на прижимных поверхностях после извлечения элемента.
Повышенный ΔP может быть вызван не только окислением смазки, но и неправильной вязкостью (густое масло требует большего давления для проталкивания), загрязнением окружающей средой или неисправностью клапанов. Поэтому при анализе проблемы нужно проверить совместимость всех компонентов системы: геометрию плит, герметичность уплотнений и корректность регулировки клапанов.
Геометрическая совместимость пластин и каналов подвода
Одна из недооцененных причин забивания фильтрующих пластин - неправильный выбор размеров или несовместимость элементов.
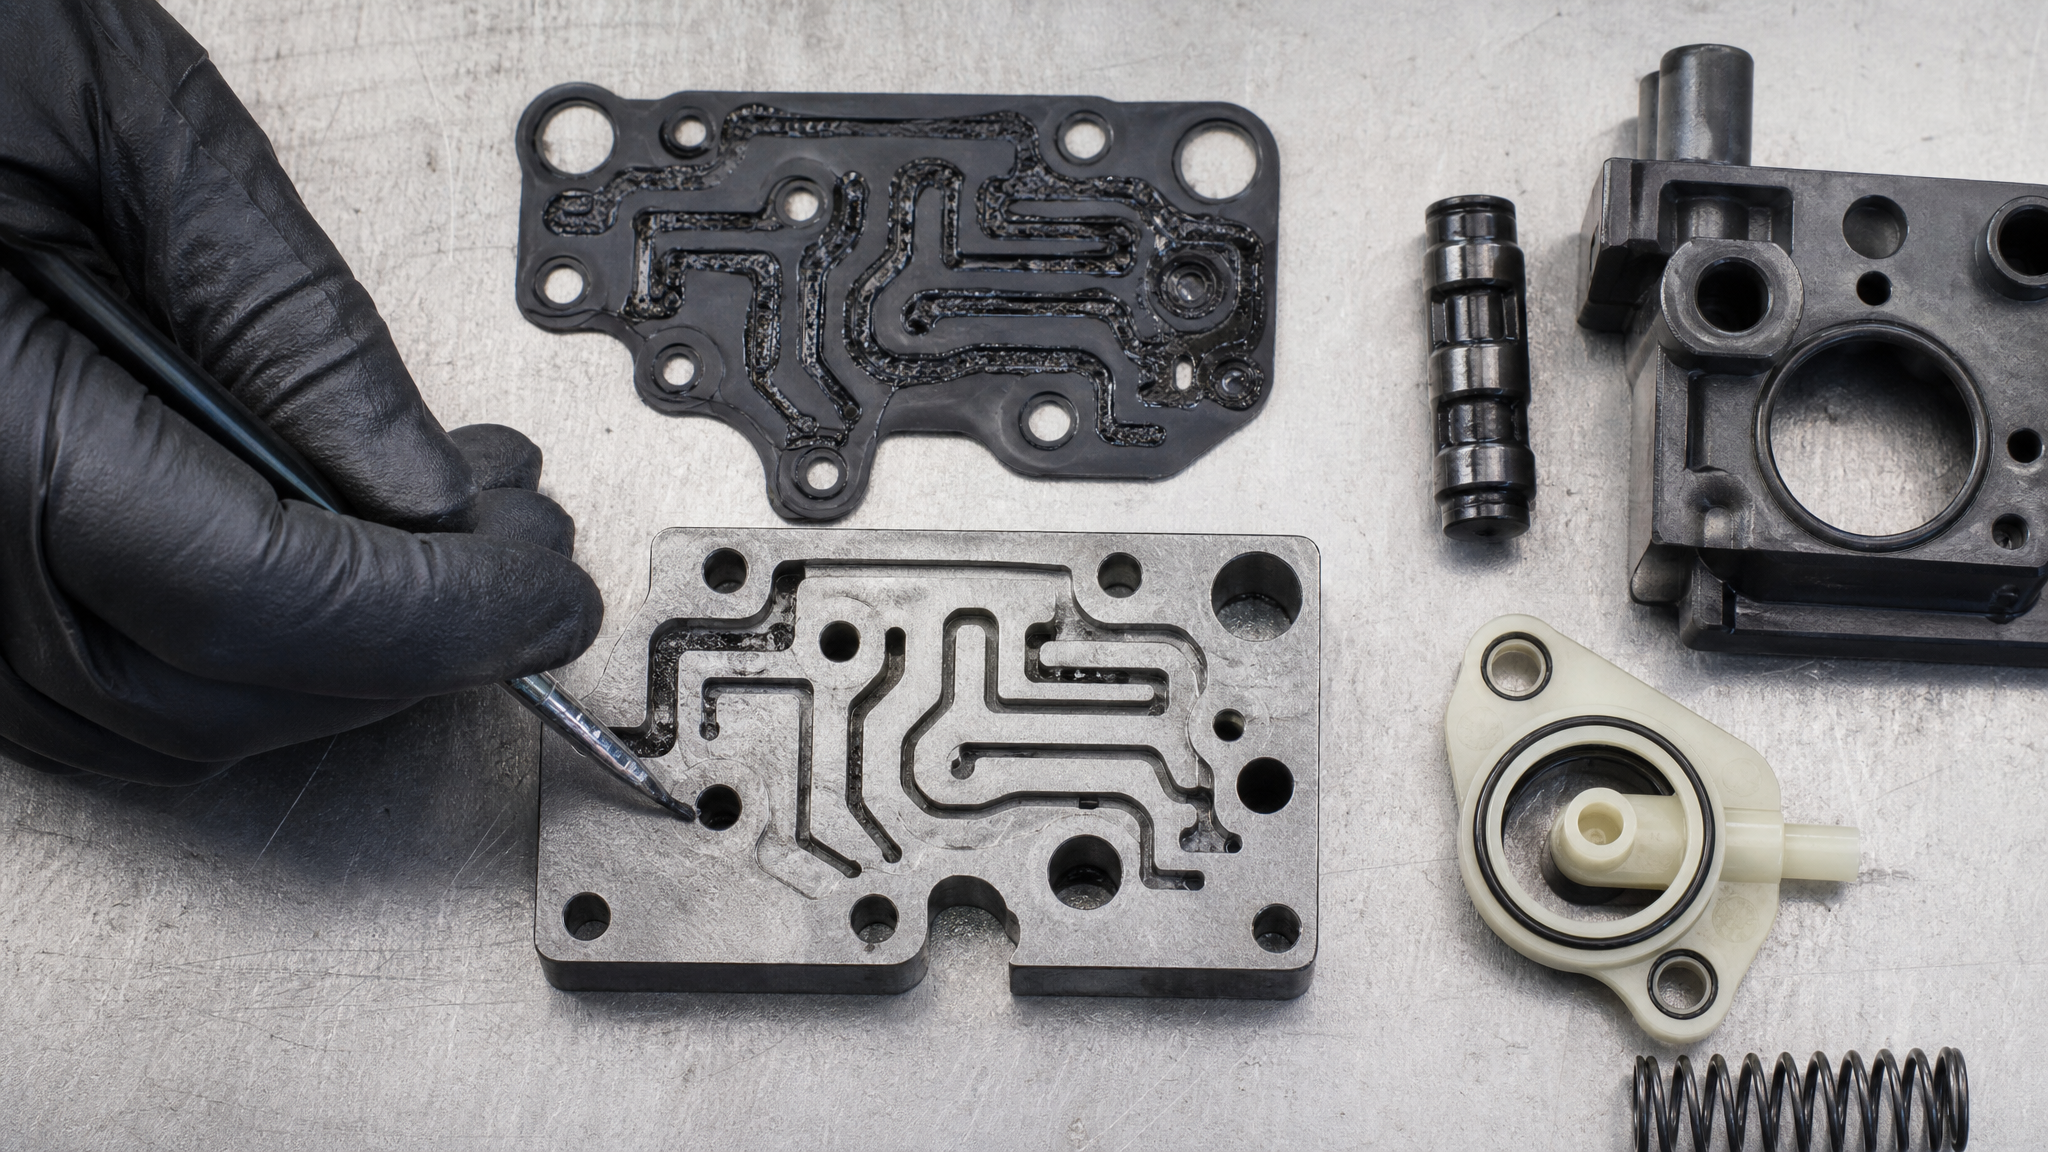
Если плиты подобраны неточно, то каналы подвода и отвода смазки смещаются, создавая узкие «горловины» и застойные зоны. В этих местах накапливаются частицы и смолистые вещества, что ускоряет засорение.
Перед первой запуском систему нужно проверить:
совпадают ли размеры всех пластин (длина, ширина, толщина),
правильно ли расположены входные и выходные каналы,
нет ли деформаций корпуса фильтра или повреждений уплотнительных поверхностей,
плотно ли закреплены болты и прижимные элементы.
Если фильтр быстро забивается после первого же использования, часто оказывается, что геометрия была нарушена еще на этапе установки. Это особенно важно при модернизации оборудования или замене фильтра на аналогичную модель от другого производителя.
Режим и регулярность подачи смазки в высокотемпературных узлах
Ошибочный подход: «Чем больше смазки, тем лучше для высоких температур».
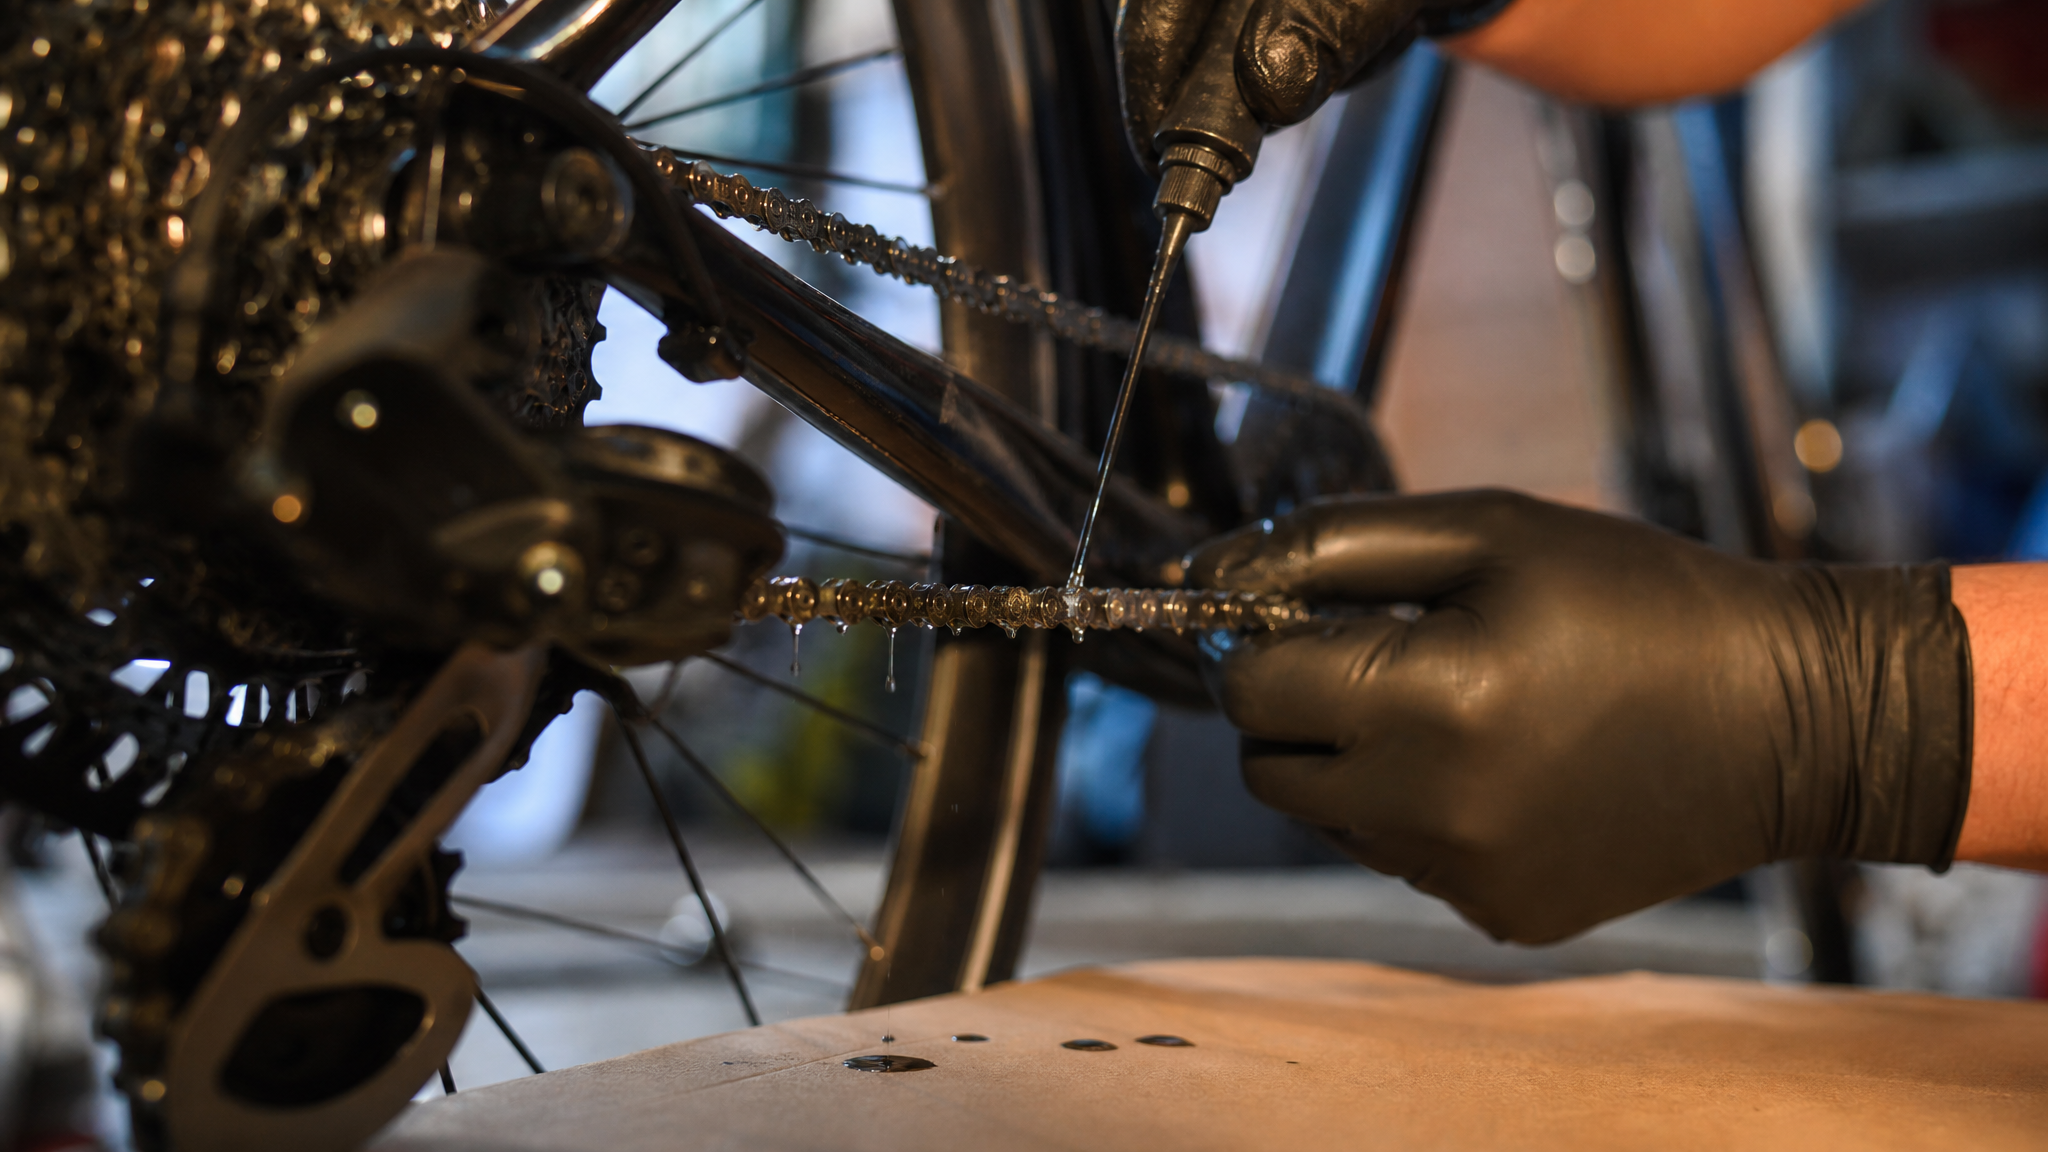
На самом деле избыточная смазка усиливает нагрев узла, потому что вязкое трение между частями смазочного материала выделяет дополнительное тепло. Это ускоряет окисление и разложение смазочного материала.
Правильный подход: маленькие дозы, но часто. Если эксперт по смазке рекомендует, например, 5 грамм смазки на подшипник за один цикл, то лучше подавать 5 грамм каждый час, чем 50 грамм один раз в десять часов. Причины:
-局 локальное перегревание узла снижается, так как тепло от трения успевает рассеяться, - мелкие регулярные поступления смазки не образуют «карманов» стоящей смазки, которая быстро окисляется, - фильтрующие пластины работают с постоянным, а не пульсирующим потоком, что снижает ΔP.
Автоматические системы смазки, работающие по графику, предпочтительны для высокотемпературных узлов, потому что гарантируют точность дозирования и регулярность. Ручная подача смазки через масленку часто приводит к неконтролируемым передозировкам.
Профилактическое обслуживание и удаление отложений
Замена фильтрующего элемента - это только половина работы.
Согласно инструкциям по обслуживанию, необходимо также очистить корпус фильтра и прижимные поверхности от остатков фильтрационной корки и смолистых отложений. Иначе после установки нового элемента проблема вернется уже через несколько часов работы.
Процесс профилактического обслуживания:
Остановить оборудование и отбросить давление в системе смазки.
Извлечь фильтрующий элемент и удалить видимый мусор и частицы.
Протереть внутреннюю поверхность корпуса сухой щеткой или сжатым воздухом, обращая внимание на нижние углы и прижимные площадки.
Проверить целостность уплотнительных резинок и резьбовых соединений.
Установить новый элемент и убедиться, что прокладка плотно прижата.
Запустить систему на холостом ходу и проверить ΔP на стабилизацию (обычно требуется 5–10 минут).
Если фильтр забивается особенно быстро, то причину нужно искать в окружающей среде (пыльная мастерская, влажный цех) или в качестве самой смазки. Перенос оборудования в более чистую зону или переход на смазочный материал с более высокой стойкостью к окислению часто решает проблему.
Часто задаваемые вопросы
Почему фильтр забивается, если смазка на вид чистая?
Запечатанные отложения и смолистые вещества, образовавшиеся при окислении смазки, не всегда видны невооруженным глазом. Они оседают на фильтрующих волокнах, образуя пленку толщиной в микроны, и не удаляются простой протиркой. Контроль перепада давления ΔP - надежный способ диагностики забивания фильтра, даже если смазка выглядит прозрачной.
Какую температуру должна выдержать смазка для высоких оборотов и температуры?
Температура каплепадения смазки должна быть на 20–40 °C выше максимальной рабочей температуры узла. Если подшипник работает при 120 °C, то смазка должна иметь температуру каплепадения не менее 150–160 °C. Однако это параметр характеризует только консистенцию; для предотвращения разложения смазочного материала также необходима оценка окислительной стойкости.
Может ли графитовая смазка для высоких температур полностью решить проблему закоксовывания?
Графитовые смазки стойче к окислению, чем минеральные, однако графит - это просто добавка, не спасающая от химического распада основы. Выбор вязкости, режима подачи и регулярность обслуживания остаются критичными. Графитовая смазка для высоких температур замедляет разложение, но не прекращает его полностью.
Как часто нужно контролировать перепад давления в системе смазки высокотемпературного узла?
В тяжелых условиях (температура выше 100 °C, пыльная среда) рекомендуется проверять ΔP каждые 50–100 часов работы. В обычном режиме достаточно 200–300 часов. Если система имеет манометр прямого считывания, проверку можно проводить визуально каждый день перед пуском.
Что делать, если отверстие в масленке или канал забился, и смазка не поступает к узлу?
Прогреть узел до 50–60 °C и попытаться выдавить смазку через масленку с повышенным давлением (вручную или через насос). Если это не помогает, требуется разборка узла и механическая чистка канала тонким щупом или щеткой. После очистки залить в канал чистую смазку и убедиться, что поток восстановлен.
Заключение
Забивание фильтрующих пластин и отверстий продуктами разложения смазки - многофакторная проблема, в которой окисление смазочного материала играет центральную роль. При высоких температурах смазка деградирует, образуя смолистые вещества и углеродистые отложения, которые блокируют фильтры и смазочные каналы. Рост перепада давления - главный диагностический признак засорения; его регулярный контроль предотвращает отказ системы.
Решение требует комплексного подхода: выбор высокотемпературной смазки с доказанной стойкостью к окислению, регулярная подача маленькими дозами вместо редких крупных порций, контроль геометрической совместимости фильтрующих элементов и тщательное удаление остатков отложений при профилактическом обслуживании. Инженер или закупщик должны не только менять фильтры по графику, но и анализировать причины быстрого засорения: проверить режим работы узла, совместимость компонентов системы и состояние уплотнителей. Следующий шаг - провести ревизию смазочной системы вашего оборудования: измерить текущий �ДP, оценить частоту забивания фильтра и согласовать с инженером по смазке подходящий материал и график обслуживания для конкретного узла.