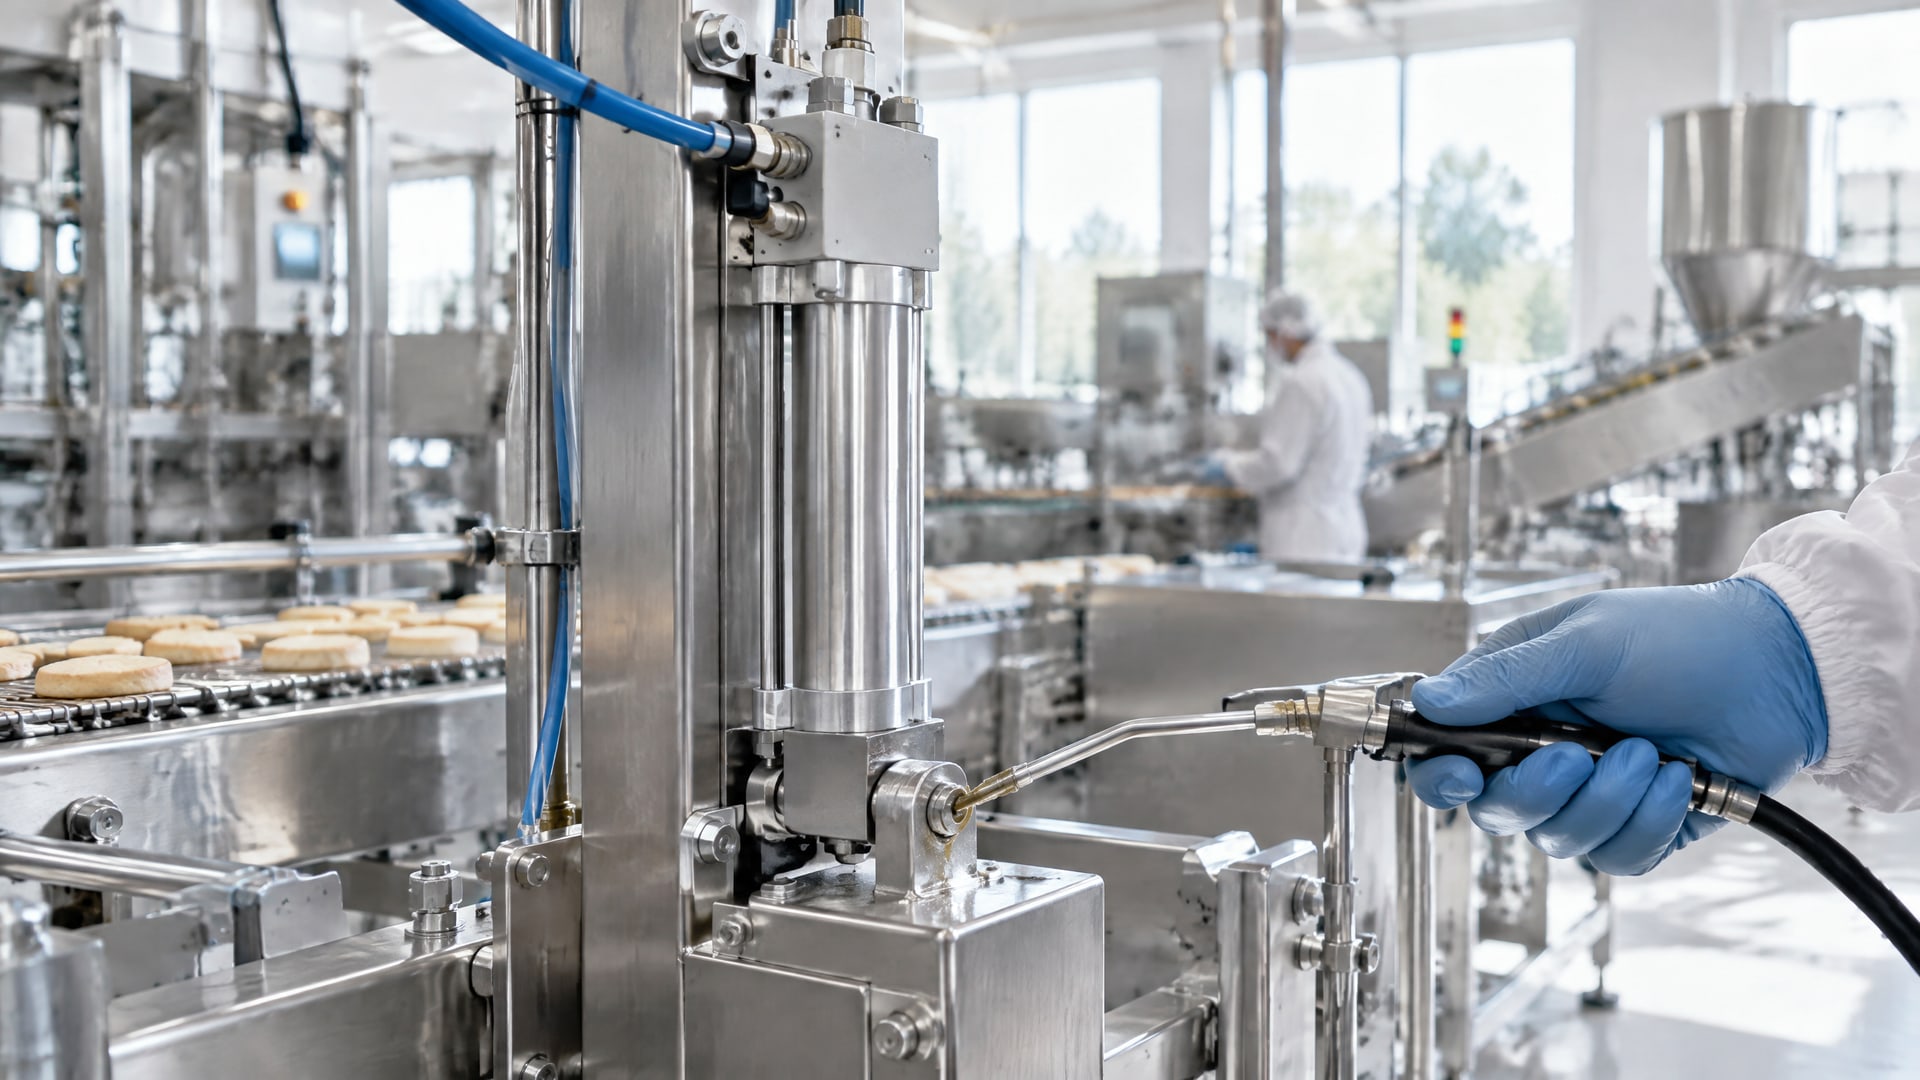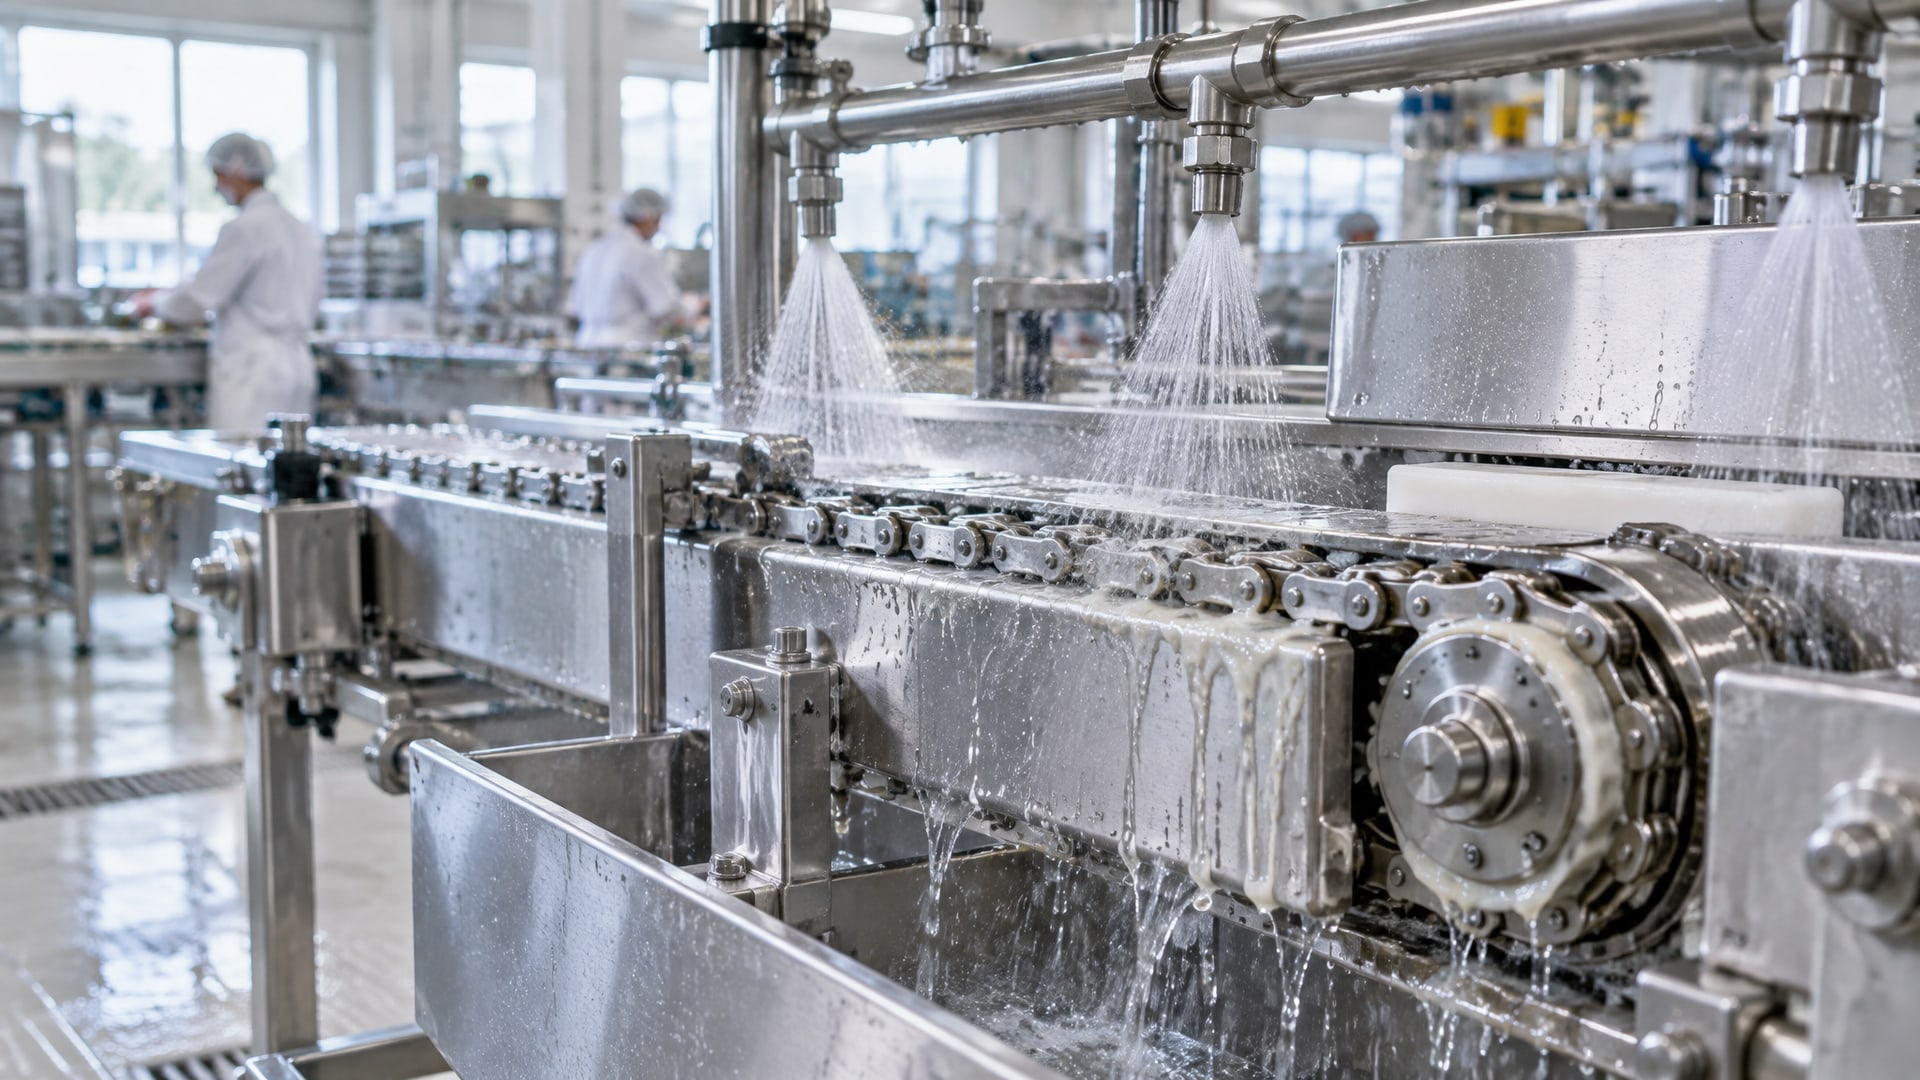
Выбор смазки для пищевого оборудования, которое подвергается частой мойке, - это не просто подбор материала с допуском NSF H1. На линиях фасовки, в системах транспортировки готовой продукции и на конвейерах узлы регулярно контактируют с водой, паром и моющими растворами. Обычная пищевая смазка в таких условиях быстро вымывается, оставляя металл без защиты и открывая путь коррозии и фреттингу. Статья разбирает, на какие параметры смотреть при выборе смазки, какие испытания подтверждают реальную стойкость к washdown, и как правильно подобрать решение для разных типов узлов - от подшипников до цепей и конвейеров.
Информация полезна техническим специалистам, инженерам и закупщикам, которые отвечают за надежность оборудования пищевых производств и хотят снизить количество незапланированных останов из-за коррозии или люфта в суставах.
Отличие NSF H1 от водостойкости: почему статуса «пищевая» недостаточно
NSF H1 - это классификация, которая разрешает случайный контакт следовых количеств смазки с пищей, не более 10 мг/кг.
Однако сам статус H1 ничего не говорит о том, насколько смазка стойка к воде и моющим растворам. Многие покупатели ошибочно считают, что если продукт имеет H1-регистрацию, он автоматически подходит для мокрых зон. На деле это не так.
Пищевая смазка может быть одобрена для пищевого контакта, но вымываться водой как простое индустриальное масло. В техлитературе по H1-лубрикантам прямо указано, что для оборудования в зонах с частой мойкой и высокотемпературным spray-down нужно смотреть результаты специальных тестов: ASTM D1264 (водные потери) и особенно ASTM D4049 (стойкость к водяному spray-off). Целевой ориентир - менее 10% потерь в тесте, что означает, более 90% смазки остается на месте и продолжает защищать узел.
Практический вывод простой: требуйте от поставщика не просто H1-статус, но и данные по water spray-off и water washout. Если в техническом листе нет этих тестов или нет ссылки на соответствующие стандарты, смазка может не выдержать постоянную мойку.
Испытания, которые подтверждают стойкость к постоянной мойке
Стойкость пластичной смазки к вымыванию проверяется несколькими способами.
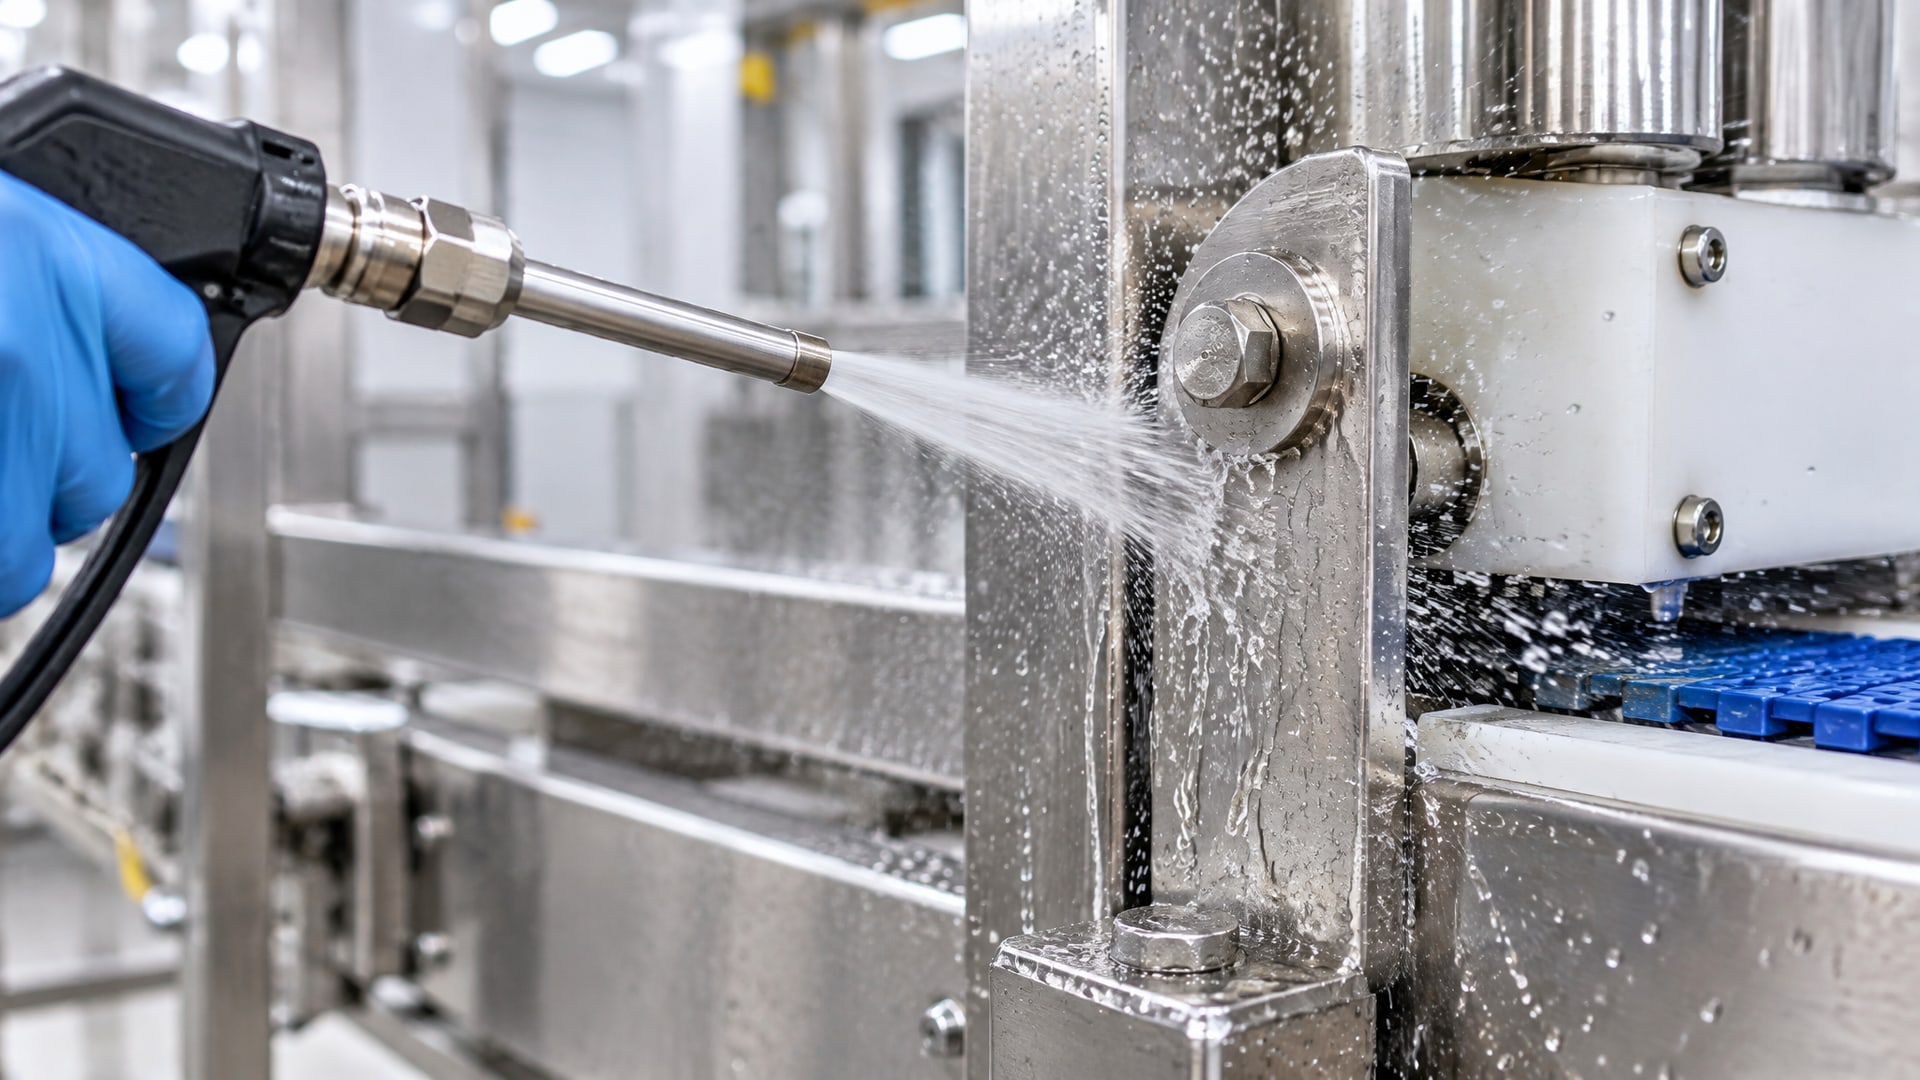
ASTM D1264 - классический тест, в котором смазку погружают в воду и измеряют потери. Однако для практики пищевого производства, где идет активный spray-down горячей водой и паром, более релевантен ASTM D4049. Это испытание моделирует именно водяной spray-off: смазку наносят на испытуемую поверхность, затем подают мощный водяной поток, и фиксируют, сколько материала сошло.
На больших пищевых линиях часто используется CIP-мойка (Clean-In-Place), при которой горячие щелочные растворы или кислоты проходят по трубопроводам и узлам автоматически. В таких условиях смазка должна выдержать не только воду, но и химическое воздействие. Тех-листы H1-смазок для high wash-down zones обязательно упоминают стойкость к щелочам и органическим кислотам, которые входят в состав промышленной химии мойки.
Если вы подбираете смазку для участка с CIP, спросите поставщика, была ли смазка испытана на совместимость с конкретными моющими растворами, которые применяют на вашем производстве. Документация должна содержать прямые ответы, а не общие фразы о «пищевой безопасности».
Смазки для цепей и конвейеров в мокрых зонах
Цепи и конвейеры - это особый класс оборудования, требующий проникающей водостойкой защиты.
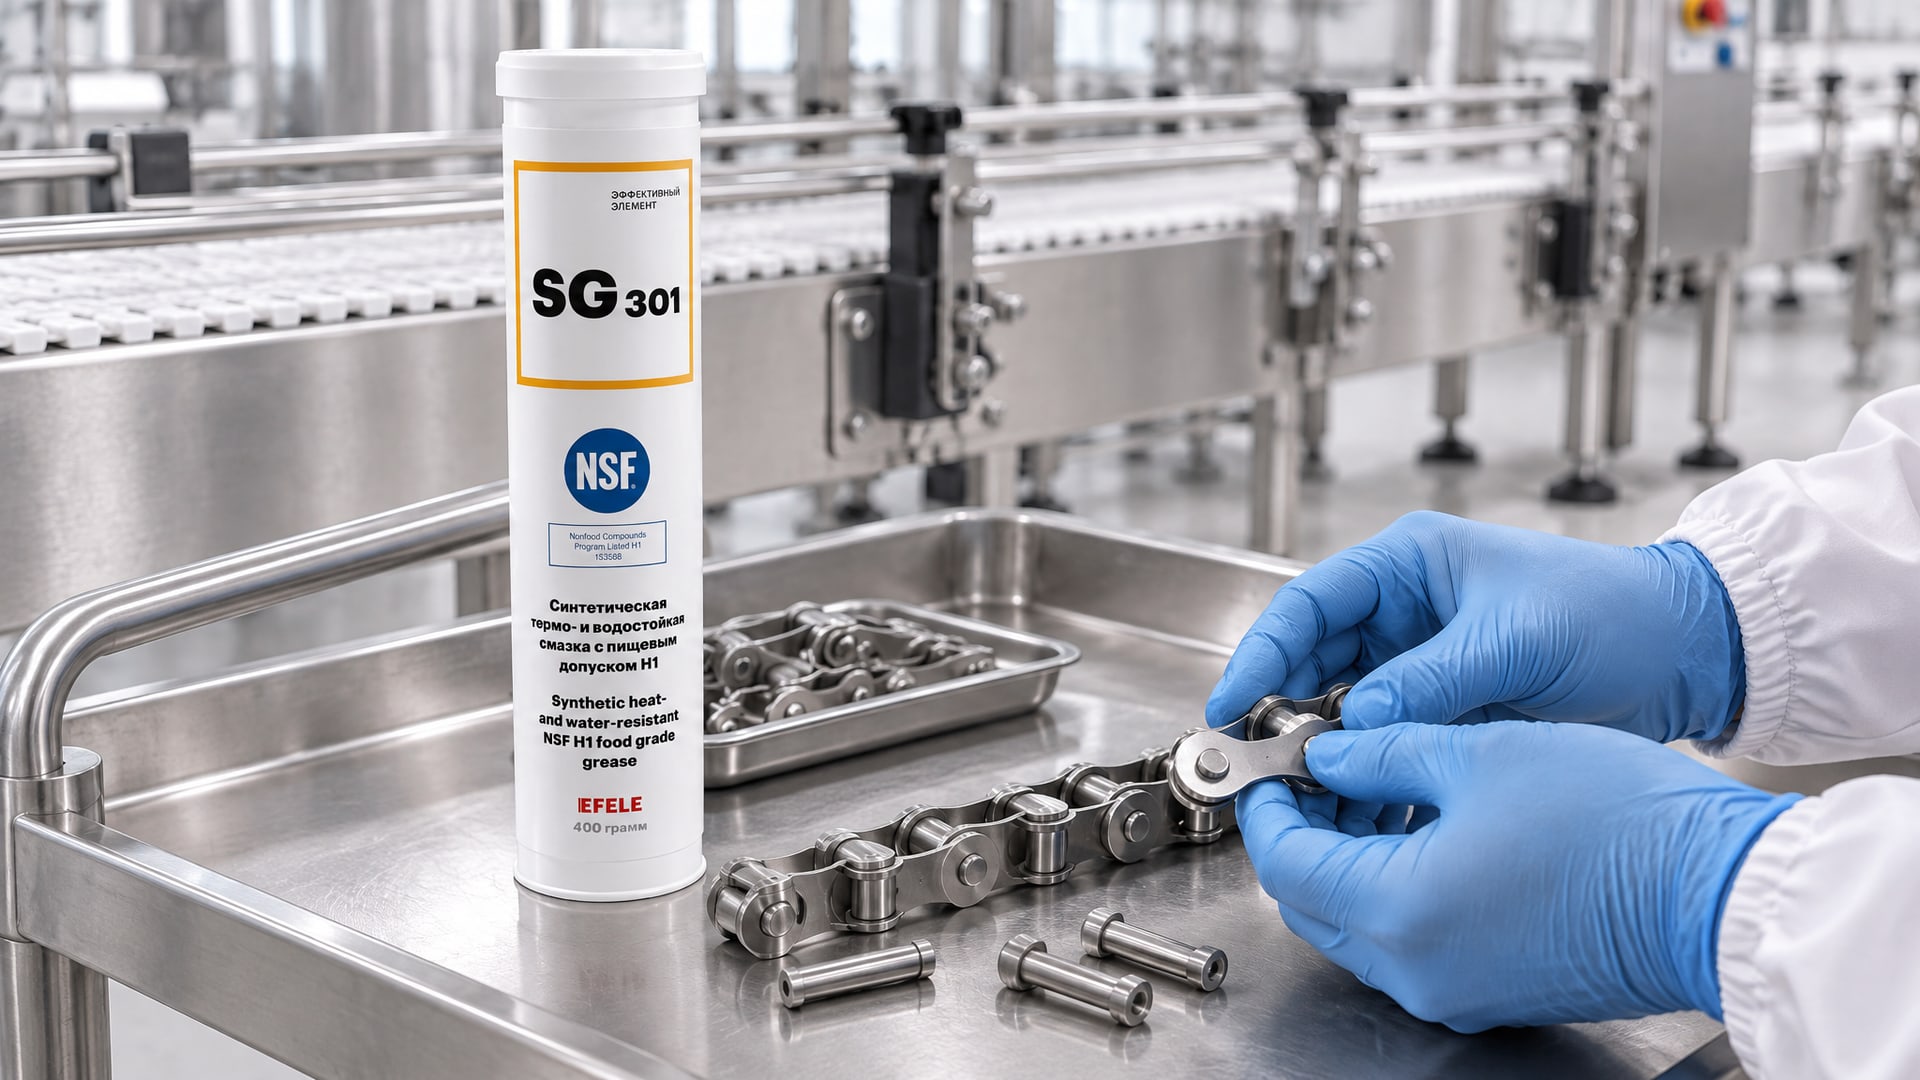
В отличие от подшипников качения, где нужна плотная масляная пленка, цепные шарниры и втулки нуждаются в смазке, которая глубоко проникнет в стык, вытеснит влагу и создаст антикоррозионный барьер.
Проникающие H1-цепные смазки содержат компоненты, которые вытесняют воду и запечатывают критичные зоны от влаги. Такие материалы обычно имеют более низкую вязкость, чем универсальные пластичные смазки, что позволяет им проходить глубже в зазоры. После нанесения пленка высыхает и твердеет, создавая долговечную защиту. При регулярной мойке такая смазка лучше держится, чем вязкий консистентный материал.
В технических листах по H1 chain lubricants часто указывают минимальное рекомендуемое количество нанесения - несколько миллиграммов на каждый стык - и периодичность переосмазки. Это может быть раз в неделю, раз в две недели или раз в месяц, в зависимости от интенсивности мойки и нагрева. Для узлов трения пищевого оборудования, подверженного частой мойке, рекомендуется использовать водостойкую смазку EFELE SG-301 с допуском NSF H1, которая сохраняет свои свойства даже при контакте с водой и моющими растворами и не требует частого переосмазки благодаря высокой адгезии.
Совместимость с моющей химией и температурой washdown
Моющие растворы на пищевых производствах - это не просто вода.
Это щелочные детергенты для основной мойки, кислотные средства для удаления минеральных отложений и, часто, дезинфицирующие растворы, которые содержат хлор или кислород. Каждый из этих компонентов может привести к деградации смазки, если она не была разработана с расчетом на такое воздействие.
Щелочи (pH 12–13) атакуют органические кислоты в составе смазки и могут привести к размягчению загустителя. Органические кислоты, напротив, провоцируют окисление минеральной основы. Хлорсодержащие дезинфектанты особенно агрессивны и требуют специальной стабилизации. Температура washdown тоже имеет значение: большинство H1-смазок работают в диапазоне -10…+60 °C, но на линиях с горячей водой и паром температура может подняться до +70…+80 °C, и смазка должна выдержать это.
Перед тем, как закупить материал, свяжитесь с поставщиком и уточните: - какие щелочи, кислоты и дезинфектанты используются на вашем участке; - температура горячей воды и пара; - длительность контакта смазки с моющим раствором (например, в режиме CIP); - периодичность и интенсивность мойки.
Честный поставщик даст вам документацию с результатами испытаний на совместимость или порекомендует альтернативный материал, если текущая смазка не подходит.
Применение смазки с учетом конструкции оборудования
Выбор смазки - это только половина дела.
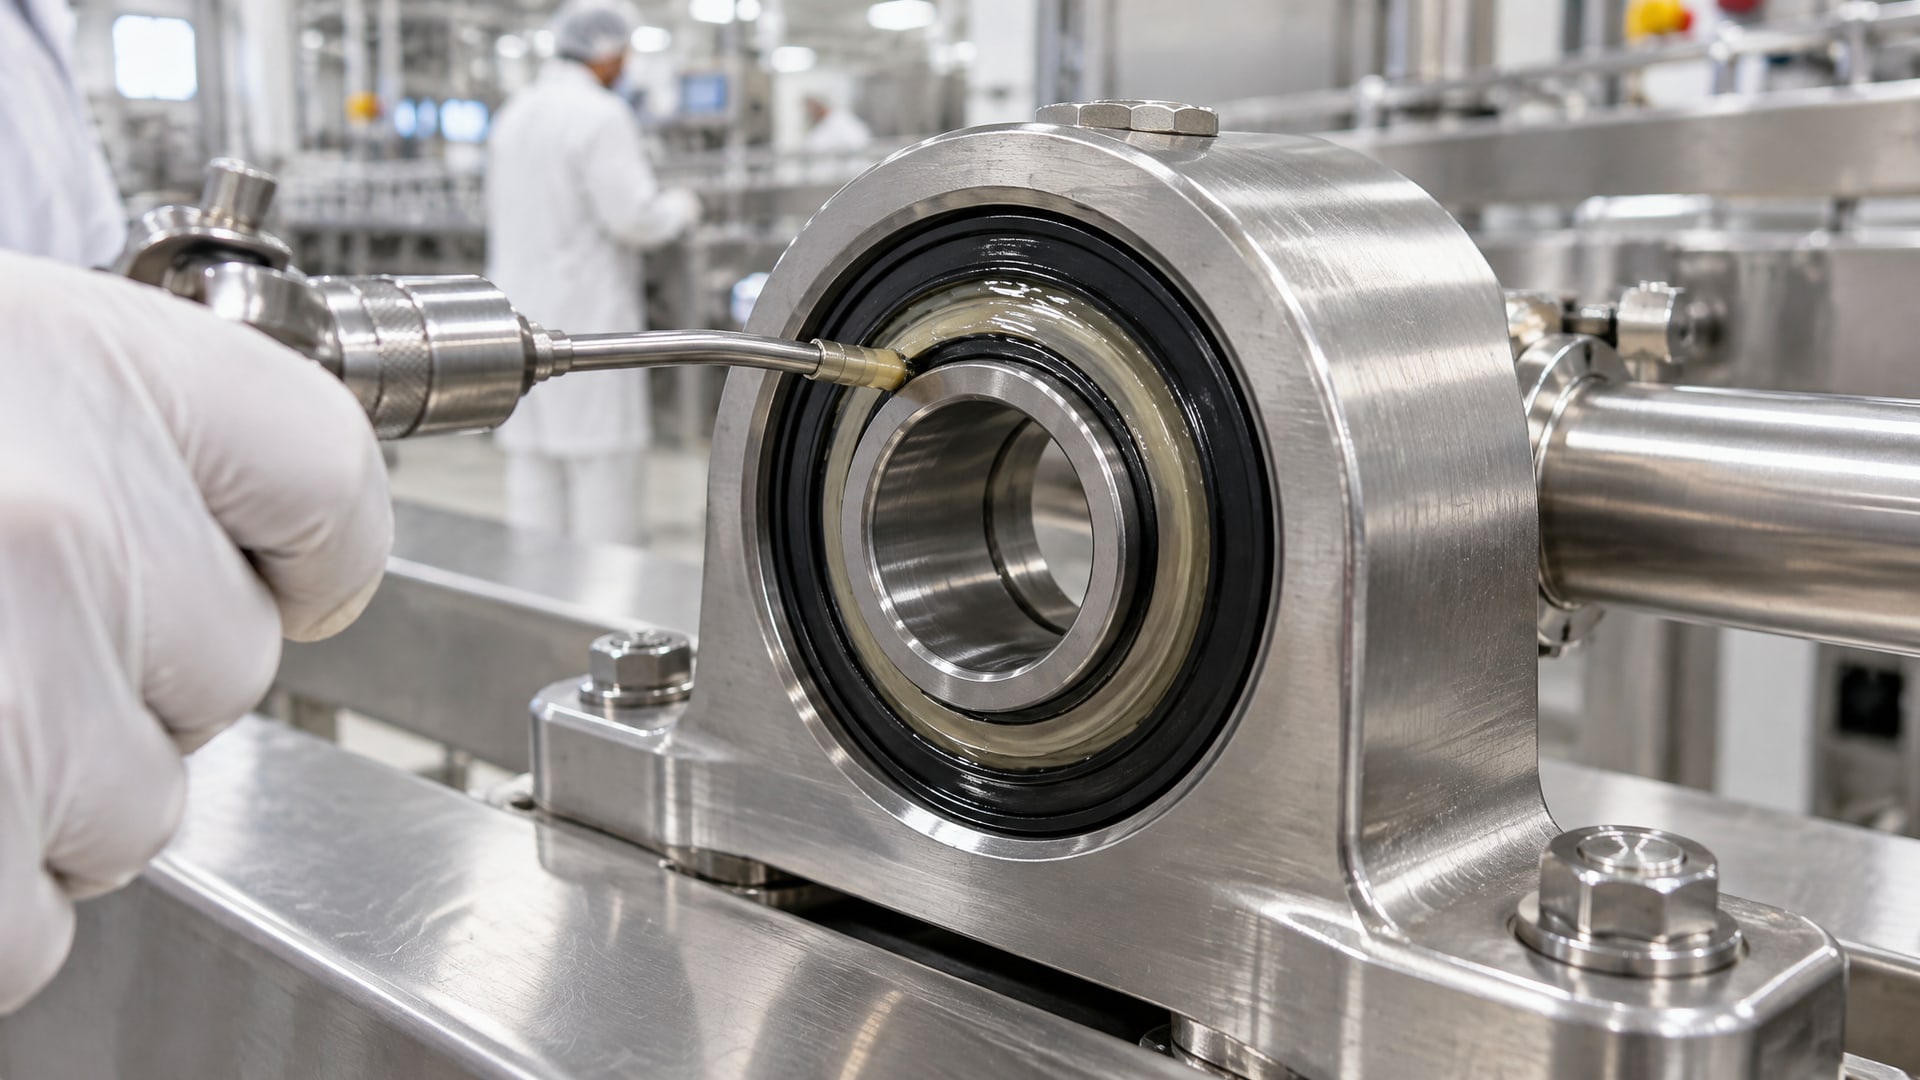
Вторая половина - правильное применение и конструкция узла. Даже самая качественная водостойкая H1-смазка не сможет защитить подшипник, если он находится в открытом корпусе без уплотнения и на него постоянно стекает вода.
На пищевых производствах оборудование часто проектируют с расчетом на мойку: узлы имеют защитные крышки, уплотнения из силикона или PTFE, и предусмотрены точки доступа для переосмазки. Между мойками эти точки должны быть закрыты, чтобы внутрь не попали капли или остатки моющего раствора. После мойки и перед запуском производства смазку наносят повторно тонким слоем - не толстым наслоением, а именно тонкой пленкой для восстановления защиты.
Если оборудование старое и не имело первоначально защиты для мокрых условий, вы можете столкнуться с проблемой: смазка хорошая, но узел без уплотнений, и вода уходит внутрь. В таком случае нужно либо модернизировать конструкцию (добавить уплотнение), либо согласиться с более частой переосмазкой и готовностью к преждевременному выходу узла из строя. Многие закупщики выбирают модернизацию, потому что стоимость владения в долгосрочной перспективе ниже.
Для мойки и дезинфекции оборудования на пищевом производстве полезно составить карточку техического обслуживания: указать, какой узел, какая смазка, как часто переосмазка, какие точки доступа. Это упрощает работу операторов и снижает риск пропусков.
Выбор между классами консистенции и типами смазок
NSF H1 существует в разных формах: пластичные смазки (обычно NLGI 2), жидкие масла, аэрозольные спреи и проникающие составы.
Выбор между ними зависит от типа узла и условий применения.
Пластичные смазки H1 (NLGI 2) подходят для подшипников качения, направляющих и фланцев, где нужна плотная масляная пленка. Они дольше остаются на месте, чем жидкость, и хорошо держат водяной spray-off. Недостаток: в узких зазорах между витками цепи такая смазка может остаться и запечь при нагреве.
Жидкие H1-масла универсальнее: они проникают глубже в шарниры и втулки, вытесняют воду, но быстрее стекают. Для цепей жидкие масла часто удобнее, чем пластичные смазки. Требуют более частого переосмазки, особенно на вертикальных узлах.
Аэрозольные спреи H1 нужны, когда узел труднодоступен или когда нужна точная, экономичная подача. В случае, когда требуется аэрозольное нанесение, например, для труднодоступных узлов конвейеров или цепных приводов, можно применить специализированный аэрозольный H1-состав с высокой адгезией и водостойкостью, который гарантирует пропитку глубоко в стык и долгую защиту после мойки.
Проникающие водовытесняющие составы особенно популярны в пищевой промышленности благодаря комбинации смазывания и влагозащиты. Они вытесняют влагу, препятствуют коррозии и хорошо держат первоначальные свойства в условиях постоянной мойки.
Таблица ниже помогает выбрать подходящую форму для типичных узлов:
| Тип узла | Форма смазки | Преимущество | Недостаток |
|---|---|---|---|
| Подшипник качения | Пластичная смазка H1 NLGI 2 | Долго держится на месте | Медленно проникает в узкие зазоры |
| Цепь, конвейер | Жидкое масло H1 или проникающий состав | Глубокое проникновение, вытеснение воды | Требует частого переосмазки |
| Направляющая скольжения | Пластичная смазка H1 NLGI 2 | Дает гладкое скольжение | Может налипнуть на боковины при нагреве |
| Труднодоступный узел | Аэрозольный спрей H1 | Точное нанесение | Быстрее расходуется |
Часто задаваемые вопросы
Что означает NSF H1 и почему его недостаточно для постоянной мойки?
NSF H1 - это допуск, разрешающий случайный контакт смазки с пищей в количестве не более 10 мг/кг. Он гарантирует пищевую безопасность, но не подтверждает стойкость к вымыванию водой и химией. Для постоянной мойки нужна смазка, у которой отдельно проверены тесты ASTM D4049 (water spray-off) с результатом менее 10% потерь.
Как отличить водостойкую H1-смазку от обычной H1?
Требуйте у поставщика технический лист с указанием результатов по ASTM D1264 и ASTM D4049. Если этих данных нет, скорее всего, смазка не была испытана на washdown-стойкость. Проверьте также рекомендации в TDS: там должны быть прямо указаны «high wash-down zones» или «CIP-compatible» как область применения.
Какую смазку выбрать для цепи в условиях постоянной мойки?
Для цепей лучше выбирать проникающие водостойкие H1-смазки или жидкие H1-масла, которые глубоко проникают в шарниры и втулки, вытесняют влагу и создают антикоррозионный барьер. Пластичные смазки (NLGI 2) могут оставаться в витках цепи и запекаться при нагреве.
Можно ли одну и ту же H1-смазку использовать для всех узлов оборудования?
Не всегда. Для подшипников, направляющих и открытых шарниров нужны разные свойства. Например, для цепей нужна проникающая вязкость и водовытеснение, а для направляющих - хорошая адгезия и гладкое скольжение. Уточните у производителя, на какие узлы ориентирована смазка, прежде чем применять ее повсеместно.
Как часто нужно переосмазывать узлы при постоянной мойке?
Периодичность зависит от интенсивности мойки, температуры washdown и типа смазки. В технических листах H1-смазок для high wash-down zones обычно указана рекомендуемая периодичность: это может быть раз в неделю, раз в две недели или раз в месяц. Если переосмазка проводится реже, риск коррозии растет.
Заключение
Выбор пищевой смазки H1 для оборудования, работающего при постоянной мойке, - это не просто поиск материала с подходящим допуском. Нужна смазка, которая одновременно подтверждена по NSF H1 (пищевой контакт), имеет доказанную стойкость к вымыванию водой по ASTM D4049 (менее 10% потерь), и совместима с моющими растворами на вашем участке. Для цепей и открытых узлов важна проникающая водовытесняющая формула, а для подшипников - плотная водостойкая пленка. Выбор формы (пластичная, жидкая, аэрозоль) зависит от типа узла и доступности.
Ваш следующий шаг: соберите список узлов, которые требуют переосмазки в условиях мойки, определите, какие моющие средства и при какой температуре применяются, и запросите у поставщика технические листы с данными ASTM D4049 и результатами на совместимость с вашей химией washdown. Это минимальный набор информации, который позволит вам выбрать смазку, которая действительно выдержит условия пищевого производства.